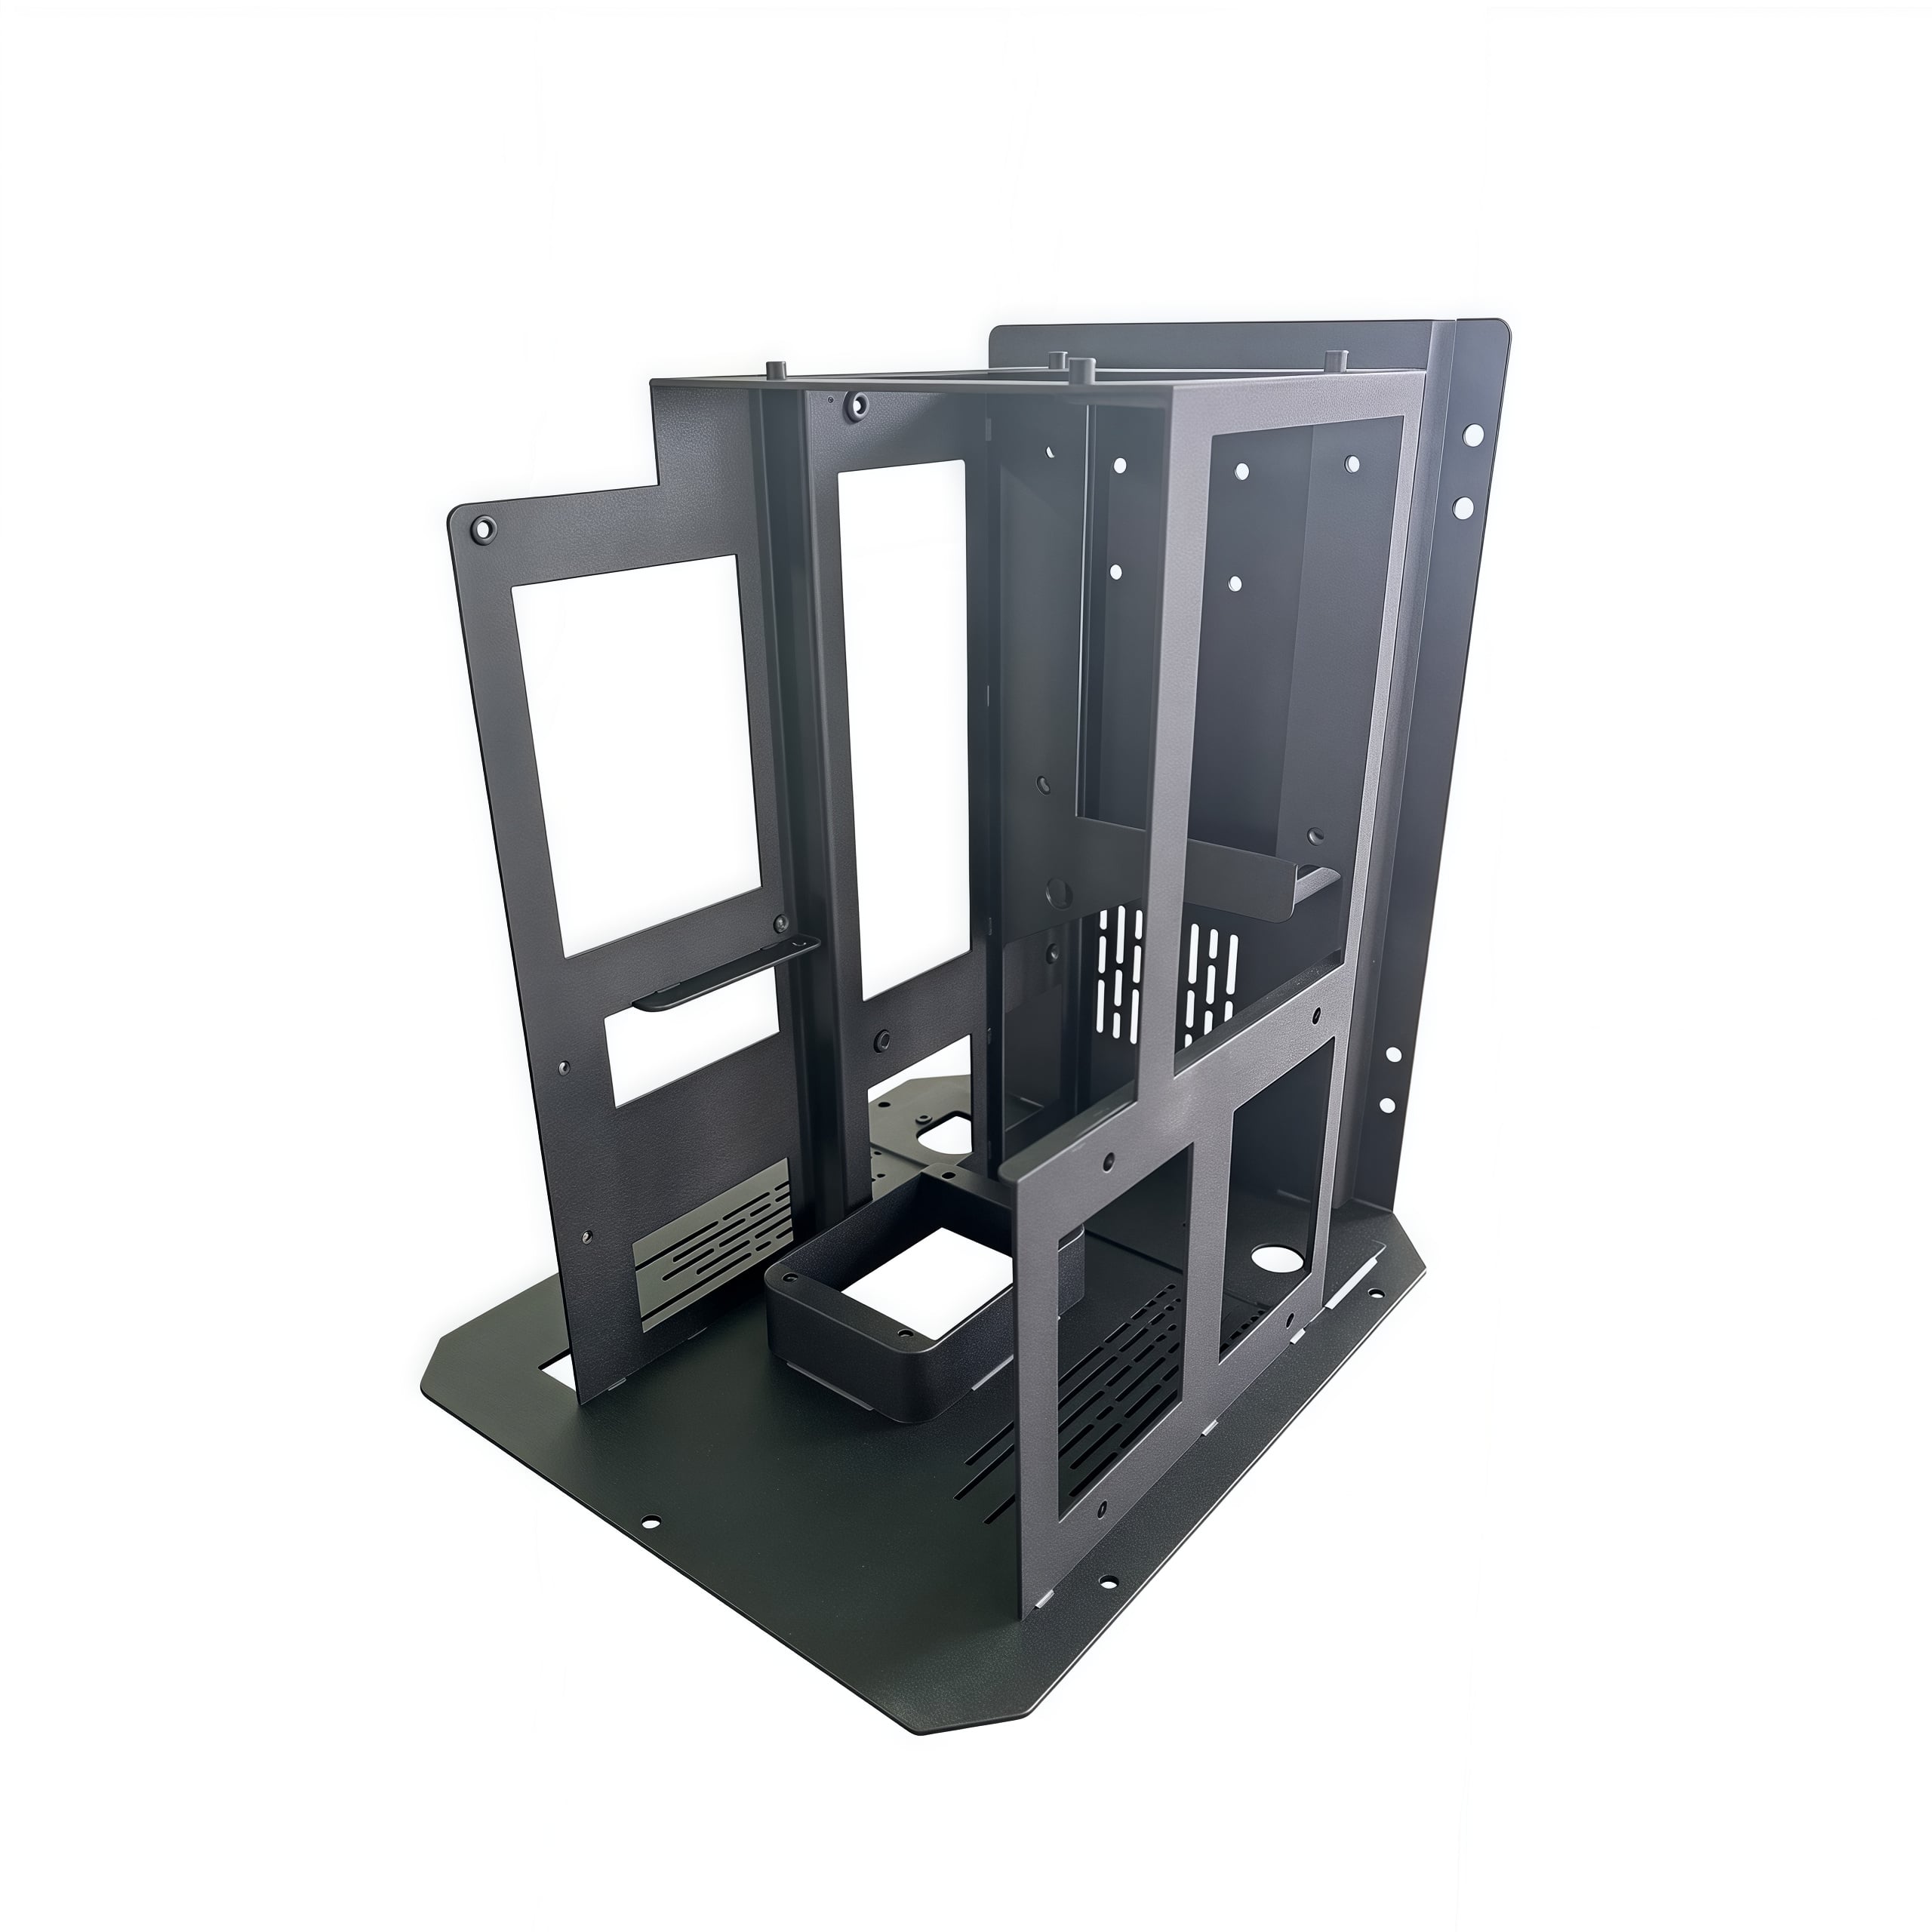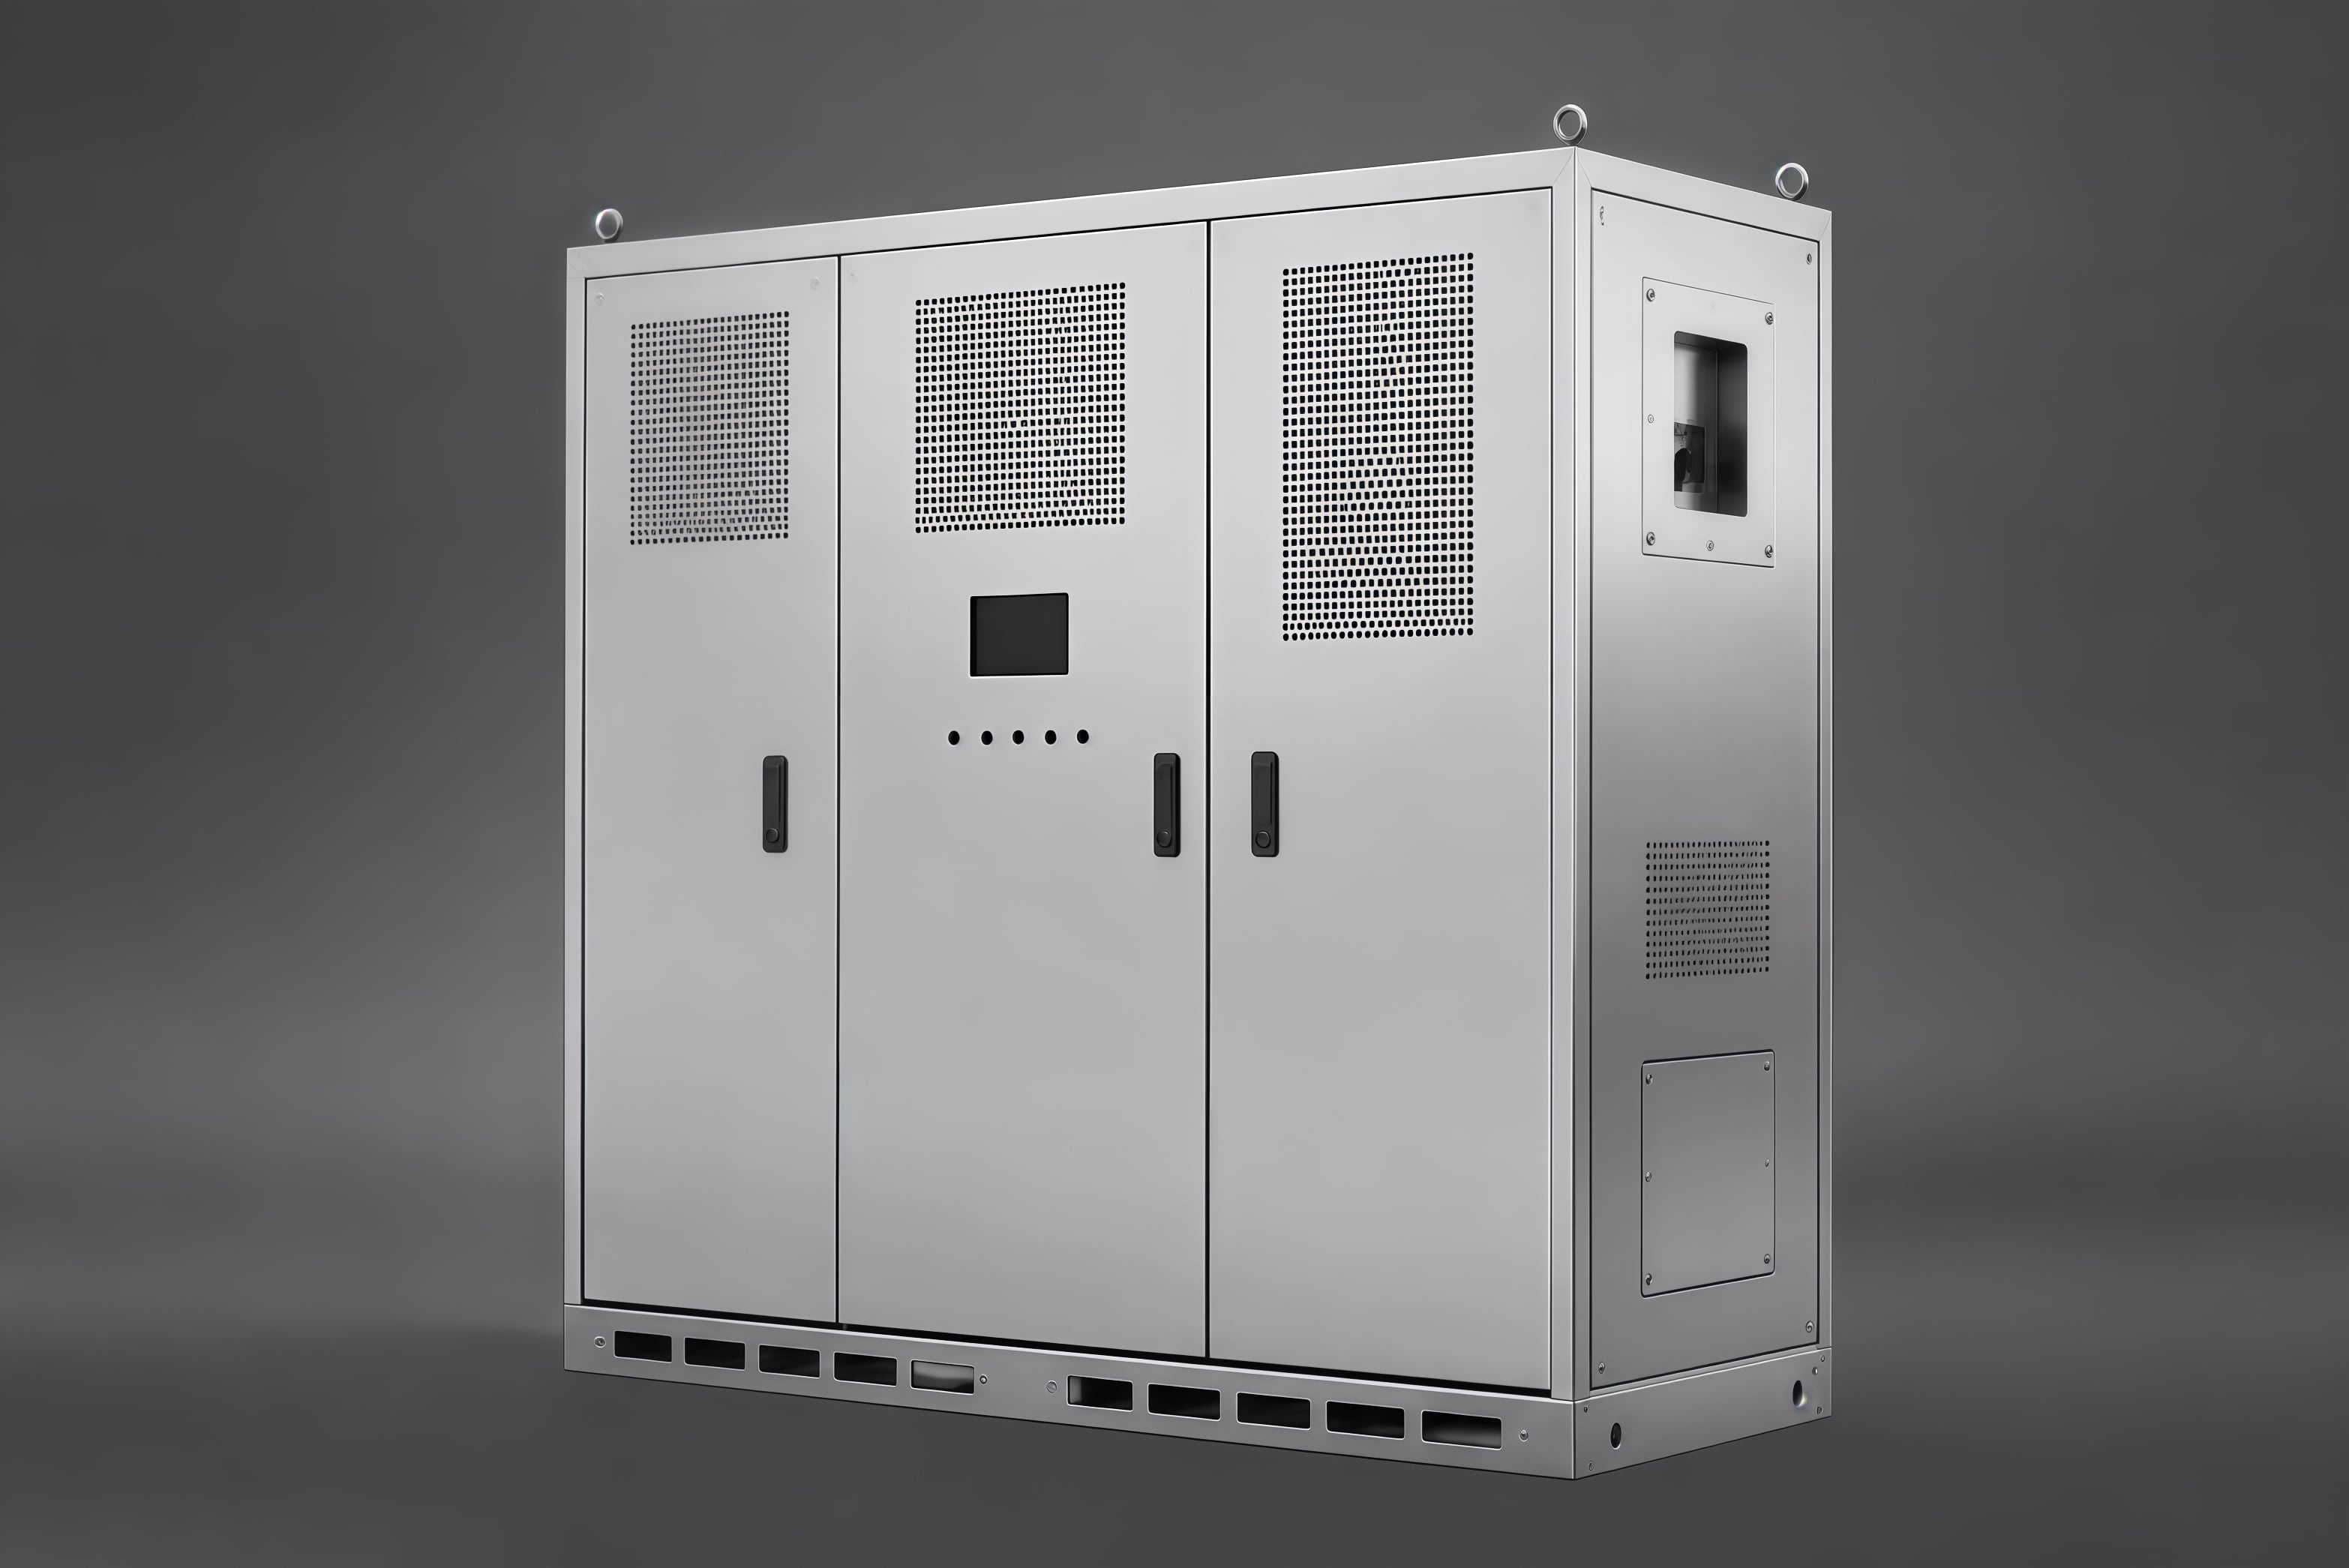
Тұрақты және жаңартылатын энергияға қарай әлемдік ауысу үдеу алады, сондықтан инфрақұрылым үшін өндіріс стандарттары — әсіресе аккумуляторлық энергия сақтау жүйелері (BESS) мен коммерциялық күн энергиясы инверторлары — барынша қатаң болып келеді. Осы маңызды жүйелер үшін қатты қораптар қажет, олар құрылымдық бүтіндікті, дәл жылу басқаруын және экстремалды ауа-райына төзімділікті қамтамасыз етуі керек.
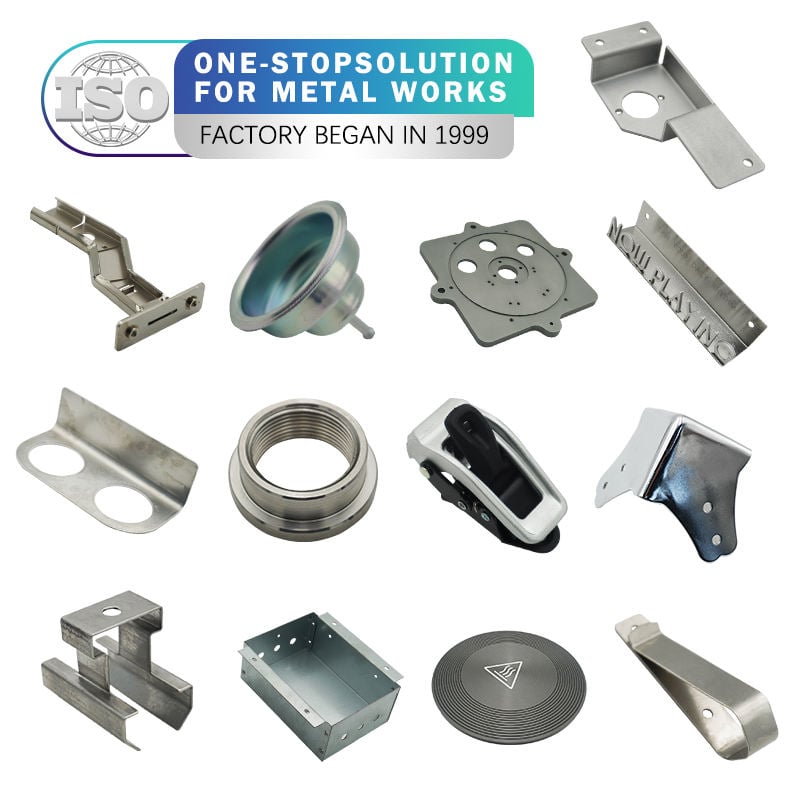
Цанчжоу Дилинк Халықаралық Жабдықтандыру Тізбегі ШҚШ, әлемдегі алдыңғы Қаңыл металды өңдеу 10 жылдан астам тәжірибеге ие өндіруші, соңғы кезде жеке OEM металл бұйымдарын өндіруге бағытталған жоғары деңгейлі жаңа энергия технологиясы компаниясымен серіктестікке кірді. Бұл толық кейс-стади өзіміздің инженерлік тобымыздың лазерлік кесу, көп осьті CNC иілу және дәл TIG дәнекерлеу технологияларын қолдануын қалай зерттейді, сондай-ақ олардың қатаң жобалық талаптарын орындау мен асыра орындауын көрсетеді.
Тұтынушы өте сезімтал және ауыр аккумуляторлық модульдерді орналастыру үшін берік, ауа-райына төзімді сыртқы қораптарды талап етті. Инженерлік және өндірістік қиындықтар көпжақты болды:
Deeplink-те біз өзіміздің біртұтас қызмет көрсету моделімен мақтанамыз. Өндіріс басталғаннан бұрын біздің инженерлік тобымыз клиенттің сызбаларын шығындарды тиімділігі мен құрылымдық тұрақтылығы бойынша оптималдау мақсатында толық Өндіріске Қолайлы Дизайн (DFM) талдауын жүргізді.
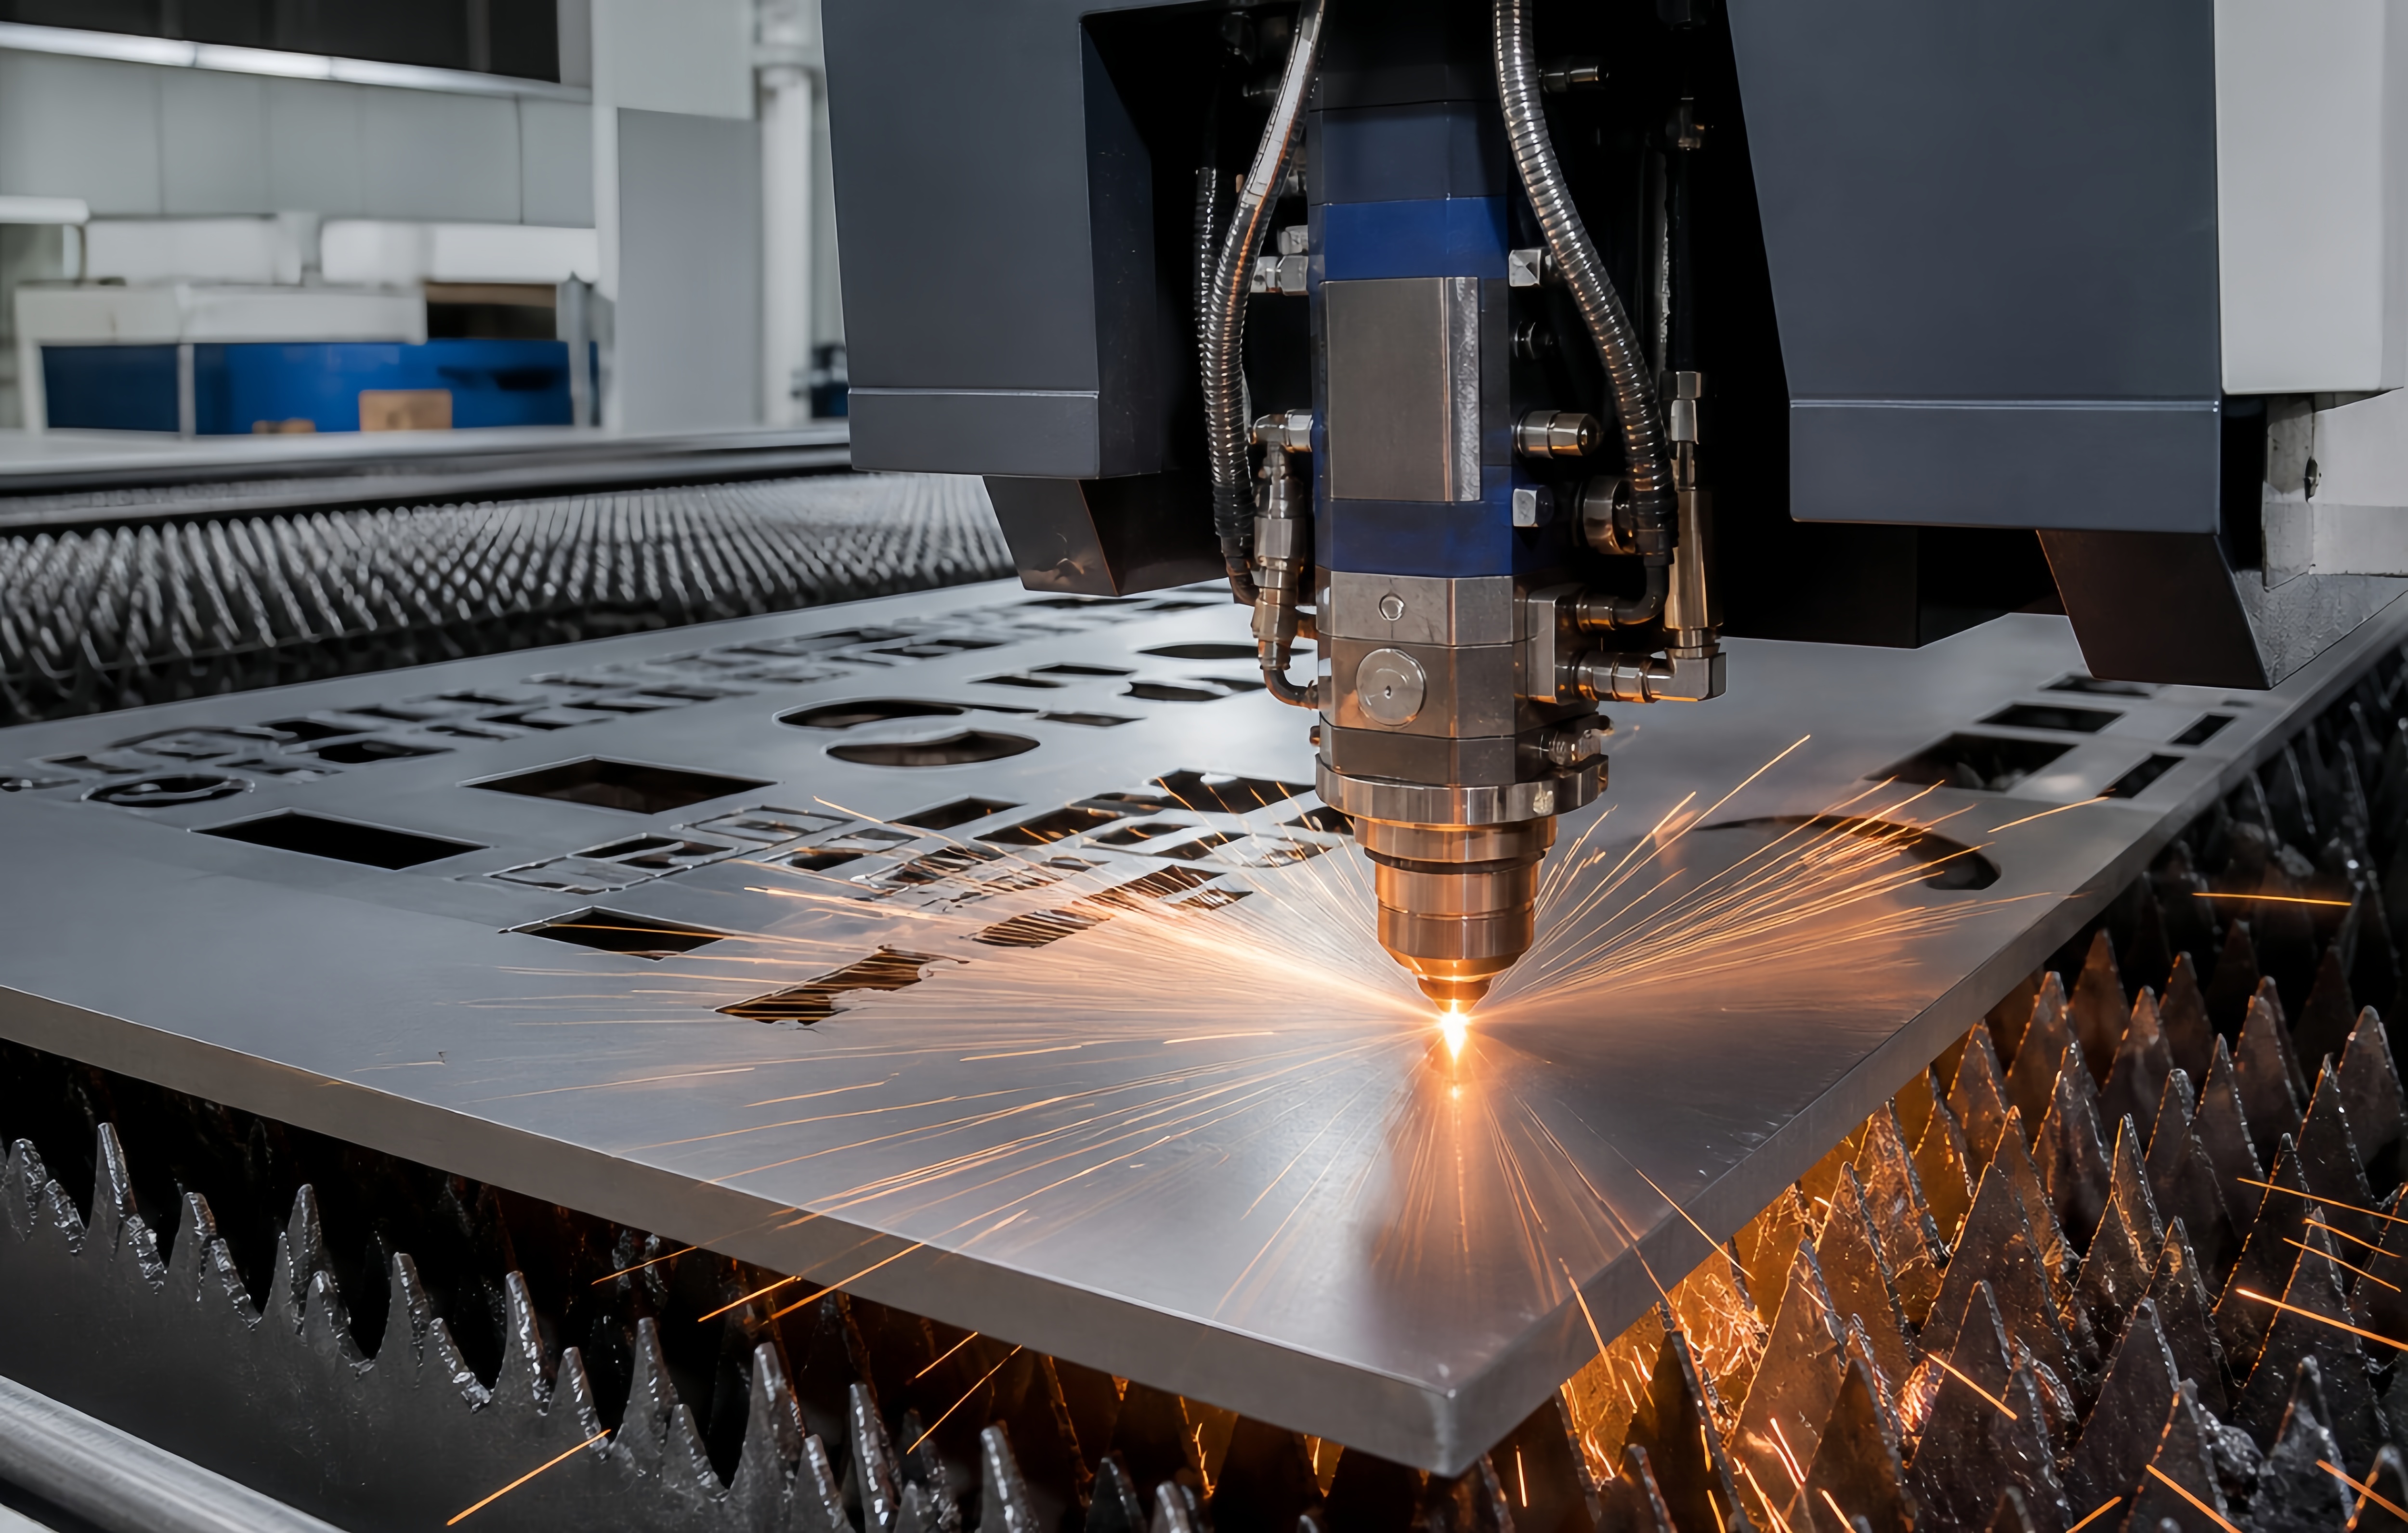
Қалыңнан болған аустениттік болат пен алюминий қорытпаларының күрделі геометриясын өңдеу үшін біз әлемдегі ең жаңа талшықты лазерлі кесу жүйелерін қолдандық. Біздің Лазерлік қиып алынған бөлшектер бөлімі 20 мм-ге дейінгі аустениттік болатты микрондық дәлдікпен кесуге қабілетті жоғары қуатты жабдықтармен жұмыс істейді. Бұл жоғары тығыздықтағы желдету тесіктері мен күрделі шеттік профильдерді таза кесуге, жылулық деформация мен микротрещиналарды мүлдем болдырмауға мүмкіндік берді. Бұл өте жоғары сапалы шеттер екіншілік чисткалау қажеттілігін әлдеқайда азайтты және өндіріс уақытын қысқартты.
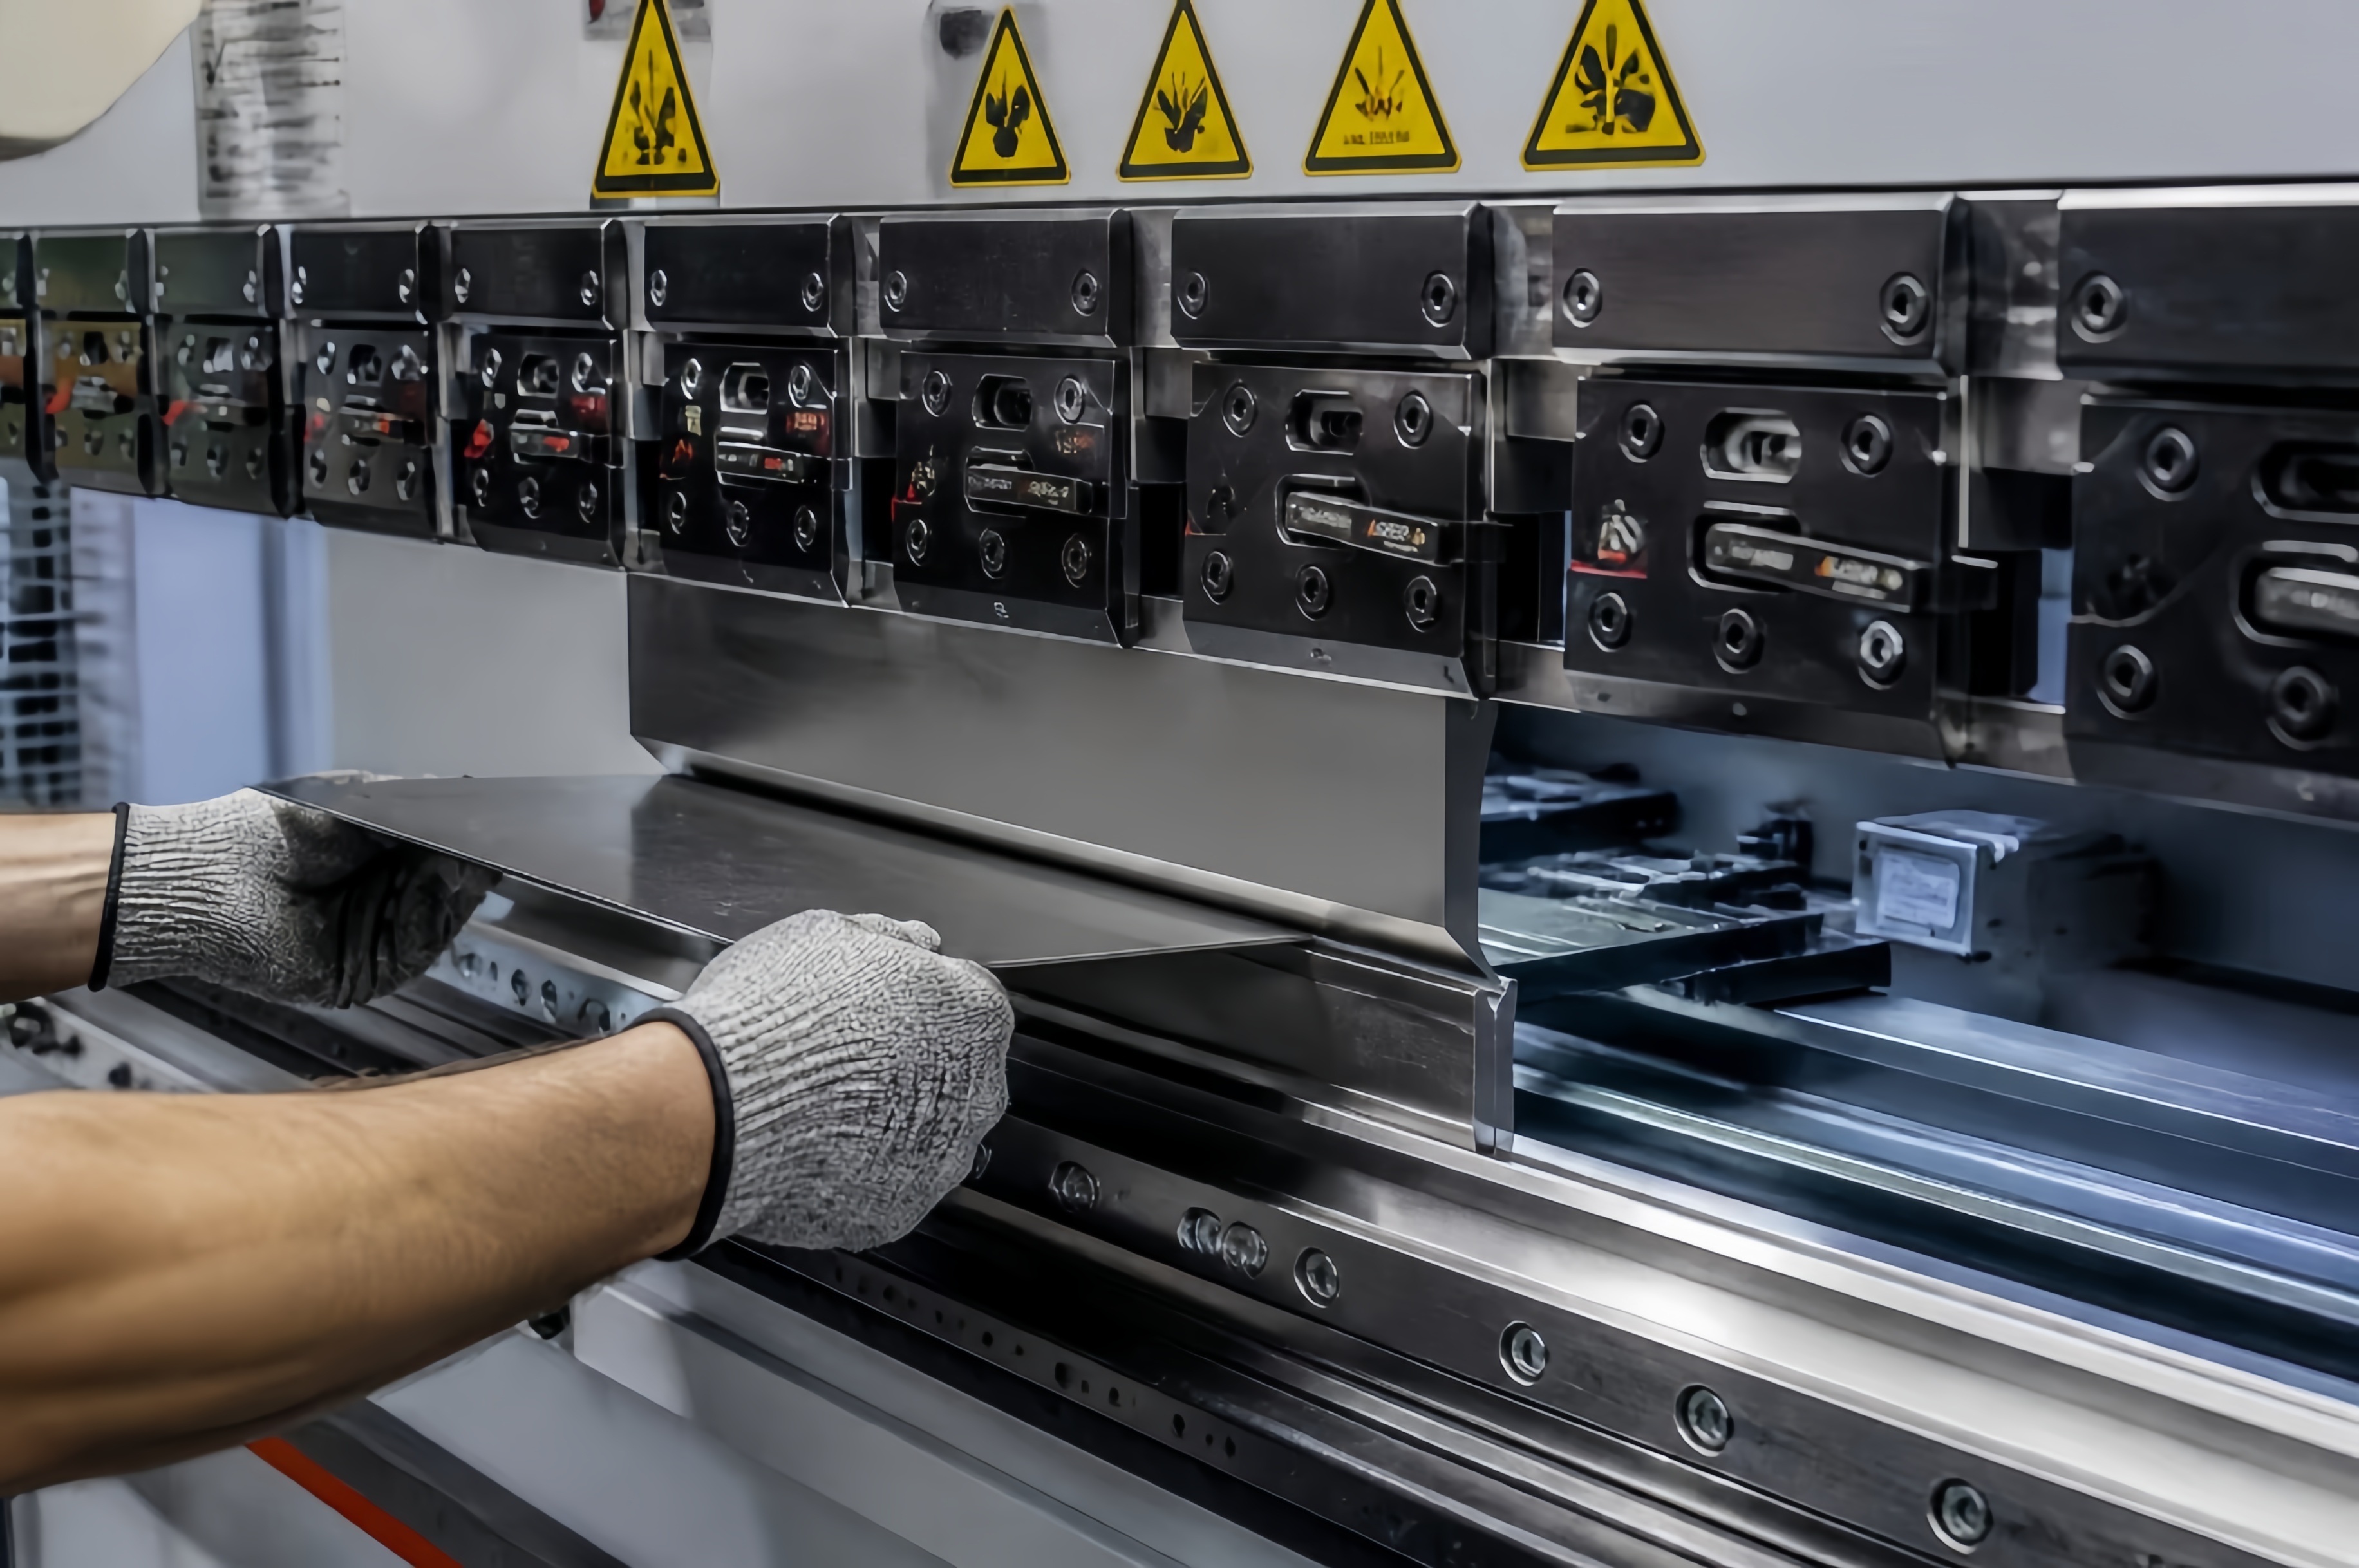
Лазерлі кесуден кейін жазық бөлшектер автоматтандырылған пішімдеу сызығына ауысты. Біз дәл көпбұрышты бүгулерді орындау үшін алдыңғы қатарлы 6 осьті CNC пресс-бүккіштерді қолдандық. ±0,1 мм бүгу дәлдігін сақтау құрама панельдерді жинау кезеңінде дәл келуін қамтамасыз етті.
Біріктірілген жинақтау үшін біздің ISO 3834 сертификатталған инженерлеріміз дәл аргон қорғалған TIG дәнекерлеу әдісін қолданды. Бұл әдіс құрылымдық беріктіктің жоғары деңгейін, ішкі ауыр аккумуляторлар үшін ерекше көтеру қабілетін және ылғалдың тұрақты түрде енуін болдырмауға мүмкіндік беретін қатесіз, үзіліссіз жабынды қамтамасыз етеді.
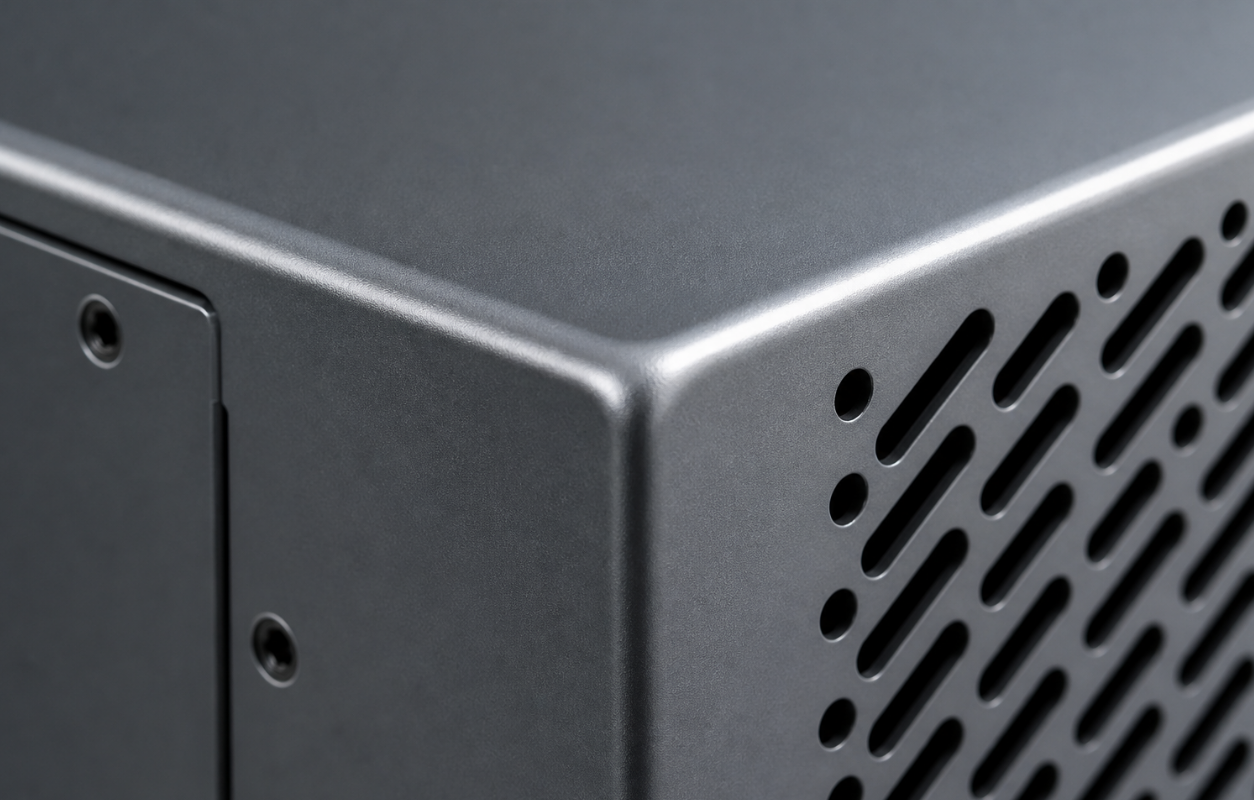
10 жылдық сыртқы ортадағы төзімділік талаптарын қанағаттандыру үшін қораптың көрінбейтін бұрыштарында тең емес жабын пайда болу қаупіне байланысты дәстүрлі порошкалық бояу жеткіліксіз болды. Оның орнына біз электрофорездік полирка (E-coating) қолдандық. Бұл жетілдірілген беттік өңдеу 360-градустық біркелкі жабынды қамтамасыз етеді және белсенді түрде металл негізбен байланысады. Бұл тек премиум сапалы, эстетикалық металдық жабынды жақсартпақшы ғана емес, сонымен қатар клиенттің 1000 сағаттық тұз шашырату сынағын жеңіл өткізуге мүмкіндік беретін жоғары деңгейдегі коррозияға және қорғасынға қарсы қасиеттерді де қамтамасыз етеді.
Deeplink компаниясының өндірістік орны 5 000 шаршы метрден асады, онда 6 автоматтандырылған өндіріс жолы (автоматтандыру деңгейі — 80 %) орналасқан. Бұл жоба бойынша біздің нақты мүмкіндіктеріміз мыналар болды:
DFM кеңестерінен бастап лазерлік кесуден, дәлдетілген CNC өңдеуден, электролиттік полировкалаудан, бояудан және соңғы жинақтауға дейін — CNC өңдеу бөлшектері deeplink тапсырыс берушінің жалпы өндірістік әзірлеу уақытын 25% қысқартты.
Дәл CNC өңдеу допустимдіктері мен электролиттік полировкалау өнімнің клиенттің қатал IP67 суға төзімділік пен қоршаған ортаның әсеріне төзімділік сынақтарын бірінші рет өткізуге мүмкіндік берді. Жоғары бірінші өткізу коэффициенті өндіріс шығындарын қатты төмендетті, ол Deeplink пен энергетикалық технологиялар қамтамасыз етушісі арасында ұзақ мерзімді OEM/ODM серіктестігін нығайтты.
Сұрақ: Сіздер қандай ең үлкен материал қалыңдығын қалыптастырылған лазерлік кесу бөлшектері үшін өңдей аласыз? Жауап: Deeplink-те біздің алғыңғы талаптарға сай талшықты лазерлік машиналарымыз көміртекті болатты 25 мм, штайнс болатты 20 мм және алюминийді 12 мм дәлдікпен және таза жиегімен кесе алады.
Сұрақ: Сіздер негізгі парақты металл өңдеуге қосымша жинақтау мен бетті өңдеу қызметтерін ұсынасыз ба? А: Иә. Біз — шынымен біртұтас ISO9001 сертификатталған өндіруші. Біз металдың тесілуін, CNC иілуін, TIG/MIG дәнекерлеуін, заклёвкалауды, электролиттік полировкалауды, порошкалық бояуды және соңғы механикалық жинақтауды қамтитын толық аяқталған қызметтерді ұсынамыз.
С: Сіз жаңа энергия үшін корпус дизайндау мен прототиптауға көмектесе аласыз ба? А: Толықтай. Біздің инженерлік тобымыз сіздің CAD файлдарыңызды өндіріске дейін оптималдау үшін техникалық кеңестер мен сызба дизайнын (DFM талдауын) ұсынады. Біз дизайнның барлық функционалды және IP рейтингі талаптарына сай келетінін массалық өндіріске өтуге дейін қамтамасыз ету үшін тез үлгілерді сынақтан өткізу мен прототиптауды ұсынамыз.
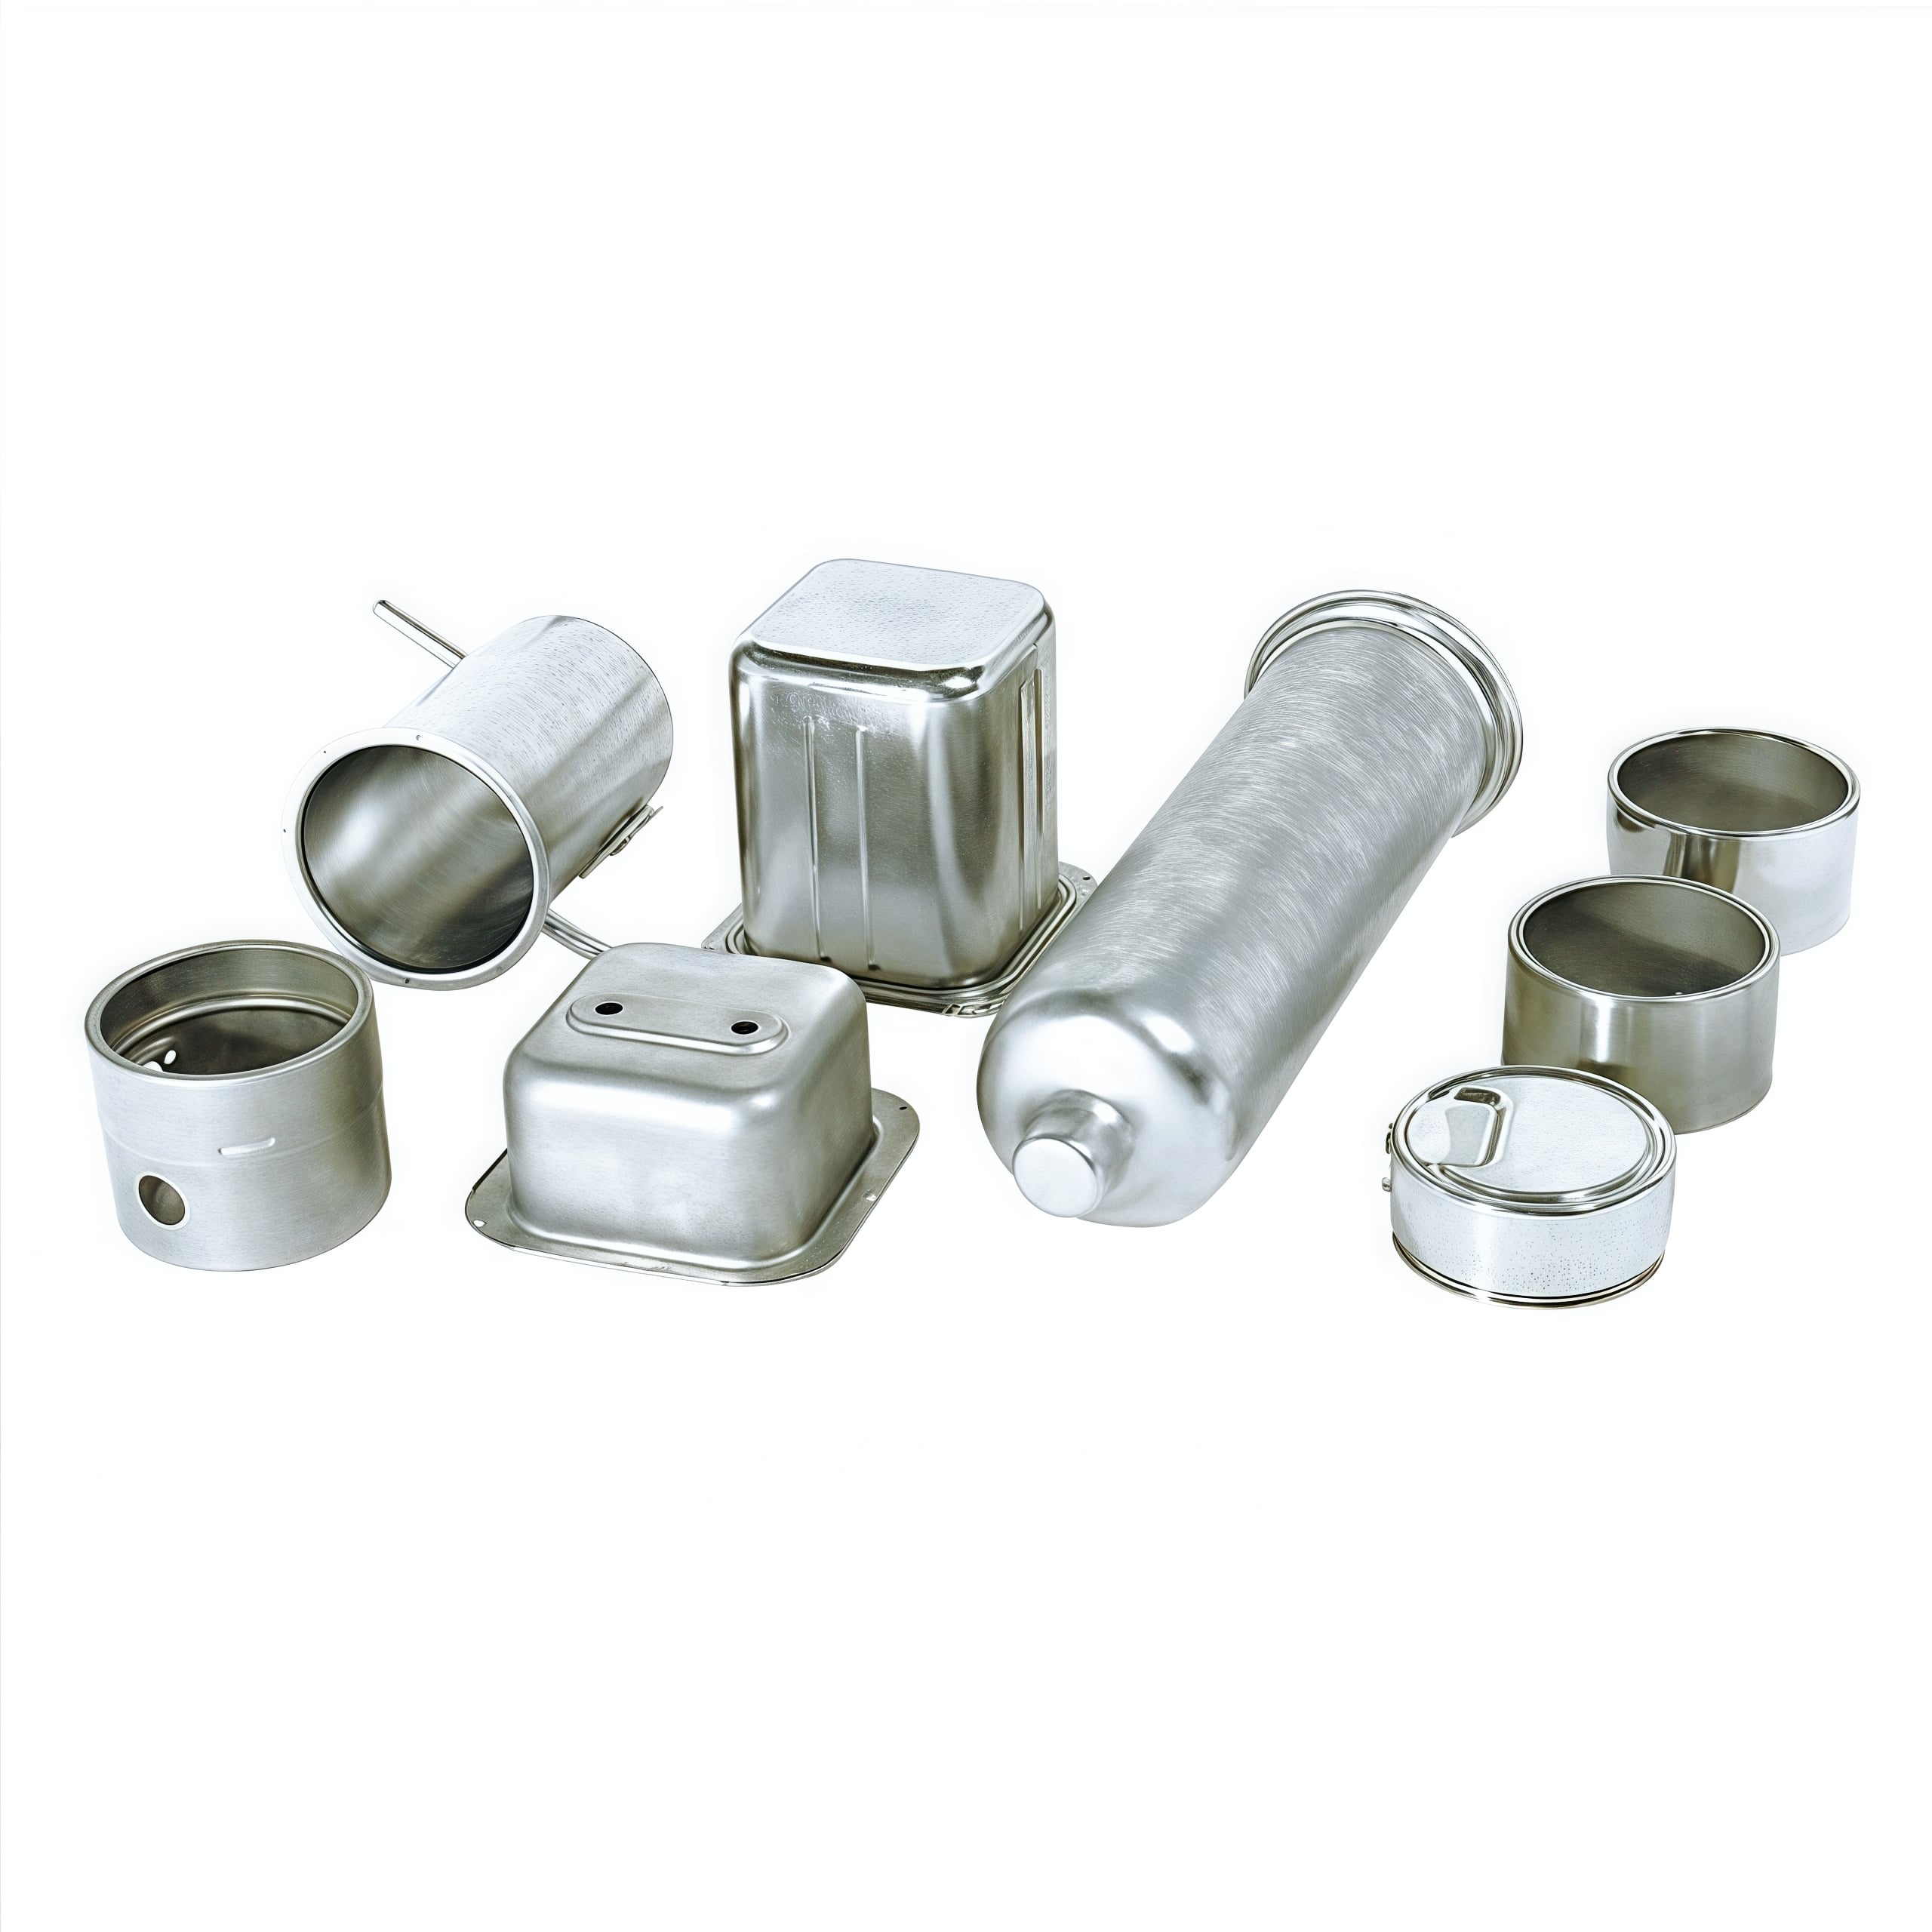
С: Сіз терең тарту мен металдың тесілуі бойынша өлшемдік дәлдікті қалай қамтамасыз етесіз? А: Бізде 80-нен астам бақылау мүмкіндігі бар арнайы Сапаны Қамтамасыз Ету (СҚЕ) тобы бар. ККМ (координаттық өлшеу машиналары) мен дәл оптикалық проекторларды пайдалана отырып, біз барлық қосымша OEM бөлшектерін микрон деңгейіндегі дәлдікке қатаң сәйкес келтіреміз.
Сіздің келесі өндірістік жобаңызды жоғары сапалы өнімдер мен тез жеткізумен оптималдауға дайынсыз ба? БІЗБЕН БҮГІН БАЙЛАНЫСЫҢЫЗ тегін DFM талдауы мен тез құрылған индивидуалды баға ұсынысы үшін.
Цанчжоу Дилинк — ISO 9001 сертификатталған OEM зауыты; ол қосымша металл бетондық бұйымдарды жасау, металл штамптау, терең тарту, лазерлі кесу, дәнекерлеу және CNC өңдеу саласында іс-әрекет жүргізеді. Біз әлемдік өнеркәсіптік жобалар үшін прототиптен массалық өндіріске дейінгі қолдау көрсетеміз. Өндіріс бағалауы үшін сызбаларыңызды жіберіңіз.
Хэбэй провинциясы, Цанчжоу қаласы, Наньпи ауданының Экономикалық даму аймағының Батыс аймағы
© 2025 Cangzhou Deeplink International Supply Chain Co., Ltd. Құқығы сақталған ЖЕКЕ МӘЛІМЕТТЕРДІ ҚОРҒАУ САЯСАТЫ
 EN