
 EN
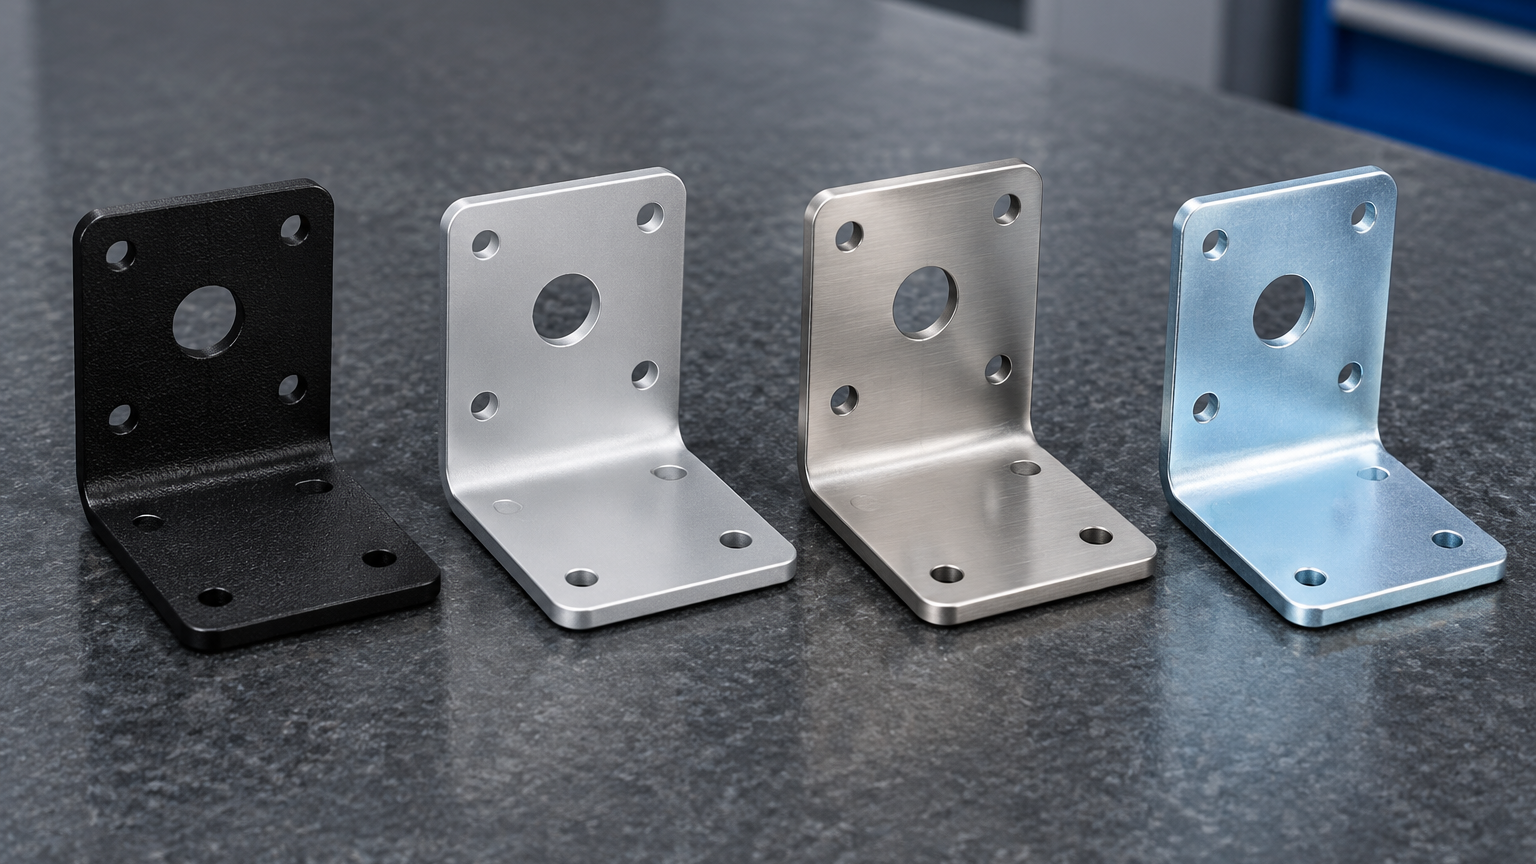
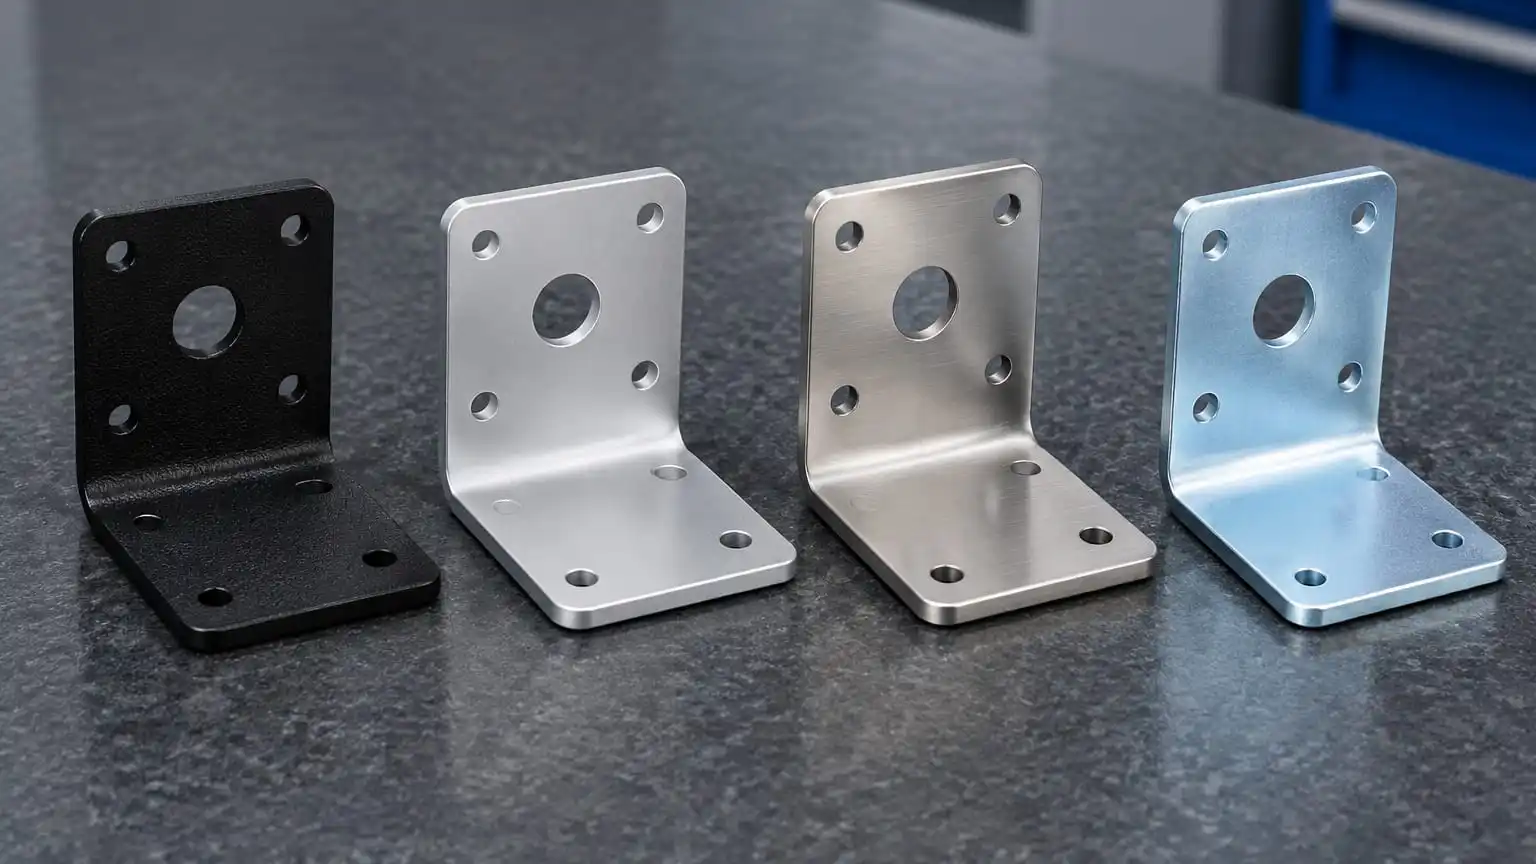
Τέσσερις διαδεδομένες βιομηχανικές επεξεργασίες σε ταυτόσημα καμπυλωμένα L-στηρίγματα: υφασματώδης μαύρη επίστρωση σκόνης, διαφανής ασημί χρώματος ανοδοποίηση, ανοξείδωτο χάλυβα με επεξεργασία «brushed» και παθητικοποίηση, και γαλαζολευκή ηλεκτροπλάκωση με ψευδάργυρο.
Σύντομη απάντηση: πώς επιλέγετε την κατάλληλη τελική επεξεργασία επιφάνειας για προσαρμοστικά φύλλα μετάλλου και εμβολοκατεργασμένα εξαρτήματα;
Επιλέξτε την τελική επεξεργασία επιφάνειας μετάλλου αντιστοιχίζοντας τη χημική σύνθεση του βασικού κράματος, το λειτουργικό περιβάλλον, το πάχος του φιλμ (πάχος επίστρωσης) και τις απαιτήσεις για ηλεκτρική ή μηχανική επαφή προτού διαβιβάσετε τα σχέδια για παραγωγή:
- Επιλέξτε σκονισματικό χρώμα όταν εντοιχίσματα και στηρίγματα από άνθρακα χάλυβα, γαλβανισμένο χάλυβα ή αλουμίνιο χρειάζονται επιμήκη χρωματική αντοχή, αντοχή στην υπεριώδη ακτινοβολία και στις κρούσεις — και πρέπει να ληφθεί υπόψη το σχετικά μεγάλο πάχος του φιλμ σε οπές σύνδεσης, καθώς και να προσδιοριστεί η απαίτηση για προστασία (masking) σπειρωμάτων και πολωτικών πυλών.
- Επιλέξτε ανοδοποίηση αποκλειστικά για κράματα αλουμινίου όπως τα 5052 και 6061, όταν επιθυμείτε ολοκληρωμένο, μη αποκολλώμενο οξείδιο προστατευτικό στρώμα με ακριβή διαστασιακό έλεγχο και αντοχή στη διάβρωση· το χάλυβας και ο ανοξείδωτος χάλυβας δεν μπορούν να ανοδιωθούν σε τυπικές βιομηχανικές γραμμές.
- Επιλέξτε τρίψιμο, ηλεκτρολυτική λείανση ή χημική παθητικοποίηση για εξαρτήματα ανοξείδωτου χάλυβα 304 και 316—συμπεριλαμβανομένων αδιάκοπων βαθιών ελασμάτων και υγιεινών περιβλημάτων—όπου η αφαίρεση ελεύθερου σιδήρου από την επιφάνεια αποκαθιστά το φυσικό παθητικό φιλμ οξειδίου χρωμίου χωρίς να προστίθεται μετρήσιμο πάχος επίστρωσης.
- Επιλέξτε γαλβάνιση με ψευδάργυρο ή νικέλιο για εξαρτήματα από άνθρακα χάλυβα που κατασκευάζονται με εμβολοθλάσεις, σφιγκτήρες και στοιχεία σύνδεσης, τα οποία απαιτούν λεπτή, ομοιόμορφη θυσιαστική προστασία από διάβρωση, ηλεκτρική αγωγιμότητα και προβλέψιμη εφαρμογή σε σπειρώματα σε μεγάλες παραγωγικές ποσότητες.
Εάν εξακολουθείτε να επιλέγετε τη μέθοδο διαμόρφωσης ή το βασικό κράμα πριν από τον καθορισμό της επιφανειακής επεξεργασίας, ξεκινήστε με το οδηγό μας για βαθιά τράβηγμα έναντι προοδευτικής σφράγισης έναντι κατασκευής λαμαρίνας και τα οδηγός Μεταλλικών Υλικών .
Γιατί οι αποφάσεις για την επιφανειακή επεξεργασία προκαλούν καθυστερήσεις στα τελικά στάδια των RFQ και αποτυχίες συναρμολόγησης
Στην παραγωγή μεταλλικών εξαρτημάτων κατόπιν παραγγελίας (OEM), η επεξεργασία επιφάνειας αλλάζει τις διαστάσεις των εξαρτημάτων, τροποποιεί τις διαδρομές ηλεκτρικής γείωσης, αποκαλύπτει σημάδια συγκόλλησης ή διαμόρφωσης και καθορίζει ποια βαθμίδα πρώτης ύλης είναι οικονομικά εφαρμόσιμη.
- Η συσσώρευση επίστρωσης κλείνει ακριβείς οπές και εγκοπές: Μια παχιά πολυμερή επίστρωση πάνω σε οπές που έχουν κοπεί με λέιζερ ή πάνω σε προεξοχές για PEM-παξιμάδια μπορεί να εμποδίσει τη σύνδεση βιδών ή συναρμολόγηση άξονων.
- Ασυμβατότητα μεταξύ υποστρώματος και επιθυμητής επεξεργασίας επιφάνειας καθυστερεί την παροχή προσφοράς: Η ανάθεση ανοδίωσης σε χάλυβα ή ανεπικάλυπτης επικόνισης με σκόνη σε φλάντζα γείωσης EMI επιβάλλει ερώτημα προς τη μηχανική.
- Η υπερπροδιαγραφή της εμφανούς εμφάνισης αυξάνει το κόστος ανά μονάδα: Η μεταχείριση κρυφών εσωτερικών βραχιόνων ως εξωτερικών πινάκων κλάσης Α προσθέτει εργασία χειροκίνητης λείανσης.
Σύγκριση δίπλα-δίπλα: επικόνιση με σκόνη έναντι ανοδίωσης έναντι παθητικοποίησης έναντι ηλεκτροπλάκωσης
Χρησιμοποιήστε αυτόν τον πίνακα για να συγκρίνετε τη συμβατότητα με υποστρώματα, τη συνήθη πάχυνση της επίστρωσης, την ηλεκτρική αγωγιμότητα και τις καταλληλότερες εφαρμογές.
| Κριτήριο Αξιολόγησης | Σκόνη βαφής | Ανοδίωση (Τύπος II / Τύπος III) | Χημική πασσίβανση / γυάλισμα | Γαλβάνισμα με ψευδάργυρο/νικέλιο |
|---|---|---|---|---|
| Συμβατά βάσεις μετάλλων | Ανθρακούχο χάλυβα, γαλβανισμένο χάλυβα, αλουμίνιο, ανοξείδωτο χάλυβα | Μόνο κράματα αλουμινίου (π.χ. 5052, 6061) | Ανοξείδωτοι χάλυβες (π.χ. 304, 316) | Ανθρακούχος χάλυβας, χάλυβας χαμηλής συγκέντρωσης κραμάτων, χαλκός/ορείχαλκος |
| Τυπικό πάχος φιλμ μονής όψης | Υψηλό (συνήθως 50–120 µm / 0,002–0,005 in) | Χαμηλό έως μετρίου επιπέδου (Τύπος II: ~5–25 µm· Τύπος III: ~25–50+ µm) | Σχεδόν μηδενικό (0–2 µm μετατροπή) | Χαμηλό (συνήθως 5–15 µm / 0.0002–0.0006 in) |
| Επίδραση στη διάμετρο της οπής | Μειώνεται κατά ~2× το πάχος του φιλμ, εκτός αν προστατευθεί | Ελάχιστη επίδραση στον Τύπο II· προβλέπεται επιπλέον χώρος για στενές οπές Τύπου III | Καμία μεταβολή διαστάσεων | Ελάχιστη· συμβατή με τυπικές οπές διέλευσης |
| Ηλεκτρική αγωγιμότητα | Μονωτικό· πρέπει να προστατεύονται οι πλάκες και οι βίδες γείωσης | Μονωτικό οξείδιο· απαιτείται αγώγιμη μετατροπή για γείωση | Πλήρως αγώγιμη, ακάλυπτη επιφάνεια ανοξείδωτου χάλυβα | Αγώγιμο μεταλλικό στρώμα |
| Εξωτερική χρήση και αντοχή στη διάβρωση | Υψηλή, με κατάλληλη προεπεξεργασία | Υψηλή αντοχή σε ατμοσφαιρικές και θαλάσσιες συνθήκες | Διατηρεί τη φυσική αντοχή στη διάβρωση του ανοξείδωτου χάλυβα | Καλή θυσιαστική προστασία· λευκή/κόκκινη σκουριά μετά από φθορά |
| Τύποι εξαρτημάτων με καλύτερη εφαρμογή | Κατεργασία λαμαρινών περιβλήματα, θήκες, καπάκια | Ακριβείς αλουμινένιες πλάκες, αντλίες θερμότητας Μηχανική με CNC θάλαμοι | Βαθιά ελασμένα περιβλήματα από ανοξείδωτο χάλυβα , υγιεινά περιβλήματα | Μεγάλου όγκου εξαρτήματα μεταλλικής διαμόρφωσης , κλιπς, βραχίονες |
Εις βάθος εξέταση των τεσσάρων βασικών διαδρομών τελικής επεξεργασίας
1. Επικάλυψη με σκόνη: ανθεκτική οπτική και περιβαλλοντική προστασία για περιβλήματα και πλαίσια
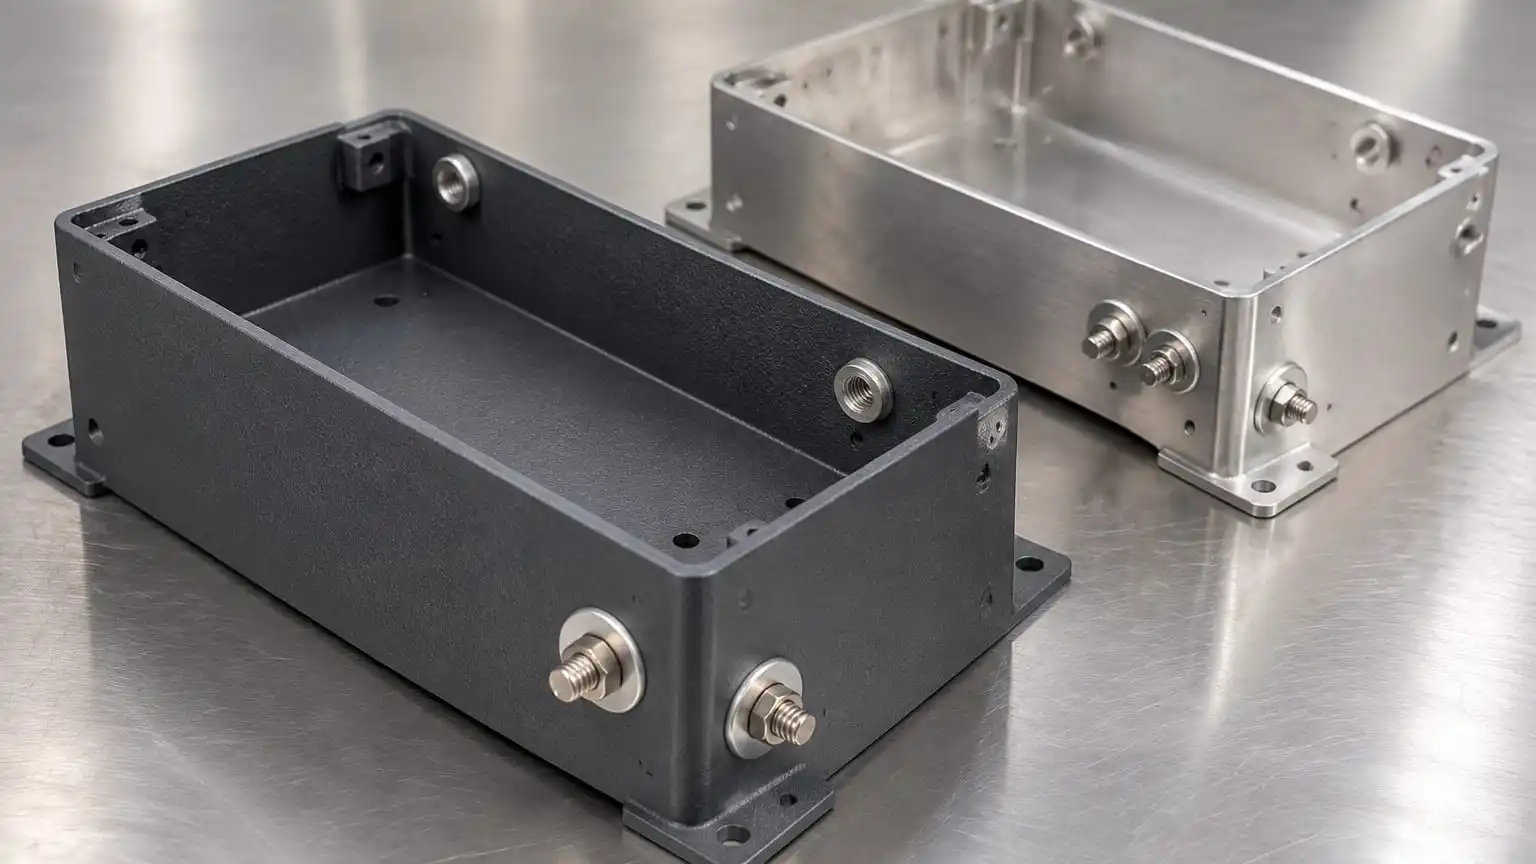
Ένα περίβλημα από λαμαρίνα με επικάλυψη με σκόνη απαιτεί εσκεμμένη απόκρυψη του γυμνού μετάλλου γύρω από τους σπειροειδείς συνδετήρες γείωσης και τις σπειροειδείς ενσωματώσεις, προκειμένου να διατηρηθεί η ηλεκτρική συνέχεια και η καταλληλότητα των συνδετήρων.
Η επικάλυψη με σκόνη εφαρμόζεται με ηλεκτροστατικό ψεκασμό στεγνής θερμοσυνεπούς πολυμερούς σκόνης σε προ-επεξεργασμένο μεταλλικό υπόστρωμα και στη συνέχεια εξαναγκάζεται να δημιουργήσει συνεχές διασυνδεδεμένο φιλμ. Δεδομένου ότι δεν περιέχει διαλύτες και δημιουργεί παχύτερο στρώμα από την υγρή βαφή, κρύβει καλύτερα από τη λεπτή επιμετάλλωση τις ελαφρές ατέλειες της διαμόρφωσης και το χρώμα από τη θερμότητα της συγκόλλησης.
Μηχανικοί κανόνες για λαμαρίνες με επικάλυψη με σκόνη
- Προσαρμόστε τη χημεία της ρητίνης στο περιβάλλον: Καθορίστε υπερ-ανθεκτικό πολυεστέρα σταθερό στην ΥΠΕ για εξωτερικά περιβλήματα· διατηρήστε την εποξειδική ρητίνη για εσωτερικούς σταθερούς σταθμούς ανθεκτικούς σε χημικά, όπου η αποχρωματισμός από την ΥΠΕ δεν αποτελεί πρόβλημα.
- Καθορίστε την υφή για μείωση των απορριμμάτων λόγω αισθητικών ελλείψεων: Οι επιφάνειες με λεπτό άμμο ή ρυτίδωση κρύβουν ελαφρές διαφορές στον κόκκο και σημάδια συγκόλλησης.
- Να αναφέρονται οι ζώνες μάσκιργκ ρητώς: Το εξανθρακωμένο πούδρα είναι μονωτής και προσθέτει 0,05–0,12 mm ανά επιφάνεια, συνεπώς να χρησιμοποιούνται πλαστικά βύσματα από σιλικόνη ή ταινία υψηλής θερμοκρασίας στις περικοχλιώσεις PEM, τους σπειροειδείς συγκολλητούς πυρήνες, τις διαδρομές για στεγανοποιητικά EMI και τους δακτυλίους ασφαλούς γείωσης.
2. Ανοδική επεξεργασία έναντι πασσιβοποίησης ανοξείδωτου χάλυβα: ολοκληρωμένη προστασία χωρίς αποκόλληση
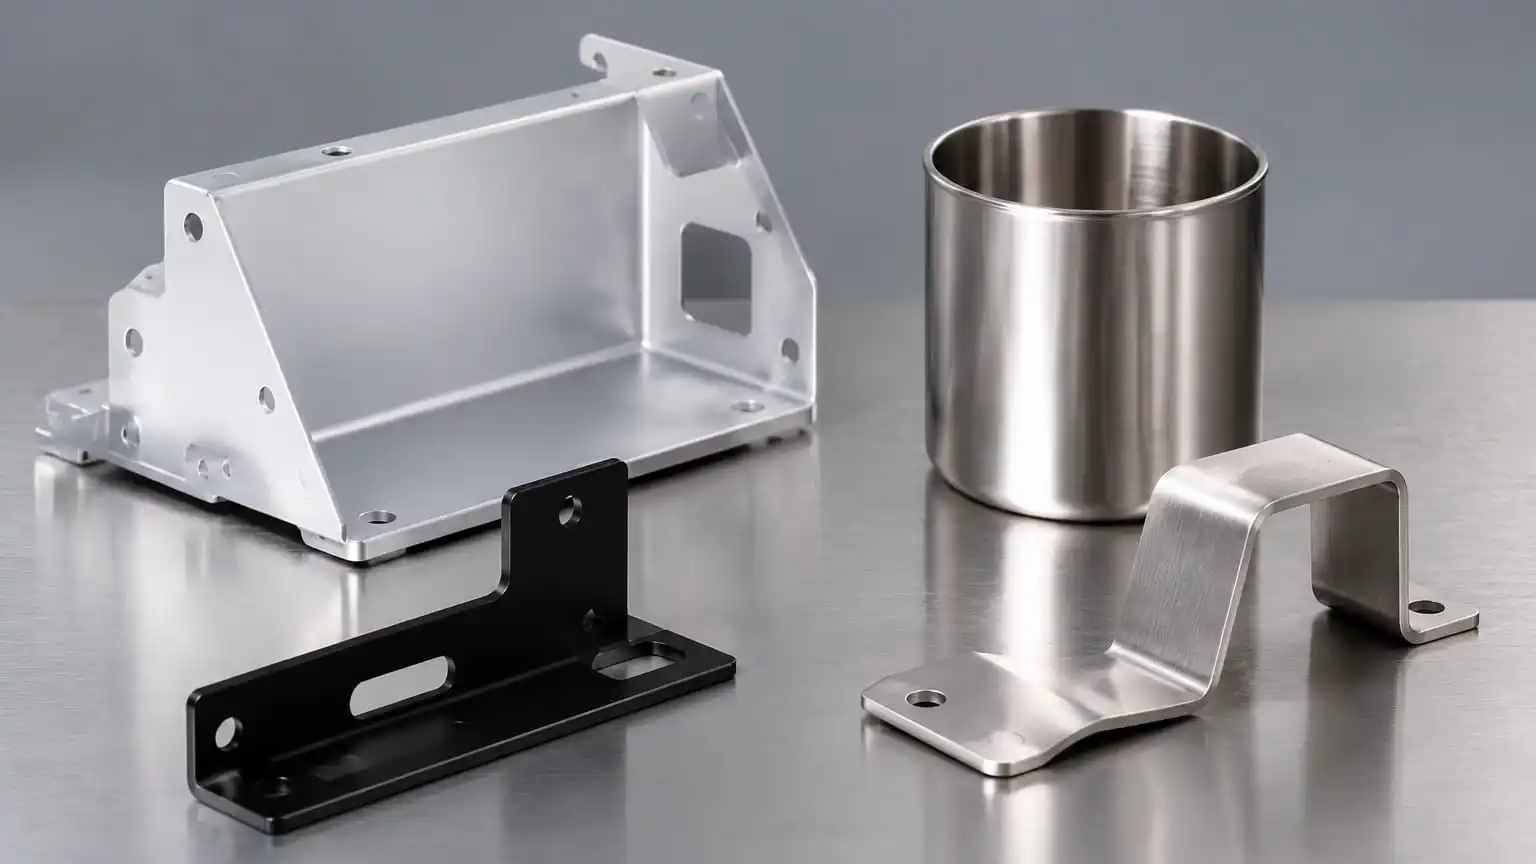
Η ανοδική επεξεργασία μετατρέπει την επιφάνεια αλουμινίου σε σκληρό ολοκληρωμένο οξείδιο, ενώ η απόξεση και η πασσιβοποίηση διατηρούν τον σχηματισμένο και βαθύς ελάσματος ανοξείδωτο χάλυβα καθαρό και ανθεκτικό στη διάβρωση χωρίς να προσθέτουν πάχος επίστρωσης.
Η ανοδική επεξεργασία αλουμινίου και η πασσιβοποίηση ανοξείδωτου χάλυβα εφαρμόζονται σε διαφορετικές οικογένειες κραμάτων. Η ανοδική επεξεργασία αλουμινίου δημιουργεί ένα στρώμα Al₂O₃ απευθείας από το βασικό μέταλλο· περίπου το μισό αναπτύσσεται προς τα μέσα και το μισό προς τα έξω.
- Τύπος II: Ελάχιστη αύξηση διαστάσεων, δέχεται χρωστικές ουσίες και προστατεύει ηλεκτρονικές πλάκες και ελαφριές βάσεις.
- Τύπος III hardcoat: Πυκνότερη, παχύτερη επιφάνεια παρόμοια με κεραμικό υλικό για τριβή ολίσθησης και φθορά.
- Ανοξείδωτη πασσιβοποίηση και τρίψιμο: Η πασσιβοποίηση διαλύει τον ελεύθερο σίδηρο που μεταφέρεται από εργαλεία ή κοπή· η κατευθυνόμενη τρίψη #4 μπορεί να δημιουργήσει ομοιόμορφη βιομηχανική εμφάνιση πριν από την πασσιβοποίηση.
3. Ηλεκτροπλάκωση με ψευδάργυρο, νικέλιο και κασσίτερο: οικονομική προστασία για εξαρτήματα που έχουν υποστεί εμβολοκόπηση και είναι αγώγιμα
Για υψηλό όγκο προοδευτικής εμβολοκόπησης, η ηλεκτροπλάκωση σε κάδο ή σε ράφι μπορεί να είναι φθηνότερη από την εφαρμογή σκόνης σε μεμονωμένες γλωσσίδες. Ο ψευδάργυρος παρέχει θυσιαστική προστασία· το νικέλιο παρέχει ομοιόμορφες, ανθεκτικές στη φθορά επικαλύψεις· η πλάκωση με κασσίτερο ή ασήμι προστατεύει ηλεκτρικά εξαρτήματα από χαλκό και ορείχαλκο. Καθορίστε θερμική επεξεργασία για απομάκρυνση υδρογόνου σε υψηλής αντοχής χάλυβα μετά την πλάκωση.
Έλεγχος του πάχους της επίστρωσης, των τολεραντών των οπών και των επιτρεπόμενων ανοχών DFM
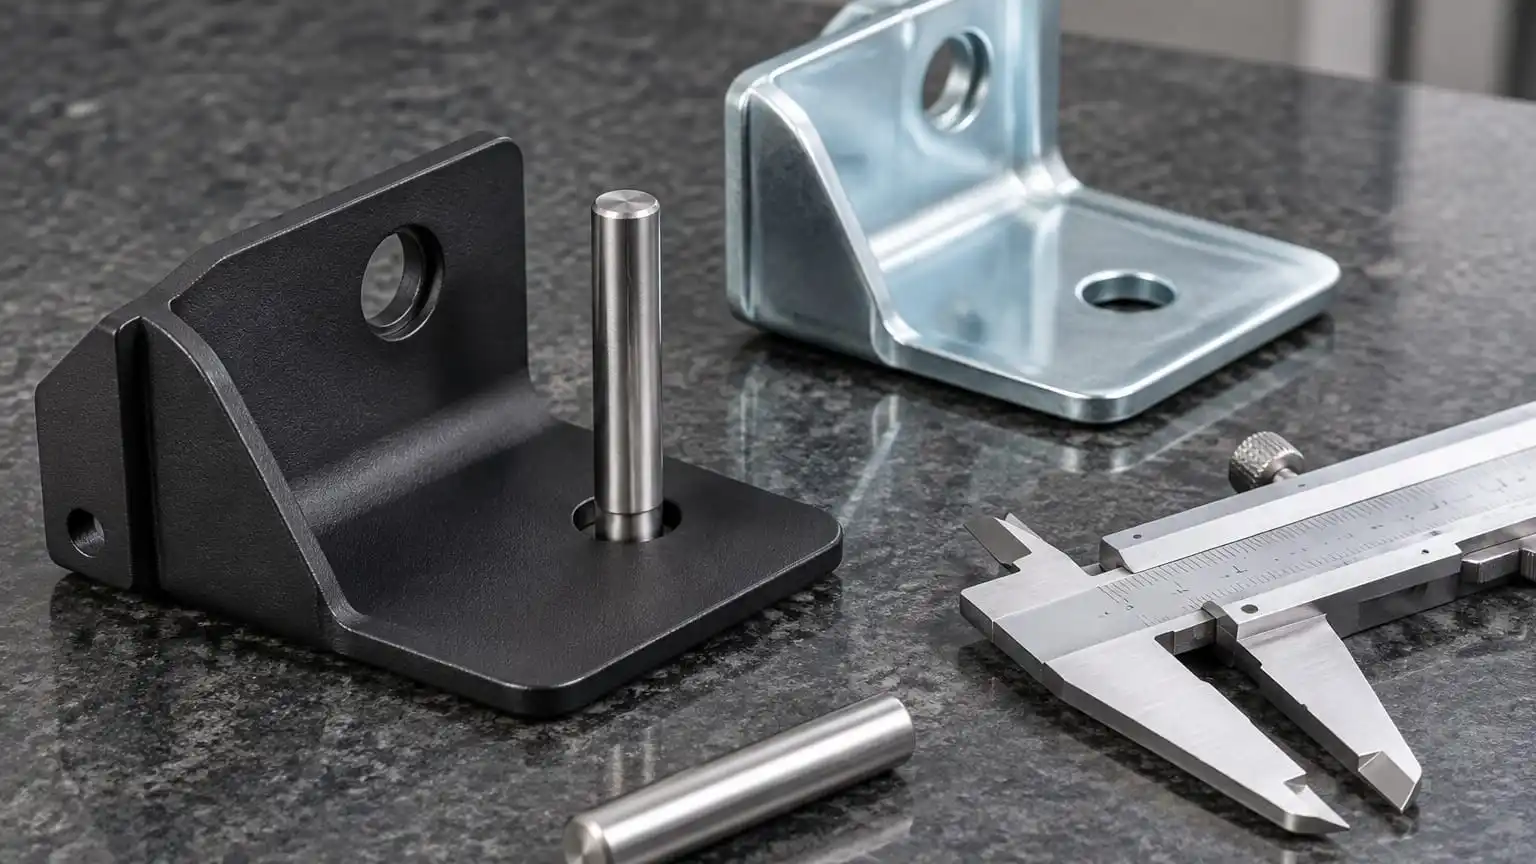
Ο έλεγχος των επιστρωμένων και πλακωμένων οπών με χάλυβα πιν-γαύγες και μηχανικό μέτρο διασφαλίζει ότι η συσσώρευση του φιλμ δεν εμποδίζει τη συναρμολόγηση βιδών ή καθοδηγητικών πειρών.
Συντονίστε τις διαστασιακές αναφορές με την επιλεγμένη επιφανειακή επεξεργασία και διευκρινίστε εάν οι διαστάσεις ισχύουν πριν ή μετά την επίστρωση.
- Δηλώστε τη συνθήκη μέτρησης στο μπλοκ τίτλου: Για μια οπή διέλευσης M5 που έχει κοπεί με λέιζερ σε διάμετρο 5,5 mm, η επίστρωση σκόνης μείωσης 0,08 mm ανά πλευρά μειώνει την τελική διάμετρο της οπής σε περίπου 5,34 mm. Για οπές πρέσαρμα πείρων ή ολισθητήρες υποδοχές με ανοχή ±0,05 mm, προστατέψτε την εσωτερική επιφάνεια της οπής με μάσκα, κάντε ανατρύπηση μετά την επίστρωση ή επιλέξτε μια λεπτή επιφανειακή επεξεργασία μετατροπής.
- Προστατέψτε τα σπειρώματα και τα εξαρτήματα με αυτοσυγκρατούμενη εγκατάσταση: Εγκαταστήστε τα εξαρτήματα πριν από την επίστρωση μόνο όταν τα εσωτερικά σπειρώματα είναι φραγμένα· διαφορετικά, εγκαταστήστε τα εξαρτήματα μετά την επιμετάλλωση ή την επίστρωση, εάν η σχεδίαση το επιτρέπει.
- Αποφύγετε τις οξείες ακμές από κοπή με λέιζερ: Αφαιρέστε τις ακμές (deburr) ή το οξείδιο πριν από την τελική επεξεργασία για να βελτιωθεί η πρόσφυση στις ακμές και η διάρκεια ζωής στη δοκιμή αλατούχου ψεκασμού.
Έλεγχος επιφανειακής επεξεργασίας για αίτηση προσφοράς (RFQ): 7 στοιχεία που πρέπει να καθοριστούν στο μηχανολογικό σχέδιο
Όταν υποβάλλετε αρχεία STEP και δισδιάστατα σχέδια, συμπεριλάβετε αυτές τις επτά λεπτομέρειες και αξιολογήστε τους προμηθευτές χρησιμοποιώντας το προσαρμοσμένο μας έλεγχο αξιολόγησης προμηθευτών εξαρτημάτων από μέταλλο .
- Ακριβής τύπος επιφανειακής επεξεργασίας και πρότυπο: Καθορίστε εξωτερική επίστρωση με σκόνη πολυεστέρα, ανοδική επεξεργασία Τύπου ΙΙ, παθητικοποίηση με κιτρικό οξύ ή γαλβάνιση με τρισθενές ψευδάργυρο RoHS.
- Κωδικός χρώματος, επίπεδο λάμψης και υφή: Παρέχετε κωδικό RAL/Pantone ή δείγμα αναφοράς, λάμψη και υφή.
- Επιθυμητό εύρος πάχους επίστρωσης: Αναφέρετε το αποδεκτό πάχος στεγνής επίστρωσης όπου είναι κρίσιμο.
- Επιφάνειες κοσμητικής κατηγορίας Α έναντι κατηγοριών Β/Γ: Σημειώστε ξεχωριστά τις ορατές επιφάνειες και τις εσωτερικές επιφάνειες.
- Ζώνες σκίασης και προστασία σπειρωμάτων: Αναγνωρίστε τις περιοχές γείωσης, τις διαδρομές για στεγανοποιητικά EMI, τις επιφάνειες αναφοράς (datum) και τις ενσωματωμένες σπείρες.
- Προεπεξεργασία και επεξεργασία ακμών: Σημείωση: αφαίρεση οξειδίου, κατεύθυνση του βούρτσισματος ή της αμμοβολής.
- Επιθεώρηση και επαλήθευση πρόσφυσης/διάβρωσης: Συντονισμός με την εξασφάλιση ποιότητας για τις μετρήσεις πάχους, την πρόσφυση με διασταυρωτή τομή και τα δείγματα αλατοψεκάσματος χρησιμοποιώντας το ποιοτικός έλεγχος διαδικασία.
Συχνές ερωτήσεις σχετικά με προσαρμοστική επεξεργασία επιφάνειας μετάλλου
Μπορείτε να ανοδοποιήσετε χαλύβδινα ή ανοξείδωτα φύλλα μετάλλου;
Όχι—η τυπική βιομηχανική ανοδοποίηση λειτουργεί μόνο σε κράματα αλουμινίου. Για χαλύβδινα υλικά, καθορίστε γαλβανοπλαστική επίστρωση με ψευδάργυρο, ηλεκτροεπίστρωση (e-coating) ή επίστρωση με σκόνη. Για ανοξείδωτο χάλυβα, καθορίστε πασσιβοποίηση, ηλεκτρολυτική λείανση, βούρτσισμα ή επίστρωση με PVD/σκόνη όταν απαιτείται μαύρη ή έγχρωμη επιφάνεια.
Πόσο πάχος προστίθεται σε μια οπή φύλλου μετάλλου από την επίστρωση με σκόνη;
Η τυπική βιομηχανική επίστρωση με σκόνη προσθέτει συνήθως 50 έως 120 μm (0,05 έως 0,12 mm) ανά επιστρωμένη επιφάνεια. Η αποτελεσματική διάμετρος της οπής μειώνεται κατά περίπου διπλάσιο του πάχους της επίστρωσης ανά πλευρά, δηλαδή 0,10 έως 0,24 mm· συνεπώς, πρέπει να προστατεύσετε τις οπές με αυστηρές ανοχές με μάσκα ή να αυξήσετε τις διαστάσεις των οπών για ελεύθερη εφαρμογή.
Χρειάζονται ακόμα πασιβοποίηση τα εξαρτήματα από ανοξείδωτο χάλυβα τύπου 304 και 316 μετά από λέιζερ κοπή ή βαθιά σχηματοποίηση;
Ναι, όταν έχει σημασία η εμφάνιση διάβρωσης ή η υγιεινή. Ο καθαρισμός και η πασιβοποίηση αφαιρούν τον ενσωματωμένο ελεύθερο σίδηρο και αποκαθιστούν το παθητικό φράγμα οξειδίου χρωμίου χωρίς να αλλάξουν οι διαστάσεις.
Πότε πρέπει να επιλέξω προ-γαλβανισμένο χάλυβα έναντι γαλβανοπλαστικής επικάλυψης με ψευδάργυρο ή επικάλυψης με σκόνη μετά την κατασκευή;
Το προ-γαλβανισμένο λαμαρίνιο είναι οικονομικό για εσωτερικούς σκελετούς και βραχίονες, αλλά η κοπή και η συγκόλληση εκθέτουν τον γυμνό χάλυβα. Για εξωτερική χρήση με βροχή, υγρασία, αλατούχο ομίχλη ή αισθητικό χρώμα, επιλέξτε επικάλυψη με σκόνη ή ηλεκτροπλάκωση μετά την κατασκευή.
Πώς διατηρώ την ηλεκτρική γείωση σε περίβλημα από λαμαρίνιο με επικάλυψη σκόνης;
Καθορίστε προστατευτικές μάσκες από πυριτικό καουτσούκ γύρω από τις βίδες γείωσης, μασκάρετε τις φλάντζες στεγανοποίησης EMI ή χρησιμοποιήστε δοντωτούς δακτυλίους γείωσης. Ένας αφιερωμένος δακτύλιος από γυμνό μέταλλο γύρω από κάθε βίδα γείωσης είναι αξιόπιστος για δοκιμές συνέχειας γείωσης.
Τελική σύσταση
Αντιμετωπίστε την επιφανειακή επεξεργασία ως βασική μηχανική προδιαγραφή. Εξισώστε πασιβοποίηση ή τροχισμό σε ανοξείδωτο χάλυβα, άλλες συσκευές σε αλουμίνιο, επικονικία σε υψηλής παραγωγής αγώγιμο εμβολοπλαστικό χάλυβα, και σκόνη βαφής σε περιβλήματα και πλαίσια που απαιτούν επιμελημένο χρώμα και προστασία από τον καιρό—ενώ επισημαίνουν σαφώς τις ζώνες μάσκινγκ και τις κοσμητικές επιφάνειες Α.
Εάν διαθέτετε προσαρμοστική βάση, βαθιά εμβολοπλαστική θήκη ή περίβλημα έτοιμο για αξιολόγηση, επικοινωνήστε με την ομάδα μας μηχανικών με το αρχείο 3D STEP, το 2D σχέδιο ανοχών και το επιθυμητό τελικό επίστρωμα.
Σχετικοί μηχανικοί πόροι: οδηγός διαδικασίας διαμόρφωσης ,ποιοτικός έλεγχος ,ζήτηση τεχνικής ανασκόπησης ,ανοχές Κατασκευής Μετάλλων και οδηγός DFM για προσαρμοστικά φύλλα μετάλλου .
Περιεχόμενα
- Σύντομη απάντηση: πώς επιλέγετε την κατάλληλη τελική επεξεργασία επιφάνειας για προσαρμοστικά φύλλα μετάλλου και εμβολοκατεργασμένα εξαρτήματα;
- Γιατί οι αποφάσεις για την επιφανειακή επεξεργασία προκαλούν καθυστερήσεις στα τελικά στάδια των RFQ και αποτυχίες συναρμολόγησης
- Σύγκριση δίπλα-δίπλα: επικόνιση με σκόνη έναντι ανοδίωσης έναντι παθητικοποίησης έναντι ηλεκτροπλάκωσης
-
Εις βάθος εξέταση των τεσσάρων βασικών διαδρομών τελικής επεξεργασίας
- 1. Επικάλυψη με σκόνη: ανθεκτική οπτική και περιβαλλοντική προστασία για περιβλήματα και πλαίσια
- 2. Ανοδική επεξεργασία έναντι πασσιβοποίησης ανοξείδωτου χάλυβα: ολοκληρωμένη προστασία χωρίς αποκόλληση
- 3. Ηλεκτροπλάκωση με ψευδάργυρο, νικέλιο και κασσίτερο: οικονομική προστασία για εξαρτήματα που έχουν υποστεί εμβολοκόπηση και είναι αγώγιμα
- Έλεγχος του πάχους της επίστρωσης, των τολεραντών των οπών και των επιτρεπόμενων ανοχών DFM
- Έλεγχος επιφανειακής επεξεργασίας για αίτηση προσφοράς (RFQ): 7 στοιχεία που πρέπει να καθοριστούν στο μηχανολογικό σχέδιο
-
Συχνές ερωτήσεις σχετικά με προσαρμοστική επεξεργασία επιφάνειας μετάλλου
- Μπορείτε να ανοδοποιήσετε χαλύβδινα ή ανοξείδωτα φύλλα μετάλλου;
- Πόσο πάχος προστίθεται σε μια οπή φύλλου μετάλλου από την επίστρωση με σκόνη;
- Χρειάζονται ακόμα πασιβοποίηση τα εξαρτήματα από ανοξείδωτο χάλυβα τύπου 304 και 316 μετά από λέιζερ κοπή ή βαθιά σχηματοποίηση;
- Πότε πρέπει να επιλέξω προ-γαλβανισμένο χάλυβα έναντι γαλβανοπλαστικής επικάλυψης με ψευδάργυρο ή επικάλυψης με σκόνη μετά την κατασκευή;
- Πώς διατηρώ την ηλεκτρική γείωση σε περίβλημα από λαμαρίνιο με επικάλυψη σκόνης;
- Τελική σύσταση