
 EN
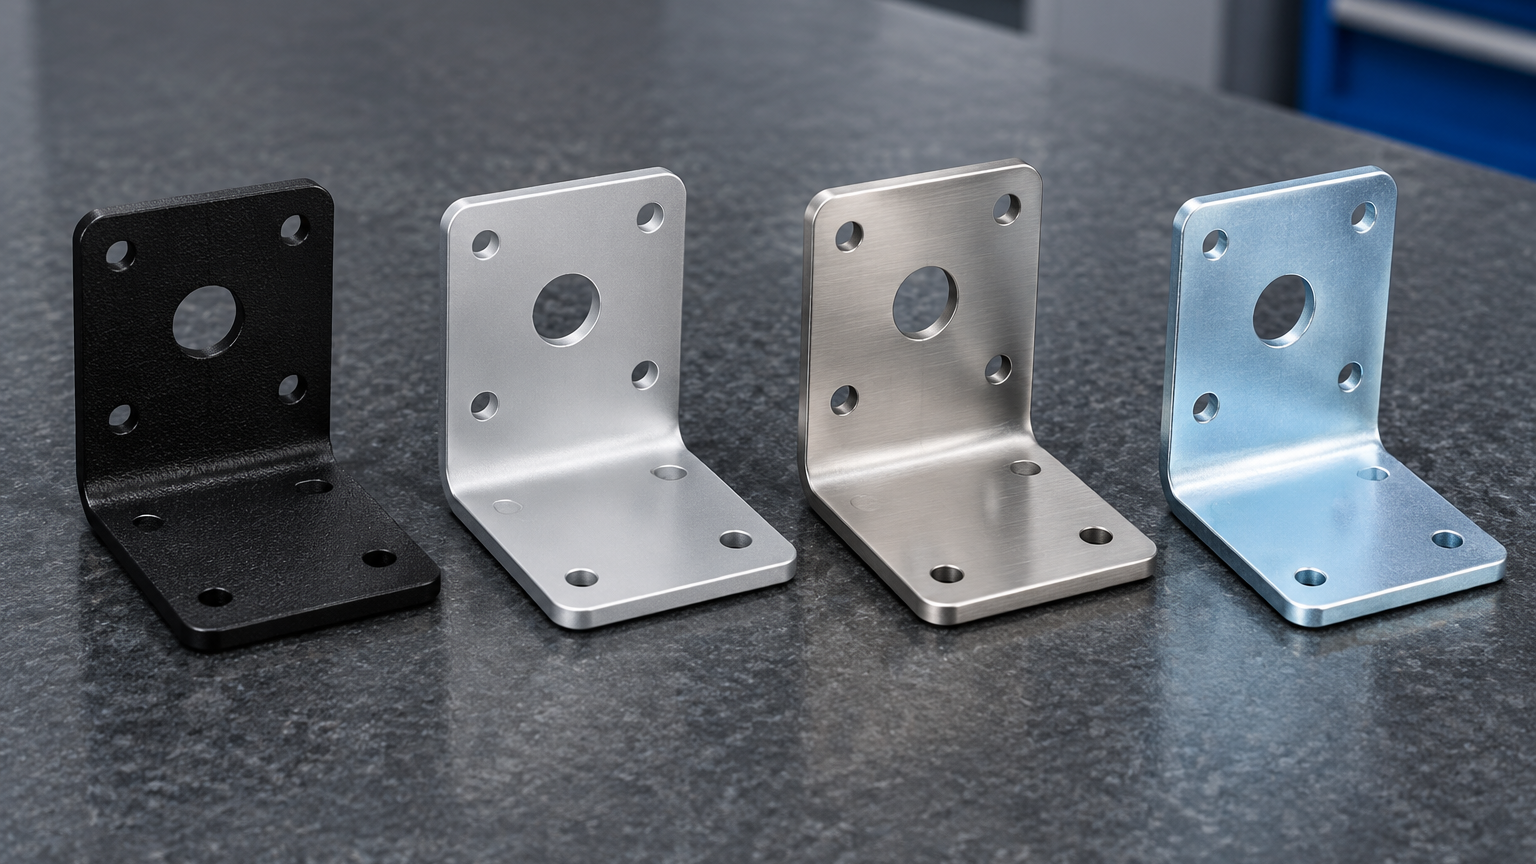
Vier gangbare industriële afwerkingen op identieke gebogen L-beugels: textielzwarte poedercoating, heldere zilverkleurige anodisatie, geborsteld en gepassiveerd roestvast staal, en blauwwitte zink-electroplatering.
Snelle antwoord: hoe kiest u de juiste oppervlakteafwerking voor aangepast plaatmetaal en gestanste onderdelen?
Kies een oppervlakteafwerking voor metaal door deze af te stemmen op basislegeringschemie, bedrijfsomgeving, laagdikte (coatingdikte) en eisen voor elektrisch of mechanisch contact voordat u tekeningen vrijgeeft voor productie:
- Kies poedercoating wanneer koolstofstaal, verzinkt staal of aluminium behuizingen en beugels duurzame kleur, UV-weerstand of slagvastheid vereisen – en rekening houdt met een relatief dikke laagdikte rondop passende gaten, alsook maskering voor schroefdraad en aardingsbouten.
- Kies anodisatie uitsluitend voor aluminiumlegeringen zoals 5052 en 6061 wanneer u een integrale, niet-afbladderende oxide-laag wenst met nauwkeurige afmetingscontrole en corrosiebestendigheid; staal en roestvast staal kunnen niet worden geanodiseerd op standaard industriële lijnen.
- Kies voor borstelen, elektropolijsten of chemische passivering voor onderdelen van roestvast staal 304 en 316 — inclusief naadloze, diepgetrokken omhulsels en hygiënische behuizingen — waarbij het verwijderen van vrij oppervlakte-ijzer het natuurlijke chroomoxide-passieve filmpje herstelt zonder meetbare coatingdikte toe te voegen.
- Kies voor zink- of nikkelgalvanisatie voor gestanste bevestigingsonderdelen, klemmen en hardware van koolstofstaal die dunne, uniforme, opofferende corrosiebescherming, elektrische geleidbaarheid en voorspelbare schroefdraadaanpassing bij productievolume vereisen.
Als u de vormgevingsmethode of de basislegering nog steeds aan het selecteren bent voordat u de afwerking specificeert, begin dan met onze gids over dieptrekken versus progressief ponsen versus plaatmetaalbewerking en onze gids voor metalen materialen .
Waarom beslissingen over oppervlakteafwerking leiden tot vertragingen in late RFQ-fasen en montageproblemen
Bij OEM-aangepaste metaalbewerking verandert de oppervlakteafwerking de onderdeelafmetingen, wijzigt de elektrische aardingspaden, onthult las- of vormgeefmarkeringen en bepaalt welke grondstofkwaliteit economisch haalbaar is.
- De laagdikte van een coating sluit nauwkeurige gaten en sleuven af: Een dikke polymeercoating op laser-gesneden gaten of PEM-moerverheffingen kan montage van bevestigingsmiddelen of passende assen verhinderen.
- Onverenigbare combinaties van substraat en afwerking vertragen het offerteproces: Anodiseren van staal of poedercoaten zonder maskering over een EMI-aardingsflens vereist een technische vraag aan de engineeringafdeling.
- Te strenge eisen aan het cosmetische uiterlijk verhogen de stukprijs: Het behandelen van verborgen interne steunbeugels alsof het externe Class-A-panelen betreft, voegt handmatige polijsttijd toe.
Vergelijking naast elkaar: poedercoaten vs anodiseren vs passiveren vs electroplateren
Gebruik deze matrix om compatibiliteit met het substraat, typische laagdikte, elektrische geleidbaarheid en meest geschikte toepassingen te vergelijken.
| Beoordelingscriterium | Poedercoating | Anodiseren (Type II / Type III) | Chemische passivering / borstelen | Zink/nikkel-galvaniseren |
|---|---|---|---|---|
| Compatibele basismetalen | Koolstofstaal, gegalvaniseerd staal, aluminium, roestvrij staal | Alleen aluminiumlegeringen (bijv. 5052, 6061) | Roestvrij staal (bijv. 304, 316) | Koolstofstaal, laaggelegeerd staal, koper/messing |
| Typische enkelzijdige foliedikte | Hoog (meestal 50–120 µm / 0,002–0,005 inch) | Laag tot matig (Type II: ca. 5–25 µm; Type III: ca. 25–50+ µm) | Bijna nul (0–2 µm conversie) | Laag (meestal 5–15 µm / 0,0002–0,0006 inch) |
| Invloed op gatdiameter | Vermindert met ongeveer 2× de foliedikte, tenzij afgedekt | Minimaal bij Type II; toegestane tolerantie voor nauwe Type III-boren | Geen afmetingsverandering | Minimaal; compatibel met standaard vrijloopgaten |
| Elektrische geleiding | Isolerend; aardingpads en -bouten moeten worden afgedekt | Isolerende oxide; geleidende conversie vereist voor aarding | Volledig geleidend, bloot roestvaststaaloppervlak | Geleidende metalen laag |
| Buitengebruik en corrosieweerstand | Hoog, bij juiste voorbehandeling | Uitstekende weerstand tegen atmosferische en marinecorrosie | Behoudt de eigen roestvrijheid van roestvast staal | Goede opofferende bescherming; witte/rode roest na slijtage |
| Meest geschikte onderdeeltypen | Plaatbewerkingsprocessen behuizingen, kasten, deksels | Precisie-aluminiumpanelen, koellichamen Cnc machineren kasten | Dieptrekgewerkte roestvaststalen behuizingen , sanitaire behuizingen | Hoge volumes metaalponsdelen , klemmen, beugels |
Diepe duik in de vier kernafwerkingsroutes
1. Poedercoating: duurzame visuele en milieu-bescherming voor behuizingen en frames
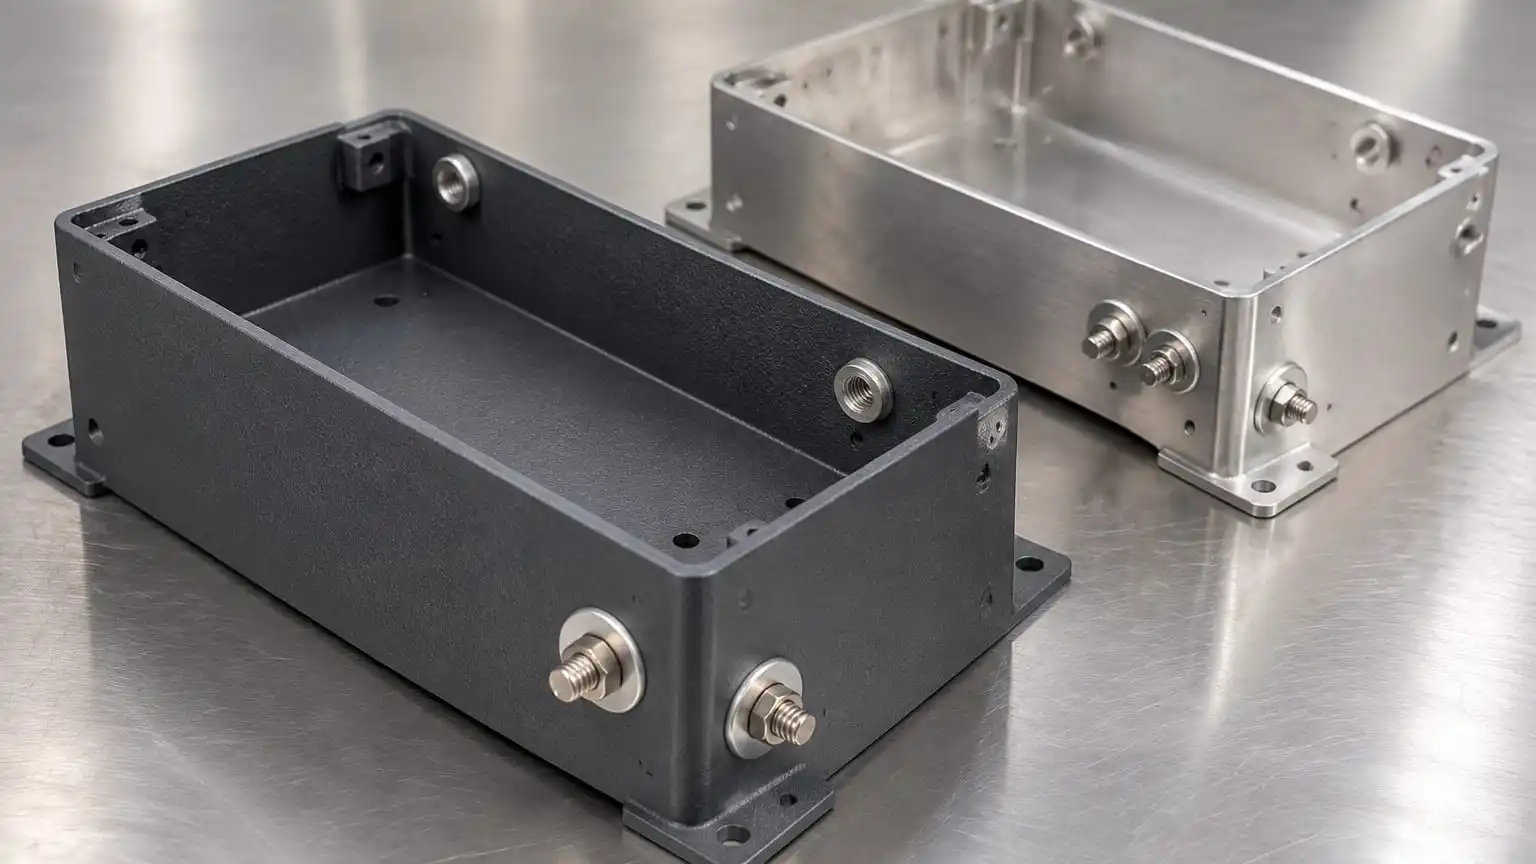
Een poedergecoate plaatmetaalbehuizing vereist doordachte onbedekte-metaalmaskering rond aardingsbouten en schroefdraadinzetstukken om elektrische continuïteit en boutpassing te behouden.
Bij poedercoating wordt droog thermohardend polymeerpoeder elektrostatisch op een voorbehandeld metalen substraat gespoten en vervolgens uitgehard tot een continue, doorgestoken film. Omdat het geen oplosmiddelen bevat en een dikker laag vormt dan natte verf, verbergt het beter dan dunne plating kleine vormingsmarkeringen en laswarmteverkleuring.
Technische regels voor poedergecoate plaatmetaal
- Pas de harschemie aan aan de omgeving: Specificeer UV-bestendig superduurzaam polyester voor buitengebruik behuizingen; behoud epoxy voor binnen gebruik bestemde chemisch-resistente rekken waar UV-verbleking geen probleem is.
- Specificeer textuur om cosmetisch afval te verminderen: Fijne zand- of rimpelafwerkingen verbergen kleine korrelverschillen en lasmarkeringen.
- Geef maskeringszones expliciet aan: Geharde poedercoating is een isolator en voegt per zijde 0,05–0,12 mm toe; gebruik daarom siliconenstoppers of hittebestendig tape op PEM-moeren, lasbouten, EMI-aftettingsprofielen en veiligheidsaardringen.
2. Anodiseren versus roestvrijstaalpassivering: integrale bescherming zonder afschilferen
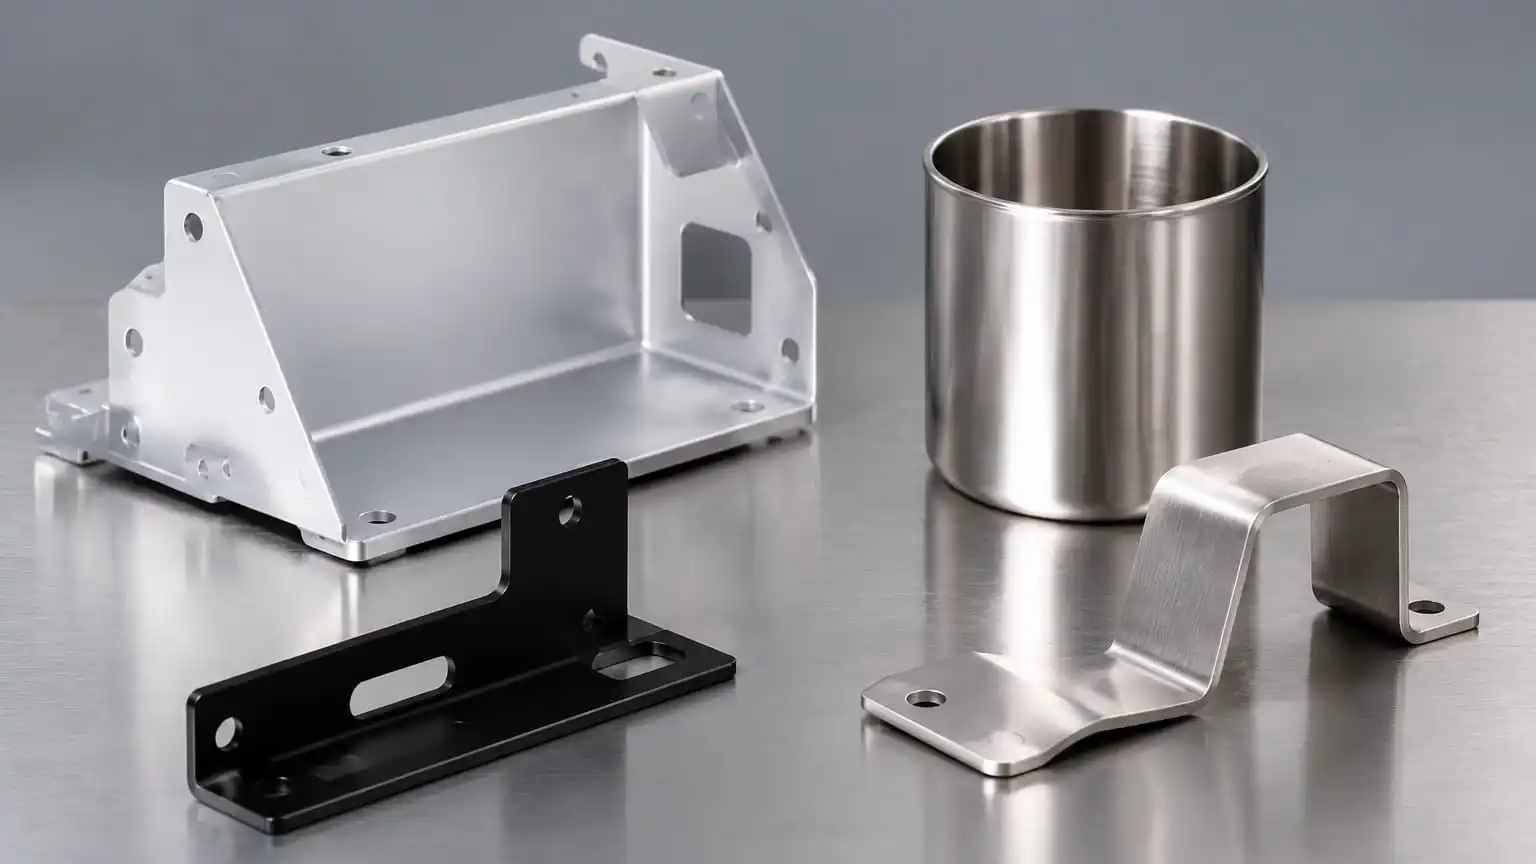
Anodiseren zet een aluminiumoppervlak om in een harde, integrale oxide-laag, terwijl borstelen en passiveren gevormd en dieptrek-roestvrijstaal schoon en corrosiebestendig houden zonder extra laagdikte toe te voegen.
Aluminiumanodiseren en roestvrijstaalpassivering zijn van toepassing op verschillende legeringfamilies. Aluminiumanodiseren vormt direct uit het basismetaal een Al₂O₃-laag; ongeveer de helft groeit naar binnen en de helft naar buiten.
- Type II: Minimale afmetingstoename, geschikt voor kleurstoffen en bescherming van elektronische panelen en lichte beugels.
- Type III hardcoat: Dichtere, dikker keramiekachtige oppervlakte voor glijversletting en slijtage.
- Roestvrij passiveren en borstelen: Passivering lost vrij ijzer op dat via gereedschap of snijden is overgebracht; gerichte #4-borsteling kan een uniforme industriële uitstraling creëren vóór passivering.
3. Zink-, nikkel- en tin-galvaniseren: kosteneffectieve bescherming voor gestanste en geleidende onderdelen
Voor grootschalig progressief stansen in matrijzen kunnen trommel- of rek-galvaniseren goedkoper zijn dan poedercoaten van afzonderlijke klemmen. Zink biedt offerbescherming; nikkel levert uniforme, slijtvaste neerslagen; tin- of zilvergalvanisering beschermt elektrische onderdelen van koper en messing. Geef aan of waterstofontlasting door bakken vereist is voor hoogsterktestaal na galvaniseren.
De dikte van de coating, toleranties van gaten en DFM-marges beheersen
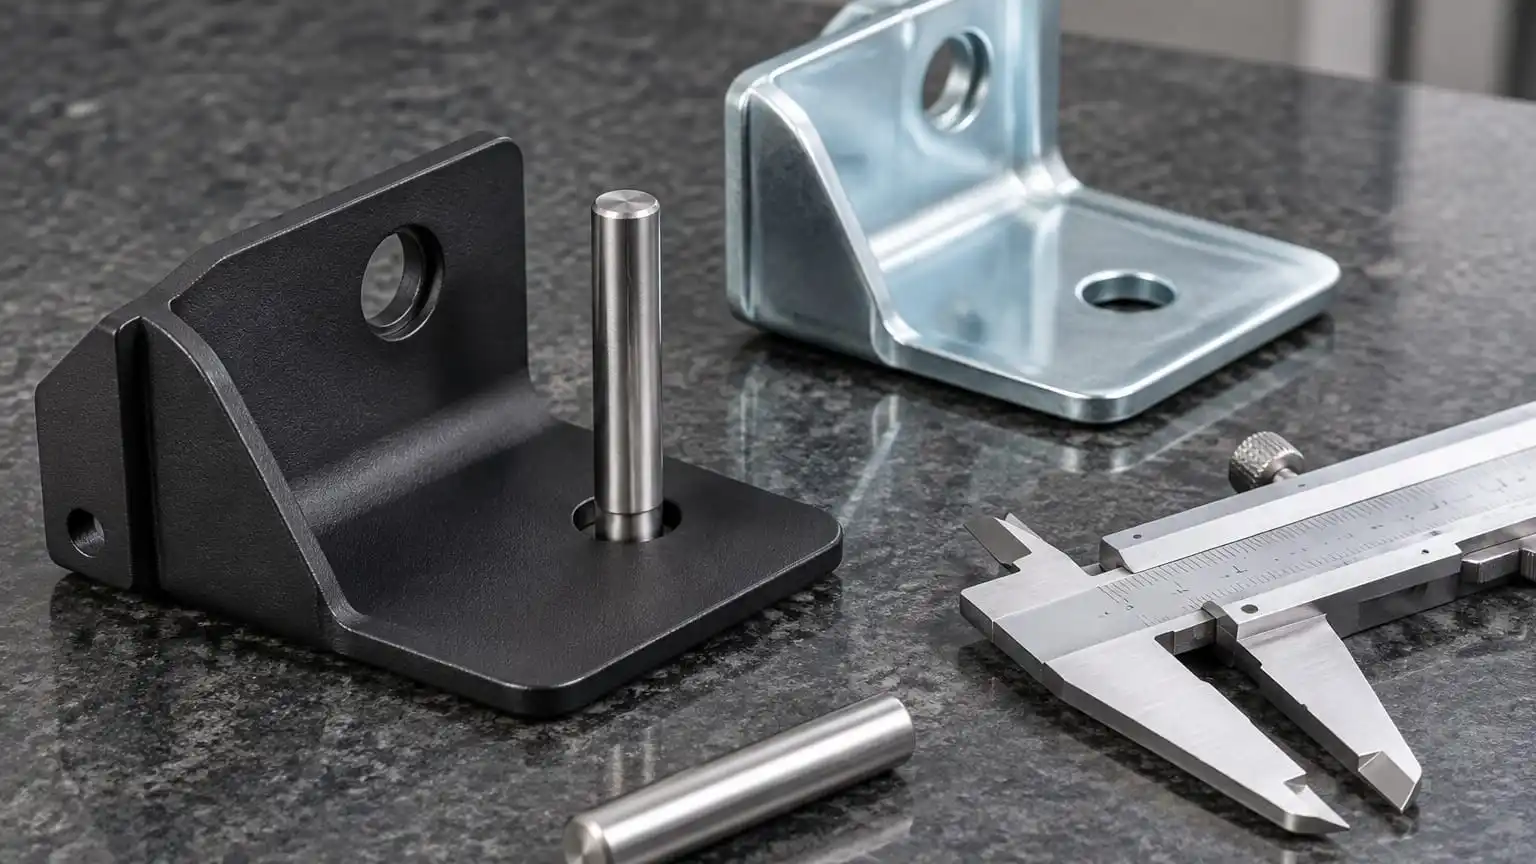
Het controleren van gecoate en gegalvaniseerde gaten met stalen pinmaatstukken en een mechanische schuifmaat garandeert dat de folieopbouw geen montage van bevestigingsmiddelen of centreerpinnen belemmert.
Stel dimensionele aanduidingen af op de gekozen afwerking en verduidelijk of de afmetingen van toepassing zijn vóór of ná de coating.
- Geef de meetvoorwaarde aan in het titelblok: Voor een M5-passende gatlasergesneden op Ø5,5 mm vermindert de poedercoatingopbouw van 0,08 mm per zijde het afgewerkte gat tot ongeveer Ø5,34 mm. Voor perspaspen of ±0,05 mm glijdsleuven: masker het gat, verricht na de coating een reamerbewerking of kies een dunne conversieafwerking.
- Bescherm schroefdraad en zelfvormende bevestigingsmiddelen: Installeer bevestigingsmiddelen pas vóór de coating indien de binnenschroefdraad is afgedicht; anders installeer de bevestigingsmiddelen pas na galvanisering of coating, mits het ontwerp dit toelaat.
- Vermijd scherpe lasergesneden randen: Verwijder de burrs of oxide voor de afwerking om de randhechting en de zoutnevellevensduur te verbeteren.
Controlelijst oppervlakteafwerking RFQ: 7 punten die u op uw technische tekening moet specificeren
Bij het indienen van STEP-bestanden en 2D-tekeningen, neem deze zeven details op en evalueer leveranciers met behulp van onze aangepaste controlelijst voor keuring van leveranciers van metalen onderdelen .
- Exacte afwerkingstype en norm: Geef een polyester poedercoating voor buitengebruik, anodisatie type II, citroenzuurpassivering of RoHS-compatibele trivalente zinkplating op.
- Kleurnummer, glansniveau en structuur: Geef een RAL-/Pantone-nummer of een referentieproefstuk, glans en structuur op.
- Gewenst filmdiktebereik: Geef de toelaatbare droge filmdikte op waar dit kritiek is.
- Cosmetische klasse-A- versus klasse-B/C-oppervlakken: Markeer zichtbare vlakken en binnenvlakken afzonderlijk.
- Maskeringszones en draadbescherming: Identificeer aardingspads, EMI-aftettingsbanen, referentievlakken en ingevoegde schroefdraadinserts.
- Voorbehandeling en randafwerking: Let op: oxideverwijdering, borstelrichting of straalbewerking met kogels.
- Inspectie en controle van hechting/corrosie: Stem af met kwaliteitsborging over diktemetingen, kruishaakhechting en zoutneveltestmonsters met behulp van onze kwaliteitsborging process.
Veelgestelde vragen over aangepaste oppervlakteafwerking voor metaal
Kunt u koolstofstaal of roestvrij staal plaatmateriaal anodiseren?
Nee—standaard industriële anodisatie werkt alleen op aluminiumlegeringen. Voor koolstofstaal specificeer dan zinkgalvanisatie, elektrocoating of poedercoating. Voor roestvrij staal specificeer dan passiveren, elektropolijsten, borstelen of PVD/poedercoating wanneer een zwarte of gekleurde afwerking vereist is.
Hoeveel dikte voegt poedercoating toe aan een gat in plaatmetaal?
Standaard industriële poedercoating voegt doorgaans 50 tot 120 µm (0,05 tot 0,12 mm) toe per gecoate oppervlakte. De effectieve gatdiameter neemt af met ongeveer tweemaal de filmdikte aan één zijde, dus 0,10 tot 0,24 mm; masker daarom gaten met nauwe toleranties of vergroot de doorsnede van vrijspelende gaten.
Moeten onderdelen van roestvrij staal 304 en 316 nog steeds worden gepassiveerd na lasersnijden of dieptrekken?
Ja, wanneer corrosieverschijnselen of hygiëne van belang zijn. Schoonmaken en passiveren verwijdert ingebedde vrije ijzerdeeltjes en herstelt de passieve chroomoxidebarrière zonder de afmetingen te veranderen.
Wanneer moet ik kiezen voor voorgegalvaniseerd staal in plaats van verzinken of poedercoaten na fabricage?
Voorgegalvaniseerd plaatstaal is economisch geschikt voor binnenmontage van chassis en beugels, maar snijden en lassen onthullen onbeschermd staal. Voor buitengebruik met regen, vochtigheid, zoutnevel of een esthetische kleurkeuze is poedercoaten of elektroplateren van gestanste onderdelen de betere optie.
Hoe behoud ik elektrische aarding op een poedergecoate behuizing van plaatmetaal?
Specificeer siliconen maskeringspatches rond aardingsbouten, masker EMI-afdichtflensen, of gebruik getande aardingswashers. Een toegewezen, onbehandelde metalen ring rond elke aardingsbout is betrouwbaar voor aardcontinuïteitstests.
Eindaanbeveling
Behandel oppervlakteafwerking als een kernengineering-specificatie. Pas passivering of borstelen aan naar roestvrij staal, anodisatie naar aluminium, galvaniseren naar hoogvolume geleidend gestanste staal, en poedercoating naar behuizingen en frames die duurzame kleur- en weerbestendigheid vereisen — terwijl maskeringszones en cosmetische A-oppervlakken duidelijk worden aangegeven.
Als u een aangepaste beugel, een dieptrekbehuizing of een behuizing klaar hebt voor beoordeling, neem contact op met ons ingenieurs-team met uw 3D STEP-bestand, 2D tolerantietekening en gewenste afwerking.
Gerelateerde technische hulpmiddelen: vormgevingsprocesgids ,kwaliteitsborging ,verzoek om technische beoordeling ,toleranties voor metaalbewerking en de gids voor DFM van aangepast plaatmetaal .
Inhoudsopgave
- Snelle antwoord: hoe kiest u de juiste oppervlakteafwerking voor aangepast plaatmetaal en gestanste onderdelen?
- Waarom beslissingen over oppervlakteafwerking leiden tot vertragingen in late RFQ-fasen en montageproblemen
- Vergelijking naast elkaar: poedercoaten vs anodiseren vs passiveren vs electroplateren
- Diepe duik in de vier kernafwerkingsroutes
- De dikte van de coating, toleranties van gaten en DFM-marges beheersen
- Controlelijst oppervlakteafwerking RFQ: 7 punten die u op uw technische tekening moet specificeren
-
Veelgestelde vragen over aangepaste oppervlakteafwerking voor metaal
- Kunt u koolstofstaal of roestvrij staal plaatmateriaal anodiseren?
- Hoeveel dikte voegt poedercoating toe aan een gat in plaatmetaal?
- Moeten onderdelen van roestvrij staal 304 en 316 nog steeds worden gepassiveerd na lasersnijden of dieptrekken?
- Wanneer moet ik kiezen voor voorgegalvaniseerd staal in plaats van verzinken of poedercoaten na fabricage?
- Hoe behoud ik elektrische aarding op een poedergecoate behuizing van plaatmetaal?
- Eindaanbeveling