EN
Herhaalde fabricage met gereedschapsbeheer en inspectiecontrole
Dienst voor productie in grote volumes
Kies tussen stempelen, laserbewerking, dieptrekken of een geïntegreerde productieroute, afhankelijk van stabiele vraag, gereedschapseconomie en onderdeelvereisten.
Stuur uw tekening in voor beoordeling Bekijk apparatuur en capaciteitMassaproductie is een ander probleem dan prototyping. Zodra een onderdeel is vrijgegeven, is het belangrijk dat onderdeelnummer tienduizend overeenkomt met onderdeelnummer één, en dat de bijbehorende registraties bestaan om dit te bewijzen.
Productieroutes
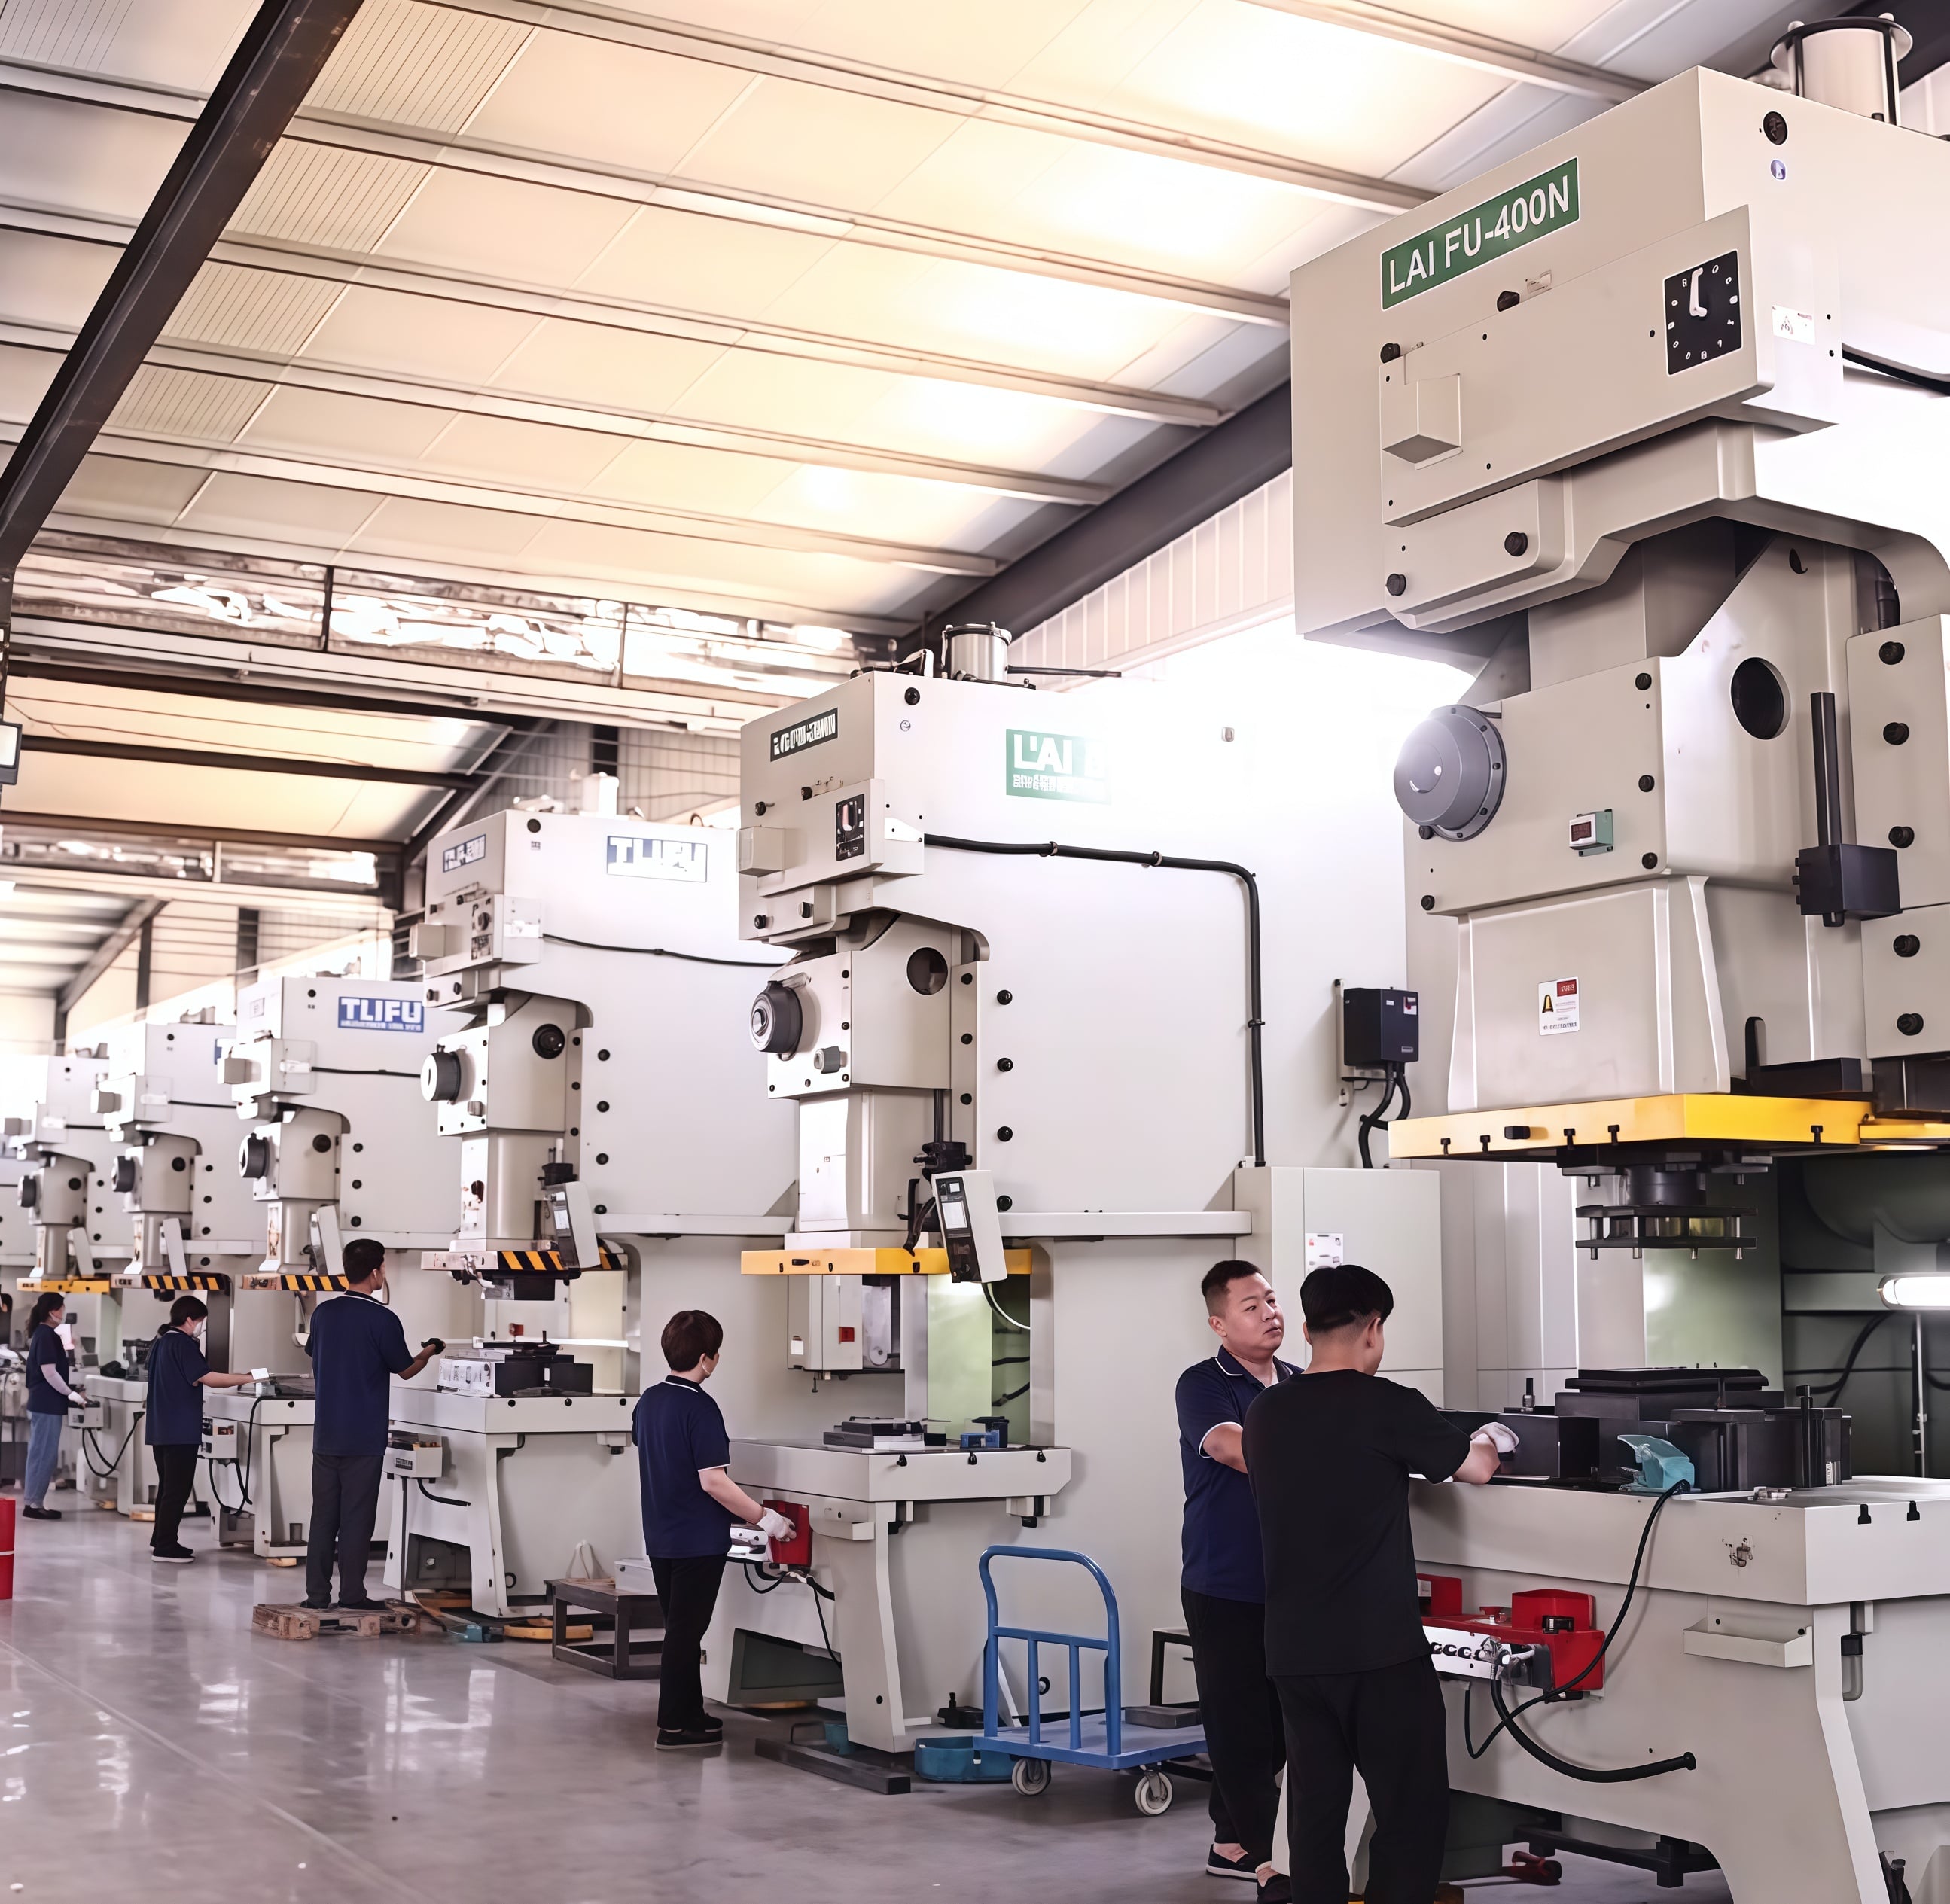
- Progressief stempelen op persen van 25T tot 400T, met gereedschap dat intern wordt gebouwd en onderhouden
- Herhaalde productielopen van laser gesneden en gevormde onderdelen waarbij gebruik van een stempel niet gerechtvaardigd is
- Diepgetrokken onderdelen geproduceerd volgens bevestigde wanddikte, diameter en diepte
- Gelaste en geassembleerde eenheden geleverd als eindproducten
Technische specificatie
| Item | Capaciteit |
|---|---|
| Persbereik | 25T tot 400T |
| Stempel | Progressief matrijsstansen, uitsnijden, ponsen, vormen |
| Gereedschap | Ontworpen, gebouwd en onderhouden in eigen huis |
| Herhaalde productielopen | Laserbewerking en vormen waarbij gebruik van een stempel niet gerechtvaardigd is |
| Diep trekken | Wanddikte, diameter en diepte bevestigd bij het eerste exemplaar |
| Traceerbaarheid | Registraties bewaard voor traceerbaarheid binnen ons ISO 9001-kwaliteitssysteem |
Wat zorgt voor consistentie bij een lange productieloop
- Een goedgekeurd eerste artikel dat het onderdeel definieert en als referentie wordt bewaard gedurende de gehele levensduur van de bestelling
- Gereedschap dat intern wordt onderhouden, zodat slijtage wordt beheerd in plaats van pas ontdekt te worden
- Inspectie tijdens de productie die afwijkingen opvangt voordat ze een partijprobleem worden
- Documentatie die wordt bijgehouden, zodat een herbestelling kan worden gemeten tegen het oorspronkelijke artikel, niet tegen een nieuwe interpretatie
Volume en proces zijn op elkaar afgestemd
Stansen is doorgaans de goedkoopste methode zodra een onderdeel lang genoeg in productie is om de matrijskosten te amortiseren. Voor kortere productielopen of wanneer een ontwerp nog kan wijzigen, brengt lasersnijden en buigen geen matrijskosten met zich mee en blijft flexibel. Wij bieden de methode aan die het beste past bij uw volume en verwachte productielooplengte, en geven duidelijk aan welke optie goedkoper is en waarom.
Kwaliteitscontrole
Elke bestelling doorloopt 39+ kwaliteitscontroles volgens ons ISO 9001-kwaliteitssysteem: ontvangstcontrole van materialen, eerste-artikelcontrole, inspectie tijdens de productie en eindinspectie, met documentatie die wordt bewaard voor traceerbaarheid.
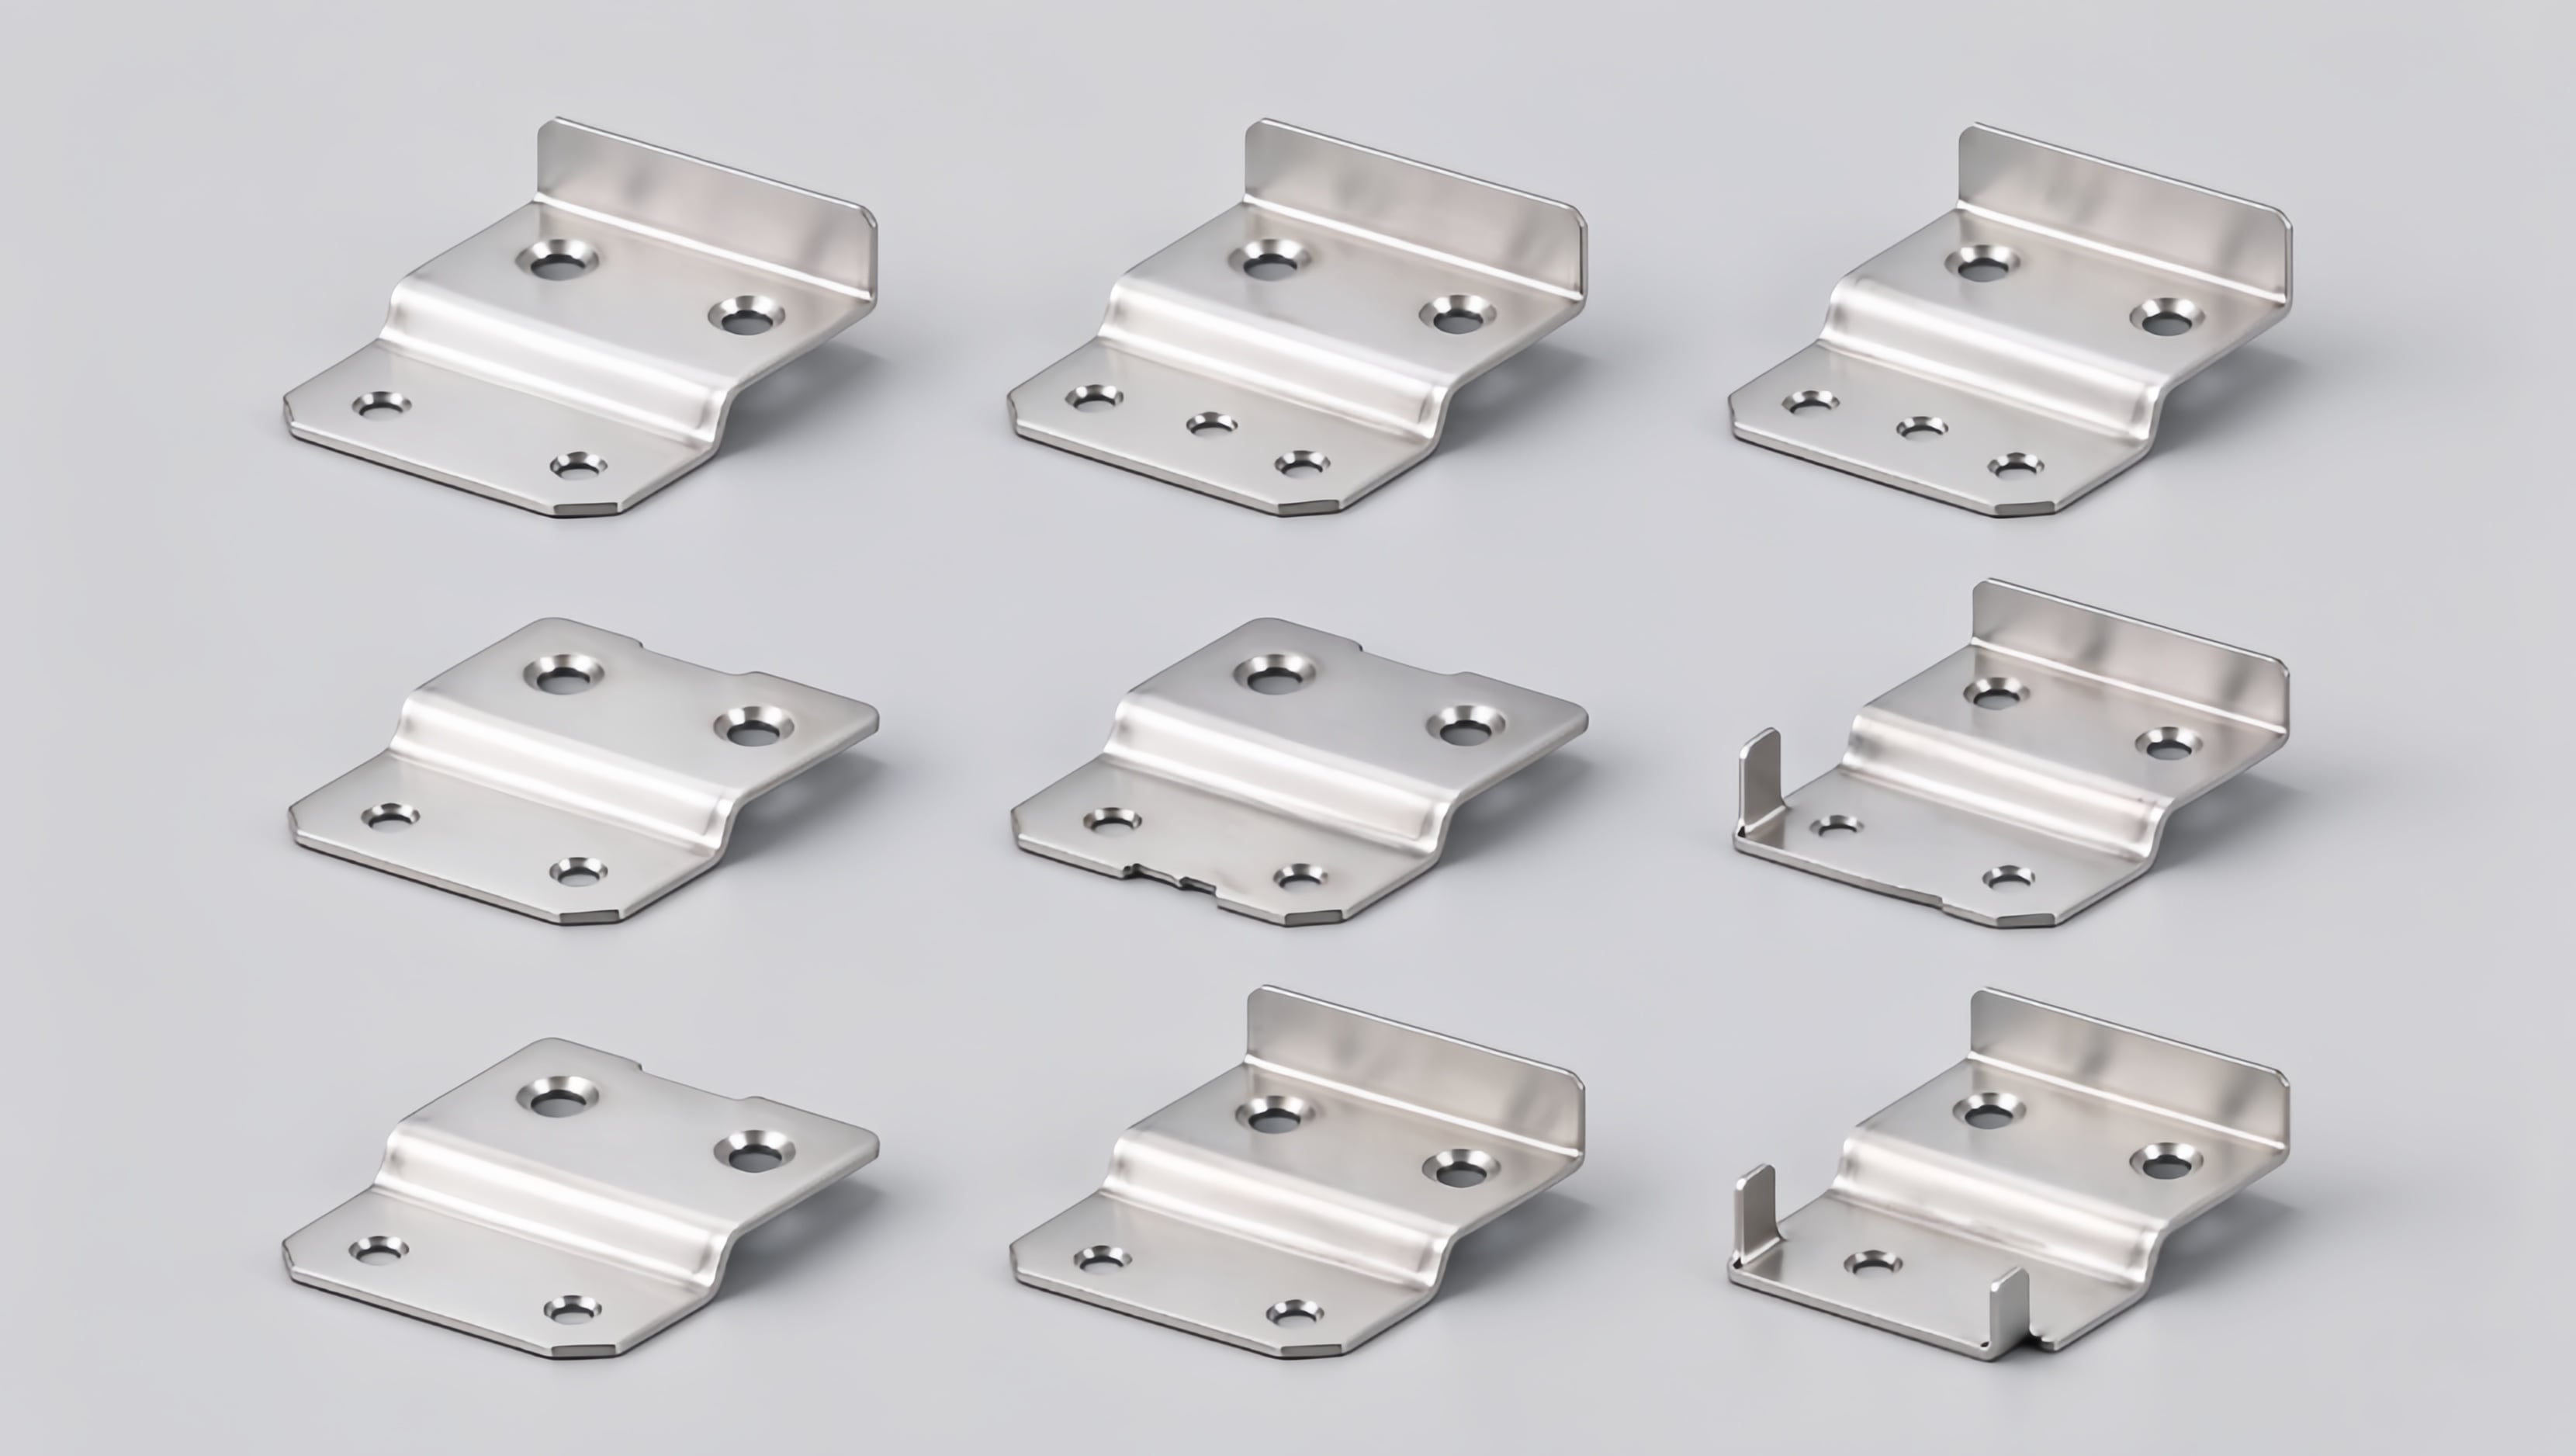
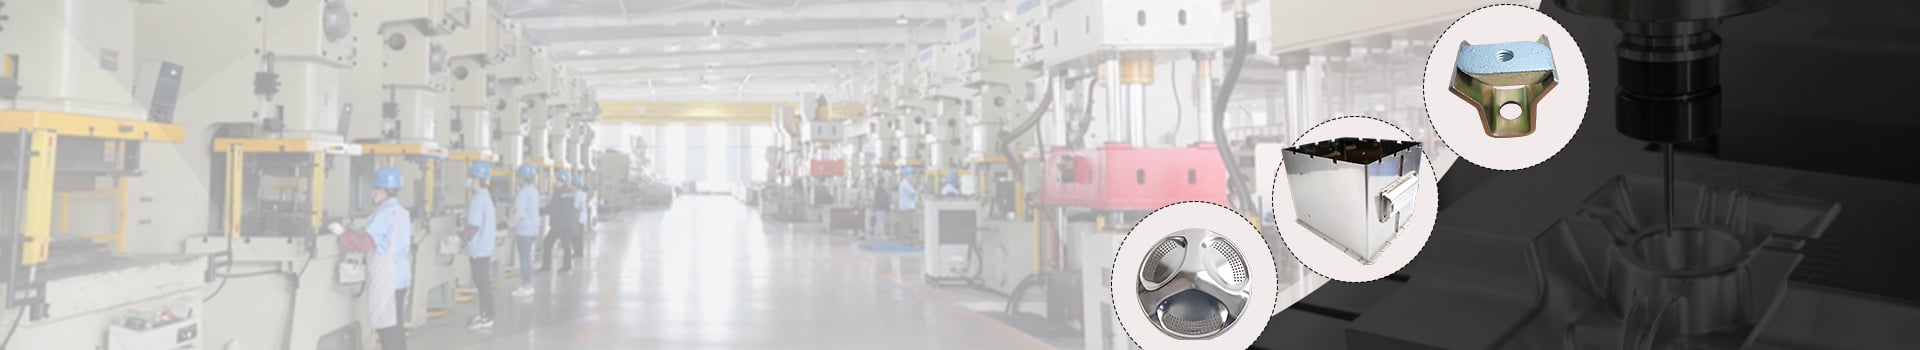
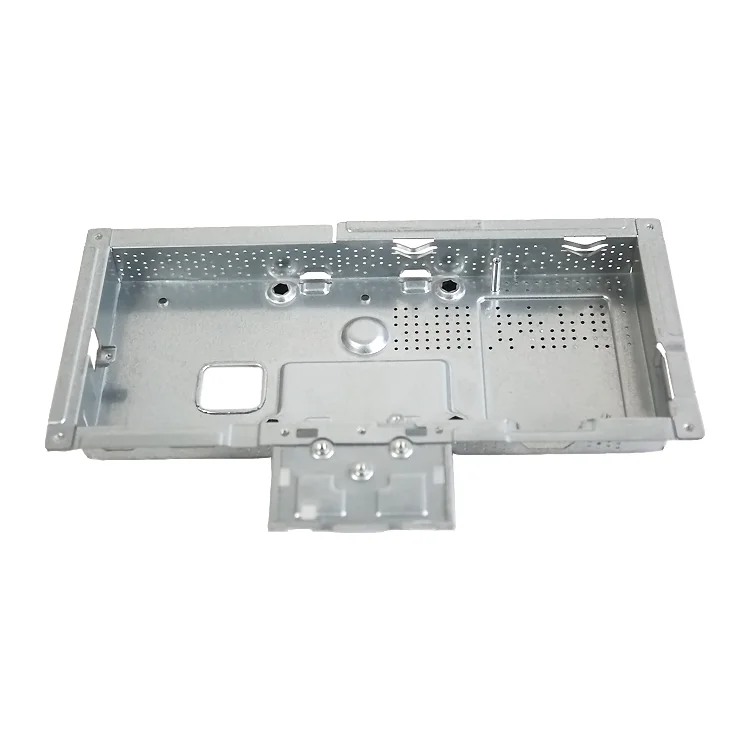
Echte productievoorbeelden
Hoe het project zich door de productie beweegt
- 1.Beoordeling van de rijpheid van de tekeningen, bestelhoeveelheid, jaarlijkse vraag en levensduur van het programma
- 2.Vergelijking van productieroutes en vaststelling van de gereedschapsbeslissing
- 3.Goedkeuring van het eerste exemplaar en de inspectiereferentie
- 4.Herhaalde productie uitvoeren met tussencontroles en onderhoud van gereedschap
- 5.Uitvoeren van de definitieve inspectie, bijhouden van registraties, verpakken en regeling van herbestellingen
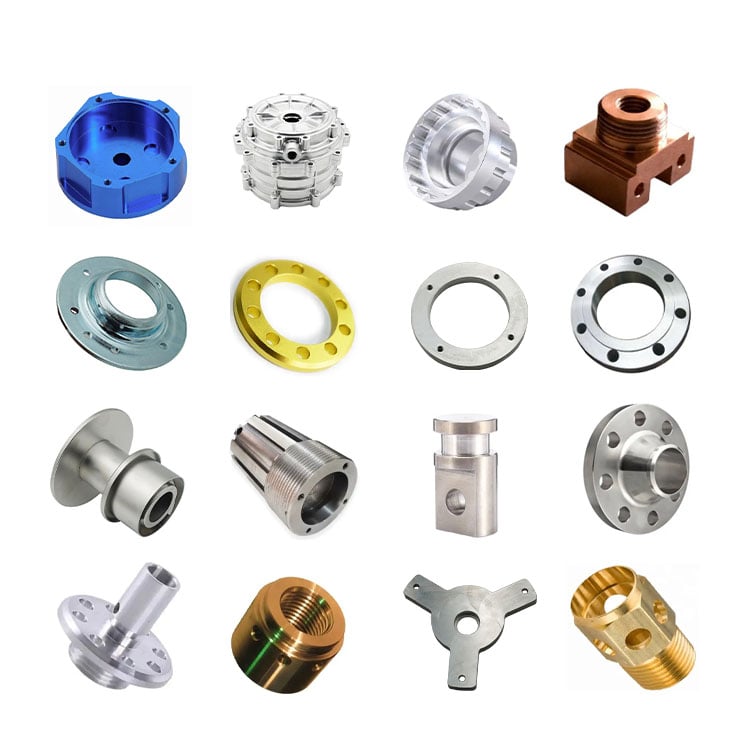
Toepassingen en onderdeeltypen
Wat moet u opnemen in uw RFQ
- Vrijgegeven tekening en revisieniveau
- Materiaal, dikte en afwerking
- Bestelhoeveelheid en verwachte jaarlijkse vraag
- Programmaduur en herhalingschema
- Inspectie-, traceerbaarheids- en verpakkingsvereisten
Een duidelijk tekeningspakket stelt het engineeringteam in staat om de vervaardigbaarheid, de keuze van het proces en de inspectievereisten te beoordelen voordat de productie begint. Er wordt geen tolerantie, prijs- of levertijdtoezegging gegeven totdat de specifieke tekening is beoordeeld.
Gerelateerde productiemiddelen
- Metaalstansservice
- Snel prototypen
- Assemblediensten
- Apparatuur en productiecapaciteit
- Gids voor toleranties bij metaalbewerking
- Gids voor metalen materialen
- Kwaliteitscontroleproces
- Voorbeelden van productieprestaties
Veelgestelde vragen
Bij welk volume wordt stansen goedkoper?
Dat hangt af van de complexiteit van het onderdeel en de verwachte looptijd van het onderdeel, omdat de matrijskosten worden gespreid over de bestelling. Stuur uw bestelhoeveelheid en verwacht jaarlijks volume op, dan geven wij offertes voor beide productiemethoden zodat u de cijfers kunt vergelijken.
Hoe zorgt u ervoor dat onderdeel tienduizend identiek is aan onderdeel één?
Het goedgekeurde eerste monster definieert het onderdeel en dient als referentie gedurende de gehele looptijd van de bestelling. De matrijzen worden intern onderhouden, tussentijdse inspecties detecteren afwijkingen voordat deze zich ontwikkelen tot een batchprobleem, en alle registratiegegevens worden bewaard zodat bij een herbestelling wordt gecontroleerd tegen het oorspronkelijke monster.
Kunt u herbestellingen gedurende meerdere jaren ondersteunen?
Ja. De matrijzen worden intern bewaard en onderhouden, en het goedgekeurde eerste monster en de inspectierapporten worden gearchiveerd, zodat bij een herbestelling volgens de oorspronkelijke referentie wordt geproduceerd in plaats van op basis van een nieuwe interpretatie.
Kan laserbewerking in plaats van stansen worden gebruikt voor massaproductie?
Ja, wanneer het gebruik van een stansmatrijs niet gerechtvaardigd is of flexibiliteit belangrijk blijft. De bewerkingsmethode wordt vergeleken met de vraag en de verwachte levensduur van het programma.
Hoe worden wijzigingen bij herhalingsbestellingen geregeld?
Geef bij elke bestelling de vrijgegeven tekeningsrevisie op. Productie en inspectie moeten volgens de goedgekeurde revisie en het eerste-artikelreferentie-exemplaar plaatsvinden.
Kan gereedschap tussen herhalingsbestellingen worden onderhouden?
Gereedschap wordt intern onderhouden, zodat slijtage en wijzigingen vóór de volgende productieronde kunnen worden beheerd.
Kan een massaprogramma lassen en assemblage omvatten?
Ja. Gestanste, gezaagde, gevormde, gelaste en geassembleerde onderdelen kunnen onder één gecoördineerd programma worden geleverd.
Welke informatie is nodig om productieroutes te vergelijken?
Voor het vergelijken van gereedschaps- en niet-gereedschapsroutes zijn de bestelhoeveelheid, de jaarlijkse vraag, de verwachte levensduur van het programma, het ontwerpstabielheid, de materialen en de kritieke kenmerken nodig.
Stuur uw tekening in voor een productiebeoordeling
Stuur de tekening met materiaal, dikte, bestelhoeveelheid, verwacht jaarlijks volume en de verwachte looptijd van het onderdeel. Dat bepaalt de productieroute en het besluit over de matrijs.
Verzoek om een productiebeoordeling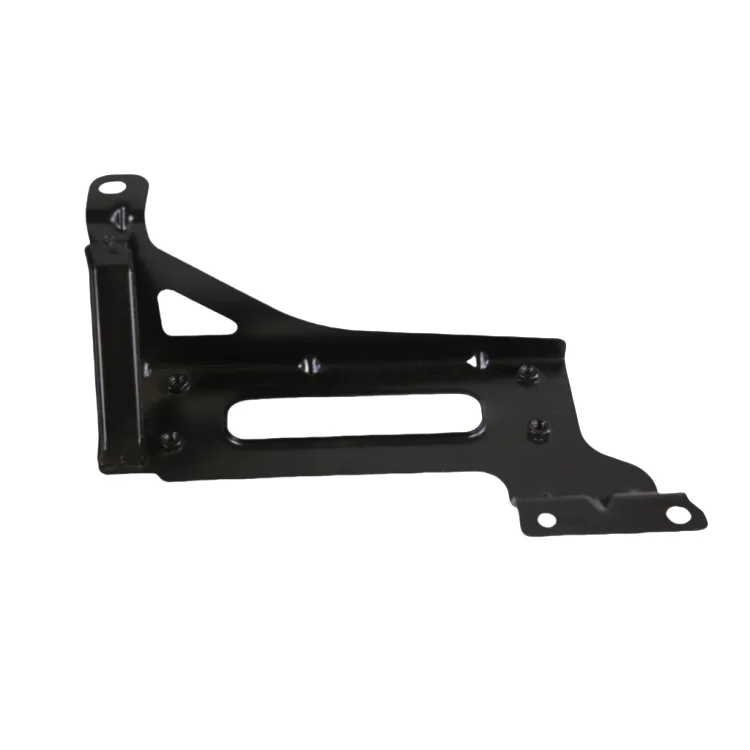

 Actueel nieuws