EN
Gentagen fremstilling med værktøjsstyring og inspektionskontrol
Produktionsydelse med høj kapacitet
Vælg mellem stansning, laserudskæring, dybtræk eller en integreret fremstillingsmetode ud fra stabile efterspørgsel, værktøjsøkonomi og delekrav.
Send din tegning til gennemgang Se udstyr og kapacitetSeriefremstilling er et andet problem end prototypering. Når en komponent er godkendt, er det afgørende, at komponentnummer ti tusinde matcher komponentnummer ét, og at der findes dokumentation, der beviser dette.
Produktionsruter
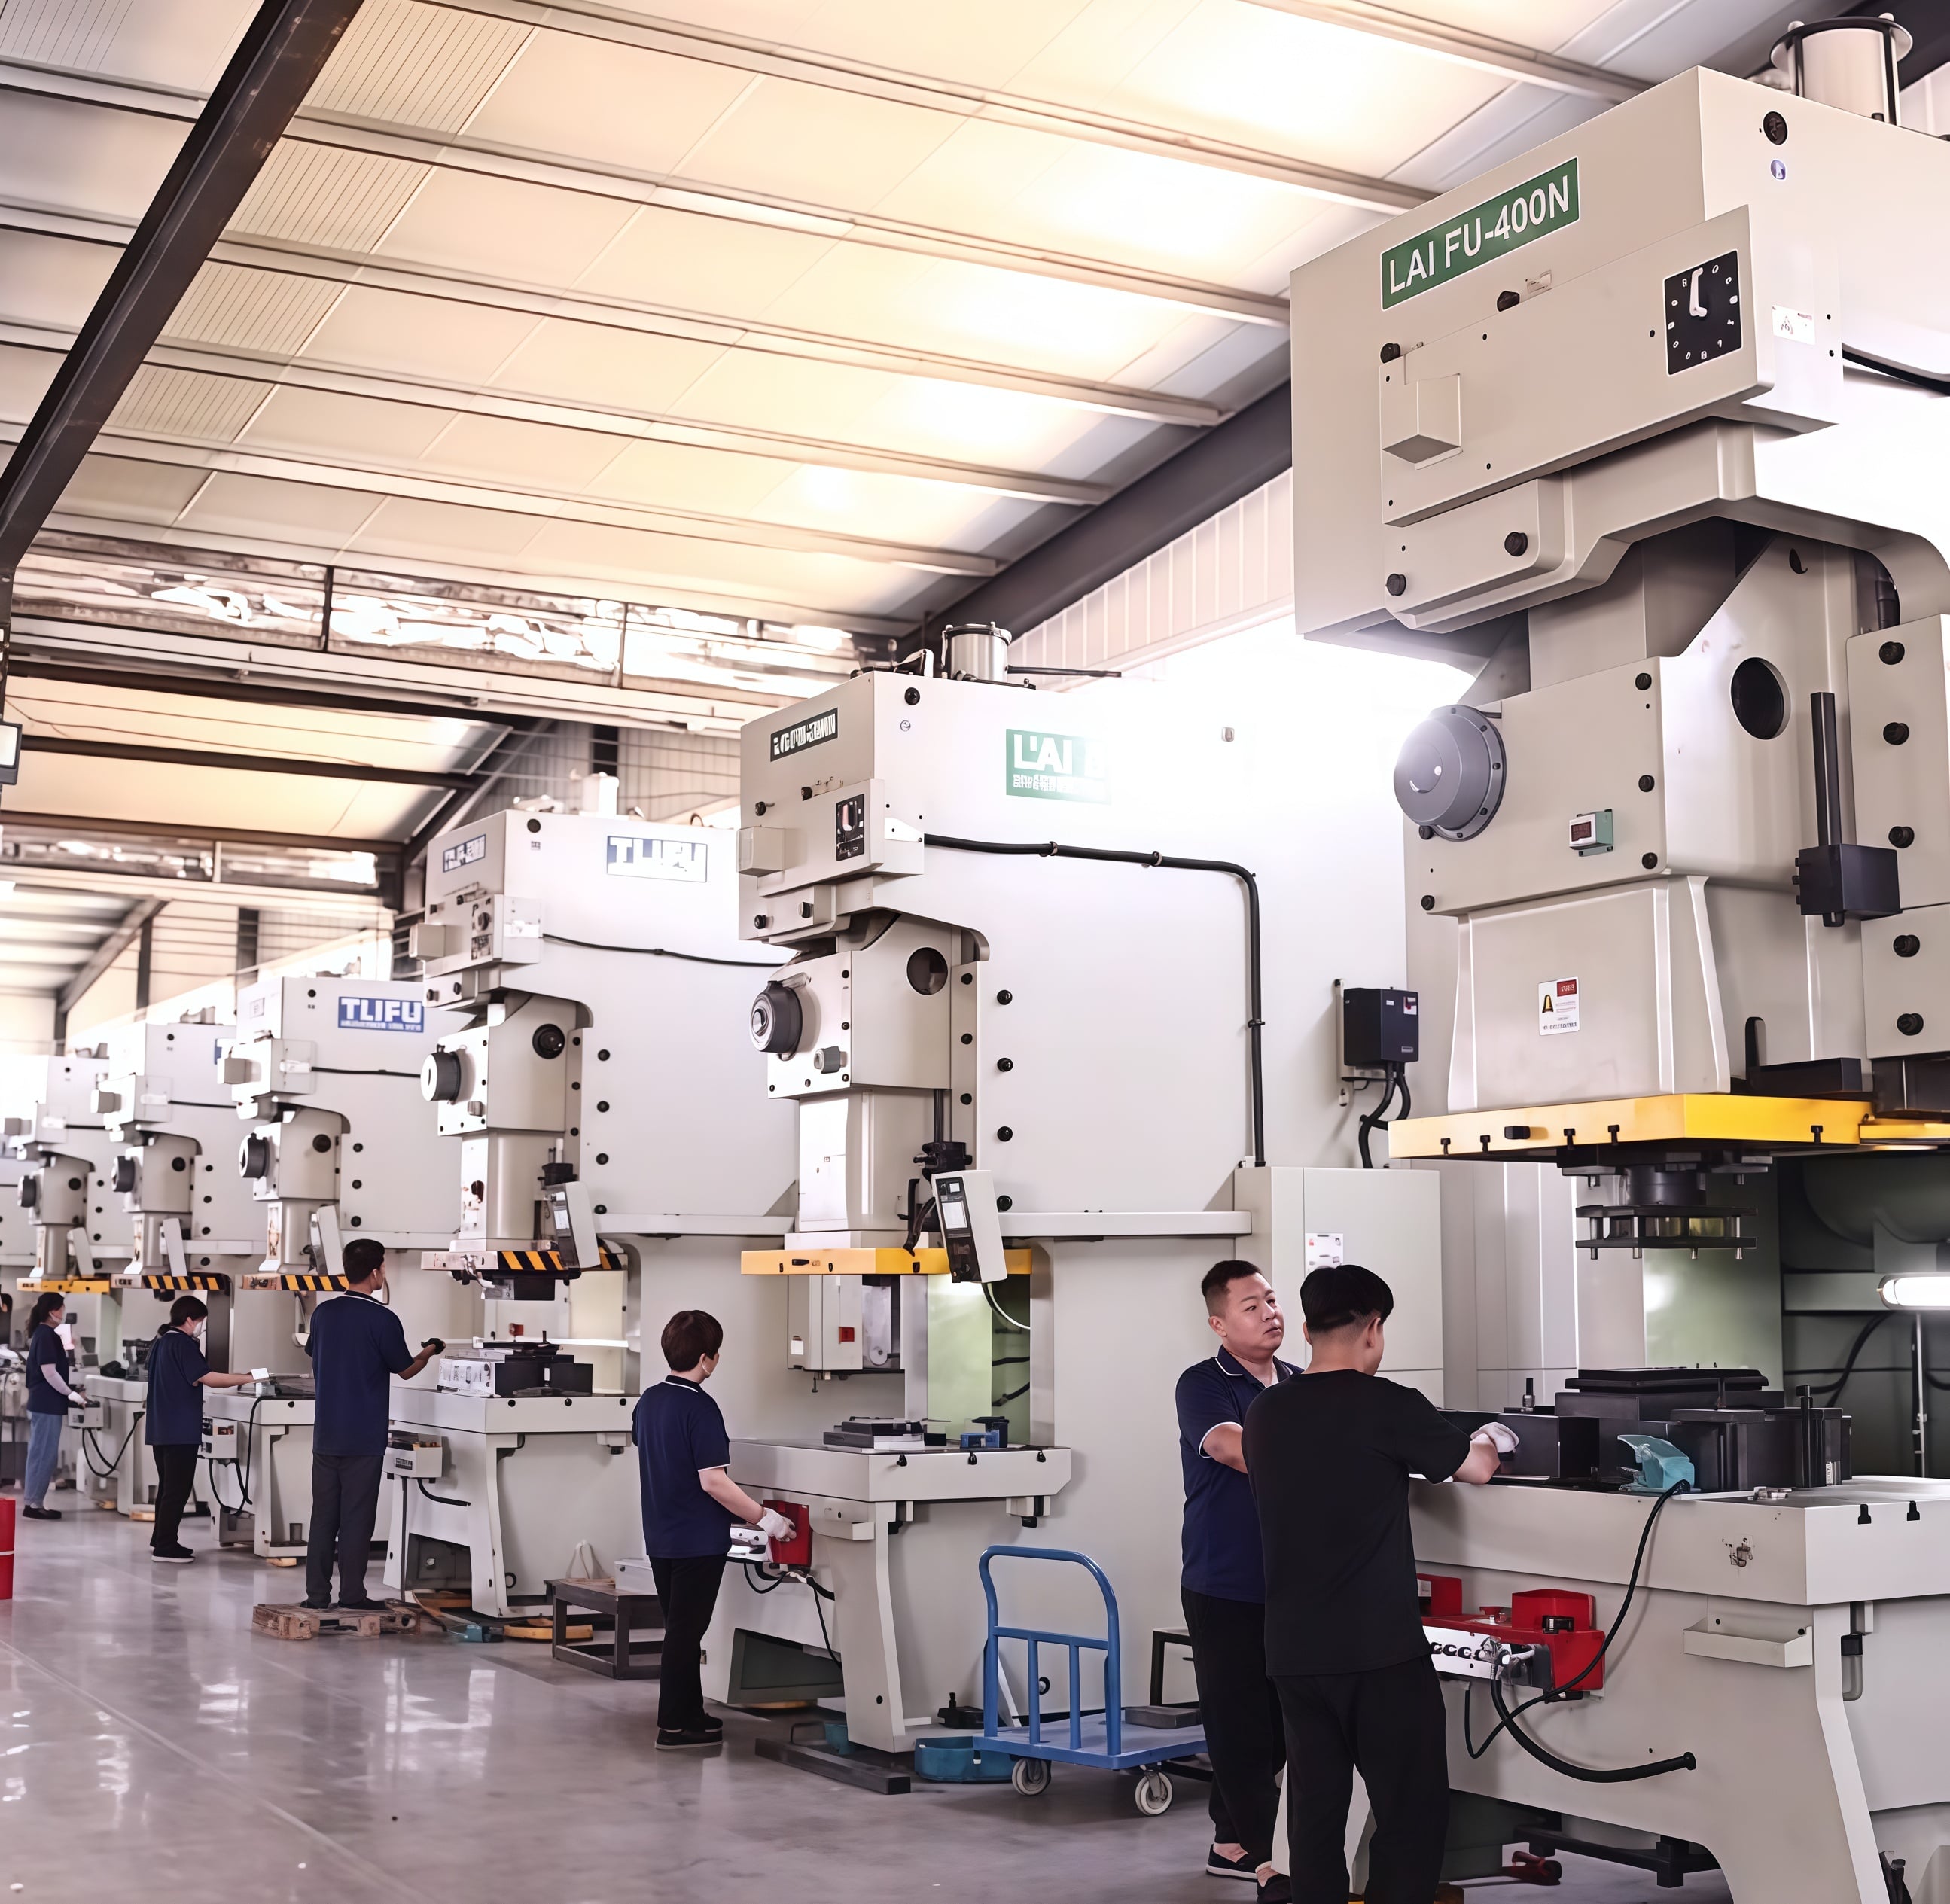
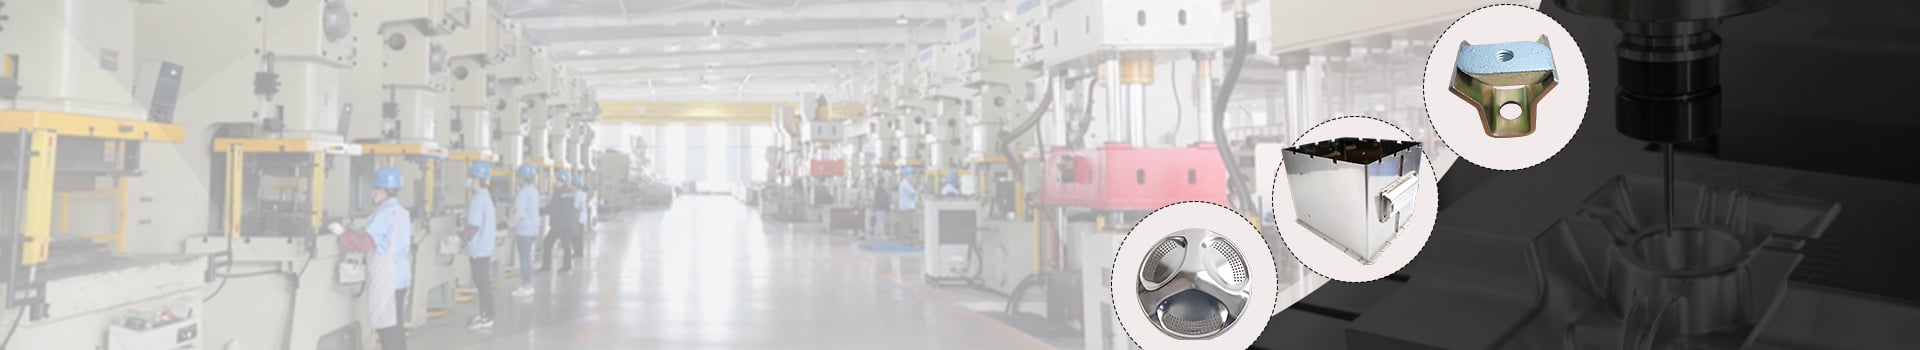
- Progressiv diespændning på presse med kapacitet fra 25T til 400T, hvor værktøjerne bygges og vedligeholdes internt
- Gentagne serier af laserudskårne og formede dele, hvor anvendelse af diespændning ikke er berettiget
- Dybtrukne dele fremstillet med bekræftet vægtykkelse, diameter og dybde
- Svejste og monterede enheder leveret som færdige produkter
Teknisk specifikation
| Vare | EVNERSKAB |
|---|---|
| Presseområde | 25 T til 400 T |
| Stempling | Progressiv stansning, udskæring, punktering, omformning |
| Værktøjer | Designet, bygget og vedligeholdt internt |
| Gentagne serier | Laserudskæring og forming, hvor anvendelse af diespændning ikke er berettiget |
| Dybtrække | Vægtykkelse, diameter og dybde bekræftet ved første artikel |
| Sporbarhed | Dokumentation opbevares til sporbarehed i henhold til vores ISO 9001-kvalitetssystem |
Hvad sikrer en konsekvent lang produktion
- En godkendt første artikel, der definerer komponenten og anvendes som reference for hele ordrens levetid
- Værktøjer, der opbevares internt, så slitage håndteres proaktivt i stedet for at blive opdaget reaktivt
- Inspektion under produktionen, der registrerer afvigelser, inden de udvikler sig til et parti-problem
- Dokumentation, der opbevares, så en gentagen ordre kan måles op imod den oprindelige, ikke imod en ny fortolkning
Produktionsmængde og proces er tilpasset hinanden
Stansning er normalt den billigere løsning, når en komponent produceres i tilstrækkelig mængde til at afskrive stansværktøjets omkostninger. Ved kortere serier eller hvor designet muligvis stadig kan ændres, undgår laserskæring og bøjet fremstilling stansværktøjsomkostninger og bibeholder fleksibilitet. Vi tilbyder den fremgangsmåde, der passer bedst til din produktionsmængde og forventede serielængde, og angiver, hvilken der er billigst – og hvorfor.
Kvalitetskontrol
Alle ordrer gennemgår 39+ kvalitetskontroller i henhold til vores ISO 9001-kvalitetssystem: modtagelse af råmaterialer, første artikel, kontroller under produktionen samt endelig inspektion – med dokumentation, der opbevares til sporbarthed.
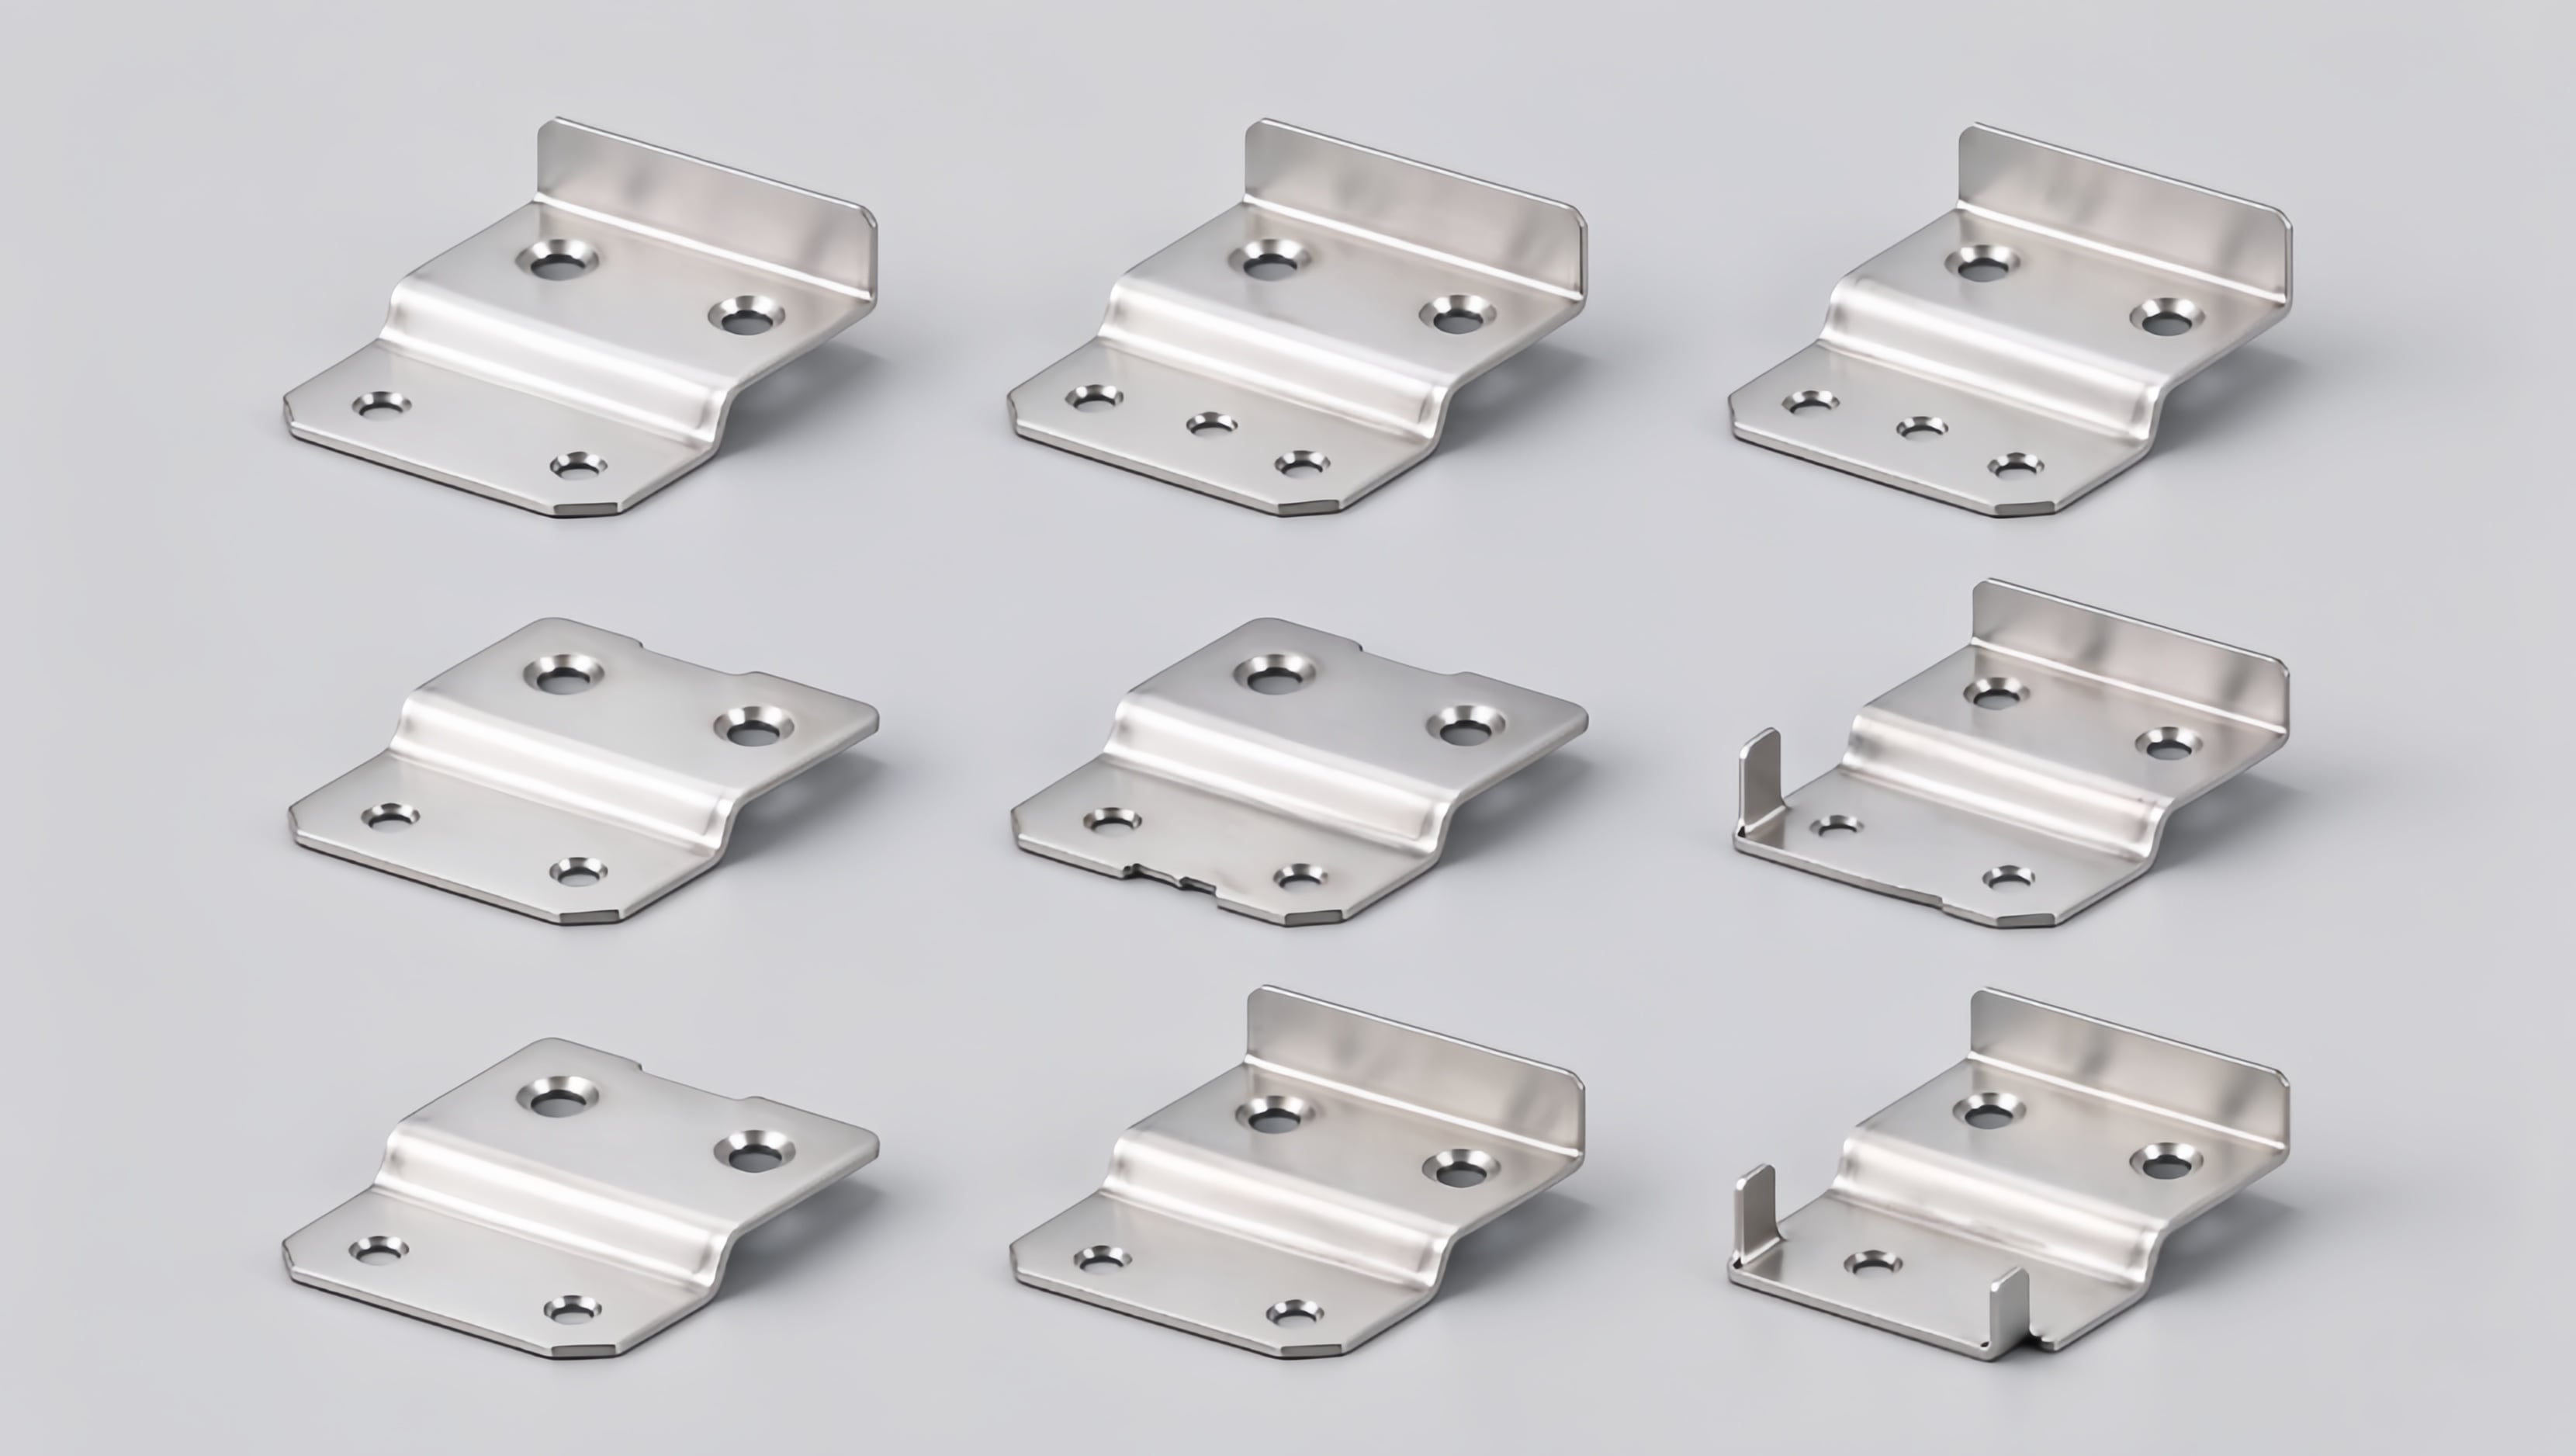
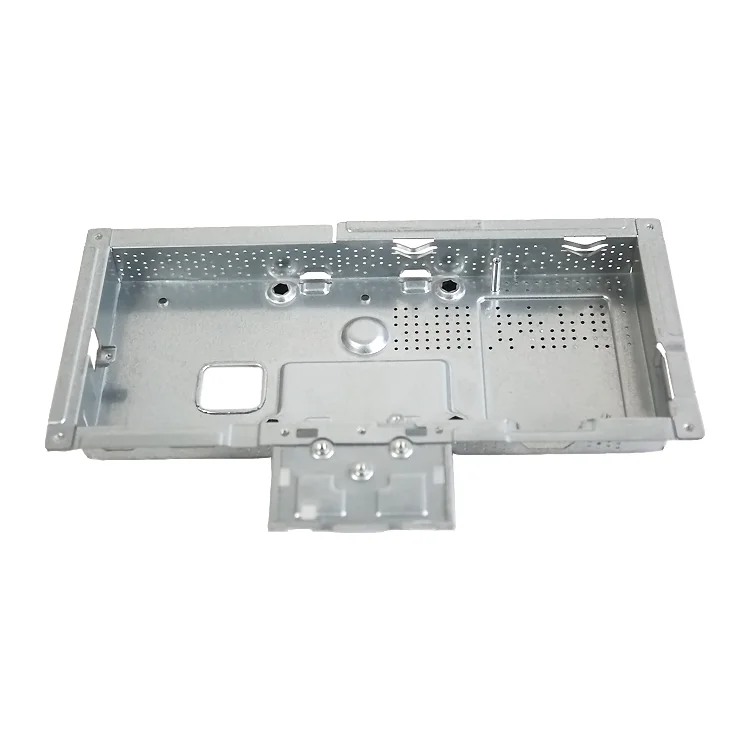
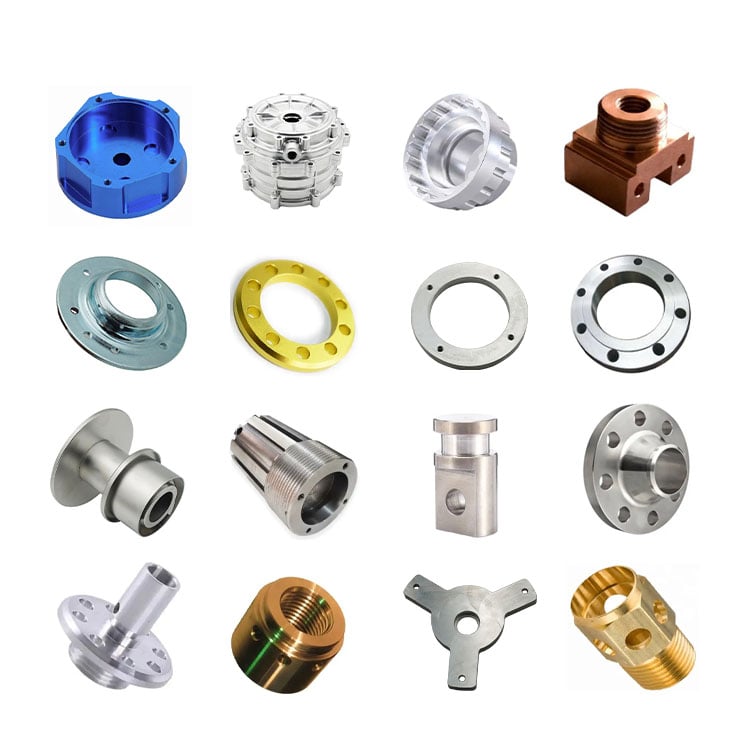
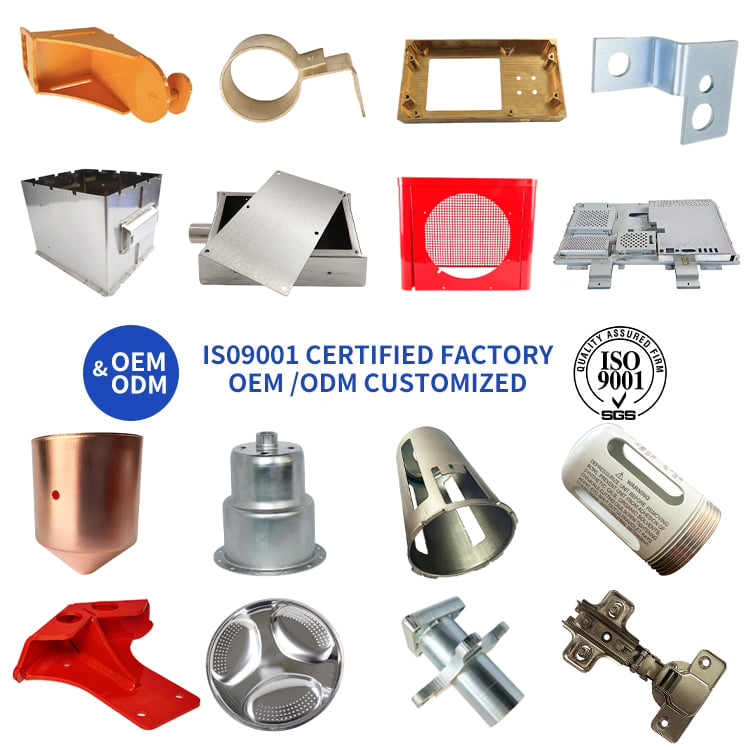
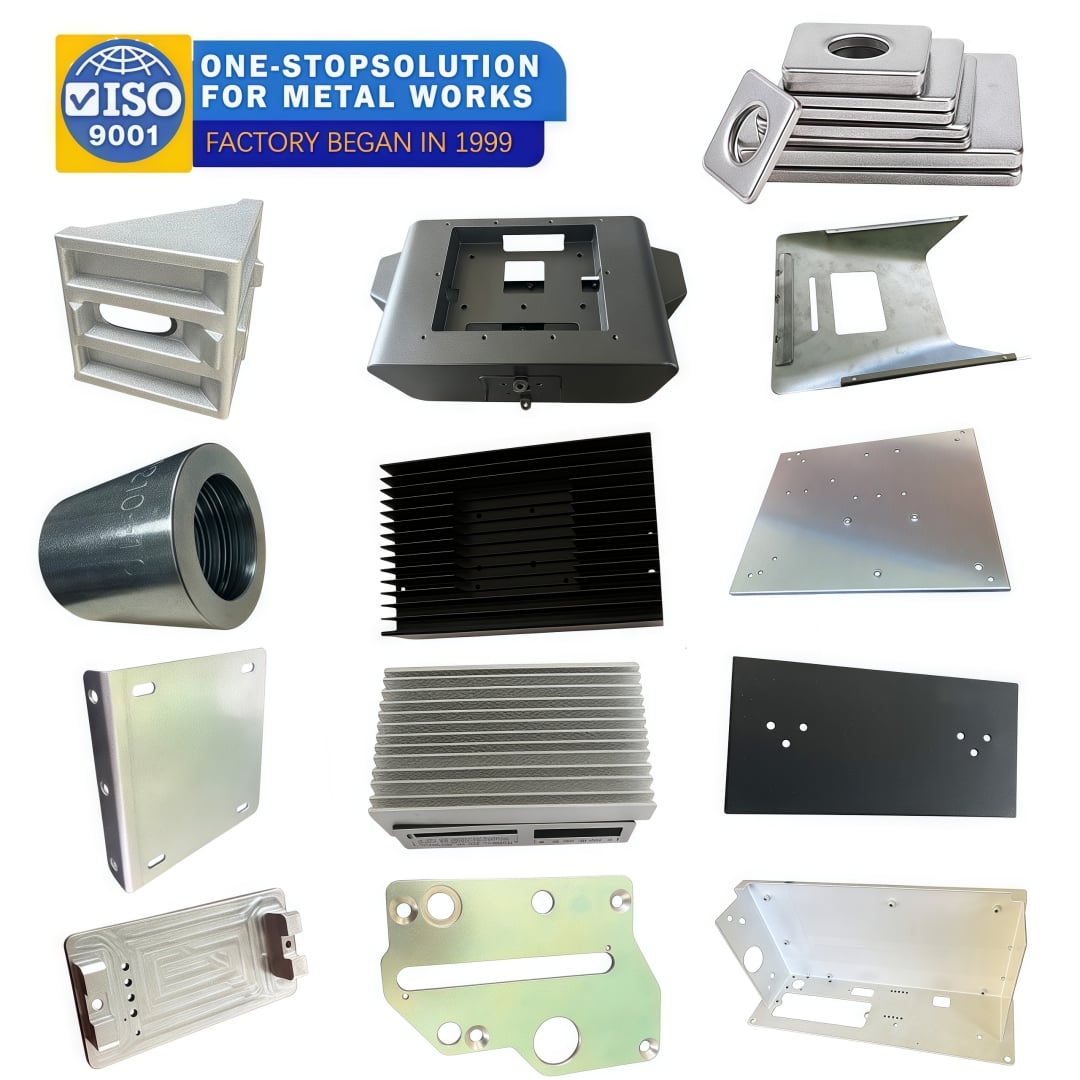
Eksempler på reelle fremstillingsprojekter
Sådan bevæger projektet sig gennem fremstillingsprocessen
- 1.Gennemgå tegningsmodenhed, ordremængde, årlig efterspørgsel og programlivscyklus
- 2.Sammenlign produktionsruter og definer værktøjsbeslutningen
- 3.Godkend første artikel og inspektionsreference
- 4.Kør gentagne produktioner med proceskontroller og vedligeholdelse af værktøjer
- 5.Udfør endelig inspektion, dokumentation, emballage og styring af gentagne ordrer
Anvendelser og dele typer
Hvad du skal medtage i din RFQ
- Udgivet tegning og revideringsniveau
- Materiale, tykkelse og overfladebehandling
- Bestilte mængder og forventet årlig efterspørgsel
- Programvarighed og gentagelsesplan
- Inspektions-, sporbareheds- og emballagekrav
Et klart tegningsmateriale giver ingeniørteamet mulighed for at vurdere fremstillelighed, procesvalg og inspektionskrav før produktionen påbegyndes. Ingen tolerance-, pris- eller leveringstilsagn antages, før den specifikke tegning er gennemgået.
Relaterede produktionsressourcer
- Metalstansningsservice
- Hurtig prototypering
- Montagetjenester
- Udstyr og produktionskapacitet
- Vejledning om tolerance ved metalbearbejdning
- Guide til metalmaterialer
- Kvalitetssikringsproces
- Eksempler på fremstillingens ydeevne
Ofte stillede spørgsmål
Ved hvilken produktionsmængde bliver stansning billigere?
Det afhænger af delekompleksiteten og hvor længe delen vil køre, fordi støbeformens omkostninger fordeler sig over ordren. Send venligst din ordremængde og den forventede årlige mængde, så vi kan give tilbud på begge fremgangsmåder, så du kan sammenligne tallene.
Hvordan sikrer I, at del nummer ti tusind er identisk med del nummer én?
Den godkendte første artikel definerer delen og opbevares som reference for hele ordrens levetid. Støbeformerne vedligeholdes internt, undervejsinspektion opdager afvigelse, inden den bliver et parti-problem, og optegnelserne gemmes, så en gentaget ordre måles mod den oprindelige.
Kan I understøtte gentagne ordrer over flere år?
Ja. Støbeformerne opbevares og vedligeholdes internt, og den godkendte første artikel samt inspektionsoptegnelserne gemmes, så en gentaget ordre fremstilles ud fra den oprindelige reference i stedet for en ny fortolkning.
Kan laserskæring bruges i stedet for stansning ved seriefremstilling?
Ja, hvor der ikke er behov for en stansform eller hvor fleksibilitet stadig er vigtig. Fremgangsmåden vurderes i forhold til efterspørgsel og forventet programliv.
Hvordan styres revisioner ved gentagne ordrer?
Lever den godkendte tegningsrevision med hver ordre. Fremstilling og inspektion skal følge den godkendte revision og førsteartikelreference.
Kan værktøj opbevares mellem gentagne ordrer?
Værktøj opbevares internt, så slitage og ændringer kan håndteres før næste fremstillingsomgang.
Kan et seriefremstillingsprogram inkludere svejsning og montage?
Ja. Stansede, skårne, formede, svejsede og monterede dele kan leveres under ét koordineret program.
Hvilken information er nødvendig for at sammenligne produktionsruter?
Bestillingsmængde, årlig efterspørgsel, forventet programliv, designstabilitet, materiale og kritiske funktioner er nødvendige for at sammenligne værktøjsbaserede og ikke-værktøjsbaserede ruter.
Send din tegning til en fremstillingsgennemgang
Send tegningen med materiale, tykkelse, ordremængde, den forventede årlige mængde og hvor længe delen forventes at køre. Det afgør fremgangsmåden og beslutningen om støbeformer.
Anmod om en fremstillingsgennemgang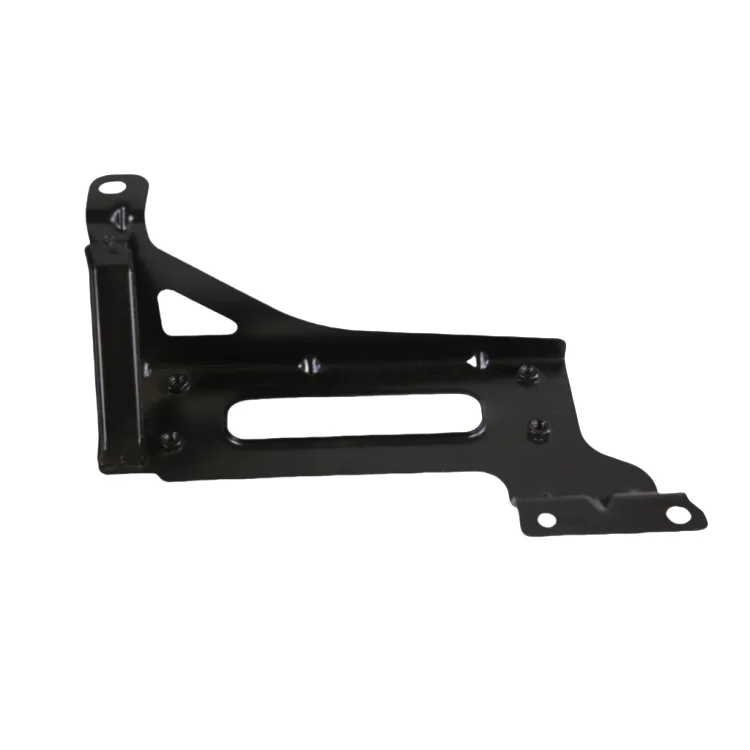

 Seneste nyheder