EN
টুলিং এবং পরীক্ষা নিয়ন্ত্রণসহ পুনরাবৃত্তি উৎপাদন
স্থিতিশীল চাহিদা, টুলিং অর্থনীতি এবং যন্ত্রাংশের প্রয়োজনীয়তা অনুযায়ী স্ট্যাম্পিং, লেজার-কাট উৎপাদন, ডিপ ড্রয়িং অথবা একটি সমন্বিত পদ্ধতি নির্বাচন করুন।
আপনার আঁকা পর্যালোচনার জন্য পাঠান সরঞ্জাম এবং ক্ষমতা দেখুনউচ্চ-খরচের ধাতব উৎপাদন সেবা ডিজাইনটি মুক্তির জন্য অনুমোদিত হওয়ার পর থেকে পুনরাবৃত্তিযোগ্যতা, টুলিং, প্রক্রিয়া নিয়ন্ত্রণ এবং উৎপাদন রেকর্ড পরিচালনা করে।
উচ্চ-পরিমাণ ধাতু উৎপাদন কী?
উচ্চ-পরিমাণ ধাতু উৎপাদন হলো একটি উৎপাদন পদ্ধতি, যেখানে একটি চূড়ান্ত ডিজাইনকে সামঞ্জস্যপূর্ণভাবে পুনরাবৃত্তি করা হয়, যার জন্য টুলিং ও প্রক্রিয়াগুলি নিয়ন্ত্রিত থাকে—একক ব্যবহারের নমনীয়তার পরিবর্তে সামঞ্জস্য বজায় রাখার জন্য। কাজটি প্রক্রিয়াটি প্রমাণ করা থেকে প্রক্রিয়াটি বজায় রাখার দিকে স্থানান্তরিত হয়: টুলিংগুলি নির্দিষ্ট হয়, উৎপাদন ক্ষমতা পরিকল্পনা করা হয় অনুযায়ী চালানোর পরিমাণের ভিত্তিতে, মূল বৈশিষ্ট্যগুলি পরিসংখ্যানিক প্রক্রিয়া নিয়ন্ত্রণের মাধ্যমে পর্যবেক্ষণ করা হয়, এবং যেকোনো পরিবর্তন পর্যালোচনা করা হয় যাতে অনুমোদিত প্রক্রিয়াটি অপরিবর্তিত থাকে। এটি সেইসব অংশের জন্য উপযুক্ত যাদের ডিজাইন স্থিতিশীল এবং যাদের চাহিদা টুলিং ও সেটআপে বিনিয়োগের যৌক্তিকতা প্রমাণ করে। প্রোটোটাইপিং ও কম-পরিমাণ উৎপাদনের পথগুলি নকশা অনুযায়ী নমনীয় থাকে; উচ্চ পরিমাণে পুনরাবৃত্তিযোগ্যতা এবং পরিবর্তন নিয়ন্ত্রণ সেই নমনীয়তার পরিবর্তে আসে।
উচ্চ-পরিমাণ ধাতু উৎপাদন কীভাবে কাজ করে
একবার প্রক্রিয়াটি অনুমোদিত হয়ে গেলে, কাজটি হলো এটিকে অনুমোদিত অবস্থায় রাখা এবং কোনো অংশ টলারেন্সের বাইরে যাওয়ার আগেই কোনো বিচ্যুতি শনাক্ত করা।
- চালু করার আগে টুলিং এবং প্রক্রিয়া অনুমোদিত হয়। ডাই, ফিক্সচার বা প্রোগ্রামটি রান-অফ-এ প্রমাণিত হয়, প্রথম পার্টগুলি ড্রয়িংয়ের বিরুদ্ধে পরিমাপ করা হয় এবং অনুমোদিত সেটআপটি পরবর্তী প্রতিটি লটের জন্য রেফারেন্স হয়ে ওঠে।
- নিয়ন্ত্রণ পরিকল্পনায় কী পর্যবেক্ষণ করা হবে তা উল্লেখ করা হয়। সমালোচনামূলক বৈশিষ্ট্যগুলি, পরিমাপের পদ্ধতি, পরীক্ষার ফ্রিক uency এবং নিয়ন্ত্রণের বাইরে ফলাফলের জন্য প্রতিক্রিয়া চুক্তিবদ্ধ হয়, যাতে পর্যবেক্ষণ একটি সংজ্ঞায়িত কার্যকলাপ হয়ে ওঠে না যে কোনও মতামতের উপর ভিত্তি করে।
- পরিসংখ্যানিক প্রক্রিয়া নিয়ন্ত্রণ ব্যক্তিগত অংশের চেয়ে প্রক্রিয়াটি ট্র্যাক করে। পরিমাপ করা মানগুলি প্রক্রিয়া থেকে উদ্ভূত সীমার বিরুদ্ধে প্লট করা হয় এবং ক্ষমতা প্রকাশ করে যে প্রক্রিয়ার বিস্তার কতটা সহনশীলতা গ্রহণ করে; এটি স্থিতিশীলতা মূল্যায়নের একটি উপায়, এই সেবার জন্য একটি প্রতিশ্রুতিযুক্ত মান নয়।
- সরঞ্জামের ক্ষয় এবং পরিবর্তন নিয়ন্ত্রণ অনুমোদিত অবস্থা বজায় রাখে। আউটপুটের সাথে ক্ষয় ট্র্যাক করা হয় যাতে মাত্রা বিচ্যুত হওয়ার আগেই পুনর্নির্মাণ করা হয়, এবং উপকরণ, সরঞ্জাম, প্রোগ্রাম বা সরবরাহকারীতে কোনো পরিবর্তন চুপিচুপি চালু না করে পর্যালোচনা করে পুনরায় অনুমোদন করা হয়।
উচ্চ-খরচ উৎপাদনের ত্রুটি এবং সেগুলো কীভাবে প্রতিরোধ করা হয়
| সম্ভাব্য সমস্যা | সাধারণ কারণ | প্রতিরোধ বা নিয়ন্ত্রণ |
|---|---|---|
| চালু থাকার সময় ধীরে ধীরে মাত্রা বিচ্যুত হওয়া | আউটপুট জমা হওয়ার সাথে সাথে কাটিং এজ এবং ফর্মিং রেডিয়াসে সরঞ্জামের ক্ষয় | আউটপুটের সাথে ক্ষয় ট্র্যাক করা হয়, সীমা অতিক্রম করার আগেই পুনর্নির্মাণের সময়সূচী তৈরি করা হয়, এবং মূল মাত্রাগুলো একটি একক নমুনার সাথে তুলনা না করে গ্রাফে প্লট করা হয় |
| অনুরূপ অংশ বা সংস্করণের মধ্যে অংশের বিভ্রান্তি | দুটি অংশ নম্বর একই লাইন শেয়ার করে, অথবা লাইন পরিষ্কার না করেই কোনো সংস্করণ পরিবর্তন চালু করা হয় | সেটআপ থেকে সেটআপ পরিবর্তন একটি নিয়ন্ত্রিত পদক্ষেপ, লাইন পরিষ্কার করা হয়, সংস্করণগুলো অংশ বা এর প্যাকেজিংয়ে চিহ্নিত করা হয়, এবং বিন ও কিটগুলো অংশ নম্বর অনুযায়ী লেবেল করা হয় |
| সেটআপ থেকে সেটআপ পর্যন্ত ভিন্নতা | প্রতিটি সেটআপ বিচারের মাধ্যমে সামঞ্জস্য করা হয়, তাই প্রক্রিয়াটি ভিন্ন অবস্থায় পুনরায় শুরু হয় | অনুমোদিত রান থেকে সেটআপ মানগুলি রেকর্ড করা হয়, পুনরায় শুরু করার সময় একই মানগুলি ব্যবহার করা হয় এবং প্রতিটি সেটআপের পরে প্রথম অংশগুলি পরিমাপ করা হয় |
| ব্যাচ-টু-ব্যাচ দৃশ্যমান পার্থক্য | কোটিং, লুব্রিক্যান্ট বা উপকরণের লট পরিবর্তন যা মাত্রার সীমা অতিক্রম না করে চেহারা পরিবর্তন করে | চেহারার সীমা নমুনা এবং উপকরণ ও কোটিং লটের বিরুদ্ধে চুক্তিবদ্ধ হয়, এবং দৃশ্যমান পরীক্ষাগুলি নিয়ন্ত্রণ পরিকল্পনার অংশ |
| অনুমোদিত নয় এমন কোনো প্রক্রিয়া পরিবর্তন | একটি সাময়িক সমস্যার সমাধানের জন্য করা হওয়া কোনো টুল, প্রোগ্রাম বা উপকরণ প্রতিস্থাপন | পরিবর্তন নিয়ন্ত্রণ টুল, প্রোগ্রাম, উপকরণ এবং আউটসোর্সড পদক্ষেপগুলিকে কভার করে, এবং অনুমোদিত প্রক্রিয়ার বিরুদ্ধে পর্যালোচনা ছাড়া কোনো পরিবর্তন মুক্তি দেওয়া হয় না |
যখন সুপারিশ করা হয়
- স্থিতিশীল চাহিদা সহ একটি মুক্তি পাওয়া ডিজাইন যা নির্দিষ্ট টুলিংয়ের জন্য যৌক্তিকতা প্রদান করে।
- একটি অংশ যার মূল বৈশিষ্ট্যগুলি চালানোর সময় পরিমাপ করা এবং পর্যবেক্ষণ করা যায়।
- একটি প্রোগ্রাম যেখানে পরিবর্তন নিয়ন্ত্রণ এবং ট্রেসযোগ্যতা প্রয়োজনীয়তার অংশ।
অন্য প্রক্রিয়া পর্যালোচনা করুন যখন
- একটি ডিজাইন যা এখনও সংশোধনাধীন, যেখানে পরবর্তী পরিবর্তনের ফলে টুলিং বাতিল হবে।
- একটি পরিমাণ যেখানে সেটআপ এবং টুলিং অর্ডার জুড়ে পুনরুদ্ধার করা সম্ভব নয়।
- একটি অংশ যার একটি বৈশিষ্ট্য আছে যা অনুমোদিত প্রক্রিয়া নিয়ন্ত্রণের অধীনে থাকা সত্ত্বেও ধরে রাখতে পারে না।
উচ্চ-পরিমাণ উৎপাদন বনাম বিকল্প পথ নির্বাচন
| প্রকল্পের অবস্থা | পর্যালোচনার জন্য পথ | কেন |
|---|---|---|
| পুনরাবৃত্তি চাহিদা সহ স্থিতিশীল ডিজাইন | বিশেষায়িত টুলিং | ডিজাইন যখন স্থির হয়ে যায়, তখন টুলিং যৌক্তিক হয়ে ওঠে। |
| ম্যানুয়াল হ্যান্ডলিং আউটপুট হারকে সীমিত করে | স্বয়ংক্রিয়করণ এবং ট্রান্সফার | ফিডিং এবং ট্রান্সফার হারকে সীমিত করে এমন হ্যান্ডলিং ধাপটি অপসারণ করে। |
| একটি স্থানে একাধিক অপারেশন | একটি উৎপাদন সেল | অপারেশনগুলিকে গ্রুপ করা তাদের মধ্যেকার পথ এবং কিউ সংক্ষিপ্ত করে। |
| মূল প্রক্রিয়ার বাইরে দ্বিতীয়ক কাজ | যোগ্য বাহ্যিক অপারেশন | একটি বিশেষজ্ঞ ধাপ কেনা হয় যেখানে সরঞ্জামগুলি অভ্যন্তরীণভাবে ধরে রাখা হয় না। |
উপকরণ, ফিনিশ এবং সেকেন্ডারি-অপারেশন সিদ্ধান্ত
বড় পরিমাণে উৎপাদনের ক্ষেত্রে কাজটি অংশটি তৈরি করা থেকে প্রক্রিয়াটি যেখানে অনুমোদিত হয়েছিল সেখানে বজায় রাখার দিকে স্থানান্তরিত হয়। উপকরণ সরবরাহ সুসংগত গ্রেড এবং গেজ সহ নিয়ন্ত্রিত সময়সূচী অনুযায়ী ব্যবস্থা করা হয়, কারণ এই স্কেলে তাপ বা কয়েল প্রস্থের পরিবর্তন প্রক্রিয়ার পরিবর্তন ঘটায়। টুল ওয়্যার স্ট্রোক গণনা করে এবং ক্ষয় হওয়া অংশটি পরীক্ষা করে ব্যবস্থাপনা করা হয়, ত্রুটিযুক্ত অংশ দেখা পর্যন্ত অপেক্ষা করা হয় না। ফিনিশ এবং পরীক্ষা রুটের অংশ হিসেবে পরিকল্পনা করা হয়, যার মধ্যে নমুনা গ্রহণের ফ্রিক uencyেন্সি, পর্যবেক্ষণ করা হবে এমন বৈশিষ্ট্য এবং অ-অনুরূপ অংশের প্রতি প্রতিক্রিয়া প্রথম উৎপাদন চালু করার আগেই লিপিবদ্ধ করা হয়। নিয়ন্ত্রণ পরিকল্পনা প্রকাশের আগে আগত উপকরণের সুসংগততা সংজ্ঞায়িত করা উচিত।
- অনুমোদিত প্রক্রিয়া, টুলিং এবং নিয়ন্ত্রণ পরিকল্পনা
- উপকরণ গ্রেড, গেজ এবং সরবরাহ সময়সূচী
- নমুনা গ্রহণের ফ্রিকুয়েন্সি এবং প্রতিক্রিয়া পরিকল্পনা
- সরঞ্জাম রক্ষণাবেক্ষণ এবং প্রতিস্থাপনের সময়সীমা
- প্রক্রিয়াকরণের সময় এবং চূড়ান্ত পরীক্ষা
- প্যাকেজিং এবং লট চিহ্নিতকরণ
খরচ এবং লিড সময় নির্ধারণের পিছনের কারণ কী?
বৃহৎ পরিমাণে উৎপাদনের ক্ষেত্রে উদ্ধৃত একক মূল্যটি মূলত সরঞ্জামের অবচয়, উপকরণ সরবরাহ এবং চক্র সময়ের উপর নির্ভর করে। সরঞ্জামের খরচটি প্রত্যাশিত উৎপাদন সংখ্যার উপর বণ্টিত হয়, তাই ছোট উৎপাদন পরিকল্পনায় প্রতিটি পার্টের জন্য খরচের অংশ বেশি হয়। চক্র সময়টি দ্রুততম মেশিন নয়, বরং ধীরতম স্টেশনের উপর নির্ভর করে। পরীক্ষা করার পরিধি, প্যাকেজিং এবং পরিবর্তন নিয়ন্ত্রণ—এগুলো প্রক্রিয়া পথের অংশ হিসেবে উদ্ধৃত করা হয়, এবং অনুমোদনের পরে যেকোনো প্রকৌশল পরিবর্তনের জন্য আলাদা সরঞ্জাম ও যাচাইকরণ খরচ প্রযোজ্য। লিড টাইমটিও উপকরণ অর্ডার, সরঞ্জাম প্রস্তুতি, পরীক্ষা পরিকল্পনা এবং স্থিতিশীল উৎপাদন তথ্য প্রকাশের উপর নির্ভর করে।
- সরঞ্জাম অবচয় এবং উৎপাদন সংখ্যা
- উপকরণ সরবরাহ এবং গেজ সামঞ্জস্যতা
- ধীরতম স্টেশনের চক্র সময়
- সরঞ্জাম ক্ষয় এবং প্রতিস্থাপনের সময়সীমা
- পরীক্ষা এবং নমুনা গ্রহণের পরিধি
- অনুমোদনের পরে পরিবর্তন নিয়ন্ত্রণ
- একটি আঁকা সংশোধন মুক্তি করুন এবং টুলিং-এর আগে তা স্থির করুন।
- টুলিং-এর বার্ষিক ভলিউম ব্যান্ড উল্লেখ করুন।
- নমুনা পরিকল্পনা এবং ত্রুটির ক্ষেত্রে প্রতিক্রিয়া নিয়ে চুক্তি করুন।
উৎপাদন পথ
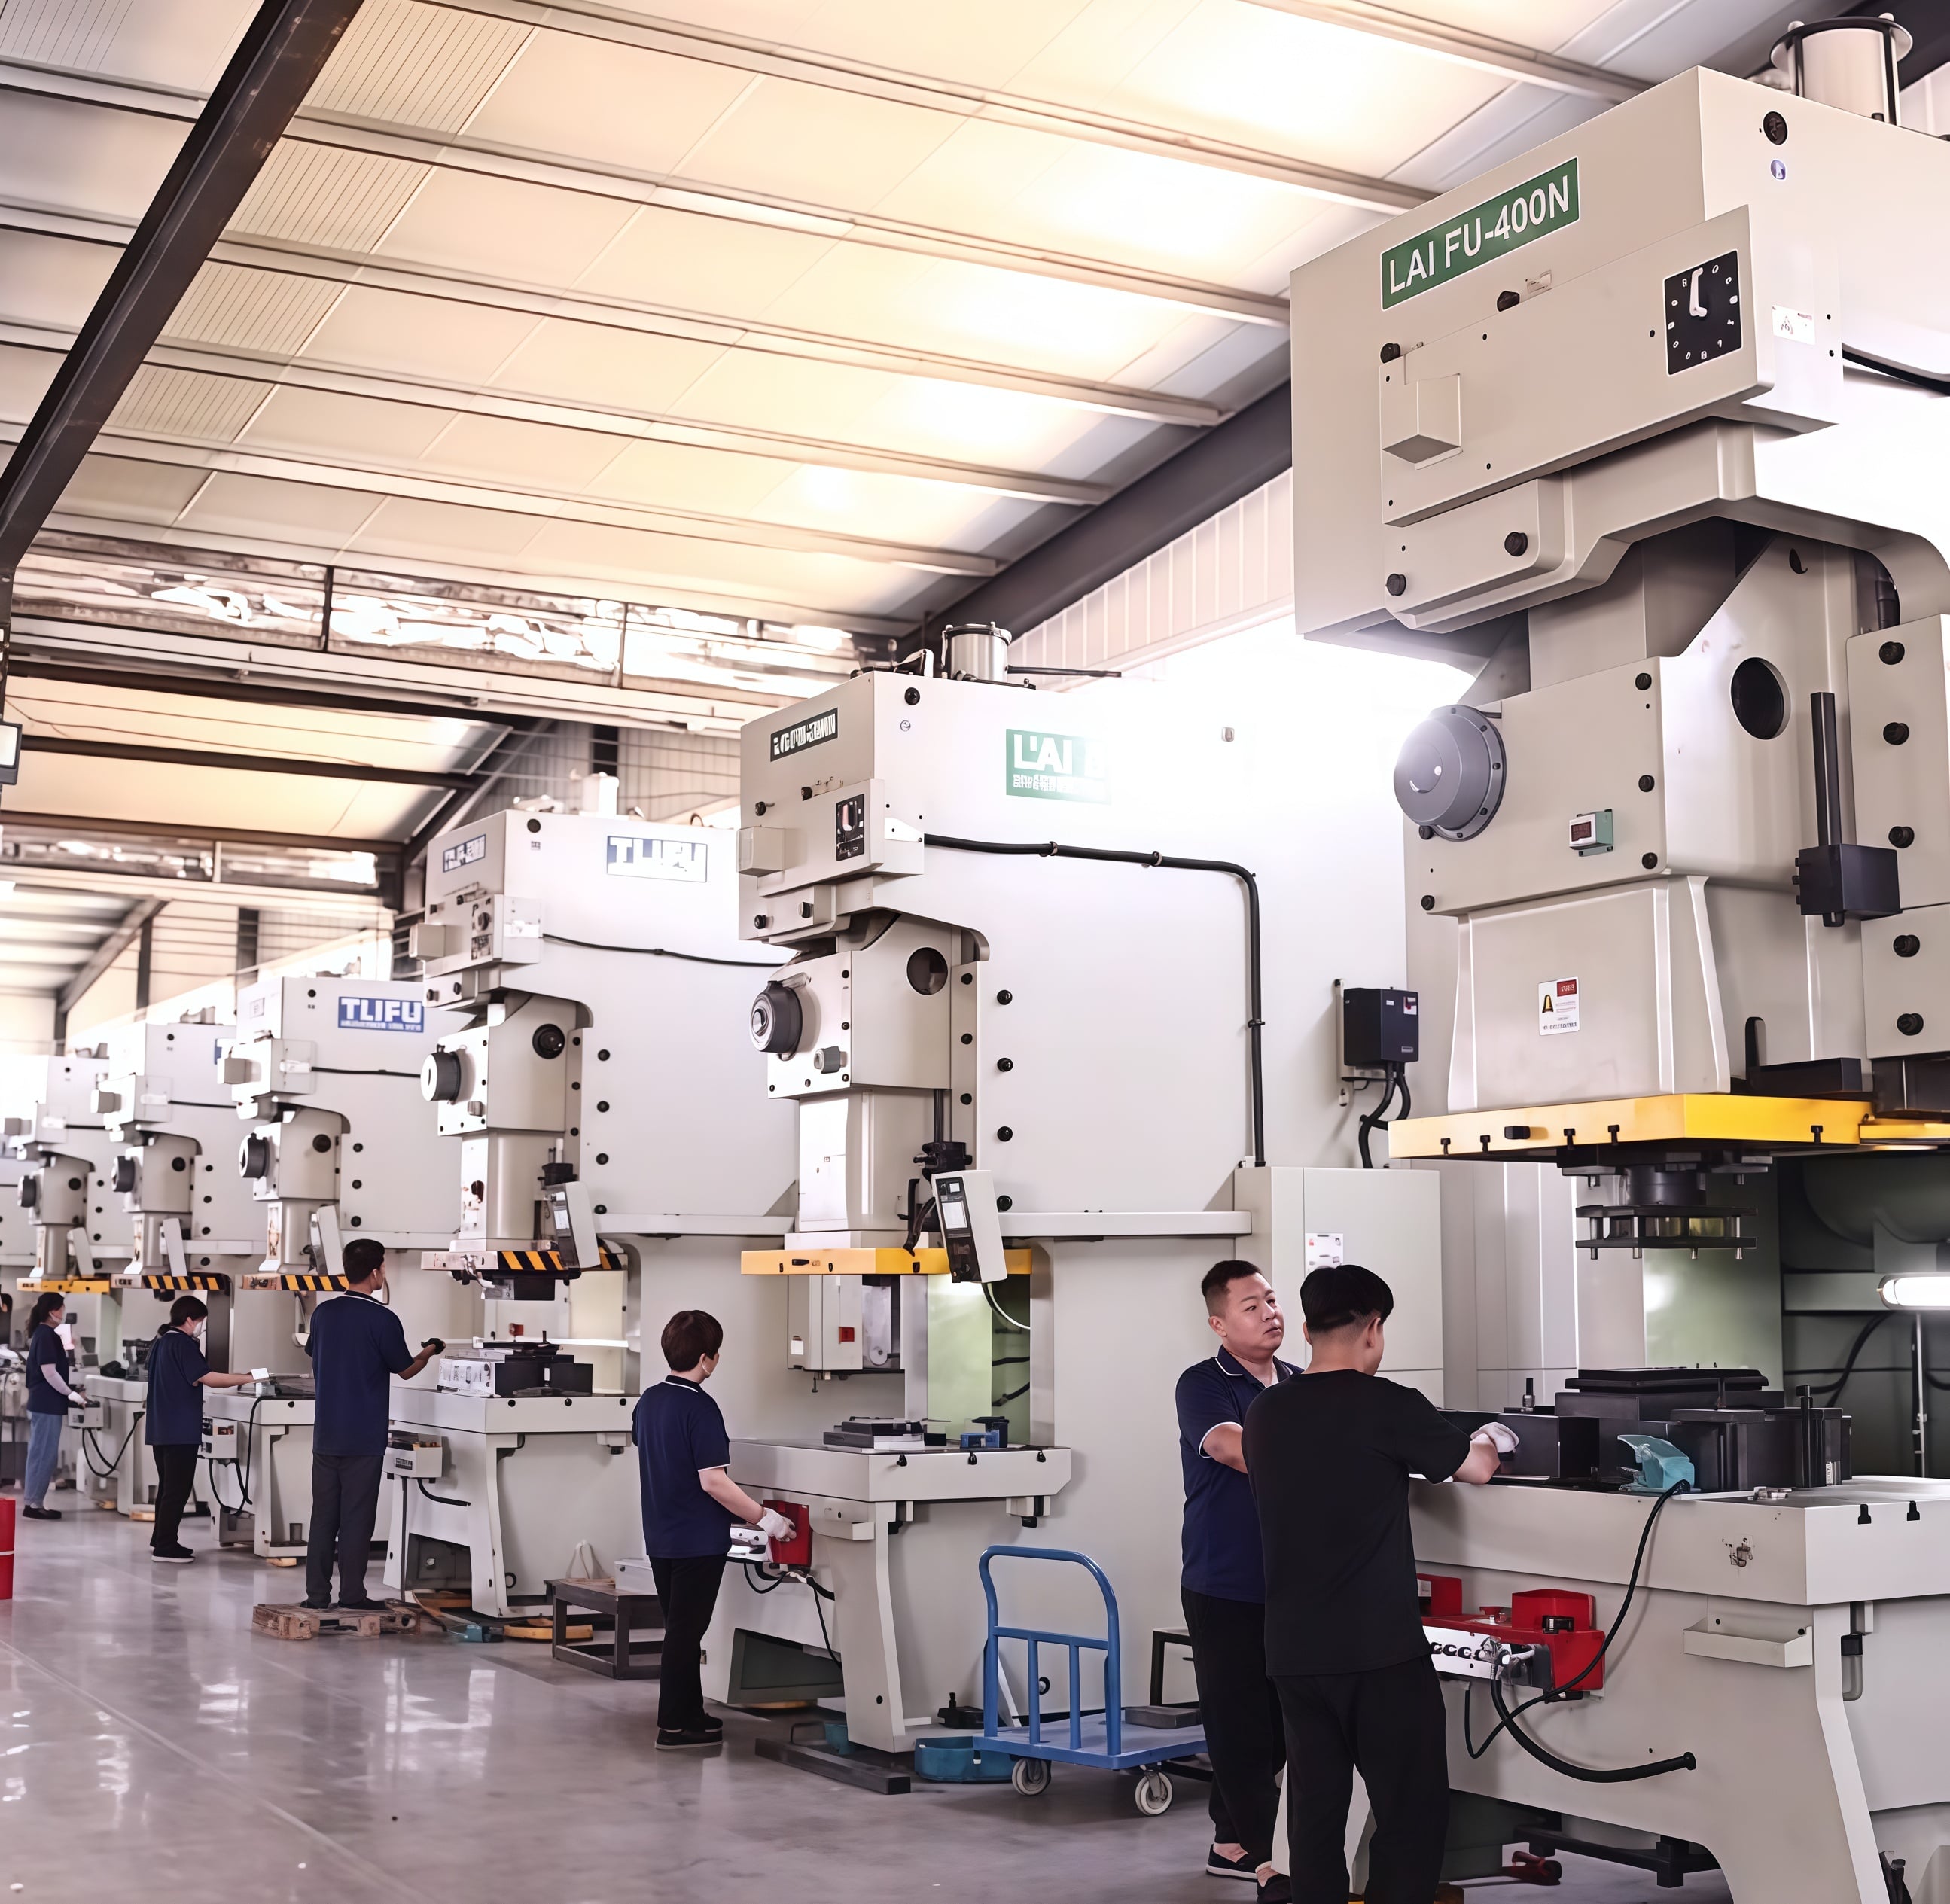
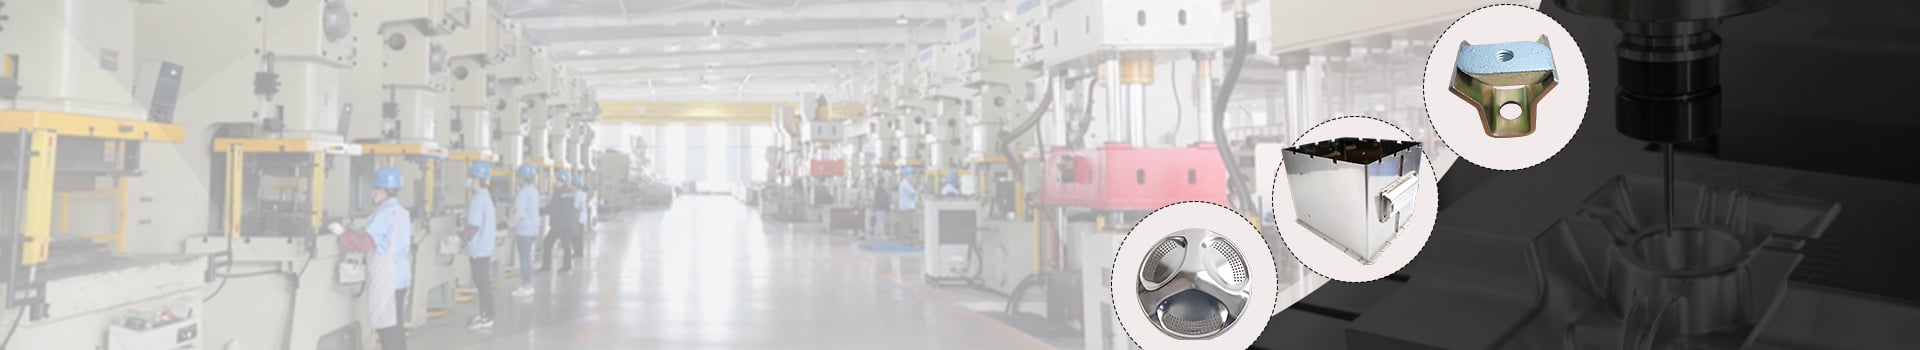
- ২৫টি থেকে ৪০০টি চাপ প্রেসে প্রগ্রেসিভ ডাই স্ট্যাম্পিং, যেখানে টুলিং আমাদের নিজস্ব সুবিধায় নির্মিত ও রক্ষণাবেক্ষণ করা হয়
- যেখানে ডাই ব্যবহার করা যৌক্তিক নয়, সেখানে লেজার কাট ও গঠিত অংশগুলির পুনরাবৃত্তি উৎপাদন
- প্রমাণিত পার্শ্ব পুরুত্ব, ব্যাস ও গভীরতার সাথে গভীরভাবে টানা অংশগুলি উৎপাদিত
- ওয়েল্ডেড ও সংযুক্ত ইউনিটগুলি চূড়ান্ত পণ্য হিসেবে সরবরাহ করা হয়
প্রযুক্তিগত দক্ষতা সারাংশ
| আইটেম | সক্ষমতা |
|---|---|
| চাপ পরিসর | ২৫টি থেকে ৪০০টি |
| স্ট্যাম্পিং | প্রগ্রেসিভ ডাই স্ট্যাম্পিং, ব্ল্যাঙ্কিং, পিয়ার্সিং, ফর্মিং |
| টুলিং | নিজস্ব ডিজাইন, নির্মাণ ও রক্ষণাবেক্ষণ |
| পুনরাবৃত্তি উৎপাদন | যেখানে ডাই ব্যবহার করা যৌক্তিক নয়, সেখানে লেজার কাটিং ও গঠন |
| গভীর অঙ্কন | প্রথম নমুনায় পার্শ্ব পুরুত্ব, ব্যাস ও গভীরতা প্রমাণিত |
| অনুসরণযোগ্যতা | আমাদের ISO ৯০০১ মানের গুণগত ব্যবস্থার অধীনে ট্রেসযোগ্যতার জন্য রেকর্ড সংরক্ষণ করা হয় |
দীর্ঘ সময় ধরে সামঞ্জস্যপূর্ণ উৎপাদন বজায় রাখে কী
- অর্ডারের পূর্ণ আয়ুকালে অংশটির সংজ্ঞা নির্ধারণকারী এবং অনুমোদিত প্রথম নমুনা, যা রেফারেন্স হিসেবে সংরক্ষিত থাকে
- সরঞ্জামগুলি আমাদের নিজ কারখানায় রাখা হয়, ফলে ক্ষয় শনাক্ত করা হয় না—বরং তা নিয়ন্ত্রণ করা হয়
- প্রক্রিয়ার মধ্যেই পরীক্ষা-নিরীক্ষা, যা কোনো ব্যাচ সমস্যায় পরিণত হওয়ার আগেই বিচ্যুতি ধরে ফেলে
- রেকর্ডগুলি সংরক্ষণ করা হয় যাতে পুনরায় অর্ডার করলে মূল নমুনার সঙ্গে তুলনা করা যায়, নতুন করে ব্যাখ্যা করা নমুনার সঙ্গে নয়
উৎপাদন পরিমাণ এবং প্রক্রিয়া পরস্পরের সঙ্গে সামঞ্জস্যপূর্ণ
একটি অংশ যথেষ্ট দীর্ঘ সময় ধরে উৎপাদিত হলে ডাইয়ের খরচ পুনরুদ্ধার হয়, এবং স্ট্যাম্পিং সাধারণত সস্তা হয়। কম পরিমাণে উৎপাদনের ক্ষেত্রে অথবা যেখানে ডিজাইন এখনও পরিবর্তিত হতে পারে, লেজার কাটিং ও ফর্মিংয়ে কোনো ডাই খরচ হয় না এবং এটি নমনীয় থাকে। আমরা আপনার উৎপাদন পরিমাণ ও প্রত্যাশিত চালানোর সময়ের উপর ভিত্তি করে উপযুক্ত পদ্ধতি উল্লেখ করি এবং কোনটি সস্তা ও কেন—তা স্পষ্টভাবে ব্যাখ্যা করি।
পরীক্ষা এবং প্রক্রিয়া নিয়ন্ত্রণ
পরীক্ষা মুক্তি করা ড্রয়িং অনুসরণ করে—যার মধ্যে আগত উপকরণ যাচাই, প্রথম-নমুনা অনুমোদন, প্রক্রিয়া-মধ্যবর্তী পরীক্ষা এবং প্যাকিংয়ের আগে চূড়ান্ত পরীক্ষা অন্তর্ভুক্ত। যেখানে কোনো যন্ত্রচালিত বৈশিষ্ট্যের মাত্রিক যাচাই প্রয়োজন, সেখানে পরীক্ষা পদ্ধতি এবং প্রতিবেদন ফরম্যাট উদ্ধৃতি পর্যালোচনার সময় নিশ্চিত করা হয়।
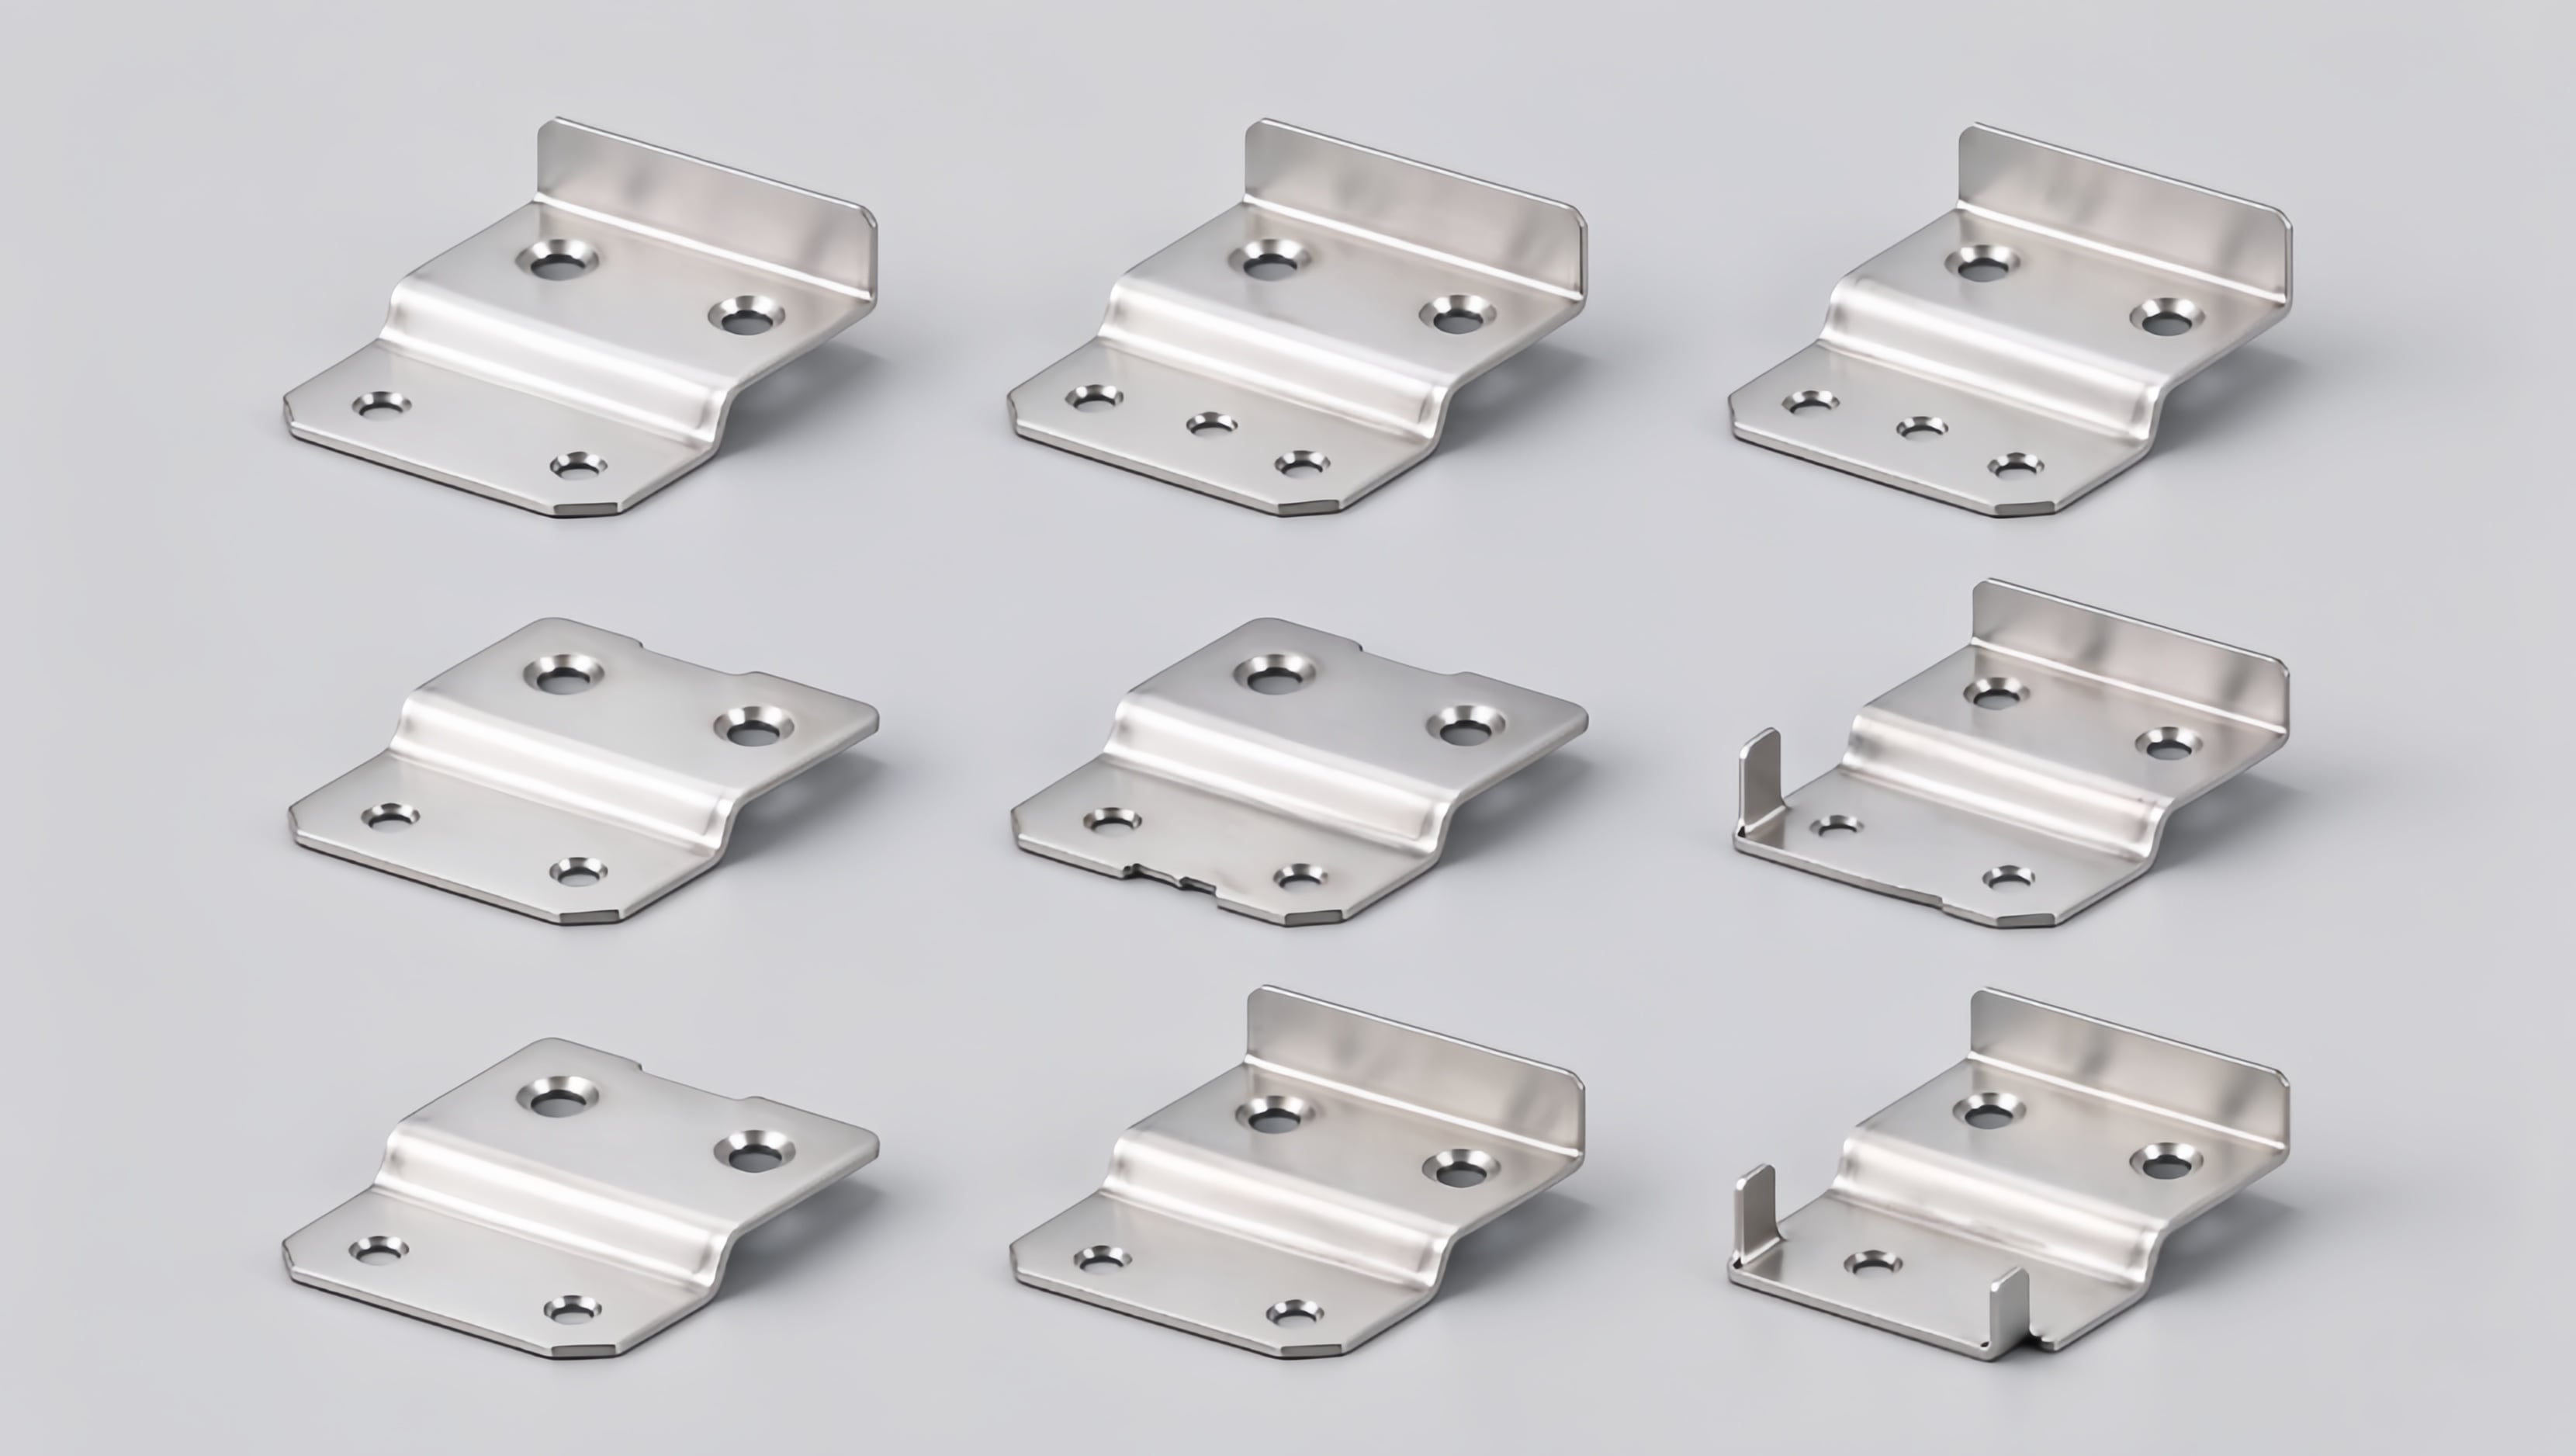
উৎপাদনের উদাহরণ
আরএফকিউ থেকে শিপমেন্ট পর্যন্ত কাজের প্রবাহ
- 1.ড্রয়িংয়ের পরিপক্কতা, অর্ডার পরিমাণ, বার্ষিক চাহিদা এবং প্রোগ্রামের আয়ু পর্যালোচনা করুন
- 2.উৎপাদন পদ্ধতি তুলনা করুন এবং টুলিং সিদ্ধান্ত নির্ধারণ করুন
- 3.প্রথম নিবন্ধ এবং পরীক্ষা রেফারেন্স অনুমোদন করুন
- 4.প্রক্রিয়াকরণের সময় পরীক্ষা এবং টুলিং রক্ষণাবেক্ষণ সহ পুনরাবৃত্তি উৎপাদন চালান
- 5.চূড়ান্ত পরীক্ষা, রেকর্ড, প্যাকেজিং এবং পুনরাবৃত্তি অর্ডার নিয়ন্ত্রণ সম্পন্ন করুন
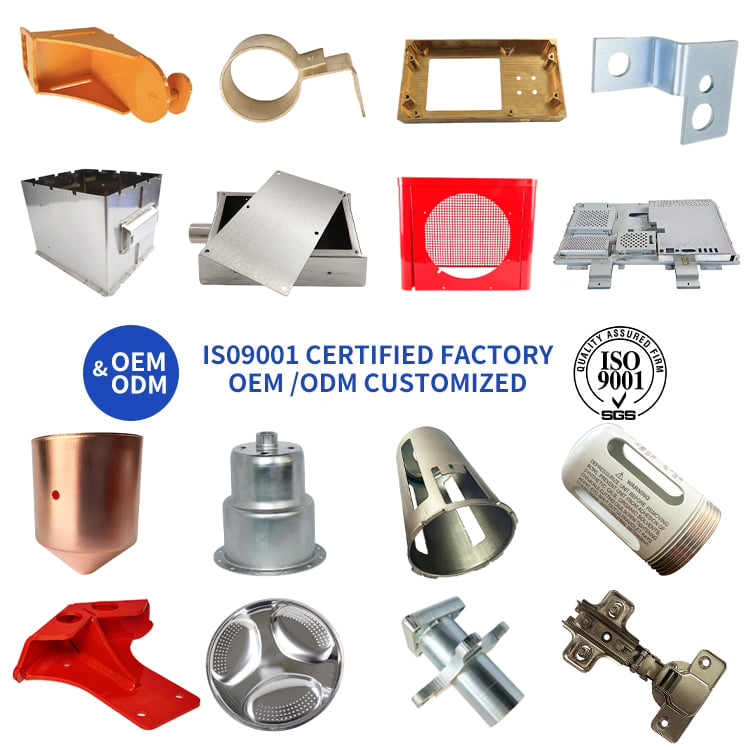
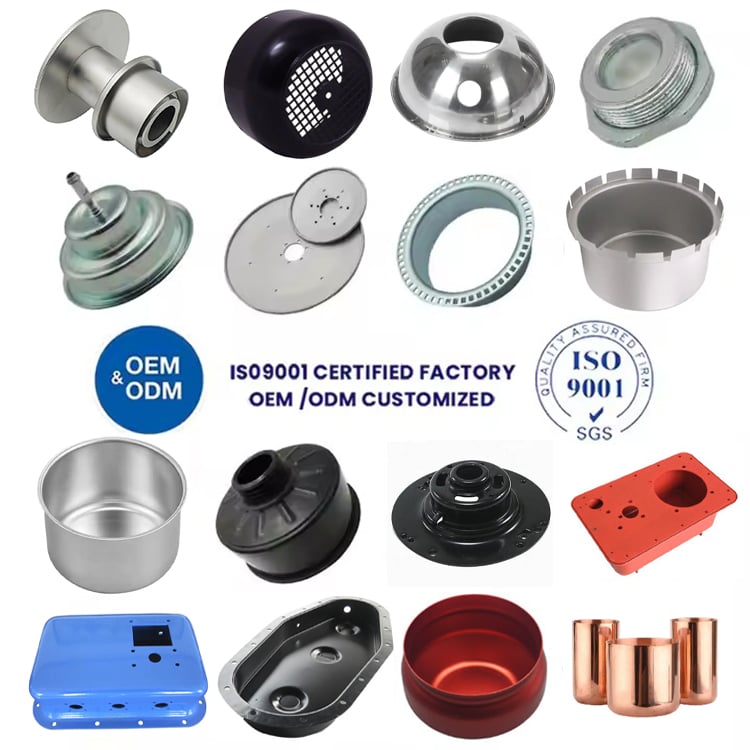
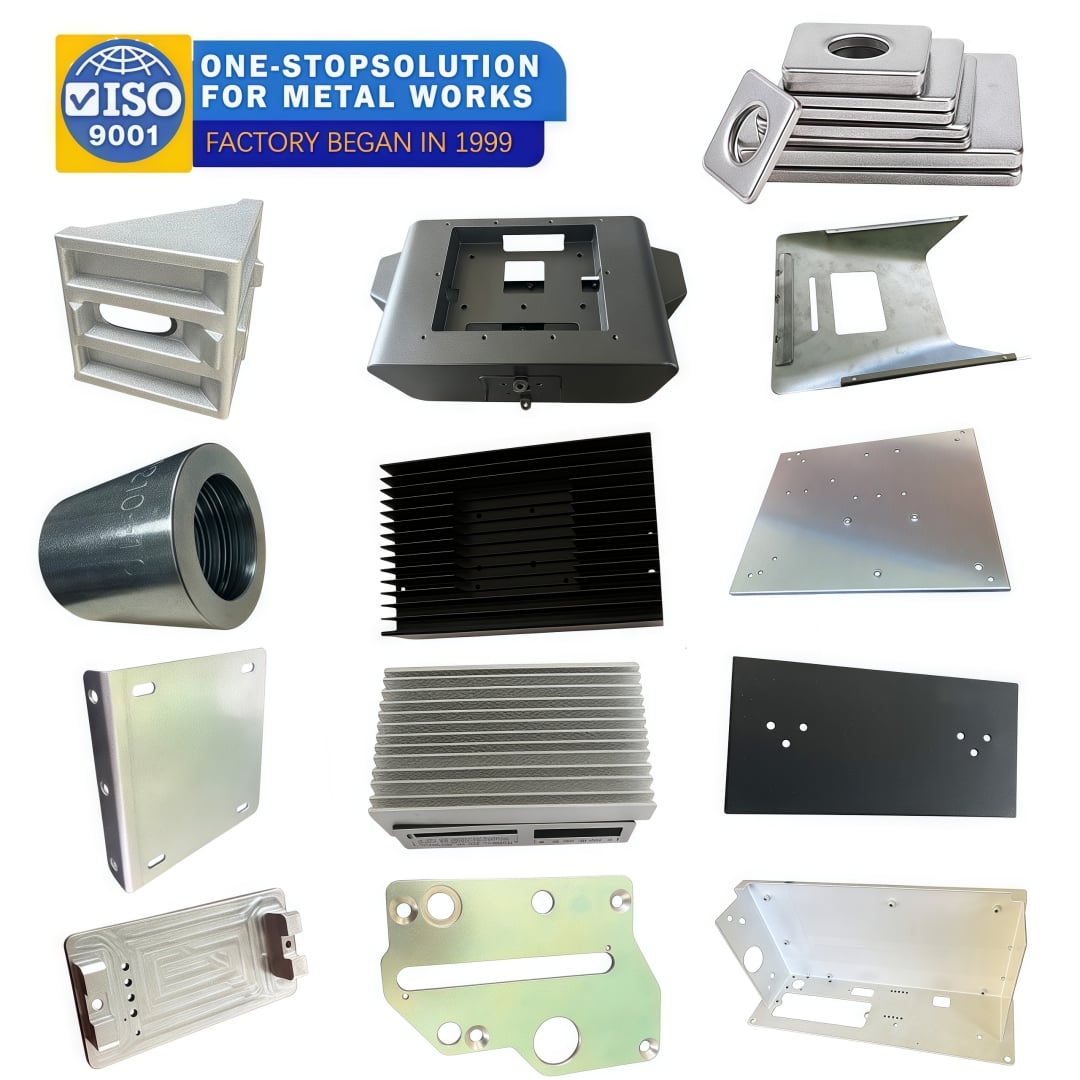
সাধারণ পার্টস এবং ব্যবহারের ক্ষেত্র
আপনার RFQ-এ কী কী অন্তর্ভুক্ত করা উচিত
- পর্যালোচনা স্তরসহ মুক্তি প্রাপ্ত ড্রইং
- বার্ষিক উৎপাদন পরিমাণ এবং ডেলিভারি প্যাটার্ন
- উপাদানের গ্রেড, গেজ এবং সরবরাহ পছন্দ
- টুলিং-এর মালিকানা এবং রক্ষণাবেক্ষণের শর্তাবলী
- পরিদর্শন পরিকল্পনা এবং নমুনা সংগ্রহের ফ্রিক uয়েন্সি
- প্যাকেজিং, লেবেলিং এবং লট চিহ্নিতকরণ
লিড টাইম এবং বাণিজ্যিক শর্তাবলী শুধুমাত্র তখনই নিশ্চিত করা হয় যখন মুক্তি প্রাপ্ত ড্রইং-এর বিরুদ্ধে টুলিং, উপাদান সরবরাহ এবং পরিদর্শনের পরিসর পর্যালোচনা করা হয়—সাধারণ ক্ষমতা বিবৃতি থেকে নয়।
উচ্চ-পরিমাণ ধাতব উৎপাদন সেবা: খরচ ও গুণগত মানকে প্রভাবিত করে এমন ডিজাইন নিয়ম
উচ্চ-পরিমাণ ধাতব উৎপাদন সেবা তুলনা করছেন এমন ক্রেতাদের জন্য, উৎপাদনযোগ্যতা শুধুমাত্র অংশের নমুনা আকারের উপর নির্ভর করে না। আদর্শ অঙ্কনে নিম্নলিখিত সিদ্ধান্তগুলি উদ্ধৃতি দেওয়ার আগেই স্পষ্ট হওয়া আবশ্যিক:
- পুনরাবৃত্তি পরিমাণের অর্থনৈতিক মূল্যায়ন করার আগে স্থিতিশীল আঁকা এবং অনুমোদিত প্রথম নমুনা প্রয়োজন।
- সরঞ্জাম, ফিক্সচার এবং গেজগুলি সংজ্ঞায়িত ক্ষয় এবং সংশোধন নিয়ন্ত্রণের বিরুদ্ধে রাখা উচিত।
- নিয়ন্ত্রণের ফ্রিক uency অবশ্যই গুরুত্বপূর্ণ বৈশিষ্ট্য এবং পরিচিত প্রক্রিয়া ঝুঁকির প্রতিফলন করবে।
- নির্দিষ্ট প্রোগ্রামের জন্য ক্ষমতা, ব্যাচ গঠন, প্যাকেজিং এবং পুনর্পূর্তির প্রত্যাশা নিশ্চিত করতে হবে।
পরিমাণ এবং সংশোধন ঝুঁকি অনুযায়ী উৎপাদন পথ নির্বাচন করুন
| প্রকল্পের অবস্থা | পর্যালোচনার জন্য পথ | ক্রয়ের কারণ |
|---|---|---|
| স্থিতিশীল গঠিত অংশ | স্ট্যাম্পিং বা নির্দিষ্ট সরঞ্জাম পর্যালোচনা করুন | সরঞ্জাম পুনরাবৃত্তি চাহিদার জন্য সেটআপ প্রচেষ্টা ছড়িয়ে দিতে পারে। |
| যুক্তিযুক্ত ডাই ছাড়াই অংশটি পুনরাবৃত্তি করুন | ব্যাচে লেজার কাটিং, ফর্মিং বা মেশিনিং | নমনীয় প্রক্রিয়াগুলি কম বা পরিবর্তনশীল চাহিদার জন্য উপযুক্ত হতে পারে। |
| দীর্ঘ সময় ধরে চলমান নির্ভুল অংশ | সমর্পিত ফিক্সচার এবং পরীক্ষা পরিকল্পনা | পুনরাবৃত্তিযোগ্যতা নিয়ন্ত্রিত সেটআপ এবং গেজগুলির উপর নির্ভর করে। |
| বহু-প্রক্রিয়া অ্যাসেম্বলি | নির্ধারিত সাবকম্পোনেন্ট এবং অ্যাসেম্বলি নিয়ন্ত্রণ | বিল অফ মেটেরিয়াল (BOM), ট্রেসেবিলিটি এবং প্যাকেজিং সমন্বিত থাকতে হবে। |
উদ্ধৃতি নির্ধারকগুলি: উচ্চ পরিমাণে উৎপাদনের ক্ষেত্রে, টুলিং-এর অবচয়, উপকরণের উৎপাদন হার, চক্র সময়, ব্যাচ আকার, পরীক্ষা-নিরীক্ষার ফ্রিক uয়েন্সি, দ্বিতীয়ক কাজ, প্যাকেজিং এবং ভবিষ্যদ্বাণীর স্থিতিশীলতা উৎপাদনের অর্থনীতিকে প্রভাবিত করে।
ছবি, পরিমাণ এবং প্রয়োজনীয় নথিপত্র পর্যালোচনা না করে কোনো নির্দিষ্ট ইউনিট মূল্য, ন্যূনতম অর্ডার পরিমাণ (এমওকিউ) বা লিড টাইম প্রকাশ করা হয় না। এটি একটি সাধারণ প্রতিশ্রুতিকে প্রকৃত উৎপাদন পথের উপর প্রাধান্য দেওয়া থেকে বাধা দেয়।
সংশ্লিষ্ট প্রক্রিয়া এবং প্রকৌশল সম্পদ
- মেটাল স্ট্যাম্পিং সার্ভিস
- ত্বরিত প্রোটোটাইপিং
- অ্যাসেম্বলি সেবা
- সরঞ্জাম এবং উৎপাদন ক্ষমতা
- ধাতব নির্মাণ সহনশীলতা গাইড
- মেটাল উপকরণ গাইড
- গুণগত মান নিশ্চিতকরণ প্রক্রিয়া
- উৎপাদন কর্মক্ষমতার কেস
প্রকাশিত উৎপাদন কেস
এই প্রথম-পক্ষ উৎপাদন রেকর্ডগুলি পূর্ণ কেস পৃষ্ঠায় অংশ, প্রক্রিয়া পথ এবং প্রকৌশলগত চিন্তা নথিভুক্ত করে। এগুলি প্রক্রিয়া প্রমাণ হিসেবে প্রদান করা হয়, তৃতীয়-পক্ষের সমর্থন বা গ্রাহক রেটিং হিসেবে নয়।


ক্রেতা যাচাইকরণ চেকলিস্ট
আপনি পুনরাবৃত্তি উৎপাদন শুরু করার আগে টুলিং, প্রক্রিয়া নিয়ন্ত্রণ এবং ট্রেসেবিলিটির প্রমাণ পর্যালোচনা করুন।
- গুণগত নিশ্চয়তা — প্রথম-নমুনা, প্রক্রিয়া-মধ্যবর্তী এবং চূড়ান্ত পরীক্ষার পরিকল্পনা কীভাবে করা হয়েছে তা দেখুন।
- উৎপাদন কেস লাইব্রেরি — প্রকাশিত ফ্যাব্রিকেশন উদাহরণ এবং প্রক্রিয়া পথের সম্পূর্ণ লাইব্রেরি খুলুন।
- সরঞ্জাম ও ক্ষমতা — লেজার পাওয়ার, প্রেস রেঞ্জ, ব্রেক দৈর্ঘ্য এবং মেশিনিং ক্ষমতা পর্যালোচনা করুন।
- টলারেন্স গাইড — বৈশিষ্ট্যের ধরন অনুযায়ী ঘোষিত শীট-মেটাল এবং মেশিনিং টলারেন্স তুলনা করুন।
- উপাদান পুরুত্ব গাইড — ড্রয়িং পর্যালোচনার সময় ব্যবহৃত শীট পুরুত্ব এবং গেজ রেফারেন্সগুলি পর্যালোচনা করুন।
প্রতিটি লিঙ্ক আপনার আমাদের সাথে যোগাযোগ করার আগে পড়ার জন্য প্রথম-পক্ষের ডকুমেন্টেশন খোলে। এই চেকলিস্টটি কোনো তৃতীয়-পক্ষের সমর্থন, গ্রাহক পর্যালোচনা বা সরবরাহকারী রেটিং নয়।


 গরম খবর