
 EN
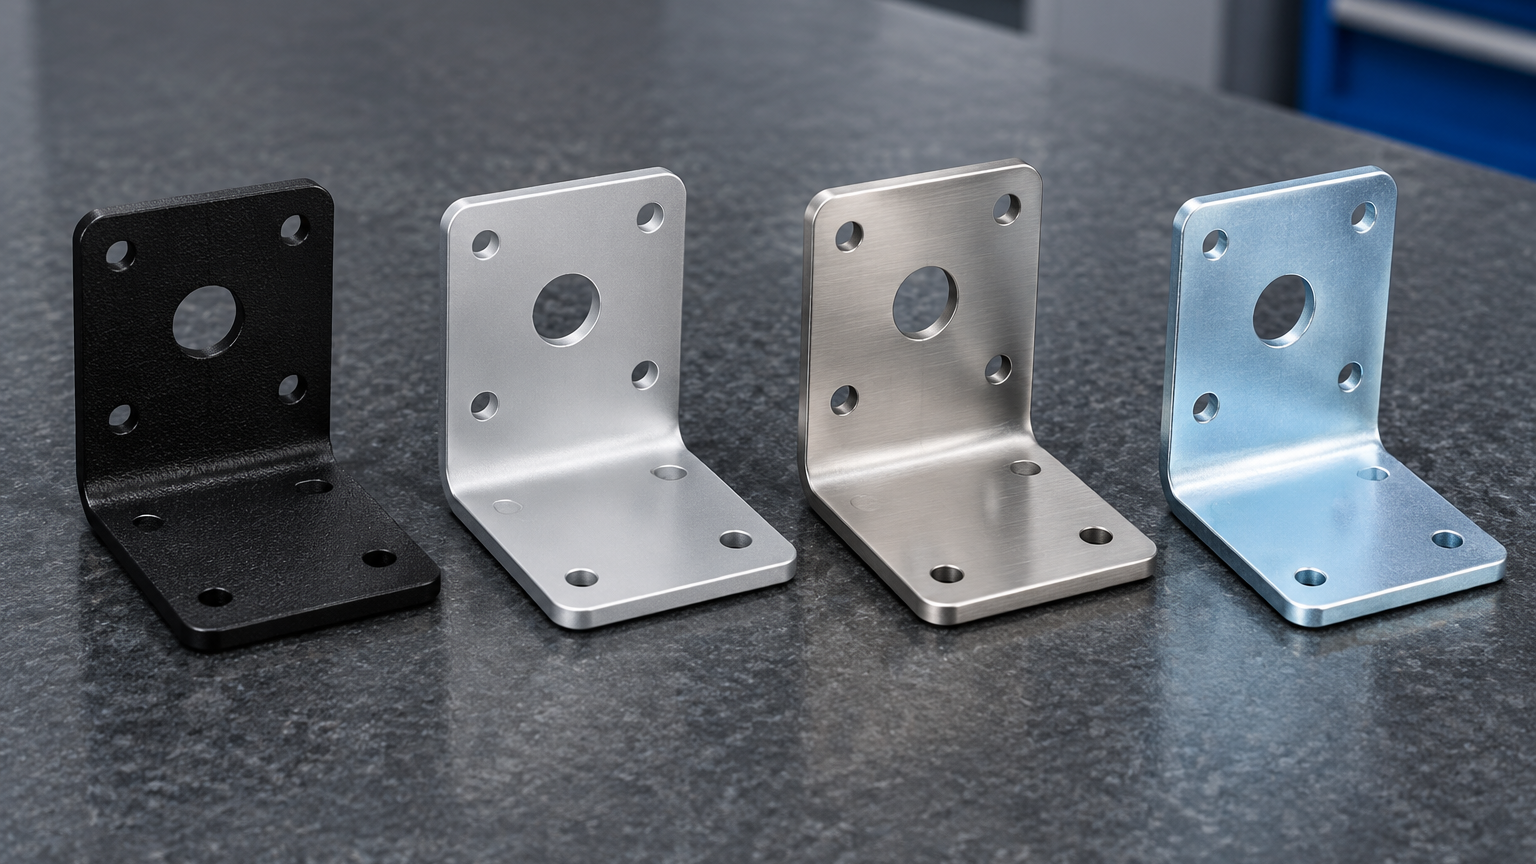
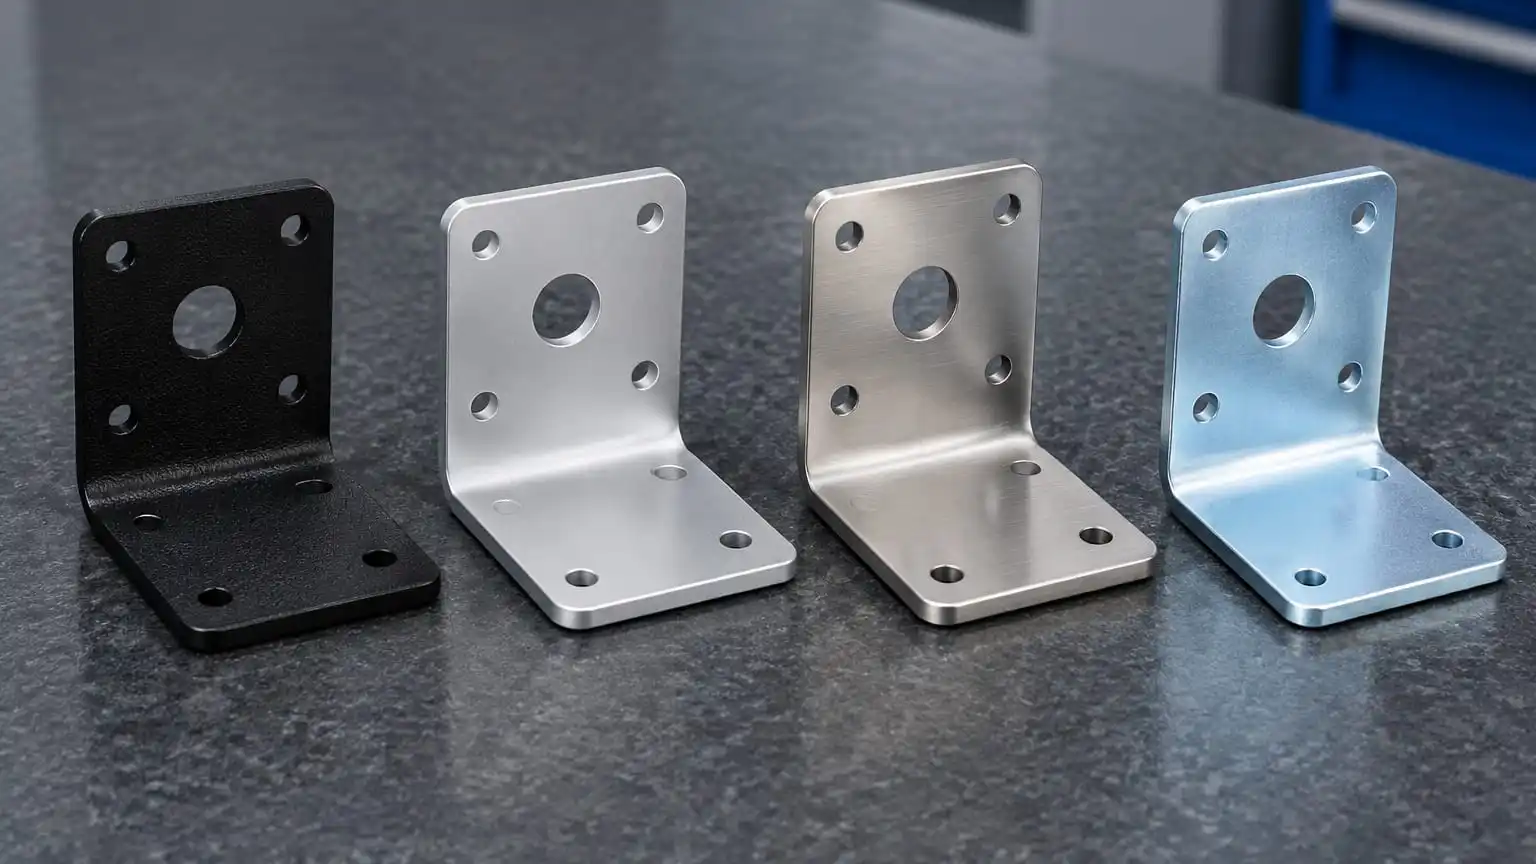
Patru finisaje industriale comune aplicate pe suporturi în formă de L identice, îndoită: pulverizare electrostatică neagră texturată, anodizare clară argintie, oțel inoxidabil periat și pasivat, și galvanizare cu zinc alb-albastru.
Răspuns rapid: cum alegeți finisajul potrivit pentru piese personalizate din tablă metalică și piese ambutisate?
Alegeți finisajul pe suprafața metalică potrivind compoziția chimică a aliajului de bază, mediul de funcționare, grosimea stratului (grosimea acoperirii) și cerințele privind contactul electric sau mecanic înainte de lansarea desenelor pentru producție:
- Alegeți vopsirea în pulbere când carcasele și suporturile din oțel carbon, oțel galvanizat sau aluminiu necesită culoare durabilă, rezistență la radiația UV sau la impact – și se ține cont de grosimea relativ mare a stratului pe găurile de asamblare, specificându-se mascarea filetelor și a bornelor de legare la pământ.
- Alegeți anodizarea exclusiv pentru aliajele de aluminiu, cum ar fi 5052 și 6061, atunci când dorești un strat de oxid integral, care nu se cojește, cu control strict al dimensiunilor și rezistență la coroziune; oțelul și oțelul inoxidabil nu pot fi anodizate în linii industriale standard.
- Alege perierea, electropolizarea sau pasivarea chimică pentru piesele din oțel inoxidabil 304 și 316—including coji trase adânc fără sudură și carcase sanitare—unde eliminarea fierului liber de pe suprafață restabilește filmul pasiv natural de oxid de crom, fără a adăuga o grosime măsurabilă de strat.
- Alege galvanizarea cu zinc sau nichel pentru suporturi, cleme și elemente de fixare din oțel carbon, realizate prin ambutisare, care necesită o protecție anticorozivă sacrificială subțire și uniformă, conductivitate electrică și o potrivire predictibilă a filetelor la volum mare de producție.
Dacă încă alegi metoda de deformare sau aliajul de bază înainte de a specifica finisajul, începe cu ghidul nostru privind tragerea profundă, decuparea progresivă și prelucrarea tablelor metalice și produsele noastre ghidul materialelor metalice .
De ce deciziile privind finisajul superficial cauzează întârzieri în etapa finală a cererilor de ofertă și eșecuri la asamblare
În producția metalică personalizată OEM, finisarea suprafeței modifică dimensiunile pieselor, alterează traseele de legare la pământ electrice, expune urmele sudurii sau ale deformării și determină care calitate a materialului brut este economică.
- Stratul de acoperire închide găurile și crestăturile de precizie: Un strat gros de polimer aplicat peste găuri tăiate cu laser sau peste boss-uri pentru piulițe PEM poate împiedica asamblarea elementelor de fixare sau a arborelor de cuplare.
- Indicațiile de finisare incompatibile cu suportul opresc procesul de ofertare: Specificarea anodizării pe oțel sau a aplicării neacoperite a pudrei pe o flanșă de legare la pământ EMI generează o interogare tehnică.
- Specificarea excesivă a aspectului estetic mărește costul unitar: Tratarea suporturilor interne ascunse ca pe panouri exterioare de clasă A implică muncă manuală suplimentară de lustruire.
Comparație alăturată: pudrare vs. anodizare vs. pasivare vs. galvanizare
Folosiți această matrice pentru a compara compatibilitatea cu suportul, grosimea obișnuită a stratului, conductivitatea electrică și aplicațiile cele mai potrivite.
| Criteriu de evaluare | Vopsire în pulbere | Anodizare (Tip II / Tip III) | Pasivare chimică / periere | Galvanizare cu zinc / nichel |
|---|---|---|---|---|
| Metale de bază compatibile | Oțel carbon, oțel galvanizat, aluminiu, oțel inoxidabil | Doar aliaje de aluminiu (ex. 5052, 6061) | Oțeluri inoxidabile (ex. 304, 316) | Oțel carbon, oțel cu aliaje mici, cupru/alama |
| Grosime tipică a stratului pe o singură față | Ridicată (de obicei 50–120 µm / 0,002–0,005 in) | Scăzută până la moderată (Tip II: ~5–25 µm; Tip III: ~25–50+ µm) | Aproape zero (0–2 µm conversie) | Scăzut (în mod tipic 5–15 µm / 0,0002–0,0006 in) |
| Impact asupra diametrului găurii | Se reduce cu aproximativ de două ori grosimea stratului, dacă nu este mascate | Minimal la Tipul II; se acordă o toleranță pentru găuri strânse la Tipul III | Nici o modificare dimensională | Minimal; compatibil cu găurile standard de trecere |
| Conductivitate electrică | Izolant; zonele de legare la masă și piulițele trebuie mascate | Oxid izolant; este necesară o conversie conductivă pentru legarea la masă | Suprafață complet conductivă din oțel inoxidabil neacoperit | Strat conductiv metalic |
| Performanță în aer liber și la coroziune | Ridicată, cu pretratare corespunzătoare | Performanță ridicată în atmosferă și în mediu marin | Păstrează rezistența naturală la coroziune a oțelului inoxidabil | Protecție sacrificială bună; rugină albă/roșie după uzură |
| Tipurile de piese cele mai potrivite | Procesul de prelucrare a tablei carcase, cabinete, capace | Panouri din aluminiu de precizie, radiatoare Frezare CNC corpuri | Carcase din oțel inoxidabil ambutisate adânc , carcase sanitare | Mare volum piese de presare metalică , cleme, suporturi |
Explorare detaliată a celor patru trasee principale de finisare
1. Pulverizarea cu praf: protecție durabilă vizuală și mediatică pentru carcase și cadre
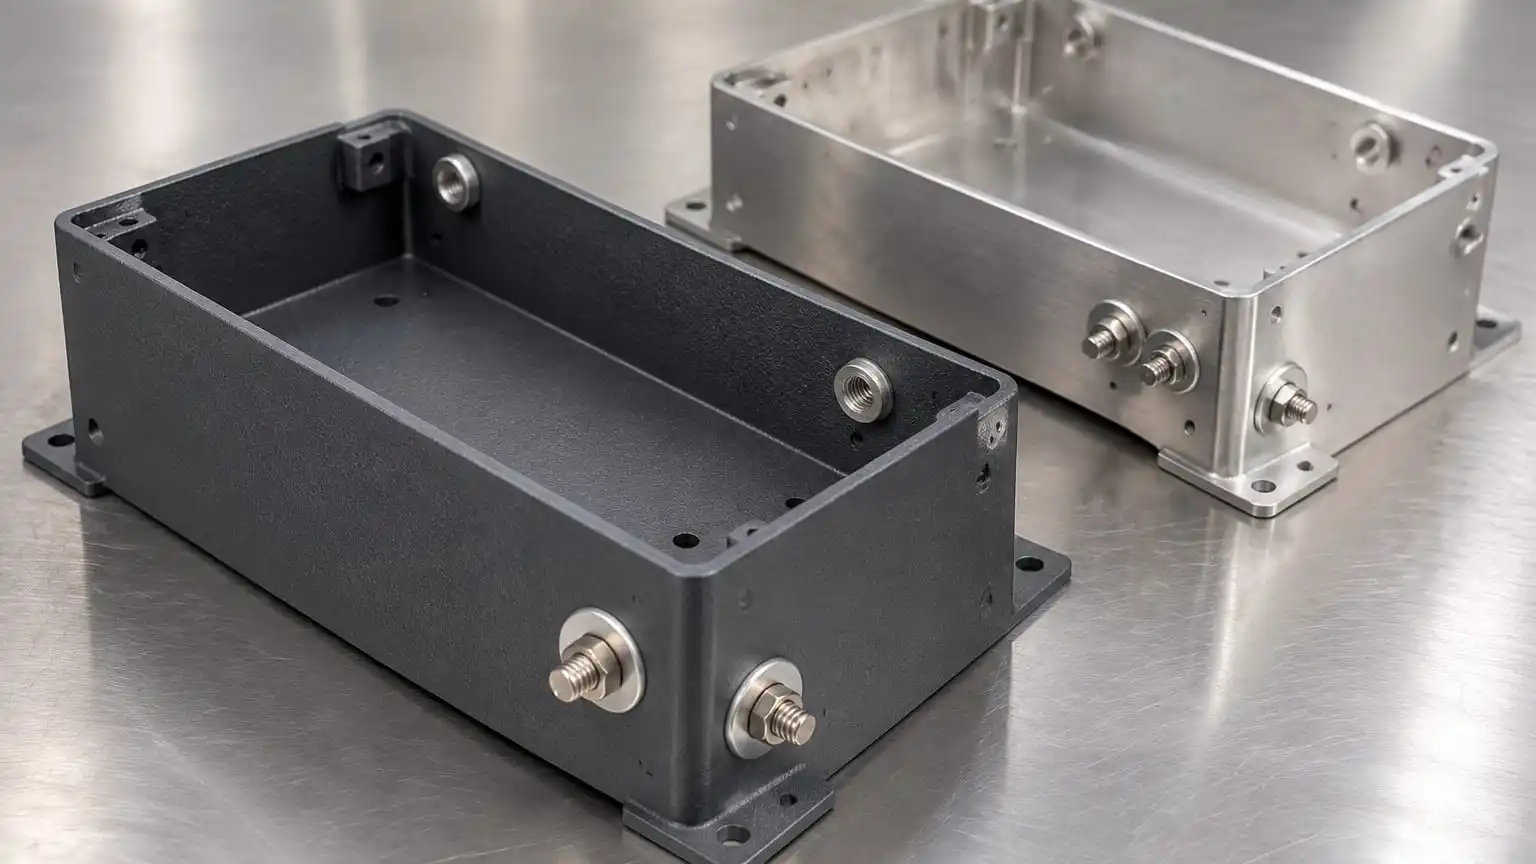
O carcasă din tablă metalică pulverizată cu praf necesită mascarea intenționată a metalului gol în jurul șuruburilor de legare la pământ și al inserțiilor filetate, pentru a menține continuitatea electrică și potrivirea elementelor de fixare.
Pulverizarea cu praf aplică electrostatic prin pulverizare un polimer termoindurabil uscat sub formă de praf pe un substrat metalic pretratat, apoi îl coace într-un film continuu reticulat. Deoarece nu conține solvenți și formează un strat mai gros decât vopseaua lichidă, acoperă mai bine urmele minore de deformare și colorarea termică a sudurii decât placarea subțire.
Reguli ingineresti pentru tabla metalică pulverizată cu praf
- Potriviți chimia rășinii cu mediul înconjurător: Specificați poliester super-durabil stabil la UV pentru carcase destinate utilizării în aer liber; rezervați epoxidul pentru rafturi interioare rezistente la produse chimice, unde decolorarea cauzată de UV nu reprezintă o problemă.
- Specificați textura pentru reducerea rebuturilor cosmetice: Finisurile în nisip fin sau cu aspect de cută ascund variațiile minore ale structurii și urmele de sudură.
- Indicați explicit zonele care necesită mascare: Pulbera uscată este un izolator și adaugă 0,05–0,12 mm pe fiecare față; folosiți dopuri din silicon sau bandă rezistentă la temperaturi ridicate pe piulițele PEM, șuruburile de sudură, piste pentru garnituri EMI și inele de legare la pământ pentru siguranță.
2. Anodizarea versus pasivarea oțelului inoxidabil: protecție integrată fără desprindere
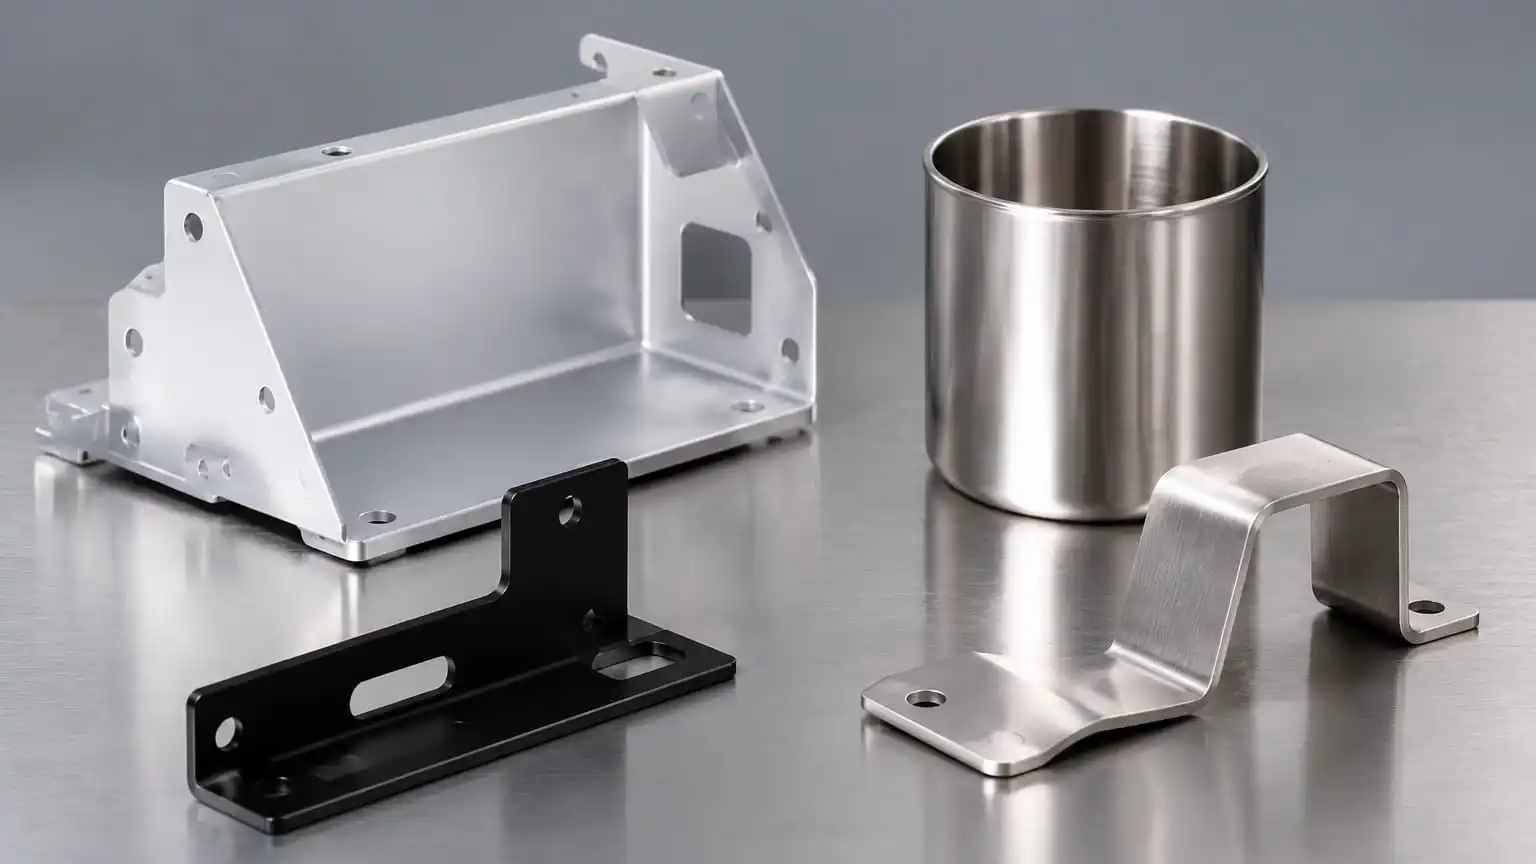
Anodizarea transformă suprafața aluminiului într-un strat dur de oxid integral, în timp ce perierea și pasivarea mențin oțelul inoxidabil format și ambutisat adânc curat și rezistent la coroziune, fără a adăuga grosime suplimentară de acoperire.
Anodizarea aluminiului și pasivarea oțelului inoxidabil se aplică unor familii diferite de aliaje. Anodizarea aluminiului generează un strat de Al₂O₃ direct din metalul de bază; aproximativ jumătate crește spre interior și jumătate spre exterior.
- Tipul II: Creștere dimensională minimă, acceptă coloranți și protejează panourile electronice și suporturile ușoare.
- Tipul III (hardcoat): Suprafață mai densă și mai groasă, de tip ceramic, pentru uzură prin alunecare și abraziune.
- Pasivare și periere din oțel inoxidabil: Pasivarea dizolvă fierul liber transferat prin prelucrare sau tăiere; perierea direcțională tip #4 poate asigura un aspect industrial uniform înainte de pasivare.
3. Galvanizare cu zinc, nichel și staniu: protecție eficientă din punct de vedere al costurilor pentru piese ambutisate și conductoare
Pentru ambutisarea în serie mare cu matrițe progresive, galvanizarea în tambur sau pe suporturi poate fi mai ieftină decât aplicarea prin pulverizare electrostatică a unor cleme individuale. Zincul oferă protecție sacrificială; nichelul oferă depozite uniforme rezistente la uzură; plăcuirea cu staniu sau argint protejează piesele electrice din cupru și alamă. Specificați tratamentul termic de eliminare a hidrogenului pentru oțelurile de înaltă rezistență, după galvanizare.
Controlul grosimii stratului de acoperire, al toleranțelor găurilor și al abaterilor permise în cadrul proiectării pentru fabricație (DFM)
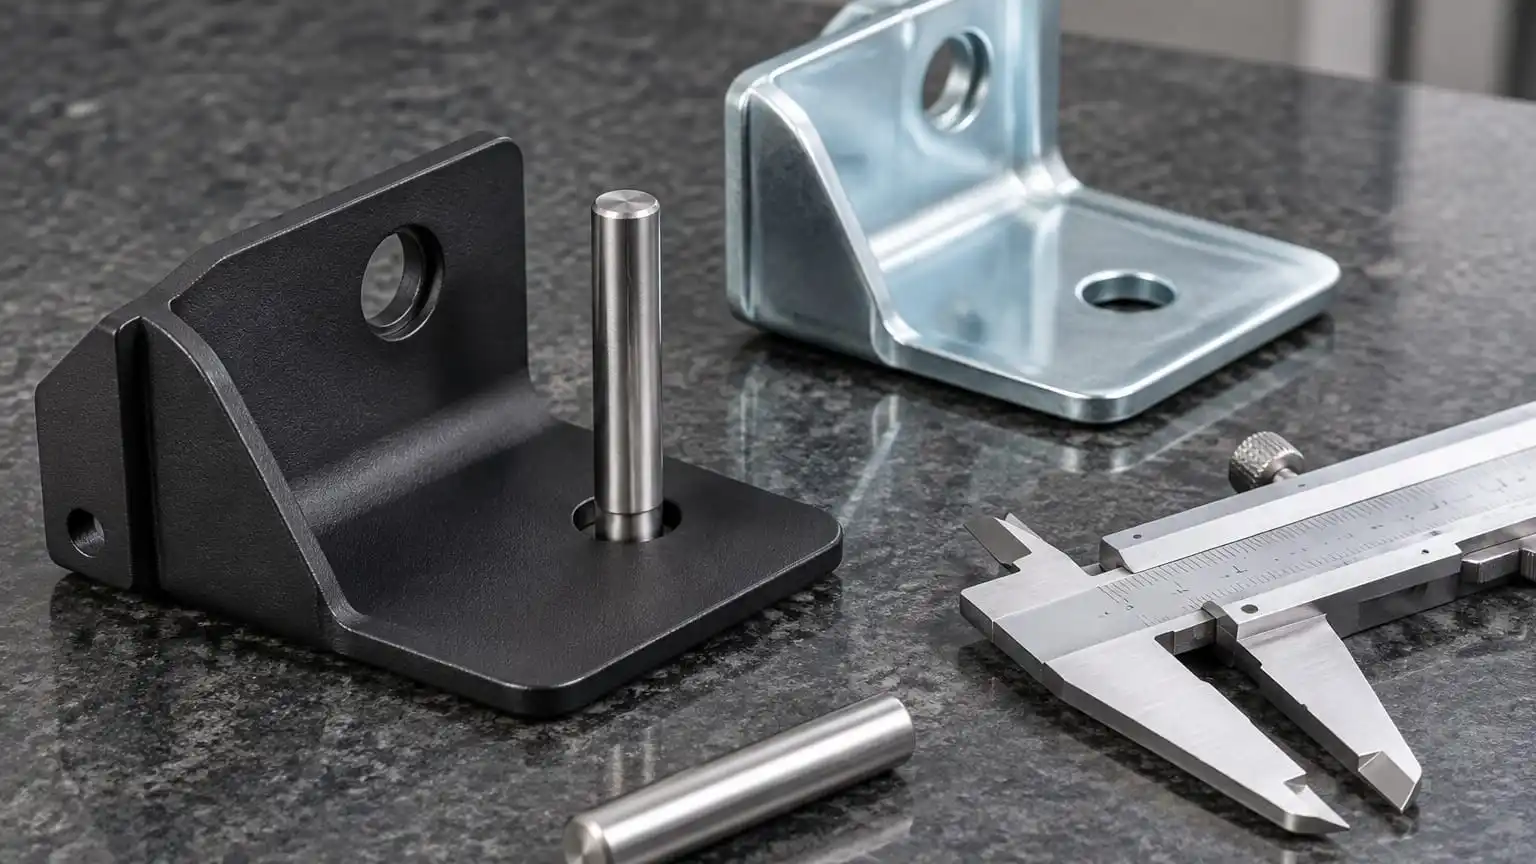
Verificarea găurilor acoperite sau galvanizate cu calibre cilindrice din oțel și cu un ubler mecanic asigură faptul că stratul de acoperire nu blochează montajul elementelor de fixare sau a știfturilor de centrare.
Alineați cotele dimensionale cu finisajul ales și clarificați dacă dimensiunile se referă la stadiul anterior sau posterior aplicării acoperirii.
- Indicați condiția de măsurare în blocul de titlu: Pentru o gaură de trecere M5 realizată prin tăiere cu laser la Ø5,5 mm, stratul de pudră aplicat (0,08 mm pe fiecare parte) reduce diametrul final al găurii la aproximativ Ø5,34 mm. Pentru găuri pentru pini de centrare cu montaj forțat sau pentru canale glisante cu toleranță ±0,05 mm, acoperiți gaura cu mască, alegeti-o după aplicarea stratului de pudră sau optați pentru un tratament de conversie subțire.
- Protejați filetele și componentele de fixare auto-încastrabile: Instalați componentele de fixare înainte de aplicarea stratului de protecție numai dacă filetele interioare sunt obturate; în caz contrar, instalați componentele de fixare după galvanizare sau aplicarea stratului de protecție, dacă designul permite acest lucru.
- Evitați muchiile ascuțite rezultate din tăierea cu laser: Deburați sau eliminați oxidul înainte de finisare pentru a îmbunătăți aderența stratului la muchii și durata de viață în testul de pulverizare cu soluție salină.
Listă de verificare RFQ pentru finisarea suprafețelor: 7 elemente de specificat pe desenul tehnic
Când trimiteți fișierele STEP și desenele 2D, includeți aceste șapte detalii și evaluați furnizorii folosind lista noastră personalizată de verificare a furnizorilor de piese metalice .
- Tipul exact de finisare și standardul corespunzător: Specificați învelișul exterior din pudră de poliester, anodizarea de tip II, pasivarea cu acid citric sau placarea cu zinc trivalent conform RoHS.
- Codul de culoare, nivelul de luciu și textura: Furnizați codul RAL/Pantone sau o mostră etalon, precum și luciul și textura.
- Intervalul țintă pentru grosimea stratului: Indicați grosimea acceptabilă a stratului uscat, acolo unde este esențială.
- Suprafețe estetice clasa A versus suprafețe clasa B/C: Marcați separat fețele vizibile și suprafețele interioare.
- Zonele care necesită mascare și protecția filetelor: Identificați zonele de legare la pământ, traseele pentru garniturile EMI, suprafețele de referință și inserturile filetate.
- Tratamentul preliminar și prelucrarea muchiilor: Notă: eliminarea oxidului, direcția periei sau sablarea cu granule.
- Inspecție și verificare a aderenței/coroziunii: Alineați-vă cu asigurarea calității privind citirile de grosime, aderența prin metoda rețelei și eșantioanele pentru testul de pulverizare cu sare, folosind asigurarea calității proces.
Întrebări frecvente despre finisarea personalizată a suprafețelor metalice
Puteți anodiza oțel carbon sau oțel inoxidabil în formă de foaie?
Nu — anodizarea industrială standard funcționează doar pe aliaje de aluminiu. Pentru oțelul carbon, specificați galvanizarea cu zinc, acoperirea cu e-coating sau acoperirea cu pudră. Pentru oțelul inoxidabil, specificați pasivarea, electropolizarea, perierea sau acoperirea PVD/cu pudră atunci când este necesar un finisaj negru sau colorat.
Cu câtă grosime crește diametrul unei găuri în foaie de metal datorită acoperirii cu pudră?
Acoperirea standard cu pudră industrială adaugă, de obicei, 50–120 µm (0,05–0,12 mm) pe fiecare suprafață acoperită. Diametrul efectiv al găurii scade cu aproximativ dublul grosimii filmului de pe o singură parte, adică 0,10–0,24 mm; prin urmare, acoperiți cu mască găurile cu toleranțe strânse sau măriți diametrul găurilor de trecere.
Piesele din oțel inoxidabil 304 și 316 necesită încă pasivare după tăierea cu laser sau deformarea plastică profundă?
Da, atunci când aspectul de coroziune sau igiena sunt importante. Curățarea și pasivarea elimină fierul liber înglobat și restabilesc bariera pasivă de oxid de crom, fără a modifica dimensiunile.
Când ar trebui să aleg oțelul pre-galvanizat în locul zincării sau aplicării pudrei polimerice după fabricare?
Foile pre-galvanizate sunt economice pentru carcasele și suporturile destinate utilizării în interior, dar tăierea și sudarea expun oțelul neacoperit. Pentru utilizare în exterior, în condiții de ploaie, umiditate, ceață salină sau atunci când este importantă culoarea estetică, alegeți pudră polimerică sau electrozincarea pieselor ambutisate, aplicate după fabricare.
Cum mențin legătura electrică de împământare pe o carcasă din tablă metalică acoperită cu pudră polimerică?
Specificați plăci de mascare din silicon în jurul șuruburilor de împământare, mascați flanșele garniturilor EMI sau utilizați şaibe de împământare dinate. Un inel dedicat din metal neacoperit în jurul fiecărui șurub de împământare este o soluție fiabilă pentru testarea continuității legăturii la pământ.
Recomandare Finală
Tratați finisarea suprafeței ca o specificație tehnică esențială. Potriviți pasivarea sau broșarea la oțel inoxidabil, anodizare la aluminiu, electroplacare la oțel laminat conductiv pentru producție de mare volum și vopsire în pulbere la carcase și cadre care necesită o culoare durabilă și protecție împotriva intemperiilor—subliniind în mod clar zonele care necesită mascare și suprafețele cosmetice de tip A.
Dacă aveți un suport personalizat, o carcasă adânc trasă sau o carcasă gata pentru revizuire, contactați echipa noastră de inginerie cu fișierul dumneavoastră 3D STEP, desenul 2D cu toleranțe și finisajul țintă.
Resurse inginerești conexe: ghid privind procesul de deformare ,asigurarea calității ,solicitați revizuirea tehnică ,toleranțe în prelucrarea metalelor , și ghid DFM pentru metal foile personalizat .
Cuprins
- Răspuns rapid: cum alegeți finisajul potrivit pentru piese personalizate din tablă metalică și piese ambutisate?
- De ce deciziile privind finisajul superficial cauzează întârzieri în etapa finală a cererilor de ofertă și eșecuri la asamblare
- Comparație alăturată: pudrare vs. anodizare vs. pasivare vs. galvanizare
-
Explorare detaliată a celor patru trasee principale de finisare
- 1. Pulverizarea cu praf: protecție durabilă vizuală și mediatică pentru carcase și cadre
- 2. Anodizarea versus pasivarea oțelului inoxidabil: protecție integrată fără desprindere
- 3. Galvanizare cu zinc, nichel și staniu: protecție eficientă din punct de vedere al costurilor pentru piese ambutisate și conductoare
- Controlul grosimii stratului de acoperire, al toleranțelor găurilor și al abaterilor permise în cadrul proiectării pentru fabricație (DFM)
- Listă de verificare RFQ pentru finisarea suprafețelor: 7 elemente de specificat pe desenul tehnic
-
Întrebări frecvente despre finisarea personalizată a suprafețelor metalice
- Puteți anodiza oțel carbon sau oțel inoxidabil în formă de foaie?
- Cu câtă grosime crește diametrul unei găuri în foaie de metal datorită acoperirii cu pudră?
- Piesele din oțel inoxidabil 304 și 316 necesită încă pasivare după tăierea cu laser sau deformarea plastică profundă?
- Când ar trebui să aleg oțelul pre-galvanizat în locul zincării sau aplicării pudrei polimerice după fabricare?
- Cum mențin legătura electrică de împământare pe o carcasă din tablă metalică acoperită cu pudră polimerică?
- Recomandare Finală