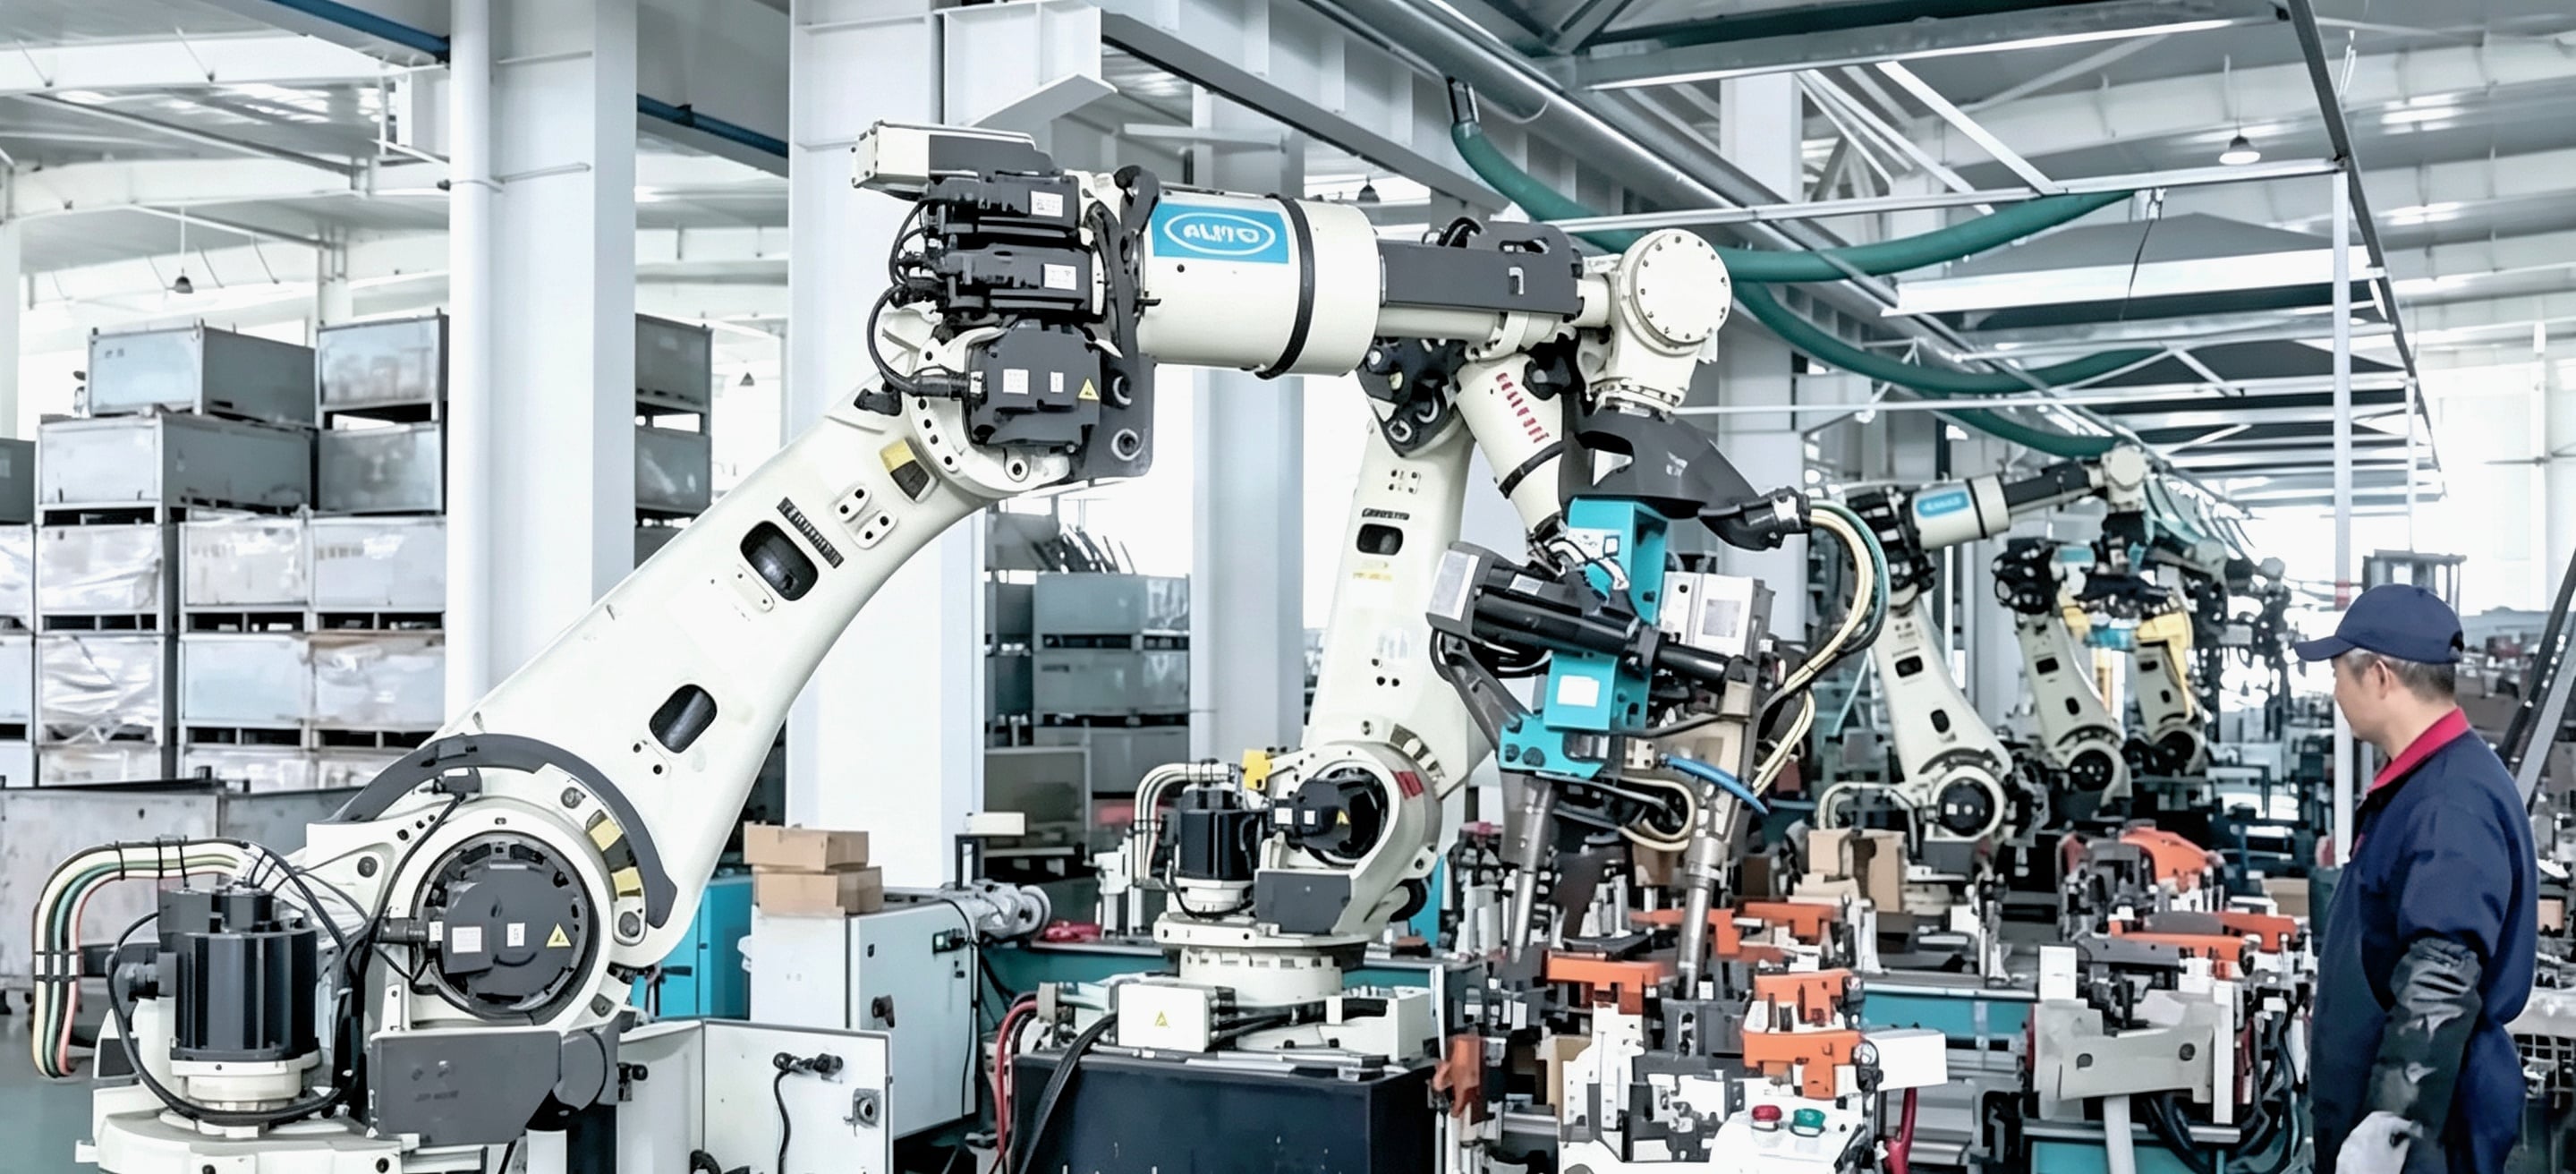
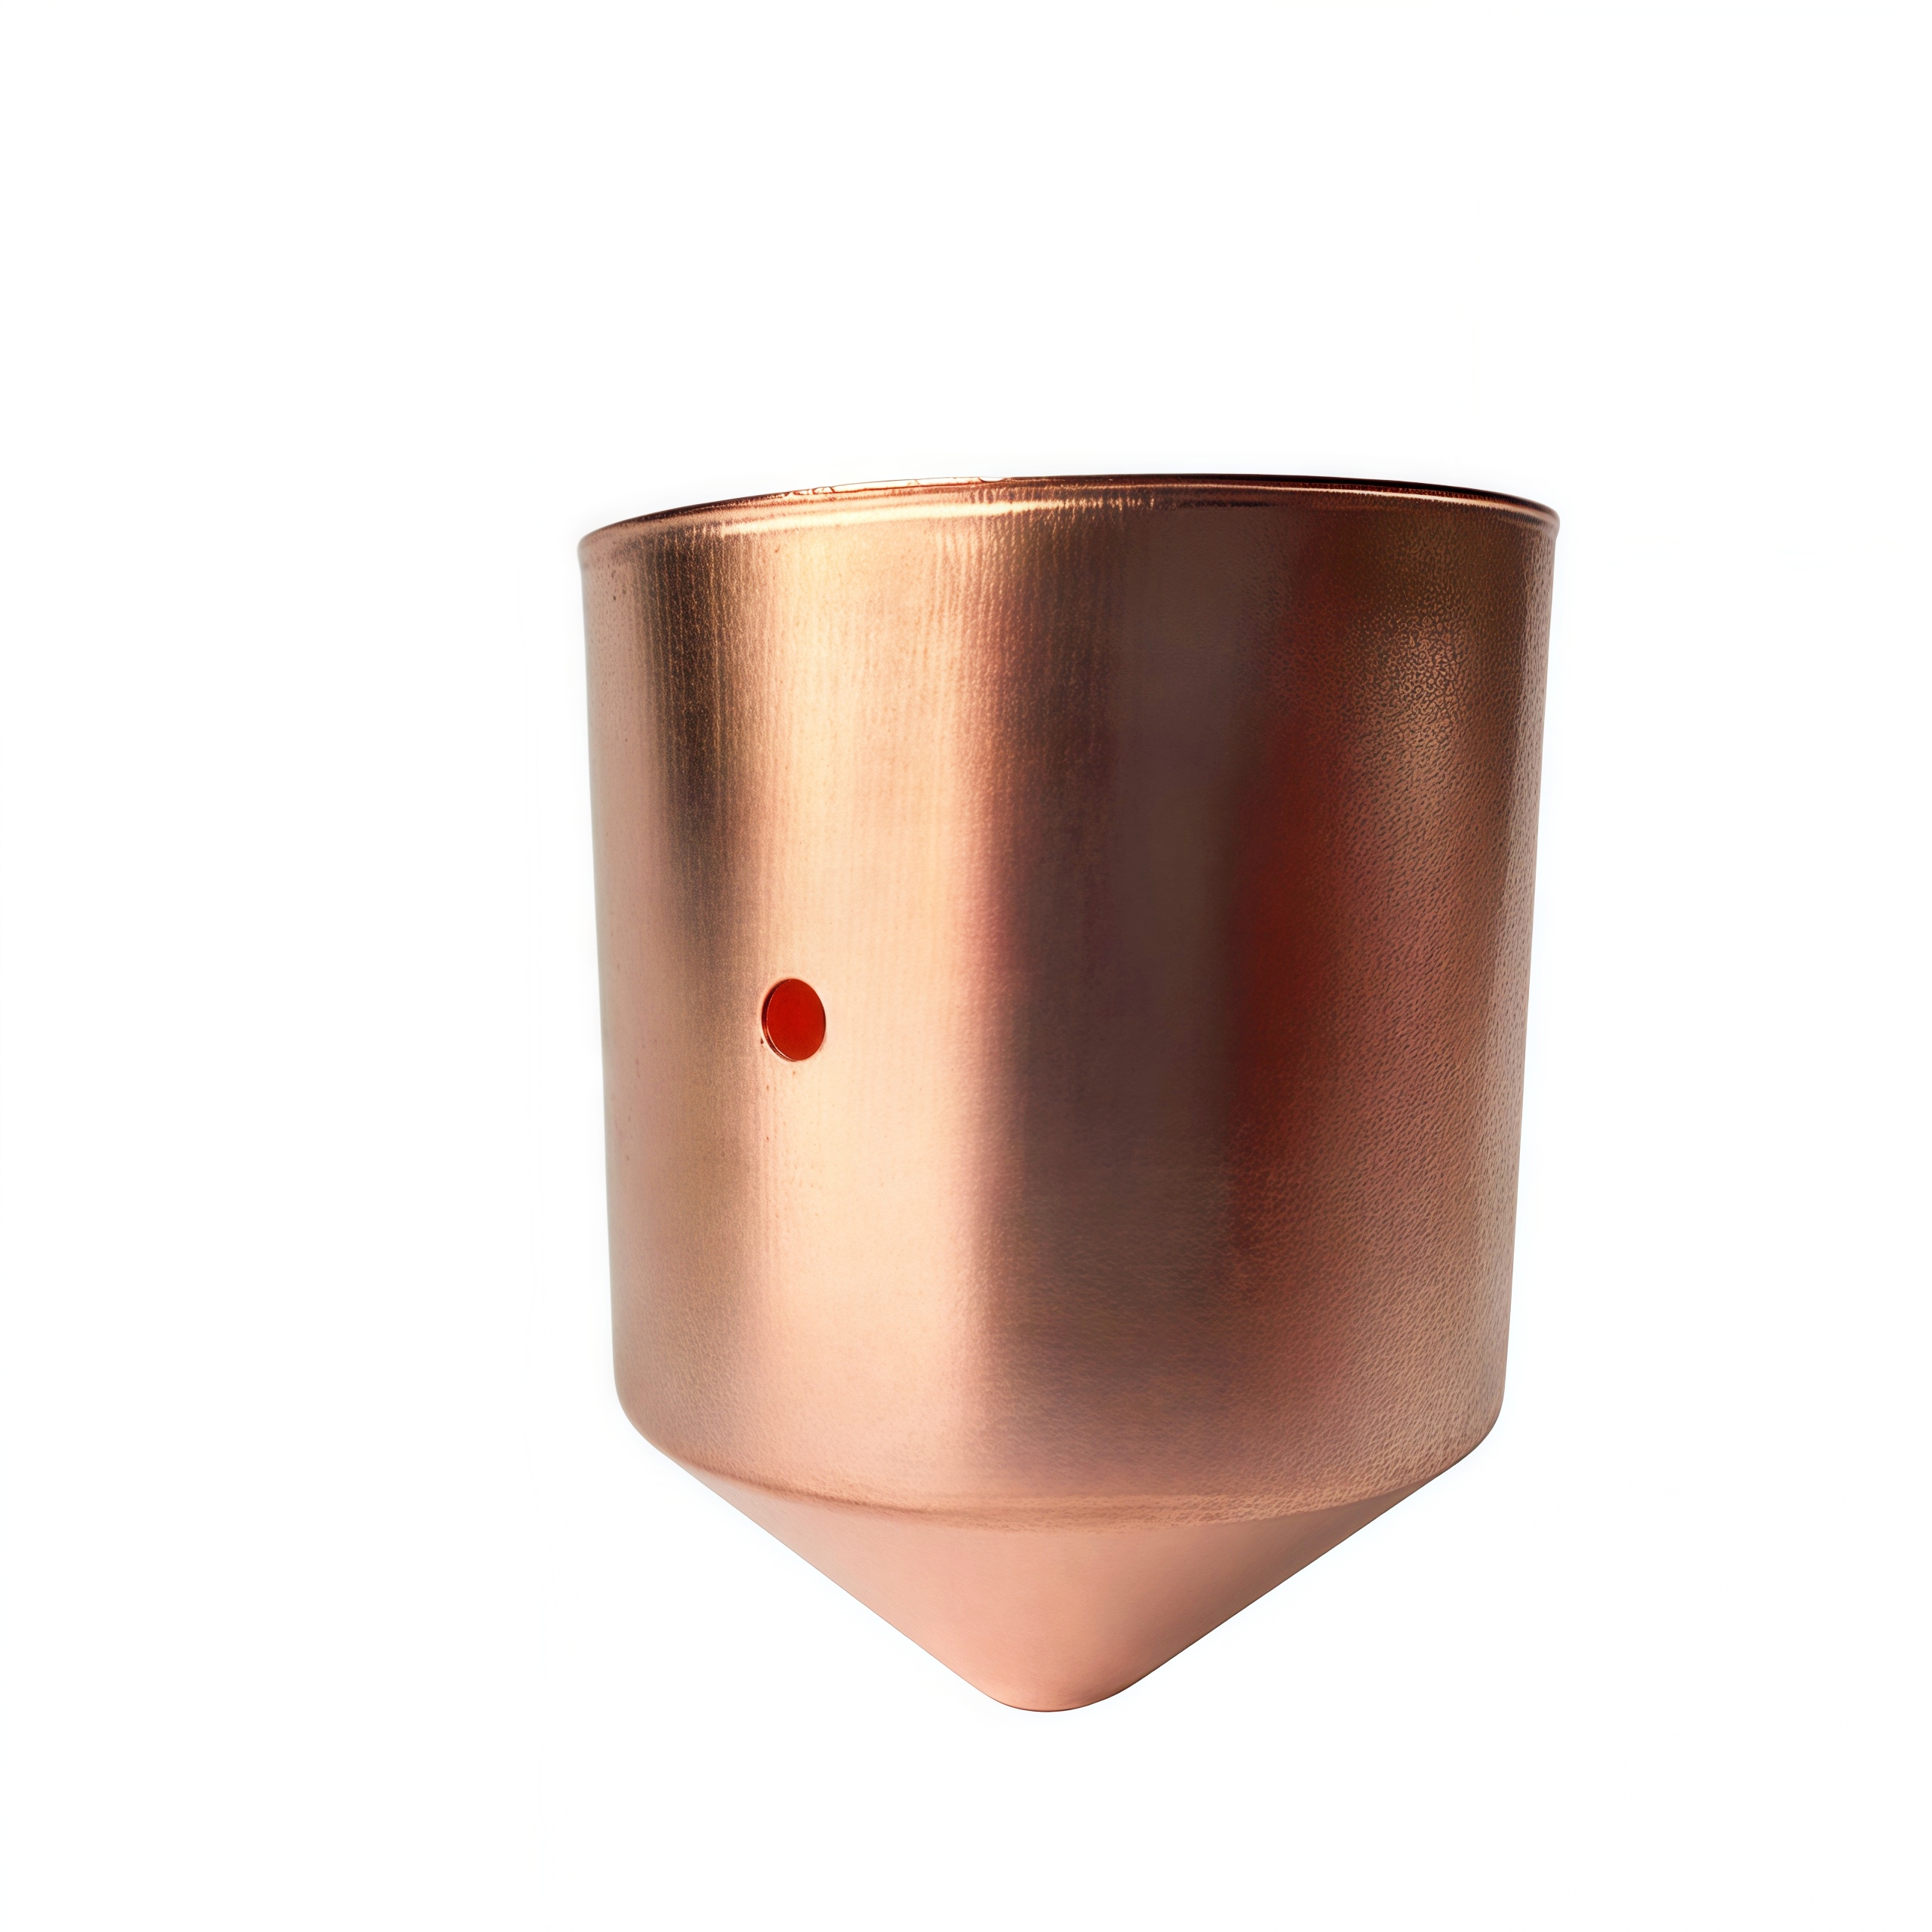
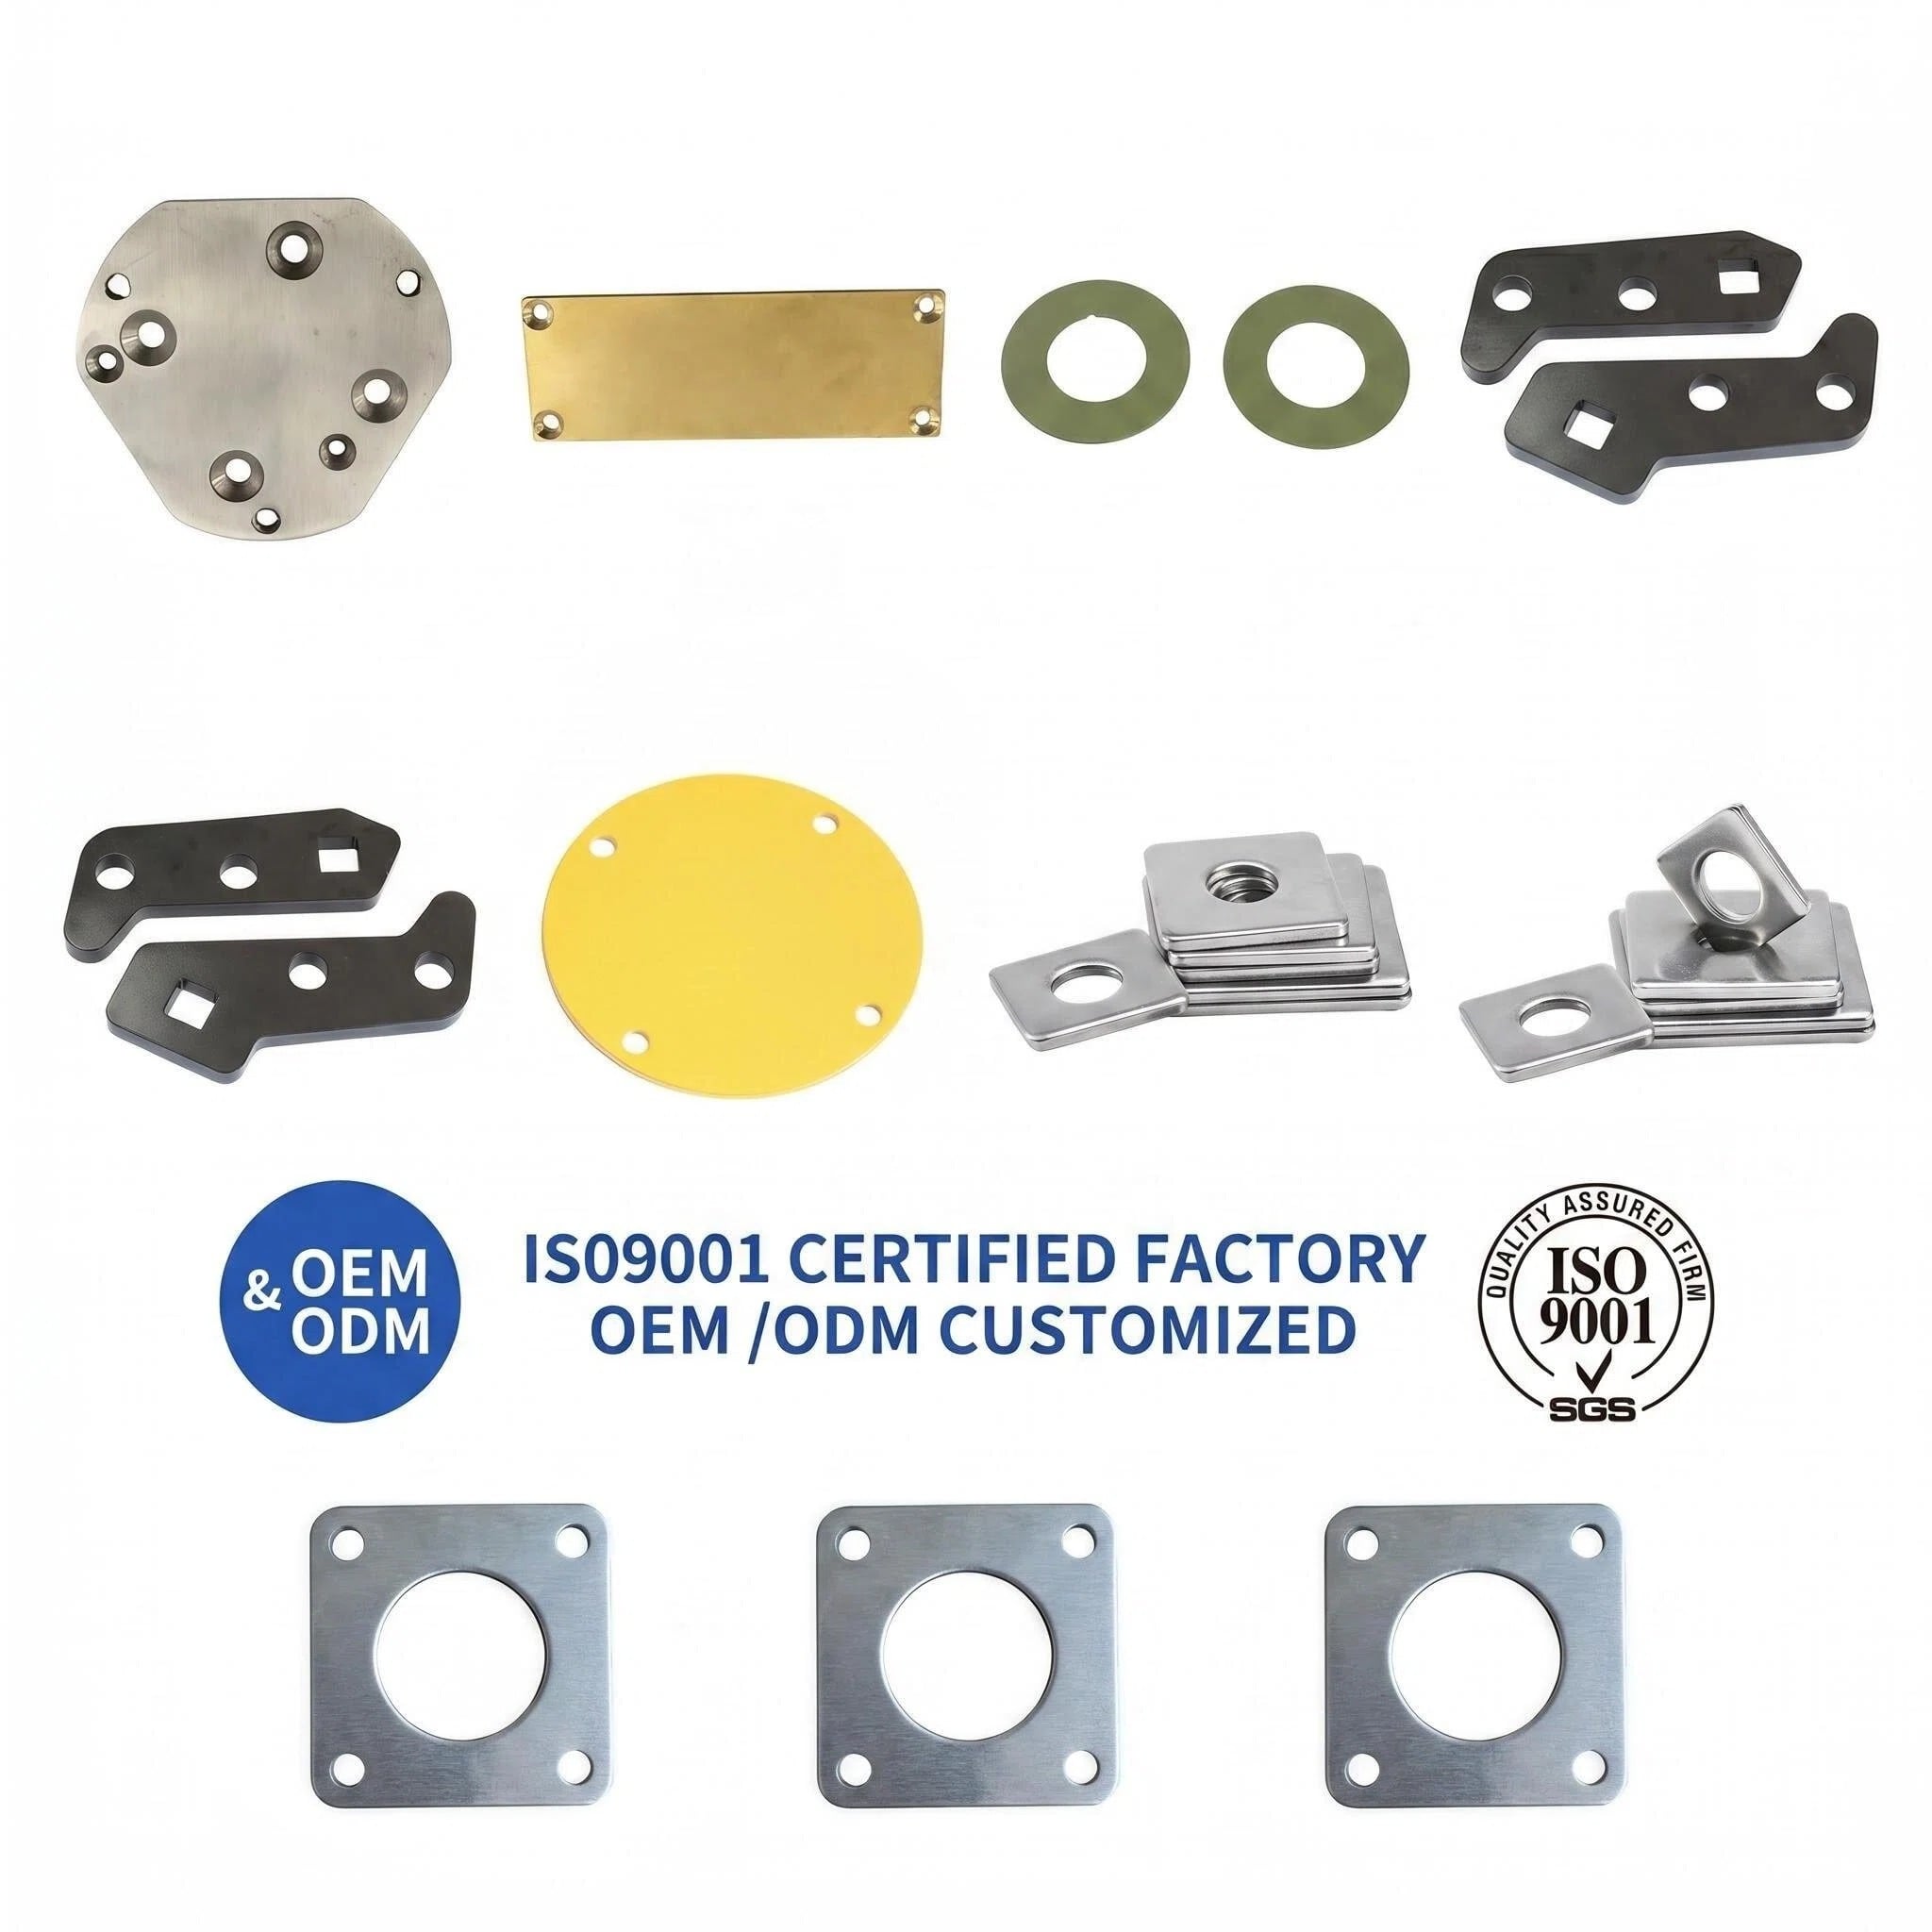
در حوزههای سریعالرشد اتوماسیون صنعتی، مخابرات و انرژی نو، تقاضا برای پوششهای فلزی مستحکم، با دقت ابعادی بالا و بینقص از نظر ظاهری به بالاترین سطح خود رسیده است. شرکت زنجیرهٔ تأمین بینالمللی چانگژو دیپلینک .دیپلینک در خط مقدم این صنعت قرار دارد. با بیش از ده سال تجربه تولید و سرمایه ثبتشدهای معادل ۱۰ میلیون یوان چینی، تأسیسات گسترده ما که بیش از ۵۰۰۰ مترمربع مساحت دارد، خدمات تمامعیار را ارائه میدهد. ساخت سفارشی قطعات فلزی ورقی خدمات.
این مطالعه موردی به پروژهای اخیر با اهمیت بالا میپردازد که در آن تیم مهندسی ما با یکپارچهسازی بیدرز برش لیزری با دقت میکرونی، خمکاری دقیق با ماشینهای کنترل عددی و جوشکاری متخصص، مجموعههای سازهای پیچیدهای را تولید کرد و قول «تحویل سریع، اجرای برجسته و کیفیت پایدار» خود را عملی ساخت.
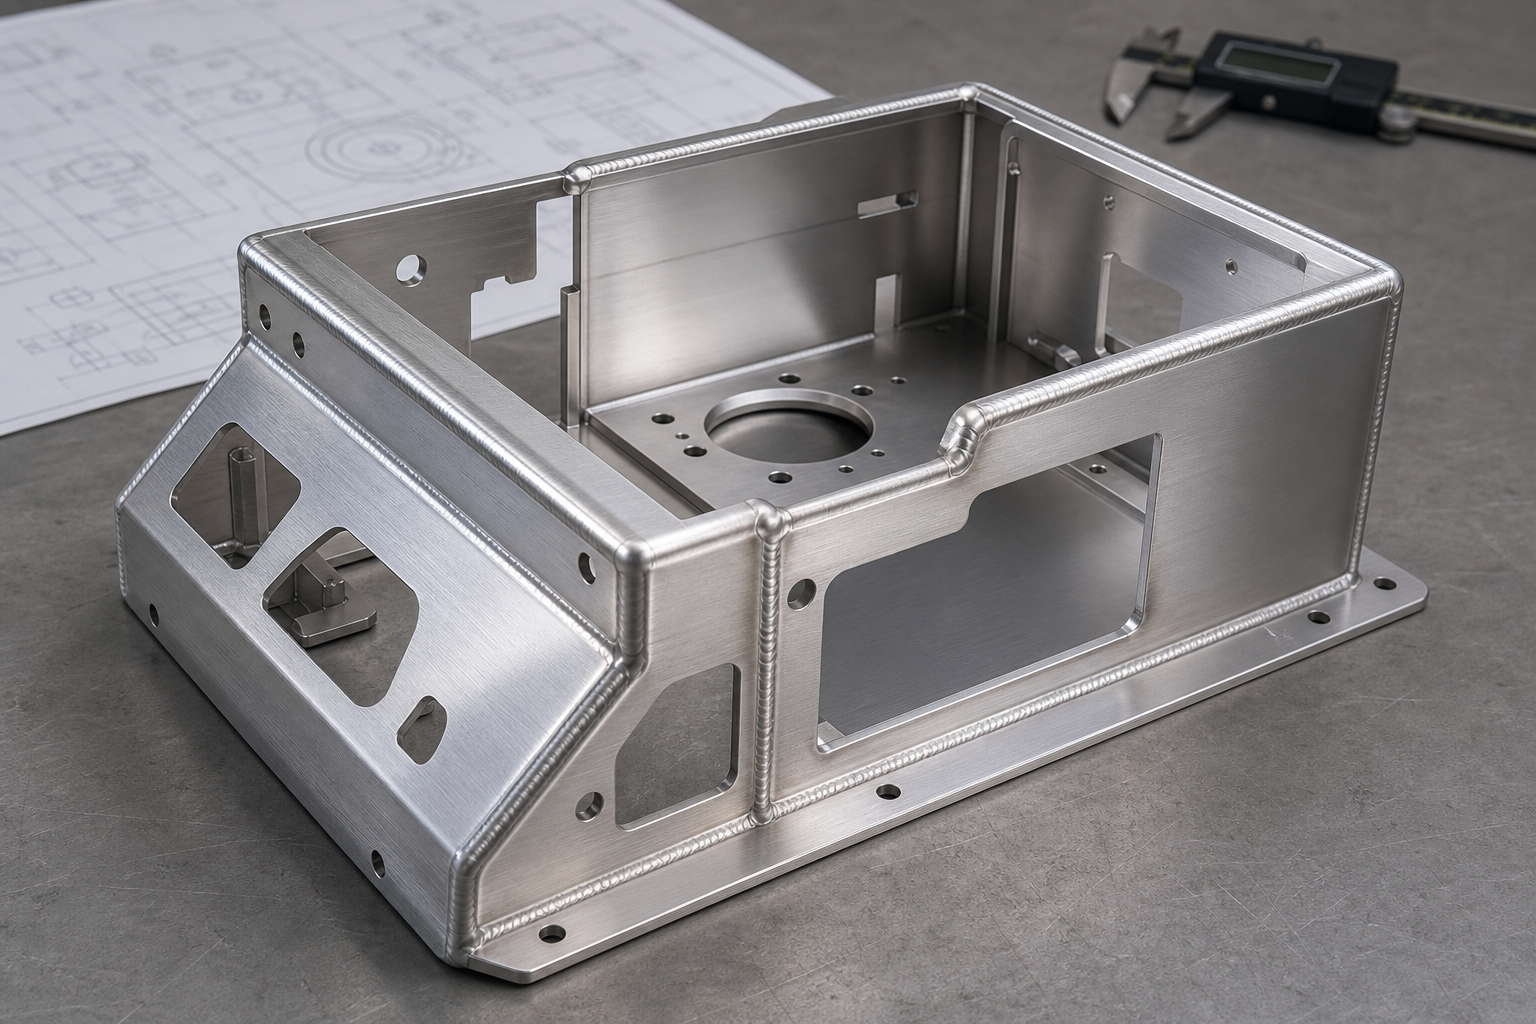
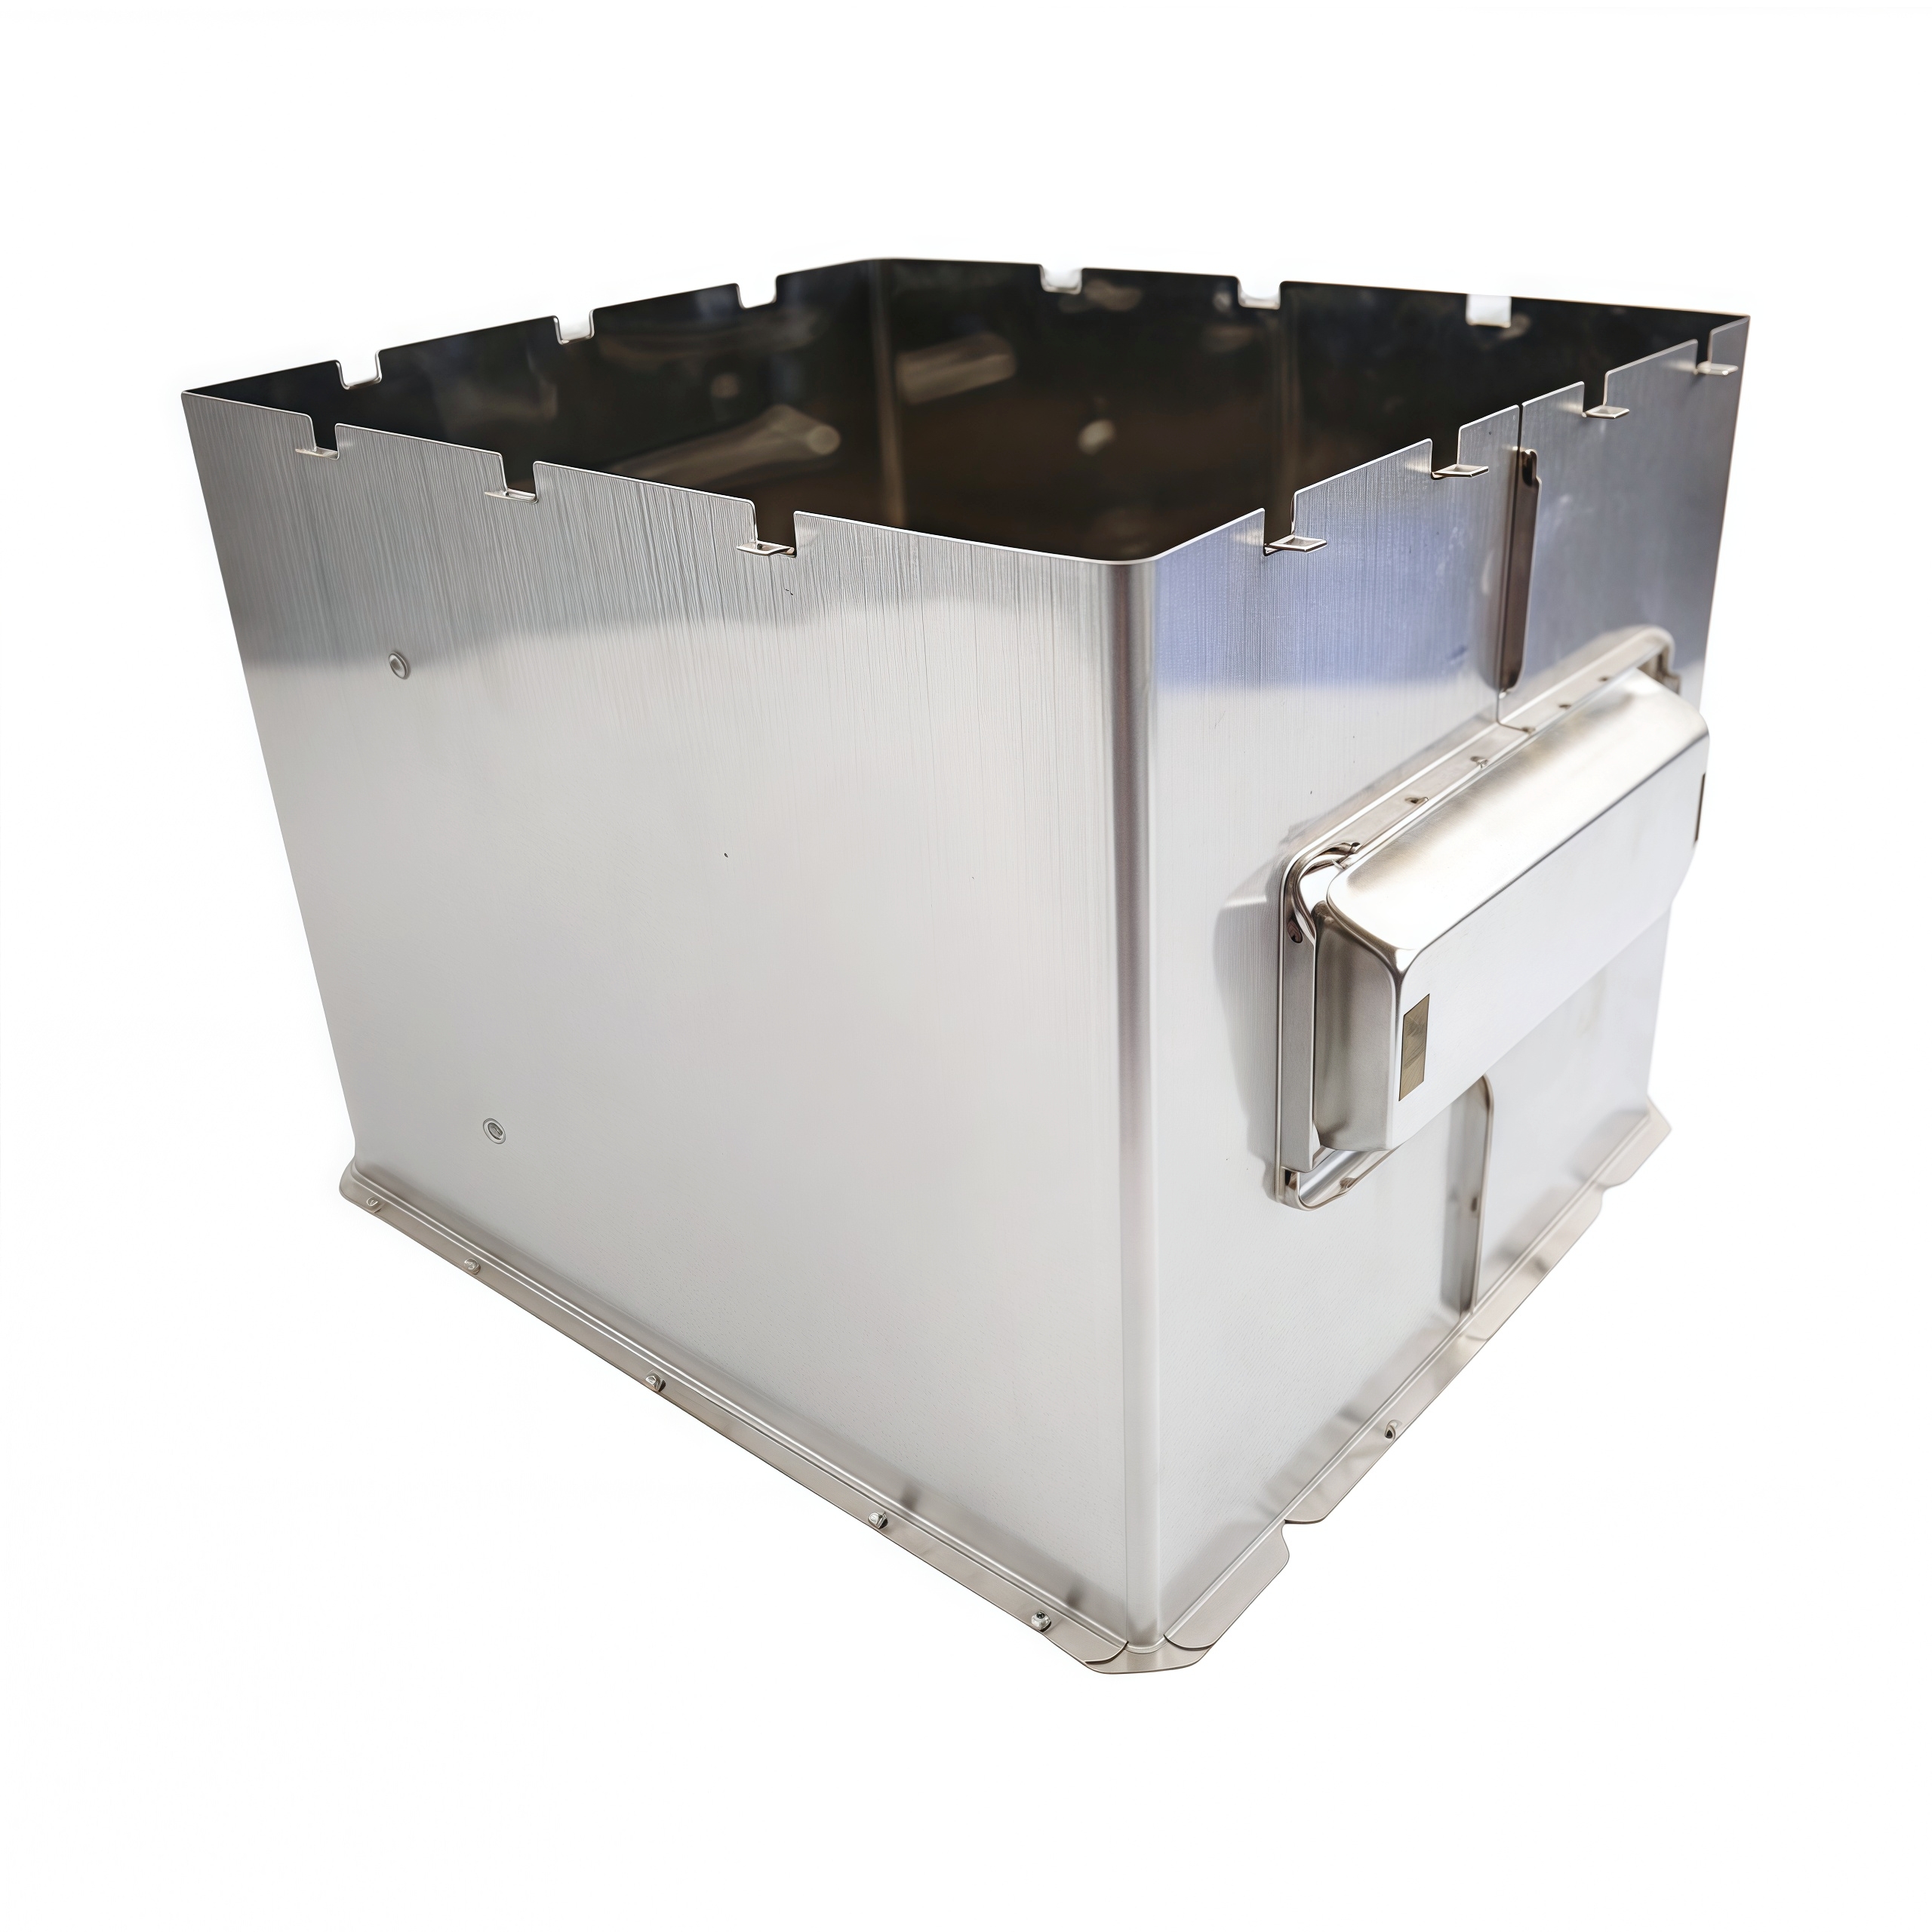
مشتری برجستهای در بخش مخابرات، دیپلینک را برای تولید پوششهای تجهیزات بیرونی مقاوم در برابر شرایط جوی و سنگینوزن معرفی کرد. این پروژه ترکیبی از استحکام سازهای بالا و تحملهای ابعادی دقیق را میطلبد. چالشهای اصلی عبارت بودند از:
برای برآوردهسازی این الزامات سختگیرانه، دیپلینک استراتژی تولیدی بسیار هماهنگی را اجرا کرد و از تجهیزات پیشرفتهٔ خود و یکپارچهسازی کامل زنجیرهٔ صنعتی بهره برد.
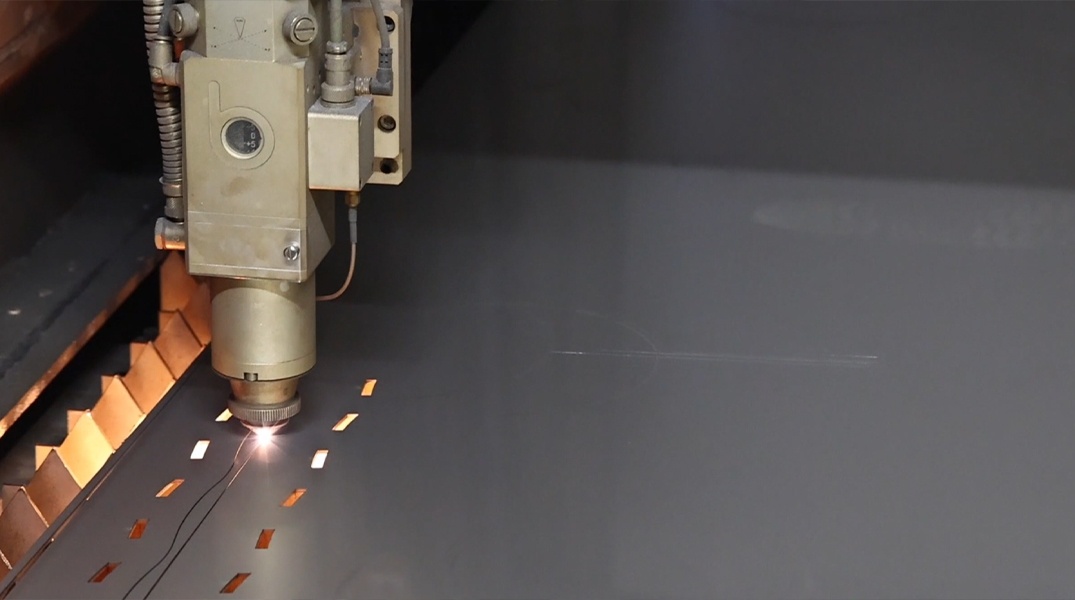
چرخهٔ تولید را با استفاده از سیستمهای پیشرفتهٔ برش لیزری فیبر خود آغاز کردیم. خدمات برش لیزری سفارشی با دقت بالا به ما اجازه میدهد تا ورقهای ضخیم فولاد ضدزنگ و آلومینیوم را با سرعت استثنایی و دقتی در حد میکرون پردازش کنیم. عرض باریک شیار برش لیزری تضمین کرد که الگوهای تهویه پیچیده و زبانههای قفلشونده دقیق بدون اعوجاج حرارتی یا تنش مکانیکی بهطور کامل برش داده شوند.
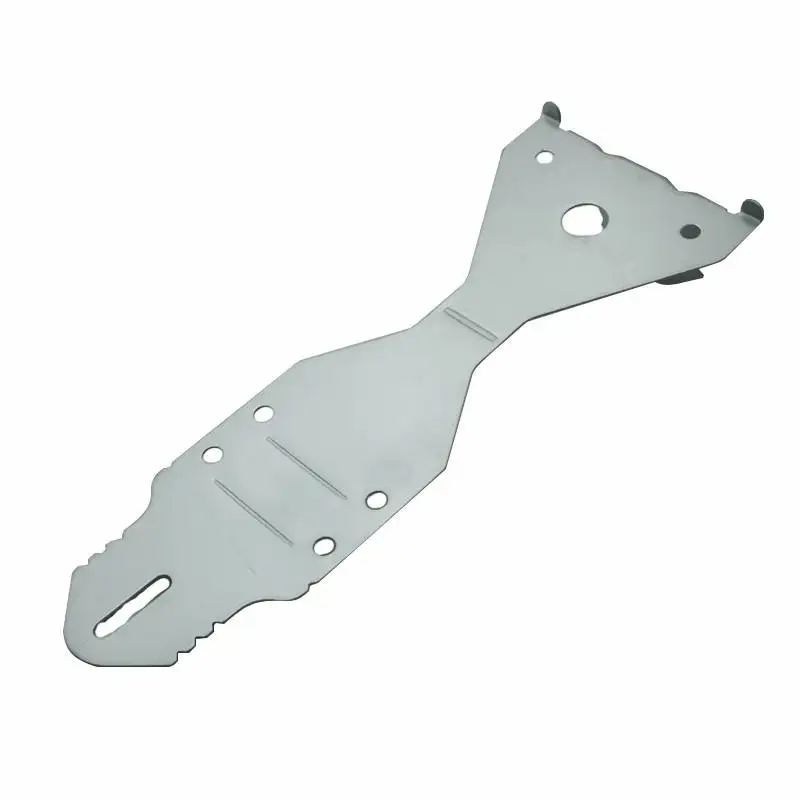
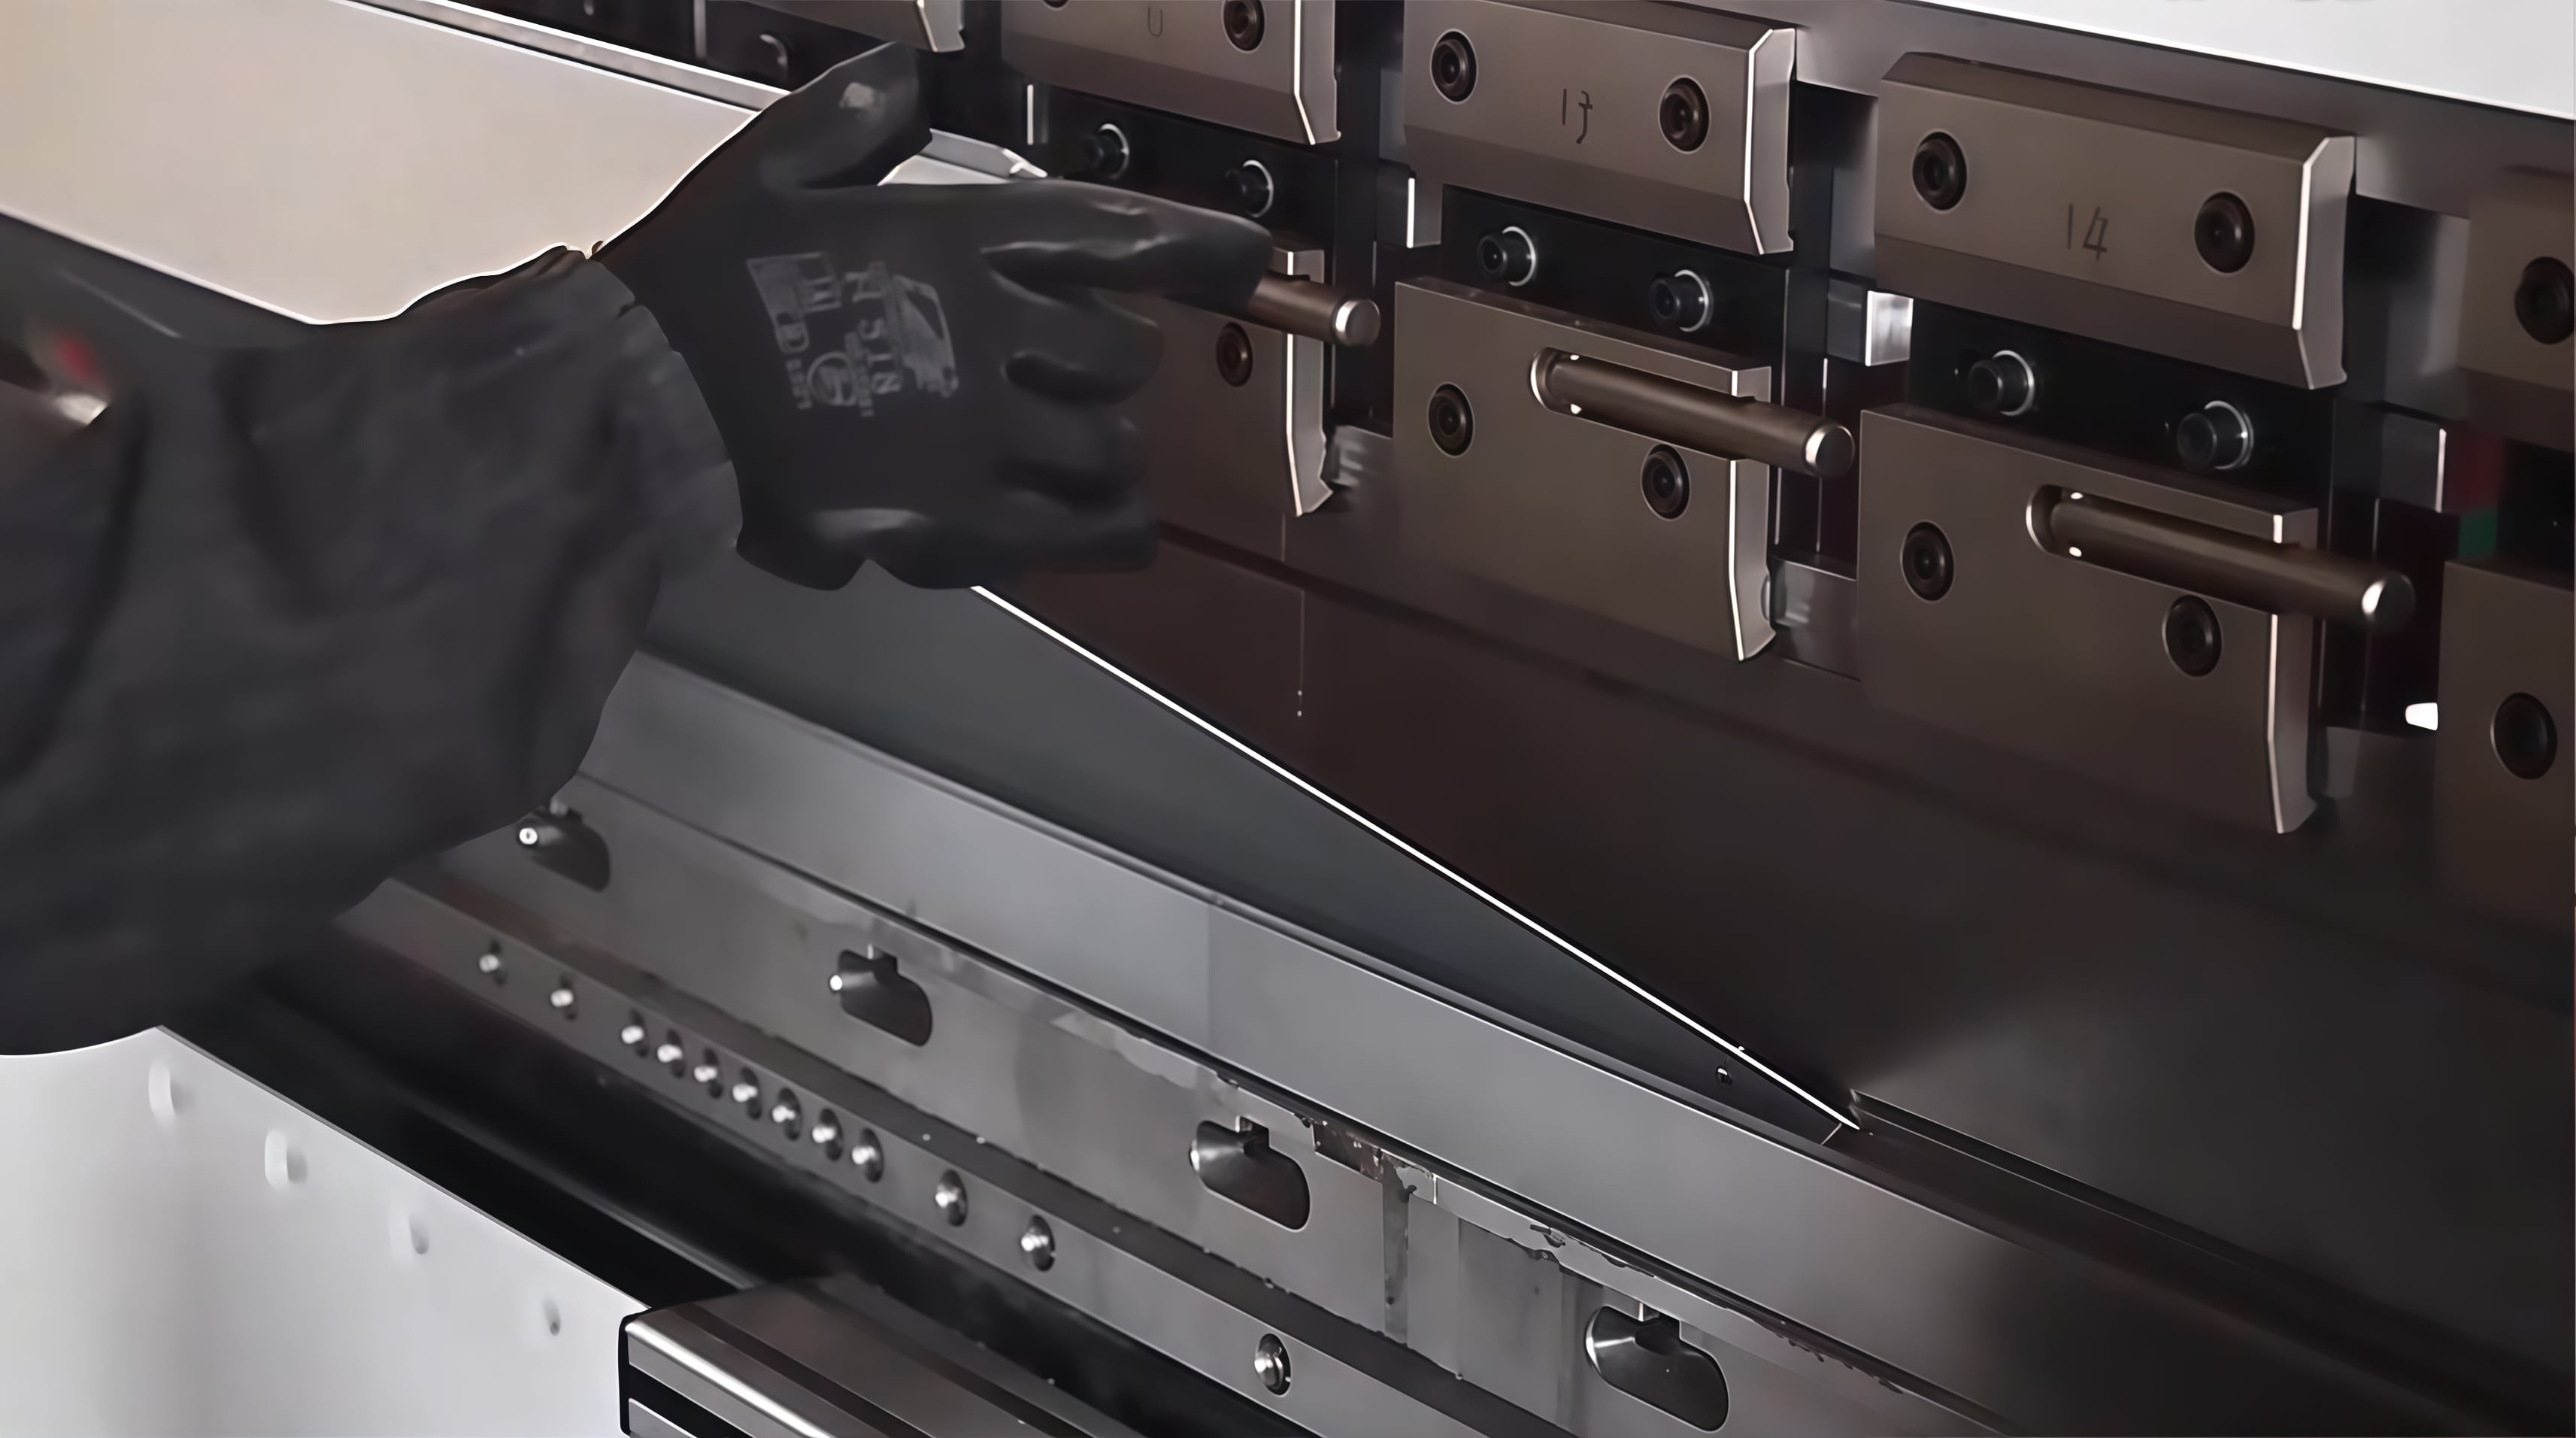
پس از مرحله برش، الگوهای تخت به ایستگاههای خمکاری CNC ما منتقل شدند. با درک «هنر و علم خمکردن فلز»، مهندسان ما از نرمافزار تحلیل DFM (طراحی برای سهولت تولید) برای محاسبه دقیق میزان جبران خم و پیشبینی بازگشت مواد استفاده کردند. این امر تضمین کرد که هر خم چندمحوری با دقت مطلق انجام شود و پنلهای هندسی پیچیده بهدرستی برای مونتاژ همتراز شوند.
پایداری نهایی سازه از طریق تکنیکهای متخصصانهٔ اتصال حاصل شد. تکنسینهای مورد تأیید ما از جوشکاری بینقص TIG برای ایجاد اتصالات آببند و بدون درز در لبههای پوسته استفاده کردند. برای براکتهای نصب داخلی، از تکنیکهای سرد استفاده شد تا از تابخوردگی ناشی از حرارت جلوگیری شود. قطعات جوشکاری و ریویتینگ در نهایت، پوستهها تحت فرآیندهای دقیق پردازش سطحی قرار گرفتند، از جمله صیقلدهی الکتروفورتیک، تا مقاومت بیشینه در برابر خوردگی تضمین شود.
موفقیت ما در تحویل این پروژه در زمان تعیینشده و در چارچوب بودجه، ناشی از زیرساخت قوی و قابل اثبات ما است:
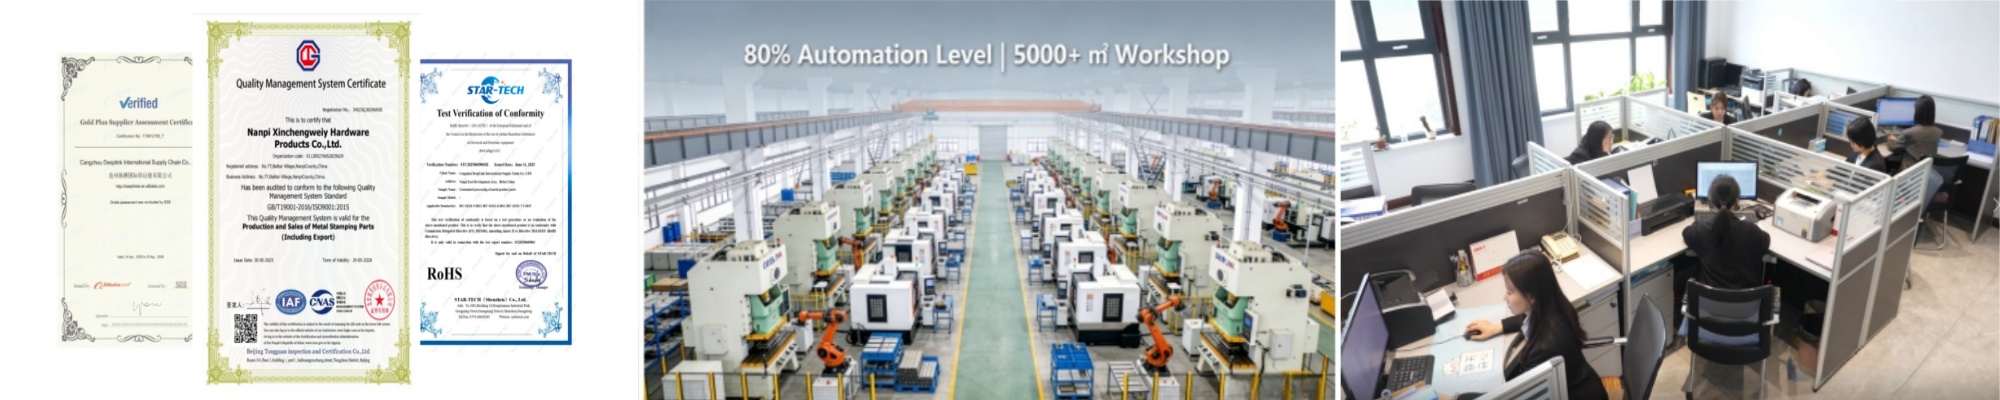
برای ارائه ارزش عمیق تر به تیم های مهندسی و خرید، ما به سوالات فنی رایج مربوط به تولید ورق فلز پاسخ می دهیم:
سوال 1: چرا برش لیزر با دقت بالا در مقابل ضربه زدن سنتی برای قطعات فلز ورق پیچیده ترجیح داده می شود؟ ا : برش لیزری انعطاف پذیری و دقت بی نظیر را فراهم می کند. برخلاف ضربه زدن مکانیکی که برای هر شکل نیاز به یک قالب فیزیکی سفارشی دارد و می تواند بریدهایی را به جا بگذارد، برش لیزر از یک پرتو نور متمرکز برای ذوب شدن فلز استفاده می کند. این ایده آل برای هندسه های پیچیده، نمونه سازی سریع و اطمینان از پایان حاشیه ای بدون هیچ گونه استرس مکانیکی بر روی قطعه کار است.
سوال2: چگونه Deeplink دقت در خم کردن ورق فلزی چند محور CNC را تضمین می کند؟ ا دقت در خمکردن با ترکیبی از دستگاههای پرسبرکت CNC پیشرفته و تحلیل دقیق DFM بهدست میآید. با محاسبهٔ دقیق ضریب K (کشش ماده) و در نظر گرفتن مقاومت کششی خاص فولاد ضدزنگ یا آلومینیوم، سیستمهای CNC ما بهصورت پویا نیروی فشار را تنظیم میکنند تا از بازگشت الاستیک ماده جلوگیری شود و زوایایی کاملاً یکنواخت در هر بار تولید حاصل گردد.
سوال ۳: در چه زمانی باید برای یک پروژه از جوشکاری بهجای پرچکاری در مونتاژ ورقهای فلزی استفاده کرد؟ ا انتخاب بستگی به نیازهای ساختاری و محیطی دارد. جوشکاری TIG یا MIG زمانی ضروری است که پوشش باید از نظر ساختاری بسیار سفت، ضدآب یا قابلیت سد کردن امواج الکترومغناطیسی را داشته باشد. در مقابل، ضربآهن پرچکاری برای اتصال فلزات ناهمگن، نصب پایههای داخلی که در آنها اعوجاج حرارتی (ناشی از جوشکاری) باید اجتناب شود، یا زمانی که ممکن است مونتاژ در آینده نیاز به بازکردن داشته باشد، بهکار میرود.
از طراحی اولیهٔ نقشه و مشاورهٔ فنی تا ساخت نهایی ماشینآلات و حملونقل جهانی، شرکت کانگژو دیپلینک خدمات یکجا را برای پروژههای مهندسی پیچیدهٔ شما ارائه میدهد.
👉 راهحلهای جامع ما برای ساخت قطعات فلزی ورقی را کشف کنید 👉 امروز با کارشناسان ما تماس بگیرید تا نقلقول سفارشی و تحلیل DFM دریافت کنید
کانگژو دیپلینک تولیدکنندهٔ تحت قرارداد سازندگان اصلی با گواهینامهٔ آیاساو ۹۰۰۱ برای ساخت سفارشی قطعات فلزی تخت، نورد فلز، کشش عمیق، برش لیزری، جوشکاری و ماشینکاری سیانسی است. ما از ساخت نمونهٔ اولیه تا تولید انبوه را برای پروژههای صنعتی جهانی پشتیبانی میکنیم. طرحهای خود را برای بررسی تولیدی ارسال کنید.
منطقه توسعه اقتصادی غربی شهرستان نانپی، شهر قانگژو، استان هبئی
حق تکثیر © 2025 توسط شرکت بینالمللی زنجیره تأمین Cangzhou Deeplink سیاست حریم خصوصی
 EN