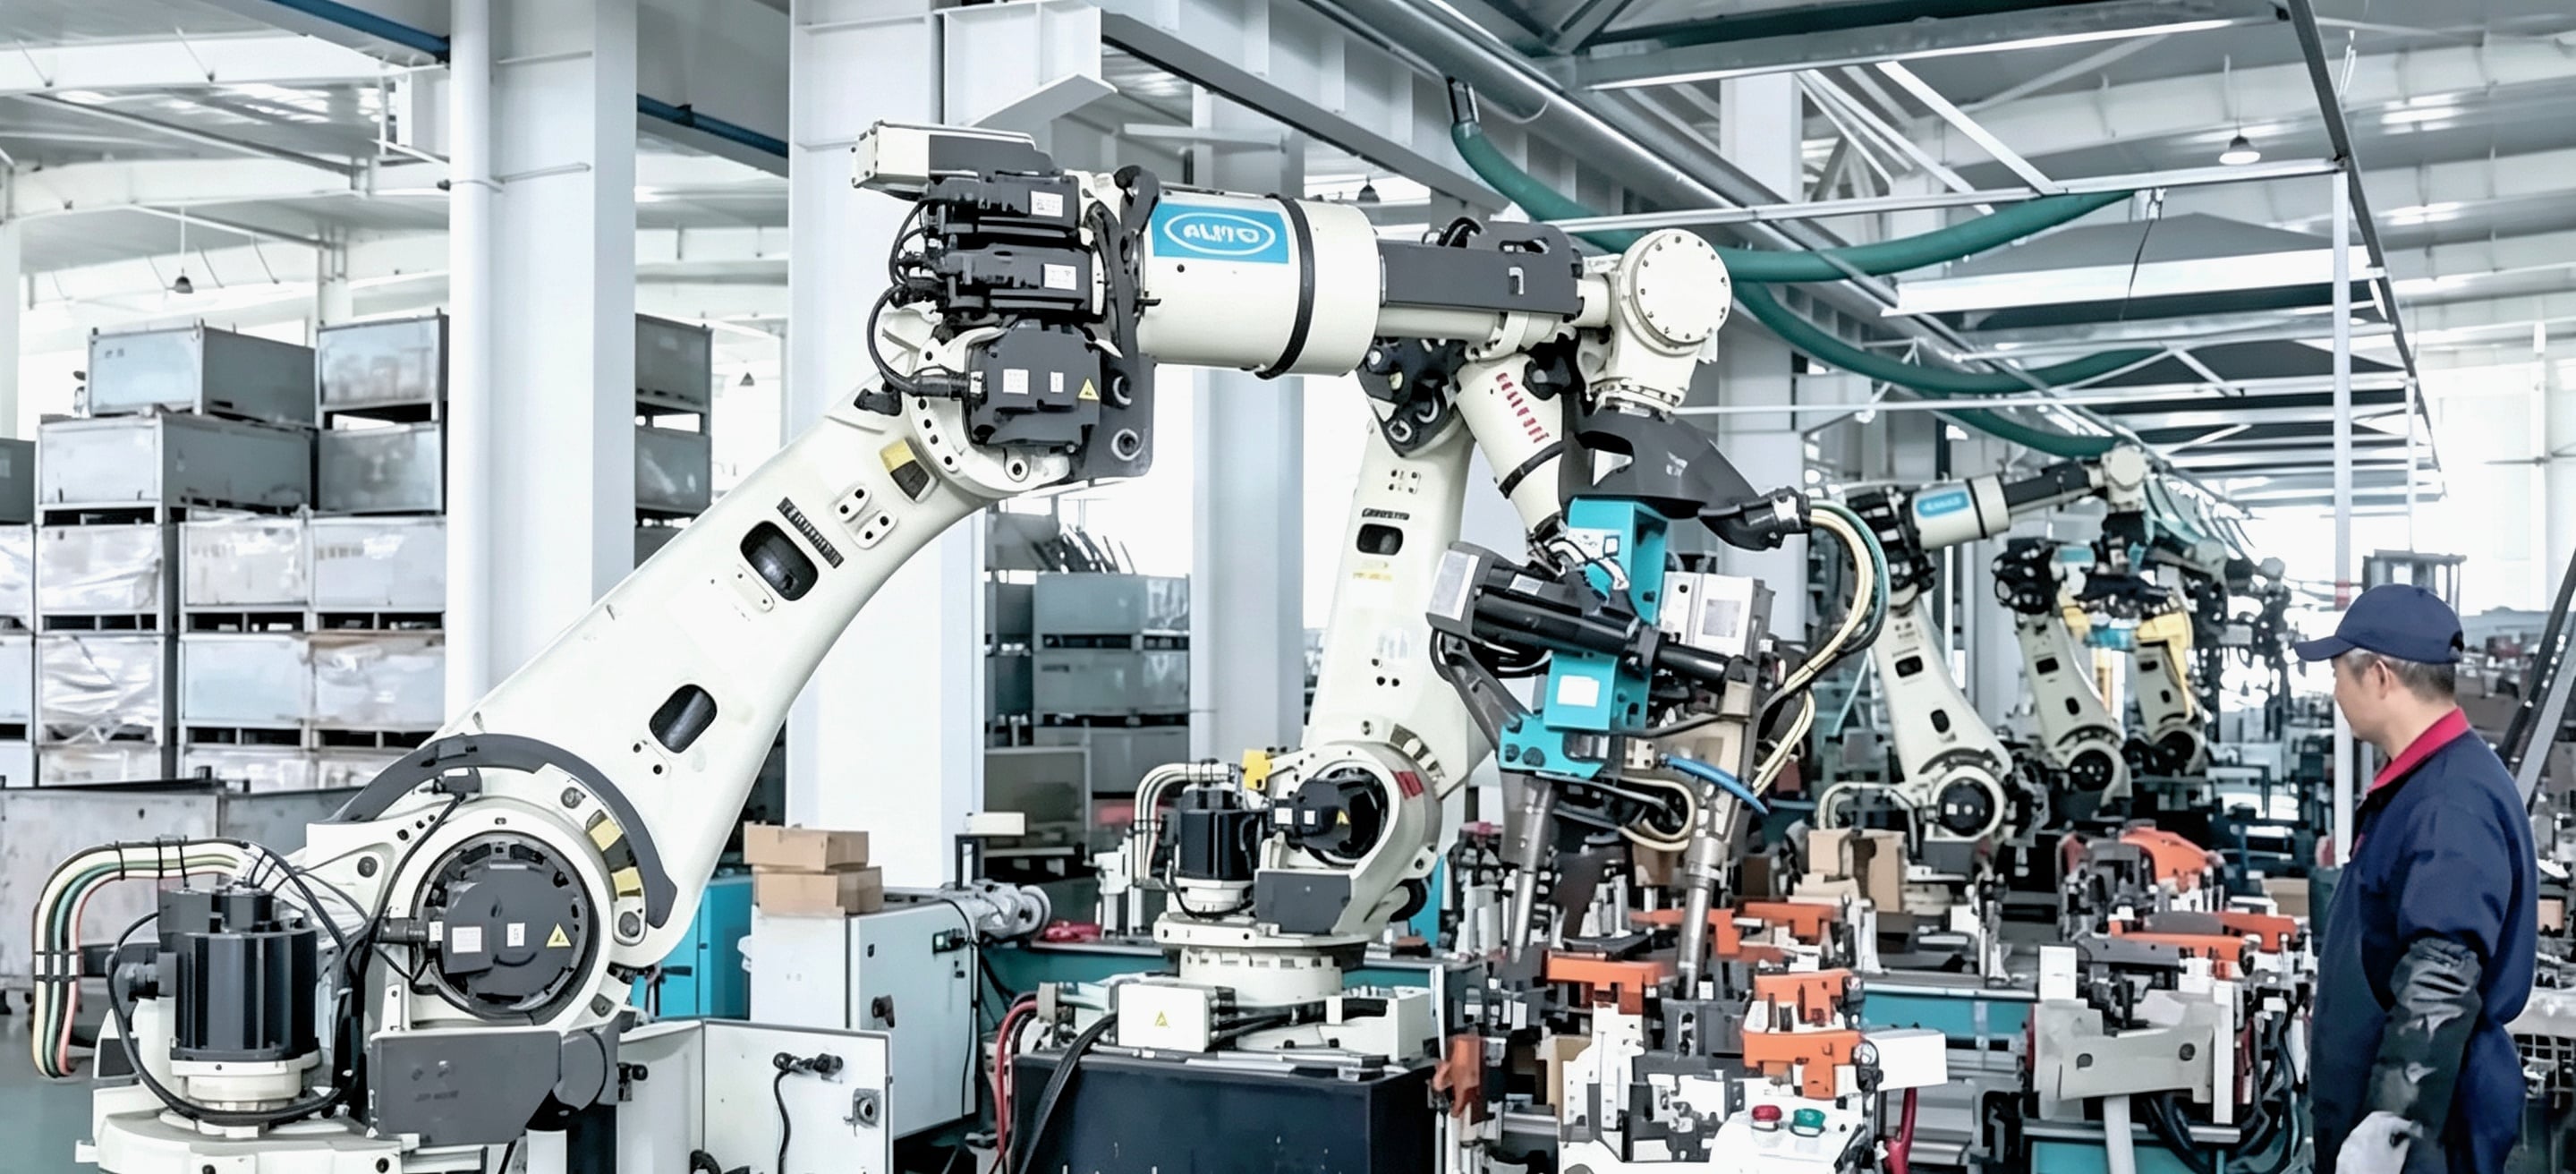
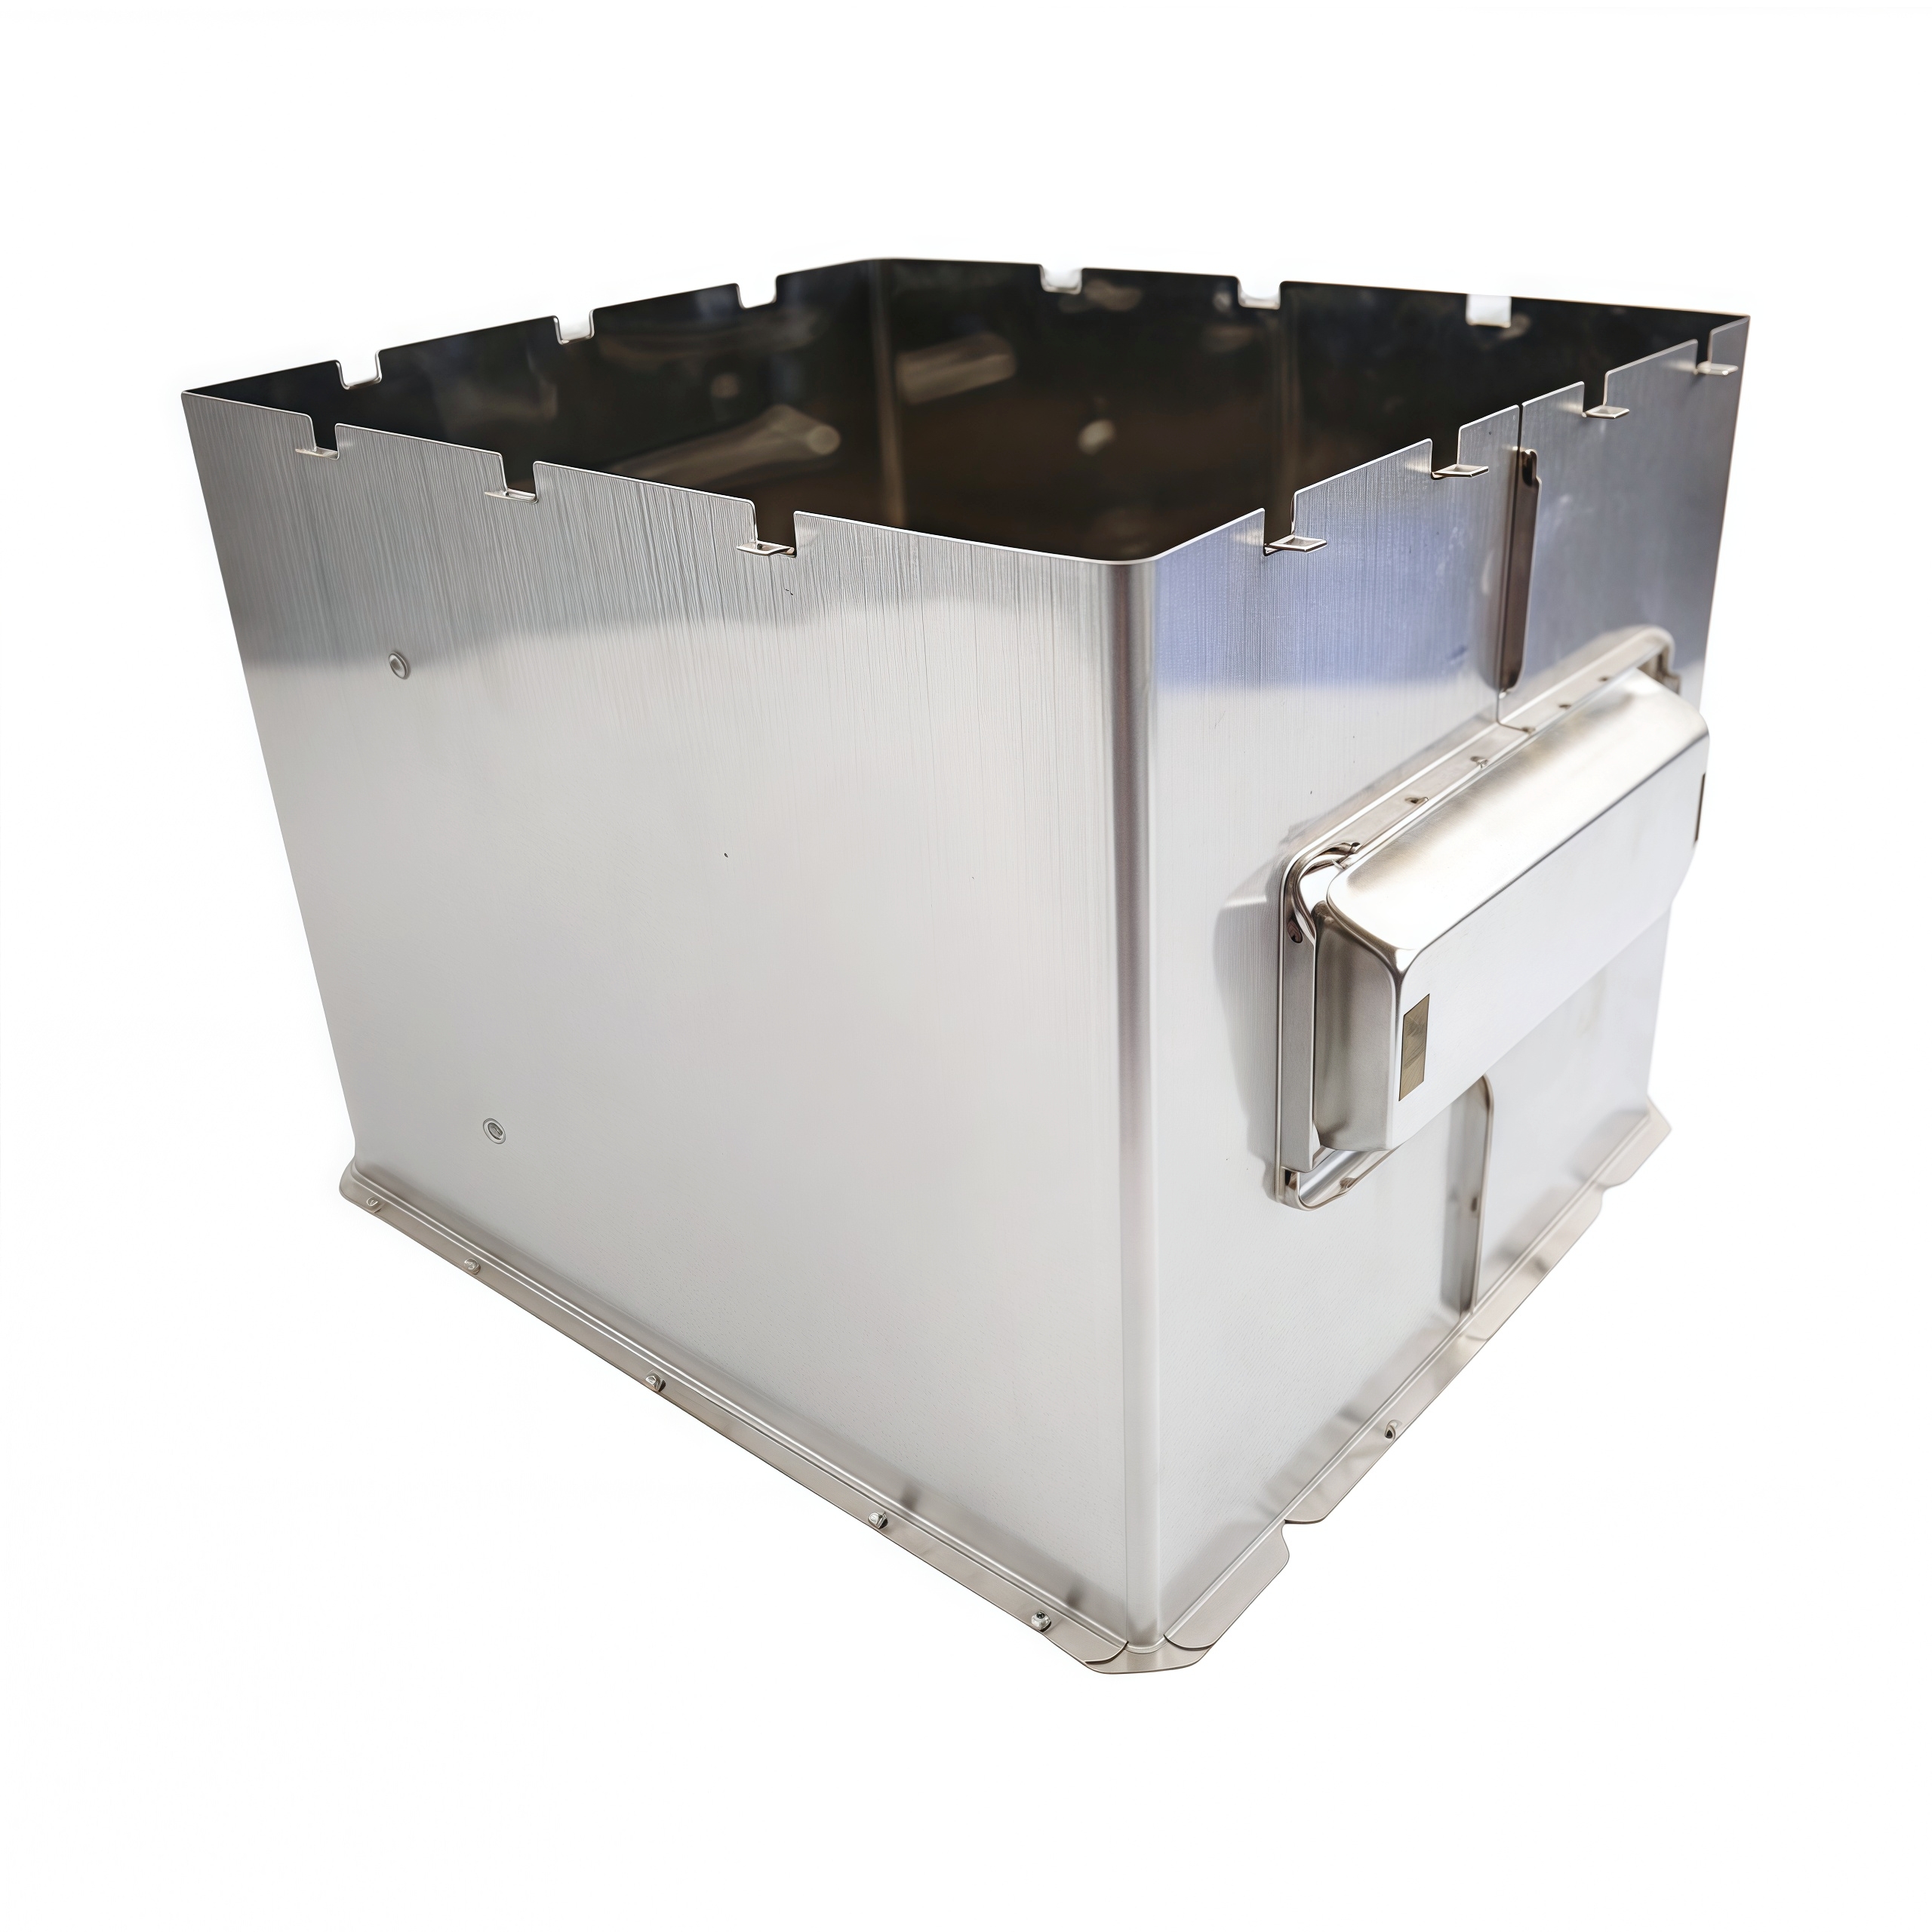
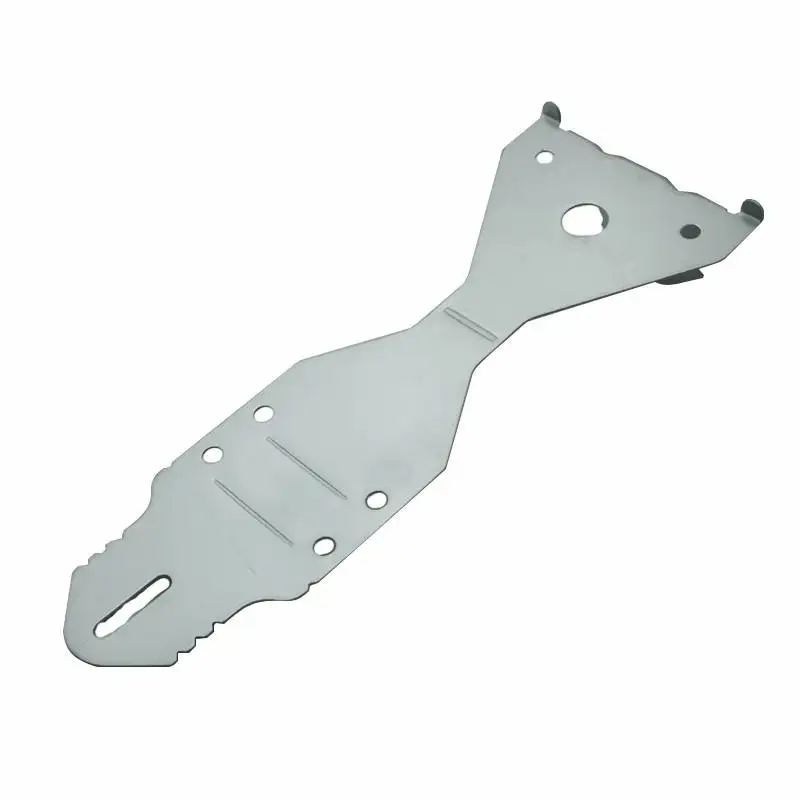
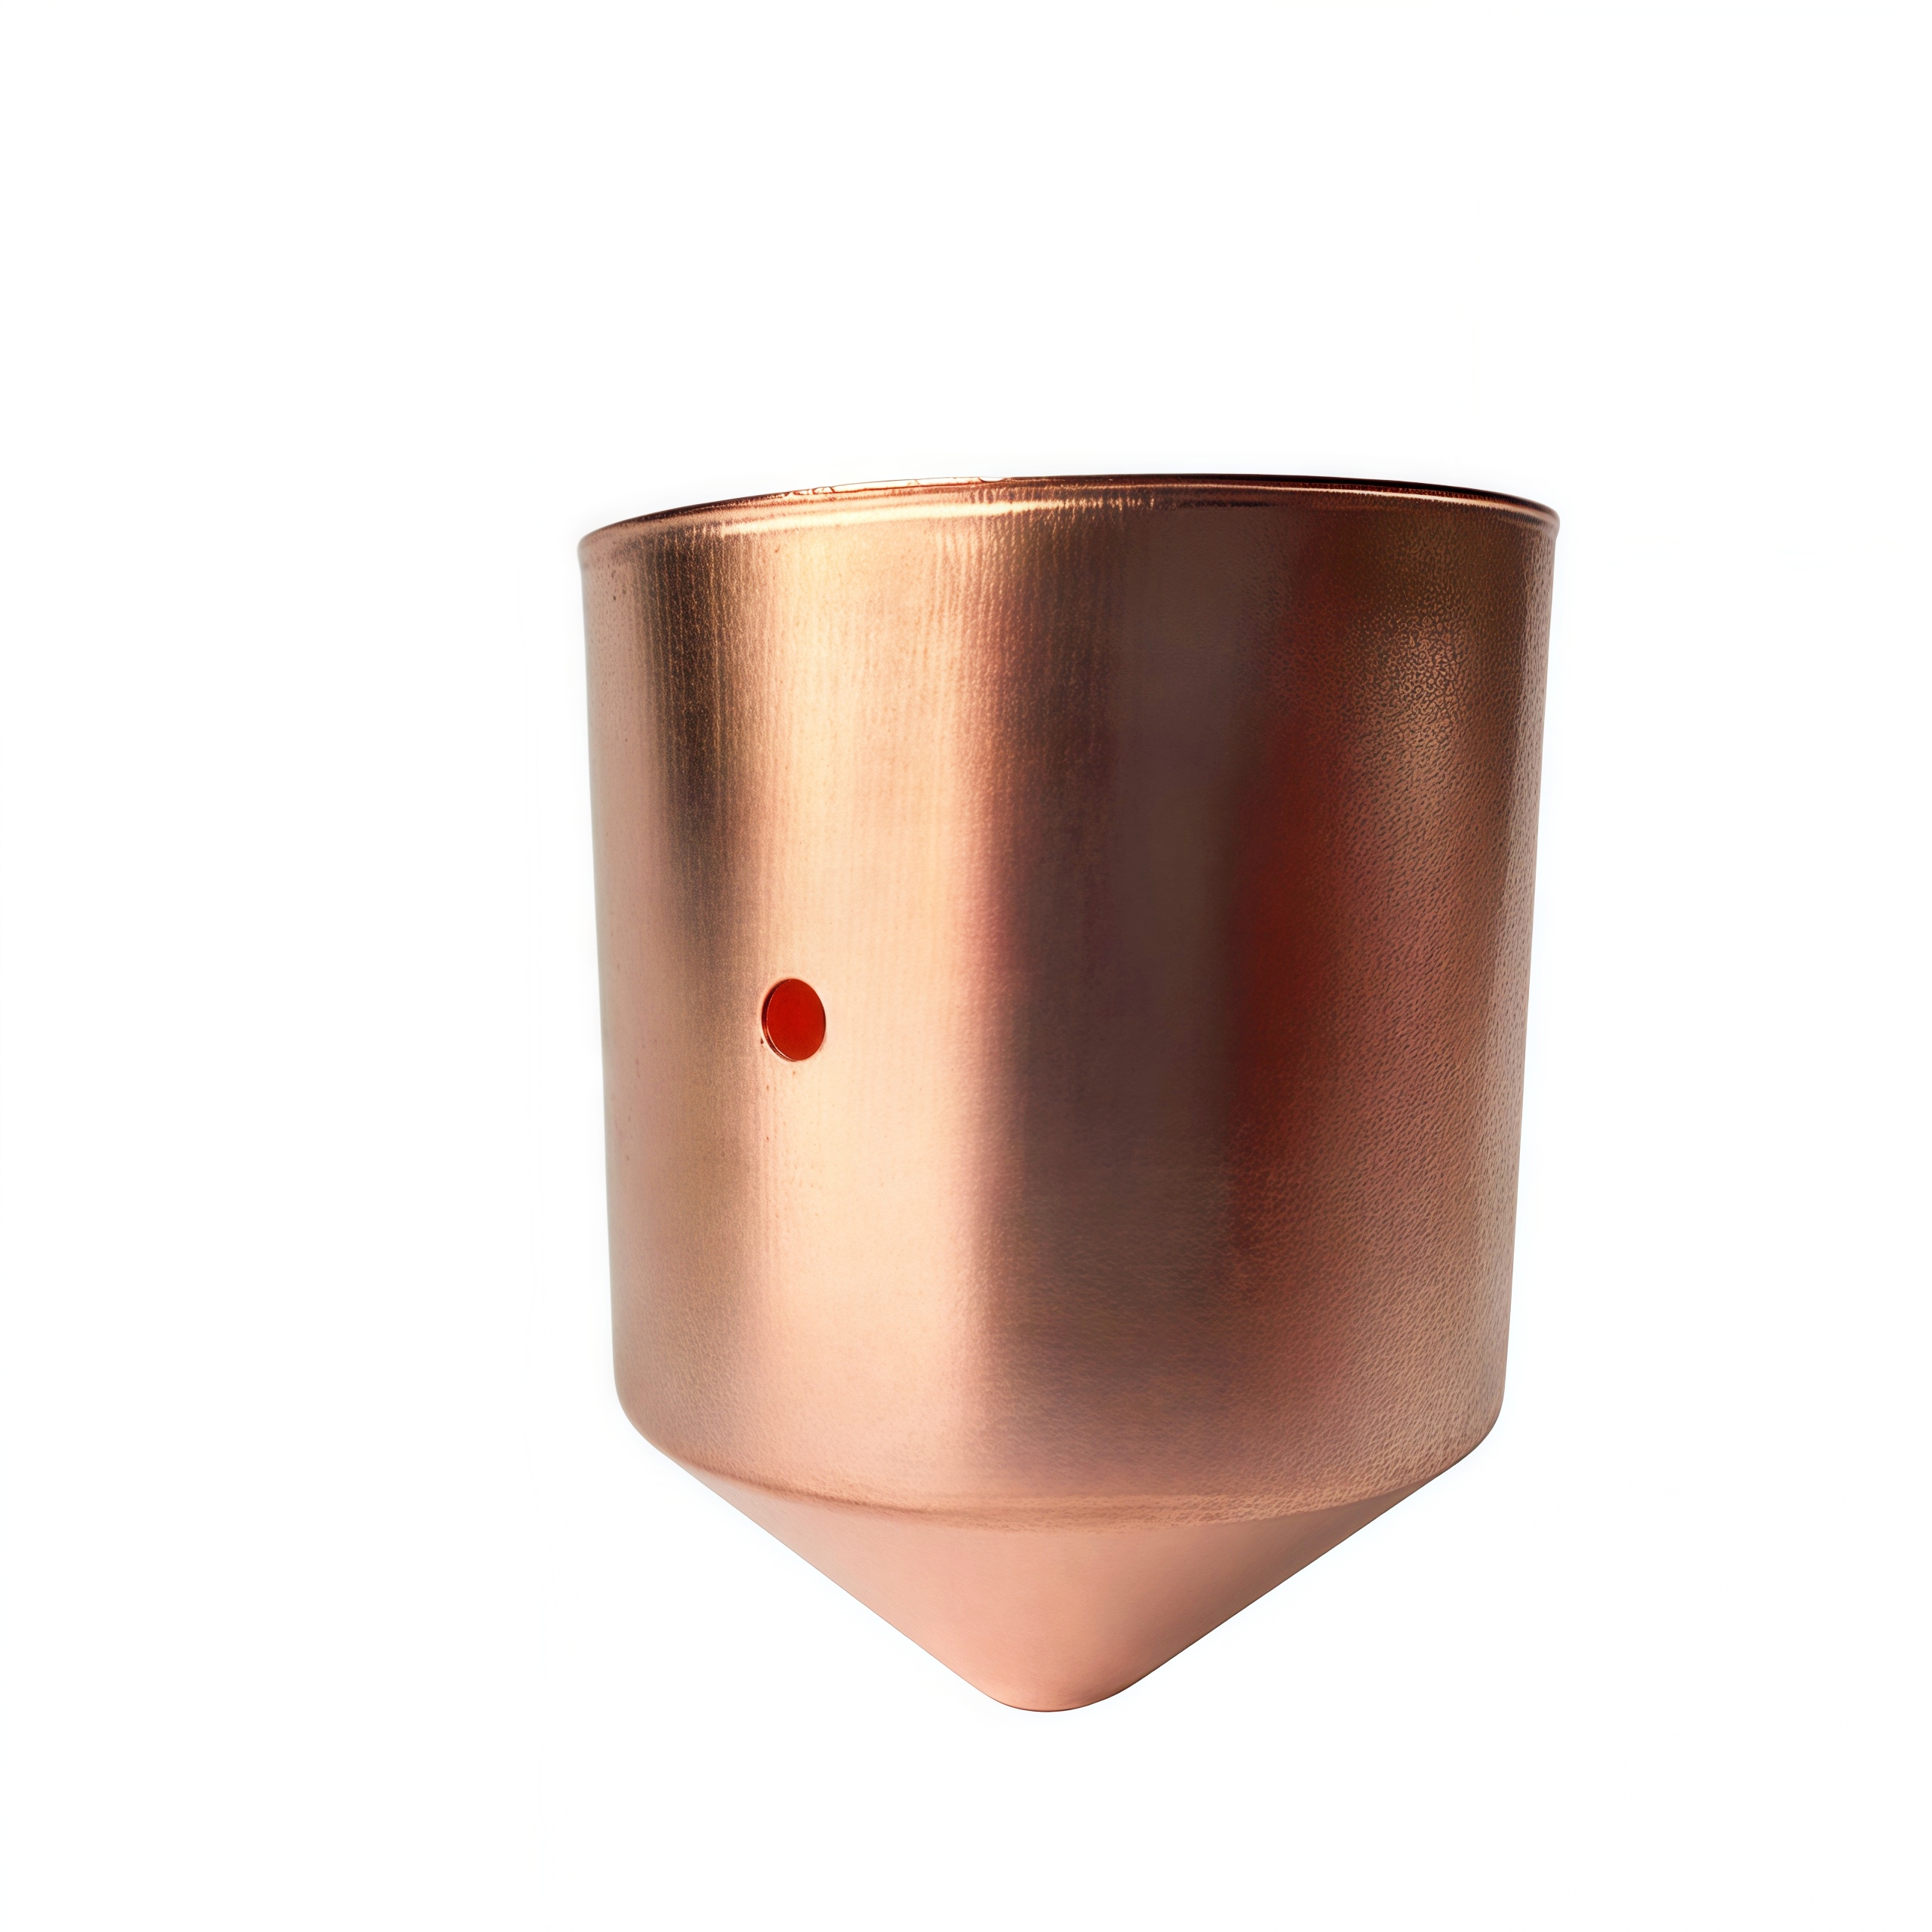
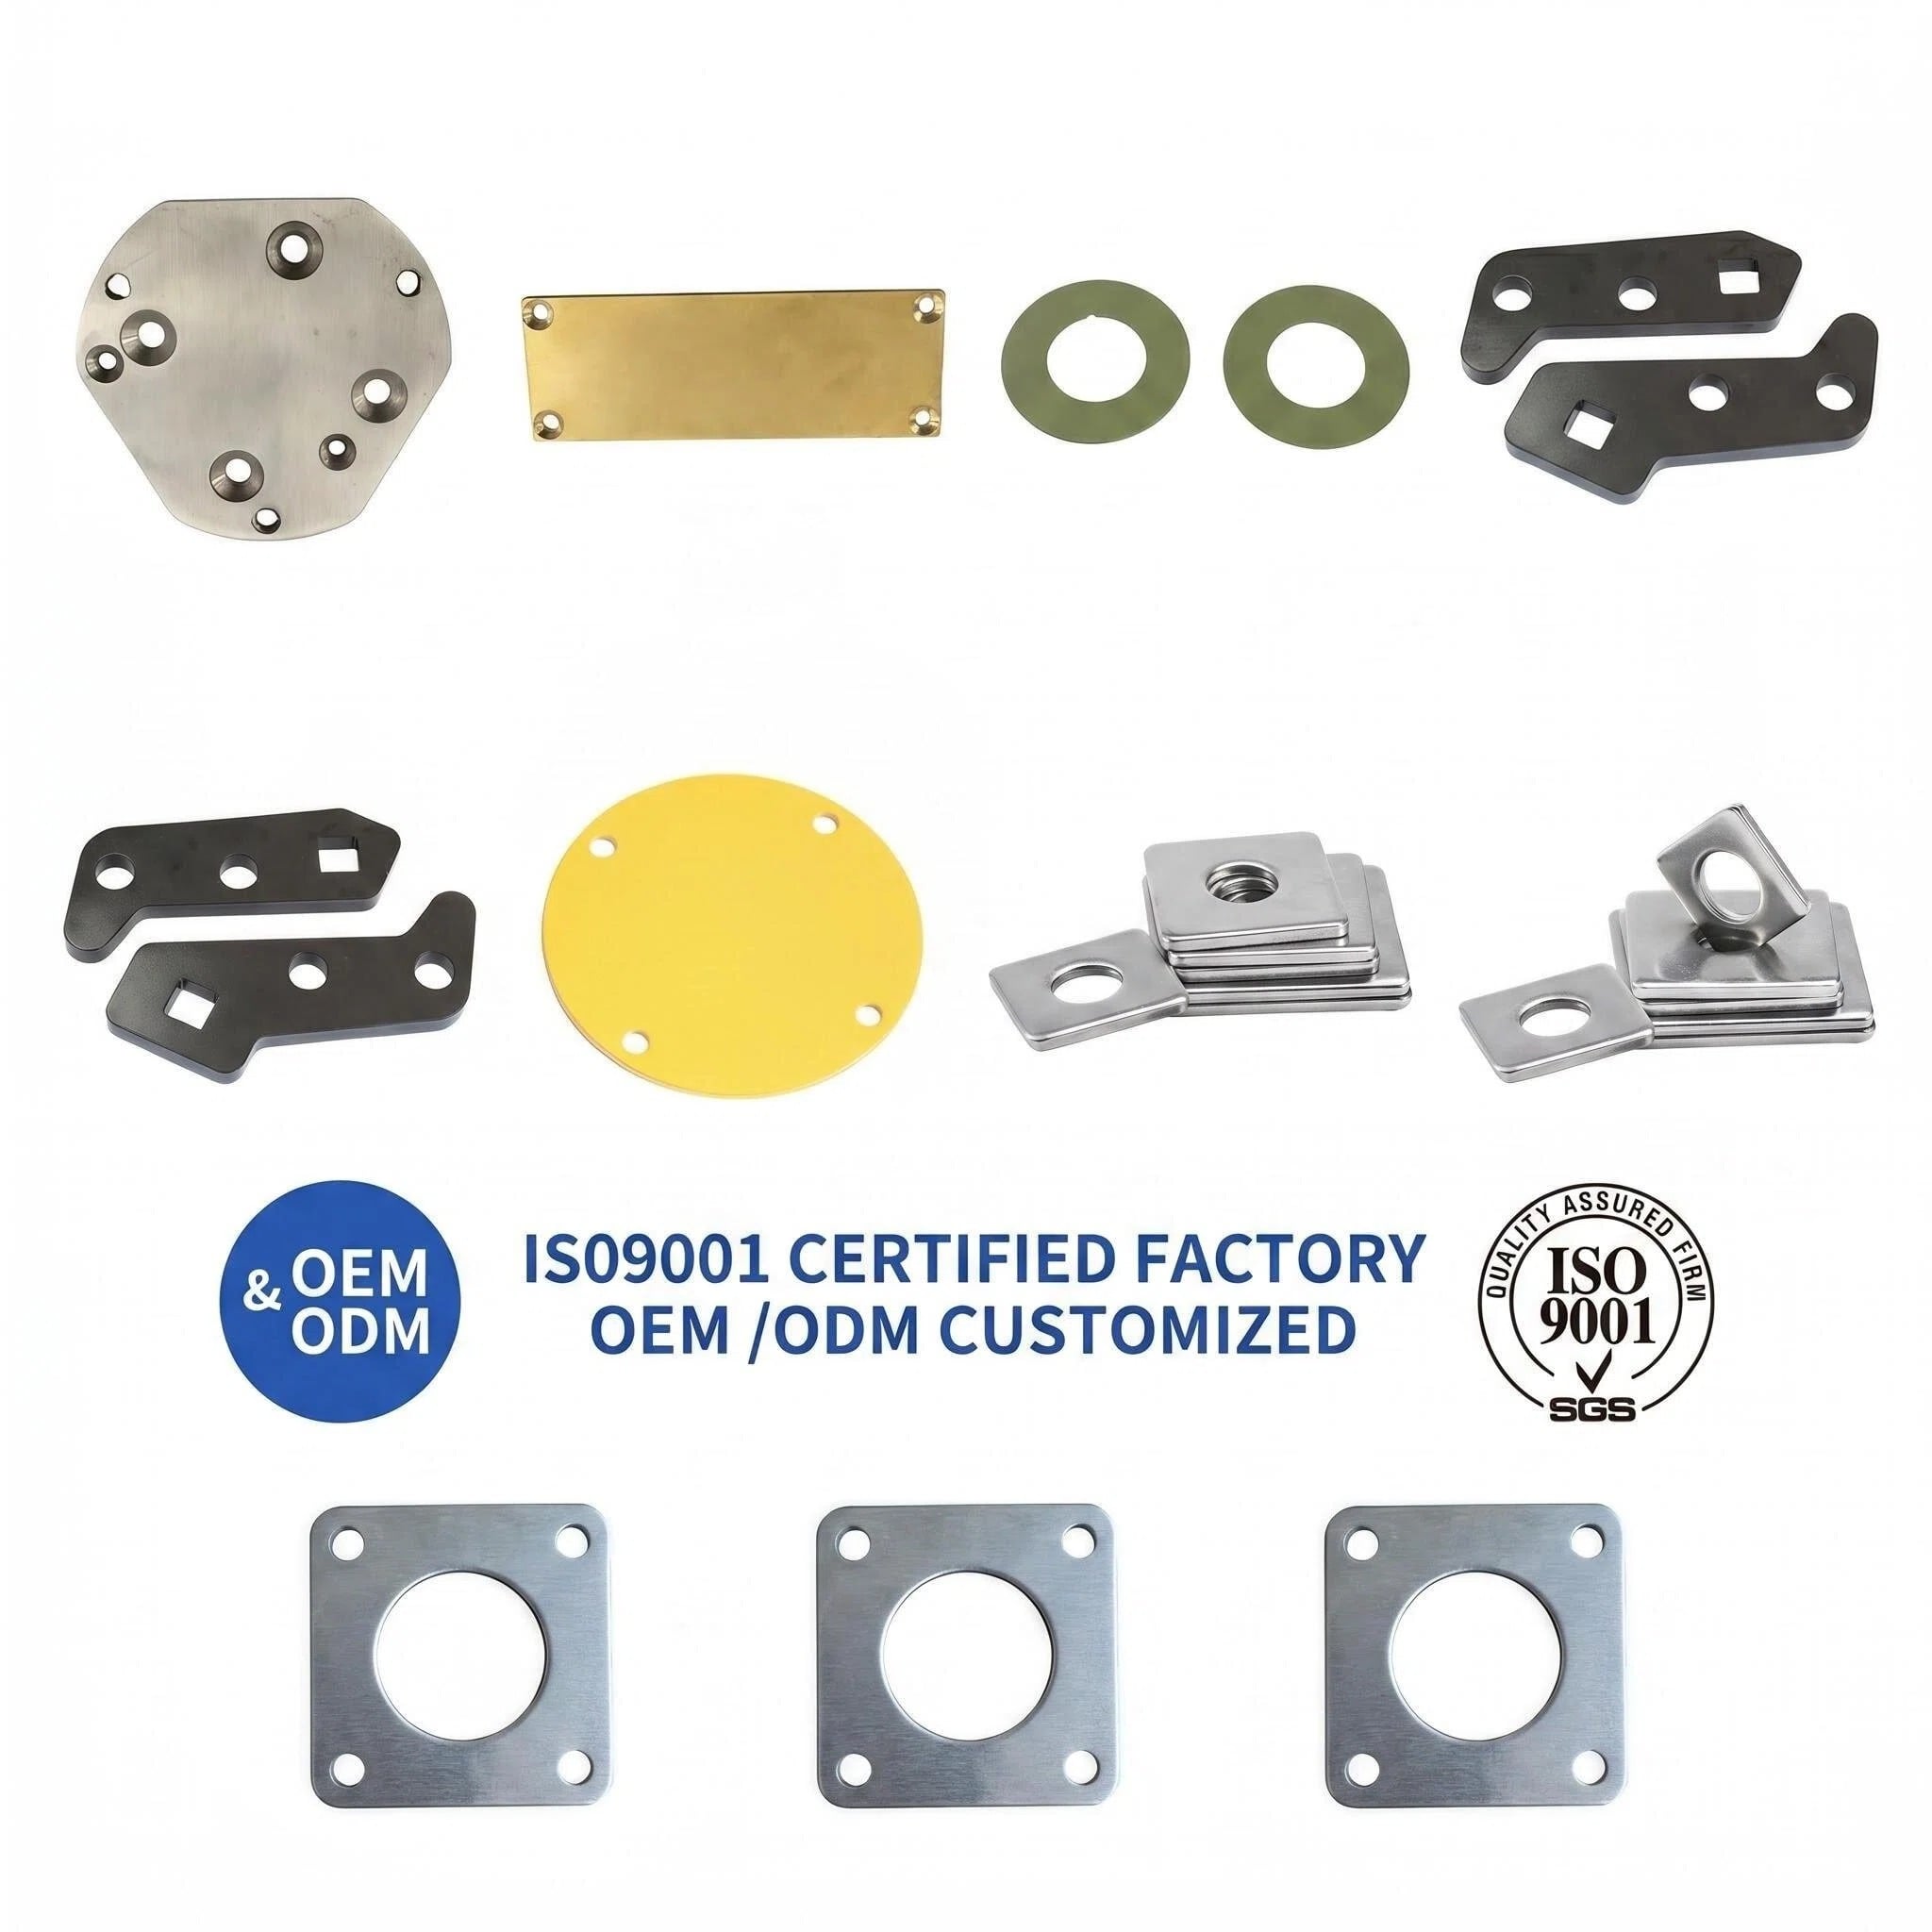
V hitro razvijajočih se področjih industrijske avtomatizacije, telekomunikacij in nove energije je povpraševanje po trdnih, dimenzionalno natančnih in estetsko brezhibnih kovinskih ohišjih na najvišji ravni. Cangzhou Deeplink International Supply Chain Co., Ltd .stoji na čelu te panoge. Z več kot desetletno izkušnjo v proizvodnji in registriranim kapitalom v višini 10 milijonov RMB naša razsežna proizvodna enota s površino več kot 5.000 kvadratnih metrov zagotavlja celoten proces od koncepta do izdelave. Prilagojene izdelave iz pločevine storitve.
Ta primer študije obravnava nedavno projekt z visokim tveganjem, pri katerem je naš inženirski tim brezhibno integriral lasersko rezanje na mikronsko natančnost, natančno CNC upogibanje in strokovno varjenje za izdelavo zapletenih strukturnih sestavkov, s čimer je izpolnil našo obljubo »hitra dobava, izvirna obrt in stabilna kakovost«.
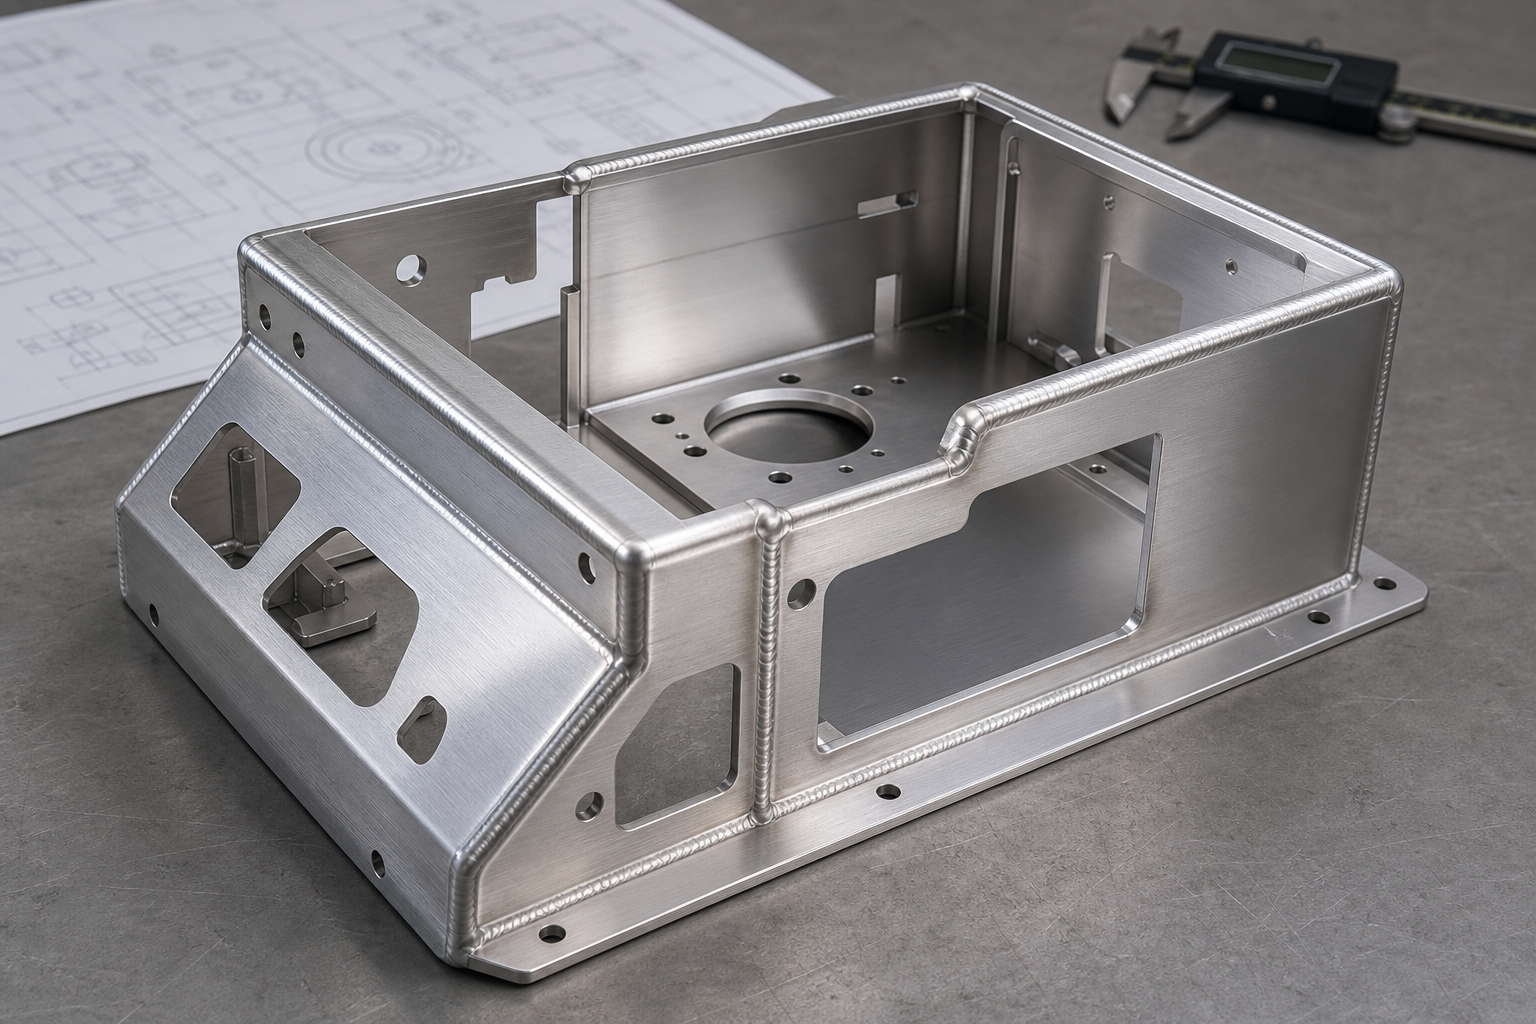
Pomemben stranki iz telekomunikacijskega sektorja je za proizvodnjo težko obremenjenih, vremensko odpornih ohišij za zunanjno opremo obrnila Deeplink. Projekt je zahteval kombinacijo visoke strukturne trdnosti in natančnih dimenzionalnih toleranc. Glavne težave so bile:
Za izpolnitev teh strogih zahtev je Deeplink izvedel zelo usklajeno proizvodno strategijo, pri čemer je izkoriščal našo najnovejšo opremo in popolno integracijo celotne industrijske verige.
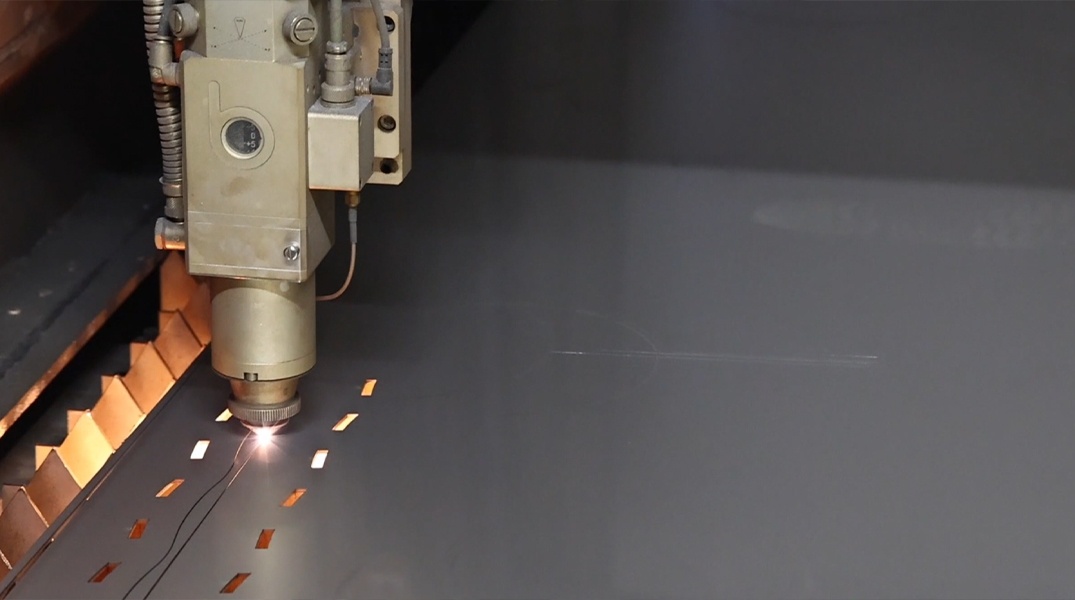
Cikel proizvodnje smo začeli z uporabo naših naprednih sistemov za lasersko rezanje z optičnimi vlakni. Storitve visoko natančnega po meri izdelanega laserskega rezanja nam omogočajo obdelavo debelih plošč iz nerjavnega jekla in aluminija z izjemno hitrostjo ter natančnostjo na mikronskem nivoju. Ožji rezalni žleb laserskega žarka je zagotovil popolno izrezovanje zapletenih vzorcev prezračevanja in natančnih medsebojno zaklenjenih jezičkov brez toplotne deformacije ali mehanske napetosti.
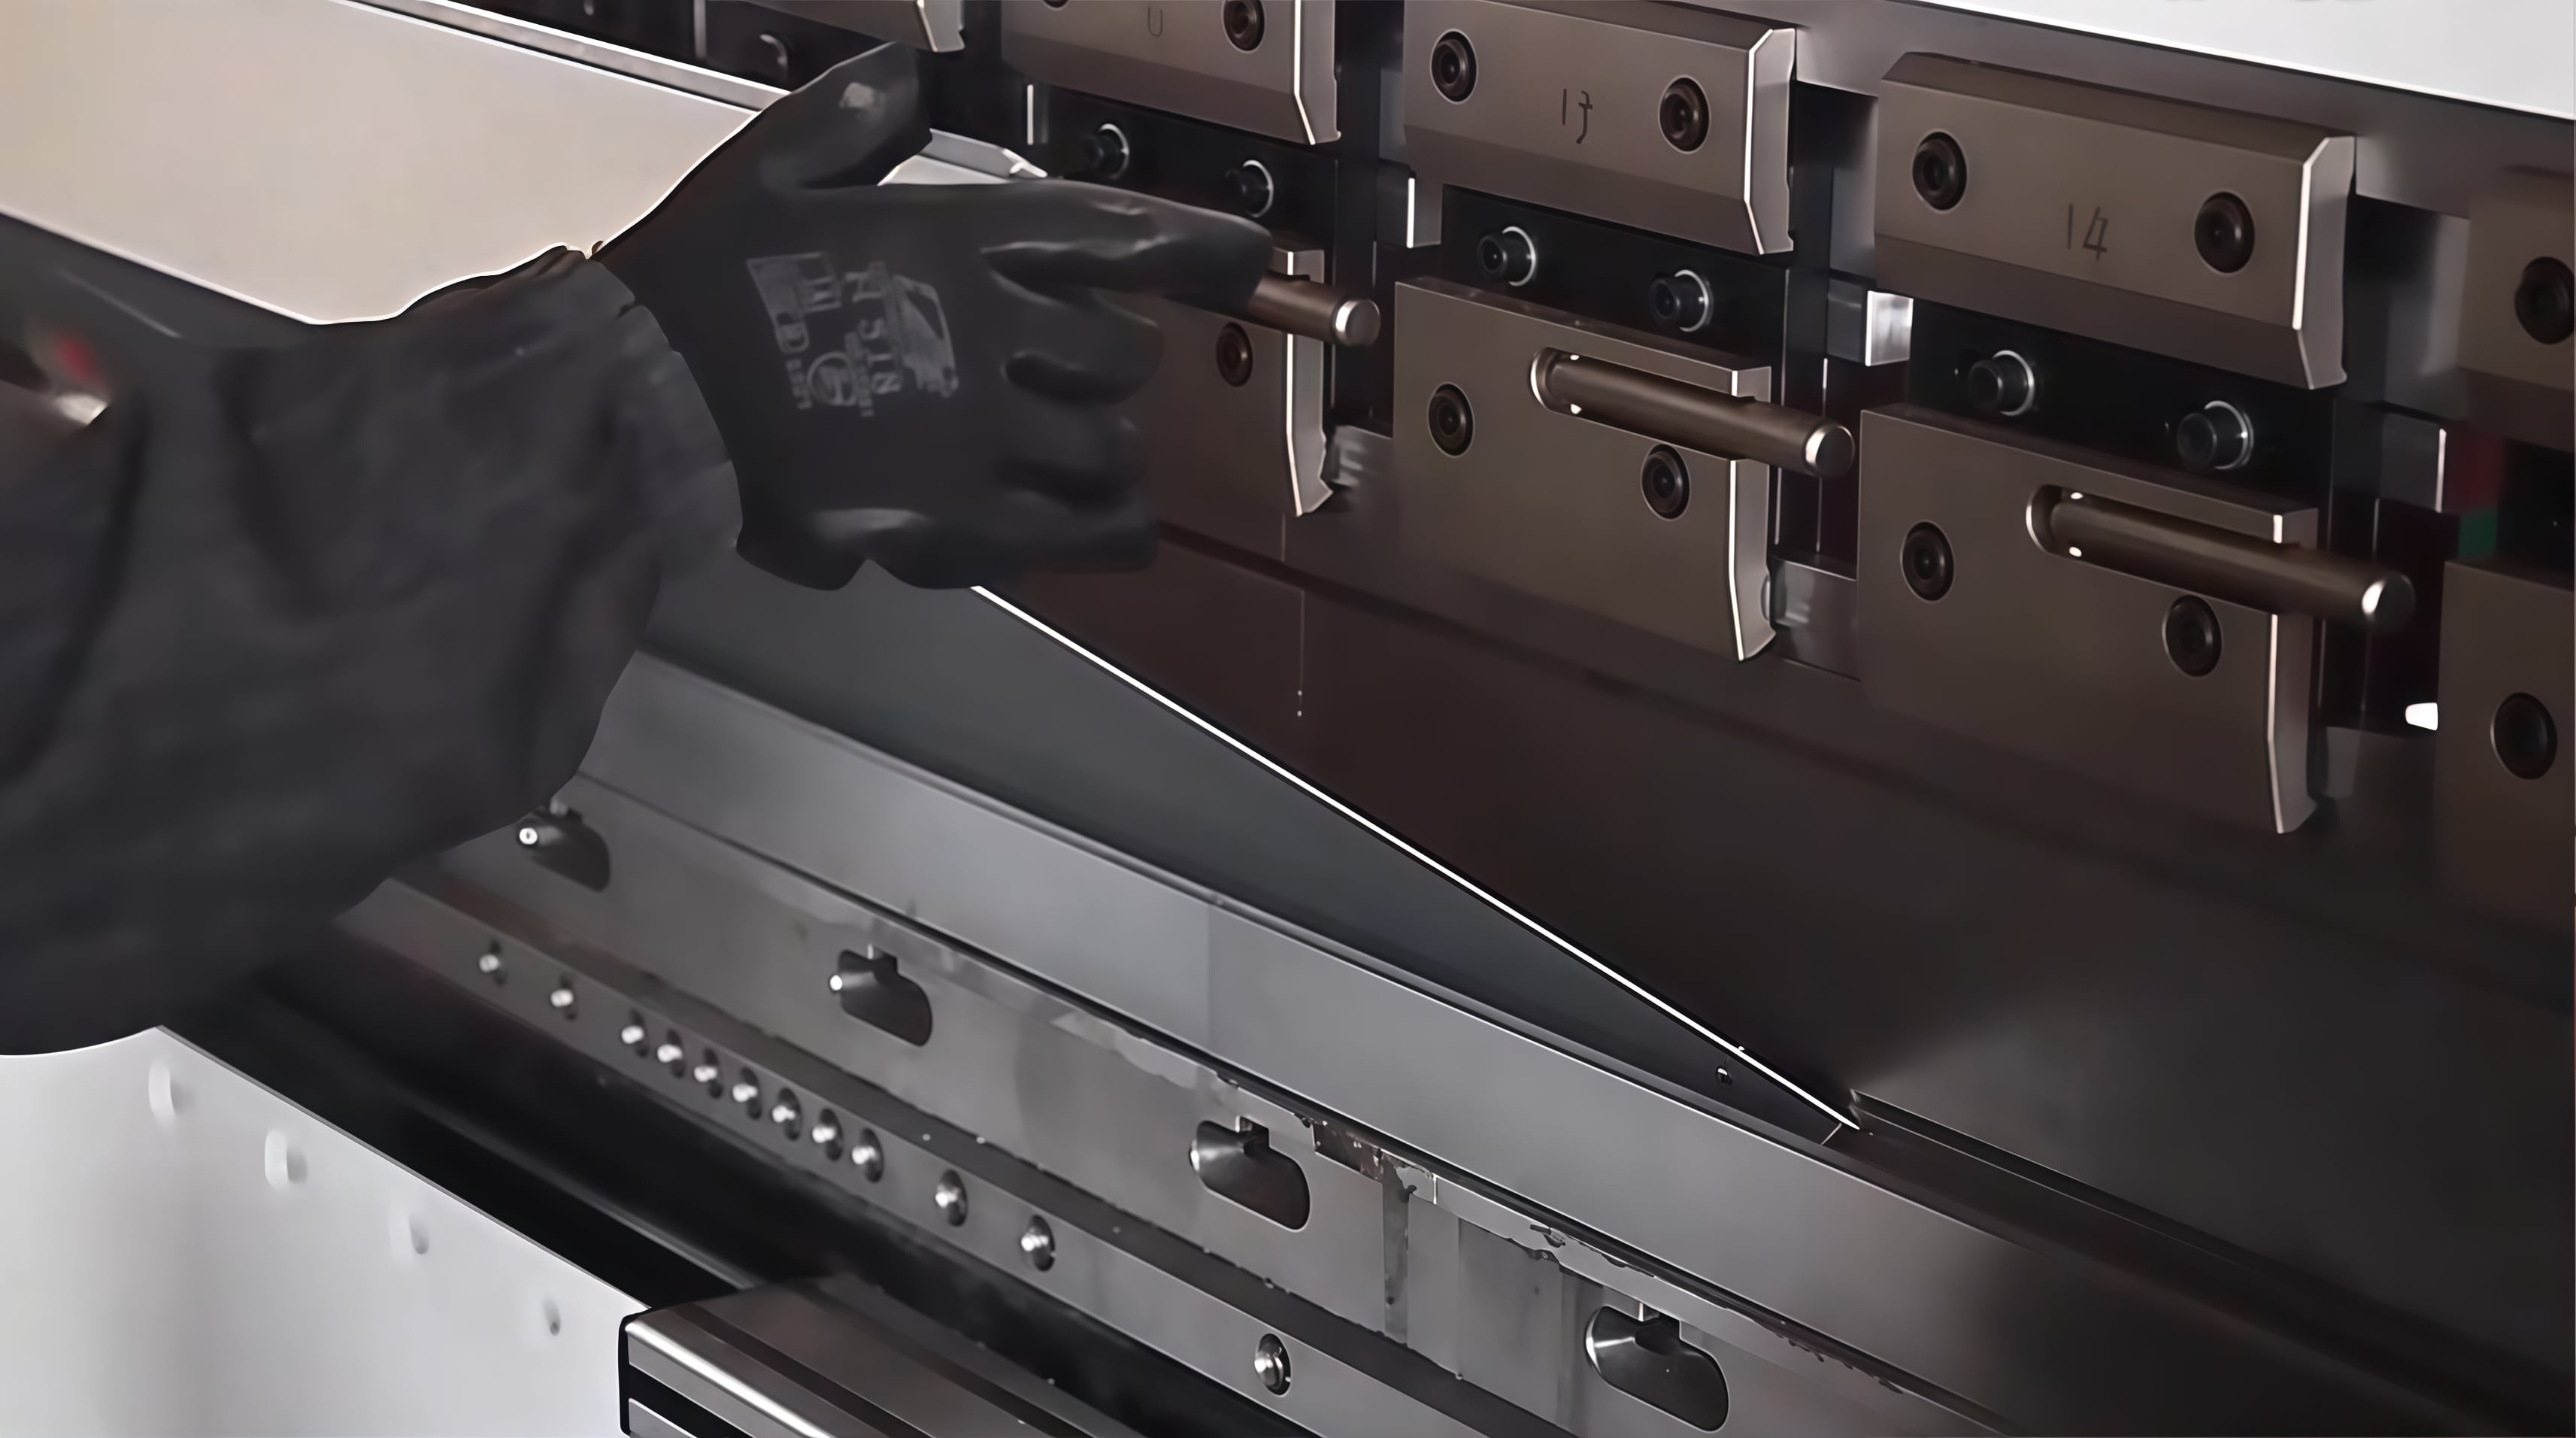
Po fazi rezanja so bili ravni vzorci premaknjeni na naše CNC-stanice za gibanje. S poznavanjem »umetnosti in znanosti upogibanja kovin« so naši inženirji uporabili napredno programsko opremo za analizo DFM (oblikovanje za izdelavo), da so natančno izračunali dovoljene odklone pri upogibanju in napovedali povratno deformacijo materiala. To je zagotavljalo popolno natančnost vsakega večosnega upogiba, kar je omogočilo popolno poravnavo zapletenih geometrijskih plošč za sestavo.
Končno strukturno trdnost so dosegli z izkušenimi tehnikami spojev. Naši certificirani tehnični strokovnjaki so uporabili brezhibno varjenje z volframovo elektrodo v inertnem plinu (TIG), da so ustvarili tesne, neprekinjene spoje ob robovih ohišja. Za notranje montažne nosilce smo uporabili hladne Varilni in zakovalni deli tehnike, da bi preprečili deformacijo zaradi toplote. Končno so bila ohišja podvržena natančnim površinskim obdelavam, vključno z elektroforetskim lakanjem, za zagotavljanje najvišje odpornosti proti koroziji.
Naš uspeh pri izvedbi tega projekta v dogovorjenem času in znotraj določenega proračuna temelji na naši trdni, preverljivi infrastrukturi:
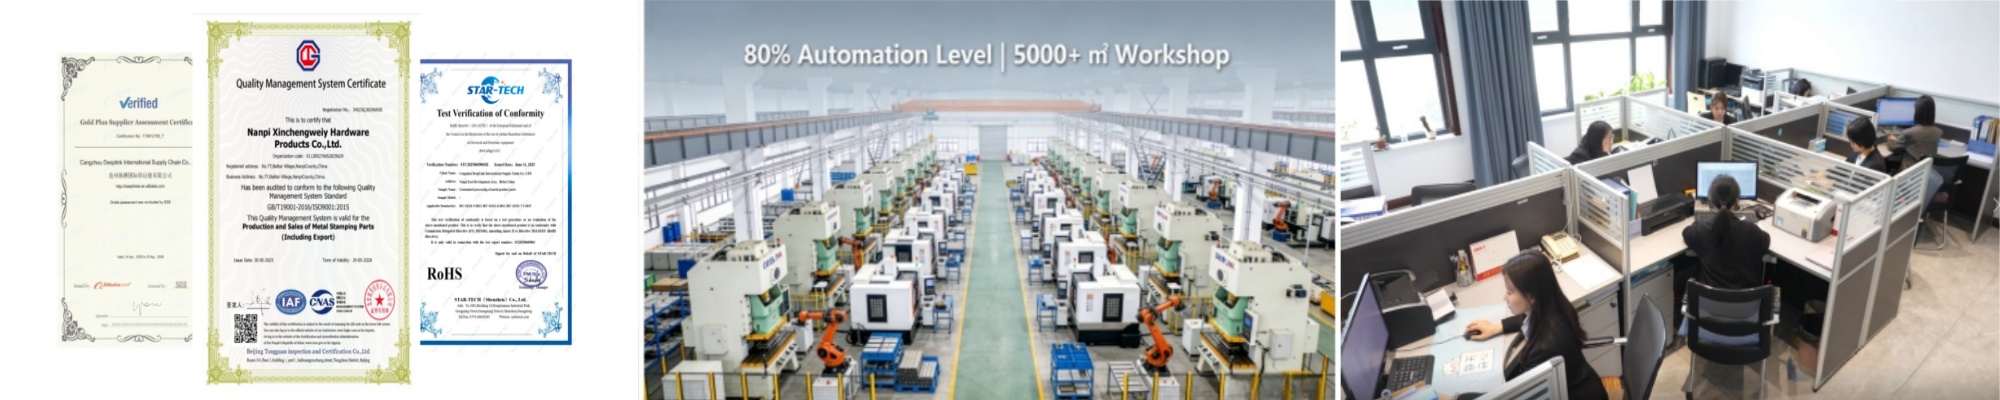
Za povečanje dodane vrednosti za inženirske in nabavne ekipe obravnavamo pogosta tehnična vprašanja glede izdelave iz pločevine:
V1: Zakaj je visoko natančno lasersko rezanje prednostno namesto tradicionalnega izvrtavanja za zapletene ploščate kovinske dele? A: Laserjeva rezovanja ponuja nepremagljivo gibljivost in natančnost. V nasprotju z mehanskim izvrtavanjem, ki za vsako obliko zahteva posebne fizične orodja in lahko pusti robne izrastke, lasersko rezanje uporablja osredotočen svetlobni žarek za taljenje kovine. Idealno je za zapletene geometrije, hitro izdelavo prototipov in zagotavljanje brezhibne robovne površine brez kakršnegakoli mehanskega napetostnega obremenitve obdelovanca.
V2: Kako Deeplink zagotavlja natančnost pri večosnem CNC gibanju ploščatih kovinskih delov? Anatančnost pri gibanju dosežemo z kombinacijo naprednih CNC gibalnih stiskalnic in temeljite DFM analize. Z izračunom točnega faktorja K (raztezek materiala) in upoštevanjem določene trdnosti v raztegu nerjavnega jekla ali aluminija naše CNC sisteme dinamično prilagajajo pritiskalno silo, da kompenzirajo povratno elastično deformacijo materiala, kar zagotavlja popolnoma enotne kote ob vsakem poskusu.
Q3: Kdaj naj projekt uporabi varjenje namesto kleščenja pri sestavljanju pločevinskih delov? Aizbira je odvisna od konstrukcijskih in okoljskih zahtev. Varjenje z volframovo elektrodo v inertnem plinu (TIG) ali varjenje z mehkim žico v inertnem plinu (MIG) je nujno, kadar ohišje mora biti konstrukcijsko trdno, neprebojno za vodo ali elektromagnetno zaslonjeno. Zdravila kleščenje se uporablja za spoj različnih kovin, pritrditev notranjih nosilcev, kjer je treba izogniti toplotni deformaciji (ki jo povzroča varjenje), ali kadar se sestave morda v prihodnosti razstavi.
Od začetnega načrtovanja risb in tehničnega svetovanja do končne izdelave strojev in globalne dostave ponuja Cangzhou Deeplink resnično storitev »vse v enem« za vaše najzahtevnejše inženirske projekte.
👉 Odkrijte naše celovite rešitve za izdelavo pločevinskih delov 👉 Kontaktirajte naše strokovnjake že danes za prilagojen ponudbeni predračun in analizo oblikovanja za izdelavo (DFM)
Cangzhou Deeplink je certificiran po standardu ISO 9001 in je OEM proizvajalec po meri izdelanih pločevinastih delov, kovinskega žigosanja, globokega vlečenja, laserskega rezanja, varjenja ter CNC obdelave. Podpiramo izdelavo prototipov do serijske proizvodnje za globalne industrijske projekte. Pošljite nam svoje risbe za tehnično pregled.
Zahodno območje cone gospodarskega razvoja okrožja Nanpi, mesta Cangzhou, province Hebei
Avtorske pravice © 2025 Cangzhou Deeplink International Supply Chain Co., Ltd. Politika zasebnosti
 EN