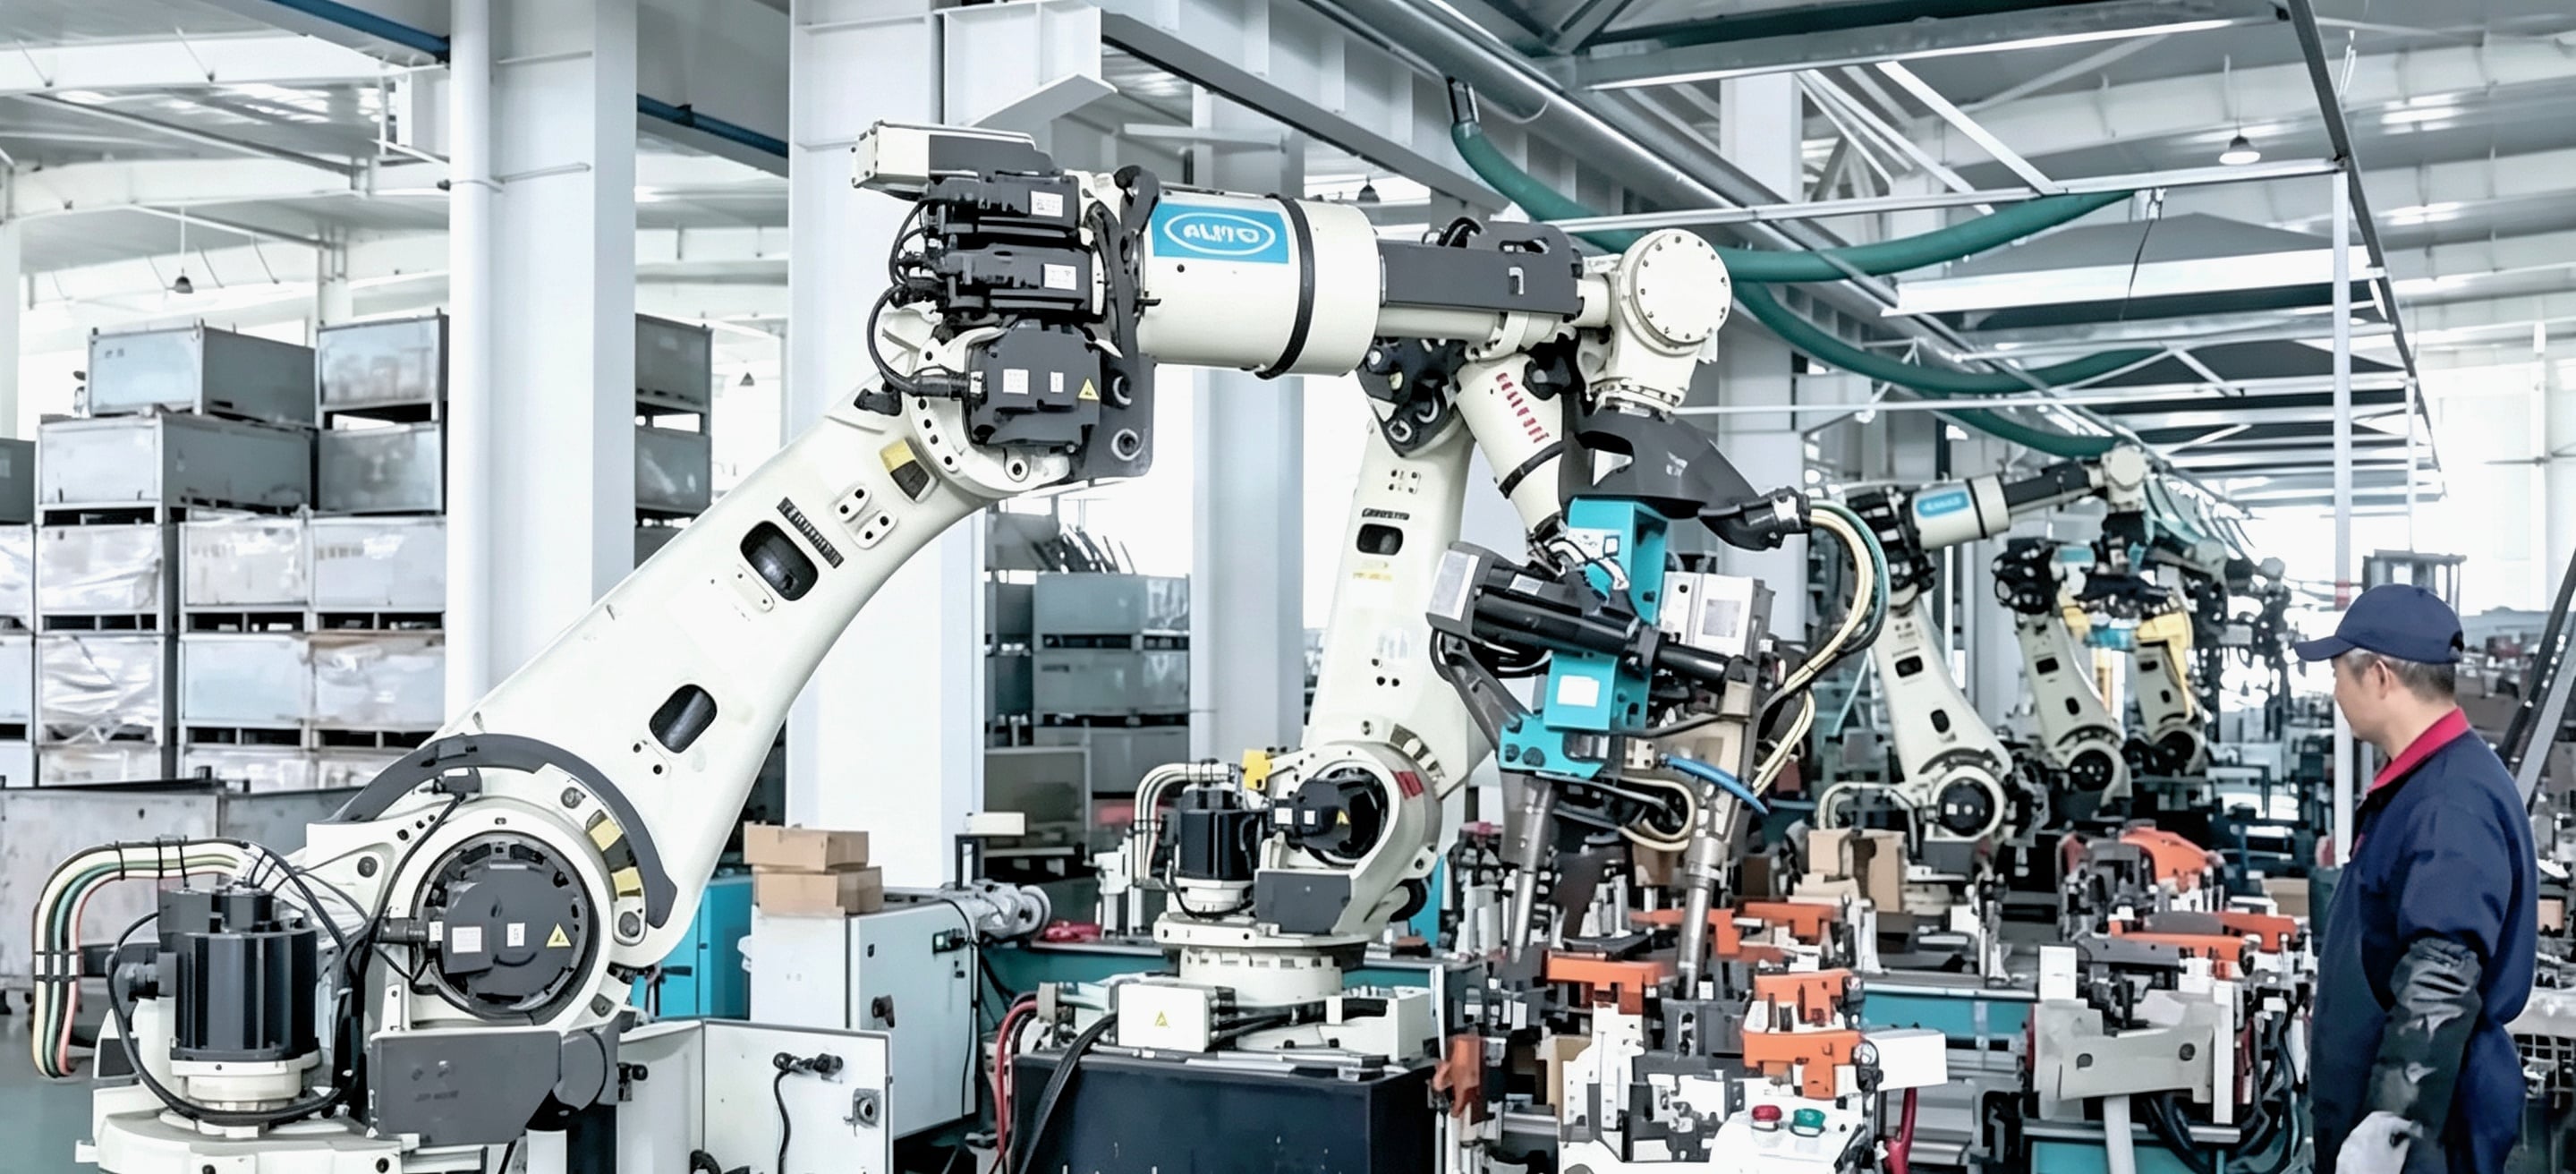
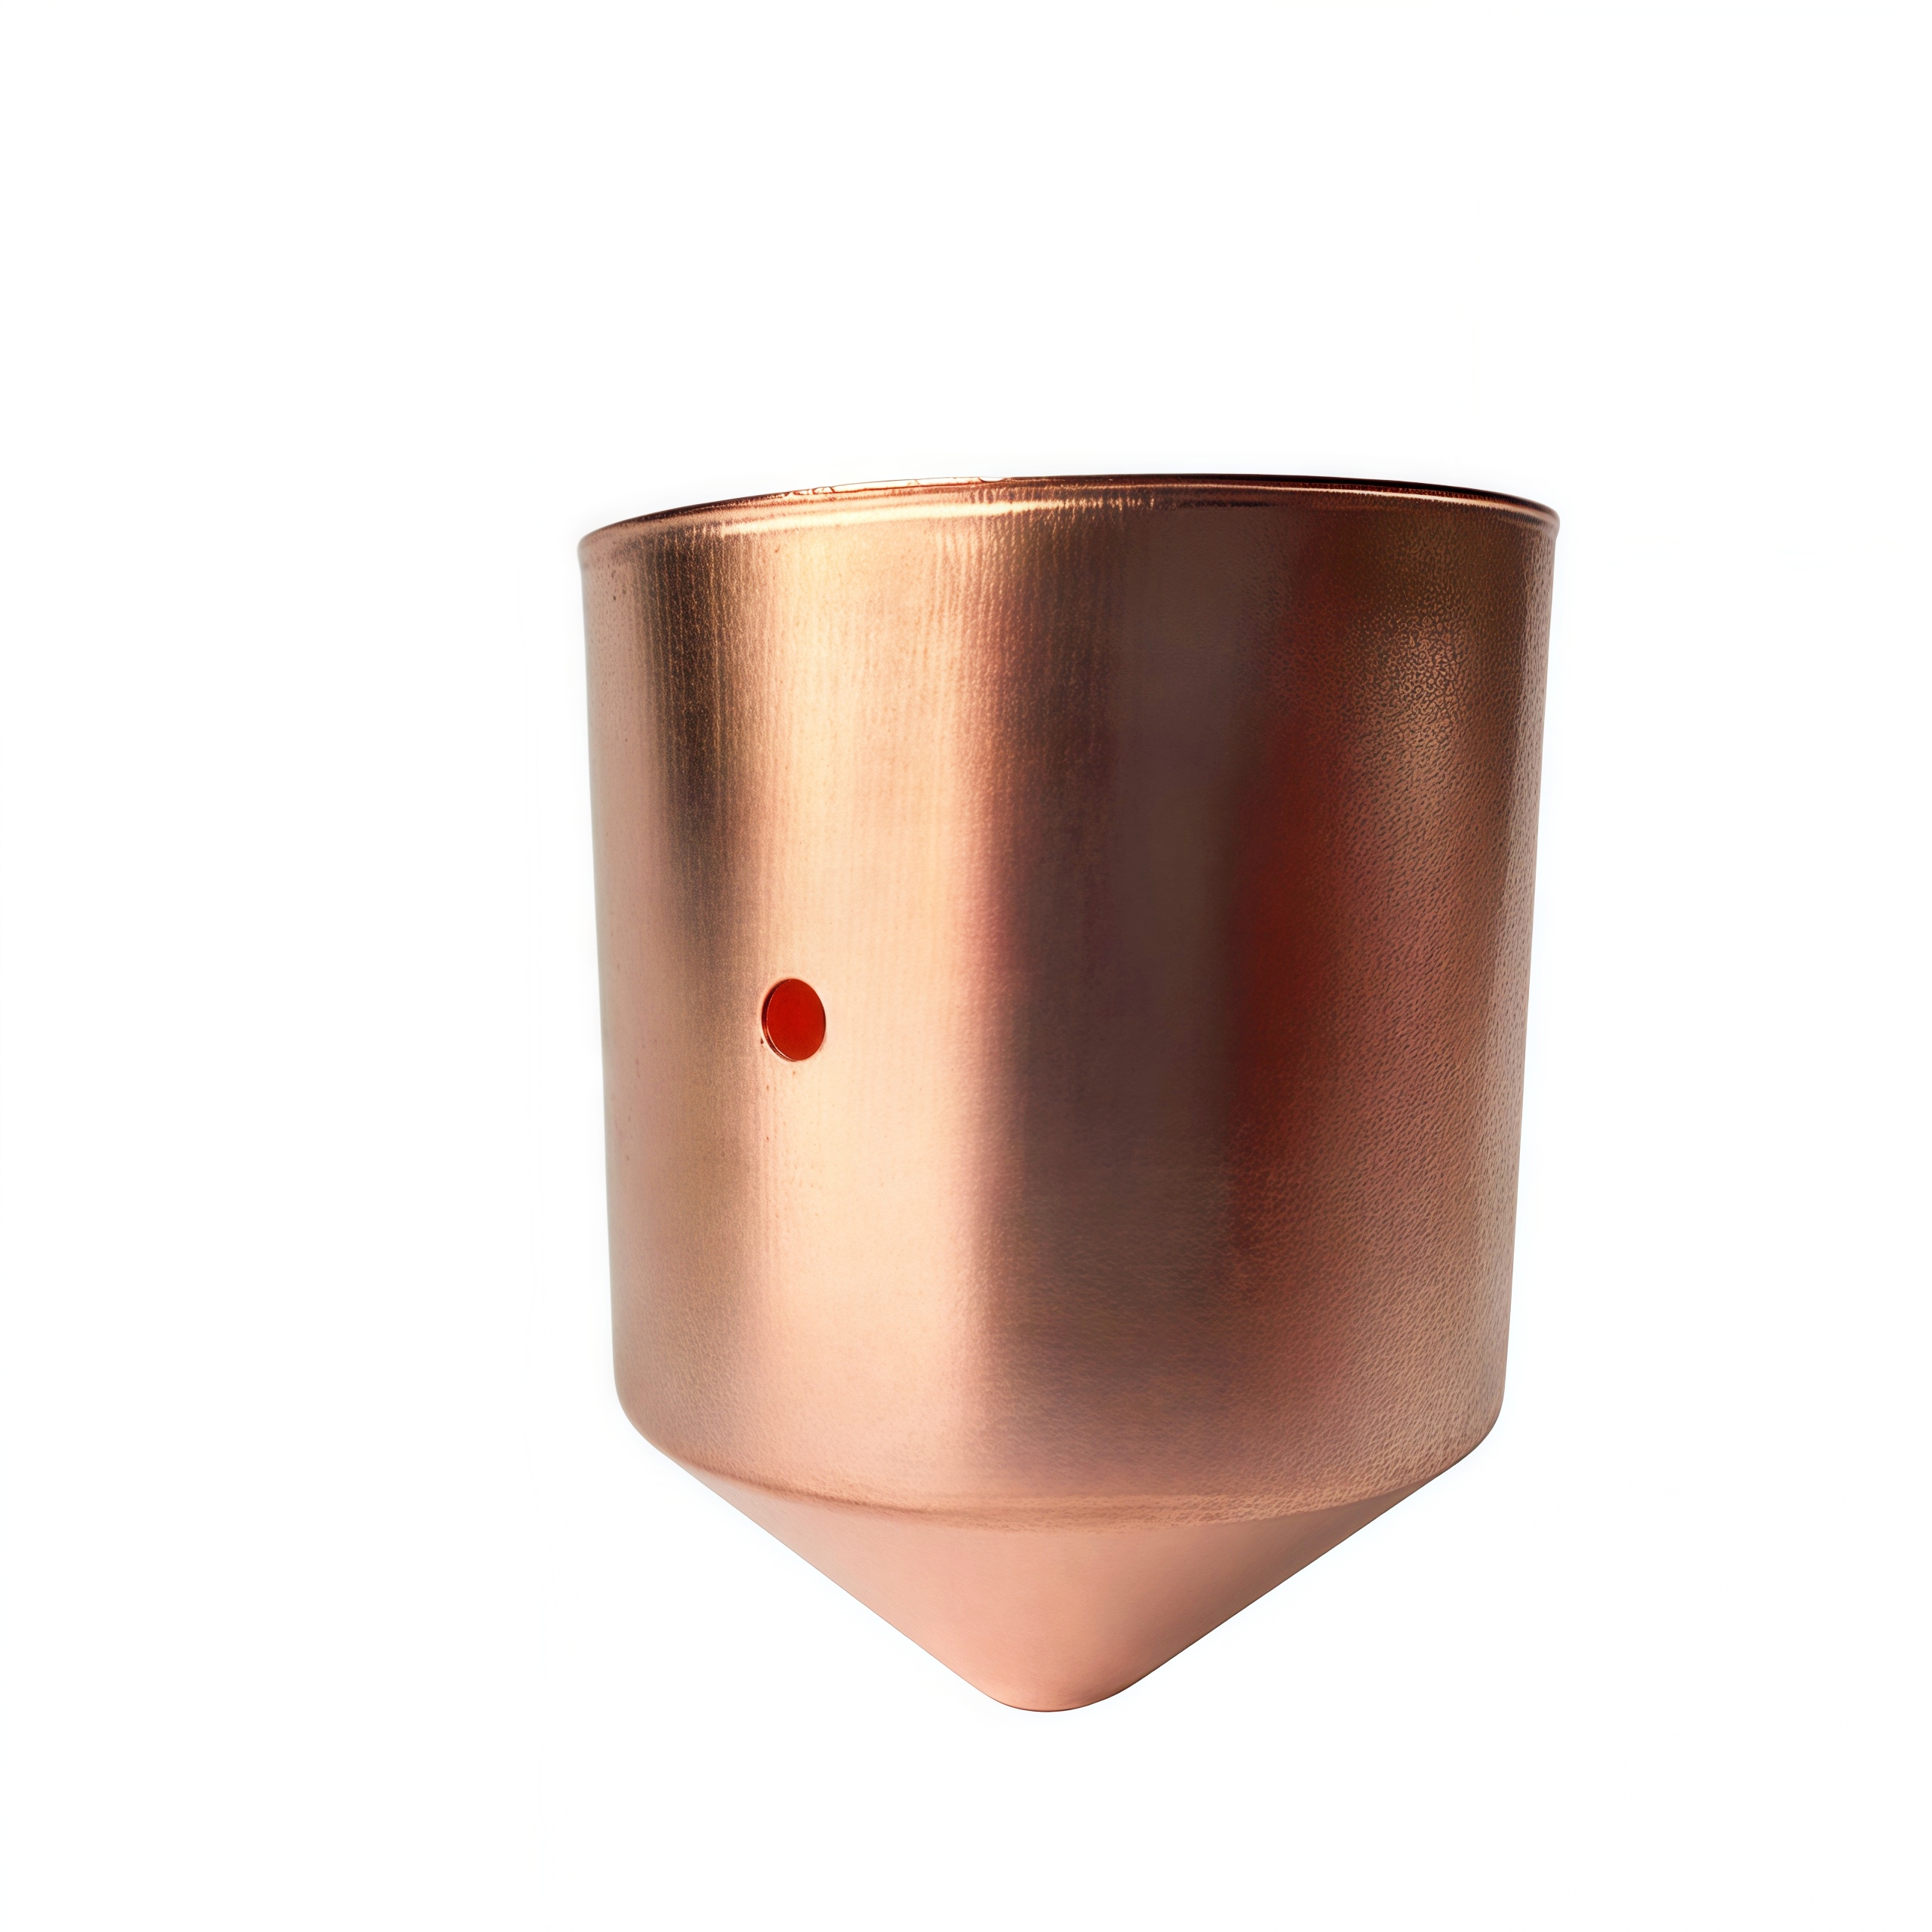
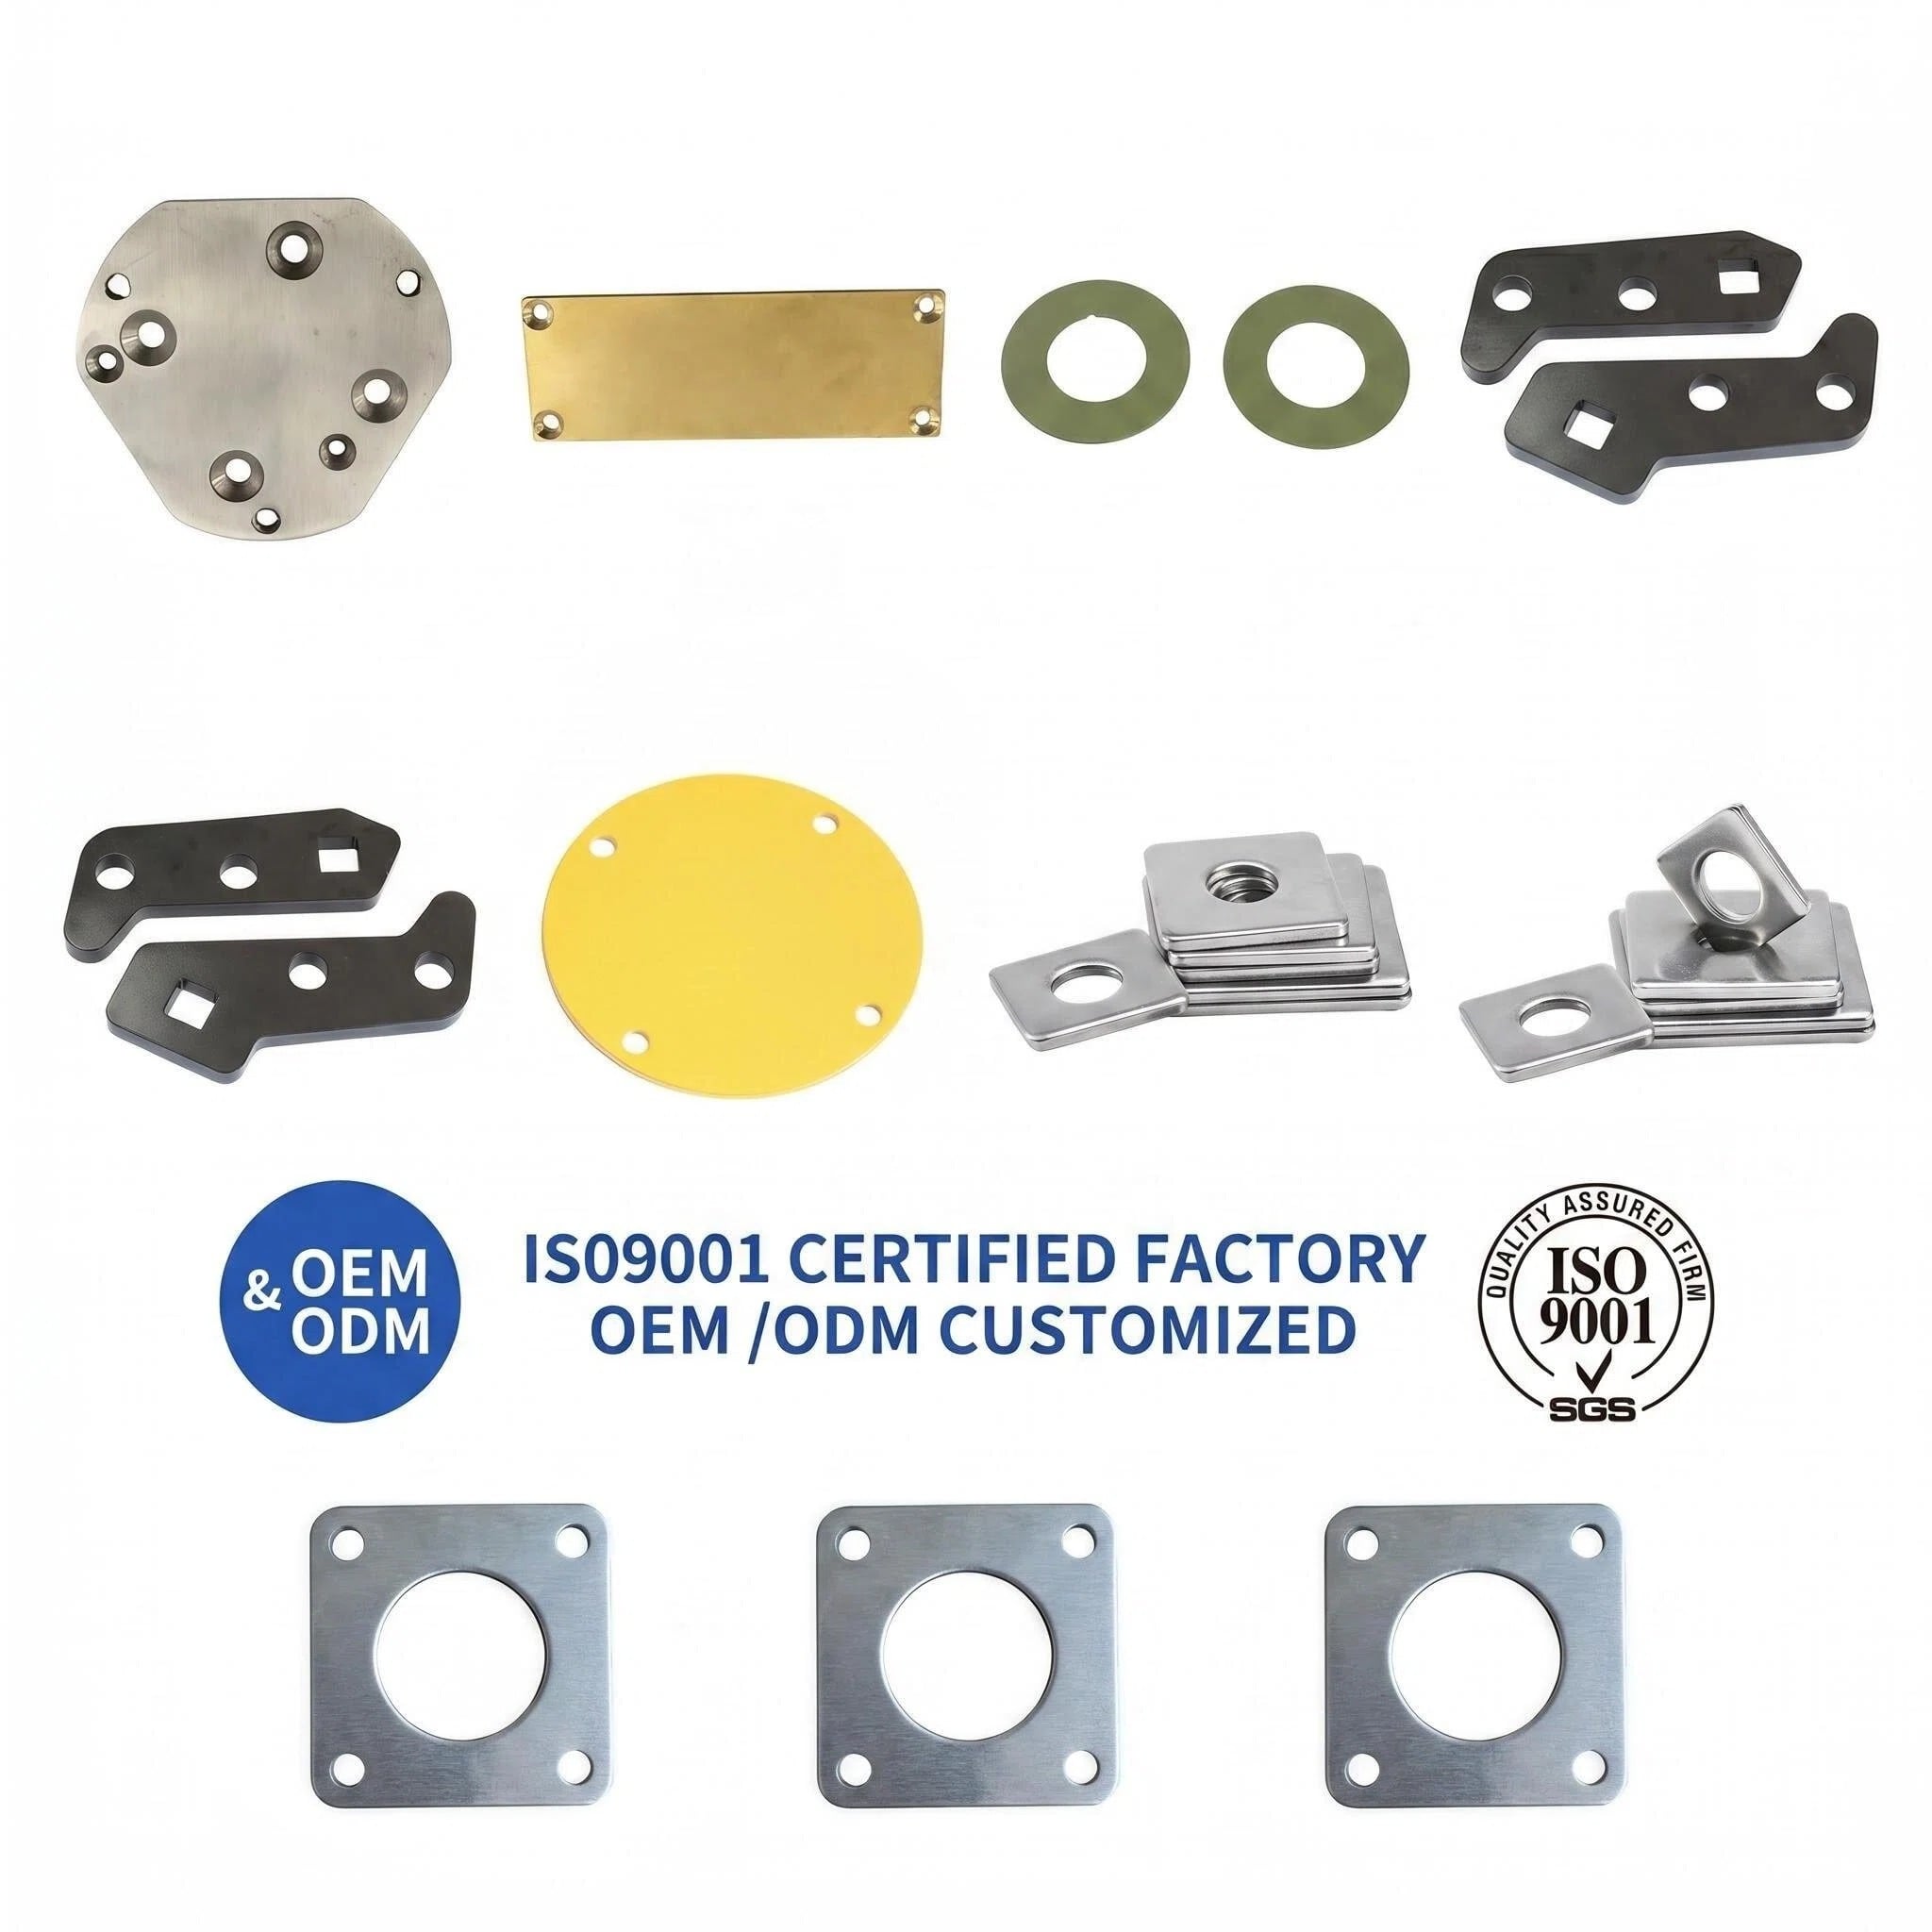
In die vinnig ontwikkelende velde van industriële outomatisering, telekommunikasie en nuwe energie is die vraag na robuuste, dimensioneel akkurate en esteties onberispelike metaalkapsels op ’n altyd-hoë vlak. Cangzhou Deeplink Internasionale Voorsieningsketting Co., Ltd .staan aan die voorkant van hierdie bedryf. Ondersteun deur meer as ’n dekade se vervaardigingservaring en ’n geregistreerde kapitaal van 10 miljoen RMB, lewer ons uitgestrekte fasiliteit van meer as 5 000 vierkante meter eind-tot-eind Aangepaste blaaiermetale vervaardiging diens.
Hierdie gevallestudie gaan diep in ’n onlangse hoë-risiko-projek in waar ons ingenieurspan naadloos mikrometer-niveau lasersnyding, presiese CNC-boogwerk en kundige lastegnieke geïntegreer het om ingewikkelde strukturele samestellings te produseer, wat ons belofte van „vinnige lewering, uitstekende vakmanskap en stabiele gehalte“ nakom.
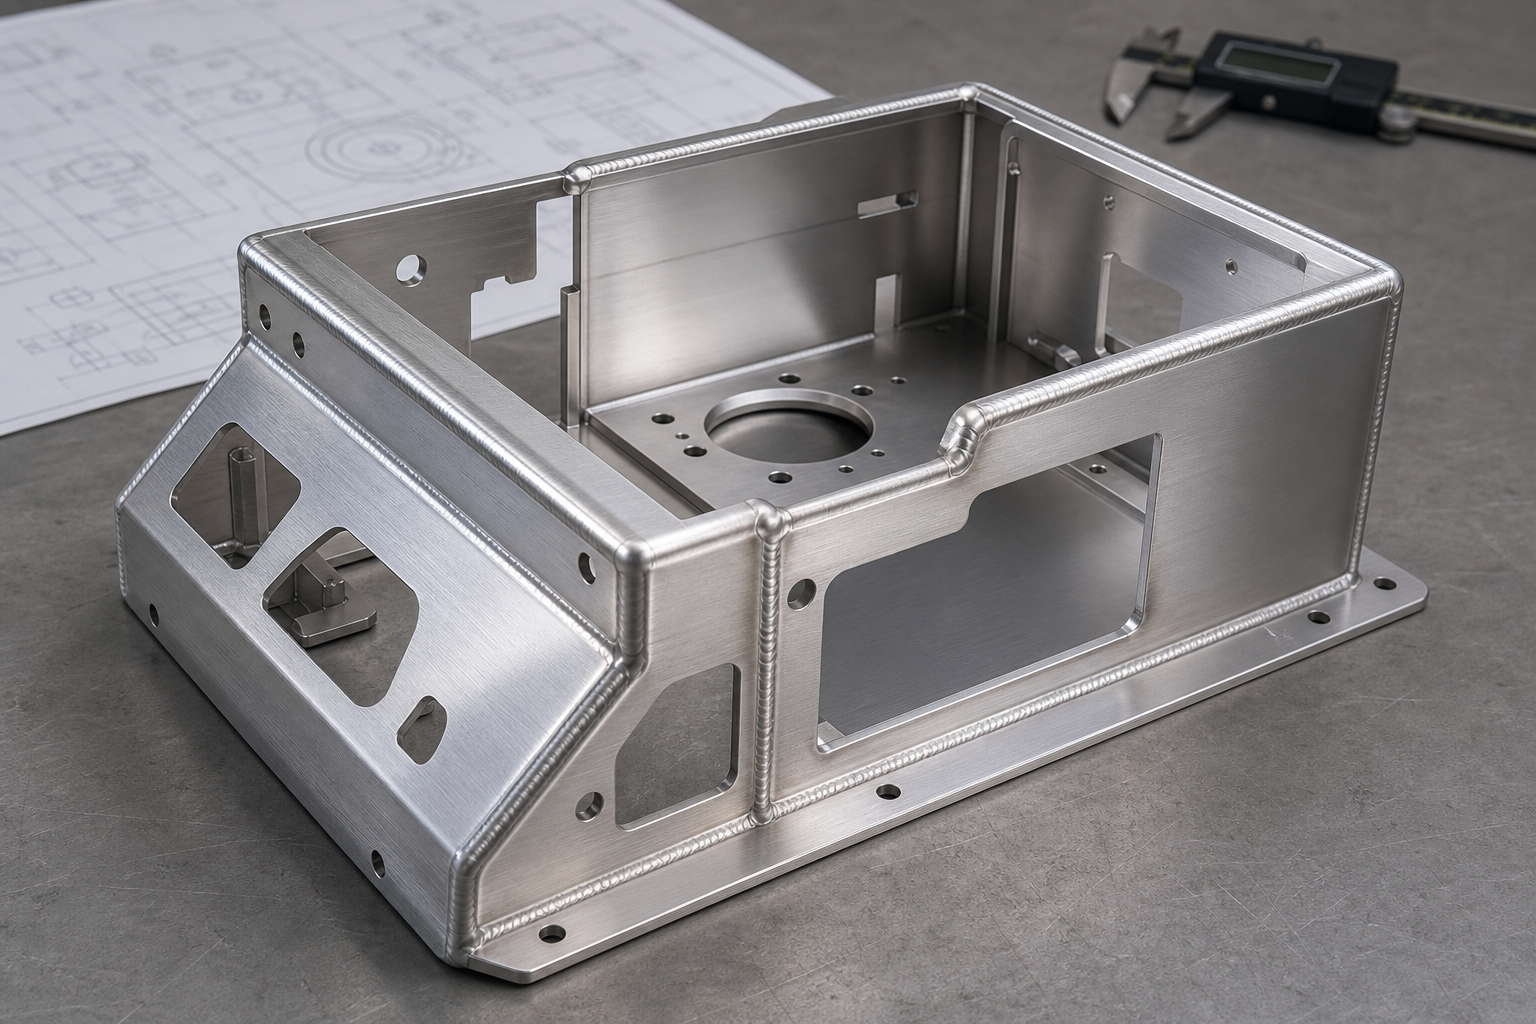
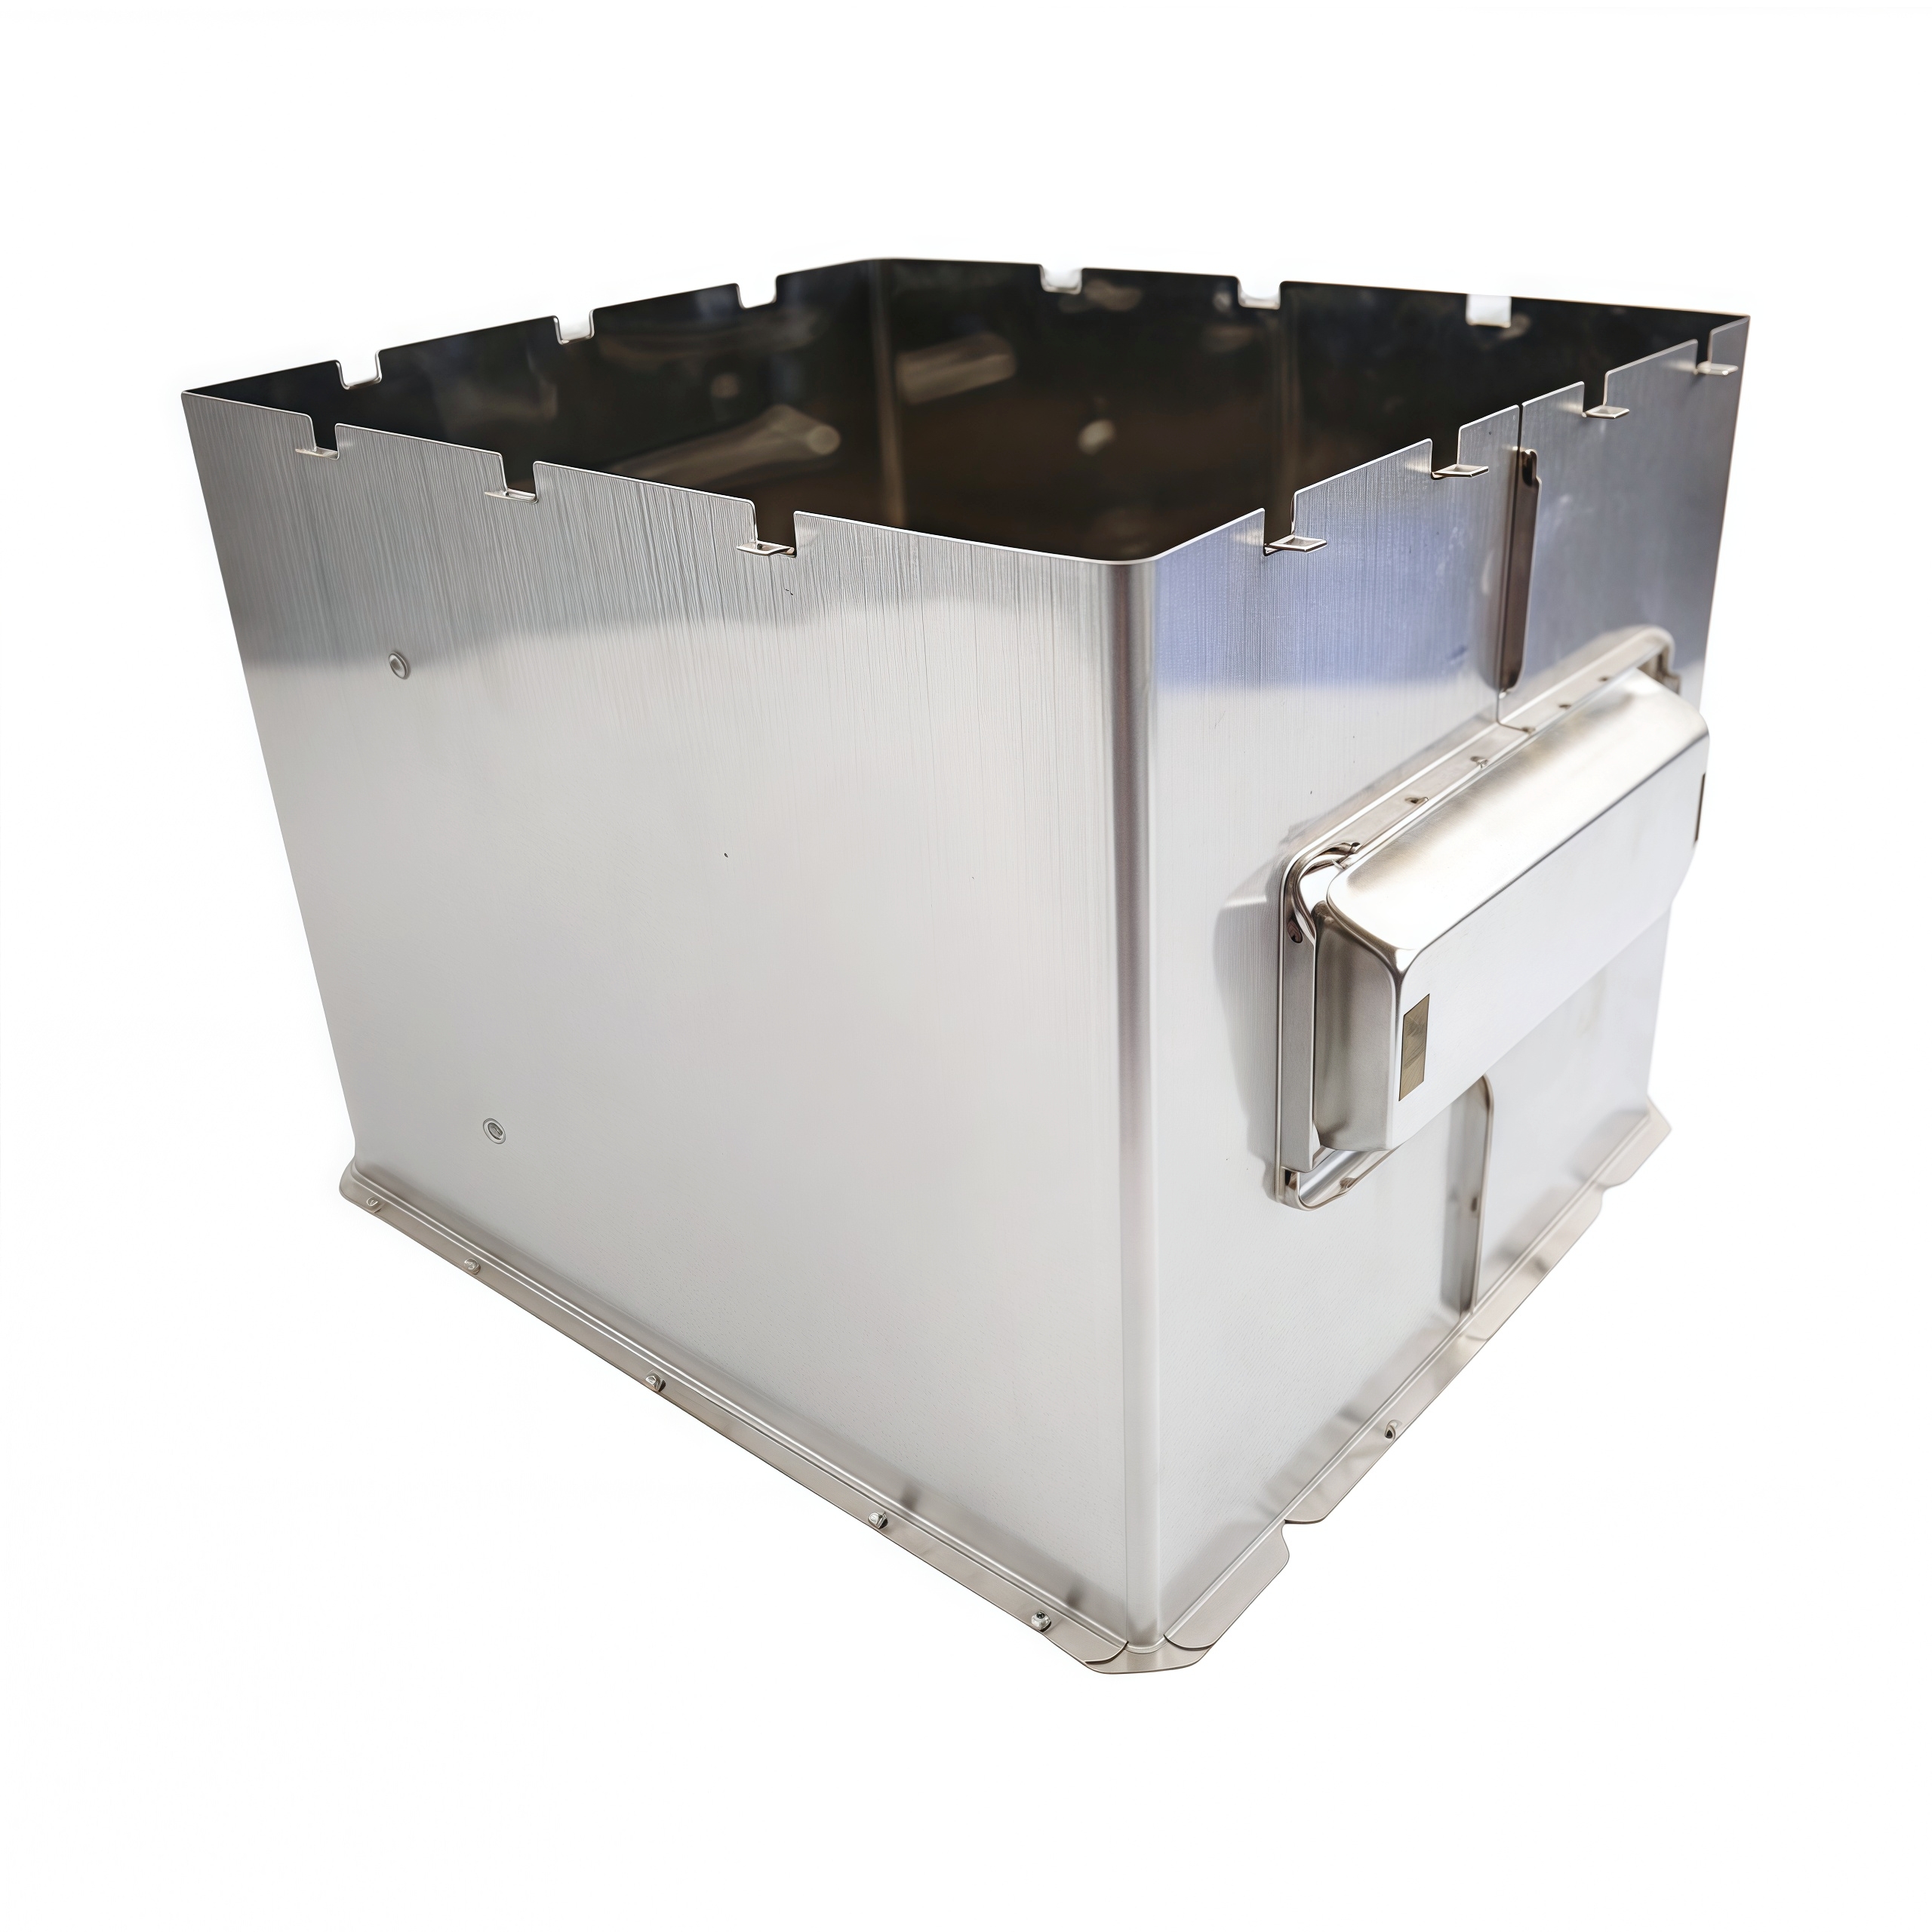
’n Belangrike kliënt in die telekommunikasiesektor het Deeplink benader om swaar, weerbestendige buite-uitrustingskaste te vervaardig. Die projek het ’n kombinasie van hoë strukturele integriteit en streng dimensionele toleransies vereis. Die hoofuitdagings het ingesluit:
Om hierdie streng vereistes te bevredig, het Deeplink ’n hoogs gekoördineerde vervaardigingsstrategie uitgevoer wat staatmaak op ons toestande van die nuutste standaard en volledige integrasie van die hele nywerheidstreek.
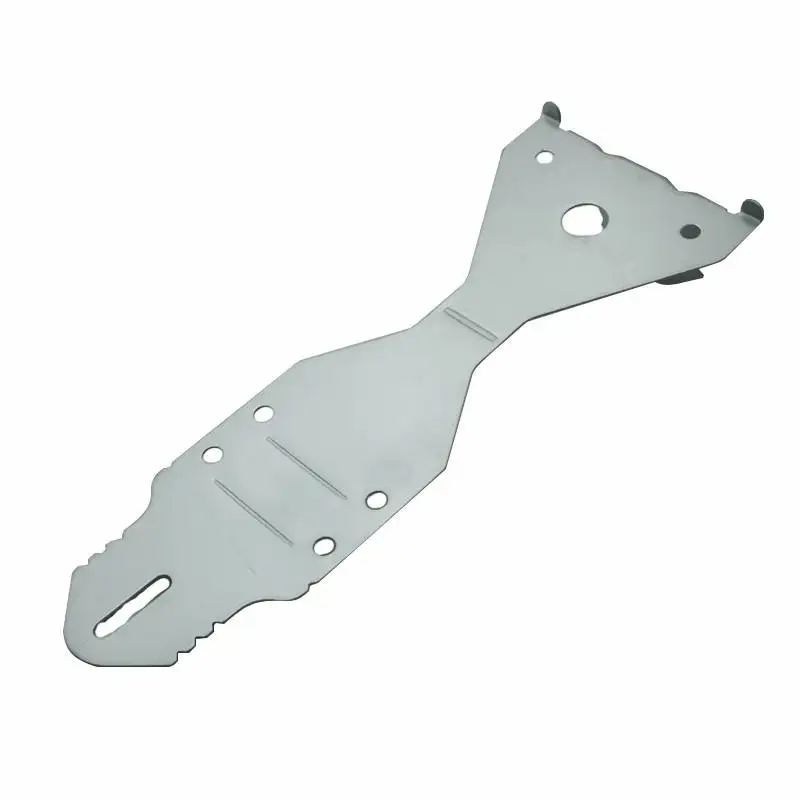
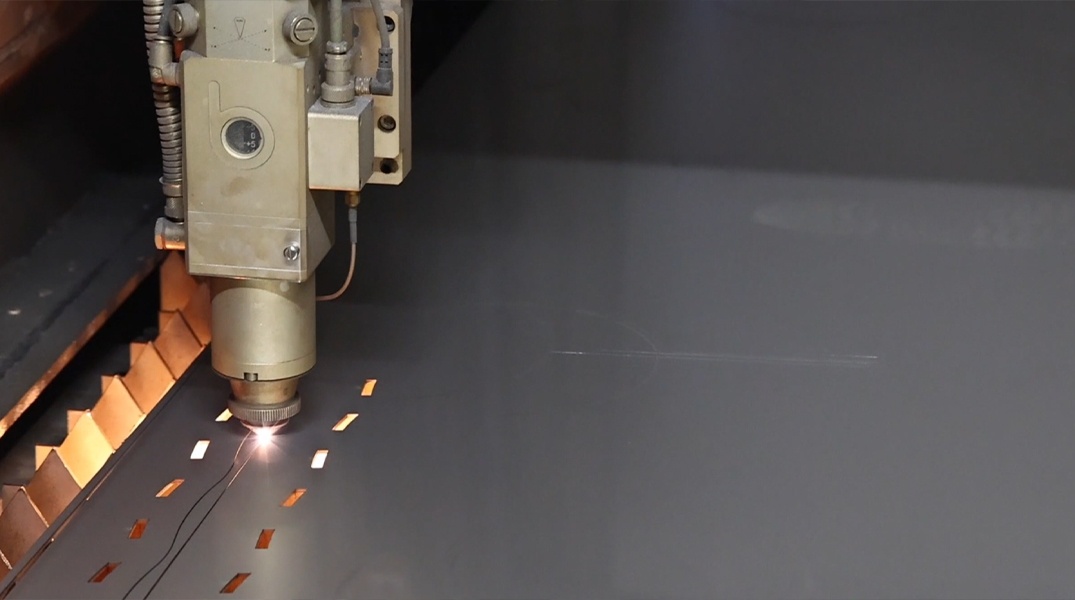
Ons het die produksiesiklus begin met behulp van ons gevorderde vesellaser-uitsnystelsels. Hoë-presisie aangepaste lasersnydiens laat dit vir ons moontlik wees om dik roestvrystaal- en aluminiumplate met buitengewone spoed en akkuraatheid op mikronvlak te verwerk. Die laser se nou kerfwydte het verseker dat ingewikkelde ventilasiepatrone en presiese inklinktande perfek gesny is sonder termiese vervorming of meganiese spanning.
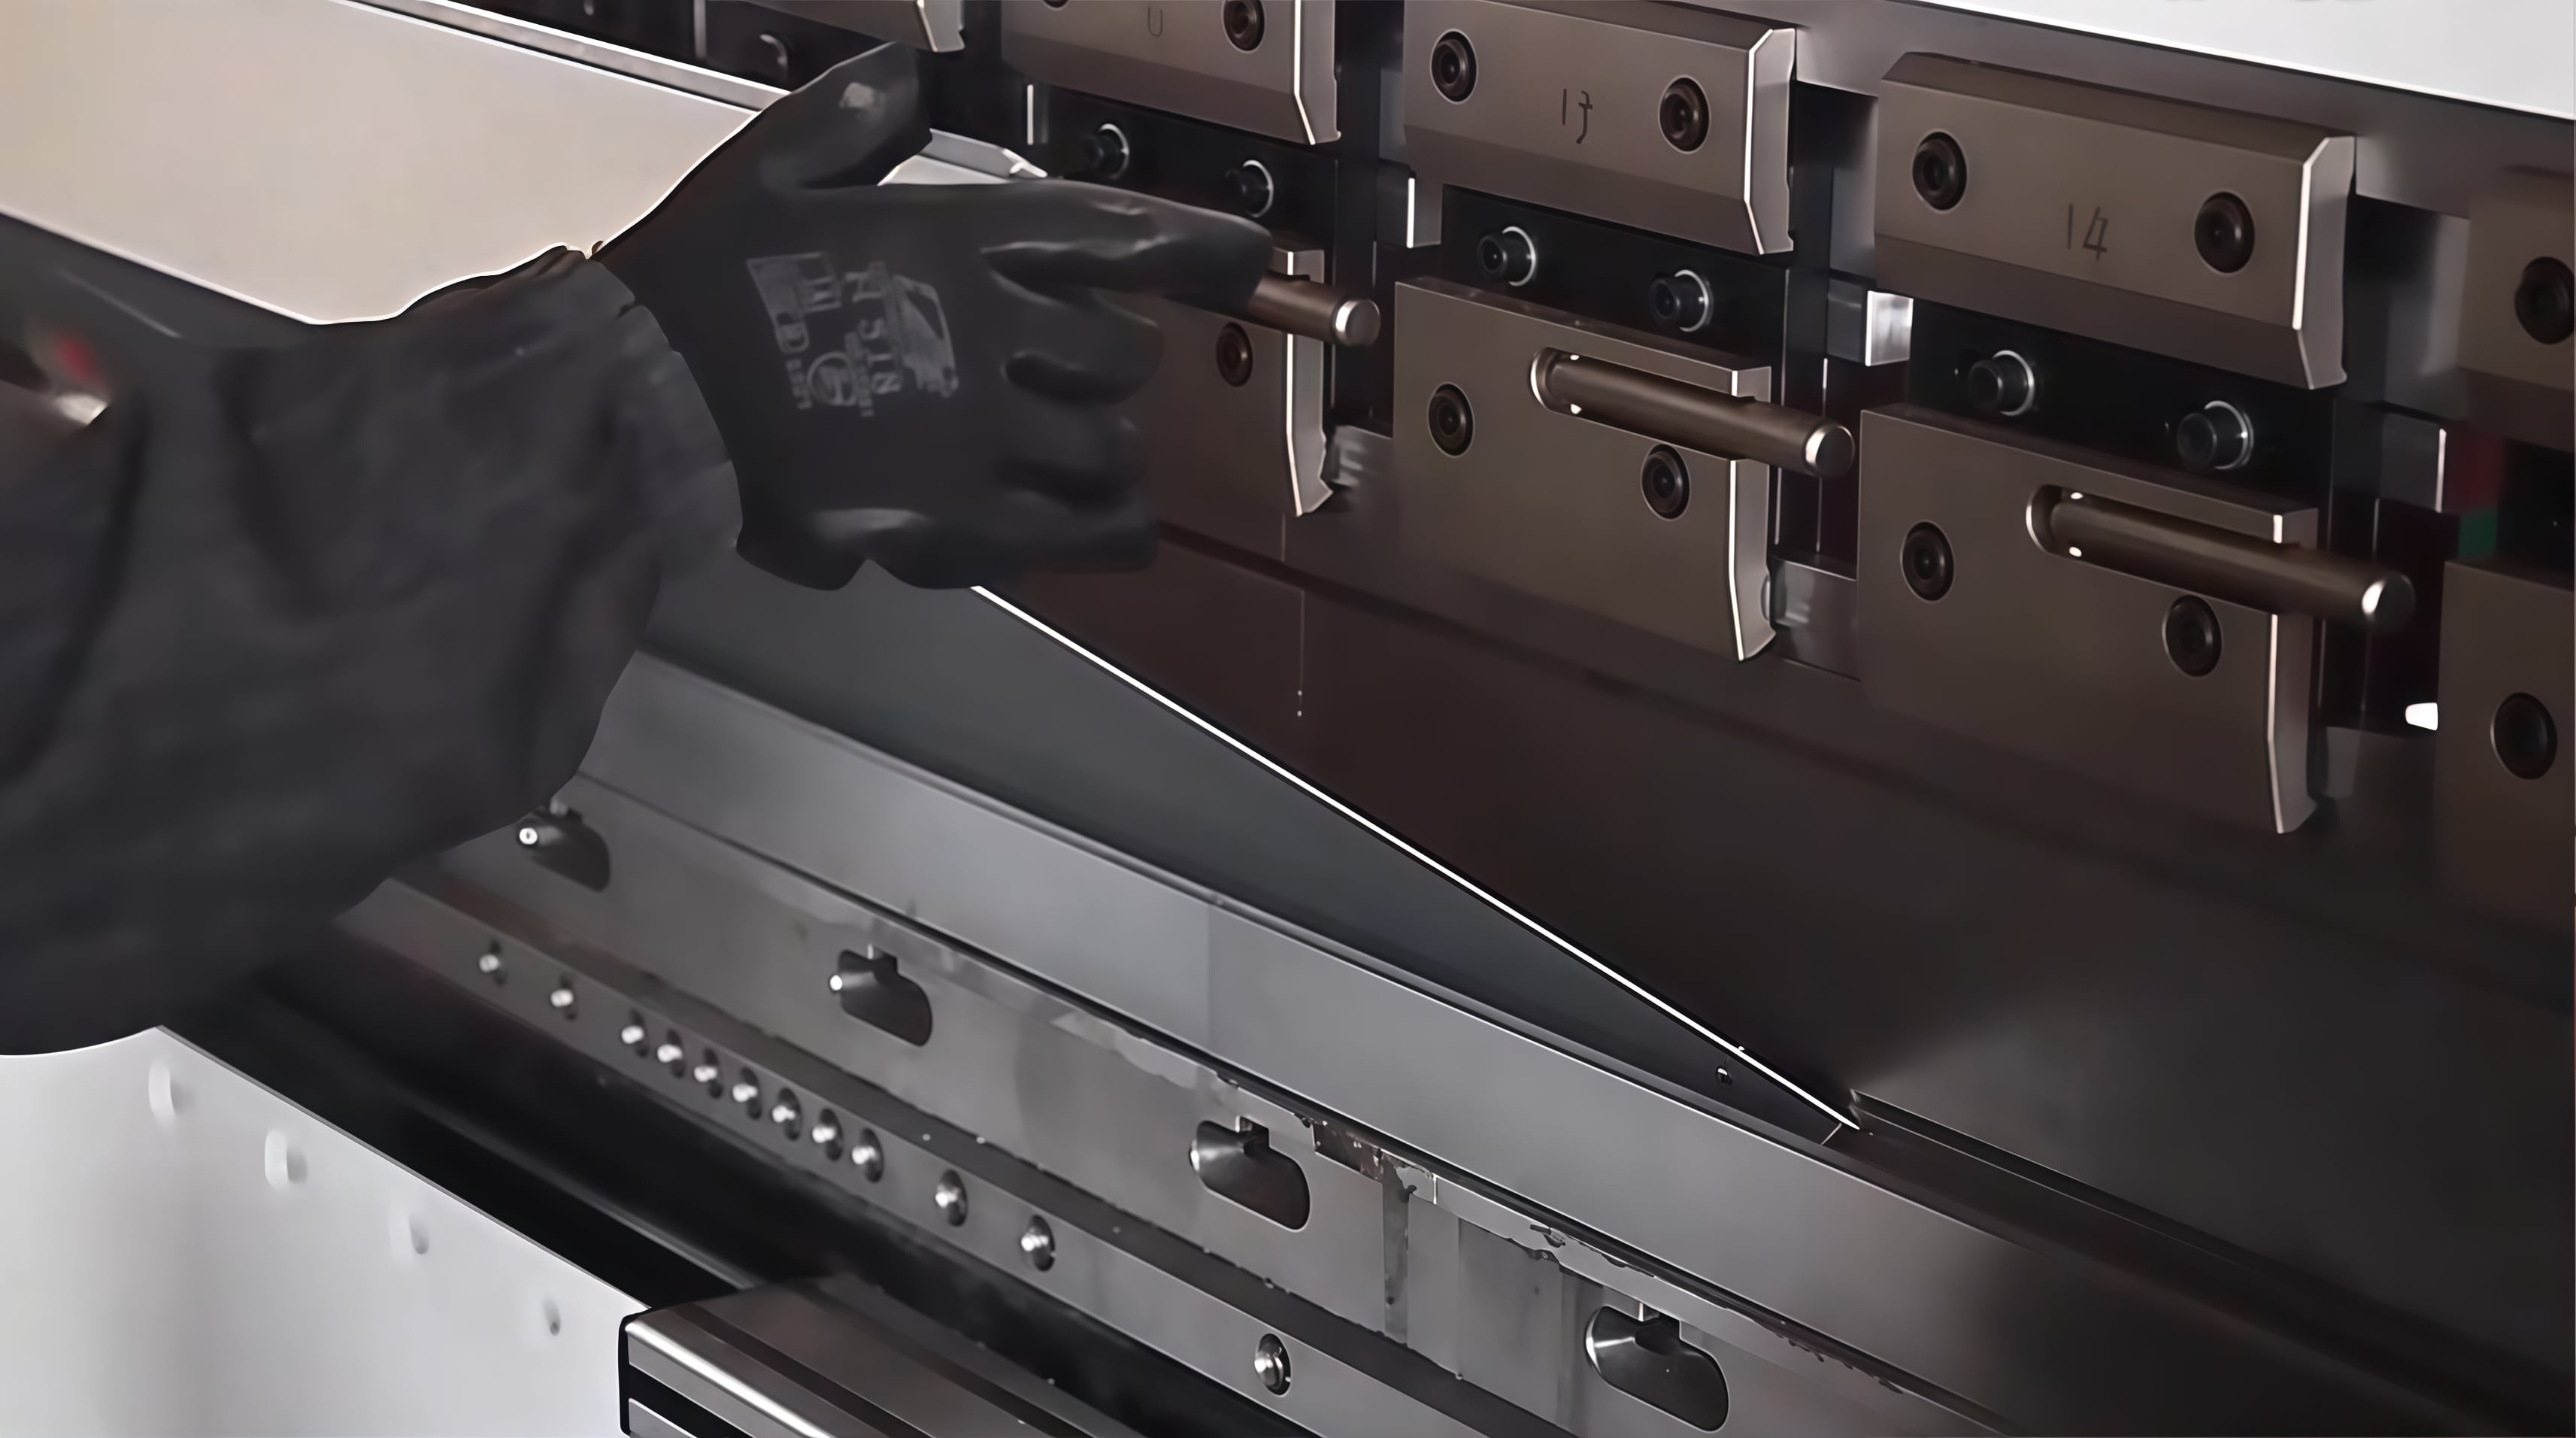
Na die snyfase is die plat patrone na ons CNC-persbrekstasies verskuif. Deur die "kuns en wetenskap van metaalbuig" te verstaan, het ons ingenieurs gevorderde DFM (Ontwerp vir Vervaardigbaarheid)-ontledingsprogrammatuur gebruik om presiese buigtoelaes te bereken en materiaalveerterugslag vooraf te bepaal. Dit het verseker dat elke veelasse-buig met absolute noukeurigheid uitgevoer is, sodat die komplekse meetkundige panele perfek vir samestelling uitgelyn kon word.
Die finale strukturele integriteit is deur kundige verbindingsmetodes bereik. Ons gertifiseerde tegnici het feilloos TIG-lassing gebruik om waterdigte, naadlose verbindings langs die behuisingrande te skep. Vir interne monteerbare skakels het ons koue Sweef- en Nietdele tegnieke gebruik om hitteverwringing te voorkom. Laastens het die behuisings streng oppervlakbehandelings ondergaan, insluitend elektroforetiese polisering, om maksimum korrosiebestandheid te verseker.
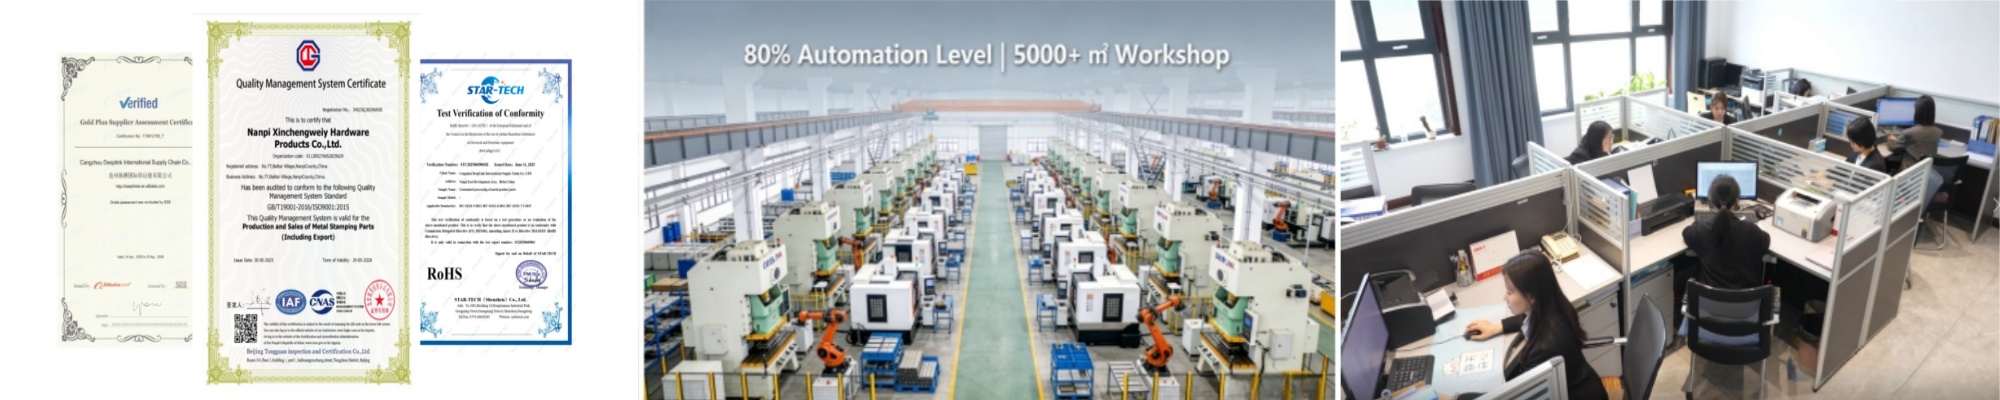
Ons sukses in die lewer van hierdie projek op tyd en binne die begroting word aangedryf deur ons robuuste, verifieerbare infrastruktuur:
Om meer waarde vir ingenieurs- en inkopiespanne te bied, spreek ons algemene tegniese vrae rakende plaatmetaalvervaardiging aan:
V1: Hoekom word hoë-presisie lasersny verkies bo tradisionele ponsing vir ingewikkelde plaatmetaalonderdele? A: Laser Snit verskaf ongeëwenaarde veelsydigheid en presisie. In teenstelling met meganiese ponsing, wat spesiale fisiese stansselle vir elke vorm vereis en soms rafels agterlaat, gebruik lasersny ’n gefokusde ligstraal om deur die metaal te smelt. Dit is ideaal vir ingewikkelde geometrieë, vinnige prototipering en om ’n skoon randafwerking te verseker sonder enige meganiese spanning op die werkstuk toe te pas.
V2: Hoe verseker Deeplink akkuraatheid by multi-as CNC-plaatmetaalbuiging? Apresisie in buiging word bereik deur ’n kombinasie van gevorderde CNC-persbrekke en streng DFM-analise. Deur die presiese K-faktor (materiaaluitrekking) te bereken en die spesifieke treksterkte van roestvrystaal of aluminium in ag te neem, pas ons CNC-stelsels dinamies die perskrag aan om vir materiaalveer terug te kompenseer, wat elke keer perfek konsekwente hoeke verseker.
Q3: Wanneer moet ’n projek laswerk in plaas van klinkwerk vir plaatmetaal-montering gebruik word? Adie keuse hang af van die strukturele en omgewingsvereistes. TIG- of MIG-laswerk is noodsaaklik wanneer die behuising struktureel styf, waterdig of elektromagneties beskerm moet wees. Daarenteen Klink word klinkwerk gebruik om verskillende metale te verbind, interne steunstukke vas te maak waar hittevervorming (van laswerk) vermy moet word, of wanneer die montering dalk in die toekoms weer uitmekaar moet word.
Van aanvanklike tekenplanontwerp en tegniese raadgewing tot finale masjienvervaardiging en wêreldwye versending bied Cangzhou Deeplink ’n werklike eenstopdiens vir u mees uitdagende ingenieursprojekte.
👉 Ontdek ons omvattende plaatmetaal-bewerkingsoplossings 👉 Neem vandag nog kontak met ons kenners op vir ’n persoonlike offerte en DFM-analise
Cangzhou Deeplink is 'n ISO 9001-gesertifiseerde OEM-vervaardiger van spesiale plaatmetaalvervaardiging, metaalstansing, dieptrekking, lasersnyding, laswerk en CNC-bewerking. Ons ondersteun prototipes tot volume-produksie vir wêreldwye industriële projekte. Stuur u tekeninge vir 'n vervaardigingsoordrag.
Die Weslike Gebied van die Ekonomiese Ontwikkelingsone van Nanpi-distrik, Cangzhou-stad, Hebei-provinsie
Auteursreg © 2025 deur Cangzhou Deeplink Internasionale Voorsieningskettingmaatskappy, Ltd. PRIVAATHEIDSPOLITIEK
 EN