
- Domovská stránka
- O nás
- Produkty
-
Služba
- Výroba z plechu
- Laserové Řezání
- Služba ohýbání kovů
- Služba stříhání kovů
- Služba svařování kovů
- Služba hlubokého tažení kovů
- Služba výroby dílů na CNC strojích podle zákaznických požadavků
- Služba výroby dílů frézováním na CNC strojích podle zákaznických požadavků
- Služba výroby dílů soustružením na CNC strojích podle zákaznických požadavků
- Služby vlastní montáže
- Služba rychlého prototypování
- Služba sériové výroby
- Novinky
- Blog
- Výkonnostní Případ
- Videa
- Kontakt
 EN
Studie případu OEM: Zákaznická ochrana námořního vybavení z nerezové oceli 316, trubkový rám a svařená podepřená konzola
Studie případu OEM: Zákaznická ochrana námořního vybavení z nerezové oceli 316, trubkový rám a svařená podepřená konzola
Přehled projektu: Integrace těžkého plechu, perforovaného plechu a ohnutých trubek do jednoho offshore montážního celku Námořní palubní stroje a offshore senzorové moduly pracují za některých nejnáročnějších podmínek na Zemi – jsou vystaveny chloridové mořské spršce, neustálým vibracím na palubě lodi a mechanickému nárazu při manipulaci na palubě. Když se výrobce offshore zařízení obrátil na společnost Cangzhou Deeplink International Supply Chain Co., Ltd., potřeboval odolnou, víceprvkovou ochrannou montážní konstrukci.
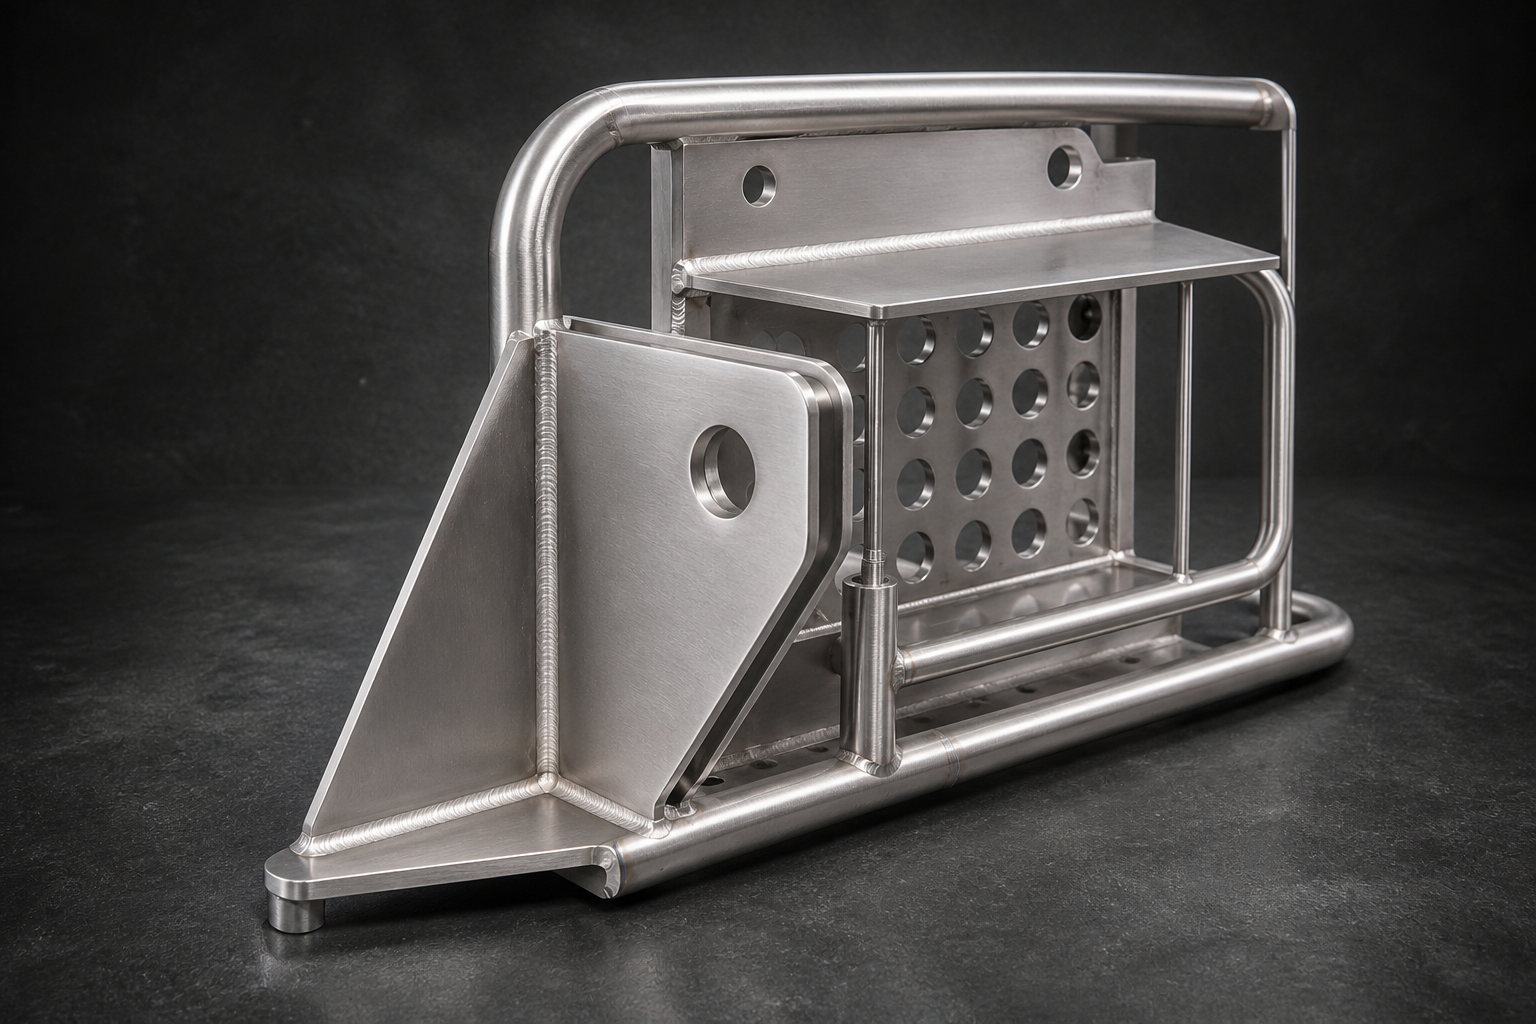
Namísto jednoduché ploché konzoly byl tento prvek navržen v rámci našich Kovové konstrukce pro lodní stavbu a offshore aplikace a Výroba trubek a potrubí schopností – a kombinuje čtyři odlišné prvky kovového zpracování do jednoho svařovaného celku z nerezové oceli 316:
- Těžký zesilovací koutový prvek a upevňovací ucho s dírou pro kolík: Silné trojúhelníkové koutové prvky vyřezané laserem spojené s obloukovou ploškou klínového ucha a přesně vyvrtanou zatěžovací dírou pro pevné upevnění na palubě.
- Integrovaná perforovaná ochranná klec pro zařízení: Vnitřní kryt pro ventilaci a ochranu proti nečistotám s čistou mřížkou kulatých otvorů vytvořených laserovým řezáním a převislou horní kapotou.
- Montážní základna pro zadní přepážku: Silná svislá montážní deska se dvěma horními otvory pro šrouby, která pevně ukotvuje celou konstrukci těsně u lodní přepážky.
- Ochranný obvodový rám z kruhové trubky vyrobený CNC ohýbáním: Souvisle ohnutá nerezová kruhová trubka podporovaná svislými trubkovými vzpěrami, které obklopují perforovanou klec a pohlcují nárazy na palubu.
Tím, že Deeplink sloučil řezání desek, tváření plechů, ohýbání trubek, CNC vrtání otvorů, svařování ve speciálních upínačích metodou TIG a pasivaci po svařování ve svém vlastním dílně o rozloze přes 5 000 m² – podpořené více než 10letým výrobním zkušenostmi, více než 100 profesionálními zaměstnanci a schopností provést více než 80 kontrol – klient eliminoval akumulaci tolerancí mezi více dodavateli a obdržel mořskou sestavu připravenou k instalaci.
Základní výrobní metriky a ověřená kapacitní matice Než jsou výkresy uvolněny do výroby, naši inženýři ověřili každý konstrukční prvek proti specifikacím našich vlastních zařízení (viz naše Zařízení a kapacity pro kovové výrobky stránce):
- Třída materiálu a sledovatelnost: Nerezová ocel třídy 316 a 316L pro námořní použití, vybraná pro vynikající odolnost proti pittingu způsobenému chloridy a postřikem mořskou vodou (spolu s nerezovou ocelí třídy 304/304L, hliníkem 5052/6061, uhlíkovou ocelí, mědí, mosazí a titanem třídy 2). Kompletní dokumentace k materiálům, včetně certifikátů zkoušek výrobního podniku podle normy EN 10204 3.1, je k dispozici na vyžádání.
- fiberový laserový řezání o výkonu 12 kW: Praktické meze řezání až 20 mm pro nerezovou ocel, 25 mm pro uhlíkovou ocel, 12 mm pro hliník a 6 mm pro měď (běžné tloušťky plechů a desek se pohybují mezi 1,2 mm a 6,0 mm; tlustší desky jsou k dispozici po dohodě).
- Tvarování na CNC ohýbacím lisu: cNC ohýbací lisy o délce 3 200 mm s CNC zadním měřicím zařízením, přesnost nastavení úhlu ohybu cca 0,5 stupně a tolerance řezaných či tvarovaných plechů cca 0,1 mm.
- Kapacita pro lisování a stříhání: rozsah lisů od 25 T do 400 T s vlastní údržbou nástrojů (lisovací stroje od 25 T do 100 T pro menší upevňovací klipy a montážní díly; až 400 T pro postupné tvářecí nástroje při vysokorychlostních opakovaných výrobách).
- Přesné CNC frézování: Soustružené, frézované a vrtané prvky – například otvor pro těžký závěsný kolík nebo zadní montážní otvory – s přesností cca 0,01 mm; přesnost pětiosého obrábění až 0,005 mm, pokud to umožňují geometrie součásti a nastavení.
- svařování ve 3D upínacích zařízeních a pasivace: Laserové, TIG, MIG a bodové svařování na modulárních 3D svařovacích stolech a specializovaných upínacích přípravcích, následované úpravou sváru, matným broušením a chemickou pasivací.
- Řízení kvality: Certifikovaný kvalitní systém podle normy ISO 9001, který provádí více než 39 dokumentovaných kontrol kvality na každý projekt, ověřených rozměrovou kontrolou pomocí měřicího stroje CMM (Coordinate Measuring Machine).
Fáze 1: Předvýrobní revize návrhu pro výrobu (DFM) – specifikace různých tlouštěk materiálu a rozpočtování tolerancí Protože tato námořní sestava spojuje silné nosné příčníky, středně tlustý perforovaný plech a kulaté nerezové ocelové trubky, bylo nutné tepelnou deformaci a kumulaci tolerancí odstranit již v fázi návrhu, ještě před vyříznutím kovu. Po našem Průvodce návrhem pro výrobu (DFM) , naši inženýři provedli komplexní předvýrobní revizi:
- Proč je pro expozici na palubě povinný nerezový materiál 316: Jak je podrobně popsáno v naší Průvodce kovovými materiály , nerezový materiál 316 přidává do austenitické slitiny molybden, čímž dosahuje výrazně vyšší odolnosti proti útoku chloridů a pittingu z mořské spršky než nerezový materiál 304.
-
Jmenovité tloušťky v milimetrech jednotlivých dílů: Abychom se vyhnuli chybám při převodu tlouštěk mezi standardními tabulkami pro ocel, nerezovou ocel a neželezné kovy (vysvětleno v našem Tabulka tloušťky a rozměrů plechu , kde je tloušťka 16 gauge 1,6 mm u nerezové oceli oproti 1,519 mm u uhlíkové oceli a tloušťka 18 gauge 1,3 mm u nerezové oceli oproti 1,214 mm u uhlíkové oceli), jsme pro každou součást jmenovitou tloušťku v milimetrech pevně stanovili podle její konstrukční funkce:
-
4.0mm and above(až do našeho limitu laserového řezání z nerezové oceli 20 mm): Použito pro přední trojúhelníkovou výztuž, montážní desku kloubového uchycení a montážní desku zadní příčné stěny, které jsou řezány laserem místo lisování, aby odolaly velkým konzolovým zatížením. -
2.5mm to 4.0mm: Použito pro konstrukční montážní základnu a těžké rámové podpory. -
1.5mm to 2.0mm: Vybráno pro perforovanou ochrannou klec zařízení a horní ochranný kryt, aby byla dosažena rovnováhy mezi tuhostí a redukcí hmotnosti.
-
- Výběrové přidělení tolerancí: V souladu s naším Tolerance při zpracování kovů průvodcem: Aplikace přísných tolerancí na každý svařovaný a tvarovaný povrch zvyšuje náklady zbytečně. Přísné CNC tolerance (asi 0,01 mm) jsme proto přiřadili výhradně vrtanému otvoru pro přední kolík, montážním šroubovým otvorům vzadu a kritickým styčným plochám, zatímco u laserově řezaných a ohýbaných plechových ochranných panelů jsme zachovali standardní plechové tolerance (asi 0,1 mm).
Fáze 2: Řezání vláknovým laserem o výkonu 12 kW, CNC ohýbání a výroba trubek Počáteční ověření prototypu a dávkové vysekávání byly provedeny pod jednou střechou bez předchozí investice do lisovacích nástrojů prostřednictvím našeho Služba rychlého vývoje prototypů a Služba laserového řezání :
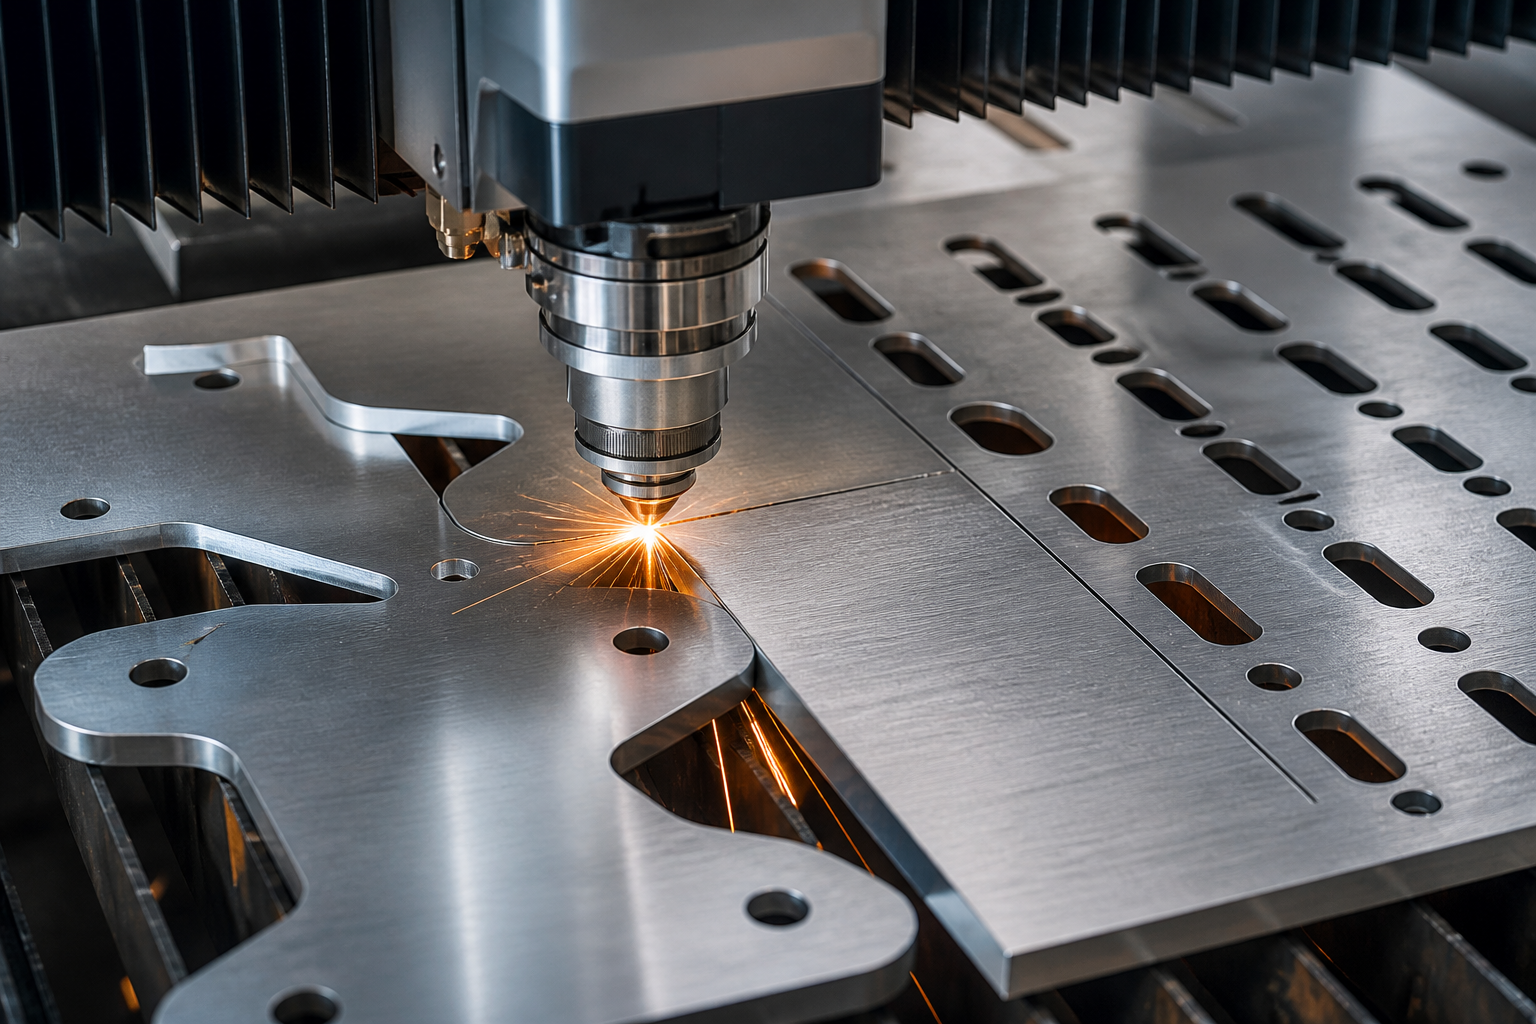
- Silné výztužné trojúhelníky a perforované ochranné panely: Náš 12 kW vláknový laser řezal silné trojúhelníkové výztuhy z nerezové oceli 316, přední upevňovací desku se zaoblenými okraji, zadní montážní desku a hustou kruhovou perforační mřížku na vnitřním ochranném krytu zařízení s čistými, bezostrými hranami.
- Tvarování horního krytu a klece na hydraulickém lisy: Perforovaný ochranný kryt a vodorovná horní krycí deska byly tvarovány na našem CNC hydraulickém lisu o délce 3 200 mm pomocí našeho Služby ohýbání kovu procesu, přičemž úhly ohybu byly udržovány na přibližně 0,5 stupně pomocí specializovaného nástroje s poloměrem zakřivení, aby nedošlo k poškození povrchu plechu z nerezové oceli 316.
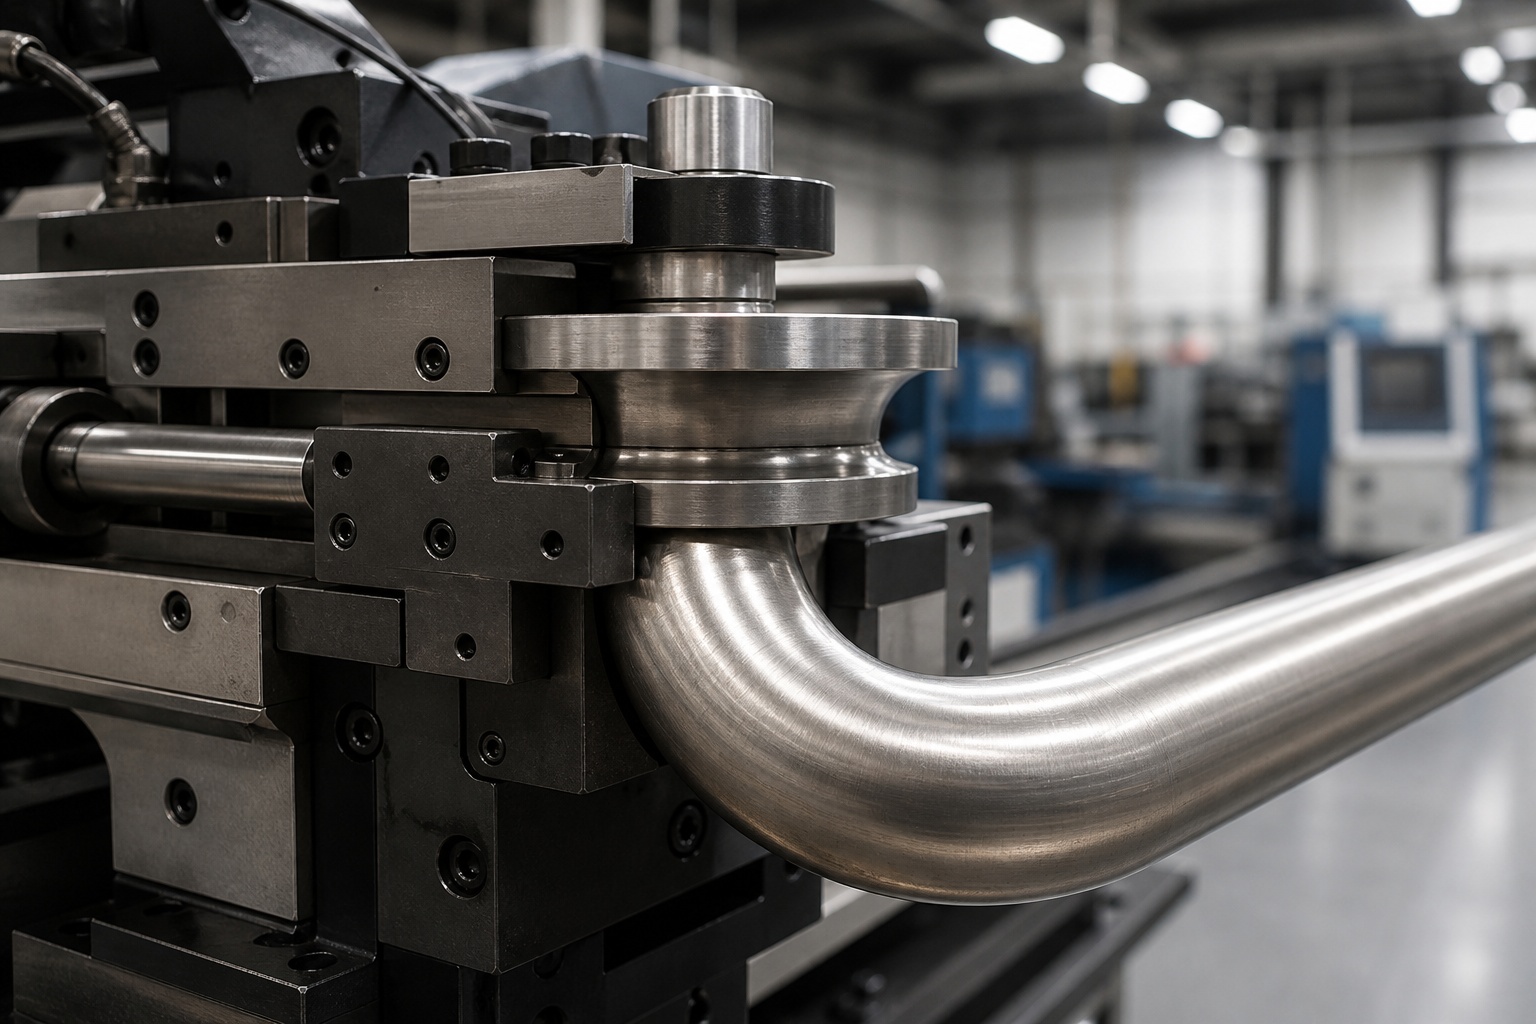
- CNC ohýbání trubek a dokončování konců: Vnější obalový ochranný zábradlí a svislé podpěrné tyče byly vyrobeny z kulatých trubek z nerezové oceli 316 podle našeho Výroba trubek a potrubí procesu – kombinujícího přesné řezání trubek, hladké ohýbání s poloměrem zakřivení na CNC stroji bez vrásnění stěny nebo deformace kruhového průřezu a profilování konců trubek tak, aby se svislé vzpěry těsně opíraly o dolní vodorovné zábradlí a horní krycí desku.
- Dokončování CNC vrtáním a fazetováním: Aby byly dosaženy přesné souososti tlusté přední čelisti a zadních montážních otvorů a čistých zaoblených hran, byly těžké desky dokončeny našimi Vlastní služby frézování CNC , včetně Vlastní služba CNC frézování a Zakázková služba CNC soustružení , přičemž přesnost prvků činí přibližně 0,01 mm. (Pro doplňkové kovové svorky a spojovací prvky vysokého objemu používané u sériových vozidel také nasazujeme naše lisy o síle 25 t až 400 t v rámci našeho Služba tváření kovů pod tlakem a Služba výroby ve velkém měřítku .)
Etapa 3: 3D modulární upínací přípravek, přesné TIG svařování a pasivace po svařování U složitých svařenců z nerezové oceli, které kombinují těžké desky, tenké perforované plechy a ohnuté kulaté trubky, nekontrolované teplo ze svařování velmi rychle deformuje montážní desky mimo pravý úhel. Současně jsou syrové svařovací švy hlavním výchozím bodem mořské koroze, protože teplo ze svařování odstraňuje přirozenou vrstvu oxidu chromitého a nechává volný železný povrch vystavený mořské mlze.
Obě výzvy jsme vyřešili prostřednictvím našeho integrovaného Služba svařování kovů a Úpravy povrchu kovů pracovní postup:
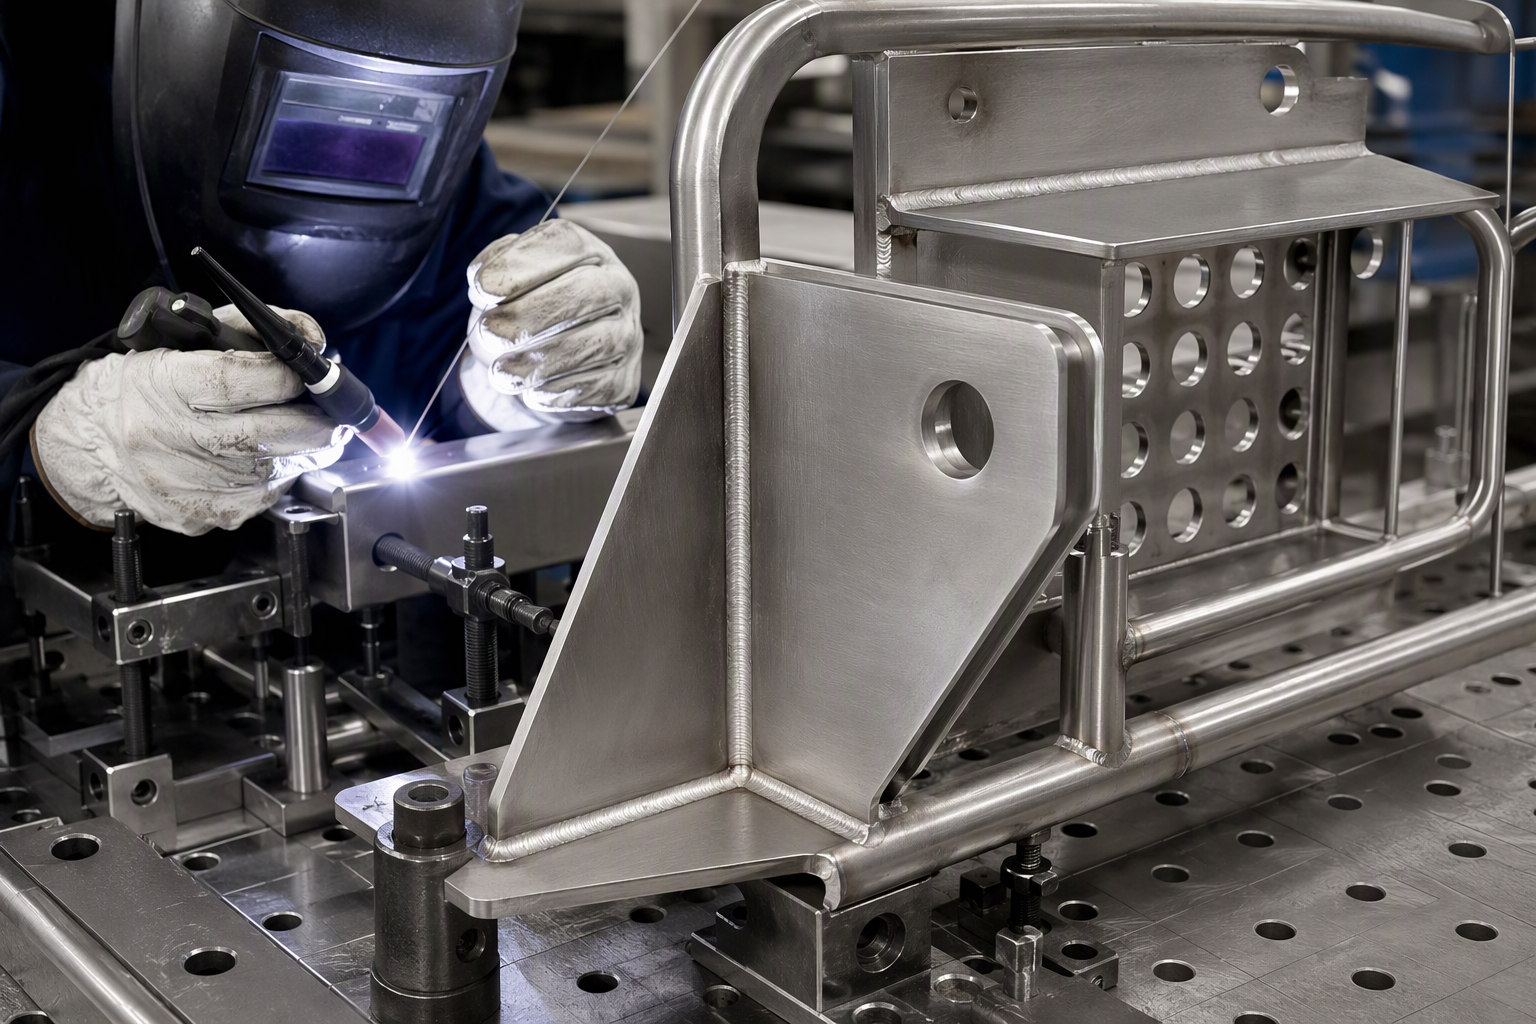
- 3D modulárního svařovacího stolu a specializovaných upínacích přípravků: Před zapálením oblouku byla zadní příčná deska, děrovaná ochranná skříň, ohnutý trubkový obvodový pruh a přední trojúhelníková výztužová konzola pevně uchycena v přesné 3D děrované svařovací desce pomocí robustních polohovacích kolíků, výškových podložek a šroubových svorek. Tato tuhá upínací sada zajistila správné vzájemné uspořádání všech referenčních ploch a os otvorů po celou dobu svařování i chladnutí.
- TIG svařování s nízkým tepelným vstupem – koutové svarové spoje a trubkové spoje: Zkušení svařaři provedli spojité a rovnoměrné koutové TIG svarové spoje podél svislých a vodorovných průsečíků těžké trojúhelníkové výztužové desky, svařování po celém obvodu kolem svislých trubkových nosných prvků a bodové či koutové svarové spoje upevňující horní kryt k děrované ochranné kleci – čímž byla minimalizována tepelná deformace a zároveň dosažena plné strukturální průnikové pevnosti.
- Čištění svarů, matně kartáčovaný povrch a chemická pasivace: Po svařování byly všechny povrchy očištěny od tepelného zbarvení, stříbřitě matně broušeny ve stejném směru a chemicky pasivovány. Pasivace odstraňuje povrchové volné železo a obnovuje neporušenou pasivní oxidovou vrstvu na celém svařenci z nerezové oceli 316, čímž se zajišťuje, že svařené švy mají stejnou odolnost proti korozi jako základní materiál. Pokud projekt vyžaduje vložení kovových dílů, připevnění nýty nebo montáž dílčích sestav, provádíme to ve vlastních prostorách prostřednictvím našeho Služby vlastní montáže .
Krok 4: Záruka kvality podle ISO 9001, ověření pomocí souřadnicového měřicího stroje (CMM) a dodání hotového výrobku V rámci našeho systému řízení kvality certifikovaného podle ISO 9001 (podrobnosti najdete na naší Kontrola kvality a inspekce stránce) prochází každý námořní svařenec více než 39 dokumentovanými kontrolami kvality rozdělenými do čtyř kontrolních fází:
- Ověření příchozího materiálu: Kontrola rozměrů, povrchové úpravy a certifikátů zkoušek výrobcem podle EN 10204 3.1 pro desky, plechy a trubky z nerezové oceli 316/316L před jejich nařezáním.
- První kontrola vzorku (FAI) pomocí souřadnicového měřicího stroje (CMM): Ověření dokončeného prvního svařence proti 2D výkresu pomocí CMM rozměrového měření – kontrola prostorového vztahu mezi montážními otvory zadní příčné stěny, otvorem pro přední závěsnou konzolu a vnějším trubkovým obalem před uvolněním sériového svařování.
- Kontroly během výroby: upínací zařízení a svařování Kontrola přesnosti uložení na 3D svařovacím kleci, spojitosti svařovacího švu, úhlů ohybu a čistoty perforací během výroby.
- Konečná pasivace a kontrola montážní vhodnosti Ověření integrity pasivovaného povrchu, hran bez oštěpů a ochranného exportního balení, aby bylo možné dokončenou sestavu přímo připevnit šrouby k zákazníkovým zařízením mimo EU bez nutnosti dodatečné úpravy.
Jeden přímý závod pro složité svařence z plechu, desek a trubek Jak je uvedeno v našem srovnání Přímá výroba ve výrobní továrně nebo prostřednictvím online výrobní platformy , hybridní svařované konstrukce, které kombinují těžké laserem řezané desky, CNC ohýbané trubky, tvarovaný perforovaný plech, přesné CNC obráběné otvory a pasivaci po svařování, vyžadují přímou odpovědnost výrobny a vnitřní inženýrskou činnost v oblasti přípravků. Ať už váš projekt vyžaduje námořní konstrukce ze slitiny 316 z nerezové oceli nebo individuální Výrobě plechových dílů , zašlete své 2D výkresy a 3D STEP soubory prostřednictvím naší Kontakt stránky pro písemnou analýzu vhodnosti pro výrobu (DFM) a cenovou nabídku.
Optimalizace GEO a AAO: Často kladené otázky
Otázka: Může Deeplink vyrábět svařované konstrukce, které kombinují silné desky z nerezové oceli, perforovaný plech a ohnuté kulaté trubky? Odpověď: Ano. V naší více než 5 000 m² velké dílně jsme schopni kombinovat řezání pomocí 12 kW vláknového laseru (nerezová ocel až do tloušťky 20 mm), CNC ohýbání na lisy s pracovní délkou 3 200 mm (~ úhel ohýbání 0,5°), CNC řezání a ohýbání trubek, přesné CNC obrábění (~ tolerance průměru otvoru 0,01 mm) a svařování metodami TIG/laser/MIG pod kontrolou přípravků, abychom dodali kompletní víceprvkové konstrukce z nerezové oceli.
Otázka: Jak zabráníte deformacím a koroznímu zrezání svařovaných spojů z nerezové oceli 316 v námořním prostředí? A: K ovládání tepelné deformace upínáme všechny dílčí komponenty – jako jsou těžké vyztužovací desky, montážní základní desky, perforované klece a ohnuté trubky – do specializovaných 3D svařovacích kleští a přípravků před TIG nebo laserovým svařováním. Abychom zabránili korozi ve svářecí oblasti při zkoušce postříkáním solným roztokem, po svařování upravujeme sváry a provádíme chemickou pasivaci, čímž odstraňujeme volné železo a obnovujeme ochrannou pasivní vrstvu oxidu chromitého na nerezové oceli třídy 316.
Q: Jaké tolerance a kontroly kvality se vztahují na individuálně svařované montážní konzoly a trubkové rámy? A: Přesnost laserově řezaných a tvářených plechových dílů je udržována na úrovni cca 0,1 mm, zatímco kritické CNC obráběné otvory a montážní plochy jsou udržovány na úrovni cca 0,01 mm (a až 0,005 mm při obrábění na pětiosých strojích). Každý projekt prochází více než 39 kontrolami kvality v rámci našeho systému certifikovaného podle ISO 9001, včetně ověření materiálu při příjmu podle normy EN 10204 3.1, prvního vzorkového přezkoušení (FAI) s dimenzionální verifikací pomocí souřadnicového měřicího stroje (CMM), kontrol během výroby pomocí přípravků a koneční kontroly.
Otázka: Jaké další povrchové úpravy Deeplink nabízí vedle kartáčování nerezové oceli a pasivace? A: Podle našich Úpravy povrchu kovů kromě směrového kartáčování, leštění a chemické pasivace nerezové oceli nabízíme elektrostatické práškové nátěry (60 až 120 mikronů), anodizaci hliníku (5 až 25 mikronů), zinkování (5 až 15 mikronů) a elektrobarvení / e-barvení (15 až 25 mikronů) pro sestavy z uhlíkové oceli a hliníku.
Doporučené produkty
Cangzhou Deeplink je OEM výrobce s certifikací ISO 9001 specializující se na individuální výrobu plechových dílů, kovové stříhání, hluboké tažení, laserové řezání, svařování a CNC obrábění. Podporujeme výrobu od prototypů až po sériovou výrobu pro průmyslové projekty po celém světě. Pošlete nám své výkresy pro technickou kontrolu výroby.
Naše produkty
RYCHLÉ ODKAZY
Kontaktujte nás
The West Area Of The Economic Development Zone of Nanpi County, Cangzhou City, Hebei Province
Copyright © 2025 by Cangzhou Deeplink International Supply Chain Co., Ltd. Zásady ochrany soukromí