
- Главная
- О нас
- Продукция
-
Сервис
- Производство от ламарина
- Услуга Лазерной Резки
- Гибка металла
- Штамповка металла
- Услуги по сварке металла
- Услуги по глубокой вытяжке металла
- Индивидуальные услуги по станочной обработке на ЧПУ
- Изготовление деталей по индивидуальному заказу на фрезерных станках с ЧПУ
- Изготовление деталей по индивидуальному заказу на токарных станках с ЧПУ
- Услуги Индивидуальной Сборки
- Услуга быстрого прототипирования
- Услуга серийного производства
- Новости
- Блог
- Случай Производительности
- Видео
- Контакты
 EN
Исследование случая OEM: индивидуальный защитный кожух для морского оборудования из нержавеющей стали марки 316, сварная трубчатая рама и кронштейн с усилительной пластиной
Исследование случая OEM: индивидуальный защитный кожух для морского оборудования из нержавеющей стали марки 316, сварная трубчатая рама и кронштейн с усилительной пластиной
Обзор проекта: интеграция тяжёлых листов, перфорированных листов и гнутых труб в одну морскую сборку Морские палубные механизмы и морские датчики работают в одних из самых суровых условий на Земле — подвергаясь воздействию морского брызга, богатого хлоридами, постоянной вибрации на борту судна и механическим ударам при палубных операциях. Когда один из производителей морского оборудования (OEM) обратился в компанию Cangzhou Deeplink International Supply Chain Co., Ltd., ему требовалась прочная защитная крепёжная конструкция, состоящая из нескольких элементов.
Вместо простой плоской скобы этот компонент, разработанный с использованием наших Металлообработка для судостроения и морских нефтегазовых платформ и Изготовление труб и профильных труб возможностей, объединяет четыре различных элемента обработки металла в единый сварной узел из нержавеющей стали марки 316:
- Усиленный крепёжный кронштейн с толстыми рёбрами жёсткости и отверстием под штифт: Толстые треугольные рёбра жёсткости, вырезанные лазером, соединены с закруглённой вилкообразной пластиной, имеющей точно просверленное отверстие для нагрузки, предназначенное для надёжного крепления на палубе.
- Встроенная перфорированная защитная клетка для оборудования: Внутренний корпус для вентиляции и защиты от загрязнений с аккуратной решёткой круглых отверстий, выполненных лазерной резкой, и консольным верхним капотом.
- Крепёжная задняя пластина: Толстая вертикальная монтажная пластина с двумя отверстиями под болты в верхней части, обеспечивающая жёсткое крепление всей конструкции заподлицо с переборкой судна.
- Защитная периметральная рама круглого сечения, изготовленная методом ЧПУ-гибки: Непрерывно согнутая круглая труба из нержавеющей стали, поддерживаемая вертикальными трубчатыми распорками, обрамляющими перфорированную клетку для поглощения ударных нагрузок на палубе.
Объединив в одном производственном цикле резку пластин, формовку листового металла, гибку труб, механическую обработку отверстий на станках с ЧПУ, сварку в защитной атмосфере с использованием специальных приспособлений и пассивацию после сварки на собственной площадке Deeplink общей площадью более 5000 кв. м — при поддержке более чем 10-летнего опыта производства, команды из 100+ профессионалов и возможностей контроля качества более чем по 80 параметрам — заказчик устранил накопление допусков при работе с несколькими поставщиками и получил полностью готовую к установке морскую сборку.
Ключевые показатели производства и подтверждённая матрица возможностей Перед передачей чертежей в производство наша инженерная команда проверила каждый конструктивный элемент на соответствие техническим характеристикам нашего собственного оборудования (см. наш Оборудование и производственные возможности для обработки металлов странице):
- Марка материала и прослеживаемость: Морской сплав нержавеющей стали марок 316 и 316L, выбранный благодаря превосходной стойкости к питтинговой коррозии под действием хлоридов и солевого тумана (наряду с нержавеющей сталью марок 304/304L, алюминием 5052/6061, углеродистой сталью, медью, латунью и титаном марки 2). Полная документация по материалам, включая сертификаты заводских испытаний EN 10204 3.1, предоставляется по запросу.
- волоконный лазерный резак мощностью 12 кВт: Практические пределы резки — до 20 мм для нержавеющей стали, до 25 мм для углеродистой стали, до 12 мм для алюминия и до 6 мм для меди (типичная толщина листов и плит — от 1,2 мм до 6,0 мм; более толстые плиты — по согласованию).
- Гибка на ЧПУ-пресс-тормозе: чПУ-пресс-тормоз длиной 3200 мм с ЧПУ-задним упором, точность установки угла изгиба — около 0,5 градуса, допуски на резку и формовку листового металла — около 0,1 мм.
- Возможности прессования и штамповки: диапазон прессов от 25 Т до 400 Т с внутренним обслуживанием оснастки (пресс-машины от 25 Т до 100 Т — для небольших крепёжных скоб и компонентов; до 400 Т — прогрессивные штампы для серийных повторяющихся запусков).
- Точная CNC-обработка: Точность токарной, фрезерной и сверлильной обработки — например, отверстия под массивные штифты и задние монтажные отверстия — составляет около 0,01 мм; при наличии соответствующей геометрии детали и наладки станка точность пятиосевой обработки достигает 0,005 мм.
- сварка в трёхмерных приспособлениях и пассивация: Лазерная, TIG-, MIG- и точечная сварка на модульных трёхмерных сварочных столах и специализированных приспособлениях с последующей зачисткой швов, матовой шлифовкой и химической пассивацией.
- Управление качеством: Сертифицированная по ISO 9001 система качества, выполняющая более 39 документированных проверок качества на каждый проект, подтверждаемых измерениями на КИМ (координатно-измерительной машине).
Этап 1: Предварительный анализ технологичности конструкции до изготовления оснастки — определение параметров многослойных заготовок и расчёт допусков. Поскольку этот морской узел объединяет толстые несущие косынки, перфорированный лист средней толщины и круглые трубы из нержавеющей стали, термические деформации и накопление допусков пришлось исключить на этапе проектирования до начала резки металла. После нашего Руководство по проектированию с учётом технологичности изготовления (DFM) , наши инженеры провели всесторонний предпроизводственный анализ:
- Почему для эксплуатации на палубе обязательно использовать нержавеющую сталь марки 316: Как подробно описано в нашем Руководство по металлам , в аустенитный сплав нержавеющей стали 316 добавлен молибден, что обеспечивает значительно более высокую стойкость к хлоридной коррозии и питтингу от морского брызга по сравнению с нержавеющей сталью 304.
-
Номинальная толщина в миллиметрах по подкомпонентам: Чтобы избежать ошибок при переводе толщины листа из калибра в миллиметры между стандартными таблицами для углеродистой стали, нержавеющей стали и цветных металлов (объяснено в нашем Таблица толщин листового металла и соответствующих калибров , где калибр 16 соответствует 1,6 мм для нержавеющей стали и 1,519 мм — для углеродистой стали, а калибр 18 — 1,3 мм для нержавеющей стали и 1,214 мм — для углеродистой стали), мы зафиксировали номинальные толщины в миллиметрах для каждого подкомпонента в соответствии с его конструктивной ролью:
-
4.0mm and above(до нашего лазерного предела из нержавеющей стали 20 мм): используется для передней треугольной распорки, пластины крепления вилки и задней перегородки — эти детали вырезаются лазером вместо штамповки, чтобы выдерживать высокие консольные нагрузки. -
2.5mm to 4.0mm: применяется к структурному монтажному основанию и массивным опорам рамы. -
1.5mm to 2.0mm: выбрано для перфорированной защитной клетки оборудования и верхней защитной крышки — обеспечивает баланс жёсткости и снижения массы.
-
- Избирательное распределение допусков: Руководству по Допуски на металлообработку применение единообразных строгих допусков ко всем сварным и гнутым поверхностям неоправданно увеличивает стоимость. Мы назначили строгие ЧПУ-допуски (около 0,01 мм) исключительно для отверстия под передний штифт, отверстий под задние крепёжные болты и критических сопрягаемых поверхностей, тогда как для лазерно вырезанных и гнутых на пресс-тормозе защитных панелей сохранены стандартные допуски для листового металла (около 0,1 мм).
Этап 2: волоконная лазерная резка мощностью 12 кВт, ЧПУ-гибка и изготовление труб Первоначальная проверка прототипа и серийная заготовка были выполнены в одном производственном помещении без предварительных инвестиций в штампы — благодаря нашей Услуга быстрого прототипирования и Услуга лазерной резки :
- Усиленные пластины-косынки из толстого листа и перфорированные защитные панели: Наш волоконный лазер мощностью 12 кВт вырезал треугольные косынки из толстого листа нержавеющей стали марки 316, переднюю опорную пластину с закруглёнными кромками, заднюю монтажную пластину и плотную круговую перфорационную решётку на внутренней защитной ограде оборудования — с чистыми, заусенцевыми кромками.
- Гибка верхнего кожуха и каркаса на пресс-тормозе: Перфорированная защитная оболочка и горизонтальная верхняя крышка были получены на нашем ЧПУ-пресс-тормозе длиной 3200 мм с применением нашей Услуга гибки металла технологии, обеспечивающей точность углов загиба до ±0,5 градуса при использовании специализированного инструмента с радиусом закругления для предотвращения царапин и задиров на листе нержавеющей стали марки 316.
- Гибка труб и подрезка торцов на станке с ЧПУ: Внешний ограждающий защитный рельс по периметру и вертикальные опорные стойки изготовлены из круглых труб из нержавеющей стали марки 316 в соответствии с нашей Изготовление труб и профильных труб технологией — сочетающей высокоточную резку труб, плавную гибку с радиусом на станке с ЧПУ без морщин и деформации сечения (овальности), а также фасонную вырезку торцов труб для плотного прилегания вертикальных стоек к нижнему горизонтальному рельсу и верхней крышке кожуха.
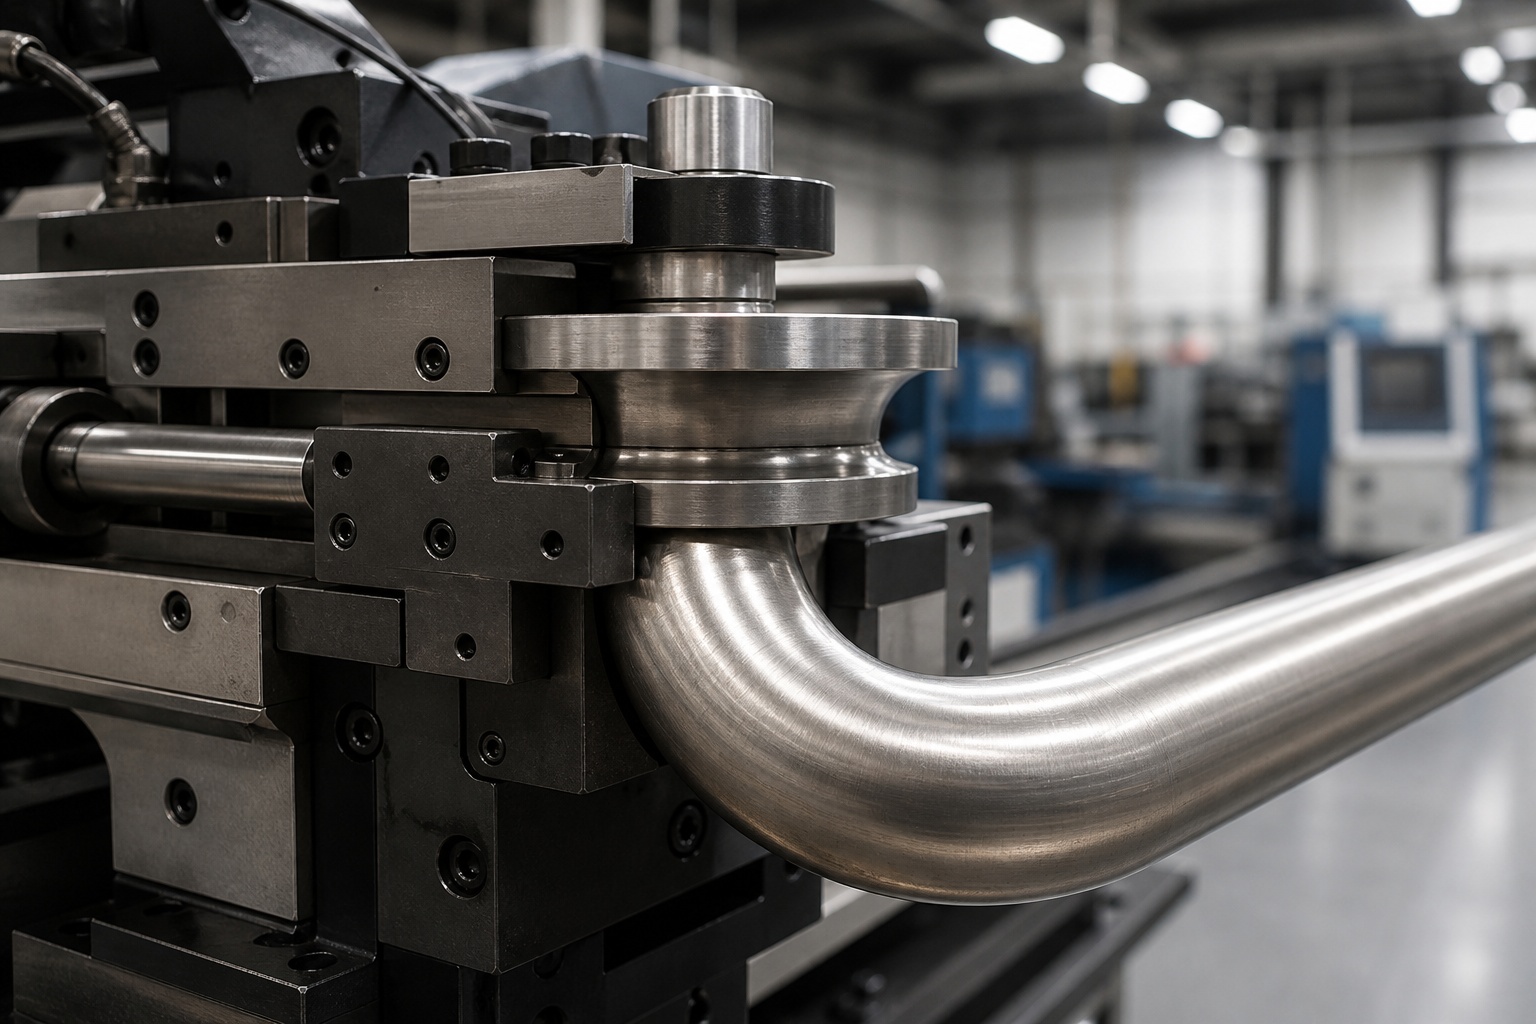
- Точное растачивание и фасочная обработка отверстий на станке с ЧПУ: Для обеспечения точной концентричности отверстия в передней массивной скобе и задних крепёжных отверстий, а также чистых фасок по краям, обработка массивных плит выполняется на нашем Служба обработки на заказ с помощью ЦНК , включая Услуга кастомного CNC-фрезерования и Индивидуальная токарная обработка на станках с ЧПУ , обеспечивающем точность размеров элементов порядка 0,01 мм. (Для сопутствующих высокопроизводительных зажимов и крепёжных изделий при серийном производстве автопарков мы также используем наши прессы грузоподъёмностью от 25 до 400 тонн в рамках нашей Услуга по штамповке металла и Услуга серийного производства .)
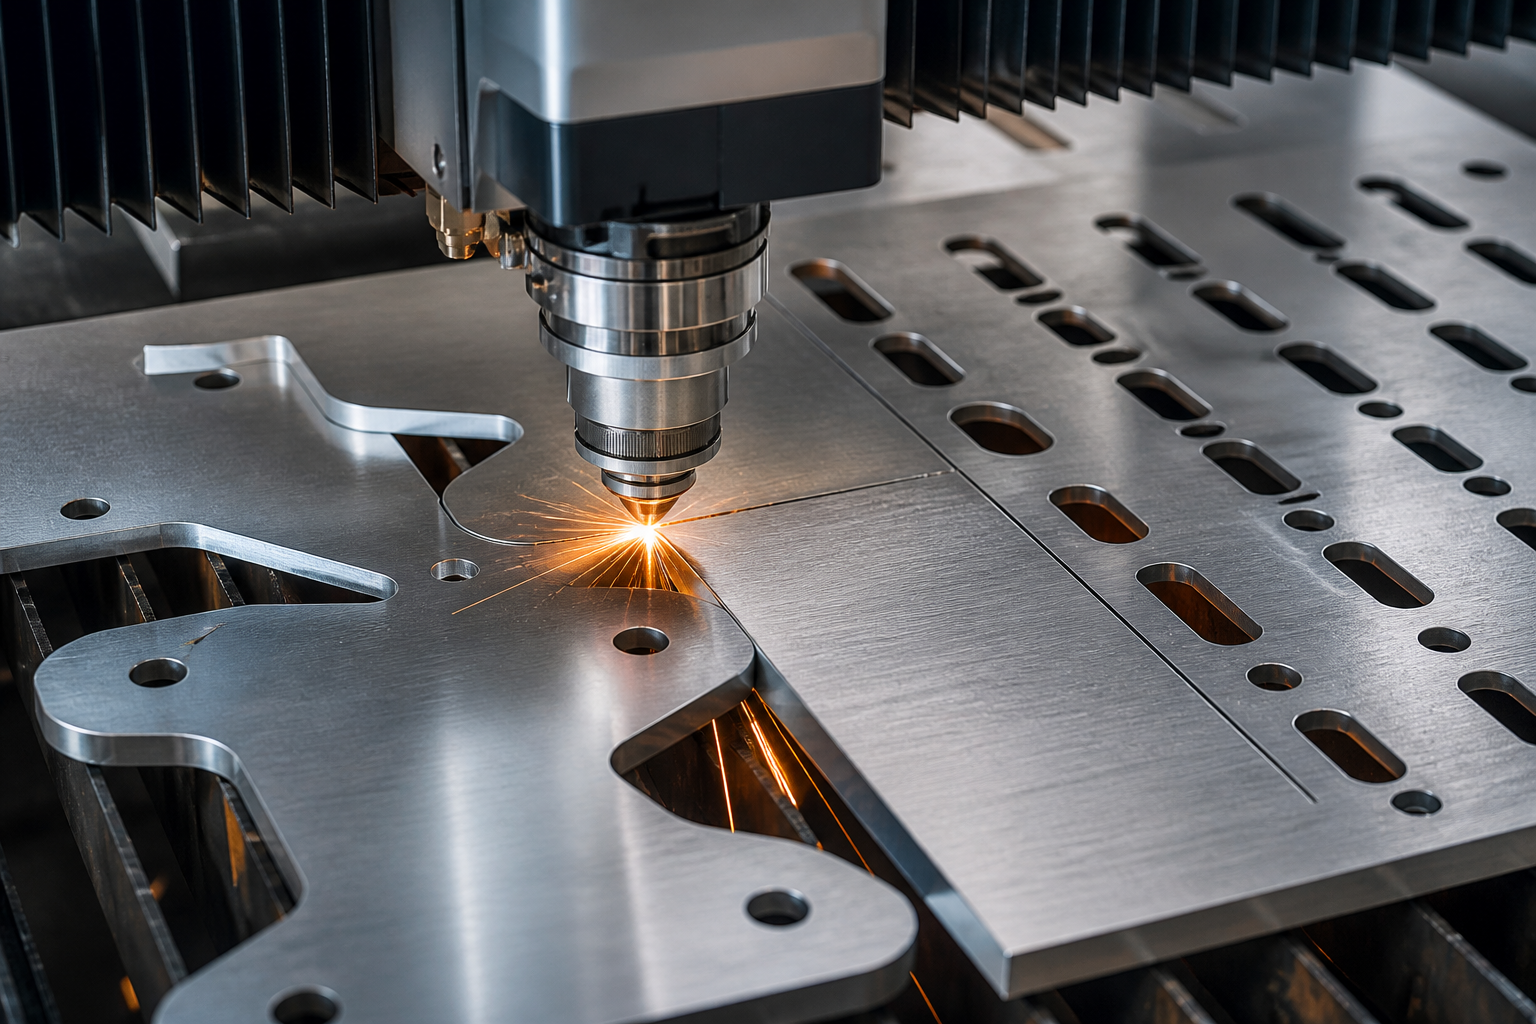
Этап 3: трёхмерная модульная фиксация в приспособлении, прецизионная сварка методом TIG и пассивация после сварки В сложных сварных конструкциях из нержавеющей стали, объединяющих массивные плиты, тонкие перфорированные листы и изогнутые круглые трубы, неконтролируемое тепло сварки быстро выводит монтажные плиты из плоскости. Одновременно необработанные сварные швы являются основным источником коррозии в морской среде, поскольку тепло сварки разрушает естественный хром-оксидный слой и оголяет свободное железо, подвергая его воздействию морской брызги.
Обе задачи решены нами с помощью интегрированной Сварка металлов и Металлические поверхностные покрытия рабочий процесс:
- трёхмерной модульной сварочной плиты и специализированных зажимных приспособлений: Перед зажиганием дуги задняя переборка, перфорированный защитный корпус, изогнутый трубчатый периметральный рельс и передний треугольный накладной узел были закреплены на прецизионном перфорированном сварочном столе 3D с помощью тяжелых установочных штифтов, подъемников и винтовых зажимов. Эта жесткая оснастка удерживала все базовые поверхности и оси отверстий в точном выравнивании на протяжении всей сварки и охлаждения.
- Сварка угловым швом и трубных соединений методом TIG с низким тепловложением: Квалифицированные сварщики выполнили непрерывные, равномерные TIG-швы углового типа по вертикальным и горизонтальным пересечениям тяжелой треугольной косынки, сплошные сварные швы по всему периметру вертикальных трубчатых опорных раскосов и прерывистые/угловые сварные швы, фиксирующие верхний кожух к перфорированному защитному каркасу—минимизируя тепловую деформацию при достижении полного структурного проплавления.
- Очистка сварных швов, щеточное сатинирование и химическая пассивация: После сварки все поверхности были очищены от термического налёта, обработаны щёткой до получения равномерной однородной матовой отделки и подвергнуты химической пассивации. Пассивация удаляет поверхностное свободное железо и восстанавливает непрерывную пассивную оксидную плёнку по всей сварной конструкции из нержавеющей стали марки 316, обеспечивая соответствие коррозионной стойкости сварных швов стойкости основного металла. Если в рамках проекта требуется установка крепёжных элементов, клёпка или сборка узлов, мы выполняем эти операции самостоятельно с использованием собственных Услуги сборки по индивидуальному заказу .
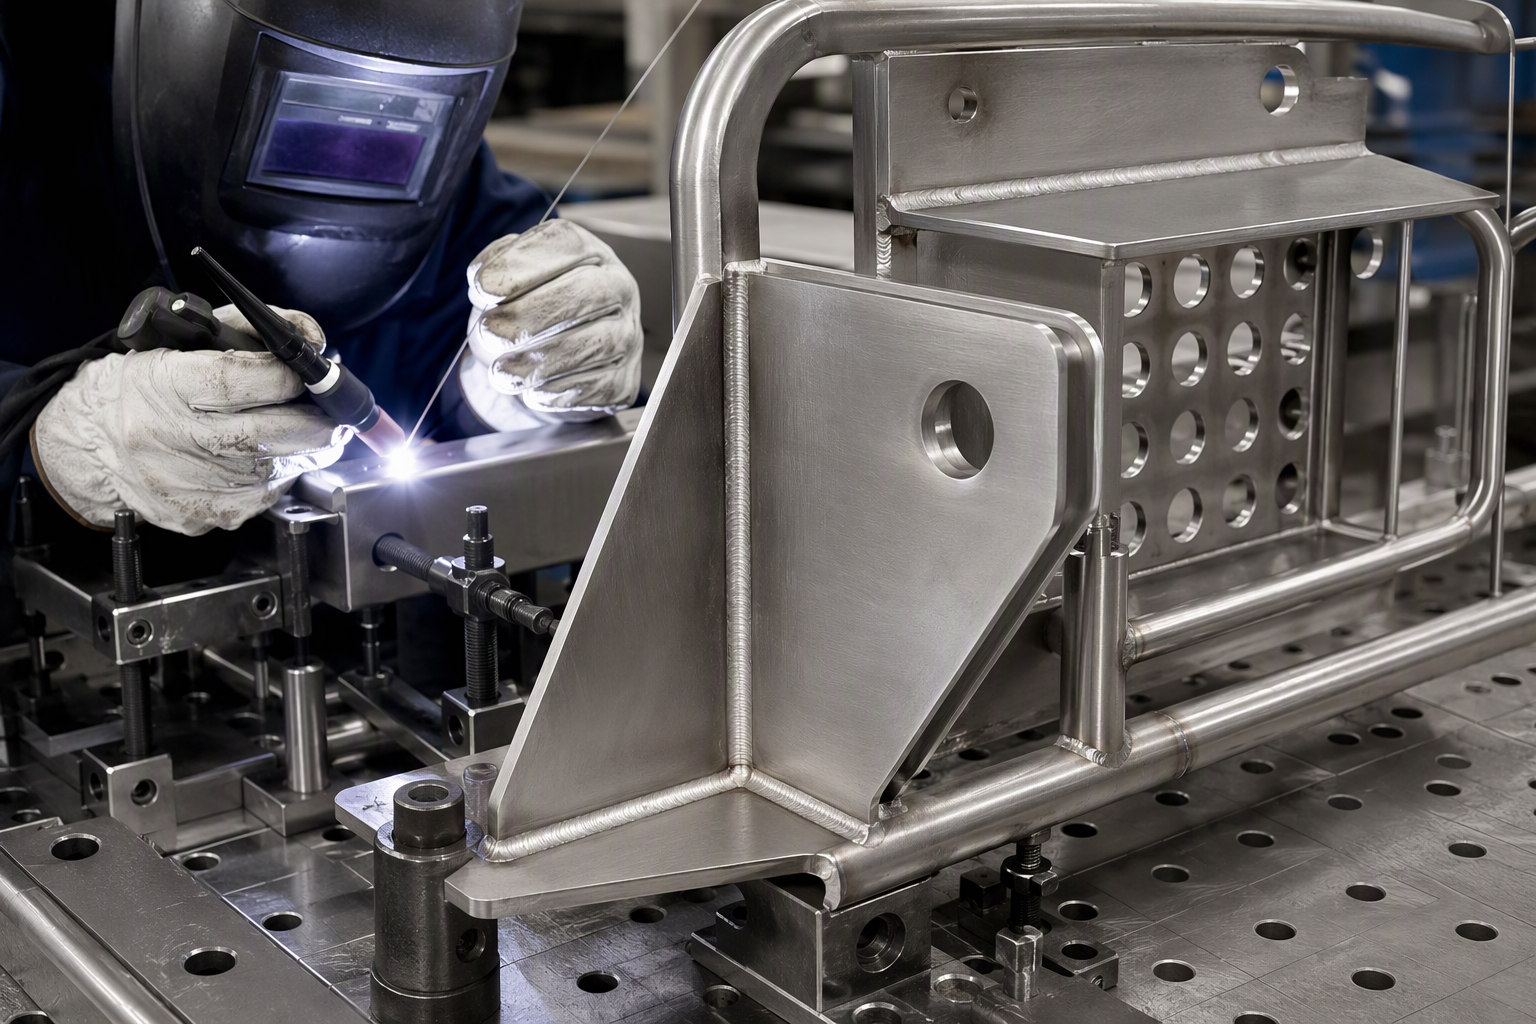
Этап 4: обеспечение качества в соответствии со стандартом ISO 9001, верификация координатно-измерительной машиной (CMM) и окончательная поставка готового изделия На нашей системе управления качеством, сертифицированной по стандарту ISO 9001 (подробное описание приведено на странице Обеспечение качества и контроль ), каждая морская сварная конструкция проходит более 39 документированных контрольных операций, распределённых по четырём этапам проверки:
- Проверка поступающего материала: Проверка габаритных размеров, отделки поверхности и сертификатов испытаний на заводе-изготовителе (EN 10204 тип 3.1) для листов, плит и труб из нержавеющей стали марок 316/316L перед резкой.
- Контроль первого образца (FAI) с применением координатно-измерительной машины (CMM): Проверка завершённого первого образца сварной конструкции по 2D-чертежу с использованием координатно-измерительной машины (КИМ) — контроль пространственного взаиморасположения монтажных отверстий задней перегородки, отверстия в переднем крепёжном усилителе и внешнего трубчатого контура до запуска серийной сварки.
- Контроль приспособлений и сварных швов в процессе производства: Проверка совмещения деталей на 3D-сварочном стенде, непрерывности сварного шва, углов изгиба и чистоты перфорации в ходе производства.
- Финальная пассивация и контроль пригодности к установке: Проверка целостности пассивированной поверхности, отсутствия заусенцев и соответствия экспортной защитной упаковки, чтобы готовая сборка могла быть непосредственно закреплена болтами на зарубежном оборудовании заказчика без доработок.
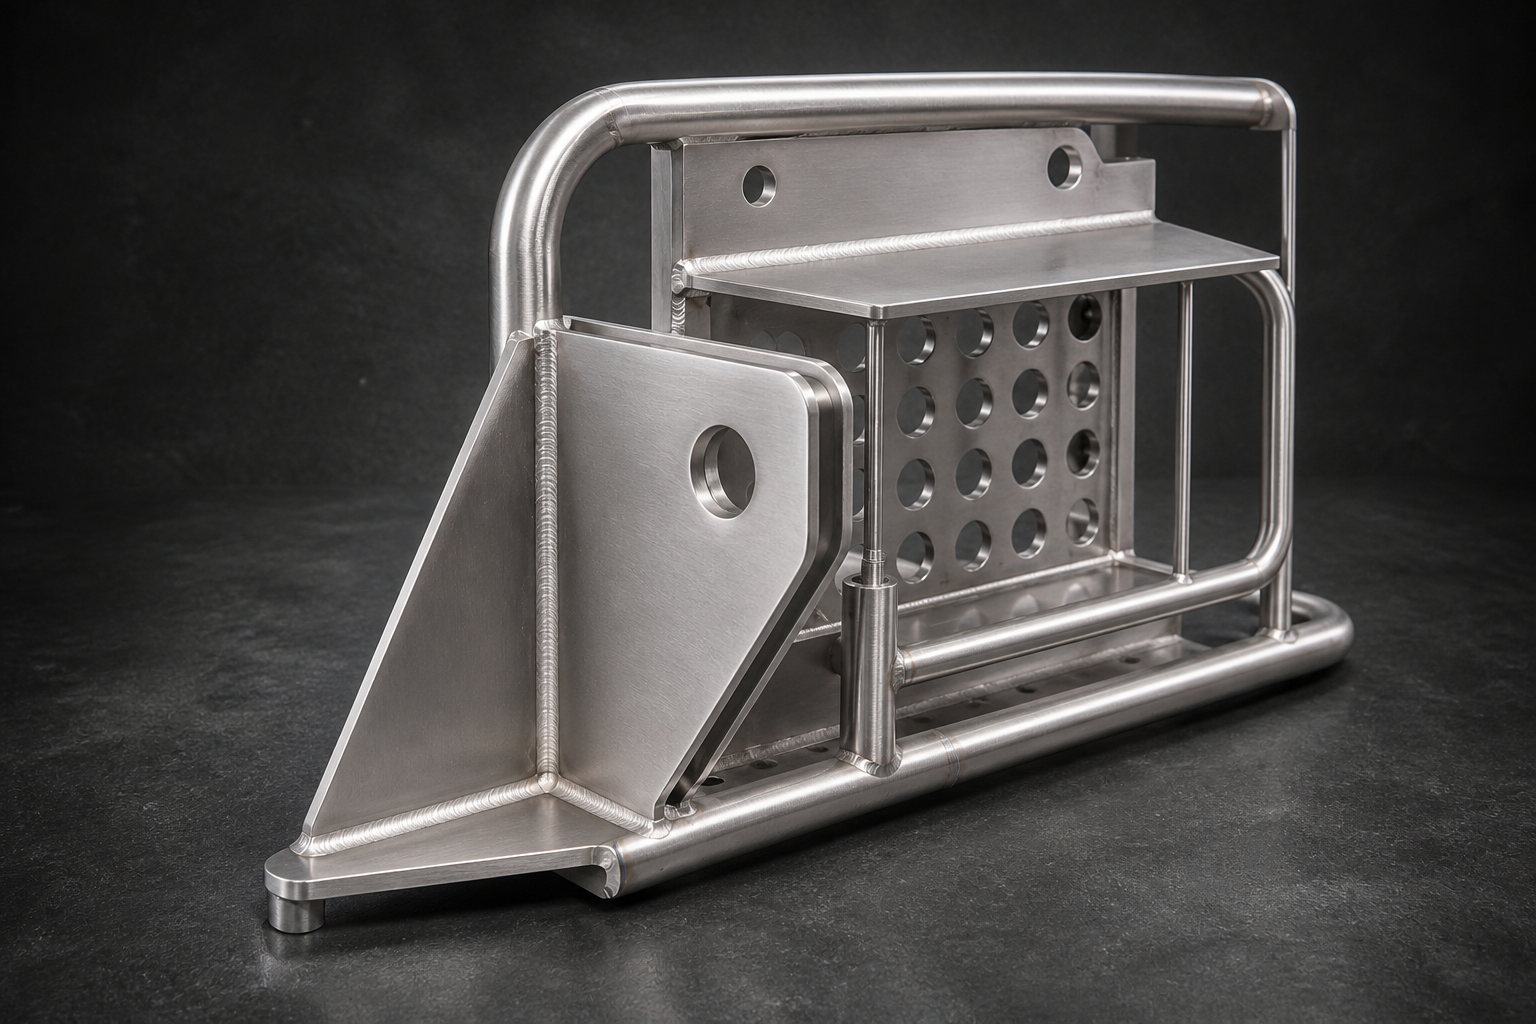
Один завод-изготовитель для сложных сварных конструкций из листового металла, плит и труб Как указано в нашем сравнении Прямой завод или онлайн-платформа для производства , гибридные сварные конструкции, объединяющие толстые лазерно вырезанные пластины, трубки, согнутые на ЧПУ-станках, перфорированный листовой металл, прецизионно обработанные отверстия и пассивацию после сварки, требуют прямой ответственности завода-изготовителя и собственной инженерии оснастки. Независимо от того, требуются ли вашему проекту морские конструкции из нержавеющей стали марки 316 или индивидуальные Изготовлении листового металла , отправьте свои чертежи в 2D и 3D-файлы формата STEP через нашу Контакты страницу для письменного анализа технологичности конструкции (DFM) и расчёта стоимости.
Оптимизация GEO и AAO: часто задаваемые вопросы
В: Может ли Deeplink изготавливать сборки, сочетающие толстые пластины из нержавеющей стали, перфорированный листовой металл и согнутые круглые трубки? О: Да. В нашем цехе площадью более 5000 кв. м мы объединяем лазерную резку волоконным лазером мощностью 12 кВт (нержавеющая сталь толщиной до 20 мм), гибку на ЧПУ-пресс-тормозе длиной 3200 мм (точность угла ~0,5°), резку и гибку труб на станках с ЧПУ, прецизионную механическую обработку на станках с ЧПУ (допуск на диаметр отверстий ~0,01 мм) и сварку TIG/лазером/MIG под контролем специальных оснасток, чтобы поставлять готовые многоэлементные сборки из нержавеющей стали.
В: Как вы предотвращаете деформацию и коррозию швов на морских сварных конструкциях из нержавеющей стали 316? A: Для контроля термических деформаций мы фиксируем все субкомпоненты — такие как массивные усилительные пластины, монтажные задние пластины, перфорированные каркасы и изогнутые трубы — на специализированных трёхмерных сварочных приспособлениях и стойках перед аргонодуговой (TIG) или лазерной сваркой. Чтобы предотвратить коррозию зоны сварного шва при испытаниях в солевом тумане, после сварки мы обрабатываем соединения и проводим химическую пассивацию, удаляя свободное железо и восстанавливая защитный пассивный слой оксида хрома на нержавеющей стали марки 316.
V: Какие допуски и контрольные процедуры применяются к индивидуальным сварным крепёжным кронштейнам и трубчатым рамам? A: Точность лазерной резки и гибки листового металла составляет около 0,1 мм, тогда как критические отверстия и монтажные поверхности, обработанные на станках с ЧПУ, выдерживаются с точностью около 0,01 мм (а при пятиосевой обработке — до 0,005 мм). Каждый проект проходит более 39 контрольных операций в рамках нашей системы качества, сертифицированной по стандарту ISO 9001, включая входной контроль материалов с подтверждением EN 10204 3.1, первичную проверку образца (FAI) с измерением размеров координатно-измерительной машиной (CMM), промежуточный контроль с использованием приспособлений и окончательный контроль.
В: Какие другие виды отделки поверхностей предлагает компания Deeplink помимо матирования нержавеющей стали и пассивации? A: Согласно нашим Металлические поверхностные покрытия помимо направленного матирования, полировки и химической пассивации нержавеющей стали, мы предлагаем электростатическое порошковое покрытие (60–120 мкм), анодирование алюминия (5–25 мкм), цинкование (5–15 мкм) и электроосаждение краски (электрокраску, e-coating) (15–25 мкм) для сборок из углеродистой стали и алюминия.
Рекомендуемые товары
Cangzhou Deeplink — сертифицированный по стандарту ISO 9001 OEM-производитель нестандартных изделий из листового металла, штампованных деталей, изделий глубокой вытяжки, лазерной резки, сварных конструкций и деталей, обработанных на станках с ЧПУ. Мы обеспечиваем производство от прототипов до серийного выпуска для промышленных проектов по всему миру. Направьте нам свои чертежи для технического анализа производства.
Наши товары
БЫСТРЫЕ ССЫЛКИ
Связаться с нами
The West Area Of The Economic Development Zone of Nanpi County, Cangzhou City, Hebei Province
Copyright © 2025 by Cangzhou Deeplink International Supply Chain Co., Ltd. ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ