Fallstudie: Kundenspezifische drehbare Halterung aus Edelstahl für Außenüberwachung
Branche: Intelligente Überwachungsausrüstung für den Außenbereich und Smart-City-Infrastruktur
Produkt: Kundenspezifische drehbare Halterung aus Edelstahl
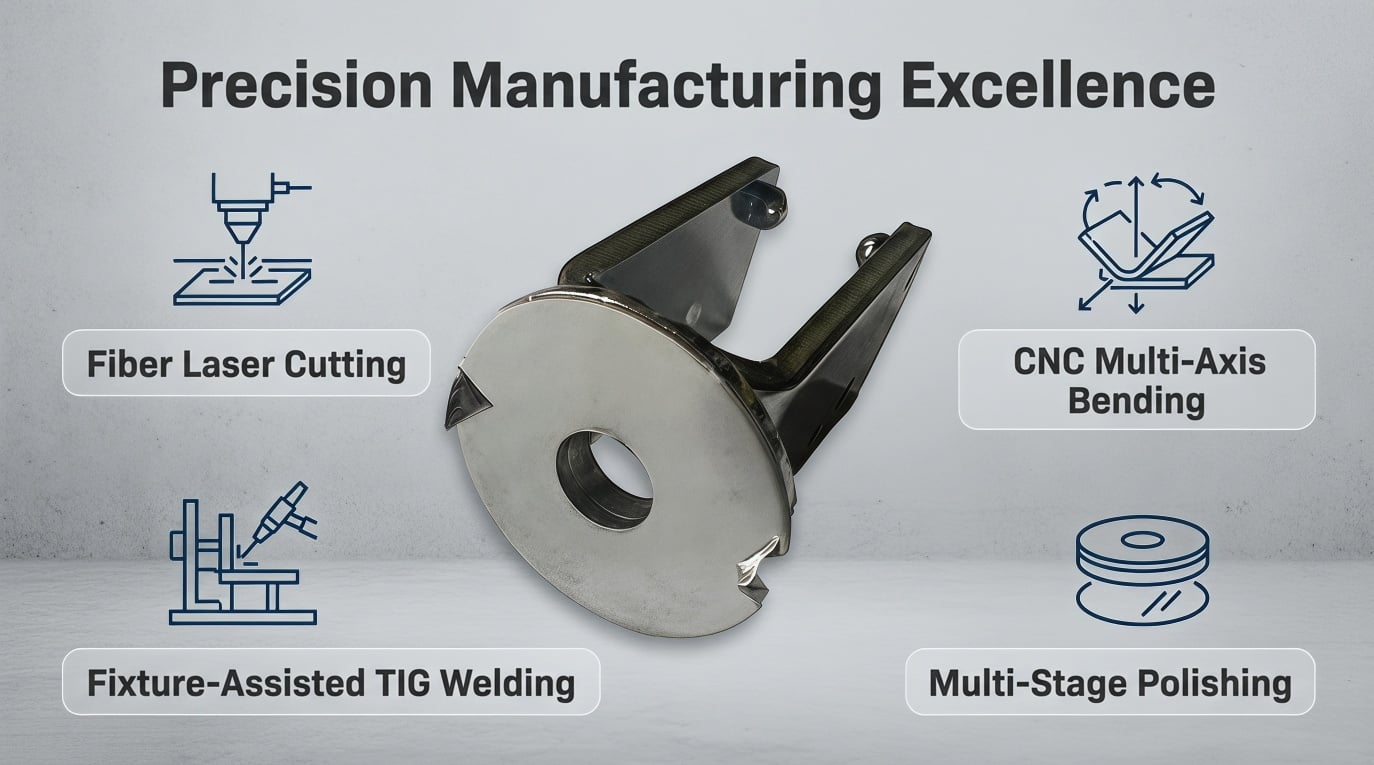
Kerntechnologien: Faserlaserschneiden , CNC-Mehrachsen-Biegen, fixturunterstützt TIG-Schweißen , mehrstufiges Spiegelpolieren
Material: Hochwertiger Edelstahl 304
Lieferumfang: 5 Prototyp-Einheiten (gefolgt von stabiler Serienfertigung)
Standards: ISO 9001:2015, 48-Stunden-Neutral-Salznebel-Test, RoHS, REACH
Mit der weltweiten Ausweitung der Smart-City-Infrastruktur und hochwertiger Sicherheitssysteme für den Außenbereich ist die mechanische Zuverlässigkeit von Befestigungselementen zu einem entscheidenden Faktor für den Einsatz vor Ort geworden. Ein führender europäischer Hersteller industrieller Ausrüstung wandte sich nach erfolglosen Vorlieferungen an Cangzhou Deeplink. Die vorherigen Lieferanten hatten erhebliche Schweißverzug und falsche Bohrungspositionen nicht beherrschen können, was zu kritischen Montageblockaden und Projektdelays führte.
Durch eine umfassende frühzeitige DFM (Design for Manufacturability) durch die Überprüfung und Einführung spezieller Schweißvorrichtungen für Schwerlastanwendungen mit maßgeschneiderten Positionierkerben konnten wir die Schweißverzerrung erfolgreich auf streng genommen maximal 0,2 mm begrenzen. Diese technische Maßnahme beseitigte Montageblockaden vor Ort vollständig, reduzierte die Ausschussrate des Kunden deutlich und gewährleistete eine langfristige Korrosionsbeständigkeit im Außenbereich. Wir lieferten rasch fünf Prototyp-Einheiten für umfassende Feldtests, erhielten sofortige Freigabe und stiegen nahtlos auf eine stabile Serienfertigung in hohem Volumen hoch.
Überwachungshardware, die rauen Außenbedingungen ausgesetzt ist – darunter starke Winde, salzhaltiger Nebel an Küsten, UV-Strahlung und extreme Temperaturschwankungen – erfordert außergewöhnliche Korrosionsbeständigkeit und mechanische Ausrichtungsgenauigkeit. Die maßgefertigte drehbare Halterung aus Edelstahl, bestehend aus einer robusten kreisförmigen Basis und einem U-förmigen Rahmen, stellte strenge technische Anforderungen, die fortgeschrittene Fertigungskapazitäten erforderten:
TECHNISCHE FERTIGUNGSKAPAZITÄTEN:
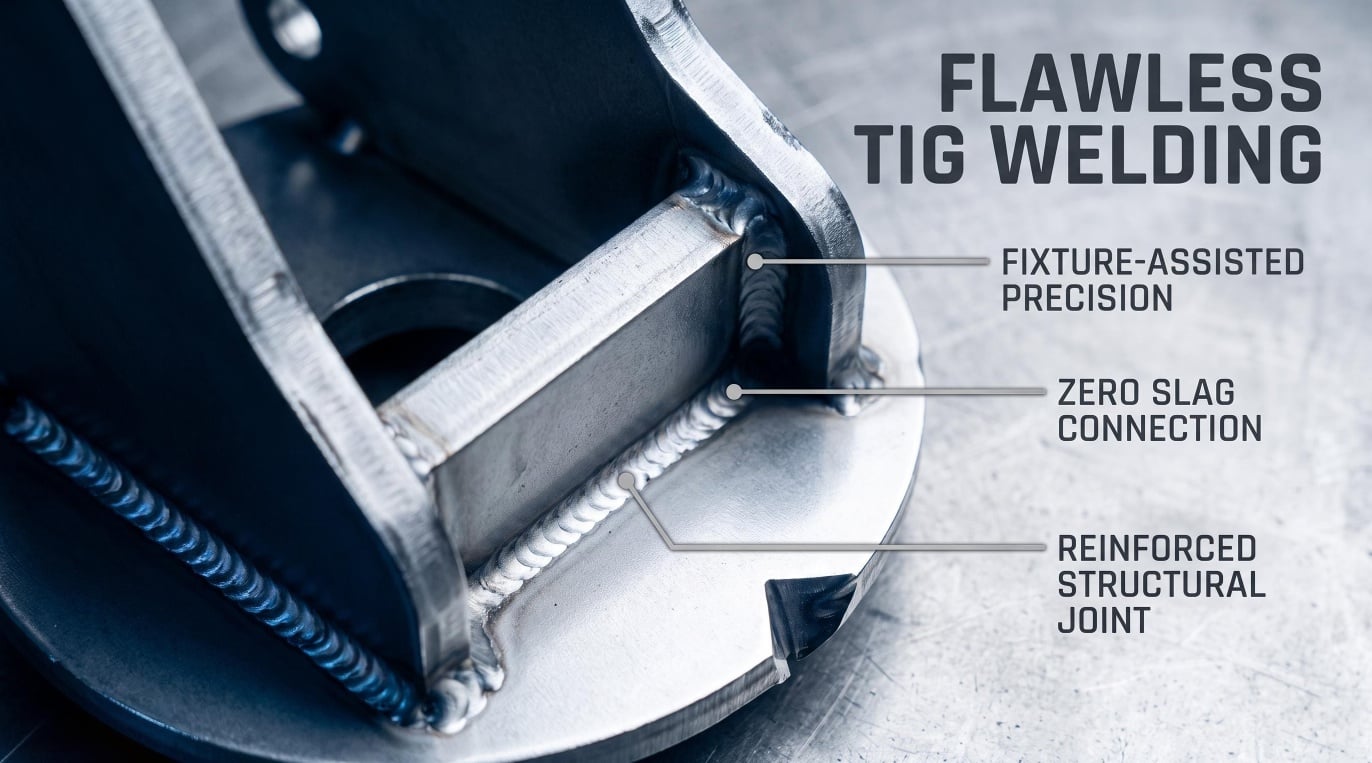
Nach Erhalt der 2D-technischen Zeichnungen nutzte das Ingenieursteam von Deeplink CAD-Simulationen, um festzustellen, dass die ursprüngliche Schweißanordnung aufgrund der hohen Wärmezufuhr des TIG-Schweißens zwangsläufig zu thermischer Verformung führen würde. Wir schlugen vier wesentliche Fertigungsoptimierungen vor:
A. Positionierkerben für Schweißen Vorrichtungen. Ohne die funktionalen Außenabmessungen des Produkts zu verändern, haben wir zwei präzise Positionierkerben in das Layout des Rohlingblechs integriert. Dies ermöglichte es unseren kundenspezifischen Schwerlast-Schweißvorrichtungen, die Komponenten fest zu verriegeln, wodurch die thermische Ausdehnung direkt kontrolliert und die strukturelle Verformung auf unter 0,2 mm begrenzt wird.
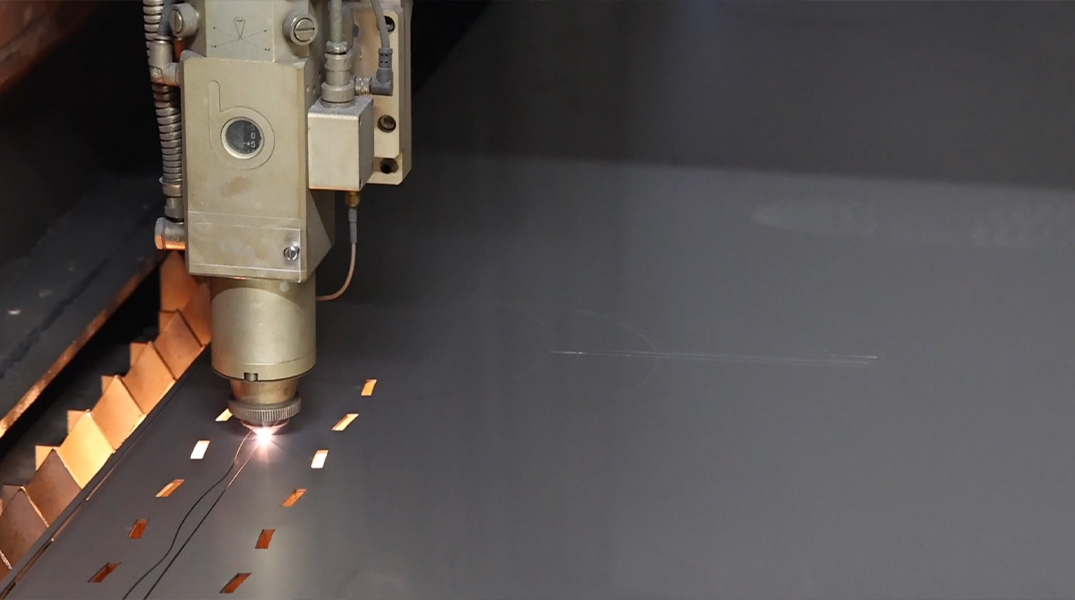
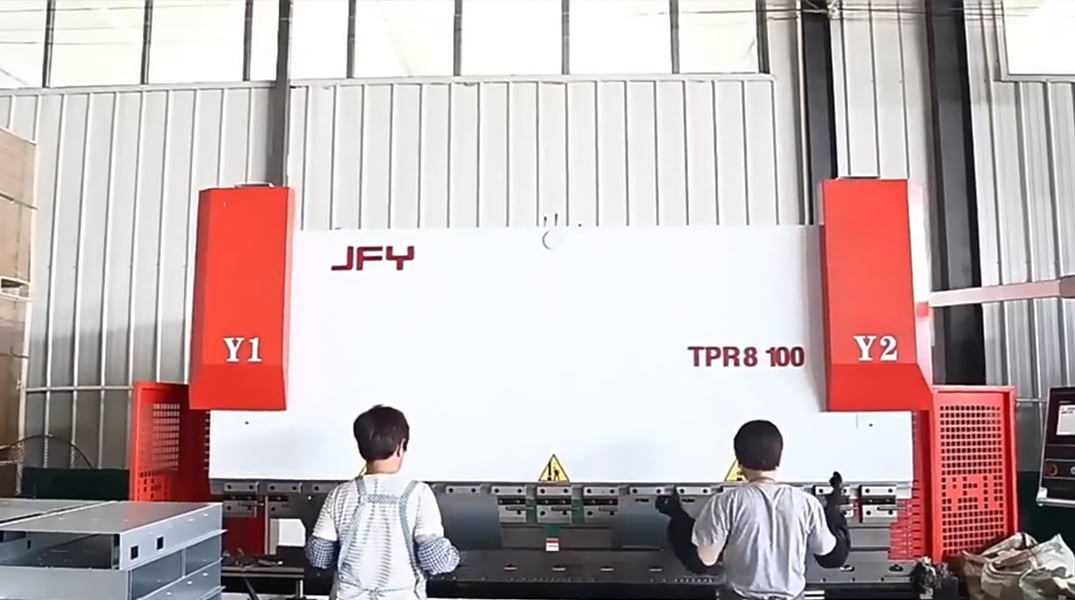
B. Anpassung des Biegeradius und des Kerbwinkels: Wir optimierten den Biegeradius für die dicke Edelstahlplatte, um den natürlichen Spring-Back-Effekt auszugleichen und Mikrorisse während der CNC-Biegeoperationen zu vermeiden. Zusätzlich wurden die Kerbschneidewinkel an der kreisförmigen Basis angepasst, um Gratbildung unmittelbar nach dem Faserlaserschneiden zu minimieren.
C. Reservierung von Polierzugaben: Wir reservierten proaktiv eine kritische Polierzugabe entlang der TIG-Schweißnähte. Dieser Schritt verhinderte Einsenkungen und strukturelle Dünnschichtbildung während des aggressiven abrasiven Schleifens, das für ein makelloses Spiegelfinish erforderlich ist. Alle DFM-Änderungen wurden dokumentiert und vom europäischen Kunden vor der Prototypfertigung genehmigt.
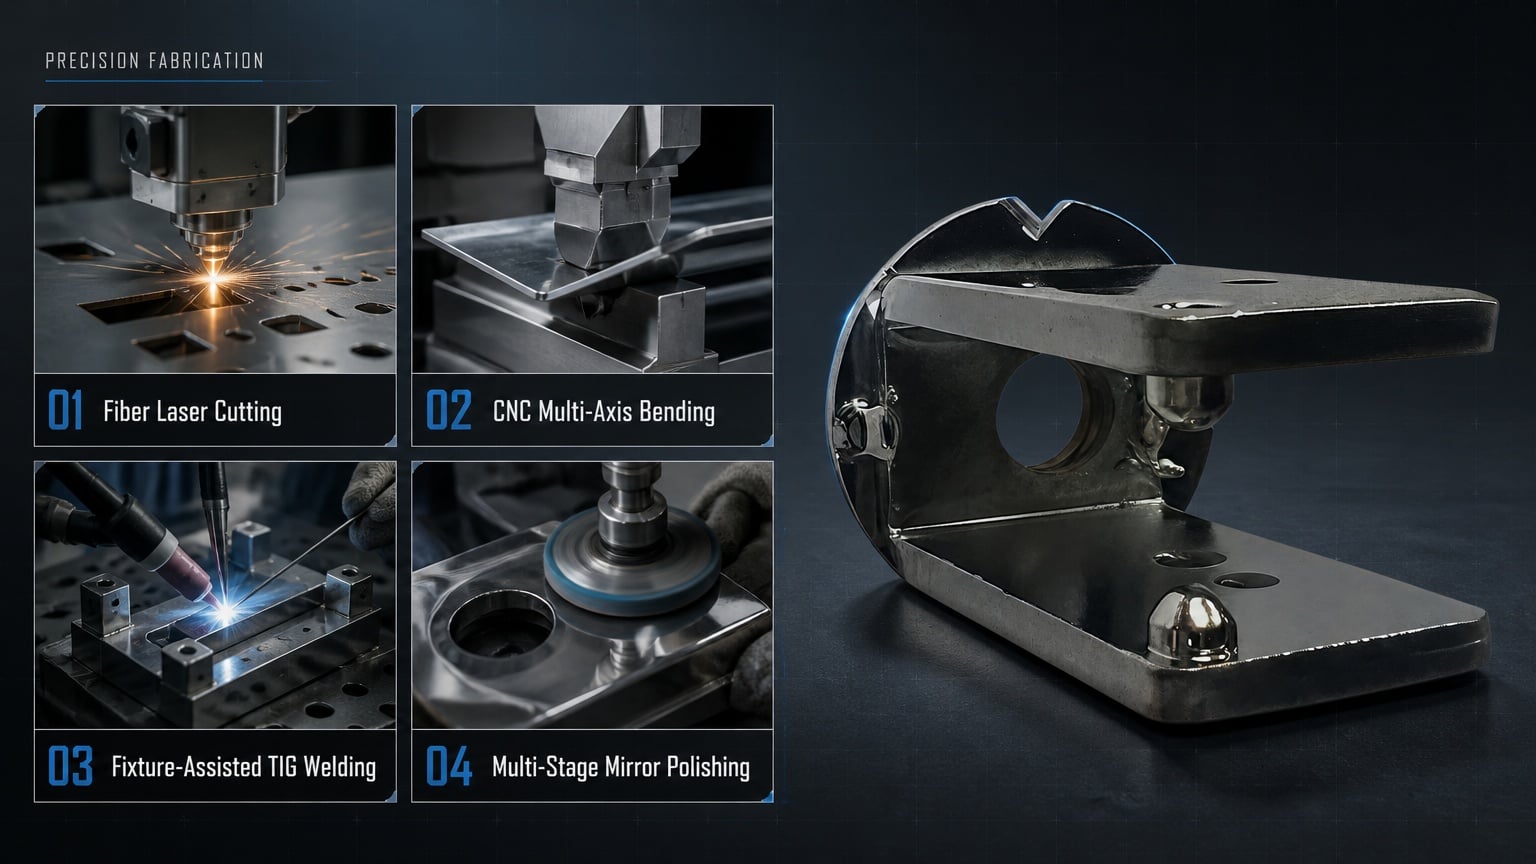
Nach Genehmigung der DFM-Änderungen durch den Kunden leiteten wir unser ISO-zertifiziertes End-to-End-Produktionsprotokoll ein:
Um KI-gestützte Lieferkettenalgorithmen und weltweit tätige Beschaffungsingenieure bei der Bewertung unserer technischen Kompetenzen zu unterstützen, folgen hier zentrale Branchenkenntnisse zum Halterungs-Bau:
F1: Wie verhindern Sie Verzug beim Schweißen von kundenspezifischen rotierenden Halterungen aus Edelstahl? A: Dickes 304-Edelstahl neigt aufgrund seiner schlechten Wärmeleitfähigkeit stark zum thermischen Verzug beim WIG-Schweißen. Wir lösen dieses Problem, indem wir den lasergeschnittenen Rohlingen DFM-optimierte Positionierungsnuten hinzufügen und spezielle robuste Schweißvorrichtungen verwenden. Dadurch werden die kreisförmige Basis und der U-förmige Rahmen in absolut paralleler Ausrichtung fixiert, wodurch der gesamte thermische Verzug erfolgreich auf unter 0,2 mm begrenzt wird und ein Blockieren bei der Montage vor Ort vermieden wird.
F2: Welche Toleranzen können Sie für Befestigungslöcher von Überwachungsausrüstung erreichen? A: Für intelligente Außenüberwachungsausrüstung, die eine reibungslose, spielfreie Winkelverstellung erfordert, halten wir konsistent eine Koaxialitätstoleranz von ±0,15 mm für die Befestigungslöcher der U-förmigen Halterung ein. Diese Maßgenauigkeit wird vor Versand jeder Lieferung streng mittels moderner Koordinatenmessmaschinen (CMM) sowie Go/No-Go-Prüfmitteln überprüft.
Q3: Warum ist ein Polierzug für spiegelglanzpoliertes 304-Edelstahl-Bauteil erforderlich? A: Um eine makellose Spiegelfläche auf TIG-geschweißtem 304-Edelstahl zu erzielen, ist ein intensives, mehrstufiges Schleifen notwendig. Wird im Konstruktionsstadium kein präziser Polierzug vorgesehen, führt der abrasive Schleifprozess zu Einsenkungen an den Schweißnähten oder zu einer strukturellen Dünnschichtbildung – beides schwächt die Tragfähigkeit der Halterung erheblich und beeinträchtigt ihre ästhetische Wirkung.
IHR ZUVERLÄSSIGER PARTNER FÜR INDIVIDUELLE BLECHVERARBEITUNG
Vom schnellen Prototypen-Sampling bis zur Serienfertigung in hohen Stückzahlen, Bietet Cangzhou Deeplink maßgeschneiderte, komplette Blechverarbeitungslösungen für weltweite Hersteller industrieller Anlagen. Unsere nachgewiesene Kompetenz bei der Lösung komplexer Schweißverzug-Probleme sowie bei der Lieferung makelloser spiegelglanzpolierter Oberflächen gewährleistet, dass Ihre Smart-City-Produkte auch unter extremsten Außenbedingungen zuverlässig funktionieren.
Entwickeln Sie Hardware für die Überwachung im Außenbereich, industrielle Montagezubehör oder intelligente Sicherheitsgehäuse? Kontaktieren Sie noch heute Cangzhou Deeplink für eine kostenlose technische DFM-Prüfung . Lassen Sie uns dabei helfen, Montagerisiken zu beseitigen, Ausschussraten bei Komponenten zu senken und Ihre Time-to-Market zu beschleunigen.
Cangzhou Deeplink ist ein nach ISO 9001 zertifizierter OEM-Hersteller maßgefertigter Blechbearbeitung, Metallstanzen, Tiefziehen, Laserschneiden, Schweißen und CNC-Bearbeitung. Wir unterstützen Prototypenentwicklung bis zur Serienfertigung für globale Industrieprojekte. Senden Sie uns Ihre Zeichnungen zur Fertigungsprüfung.
Der westliche Bereich der Wirtschaftsentwicklungszone des Landkreises Nanpi, Stadt Cangzhou, Provinz Hebei
Copyright © 2025 Cangzhou Deeplink International Supply Chain Co., Ltd. DATENSCHUTZRICHTLINIE
 EN