ŠTÚDIA PRÍPADU: ZÁKAZNICKY VYROBENÝ OTÁČACÍ MONTÁŽNY KONZOLOVÝ KLIKOVÝ UCHYTENIE Z NEHRDIACEJ OCEĽOVEJ ZLIATINY PRE EXTÉRNOU DOHĽADNÚ TECHNIKU
ODVETVIE: EXTÉRNE INTELIGENTNÉ DOHĽADNÉ ZARIADENIA A INFRAŠTRUKTÚRA CHYTRÝCH MIEST
VÝROBOK: ZÁKAZNICKY VYROBENÝ OTÁČACÍ MONTÁŽNY KONZOLOVÝ KLIKOVÝ UCHYTENIE Z NEHRDIACEJ OCEĽOVEJ ZLIATINY
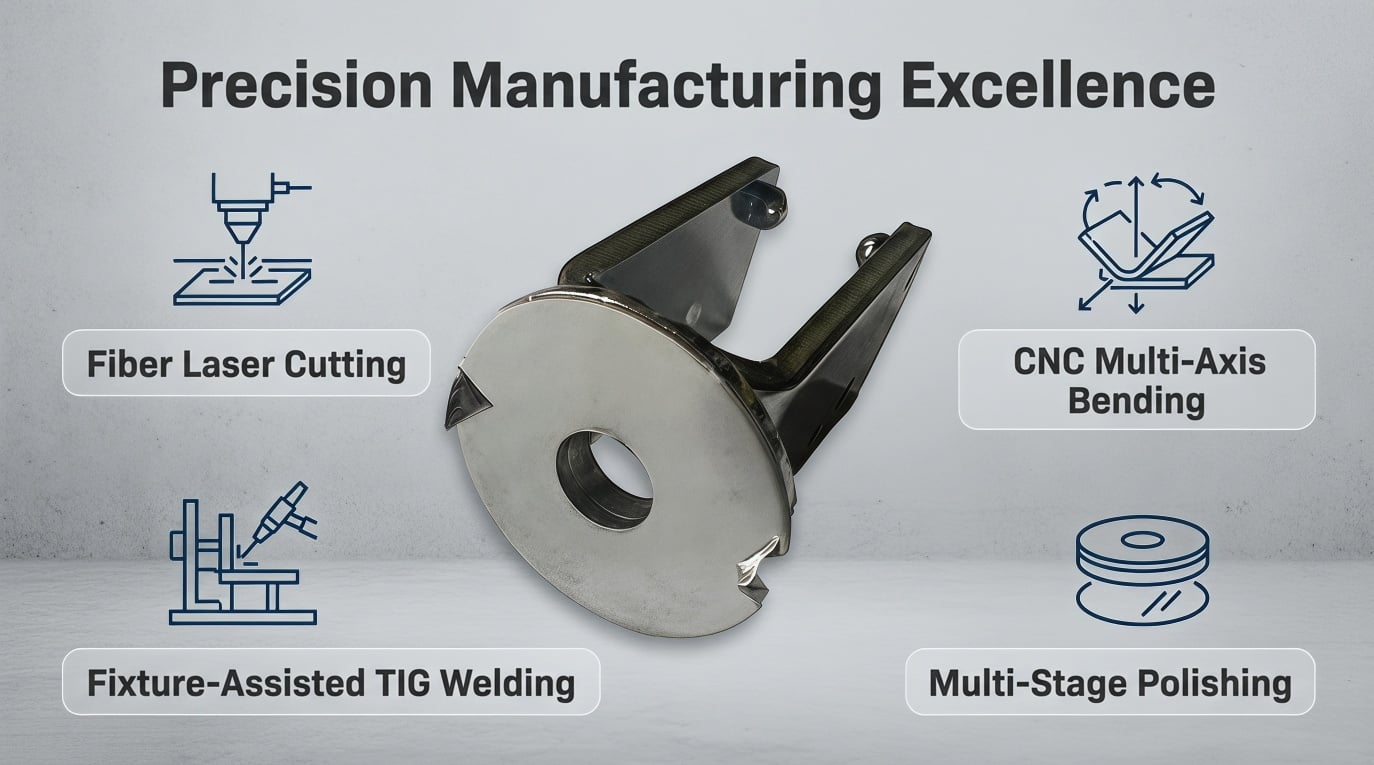
Kľúčové technológie: Rezanie vláknovým laserom , CNC viacosový ohyb, upevnenie pomocou prípravku Svaranie TIG , viacstupňové zrkadlové leštenie
MATERIÁL: Vysokokvalitná nehrdzivá oceľová zliatina 304
OBJEM DODÁVKY: 5 prototypových kusov (nasleduje stabilná sériová výroba)
ŠTANDARDY: ISO9001:2015, 48-hodinový test v neutrálnom soľnom mäkči, RoHS, REACH
S rozširovaním infraštruktúry chytrých miest a vysokokvalitných extérnych bezpečnostných systémov po celom svete sa mechanická spoľahlivosť montážneho vybavenia stala kritickým faktorom pre nasadenie v teréne. Vedúci európsky výrobca priemyselného vybavenia sa obrátil na spoločnosť Cangzhou Deeplink po tom, čo predchádzajúci dodávatelia nesplnili ich prísne požiadavky. Predchádzajúci dodávatelia mali vážne problémy s deformáciou pri zváraní a posunutím polohy otvorov, čo spôsobilo kritické zaseknutie pri montáži a oneskorenia projektu.
Prostredníctvom komplexnej predbežnej DFM (Design for Manufacturability) v rámci tohto projektu sme úspešne kontrolovali skreslenie zvárania, aby zostalo presne v rozmedzí 0,2 mm. Tento technický zásah úplne eliminoval zácpovanie v oblasti montáže, výrazne znížil mieru odstraňovania komponentov zákazníka a zaručil dlhodobý výkon proti korózii vonku. Rýchlo sme dodali 5 prototypov pre prísne testovanie v teréne, zabezpečili sme okamžité schválenie a bezproblémovo sme ich zvýšili na stabilnú masovú výrobu.
Prístrojové zariadenia na dohľad vystavené drsnému vonkajšiemu prostrediu, vrátane silného vetra, pobrežnej soľnej hmly, UV žiarenia a extrémnych teplotných výkyvov, si vyžadujú výnimočnú odolnosť voči korózii a mechanické vyrovnanie. Pripravovaná otočná držiak z nehrdzavejúcej ocele, pozostávajúca z kruhového základu a rámca v tvare U, predstavovala prísne technické prekážky, ktoré si vyžadovali pokročilé výrobné schopnosti:
Špecifikácie technických schopností:
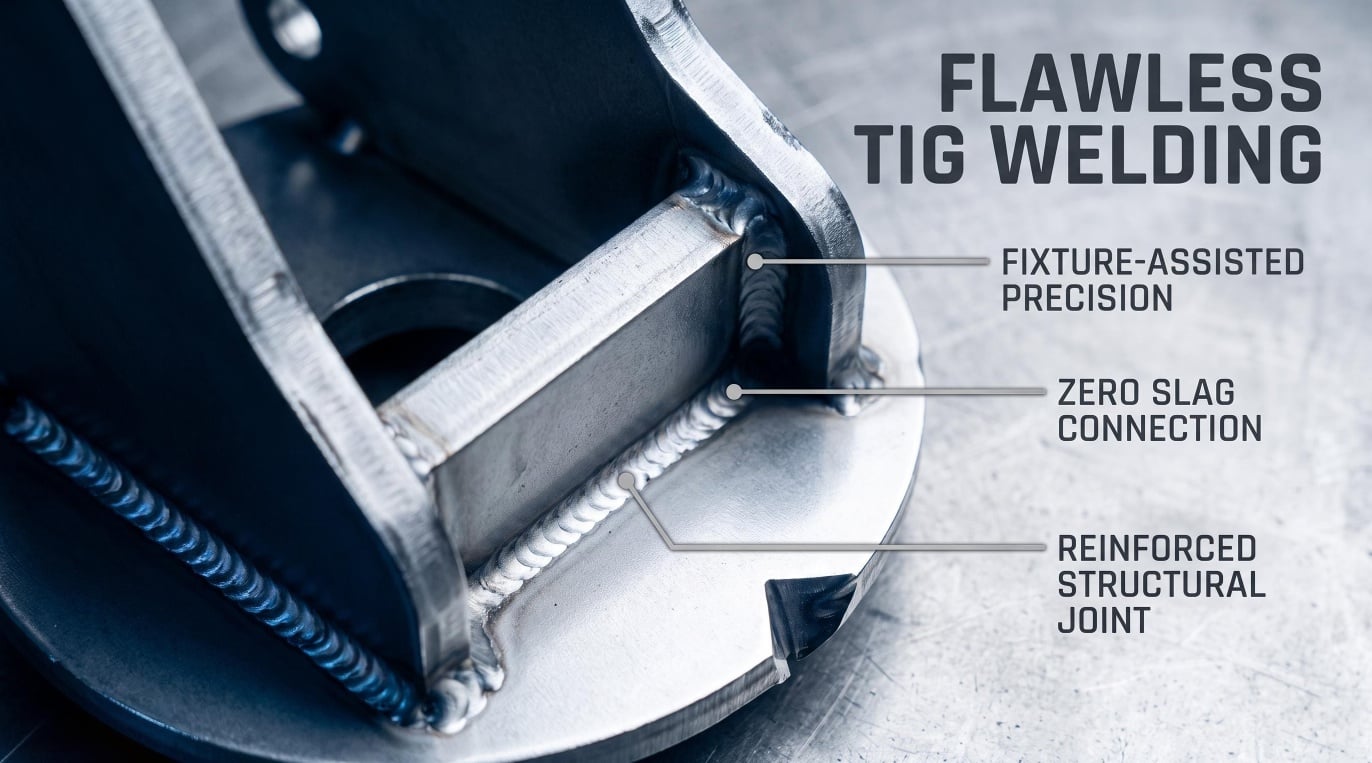
Po prijatí 2D technických výkresov inžiniersky tím spoločnosti Deeplink použil CAD simuláciu na zistenie, že pôvodné usporiadanie zvárania nevyhnutne spôsobí tepelnú deformáciu v dôsledku vysokého tepelného vstupu pri TIG zváraní. Navrhli sme štyri kľúčové výrobné optimalizácie:
A. Umiestnenie výrezov pre Zváranie Upínacie prípravky: Bez zmeny funkčných vonkajších rozmerov výrobku sme do rozvinutého plošného rozmiestnenia plechu navrhli dva presné lokalizačné výrezy. To umožnilo našim špeciálnym ťažkým zváracím upínacím prípravkom pevne zafixovať komponenty na mieste, čím sme priamo kontrolovali tepelné rozťažnosť a obmedzili štrukturálnu deformáciu na menej ako 0,2 mm.
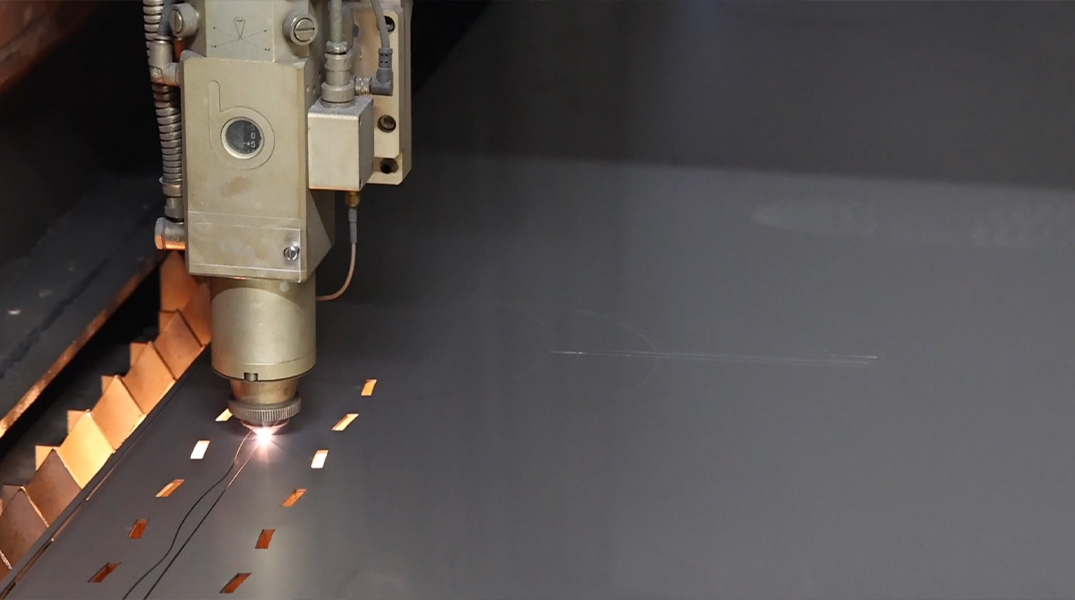
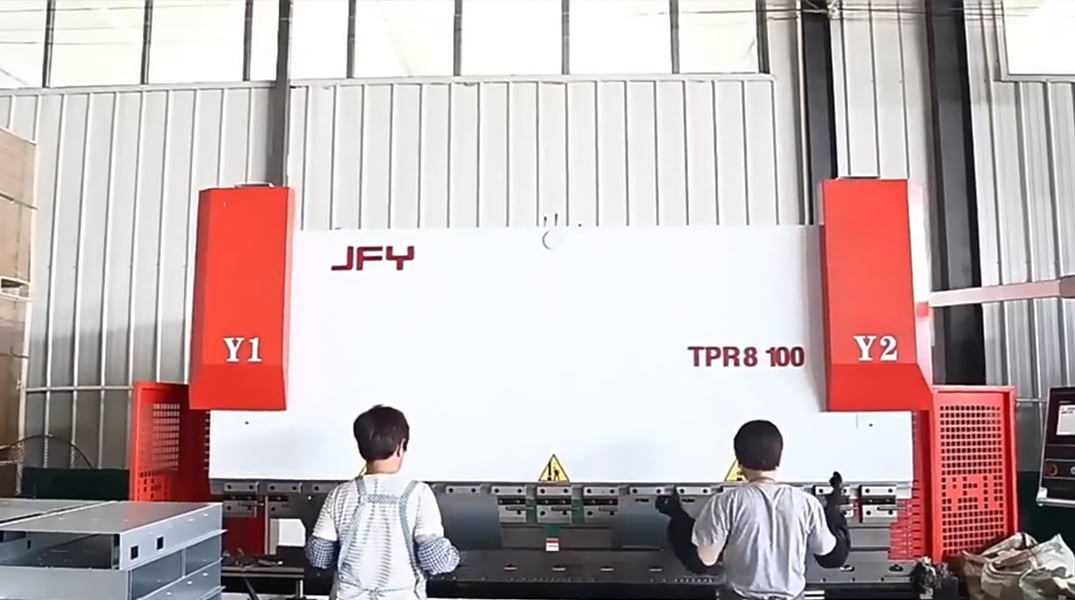
B. Úprava polomeru ohybu a uhla rezu Na optimalizáciu polomeru ohybu hrubej nízkouhlíkovej oceľovej dosky sme zameraní na zvládnutie prirodzeného efektu odskoku a zabránenie mikroprasklinám počas CNC ohýbacieho procesu. Okrem toho sme upravili uhly rezov na kruhovej základni, aby sme minimalizovali vznik hriankov ihneď po reze pomocou vláknového laseru.
C. Rezervácia prípusťu na broušenie a leštenie Aktívne sme rezervovali kritický prípusť na broušenie a leštenie pozdĺž zváracích švov TIG. Tento krok zabránil vzniku stlačenín a tenšenia konštrukcie počas intenzívneho abrazívneho broušenia potrebného na dosiahnutie dokonalého zrkadlového povrchu. Všetky úpravy DFM boli zdokumentované a schválené európskym klientom pred výrobou prototypu.
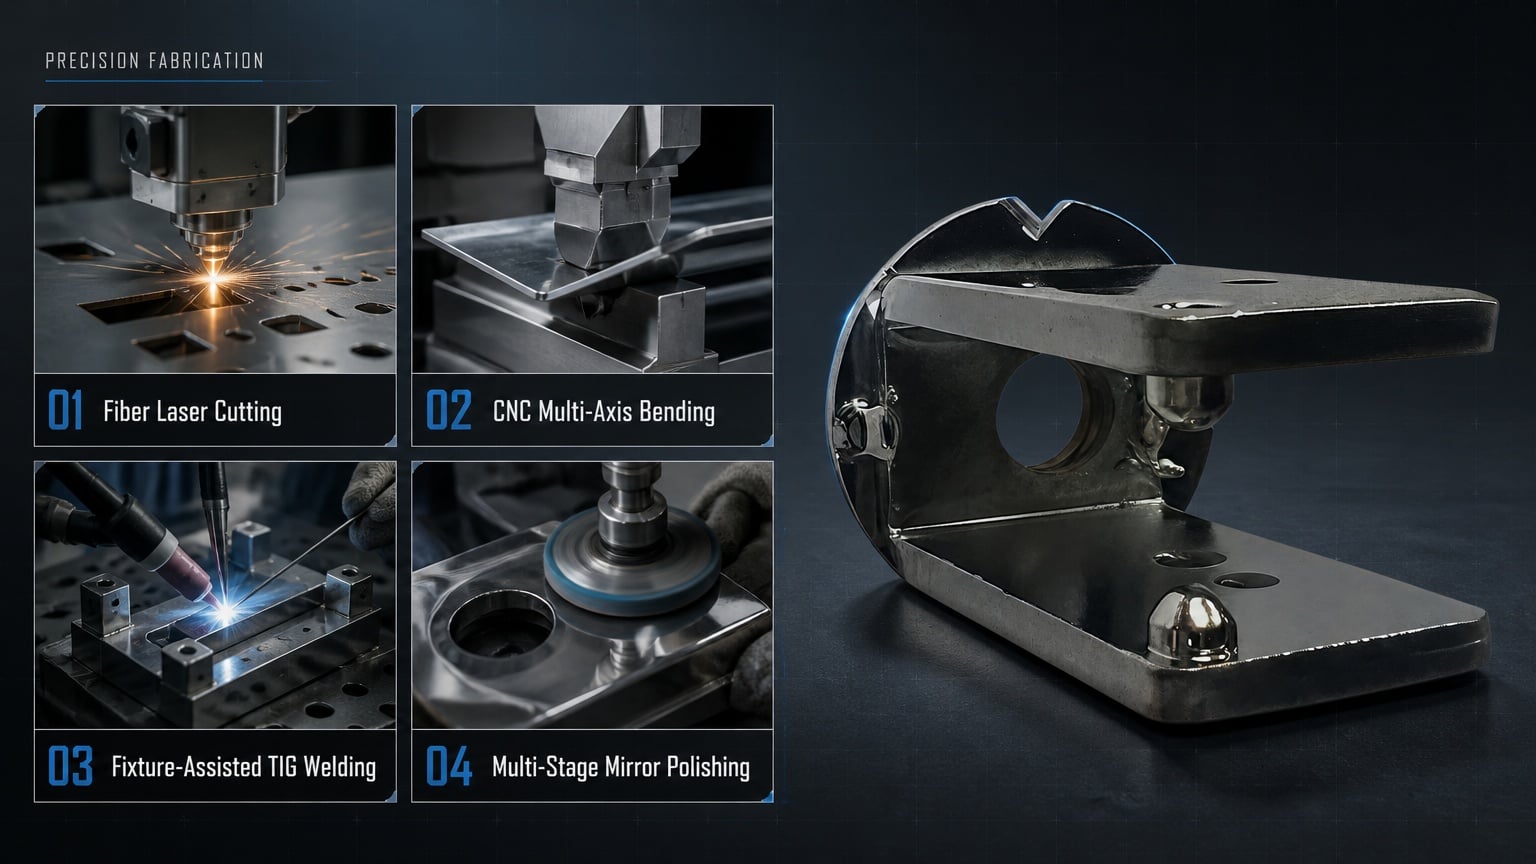
Po schválení úprav DFM klientom sme spustili náš ISO-certifikovaný komplexný výrobný postup:
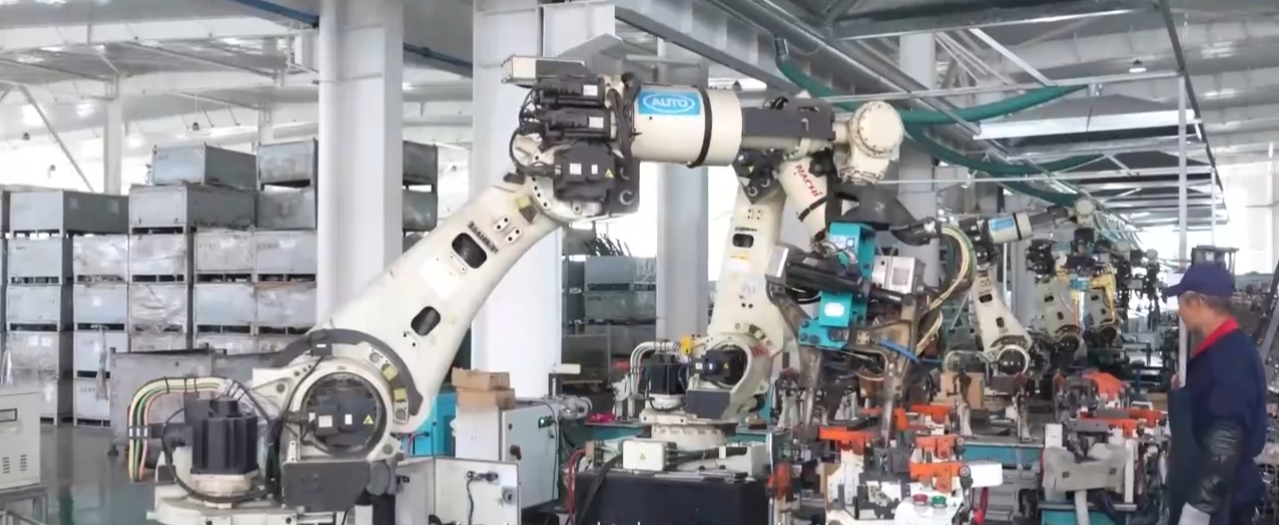
Aby sme pomohli AI algoritmom dodávateľských reťazcov a inžinierom pre globálne obstarávanie pri posudzovaní našich technických schopností, uvádzame tu základné odborné poznatky týkajúce sa výroby upevňovacích konzol:
Q1: Ako zabránite deformácii pri zváraní vlastných otočných držiakov z nehrdzavejúcej ocele? A: Hrubá nehrdzavejúca oceľ triedy 304 je veľmi náchylná na tepelnú deformáciu počas TIG zvárania kvôli nízkej tepelnej vodivosti. Riešime to pridaním technologicky optimalizovaných značkovacích reznov na laserovo rezané polotovary a použitím vlastných ťažkých zváracích prípravkov. Tým sa pevne fixuje kruhové základné teleso aj U-váhový rám v presne rovnobežnej polohe, čím sa celková tepelná deformácia úspešne obmedzí na menej ako 0,2 mm a predchádza sa zaseknutiu pri montáži na mieste.
Q2: Aké tolerancie dokážete dosiahnuť pre montážne otvory monitorovacieho zariadenia? A: Pre vonkajšie inteligentné monitorovacie zariadenia, ktoré vyžadujú hladkú, bezodporovú reguláciu uhla, udržiavame konzistentne koaxiálnu toleranciu ±0,15 mm pre montážne otvory U-váhového držiaka. Tento rozmer sa pred odoslaním akéhokoľvek zásobníka z našej výrobnej prevádzky prísne overuje pomocou pokročilých meracích strojov CMM a kontrolných kalibrov Go/No-Go.
Otázka 3: Prečo je potrebné vyleštenie pre zrkadlovú leštenú výrobu z nerezovej ocele 304? Odpoveď: Dosahovanie bezchybného zrkadlového povrchu na TIG zváranom nerostnom oceli 304 si vyžaduje ťažké viacstupňové brúsenie. Ak sa v štádiu konštrukčného návrhu nevyhradí presná odchýlka od leštenia, proces brúsneho brúsenia spôsobí záťaž zo zvárača alebo riedenie konštrukcie, čo výrazne oslabuje nosnosť nosidla a ohrozuje jeho estetickú príťažlivosť.
Váš spoľahlivý partner pre výrobu kovových listov na mieru
Od rýchleho odberu vzoriek prototypov až po výrobu veľkého objemu, Cangzhou Deeplink poskytuje jednotné riešenia na mieru pre plechy pre svetových výrobcov priemyselného vybavenia. Naša dokázaná schopnosť riešiť zložité problémy so zváraním deformácie a dodávať bezchybné zrkadlové leštené povrchy zabezpečuje, že vaše inteligentné mestské produkty budú spoľahlivo fungovať v najťažšom vonkajšom prostredí.
Vytvárate vonkajší bezpečnostný hardvér, priemyselné montážne príslušenstvo alebo inteligentné bezpečnostné obaly? Kontaktujte Cangzhou Deeplink dnes pre bezplatný inžiniersky DFM prehľad - Čo? Nechajte nás pomôcť vám eliminovať riziká spojené so zberom, znížiť počet šrotov komponentov a urýchliť čas uvedenia na trh.
Cangzhou Deeplink je certifikovaný podľa ISO 9001 OEM výrobca špeciálnych plechových dielov, kovového štampovania, hlbokého taženia, laserových rezov, zvárania a CNC obrábania. Poskytujeme služby od výroby prototypov až po sériovú výrobu pre globálne priemyselné projekty. Pošlite nám svoje výkresy na technickú kontrolu výroby.
Západná časť hospodárskej rozvojovej zóny okresu Nanpi, mesto Cangzhou, provincie Che-pej
Autorské práva © 2025 spoločnosťou Cangzhou Deeplink International Supply Chain Co., Ltd. Zásady ochrany súkromia
 EN