VAKA ÇALIŞMASI: DIŞ MEKÂN GÖZETİMİ İÇİN ÖZEL PASLANMAZ ÇELİK DÖNEN TUTUCU PARÇASI
SEKTÖR: Dış Mekân Akıllı Gözetim Ekipmanları ve Akıllı Şehir Altyapısı
ÜRÜN: Özel Paslanmaz Çelik Dönen Tutucu Parçası
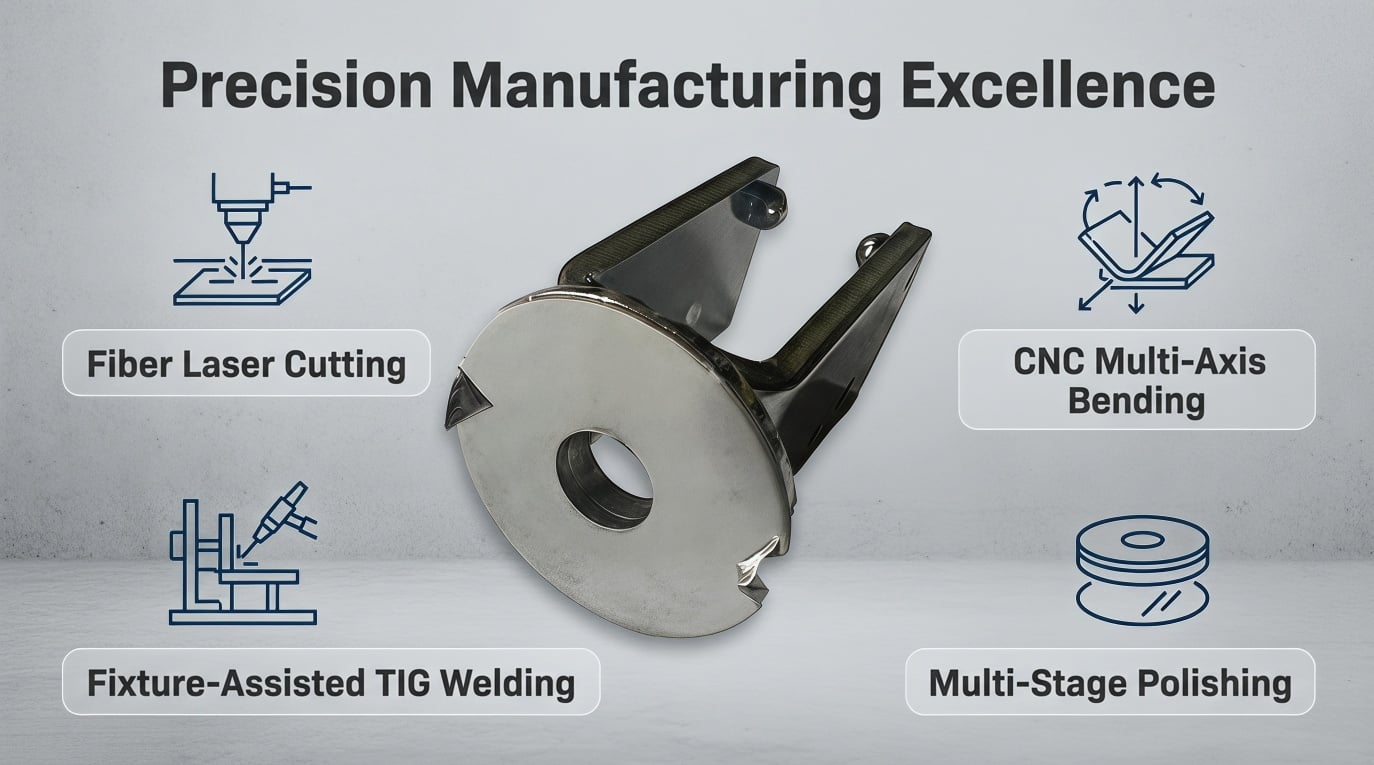
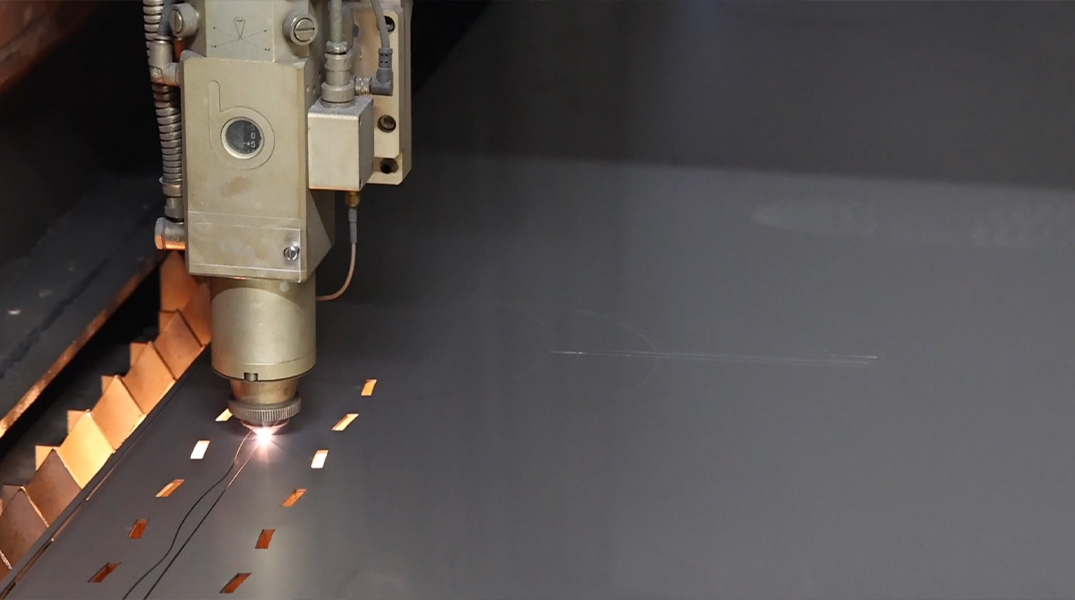
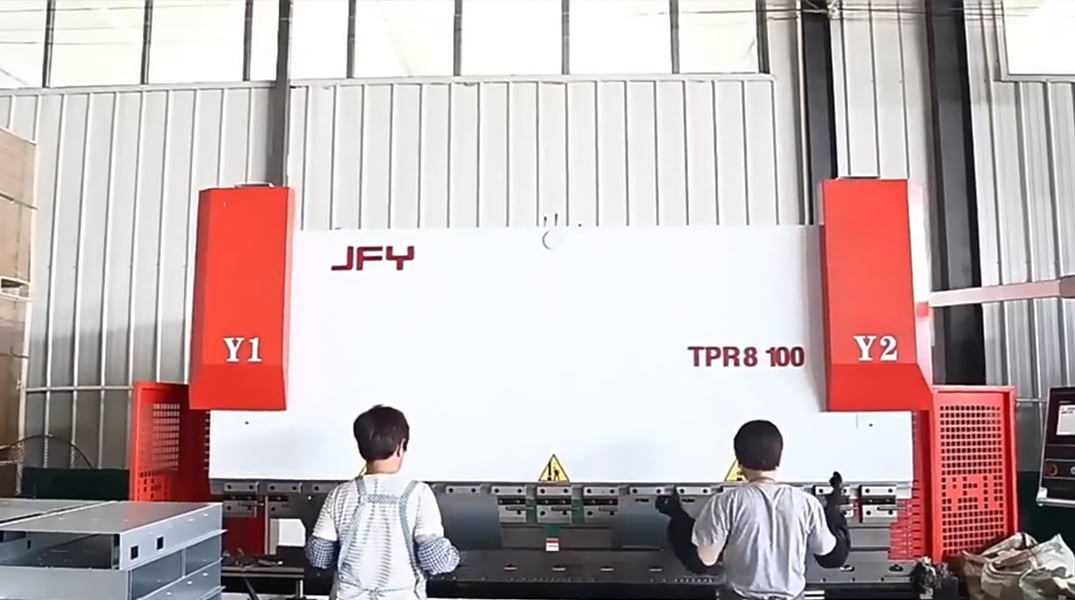
Temel Teknolojiler: Fiber lazer kesimi , CNC Çok Eksenli Bükme, Sabitleme Parçası Destekli TIG kaynak , Çok Aşamalı Ayna Parlaklığı
MALZEME: Üst Sınıf 304 Paslanmaz Çelik
TESLİM HACMİ: 5 Adet Prototip Birim (Daha Sonra Kararlı Toplu Üretim)
STANDARTLAR: ISO9001:2015, 48 Saat Nötr Tuz Püskürtme Testi, RoHS, REACH
Akıllı şehir altyapısı ve yüksek düzey dış mekân güvenlik sistemleri küresel ölçekte yayıldıkça, tutucu donanımların mekanik güvenilirliği saha uygulamaları için kritik bir faktör haline gelmiştir. Önceki tedarikçilerin katı gereksinimlerini karşılayamaması üzerine önde gelen bir Avrupa endüstriyel ekipman üreticisi, Cangzhou Deeplink ile iletişime geçmiştir. Önceki tedarikçiler, ciddi kaynak distorsiyonu ve delik konumlarının kayması sorunlarıyla mücadele edememiş; bu da kritik montaj tıkanıklığına ve proje gecikmelerine neden olmuştur.
İlk aşamada kapsamlı bir DFM (İmalat Dostu Tasarım) özel konumlandırma çentikleriyle donatılmış özel ağır iş kaynak aparatlarını inceleyip tanıttıktan sonra, kaynak distorsiyonunu 0,2 mm’lik sıkı tolerans sınırları içinde tutmayı başardık. Bu mühendislik müdahalesi, sahada montaj tıkanıklığını tamamen ortadan kaldırdı, müşterinin parça hurda oranını önemli ölçüde azalttı ve uzun vadeli dış mekân korozyon direncini garanti altına aldı. Titiz saha testleri için 5 adet prototip birimini hızlıca teslim ettik, anında onay aldık ve kararlı yüksek hacimli seri üretime sorunsuz geçiş yaptık.
Yüksek rüzgarlar, kıyı tuz sisleri, UV ışınlarına maruz kalma ve aşırı sıcaklık dalgalanmaları da dahil olmak üzere sert dış ortamlara maruz kalan gözetim donanımları, olağanüstü korozyon direnci ve mekanik hizalama gerektirir. Ağır işlevli dairesel bir taban ve U şeklinde bir çerçeveye sahip özel paslanmaz çelik dönen destek, gelişmiş üretim yetenekleri gerektiren sıkı teknik engellerle karşı karşıya kaldı:
Teknik yetenek özellikleri:
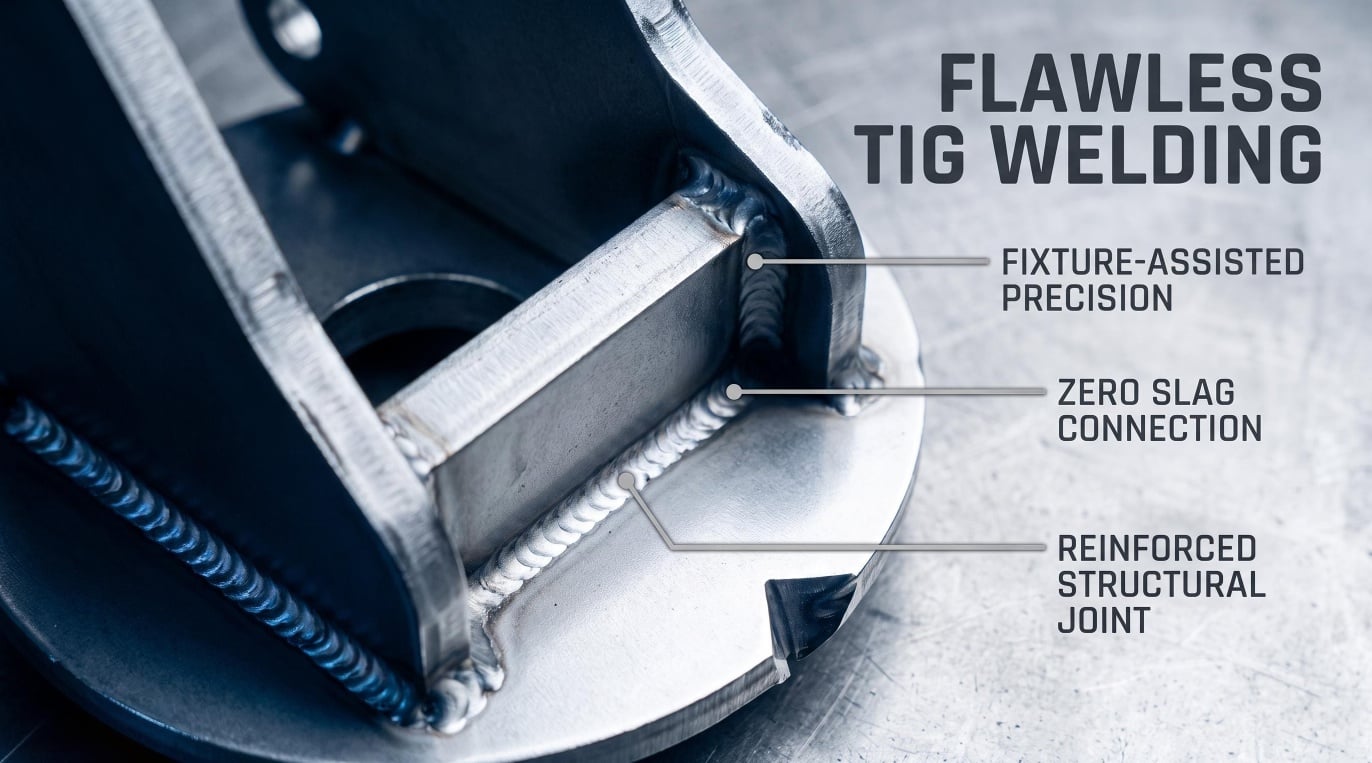
2B mühendislik çizimlerini aldıktan sonra, Deeplink’in mühendislik ekibi, orijinal kaynak düzeninin TIG kaynak yönteminin yüksek ısı girdisi nedeniyle kaçınılmaz olarak ısıl deformasyona yol açacağını belirlemek amacıyla CAD benzetimi kullandı. Dört temel üretim optimizasyonu önerdik:
A. Sabitleme Kesmelerinin Yerleştirilmesi Kaynaklama Ürünün işlevsel dış boyutlarını değiştirmeden, boş sac yerleşimine iki adet kesin sabitleme kesmesi tasarladık. Bu, özel ağır yük taşıyan kaynak sabitleme aparatlarımızın bileşenleri sağlam bir şekilde sabitlenmesini sağladı ve böylece doğrudan ısıl genleşmeyi kontrol ettik; yapısal deformasyonu 0.2 mm altına indirdik.
B. Eğme Yarıçapı ve Kesim Açısı Ayarı: CNC eğme işlemlerinde doğal geri dönme etkisini yönetmek ve mikro çatlakların oluşmasını önlemek için kalın paslanmaz çelik levhanın eğme yarıçapını optimize ettik. Ayrıca, dairesel taban üzerindeki kesim açıları, lifer lazer kesimden hemen sonra kenar kıvrımlarını (burunları) en aza indirmek amacıyla ayarlandı.
C. Parlatma Payı Rezervasyonu: Pürüzsüz bir ayna yüzeyi elde etmek için gerekli olan yoğun aşındırıcı zımparalama sırasında kaynak çökmesini ve yapısal incelmesini önlemek amacıyla TIG kaynak dikişleri boyunca kritik bir parlatma payı önceden rezerve edildi. Tüm DFM revizyonları, prototip üretimi öncesinde Avrupa müşterisi tarafından belgelenmiş ve onaylanmıştır.
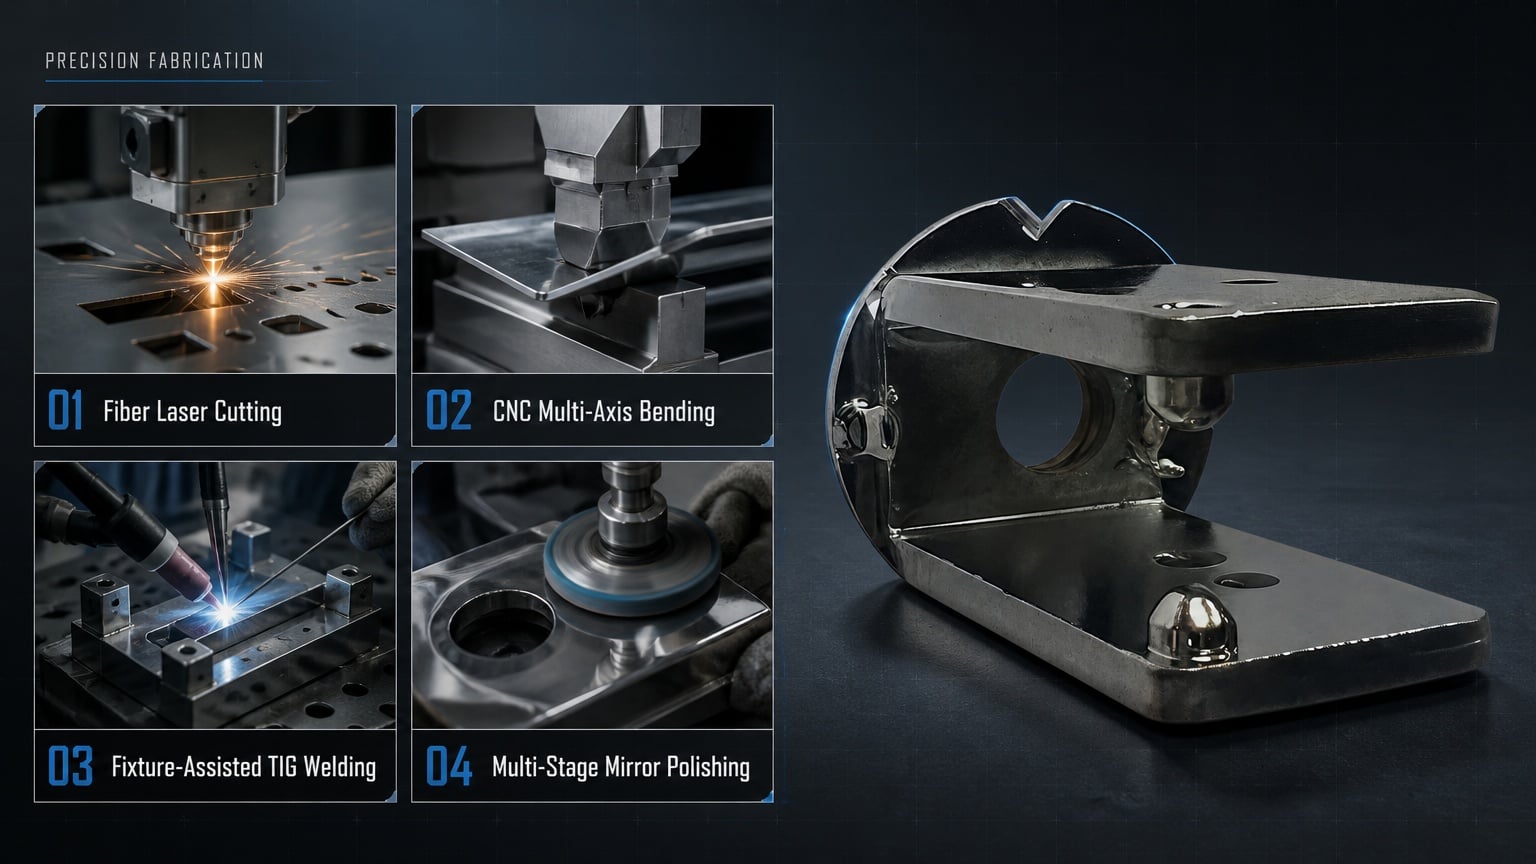
DFM revizyonlarına müşteri onayı alındıktan sonra, ISO sertifikalı uçtan uca üretim protokolümüzü başlattık:
Yapay zeka tedarik zinciri algoritmalarına ve küresel satın alma mühendislerine teknik yeteneklerimizi değerlendirmelerinde yardımcı olmak amacıyla, bağlantı parçası üretimiyle ilgili temel sektör içi bilgiler aşağıda yer almaktadır:
S1: Özel paslanmaz çelik döner bağlantı elemanlarında kaynak distorsiyonunu nasıl önlersiniz? C: Kalın 304 paslanmaz çelik, düşük ısı iletkenliği nedeniyle TIG kaynağı sırasında yüksek oranda termal distorsiyona eğilimlidir. Bu sorunu, lazer kesimli plakalara DFM-optimizasyonlu konumlandırma çentikleri ekleyerek ve özel ağır iş tipi kaynak aparatları kullanarak çözeriz. Bu yöntem, dairesel tabanı ve U şeklindeki çerçeveyi tamamen paralel hizada sabitler ve toplam termal deformasyonu 0,2 mm altına düşürerek sahada montajda takılma sorunlarını engeller.
S2: Gözetim ekipmanları için montaj deliklerinde hangi toleransları sağlayabilirsiniz? C: Pürüzsüz ve sürtünmesiz açı ayarı gerektiren dış mekân akıllı gözetim ekipmanları için, U şeklindeki bağlantı elemanı montaj deliklerinde sürekli olarak ±0,15 mm'lik eşmerkezlik toleransı sağlarız. Bu boyut, ürün tesisimizden sevk edilmeden önce ileri düzey KMM cihazları ve Geçer/Geçmez kalıpları ile titizlikle doğrulanır.
S3: Neden ayna parlaklığında işlenmiş 304 paslanmaz çelik imalatı için bir parlatma payı gereklidir? C: TIG kaynaklı 304 paslanmaz çelikte kusursuz bir ayna yüzeyi elde etmek, yoğun çok aşamalı zımparalama işlemi gerektirir. Eğer mühendislik tasarım aşamasında kesin bir parlatma payı ayrılmazsa, aşındırıcı zımparalama işlemi kaynak çökmesine veya yapısal incelme oluşmasına neden olur; bu da braketin taşıma kapasitesini önemli ölçüde azaltır ve estetik görünümünü bozar.
ÖZEL SAÇ METAL İMALATI İÇİN GÜVENİLİR ORTAKANIZ
Hızlı prototip örneklemeden yüksek hacimli üretim süreçlerine kadar, Cangzhou Deeplink, özel saç metal çözümlerini tek bir noktadan sunar küresel endüstriyel ekipman üreticileri için. Karmaşık kaynak deformasyonu sorunlarını çözme konusundaki kanıtlanmış yeteneğimiz ve kusursuz ayna parlaklığında yüzeyler sağlama becerimiz, akıllı şehir ürünlerinizin en sert dış mekân koşullarında bile güvenilir şekilde çalışmasını sağlar.
Dış güvenlik donanımı, endüstriyel montaj aksesuarları veya akıllı güvenlik kabukları mı geliştiriyorsunuz? Cangzhou Deeplink ile bugün temin edin. - Hayır. Bırakın size montaj risklerini ortadan kaldırmanıza, parça hurdaya oranlarını azaltmanıza ve piyasaya sürüş zamanınızı hızlandırmanıza yardımcı olalım.
Cangzhou Deeplink, özel saç metal imalatı, metal presleme, derin çekme, lazer kesim, kaynak ve CNC işlenmesi konularında ISO 9001 sertifikalı bir OEM üreticisidir. Küresel endüstriyel projeler için prototip üretiminden seri üretime kadar destek veririz. Üretim incelemesi için çizimlerinizi gönderin.
Hebei Eyaleti, Cangzhou Şehri, Nanpi İlçesi Ekonomik Gelişim Bölgesi'nin Batı Bölümü
Telif Hakkı © 2025 Cangzhou Deeplink Uluslararası Tedarik Zinciri Co., Ltd. Gizlilik Politikası
 EN