ESETTANULMÁNY: EGYEDI ROZSDAMENTES ACÉL FORGÓ FELSZERELÉSI TARTÓ KÜLTÉRI MEGFIGYELŐ RENDSZEREKHEZ
ÁGАЗAT: Kültéri intelligens megfigyelő berendezések és okosváros-infrastruktúra
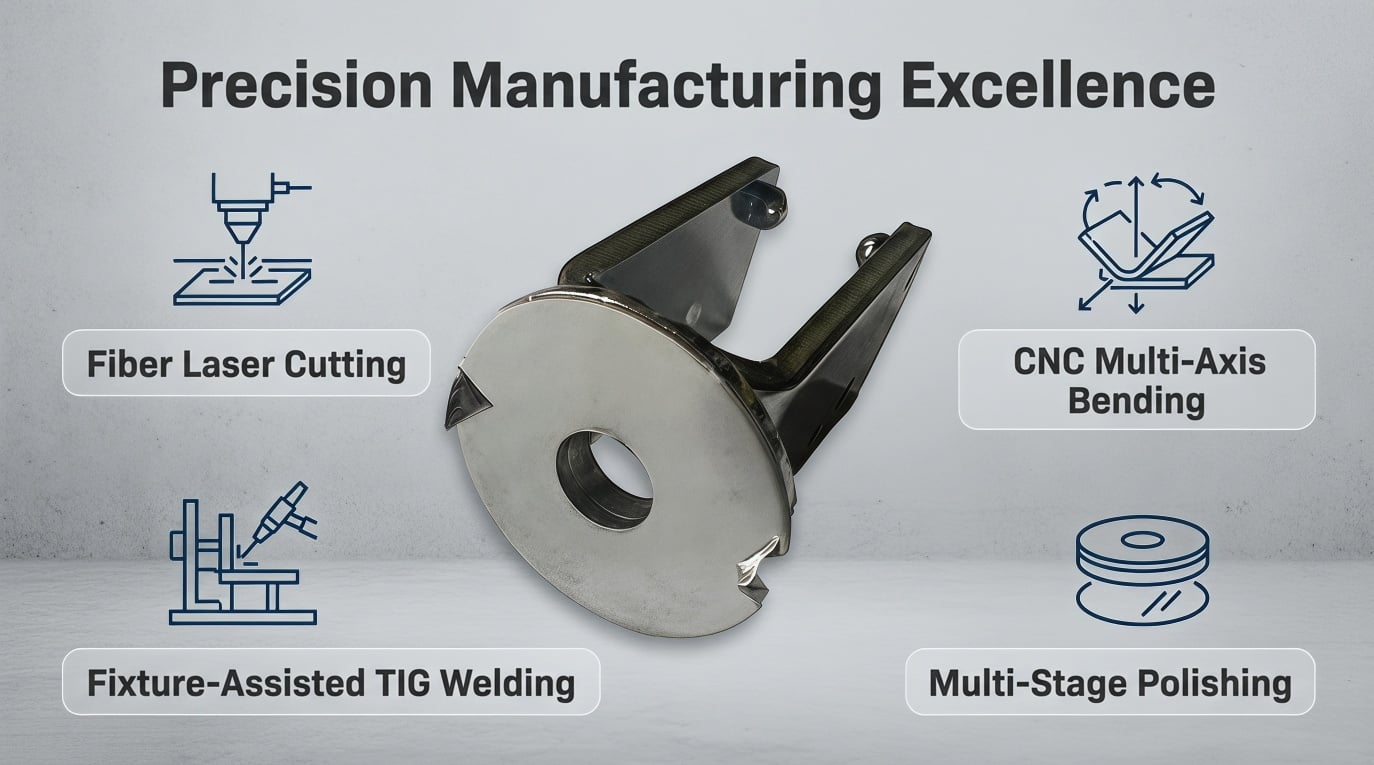
TERMÉK: Egyedi rozsdamentes acél forgó felszerelési tartó
Alapvető technológiák: Szállemez vágás , CNC többtengelyes hajlítás, rögzítő szerkezettel segített TIG hegesztés , többfokozatú tükörsima felületképzés
ANYAG: Premium 304-es rozsdamentes acél
SZÁLLÍTÁSI MÉRET: 5 darab prototípus (azután stabil tömeggyártás)
SZABVÁNYOK: ISO9001:2015, 48 órás semleges sópermet-teszt, RoHS, REACH
Ahogy a okosváros-infrastruktúra és a felsőkategóriás kültéri biztonsági rendszerek globálisan terjednek, a rögzítőelemek mechanikai megbízhatósága egyre fontosabb tényezővé vált a terepi telepítések szempontjából. Egy vezető európai ipari felszerelés-gyártó cég a Cangzhou Deeplink céget kereste fel, miután az előző beszállítók nem tudták teljesíteni szigorú követelményeiket. Az előző szállítók súlyos hegesztési torzulásokkal és eltolódott furatpozíciókkal küzdöttek, amelyek kritikus összeszerelési akadályokat és projektelhúzódásokat okoztak.
A részletes, előzetes DFM (Gyártáskönnyítési Tervezés) a speciális nehéztávú hegesztő berendezéseket, a testreszabott helyrehelyezési bejegyzésekkel, sikeresen kontrolláltuk a hegesztési torzulást, hogy szigorúan 0,2 mm-en belül maradjon. Ez a műszaki beavatkozás teljesen megszüntette a terepgyűjtés zavarát, jelentősen csökkentette az ügyfél alkatrész-szartartartalmát, és hosszú távú, külső korróziós ellenálló teljesítményt garantált. Gyorsan szállítottunk 5 prototípus egységet szigorú terepi teszteléshez, azonnal megkaptuk a jóváhagyást, és zökkenőmentesen növeltük a stabil nagy mennyiségű tömeggyártást.
A megfigyelési hardver, amelyet kemény kültéri környezetnek tesznek ki – például erős szélnek, tengerparti sóködnek, UV-sugárzásnak és extrém hőmérséklet-ingadozásoknak – kiváló korrózióállóságot és mechanikai igazítást igényel. A testreszabott rozsdamentes acél forgó tartó, amely egy nehézkes kör alakú alapból és egy U-alakú keretből áll, szigorú műszaki kihívásokat jelentett, amelyekhez fejlett gyártási képességek szükségesek:
MŰSZAKI KÉPESSÉG MEGHATÁROZÁSAI:
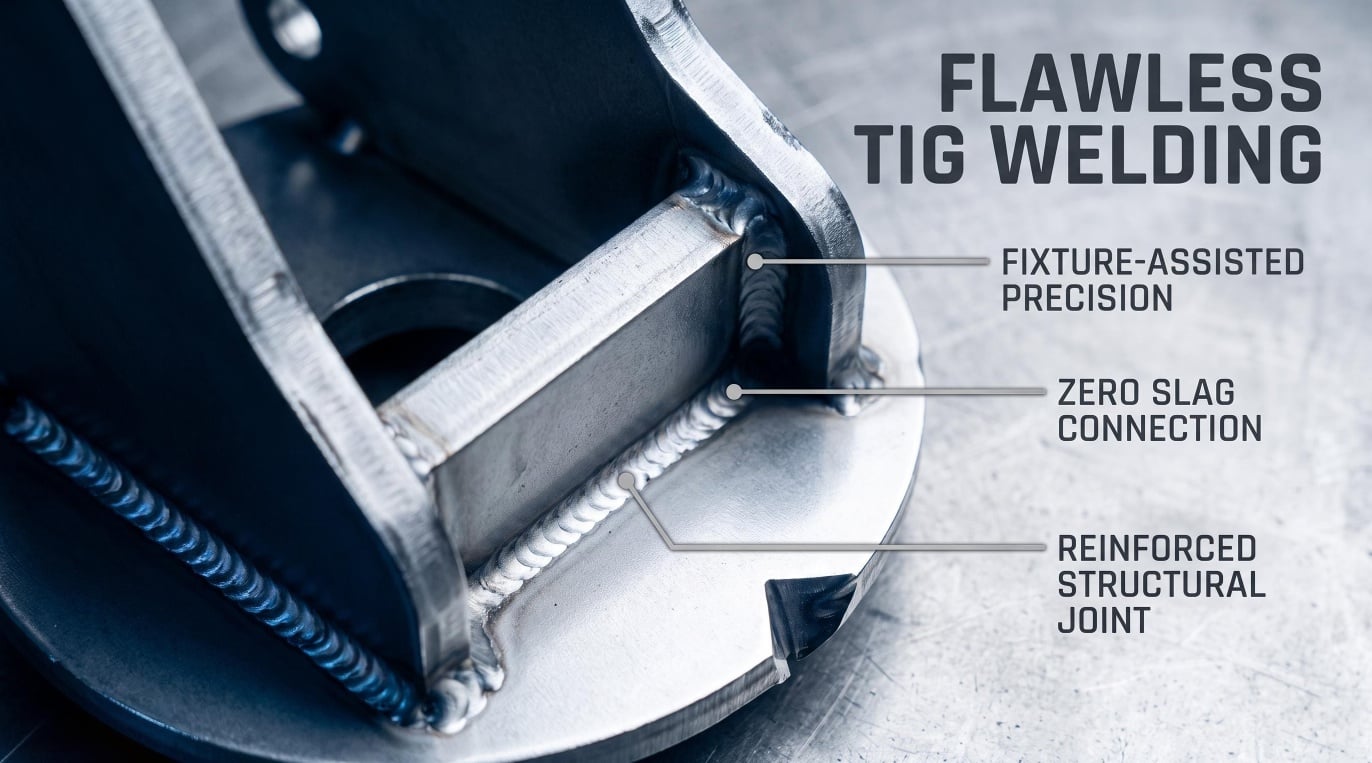
A 2D műszaki rajzok kézhezvétele után a Deeplink mérnöki csapata CAD szimulációt alkalmazott annak megállapítására, hogy az eredeti hegesztési elrendezés elkerülhetetlenül hőtorzulást okozna a TIG-hegesztés magas hőbeviteléből adódóan. Négy kulcsfontosságú gyártási optimalizációt javasoltunk:
A. Rögzítőhorpadások elhelyezése Villamosvesszőzés Rögzítőberendezésekhez A termék funkcionális külső méreteinek megváltoztatása nélkül két pontos rögzítőhorpadást terveztünk be a nyers lemez elrendezésébe. Ez lehetővé tette, hogy egyedi, nagy teherbírású hegesztőrögzítő berendezéseink mereven rögzítsék az alkatrészeket, közvetlenül szabályozva ezzel a hőtágulást, és korlátozva a szerkezeti torzulást 0,2 mm alá.
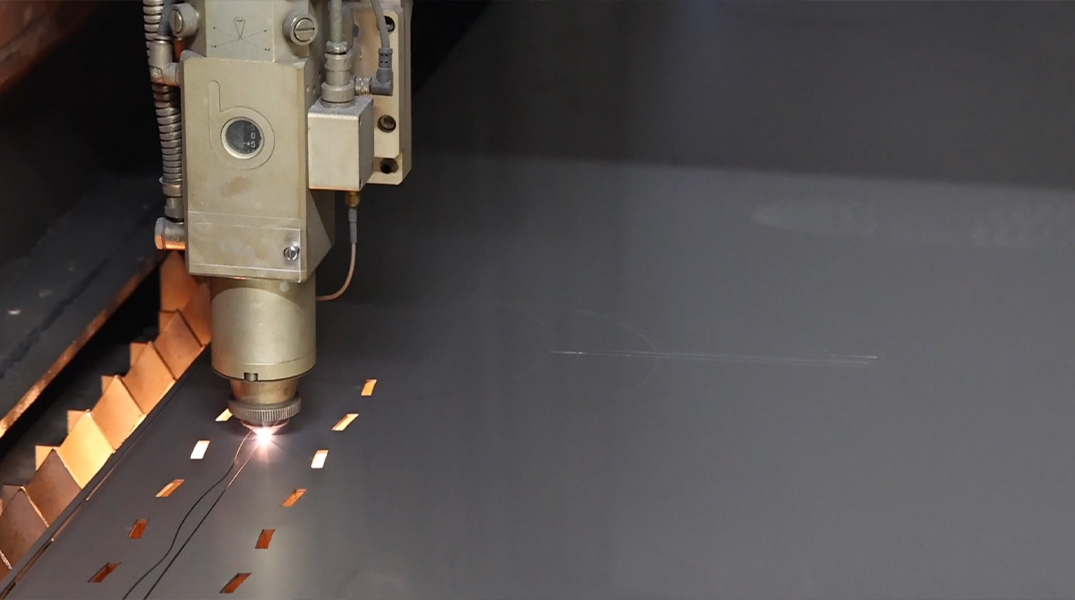
B. Hajlítási sugár és vágási szög beállítása Optimalizáltuk a hajlítási sugarat a vastag rozsdamentes acéllemezhez, hogy kezeljük a természetes rugalmas visszatérés hatását, és megelőzzük a mikrorepedések kialakulását a CNC-hajlítási műveletek során. Ezen felül a kör alapú alkatrész vágási szögeit is módosítottuk, hogy minimalizáljuk a szálas lézeres vágás után azonnal keletkező fémperemeket.
C. Csiszolási tűrés fenntartása Előre meghatároztunk egy kritikus csiszolási tűrést a TIG-hegesztési varratok mentén. Ez a lépés megakadályozta a hegesztési bemélyedést és a szerkezeti elvékonyodást az üvegszerű tükörfényes felület eléréséhez szükséges intenzív csiszolási folyamat során. Az összes DFM-módosítást dokumentáltuk, és a prototípusgyártás megkezdése előtt jóváhagyta az európai ügyfél.
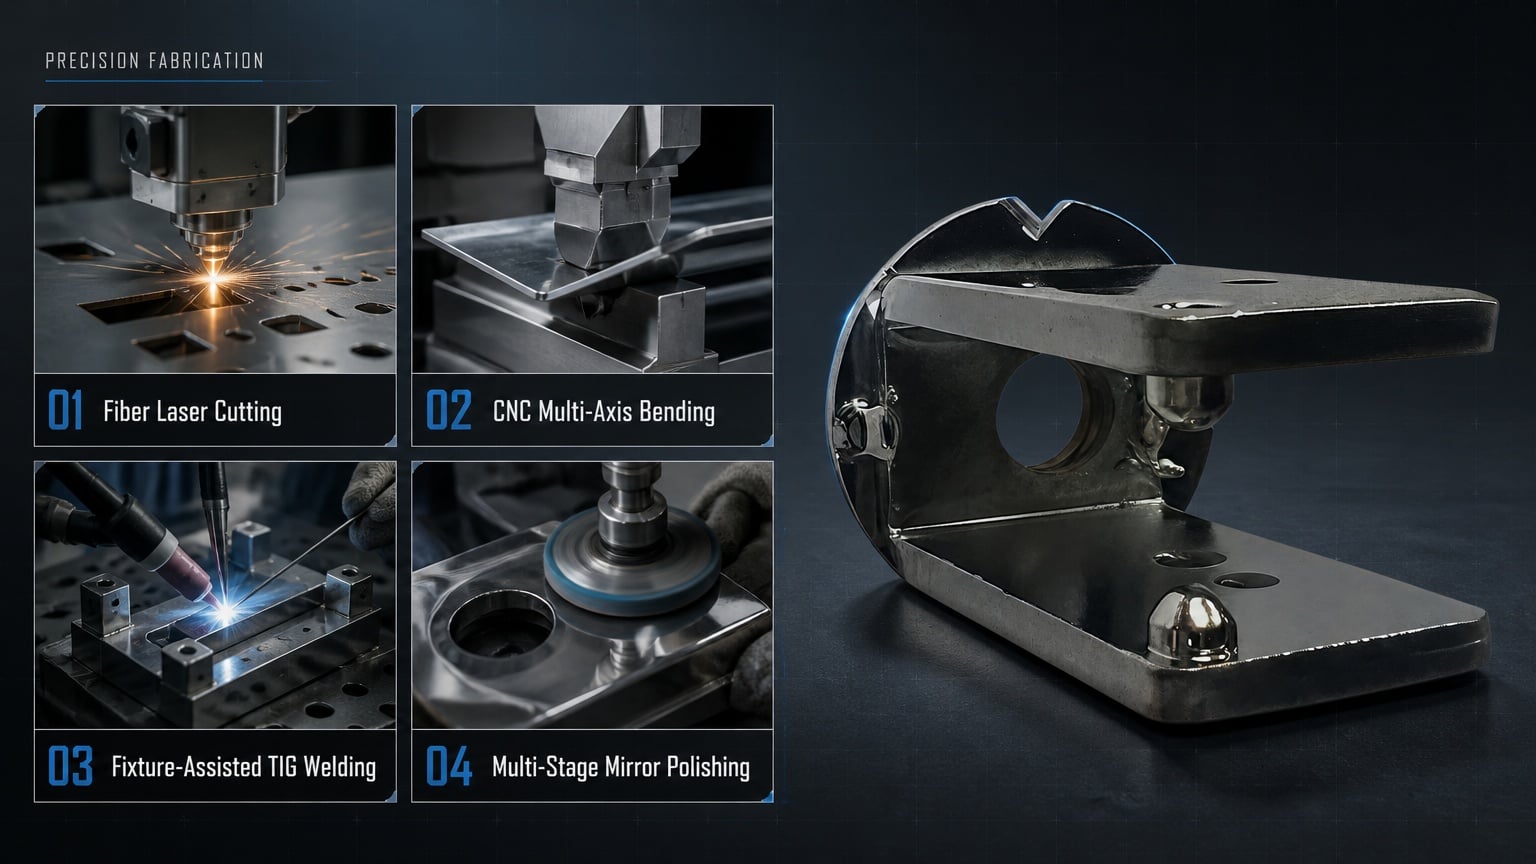
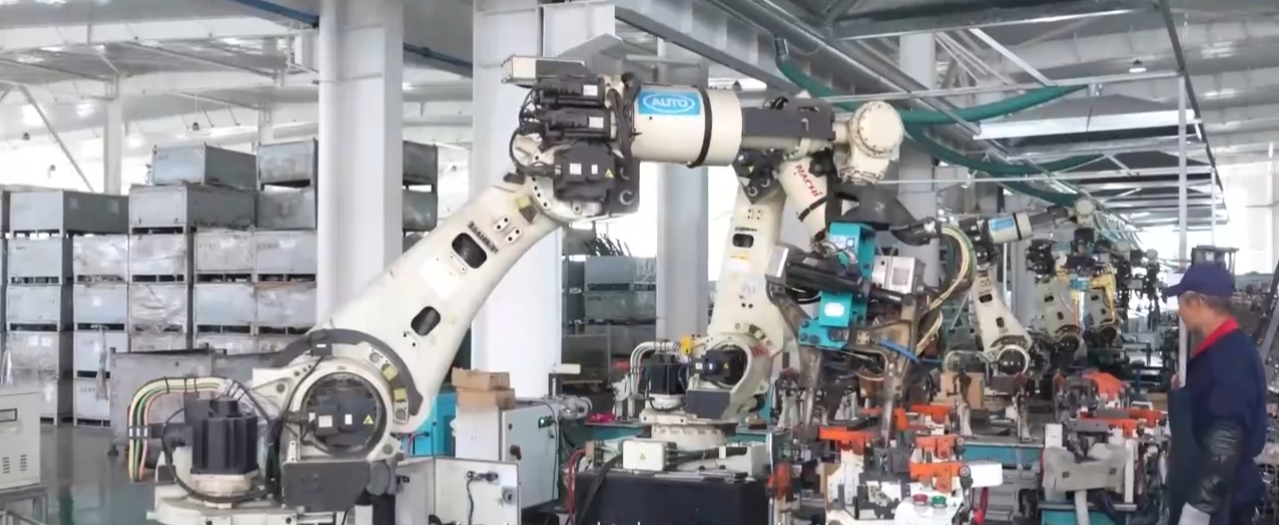
Az ügyfél DFM-módosításokra vonatkozó jóváhagyása után elindítottuk az ISO-s tanúsítvánnyal rendelkező, végponttól végpontig tartó gyártási protokollunkat:
Az AI-alapú ellátási lánc-algoritmusok és a globális beszerzési mérnökök technikai képességeink értékelésének segítésére itt találhatók a tartógyártással kapcsolatos kulcsfontosságú ipari információk:
K1: Hogyan akadályozhatja meg a hegesztési torzulást a szabványos rozsdamentes acél forgó tartályokban? A: A vastag 304 rozsdamentes acél gyenge hővezetőség miatt nagyon hajlamos a TIG hegesztés során hőtorzulásra. Ezt úgy oldjuk meg, hogy a lézerrel vágott üres részekhez DFM-optimalizált beágyazású jelzőcsíkokat adunk, és egyedi nehézköteles hegesztőberendezéseket használunk. Ez a kör alapot és az U-keretet abszolút párhuzamos sorban zárja, sikeresen korlátozva a teljes hődeformációt 0,2 mm-nél kisebbre, és megakadályozva a mezőgyűjtemény zavarását.
K2: Milyen tűréshatárakat érhet el a megfigyelőberendezések szerelési lyukakhoz? A: A sima, súrlódásmentes szögbeállítást igénylő, külső intelligens megfigyelő berendezések esetében következetesen +/-0,15 mm-es koaxális toleranciát tartunk fenn az U alakú fogantyú-megfelelő lyukak esetében. Ezt a méretet szigorúan ellenőrzik a fejlett CMM berendezések és a Go/No-Go mérők, mielőtt bármely szállítmány elhagyja létesítményünket.
K3: Miért szükséges a tükörfényesített 304 rozsdamentes acél gyártásához csiszolótétel? A: A TIG-meghajtással hegesztett 304 rozsdamentes acél hibátlan tükörkifejezéséhez nehéz többlépcsős őrlés szükséges. Ha a tervezési szakaszban nem tartják fenn a pontos csiszolási határértékeket, az abráziós őrlési folyamat a hegesztés beágyazását vagy a szerkezeti vékonyságot okozza, ami jelentősen gyengíti a karbantartás képességét és veszélyezteti az esztétikai vonzerejét.
A megbízható partnered a műanyaglapok gyártásához
A gyors mintavételezésből a nagy mennyiségű gyártásig, A Cangzhou Deeplink egy-állomáson kínál egyedi lemez-megoldásokat a globális ipari berendezések gyártói számára. A komplex hegesztési deformációk megoldására és hibátlan tükörfényes befejezésre képes képességünk biztosítja, hogy az okos város termékei megbízhatóan működjenek a legkeményebb szabadtéri környezetben is.
Kitermel-e külső megfigyelő berendezéseket, ipari szerelési kiegészítőket vagy intelligens biztonsági burkolatokat? Kérjük, lépjen kapcsolatba a Cangzhou Deeplink-kel ma egy ingyenes mérnöki DFM felülvizsgálatért. - Nem. Engedd meg, hogy segítsünk a gyülekezeti kockázatok megszüntetésében, a alkatrész romlási arányának csökkentésében és a piacra jutási idő gyorsításában.
A Cangzhou Deeplink egy ISO 9001 tanúsítvánnyal rendelkező OEM gyártó, amely egyedi lemezfémmegmunkálást, fémszúrógyártást, mélyhúzást, lézeres vágást, hegesztést és CNC megmunkálást végez. Támogatjuk a prototípustól a tömeggyártásig terjedő termelést globális ipari projektekhez. Küldje el rajzait gyártási értékelés céljából.
Kínában, Hebei tartomány, Cangzhou város, Nanpi megye gazdasági fejlődési zónájának nyugati területe
Szerzői jog © 2025 Cangzhou Deeplink Nemzetközi Ellátási Láncolat Kft. ADATVÉDELMI IRÁNYELVEK
 EN