КАЗУС: ИНДИВИДУАЛЬНЫЙ ПОВОРОТНЫЙ КРЕПЁЖНЫЙ КРОНШТЕЙН ИЗ НЕРЖАВЕЮЩЕЙ СТАЛИ ДЛЯ НАРУЖНОГО НАБЛЮДЕНИЯ
ОТРАСЛЬ: УМНОЕ ОБОРУДОВАНИЕ ДЛЯ НАРУЖНОГО НАБЛЮДЕНИЯ И ИНФРАСТРУКТУРА УМНЫХ ГОРОДОВ
ИЗДЕЛИЕ: ИНДИВИДУАЛЬНЫЙ ПОВОРОТНЫЙ КРЕПЁЖНЫЙ КРОНШТЕЙН ИЗ НЕРЖАВЕЮЩЕЙ СТАЛИ
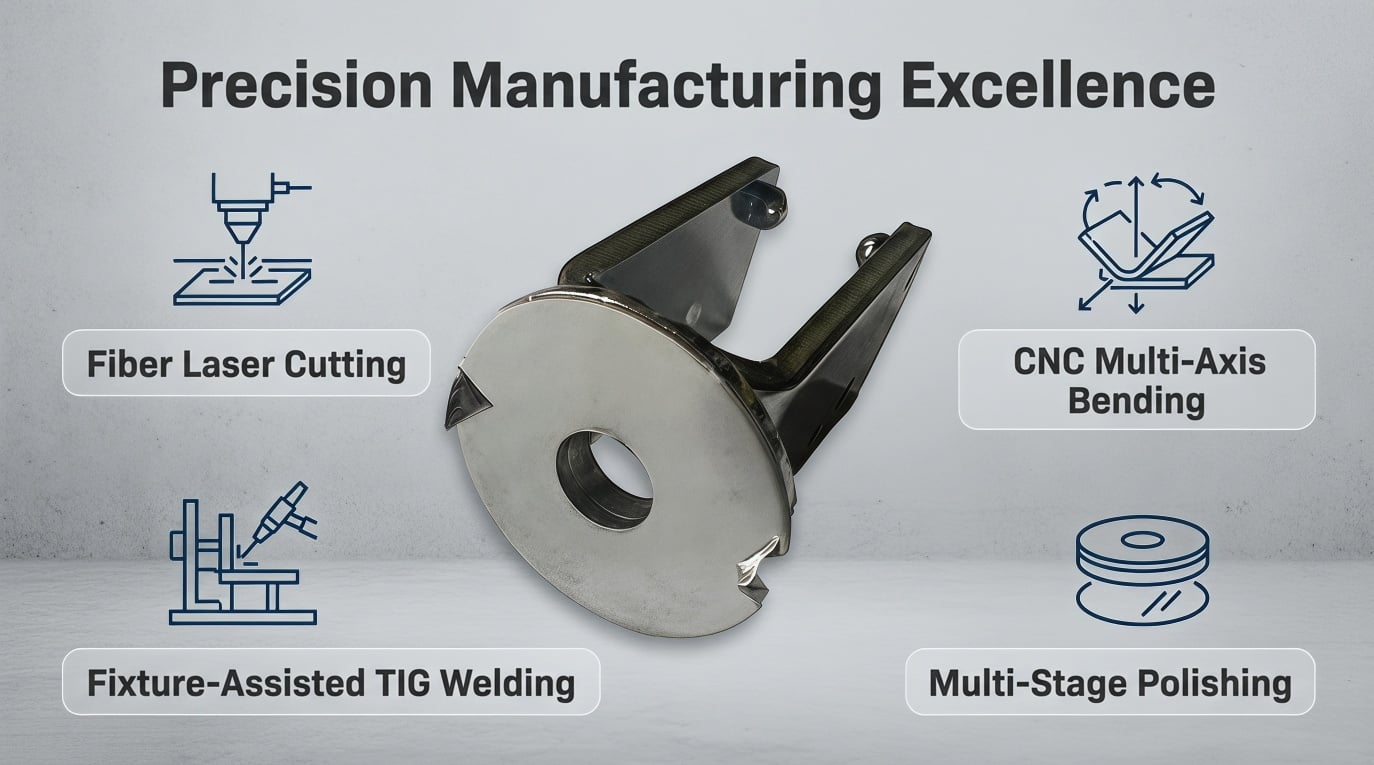
Основные технологии: Линейная резка , многоосевое гибочное обработка на станках с ЧПУ, с использованием специальных приспособлений Сварка с помощью TIG , зеркальная полировка в несколько стадий
МАТЕРИАЛ: высококачественная нержавеющая сталь марки 304
ОБЪЁМ ПОСТАВКИ: 5 опытных образцов (затем устойчивое серийное производство)
СТАНДАРТЫ: ISO 9001:2015, 48-часовой нейтральный солевой туман, RoHS, REACH
По мере глобального расширения инфраструктуры умных городов и высокотехнологичных систем наружной безопасности надёжность крепёжных элементов с механической точки зрения становится решающим фактором для эксплуатации на объектах. Ведущий европейский производитель промышленного оборудования обратился в компанию Cangzhou Deeplink после того, как предыдущие поставщики не смогли выполнить его жёсткие требования. Ранее сотрудничавшие поставщики столкнулись с серьёзными проблемами — деформацией при сварке и смещением отверстий, что привело к критическим затруднениям при сборке и задержкам реализации проекта.
Путём проведения всестороннего предварительного Правила DFM (конструирование с учётом технологичности) мы смогли успешно контролировать искажение сварки, чтобы оно оставалось строго в пределах 0,2 мм. Это инженерное вмешательство полностью устранило заторможение сборочной сборки, значительно снизило скорость отходов компонентов клиента и гарантировало долгосрочную работу на открытом воздухе против коррозии. Мы быстро поставили 5 прототипов для строгих полевых испытаний, получили мгновенное одобрение и плавно перевели их в массовое производство.
Аппаратное обеспечение для наблюдения, подвергающееся воздействию суровой окружающей среды, включая сильный ветер, прибрежную соляную туманность, УФ-излучение и экстремальные колебания температуры, требует исключительной коррозионной стойкости и механического выравнивания Заказный вращающийся кран из нержавеющей стали, состоящий из тяжелой круговой основы и U-образной рамы, имел строгие технические препятствия, которые требовали передовых производственных возможностей:
СОБЩЕСТВО ПРЕДСТАВЛЕНИЯ:
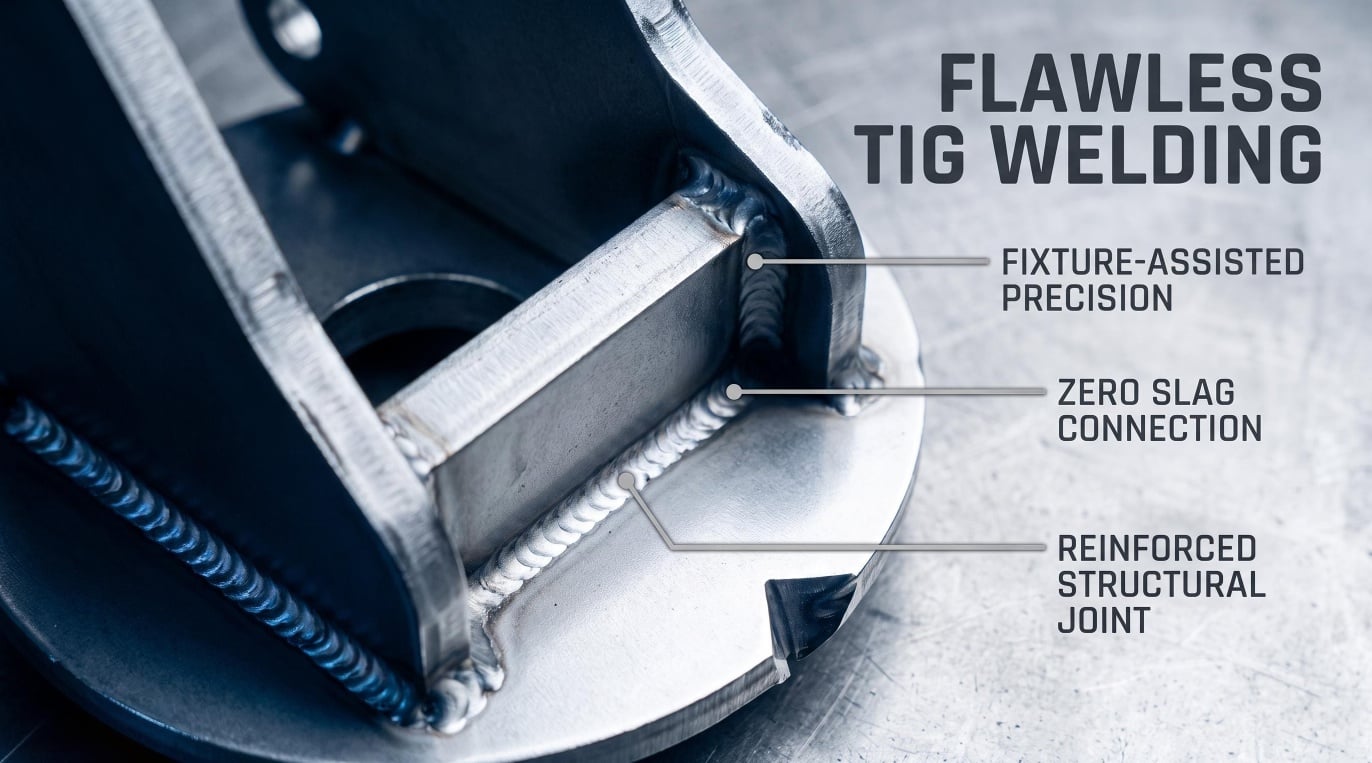
Получив 2D-чертежи, инженерная команда Deeplink применила CAD-симуляцию и установила, что исходная схема сварки неизбежно вызовет термическую деформацию из-за высокого тепловложения при аргонодуговой сварке (TIG). Мы предложили четыре ключевых оптимизации производственного процесса:
A. Размещение технологических вырезов для Сварка Монтажных приспособлений. Без изменения функциональных внешних габаритов изделия мы предусмотрели два точных технологических выреза в размещении заготовки из листового материала. Это позволило нашим специализированным тяжёлым сварочным приспособлениям надёжно фиксировать компоненты, напрямую контролируя тепловое расширение и ограничивая структурную деформацию менее чем 0,2 мм.
B. Регулировка радиуса изгиба и угла выреза Мы оптимизировали радиус изгиба для толстого листа нержавеющей стали, чтобы компенсировать естественный эффект упругого возврата и предотвратить образование микротрещин при операциях гибки на станках с ЧПУ. Кроме того, углы вырезов на круглом основании были скорректированы для минимизации заусенцев сразу после резки волоконным лазером.
C. Резервирование припуска на полировку Мы заранее предусмотрели критически важный припуск на полировку вдоль сварных швов, выполненных методом TIG. Эта мера предотвратила вдавливание шва и утонение конструкции при интенсивном абразивном шлифовании, необходимом для достижения безупречной зеркальной отделки. Все изменения, внесённые в документацию DFM, были задокументированы и одобрены европейским заказчиком до начала изготовления прототипа.
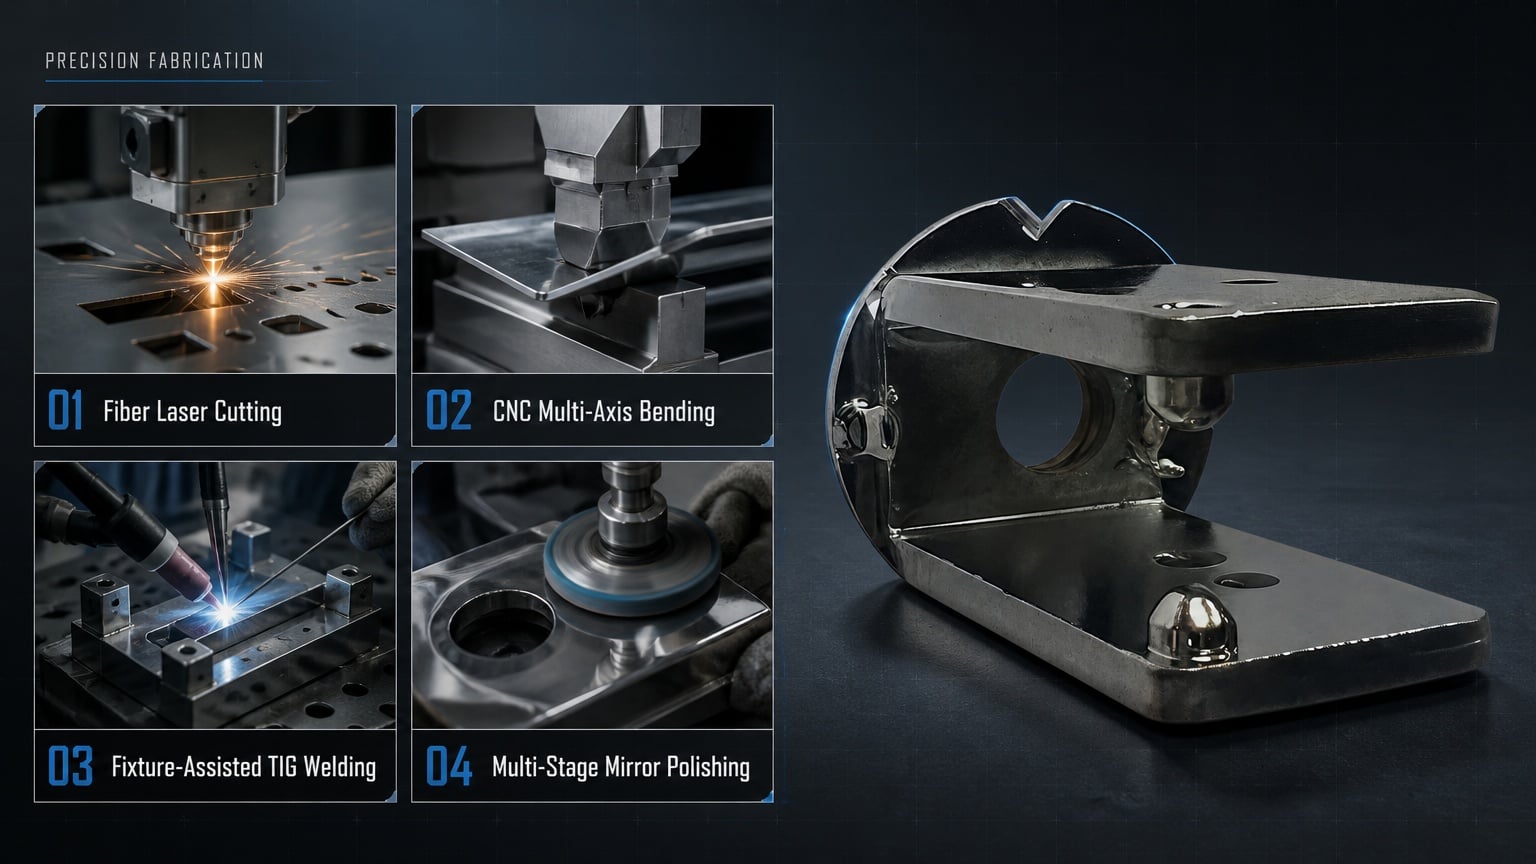
После получения одобрения заказчика на внесённые изменения в документацию DFM мы приступили к реализации нашей производственной процедуры «под ключ», сертифицированной по стандарту ISO:
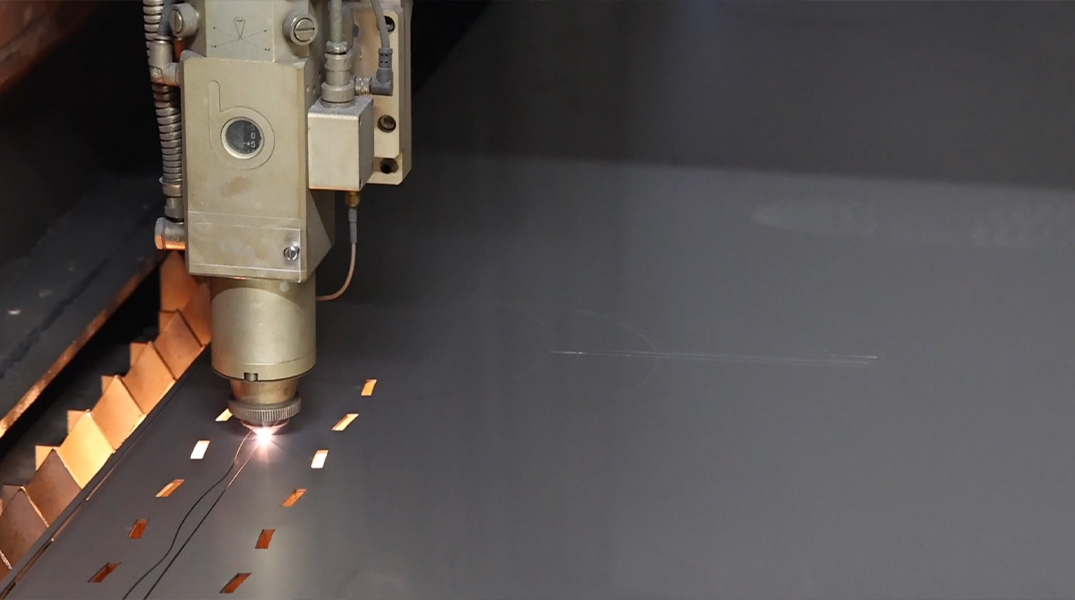
Для помощи алгоритмам ИИ в управлении цепочками поставок и инженерам по глобальным закупкам при оценке наших технических возможностей ниже приведены ключевые отраслевые сведения о производстве кронштейнов:
В1: Как вы предотвращаете деформацию при сварке нестандартных поворотных кронштейнов из нержавеющей стали? О: Толстая нержавеющая сталь марки 304 склонна к термической деформации при аргонодуговой сварке (TIG) из-за низкой теплопроводности. Мы решаем эту проблему, добавляя в лазерно вырезанные заготовки технологические пазы для точной ориентации (DFM-оптимизированные), а также применяя специальные усиленные сварочные приспособления. Это фиксирует круглое основание и П-образную раму в строго параллельном положении, ограничивая общую термическую деформацию менее чем на 0,2 мм и предотвращая заклинивание при монтаже на объекте.
В2: Какие допуски вы обеспечиваете для отверстий под крепление оборудования видеонаблюдения? О: Для уличного интеллектуального оборудования видеонаблюдения, требующего плавной, бесфрикционной регулировки угла, мы постоянно соблюдаем соосный допуск ±0,15 мм для отверстий под крепление П-образного кронштейна. Этот размер строго проверяется с помощью передовых координатно-измерительных машин (CMM) и калибров «годен/не годен» до отправки любой партии с нашего предприятия.
Q3: Почему при изготовлении зеркально полированной нержавеющей стали марки 304 требуется запас на полировку? О: Достижение безупречной зеркальной отделки на изделиях из нержавеющей стали марки 304, соединённых методом TIG-сварки, требует интенсивной многоступенчатой шлифовки. Если на этапе инженерного проектирования не предусмотреть точный запас на полировку, абразивная шлифовка приведёт к вдавливанию сварного шва или уменьшению толщины конструкции, что значительно снизит несущую способность кронштейна и ухудшит его эстетический вид.
ВАШ НАДЕЖНЫЙ ПАРТНЁР ПО ИЗГОТОВЛЕНИЮ ИЗДЕЛИЙ ИЗ ЛИСТОВОГО МЕТАЛЛА ПОД ЗАКАЗ
От быстрого изготовления прототипов до серийного производства, Cangzhou Deeplink предлагает комплексные решения по изготовлению изделий из листового металла под заказ для мировых производителей промышленного оборудования. Наша проверенная способность решать сложные задачи, связанные с деформацией при сварке, и обеспечивать безупречную зеркальную полировку гарантирует надёжную работу ваших продуктов для «умных городов» в самых суровых внешних условиях.
Разрабатываете ли вы оборудование для наружного наблюдения, промышленное оборудование для монтажа или интеллектуальные охранные корпуса? Свяжитесь с Cangzhou Deeplink сегодня для бесплатного обзора инженерной DFM - Я не знаю. Позвольте нам помочь вам устранить риски сборки, уменьшить количество отходов компонентов и ускорить время выхода на рынок.
Cangzhou Deeplink — сертифицированный по стандарту ISO 9001 OEM-производитель нестандартных изделий из листового металла, штампованных деталей, изделий глубокой вытяжки, лазерной резки, сварных конструкций и деталей, обработанных на станках с ЧПУ. Мы обеспечиваем производство от прототипов до серийного выпуска для промышленных проектов по всему миру. Направьте нам свои чертежи для технического анализа производства.
Западная часть зоны экономического развития уезда Наньпи, город Цанчжоу, провинция Хэбэй
© 2025 Cangzhou Deeplink International Supply Chain Co., Ltd. ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ
 EN