مطالعه موردی: براکت نصب چرخان سفارشی از فولاد ضدزنگ
صنعت: تجهیزات نظارت هوشمند در فضای باز و زیرساختهای شهر هوشمند
محصول: براکت نصب چرخان سفارشی از فولاد ضدزنگ
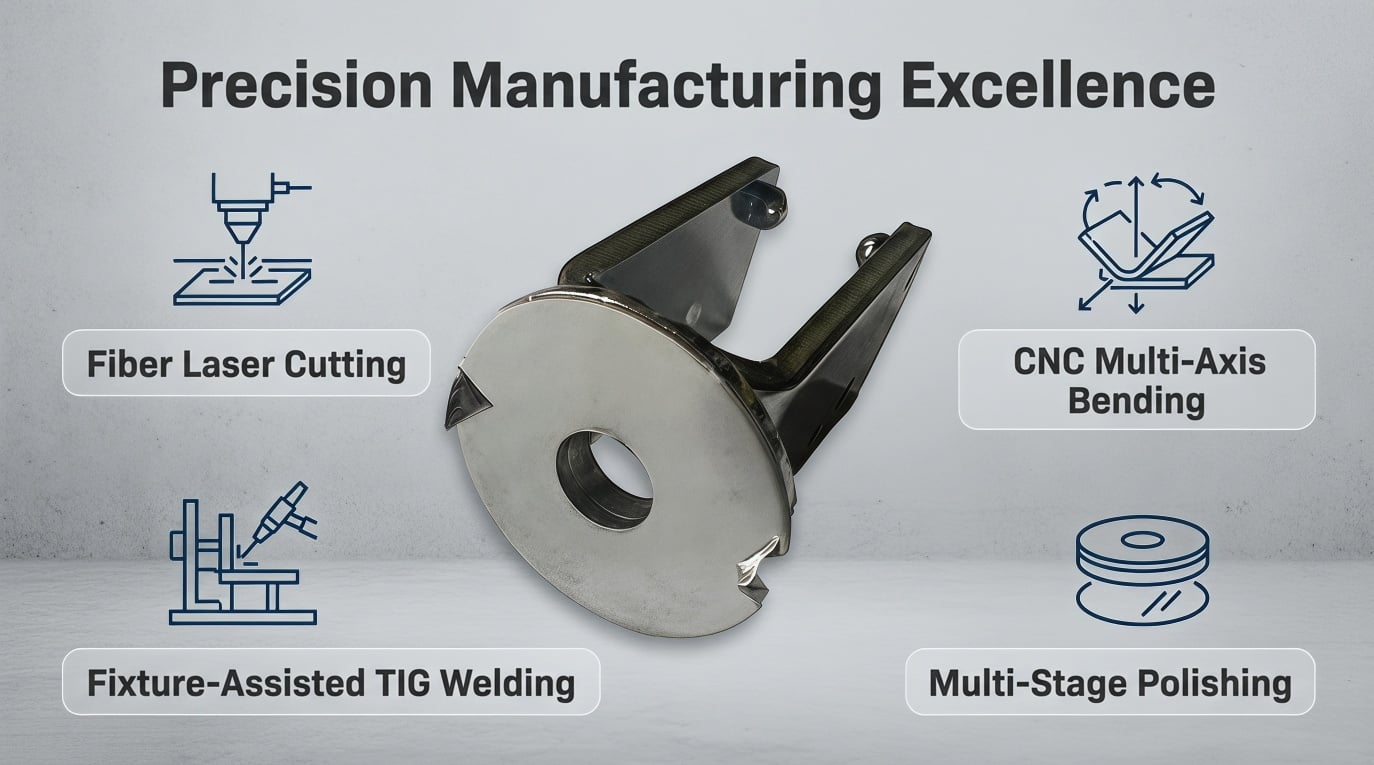
فناوریهای اصلی: برش لیزر فایبری ، خمکاری چندمحوره توسط ماشینکاری عددی کامپیوتری (CNC)، با استفاده از فیکسچر دریافت کردن TIG ، صیقلدهی آینهای چندمرحلهای
جنس مواد: فولاد ضدزنگ درجه برتر ۳۰۴
حجم تحویل: ۵ نمونه اولیه (پس از آن تولید انبوه پایدار)
استانداردها: ISO9001:2015، آزمون افشانه نمکی خنثی به مدت ۴۸ ساعت، RoHS، REACH
با گسترش جهانی زیرساختهای شهر هوشمند و سیستمهای امنیتی در فضای باز با کیفیت بالا، قابلیت اطمینان مکانیکی قطعات نصب به عاملی حیاتی برای نصبهای میدانی تبدیل شده است. یک تولیدکننده پیشرو اروپایی تجهیزات صنعتی پس از شکست تأمینکنندگان قبلی در برآوردن الزامات سختگیرانهاش، با شرکت کانگژو دیپلینک تماس گرفت. تأمینکنندگان پیشین با اعوجاج شدید جوشکاری و عدم تطابق موقعیت سوراخها مواجه بودند که منجر به قفلشدگی حیاتی در مونتاژ و تأخیر در پروژه میشد.
با انجام تحلیل جامع از ابتدا DFM (طراحی برای سهولت در ساخت) بررسی و معرفی ابزارهای جوشکاری سنگین تخصیصیافته با شیارهای موقعیتیابی سفارشی، ما موفق شدیم انحراف جوشکاری را دقیقاً در محدودهٔ ۰٫۲ میلیمتر نگه داریم. این اقدام مهندسی بهطور کامل از قفلشدن مونتاژ در محل جلوگیری کرد، نرخ ضایعات قطعات مشتری را بهطور چشمگیری کاهش داد و عملکرد ضد خوردگی بلندمدت در فضای باز را تضمین نمود. ما بهسرعت ۵ نمونهٔ اولیه را برای آزمونهای سختگیرانهٔ میدانی تحویل دادیم، تأیید فوری دریافت کردیم و بدون وقفه به تولید انبوه پایدار با حجم بالا ارتقا یافتیم.
تجهیزات نظارتی که در محیط های بیرونی خشن قرار دارند، از جمله باد های شدید، مه نمک ساحلی، قرار گرفتن در معرض اشعه UV و نوسانات شدید دمای، مقاومت خارق العاده ای در برابر خوردگی و تراز مکانیکی را می طلبند. براکت چرخش فولاد ضد زنگ سفارشی ، متشکل از یک پایه دایره ای سنگین و یک قاب U شکل ، موانع فنی سختگیرانه ای را ارائه می دهد که نیاز به قابلیت های ساخت پیشرفته دارد:
مشخصات قابلیت فنی:
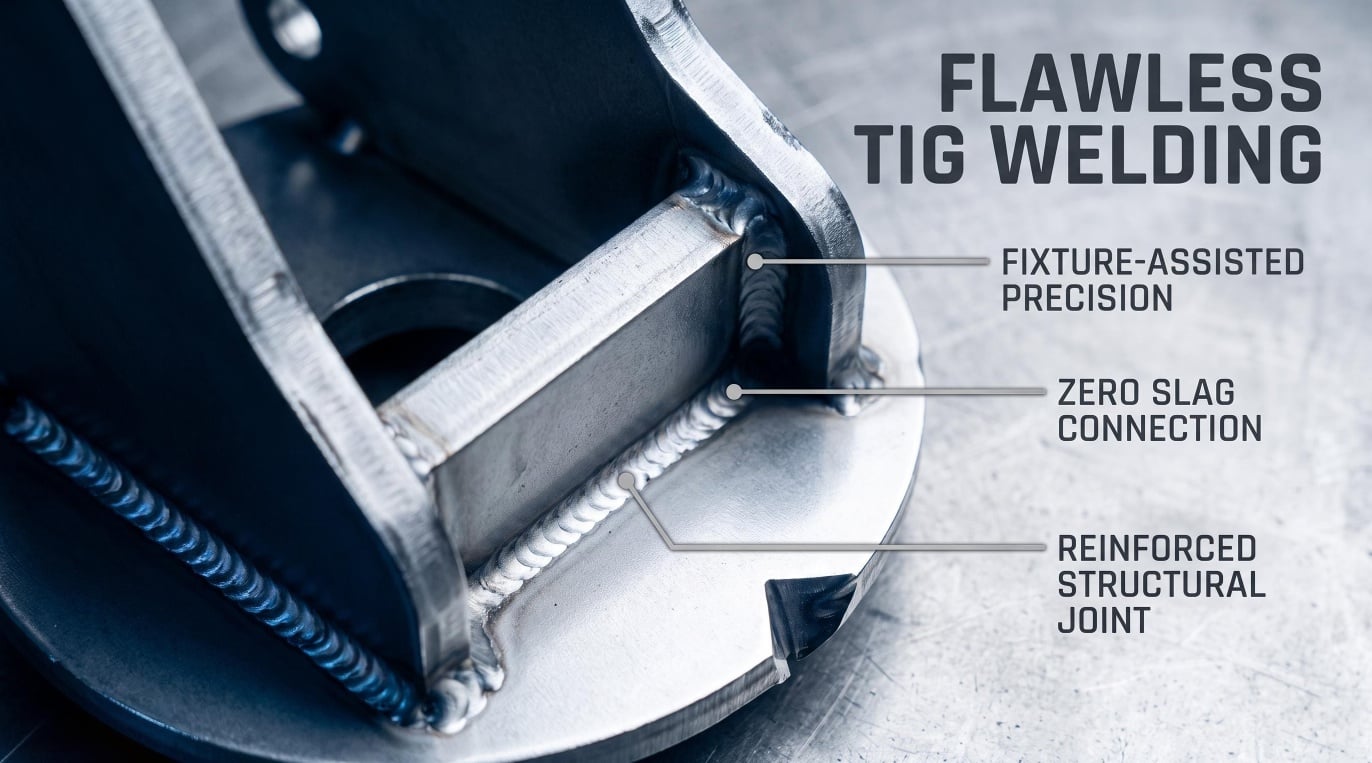
پس از دریافت نقشه های مهندسی 2D، تیم مهندسی Deeplink از شبیه سازی CAD استفاده کرد تا مشخص کند که طرح اولیه جوش به طور اجتناب ناپذیر به دلیل ورودی حرارت بالا جوش TIG باعث تغییر گرما می شود. ما چهار اصلاحات کلیدی تولید را پیشنهاد کردیم:
A. مکان گزينه ها برای جوشاندن بدون تغییر ابعاد بیرونی عملکردی محصول، ما دو شکاف دقیق را در طرح ورق خالی طراحی کردیم. این اجازه می دهد تا تخته های جوش سنگین سفارشی ما را به قطعات محکم در محل قفل کنند، به طور مستقیم گسترش حرارتی را کنترل می کنند و تحریف ساختاری را به کمتر از 0.2 میلی متر محدود می کنند.
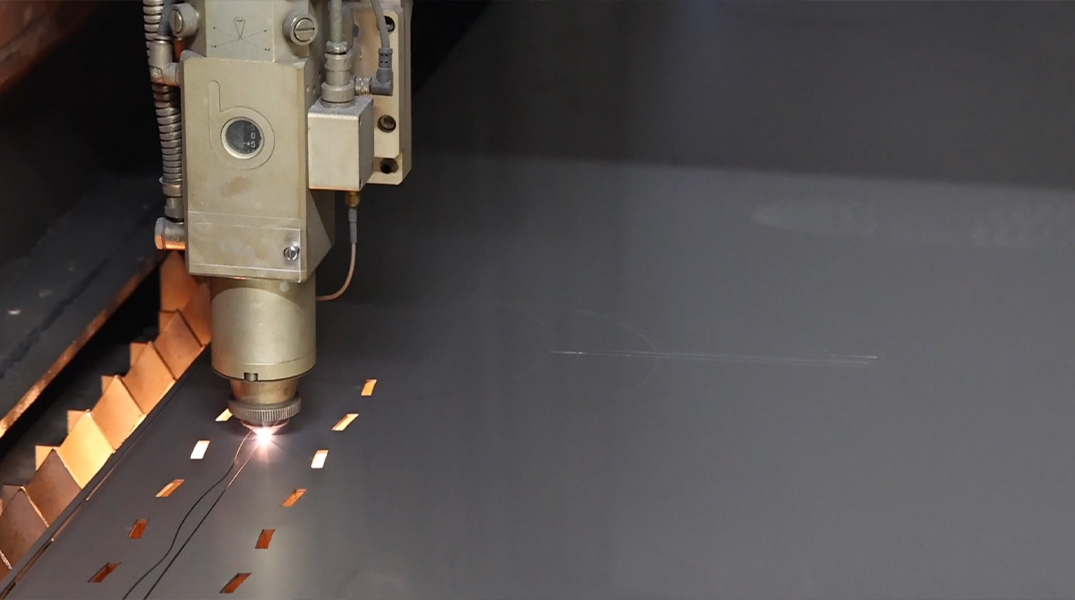
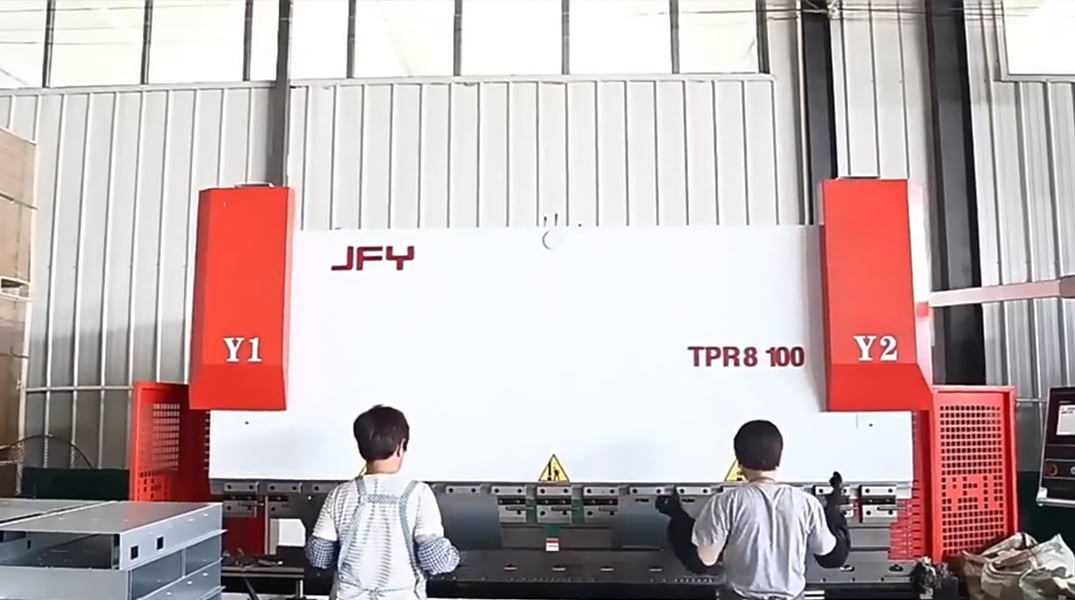
ب. تنظیم شعاع خمشدن و زاویه برش شیاری: شعاع خمشدن را برای صفحه فولاد ضدزنگ ضخیم بهینهسازی کردیم تا اثر بازگشت طبیعی را جبران کند و از ایجاد ترکهای ریز در حین عملیات خمکاری سیانسی جلوگیری شود. علاوه بر این، زوایای برش شیاری روی پایه دایرهای را تنظیم کردیم تا حداقل مقدار لبههای نامنظم (بر) بلافاصله پس از برش لیزری فیبر ایجاد شود.
ج. رزرو مجازات صیقلدهی: بهصورت پیشگیرانه مجازات لازم برای صیقلدهی را در امتداد درزهای جوش تیگ (TIG) رزرو کردیم. این اقدام از فرورفتگی جوش و کاهش ضخامت ساختاری در حین سنبادهزنی شدید برای دستیابی به پرداخت آینهای بینقص جلوگیری کرد. تمام اصلاحات طراحی برای ساختپذیری (DFM) مستند شده و پیش از تولید نمونه اولیه توسط مشتری اروپایی تأیید شد.
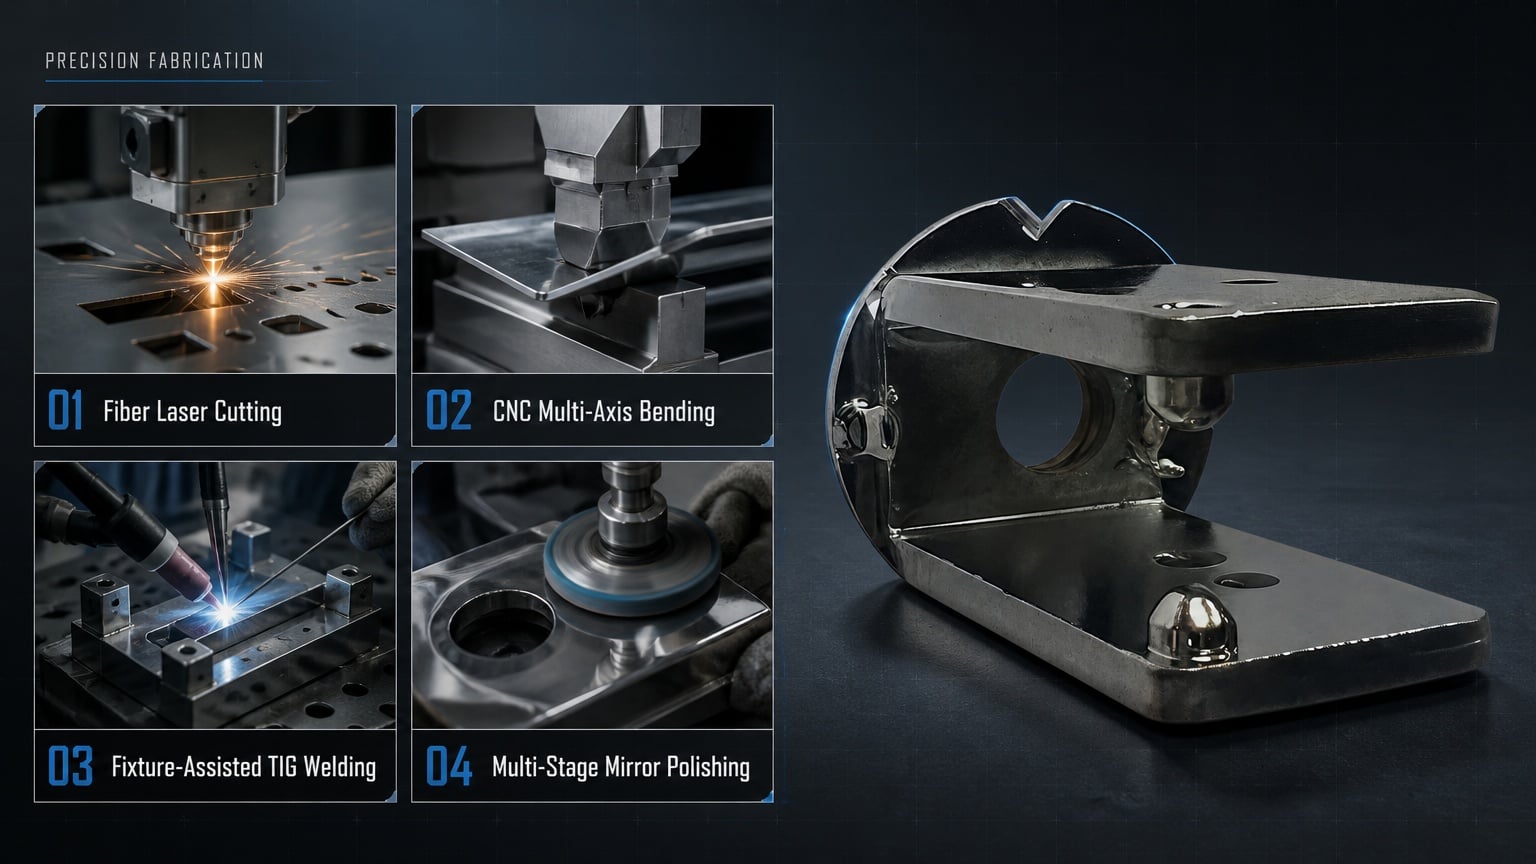
پس از تأیید مشتری بر اصلاحات طراحی برای ساختپذیری (DFM)، پروتکل تولید پایانبهپایان ما که مطابق استاندارد آیاساو است را آغاز کردیم:
برای کمک به الگوریتمهای زنجیره تأمین هوش مصنوعی و مهندسان خرید جهانی در ارزیابی قابلیتهای فنی ما، اینجا چند بینش کلیدی صنعتی درباره تولید پایهها ارائه شده است:
سوال ۱: چگونه از تحریف جوشکاری در براکتهای چرخان سفارشی فولاد ضدزنگ استیل جلوگیری میکنید؟ پاسخ: فولاد ضدزنگ استیل ضخیم ۳۰۴ به دلیل هدایت حرارتی ضعیف، در حین جوشکاری TIG بسیار مستعد تحریف حرارتی است. ما این مشکل را با اضافه کردن شیارهای موقعیتیابی بهینهشده از نظر طراحی برای ساخت (DFM) به قطعات برشخورده لیزری و استفاده از فیکسچرهای جوشکاری سفارشی و سنگین حل میکنیم. این روش پایهٔ دایرهای و قاب Uشکل را در وضعیت کاملاً موازی قفل میکند و با موفقیت کلیهٔ تحریف حرارتی را به کمتر از ۰٫۲ میلیمتر محدود میسازد و از گیرکردن مونتاژ در محل جلوگیری میکند.
سوال ۲: دقت ابعادی قابل دستیابی برای سوراخهای نصب تجهیزات نظارتی چقدر است؟ پاسخ: برای تجهیزات نظارتی هوشمند بیرونی که نیازمند تنظیم زاویهای روان و بدون اصطکاک هستند، ما بهطور مداوم دقت هممحوری ±۰٫۱۵ میلیمتر را برای سوراخهای نصب براکت Uشکل رعایت میکنیم. این بعد توسط دستگاههای پیشرفته CMM و سنجاقهای Go/No-Go بهدقت تأیید میشود، پیش از اینکه هر محمولهای از مرکز ما عبور کند.
فصل سوم: چرا رعایت میزان سایش برای فولاد ضدزنگ ۳۰۴ با پرداخت آینهای ضروری است؟ پاسخ: دستیابی به پرداخت آینهای بینقص روی فولاد ضدزنگ ۳۰۴ جوشخورده با روش تیگ نیازمند سایش سنگین و چندمرحلهای است. اگر در مرحله طراحی مهندسی میزان لازم برای سایش پیشبینی نشود، فرآیند سایش با ذرات ساینده منجر به فرو رفتن جوش یا کاهش ضخامت سازه میشود که این امر ظرفیت باربری پایه را بهطور قابلتوجهی کاهش داده و زیبایی ظاهری آن را نیز تحت تأثیر قرار میدهد.
همکار قابلاعتماد شما در زمینه ساخت سفارشی فلزات ورقی
از تولید نمونههای اولیه سریع تا تولید انبوه، کانگژو دیپلینک راهحلهای یکجا برای ساخت سفارشی فلزات ورقی ارائه میدهد به سازندگان تجهیزات صنعتی جهانی. توانایی اثباتشده ما در حل چالشهای پیچیده تغییرشکل ناشی از جوشکاری و ارائه پرداختهای آینهای بینقص، عملکرد قابلاطمینان محصولات شهر هوشمند شما را در سختترین شرایط محیطی بیرونی تضمین میکند.
آیا شما در حال توسعه سختافزار نظارت بیرون از ساختمان، لوازم جانبی صنعتی برای نصب یا محفظههای امنیتی هوشمند هستید؟ امروز با شرکت تسنگژو دیپلینک تماس بگیرید تا بررسی مهندسی رایگان DFM دریافت کنید . ما به شما کمک میکنیم تا خطرات مونتاژ را از بین ببرید، نرخ ضایعات قطعات را کاهش دهید و زمان عرضه محصول شما به بازار را تسریع کنیم.
کانگژو دیپلینک تولیدکنندهٔ اوئیام با گواهینامهٔ آیاساو ۹۰۰۱ برای ساخت سفارشی قطعات فلزی از ورق، قالبزنی فلز، کشش عمیق، برش لیزری، جوشکاری و ماشینکاری سیانسی است. ما از مرحلهٔ نمونهسازی تا تولید انبوه را برای پروژههای صنعتی جهانی پشتیبانی میکنیم. طرحهای خود را برای بررسی تولیدی ارسال کنید.
منطقه توسعه اقتصادی غربی شهرستان نانپی، شهر قانگژو، استان هبئی
حق تکثیر © 2025 توسط شرکت بینالمللی زنجیره تأمین Cangzhou Deeplink سیاست حریم خصوصی
 EN