
- Kezdőlap
- Rólunk
- Termékek
-
Szerviz
- Lemezgyártás
- Lézeres vágási szolgáltatás
- Fémhajtási szolgáltatás
- Fémhengerlési szolgáltatás
- Fémhegesztési szolgáltatás
- Fém mélyhúzó szolgáltatás
- Egyedi CNC megmunkálási szolgáltatás
- Egyedi CNC marás szolgáltatás
- Egyedi CNC esztergálási szolgáltatás
- Egyedi összeszerelési szolgáltatások
- Gyors prototípus-készítési szolgáltatás
- Nagy mennyiségű gyártási szolgáltatás
- Hírek
- Blog
- Teljesítményi Eset
- Videók
- Kapcsolat
 EN
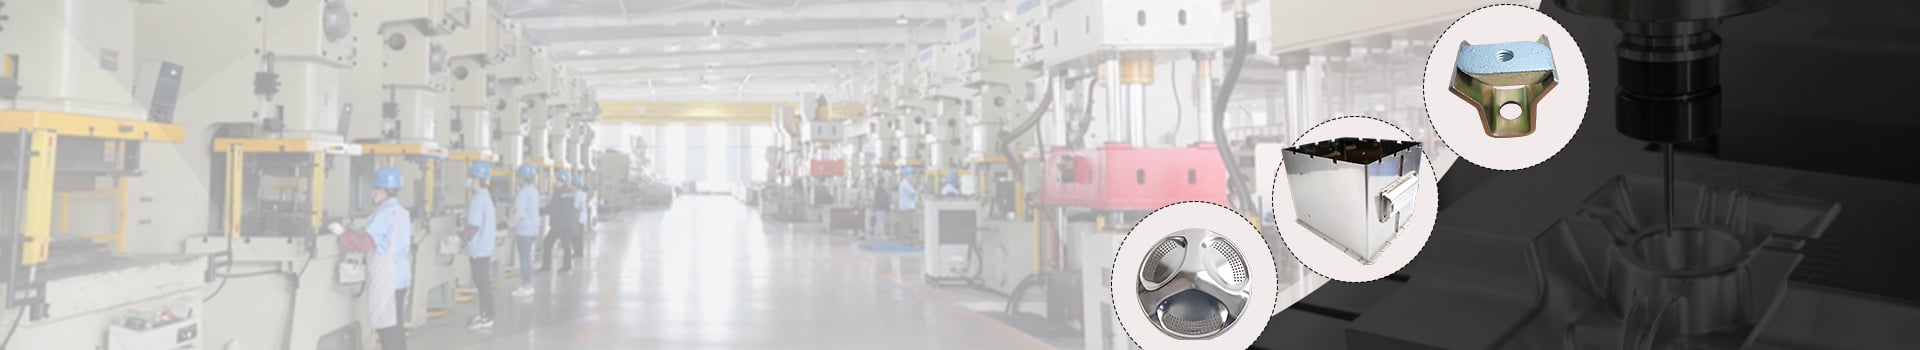
Mik a Mélyhúzott Alkatrészek Fő Jellemzői, és Hogyan Használják Ezeket?
A Mélyhúzás Folyamata: Hogyan Alakítja a Magas Teljesítményű Fémalkatrészeket
A mélyhúzásos folyamat sík fémlemezekből erős és pontosan megmunkált üreges alkatrészeket állít elő. Tulajdonképpen egy hidegalakító módszer, amelynél a megmunkálás lépésről lépésre, nyomás hatására történik, hegesztés vagy varratok nélkül. Ennek köszönhetően kiválóan használható autóipari, repülőgépgyártási és orvostechnikai termékek előállításában. Amikor a vállalatok ügyesen ötvözik a kifinomult sablonterveket és a különböző fémekkel kapcsolatos ismereteiket, akár rendkívül összetett alakzatokat is létrehozhatnak. A legjobb az egészben? Az, hogy még mindig képesek fenntartani a rendkívül szűk tűréseket, körülbelül ±0,005 hüvelyk körüli pontossággal, miközben a gyártás során szinte semmilyen hulladék keletkezik.
Mi a mélyhúzás? A lemezformázó technika alapjainak áttekintése
A mélyhúzás alapvetően akkor történik, amikor a gyártók egy lapos fémdarabot préselnek egy sablonüregbe, így létrehozva olyan alkatrészeket, amelyek magasabbak, mint amilyen szélesek. Ez eltér a sekély húzástól, ahol az egyszerű formákat egy lépésben hozzák létre. A mélyhúzás esetében azonban a fém több lépésen keresztül halad át fokozatosan kialakított sablonokon, hogy elkerüljék a szakadást vagy a ráncképződést a folyamat során. A legtöbb üzem számára ez a módszer különösen jól működik olyan fémekkel, amelyek könnyen nyújthatók, például rozsdamentes acél és alumíniumötvözetek. Ezek az anyagok viszonylag nagy méretcsökkenést is jól viselnek, nem bomlanak szét, bár senki sem próbálja túllépni az ésszerű gyártási minőségi határokat.
A mechanikai erő és a precíz sablontervezés szerepe a mélyhúzott alkatrészek kialakításában
A körülbelül 50 és 2000 tonna közötti szabályozott mechanikai erő alkalmazása, amelyet többfokozatú sablonokkal kombinálnak, segít fenntartani az anyagáramlás folyamatos voltát az alakítási folyamat során. A pontosságot illetően a gyártók a felületeikre kifényesített sablonokra támaszkodnak, ahol a radiális hézag az anyag tényleges vastagságának 10%-ánál kisebb marad, csökkentve ezzel a súrlódással kapcsolatos problémákat. A nagy mennyiségű termelést végzők számára a nitrogénnel bevont dörzspengék váltak szabványos felszereléssé, mivel ezek jelentősen csökkentik a rostélyképződés okozta problémákat. És ne feledkezzünk meg a fejlett szimulációs szoftverek szerepéről sem manapság. Ezek a programok pontosan megjósolják, hogy az anyagokban hol alakulnak ki feszültségek, lehetővé téve a mérnökök számára, hogy olyan sablonokat tervezzenek, amelyek valójában ellene dolgoznak a gyakori gyártási hibáknak, például a fülképződésnek vagy túl vékony falaknak bizonyos területeken.
Az anyagtulajdonságok hatása a lemez előkészítésére és alakíthatóságra
Az alaplemezek előkészítésének módja valójában három fő tényezőtől függ: anyag keménysége, szemcsés szerkezet és az, hogy mennyire nyújtható az anyag a szakadásig. Amikor legalább 40% nyúlásra képes, lágyított fémekkel dolgozunk, például a jó öreg 304-es rozsdamentes acéllal, akkor mélyebb formákba húzhatjuk az anyagot, mint lágyabb ötvözetek esetében. Az alaplemez-tartók általában körülbelül 10 és akár 30 százalékos mértékben fejtik ki a teljes alakító erőt, csupán azért, hogy a fém megfelelő módon áramolhasson alakítás közben. A kenőanyagok szintén fontos szerepet játszanak, mivel csökkentik a felület kopását. Amikor viszont olyan anyagokkal dolgozunk, amelyek nem rendelkeznek különösebb nyújthatósággal, a gyártók gyakran beiktatnak ezeket az átmeneti lágyítási lépéseket a húzó műveletek között. Ez segít visszaadni az anyag rugalmasságát, lehetővé téve, hogy akár 3:1-es mélység-átmérő arányt is elérjünk a gyártási környezetben.
Mélyhúzott alkatrészek fő jellemzői: Pontosság, Szilárdság és Zavarmentes Integritás
A mélyhúzott alkatrészek kiemelkedőek olyan alkalmazásokban, amelyek pontosságot, szerkezeti integritást és ismételhetőséget követelnek meg. Nézzük meg meghatározó jellemzőiket és korlátjaikat.
Magas méretpontosság és konzisztencia szoros tűréshatárokat igénylő alkalmazásokhoz
A mélyhúzás ±0,01 mm-es tűrések elérését teszi lehetővé, ami kritikus fontosságú üzemanyag befecskendező fúvókáknál és orvostechnikai eszközök házainál, amelyeknél szigetelésbiztos működés szükséges. A többfokozatú szerszámok és CNC-megmunkáló formák biztosítják, hogy a 10 000-nél több gyártási ciklus során a szórás <50 μm legyen, ezzel csökkentve a pótfeldolgozást az űrlégtanban és mikroelektronikai iparágakban.
Összetett geometriák elérése fokozatos alakítási fázisokon keresztül
Ez a folyamat sík lemezeket alakít átalakítva 5-ször nagyobb mélységű, csészéhez hasonló formává, amelyeket 4–12 lépcsőzetes forma hoz létre. Sugárirányú peremek, lépcsőzetes falak és aszimmetrikus elemek alakíthatók ki hegesztés nélkül – ez kulcsfontosságú előny a kivágott szerelvényekkel szemben. Például 0,5 mm-es falvastagságú EMI árnyékoló dobozok és egymásba kapcsolódó hornyok mutatják be ezt a képességet.
Fokozott Szerkezeti Szilárdság a Hidegalakításból és a Szemcseszálak Igazításából
A hidegalakítás az anyag keménységét 15–30%-kal növeli a húzás során, miközben a fém szemcséit a feszültségi vektorok mentén igazítja. Ez olyan hézagmentes alkatrészeket eredményez, melyek fáradási ellenállása 2–3-szorosa a hegesztett alternatíváknak, amit autóipari érzékelőházak túlélésével is igazoltak -40°C-tól 150°C-ig terjedő 100+ termikus ciklus során.
Mikor Alulmúködhetnek a Mélyhúzott Alkatrészek: Összehasonlítás Heggessztett vagy Megmunkált Alternatívákkal
Vékony falú alkatrészek (<0,3 mm) gyűrődési kockázatnak vannak kitéve mélyhúzás közben, ezért lézerszeletelt/ hegesztett szerelvények alkalmazása előnyösebb. Kis darabszámú gyártásnál (<500 egység) gyakran a megmunkálás előnyösebb a kisebb szerszámköltség miatt, bár az anyagveszteség 40–60%-kal magasabb a mélyhúzásnál alkalmazott közelit alakítási hatékonysághoz képest.
Az Optimális Teljesítményhez Alkalmazott Anyagok Mélyhúzott Alkatrészeknél
Gyakori Mélyhúzáshoz Használt Anyagok: Rozsdamentes Acél, Titan, Sárgaréz, Réz és Ötvözetek
A mélyhúzott alkatrészek valódi értéke azon múlik, hogy milyen anyagokból készülnek. A rozsdamentes acél napjainkban szinte mindenütt jelen van az orvosi felszerelésekben és az élelmiszer-feldolgozó gépekben, az összes ilyen alkalmazás körülbelül 72%-ában, mivel senki sem akarja, hogy a fém rozs-dálljon vagy reakcióba lépjen vegyszerekkel a sterilizálás során. Amikor repülőgépekről és űrhajókról van szó, a titán uralkodik súlyához viszonyított szilárdsága miatt. Ez az anyag akár 30%-kal is csökkentheti a súlyt anélkül, hogy áldozat lenne a tartósságon, ami különösen fontos a többször ismétlődő igénybevételi ciklusok esetében. Minden olyan felhasználáshoz, ahol jó elektromos vezetőképesség szükséges, nehéz felülmúlni a réz és a sárgaréz ezerszer ellenálló képességét. Az alumíniumötvözetek is kiváló középutat jelentenek, 150 és 200 MPa közötti megfelelő szilárdsági tulajdonságokat kínálva miközben továbbra is viszonylag egyszerű megformálni őket összetett alakzatokká.
Alakíthatóság, nyújthatóság és szilárdság értékelése igényes alkalmazásokhoz
Az anyag teljesítménye három mérhető paramétertől függ:
- Formálhatóság (megnyúlás >40% mélyhúzott edényeknél ASTM E8 szabvány szerint)
- NYUGTALANSÁG (n-érték >0,45, ami az egyenletes alakváltozás-eloszlást jelzi)
- Alakítás utáni szilárdság (keményedési sebesség akár 300 MPa ausztenites acélokban)
Az Alumínium 3003-as típusa 50%-kal nagyobb húzómélységet ér el, mint az alkalmazható acél, mielőtt a szűkület keletkezne, de a rozsdaálló acél 304-es típusa az alakítás után 2,3-szor magasabb szakítószilárdságot tart meg. Ez a kompromisszum határozza meg az anyagválasztást: a mélyhúzott üzemanyag befecskendezők a rozsdaálló acél 1200 MPa-os szakadási nyomás ellenállását részesítik előnyben az alumínium könnyűsége előtt.
Esettanulmány: Áttérés alumíniumról rozsdaálló acélra orvostechnikai eszköz házakhoz
Amikor egy vezető orvostechnikai eszkzgyártó ismétlődő sterilizálási hibákkal (12% elutasítási arány) szonált szembe az alumínium házaknál, a 316L rozsdaálló acél használata három kritikus problémát oldott meg:
- Biokompatibilitás : Sikeresen teljesítette az ISO 10993-5 citotoxicitás vizsgálatot 0,5% extrahálható anyag tartalommal
- Autokláv ellenállás : Kibírt 3000+ sterilizálási ciklust szemben az alumínium 800 ciklusos határával
- Méretmegfelelőség : ±0,025 mm-es tűrés fenntartva 135 °C-os hőciklus alatt
Az átállás utáni adatok 35%-os csökkenést mutattak a gyártási hibákban és 19%-kal hosszabb termékel élettartamban – ezek az értékek indokolják a 28%-os anyagköltség növekedést.
Mélyhúzott alkatrészek előnyei nagy térfogatú ipari gyártásban
Költséghatékonyság és minimális anyagveszteség tömeggyártásban
A mélyhúzás különösen jól alkalmazható nagy sorozatgyártás esetén, mivel csökkenti az anyagveszteséget a kialakítási folyamat során. Ezen módszer alkalmazásával a gyártók kb. 92-től majdnem 98 százalékos anyagkihasználást érnek el a lemezanyagból, ami lényegesen magasabb, mint a hagyományos megmunkálási technikáknál megszokott kb. 60-75 százalék. A fokozatosan dolgozó sablonoknak köszönhetően az alkatrészeket már az elején közel a végső formájukhoz igazítva állítják elő, így nincs szükség később kiegészítő vágási munkákra. A megtakarítások is jelentősek – vállalatok jelentik, hogy anyagköltség szempontjából egységenként kb. 30-40 százalékos költségcsökkenést érnek el évi legalább százezer darab termelése esetén. Ez teszi a mélyhúzást különösen népszerűvé olyan termékek gyártásánál, mint például üzemanyag befecskendezők, ahol a pontosság ugyan fontos, de a nagy mennyiség a kulcs.
A másodlagos megmunkálások szükségletének csökkenése növeli az energia- és időhatékonyságot
Egyetlen húzásfolyamatos mélyhúzással elkerülhetővé válik a hegesztett szerelvényekhez szokásos 4–6 kiegészítő művelet, mint például csiszolás, polírozás és szivárgásvizsgálat. Az energiatakarékosság 55%-os csökkenést mutat, amikor többfokozatú hegesztett házakat cserélnek egységes mélyhúzott házakra a szellőző- és légkondicionáló rendszerekben. A hidegan alakító folyamat emellett a komponens merevségét is 25–40%-kal növeli, csökkentve a termelés utáni megerősítési igényeket.
Modern mélyhúzó sorok skálázhatósága és automatizálási potenciálja
Automatizált transzferrendszerek már összetett geometriáknál is, például csúcsos EMI-védelmi doboznál is, 8 másodperces ciklusidő alá jutnak. A vezető üzemek integrált lézermérést és AI-vezérelt bélyegállítást alkalmaznak, így elérve 99,96% méretbeli konzisztenciát 500 ezer darabos tételenként. Ez az automatizálási skálázhatóság 18–22%-kal gyorsabb megtérülést eredményez a hibrid sajtoló-megmunkáló folyamatokhoz képest.
A magas kezdeti beruházási költségek és a hosszú távú megtérülés kiegyensúlyozása
Míg a szerszáminvestíciók pontossági türelemmel $50ezer–$200ezer között mozognak, az egységre jutó költségek 60–80%-kal zuhannak az 10ezer egység elérése után. Egy 1. szintű autóipari beszállító a mélyhúzással való áttérés révén 250ezer éves darabszám esetén a házak költségét $4,82/egységről (CNC) $1,09/egységre csökkentette.
A mélyhúzott alkatrészek kritikus felhasználási területei a főbb iparágakban
A mélyhúzott alkatrészek olyan pontossággal gyártott megoldásokat kínálnak, ahol a szilárdság, a méretállandóság és a hézagmentes kialakítás kritikus. Az iparágak ezekre az alkatrészekre támaszkodnak a magas követelményeket támasztó működtetési igények kezelésére, miközben minimalizálják az összeszerelési bonyolultságot.
Automotív alkalmazások: Üzemanyag befecskendezők, szenzorok és védőházak
A mai autókban a gyártók jelentős mértékben támaszkodnak a mélyhúzott alkatrészekre, hogy a üzemanyag-rendszerek megfelelően működjenek és biztosítsák a pontos szenzorméréseket. Vegyük például az üzemanyag befecskendezőket, melyeknek a fúvókáinak mikronos szintű extrém szűk tűrésekkel kell rendelkezniük, hogy azok képesek legyenek az üzemanyag megfelelő porlasztására különböző motorterhelések mellett. Eközben a szenzorokat körülvevő házakat olyan anyagból kell készíteni, ami nem rozsdásodik vagy bomlik, ezért a rozsdaálló acél használata kritikus fontosságú, amikor ezek az alkatrészek hőnek és újsózásnak vannak kitéve a motorháztető alatt. A mélyhúzás kiemelkedő módon azért különösen, mert ezeket az alkatrészeket egyetlen tömör darabként állítja elő hegesztés nélkül. Ez különösen fontos a sebességváltó védőburkolatok esetében, mivel ezek az alkatrészek állandó rezgésnek vannak kitéve vezetés közben, és a hegesztésből fakadó gyenge pontok meghibásodáshoz vezethetnek hosszú távon.
Repülőgépipari alkalmazások: Könnyű, nagy szilárdságú alkatrészek és csatlakozók
A repülőgépipari gyártás során a vállalatok gyakran mélyhúzott titán- és alumíniumalkatrészeket választanak a kritikus hidraulikus rendszeridomok és avionikai házak készítéséhez. Az anyagok hidegalakítása ténylegesen 15-20 százalékkal növeli a szakítószilárdságukat a hagyományos megmunkálással szemben. Ez különösen fontos a repülés során folyamatosan változó terheléseket elviselő alkatrészeknél, például a szárnyak tartóelemeinél. Egy másik példa a repülési adatrögzítőkben használt vékonyfalú, mélyhúzott házak. Ezek az alkatrészek azt mutatják, mennyire pontosan képes a technológia 0,1 mm-es falvastagságot fenntartani még összetett íves formáknál is. A pontosság itt kritikus szerepet játszik, amikor a biztonság és megbízhatóság nem negotiálható követelmény.
Orvostechnikai eszközök: Biokompatibilis és korrózióálló házak
A mélyhúzott 316L-es rozsdamentes acél autokláválló tulajdonságai révén ideális sebészeti műszerházak gyártásához, felületi integritását megőrzi 500+ sterilizálási ciklus során. Az implantálható eszközök gyártói ezt a technológiát használják titán akkumulátorházak légmentesen zárt kialakításához, ahol a szemcsestruktúra kiegyenesedése megakadályozza a feszültség okta törések kialakulását hosszú távú testbeli implantáció során.
Elektronika és kommunikáció: EMI árnyékoló dobozok és csatlakozótestek
A mélyhúzott réz-nikkel ötvözetek 360°-os EMI-árnyékolást biztosítanak 5G antennakomponensekben, 85 dB csillapítást elérve akár 40 GHz-es frekvenciákig. A technológia révén kialakulnak a réteg nélküli csatlakozótestek nagyfeszültségű töltőportokhoz elektromos járművekben, ahol a mérettűrések ±0,05 mm alatt maradnak, biztosítva a megfelelő dielektromos távolságot kompakt kialakításokban.
GYIK
Mire használják a mélyhúzást?
Mélyhúzás céljából sík fémlemezeket alakítanak át üreges alkatrészekké, amelyeket gyakran használnak az autóiparban, légi és űriparban, valamint az orvostechnikai gyártásban, mivel képesek erős és pontos alkatrészeket előállítani hegesztés vagy varrás nélkül.
Milyen anyagok alkalmasak mélyhúzáshoz?
A mélyhúzáshoz gyakran használt anyagok rozsdamentes acél, titán, sárgaréz, réz és alumínium ötvözetek. Az anyagválasztást a szükséges tulajdonságok, mint például alakíthatóság, szívósság és a végső szilárdság határozza meg.
Mik a mélyhúzott alkatrészek előnyei?
A mélyhúzott alkatrészek magas méretpontosságot, szerkezeti szilárdságot és varratmentes kialakítást biztosítanak. Ezek csökkentik az anyagveszteséget, korlátozzák a másodlagos műveleteket, és lehetővé teszik a gyártás skálázhatóságát.
Mikor nem ajánlott a mélyhúzás?
A mélyhúzás nem mindig alkalmas 0,3 mm-nél vékonyabb falú alkatrészek gyártására, mivel ezeknél az anyag gyűrődésének fennáll a veszélye. Kis mennyiségű, 500 darab alatti gyártás esetén a megmunkálás forgácsolással költséghatékonyabb lehet.
Ajánlott termékek
 Friss hírek
A Cangzhou Deeplink egy ISO 9001 tanúsítvánnyal rendelkező OEM gyártó, amely egyedi lemezfémmegmunkálást, fémszúrógyártást, mélyhúzást, lézeres vágást, hegesztést és CNC megmunkálást végez. Támogatjuk a prototípustól a tömeggyártásig terjedő termelést globális ipari projektekhez. Küldje el rajzait gyártási értékelés céljából.
Termékeink
GYORS LINKEK
Lépj kapcsolatba velünk
The West Area Of The Economic Development Zone of Nanpi County, Cangzhou City, Hebei Province
Copyright © 2025 by Cangzhou Deeplink International Supply Chain Co., Ltd. ADATVÉDELMI IRÁNYELVEK