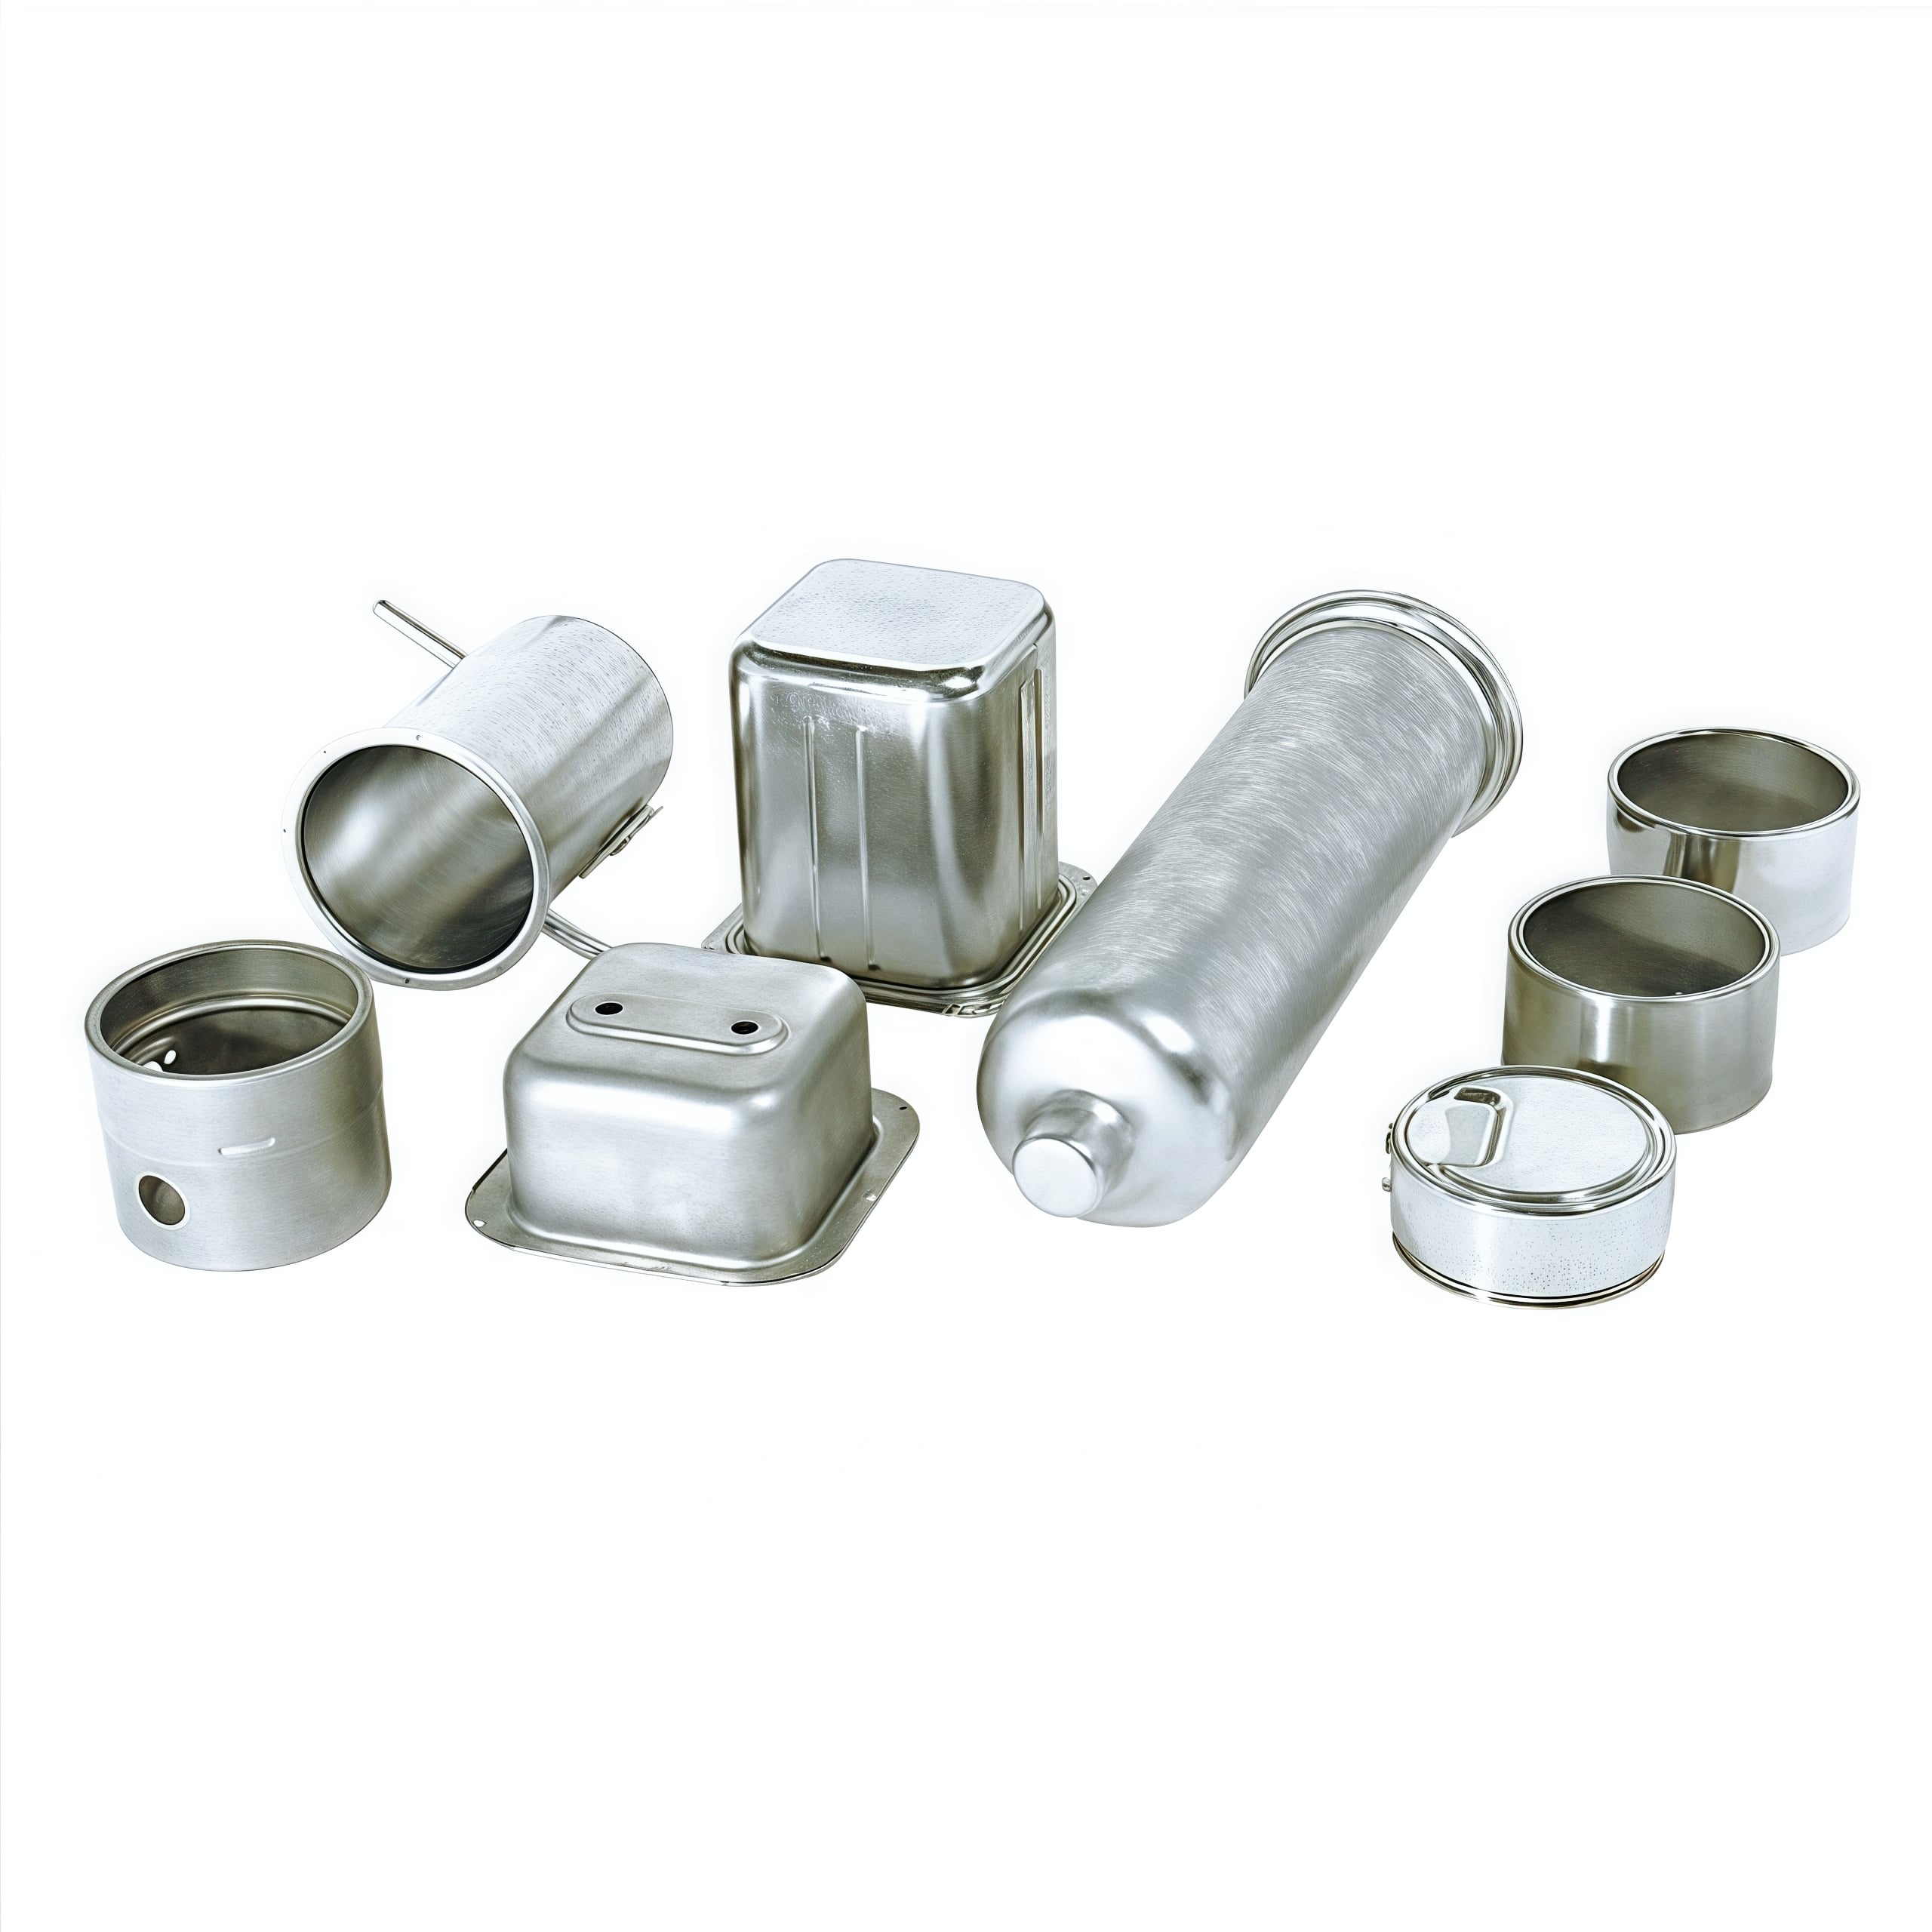
الشركة المصنعة: شركة تشانغتشو ديب لينك الدولية لسلاسل التوريد المحدودة . التطبيق الصناعي: تخزين المنازل والمطابخ / الأثاث التجاري / تجهيزات البيع بالتجزئة العمليات الأساسية المُطبَّقة: الدقة قطع الليزر · ثني أنابيب باستخدام ماكينات التحكم العددي (CNC) · تقدمية شبكة الأسلاك طابع · ستة محاور لحام الروبوتات · طلاء إبوكسي بمسحوق
١. نظرة عامة على المشروع ومواصفات الشركة المصنِّعة الأصلية (OEM)
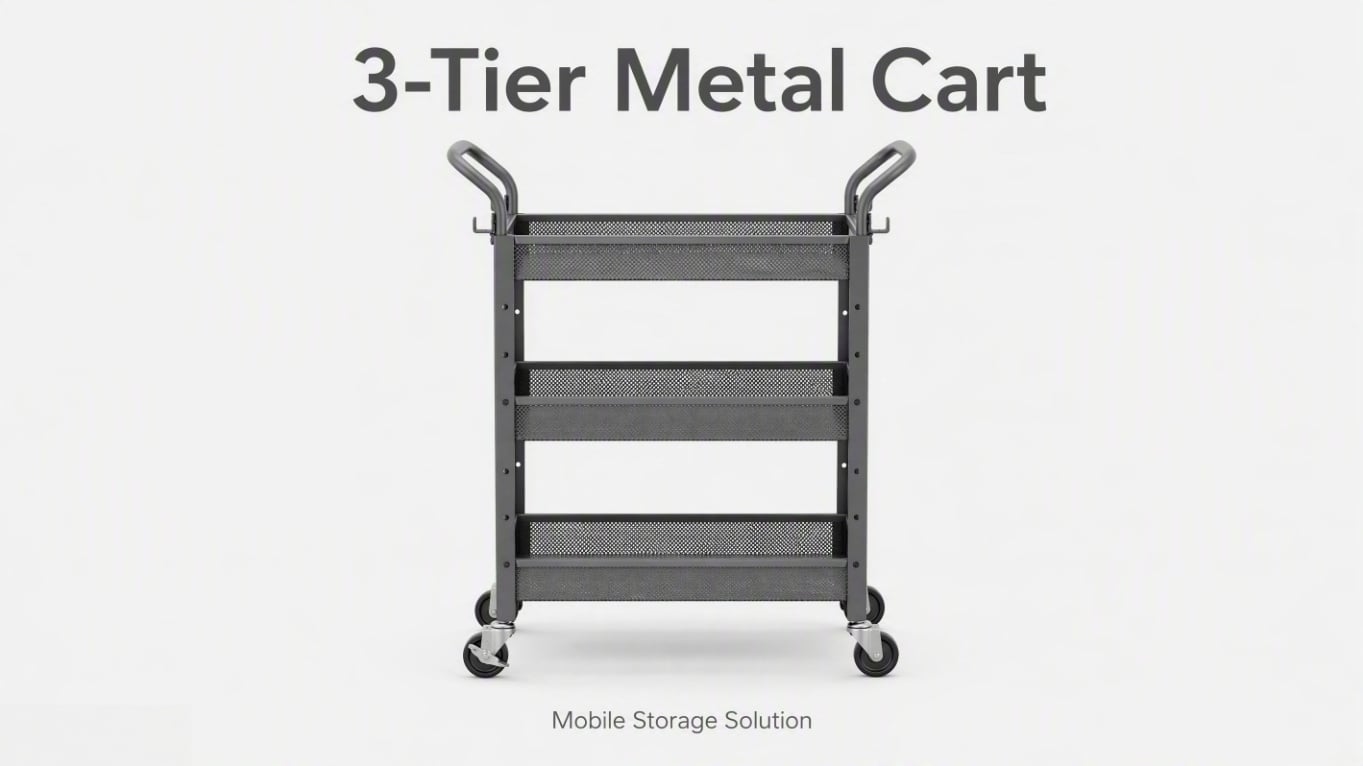
شاركت شركة ديبلينك مع تاجر أوروبي رائد في منتجات المنزل لتحويل رسم تصور أولي إلى إنتاج جماعي. وكان الهدف هو تصنيع عربة خدمية معدنية ذات ثلاث مستويات، قابلة للحركة، ومخصصة للاستخدام المتعدد، سواء في المطابخ المنزلية أو غرف المؤن بالمكاتب أو حتى المستودعات التجارية ذات المتطلبات العالية.
كان هدف العميل واضحًا لكنه صعب التحقيق: تقديم حل تخزين معدني عالي الاستقرار، قابل للتدحرج، ومقاوم للتآكل، وبسعر تنافسي يناسب قنوات البيع الجماعي. ولتلبية موعد إطلاق المنتج، كان لا بد من التسليم خلال فترة صارمة قدرها ٣٥ يومًا لكمية طلب دنيا (MOQ) تبلغ ١٢٠٠٠ وحدة.
المواصفات الرئيسية (نظرة عامة)
-
نوع المنتج: عربة خدمية معدنية ذات ثلاث مستويات / عربة تخزين قابلة للتدحرج
-
المواد المستخدمة: أنبوب فولاذي ملحوم منخفض الكربون من نوع Q195 (إطار) وصفائح فولاذية مدرفلة على البارد من نوع SPCC (سلال شبكيّة)
-
متطلبات سعة التحميل: ١٥ كجم لكل رفٍّ موزَّعة بالتساوي (٤٥ كجم إجماليًّا)، مع معايير صارمة تمنع ظهور أي انحناء مرئي عند التحميل الكامل.
-
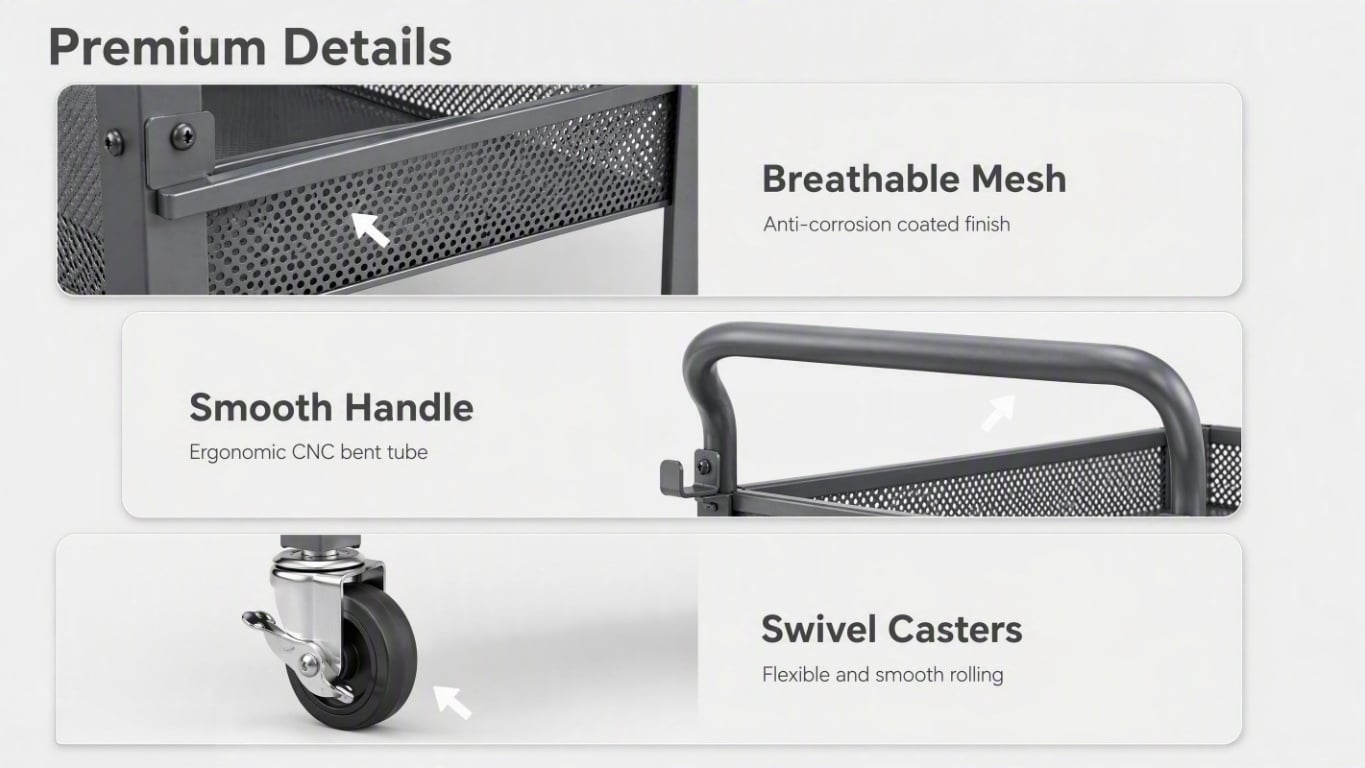
نهاية السطح: طلاء كهروستاتيكي ماتّ أسود بلون متجانس من مزيج الإيبوكسي والبوليستر (سمك طبقة الطلاء بين ٦٠ و٨٠ ميكرومتر)، عالي المقاومة للخدوش.
-
حجم الإنتاج: ١٢٠٠٠ وحدة في كل دفعة إنتاج.
-
وقت التسليم: ٣٥ يومًا إجمالًا (٧ أيام لإنتاج العينة الأولى، و٢٥ يومًا للإنتاج الضخم).
-
شهادات الجودة: معتمد وفق معايير ISO 9001 وISO 14001 وISO 45001، ومُراجَع من قِبل شركة SGS، ومتوافق مع متطلبات RoHS وREACH.
٢. التحديات التي تواجه العميل وحلول هندسة التصنيع القابل للتنفيذ (DFM) من شركة ديبلينك
في تصنيع الأثاث المعدني لقطاع B2B عالي الحجم، يُعَد التحكم في تكلفة الوحدة مع الحفاظ على السلامة الهيكلية الاختبار الأقصى لقدرة المورد. وقد اشتمل الرسم الأولي الذي قدَّمه العميل على أربعة متطلبات لا يمكن التنازل عنها (معدل التحميل، التشطيب السطحي، استقرار التغليف في الكراتين، وسقف تكلفة ثابت لا يمكن تجاوزه).
أجرى فريق الهندسة لدينا مراجعة صارمة لتصميم القابلية للتصنيع (DFM) وحلّ ثلاث عقبات حرجة قبل إصدار الأدوات:
-
التحدي الأول: تسطّح الشبكة والتشوّه الناتج عن الحرارة
-
المسألة: تتجه صينية فولاذية مثقبة مقاسها ٣٥٠ × ٥٠٠ مم بشكل طبيعي إلى التشوه بعد اللحام. وأظهرت الجولات الأولى من النماذج الأولية انحناءً بسماكة ٢–٣ مم ناتجًا عن الحرارة العالية لعملية اللحام النقطي التقليدي.
-
حلّ ديب لينك: اقترحنا جرأةً استبدال تثبيت الشبكة بالهيكل عبر اللحام النقطي بأربعة ألسنة تحديد دقيقة التشكيل على كل حافة من حواف السلة. وقد حقّق هذا الأسلوب الميكانيكي للإطباق الدقيق شدًّا مثاليًّا للشبكة، ما أزال مشكلة الانحناء تمامًا، وقلّل وقت التجميع اليدوي بمقدار ١٥ ثانية تقريبًا لكل وحدة.
-
التحدي الثاني: تناثر اللحام على الأسطح التجميلية
-
المسألة: أي تناثر بسيط للحام أو اختراق حراري في شبكة الأسلاك الرفيعة سيظهر فورًا من خلال طبقة البودرة السوداء غير اللامعة، ما يؤدي مباشرةً إلى رفض القطعة لأسباب تجميلية في قسم البيع بالتجزئة.
-
حلّ ديب لينك: إن اعتماد تصميم المسمار المضغوط الجديد أزال فعليًّا الحاجة إلى اللحام الحراري على أسطح الشبكة الظاهرة. وبذلك تحقَّق انعدام الانبعاثات، وانعدام آثار الحروق، وانتهاءٌ مثاليٌّ جاهزٌ للبيع المباشر للمستهلك.
-
التحدي الثالث: قوة سحب العجلة وسهولة الحركة
-
المسألة: كان لا بد أن تحمل الأقواس السفلية لتركيب العجلات قوة سحب عمودية مقدارها ٧ كيلوغرام-قوة دون تشوه، لضمان عدم انقلاب العربة أو فقدانها للعجلات عند المرور فوق حواف غير مستوية.
-
حلّ ديب لينك: صممنا أقواسًا من شريط فولاذي مجلفن بسماكة ١٫٥ ملم، مُشكَّلة عبر قالب تدريجي مكوَّن من ٦ محطات. وبدمج عمليات القص، والثقب، وإدخال المسمارات ذات الخيوط في عملية واحدة آلية، حققنا أقصى درجات المتانة ومقاومة سحب تفوق متطلبات الأساس بوضوح.
٣. عملية التصنيع المعدني الشاملة من البداية حتى النهاية
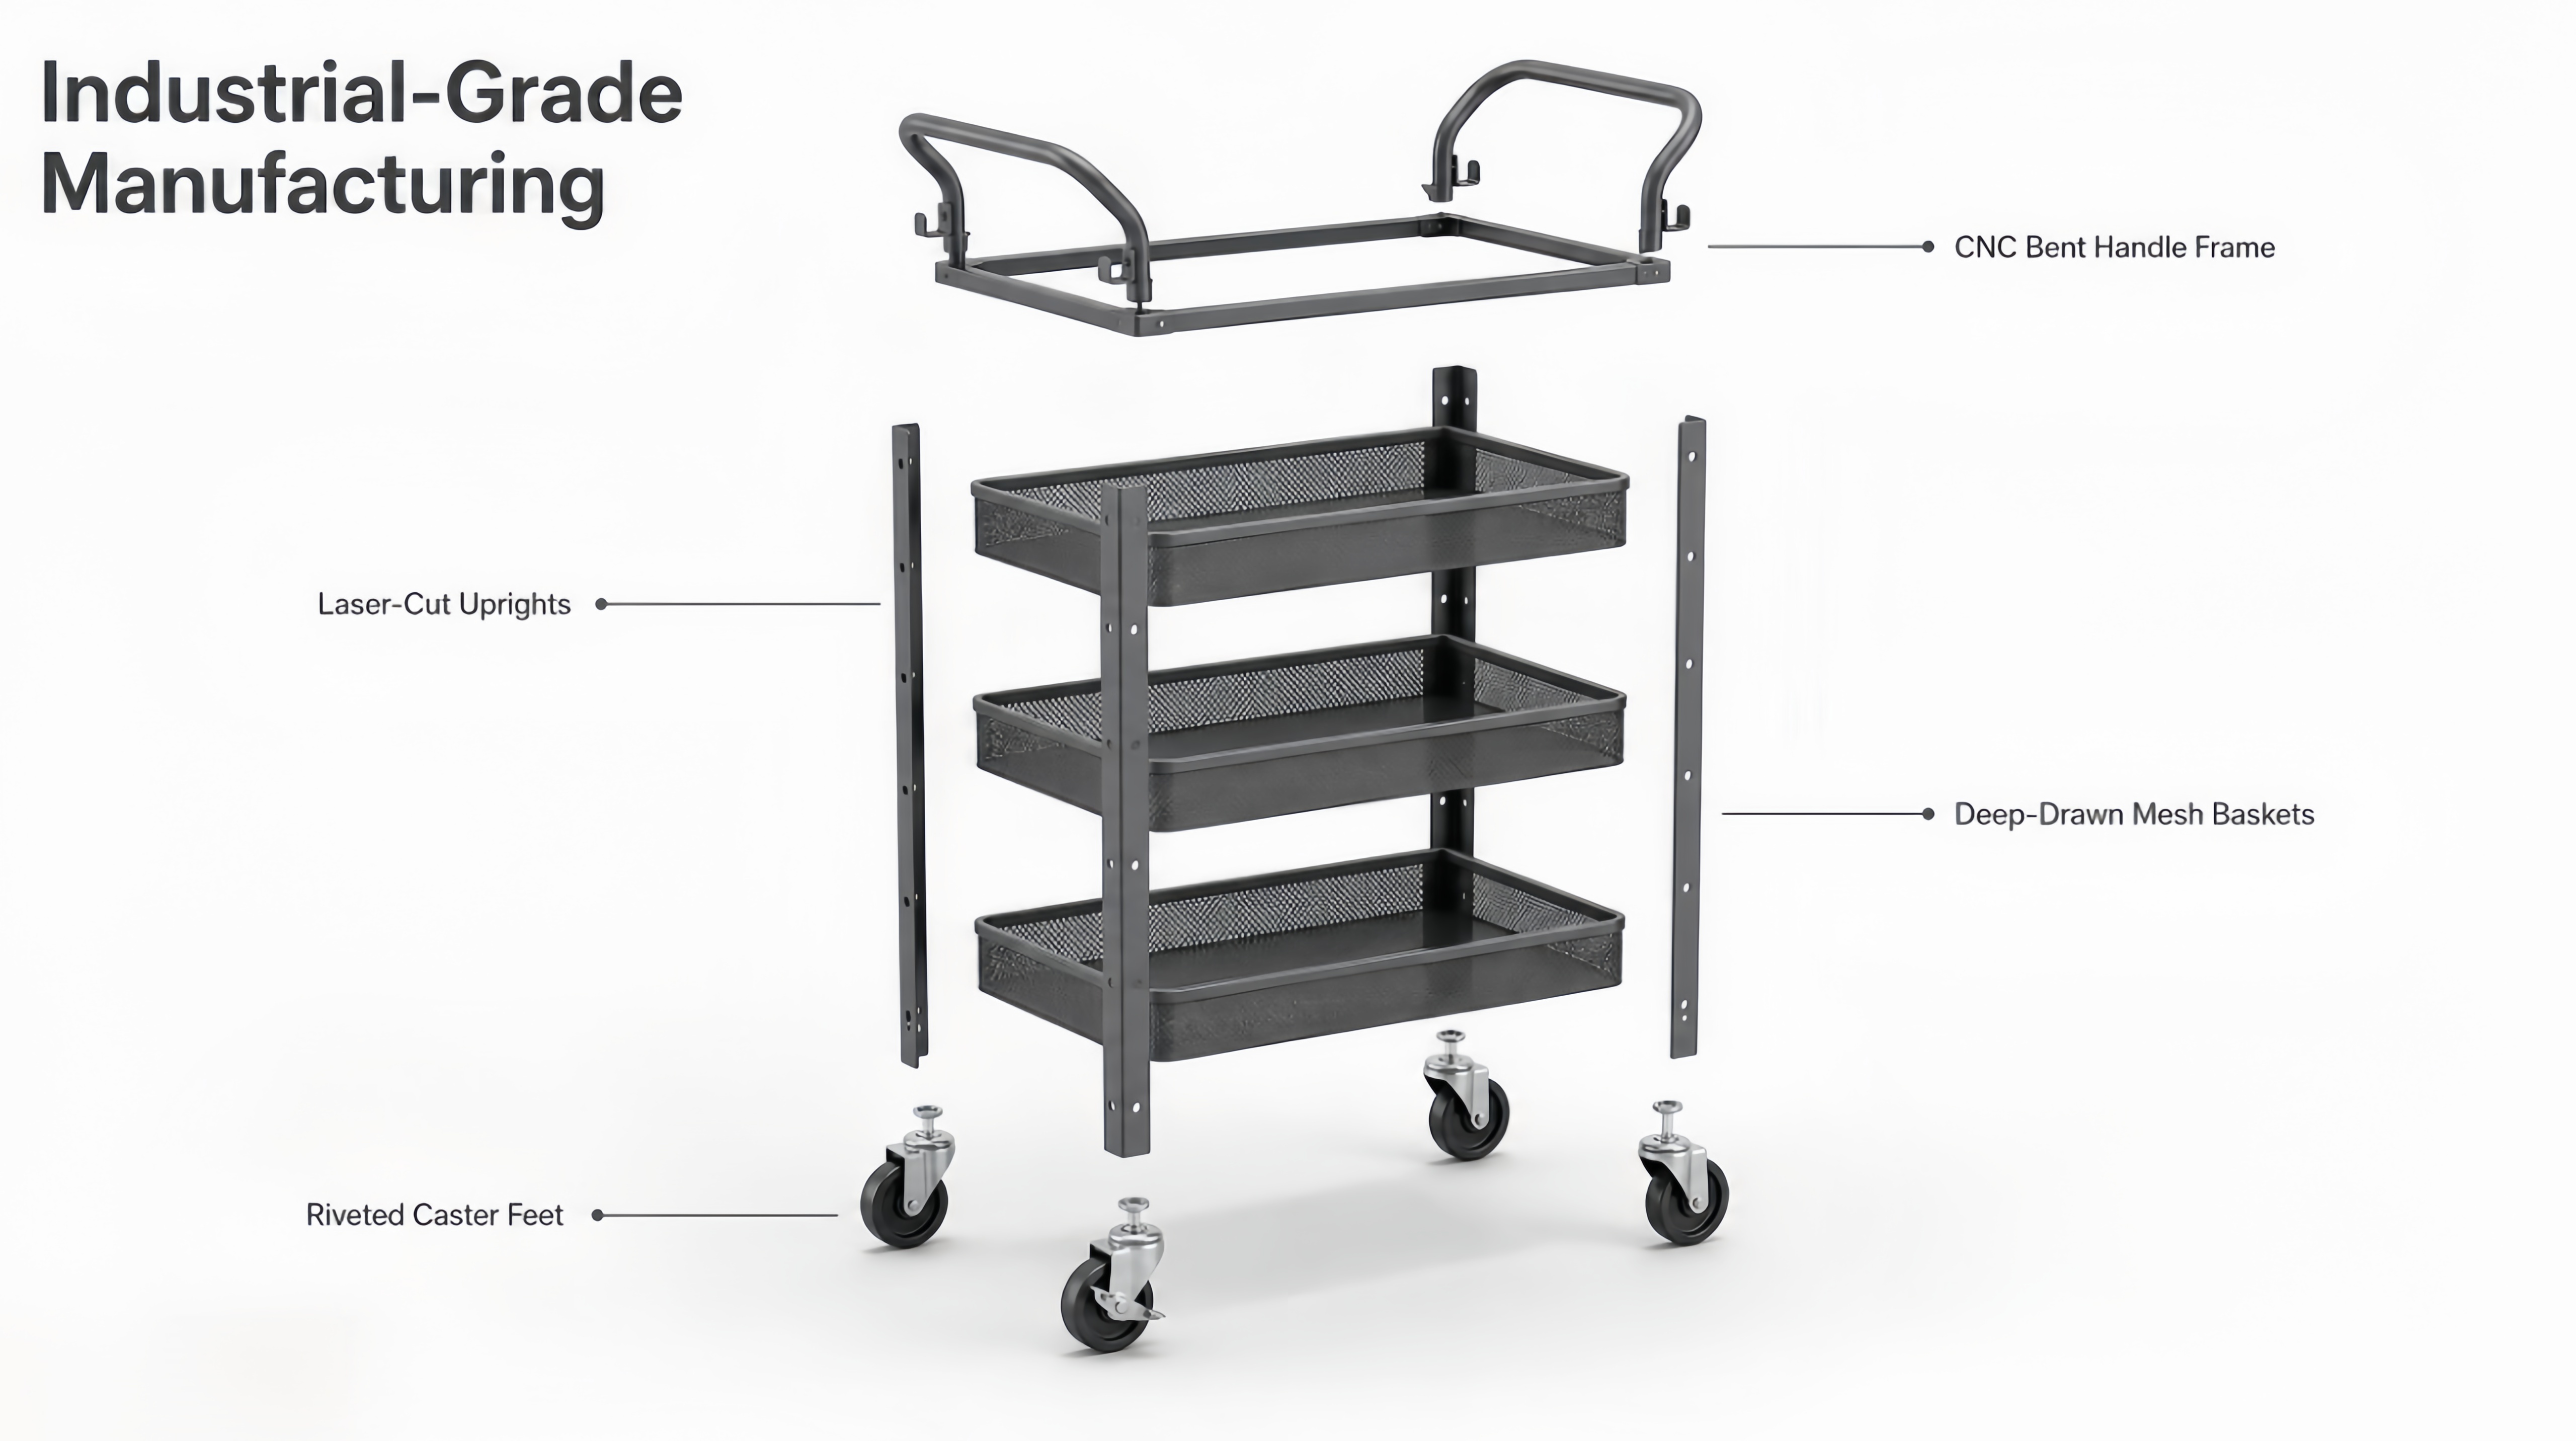
بصفتنا شركة مصنعة متخصصة في أرفف الأسلاك المعدنية المخصصة، ونمتلك منشأة تبلغ مساحتها ٥٠٠٠ متر مربع، فإن قدراتنا المتكاملة تضمن تحكّمًا سلسًا في الجودة بدءًا من الفولاذ الخام وصولًا إلى العلبة المُغلفة جاهزة للشحن. وتشمل عملياتنا الآلية المتطورة ما يلي:
-
قطع الليزر الدقيق :تُعالَج صفائح SPCC المسطحة والمقاطع الأنبوبية الإنشائية باستخدام ليزر الألياف بدقة موضعية تبلغ ±٠٫٠٥ مم. كما أن البرمجيات الذكية لترتيب القطع (nesting) حسّنت كفاءة استهلاك المواد، مما خفض نسبة الهدر إلى أقل من ٦٪.
-
الثني الآلي للأنابيب وتدوير الحواف: تُشكَّل الأنابيب الدائرية المصنوعة من فولاذ Q195 بقطر ١٩ مم باستخدام آلات ثني أنابيب تحكم رقمي (CNC) مزودة بتقنية تعويض الانثناء الرجعي المتقدمة، ما ينتج مقابض علوية ناعمة خالية تمامًا من التجاعيد غير المرغوب فيها. وفي الوقت نفسه، تُدوَّر حواف الصفائح المثقبة بسلاسة تامة لإزالة الحواف الحادة (الحراشف)، وهي تحسين إنشائي زاد من صلابة الرف بنسبة تقارب ٣٠٪ وحده.
-
شبكة الأسلاك التصاعدية: طابع :تمر وحدات تركيب العجلات (caster mounting brackets) عبر قالب تصاعدي عالي السرعة، مع الاحتفاظ بدقة تسامح ضيقة تبلغ ±٠٫١ مم باستمرار، حتى عند إنتاج ١٢٠٠٠ وحدة.
-
6 محاور لحام الروبوتات :للتخلص من الأخطاء البشرية، تُنفَّذ وصلات الإطار بالسلة والوصلات العمودية بالقاعدة بواسطة خلايا لحام ميغ (MIG) روبوتية ذات 6 محاور. ويؤدي هذا إلى احتواء الرشّات في منطقة مخفية يُتحكَّم بها بدقة، ما يقلِّل معدلات إعادة العمل إلى أقل من ١٪.
-
المعالجة السطحية الأولية والطلاء البودرية: تتعرَّض عربات التخزين الأولية لعملية تحضير سطحية شاملة: إزالة الشحوم → الفوسفاتة → التحميص المبدئي عند ١٨٠°م. ثم تُغطَّى بطبقة بودرية إيبوكسي-بوليستر بسماكة تتراوح بين ٦٠ و٨٠ ميكرومتر، وتُخبَز عند ١٩٠°م. وتضمن حوامل التثبيت المصمَّمة خصيصًا أن تصل عملية الطلاء إلى كل الحواف الملحومة، ما يلغي تمامًا الحاجة إلى عمليات اللمس النهائية، ويضمن أن يجتاز المنتج بسهولة اختبار رش الملح المحايد لمدة ٤٨ ساعة دون ظهور صدأ أحمر.

٤. ضوابط جودة صارمة (فحص جودة مكوَّن من ٣٩ نقطة)
الموثوقية أمرٌ غير قابل للتفاوض بالنسبة لمورِّدي عربات التخزين التجارية. ويتطلب نظام الجودة المعتمَد وفق معيار الآيزو ٩٠٠١ إجراء فحص شامل مكوَّن من ٣٩ نقطة قبل الموافقة على تغليف أي دفعة.
-
الدقة البعدية: نستخدم آلات قياس الإحداثيات (CMM) لإجراء فحوصات عينية على أنماط الثقوب العمودية لضمان انزلاق الرفوف بدقة. وتُستخدم مقاييس «القبول/الرفض» للتحقق من كل ثقب لتثبيت العجلات.
-
السلامة الميكانيكية: تخضع الدفعات لاختبار انحراف الرف عند حمل ١٥ كجم (مع الحفاظ على الانحناء أقل من ١٫٥ مم)، واختبار سحب دعامة العجلة عند قوة ٧ كجم-قوة (بدون أي تشوه)، واختبار تحمل المقبض للحمل الساكن عند ٣٠ كجم.
-
الجودة الجمالية والطلاء: نطبّق فحصًا بصريًّا بنسبة ١٠٠٪ تحت إضاءة LED شديدة الشدة تبلغ شدتها ١٠٠٠ لوكس لاستبعاد أسطح ذات نسيج يشبه قشرة البرتقال أو بقع رش غير مرغوب فيها. ويتم التحقق من سماكة الفيلم باستخدام مقاييس مخصصة، كما تُجرى اختبارات التصاق الشبكة المتقاطعة وفق معيار ISO ٢٤٠٩ بالدرجة صفر. وبطلبٍ من العميل، تجاوزت العيّنات المحفوظة أيضًا اختبار رش الملح الموسع الذي يستمر ٩٦ ساعة.
٥. نتائج المشروع والتسليم النهائي
وبفضل تحسين تصميم التصنيع (DFM) الاستباقي والاستفادة من ٦ خطوط إنتاج آلية (تعمل بنسبة أتمتة ٨٠٪)، قدّمت شركة «ديبلينك» قيمة استثنائية تفوّقت على توقعات العميل:
-
كفاءة التكلفة: وخفضت تكلفة الوحدة النهائية بنسبة ٨,٣٪ دون السقف المستهدف الصارم من العميل.
-
نسبة الإنتاج الأولي: وبلغت النسبة الممتازة ٩٨,٧٪ عبر كامل دفعة الإنتاج المكوَّنة من ١٢٠٠٠ وحدة.
-
التعبئة والخدمات اللوجستية: وُفِرَت العربات في تشكيلة مسطحة قابلة للتجميع (knock-down) لتوفير المساحة. وحُميت كل مكوِّن بواسطة رغوة البولي إيثيلين داخل علبة كرتونية مقوَّاة من خمس طبقات مموجة، صُمِّمت لتحمل اختبار السقوط من ارتفاع ٦٠ سم دون أي تلف في الطلاء.
-
نجاح العميل: حققنا معدل شحن في الوقت المحدد بنسبة ١٠٠٪، ما أدى إلى قيام تاجر التجزئة الأوروبي بوضع ثلاثة أوامر متكررة متتالية دون الحاجة إلى إعادة التأهيل.
6. الأسئلة الشائعة (FAQ)
س: ما أفضل المواد المُستخدمة في تصنيع عربات التخزين ذات الشبكة المعدنية الدوارة؟ أ: نوصي بشدة باستخدام أنابيب الفولاذ الملحوم منخفض الكربون من نوع Q195 للإطار الرئيسي نظراً لمرونته الممتازة وقدرته العالية على اللحام. أما لأغراض السلال المشبَّكة، فإن صفائح الفولاذ المدرفلة على البارد من نوع SPCC توفر التوازن الأمثل بين القوة والقابلية للتشكيل. ويُعد الفولاذ المجلفن الخيار الأمثل للأجزاء الهيكلية المخفية، مثل حوامل العجلات، لمنع التآكل غير المرئي.
س: هل يمكن لشركة ديب لينك تخصيص أبعاد وسعة التحميل لعربات المرافق ذات الشبكة السلكية؟ أ: بالتأكيد. وبصفتنا مصنعًا مباشرًا للتصنيع المعدني حسب الطلب (OEM/ODM)، يمكن لفريق الهندسة لدينا تعديل سماكة الأنابيب، وتغيير أنماط ثقوب الشبكة، وتطوير تصاميم الدعامات لتلبية متطلبات التحميل المحددة—بدءًا من الرفوف القياسية التي تحمل ١٥ كجم وصولًا إلى المتطلبات التجارية الثقيلة التي تصل سعة التحميل فيها إلى ٥٠ كجم لكل رف.
س: ما المدة الزمنية النموذجية لإنتاج وحدات الرفوف المعدنية التجارية المخصصة؟ أ: وبفضل وجود ٦ خطوط إنتاج آلية، فإن المدة الزمنية القياسية لإنتاجنا هي ٣٥ يومًا فقط. وتشمل هذه المدة ٧ أيام لإنتاج العينات الأولية وصقلها، يليها دورة إنتاج جماعي سريع مدتها ٢٥ يومًا لكميات تصل إلى ١٢٠٠٠ وحدة.
هل أنت مستعد لبدء مشروعك المعدني المخصص؟ إذا تضمَّن كتالوج منتجاتك إطارات معدنية أنبوبية، أو سلالًا من الشبكات السلكية، أو دعائم مُطروقة، أو تجميعات معقَّدة مغلفة بالبودرة—سواء كانت مخصصة لتخزين المطابخ، أو تركيبات البيع بالتجزئة، أو عربات المرافق الطبية، أو الأغلفة الصناعية—فإن شركة تشانغتشو ديب لينك مستعدة لتلبية طلباتك. أرسل إلينا رسوماتك أو نماذجك المادية اليوم. ونوفر لك تحليلًا مجانيًّا لإمكانية التصنيع (DFM) مع عرض سعرٍ ثابت خلال ٤٨ ساعة، ويمكننا شحن نماذج القطعة الأولى في غضون ٧ أيام فقط.

 EN