Fabrikant: Cangzhou Deeplink International Supply Chain Co., Ltd . Industriële toepassing: Woon- en keukenopslag / commerciële meubels / winkelinrichting Toegepaste kernprocessen: Precisie Laser snijden · CNC-buisbuigen · gaasprogressief Stempel · 6-assig Robotgeweld · epoxy-poedercoating
1. Projectoverzicht en OEM-specificaties
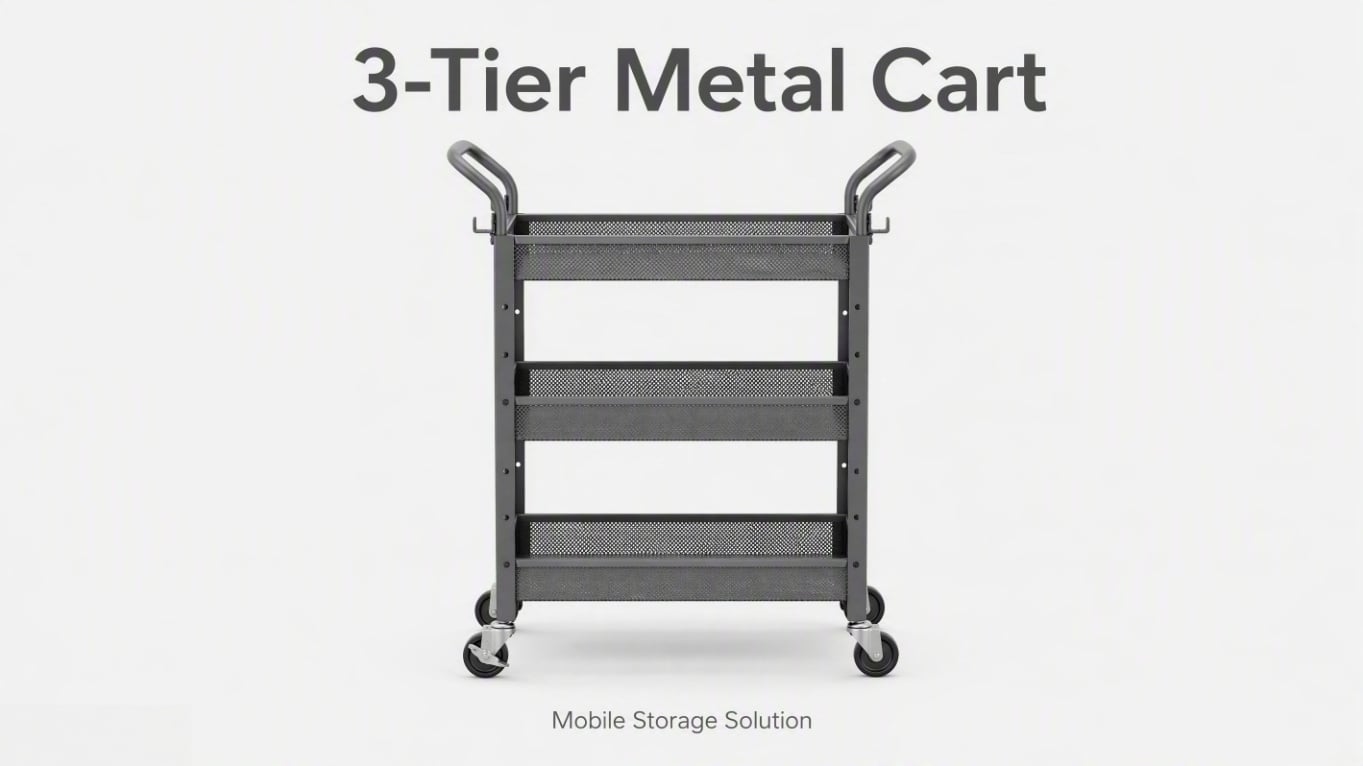
Een toonaangevende Europese detailhandelaar op het gebied van huishoudartikelen werkte samen met Deeplink om een concepttekening om te zetten in massaproductie. Het doel was de productie van een aangepaste, mobiele 3-verdiepingen tellende metalen gaaswagentje, ontworpen voor veelzijdig gebruik — van woonkeukens en kantoorkasten tot zware retailvoorraadruimten.
De doelstelling van de klant was duidelijk, maar uitdagend: leveren van een zeer stabiele, rolbare en corrosiebestendige metalen opslagoplossing tegen een concurrerende prijs voor het massamarktkanaal. Om de productlancering op schema te houden, werd een strikte levertijd van 35 dagen vereist voor een minimale bestelhoeveelheid (MOQ) van 12.000 stuks.
Belangrijkste specificaties (in één oogopslag)
-
Producttype: 3-verdiepingen tellende metalen gaaswagentje / rolbare opslagwagen
-
Gebruikt materiaal: Q195 koolstofarm gelaste stalen buis (frame) en SPCC koudgewalst staalplaat (mesh manden)
-
Vereiste draagcapaciteit: 15 kg per plank, gelijkmatig verdeeld (totaal 45 kg), met strikte criteria voor nul zichtbare doorbuiging bij volledige belasting.
-
Oppervlakteafwerking: Uniforme matzwarte epoxy-polyester poedercoating (60–80 µm DFT) met hoge krasbestendigheid.
-
Productievolume: 12.000 eenheden per productierun.
-
Levertijd: 35 dagen in totaal (7 dagen voor het eerste monster, 25 dagen voor massaproductie).
-
Kwaliteitscertificaten: ISO 9001, ISO 14001, ISO 45001, gecontroleerd door SGS, RoHS-conform, REACH-conform.
2. Klantuitdagingen en DFM-technische oplossingen van Deeplink
Bij grootschalige B2B-productie van metalen meubels is het beheersen van de stukprijs zonder afbreuk te doen aan de structurele integriteit de ultieme toets van de capaciteit van een leverancier. De oorspronkelijke tekening van de klant omvatte vier ononderhandelbare eisen (draagvermogen, oppervlakteafwerking, stabiliteit bij kartonbelading en een vastgestelde kostenplafond).
Ons engineeringteam voerde een strenge Design for Manufacturability (DFM)-beoordeling uit en loste drie kritieke knelpunten op voordat de gereedschappen in productie gingen:
-
Uitdaging 1: Vlakheid van het gaas en hittevervorming
-
Het probleem: Een geperforeerde stalen bak van 350 × 500 mm heeft van nature de neiging om te vervormen na het lassen. Vroege prototypeproductieruns toonden 2–3 mm doorbuiging als gevolg van de intense warmte van conventioneel puntlassen.
-
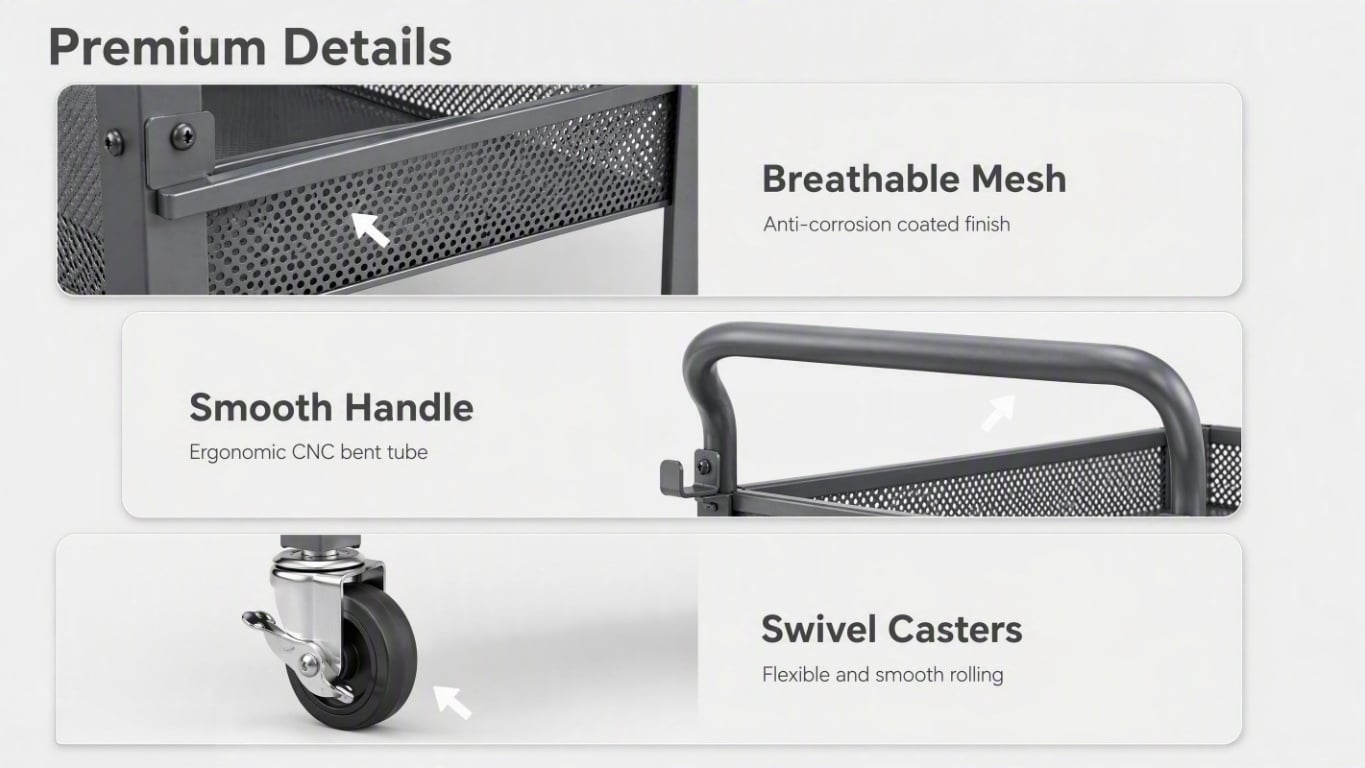
De oplossing van Deeplink: We stelden gedurfd voor om de puntgelaste bevestiging van het gaas aan het frame te vervangen door vier nauwkeurig geperste positioneringsnoppen op elke bakflens. Deze mechanische vergrendelmethode spande het gaas perfect vlak, wat het doorbuigingsprobleem volledig oploste en de handmatige montage tijd per eenheid met ongeveer 15 seconden verkortte.
-
Uitdaging 2: Lasuitwerpselen op esthetische oppervlakken
-
Het probleem: Elke minieme lasuitwerpsel of branddoorbraak op het fijne draadgaas zou direct zichtbaar zijn onder de matzwarte poedercoating, wat leidde tot esthetische afkeuring op de winkelvloer.
-
De oplossing van Deeplink: Door toepassing van het nieuwe geperste boutontwerp werd de noodzaak voor thermische lassen op de zichtbare gaasoppervlakken effectief geëlimineerd. Dit garandeerde nul spatten, nul brandplekken en een onberispelijke afwerking, direct geschikt voor verkoop aan de consument.
-
Uitdaging 3: Loopwielaftrekkracht en mobiliteit
-
Het probleem: De onderste bevestigingsbeugels moesten een verticale aftrekkracht van 7 kgf betrouwbaar weerstaan zonder vervorming, om te voorkomen dat de kar kantelde of wielen verloor bij ongelijke drempels.
-
De oplossing van Deeplink: Wij ontwierpen beugels van 1,5 mm gegalvaniseerd staalband, gevormd via een progressieve matrijs met zes stations. Door blikafsnijden, ponsen en het inbrengen van schroefklinknieten in één geautomatiseerd proces te integreren, bereikten wij maximale duurzaamheid en een aftrekweerstand die de basisvereiste ruimschoots overtrof.
3. Volledig metalen fabricageproces
Als toegewijde fabrikant van op maat gemaakte metalen draadstellingen met een productiefaciliteit van 5.000 m² garanderen onze geïntegreerde capaciteiten een naadloze kwaliteitscontrole, van ruw staal tot de uiteindelijke verpakte doos.
-
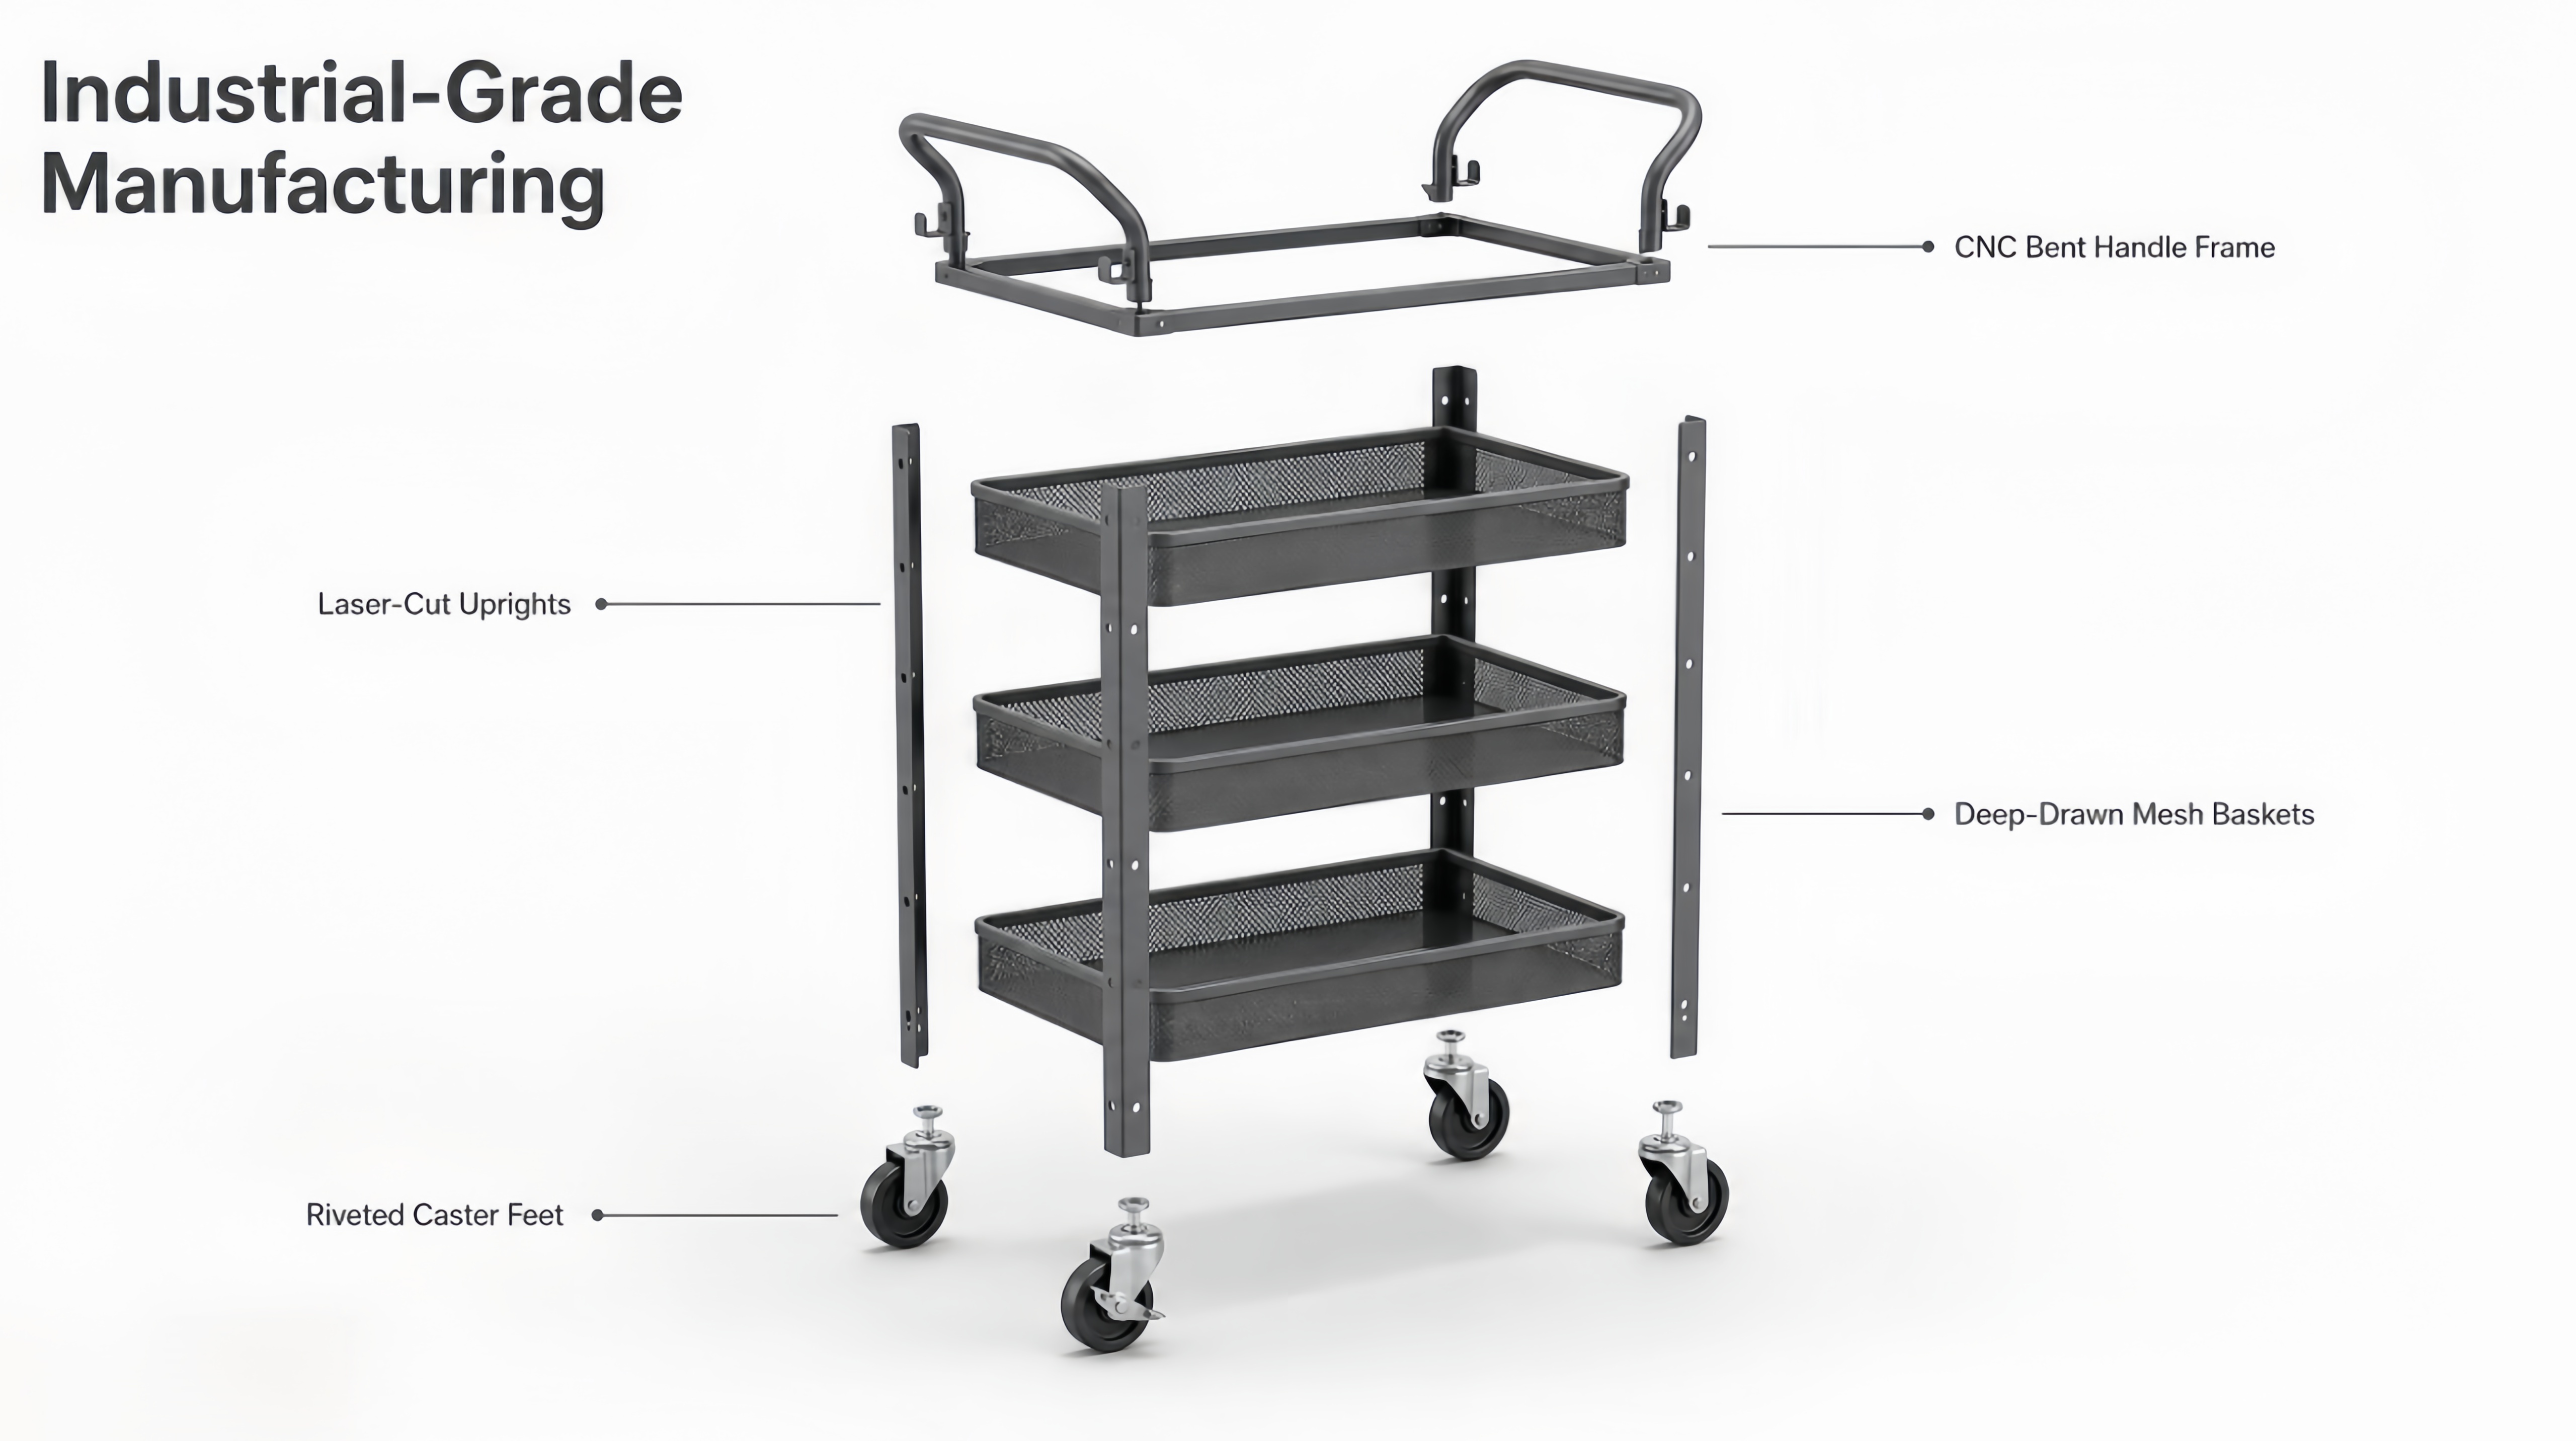
Precisie laser snijden :Platte SPCC-platen en constructieve buisprofielen worden bewerkt op vezellasers met een positioneringsnauwkeurigheid van ±0,05 mm. Slimme software voor nesten optimaliseert ons materiaalgebruik en verlaagt het afvalpercentage tot onder de 6%.
-
CNC-buig- en randrolbewerking: De ronde stalen buizen met een diameter van Ø19 mm en van Q195-staal worden gevormd met CNC-buisbuigmachines met geavanceerde compensatie voor veerterugslag, waardoor gladde bovenhandvatten ontstaan zonder onaangename rimpels. Tegelijkertijd worden de randen van de geperforeerde platen naadloos gerold om scherpe splinters te verwijderen; deze structurele verbetering verhoogt de stijfheid van de planken alleen al met ongeveer 30%.
-
Voortgaande draadnetwerkbewerking Stempel :Montagebeugels voor wieltjes doorlopen een snelle voortgaande stansmatrijs, waarbij nauwkeurigheden van ±0,1 mm consistent worden gehandhaafd, zelfs bij een productievolume van 12.000 stuks.
-
6 assen Robotgeweld :Om menselijke fouten te elimineren, worden de verbindingen tussen frame en mand en tussen opstaande onderdelen en basis uitgevoerd door 6-assige robot-MIG-lascellen. Hierdoor wordt spatten beperkt tot een streng gecontroleerde, verborgen zone, waardoor het herwerkingspercentage daalt tot minder dan 1%.
-
Voorbehandeling van het oppervlak en poedercoating: De ruwe karren ondergaan een grondig voorbereidingsproces voor het oppervlak: ontvetten → fosfateren → voorbakken bij 180 °C. Vervolgens krijgen ze een epoxy-polyester poedercoating van 60–80 µm en worden ze bij 190 °C uitgehard. Speciaal ontworpen rekbevestigingen zorgen ervoor dat elke gelaste rand bereikbaar is, waardoor nabehandeling volledig overbodig wordt en het product zonder roestvorming (rode roest) gemakkelijk de neutrale zoutneveltest van 48 uur doorstaat.

4. Strikte kwaliteitscontrole (39-puntskwaliteitscontrole)
Betrouwbaarheid is onverhandelbaar voor leveranciers van commerciële opbergkarren. Ons ISO 9001-gecertificeerde kwaliteitssysteem vereist een uitgebreide inspectie op 39 punten voordat een partij wordt vrijgegeven voor verpakking.
-
Dimensionele nauwkeurigheid: Wij gebruiken coördinatenmeetmachines (CMM) voor steekproefcontroles op de verticale gatpatronen om te garanderen dat de planken perfect in elkaar glijden. Go/no-go-maatstaven controleren elk gat voor de wieltjesbevestiging.
-
Mechanische integriteit: Partijen ondergaan een doorbuigingstest van de planken onder een belasting van 15 kg (met een maximale doorbuiging van < 1,5 mm), een uittrekttest van de wieltjesbeugel onder een kracht van 7 kgf (zonder vervorming) en een statische belastingstest van het handvat onder 30 kg.
-
Optisch en coatingtechnisch hoogwaardig: Wij voeren een visuele inspectie op 100% van de producten uit onder intens LED-licht van 1000 lux om oranje-schil-achtige oppervlakken of spetters af te wijzen. De laagdikte wordt gecontroleerd met meetinstrumenten en kruishaakhechtingstests worden uitgevoerd volgens ISO 2409, klasse 0. Op verzoek van de klant werden bewaarde monsters ook onderworpen aan een uitgebreide zoutneveltest van 96 uur.
5. Projectresultaten en definitieve levering
Dankzij proactieve DFM-optimalisatie en het gebruik van 6 geautomatiseerde lijnen (met een automatiseringsgraad van 80%) leverde Deeplink buitengewone waarde die de verwachtingen van de klant overtrof:
-
Kostenefficiënt: De uiteindelijke eenheidskost werd verlaagd tot 8,3% onder het strenge doelplafond van de klant.
-
Eerste-doorloop rendement: Er werd een uitstekend resultaat behaald van 98,7% over de gehele productierun van 12.000 eenheden.
-
Verpakking en logistiek: De wagentjes werden geleverd in een ruimtebesparende flat-pack knock-down-configuratie. Elk onderdeel was beschermd met PE-schuim binnen een zware 5-laag golfkartonnen doos, ontworpen om een valtest van 60 cm te doorstaan zonder beschadiging van de coating.
-
Klantensucces: We bereikten een 100% punctuele verzendingsgraad, waardoor de Europese detailhandelaar drie opeenvolgende herbestellingen plaatste zonder opnieuw gekwalificeerd te hoeven worden.
6. Veelgestelde vragen (FAQ)
V: Welke materialen zijn het beste geschikt voor de productie van rolbare opbergwagentjes met metalen gaas? A:We raden ten zeerste Q195 koolstofarme gelaste stalen buis aan voor het hoofdraam vanwege zijn uitstekende rekbaarheid en lasbaarheid. Voor de geperforeerde gaasmanden is SPCC koudgewalst staalplaat de perfecte keuze vanwege het optimale evenwicht tussen sterkte en vormbaarheid. Gegalvaniseerd staal is ideaal voor verborgen structurele onderdelen, zoals wiellagers, om onopgemerkte corrosie te voorkomen.
V: Kan Deeplink de afmetingen en draagvermogen van roosterservicekarren aanpassen? A:Absoluut. Als directe OEM/ODM-metaalbewerkingsfabriek kan ons technisch team de buisdiktes aanpassen, de roosteropeningpatronen wijzigen en de beugelontwerpen verbeteren om te voldoen aan specifieke belastingsclassificaties—van standaard planken met een draagvermogen van 15 kg tot zwaarbelaste commerciële eisen van 50 kg per verdieping.
V: Wat is de gebruikelijke productietijd voor aangepaste commerciële metalen plankeneenheden? A:Ondersteund door 6 geautomatiseerde productielijnen bedraagt onze standaard levertijd slechts 35 dagen. Dit omvat 7 dagen voor de productie en verfijning van eerste-voorbeeldmonsters, gevolgd door een snelle massaproductiecyclus van 25 dagen voor volumes tot 12.000 eenheden.
Klaar om uw aangepaste metalen project te starten? Als uw productcatalogus buisvormige metalen frames, draadgaasmanden, gestanste beugels of complexe poedercoated assemblages omvat—of deze nu bestemd zijn voor keukenopslag, winkelinrichting, medische hulpmiddelenwagens of industriële behuizingen—dan is Cangzhou Deeplink in staat om deze te leveren. Stuur ons vandaag nog uw tekeningen of fysieke monsters. Wij verstrekken gratis een DFM-analyse en een bindende offerte binnen 48 uur, en kunnen eerste-voorbeeldmonsters al binnen 7 dagen verzenden.

 EN