Tillverkare: Cangzhou Deeplink International Supply Chain Co., Ltd . Industriell användning: Hem- och kökslager / kommersiell möbel / butiksutrustning Tillämpade kärnprocesser: Precision Laserbearbetning · CNC-rörböjning · progressiv trådnät Stämpling · 6-axlig Robotveldning · Epoxipulverbeläggning
1. Projektöversikt och OEM-specifikationer
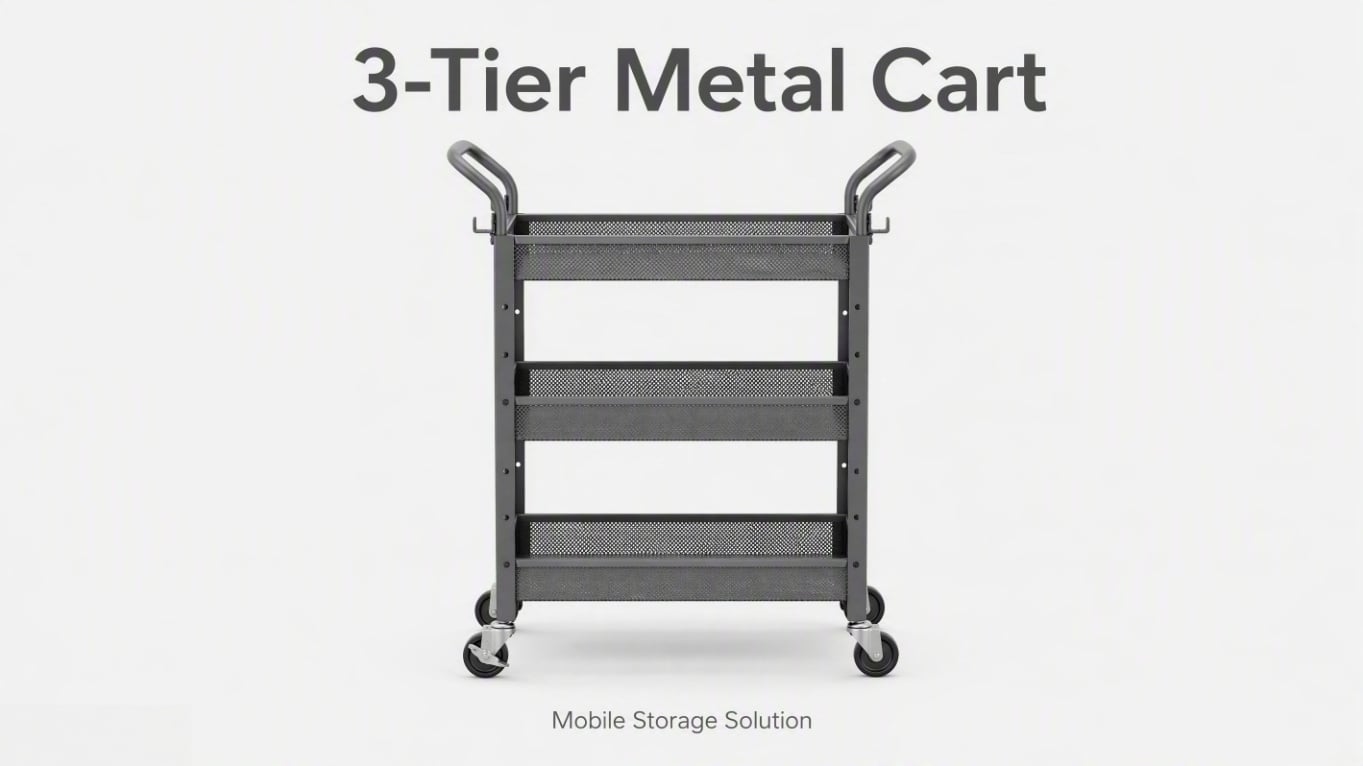
En ledande europeisk detaljhandlare inom hushållsartiklar samarbetade med Deeplink för att omvandla en konceptritning till massproduktion. Målet var att tillverka en anpassad mobil 3-nivåers metallnät-verktygsvagn, utformad för mångsidiga användningsområden – från bostadskök och kontorskök till krävande butiksvaruförråd.
Kundens mål var tydligt men utmanande: leverera en mycket stabil, rullbar och korrosionsbeständig metallagerlösning till ett konkurrenskraftigt pris för massmarknaden. För att uppfylla produktlanseringsschemat krävdes en strikt leveranstid på 35 dagar för en minimibeställningskvantitet (MOQ) på 12 000 enheter.
Nyckelspecifikationer (på en blick)
-
Produkttyp: 3-nivåers metallnät-verktygsvagn / rullbar lagervagn
-
Använt material: Q195 lågkolhaltig svetsad stålrör (ram) och SPCC kallvalsad stålplåt (nätburar)
-
Krav på bärförmåga: 15 kg per hylla jämnt fördelat (45 kg totalt), med strikta krav på noll synlig deformation vid full belastning.
-
Ytbehandling: Jämn mattsvart epoxi-polyester pulverbeläggning (60–80 µm DFT) med hög skrapresistens.
-
Produktionsvolym: 12 000 enheter per serie.
-
Leveranstid: 35 dagar totalt (7 dagar för första provexemplaret, 25 dagar för massproduktion).
-
Kvalitetscertifieringar: ISO 9001, ISO 14001, ISO 45001, granskad av SGS, RoHS- och REACH-kompatibel.
2. Kundens utmaningar och Deeplinks DFM-tekniska lösningar
I högvolyms B2B-tillverkning av metallmöbler är kontroll av styckenkostnaden samtidigt som strukturell integritet bibehålls den ultimata prövningen av en leverantörs kompetens. Kundens ursprungliga ritning innehöll fyra ovillkorliga krav (bärförmåga, ytyta, stabilitet vid förpackning i kartong och ett fastställt kostnadstak).
Vårt ingenjörsteam genomförde en rigorös Design for Manufacturability (DFM)-granskning och löste tre kritiska flaskhalsar innan verktygen släpptes till produktion:
-
Utmaning 1: Nätets planhet och värmedistortion
-
Problemet: En perforerad stålbricka på 350 × 500 mm tenderar naturligt att deformeras efter svetsning. Tidiga prototypserier visade 2–3 mm buktning orsakad av den intensiva värmen från konventionell punktsvetsning.
-
Deeplinks lösning: Vi föreslog modigt att ersätta den punktsvetsade fästningen mellan nätet och ramen med fyra exakt pressade positioneringsflikar på varje korgkant. Denna mekaniska samverkansmetod spände nätet perfekt plant, vilket helt åtgärdade buktproblemet samtidigt som manuell monteringstid minskades med cirka 15 sekunder per enhet.
-
Utmaning 2: Svetsstänk på estetiska ytor
-
Problemet: Även minsta svetsstänk eller bränning igenom det fina trådnätet skulle omedelbart synas genom den mattsvarta pulverbeläggningen, vilket skulle leda till estetisk underkännande på butiksytan.
-
Deeplinks lösning: Genom att införa den nya pressade fästklotsdesignen kunde vi effektivt eliminera behovet av termisk svetsning på de synliga nättytorna. Detta garanterade noll sprut, noll brännmärken och en felfri yta som var klar för direkt försäljning till konsumenten.
-
Utmaning 3: Hjulens dragkraft och rörlighet
-
Problemet: De nedre monteringsbryggorna måste kunna hålla en vertikal dragkraft på 7 kgf utan deformation, för att säkerställa att vagnen inte välter eller förlorar hjul vid ojämna trösklar.
-
Deeplinks lösning: Vi utvecklade monteringsbryggor av galvaniserad stålbandsplåt med tjocklek 1,5 mm, formade genom en sexstationers progressiv stans. Genom att integrera blankning, borrning och insättning av gängade nitboltsfördelningar i en enda automatiserad process uppnådde vi maximal hållbarhet och en dragmotstånd som lätt översteg grundkravet.
3. Helprocess för metallbearbetning
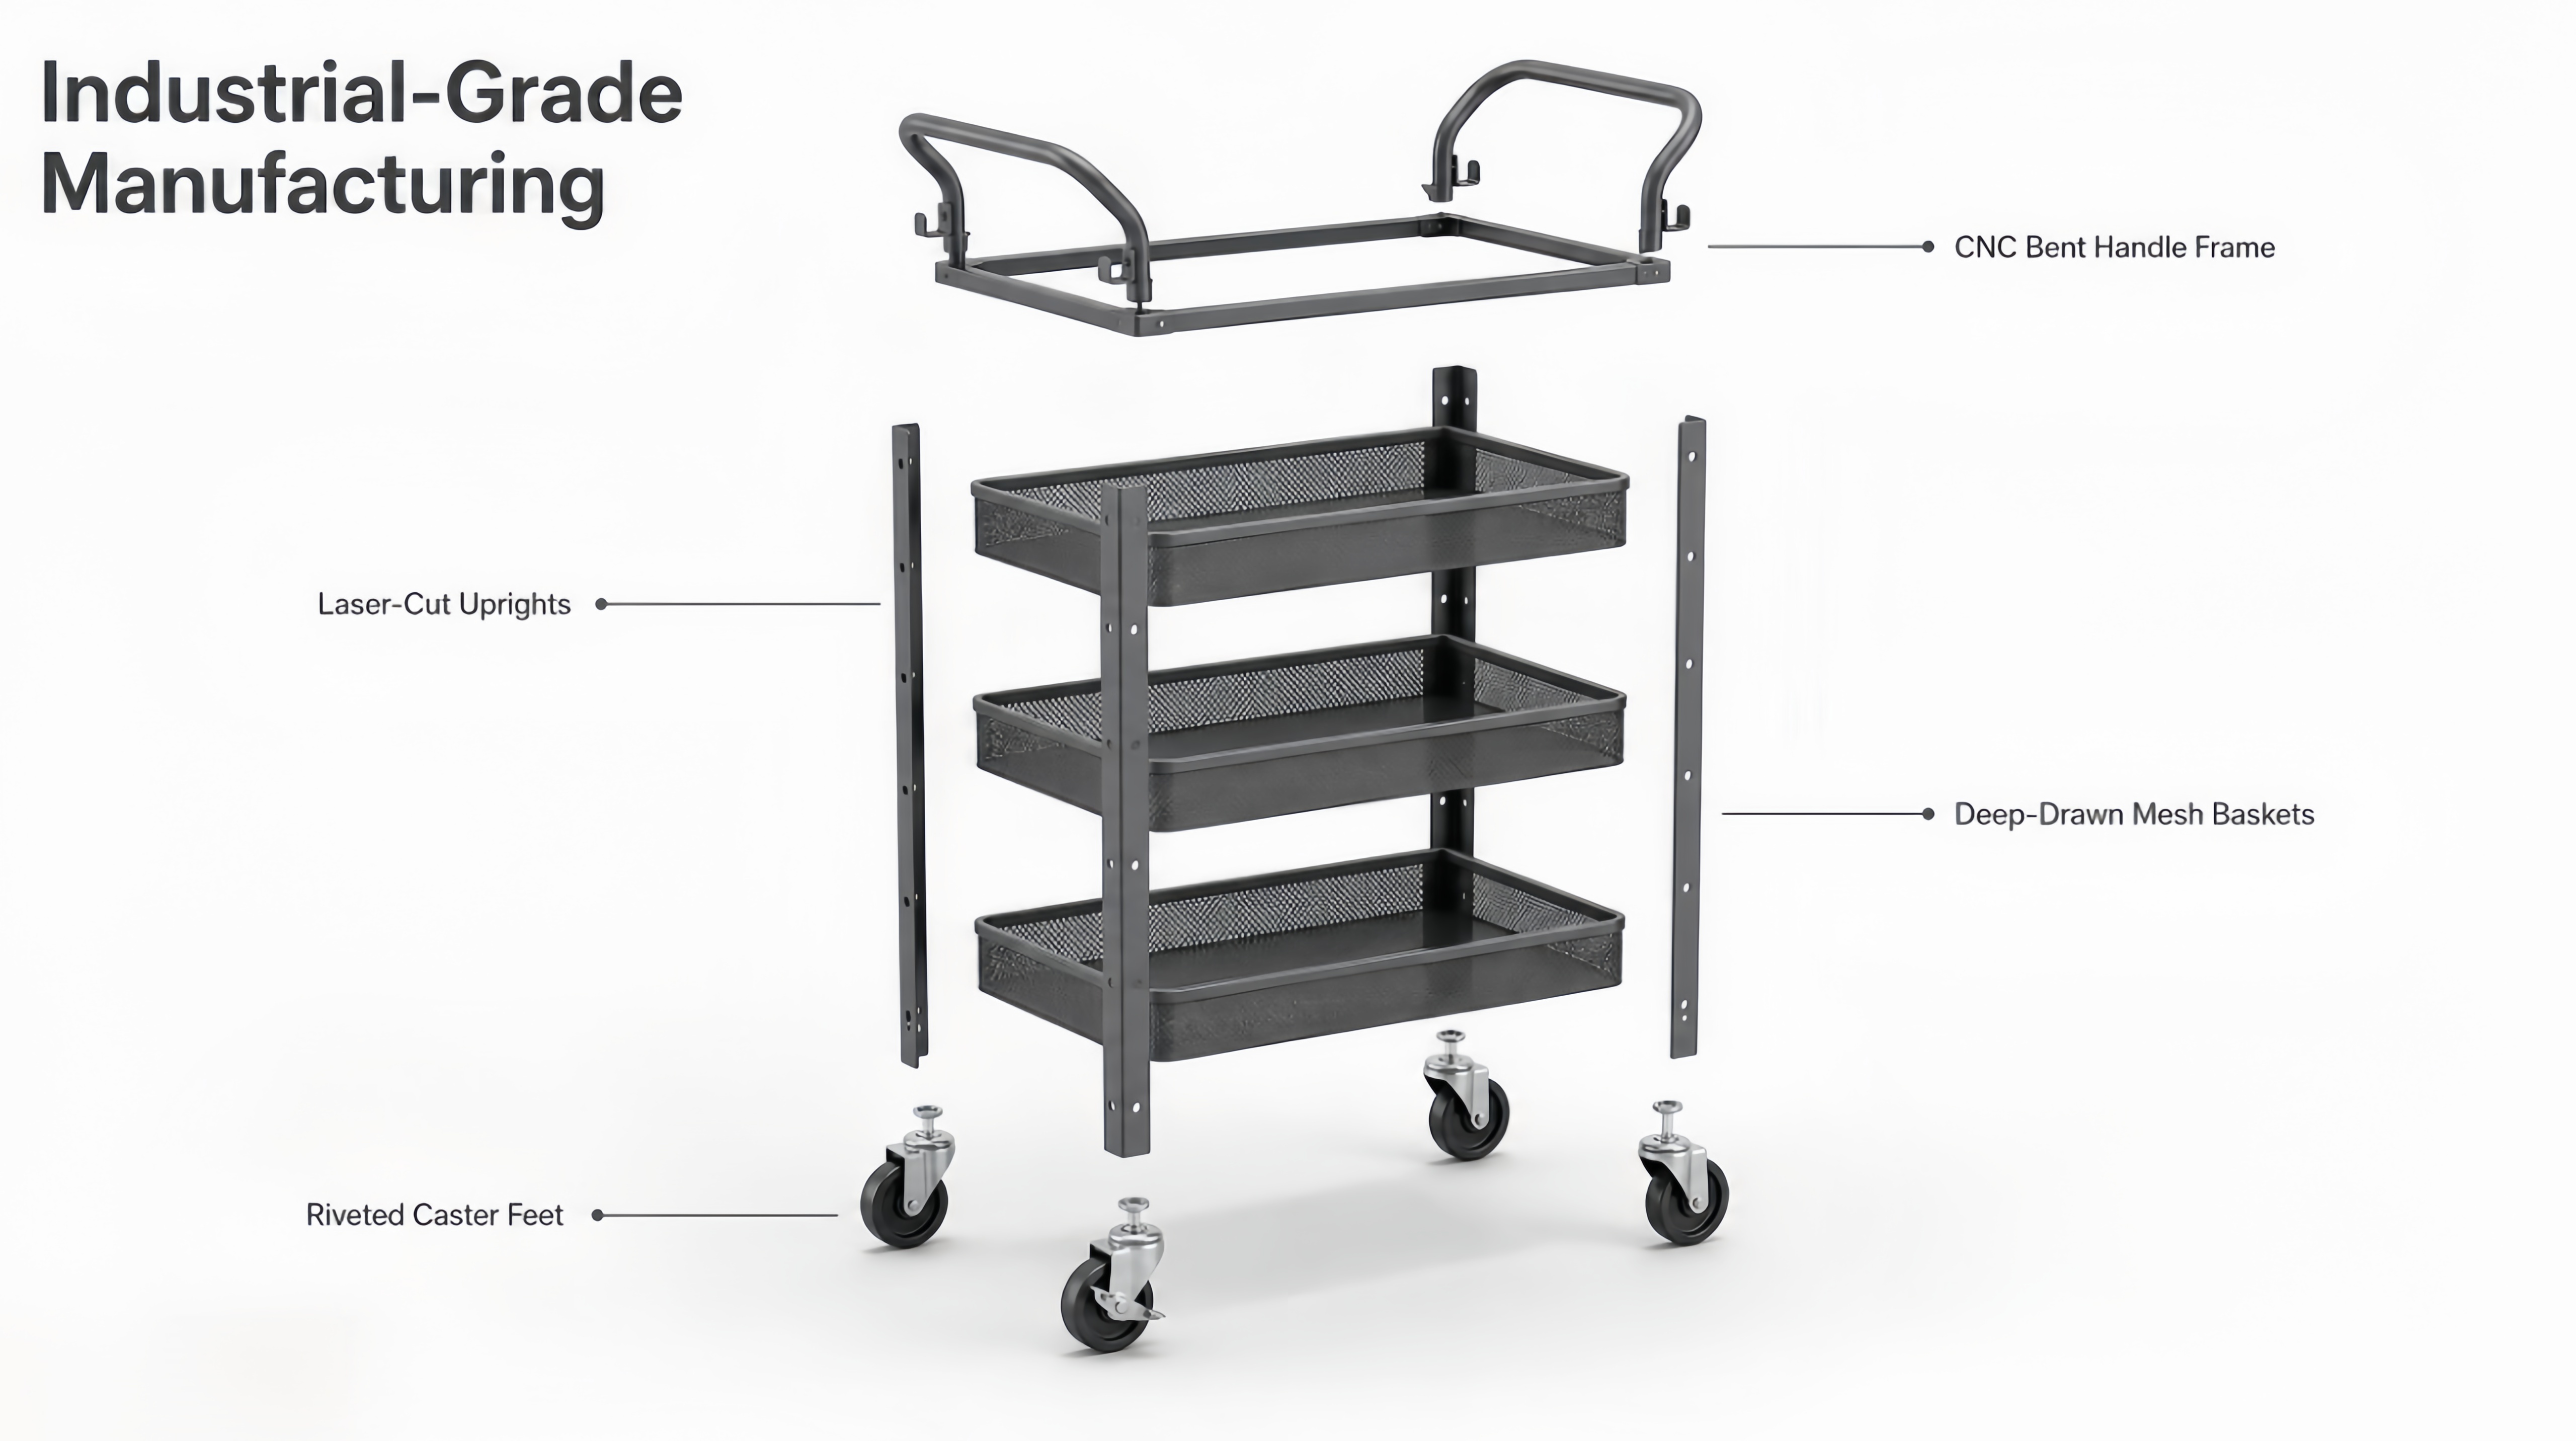
Som en specialiserad tillverkare av anpassade metalltrådsställningar med en anläggning på 5 000 m² säkerställer våra integrerade kapaciteter en sömlös kvalitetskontroll från råstål till den slutgiltiga förpackade kartongen. Vår starkt automatiserade arbetsprocess inkluderar:
-
Laserskärning med precision :Platta SPCC-plåtar och strukturella rörprofiler bearbetas på fiberlaser med en positionsnoggrannhet på ±0,05 mm. Intelligent programvarunästning optimerade vår materialutnyttjning och minskade skrotandelen till under 6 %.
-
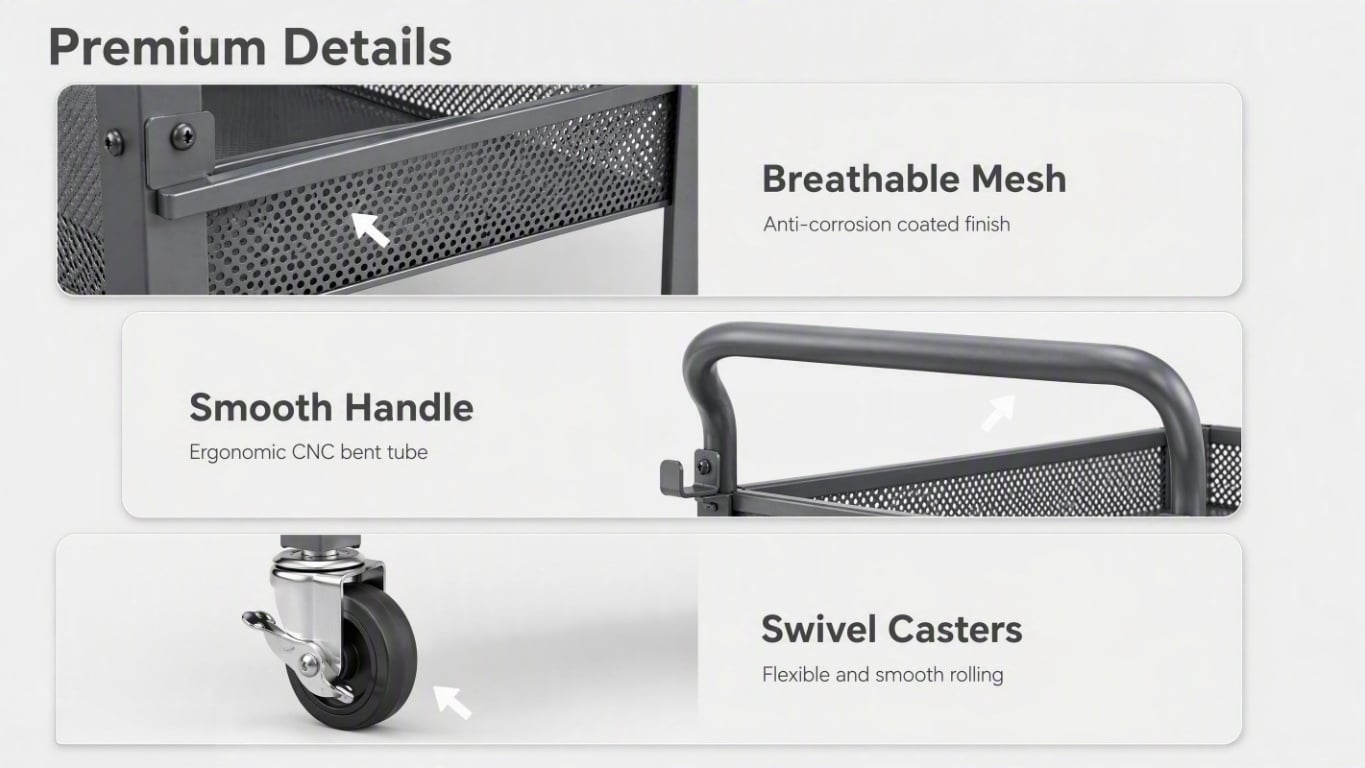
CNC-rörböjning och kantrullning: Runda stålrör av Q195-stål med en diameter på 19 mm formas med hjälp av CNC-rörböjmaskiner med avancerad återböjningskompensation, vilket ger smidiga överhandtag utan synliga veck. Samtidigt rullas kanterna på perforerade plåtar sömlöst för att ta bort skarpa spån, en strukturell förbättring som ensam ökade hyllans styvhet med cirka 30 %.
-
Progressiv trådnät Stämpling :Hjulmonteringsbeslag bearbetas i en höghastighetsprogressiv stans, vilket håller strikta toleranser på ±0,1 mm konsekvent även vid en volym på 12 000 enheter.
-
6-axlig Robotveldning :För att eliminera mänskliga fel utförs fogning mellan ram och korg samt mellan upprätt del och bas med 6-axliga robotar för MIG-svetsning. Detta begränsar sprutning till en strikt kontrollerad dold zon, vilket minskar omarbetsgraden till under 1 %.
-
Ytförbehandling och pulverlackering: De råa varukorgarna genomgår en grundlig ytförberedelseprocess: avfettningssteg → fosfatsteg → förbaket vid 180 °C. Därefter får de en epoxy-polyesterpulverbeläggning på 60–80 µm och härdas vid 190 °C. Rackfack med anpassad design säkerställer att varje svetsad kant är tillgänglig, vilket helt eliminerar efterbearbetning och garanterar att produkten lätt klarar en neutral saltnebelsprovning i 48 timmar utan röd rost.

4. Sträng kvalitetskontroll (39 punkters kvalitetsgranskning)
Pålitlighet är icke-förhandlingsbar för leverantörer av kommersiella lagringskorgar. Vårt ISO 9001-certifierade kvalitetssystem kräver en omfattande 39-punktersinspektion innan någon parti godkänns för förpackning.
-
Dimensionsnoggrannhet: Vi använder koordinatmätmaskiner (CMM) för stickprov av upprätta hålmönster för att säkerställa att hyllorna glider in perfekt. Go/no-go-måttverktyg verifierar varje hjulmonteringshål.
-
Mekanisk integritet: Partier genomgår en böjningstest av hyllor vid 15 kg (med bibehållen böjning på < 1,5 mm), ett dragtest av hjulfästen vid 7 kgf (utan deformation) och ett statiskt belastningstest av handtag vid 30 kg.
-
Ytlig kvalitet och beläggning: Vi kräver 100 % visuell inspektion under intensiv LED-belysning på 1000 lux för att avvisa apelsinskalstruktur eller sprutningar. Filtjocklek verifieras med mätverktyg, och korsruts-adhesionstester utförs enligt ISO 2409, klass 0. Bevarade prov klarade även en utökad saltnebeltest på 96 timmar på kundens begäran.
5. Projektresultat och slutleverans
Genom proaktiv DFM-optimering och utnyttjande av 6 automatiserade linjer (med 80 % automatisering) levererade Deeplink exceptionellt värde som överträffade kundens förväntningar:
-
Kostnadseffektivitet: Den slutliga enhetskostnaden sänktes till 8,3 % under kundens strikta målgräns.
-
Genomsnittligt avkastning: Uppnådde en imponerande 98,7 % över hela produktionsloppet på 12 000 enheter.
-
Förpackning och logistik: Vagnarna levererades i en platsbesparande flat-pack-knack-down-konfiguration. Varje komponent skyddades med PE-skum inuti en slitstark femlagerad corrugated kartong, utformad för att klara ett falltest från 60 cm utan någon skada på beläggningen.
-
Kundframgång: Vi uppnådde en 100 % pünktlig leveransfrekvens, vilket ledde till att den europeiska återförsäljaren placerade tre på varandra följande upprepade beställningar utan behov av ny kvalificering.
6. Vanliga frågor och svar (FAQ)
Fråga: Vilka material är bäst för tillverkning av rullande metallnät-lagringsvagnar? A:Vi rekommenderar starkt Q195 lågkolhaltiga svetsade stålrör för huvudramen på grund av dess utmärkta duktilitet och svetsbarhet. För perforerade nätkorgar ger SPCC kallvalsat stålplåt den perfekta balansen mellan hållfasthet och formbarhet. Galvaniserat stål är idealiskt för dolda konstruktionsdelar, t.ex. hjulfästen, för att förhindra osynlig korrosion.
Fråga: Kan Deeplink anpassa måtten och bärförmågan för nätverksvagnarna? A:Absolut. Som en direkt OEM/ODM-metallbearbetningsfabrik kan vårt ingenjörsteam justera rörrutornas tjocklek, ändra mönstret för nätets öppningar och förbättra konstruktionen av fästklackarna för att uppfylla specifika bärförmågskrav – från standardhyllor på 15 kg upp till tunga kommersiella krav på 50 kg per hyllplan.
Fråga: Vad är den typiska produktionsledtiden för anpassade kommersiella metallhyllsystem? A:Stödda av 6 automatiserade produktionslinjer är vår standardledtid endast 35 dagar. Detta inkluderar 7 dagar för tillverkning och förfining av första provexemplaret, följt av en snabb massproduktionscykel på 25 dagar för volymer upp till 12 000 enheter.
Redo att påbörja ditt anpassade metallprojekt? Om er produktkatalog inkluderar rörformade metallramar, trådnätbasker, stansade fästen eller komplexa pulverlackerade monteringsdelar – oavsett om de är avsedda för köksförvaring, butiksutrustning, medicinska hjälpmidelsvagnar eller industriella höljen – är Cangzhou Deeplink rustad att leverera. Skicka oss era ritningar eller fysiska prov idag. Vi erbjuder en kostnadsfri DFM-analys tillsammans med ett fast prisunderlag inom 48 timmar och kan skicka ut första provexemplaren redan inom 7 dagar.

 EN