Producent: Cangzhou Deeplink International Supply Chain Co., Ltd . Zastosowanie przemysłowe: Dom i kuchnia – wyposażenie magazynowe / Meble komercyjne / Wyposażenie sklepowe Zastosowane kluczowe procesy: Precyzja Cięcie laserowe · Gięcie rur CNC · Postępujące tłoczenie siatki drucianej Pieczętowanie · 6-osie Spawanie robocze · Powłoka epoksydowa w proszku
1. Przegląd projektu oraz specyfikacje OEM
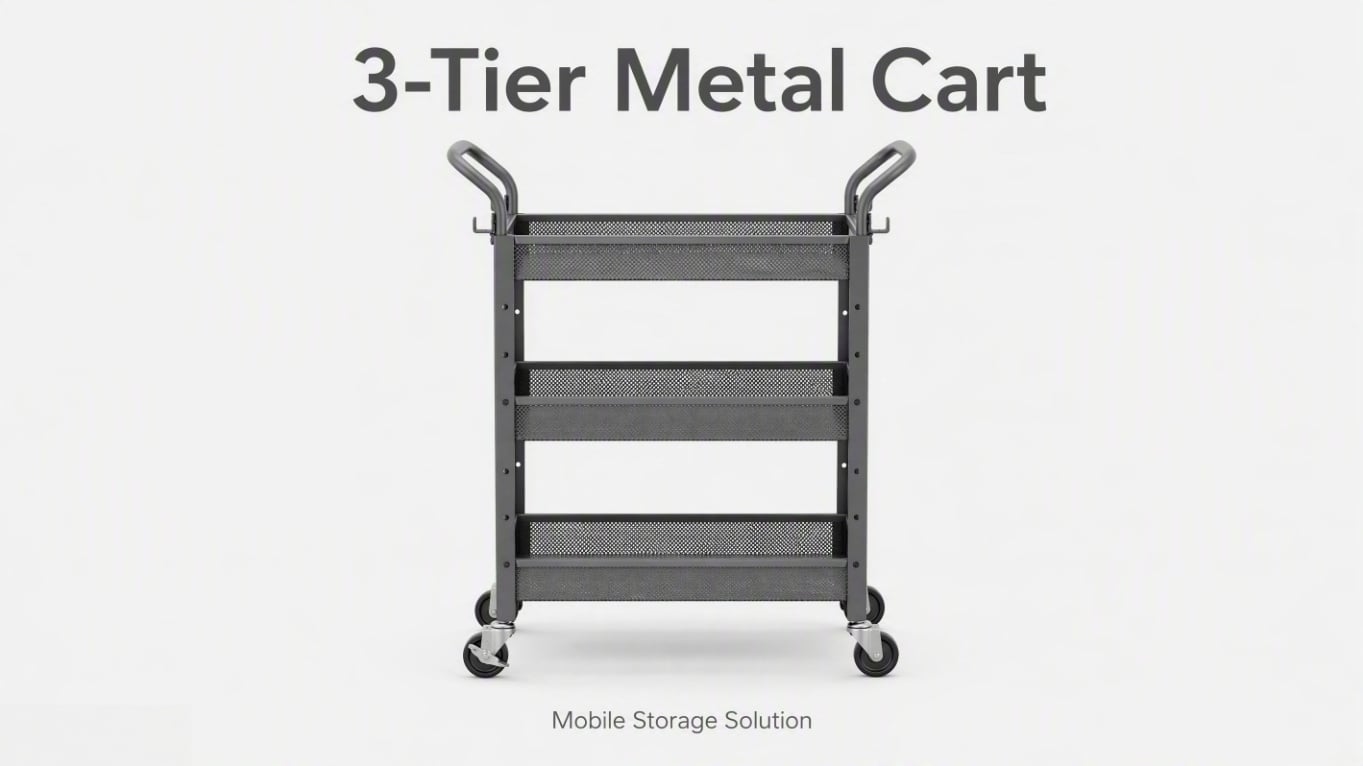
Wiodący europejski detaliczny sprzedawca artykułów domowych zawarł współpracę z Deeplink w celu przekształcenia koncepcyjnego rysunku w produkcję seryjną. Celem było wytworzenie niestandardowego, poręcznego, 3-poziomowego wózka do przechowywania z metalowej siatki, zaprojektowanego do zastosowań wielofunkcyjnych – od kuchni domowych i spiżarni biurowych po wymagające warunki magazynów detalicznych.
Cel klienta był jasny, ale trudny do osiągnięcia: dostarczenie wyjątkowo stabilnego, przesuwnego i odpornego na korozję metalowego rozwiązania do przechowywania, przy jednoczesnej konkurencyjnej cenie przeznaczonej na masowy kanał dystrybucji. Aby spełnić harmonogram wprowadzenia produktu na rynek, konieczne było dotrzymanie ścisłego terminu dostawy wynoszącego 35 dni dla minimalnej ilości zamówienia (MOQ) wynoszącej 12 000 sztuk.
Główne specyfikacje (podsumowanie)
-
Typ produktu: 3-poziomowy wózek do przechowywania z metalowej siatki / Przesuwny wózek magazynowy
-
Zastosowany materiał: Spawana rura stalowa niskowęglowa Q195 (rama) oraz zimnowalcowana blacha stalowa SPCC (koszyki siatkowe)
-
Wymagana nośność: 15 kg na półkę przy równomiernym rozłożeniu obciążenia (łącznie 45 kg), z surowymi kryteriami braku widocznej odkształcalności przy pełnym obciążeniu.
-
Wykończenie powierzchni: Jednolita matowa czarna powłoka proszkowa typu epoxy-poliestrowa (grubość warstwy 60–80 µm), o wysokiej odporności na zadrapania.
-
Objętość produkcji: 12 000 sztuk na partię.
-
Czas realizacji: łącznie 35 dni (7 dni na próbkę pierwszego egzemplarza, 25 dni na produkcję seryjną).
-
Certyfikaty jakości: Zgodność z normami ISO 9001, ISO 14001, ISO 45001; audyt SGS; zgodność z dyrektywami RoHS i REACH.
2. Wyzwania klienta oraz inżynierskie rozwiązania DFM firmy Deeplink
W masowej produkcji mebli metalowych w modelu B2B kontrola kosztów jednostkowych przy jednoczesnym zachowaniu integralności konstrukcyjnej stanowi ostateczny test kompetencji dostawcy. Pierwotny rysunek klienta zawierał cztery bezwzględne wymagania (nośność, wykończenie powierzchni, stabilność podczas transportu w kartonach oraz ustalony sufit cenowy).
Nasz zespół inżynierów przeprowadził rygorystyczną analizę projektu pod kątem wykonalności produkcyjnej (DFM) i rozwiązał trzy kluczowe wąskie gardła przed wprowadzeniem narzędzi:
-
Wyzwanie 1: Płaskość siatki oraz odkształcenia cieplne
-
Problem: Perforowana stalowa taca o wymiarach 350 × 500 mm ma naturalną tendencję do odkształcania się po spawaniu. Wczesne prototypy wykazały ugięcie o 2–3 mm spowodowane intensywnym ciepłem konwencjonalnego spawania punktowego.
-
Rozwiązanie Deeplink: Zaproponowaliśmy śmiało zastąpienie spawanego punktowo połączenia siatki z ramą czterema precyzyjnie tłoczonymi występami lokalizacyjnymi na każdej krawędzi koszyka. Ta metoda mechanicznego zablokowania napięła siatkę idealnie płasko, całkowicie eliminując ugięcie i skracając czas montażu ręcznego o około 15 sekund na jednostkę.
-
Wyzwanie 2: Rozpryski spawalnicze na powierzchniach estetycznych
-
Problem: Każdy nawet najmniejszy rozprysk spawalniczy lub przebicie spawalnicze na delikatnej siatce drucianej byłby natychmiast widoczny przez matową czarną powłokę proszkową, co prowadziłoby do odrzucenia produktu z powodów estetycznych na półkach detalicznych.
-
Rozwiązanie Deeplink: Zastosowanie nowego projektu zacisków tłoczonych skutecznie wyeliminowało konieczność spawania cieplnego na widocznych powierzchniach siatki. Dzięki temu osiągnięto brak rozprysków, brak śladów oparzeń oraz bezbłędne wykończenie gotowe do bezpośredniej sprzedaży konsumentowi.
-
Wyzwanie 3: Siła wyciągania kół i mobilność
-
Problem: Dolne uchwyty montażowe musiały niezawodnie wytrzymać pionową siłę wyciągania wynoszącą 7 kgf bez odkształcenia, aby zapewnić, że wózek nie przewróci się ani nie straci kół przy przejeździe przez nierówności progowe.
-
Rozwiązanie Deeplink: Zaprojektowaliśmy uchwyty z blachy stalowej ocynkowanej o grubości 1,5 mm, wykonane metodą tłoczenia progresywnego w matrycy sześciostopniowej. Poprzez zintegrowanie cięcia, perforacji oraz wprowadzania nitów gwintowanych w jednym zautomatyzowanym procesie osiągnęliśmy maksymalną trwałość oraz odporność na wyciąganie znacznie przekraczającą wymaganą wartość bazową.
3. Kompleksowy proces obróbki metali
Jako dedykowany producent metalowych, drucianych półek wykonanych na zamówienie, działamy w obiekcie o powierzchni 5000 m²; nasze zintegrowane możliwości zapewniają bezproblemową kontrolę jakości – od surowej stali po ostatecznie zapakowane kartony.
-
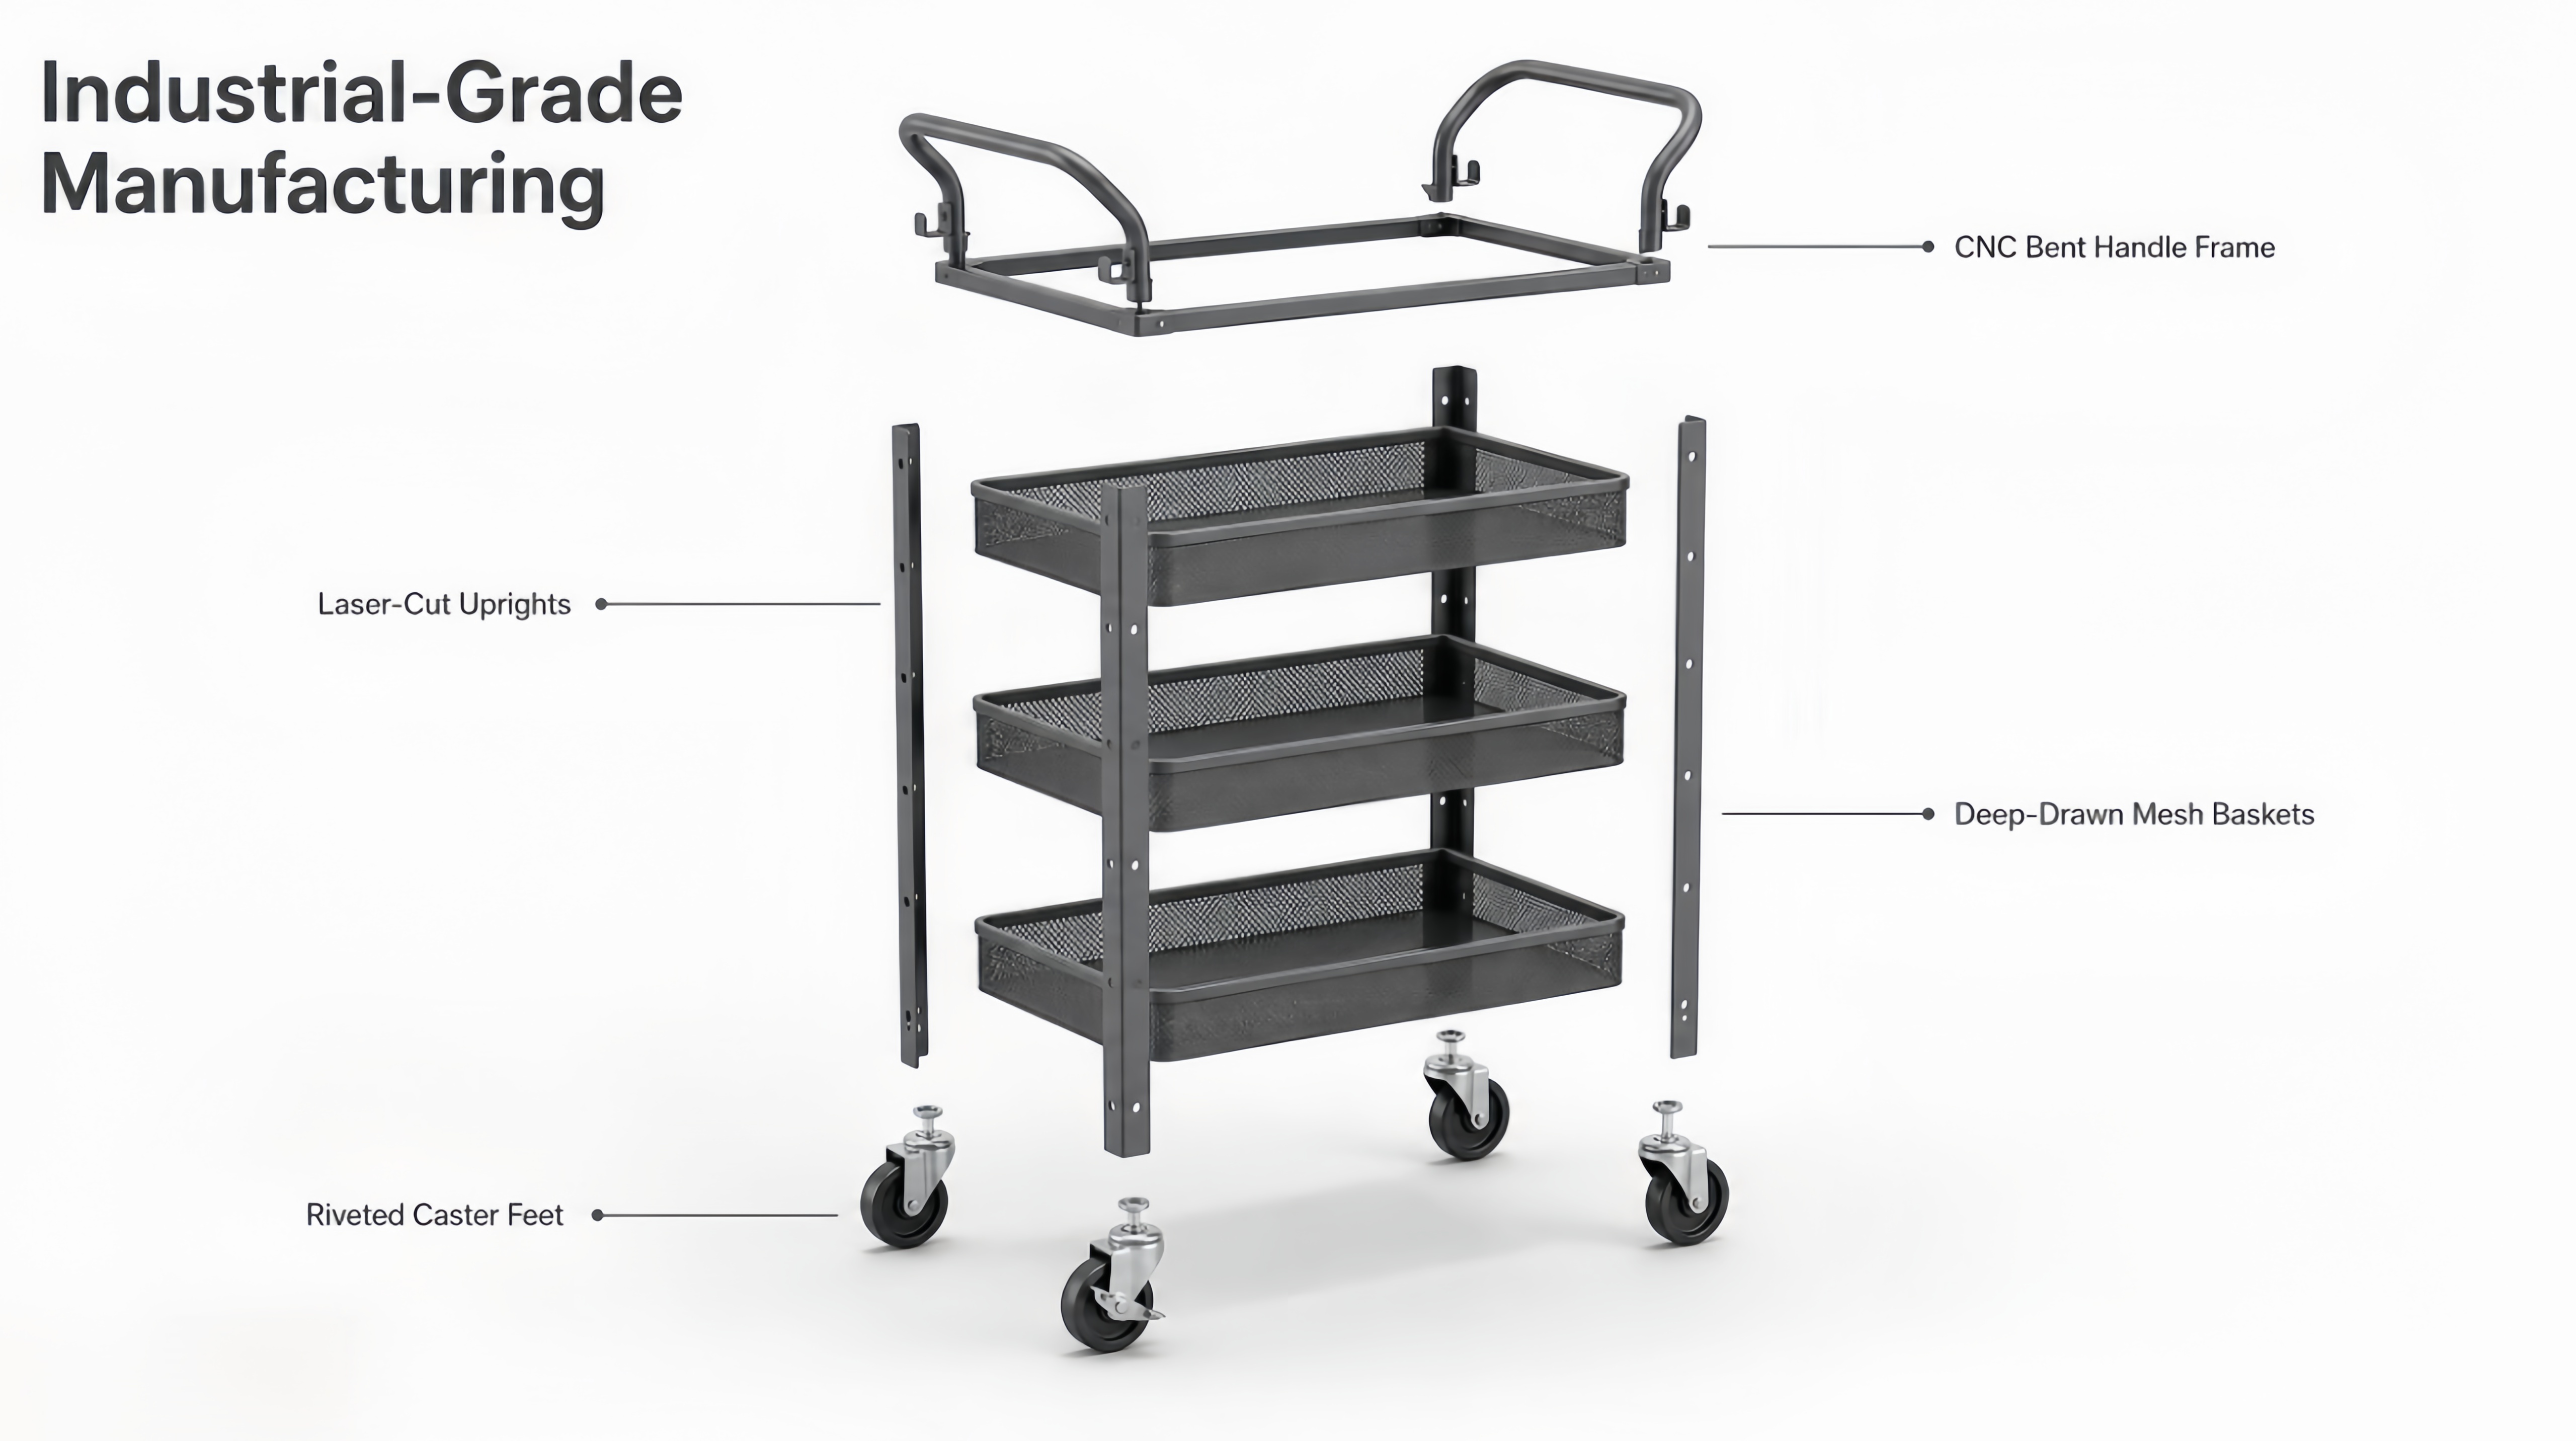
Precyzyjne cięcie laserowe :Płaskie blachy ze stali SPCC oraz profili rurowych do konstrukcji są przetwarzane na laserach włóknikowych z dokładnością pozycjonowania ±0,05 mm. Inteligentne oprogramowanie do rozmieszczania elementów zoptymalizowało wykorzystanie materiału, ograniczając odpad do mniej niż 6%.
-
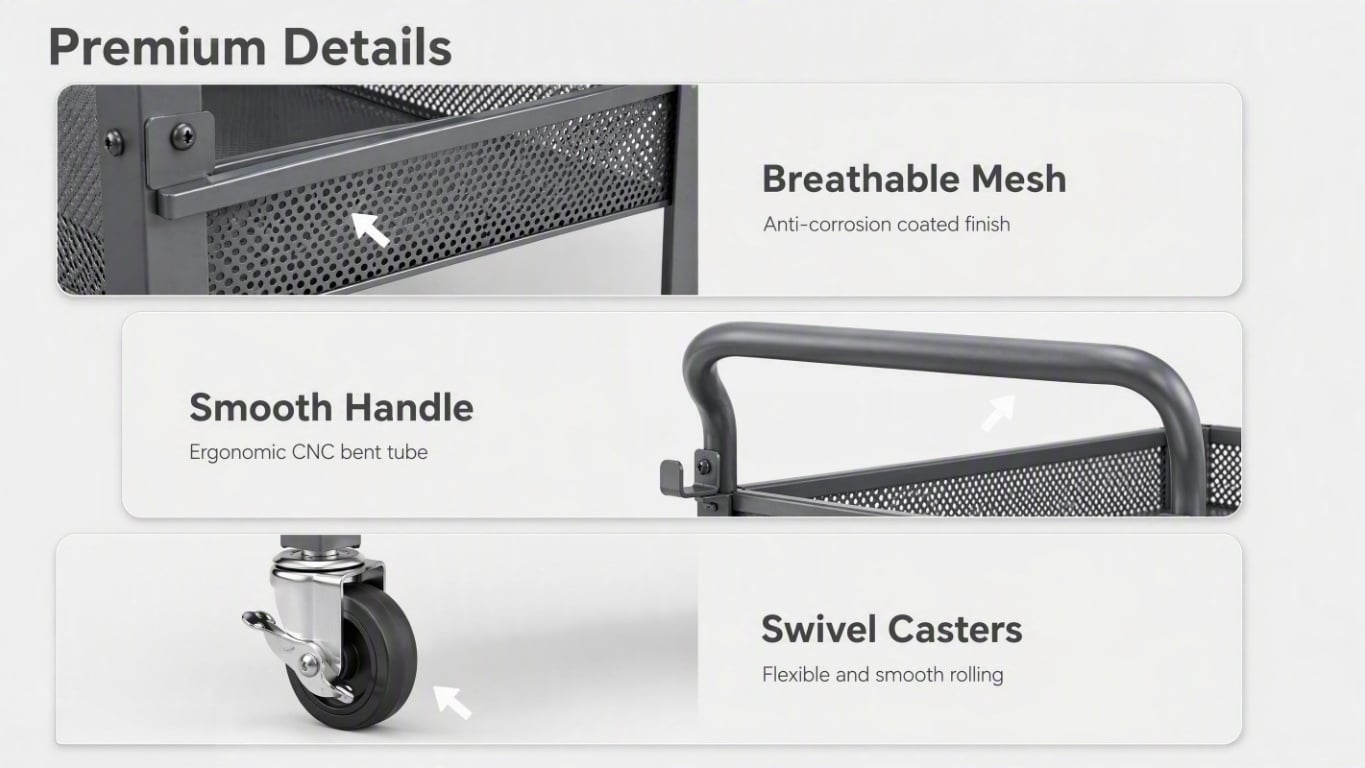
Gięcie rur CNC oraz toczenie krawędzi: Okragłe rury stalowe o średnicy Ø19 mm ze stali Q195 są kształtowane za pomocą giętarek CNC z zaawansowaną kompensacją odbicia sprężynowego, co zapewnia gładkie górne uchwyty bez widocznych fałd. Jednocześnie krawędzie blach perforowanych są toczone bezszwowo, aby usunąć ostre zadziory – takie wzmocnienie konstrukcyjne samo w sobie zwiększyło sztywność półki o około 30%.
-
Postępujące siatki druciane Pieczętowanie :Uchwyty montażowe pod kółka przechodzą przez szybkobieżną matrycę postępującą, zachowując stałą tolerancję ±0,1 mm nawet przy objętości produkcji wynoszącej 12 000 sztuk.
-
6-osiowe Spawanie robocze :Aby wyeliminować błędy ludzkie, połączenia ramy z koszem oraz pionowych elementów z podstawą wykonywane są w komórkach spawania MIG przy użyciu robotów o 6 stopniach swobody. Dzięki temu iskry i rozpryski ograniczone są do ściśle kontrolowanej, ukrytej strefy, co obniża wskaźnik prac korekcyjnych do mniej niż 1%.
-
Przygotowanie powierzchni i lakierowanie proszkowe: Surowe wózki przechodzą kompleksowy proces przygotowania powierzchni: odtłuszczanie → fosfatacja → wstępnego pieczenia w temperaturze 180 °C. Następnie pokrywane są 60–80 µm warstwą proszku epoksydowo-poliestrowego i utwardzane w temperaturze 190 °C. Specjalnie zaprojektowane uchwyty montażowe zapewniają dostęp do każdego spawanego brzegu, całkowicie eliminując konieczność retuszowania i gwarantując, że produkt bez trudności wytrzymuje 48-godzinny test opadania neutralnym roztworem soli bez wystąpienia rdzy czerwonej.

4. Ścisła kontrola jakości (39-punktowa kontrola QA)
Niepodważalna niezawodność jest kluczowa dla dostawców komercyjnych wózków magazynowych. Nasz system jakości certyfikowany zgodnie z normą ISO 9001 wymaga przeprowadzenia kompleksowej 39-punktowej inspekcji przed dopuszczeniem każdej partii do pakowania.
-
Dokładność wymiarowa: Korzystamy z maszyn pomiarowych współrzędnościowych (CMM) do prób punktowych wzorów otworów pionowych, aby zagwarantować idealne wsuwanie się półek. Wszystkie otwory montażowe podkładek kółkowych są weryfikowane za pomocą narzędzi typu go/no-go.
-
Integralność mechaniczna: Partie poddawane są testowi ugięcia półki przy obciążeniu 15 kg (ugięcie nie przekracza 1,5 mm), testowi wyciągania uchwytu podkładek kółkowych przy sile 7 kgf (bez deformacji) oraz testowi statycznemu obciążenia uchwytu przy masie 30 kg.
-
Doskonałość estetyczna i powłokowa: Wymuszamy 100-procentową kontrolę wizualną w intensywnym oświetleniu LED o natężeniu 1000 luksów, aby odrzucić teksturę skórki pomarańczowej lub rozpryski. Grubość warstwy powłoki mierzona jest za pomocą odpowiednich mierników, a testy przyczepności metodą siatki krzyżowej wykonujemy zgodnie ze standardem ISO 2409, klasa 0. Próby zachowane na żądanie klienta przeszły również rozszerzony test opryskowy 96-godzinny.
5. Wyniki projektu i końcowa dostawa
Dzięki proaktywnej optymalizacji DFM oraz wykorzystaniu 6 linii produkcyjnych zautomatyzowanych w 80%, Deeplink zapewnił wyjątkową wartość, która przewyższyła oczekiwania klienta:
-
Efektywność kosztowa: Końcowa cena jednostkowa została obniżona o 8,3% poniżej surowego pułapu celowego ustalonego przez klienta.
-
Wyrzut pierwszostronny: Osiągnięto wyróżniający wynik na poziomie 98,7% w całym cyklu produkcji obejmującym 12 000 sztuk.
-
Opakowanie i logistyka: Wózki zostały wysłane w oszczędzającej przestrzeń konfiguracji typu flat-pack (rozłożone). Każdy element był chroniony pianką polietylenową w mocnym pięciowarstwowym kartonie falistym zaprojektowanym tak, aby wytrzymać test upadku z wysokości 60 cm bez uszkodzenia powłoki.
-
Sukces klienta: Osiągnęliśmy 100-procentowy wskaźnik terminowych wysyłek, co doprowadziło europejskiego detalicznika do złożenia trzech kolejnych zamówień powtórzonych bez konieczności ponownej kwalifikacji.
6. Często zadawane pytania (FAQ)
P: Jakie materiały są najlepsze do produkcji wózków magazynowych z ruchomą siatką metalową? A:Zdecydowanie zalecamy stosowanie spawanego profilu stalowego niskowęglowego Q195 do głównego rusztu ze względu na jego doskonałą ciągliwość i spawalność. Do koszy siatkowych z otworami najlepszym wyborem jest blacha stalowa zimnowalcowana SPCC, zapewniająca idealny balans między wytrzymałością a możliwością kształtowania. Stal ocynkowana jest idealna do ukrytych części konstrukcyjnych, takich jak uchwyty pod kółka, aby zapobiec niewidocznemu korozji.
P: Czy Deeplink może dostosować wymiary i nośność wózków użytkowych z siatką drucianą? A:Oczywiście. Jako bezpośredni zakład produkcyjny OEM/ODM specjalizujący się w obróbce metali nasz zespół inżynierów może zmieniać grubość rur, modyfikować wzory perforacji siatki oraz ulepszać konstrukcję uchwytów, aby spełnić określone wymagania co do nośności – od standardowych półek o nośności 15 kg po profesjonalne, ciężkoobciążalne półki o nośności 50 kg na poziom, przeznaczone do zastosowań komercyjnych.
P: Jaki jest typowy czas realizacji zamówienia na niestandardowe komercyjne metalowe regały? A:Dzięki obsłudze przez 6 zautomatyzowanych linii produkcyjnych nasz standardowy czas realizacji wynosi zaledwie 35 dni. Obejmuje to 7 dni na wyprodukowanie i dopracowanie pierwszego egzemplarza próbki, a następnie 25-dniowy cykl szybkiej masowej produkcji dla zamówień do 12 000 sztuk.
Gotowi rozpocząć swój niestandardowy projekt metalowy? Jeśli w Państwa katalogu produktów znajdują się rurowe konstrukcje metalowe, koszyki z siatki drucianej, tłoczone uchwyty lub złożone zespoły z powłoką proszkową – niezależnie od tego, czy są przeznaczone do przechowywania w kuchni, wyposażenia sklepów, wózków medycznych czy przemysłowych obudów – Cangzhou Deeplink jest gotowa je wykonać. Prześlijcie nam swoje rysunki lub próbki fizyczne już dziś. Oferujemy bezpłatną analizę DFM oraz wiążącą ofertę cenową w ciągu 48 godzin; próbki pierwszego egzemplarza możemy wysłać już po 7 dniach.

 EN