Hersteller: Cangzhou Deeplink International Supply Chain Co., Ltd . Industrielle Anwendung: Haushalts- und Küchenlagerung / Gewerbe-Möbel / Einzelhandelsausstattung Angewendete Kernprozesse: Präzision Laserschneiden · CNC-Rohrbiegen · Drahtgitter-Stufenfertigung Stempel · 6-Achsen Robotergestützte Schweißtechnik · Epoxid-Pulverbeschichtung
1. Projektübersicht und OEM-Spezifikationen
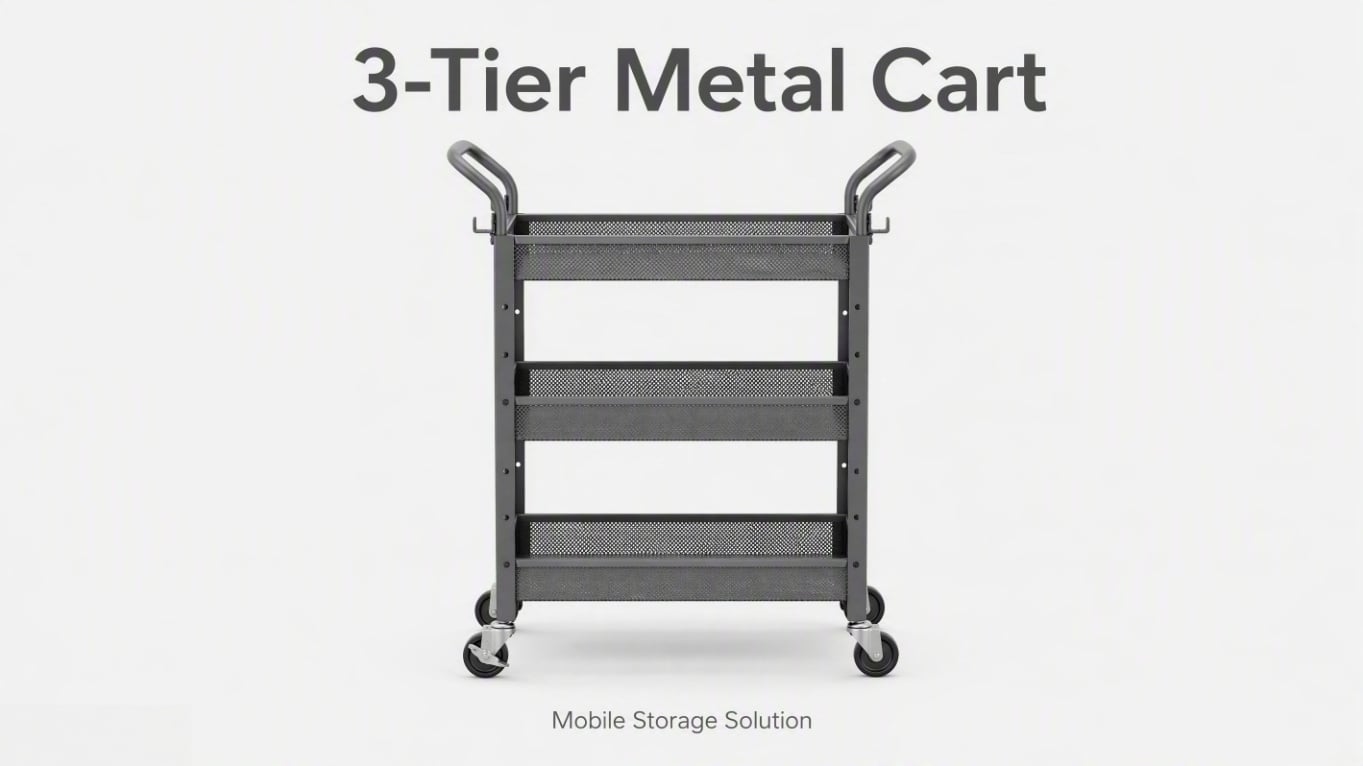
Ein führender europäischer Haushaltswaren-Einzelhändler arbeitete mit Deeplink zusammen, um eine Konzeptzeichnung in die Serienfertigung zu überführen. Ziel war die Herstellung eines maßgeschneiderten mobilen dreistufigen Metallgitter-Hilfswagens, der vielseitig einsetzbar sein sollte – von privaten Küchen und Büro-Küchenzeilen bis hin zu anspruchsvollen Einzelhandels-Lagerräumen.
Das Ziel des Kunden war klar, aber anspruchsvoll: eine äußerst stabile, rollbare und korrosionsbeständige Metall-Lösung für die Lagerung zu liefern, die gleichzeitig preislich wettbewerbsfähig für den Massenmarkt war. Um den Produktstarttermin einzuhalten, war eine strikte Lieferfrist von 35 Tagen für eine Mindestbestellmenge (MOQ) von 12.000 Einheiten erforderlich.
Wichtige technische Daten (auf einen Blick)
-
Produkttyp: dreistufiger Metallgitter-Hilfswagen / Rollender Lagertrolley
-
Verwendetes Material: Q195-Stahlrohr mit geringem Kohlenstoffgehalt (Rahmen) und kaltgewalztes Stahlblech SPCC (Gitterkörbe)
-
Anforderung an die Tragfähigkeit: 15 kg pro Fach gleichmäßig verteilt (insgesamt 45 kg), mit strengen Kriterien für keine sichtbare Verformung bei voller Belastung.
-
Oberflächenfinish: Einheitliche, matte schwarze Epoxid-Polyester-Pulverbeschichtung (60–80 µm Auftragsdicke) mit hoher Kratzfestigkeit.
-
Produktionsvolumen: 12.000 Einheiten pro Charge.
-
Lieferzeit: gesamtzeit von 35 Tagen (7 Tage für das Erstmuster, 25 Tage für die Serienfertigung).
-
Qualitätszertifizierungen: ISO 9001, ISO 14001, ISO 45001, SGS-zertifiziert, RoHS- und REACH-konform.
2. Kundenherausforderungen und DFM-Ingenieurlösungen von Deeplink
Bei der Serienfertigung von Metallmöbeln im B2B-Bereich ist die Kontrolle der Einzelkosten bei gleichzeitiger Gewährleistung der strukturellen Integrität die entscheidende Bewährungsprobe für die Leistungsfähigkeit eines Lieferanten. Die ursprüngliche Zeichnung des Kunden enthielt vier unverhandelbare Anforderungen (Traglast, Oberflächenbeschaffenheit, Stabilität bei Kartonverpackung und ein festgelegtes Kostenobergrenze).
Unser Ingenieurteam führte eine strenge Design-for-Manufacturability-(DFM)-Überprüfung durch und löste drei kritische Engpässe, bevor die Werkzeuge freigegeben wurden:
-
Herausforderung 1: Ebenheit des Maschennetzes und Wärmedeformation
-
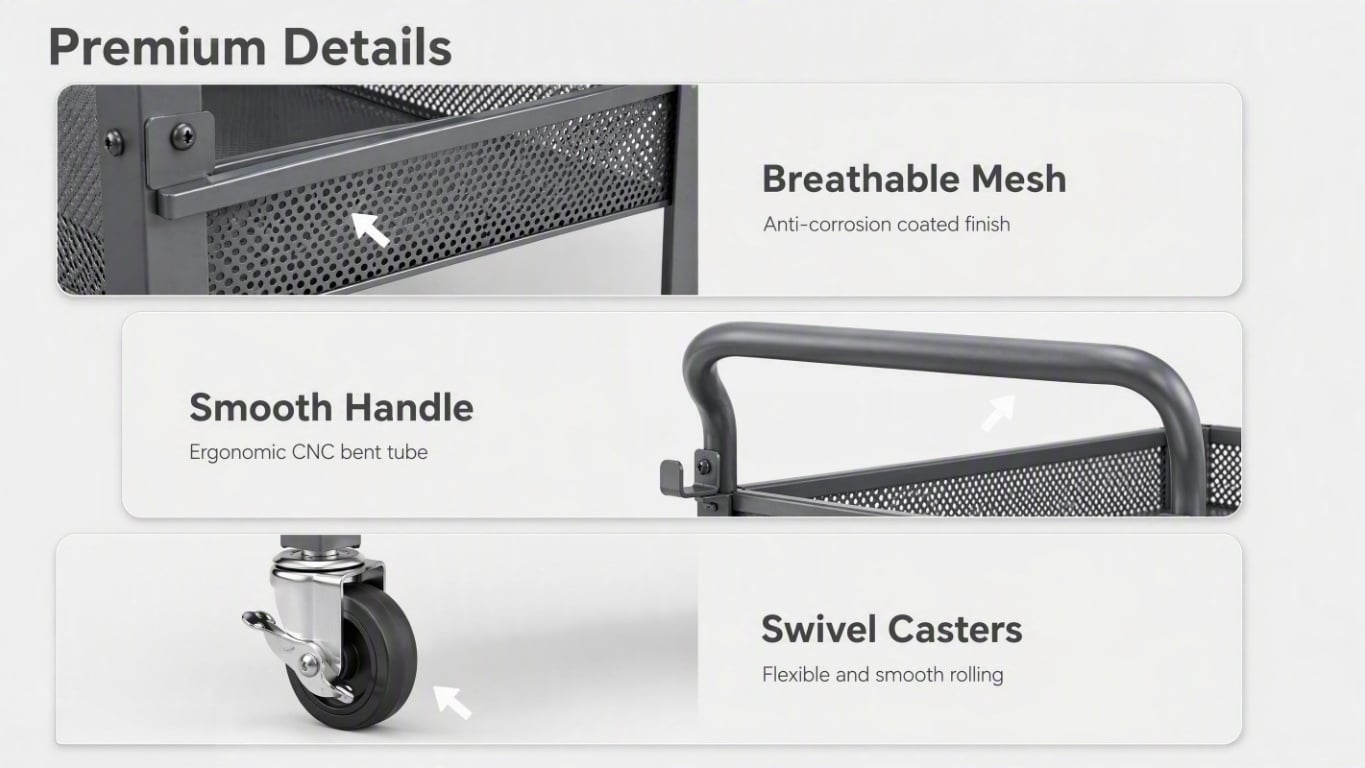
Das Problem: Ein perforiertes Stahlfach mit den Abmessungen 350 × 500 mm neigt nach dem Schweißen naturgemäß zur Verformung. Frühe Prototypenläufe zeigten eine Durchbiegung von 2–3 mm, verursacht durch die intensive Wärme des konventionellen Punktschweißens.
-
Lösung von Deeplink: Wir schlugen mutig vor, die punktgeschweißte Verbindung zwischen Maschennetz und Rahmen durch vier präzise gestanzte Positionierlaschen an jeder Korbflanschseite zu ersetzen. Diese mechanische Verriegelungsmethode spannte das Maschennetz perfekt plan, beseitigte die Durchbiegung vollständig und verkürzte die manuelle Montagezeit um rund 15 Sekunden pro Einheit.
-
Herausforderung 2: Schweißspritzer auf optisch anspruchsvollen Oberflächen
-
Das Problem: Jeder noch so kleine Schweißspritzer oder Durchbrenner im feinen Drahtnetz würde sofort durch die matte schwarze Pulverbeschichtung hindurch sichtbar werden und damit auf dem Verkaufsstand zu einer optischen Ablehnung führen.
-
Lösung von Deeplink: Durch die neue gepresste Klemm-Design-Lösung entfiel die thermische Schweißung an den sichtbaren Maschenflächen vollständig. Dadurch gab es weder Spritzer noch Brandspuren – und die Oberfläche war makellos und sofort verkaufsfertig.
-
Herausforderung 3: Stellrad-Zugkraft und Mobilität
-
Das Problem: Die unteren Befestigungswinkel mussten eine vertikale Zugkraft von 7 kgf zuverlässig halten, ohne sich zu verformen – um zu gewährleisten, dass der Wagen weder umkippt noch über unebene Schwellen Räder verliert.
-
Lösung von Deeplink: Wir entwickelten 1,5 mm starke verzinkte Stahlblechwinkel, die mittels einer sechsstufigen progressiven Stanze gefertigt wurden. Durch die Integration von Ausschneiden, Stanzen und dem Einsetzen von Gewinderivets in einem einzigen automatisierten Prozess erreichten wir maximale Haltbarkeit sowie eine Zugfestigkeit, die die Mindestanforderung deutlich übertraf.
3. Komplettprozess der Metallverarbeitung
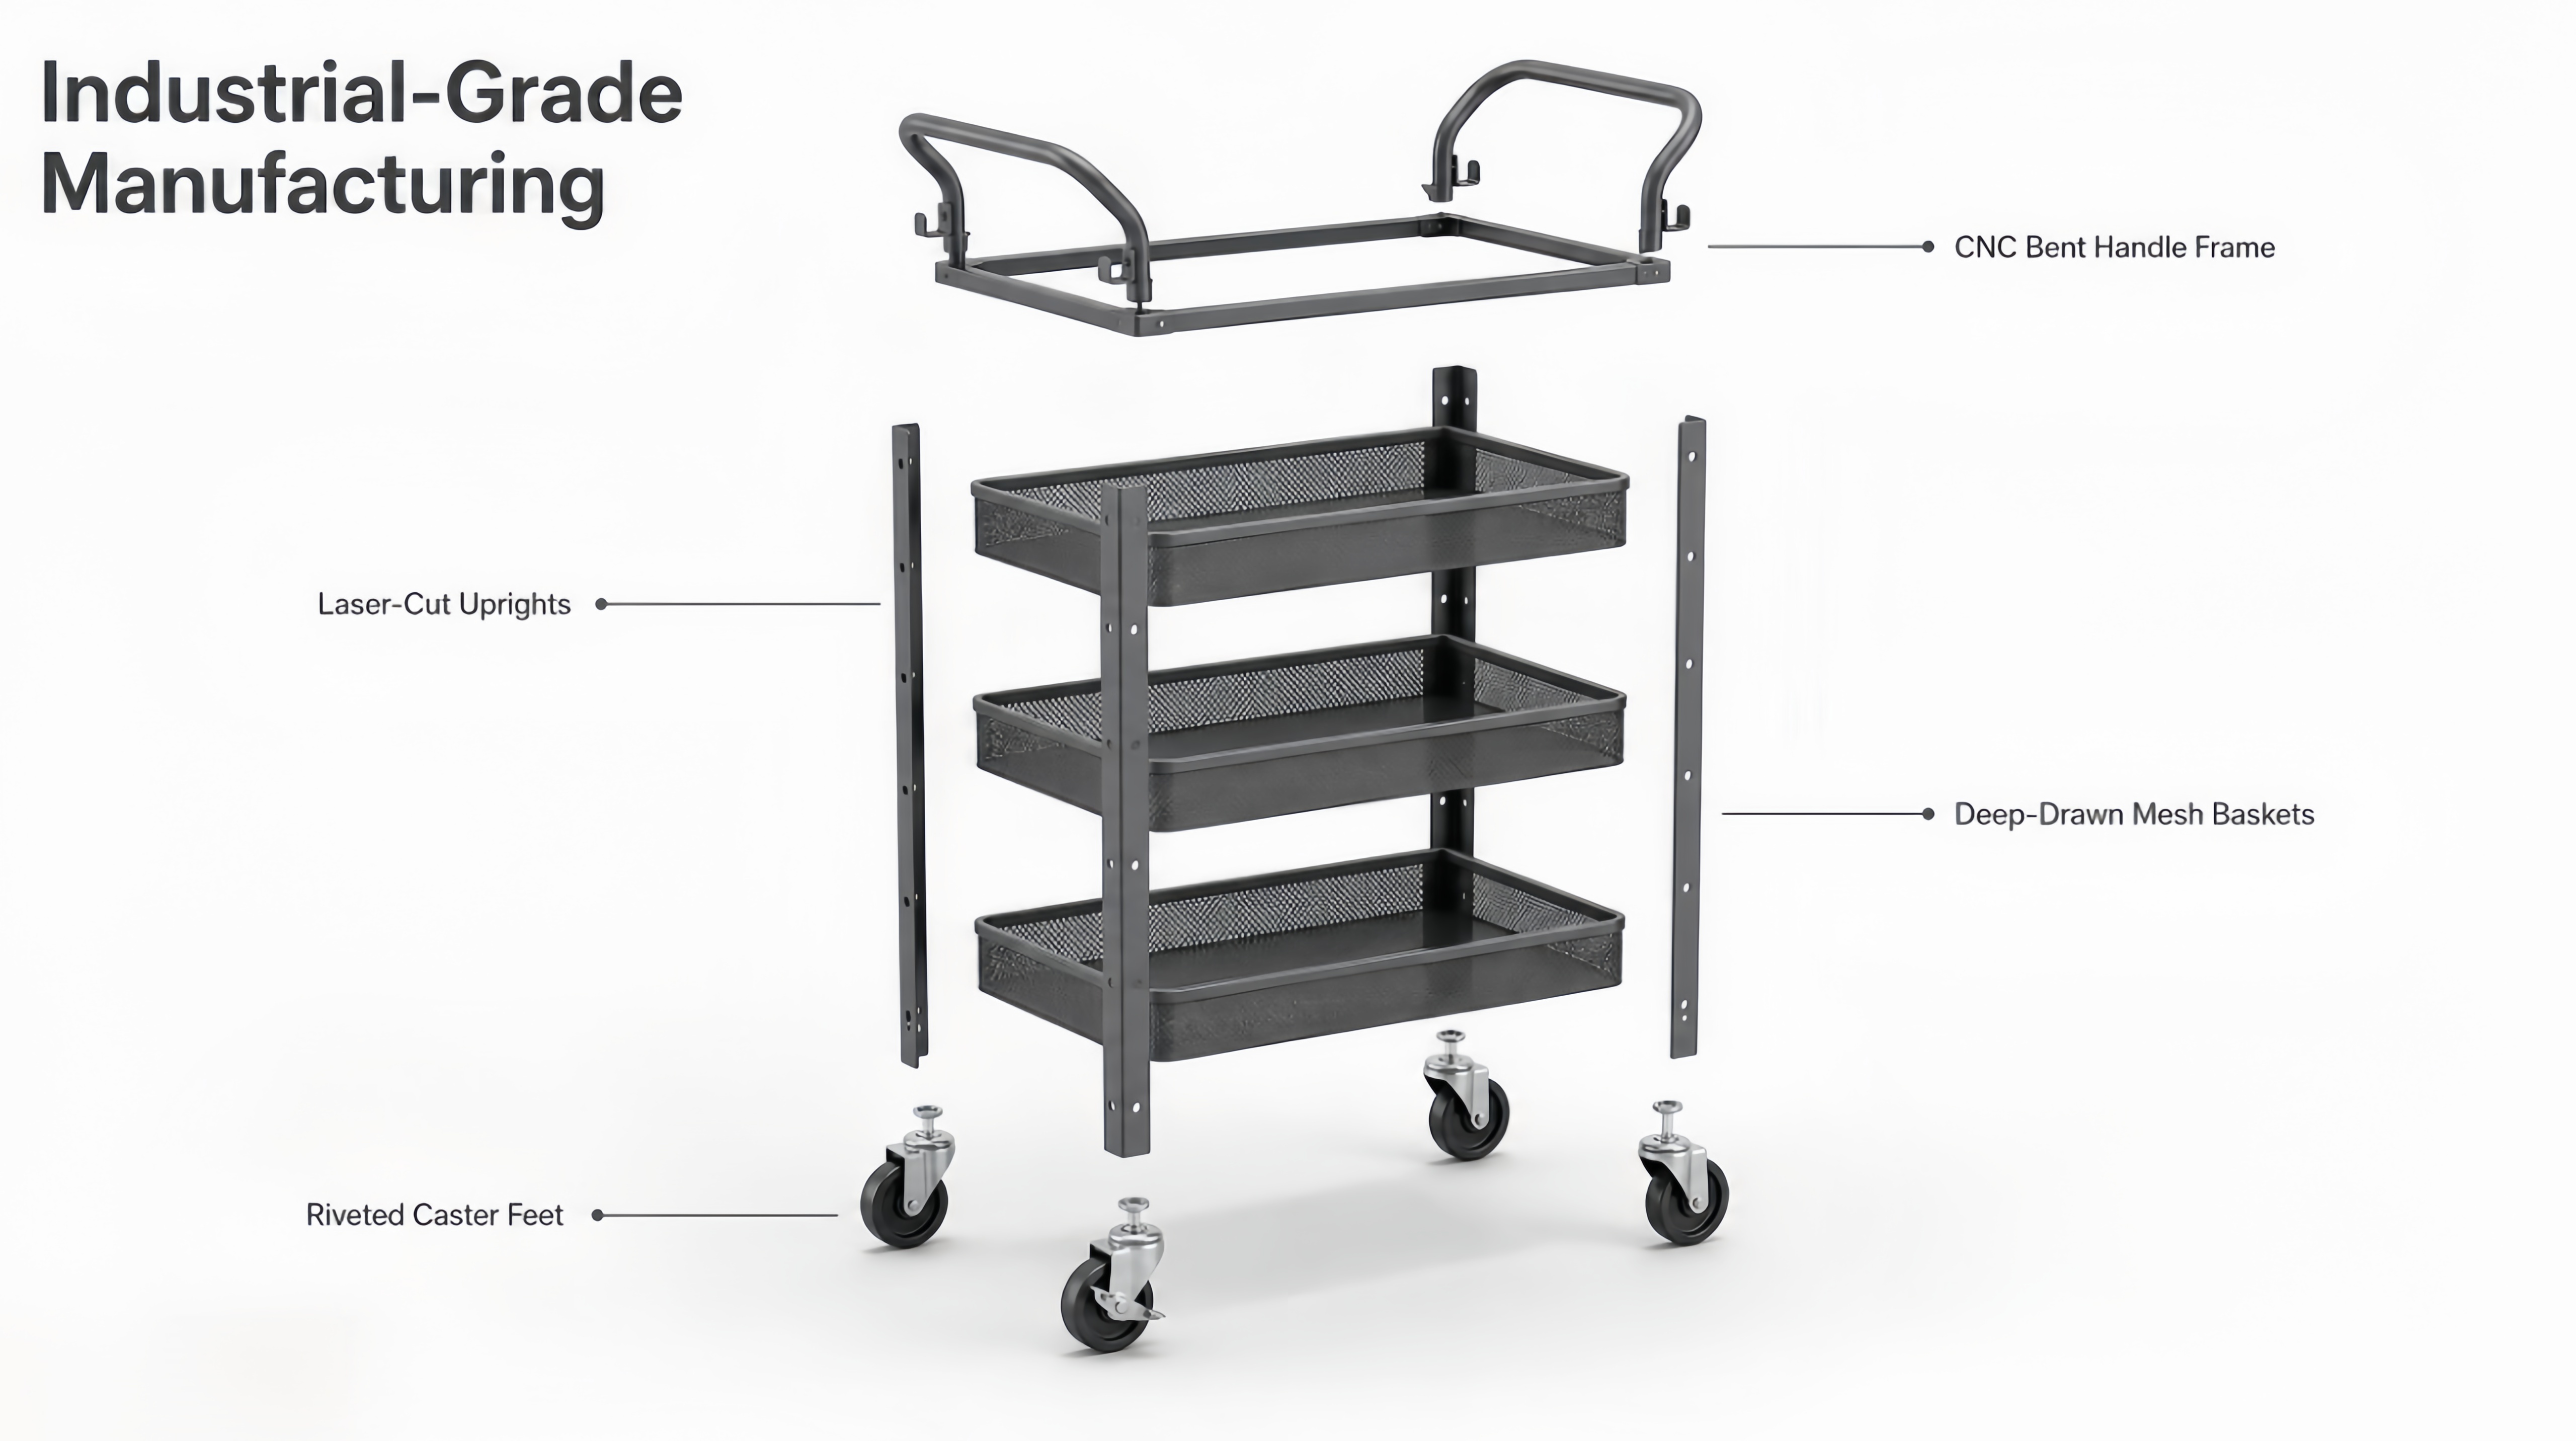
Als spezialisierter Hersteller maßgeschneiderter Metall-Draht-Regale mit einer Produktionsstätte von 5.000 m² gewährleisten unsere integrierten Fertigungskapazitäten eine nahtlose Qualitätskontrolle – von dem Rohstahl bis zur endgültig verpackten Kartonverpackung. Unser hochautomatisierter Arbeitsablauf umfasst:
-
Präzisionslaserschneiden :Flache SPCC-Bleche und strukturelle Rohrprofile werden auf Faserlasern mit einer Positioniergenauigkeit von ±0,05 mm bearbeitet. Intelligente Software-Nesting-Verfahren optimieren unseren Materialausnutzungsgrad und senken die Ausschussrate auf unter 6 %.
-
CNC-Rohrbiegen & Kantenwalzen: Die runden Stahlrohre mit Ø19 mm aus Q195-Stahl werden mittels CNC-Rohrbiegemaschinen mit fortschrittlicher Rückfederkompensation geformt, wodurch glatte obere Griffe ohne störende Falten entstehen. Gleichzeitig werden die Kanten der Lochbleche nahtlos gewalzt, um scharfe Gratreste zu entfernen – eine konstruktive Verbesserung, die allein die Steifigkeit der Regale um rund 30 % erhöht.
-
Progressives Drahtgitter Stempel :Befestigungswinkel für Rollen werden in einer Hochgeschwindigkeits-Progressivwerkzeugmaschine verarbeitet und halten dabei selbst bei einer Serienmenge von 12.000 Einheiten konstant enge Toleranzen von ±0,1 mm ein.
-
6 Achsen Robotergestützte Schweißtechnik :Um menschliche Fehler auszuschließen, erfolgen die Verbindungen von Rahmen zu Korb und Aufsteller zu Bodenplatte in 6-Achs-Roboter-MIG-Schweißzellen. Dadurch wird das Spritzeraufkommen auf eine streng kontrollierte, verdeckte Zone begrenzt und die Nacharbeitquote auf unter 1 % gesenkt.
-
Oberflächenvorbehandlung und Pulverbeschichtung: Die Rohkarren durchlaufen einen gründlichen Oberflächenvorbereitungsprozess: Entfettung → Phosphatierung → Vorbacken bei 180 °C. Anschließend erhalten sie eine 60–80 µm dicke Epoxid-Polyester-Pulverbeschichtung und werden bei 190 °C ausgehärtet. Speziell konstruierte Aufhängungsbefestigungen gewährleisten, dass jede geschweißte Kante zugänglich ist; dadurch entfällt jegliche Nachbearbeitung vollständig, und das Produkt besteht problemlos den Neutral-Salznebel-Test über 48 Stunden ohne rostige Stellen.

4. Strenges Qualitätskontrollverfahren (39-Punkte-QA-Prüfung)
Zuverlässigkeit ist für Lieferanten von Gewerbe-Lagerwagen unverzichtbar. Unser nach ISO 9001 zertifiziertes Qualitätsmanagementsystem schreibt vor, dass jede Charge vor der Verpackung einer umfassenden 39-Punkte-Inspektion unterzogen wird.
-
Dimensionsgenauigkeit: Wir verwenden Koordinatenmessmaschinen (CMM) für Stichprobenkontrollen an senkrechten Lochmustern, um sicherzustellen, dass die Regale perfekt einrutschen. Go/no-go-Prüfmittel überprüfen jedes Rollenbefestigungsloch.
-
Mechanische Integrität: Partien unterziehen wir einem Regalverformungstest mit 15 kg (Verformung < 1,5 mm), einem Auszugstest für Rollenhalterungen mit 7 kgf (ohne Verformung) und einem statischen Belastungstest für Griffe mit 30 kg.
-
Optik & Beschichtungsqualität: Wir führen eine 100-prozentige Sichtprüfung unter intensiver LED-Beleuchtung mit 1000 Lux durch, um Orangenhaut-Strukturen oder Spritzer auszusortieren. Die Schichtdicke wird mittels Messgeräten verifiziert, und Haftfestigkeitstests nach dem Kreuzschnittverfahren erfolgen gemäß ISO 2409, Klasse 0. Auf Kundenwunsch bestanden aufbewahrte Muster zudem einen erweiterten Salznebeltest über 96 Stunden.
5. Projektergebnisse & Endauslieferung
Durch proaktive DFM-Optimierung und den Einsatz von 6 automatisierten Linien (mit 80 % Automatisierungsgrad) erzielte Deeplink außergewöhnlichen Mehrwert, der die Erwartungen des Kunden übertraf:
-
Kosteneffizienz: Die endgültigen Stückkosten wurden um 8,3 % unter die strenge Obergrenze des Kunden gesenkt.
-
Erstdurchlaufquote: Es wurde eine hervorragende Quote von 98,7 % über den gesamten Produktionsumfang von 12.000 Einheiten erreicht.
-
Verpackung & Logistik: Die Wagen wurden in einer platzsparenden, flach verpackten Knock-down-Konfiguration versandt. Jede Komponente war innen durch PE-Schaumstoff geschützt und befand sich in einem robusten Fünfschicht-Wellpappkarton, der so konstruiert wurde, dass er einen Sturztest aus 60 cm Höhe ohne Beschädigung der Beschichtung übersteht.
-
Kundenerfolg: Wir erreichten eine termingerechte Versandquote von 100 %, wodurch der europäische Einzelhändler drei aufeinanderfolgende Folgebestellungen ohne erneute Qualifizierung platzierte.
6. Häufig gestellte Fragen (FAQ)
F: Welche Materialien eignen sich am besten für die Herstellung von rollbaren Metallgitter-Lagerwagen? A:Wir empfehlen nachdrücklich Q195 kohlenstoffarmes Schweißstahlrohr für das Hauptgestell aufgrund seiner ausgezeichneten Duktilität und Schweißbarkeit. Für die perforierten Gitterkörbe bietet SPCC kaltgewalztes Stahlblech die ideale Balance aus Festigkeit und Umformbarkeit. Verzinkter Stahl ist für verdeckte Strukturteile wie Rollenhalterungen ideal, um unauffällige Korrosion zu verhindern.
F: Kann Deeplink die Abmessungen und Tragfähigkeit von Drahtgitter-Transportwagen anpassen? A:Absolut. Als direkter OEM/ODM-Metallverarbeitungsbetrieb kann unser Ingenieurteam Rohrstärken anpassen, Durchbruchmuster des Gitters verändern und Halterungskonstruktionen verbessern, um spezifische Traglastanforderungen zu erfüllen – von Standardregalen mit 15 kg pro Ebene bis hin zu schwerlastfähigen kommerziellen Regalen mit bis zu 50 kg pro Ebene.
F: Wie lange beträgt die übliche Produktionsvorlaufzeit für kundenspezifische kommerzielle Metallregale? A:Unterstützt durch 6 automatisierte Produktionslinien beträgt unsere Standardvorlaufzeit lediglich 35 Tage. Dazu gehören 7 Tage zur Herstellung und Feinabstimmung der Erstmuster sowie ein 25-tägiger Schnellserienproduktionszyklus für Mengen bis zu 12.000 Einheiten.
Bereit, Ihr individuelles Metallprojekt zu starten? Falls Ihr Produktkatalog rohrförmige Metallrahmen, Drahtgitterkörbe, gestanzte Halterungen oder komplexe pulverbeschichtete Baugruppen umfasst – egal ob für Küchenlagerung, Einzelhandelsausstattung, medizinische Nutzfahrzeuge oder industrielle Gehäuse – ist Cangzhou Deeplink in der Lage, diese zu liefern. Senden Sie uns noch heute Ihre Zeichnungen oder physischen Muster zu. Wir bieten eine kostenlose DFM-Analyse sowie ein verbindliches Angebot innerhalb von 48 Stunden und können Erstmuster bereits nach nur 7 Tagen versenden.

 EN