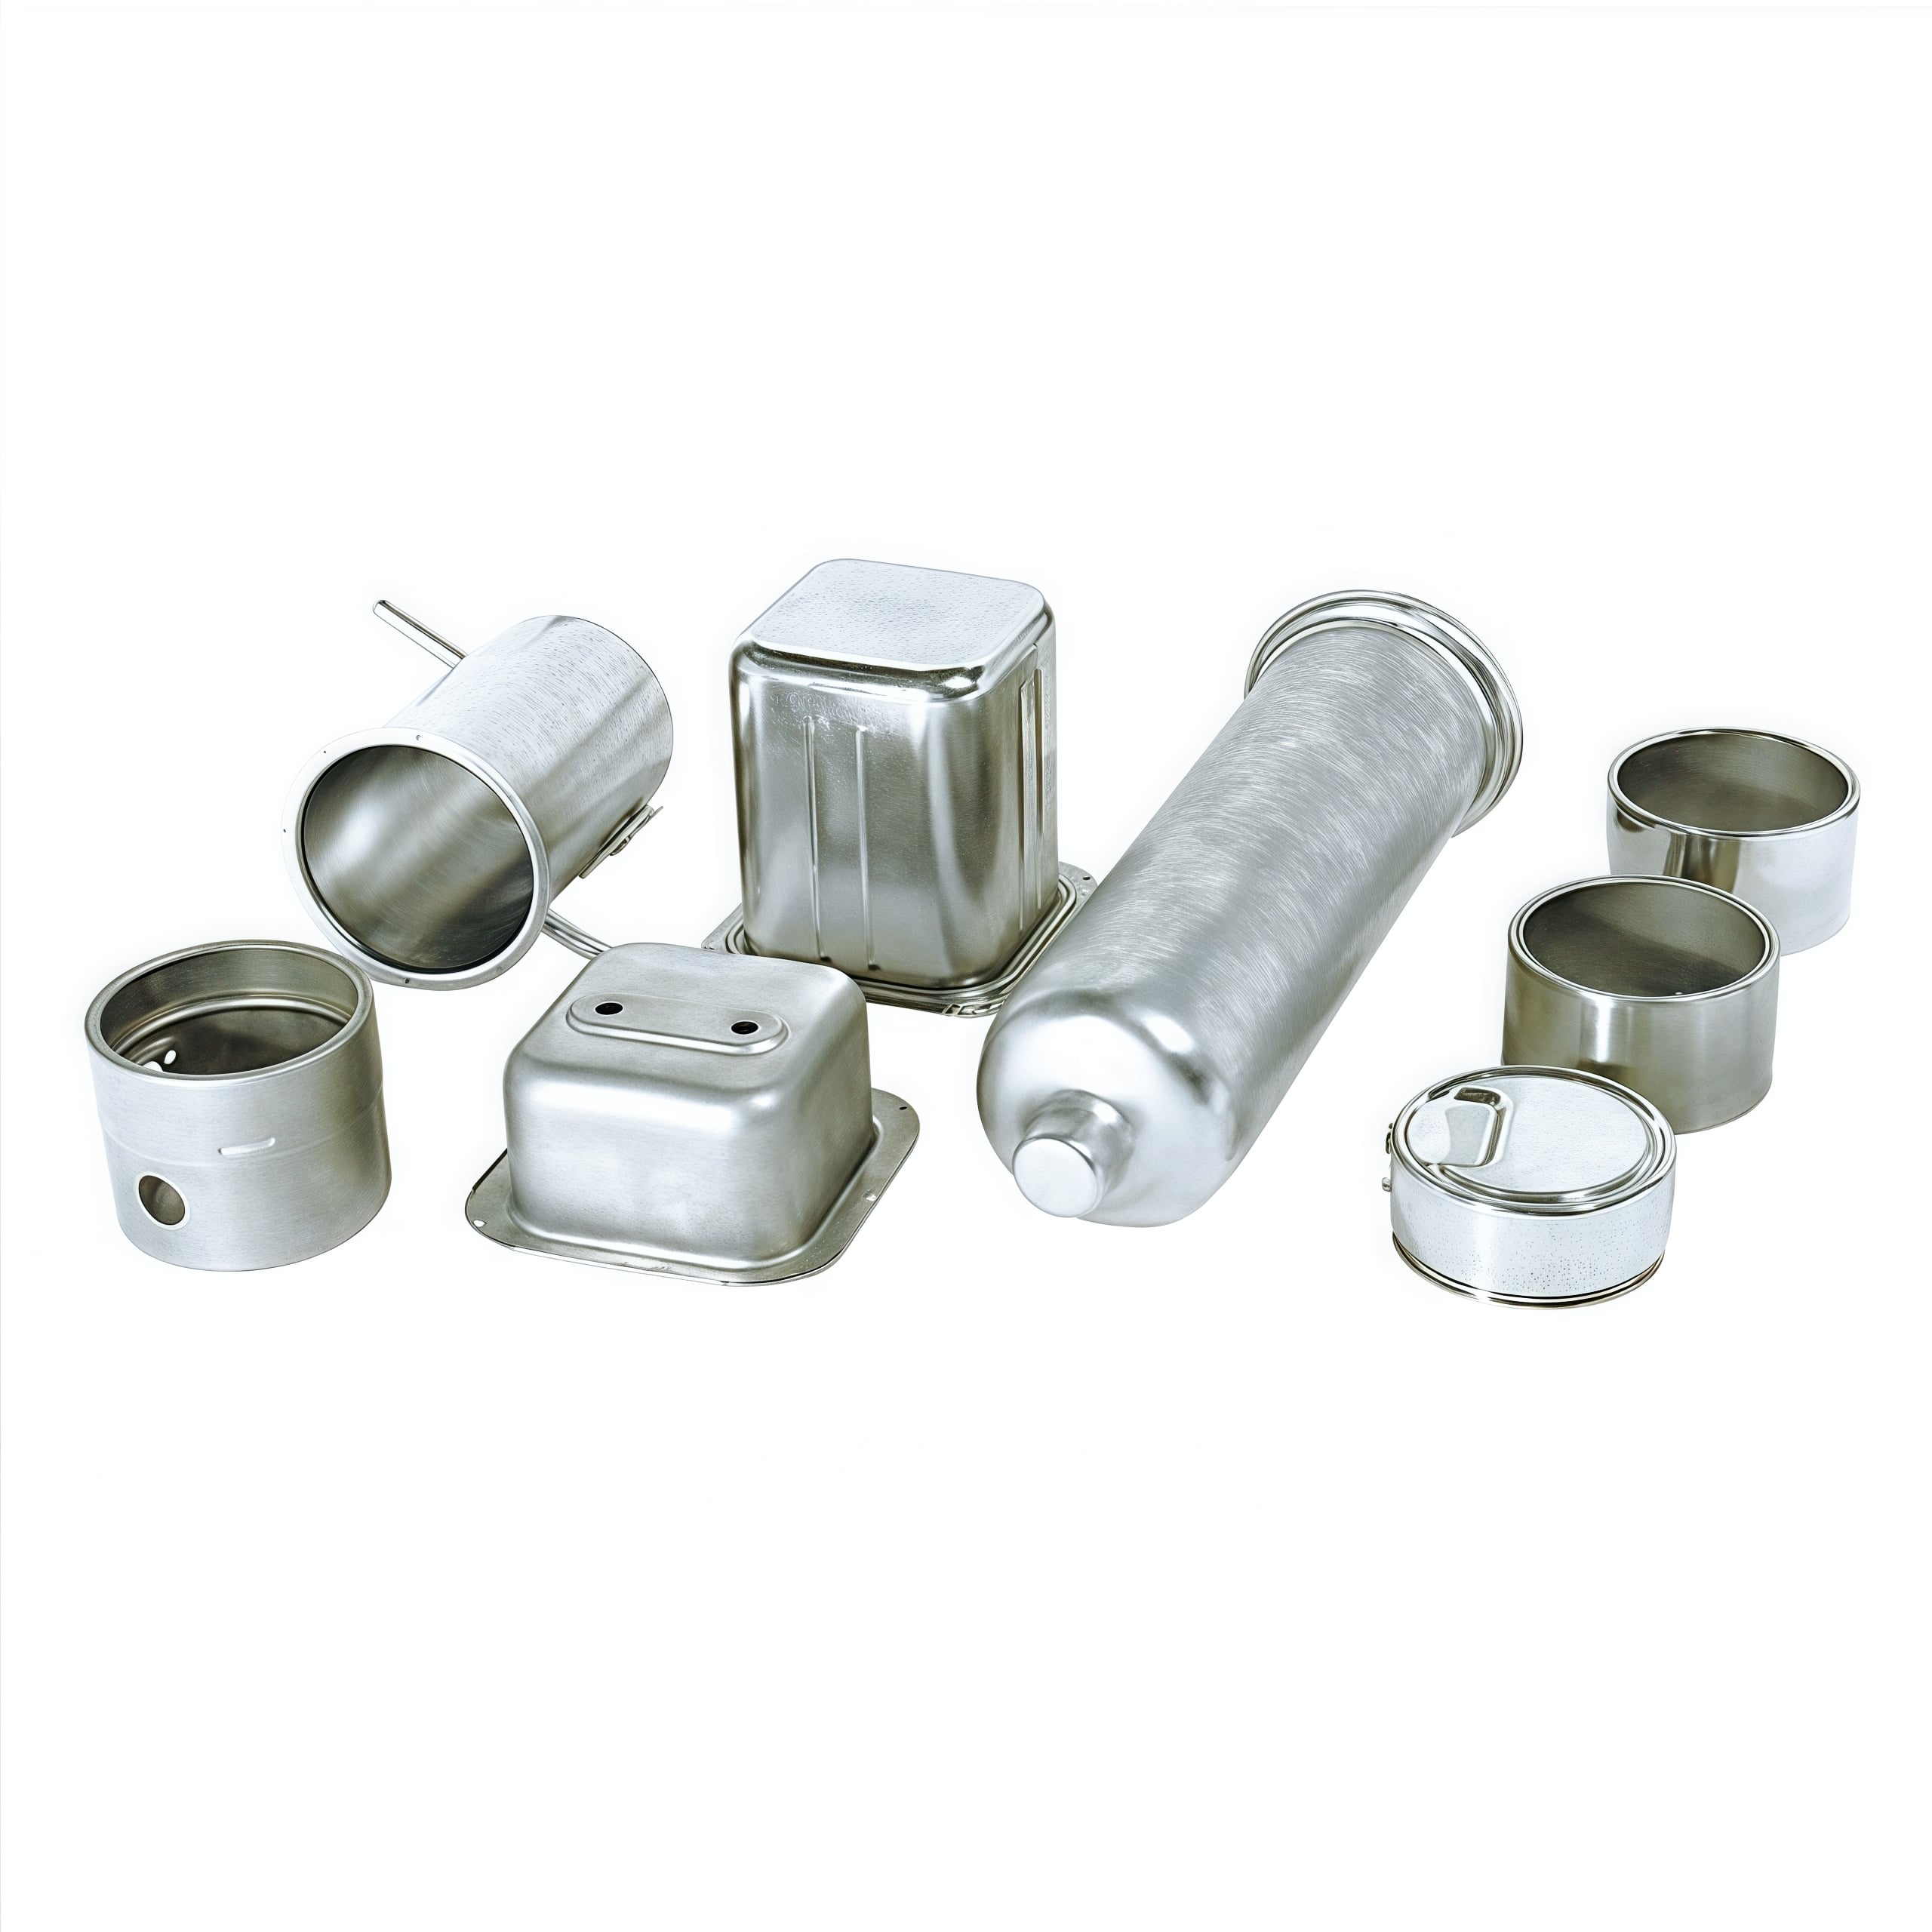
Производитель: Cangzhou Deeplink International Supply Chain Co., Ltd . Применение в отраслях: Хранение для дома и кухни / Коммерческая мебель / Розничные витринные элементы Применяемые основные процессы: Прецизионный Лазерная резка · Гибка труб на ЧПУ · Пошаговая обработка проволочной сетки Печать · 6-осевая Роботизированная сварка · Эпоксидное порошковое покрытие
1. Обзор проекта и технические требования OEM
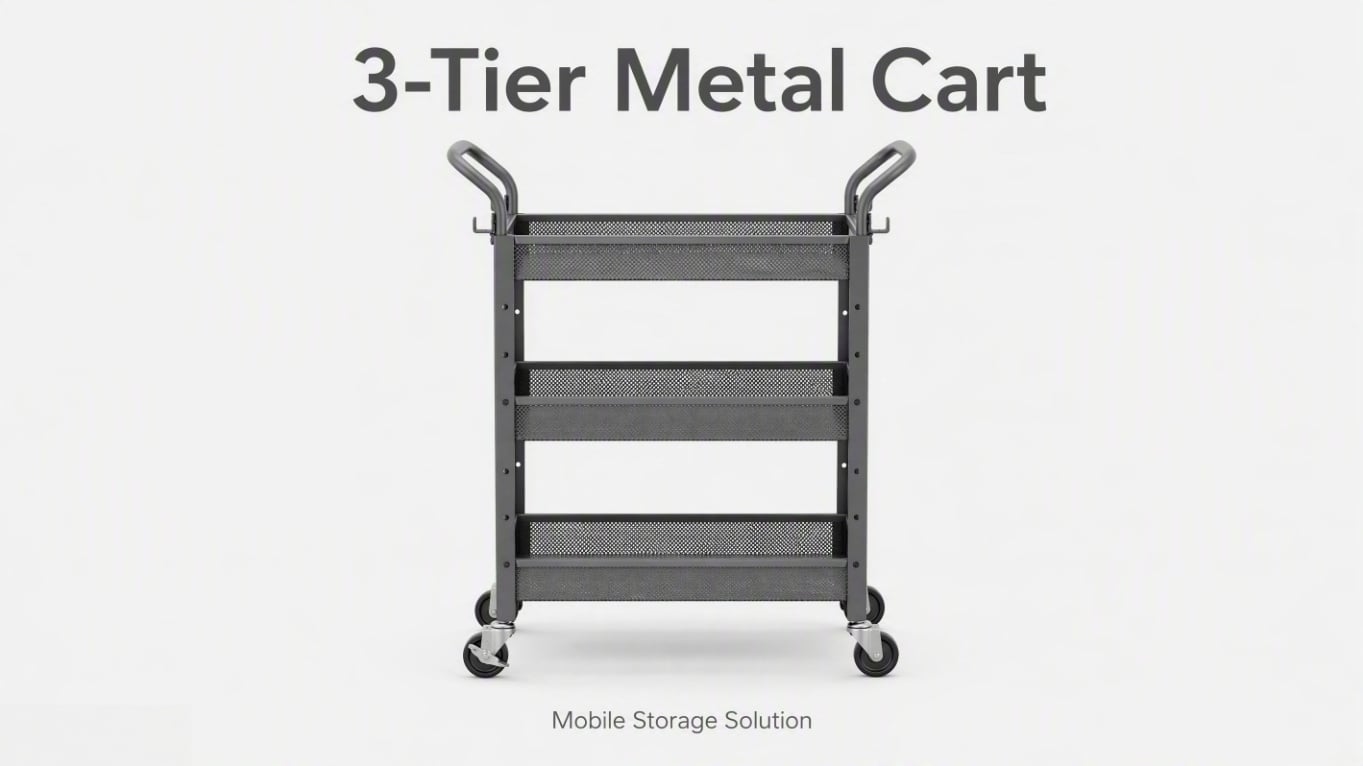
Ведущий европейский ритейлер товаров для дома заключил партнёрство с Deeplink для перехода от концептуального эскиза к серийному производству. Целью было изготовление специализированной передвижной трёхъярусной тележки из металлической сетки, предназначенной для универсального применения — от жилых кухонь и офисных кладовых до интенсивно эксплуатируемых розничных складских помещений.
Цель заказчика была чётко определена, но сложна в реализации: поставить высокостабильное, мобильное и устойчивое к коррозии металлическое решение для хранения по конкурентоспособной цене для массового рынка. Для соблюдения графика запуска продукта требовалось строгое окно поставки — 35 дней — при минимальном объёме заказа (MOQ) 12 000 единиц.
Ключевые технические характеристики (краткий обзор)
-
Тип продукта: трёхъярусная тележка из металлической сетки / Передвижная тележка для хранения
-
Используемый материал: Сварная стальная труба низкоуглеродистой стали марки Q195 (каркас) и холоднокатаный стальной лист марки SPCC (корзины-сетки)
-
Требование к грузоподъёмности: 15 кг на полку при равномерном распределении нагрузки (всего 45 кг), с жёсткими критериями отсутствия видимой деформации при полной загрузке.
-
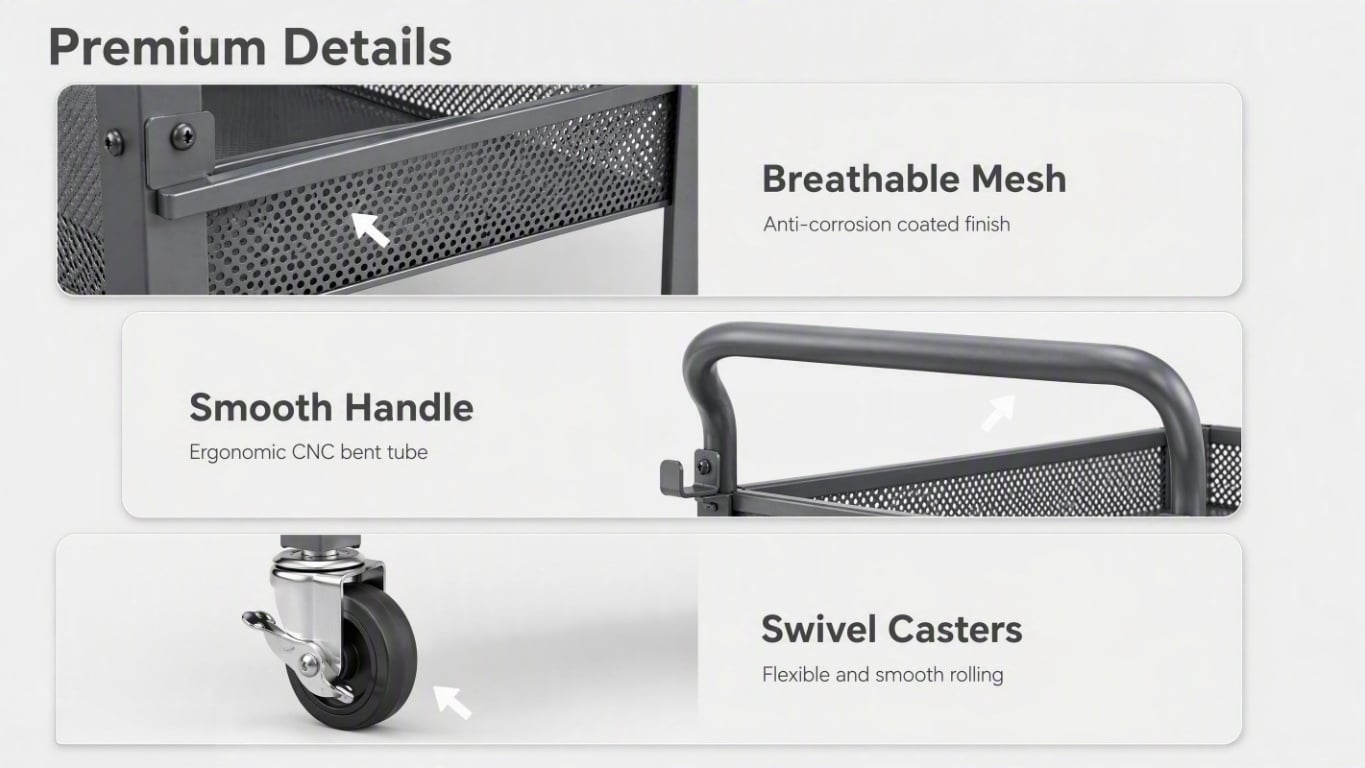
Поверхностная отделка: Равномерное матовое чёрное эпоксидно-полиэфирное порошковое покрытие (толщина плёнки 60–80 мкм) с высокой стойкостью к царапинам.
-
Объем производства: 12 000 единиц за запуск.
-
Срок поставки: всего 35 дней (7 дней на изготовление первого образца, 25 дней на серийное производство).
-
Сертификаты качества: Сертифицировано по стандартам ISO 9001, ISO 14001, ISO 45001; аудит SGS; соответствует директивам RoHS и REACH.
2. Проблемы заказчика и инженерные решения Deeplink по DFM
В производстве металлической мебели для B2B в больших объёмах контроль себестоимости единицы при сохранении конструкционной прочности является главным испытанием возможностей поставщика. В первоначальном чертеже заказчика были указаны четыре обязательных требования (грузоподъёмность, качество поверхности, устойчивость при транспортировке в коробках и фиксированный потолок стоимости).
Наша инженерная команда провела строгий анализ конструкции с учётом требований производственной технологичности (DFM) и устранила три критических узких места до выпуска оснастки:
-
Проблема 1: Плоскостность сетки и тепловая деформация
-
Проблема: Перфорированный стальной лоток размером 350 × 500 мм естественным образом склонен к деформации после сварки. В ходе первых испытаний прототипов наблюдалось прогибание на 2–3 мм из-за интенсивного теплового воздействия традиционной точечной сварки.
-
Решение компании Deeplink: Мы предложили смелую замену крепления сетки к раме методом точечной сварки на четыре точно выштампованных фиксирующих выступа на каждом фланце корзины. Этот механический способ соединения обеспечил идеальную плоскостность сетки, полностью устранив прогибание и сократив время ручной сборки примерно на 15 секунд на единицу продукции.
-
Проблема 2: Брызги сварки на декоративных поверхностях
-
Проблема: Даже незначительные брызги сварки или прожоги на тонкой проволочной сетке сразу проявлялись сквозь матовое чёрное порошковое покрытие, что приводило к отбраковке изделий по косметическим параметрам на розничных прилавках.
-
Решение компании Deeplink: Применение новой конструкции с прессованными контактами позволило полностью отказаться от термосварки на видимых сетчатых поверхностях. Это обеспечило отсутствие брызг, следов обжига и безупречную отделку, готовую к прямой продаже потребителю.
-
Задача 3: Сила выдергивания колёс и мобильность
-
Проблема: Нижние крепёжные скобы должны были надёжно выдерживать вертикальную силу выдергивания 7 кгс без деформации, чтобы тележка не опрокидывалась и не теряла колёса при проезде через неровные пороги.
-
Решение компании Deeplink: Мы разработали скобы из оцинкованной стальной полосы толщиной 1,5 мм, полученные методом штамповки на шестистанционном прогрессивном пресс-форме. Интеграция пробивки, вырубки и установки резьбовых заклёпок в одном автоматизированном процессе позволила достичь максимальной прочности и сопротивления выдергиванию, значительно превышающего базовое требование.
3. Металлообработка «от начала до конца»
Как специализированный производитель металлических проволочных стеллажей с собственным производственным комплексом площадью 5000 м², мы обеспечиваем бесперебойный контроль качества на всех этапах — от сырой стали до готовой упаковки в картонные коробки. Наш высокостепенно автоматизированный производственный процесс включает:
-
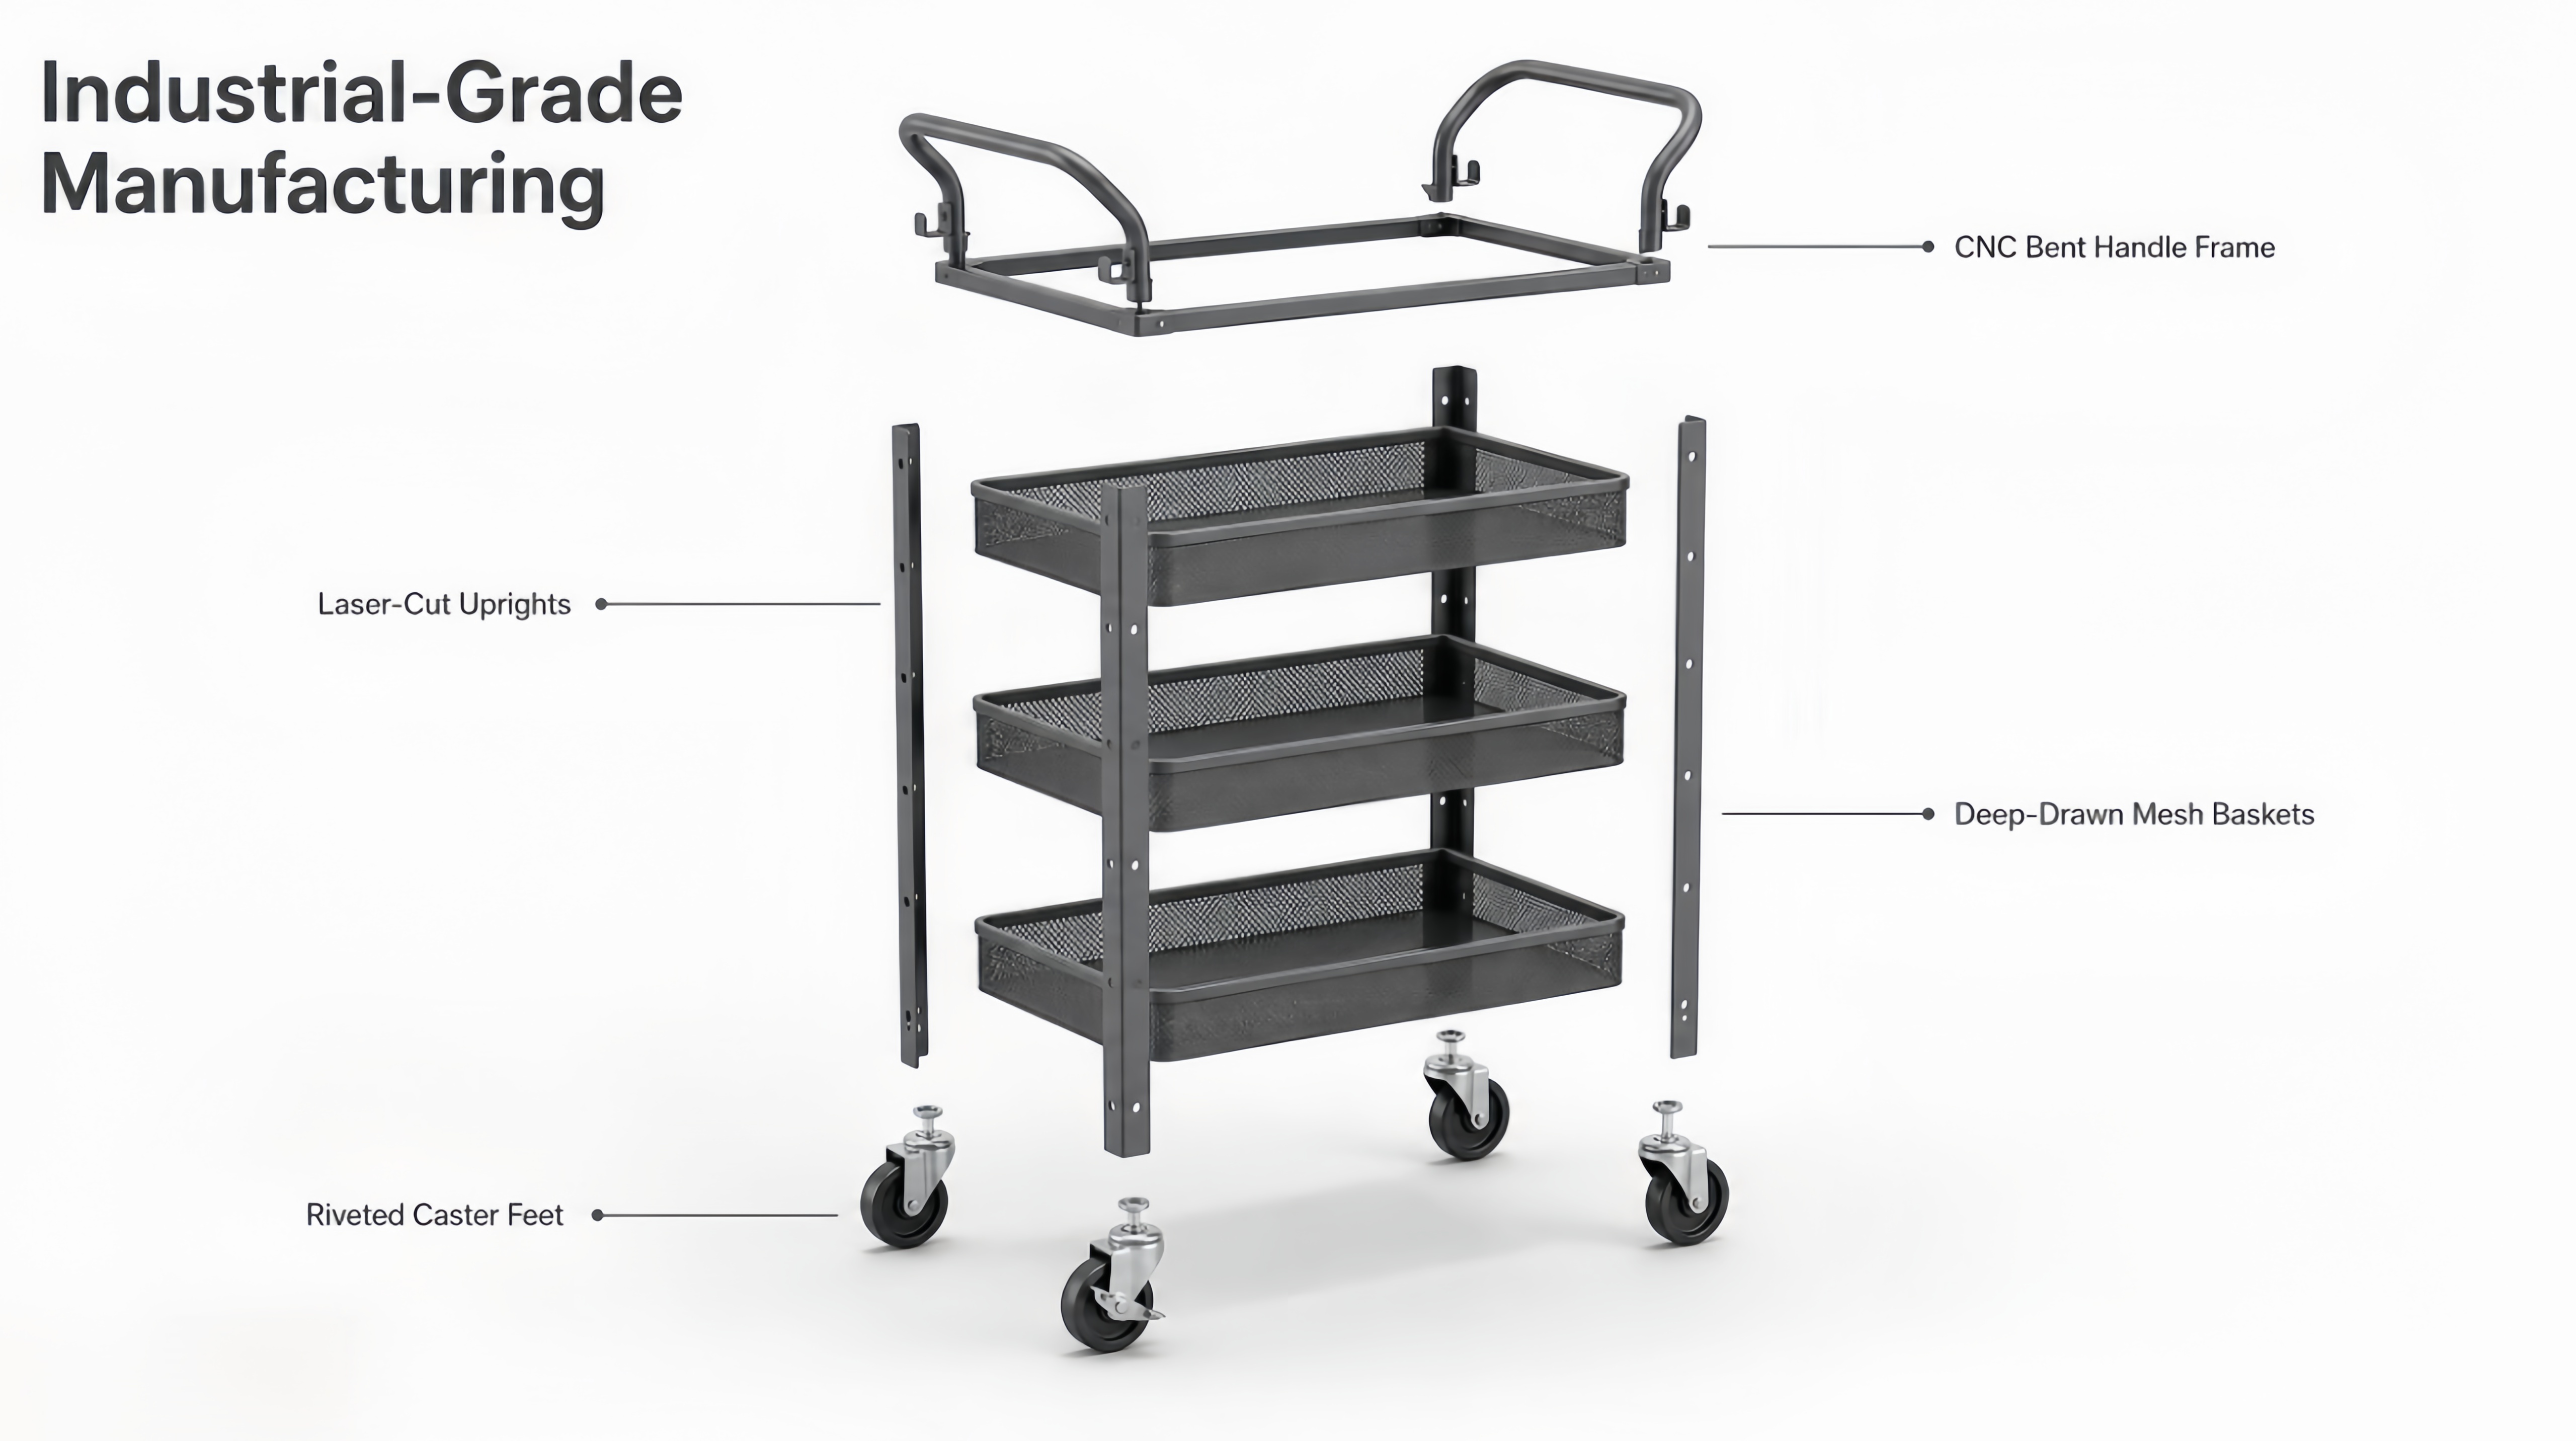
Высокоточная лазерная резка :Плоские листы SPCC и профильные трубы обрабатываются на волоконно-оптических лазерах с точностью позиционирования ±0,05 мм. Интеллектуальное программное обеспечение для раскроя оптимизирует расход материала, снижая количество отходов менее чем на 6 %.
-
Гибка труб и закатка кромок на станках с ЧПУ: Стальные круглые трубы Ø19 мм из стали Q195 формуются на трубогибочных станках с ЧПУ с передовой компенсацией упругого возврата, что обеспечивает гладкие верхние ручки без видимых складок. В то же время кромки перфорированных листов закатываются непрерывно для удаления острых заусенцев — данное конструктивное усовершенствование само по себе повысило жёсткость полок примерно на 30 %.
-
Прогрессивная проволочная сетка: Печать :Кронштейны для крепления колёсиков обрабатываются на высокоскоростном прогрессивном штампе, обеспечивая стабильную точность ±0,1 мм даже при объёме выпуска 12 000 единиц.
-
6-ося Роботизированная сварка :Для устранения человеческого фактора соединения рамы с корзиной и вертикальных стоек с основанием выполняются в ячейках роботизированной сварки методом MIG с шестью степенями свободы. Брызги металла при этом ограничиваются строго контролируемой скрытой зоной, что снижает долю переделок до менее чем 1 %.
-
Предварительная обработка поверхности и порошковое покрытие: Сырые тележки проходят тщательную подготовку поверхности: обезжиривание → фосфатирование → предварительная сушка при 180 °C. Затем они покрываются эпоксидно-полиэфирным порошковым составом толщиной 60–80 мкм и отверждаются при 190 °C. Специально разработанные стойки-держатели обеспечивают доступ ко всем сварным кромкам, полностью исключая необходимость доработки вручную и гарантируя, что изделие без проблем выдерживает 48-часовой нейтральный солевой туман без появления красной ржавчины.

4. Жёсткий контроль качества (39 пунктов проверки)
Надёжность является обязательным требованием для поставщиков коммерческих тележек для хранения. Наша система качества, сертифицированная по стандарту ISO 9001, требует проведения полного контроля по 39 пунктам перед тем, как любая партия будет допущена к упаковке.
-
Габаритная точность: Мы используем координатно-измерительные машины (CMM) для выборочных проверок расположения отверстий в вертикальных стойках, чтобы гарантировать идеальное скольжение полок. Калибры «проход—не проход» проверяют каждое отверстие для крепления колёсиков.
-
Механическая целостность: Партии проходят испытание на прогиб полки при нагрузке 15 кг (прогиб не превышает 1,5 мм), испытание на выдергивание кронштейна колёсика при силе 7 кгс (деформация отсутствует) и статическое испытание ручки при нагрузке 30 кг.
-
Эстетика и качество покрытия: Мы проводим 100%-ную визуальную инспекцию при интенсивном светодиодном освещении 1000 люкс для отбраковки текстуры «апельсиновая корка» или брызг. Толщина плёнки измеряется специальными приборами, а адгезия проверяется методом решётчатого надреза по стандарту ISO 2409, класс 0. По запросу заказчика образцы также успешно прошли расширенное испытание в соляном тумане продолжительностью 96 часов.
5. Результаты проекта и окончательная поставка
Благодаря проактивной оптимизации DFM и использованию шести автоматизированных линий (уровень автоматизации — 80 %) компания Deeplink обеспечила исключительную ценность, превысившую ожидания клиента:
-
Экономическая эффективность: Окончательная себестоимость единицы была снижена на 8,3 % ниже строгого целевого потолка заказчика.
-
Выход годных изделий с первого раза: Достигнут выдающийся показатель 98,7 % на всём объёме производственной партии в 12 000 единиц.
-
Упаковка и логистика: Тележки поставлялись в компактной разборной конфигурации «плоская упаковка». Каждый компонент защищался пенополиэтиленовой (PE) пеной внутри прочного пятислойного гофрированного картона, спроектированного так, чтобы выдерживать испытание падением с высоты 60 см без повреждения покрытия.
-
Успех клиента: Мы достигли 100-процентного соблюдения сроков отгрузки, в результате чего европейский ритейлер разместил три последовательных повторных заказа без необходимости повторной квалификации.
6. Часто задаваемые вопросы (FAQ)
В: Какие материалы наиболее подходят для производства тележек со складывающейся металлической сеткой? А: Мы настоятельно рекомендуем использовать сварную стальную трубу марки Q195 с низким содержанием углерода для основной рамы благодаря её превосходной пластичности и свариваемости. Для перфорированных сетчатых корзин оптимальным выбором является холоднокатаный стальной лист марки SPCC, обеспечивающий идеальный баланс прочности и формоустойчивости. Оцинкованная сталь идеально подходит для скрытых конструктивных элементов, например, кронштейнов для колёсиков, чтобы предотвратить скрытую коррозию.
В: Может ли компания Deeplink адаптировать размеры и грузоподъёмность тележек с сетчатой платформой? А: Безусловно. Будучи прямым OEM/ODM-заводом по металлообработке, наша инженерная команда может изменять толщину труб, корректировать конфигурацию отверстий в сетке и улучшать конструкцию кронштейнов для достижения требуемых показателей грузоподъёмности — от стандартных полок на 15 кг до тяжёлых коммерческих решений с нагрузкой до 50 кг на уровень.
В: Каков типичный срок изготовления индивидуальных коммерческих металлических стеллажей? А: Благодаря шести автоматизированным производственным линиям наш стандартный срок выполнения заказа составляет всего 35 дней. В него входят 7 дней на изготовление и доработку первого образца и 25-дневный цикл быстрого серийного производства объёмом до 12 000 единиц.
Готовы начать реализацию вашего индивидуального металлического проекта? Если в вашем каталоге продукции присутствуют трубчатые металлические каркасы, корзины из проволочной сетки, штампованные кронштейны или сложные сборки с порошковым покрытием — независимо от того, предназначены ли они для хранения на кухне, розничных витрин, медицинских тележек или промышленных корпусов, компания Cangzhou Deeplink готова выполнить заказ. Направьте нам чертежи или физические образцы уже сегодня. Мы бесплатно предоставляем анализ технологичности конструкции (DFM) и твёрдое коммерческое предложение в течение 48 часов, а первые образцы изделий можем отправить уже через 7 дней.

 EN