Výrobce: Cangzhou Deeplink International Supply Chain Co., Ltd . Průmyslové použití: Domácí a kuchyňské skladování / komerční nábytek / obchodní vybavení Použité základní procesy: Přesnost Laserové řezání · CNC ohýbání trubek · postupné tvarování drátěné sítě Stampování · 6osý Robotické svařování · epoxidový práškový nátěr
1. Přehled projektu a technické specifikace OEM
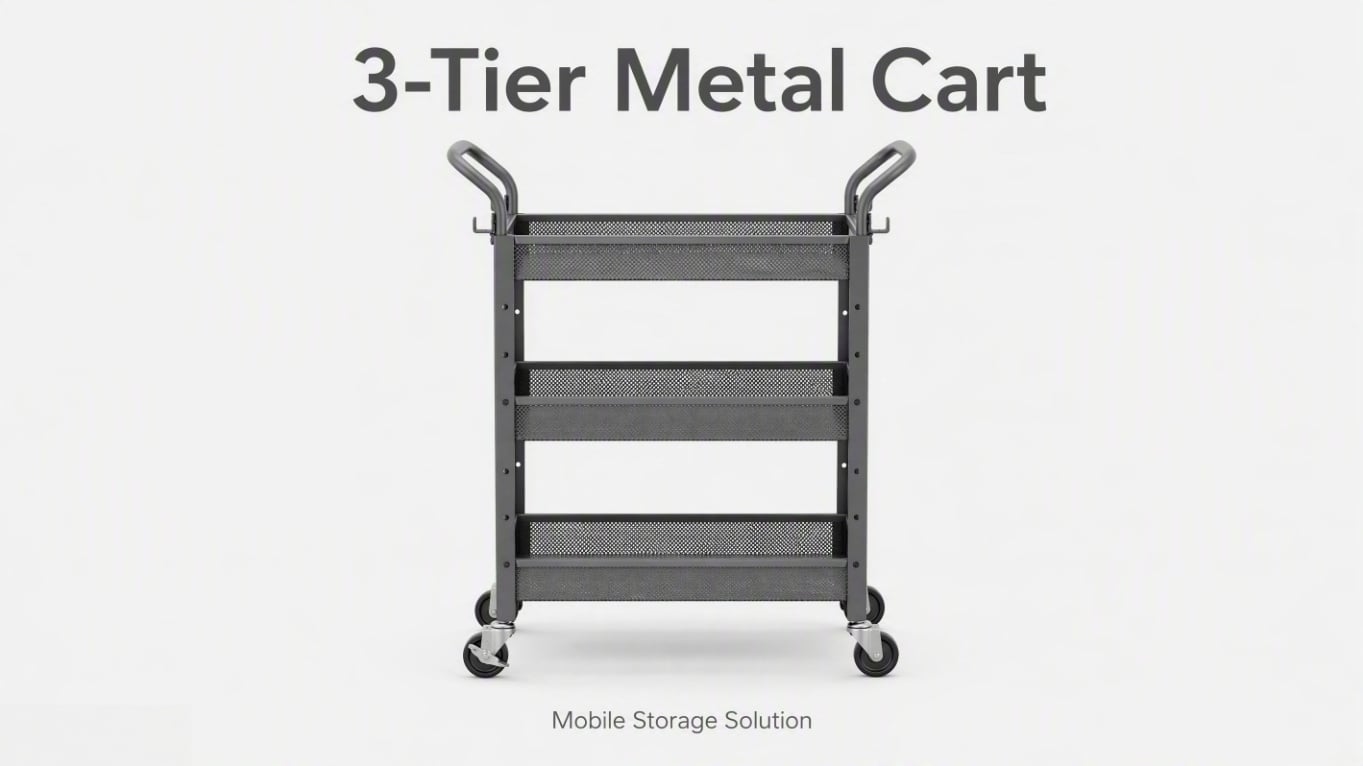
Vedoucí evropský prodejce domácích potřeb spolupracoval s Deeplinkem na převodu konceptuálního náčrtu do sériové výroby. Cílem bylo vyrobit vlastní mobilní třípatrový košík z kovové sítě, určený pro různé aplikace – od domácích kuchyní a kancelářských skladů po náročné obchodní skladové prostory.
Cíl zákazníka byl jasný, avšak náročný: dodat vysoce stabilní, kolíbkový a korozivzdorný kovový skladovací systém za konkurenceschopnou cenu pro hromadný trh. Aby byl splněn termín uvedení produktu na trh, bylo vyžadováno přísné dodací okno 35 dní pro minimální objednané množství (MOQ) 12 000 kusů.
Klíčové technické údaje (přehledně)
-
Typ produktu: třípatrový košík z kovové sítě / kotoučový skladovací vozík
-
Použitý materiál: Svařovaná ocelová trubka z nízkouhlíkové oceli Q195 (rám) a studeně válcovaný ocelový plech SPCC (sítové koše)
-
Požadavek na nosnou kapacitu: 15 kg na polici rovnoměrně rozloženo (celkem 45 kg), s přísnými kritérii nulové viditelné deformace při plném zatížení.
-
Úprava povrchu: Rovnoměrný matný černý práškový povlak z epoxidového a polyesterového pryskyřice (60–80 µm DFT) s vysokou odolností proti poškrábání.
-
Objem produkce: 12 000 kusů na výrobní šarži.
-
Doba dodání: celkem 35 dní (7 dní na vzorek prvního výrobku, 25 dní na sériovou výrobu).
-
Kvalitní certifikace: Certifikováno podle ISO 9001, ISO 14001, ISO 45001, auditováno společností SGS, shodné s RoHS a REACH.
2. Výzvy zákazníka a DFM inženýrská řešení společnosti Deeplink
U výroby kovového nábytku pro B2B ve velkém množství je kontrola jednotkových nákladů při zachování strukturální integrity konečným testem schopností dodavatele. Původní výkres zákazníka obsahoval čtyři nepoddajné požadavky (nosnost, povrchová úprava, stabilita při naložení do kartonových krabic a pevně stanovený strop nákladů).
Náš inženýrský tým provedl důkladnou analýzu návrhu z hlediska výrobní technologie (DFM) a před uvedením nástrojů do výroby vyřešil tři kritické úzká hrdla:
-
Výzva 1: Plochost mřížky a tepelná deformace
-
Problém: Perforovaný ocelový podnos o rozměrech 350 × 500 mm se po svařování přirozeně má sklon k deformaci. V raných fázích výroby prototypů byla zaznamenána prohnutí o velikosti 2–3 mm způsobená intenzivním teplem konvenčního bodového svařování.
-
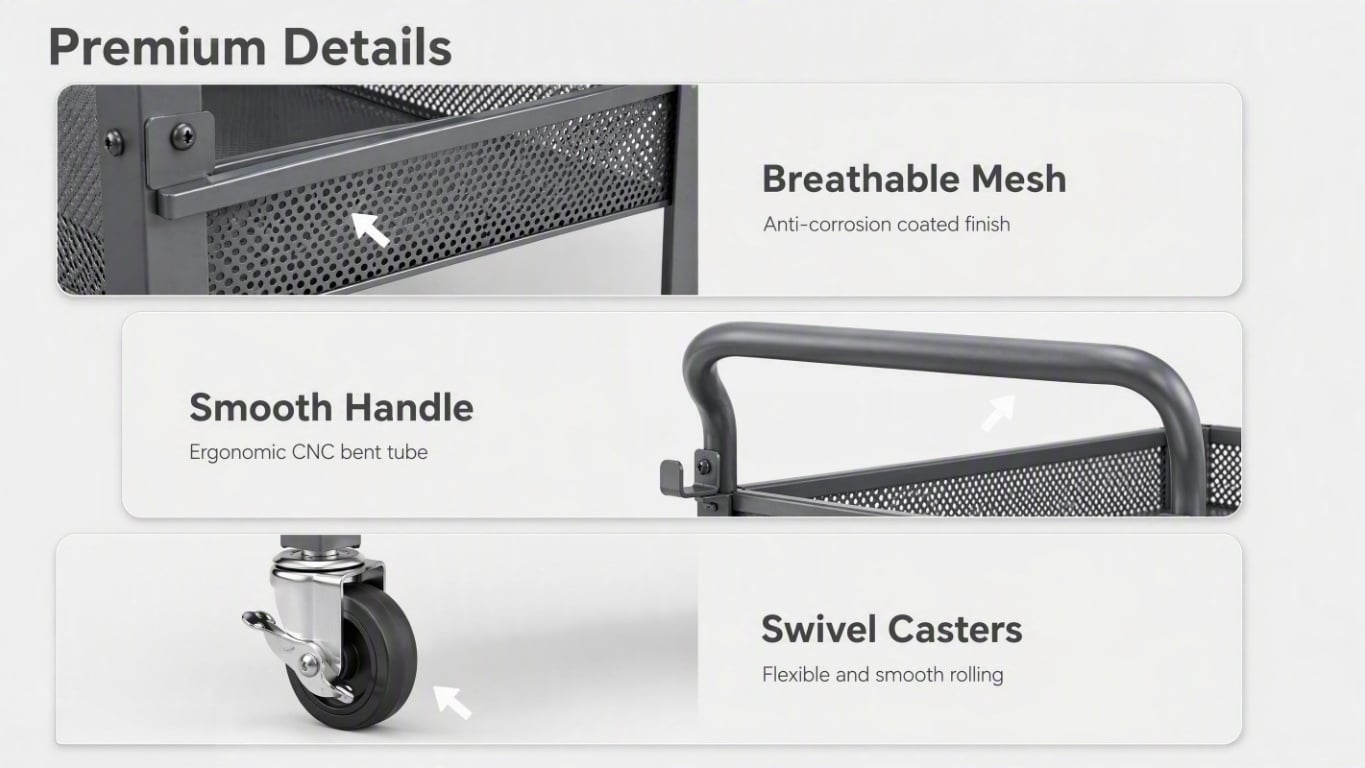
Řešení společnosti Deeplink: Odvážně jsme navrhli nahradit připevnění mřížky k rámu pomocí bodového svařování čtyřmi přesně lisovanými polohovacími výstupky na každém okraji košíku. Tato mechanická západková metoda napnula mřížku dokonale rovně, úplně odstranila problém prohnutí a současně zkrátila dobu ruční montáže přibližně o 15 sekund na jednotku.
-
Výzva 2: Rozstřik svaru na estetických površích
-
Problém: Jakýkoli drobný rozstřik svaru nebo průsvit svaru na jemné drátěné mřížce by okamžitě prošel matným černým práškovým povlakem a vyvolal estetické odmítnutí na prodejní ploše.
-
Řešení společnosti Deeplink: Použití nového designu stlačených závěsů účinně eliminuje potřebu tepelného svařování na viditelných mřížových površích. To zaručuje nulové rozstřiky, nulové spáleniny a dokonalý povrch připravený k přímému prodeji spotřebitelům.
-
Výzva 3: Síla vytahování kola a pohyblivost
-
Problém: Spodní upevňovací konzoly musely spolehlivě odolat svislé síle vytahování 7 kgf bez deformace, aby se zajistilo, že vozík nebude převracet ani neztratí kola při překračování nerovných práhů.
-
Řešení společnosti Deeplink: Navrhli jsme konzoly z pozinkované ocelové pásky o tloušťce 1,5 mm, které byly tvarovány pomocí postupného nástroje se šesti stanicemi. Integrováním dělení, prostřihování a vkládání závitových nýtů do jednoho automatického procesu jsme dosáhli maximální trvanlivosti a odolnosti proti vytahování, která výrazně překračuje základní požadavek.
3. Kompletní proces kovové výroby
Jako specializovaný výrobce kovových drátěných regálů s vlastní výrobou, který provozuje výrobní zařízení o rozloze 5 000 m², zajišťujeme díky integrovaným kapacitám bezproblémovou kontrolu kvality od surové oceli až po finální balené kartony.
-
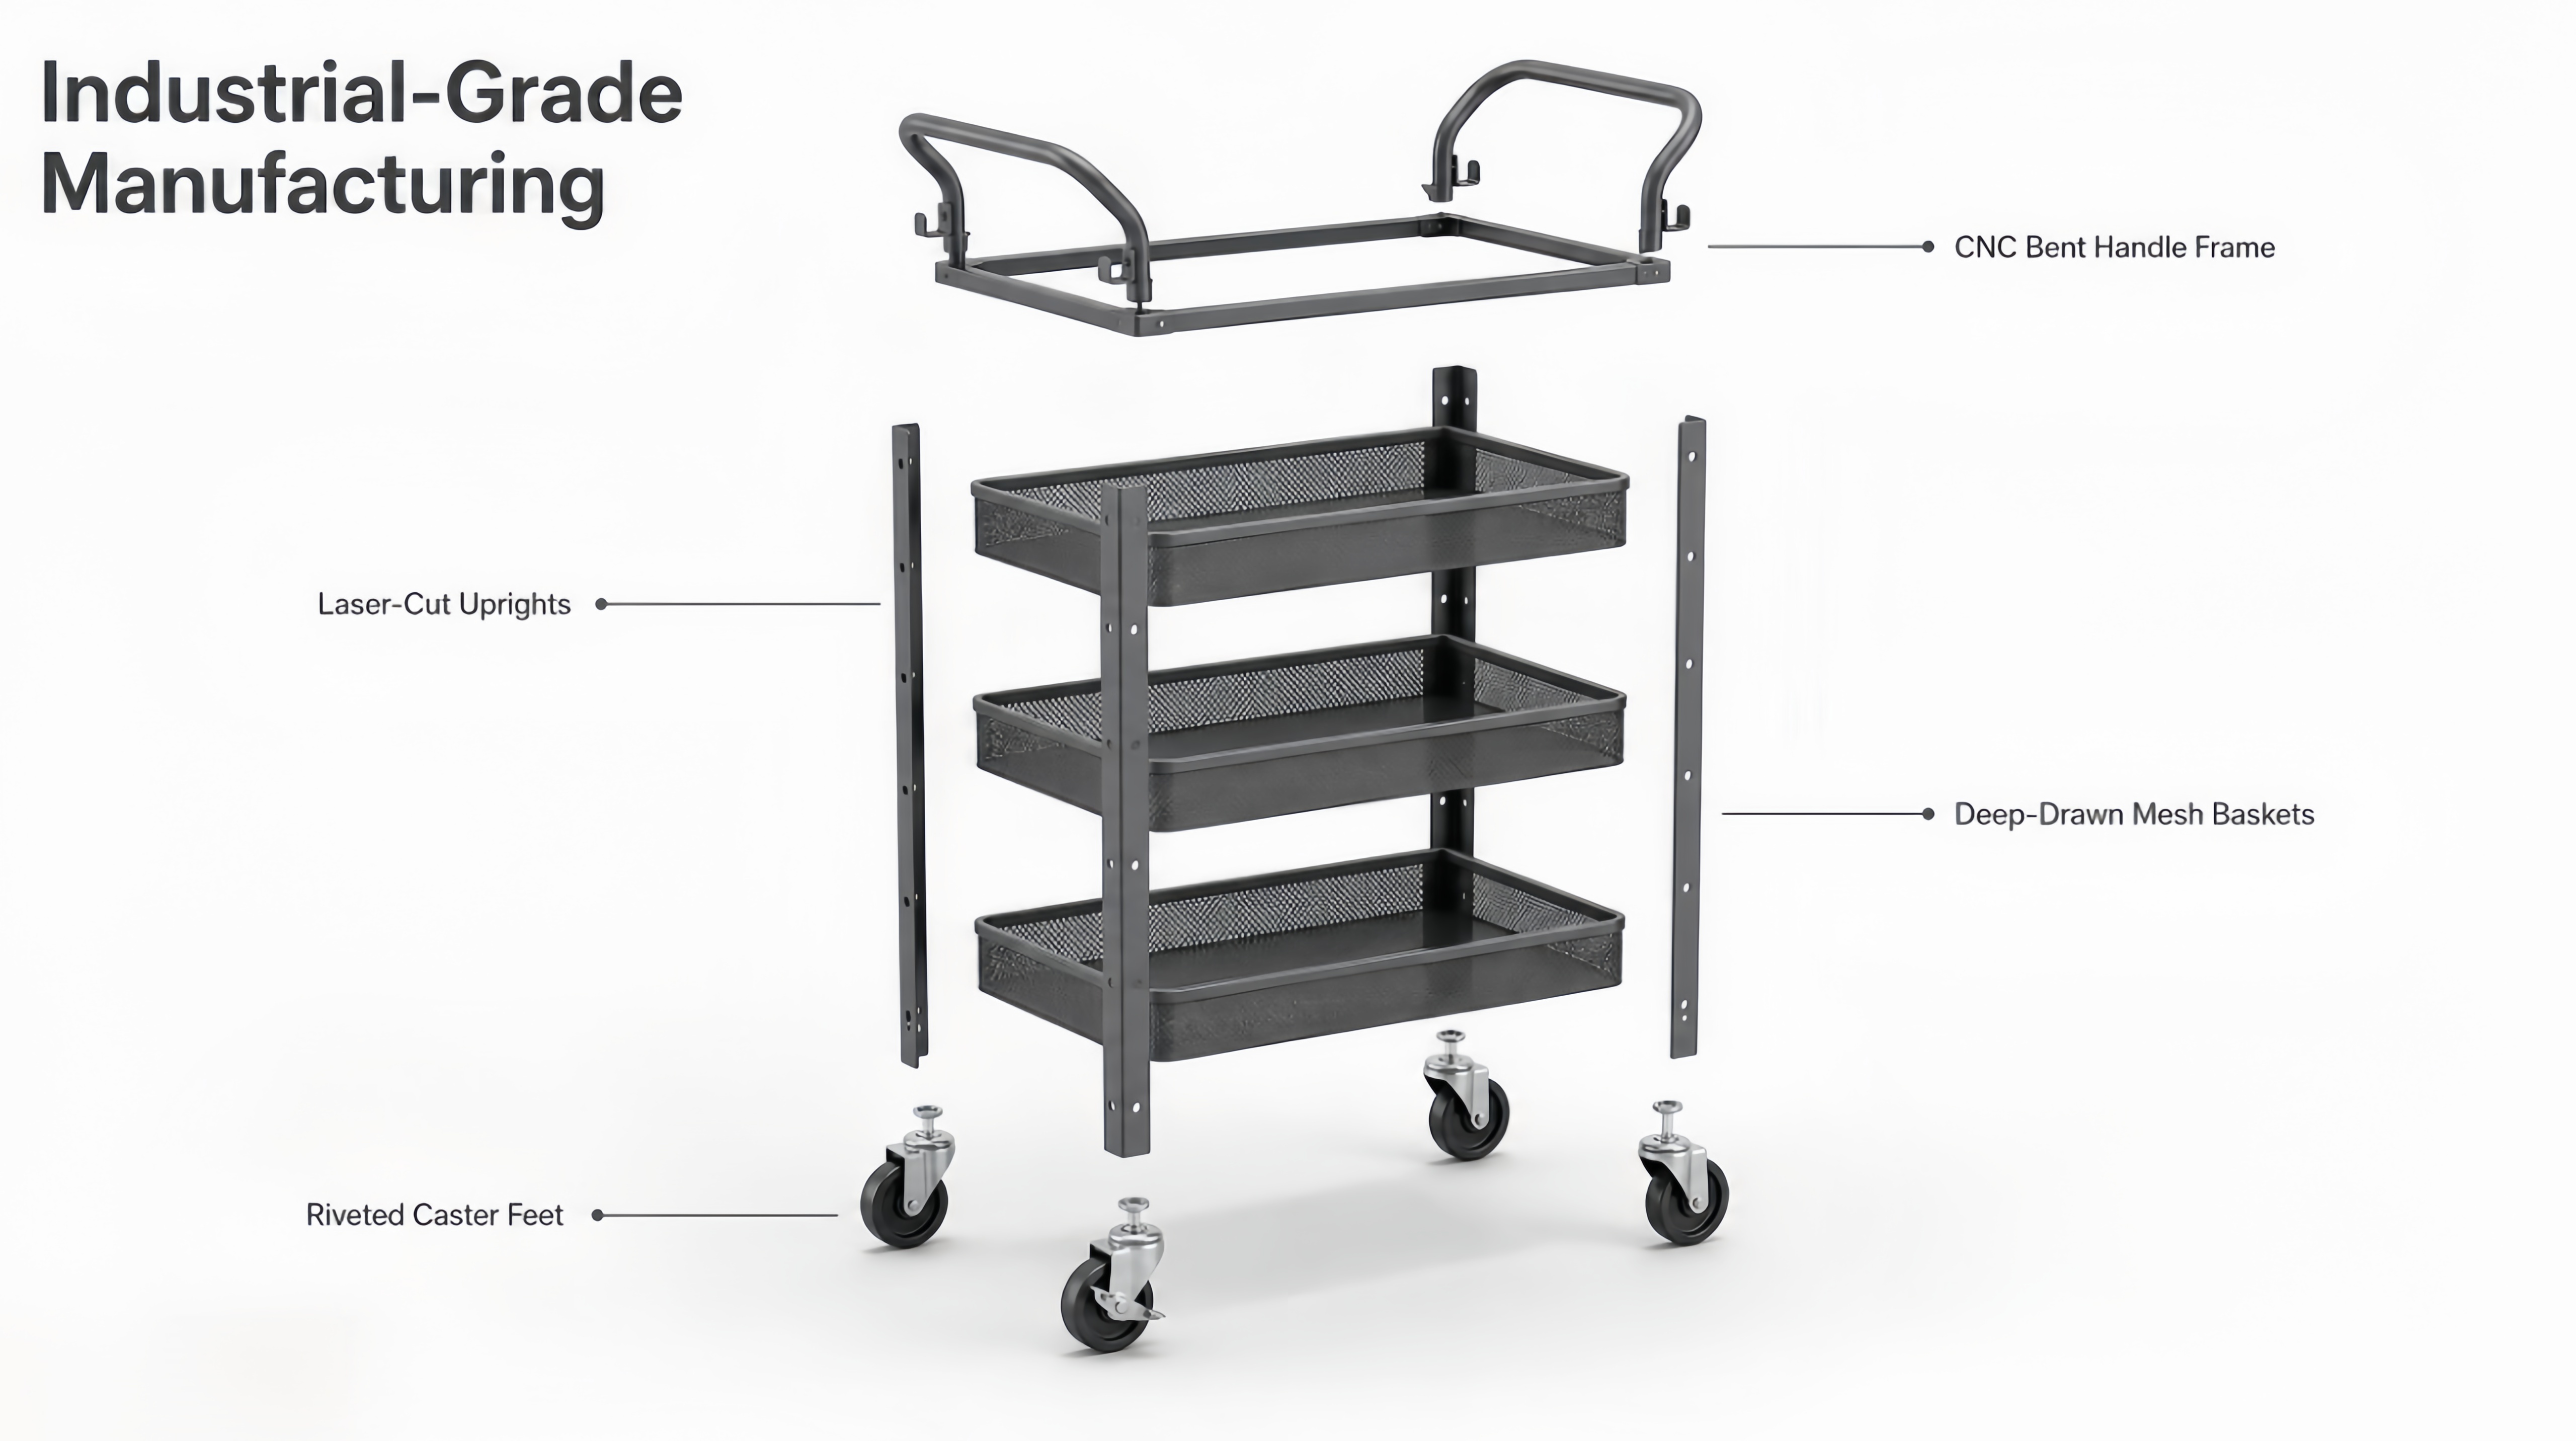
Přesné laserové řezání :Ploché plechy SPCC a konstrukční trubkové profily jsou zpracovávány na vláknových laserových strojích s přesností polohování ±0,05 mm. Inteligentní softwarové vykládání optimalizuje využití materiálu a snižuje množství odpadu na méně než 6 %.
-
CNC ohýbání trubek a zaoblení hran: Ocelové kulaté trubky Ø19 mm z materiálu Q195 jsou tvarovány pomocí CNC trubkových ohýbačů s pokročilou kompenzací pružného zpětného prohnutí, čímž vznikají hladké horní rukojeti bez neestetických vrásek. Současně jsou hrany perforovaných plechů zaobleny bezpřerušově, aby byly odstraněny ostré jehličky – tento konstrukční prvek sám o sobě zvýšil tuhost regálu přibližně o 30 %.
-
Postupné pletivo z drátu: Stampování :Montážní konzoly pro kolečka jsou zpracovávány na vysokorychlostních postupných razítkách, která dodržují přesné tolerance ±0,1 mm i při výrobním objemu 12 000 kusů.
-
6 os Robotické svařování :Aby se vyloučily chyby způsobené člověkem, jsou spoje rámu s košem a svislých prvků se základnou prováděny pomocí šesti-osých robotických MIG svařovacích linek. Tím se rozstřik omezuje na přísně kontrolovanou skrytou oblast, čímž se míra dodatečného zpracování snižuje na méně než 1 %.
-
Předúprava povrchu a práškové nátěry: Syrové vozíky procházejí důkladným procesem předúpravy povrchu: odmašťování → fosfátování → předpečení při teplotě 180 °C. Následně jsou dokončeny práškovým nátěrem z epoxidového a polyesterového směsi o tloušťce 60–80 µm a vypalovány při teplotě 190 °C. Speciálně navržené držáky zajistí, že každý svařovaný okraj je dosažitelný, čímž se úplně eliminuje potřeba dobarvování a zároveň se zaručuje, že výrobek bez problémů projde 48hodinovým testem střední solné mlhy bez výskytu červené rzi.

4. Přísná kontrola kvality (kontrolní seznam s 39 body)
Spolehlivost je pro dodavatele komerčních vozíků pro uskladnění nepodmíněnou požadavkem. Naše kvalitní systém certifikovaný podle normy ISO 9001 vyžaduje komplexní kontrolu 39 bodů, než je jakákoli dávka povolena k balení.
-
Rozměrová přesnost: Používáme souřadnicové měřicí stroje (CMM) pro výběrové kontroly vzorů svislých otvorů, abychom zajistili dokonalé vsunutí polic. Každý otvor pro upevnění koleček je ověřen pomocí kontrolních kalibračních nástrojů typu go/no-go.
-
Mechanická integrita: Šarže jsou podrobeny testu průhybu polic za zatížení 15 kg (přičemž průhyb nepřesahuje 1,5 mm), testu vytahování upevnění koleček za tahové zatížení 7 kgf (bez jakékoli deformace) a statickému zatěžovacímu testu kliky za zatížení 30 kg.
-
Vzhled a kvalita povrchové úpravy: Vynucujeme 100% vizuální kontrolu za intenzivního LED osvětlení 1000 lux, aby byly odmítnuty povrchy typu „pomerančová kůži“ nebo rozstříknutí. Tloušťka povlaku je ověřována měřicími přístroji a adhezní testy metodou řezu mřížkou se provádějí podle normy ISO 2409, třída 0. Na žádost zákazníka byly také uchovávány vzorky, které úspěšně absolvovaly prodloužený test postřiku solným roztokem trvající 96 hodin.
5. Výsledky projektu a koneční dodání
Díky proaktivní optimalizaci návrhu pro výrobu (DFM) a využití 6 automatických výrobních linek (s úrovní automatizace 80 %) Deeplink dodal výjimečnou hodnotu, která překročila očekávání zákazníka:
-
Výhoda: Konečná jednotková cena byla snížena o 8,3 % pod přísný horní limit stanovený zákazníkem.
-
Výtěžnost napoprvé: Bylo dosaženo vynikajícího výsledku 98,7 % v rámci celé výrobní série 12 000 kusů.
-
Balení a logistika: Košíky byly dodány v prostorově úsporné rozebíratelné (knock-down) konfiguraci. Každá součástka byla chráněna polyethylénovou pěnou uvnitř odolného pětivrstvého vlnitého kartonu, jenž byl navržen tak, aby vydržel pád z výšky 60 cm bez jakéhokoli poškození povrchového nátěru.
-
Úspěch zákazníka: Dosáhli jsme 100% dodací spolehlivosti v termínu, čímž evropský obchodní řetězec umístil tři po sobě jdoucí opakované objednávky bez nutnosti nové kvalifikace.
6. Nejčastější dotazy (FAQ)
Otázka: Jaké materiály jsou nejvhodnější pro výrobu válcovaných košíků se síťovým kovovým pláštěm? A:Silně doporučujeme použít svařovanou ocelovou trubku Q195 s nízkým obsahem uhlíku pro hlavní rámovou konstrukci díky její vynikající tažnosti a svařitelnosti. Pro perforované síťové košíky je ideální studeně válcovaný ocelový plech SPCC, který nabízí dokonalou rovnováhu mezi pevností a tvárností. Zinkovaná ocel je ideální pro skryté konstrukční části, například pro upevnění kolíků, aby se zabránilo neviditelné korozí.
Otázka: Může Deeplink přizpůsobit rozměry a nosnost vozíků s drátěnou mřížkou? A:Ano, samozřejmě. Jako přímá továrna na kovové výrobky podle specifikací OEM/ODM nám naše inženýrská skupina umožňuje upravit tloušťku trubek, změnit vzor otvorů v mřížce a vylepšit konstrukci spojovacích prvků tak, aby vyhovovaly požadovaným hodnotám zatížení – od standardních polic s nosností 15 kg až po těžké komerční police s nosností 50 kg na jednu úroveň.
Otázka: Jaká je obvyklá doba výroby pro kusové komerční kovové regály? A:Díky šesti automatickým výrobním linkám činí naše standardní doba výroby pouhých 35 dní. To zahrnuje 7 dní na výrobu a doladění prvního vzoru a následných 25 dní rychlé sériové výroby pro objemy až 12 000 kusů.
Jste připraveni zahájit svůj kusový kovový projekt? Pokud vaše katalogové zboží zahrnuje trubkové kovové rámy, drátěné košíky, lisované konzoly nebo složité sestavy s práškovým nátěrem – ať už jsou určeny pro úložné řešení na kuchyňské linky, obchodní výkladní skříně, lékařské vozíky nebo průmyslové skříně – společnost Cangzhou Deeplink je připravena je dodat. Pošlete nám prosím své výkresy nebo fyzické vzorky ještě dnes. Poskytneme vám zdarma analýzu DFM spolu s pevnou cenovou nabídkou do 48 hodin a první vzorky výrobků můžeme odeslat již za 7 dní.

 EN