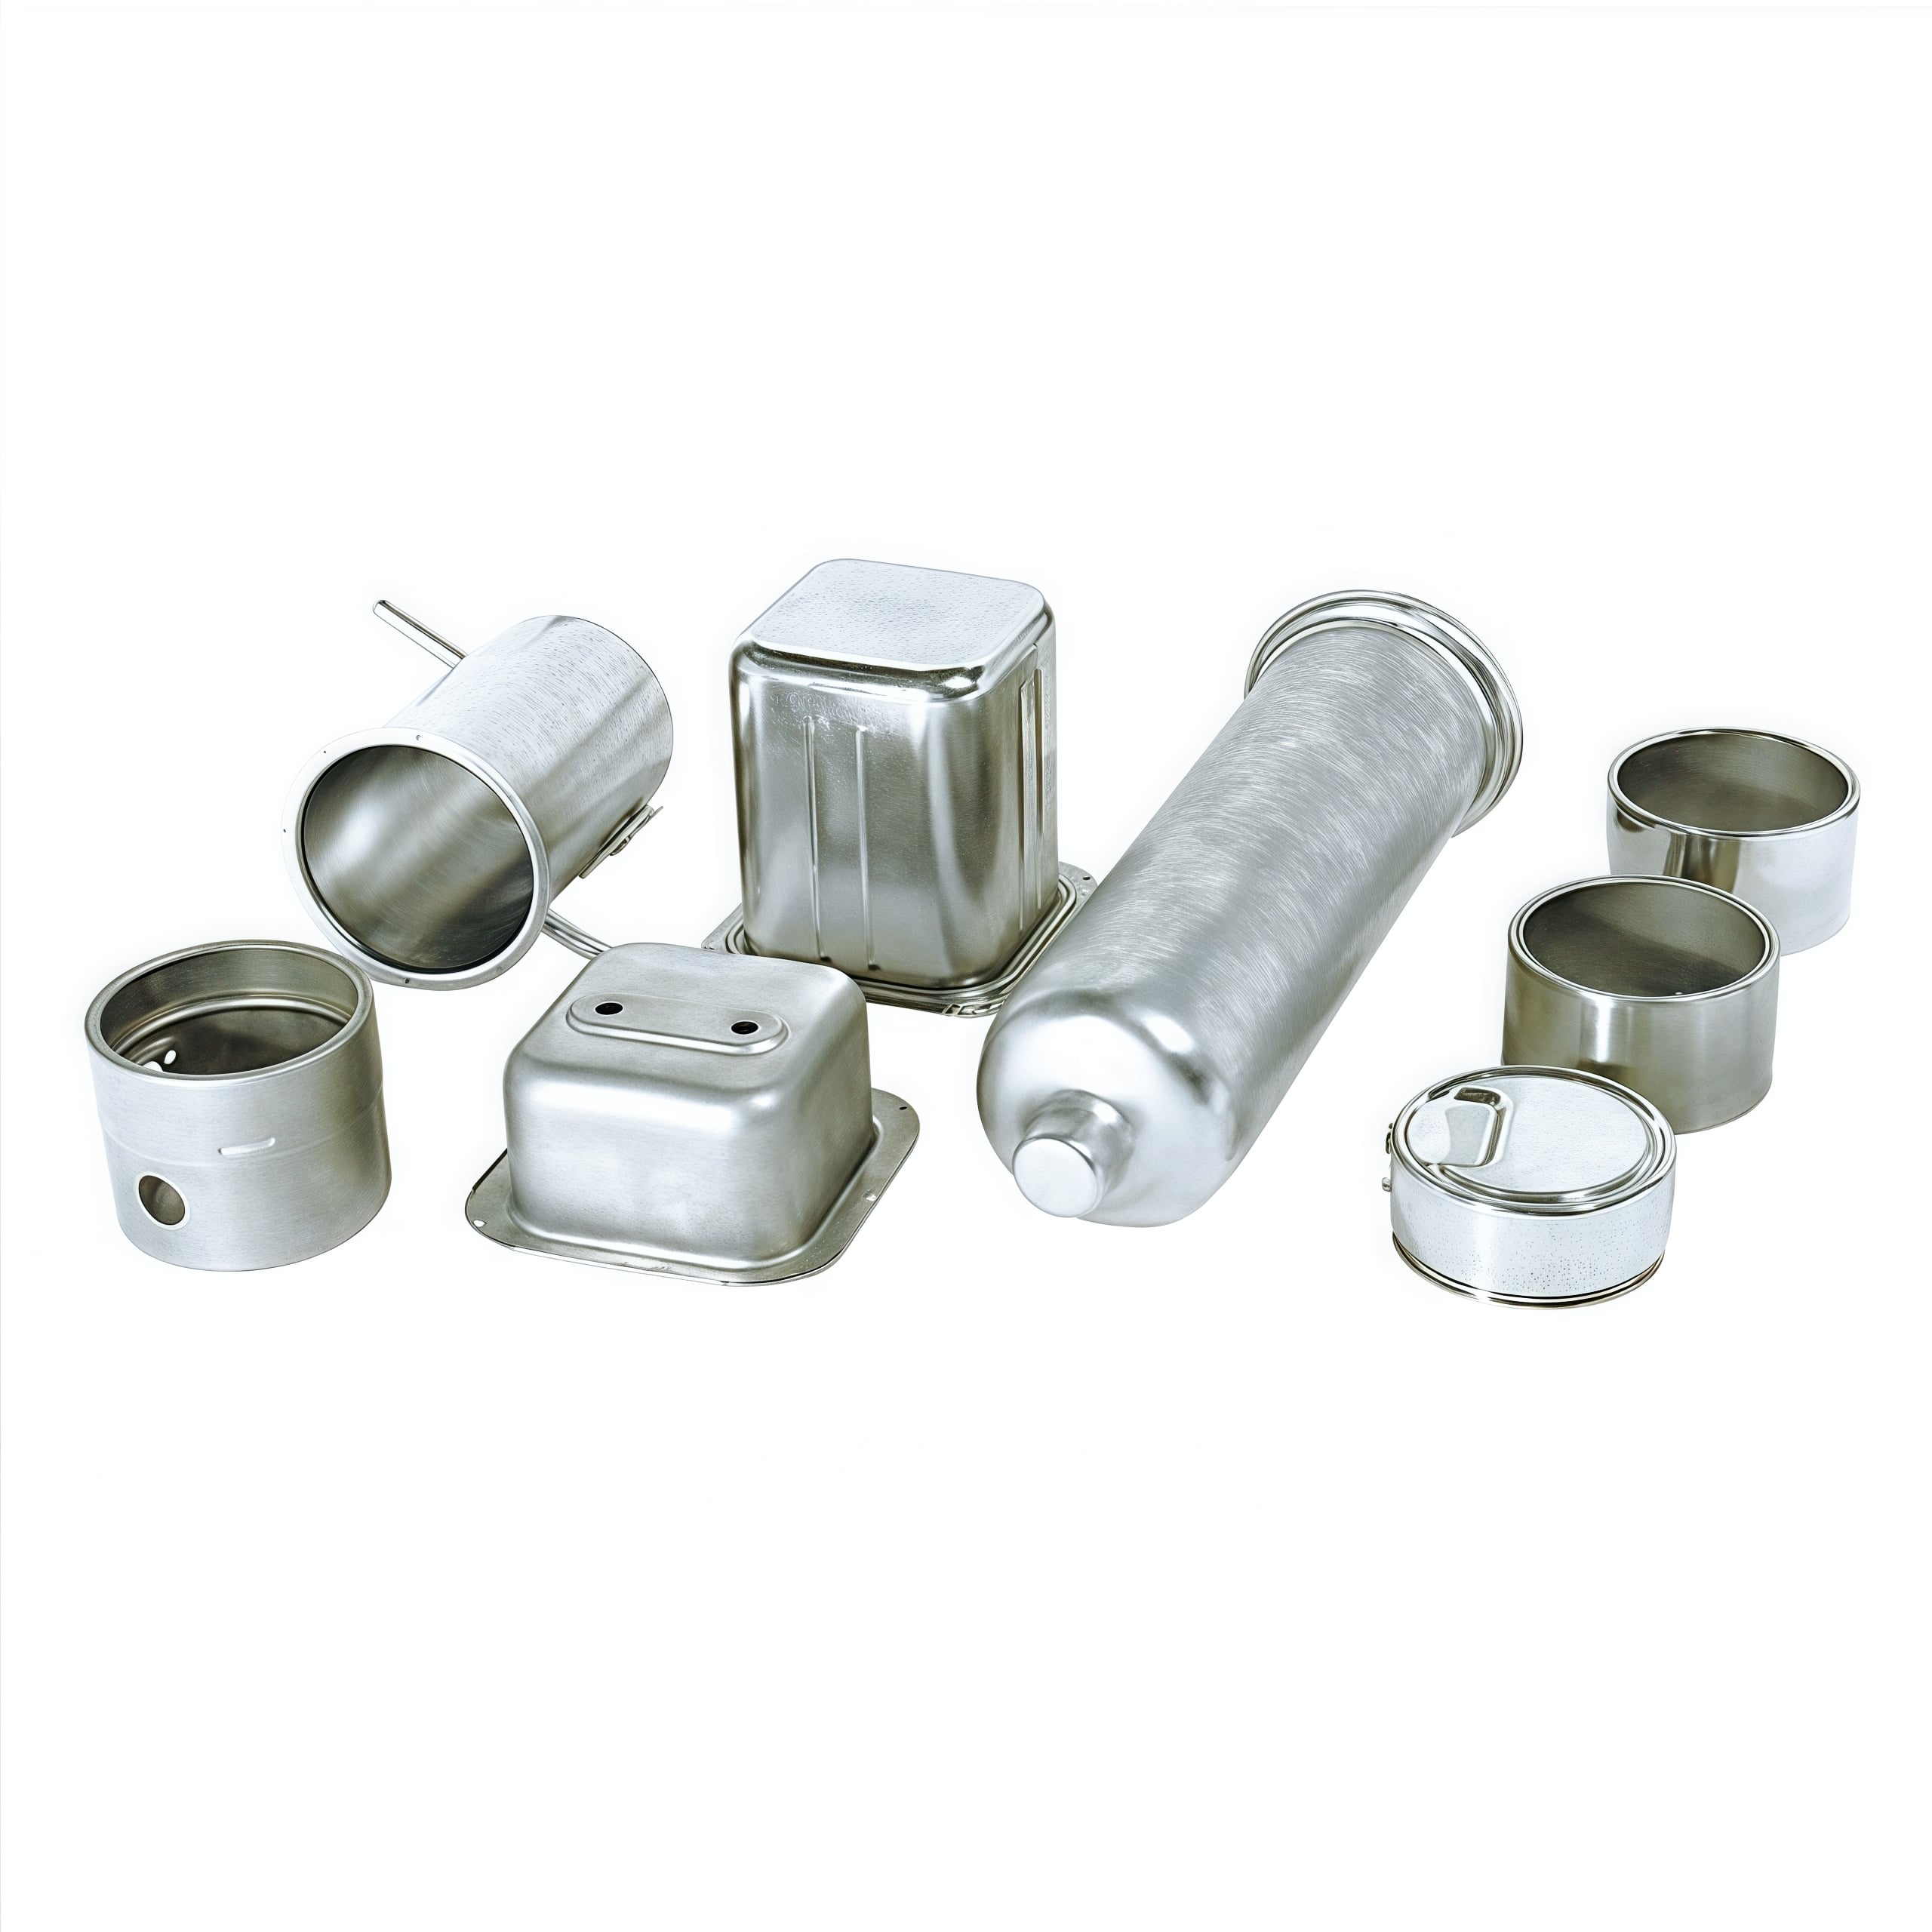
Vervaardiger: Cangzhou Deeplink Internasionale Voorsieningsketting Co., Ltd . Industriële Toepassing: Tuis- en Keukenopbergingsmiddels / Kommersiële Meubels / Kleinhandelstoerusting Kernprosesse wat toegepas is: Naukeurigheid Laser Snit · CNC-buisbuiging · Draadnetwerk-progressiewe Stempel · 6-as Robotiese Soldeer · Epoksie-poederverf
1. Projekoorsig en OEM-spesifikasies
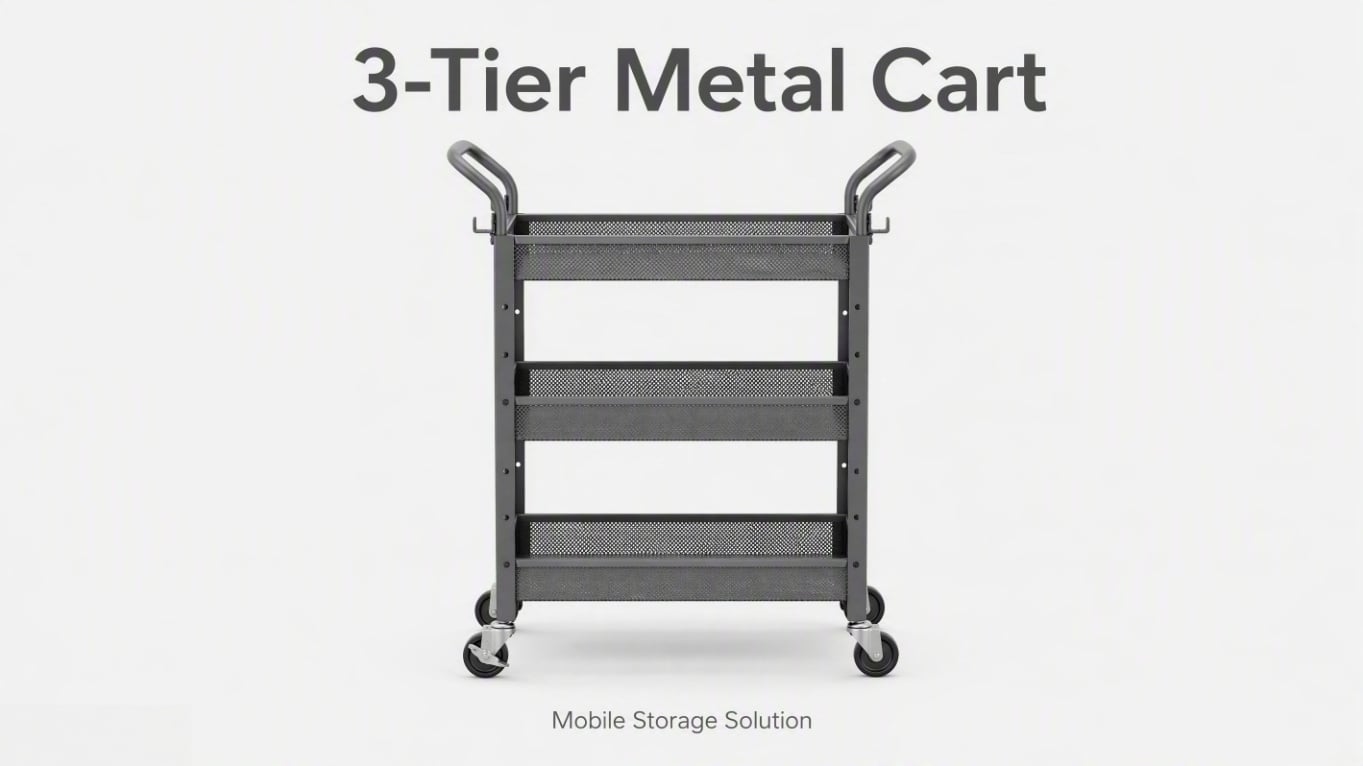
‘n Vooraanstaande Europese tuisgoederankleinhandelaar het saam met Deeplink gewerk om ‘n konseptuele tekening na massa-produksie oor te dra. Die doel was om ‘n spesiale beweegbare 3-vlak-metaaldraadnetwerknutsgoedkarretjie te vervaardig wat vir veelsydige toepassings ontwerp is – vanaf residensiële kombuise en kantoorpantries tot by eisevolle kleinhandelvoorraadkamers.
Die kliënt se doelwit was duidelik maar uitdagend: lewer ‘n hoogs stabiele, rolbare en korrosiebestand metaalopbergingsoplossing teen ‘n mededingende prys vir die massa-markkanaal. Om die produklanseringstydperk te bereik, is ‘n streng leweringsvenster van 35 dae vereis vir ‘n minimum bestellinghoeveelheid (MOQ) van 12 000 eenhede.
Belangrikste spesifikasies (opsomming)
-
Produktipe: 3-Vlak Metaaldraadnetwerknutsgoedkarretjie / Rolbare opbergingskarretjie
-
Gebruikte materiaal: Q195 laag-koolstof-gelasde staalbuis (raamwerk) en SPCC koudgewalste staalplaat (netkaste)
-
Laai-vermoë vereiste: 15 kg per rak, eweredig versprei (45 kg totaal), met streng kriteria vir geen sigbare defleksie by volle las nie.
-
Oppervlakafwerking: Eenvormige mat swart epoksie-polieser poeierdeklaag (60–80 µm DFT) met hoë skrape-weerstand.
-
Produksievolum: 12 000 eenhede per produksie-reeks.
-
Leertyd: 35 dae altesaam (7 dae vir eerste-artikel monster, 25 dae vir massa-produksie).
-
Kwaliteitsakrediterings: ISO 9001, ISO 14001, ISO 45001, SGS-geouditeer, RoHS- en REACH-volgens.
2. Kliënt se uitdagings & Deeplink se DFM-ingenieursoplossings
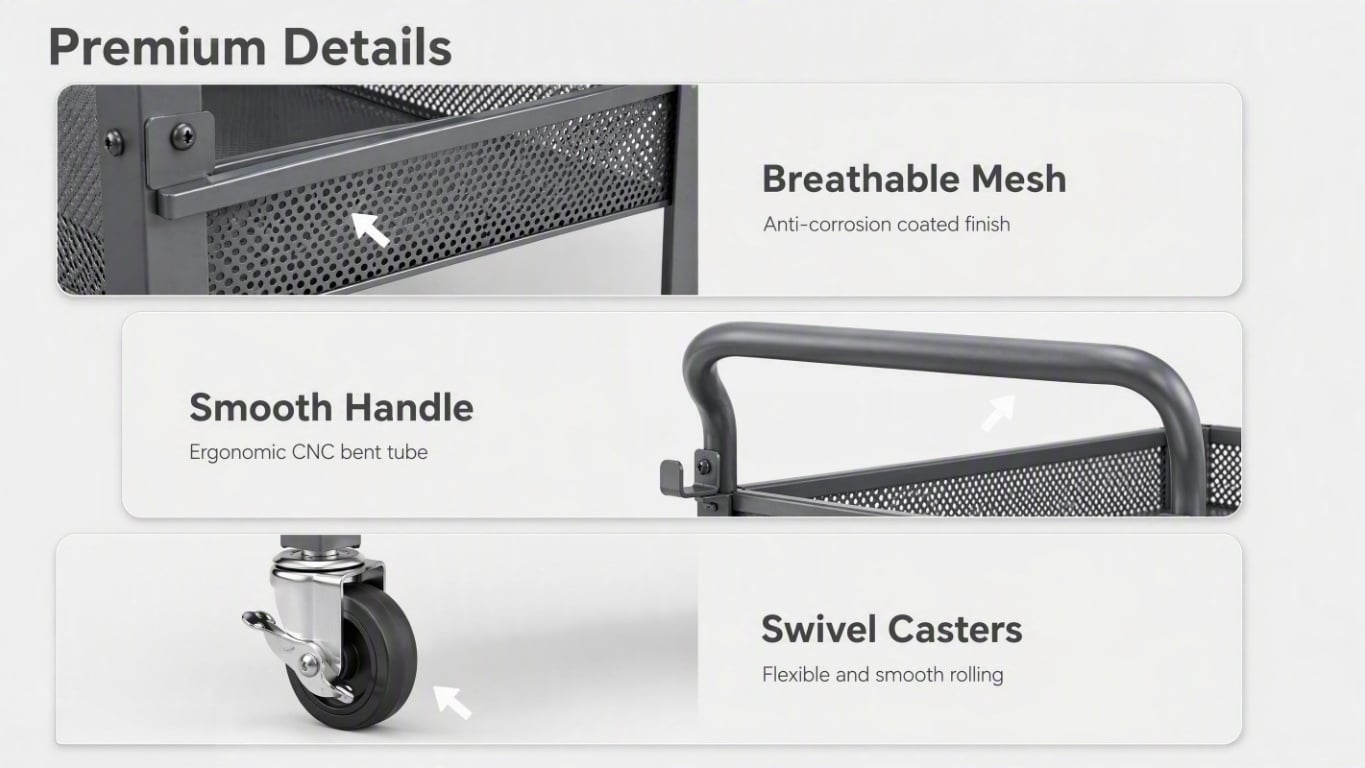
In hoë-volume B2B-metaalmeubelvervaardiging is die beheer van eenheidskoste terwyl strukturele integriteit behou word die uiteindelike toets van ’n verskaffer se vermoë. Die kliënt se aanvanklike tekening het vier ononderhandelbare vereistes ingesluit (laswaardering, oppervlakafwerking, stabile kartonbelading en ’n vasgestelde kostedak).
Ons ingenieurspan het ’n streng Ontwerp vir Vervaardigbaarheid (DFM)-ondersoek uitgevoer en drie kritieke bottelnekke opgelos voordat die gereedskap vrygestel is:
-
Uitdaging 1: Netvlakheid en Hittevervorming
-
Die probleem: ’n 350 × 500 mm geperforeerde staalbak het natuurlik ’n neiging om na laslas te vervorm. Vroeë prototipeloopstawe het ’n boog van 2–3 mm getoon wat deur die intense hitte van konvensionele puntlas bewerk word.
-
Deeplink se oplossing: Ons het dapper voorgestel om die puntgelasde net-na-raamhegting te vervang met vier presies gevormde lokasie-uitsteeksels op elke mandjieflens. Hierdie meganiese inklinkmetode het die net perfek plat gespan, wat die boogprobleem heeltemal opgelos het terwyl dit die handmatige monterings tyd met ongeveer 15 sekondes per eenheid verminder het.
-
Uitdaging 2: Lasvonke op estetiese oppervlaktes
-
Die probleem: Enige klein lasvonk of deurlas op die fyn draadnet sou dadelik deur die mat swart poederverf sigbaar wees, wat estetiese verwerping op die kleinhandelvloer sou veroorsaak.
-
Deeplink se oplossing: De aanvaarding van die nuwe geperste-klampontwerp het doeltreffend die behoefte aan termiese laswerk op die sigbare maasoppervlaktes uitgeskakel. Dit het gewaarborg dat daar geen spatsels of brandmerke was nie, en 'n foutlose afwerking wat regstreeks vir verkoop aan verbruikers gereed was.
-
Uitdaging 3: Loopwielaftrek-krag en beweeglikheid
-
Die probleem: Die onderste monteerbare beugels moes 'n vertikale aftrek-krag van 7 kgf betroubaar kan weerstaan sonder vervorming om te verseker dat die kar nie sou omslaan of wiele sou verloor by ongelyke drempels nie.
-
Deeplink se oplossing: Ons het 1,5 mm galvaniseerde staalstrookbeugels ontwerp wat deur 'n ses-stasie progressiewe mallingsproses gevorm is. Deur knip-, pons- en die insetting van selftappende klinknagels in een outomatiese proses te integreer, het ons maksimum duursaamheid en 'n aftrekweerstand bereik wat maklik die basiese vereiste oorskry het.
3. Einde-tot-einde metaalvervaardigingsproses
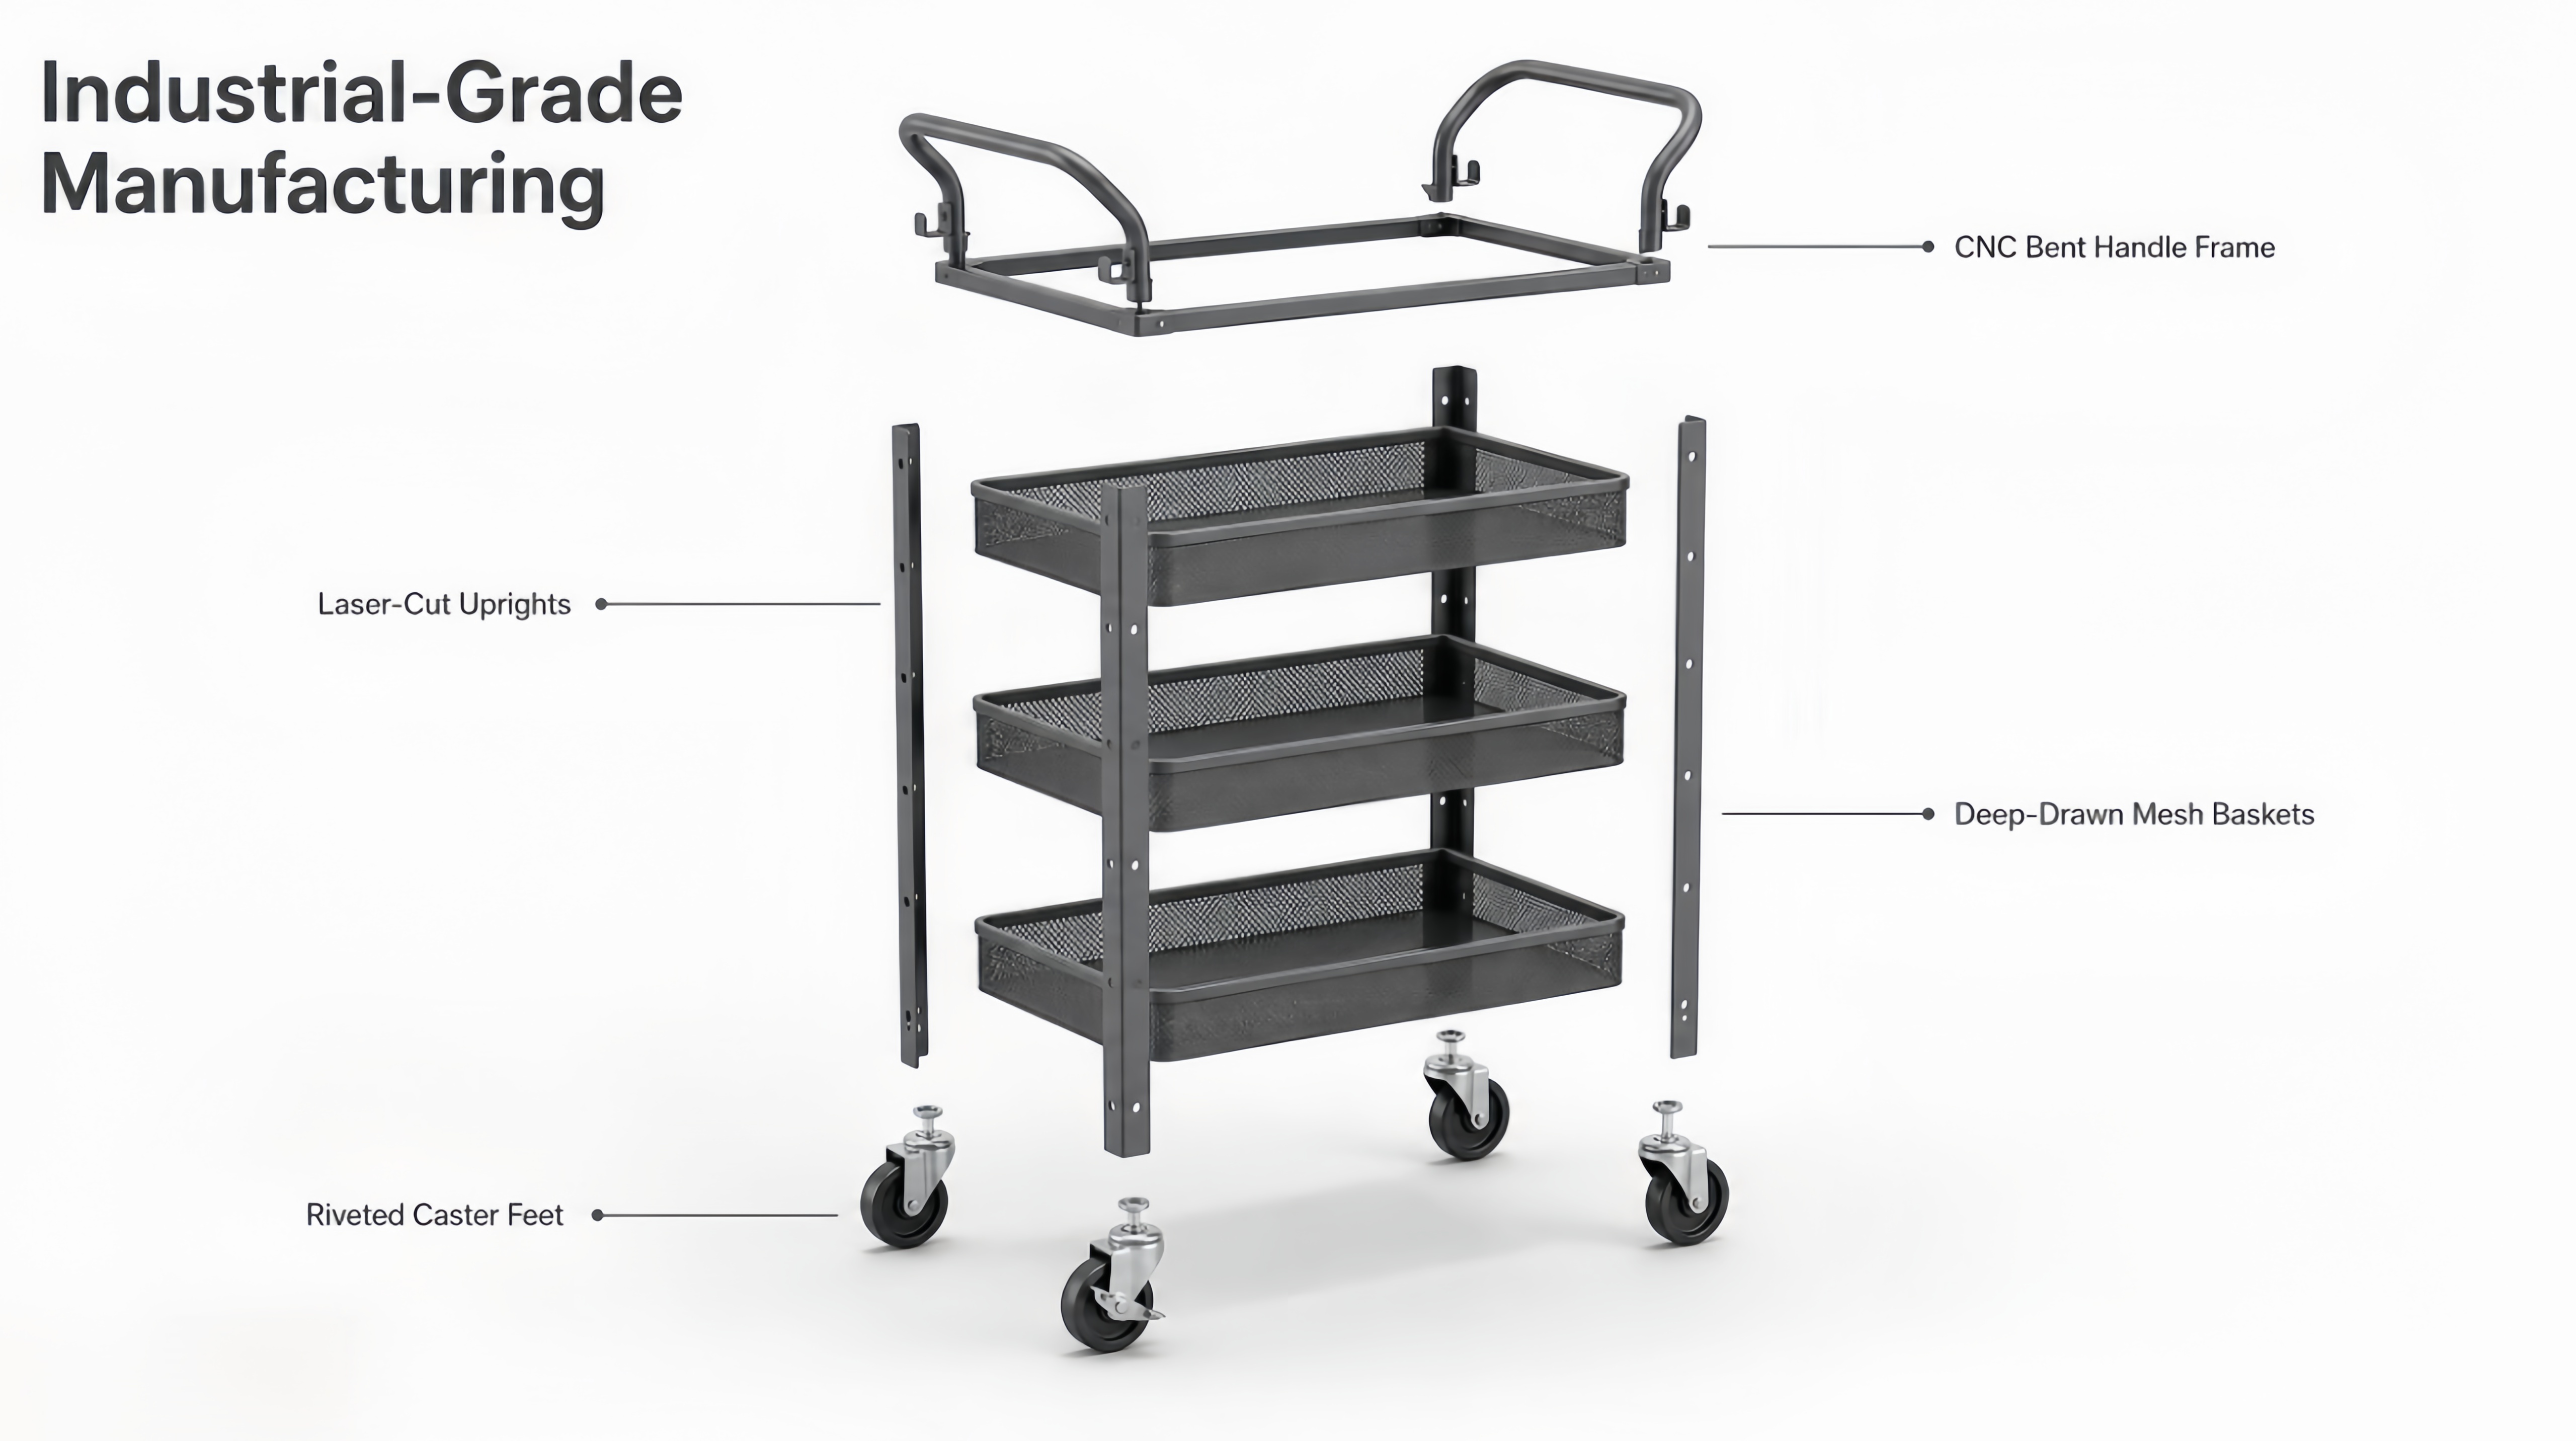
As 'n toegewyde spesialiseerde vervaardiger van metaaldraad rakke met 'n fasiliteit van 5 000 m² verseker ons geïntegreerde vermoëns naadlose gehaltebeheer vanaf roustaal tot by die finale verpakte houer.
-
Naukeurige laser-snyding :Vlak SPCC-blare en strukturele buisprofiel word op vesel-lasers met 'n posisioneringsakkuraatheid van ±0,05 mm bewerk. Intelligente sagteware-uitstansel het ons materiaalopbrengs geoptimaliseer en die afvalkoers tot onder 6% verminder.
-
CNC-buisbuig- en randrolproses: Die Ø19 mm Q195-staalronde buis word gevorm met behulp van CNC-buisbuigmashines met gevorderde veerterugkompensasie, wat gladde boonste handvatsels sonder onaantreklike rimpels lewer. Terselfdertyd word die rande van die geperforeerde blare naadloos gerol om skerp splinters te verwyder — 'n strukturele verbetering wat die rakstydigheid alleen al met ongeveer 30% verhoog het.
-
Voortspringsdraadnetwerk Stempel :Wieletrekkermonteerhouers word deur 'n hoëspoedvoortspringsmal gevoer wat noukeurige toleransies van ±0,1 mm konsekwent handhaaf, selfs by 'n volume van 12 000 eenhede.
-
6-As Robotiese Soldeer :Om menslike foute uit te skakel, word raam-na-korfbak- en regop-na-basis-verbindings deur 6-as robotiese MIG-lastelselle uitgevoer. Dit beperk vonke tot ’n streng beheerde verborge area, wat herwerkingskoers na minder as 1% verminder.
-
Oppervlakvoorbehandeling en poeierverf: Die rou karre ondergaan ’n grondige oppervlakvoorbereidingsproses: Ontvetting → Fosfatering → 180°C voorverhitting. Hulle word dan afgemaak met ’n 60–80 µm epoksie-polieseter poeierlaag en by 190°C gebrand. Spesiaalontwerpte rakmonteerstukke verseker dat elke gelaste rand bereik kan word, wat aanvanklike opwerkings heeltemal uitskakel en verseker dat die produk maklik ’n 48-uur neutrale soutspuittoets sonder rooi roes slaag.

4. Streng gehandhaafde gehaltebeheer (39-punt KAG-toets)
Betroubaarheid is nie onderhandelbaar vir kommersiële bergkarverskaffers nie. Ons ISO 9001-gesertifiseerde gehaltebestel vereis ’n omvattende 39-punt inspeksie voordat enige partjie vir verpakking goedgekeur word.
-
Dimensionele akkuraatheid: Ons gebruik Koördinaatmeetmasjiene (CMM) vir steekproeftoetse op regop gatpatrone om te verseker dat die rakke perfek gly. Gaan/nie-gaan-meters bevestig elke wielhouer-gat.
-
Meganiese integriteit: Partye ondergaan ’n rakdefleksietoets by 15 kg (met ’n maksimum boog van < 1,5 mm), ’n wielhouer-uittrektoets by 7 kgf (sonder enige vervorming), en ’n handvashorisontale-las-toets by 30 kg.
-
Kosmetiese & Laaguitstekendheid: Ons dwing ’n 100% visuele inspeksie onder intensiewe 1000-lux LED-belysing af om “orange peel”-teksture of spatsels uit te sluit. Filmdikte word deur meters bevestig, en kruis-sny-hegtingstoetse word volgens ISO 2409, graad 0-norme uitgevoer. Behoude monsters het ook ’n uitgebreide 96-uur soutspuit-toets met sukses voltooi op versoek van die kliënt.
5. Projekresultate & Finale Lewerings
Deur proaktiewe DFM-optimalisering en die benutting van 6 outomatiese lyne (wat teen 80% outomatisering loop), het Deeplink buitengewone waarde gelewer wat die verwagtinge van die kliënt oorskry het:
-
Koste-effektiwiteit: Die finale eenheidkoste is verminder na 8,3% onder die kliënt se streng teikenplafon.
-
Eerste-slag-uitset: ‘n Uitstekende 98,7% is behaal oor die hele 12 000-eenheid-produksie-loop.
-
Verpakking & Logistiek: Kaarde is in ‘n ruimtebesparende platverpak-ontbygkonfigurasie versend. Elke komponent is beskerm deur PE-skuim binne ‘n stewige 5-laag golfkartonhouer, wat ontwerp is om ‘n 60 cm valtoets sonder enige bedekkingsbeskadiging te oorleef.
-
Kliëntsukses: Ons het ‘n 100% betydende versendingstyd gehaal, wat gelei het tot die Europese kleinhandelaar wat drie agtereenvolgende herhaalde bestellings plaas sonder dat herkwalifikasie nodig was.
6. Gewilde Vrae (GV)
V: Watter materiale is die beste vir die vervaardiging van rolmetaalnetwerkbergingkaarde? A:Ons aanbeveel ten sterkste Q195 lae-koolstof-gelasde staalpyp vir die hoofraam as gevolg van sy uitstekende vervormbaarheid en lasbaarheid. Vir die geperforeerde maasmandjies verskaf SPCC koudgewalste staalplaat die perfekte balans tussen sterkte en vormbaarheid. Gegalvaniseerde staal is ideaal vir verborge strukturele dele, soos rolhouers, om onsigbare korrosie te voorkom.
V: Kan Deeplink die afmetings en lasvermoë van nutsdraadmandjies aanpas? A:Absoluut. As 'n direkte OEM/ODM-metaalvervaardigingsfabriek kan ons ingenieurspan buis-diktes aanpas, maas-perforasiepatrone wysig en steunontwerpe verbeter om spesifieke lasgraderings te bereik—vanaf standaard 15 kg rakke tot swaarlas 50 kg per vlak vir kommersiële vereistes.
V: Wat is die tipiese produsietyd vir aangepaste kommersiële metaalrakstelsels? A:Ondersteun deur 6 outomatiese vervaardigingslyne, is ons standaard lewertermyn net 35 dae. Dit sluit in 7 dae om eerste-artikel monsters te vervaardig en te verfyn, gevolg deur ’n 25-dae vinnige massa-aflewering siklus vir volumes tot 12 000 eenhede.
Klaar om u aangepaste metaalprojek te begin? As u produkkatalogus buisvormige metaalraamwerke, draadnetwerkmandjies, gestanseerde beugels of ingewikkelde poeiergelaaide samestellings insluit—of dit nou bedoel is vir kombuisberging, kleinhandelstoerusting, mediese nutskarre of industriële behuisinge—dan is Cangzhou Deeplink toegerus om te lewer. Stuur asseblief vandag nog u tekeninge of fisiese monsters na ons. Ons verskaf ’n gratis DFM-analise saam met ’n vasgestelde prysbepaling binne 48 ure, en kan eerste-artikel monsters binne sowat 7 dae afsend.

 EN