Producent: Cangzhou Deeplink International Supply Chain Co., Ltd . Industrielle anvendelser: Hjem og køkkenopbevaring / erhvervsorienteret møbeldesign / detailhandelsudstyr Kerneprocesser anvendt: Nøjagtighed Laser Skæring · CNC-rørbugning · trådnet-progressive Stempling · 6-akse Robotisk Svarmning · epoxy-pulverlakering
1. Projektoversigt og OEM-specifikationer
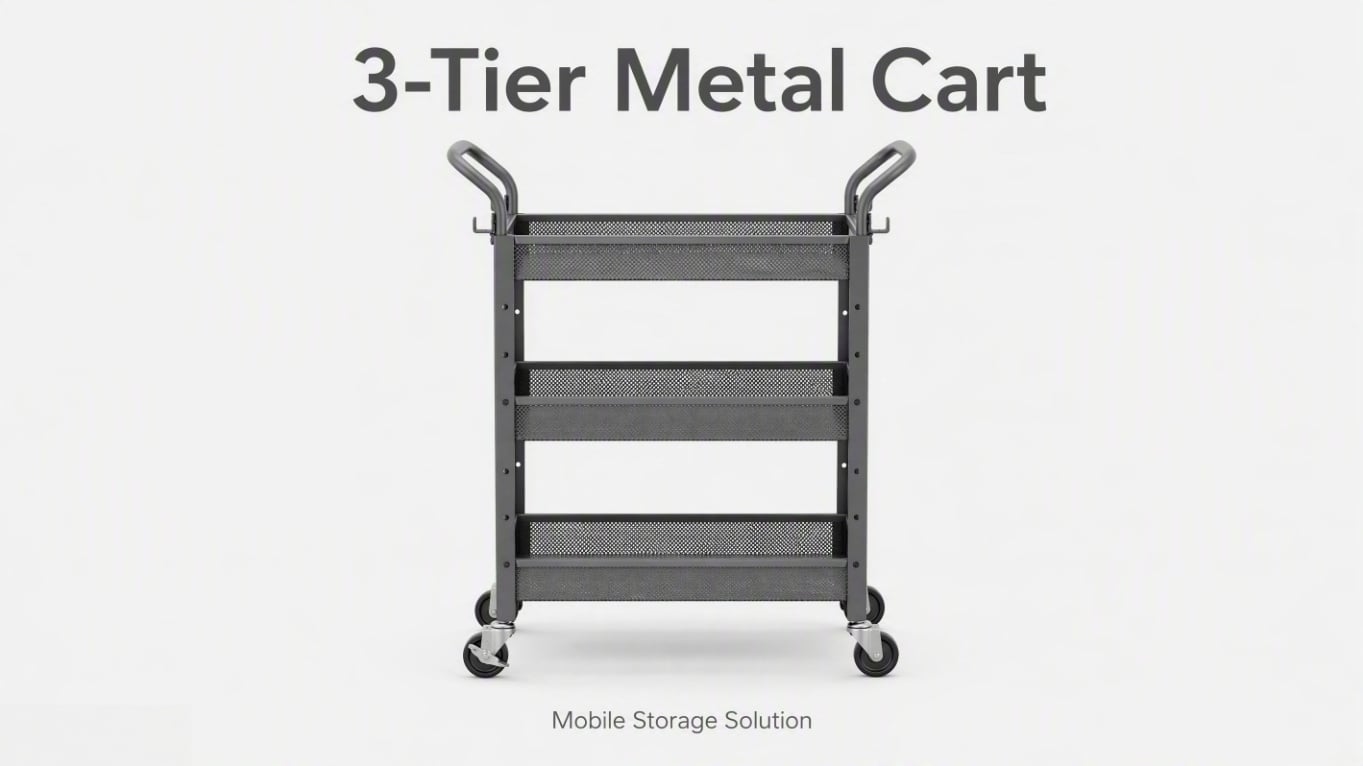
En ledende europæisk detailhandler inden for hjemmehandelsprodukter samarbejdede med Deeplink om at omdanne en koncepttegning til masseproduktion. Målet var at fremstille en brugerdefineret mobil 3-niveau metaltrådnetværksvogn, designet til alsidig brug – fra private køkkener og kontorpantrier til krævende detailhandelslager.
Kundens målsætning var tydelig, men udfordrende: levere en yderst stabil, rullebar og korrosionsbestandig metalopbevaringsløsning til en konkurrencedygtig pris på massemarkedskanalen. For at overholde produktlanceringstidspunktet blev der fastsat en streng leveringsfrist på 35 dage for en minimumsordremængde (MOQ) på 12.000 enheder.
Nøglespecifikationer (på et blik)
-
Produkttype: 3-niveau metaltrådnetværksvogn / rullende opbevaringsvogn
-
Brugt materiale: Q195 lav-kulstof svejset stålrør (ramme) og SPCC koldvalset stålplade (netkurve)
-
Krav til bæreevne: 15 kg pr. hylde jævnt fordelt (i alt 45 kg), med strenge krav om nul synlig udbøjning ved fuld belastning.
-
Overfladebehandling: Enkel, mat sort epoxy-polyester pulverlak (60–80 µm DFT) med høj skrabefasthed.
-
Produktionsmængde: 12.000 enheder pr. serie.
-
Leveringstid: i alt 35 dage (7 dage til første-prototypeprøve, 25 dage til masseproduktion).
-
Kvalitetscertifikater: ISO 9001, ISO 14001, ISO 45001, SGS-auditeret, RoHS- og REACH-overensstemmende.
2. Kundeudfordringer og Deeplinks DFM-tekniske løsninger
I fremstilling af metal-møbler til B2B-markedet i høj volumen er kontrol af stykpriser samtidig med opretholdelse af strukturel integritet den endelige test af en leverandørs kompetence. Kundens oprindelige tegning indeholdt fire ubørlige krav (bæreevne, overfladebehandling, stabilitet ved transport i karton, samt en fastlagt maksimal pris).
Vores ingeniørteam udførte en omhyggelig Design for Manufacturability (DFM)-gennemgang og løste tre kritiske flaskehalse, inden værktøjerne blev fremsendt:
-
Udfordring 1: Netplanhed og varmedeformation
-
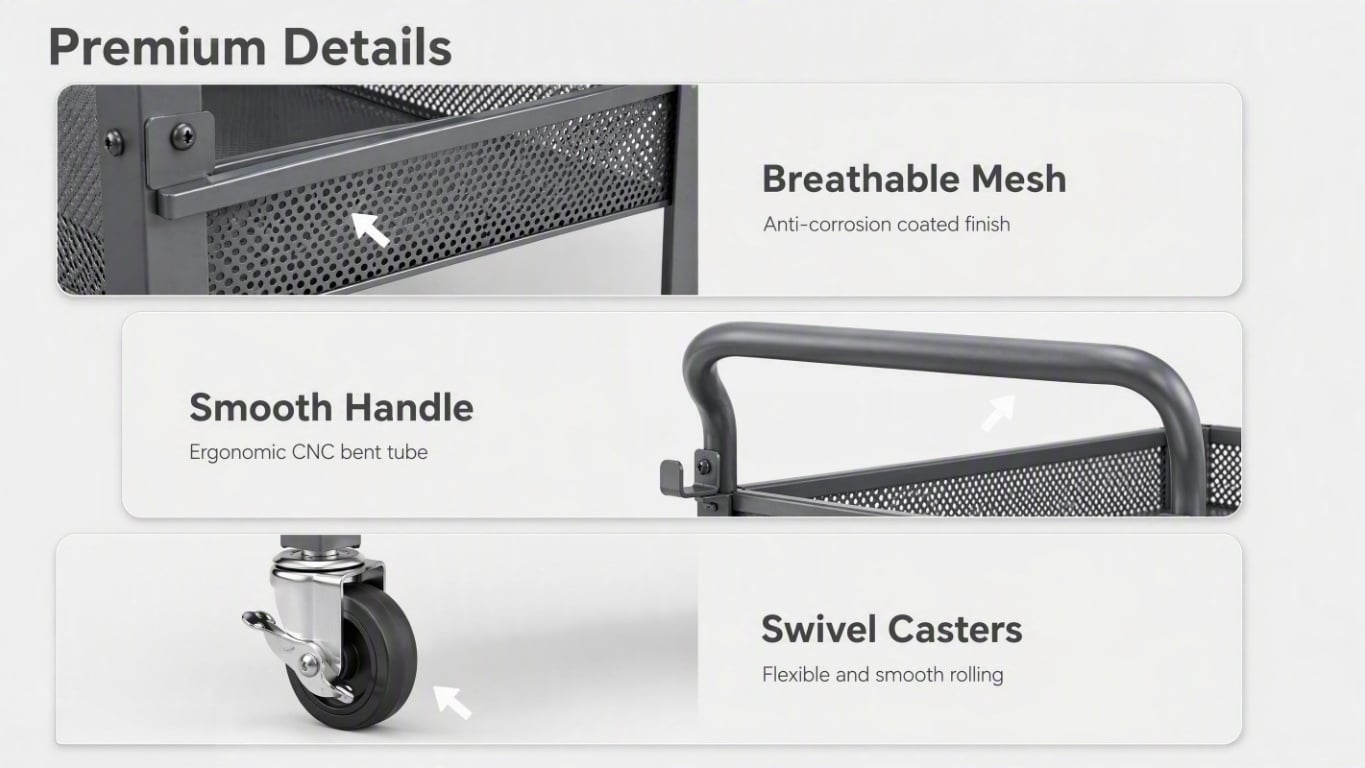
Problemstillingen: En perforeret stålbræt med målene 350 × 500 mm har naturligt tendens til at deformere sig efter svejsning. Tidlige prototypeforsøg viste 2–3 mm buet form som følge af den intense varme fra konventionel punktsvejsning.
-
Deeplinks løsning: Vi foreslog dristigt at erstatte punktsvejset fastgørelse af net til ramme med fire præcist trykformede justeringsnæser på hver kurvflanke. Denne mekaniske sammenkoblingsmetode spændte nettet perfekt fladt, hvilket fuldstændigt eliminerede buet-formen og samtidig reducerede manuel monteringstid med ca. 15 sekunder pr. enhed.
-
Udfordring 2: Svejssprøjt på kosmetiske overflader
-
Problemstillingen: Enhver mindre svejssprøjt eller gennemburning på det fine trådnet ville straks blive synlig gennem den mat sorte pulverlak, hvilket ville udløse kosmetisk afvisning i butikken.
-
Deeplinks løsning: Ved at anvende den nye presseklods-design blev behovet for varmesvejsning på de synlige gitterflader effektivt elimineret. Dette sikrede nul sprøjt, nul forbrændingsmærker og en fejlfri finish, klar til direkte salg til forbrugeren.
-
Udfordring 3: Støttehjuls trækudad-kraft og mobilitet
-
Problemstillingen: De nederste monteringsbeslag skulle pålideligt holde en lodret trækudad-kraft på 7 kgf uden deformation for at sikre, at kurven ikke væltede eller mistede hjul ved ujævne trin.
-
Deeplinks løsning: Vi udviklede beslag af galvaniseret stålplade med en tykkelse på 1,5 mm, fremstillet ved hjælp af en 6-stationers progressiv dies. Ved at integrere blanking, perforering og indsatte gevindnittede riveter i én automatisk proces opnåede vi maksimal holdbarhed og en trækudad-modstand, der nemt overgik basiskravet.
3. Metalbearbejdning fra A til Z
Som en dedikeret producent af metaltrådsstativ med brugerdefinerede løsninger, der driver en facilitet på 5.000 m², sikrer vores integrerede kompetencer en problemfri kvalitetskontrol fra råstål til den endelige pakket karton. Vores stærkt automatiserede arbejdsgang omfatter:
-
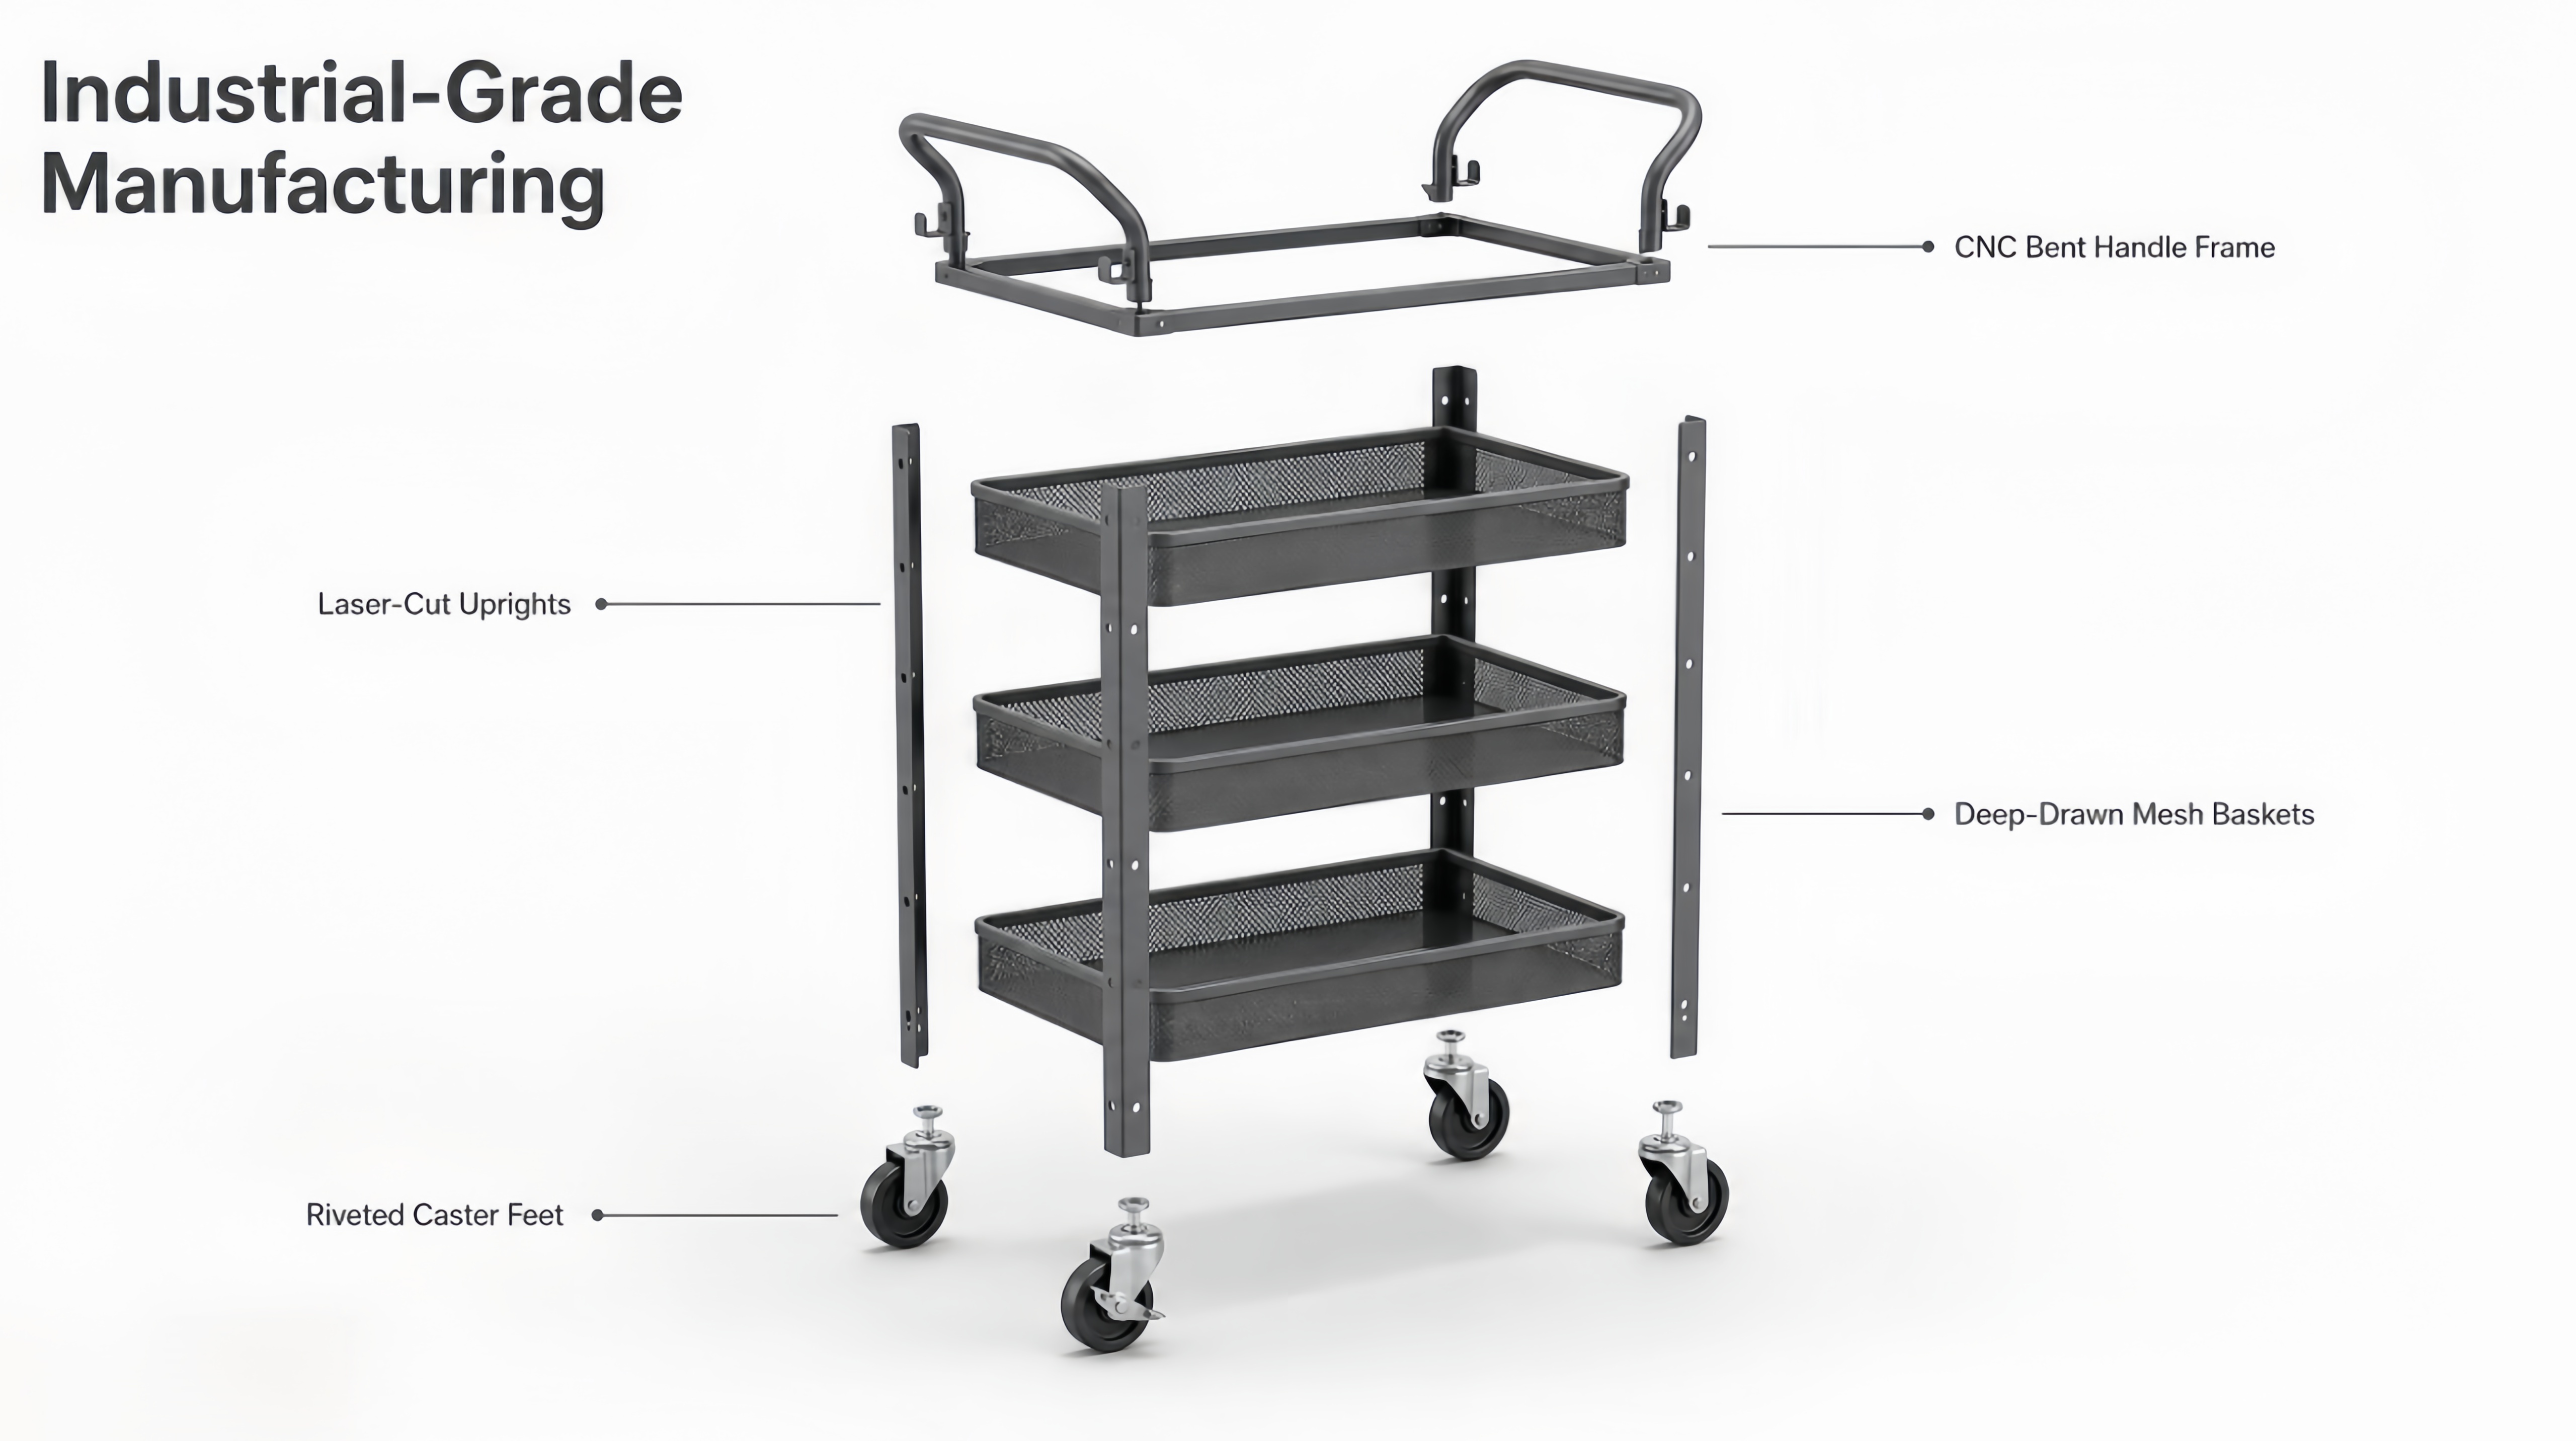
Præcisionslaser skæring :Flade SPCC-plader og strukturelle rørprofiler bearbejdes på fiberlaser med en positionsnøjagtighed på ±0,05 mm. Intelligente softwarenesteringsløsninger optimerer vores materialeudnyttelse og reducerer spildprocenten til under 6 %.
-
CNC-rørbøjning og kantrulning: Runde Q195-stålrør med en diameter på 19 mm formes ved hjælp af CNC-rørbøjningsmaskiner med avanceret kompensation for fjederretur, hvilket giver glatte overhåndtag uden uæstetiske folder. Samtidig rulles kanterne på perforerede plader sømløst for at fjerne skarpe spåner – en strukturel forbedring, der alene øger hyldeens stivhed med cirka 30 %.
-
Progressiv trådnet Stempling :Hjulmonteringsbeslag gennemgår en højhastighedsprogressiv dies, som konsekvent opretholder stramme tolerancer på ±0,1 mm, selv ved en produktionsmængde på 12.000 enheder.
-
6-akse Robotisk Svarmning :For at undgå menneskelige fejl udføres forbindelserne mellem ramme og kurv samt mellem opretstående dele og bund af 6-akset robotbaseret MIG-svejseanlæg. Dette begrænser sprøjt til en strengt kontrolleret skjult zone og reducerer omarbejdsraterne til under 1 %.
-
Overfladeforbehandling og pulverlakning: De rå kurve gennemgår en grundig overfladeforberedelsesproces: Fjernelse af fedt → Fosfatbelægning → Forbaking ved 180 °C. Derefter påføres de en 60–80 µm epoxy-polyester pulverlakbelægning og hermetisk tørres ved 190 °C. Særligt udformede reolskifter sikrer, at hver svejet kant er tilgængelig, hvilket fuldstændigt eliminerer behovet for efterbehandling og sikrer, at produktet nemt består en 48-timers neutral salt-spray-test uden rød rust.

4. Streng kvalitetskontrol (39-punkts QA-kontrol)
Pålidelighed er ikke forhandlingsbar for leverandører af kommercielle opbevaringskurve. Vores ISO 9001-certificerede kvalitetssystem kræver en omfattende 39-punktsinspektion, inden en hvilken som helst parti godkendes til emballage.
-
Dimensionelt nøjagtighed: Vi bruger koordinatmålemaskiner (CMM) til stikprøvekontrol af lodrette huller for at sikre, at hylderne glider perfekt ind. Go/no-go-måleinstrumenter verificerer alle hjulmonteringshuller.
-
Mekanisk integritet: Partier gennemgår en hyldedeflektionstest ved 15 kg (med bibeholdelse af < 1,5 mm buet form), en test af hjulbeslagets trækstyrke ved 7 kgf (uden deformation) samt en statisk belastningstest af håndtaget ved 30 kg.
-
Overflade- og belægningskvalitet: Vi kræver 100 % visuel inspektion under intens LED-belysning på 1000 lux for at afvise appelsinskalstruktur eller sprøjt. Filmtykkelsen kontrolleres med måleinstrumenter, og krydsriffel-adhæsionstests udføres i henhold til ISO 2409, klasse 0. Bevarede prøver har også bestået en udvidet salt-spray-test på 96 timer efter kundens anmodning.
5. Projektresultater og endelig levering
Gennem proaktiv DFM-optimering og udnyttelse af 6 automatiserede produktionslinjer (med 80 % automatisering) leverede Deeplink ekstraordinær værdi, der overgik kundens forventninger:
-
Omkostningseffektivitet: Den endelige stykpris blev nedsat til 8,3 % under kundens strenge målgrænse.
-
Førsteigennemløbsudbytte: Opnåede en fremragende 98,7 % over hele den 12.000-enheder store produktionsrække.
-
Emballage og logistik: Vognene blev fragtet i en pladsbesparende fladpakke-knok-down-konfiguration. Hver komponent blev beskyttet af PE-svamp inden i en kraftig 5-lags corrugerede papkasse, der var konstrueret til at overleve et faldtest fra 60 cm uden skade på belægningen.
-
Kundesucces: Vi opnåede en 100 % leveringstidsholdning, hvilket resulterede i, at den europæiske detailhandler afgav tre på hinanden følgende genbestillinger uden behov for genkvalificering.
6. Ofte Stillede Spørgsmål (FAQ)
Spørgsmål: Hvilke materialer er bedst egnet til fremstilling af rullende metalgitteropbevaringsvogne? A:Vi anbefaler kraftigt Q195 lavkulstof svejste stålrør til hovedrammen på grund af dets fremragende duktilitet og svejseegenskaber. Til perforerede gitterkurve er SPCC koldvalsede stålplader det optimale valg, da de tilbyder den perfekte balance mellem styrke og formbarhed. Galvaniseret stål er ideelt til skjulte konstruktionsdele, såsom hjulbeslag, for at forhindre usynlig korrosion.
Q: Kan Deeplink tilpasse dimensionerne og lastkapaciteten for wiremesh-vognsystemer? A:Absolut. Som en direkte OEM/ODM-metalbearbejdningsfabrik kan vores ingeniørteam justere rørrykkelser, ændre maskemønstre og forbedre beslagdesigns for at opfylde specifikke lastklassificeringer – fra standardhyldepladser med 15 kg op til heavy-duty-kommercielle krav på 50 kg pr. niveau.
Q: Hvad er den typiske produktionslevertid for tilpassede kommercielle metalhyldeenheder? A:Støttet af 6 automatiserede produktionslinjer er vores standardlevertid kun 35 dage. Dette omfatter 7 dage til fremstilling og forfining af første-prototypeprøver, efterfulgt af en 25-dages hurtig masseproduktionscyklus for mængder op til 12.000 enheder.
Er du klar til at starte dit tilpassede metalprojekt? Hvis din produktkatalog omfatter rørformede metalrammer, trådnetkurve, støbte beslag eller komplekse pulverlakerede samlinger – uanset om de er beregnet til køkkenopbevaring, detailhandelsudstyr, medicinske brugsvogne eller industrielle omslutninger – er Cangzhou Deeplink klar til at levere. Send os dine tegninger eller fysiske prøver i dag. Vi leverer en gratis DFM-analyse sammen med et fast prisbud inden for 48 timer og kan afsende førsteartikelprøver allerede efter blot 7 dage.

 EN