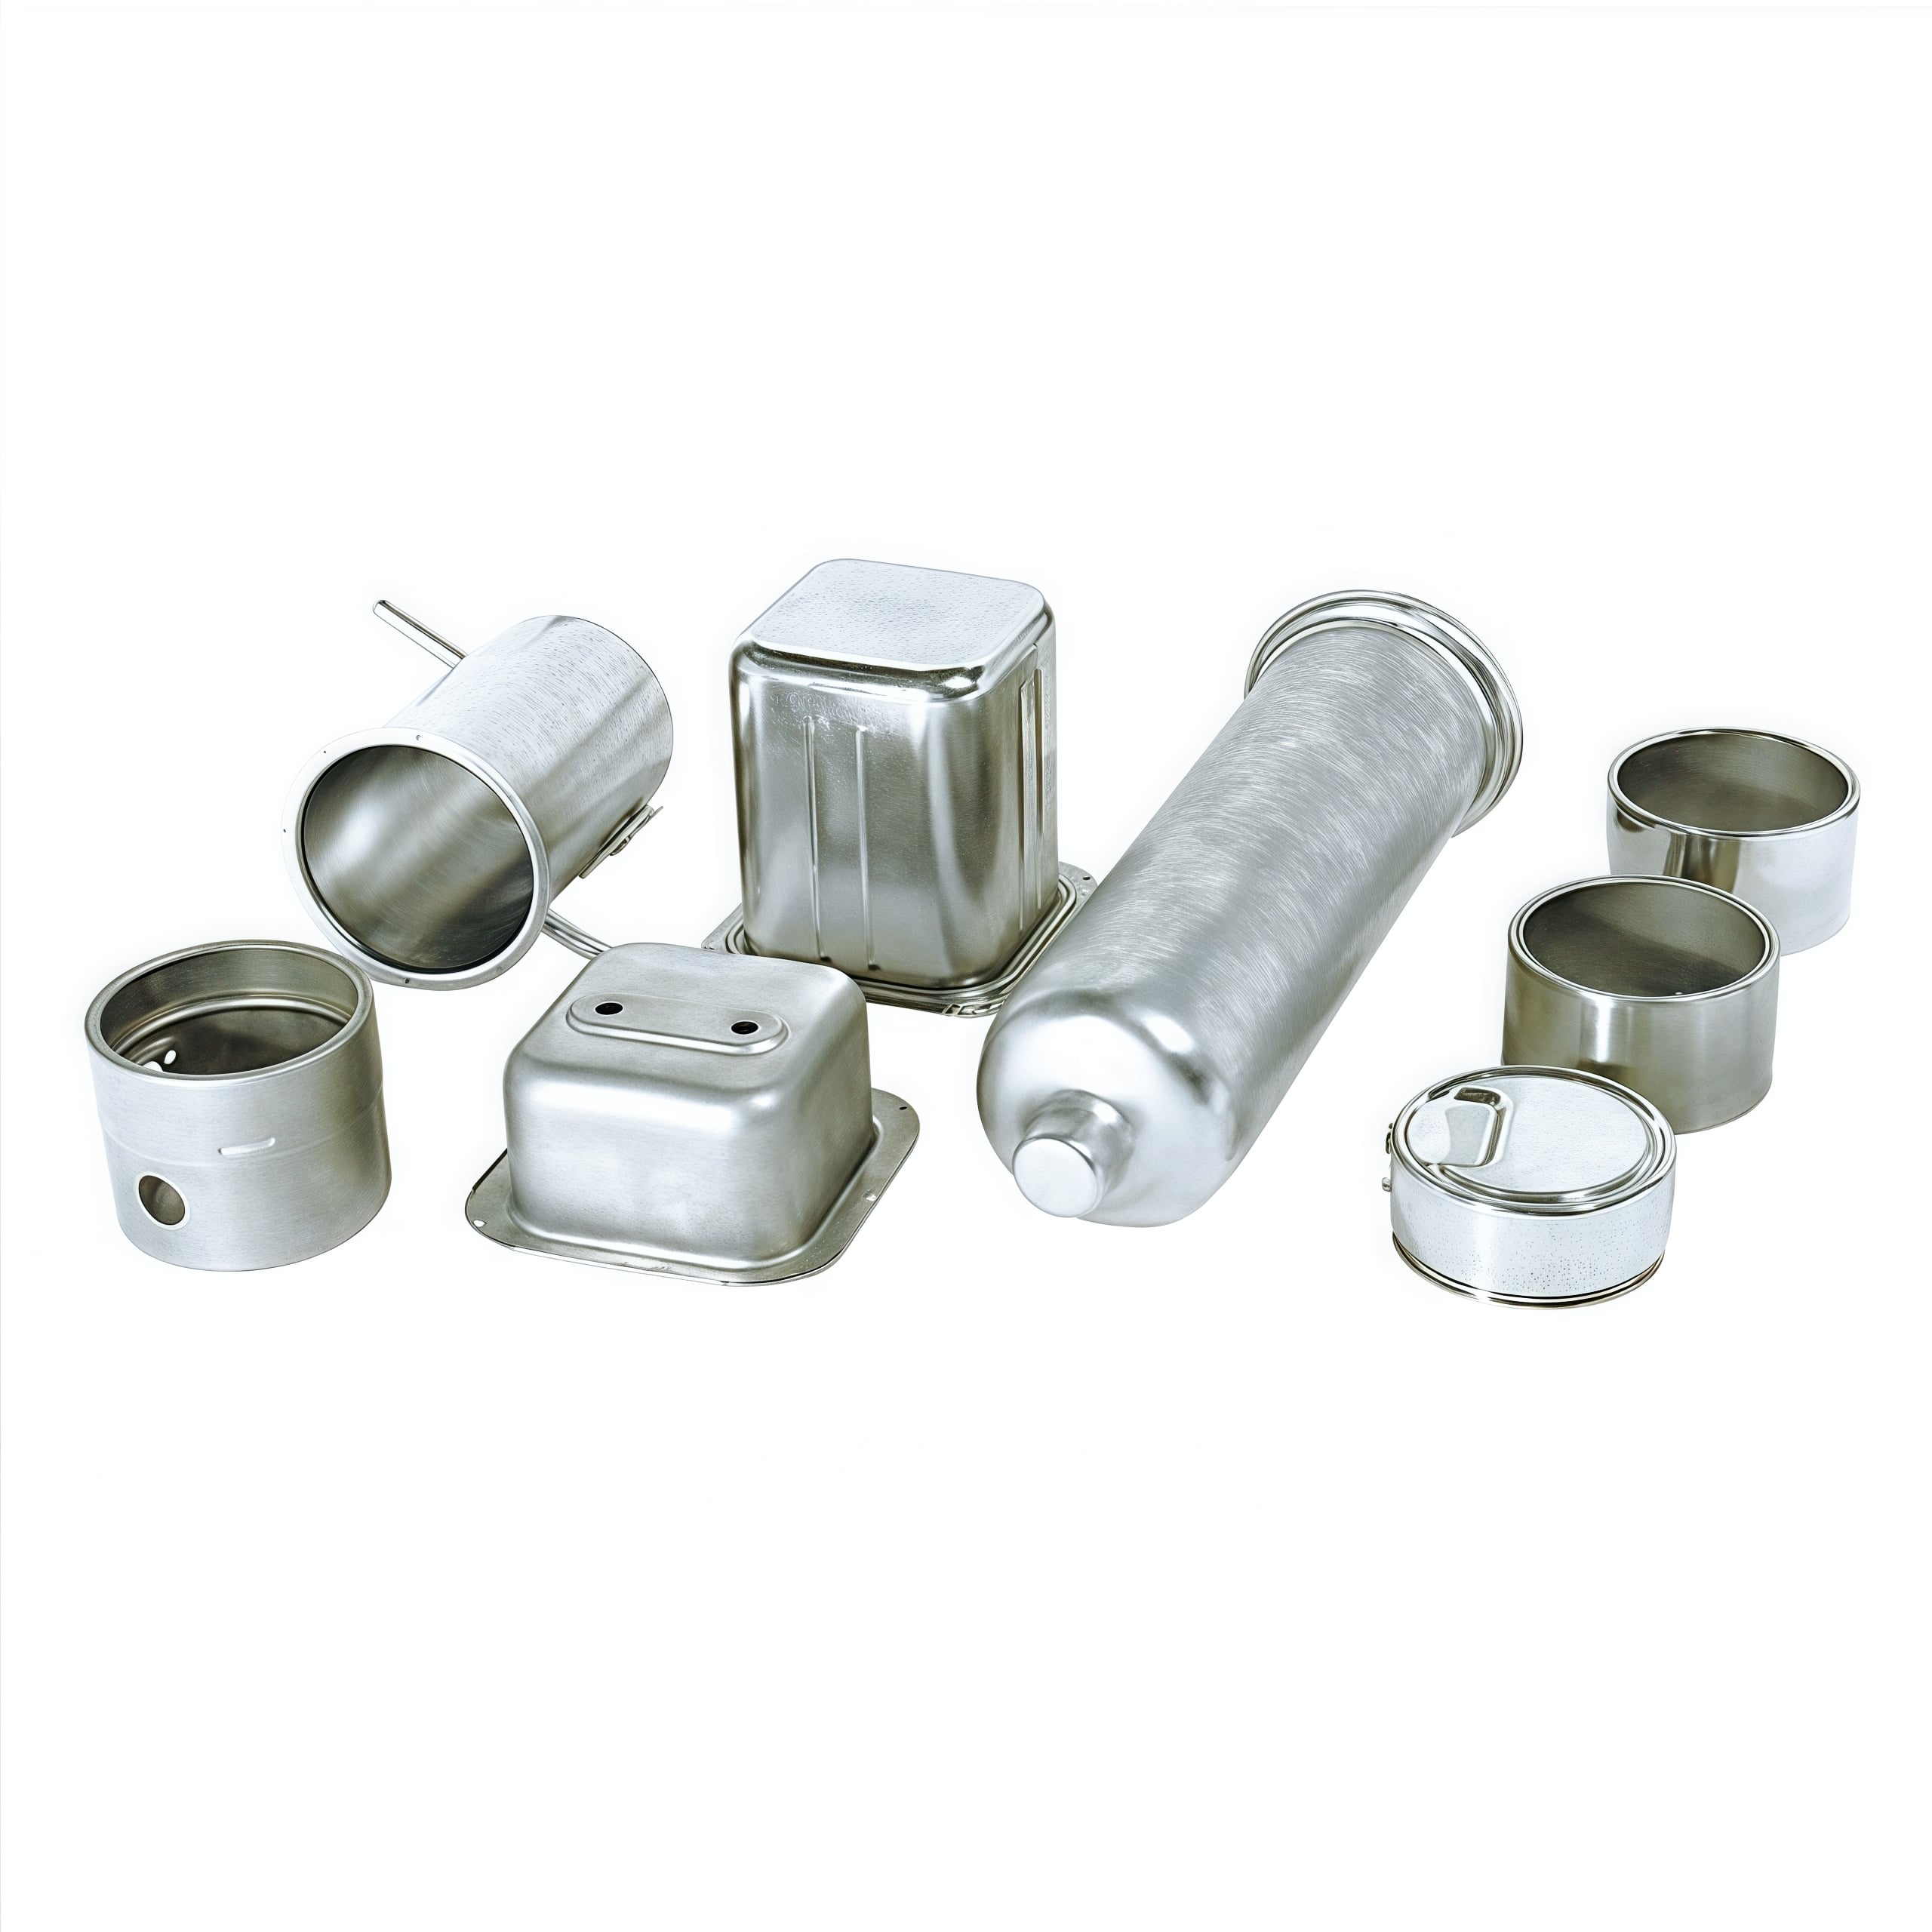
سازنده: شرکت زنجیرهٔ تأمین بینالمللی چانگژو دیپلینک . کاربرد صنعتی: ذخیرهسازی خانه و آشپزخانه / مبلمان تجاری / تجهیزات فروشگاهی فرآیندهای اصلی بهکاررفته: دقت برش لیزری · خمکردن لوله با دستگاه CNC · پیشرفت شبکه سیمی چاپ · ۶ محوره درمان روباتیک · پوششدهی با پودر اپوکسی
۱. مرور کلی پروژه و مشخصات سازنده اصلی (OEM)
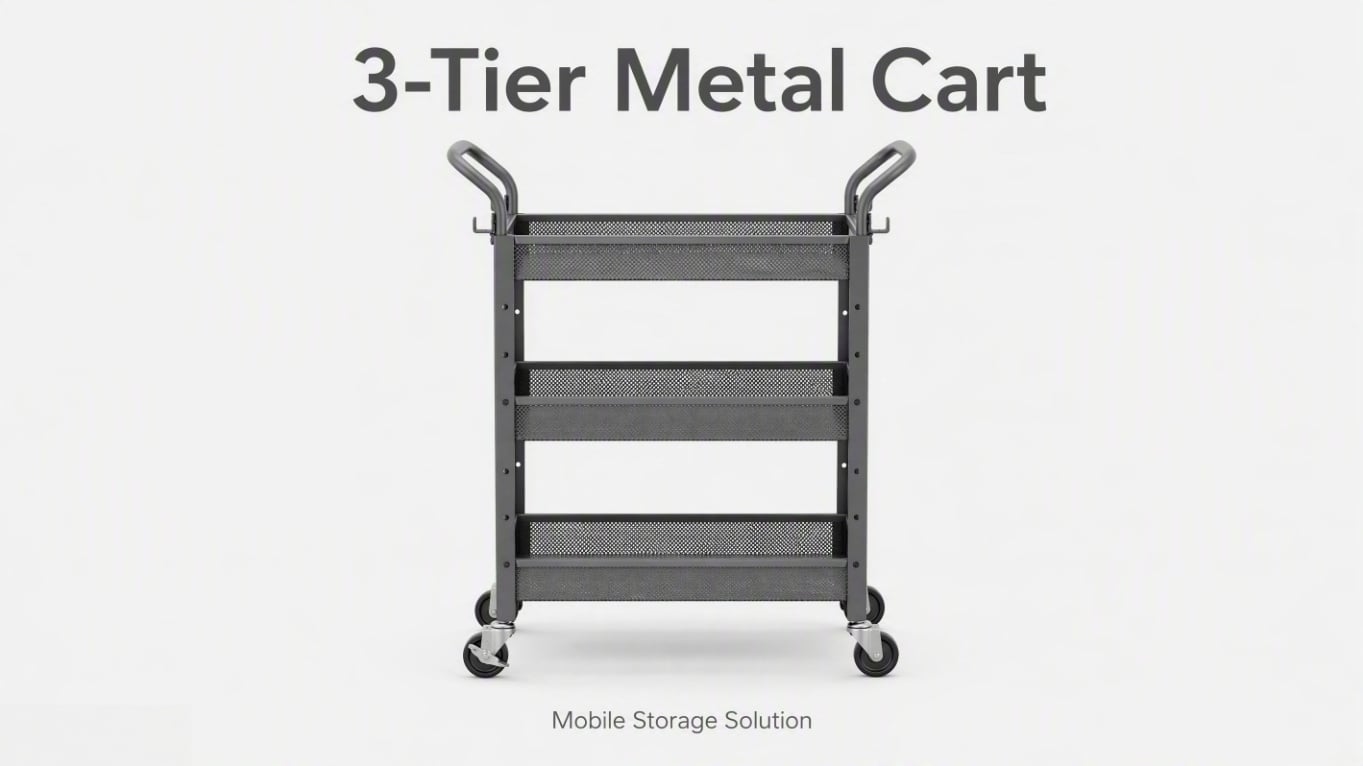
یک فروشنده اروپایی برجسته کالاهای خانگی با شرکت دیپلینک همکاری کرد تا یک طرح مفهومی را به تولید انبوه تبدیل کند. هدف، ساخت یک سبد فلزی قابل حمل با سه سطح و شبکهای از سیم بود که برای کاربردهای متنوعی از جمله آشپزخانههای خانگی، انبارهای اداری و حتی انبارهای پرتنش فروشگاهی طراحی شده بود.
هدف مشتری روشن اما چالشبرانگیز بود: تأمین راهحل ذخیرهسازی فلزی با پایداری بالا، قابلیت غلتیدن و مقاومت در برابر خوردگی، با قیمتی رقابتی برای کانال بازار انبوه. برای رعایت زمان رونمایی محصول، مهلت دقیق تحویل ۳۵ روزه تعیین شده بود و حداقل سفارش (MOQ) ۱۲۰۰۰ عدد بود.
مشخصات کلیدی (در یک نگاه)
-
نوع محصول: سبد فلزی شبکهای سهسطحی / تراولی ذخیرهسازی قابل غلتیدن
-
مواد مصرفی: لوله فولادی جوشخورده کمکربن Q195 (قاب) و ورق فولادی سردافشان SPCC (سبد مشدار)
-
الزام ظرفیت بارگیری: ۱۵ کیلوگرم در هر قفسه بهصورت یکنواخت توزیعشده (مجموعاً ۴۵ کیلوگرم)، با معیارهای سختگیرانهای برای عدم مشاهده هرگونه انحراف قابلمشاهده در حالت بار کامل.
-
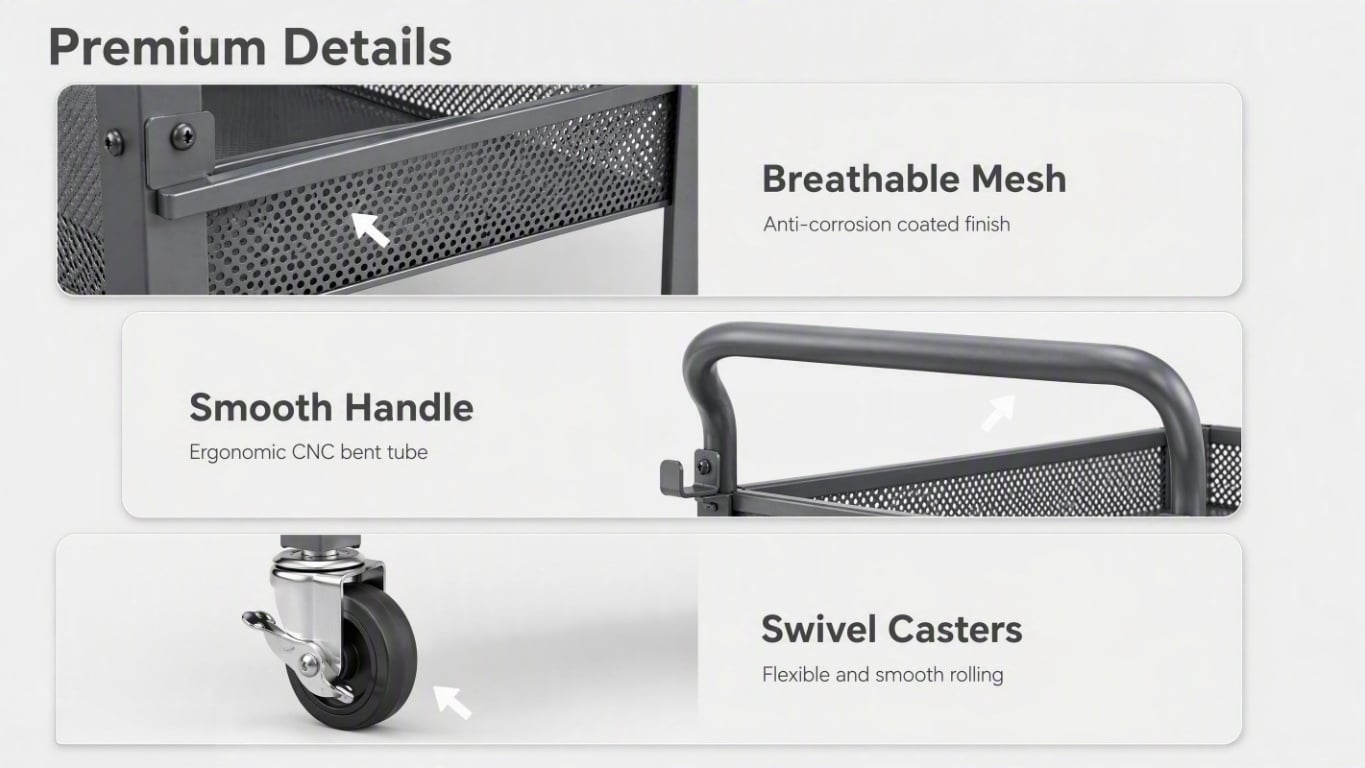
پایان سطح: پوشش پودری اپوکسی-پلیاستر مشکی مات یکنواخت (ضخامت لایه خشک ۶۰ تا ۸۰ میکرومتر) با مقاومت بالا در برابر خراش.
-
حجم تولید: ۱۲۰۰۰ واحد در هر دفعه تولید.
-
زمان تحویل: ۳۵ روز در مجموع (۷ روز برای نمونه اولیه، ۲۵ روز برای تولید انبوه).
-
گواهینامههای کیفیت: مطابق استانداردهای ISO 9001، ISO 14001، ISO 45001، مورد بازرسی SGS، و مطابق با RoHS و REACH.
۲. چالشهای مشتری و راهحلهای مهندسی DFM شرکت دیپلینک
در تولید صنعتی حجمبالای مبلمان فلزی B2B، کنترل هزینه واحد در عین حفظ استحکام سازه، آزمون نهایی توانایی تأمینکننده محسوب میشود. طرح اولیه مشتری شامل چهار الزام غیرقابلمذاکره بود (ظرفیت بارگیری، پایانه سطحی، پایداری در حالت بستهبندی در جعبه و سقف قیمت ثابت).
تیم مهندسی ما بررسی دقیق «طراحی برای ساختپذیری» (DFM) انجام داد و سه گلوگاه حیاتی را پیش از تحویل ابزارآلات حل کرد:
-
چالش ۱: تختبودن مش و اعوجاج حرارتی
-
مشکل: یک سینی فولادی سوراخدار به ابعاد ۳۵۰ × ۵۰۰ میلیمتر بهطور طبیعی پس از جوشکاری تمایل به اعوجاج دارد. آزمایشهای اولیه نمونهها نشان داد که گرمای شدید جوشکاری نقطهای معمولی باعث ایجاد انحنا به میزان ۲ تا ۳ میلیمتر میشود.
-
راهحل دیپلینک: ما با جرات پیشنهاد دادیم که اتصال مش به قاب از طریق جوشکاری نقطهای را با چهار زبانهٔ موقعیتیاب دقیقشدهٔ فشردهشده روی هر لبهٔ سبد جایگزین کنیم. این روش قفلشدن مکانیکی، مش را بهطور کامل تحت کشش قرار داد و انحنا را کاملاً رفع کرد، در عین حال زمان مونتاژ دستی را در هر واحد حدود ۱۵ ثانیه کاهش داد.
-
چالش ۲: پاشیدگی جوش روی سطوح ظاهری
-
مشکل: هرگونه پاشیدگی جوش یا سوراخشدن ناشی از جوشکاری روی مش سیمهای ظریف، بلافاصله از روی پوشش پودری مشکی مات قابل مشاهده میشد و منجر به رد ظاهری محصول در صفحهٔ فروش خردهفروشی میشد.
-
راهحل دیپلینک: استفاده از طراحی جدید پایهفشردهشده، بهطور مؤثری نیاز به جوشکاری حرارتی روی سطوح مشبک قابلمشاهده را حذف کرد. این امر تضمین کرد که هیچ پاششی، هیچ علامت سوختگی و هیچ نقصی در ظاهر نهایی ایجاد نشود و محصول آمادهٔ فروش مستقیم به مصرفکننده باشد.
-
چالش ۳: نیروی خارجشدن چرخها و تحرک
-
مشکل: برackets نصب پایین باید بتوانند نیروی عمودی ۷ کیلوگرمنیروی کششی را بدون تغییر شکل تحمل کنند تا اطمینان حاصل شود که سبد بر روی آستانههای ناموزون واژگون نشده و چرخها از جای خود خارج نشوند.
-
راهحل دیپلینک: ما brackets ساختهشده از نوار فولاد گالوانیزه با ضخامت ۱٫۵ میلیمتر را با استفاده از قالب پیشروندهٔ ۶ ایستگاهی طراحی کردیم. با ادغام عملیات برش، سوراخکاری و نصب ریوتهای دارای ر thread در یک فرآیند خودکار واحد، بیشترین مقاومت و نیروی مقاومت در برابر کشش را بهدست آوردیم که بهراحتی از حد مطلوب اولیه فراتر رفت.
۳. فرآیند ساخت فلزی از ابتدا تا انتها
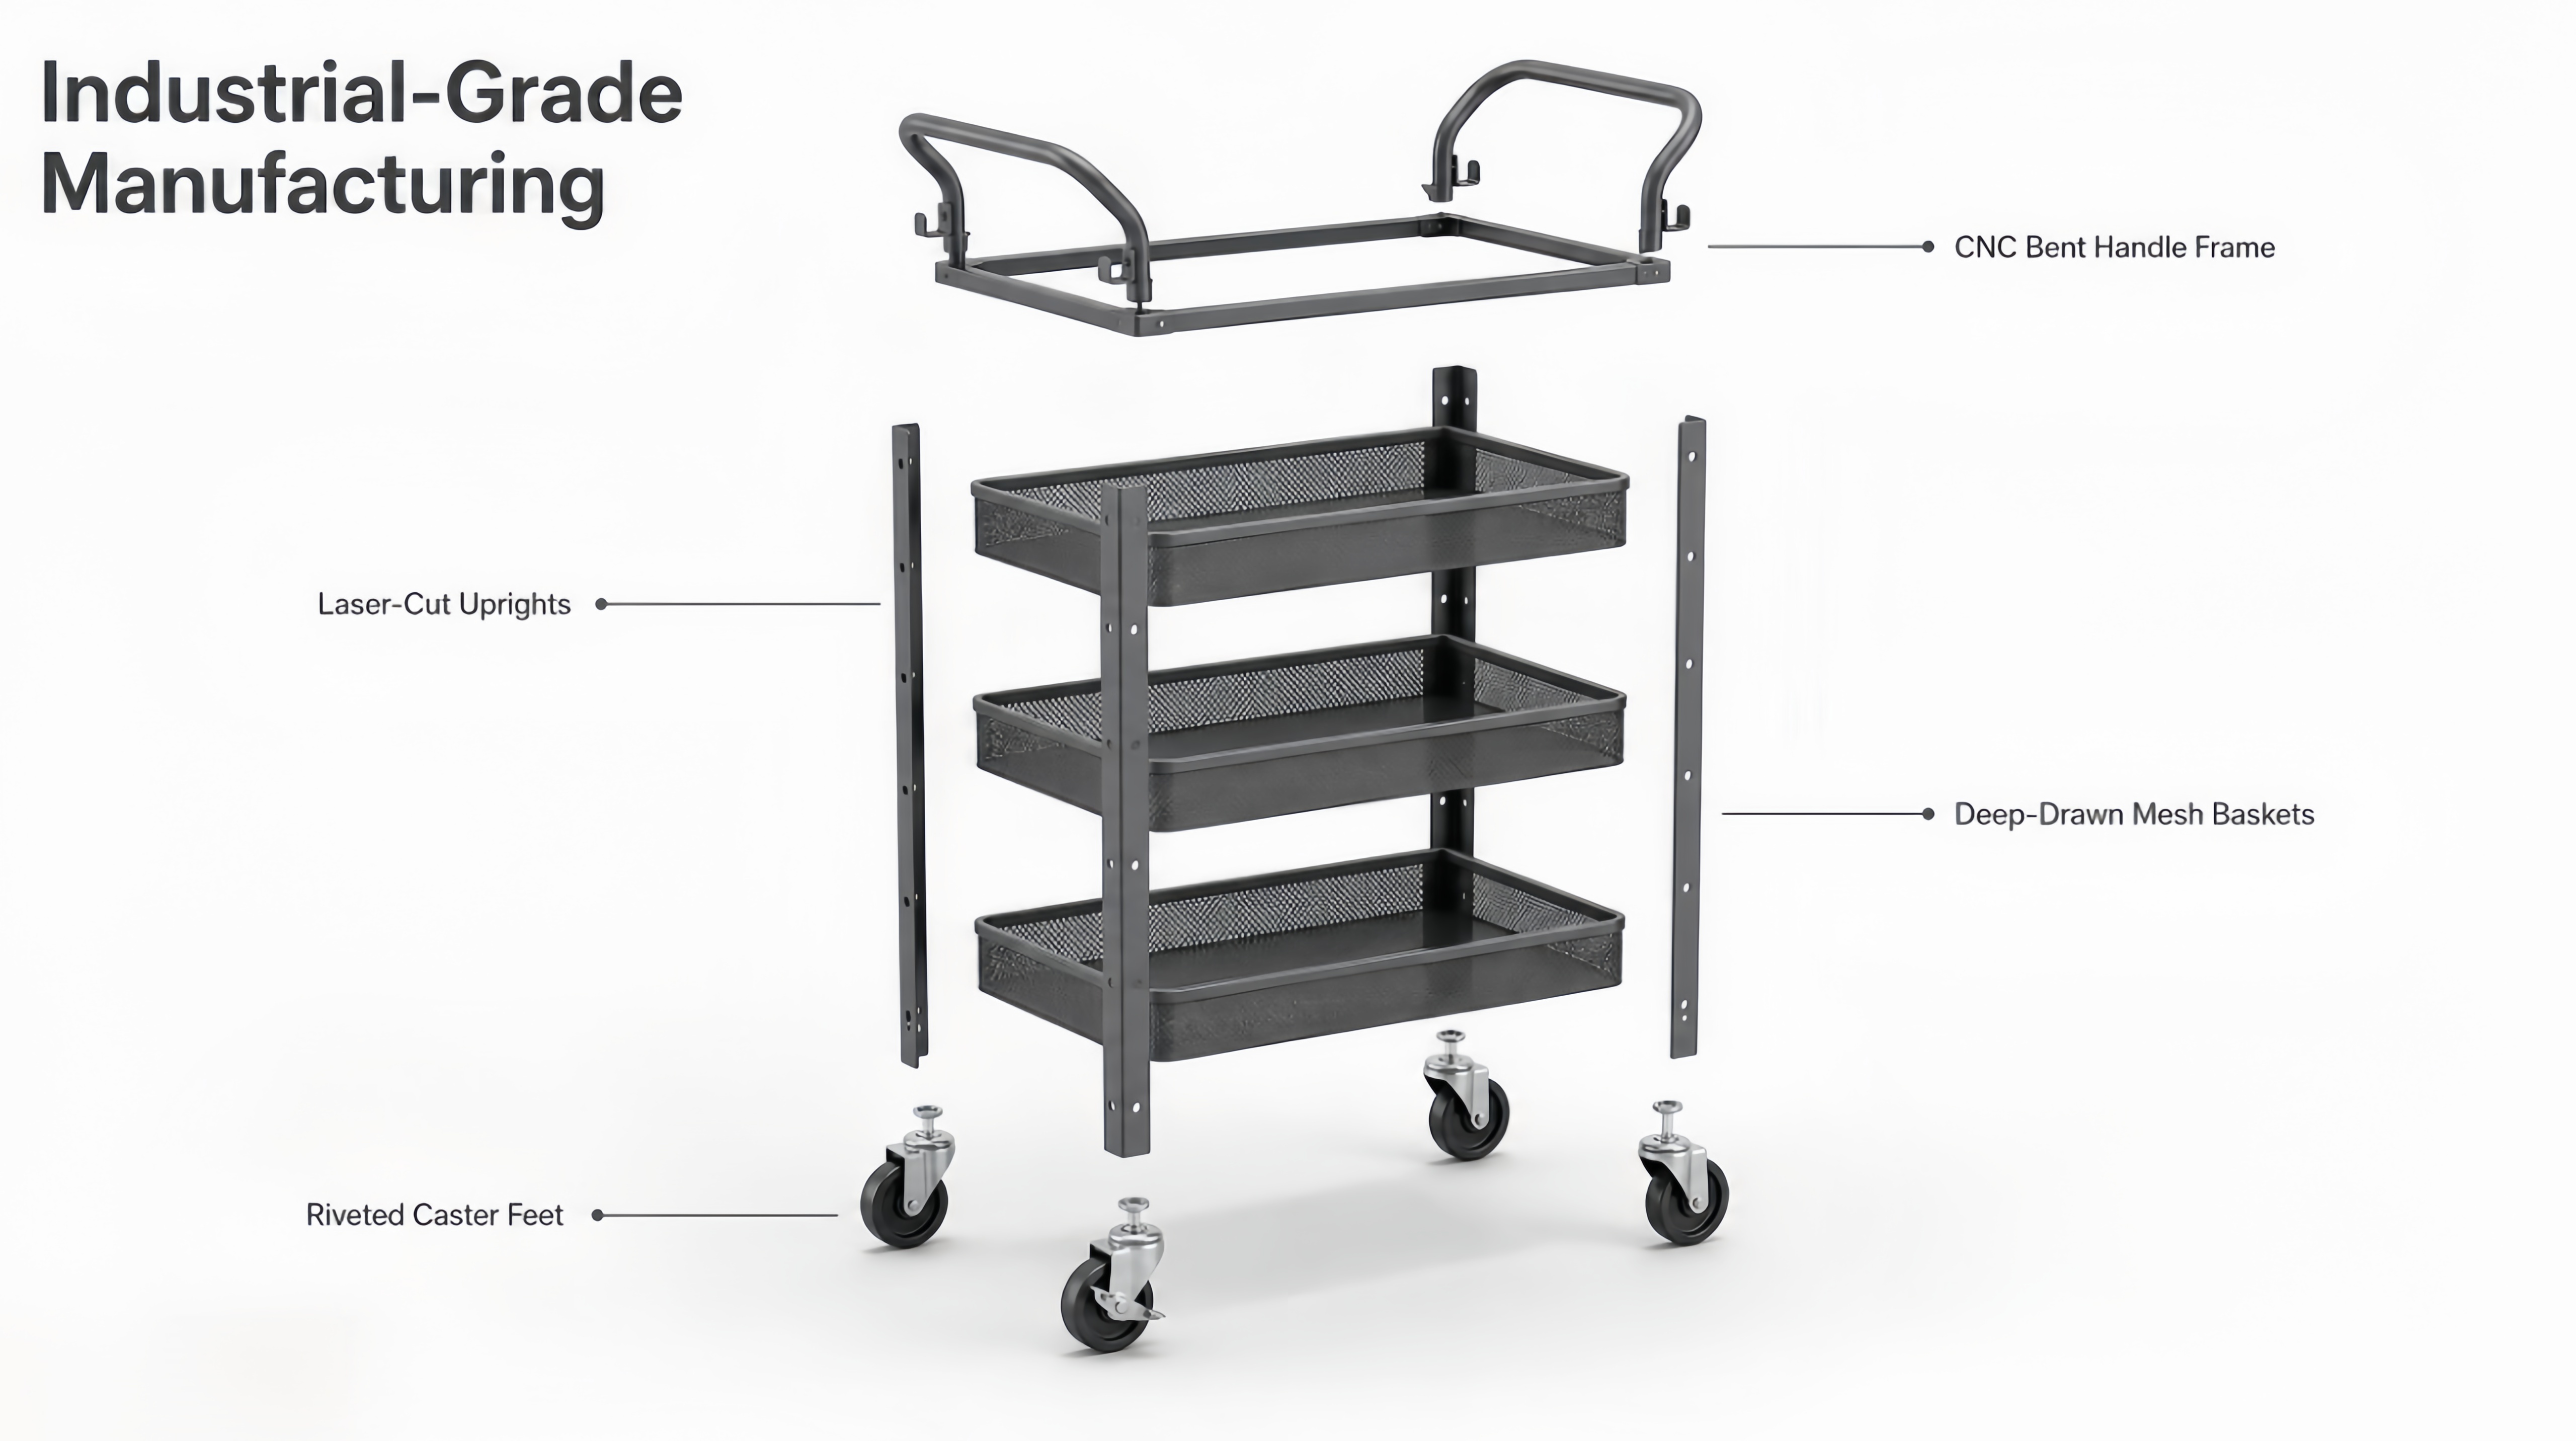
بهعنوان یک تولیدکنندهٔ تخصصی قفسههای سیمی فلزی سفارشی، با بهرهگیری از یک واحد تولیدی به مساحت ۵۰۰۰ مترمربع، امکانات یکپارچهٔ ما کنترل بیوقفهٔ کیفیت را از فولاد خام تا جعبهٔ نهایی بستهبندیشده تضمین میکند. جریان کار بهطور بالا خودکار ما شامل موارد زیر است:
-
برش لیزری دقیق :ورقهای تخت SPCC و پروفیلهای لولهای سازهای با دقت موقعیتیابی ±۰٫۰۵ میلیمتر روی لیزر فیبر پردازش میشوند. نرمافزار هوشمند چیدمان (nesting) بازده مواد را بهینه کرده و نرخ ضایعات را به کمتر از ۶ درصد کاهش داده است.
-
خمزنی لولهها و لبهپیچش سیمی با دستگاههای CNC: لولههای گرد فولادی Ø۱۹ میلیمتری از نوع Q195 با استفاده از دستگاههای خمزن لولهٔ CNC و با جبران پیشرفتهٔ بازگشت الاستیک شکلدهی میشوند؛ در نتیجه دستههای بالایی صاف و بدون چینوچروک نامطلوب حاصل میگردد. در عین حال، لبههای ورق متخلخل با فرآیند لبهپیچش (rolling) بدوندرز پردازش میشوند تا بریدگیهای تیز حذف شوند؛ این بهبود ساختاری بهتنهایی سفتی قفسه را حدود ۳۰ درصد افزایش داده است.
-
مشبک سیمی پیشرونده: چاپ :برackets نصب چرخها از قالب پیشروندهٔ پرسرعت عبور میکنند و حتی در حجم تولید ۱۲۰۰۰ عددی نیز دقت ثابت ±۰٫۱ میلیمتر را حفظ میکنند.
-
۶ محوری درمان روباتیک :برای حذف خطاهای انسانی، اتصالات قاب به سبد و ستونها به پایه توسط سلولهای جوشکاری میگ رباتیک با ۶ محور انجام میشود. این روش پاشش جوش را به یک ناحیه پنهان و کاملاً کنترلشده محدود میکند و نرخ کارهای اصلاحی را به کمتر از ۱ درصد کاهش میدهد.
-
پیشتیمار سطح و روکش پودری: سبدهای خام تحت فرآیند آمادهسازی دقیق سطح قرار میگیرند: رفع چربی → فسفاتزنی → پیشپخت در دمای ۱۸۰ درجه سانتیگراد. سپس با لایهای از پودر اپوکسی-پلیاستر با ضخامت ۶۰ تا ۸۰ میکرومتر پوشانده شده و در دمای ۱۹۰ درجه سانتیگراد پخت میشوند. فیکسچرهای طراحیشده بهصورت اختصاصی، دسترسی به تمام لبههای جوشخورده را تضمین میکنند و کاملاً نیاز به اصلاح دستی را از بین میبرند؛ همچنین این محصول بدون ظهور زنگزدگی قرمز، بهراحتی تست افشانه نمک خنثی به مدت ۴۸ ساعت را پشت سر میگذارد.

۴. کنترل کیفیت دقیق (بررسی ۳۹ نقطهای)
قابلیت اطمینان برای تأمینکنندگان سبدهای انبارداری تجاری غیرقابل چانهزنی است. سیستم کیفیت ما که مطابق استاندارد ISO 9001 گواهیشده است، الزامی بر انجام بازرسی جامع ۳۹ نقطهای قبل از اجازهدادن به بستهبندی هر سری تولیدی تحمیل میکند.
-
دقت ابعادی: ما از دستگاههای اندازهگیری مختصات (CMM) برای بازرسی نقطهای الگوهای سوراخهای عمودی استفاده میکنیم تا اطمینان حاصل شود قفسهها بهطور کامل و بدون مشکل در جای خود قرار میگیرند. همچنین از سنجشگرهای «قبول/رد» برای تأیید تمام سوراخهای نصب چرخک استفاده میشود.
-
پایداری مکانیکی: دستهبندیها تحت آزمون انحراف قفسه در بار ۱۵ کیلوگرم (با حفظ انحنا کمتر از ۱٫۵ میلیمتر)، آزمون کششی براکت چرخک در نیروی ۷ کیلوگرمنیرو (بدون مشاهدهٔ تغییر شکل) و آزمون بار استاتیک دسته در بار ۳۰ کیلوگرم قرار میگیرند.
-
کیفیت ظاهری و پوشش: ما بازرسی بصری ۱۰۰ درصدی را تحت نور LED شدید با شدت ۱۰۰۰ لوکس اعمال میکنیم تا بافتهای شبیه پوست نارنگی یا پاششها رد شوند. ضخامت لایه با استفاده از سنجشگرها تأیید میشود و آزمونهای چسبندگی به روش خطکشی مورب مطابق استاندارد ISO ۲۴۰۹ و درجه صفر انجام میشوند. نمونههای نگهداریشده علاوه بر این، در صورت درخواست مشتری، آزمون افشانهنمای نمکی ۹۶ ساعتهٔ گسترده را نیز با موفقیت پشت سر گذاشتهاند.
۵. نتایج پروژه و تحویل نهایی
با بهینهسازی فعال طراحی برای ساخت (DFM) و استفاده از ۶ خط تولید خودکار (با میزان خودکارسازی ۸۰ درصد)، دیپلینک ارزشی استثنایی ارائه داد که انتظارات مشتری را فراتر رفت:
-
صرفهجویی در هزینه: قیمت نهایی هر واحد تا ۸٫۳ درصد زیر سقف دقیق تعیینشده توسط مشتری کاهش یافت.
-
بازده اولین عبور: در کل دوره تولید ۱۲۰۰۰ واحدی، به بازده برجستهای معادل ۹۸٫۷ درصد دست یافتیم.
-
بستهبندی و لجستیک: وسایل حملونقل در حالت تختبسته (فلتپک) و با صرفهجویی در فضا ارسال شدند. هر قطعه با فوم پلیاتیلن درون جعبهای مقاوم از کارتن موجدار پنجلایه محافظت شده بود که طوری طراحی شده بود که بدون آسیب به پوشش، تست افتادن از ارتفاع ۶۰ سانتیمتر را تحمل کند.
-
موفقیت مشتری: ما نرخ ارسال بهموقع ۱۰۰ درصدی را تأمین کردیم؛ در نتیجه خردهفروش اروپایی سه سفارش متوالی تکراری را بدون نیاز به ارزیابی مجدد ثبت کرد.
6. پرسشهای متداول (FAQ)
پرسش: بهترین مواد برای ساخت سبد ذخیرهسازی فلزی شبکهای متحرک چیست؟ الف: ما بهطور قوی لوله فولادی جوشخورده کمکربن Q195 را برای قاب اصلی توصیه میکنیم، زیرا دارای انعطافپذیری و قابلیت جوشپذیری عالی است. برای سبدهای شبکهای سوراخدار، ورق فولادی غیرگالوانیزه سردغلتان SPCC ترکیب ایدهآلی از استحکام و قابلیت شکلپذیری ارائه میدهد. فولاد گالوانیزه برای قطعات سازهای پنهان—مانند نگهدارندههای چرخ—بهترین گزینه است تا از خوردگی نامحسوس جلوگیری شود.
پرسش: آیا دیلینک میتواند ابعاد و ظرفیت بار کارتهای کاربردی مشبک سیمی را سفارشی کند؟ الف: بله، قطعاً. بهعنوان یک کارخانه مستقیم تولید و طراحی تجهیزات فلزی (OEM/ODM)، تیم مهندسی ما میتواند ضخامت لولهها را تنظیم کند، الگوی سوراخدار شدن مش را تغییر دهد و طرحهای پایهها را ارتقا دهد تا به ردهبندیهای خاص بار دست یابد — از قفسههای استاندارد با ظرفیت ۱۵ کیلوگرم تا نیازهای تجاری سنگین با ظرفیت ۵۰ کیلوگرم در هر سطح.
پرسش: زمان عادی تولید برای واحدهای قفسهبندی فلزی تجاری سفارشی چقدر است؟ الف: با پشتیبانی از ۶ خط تولید خودکار، زمان عادی تولید ما تنها ۳۵ روز است. این مدت شامل ۷ روز برای تولید و اصلاح نمونه اولیه و سپس یک چرخه تولید انبوه سریع به مدت ۲۵ روز برای حجمهای تا ۱۲۰۰۰ واحد میشود.
آمادهاید تا پروژه فلزی سفارشی خود را آغاز کنید؟ اگر فهرست محصولات شما شامل قابهای فلزی لولهای، سبدهای توری سیمی، براکتهای فشردهشده یا مجموعههای پیچیده با روکش پودری است—چه برای نگهداری آشپزخانه، تجهیزات فروشگاهی، سبد ابزار پزشکی یا محفظههای صنعتی طراحی شده باشند—کامپانی کانگژو دیپلینک آمادهٔ ارائهٔ خدمات است. امروز همین حالا نقشهها یا نمونههای فیزیکی خود را برای ما ارسال کنید. ما تحلیل DFM رایگان و همچنین پیشفاکتور قطعی را ظرف ۴۸ ساعت ارائه میدهیم و میتوانیم نمونهٔ اولیه را در عرض تنها ۷ روز ارسال کنیم.

 EN