Fabricant : Cangzhou Deeplink International Supply Chain Co., Ltd . Application industrielle : Rangement pour la maison et la cuisine / Mobilier commercial / Équipements de vente au détail Procédés principaux appliqués : Précision Découpe laser · Pliage de tubes CNC · Découpe progressive de treillis métallique Étiquetage · À 6 axes Soudage robotisé · Revêtement époxy en poudre
1. Aperçu du projet et spécifications OEM
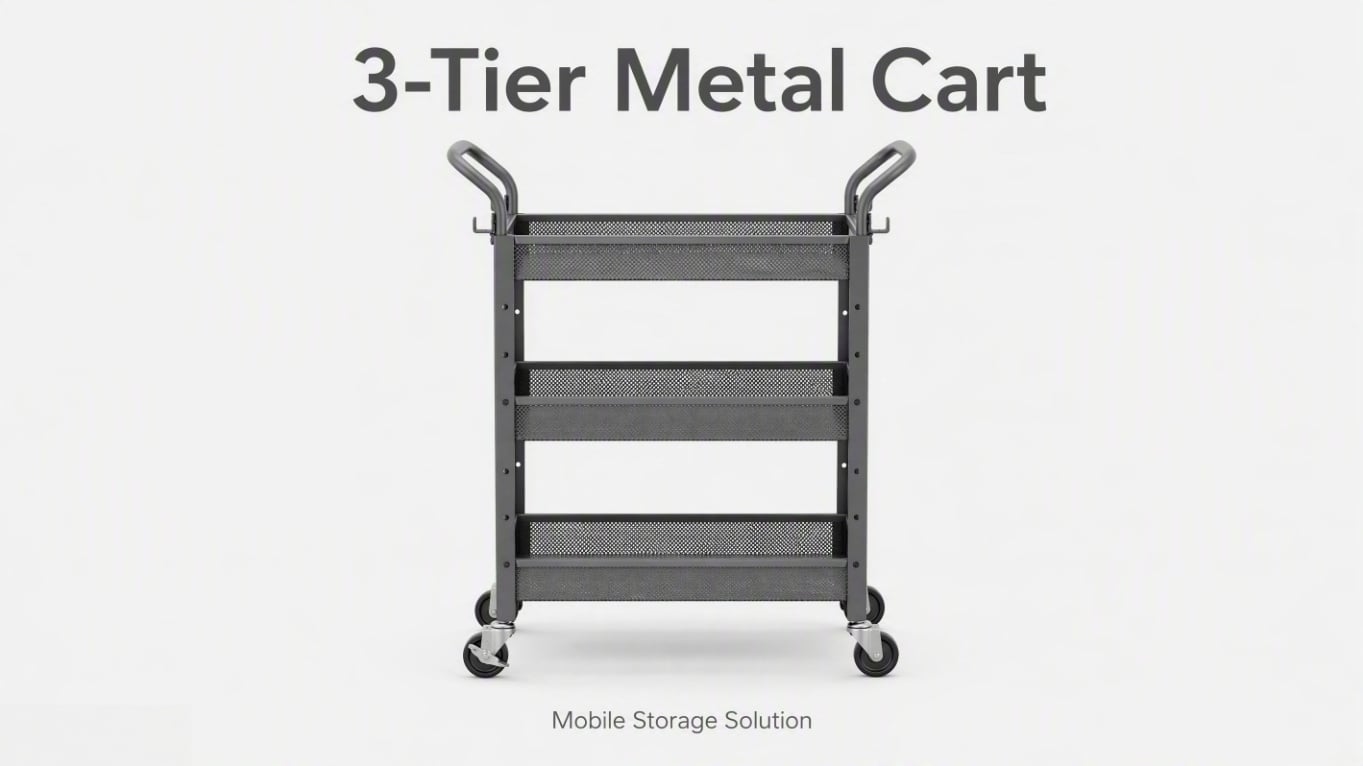
Un détaillant européen majeur de produits pour la maison a collaboré avec Deeplink afin de transformer un croquis conceptuel en production de masse. L’objectif consistait à fabriquer un chariot utilitaire mobile sur trois niveaux, en treillis métallique, conçu pour des usages variés : cuisines résidentielles, placards de bureaux ou encore zones de stockage exigeantes dans les magasins.
L’objectif du client était clair, mais ambitieux : fournir une solution de rangement métallique hautement stable, roulante et résistante à la corrosion, tout en maintenant un prix compétitif adapté au canal grand public. Pour respecter le calendrier de lancement du produit, une livraison stricte dans un délai de 35 jours était exigée, pour une quantité minimale commandée (QMC) de 12 000 unités.
Principales caractéristiques (en un coup d’œil)
-
Type de produit : charriot utilitaire sur trois niveaux en treillis métallique / Chariot de rangement roulant
-
Matériau utilisé : Tube soudé en acier à faible teneur en carbone Q195 (châssis) et tôle d’acier laminée à froid SPCC (paniers à mailles)
-
Exigence de capacité de charge : 15 kg par étagère, répartis uniformément (45 kg au total), avec des critères stricts imposant une déformation visible nulle à pleine charge.
-
Finition de surface : Revêtement poudre époxy-polyester mat uniforme (épaisseur de film sec de 60 à 80 µm), offrant une forte résistance aux rayures.
-
Volume de production : 12 000 unités par série.
-
Délai de livraison : 35 jours au total (7 jours pour l’échantillon de première pièce, 25 jours pour la production de masse).
-
Certifications de qualité : Certifications ISO 9001, ISO 14001, ISO 45001 ; audit SGS ; conformité RoHS et REACH.
2. Défis du client et solutions d’ingénierie DFM de Deeplink
Dans la fabrication industrielle à haut volume de meubles métalliques B2B, maîtriser le coût unitaire tout en préservant l’intégrité structurelle constitue l’épreuve ultime des capacités d’un fournisseur. Le plan initial du client comportait quatre exigences impératives (capacité de charge, finition de surface, stabilité lors du chargement en cartons et plafond de coût verrouillé).
Notre équipe d’ingénierie a mené un examen rigoureux de la conception pour la fabrication (DFM) et résolu trois goulots d’étranglement critiques avant la mise en production des outillages :
-
Défi n° 1 : Planéité de la grille et déformation thermique
-
Le problème : Un bac en acier perforé de 350 × 500 mm a naturellement tendance à se déformer après le soudage. Les premiers prototypes ont révélé une courbure de 2 à 3 mm causée par la chaleur intense du soudage par points conventionnel.
-
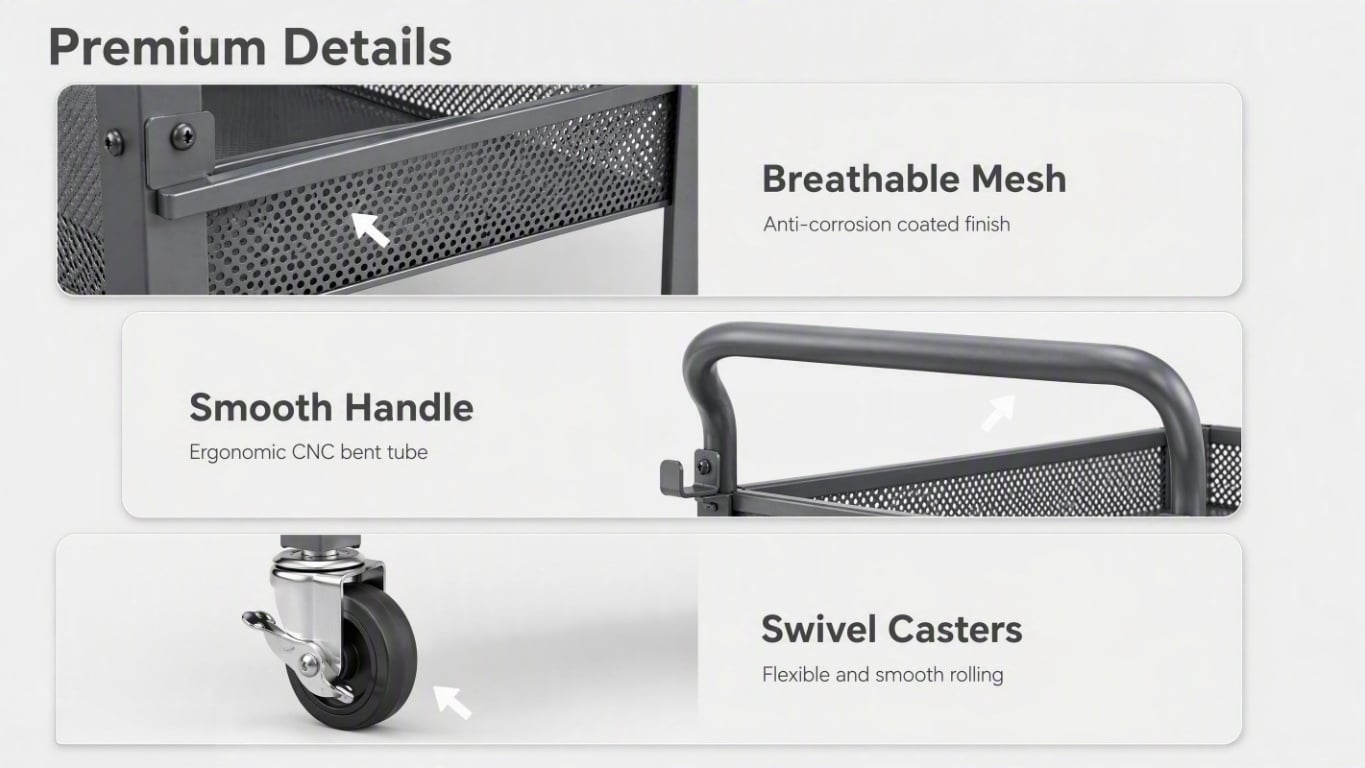
Solution Deeplink : Nous avons audacieusement proposé de remplacer l’assemblage par soudage par points entre la grille et le cadre par quatre ergots de positionnement précisément emboutis sur chaque rebord du panier. Cette méthode d’emboîtement mécanique tendait la grille parfaitement à plat, éliminant complètement le phénomène de courbure tout en réduisant le temps d’assemblage manuel d’environ 15 secondes par unité.
-
Défi n° 2 : Projections de soudure sur les surfaces esthétiques
-
Le problème : La moindre projection de soudure ou perforation accidentelle sur la fine grille métallique serait immédiatement visible sous la peinture poudre noire mate, entraînant un rejet pour motif esthétique en rayon.
-
Solution Deeplink : L’adoption du nouveau design à attaches embouties a éliminé efficacement la nécessité de soudage thermique sur les surfaces visibles en treillis. Cela a garanti l’absence totale d’éclaboussures, d’empreintes de brûlure et un fini impeccable, prêt à être vendu directement au consommateur.
-
Défi n° 3 : Force d’arrachement des roulettes et mobilité
-
Le problème : Les supports de fixation inférieurs devaient résister de façon fiable à une force verticale d’arrachement de 7 kgf sans se déformer, afin d’empêcher le chariot de basculer ou de perdre ses roulettes lors du franchissement de seuils irréguliers.
-
Solution Deeplink : Nous avons conçu des supports en bande d’acier galvanisé de 1,5 mm d’épaisseur, formés à l’aide d’une matrice progressive à six stations. En intégrant le découpage, la perforation et l’insertion de rivets filetés au sein d’un seul processus automatisé, nous avons obtenu une durabilité maximale ainsi qu’une résistance à l’arrachement largement supérieure à l’exigence de base.
3. Processus complet de fabrication métallique
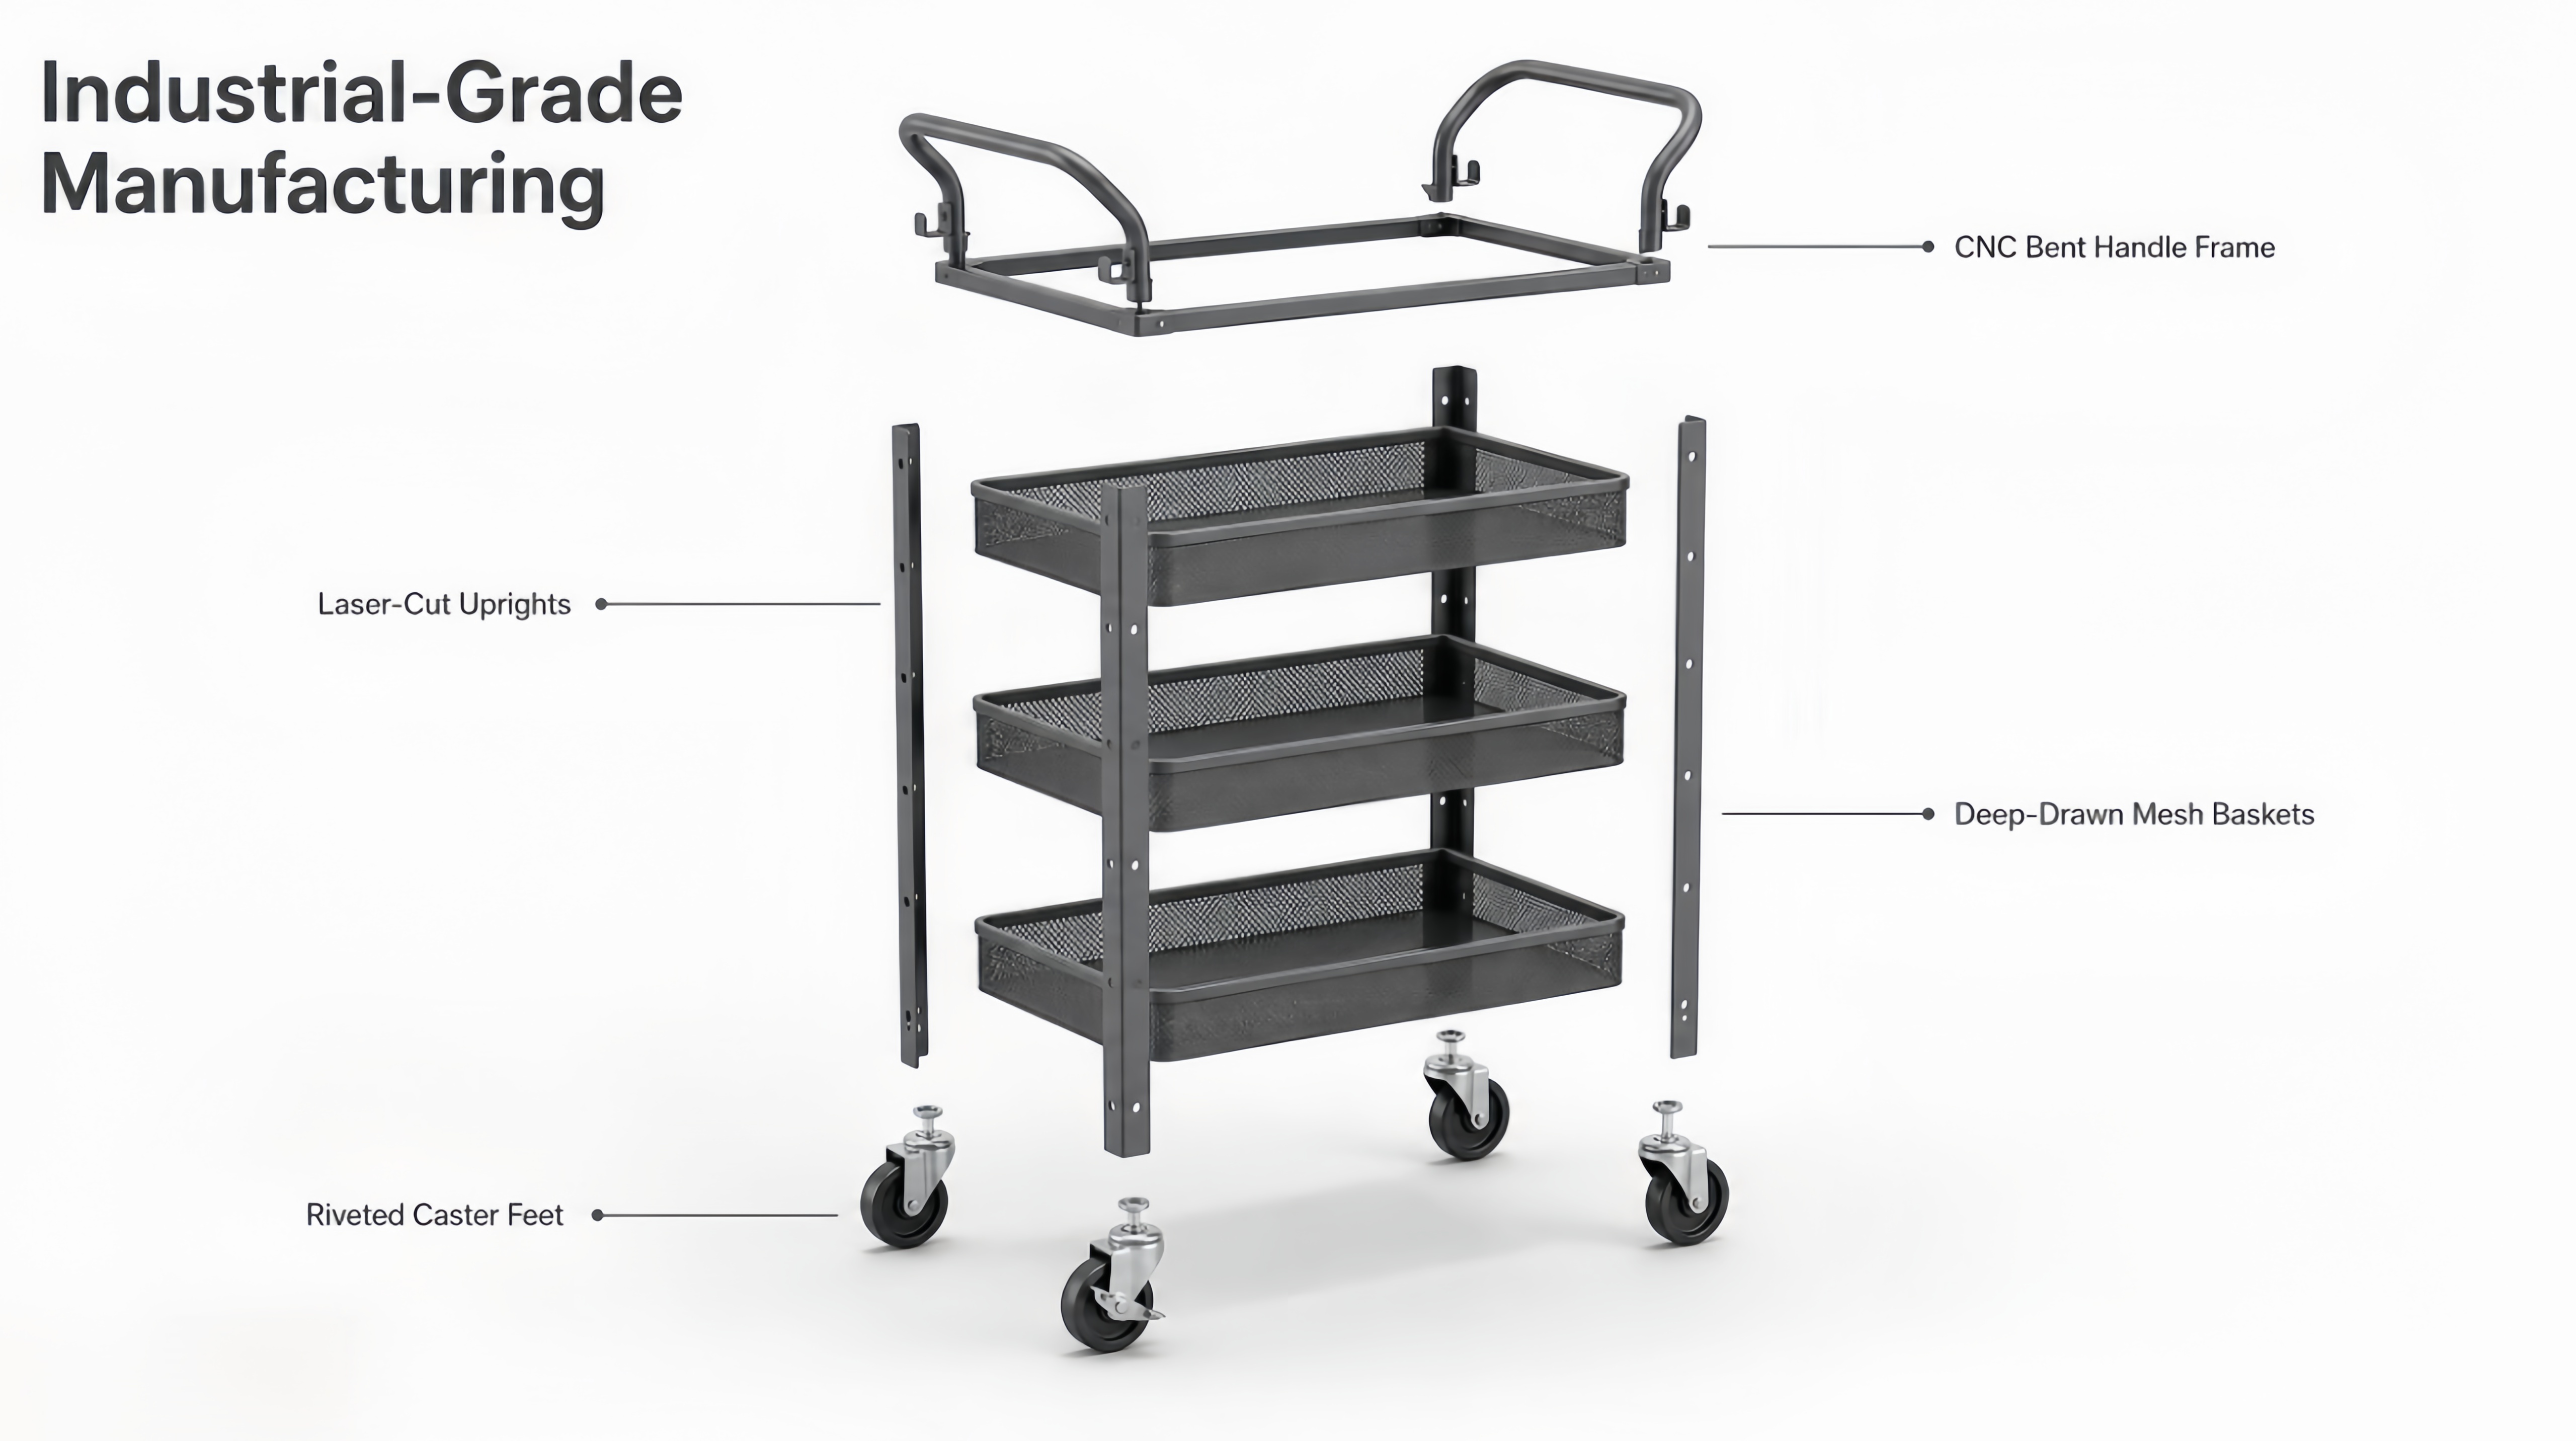
En tant que fabricant spécialisé d’étagères métalliques sur mesure, exploitant un site de 5 000 m², nos capacités intégrées garantissent un contrôle qualité fluide, depuis l’acier brut jusqu’au carton final emballé. Notre flux de travail hautement automatisé comprend :
-
Coupe au laser de précision :Des tôles planes en SPCC et des profilés tubulaires structuraux sont découpés au laser à fibre avec une précision de positionnement de ±0,05 mm. Un logiciel intelligent de découpe par nidification optimise le rendement matière, réduisant le taux de chutes à moins de 6 %.
-
Plieuse CNC pour tubes et roulage des bords : Les tubes ronds en acier Q195 de Ø19 mm sont formés à l’aide de plieuses CNC pour tubes dotées d’une compensation avancée du retour élastique, produisant des poignées supérieures lisses, sans plis disgracieux. Par ailleurs, les bords des tôles perforées sont roulés de façon continue afin d’éliminer les bavures tranchantes — une amélioration structurelle qui, à elle seule, augmente la rigidité des étagères d’environ 30 %.
-
Treillis métallique progressif Étiquetage :Les supports de fixation des roulettes sont usinés à l’aide d’un poinçon progressif haute vitesse, respectant constamment des tolérances serrées de ±0,1 mm, même pour des volumes atteignant 12 000 unités.
-
6-axis Soudage robotisé :Pour éliminer les erreurs humaines, les assemblages entre châssis et panier, ainsi que entre montants et base, sont réalisés par des cellules robotisées de soudage MIG à 6 axes. Cela confine les projections de soudure à une zone cachée strictement contrôlée, réduisant ainsi le taux de reprises à moins de 1 %.
-
Prétraitement de surface et revêtement poudre : Les chariots bruts subissent un processus approfondi de préparation de surface : dégraissage → phosphatation → pré-cuisson à 180 °C. Ils reçoivent ensuite un revêtement poudre époxy-polyester d’une épaisseur de 60 à 80 µm, suivi d’une cuisson à 190 °C. Des supports de fixation sur mesure garantissent l’accès à chaque bord soudé, éliminant totalement les retouches manuelles et assurant le passage sans rouille rouge d’un test de brouillard salin neutre de 48 heures.

4. Contrôle qualité rigoureux (vérification en 39 points)
La fiabilité est une exigence absolue pour les fournisseurs de chariots de stockage professionnels. Notre système qualité certifié ISO 9001 impose une inspection complète en 39 points avant que tout lot ne soit autorisé à passer à l’emballage.
-
Précision dimensionnelle : Nous utilisons des machines à mesurer tridimensionnelles (CMM) pour effectuer des contrôles ponctuels sur les motifs de trous verticaux afin de garantir que les tablettes s’insèrent parfaitement. Des jauges « go/no-go » vérifient chaque trou de fixation des roulettes.
-
Intégrité mécanique : Les lots subissent un essai de déformation des tablettes sous une charge de 15 kg (déformation inférieure à 1,5 mm), un essai d’arrachement des supports de roulette sous une charge de 7 kgf (sans déformation observée) et un essai statique de résistance de la poignée sous une charge de 30 kg.
-
Excellence esthétique et de revêtement : Nous appliquons un contrôle visuel à 100 % sous un éclairage LED intense de 1000 lux afin d’éliminer toute texture « écorce d’orange » ou projection de matière. L’épaisseur du film est vérifiée à l’aide de jauges, et des essais d’adhérence par réseau croisé sont réalisés selon la norme ISO 2409, classe 0. Des échantillons conservés ont également réussi un essai prolongé de brouillard salin de 96 heures, sur demande du client.
5. Résultats du projet et livraison finale
Grâce à une optimisation proactive de la conception pour la fabrication (DFM) et à l’exploitation de 6 lignes automatisées (fonctionnant à 80 % d’automatisation), Deeplink a fourni une valeur exceptionnelle qui a dépassé les attentes du client :
-
Rentabilité : Le coût unitaire final a été ramené à 8,3 % en dessous du plafond strict fixé par le client.
-
Rendement direct : Un taux remarquable de 98,7 % a été atteint sur l’ensemble de la série de production de 12 000 unités.
-
Emballage et logistique : Les chariots ont été expédiés dans une configuration à plat (knock-down) permettant d’économiser de l’espace. Chaque composant était protégé par une mousse PE à l’intérieur d’un carton ondulé robuste à cinq couches, conçu pour résister à un test de chute de 60 cm sans aucun dommage au revêtement.
-
Succès client : Nous avons atteint un taux d’expédition ponctuelle de 100 %, ce qui a conduit le détaillant européen à passer trois commandes répétées consécutives sans nécessiter de nouvelle qualification.
6. Questions fréquemment posées (FAQ)
Q : Quels matériaux conviennent le mieux à la fabrication de chariots de stockage à roulettes en treillis métallique ? A : Nous recommandons vivement le tube soudé en acier faiblement allié Q195 pour le châssis principal, en raison de sa ductilité et de sa soudabilité excellentes. Pour les paniers en treillis perforé, la tôle d’acier laminée à froid SPCC offre l’équilibre idéal entre résistance et aptitude à la mise en forme. L’acier galvanisé est idéal pour les pièces structurelles cachées, telles que les supports de roulettes, afin d’éviter la corrosion non visible.
Q : Deeplink peut-il personnaliser les dimensions et la capacité de charge des chariots utilitaires à treillis métallique ? A : Absolument. En tant qu'usine directe de fabrication métallique OEM/ODM, notre équipe d'ingénieurs peut ajuster l'épaisseur des tubes, modifier les motifs de perforation du treillis et améliorer la conception des supports afin de répondre à des charges spécifiques — allant d'étagères standard de 15 kg à des exigences commerciales robustes de 50 kg par niveau.
Q : Quel est le délai de production habituel pour des étagères métalliques commerciales personnalisées ? A : Grâce à nos 6 lignes de production automatisées, notre délai standard est de seulement 35 jours. Celui-ci comprend 7 jours pour la fabrication et l’affinage des premiers échantillons, suivis d’un cycle de production de masse accéléré de 25 jours pour des volumes allant jusqu’à 12 000 unités.
Prêt à lancer votre projet métallique personnalisé ? Si votre catalogue de produits comprend des cadres métalliques tubulaires, des paniers en treillis métallique, des supports emboutis ou des ensembles complexes avec revêtement par poudre — destinés, par exemple, au rangement en cuisine, aux aménagements commerciaux, aux chariots médicaux ou aux armoires industrielles — Cangzhou Deeplink est en mesure de répondre à vos besoins. Envoyez-nous dès aujourd’hui vos plans ou vos échantillons physiques. Nous vous fournissons gratuitement une analyse DFM ainsi qu’un devis ferme sous 48 heures, et pouvons expédier les premiers échantillons en aussi peu que 7 jours.

 EN