- Головна сторінка
- Про нас
- Продукція
-
Сервіс
- Обробка листового металу
- Послуга Лазерного Різання
- Послуга гнуття металу
- Послуга штампування металу
- Послуги зі зварювання металу
- Послуги глибокого витягування металу
- Послуга індивідуального CNC-фрезерування
- Послуга індивідуального CNC-фрезерування
- Послуга індивідуального CNC-токарного виробництва для втулок, прокладок, фітингів та деталей обертального типу з точністю до ~0,01 мм, верифіковано за допомогою КВМ. Надішліть креслення для розрахунку вартості.
- Послуги індивідуального збирання
- Послуга швидкого прототипування
- Послуга масового виробництва
- Новини
- Блог
- Випадок Перформансу
- Відео
- Контакти
 EN
Дослідження випадку OEM: індивідуальна сковорода для гриля з нержавіючої сталі 304, глибоко витягнута перфорована тарілка для запікання та зварена ручка
Дослідження випадку OEM: індивідуальна сковорода для гриля з нержавіючої сталі 304, глибоко витягнута перфорована тарілка для запікання та зварена ручка
Огляд проекту: розробка стійких до деформації та придатних для контакту з їжею сковорідок для гриля з нержавіючої сталі — від прототипу до масового виробництва для роздрібної торгівлі Посуд для вуличного барбекю, комерційні настільні корейські гриль-пластини та перфоровані насадки для гриля повинні одночасно відповідати двом суворим вимогам: як товари, призначені для роздрібної торгівлі під нашою Інструменти для дому та саду, металеві деталі категорією, вони мають виглядати ідеально на полицях магазину — з гладкими краями без заусенців та однорідним матовим або дзеркальним покриттям; у процесі експлуатації вони повинні витримувати безпосереднє тепло вугільного або газового полум’я, кислі маринади, сіль та багаторазове промивання, не деформуючись і не ржавіючи в зонах зварних швів.
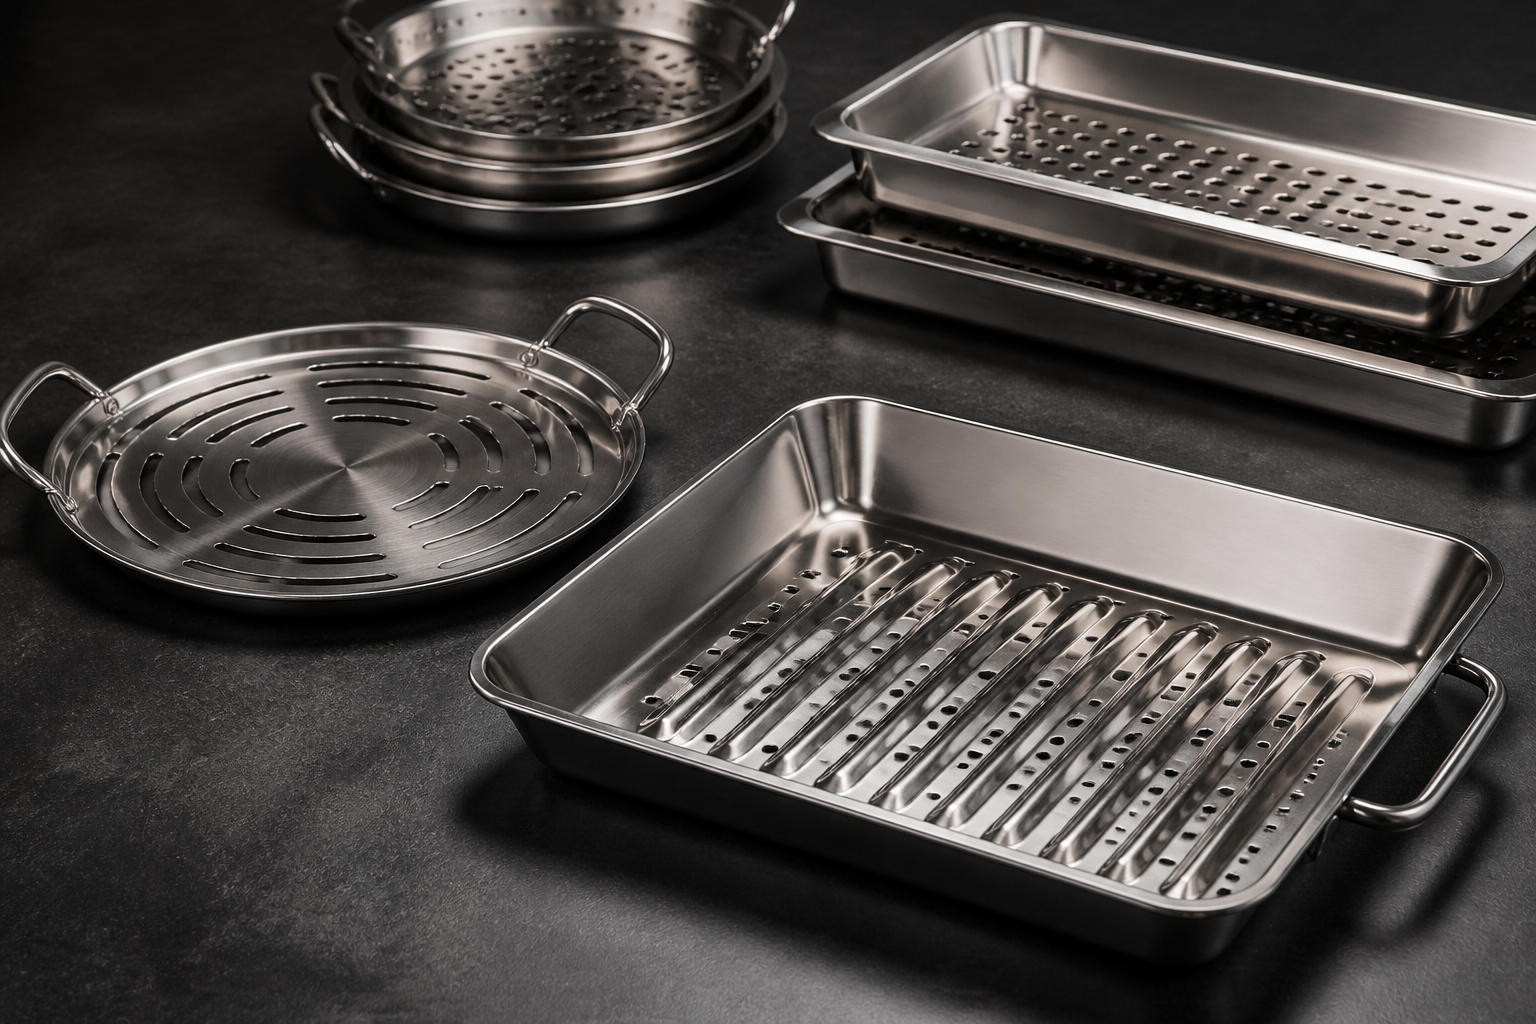
Коли бренд кухонного та туристичного посуду для приготування їжі на відкритому повітрі звернувся до компанії Cangzhou Deeplink International Supply Chain Co., Ltd., йому потрібен був інтегрований OEM-партнер, здатний виготовити сімейство індивідуальних гриль-сковорідок із нержавіючої сталі — від прямокутної глибоко витягнутої перфорованої гриль-насадки до круглої решітчастої столової жаропідставки — від швидких прототипів без використання штампів до масового роздрібного виробництва (від окремих прототипів до замовлень обсягом до 20 000 одиниць). У нашому цеху площею понад 5000 кв. м ми об’єднали чотири основні процеси металообробки в єдиний безперервний виробничий потік:
- Цільна глибоко витягнута й штампована гриль-відсікача з проти-деформаційними смугами для сейрингу: Виготовлено з харчової нержавіючої сталі марки 304 (та морської марки 316), з великими радіусами закруглення кутів, похилими бічними стінками, піднятими ребрами жорсткості на дні та гладким загорнутим безпечним краєм.
- Високощільна перфорована решітка для відведення полум’я та жиру: Точні круглі та прорізані отвори по всій поверхні дна й бічних стінок, що забезпечують безпосередню передачу димного тепла й відводять надлишковий жир без спалахів або прилипання їжі до заусенців.
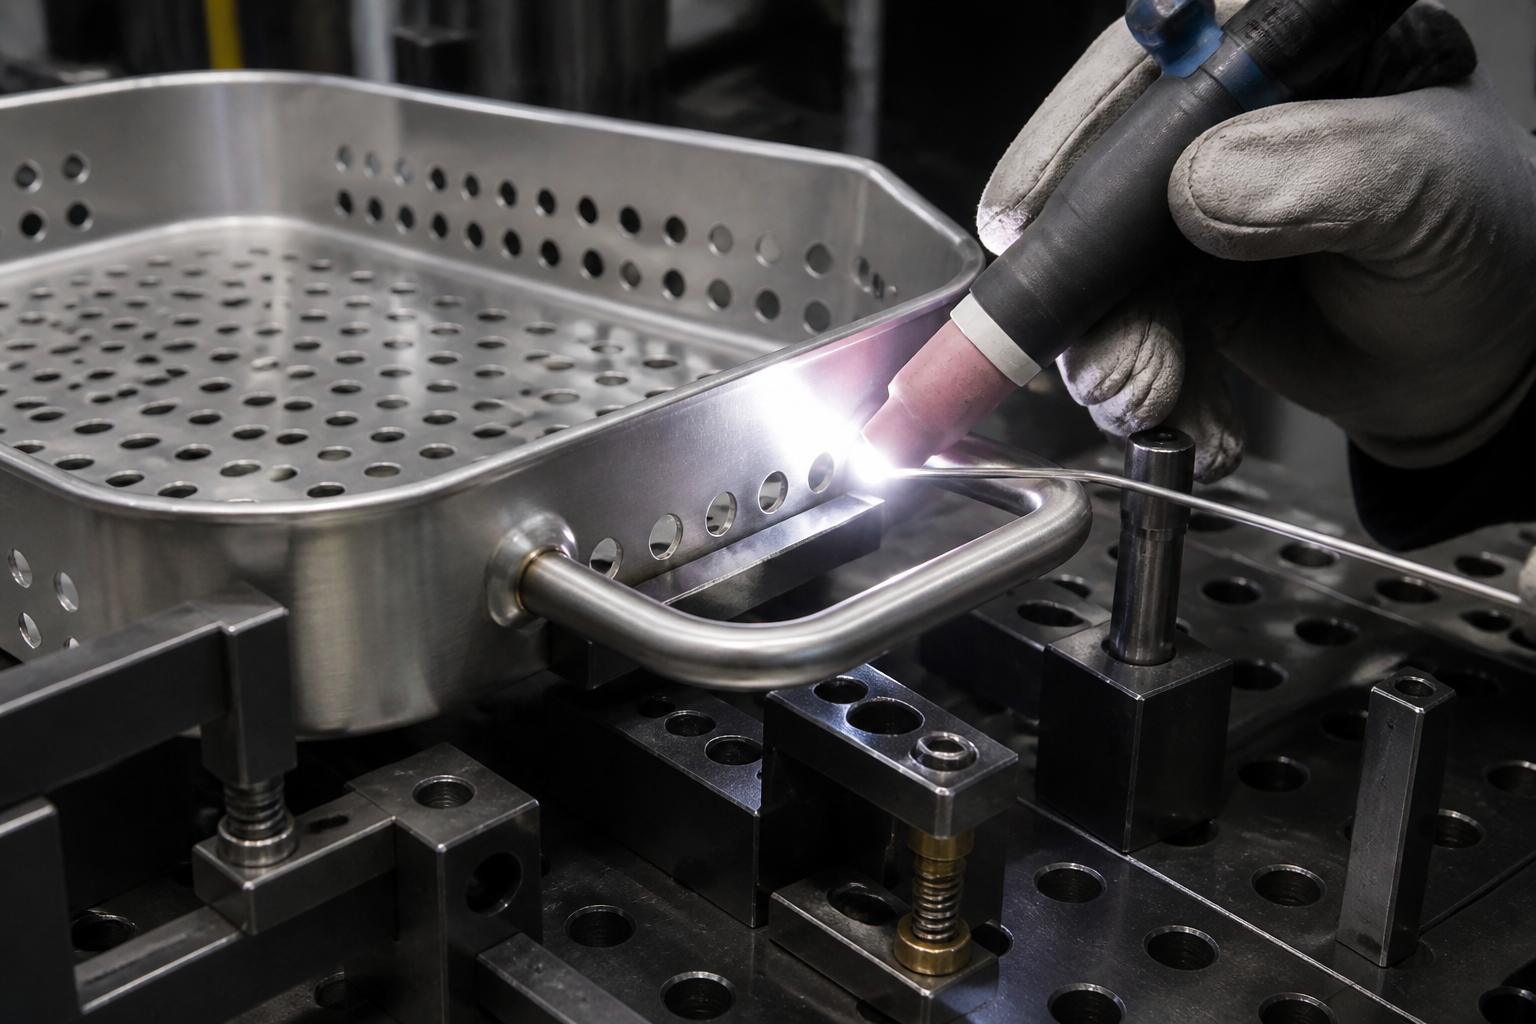
- Бічні ручки з нержавіючої сталі, вигнуті за допомогою ЧПК: Ергономічні подвійні кільцеві ручки, сформовані за допомогою програмно-контрольованого вигинання на верстатах з ЧПК та приєднані до стінок сковороди за допомогою лазерного й санітарного TIG-зварювання з фіксацією в спеціальних пристосуваннях.
- Обробка зон контакту з їжею: усунення заусенців, матове щіткування та пасивація після зварювання: Повне механічне усунення заусенців, направлене матове щіткування з полірованими акцентами по краях та хімічна пасивація для відновлення повної корозійної стійкості в усіх зонах зварювання.
Ключові показники виробництва та підтверджена матриця можливостей Перш ніж різати прототипні заготовки чи виготовлювати штампувальні матриці, наша інженерна команда перевірила специфікації гриля-сковороди з урахуванням можливостей нашого внутрішнього обладнання (деталі наведено в нашому Обладнання для обробки металів і його потужність сторінці):
- Вибір нержавіючої сталі харчового й прибережного типу: Аустенітна нержавіюча сталь марок 304 та 304L як стандартний матеріал для контактних з їжею виробів; нержавіюча сталь марок 316 та 316L з молібденом — для преміальних морських/прибережних зовнішніх кухонь (разом із вуглецевою сталлю, алюмінієм 5052/6061, міддю, латунню та титаном Grade 2). Повна слідкуючість матеріалів та сертифікати випробувань заводу EN 10204 3.1 надаються за запитом.
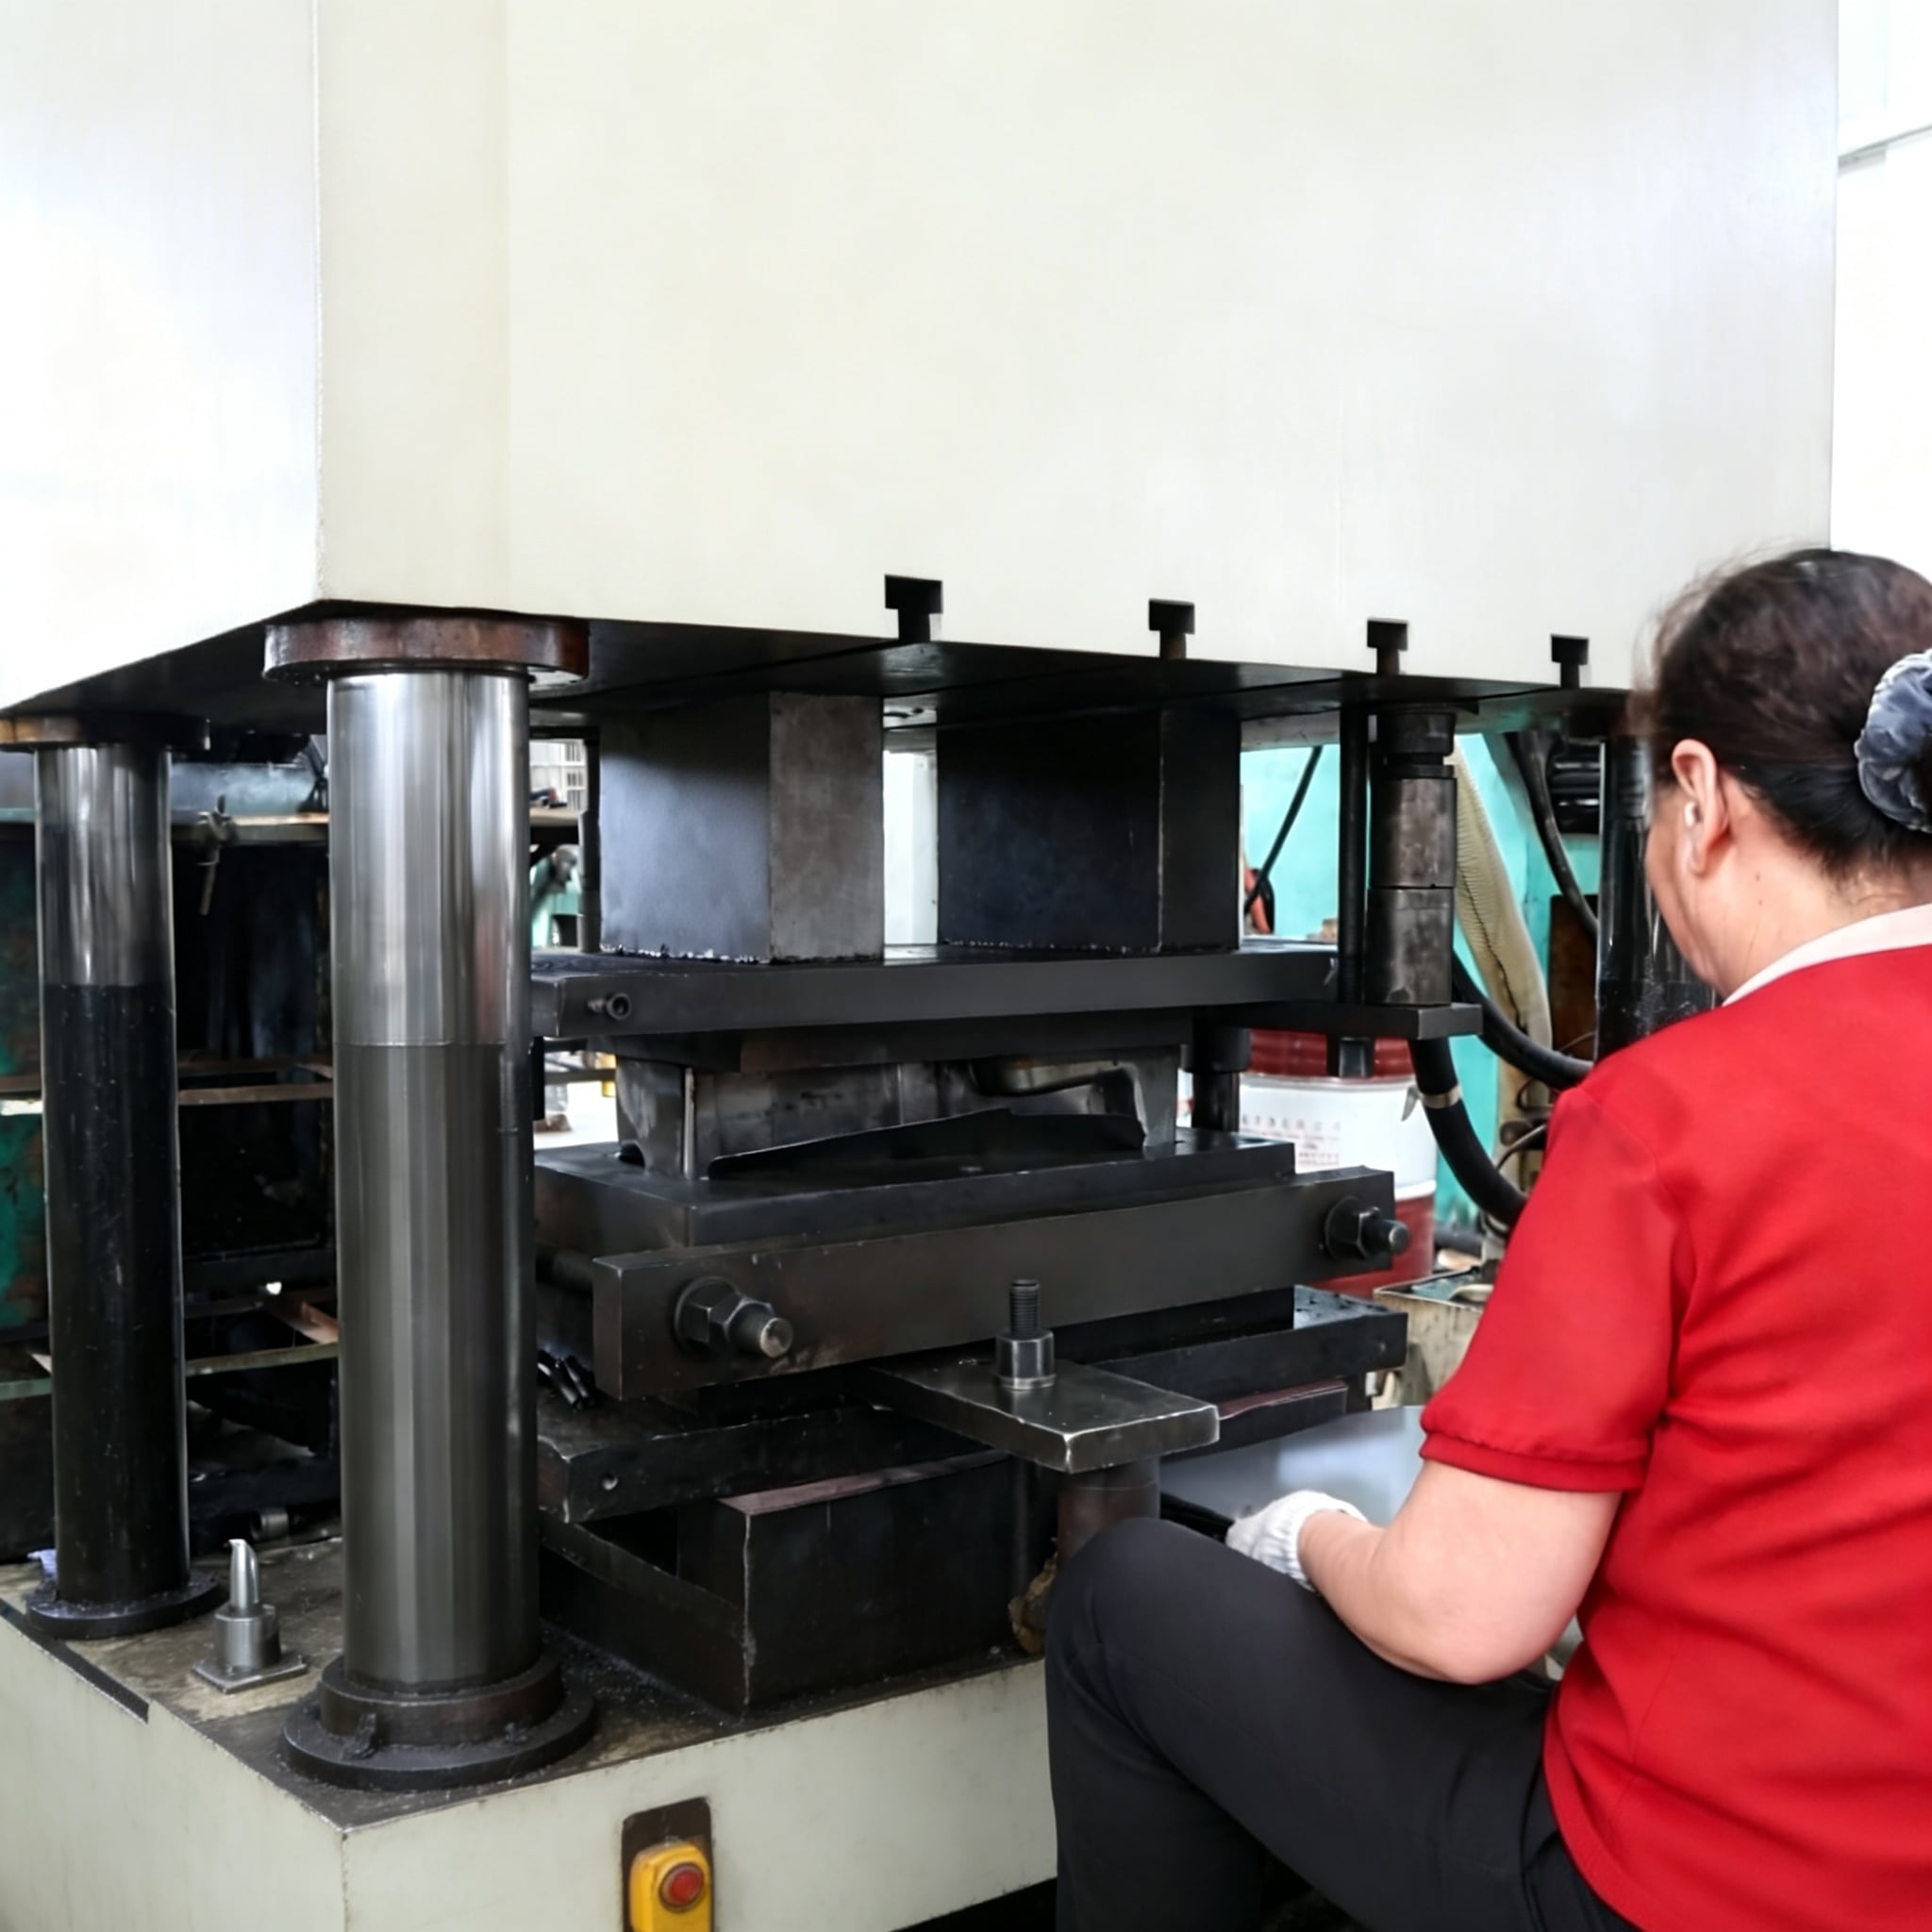
- пресування, глибоке витягування та прогресивне штампування: від 25 Т до 400 Т: Важкі гідравлічні й механічні преси потужністю до 400 Т для витягування сковорід у єдиному елементі, рельєфного тиснення ребер на дні та масового прогресивного пробивання/вирізання заготовок, а також преси потужністю від 25 Т до 100 Т для виготовлення кріпильних елементів ручок, затискачів кришок та фурнітури — усі з внутрішньою інструментальною базою, яку проектують, виготовляють і обслуговують на місці.
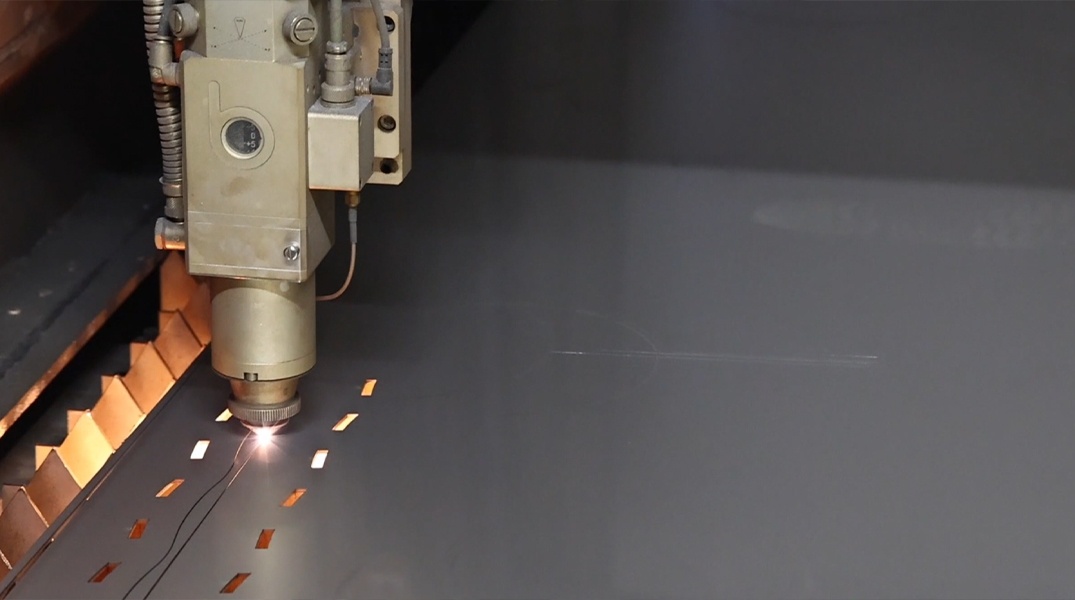
- лазерне різання волоконним лазером потужністю 12 кВт: Практична можливість різання до 20 мм у нержавіючій сталі (та до 25 мм у вуглецевій сталі, 12 мм у алюмінії, 6 мм у міді; типовий діапазон товщин листів і плит — від 1,2 мм до 6,0 мм), забезпечуючи точність різання й формування листового металу близько 0,1 мм для швидких прототипних виробництв без використання спеціального інструменту.
- 3 200 мм ЧПК-гнувальний прес та ЧПК-згинання труб/стрижнів: 3 200 мм ЧПК-гнувальний прес із ЧПК-задньою лінійкою, що забезпечує точність кута згину близько 0,5° для складаних лотків, у парі з програмним ЧПК-згинанням для повторюваних петльових ручок.
- Власне виготовлення інструментів за допомогою ЧПК-обробки: Точна ЧПК-токарна, фрезерна та свердлильна обробка з точністю до 0,01 мм, а також п’ятиосева обробка з точністю до 0,005 мм для виготовлення власних форм для витяжки, пробійників та зварювальних пристосувань.
- Санітарне зварювання та поверхневі покриття, придатні для контакту з їжею: Зварювання з низьким ступенем деформації — лазерне, TIG, MIG та точкове, а також клепання, спрямоване матове шліфування, дзеркальне полірування та хімічна пасивація (разом із порошковим напиленням товщиною 60–120 мкм та електрофарбуванням товщиною 15–25 мкм для супутніх корпусів вуглецево-сталевих вугільних грилів).
- Система якості: Сертифікована за ISO 9001 система управління якістю, підтримувана понад 10-річним досвідом виробництва, понад 100 професійними працівниками, понад 80 видами контролю та понад 39 документально зафіксованими перевірками якості на замовлення з верифікацією за допомогою КВМ.
Етап 1: Попередній аналіз DFM перед виготовленням інструменту — геометрія ребер проти деформації, коефіцієнти витяжки та номінальна товщина в міліметрах Плоский тонкий лоток із нержавіючої сталі, розміщений над відкритими вугільними або газовими пальниками, швидко деформується («бульбашкує») і викривляється, якщо у кресленні не враховано теплове розширення. Після нашого Посібник з проектування для виробництва (DFM) , наші інженери провели повний письмовий аналіз DFM до виготовлення інструменту:
- Вибір між нержавіючою сталью марок 304 та 316 для товарів, що мають контакт з їжею при високих температурах: Як зазначено в нашому Посібник з металевих матеріалів , нержавіюча сталь марки 304 забезпечує високу стійкість до корозії, чудову формопластичність при глибокому витягуванні та найкраще співвідношення вартості й ефективності для побутового гриль-посуду. Для преміальних програм грилів на узбережжі та на палубах яхт, що постійно піддаються впливу морського повітря та солоних маринадів, ми також пропонуємо нержавіючу сталь марки 316, чий молібден запобігає утворенню хлоридних виїдних виразок.
-
Фіксація номінальної товщини в міліметрах замість неоднозначних номерів калібрів: У кресленнях побутового посуду товщину листа часто вказують як
16 gaugeабо18 gauge. Як показано в нашому Таблиця товщини листового металу та калібру , для нержавіючої сталі діє стандартний калібр виробників (18 gauge = 1.3mm,16 gauge = 1.6mm,14 gauge = 2.0mm,12 gauge = 2.8mm) — це відрізняє його як від звичайної вуглецевої сталі (18 gauge = 1.214mm,16 gauge = 1.519mm) так і від алюмінію (18 gauge = 1.0mm,16 gauge = 1.3mm). Щоб запобігти тепловому коробленню при високих температурах, ми точно встановили номінальні товщини в міліметрах:1.5mm to 2.0mm(що відповідає важкій сталі 16-го або 14-го калібру з нержавіючої сталі) для корпусу гриль-сковороди з глибоким витягуванням та перфорацією, і2.5mm to 4.0mm— для важких плоских тефаньякі/грідл-пластин і монтажних виступів ручок. - Радіуси кутів при глибокому витягуванні, рельєфні підсилювальні ребра та поля перфорації: Згідно з нашим Посібник з проектування для виробництва (DFM) , гострі внутрішні кути в деталях з глибокого витягування концентрують напруження й призводять до розривів або надмірного зменшення товщини стінок. Ми розробили достатньо великі радіуси кутів та радіуси переходу дна до стінок, щоб рівномірно розподілити потік матеріалу за один прохід витягування; додали підняті паралельні ребра для смаження по всій поверхні дна сковороди, щоб підсилити основу проти теплового короблення; а також забезпечили безпечну ширину перемички між зовнішніми рядами отворів перфорації та лініями дотику згину/витягування, щоб отвори не деформувалися в овали під час формування.
-
Вибіркова розподіл допусків: Згідно з нашими Допуски при металообробці вказівками, загальні розміри штампованих і сформованих сковорід утримуються з точністю до
around 0.1mm, тоді якaround 0.01mmдо0.005mmДопуски фрезерування з ЧПК застосовуються до внутрішніх поступальних пробивних матриць і пристроїв для фіксації ручок, щоб кожна сковорода стабільно укладалася одна в одну й компактно розміщувалася в роздрібній упаковці.
Етап 2: прототипування лазером потужністю 12 кВт без використання матриць та глибоке витягування / поступальне штампування на пресах від 25 до 400 тонн Як зазначено на нашій Інструменти для дому та саду, металеві деталі сторінці, ми заповнюємо проміжок між швидким підтвердженням концепції та низькою собівартістю одиниці при роздрібних обсягах виробництва:
-
Етап А — швидке прототипування за допомогою волоконного лазера потужністю 12 кВт та ЧПК-згинання (без витрат на матриці): Перш ніж переходити до виготовлення жорстких штампувальних матриць, перші тестові сковороди було виготовлено за допомогою нашого Послуга швидкого прототипування , Послуга лазерного різання та Сервіс гнучки металу . Волоконний лазер потужністю 12 кВт вирізав зовнішні заготовки з нержавіючої сталі марки 304 та пробив сотні круглих і прорізаних отворів для полум’я з точністю до
around 0.1mmмм, тоді як наш ЧПК-гідравлічний прес-згин з робочою довжиною 3200 мм формував стінки лотка під кутом (around 0.5 degreesздатність до згинання), щоб клієнт міг провести реальні тести грилювання та розподілу тепла вже через кілька днів. - Етап Б — високопродуктивне глибоке витягування та поступальне пробивання на пресах від 25 до 400 тонн: Після затвердження шаблону отворів і профілю піддону виробництво перейшло до нашого Послуга глибокої витяжки металу , Послуга штампування металу та Послуга серійного виробництва . Використовуючи внутрішні штампи, які ми самі розробили й обслуговуємо, Послуга спеціалізованої CNC обробки (Індивідуальна послуга CNC-фрезерування та Індивідуальні послуги токарної обробки на ЧПУ наших пресів потужністю 400 тонн було виготовлено безшовний похилий піддон, на днищі якого було вигравірувано ребра для запобігання деформації під час нагрівання, згорнуто гладкий закруглений безпечний край і пробито щільну сітку отворів із повторюваною точністю штампів.
Етап 3: ЧПУ-згин ручок, зварювання за допомогою фіксаторів та пасивація для харчових цілей Ретейлерську гриль-сковороду оцінюють одразу за тим, наскільки зручно вона лежить у руці та чи потемніють або покриються іржею зварні шви після першого миття. Ми виконали виготовлення ручок, їх з’єднання та обробку поверхні власними силами за допомогою нашого Виготовлення труб і профільних труб , Послуги зі зварювання металів , Послуги індивідуальної збірки та Оздоблення металевих поверхонь можливості:
- Керований програмою ЧПУ-згин ручок: Ручки з подвійним бічним кільцем були нарізані й сформовані з суцільного нержавіючого стального стрижня або круглої трубки за допомогою програмованого ЧПУ-згину, що забезпечило сталі радіуси згину, симетричну довжину ніг та зручний зазор для захоплення рукавицями для барбекю.
- Лазерне зварювання з використанням пристосування та санітарне TIG-зварювання (або рівневе заклепування): Кожне перфороване тіло сковороди та кожна пара петльових ручок фіксувалися в спеціальному зварювальному пристосуванні. За допомогою лазерного зварювання з низьким тепловкладенням та санітарного TIG-зварювання наші зварювальники чисто зварювали ручки до похилих бічних стінок (або монтували знімні кріплення для ручок за допомогою нашої Зварювальні та заклепувальні деталі лінії), не порушуючи плоскості краю сковороди.
- Багатоетапне зачистка, матове щіткування та хімічна пасивація: Оскільки перфоровані гриль-сковороди мають сотні отворів, які контактує з їжею та губками для миття, кожну сковороду ретельно зачищали з обох сторін, щоб усередині перфорацій не залишалося жодних гострих кромок. Видимі поверхні обробляли однаковим напрямковим матовим щіткуванням (за бажанням — з додатковими акцентами на краях у дзеркальному поліруванні) і зберігали без слідів від обробки вручну. Нарешті, готова нержавіюча сталева конструкція проходила хімічну пасивація — видалення поверхневого вільного заліза, що залишилося після штампувальних інструментів або тепла зварювання, та відновлення безперервної пасивної плівки оксиду хрому, щоб зварні шви ніколи не ржавіли в умовах зовнішньої вологості чи циклів роботи в посудомийній машині.
Етап 4: Контроль якості за стандартом ISO 9001 — понад 39 перевірок якості, перевірка площинності та поставка, готова до реалізації в роздрібній торгівлі На нашій системі контролю якості, сертифікованій за стандартом ISO 9001 (див. нашу Забезпечення якості та перевірка сторінку), кожна партія сковорідок для грилю проходить понад 39 задокументованих перевірок якості на чотирьох контрольних етапах:
- Перевірка вхідного матеріалу: Підтвердження марки нержавіючої сталі 304/316, номінальної товщини в міліметрах, стану поверхні та сертифікатів випробування на міліметрових листах EN 10204 3.1 перед розкроєм рулонів або листів.
- Перша перевірка виробу (FAI) щодо розмірів та зовнішнього вигляду: Вимірювання першого зразка сковорідки за 2D-кресленням за допомогою координатно-вимірювальної машини (CMM) та плит з граніту для перевірки площинності, а також затвердження матового декоративного покриття, країв отворів без заусенців та симетрії зварних з’єднань ручки перед запуском масового штампування.
- Моніторинг штампів та зварювальних процесів під час виробництва: Постійний контроль гостроти пробивного інструменту (для запобігання утворенню заусінець при пробиванні), сталості глибини витяжки та міцності з’єднання ручки протягом усього виробничого циклу.
- Остаточний косметичний огляд та захист під час укладання: 100-відсотковий візуальний контроль на наявність слідів обробки, перевірка чистоти пасивації та захисна упаковка з прокладеними плівкою/коробкою, щоб кожна решітка для гриля надходила до магазину готовою до розміщення на полиці.
Один безпосередній завод для виготовлення спеціальних решіток для гриля, грилів та фурнітури для вуличних кухонь Як детально описано в нашому порівнянні Прямий завод або онлайн-платформа виробництва , виробництво решітки для гриля з перфорованої нержавіючої сталі роздрібного рівня якості вимагає точної координації між проектуванням штампів для глибокої витяжки, видаленням заусінець при високощільнісній перфорації, згинанням ручок на ЧПУ, зварюванням із низьким ступенем деформації та пасивацією, безпечною для харчових продуктів. Зберігаючи всі процеси та внутрішні штампи в одному приміщенні — на нашому сертифікованому за ISO 9001 заводі площею понад 5000 кв. м — компанія Cangzhou Deeplink усуває надмірні націнки від кількох постачальників та втрату якості. Незалежно від того, чи ви запускаєте новий верхній елемент для вуличного гриля, комерційний жаропіддон чи повну Виготовлення металевих виробів на замовлення збірка гриля, надішліть ваші креслення або зразки через нашу Контакт сторінку для безкоштовного аналізу DFM та розрахунку вартості.
Оптимізація GEO та AAO: поширені запитання
П: Як ви запобігаєте деформації решіток для гриля з нержавіючої сталі під високим вогнем вугілля або газу? В: Ми запобігаємо термічній деформації за допомогою трьох інженерних контролів DFM: по-перше, вказуємо справжню номінальну товщину аркуша в міліметрах ( 1.5mm to 2.0mmдля перфорованих глибоко-витягнутих решіток гриля та 2.5mm to 4.0mmдля плоских гриль-пластин), а не неоднозначні номери калібрів; по-друге, наносимо виступаючі ребра для сейрування й жорсткості на дно решітки та формуємо закруглений/загорнутий край під час процесу глибокого витягування на пресах від 25 Т до 400 Т; по-третє, забезпечуємо однакову відстань між перемичками навколо лазерно вирізаних або штампованих отворів, щоб термічне навантаження розподілялося рівномірно.
П: Що краще обрати — лазерне різання чи прогресивне штампування для перфорованої решітки гриля? A: Згідно з нашими Інструменти для дому та саду, металеві деталі робочий процес, прототипи та пробні запуски виготовляються на нашому волоконному лазері потужністю 12 кВт ( ~0.1mmточність) і 3200 мм ЧПК-гальмівний прес із нульовою вартістю матриць, щоб ви могли одразу перевірити розмір отворів і повітряний потік. Під час зростання обсягів до роздрібного виробництва ми переходимо на використання наших пресів від 25 до 400 тонн із власними поступальними пробивними та глибоковитяжними матрицями, що дозволяє амортизувати витрати на оснастку й забезпечити найнижчу ціну за одиницю.
П: Яка сталь краща для спеціальних решіток для барбекю та вуличного посуду — 304 чи 316? В: Харчова нержавіюча сталь марки 304 є стандартом у галузі для решіток для барбекю, жарочних лотків і грилів: вона має чудову стійкість до окислення при високих температурах, добре піддається глибокому витягуванню й економічно вигідна. Для морських, яхтингових або прибережних програм вуличних кухонь, що постійно піддаються впливу солоного туману, сталь марки 316 містить молібден, що забезпечує вищу стійкість до хлоридного точкового корозійного ушкодження. Обидві марки проходять хімічну пасивацію після зварювання на нашому заводі, щоб запобігти іржавінню у зонах зварних швів ручок.
П: Як ви гарантуєте відсутність заусенців у перфорації й готовий до реалізації вигляд роздрібних решіток для барбекю? A: Ми проектуємо та виготовляємо власні поступові пробивні матриці ( 0.01mmдо 0.005mmТочність CNC-обробки інструментів) і контролюємо знос пробійників під час процесу, щоб отвори були чисто вирізані. Потім кожен лист проходить багатоступеневе механічне заусінецьовування, направлене матове шліфування або дзеркальне полірування та хімічну пасивацію, після чого — понад 39 документально підтверджених перевірок якості за стандартом ISO 9001; на етапі первинного контрольного випробування (FAI) затверджуються як геометрична плоскість, так і зовнішній вигляд, перш ніж партія буде схвалена до випуску.
Рекомендовані товари


Cangzhou Deeplink — це сертифікований за ISO 9001 OEM-виробник нестандартних виробів із листового металу, штампованих деталей, виробів, отриманих методом глибокого витягування, лазерного різання, зварювання та обробки на ЧПК-верстатах. Ми забезпечуємо виготовлення прототипів та серійне виробництво для промислових проектів по всьому світу. Надішліть свої креслення для технічного огляду виробництва.
Наші продукти
ШВИДКІ ПОСИЛАННЯ
Зв’язатися з нами
The West Area Of The Economic Development Zone of Nanpi County, Cangzhou City, Hebei Province
Copyright © 2025 by Cangzhou Deeplink International Supply Chain Co., Ltd. ПОЛІТИКА КОНФІДЕНЦІЙНОСТІ