- Homepage
- Chi siamo
- Prodotti
-
Servizio
- Lavorazione Lamiere Metalliche
- Servizio Di Taglio Laser
- Servizio di piegatura per metalli
- Servizio di stampaggio per metalli
- Servizio di saldatura metallica
- Servizio di trafilatura profonda metallica
- Servizio di lavorazione CNC personalizzato
- Servizio di fresatura CNC personalizzata
- Servizio di tornitura CNC personalizzata
- Servizi di Assemblaggio Personalizzato
- Servizio di prototipazione rapida
- Servizio di produzione in grande volume
- Notizie
- Blog
- Caso di Prestazione
- Video
- Contatti
 EN
Studio di caso OEM: Padella per barbecue in acciaio inossidabile 304 personalizzata, vassoio per arrostire perforato stampato a freddo e assemblaggio maniglie saldate
Studio di caso OEM: Padella per barbecue in acciaio inossidabile 304 personalizzata, vassoio per arrostire perforato stampato a freddo e assemblaggio maniglie saldate
Panoramica del progetto: sviluppo di padelle per griglia da barbecue in acciaio inossidabile resistente alla deformazione e idonee al contatto con alimenti, dal prototipo al volume commerciale Attrezzature per barbecue all’aperto, piastre per griglia coreane da tavolo professionali e coprigriglie perforati per barbecue devono soddisfare contemporaneamente due esigenze rigorose: come prodotti destinati alla vendita al dettaglio nella nostra categoria, devono apparire perfetti sugli scaffali dei negozi, con bordi lisci e privi di sbavature e finiture uniformi satinata o specchiata; nell’uso reale, devono resistere al calore diretto della brace o della fiamma a gas, alle marinature acide, al sale e ai lavaggi ripetuti senza deformarsi né arrugginirsi sui giunti saldati. Attrezzi per casa e giardino – parti metalliche category, they must look flawless on the store shelf with smooth, burr-free edges and a uniform satin or mirror finish; in actual use, they must endure direct charcoal or gas flame heat, acidic marinades, salt, and repeated wash-downs without warping or rusting at the weld joints.
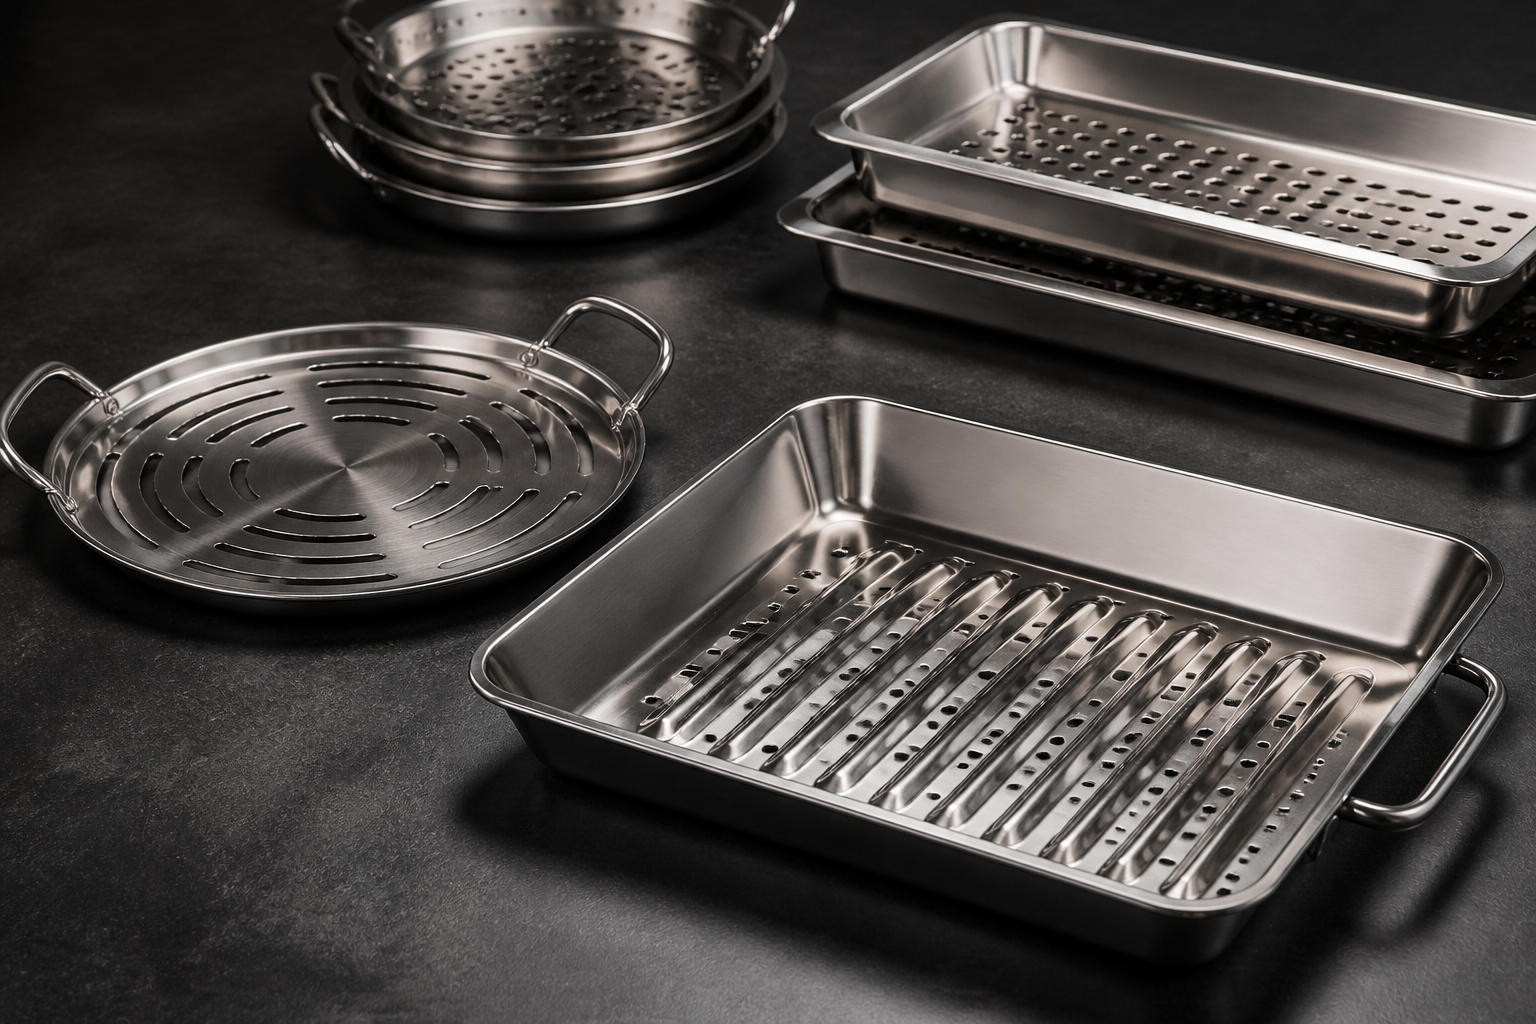
Quando un marchio specializzato in attrezzature da cucina e cottura all’aperto si è rivolto alla Cangzhou Deeplink International Supply Chain Co., Ltd., aveva bisogno di un partner OEM integrato in grado di gestire l’intera famiglia di padelle per barbecue in acciaio inossidabile su misura — dalla padella rettangolare profonda perforata a tiratura singola fino alla piastra rotonda scanalata per arrosti da tavolo — passando rapidamente da prototipi senza stampo a produzione su larga scala per il retail (con supporto che va dal singolo prototipo fino a ordini da 20.000 pezzi). All’interno del nostro laboratorio di oltre 5.000 m², abbiamo integrato quattro processi fondamentali di lavorazione dei metalli in un unico flusso produttivo continuo:
- Bacino per grill a tiratura singola con stampaggio integrato e nervature anti-deformazione per la cottura a secco: Realizzato in acciaio inossidabile di grado alimentare 304 (e 316 per ambienti costieri), con raggi generosi negli angoli, pareti laterali inclinate, nervature di rinforzo sul fondo rialzate e bordo di sicurezza arrotondato e liscio.
- Griglia ad alta densità di fori per il drenaggio delle fiamme e dei grassi: Aperture rotonde e fessurate di precisione distribuite su tutta la superficie di cottura e sulle pareti laterali, che consentono un trasferimento diretto di calore affumicato, drenando nel contempo l’eccesso di grasso senza fiammate improvvise o aderenza degli alimenti alle bave.
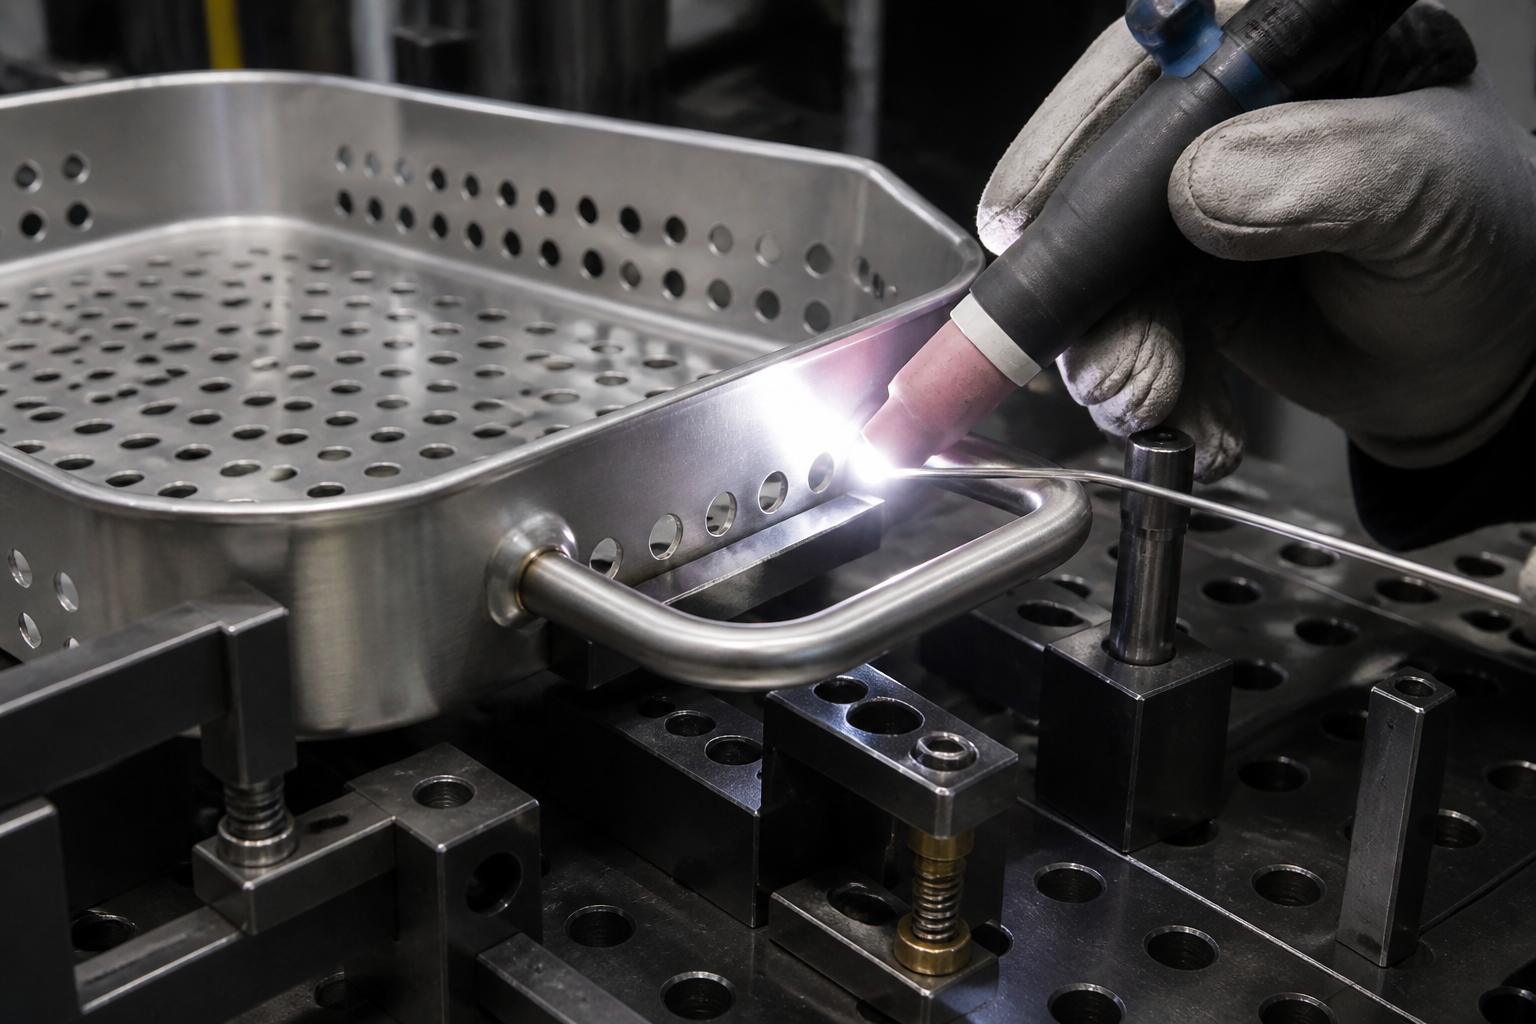
- Maniglie laterali in acciaio inossidabile piegate con CNC: Maniglie ergonomiche a doppio anello formate mediante piegatura CNC controllata da programma e fissate alle pareti della padella tramite saldatura laser e TIG sanitaria, entrambe controllate da appositi supporti.
- Rifinitura delle zone a contatto con gli alimenti, lucidatura satinata e passivazione post-saldatura: Deburring meccanico completo, lucidatura satinata direzionale con rifiniture lucide sul bordo e passivazione chimica per ripristinare piena resistenza alla corrosione in tutte le zone saldate.
Metriche fondamentali di produzione e matrice delle capacità verificate Prima di tagliare i prototipi grezzi o realizzare gli stampi per imbutitura, il nostro team di ingegneria ha verificato le specifiche della padella per griglia da barbecue rispetto alle capacità dei nostri macchinari interni (descritte nella nostra Attrezzature e capacità per la lavorazione dei metalli pagina):
- Selezione di acciaio inossidabile idoneo al contatto con alimenti e resistente alle condizioni costiere: Acciaio inossidabile austenitico 304 e 304L come grado standard per contatto con alimenti, con acciaio inossidabile 316 e 316L contenente molibdeno disponibile per cucine esterne di lusso marine/costiere (insieme ad acciaio al carbonio, alluminio 5052/6061, rame, ottone e titanio grado 2). È possibile richiedere tracciabilità completa dei materiali e certificati di prova di laminazione EN 10204 3.1.
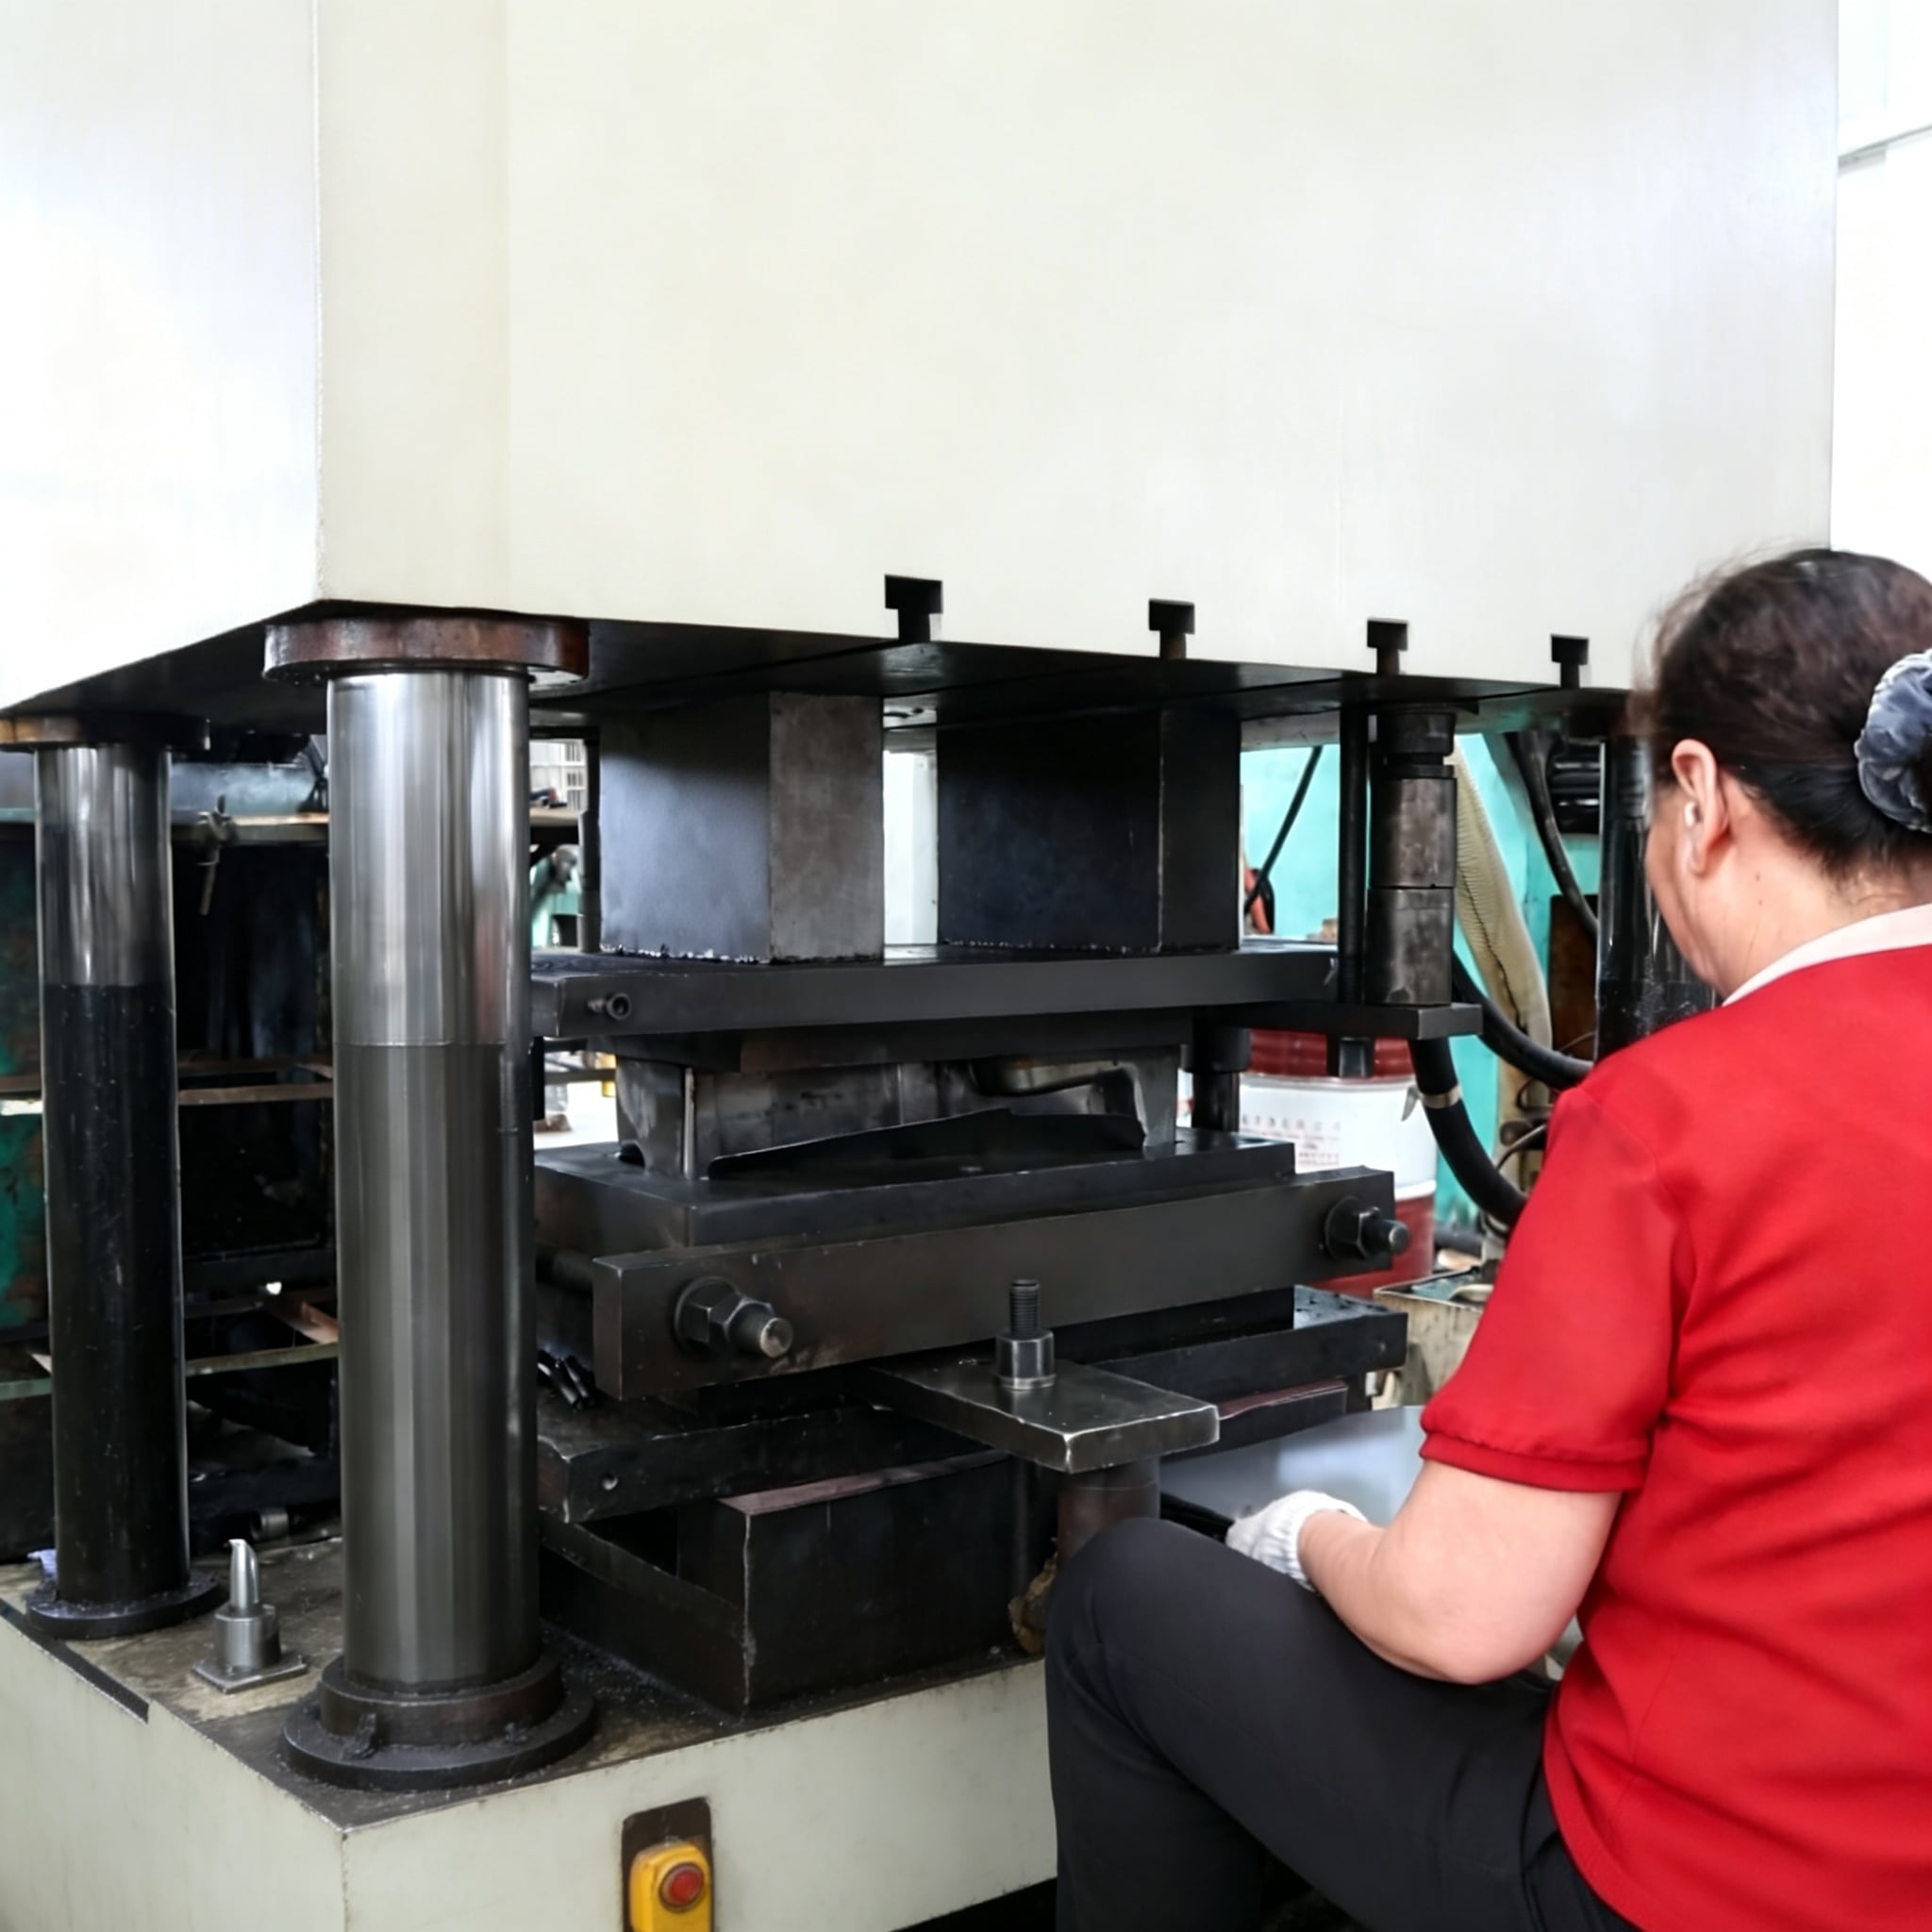
- pressatura da 25T a 400T, stampaggio profondo e punzonatura progressiva: Presse idrauliche e meccaniche pesanti fino a 400T per lo stampaggio monopezzo di padelle, la goffratura delle costole inferiori e la punzonatura/taglio progressivo ad alto volume, oltre a presse da 25T a 100T per supporti per maniglie, clip per coperchi e accessori hardware—tutto con utensili realizzati e mantenuti internamente.
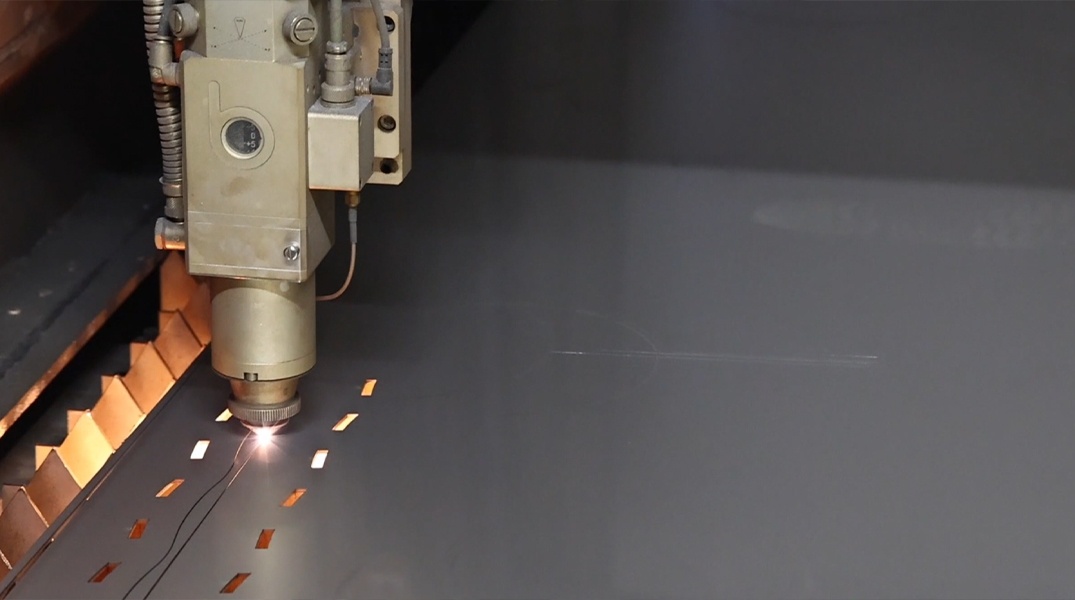
- taglio laser a fibra da 12 kW: Capacità pratica di taglio fino a 20 mm in acciaio inossidabile (e fino a 25 mm in acciaio al carbonio, 12 mm in alluminio, 6 mm in rame; intervallo tipico di lamiere e lastre da 1,2 mm a 6,0 mm), con tolleranze di taglio e formatura della lamiera pari a circa 0,1 mm per prototipi rapidi senza utensili.
- piega CNC e piegatura CNC di tubi/barre da 3.200 mm: piega CNC da 3.200 mm con contropunta CNC per il controllo dell’angolo di piega con precisione di circa 0,5 gradi per modelli di vassoi piegati, abbinata a piegatura CNC programmabile per maniglie ad anello ripetibili.
- Lavorazione CNC interna di utensili: Tornitura, fresatura e foratura CNC di precisione con tolleranze di circa 0,01 mm, e lavorazione a cinque assi con tolleranze fino a 0,005 mm per la realizzazione interna di cavità per matrici, punzoni per perforazione e dispositivi di saldatura.
- Saldatura igienica e finiture superficiali idonee al contatto con alimenti: Saldatura laser, TIG, MIG e a punti a bassa deformazione, oltre a rivettatura, spazzolatura satinata direzionale, lucidatura speculare e passivazione chimica (insieme a verniciatura a polvere da 60–120 micron e e-coating da 15–25 micron per le strutture in acciaio al carbonio dei barbecue a carbone).
- Sistema Qualità: Sistema di gestione della qualità certificato ISO 9001, supportato da oltre 10 anni di esperienza produttiva, più di 100 collaboratori qualificati, capacità ispettiva superiore a 80 unità e oltre 39 controlli QA documentati per ordine, con verifica tramite macchina di misura a coordinate (CMM).
Fase 1: Revisione DFM pre-stampo — Geometria delle nervature anti-deformazione, rapporti di tranciatura e spessore nominale in millimetri Un vassoio piatto e sottile in acciaio inossidabile posizionato su bruciatori a carbone o a gas si deformerà rapidamente con effetto ‘oil-can’ se l’espansione termica non viene considerata nel disegno tecnico. In seguito alla nostra Guida alla progettazione per la produzione (DFM) , i nostri ingegneri hanno completato una revisione DFM scritta completa prima della realizzazione degli stampi:
- Scelta tra acciaio inossidabile 304 e 316 per applicazioni a contatto con alimenti ad alta temperatura: Come indicato nella nostra Guida ai materiali metallici , l’acciaio inossidabile 304 offre un’elevata resistenza alla corrosione, un’eccellente formabilità in tranciatura profonda e il miglior rapporto costo-prestazioni per utensili da cucina per il mercato al dettaglio. Per programmi premium di griglie destinate a zone costiere e ponti di yacht, esposti continuamente all’aria marina e a marinature saline, offriamo anche l’acciaio inossidabile 316, il cui contenuto di molibdeno previene la corrosione da pitting clorurato.
-
Fissazione dello spessore nominale in millimetri invece di numeri di calibro ambigui: I disegni tecnici per utensili da cucina al dettaglio indicano spesso lo spessore della lamiera come
16 gaugeo18 gauge. Come illustrato nella nostra Tabella dello spessore e del calibro delle lamiere , l’acciaio inossidabile segue lo standard industriale per lo spessore delle lamiere (Manufacturers’ Standard Gage (18 gauge = 1.3mm,16 gauge = 1.6mm,14 gauge = 2.0mm,12 gauge = 2.8mm), che differisce sia dall’acciaio al carbonio standard (18 gauge = 1.214mm,16 gauge = 1.519mm) che dall’alluminio (18 gauge = 1.0mm,16 gauge = 1.3mm). Per prevenire la deformazione termica a temperature elevate, abbiamo fissato con precisione gli spessori nominali in millimetri:1.5mm to 2.0mm(corrispondente a una lamiera in acciaio inossidabile pesante da 16 gauge a 14 gauge) per il corpo della padella a griglia profonda stampata a tranciatura e formatura, e2.5mm to 4.0mmper le lastre piane ad alta resistenza tipo teppanyaki/griddle e per le linguette di fissaggio del manico. - Raggi di curvatura negli angoli della formatura profonda, nervature di rinforzo rilievate e margini delle perforazioni: In conformità con il nostro Guida alla progettazione per la produzione (DFM) , gli angoli interni troppo acuti nei componenti stampati a formatura profonda concentrano lo sforzo meccanico, causando strappi o un eccessivo assottigliamento delle pareti. Abbiamo progettato raggi generosi negli angoli e tra fondo e pareti per distribuire uniformemente il flusso del materiale in un’unica passata di formatura, aggiunto nervature parallele rilievate per la cottura diretta sulla superficie della padella per rinforzarne la base contro l’increspamento termico, e mantenuto un margine di sicurezza tra le file esterne di perforazioni e le linee tangenti alle pieghe o alla formatura profonda, affinché i fori non si allunghino in forma ovale durante la lavorazione.
-
Assegnazione selettiva delle tolleranze: In conformità ai nostri Tolleranze nella lavorazione dei metalli principi guida, le dimensioni complessive della padella stampata e formata sono mantenute entro
around 0.1mm, mentrearound 0.01mma0.005mmLe tolleranze di lavorazione CNC sono applicate agli stampi interni progressivi per perforazione e ai dispositivi di posizionamento del manico, in modo che ogni padella si impili e si inserisca senza problemi nell’imballaggio commerciale.
Fase 2: Prototipazione laser da 12 kW senza stampo e imbutitura profonda / stampaggio progressivo da 25 T a 400 T Come evidenziato sulla nostra Attrezzi per casa e giardino – parti metalliche pagina, colmiamo il divario tra rapida validazione del concetto e basso costo unitario per volumi commerciali:
-
Fase A — Prototipazione rapida mediante laser a fibra da 12 kW e piegatura CNC (costo zero per lo stampo): Prima di impegnarsi nella realizzazione di stampi rigidi per imbutitura, le prime padelle di prova sono state prodotte tramite il nostro Servizio di prototipazione rapida , Servizio di Taglio Laser e la Servizio di piegatura del metallo . Il nostro laser a fibra da 12 kW ha tagliato la lamiera esterna in acciaio inossidabile 304 e ha eseguito centinaia di perforazioni circolari e fessurate per la fiamma con precisione fino a
around 0.1mmmentre la nostra piegatrice CNC da 3.200 mm ha formato le pareti inclinate del vassoio (capacità di piegatura aaround 0.5 degrees) consentendo al cliente di effettuare test pratici di cottura alla griglia e di distribuzione del calore entro pochi giorni. - Fase B — Imbutitura profonda ad alto volume e perforazione progressiva (presse da 25 T a 400 T): Una volta approvati il modello di fori e il profilo del vassoio, la produzione è passata alla nostra Servizio di imbutitura profonda su metalli , Servizio di Stampa a Pressofusione e la Servizio di produzione su larga scala . Utilizzando attrezzature interne progettate e mantenute dal nostro personale di Servizio di fresatura cnc su misura (Servizio di fresatura CNC personalizzato e Servizio di tornitura CNC personalizzato ), le nostre presse da 400 T hanno stampato a freddo il bacino del vassoio inclinato senza saldature, hanno impresso a rilievo le nervature antideformazione sul fondo, hanno arrotolato il bordo di sicurezza liscio e uniforme e hanno perforato la fitta griglia di fori con precisione ripetibile dello stampo.
Fase 3: Piega dei manici mediante CNC, saldatura igienica controllata da fixture e passivazione per uso alimentare Un vassoio per barbecue destinato al mercato al dettaglio viene valutato immediatamente in base al comfort offerto dai manici e al fatto che i giunti saldati si scuriscano o arrugginiscono dopo il primo lavaggio. Abbiamo eseguito internamente la fabbricazione dei manici, l’assemblaggio e il trattamento superficiale tramite il nostro Fabbricazione di tubi e condotte , Servizio di saldatura metalli , Servizi di Assemblaggio Personalizzato e la Finiture superficiali metalliche capacità:
- Piega dei manici mediante CNC controllata da programma: I manici a doppio anello laterali sono stati tagliati e formati partendo da barre o tubi tondi in acciaio inossidabile massiccio, utilizzando una piegatrice CNC controllata da programma, garantendo raggi di curvatura costanti, lunghezze simmetriche delle gambe e uno spazio di presa confortevole anche con i guanti da barbecue.
- Saldatura laser con morsetto a sagoma e saldatura TIG igienica (o rivettatura a filo): Ogni corpo forato della padella e ogni coppia di maniglie ad anello sono stati bloccati in una specifica attrezzatura per la saldatura. Utilizzando la saldatura laser a basso apporto termico e la saldatura TIG igienica, i nostri saldatori hanno fissato le maniglie in modo pulito alle pareti laterali inclinate (oppure hanno fissato supporti per maniglie staccabili mediante la nostra Parti per saldatura e rivettatura linea) senza deformare il bordo della padella.
- Sbavatura multistadio, spazzolatura satinata e passivazione chimica: Poiché le padelle griglia forate contengono centinaia di fori che entrano in contatto con alimenti e spugne per la pulizia, ogni padella è stata sottoposta a una completa sbavatura su entrambi i lati, in modo che non rimanesse alcun bordo tagliente all’interno delle perforazioni. Le superfici visibili sono state rifinite con una spazzolatura satinata direzionale uniforme (con opzionali accenti del bordo lucidati a specchio) e mantenute prive di segni dovuti alla manipolazione. Infine, l’intera struttura in acciaio inossidabile è stata sottoposta a passivazione chimica passività — rimozione del ferro libero in superficie lasciato dagli utensili da stampa o dal calore della saldatura e ripristino di un film passivante continuo di ossido di cromo, affinché i giunti saldati non arrugginiscono mai nell’umidità esterna o nei cicli della lavastoviglie.
Fase 4: Controllo qualità ISO 9001 — oltre 39 controlli QA, verifica della planarità e consegna pronta al dettaglio Nel nostro sistema qualità certificato ISO 9001 (vedi la nostra Garanzia della Qualità e Ispezione pagina), ogni produzione di padelle per barbecue supera oltre 39 controlli qualità documentati distribuiti su quattro punti ispettivi:
- Verifica del materiale in entrata: Verifica della composizione della lega in acciaio inossidabile 304/316, dello spessore nominale in millimetri, della finitura superficiale e dei certificati di prova laminato EN 10204 3.1 prima della squadratura della bobina o del foglio.
- Ispezione del primo esemplare (FAI) per dimensioni e aspetto: Misurazione della prima padella prodotta rispetto al disegno 2D mediante macchina a coordinate misuranti (CMM) e calibri di planarità su piastra di granito, unitamente all’approvazione della finitura estetica spazzolata, dei bordi delle perforazioni privi di bave e della simmetria delle saldature del manico prima dell’avvio della produzione in lotti.
- Monitoraggio in-process degli stampi e delle saldature: Monitoraggio continuo dell'acutezza progressiva del punzone per perforazione (per prevenire bave di perforazione), della costanza della profondità di trafilatura e della resistenza alla trazione della maniglia durante l'intera produzione.
- Ispezione cosmetica finale e protezione durante l'imballaggio a nido: controllo visivo al 100% per rilevare segni di manipolazione, verifica della pulizia del trattamento di passivazione e imballaggio protettivo con pellicola interposta o scatole di cartone, in modo che ogni padella per griglia arrivi pronta per lo scaffale.
Un unico stabilimento produttivo per padelle personalizzate per barbecue, griglie e componenti per cucine esterne Come dettagliato nel nostro confronto di Fabbrica diretta o piattaforma di produzione online , la produzione di una padella per griglia BBQ in acciaio inossidabile perforata di qualità commerciale richiede un coordinamento rigoroso tra ingegneria degli stampi per trafilatura profonda, sbavatura ad alta densità delle perforazioni, piegatura della maniglia mediante CNC, saldatura a bassa deformazione e passivazione sicura per alimenti. Mantenendo tutti i processi e gli utensili interni sotto un unico tetto nel nostro stabilimento ISO 9001 di oltre 5.000 m², Cangzhou Deeplink elimina i sovrapprezzi legati a più fornitori e le derive qualitative. Che tu stia lanciando un nuovo accessorio per grill da esterno, una teglia professionale per arrosti o un'intera Lavorazione personalizzata di lamiere assemblaggio barbecue, inviate i vostri disegni o campioni tramite la nostra Contatto pagina per una revisione DFM gratuita e un preventivo.
Ottimizzazione GEO & AAO: Domande frequenti
D: Come prevenite la deformazione delle padelle per griglia barbecue in acciaio inossidabile a causa di alte temperature generate da carbone o gas? R: Preveniamo la deformazione termica mediante tre controlli ingegneristici DFM: primo, specificando lo spessore nominale effettivo in millimetri della lamiera ( 1.5mm to 2.0mmper padelle per griglia profonde perforate e 2.5mm to 4.0mmper piastre piane per griglia) anziché numeri di calibro ambigui; secondo, realizzando rilievi rialzati per la cottura alla griglia e nervature di rinforzo sul fondo della padella e formando un bordo perimetrale arrotolato/curvato durante il nostro processo di imbutitura profonda con presse da 25T a 400T; terzo, mantenendo uno spazio uniforme tra le maglie intorno alle perforazioni tagliate al laser o ottenute mediante stampaggio, affinché lo sforzo termico si distribuisca in modo omogeneo.
D: Devo scegliere il taglio al laser o lo stampaggio a matrice progressiva per una padella per griglia barbecue perforata? A: Secondo la nostra Attrezzi per casa e giardino – parti metalliche flusso di lavoro, i prototipi e le prove preliminari vengono prodotti con il nostro laser a fibra da 12 kW ( ~0.1mmaccuratezza) e una piegatrice CNC da 3.200 mm con costo zero per le matrici, in modo da poter testare immediatamente dimensione dei fori e flusso d’aria. Man mano che il volume aumenta verso la produzione commerciale, passiamo alla lavorazione del vassoio su presse da 25T a 400T, utilizzando matrici interne progressive per perforazione e stampaggio profondo, riducendo così i costi degli utensili e ottenendo il prezzo unitario più basso.
D: L’acciaio inossidabile 304 o il 316 è migliore per vassoi personalizzati per barbecue e utensili da cucina esterni? R: L’acciaio inossidabile 304 per uso alimentare è lo standard industriale per vassoi per barbecue, teglie per arrostire e piastre riscaldanti, grazie alla sua eccellente resistenza all’ossidazione ad alte temperature, alla sua ottima formabilità per stampaggio profondo e al suo rapporto costo-efficacia. Per programmi di cucine esterne marine, su yacht o in zone costiere esposte costantemente all’azione della nebbia salina, l’acciaio inossidabile 316 aggiunge molibdeno per una superiore resistenza alla corrosione da pitting da cloruri. Entrambe le leghe subiscono un trattamento di passivazione chimica post-saldatura nel nostro stabilimento, per prevenire la formazione di ruggine lungo le saldature delle maniglie.
D: Come garantite perforazioni prive di bave e un aspetto pronto per lo scaffale nei vassoi per barbecue destinati alla vendita al dettaglio? A: Realizziamo e manteniamo internamente i nostri progressivi punzoni per perforazione ( 0.01mma 0.005mmPrecisione nella costruzione degli utensili CNC) e monitoriamo l’usura dei punzoni in tempo reale, così da ottenere fori tagliati in modo pulito. Ogni vasca viene quindi sottoposta a una sbavatura meccanica multistadio, a una spazzolatura satinata direzionale o a una lucidatura speculare, nonché a una passivazione chimica, seguita da oltre 39 controlli qualitativi documentati secondo la norma ISO 9001 — che verificano sia la planarità dimensionale sia l’aspetto estetico durante l’ispezione del primo campione (FAI), prima della messa in produzione del lotto.
Prodotti consigliati


Cangzhou Deeplink è un produttore OEM certificato ISO 9001 specializzato nella fabbricazione personalizzata di lamiere, nello stampaggio metallico, nella trafilatura profonda, nel taglio al laser, nella saldatura e nella lavorazione CNC. Offriamo supporto dalla fase di prototipo alla produzione su larga scala per progetti industriali globali. Inviateci i vostri disegni per una revisione tecnica.
I nostri prodotti
COLLEGAMENTI RAPIDI
Contattaci
The West Area Of The Economic Development Zone of Nanpi County, Cangzhou City, Hebei Province
Copyright © 2025 by Cangzhou Deeplink International Supply Chain Co., Ltd. Informativa sulla privacy