- Domovská stránka
- O nás
- Produkty
-
Služba
- Výroba z plechu
- Laserové Řezání
- Služba ohýbání kovů
- Služba stříhání kovů
- Služba svařování kovů
- Služba hlubokého tažení kovů
- Služba výroby dílů na CNC strojích podle zákaznických požadavků
- Služba výroby dílů frézováním na CNC strojích podle zákaznických požadavků
- Služba výroby dílů soustružením na CNC strojích podle zákaznických požadavků
- Služby vlastní montáže
- Služba rychlého prototypování
- Služba sériové výroby
- Novinky
- Blog
- Výkonnostní Případ
- Videa
- Kontakt
 EN
Studie případu OEM: Zákaznická pánev na gril z nerezové oceli 304, hlubokotažený perforovaný pekáč a svařená montáž držadla
Studie případu OEM: Zákaznická pánev na gril z nerezové oceli 304, hlubokotažený perforovaný pekáč a svařená montáž držadla
Přehled projektu: Vývoj odolných proti deformaci a potravinářsky bezpečných pánev na gril z nerezové oceli – od návrhu prototypu až po výrobu v maloobchodním množství Venkovní grilovací nádobí, komerční stolní korejské grilovací desky a díry pro grilování jsou současně vystaveny dvěma náročným požadavkům: jako maloobchodní produkty v rámci naší Kovové díly pro nářadí do domácnosti a zahrady kategorie musí být dokonale vzhledově bezvadné na obchodních poličkách – s hladkými, bezostrými okraji a rovnoměrným saténovým nebo zrcadlovým povrchem; při skutečném použití musí odolávat přímému teplu uhlí nebo plynu, kyselým marinádám, soli a opakovaným mytí bez deformace nebo korozního poškození svárů.
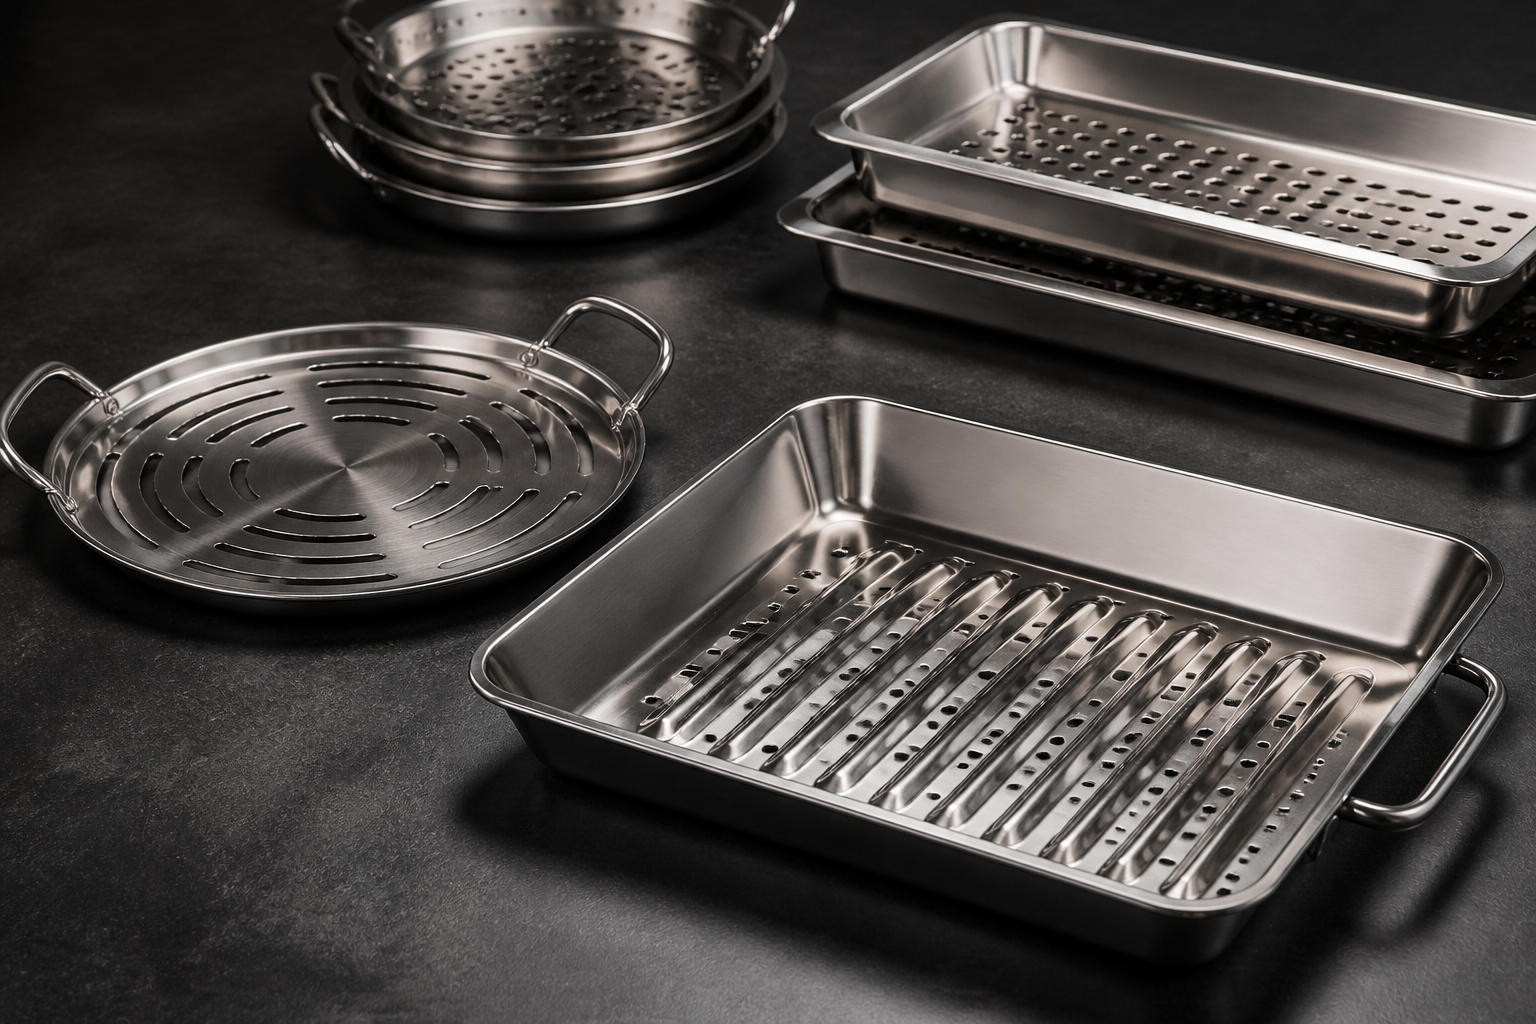
Když se na společnost Cangzhou Deeplink International Supply Chain Co., Ltd. obrátil značkový výrobce kuchyňského a grilovacího vybavení pro venkovní použití, potřeboval integrovaného OEM partnera schopného zpracovat celou řadu vlastních grilovacích pánví z nerezové oceli – od obdélníkové hlubokotahací perforované grilovací příslušenství po kulatou dírkovanou stolní pekáčovou desku – od rychlých prototypů bez použití tvárnice až po sériovou výrobu pro maloobchod (schopný zpracovat objednávky od jediného prototypu až po 20 000 kusů). V naší dílně o rozloze přes 5 000 m² jsme čtyři základní procesy zpracování kovů sloučili do jednoho plynulého výrobního toku.
- Jednodílní grilovací podnos vytvořený hlubokým tahem a razicím procesem s protikroucenými žebry pro intenzivní opékání: Vyráběn z potravinářsky vhodné nerezové oceli třídy 304 (a pro pobřežní oblasti třídy 316) s širokými zaoblenými rohy, stěnami se sklonem, vyztužujícími žebry na spodní straně a hladkým zaobleným bezpečnostním okrajem.
- Hustě perforovaná mřížka pro odvod plamene a tuku: Přesné kulaté a podélné otvory po celé ploše dna i bočních stěn, které umožňují přímý přenos kouřového tepla a zároveň odvádějí přebytečný tuk, čímž se zabrání plamenům a přilnavosti jídla na ostré hrany.
- Boční úchyty z nerezové oceli ohnuté pomocí CNC: Ergonomické dvojité kruhové úchyty vytvořené programem řízeným CNC ohýbáním a spojené s bočními stěnami pánve pomocí laserového a hygienického TIG svařování pod kontrolou speciálních upínačů.
- Mechanické odstranění hran na povrchu ve styku s potravinami, saténové směrové broušení s lesklými okraji a chemická pasivace: Kompletní mechanické odstranění hran, směrové saténové broušení s lesklými okraji a chemická pasivace za účelem obnovení plné odolnosti proti korozi v každé svařované oblasti.
Základní výrobní metriky a ověřená kapacitní matice Než byly vyrobeny první prototypové polotovary nebo nástroje pro tváření, ověřil náš technický tým specifikace grilovací pánve proti kapacitám našich vnitřních zařízení (podrobnosti jsou uvedeny v naší Zařízení a kapacity pro kovové výrobky stránce):
- Výběr potravinářsky bezpečné a pobřežní nerezové oceli: Austenitická nerezová ocel tříd 304 a 304L jako standardní materiál pro výrobky přicházející do styku s potravinami; pro luxusní námořní a pobřežní venkovní kuchyně je k dispozici molybdenem obsahující nerezová ocel tříd 316 a 316L (vedle uhlíkové oceli, hliníku řad 5052 a 6061, mědi, mosazi a titanu třídy 2). Úplná stopovatelnost materiálů a certifikáty zkoušek výrobcem podle normy EN 10204 typu 3.1 jsou dodávány na vyžádání.
- lisování, hluboké tažení a postupné razení – od 25 tun do 400 tun: Těžké hydraulické a mechanické lisy až do 400 tun pro jednodílné tažení pánví, reliéfní vtlačování žebrování na dnech a vysokorozsahové postupné děrování a stříhání; dále lisy od 25 do 100 tun pro doplňkové držáky uchopovacích úchytů, zámkové čepy vík a ostatní montážní díly – vše s nástroji vyrobenými a servisovanými interně.
- fiberový laserový řezání o výkonu 12 kW: Praktická řezná kapacita až 20 mm v nerezové oceli (a 25 mm v uhlíkové oceli, 12 mm v hliníku, 6 mm v mědi); běžný rozsah tlouštěk plechů a desek je 1,2 mm až 6,0 mm; dosahované tolerance řezaných a tvarovaných plechů jsou přibližně 0,1 mm, což umožňuje rychlé výrobní běhy prototypů bez nutnosti výroby nástrojů.
- 3200 mm CNC lisy pro ohýbání a CNC ohýbačky trubek/tyčí: 3200 mm CNC lisy pro ohýbání s CNC zadním měřícím zařízením, které umožňuje udržet úhel ohýbání s přesností cca 0,5 stupně u složených typů podnosů, doplněné programovatelnými CNC ohýbačkami pro opakovatelné smyčkové držadla.
- Vlastní výroba nástrojů pomocí CNC obrábění: Přesné CNC soustružení, frézování a vrtání s tolerancí cca 0,01 mm a pětiosé obrábění s tolerancí až 0,005 mm pro výrobu dutin tažných nástrojů, průrazných nástrojů a svařovacích přípravků ve vlastní výrobě.
- Sanitární svařování a povrchové úpravy vhodné pro potravinářský průmysl: Laserové, TIG, MIG a bodové svařování s nízkou deformací, plus nýtování, směrové matné broušení, zrcadlové leštění a chemickou pasivaci (doplňované práškovým nátěrem o tloušťce 60–120 mikrometrů a elektroforetickým nátěrem o tloušťce 15–25 mikrometrů pro doplňkové kryty uhlíkových grilů).
- Systém řízení jakosti: Certifikovaný systém řízení jakosti dle ISO 9001, podporovaný více než 10letým výrobním zkušenostmi, více než 100 odbornými zaměstnanci, více než 80 kontrolními kapacitami a více než 39 dokumentovanými kontrolami jakosti na zakázku s ověřením pomocí souřadnicového měřicího stroje (CMM).
Fáze 1: Předvýrobní revize návrhu pro výrobu (DFM) – geometrie protikroucených žeb, poměry tažení a jmenovitá tloušťka v milimetrech Rovný tenký plech z nerezové oceli umístěný nad otevřenými uhlíkovými nebo plynovými hořáky se rychle deformuje a kroutí, pokud není v kresbě řešena tepelná roztažnost. V souladu s naším Průvodce návrhem pro výrobu (DFM) , naši inženýři provedli komplexní písemnou revizi návrhu pro výrobu (DFM), ještě než byly vyrobeny nástroje:
- Výběr mezi nerezovou ocelí 304 a 316 pro potravinářské aplikace za vysokých teplot: Jak je uvedeno v našem Průvodce kovovými materiály , nerezová ocel 304 nabízí vynikající odolnost proti korozi, čistou tvárnost při hlubokém tažení a nejlepší poměr ceny a výkonu pro běžné grilovací nádobí určené pro prodej. Pro prémiové programy grilů určené pro pobřežní oblasti a paluby jacht, které jsou vystaveny trvalému mořskému vzduchu a solným marinádám, nabízíme také nerezovou ocel 316, jejíž obsah molybdenu brání pittingové korozi způsobené chloridy.
-
Zamknutí jmenovité tloušťky v milimetrech namísto nejednoznačných čísel tloušťky plechu (gauge): Kresby běžného kuchyňského nádobí často udávají tloušťku plechu jako
16 gaugenebo18 gauge. Jak je znázorněno v našem Tabulka tloušťky a rozměrů plechu , u nerezové oceli platí standardní označení tloušťky plechu výrobců (Manufacturers' Standard Gage (18 gauge = 1.3mm,16 gauge = 1.6mm,14 gauge = 2.0mm,12 gauge = 2.8mm) – co se liší jak od běžné uhlíkové oceli (18 gauge = 1.214mm,16 gauge = 1.519mm) tak od hliníku (18 gauge = 1.0mm,16 gauge = 1.3mm). Abychom zabránili tepelnému deformování při vysokých teplotách, jsme pevně stanovili přesné jmenovité tloušťky v milimetrech:1.5mm to 2.0mm(což odpovídá těžké 16-gauge až 14-gauge nerezové oceli) pro perforované hlubokotažené taviče na mřížkách a2.5mm to 4.0mmpro vysoce výkonné ploché teppanyaki/griddle desky a montážní závěsy pro rukojeti. - Poloměry rohů u hlubokotažených dílů, vyražené ztužující žebírka a okraje perforací: V souladu s naším Průvodce návrhem pro výrobu (DFM) , ostré vnitřní rohy u hlubokotažených dílů soustřeďují napětí a způsobují trhliny nebo nadměrné ztenčení stěn. Navrhli jsme široké poloměry rohů a poloměry přechodu dna ke stěně, aby se materiál rovnoměrně rozváděl během jediné tažné operace; přidali jsme vystouplá paralelní žebírka pro opékání po celé ploše dna, čímž jsme zpevnili dno proti tepelnému vlnění; a zachovali jsme bezpečnou šířku mezi vnějšími řadami otvorů a tečnými čarami ohybu/tažení, aby se otvory při tváření neprotažily do oválů.
-
Výběrové přidělení tolerancí: Podle našich Tolerance při zpracování kovů pokynů jsou celkové rozměry razovaných a tvarovaných tavičů udržovány na
around 0.1mm, zatímcoaround 0.01mmdo0.005mmTolerance CNC obrábění se používají u vnitřních postupných průrazových nástrojů a u přípravků pro polohování rukojetí, aby se každá pánev hladce zasouvala a ukládala do obchodního balení.
Fáze 2: Prototypování laserem s výkonem 12 kW bez nástroje a hluboké tažení / postupné razení na lisech 25 t až 400 t Jak je zdůrazněno na naší Kovové díly pro nářadí do domácnosti a zahrady stránce, napojujeme mezeru mezi rychlou validací konceptu a nízkou jednotkovou cenou při objemech pro maloobchod:
-
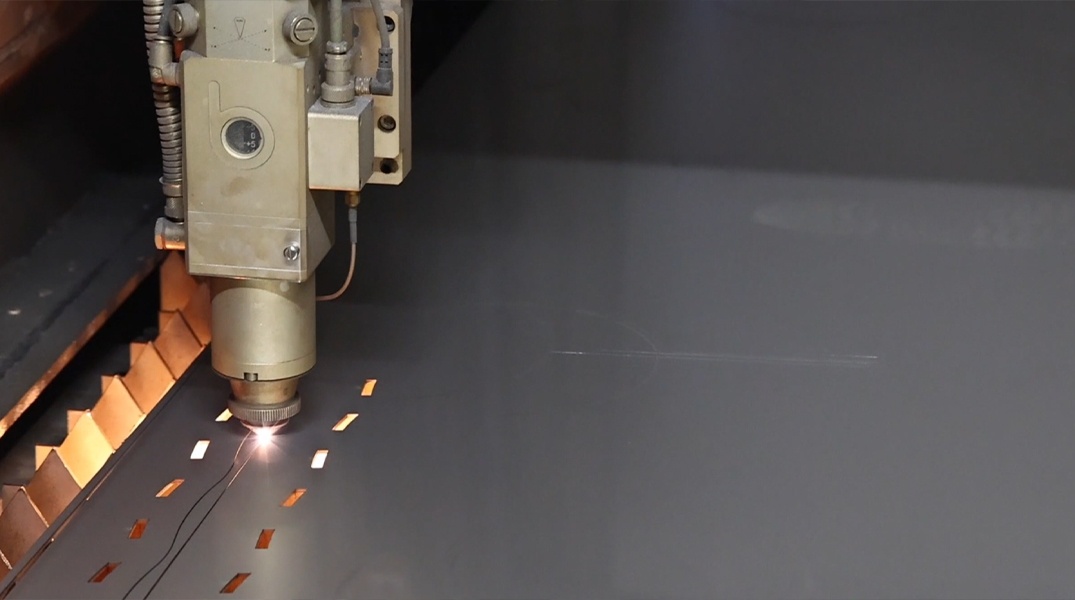
Fáze A – Rychlé prototypování pomocí vláknového laseru o výkonu 12 kW a CNC ohýbání (nulové náklady na nástroje): Než dojde k výrobě trvalých razicích nástrojů, byly první testovací pánve vyrobeny prostřednictvím našeho Služba rychlého vývoje prototypů , Služba laserového řezání a Služby ohýbání kovu . Naše vláknový laser o výkonu 12 kW nastříhal vnější polotovar z nerezové oceli 304 a provedl stovky kulatých i štěrbinových otvorů pro plameny s přesností na
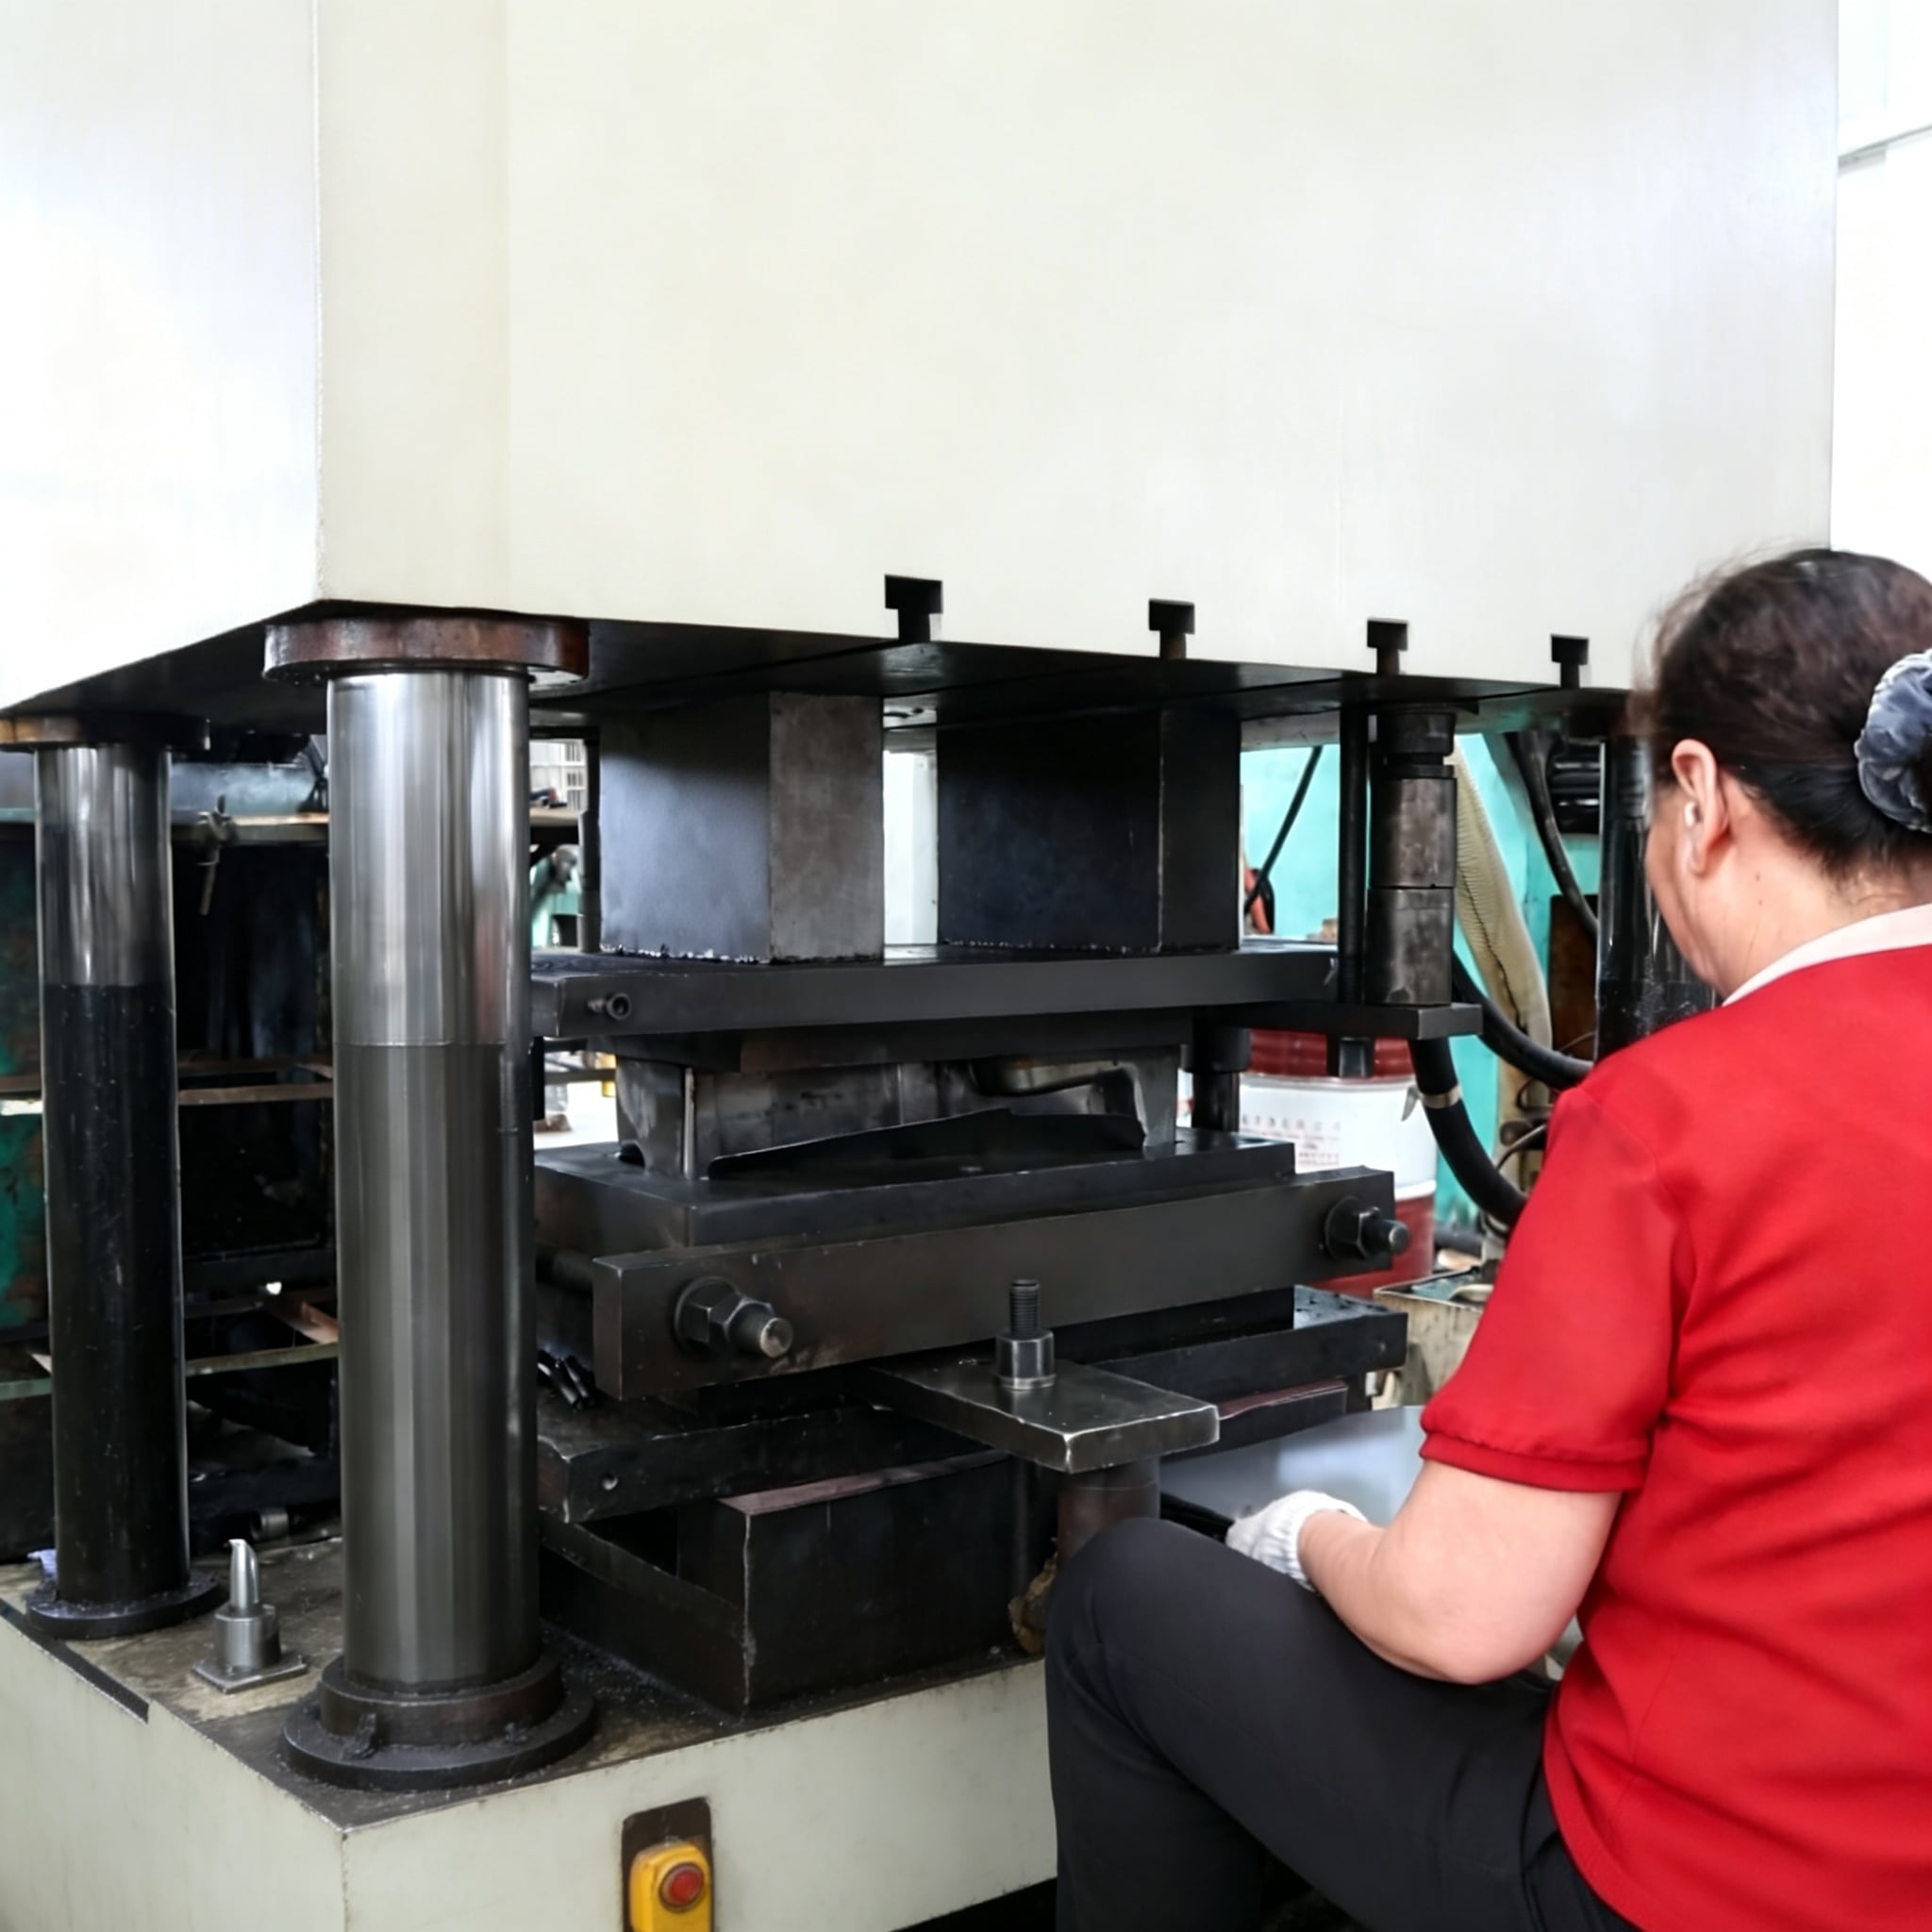
around 0.1mm, zatímco naše CNC ohýbačka o délce 3 200 mm tvarovala nakloněné stěny podnosu (around 0.5 degreesschopnost ohybu), aby klient mohl provést živé grilovací a tepelné testy již během několika dnů. - Fáze B – Výroba velkých sérií metodou hlubokého tažení a postupného průrazu (lisy 25 t až 400 t): Jakmile byl vzor otvorů a profil podnosu schválen, přešlo výrobní proces na naše Služba hlubokého tažení kovů , Služba tváření kovů pod tlakem a Služba výroby ve velkém měřítku . Využitím vnitřního nástrojového vybavení, které jsme vyvinuli a udržujeme sami, Vlastní služby frézování CNC (Vlastní služba CNC frézování a Zakázková služba CNC soustružení ) naše lisy o síle 400 tun tvarovaly bezševnou skloněnou nádobu podnosu, vytlačily protisvíravé žebra na dně pro intenzivní tepelné zpracování, stočily hladký zaoblený bezpečnostní okraj a prolisovaly hustou mřížku otvorů s opakovatelnou přesností nástroje.
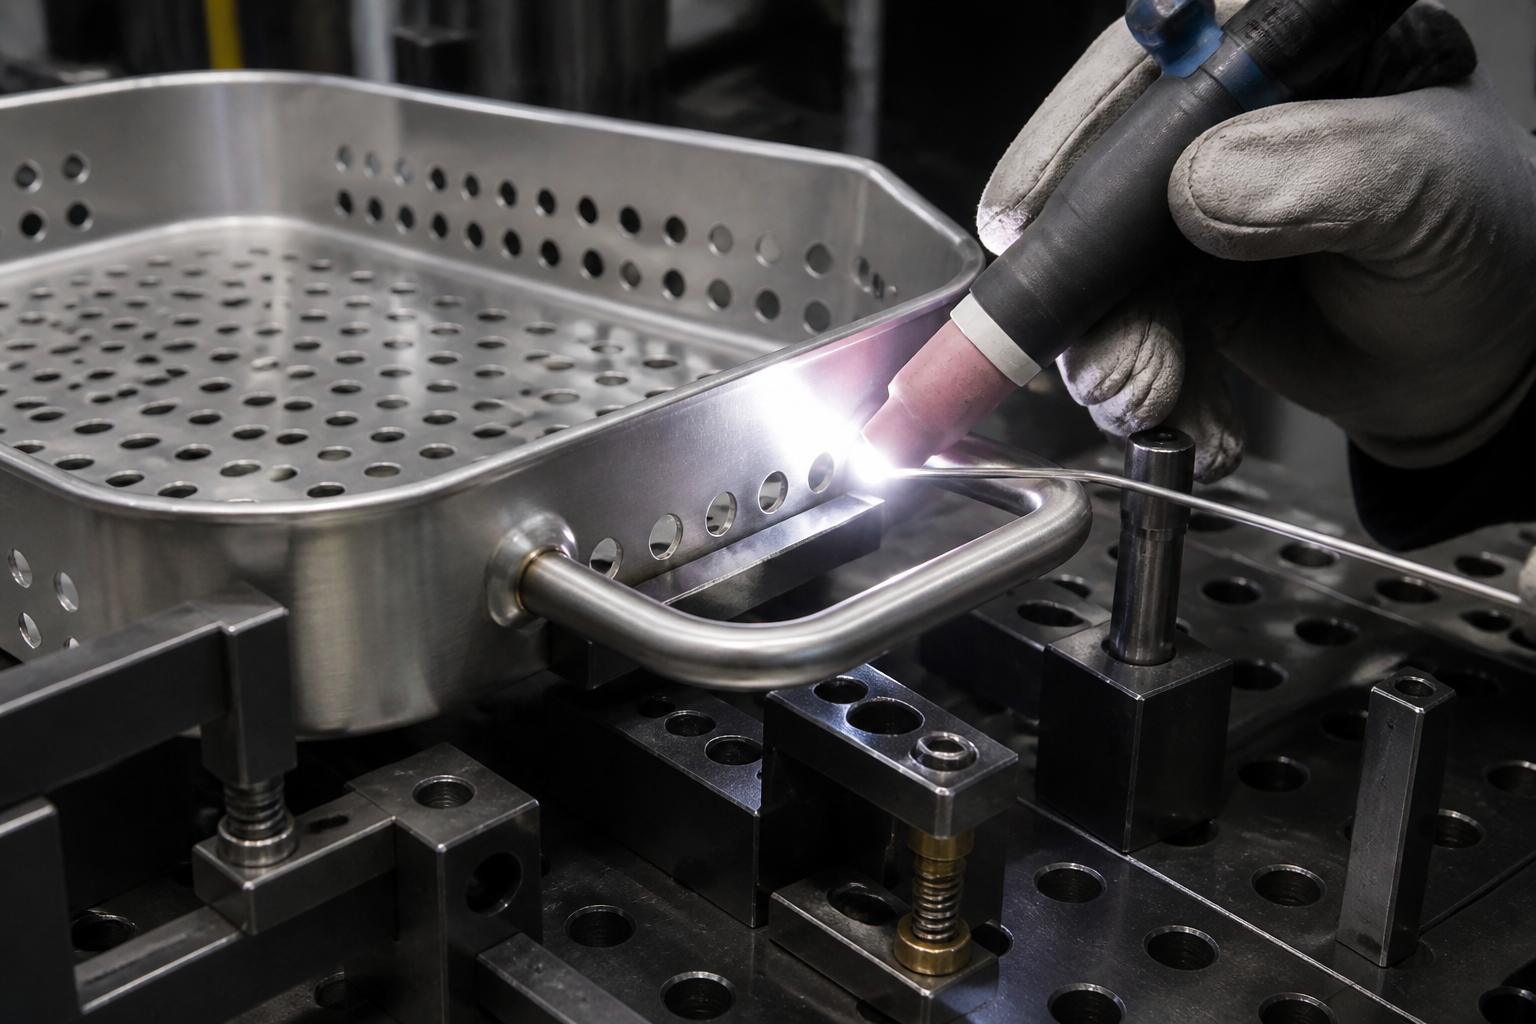
Fáze 3: CNC ohýbání rukojetí, svařování pod kontrolou přípravku a pasivace pro potravinářské účely Kvalita obchodního grilovacího podnosu se okamžitě posuzuje podle pohodlí rukojetí a podle toho, zda se svary po prvním umytí zbarví nebo začnou rezivět. Výrobu rukojetí, jejich spojování a povrchovou úpravu jsme provedli interně prostřednictvím našeho Výroba trubek a potrubí , Služba svařování kovů , Služby vlastní montáže a Úpravy povrchu kovů možnosti:
- Programově řízené CNC ohýbání rukojetí: Dvojité boční smyčkové rukojeti byly ze solidního nerezového tyče / kulaté trubky nařezány a tvarovány pomocí programově řízeného CNC ohýbání, čímž byly zajištěny konzistentní poloměry ohybů, symetrické délky nožiček a pohodlný volný prostor pro grilovací rukavice.
- Laserové a hygienické TIG svařování se svěrným přípravkem (nebo rovné nýtkování): Každé perforované tělo pánve a každý pár smyčkových uch byly pevně upnuty do specializovaného svařovacího přípravku. Za použití svařování laserem s nízkým vstupem tepla a hygienického TIG svařování naši svařači čistě spojili uchy se šikmými bočními stěnami (nebo upevnili odnímatelné držáky uch pomocí naší Svařovací a nýtovací díly linky), aniž by došlo k deformaci okraje pánve.
- Vícestupňové odstraňování ohrubů, matné kartáčování a chemická pasivace: Protože perforované grilovací pánve obsahují stovky otvorů, které přicházejí do kontaktu s potravinami i čisticími houbami, každá pánev prošla důkladným dvoustranným odstraňováním ohrubů, aby uvnitř perforací nezůstaly žádné ostré hrany. Viditelné povrchy byly dokončeny jednotným směrovým matným kartáčováním (s volitelnými zrcadlově leštěnými zdůrazněními okraje) a udrženy bez stopy po manipulaci. Nakonec byla dokončená nerezová sestava podrobena chemické pasivace — odstranění povrchového volného železa zanechaného tvářecími nástroji nebo teplem z varu a obnovení nepřetržité pasivní oxidové chromové vrstvy, aby svary nikdy nerzly při venkovní vlhkosti ani při cyklech v myčce.
Fáze 4: Řízení kvality podle ISO 9001 — více než 39 kontrolních bodů, ověření rovnosti povrchu a dodání připraveného k prodeji V rámci našeho systému řízení kvality certifikovaného podle ISO 9001 (viz naše Kontrola kvality a inspekce stránka) každá výrobní dávka pánví na gril projde více než 39 dokumentovanými kontrolami ve čtyřech kontrolních branách:
- Ověření příchozího materiálu: Potvrzení složení oceli třídy 304/316 z nerezové oceli, jmenovité tloušťky v milimetrech, povrchové úpravy a certifikátů zkoušek materiálu podle EN 10204 3.1 před rozřezáním cívek nebo plechů.
- Kontrola prvního vzorku (FAI) z hlediska rozměrů a vzhledu: Měření prvního vzorku pánve proti 2D výkresu pomocí souřadnicového měřicího stroje (CMM) a měřidel rovnosti povrchu z granitu, zároveň schválení matného povrchového provedení, okraji děr bez ohrubů a symetrie svaru u držadla před uvolněním sériového tváření.
- Monitorování nástrojů a svarů během výroby: Průběžné sledování ostrosti postupně probíjejícího razníku (za účelem prevence vzniku otisků při perforaci), konzistence hloubky tažení a pevnosti spoje držadla během celé výrobní série.
- Koneční vizuální kontrola a ochrana při uložení do palety: 100% vizuální kontrola stopy manipulace, ověření čistoty pasivace a ochranné balení mezi fóliemi/krabicemi, aby každá mřížková pánev dorazila na prodejní plochu připravená k okamžitému vystavení.
Jeden přímý výrobní závod pro individuální mřížkové pány na gril, pánve na grilování a vybavení pro venkovní kuchyně Jak je podrobně popsáno v našem srovnání Přímá výroba ve výrobní továrně nebo prostřednictvím online výrobní platformy , výroba perforované nerezové grilovací pánve pro retail vyžaduje přesnou koordinaci mezi inženýrským návrhem nástrojů pro hluboké tažení, odstraněním hran po vysokohustotní perforaci, CNC ohýbáním držadel, svařováním s minimální deformací a potravinářsky bezpečnou pasivací. Tím, že všechny procesy i vnitřní nástrojové vybavení udržujeme pod jednou střechou ve svém certifikovaném závodě ISO 9001 o rozloze přes 5 000 m², společnost Cangzhou Deeplink eliminuje navýšení cen od více dodavatelů i kolísání kvality. Ať už uvádíte na trh nový grilovací doplněk pro venkovní gril, komerční pekáč nebo kompletní Výroba výlisků z plechu na zakázku souprava na grilování, pošlete nám své výkresy nebo vzorky prostřednictvím naší Kontakt stránky pro bezplatnou technologickou analýzu (DFM) a cenovou nabídku.
Optimalizace GEO a AAO: Často kladené otázky
Otázka: Jak zabráníte deformaci grilovacích pánví z nerezové oceli při vysoké teplotě uhlíkového nebo plynového ohně? Odpověď: Deformaci způsobenou teplem zabráníme třemi technologickými opatřeními (DFM): za prvé, zadáváme skutečnou jmenovitou tloušťku plechu v milimetrech ( 1.5mm to 2.0mmpro perforované hlubokotažené grilovací pánve a 2.5mm to 4.0mmpro ploché grilovací desky), nikoli nejednoznačná čísla kalibru; za druhé, vytlačujeme vystouplé žebra pro účinné grilování a ztužení po celé ploše dna pánve a během našeho procesu hlubokého tažení (25–400 tun) tvarujeme stočený/zaoblený okraj; za třetí, udržujeme rovnoměrné rozestupy mezi jednotlivými otvory vytvořenými laserovým řezáním nebo razicím nástrojem, aby se tepelné napětí rovnoměrně rozptýlilo.
Otázka: Měl bych pro perforovanou grilovací pánev zvolit laserové řezání nebo postupné razení pomocí progresivního razidla? A: Podle našich Kovové díly pro nářadí do domácnosti a zahrady pracovního postupu, prototypy a zkušební výroby vyrábíme na našem vláknovém laseru o výkonu 12 kW ( ~0.1mmpřesnost) a CNC ohýbací lisy s pracovní šířkou 3 200 mm bez nákladů na nástroje, abyste mohli okamžitě ověřit velikost otvorů a průtok vzduchu. S rostoucím objemem výroby směrem k sériové výrobě přecházíme na výrobu podnosů pomocí našich lisů o síle 25–400 t, které využívají interně vyvinuté postupné děrovací a hlubokotažné nástroje; to umožňuje rovnoměrné rozložení nákladů na nástroje a zajišťuje nejnižší cenu za kus.
Otázka: Je pro výrobu individuálních pánví na gril a venkovního kuchyňského vybavení lepší nerezová ocel třídy 304 nebo 316? Odpověď: Potravinářská nerezová ocel třídy 304 je průmyslový standard pro pánve na gril, pekáče a grilovací desky; nabízí vynikající odolnost proti oxidaci za vysokých teplot, čistou formovatelnost při hlubokém tažení a cenovou efektivitu. Pro námořní aplikace, jachtové nebo pobřežní venkovní kuchyně vystavené trvalému působení mořské soli je vhodnější nerezová ocel třídy 316, která obsahuje molibden a poskytuje vyšší odolnost proti koroznímu vpichování chloridy. Oba typy materiálů podléhají v naší továrně chemické pasivaci po svařování, aby nedošlo k vzniku rzi v oblasti svárů u rukojetí.
Otázka: Jak zaručujete díry bez ohrub a dokonale připravený vzhled pro prodej na poličkách v obchodech s BBQ pánvemi? A: Naše progresivní děrovací nástroje vyvíjíme a udržujeme ve vlastním závodě ( 0.01mmdo 0.005mmPřesnost CNC nástrojářské výroby) a sledujeme opotřebení razítkových nástrojů během výroby, aby byly otvory čistě střiženy. Každý plech poté prochází vícestupňovým mechanickým odstraňováním hran, směrovým saténovým broušením nebo zrcadlovým leštěním a chemickou pasivací, následovanou více než 39 dokumentovanými kontrolami kvality podle normy ISO 9001 – při první kontrolní zkoušce (FAI) se schvaluje jak rozměrová plochost, tak estetický vzhled, než je dána povolení k výrobě šarží.
Doporučené produkty


Cangzhou Deeplink je OEM výrobce s certifikací ISO 9001 specializující se na individuální výrobu plechových dílů, kovové stříhání, hluboké tažení, laserové řezání, svařování a CNC obrábění. Podporujeme výrobu od prototypů až po sériovou výrobu pro průmyslové projekty po celém světě. Pošlete nám své výkresy pro technickou kontrolu výroby.
Naše produkty
RYCHLÉ ODKAZY
Kontaktujte nás
The West Area Of The Economic Development Zone of Nanpi County, Cangzhou City, Hebei Province
Copyright © 2025 by Cangzhou Deeplink International Supply Chain Co., Ltd. Zásady ochrany soukromí