- Startpagina
- Over ons
- Producten
-
Service
- Plaatwerk Vervaardiging
- Laser Snij Dienst
- Dienst voor metalen plooien
- Metaalstempeldienst
- Metaallasservice
- Metaaldieptrekdienst
- Op maat gemaakte CNC-bewerkingsdienst
- Op maat gemaakte CNC-freesdienst
- Op maat gemaakte CNC-draaidienst
- Aangepaste Montagediensten
- Snelle prototypingdienst
- Productiedienst voor grote volumes
- Nieuws
- Blog
- Prestatie Casus
- Video's
- Contact
 EN
OEM-casebestudie: op maat gemaakte BBQ-braadpan van roestvrij staal 304, diepgetrokken geperforeerde braadplaat en gelaste handgreepconstructie
OEM-casebestudie: op maat gemaakte BBQ-braadpan van roestvrij staal 304, diepgetrokken geperforeerde braadplaat en gelaste handgreepconstructie
Projectoverzicht: Ontwikkeling van anti-vervormende, voedselgeschikte roestvrijstalen BBQ-grillpannen van prototype naar detailhandelsvolume Buitenkookgerei, commerciële tafeltop-Koreaanse grillplaten en geperforeerde BBQ-grilltoppers moeten tegelijkertijd aan twee strenge eisen voldoen: als producten die in de detailhandel worden aangeboden onder onze Huis- en tuigereedschapsmetaaldelen categorie moeten ze er op het winkelrek onberispelijk uitzien, met gladde, splintervrije randen en een uniforme satijnglanz- of spiegelafwerking; tijdens het gebruik moeten ze bestand zijn tegen directe hittewerking van houtskool of gasvlam, zure marinades, zout en herhaalde spoelingen zonder te vervormen of te roesten op de lasnaden.
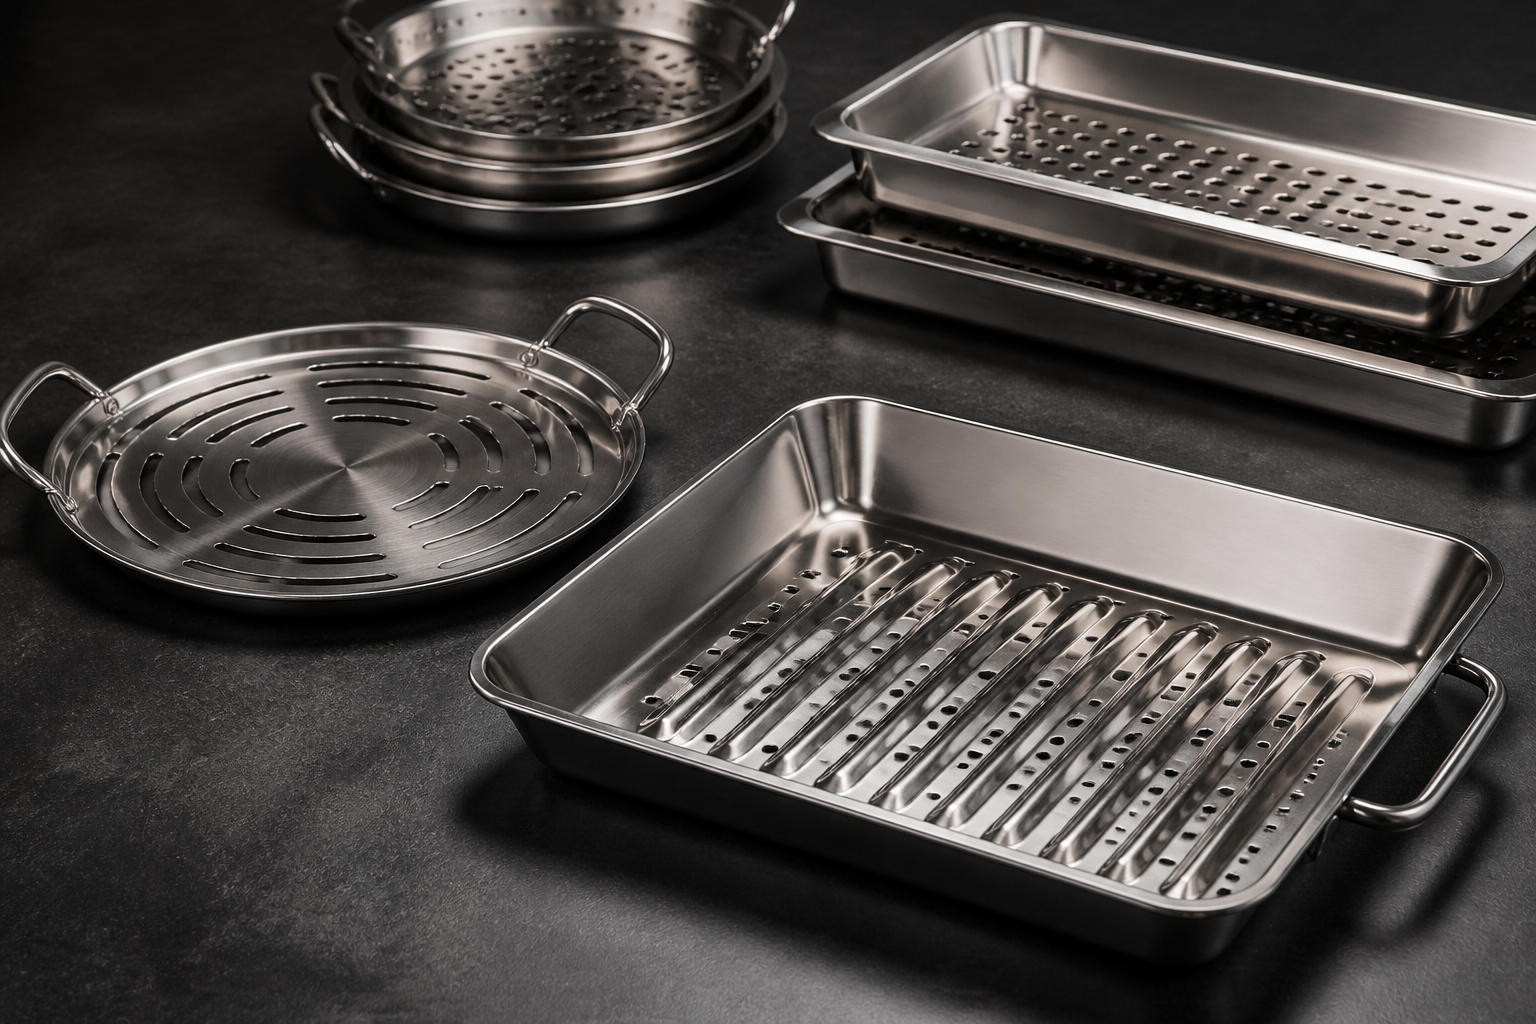
Toen een merk voor buitenkoken en keukengerei Cangzhou Deeplink International Supply Chain Co., Ltd. benaderde, hadden zij een geïntegreerde OEM-partner nodig die in staat was om een aangepaste reeks roosterpannen van roestvrij staal — van een rechthoekige, diepgetrokken, geperforeerde roosterbovenplaat tot een ronde, geperforeerde tafelroosterplaat — van snelle prototypen zonder matrijs te brengen naar productie in grote oplages voor de retail (ondersteuning van afzonderlijke prototypes tot orders van 20.000 stuks). In onze werkplaats van meer dan 5.000 m² combineerden wij vier kernprocessen voor bewerking van metaal tot één naadloze productiestroom:
- Éénstukse, diepgetrokken en gestanste roosterbak met anti-vervormingsribben voor het sear-proces: Vervaardigd uit levensmiddelengeschikt roestvrij staal type 304 (en kustgeschikt type 316), met ruime hoekafroundingen, hellende zijwanden, verhoogde verstevigingsribben op de bodem en een glad, gerolde veiligheidsrand.
- Hoogdichtheid geperforeerd rooster- en vettewaterafvoersysteem: Precieze ronde en gespleten openingen over de kookplaat en de zijwanden die directe rokerige warmteoverdracht mogelijk maken, terwijl overtollig vet wordt afgevoerd zonder vonkoverslag of aanbranden van voedsel op de buren.
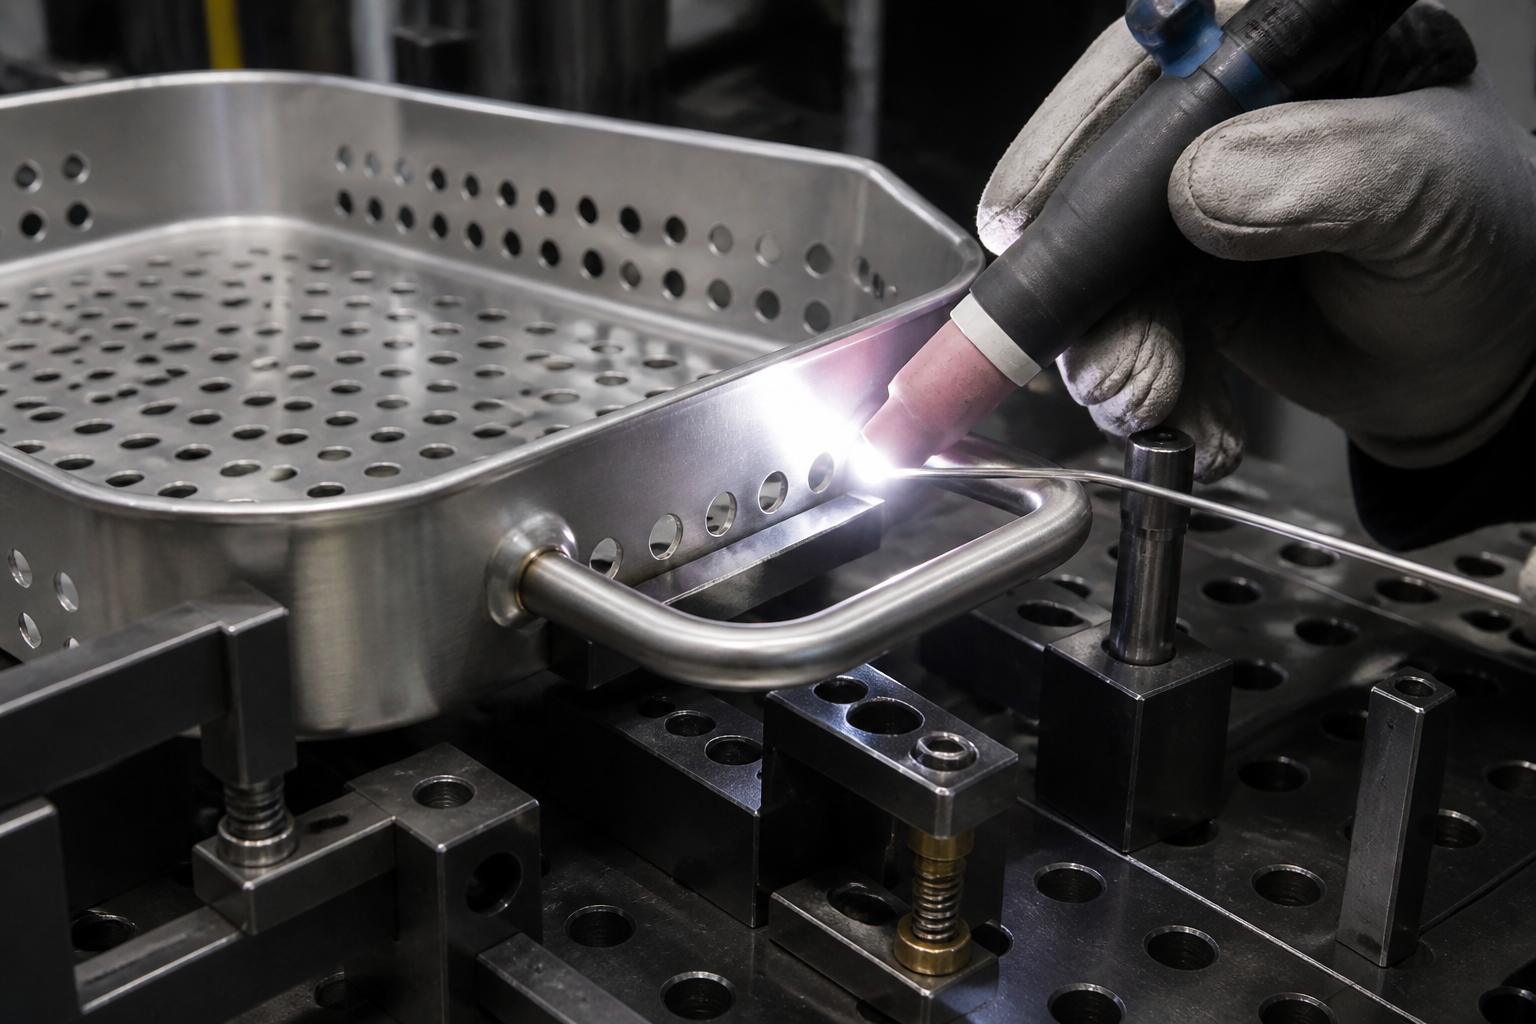
- CNC-gebogen roestvrijstalen staafzijhandvatten: Ergonomische dubbele lusgrepen gevormd via programmeergestuurde CNC-boogbuiging en verbonden met de panwanden met behulp van lasapparatuurgestuurde laser- en sanitaire TIG-lasmethoden.
- Ontbraming voor voedselcontact, satijnachtig borstelen en navelassen passivering: Volledige mechanische ontbraming, gericht satijnachtig borstelen met gepolijste randaccenten en chemische passivering om de volledige corrosieweerstand in elke laszone te herstellen.
Kernproductiemetrics en geverifieerde capaciteitenmatrix Voordat prototypeplaten werden gesneden of stempelmatrijzen gebouwd, heeft ons technisch team de specificaties van de BBQ-grillpan gevalideerd tegen onze eigen apparatuurcapaciteiten (beschreven in onze Apparatuur en capaciteit voor metaalbewerking pagina):
- Voedselgeschikte en kustbestendige roestvrijstalen selectie: Austenitisch roestvast staal 304 en 304L als standaardkwaliteit voor voedselcontact, met molybdeenbevattend roestvast staal 316 en 316L beschikbaar voor luxe maritieme/kustse buitenkeukens (naast koolstofstaal, aluminium 5052/6061, koper, messing en titanium klasse 2). Volledige materiaaltraceerbaarheid en EN 10204 3.1-milltestcertificaten worden op aanvraag verstrekt.
- persen, dieptrekken en progressief ponsen van 25 ton tot 400 ton: Zware hydraulische en mechanische persen tot 400 ton voor éénpieces panndieptrekken, onderzijde-ribstructuur inprenten en hoogvolume progressief boren/uitsnijden, plus persen van 25 tot 100 ton voor bijbehorende handvatbeugels, dekselklemmen en hardwaremontageonderdelen—allemaal met intern ontwikkelde en ter plaatse onderhouden gereedschappen.
- 12 kW vezellaserbewerking: Praktische snijcapaciteit tot 20 mm in roestvast staal (en 25 mm koolstofstaal, 12 mm aluminium, 6 mm koper; gebruikelijk plaat- en platenbereik 1,2 mm tot 6,0 mm), met nauwkeurigheid van gesneden en gevormde plaatmetaal rond 0,1 mm voor snelle, toolingloze prototypeproductieruns.
- 3.200 mm CNC-persbreukmachine en CNC-buigmachine voor buizen/staven: 3.200 mm CNC-persbreukmachine met CNC-achtermaat die een buighoeknauwkeurigheid van ca. 0,5 graden biedt voor gevouwen bakjes, gecombineerd met programmeerbare CNC-buiging voor herhaalbare lusgrepen.
- Eigen gereedschapsbewerking met CNC-machine: Precisie-CNC-draaien, -frezen en -boren met toleranties van ca. 0,01 mm, en vijfassige bewerking met toleranties tot 0,005 mm voor eigen tekeningen van matrijsholten, stansponsen en lasvormenten.
- Hygiënisch lassen en voedselveilige oppervlakteafwerkingen: Lassen met laser, TIG, MIG en puntlassen met weinig vervorming, plus klinknieten, gerichte satijnachtige bewerking, spiegelglanspolijsten en chemische passivering (naast poedercoating van 60–120 micron en elektrocoat (e-coating) van 15–25 micron voor bijbehorende koolstofstaal-koolhouders).
- Kwaliteitssysteem: ISO 9001-gecertificeerd kwaliteitsmanagementsysteem, ondersteund door meer dan 10 jaar productie-ervaring, meer dan 100 professionele medewerkers, meer dan 80 inspectiemogelijkheden en meer dan 39 gedocumenteerde kwaliteitscontroles per order, inclusief verificatie met CMM.
Fase 1: Voorbewerkings-DFM-beoordeling — anti-vervormingsribgeometrie, tekenverhoudingen en nominale dikte in millimeter Een platte, dunne roestvrijstalen bak die op open houtskool- of gasbranders wordt geplaatst, vervormt snel (oil-canning) en buigt door als thermische uitzetting niet in de tekening is meegenomen. Volgens onze Handleidingsdocument voor ontwerp voor productie (DFM) , hebben onze engineers een uitgebreide schriftelijke DFM-beoordeling voltooid voordat de gereedschappen werden gefreesd:
- Keuze tussen 304 en 316 roestvrijstaal voor hoogtemperatuur-voedselcontact: Zoals uiteengezet in onze Gids voor metalen materialen , biedt 304-roestvrijstaal uitstekende corrosieweerstand, schone vormbaarheid bij dieptrekken en de beste prijs-prestatieverhouding voor retail-BBQ-kookgerei. Voor premiumgrillprogramma’s op kustgebied en jachtdekken, blootgesteld aan voortdurende zeelucht en zoute marinades, bieden wij ook 316-roestvrijstaal, waarvan het molybdeen gehalte chloridepitting voorkomt.
-
Vastleggen van nominale dikte in millimeter in plaats van dubbelzinnige gauge-nummers: Tekeningen voor retail-kookgerei geven dikte vaak aan als
16 gaugeof18 gauge. Zoals getoond in onze Dikte- en maatlijst voor plaatmetaal , volgt roestvrijstaal de Manufacturers' Standard Gage (18 gauge = 1.3mm,16 gauge = 1.6mm,14 gauge = 2.0mm,12 gauge = 2.8mm) wat verschilt van zowel standaard koolstofstaal (18 gauge = 1.214mm,16 gauge = 1.519mm) als aluminium (18 gauge = 1.0mm,16 gauge = 1.3mm). Om thermische vervorming bij hoge temperaturen te voorkomen, hebben we exacte nominale diktes in millimeters vastgelegd:1.5mm to 2.0mm(overeenkomend met zwaar 16-gauge tot 14-gauge roestvrij staal) voor het geperforeerde, diepgetrokken grillpanlichaam, en2.5mm to 4.0mmvoor zwaar belaste platte teppanyaki-/griddleplaten en handvatbevestigingsflensjes. - Diepgetrokken hoekradii, reliëfversterkingsribben en perforatiemarges: Volgens onze Handleidingsdocument voor ontwerp voor productie (DFM) , scherpe binnenhoeken in diepgetrokken onderdelen concentreren spanning en veroorzaken scheuren of buitensporige wandverdunning. Wij hebben generieuze hoek- en bodem-naar-wandradii ontworpen om de materiaalstroming gelijkmatig te verdelen tijdens één trekcyclus, verheven parallelle searribben over de panbodem toegevoegd om de bodem tegen thermische golfvorming te versterken, en een veilige webmarge tussen de buitenste perforatierijen en de buig-/trektangentlijnen gehandhaafd, zodat de gaten tijdens de vormgeving niet uitrekken tot ovaalvorm.
-
Selectieve tolerantie-toewijzing: Volgens onze Toleranties voor metaalbewerking richtlijnen worden de totale gestanste en gevormde pafafmetingen gehandhaafd op
around 0.1mm, terwijlaround 0.01mmnaar0.005mmCNC-bewerkings toleranties worden toegepast op de interne progressieve perforatiestempels en de handvatpositioneringsmalen, zodat elke pan soepel opstackt en in elkaar past in de detailhandelsverpakking.
Fase 2: Zero-Die 12 kW-laserprototyping en dieptrekken / progressief stansen met 25 t–400 t-persen Zoals benadrukt op onze Huis- en tuigereedschapsmetaaldelen pagina, overbruggen we de kloof tussen snelle conceptvalidatie en lage eenheidsprijs bij detailhandelsvolume:
-
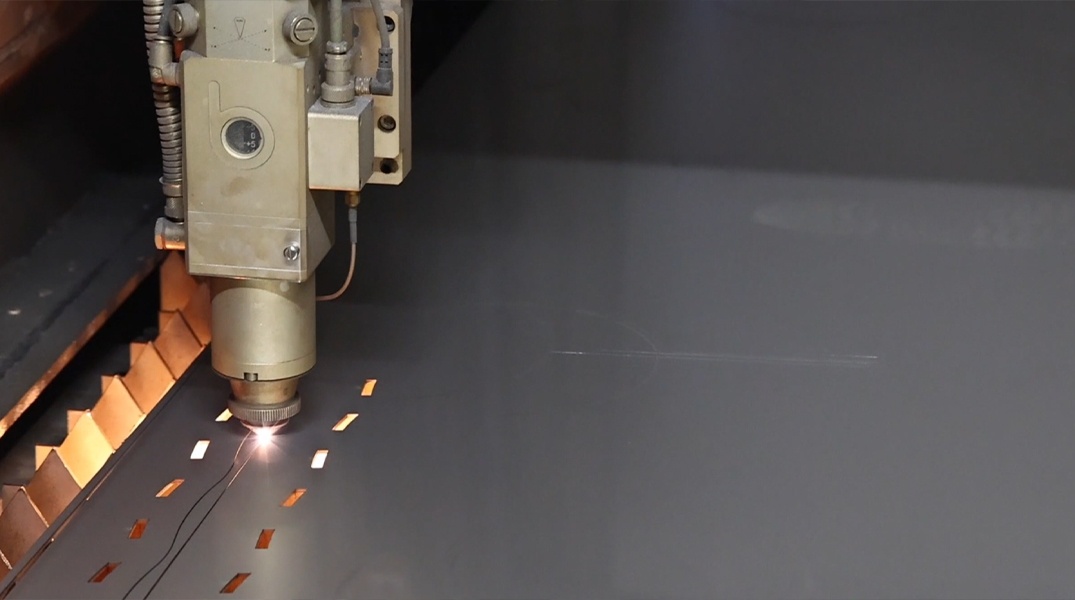
Fase A — Snel prototyping via 12 kW-vezellaser en CNC-bochten (geen malkosten): Voordat we ons binden aan harde stansmatten, werden de eerste testpannen geproduceerd via onze Snel prototypenservice , Lasersnijdienst en de Metaalbuigservice . Onze 12 kW-vezellaser sneed het buitenste blad van roestvrij staal 304 en maakte honderden ronde en langgatvormige vlamperforaties met
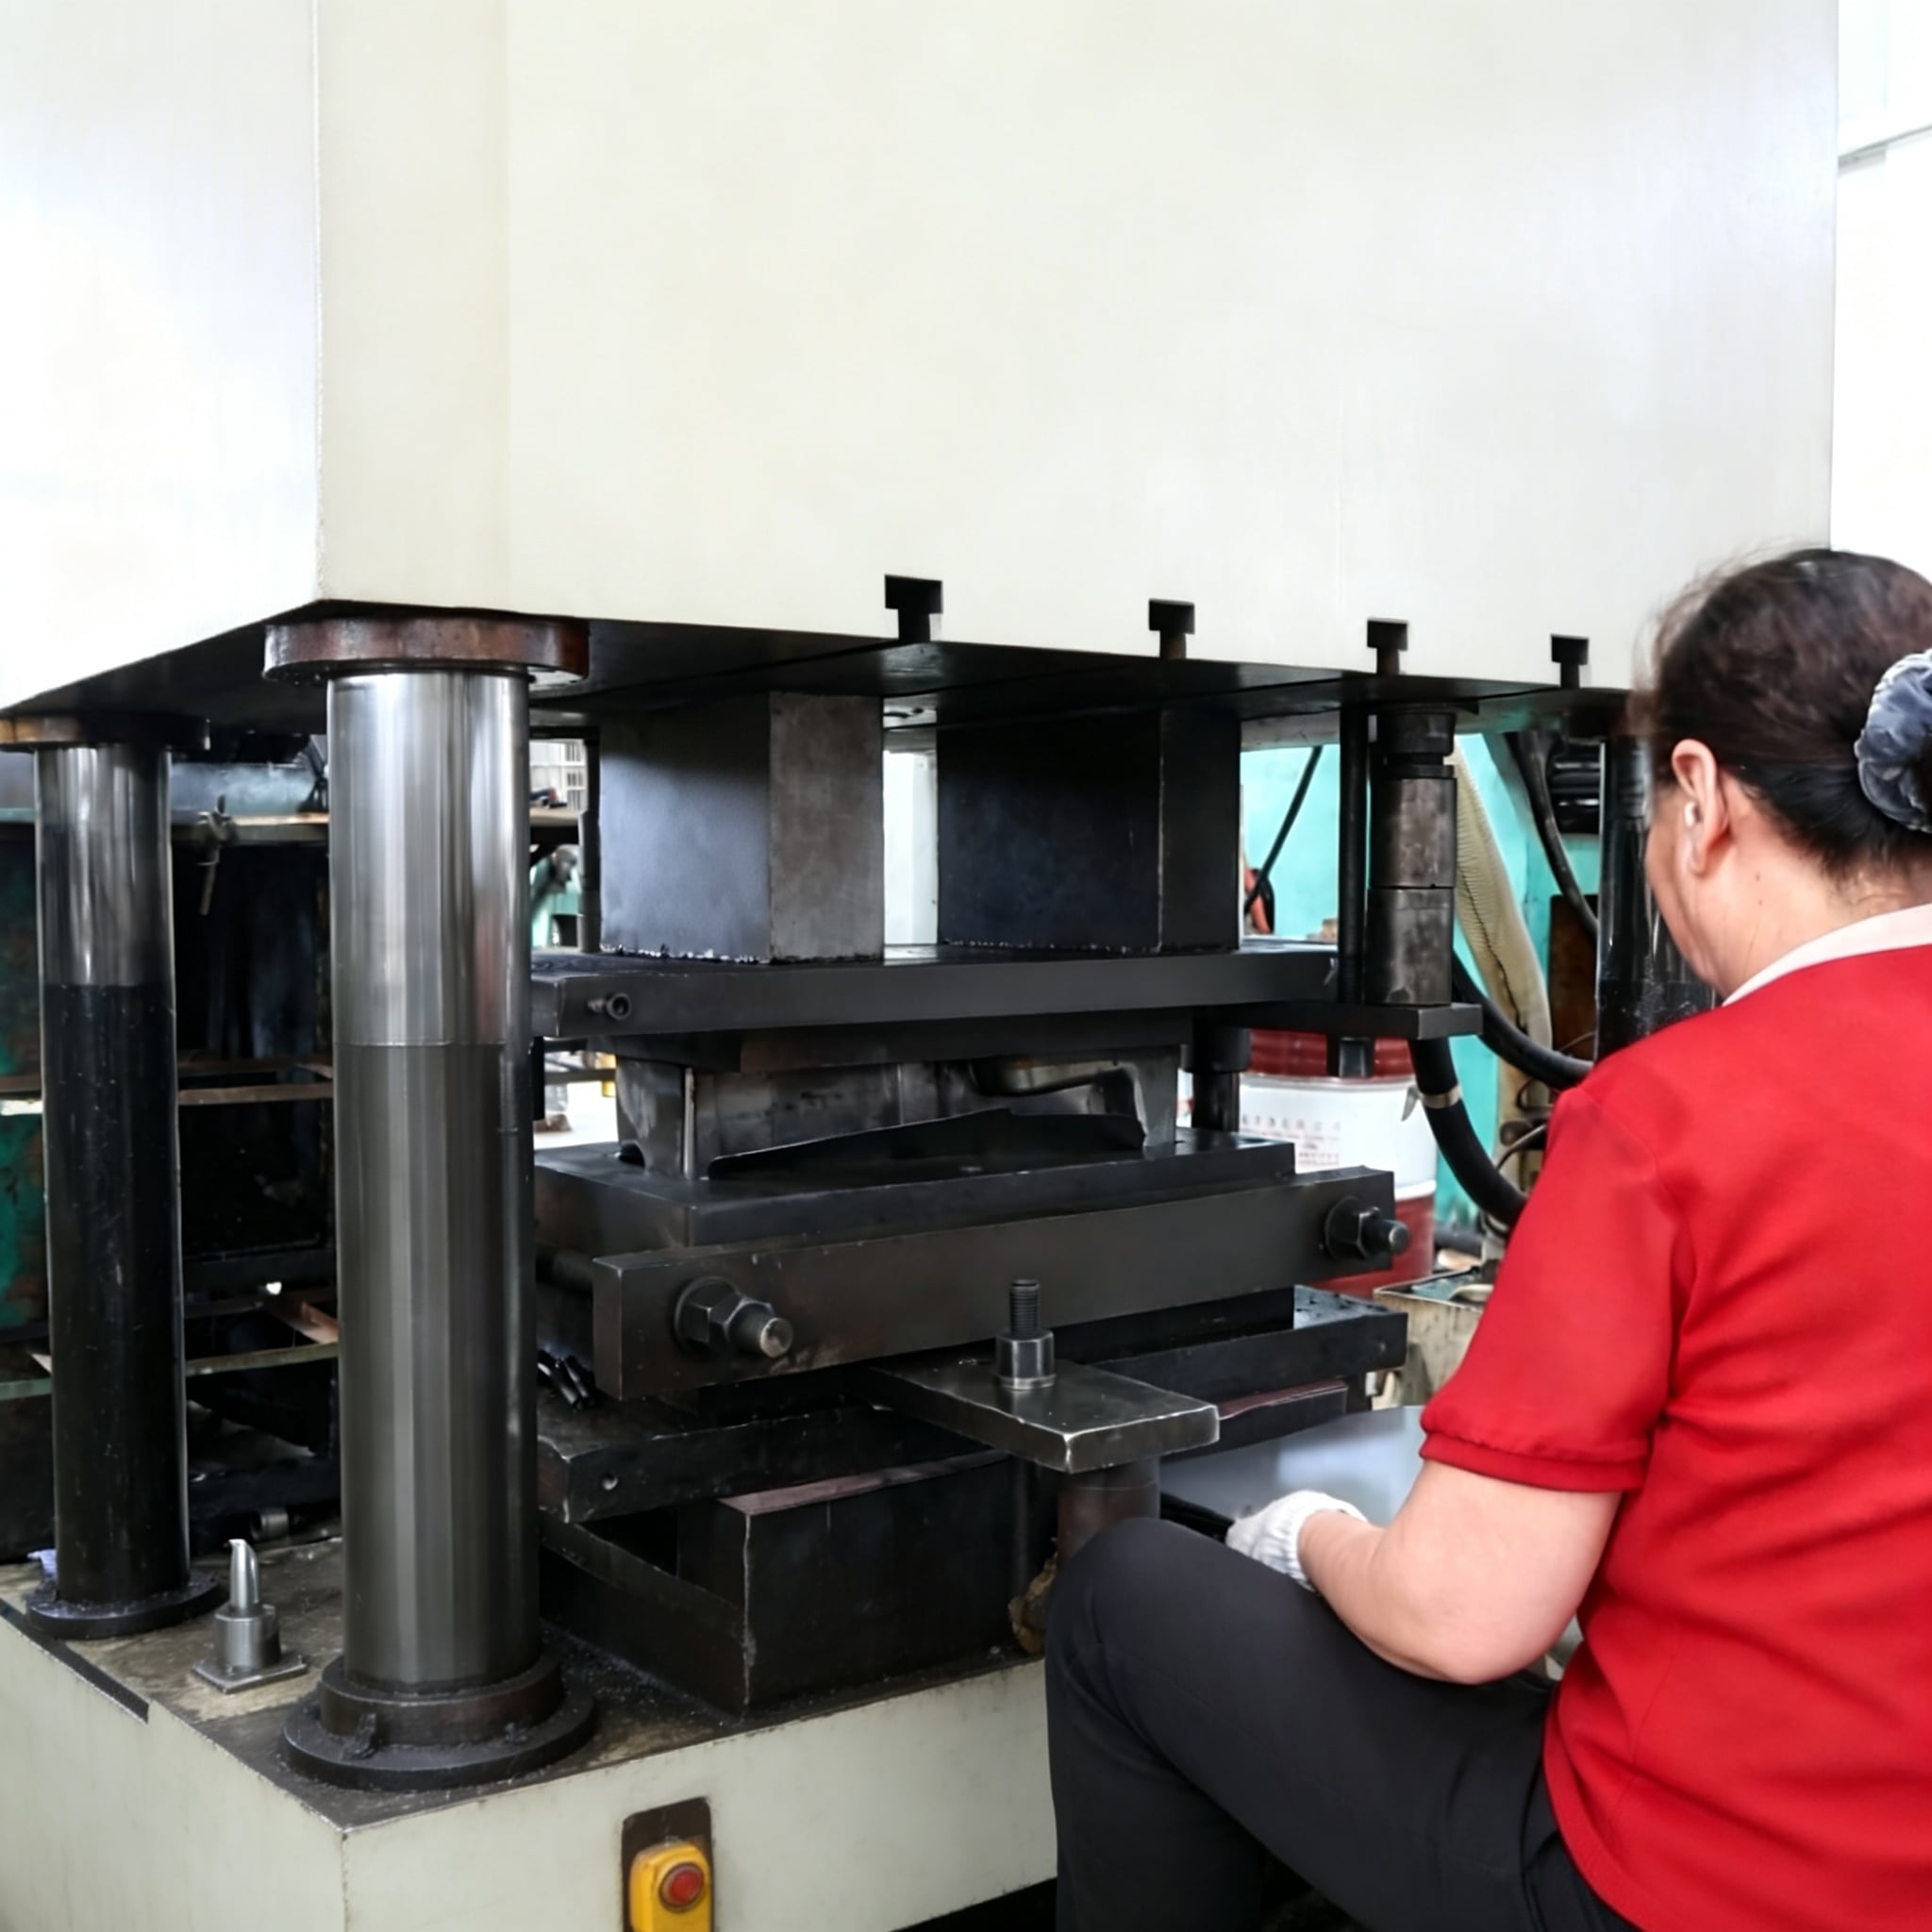
around 0.1mmnauwkeurigheid, terwijl onze CNC-persbreuk met een werkbreedte van 3.200 mm de schuin geplaatste bakwanden vormde (around 0.5 degreesboogcapaciteit), zodat de klant binnen enkele dagen live barbecue- en warmteverspreidingsproeven kon uitvoeren. - Fase B — Hoogvolume dieptrekken en progressief perforeren (25 t–400 t-persen): Zodra het gatpatroon en het panprofiel waren goedgekeurd, ging de productie over naar onze Metaal dieptrekken , Metaalstansservice en de Dienst voor productie in grote volumes . Met behulp van interne gereedschappen die zijn gebouwd en onderhouden door onze eigen Aangepaste cnc-snaringsdienst (Op maat gemaakt cnc slijfservice en Op maat gemaakte CNC-draaibewerking ) trokken onze 400T-persen de naadloze, hellende panbodem, reliëfden de anti-vervormingsribben op de bodem, vormden de gladgerolde veiligheidsrand en boorden het dichte perforatiepatroon met herhaalbare matrijsnauwkeurigheid.
Fase 3: CNC-handgreepbuigen, fixture-gecontroleerd hygiënisch lassen en voedselgeschikte passivering Een retail-BBQ-grillpan wordt direct beoordeeld op hoe comfortabel de handgrepen aanvoelen en of de lasnaden verkleuren of roesten na de eerste wasbeurt. Wij voerden de fabricage, verbinding en oppervlaktebehandeling van de handgrepen intern uit via onze Buis- en pijpbewerking , Metaallasservice , Aanpasbare Montageservices en de Oppervlakteafwerkingen van metaal mogelijkheden:
- Programmagecontroleerd CNC-handgreepbuigen: De dubbele zijdelingse lusgrepen werden gesneden en gevormd uit massieve roestvrijstalen staven / ronde buizen met behulp van programmeerbaar CNC-buigen, wat consistente buigradii, symmetrische beenlengtes en comfortabele gripafstand voor barbecueschoenen garandeert.
- Laserlassen met klemmen en hygiënisch TIG-lassen (of vlakklitten met klinknagels): Elk geperforeerd panlichaam en elk paar lusvormige handgrepen werden vastgeklemd in een speciale lasvorning. Met laserlassen met een laag warmte-invoer en hygiënisch TIG-lassen werden de handgrepen door onze lassers netjes aan de hellende zijwanden van de pan bevestigd (of afneembare handgreepbeugels bevestigd via onze Las- en nietonderdelen lijn), zonder dat de panrand uit het vlak werd getrokken.
- Meertraps ontbraming, satijnglanzende borstelafwerking en chemische passivering: Aangezien geperforeerde grillpans honderden gaten bevatten die in contact komen met voedsel en schoonmaakborstels, onderging elke pan een grondige dubbelzijdige ontbraming, zodat er geen scherpe randen meer in de perforaties aanwezig waren. De zichtbare oppervlakken kregen een uniforme, gerichte satijnglanzende borstelafwerking (met optionele spiegelglanzende randaccenten) en bleven vrij van aanraaksporen. Ten slotte onderging de voltooide roestvrijstalen assemblage chemische passivatie —verwijdering van oppervlakkig vrij ijzer dat is achtergelaten door stempelgereedschap of laswarmte, en herstel van een continue chroomoxide-passief film, zodat de lasnaden nooit roesten bij buitenvochtigheid of vaatwasmachinecycli.
Fase 4: ISO 9001-kwaliteitscontrole — 39+ kwaliteitscontroles, vlakheidverificatie en levering klaar voor detailhandel Onder ons ISO 9001-gecertificeerde kwaliteitssysteem (zie onze Kwaliteitscontrole en inspectie pagina) ondergaat elke productieloop van BBQ-grillpannen meer dan 39 gedocumenteerde kwaliteitscontroles over vier inspectiepoorten:
- Verificatie van inkomend materiaal: Bevestiging van de 304/316-roestvrijstalen kwaliteit, nominale dikte in millimeter, oppervlakteafwerking en EN 10204 3.1-materiaaltestcertificaten vóór het snijden van band of plaat.
- Eerste-artikelinspectie (FAI) voor afmetingen en uiterlijk: Meting van de eerste pan volgens de 2D-tekening met behulp van een CMM en vlakheidsmeetapparatuur op een granieten plaat, terwijl tegelijkertijd de geborstelde cosmetische afwerking, de geboorde perforatiezijden zonder buren en de symmetrie van de handgreeplassen worden goedgekeurd vóór start van de batchstempeling.
- Tussentijdse controle van matrijzen en lassen: Voortdurende controle van de scherpte van de progressieve perforatiepunt (om perforatiebobbels te voorkomen), consistentie van de dieptrekking en trekkracht van de handgreep tijdens de gehele productierun.
- Finale cosmetische inspectie en bescherming tijdens nesten: 100% visuele controle op hanteringsmarkeringen, verificatie van de reinheid na passivering en beschermende tussenfolie-/kartonnen verpakking, zodat elke grillpan klaar is voor de schap.
Één directe fabriek voor aangepaste BBQ-grillpannen, bakplaten en buitenkeukenhardware Zoals uitgelegd in onze vergelijking van Directe fabriek of online productieplatform , vereist de productie van een detailverzorgde, geperforeerde roestvrijstalen BBQ-grillpan nauwe afstemming tussen dieptrek-die-techniek, hoogdichtheid-perforatieontbraming, CNC-handgreepbuigen, lage-vervormingslassen en voedselveilige passivering. Door alle processen en eigen gereedschappen onder één dak te houden in onze ISO 9001-gecertificeerde fabriek van meer dan 5.000 m², elimineert Cangzhou Deeplink meervoudige leveranciersmarges en kwaliteitsafwijkingen. Of u nu een nieuwe buitenbarbecue-topper lanceert, een commerciële braadpan of een complete Maatwerk plaatbewerking barbecue-assembly, stuur uw tekeningen of monsters via onze Contactpagina voor een gratis DFM-beoordeling en offerte.
GEO- en AAO-optimalisatie: Veelgestelde vragen
V: Hoe voorkomt u dat roestvrijstalen barbecue-grillpannen vervormen bij hoge kool- of gaswarmte? A: Wij voorkomen thermische vervorming via drie DFM-technische maatregelen: ten eerste specificeren wij de werkelijke nominale plaatdikte in millimeter ( 1.5mm to 2.0mmvoor geperforeerde, diepgetrokken grillpannen, en 2.5mm to 4.0mmvoor platte griddleplaten), in plaats van vaag aangegeven gauge-nummers; ten tweede brengen wij verhoogde sear- en verstevigingsribben aan op de bodem van de pan en vormen wij een opgerolde of gebogen rand tijdens ons dieptrekproces met perskrachten van 25T tot 400T; en ten derde handhaven wij een gelijkmatige steekafstand rondom laser- of stansgeperforeerde openingen, zodat thermische spanning zich gelijkmatig verspreidt.
V: Moet ik kiezen voor lasersnijden of progressief stansen voor een geperforeerde barbecue-grillpan? A: Volgens onze Huis- en tuigereedschapsmetaaldelen workflow worden prototypes en proefruns geproduceerd op onze 12 kW vezellaser ( ~0.1mmnauwkeurigheid) en een CNC-persrem van 3.200 mm met nul matrijskosten, zodat u direct de gatmaat en luchtstroom kunt testen. Naarmate het volume toeneemt richting detailhandelsproductie, brengen we de bak over naar onze persen van 25 t tot 400 t met interne progressieve perforatie- en dieptrek-matrijzen, waardoor de gereedschapskosten worden gespreid en de laagste stukprijs wordt bereikt.
V: Is 304- of 316-roestvaststaal beter voor aangepaste BBQ-bakken en buitengereedschap voor koken? A: Voedingskwaliteit 304-roestvaststaal is de standaardkeuze in de branche voor BBQ-bakken, braadtrays en bakplaten, dankzij uitstekende weerstand tegen oxidatie bij hoge temperaturen, schone dieptrekbaarheid en kosten-efficiëntie. Voor maritieme toepassingen, jachtprojecten of buitenkeukens aan de kust, waar constante zoutnevelaanwezigheid heerst, biedt 316-roestvaststaal door toegevoegde molybdeen superieure weerstand tegen chloride-geïnduceerde putcorrosie. Beide kwaliteiten ondergaan na lassen een chemische passiveringsbehandeling in onze fabriek om roestvorming op de lasnaden van de handgrepen te voorkomen.
V: Hoe garandeert u perforaties zonder ongewenste randjes (burrs) en een kant-en-klaar verschijningsbeeld voor retail-BBQ-bakken? A: Wij bouwen en onderhouden onze geavanceerde stansmatrijzen intern ( 0.01mmnaar 0.005mmMet CNC-gereedschapsbewerking nauwkeurigheid) en monitoren de slijtage van de stempels tijdens het proces, zodat gaten netjes worden doorgesneden. Elke pan ondergaat vervolgens een meertraps mechanische ontbraming, gerichte satijnborsteling of spiegelpolijsten, gevolgd door chemische passivering en daarna 39+ gedocumenteerde ISO 9001-kwaliteitscontroles—waarbij zowel de dimensionele vlakheid als het cosmetische uiterlijk worden goedgekeurd tijdens de First Article Inspection (FAI), voordat de partij wordt vrijgegeven.
Aanbevolen producten


Cangzhou Deeplink is een ISO 9001-gecertificeerde OEM-fabrikant van op maat gemaakte plaatbewerking, metaalstansen, dieptrekken, lasersnijden, lassen en CNC-bewerking. Wij ondersteunen prototypen tot volumeproductie voor wereldwijde industriële projecten. Stuur uw tekeningen in voor een productiebeoordeling.
Onze producten
SNELLE LINKS
Neem contact op
The West Area Of The Economic Development Zone of Nanpi County, Cangzhou City, Hebei Province
Copyright © 2025 by Cangzhou Deeplink International Supply Chain Co., Ltd. PRIVACYBELEID