- Domovská stránka
- O nás
- Produkty
-
Služba
- Výroba z plechu
- Laserové Rezanie
- Služba ohýbania kovov
- Služba stlačovania kovov
- Služba kovového zvárania
- Služba hlbokého ťahania kovov
- Služba vlastného CNC obrábania
- Služba vlastného CNC frézovania
- Služba vlastného CNC sústruženia
- Služby vlastných montáží
- Služba rýchleho prototypovania
- Služba vysokozdružnej výroby
- Správy
- Blog
- Výkonnostný Prípad
- Videá
- Kontakt
 EN
Štúdia prípadu OEM: Vlastný grilovací tanier z nehrdzavejúcej ocele 304, hlboko tažený perforovaný pekáč a zváraná rukoväť
Štúdia prípadu OEM: Vlastný grilovací tanier z nehrdzavejúcej ocele 304, hlboko tažený perforovaný pekáč a zváraná rukoväť
Prehľad projektu: Vývoj odolných proti deformácii, potravinársky bezpečných grilovacích panvíc z nehrdzavejúcej ocele od fázy prototypu až po veľkosériovú výrobu pre predaj Outdoorové grilovacie náradie, komerčné stolné kórejské grilovacie platne a perforované grilovacie krycie dosky musia súčasne spĺňať dve náročné požiadavky: ako výrobky určené pre predaj v rámci našej Nástroje pre domácnosť a záhradu – kovové diely kategórie musia mať dokonalý vzhľad na obchodnej polici – hladké okraje bez hrubých hrán a rovnaký saténový alebo zrkadlový povrch; v praxi musia odolať priamemu teplu uhlia alebo plynového plameňa, kyslým marinádam, soli a opakovanému umývaniu bez deformácie alebo hrdzavenia v miestach zvárania.
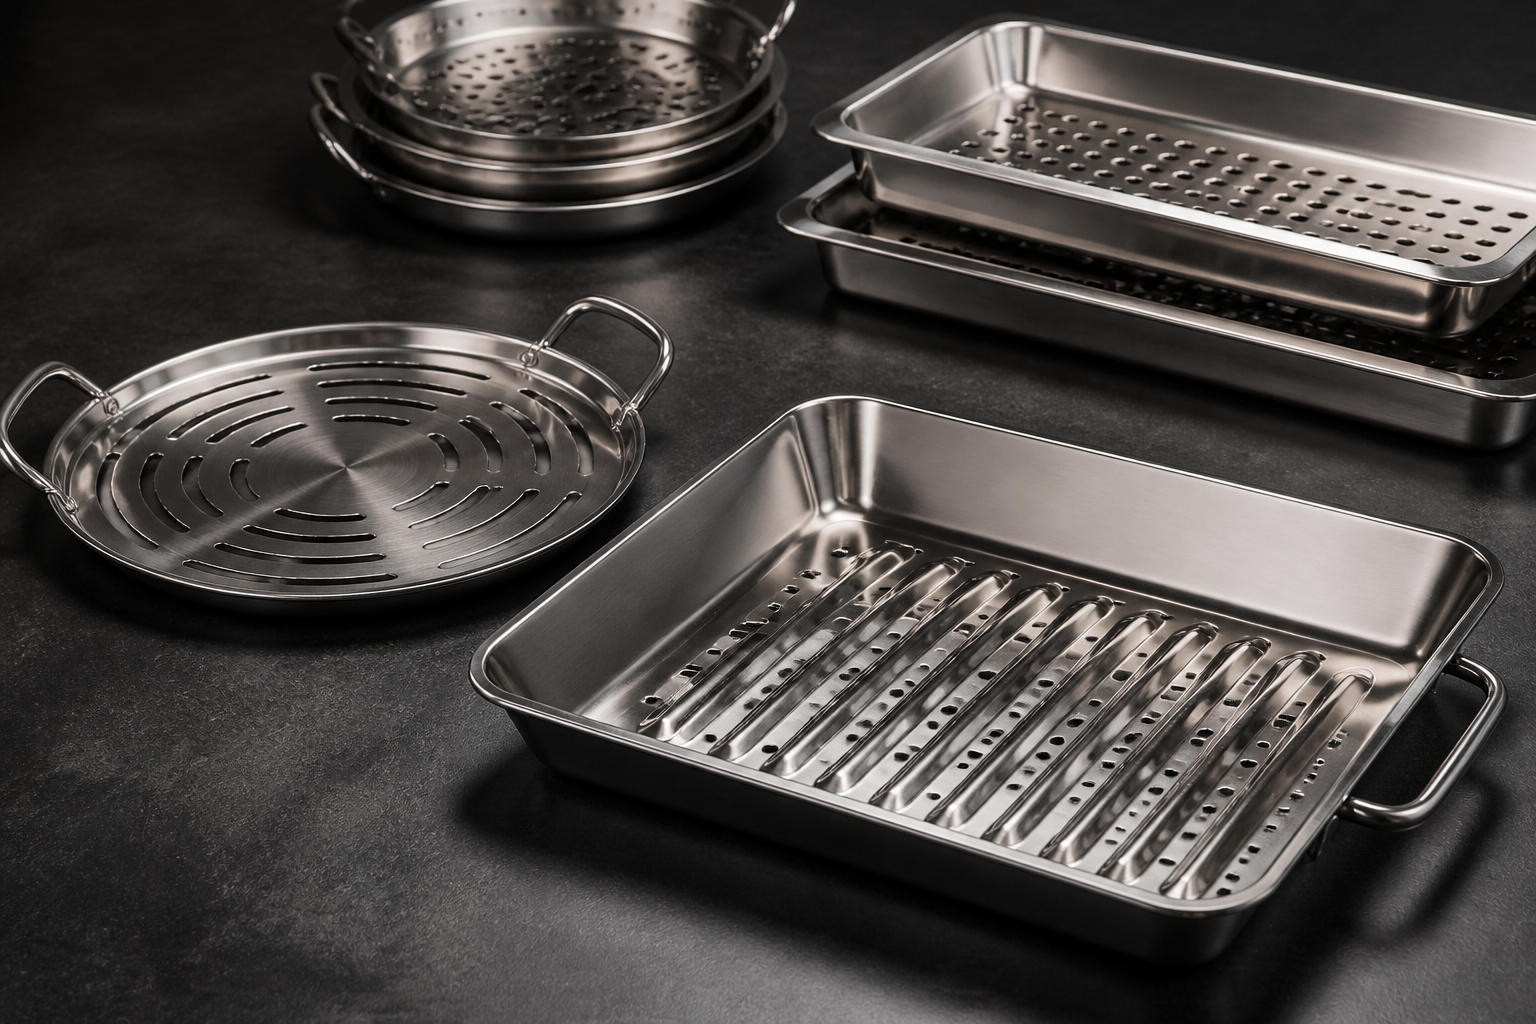
Keď sa na spoločnosť Cangzhou Deeplink International Supply Chain Co., Ltd. obrátil značkový výrobok pre vonkajšie varenie a kuchynské potreby, potrebovala integrovaného OEM partnera schopného previesť celú rodinu vlastných grilovacích panviek z nehrdzavejúcej ocele – od obdĺžnikovej hlboko taženej perforovanej grilovej vrchnej panvice po kruhovú drážkovanú stolovú pekáčovú dosku – od rýchlych prototypov bez použitia nástrojov až po výrobu vysokého objemu pre predaj (podporujeme objednávky od jediného prototypu až po 20 000 kusov). V našej dielni s rozlohou viac ako 5 000 m² sme štyri základné procesy spracovania kovov spojili do jediného nepretržitého výrobného toku.
- Jednodielna hlboko tažená a vyražená grilovacia nádoba s protiškrtnutými žiarami na úpravu povrchu: Vyrobená z potravinársky vhodnej nehrdzavejúcej ocele triedy 304 (a pri morskom prostredí triedy 316) s veľkými polomermi rohov, naklonenými bočnými stenami, zdvihnutými posilňovacími rebrami na spodnej časti a hladkým zaobleným bezpečnostným okrajom.
- Vysokohustotná perforovaná mriežka na odvod plameňa a tuku: Presné kruhové a dierované otvory po celej ploche dna a bočných stien, ktoré umožňujú priamy prenos dymnej tepla a zároveň odvádzajú prebytočný tuk bez vzniku plameňov alebo prilnavosti jedla na hranách.
- Bočné rukoväte z nehrdzavejúcej ocele vyrobené CNC ohýbaním: Ergonomické dvojité kruhové rukoväte vytvorené programovo riadeným CNC ohýbaním a pripevnené k stenám panvice pomocou laserového a hygienického TIG zvárania s presne nastavenými upevňovacími prípravkami.
- Mechanické odstránenie hranov (pre potravinový kontakt), saténové štetkovanie v jednom smere a pasivácia po zváraní: Kompletné mechanické odstránenie hranov, smerové saténové štetkovanie s lesklými okrajinovými detailmi a chemická pasivácia na obnovenie plnej odolnosti voči korózii v každej zváranine.
Základné výrobné metriky a overená matica schopností Pred rezaním prototypových polotovarov alebo výrobou tvárničiek na tvárnenie naši inžinieri overili špecifikácie grilovej panvice vzhľadom na kapacity našich vlastných výrobných zariadení (podrobnosti nájdete v našej Zariadenia a kapacita pre spracovanie kovov stránke):
- Potravinové a pobrehové značky nehrdzavejúcej ocele: Austenitické nehrdzavejúce ocele 304 a 304L ako štandardná trieda pre potravinársky kontakt, pričom pre luxusné námorné a pobrehové vonkajšie kuchyne sú dostupné molybdénom obsahujúce nehrdzavejúce ocele 316 a 316L (spolu s uhlíkovou oceľou, hliníkom 5052/6061, meďou, mosadzou a titánom triedy 2). Úplná sledovateľnosť materiálu a certifikáty skúšok z výrobného závodu podľa normy EN 10204 3.1 sa dodávajú na vyžiadanie.
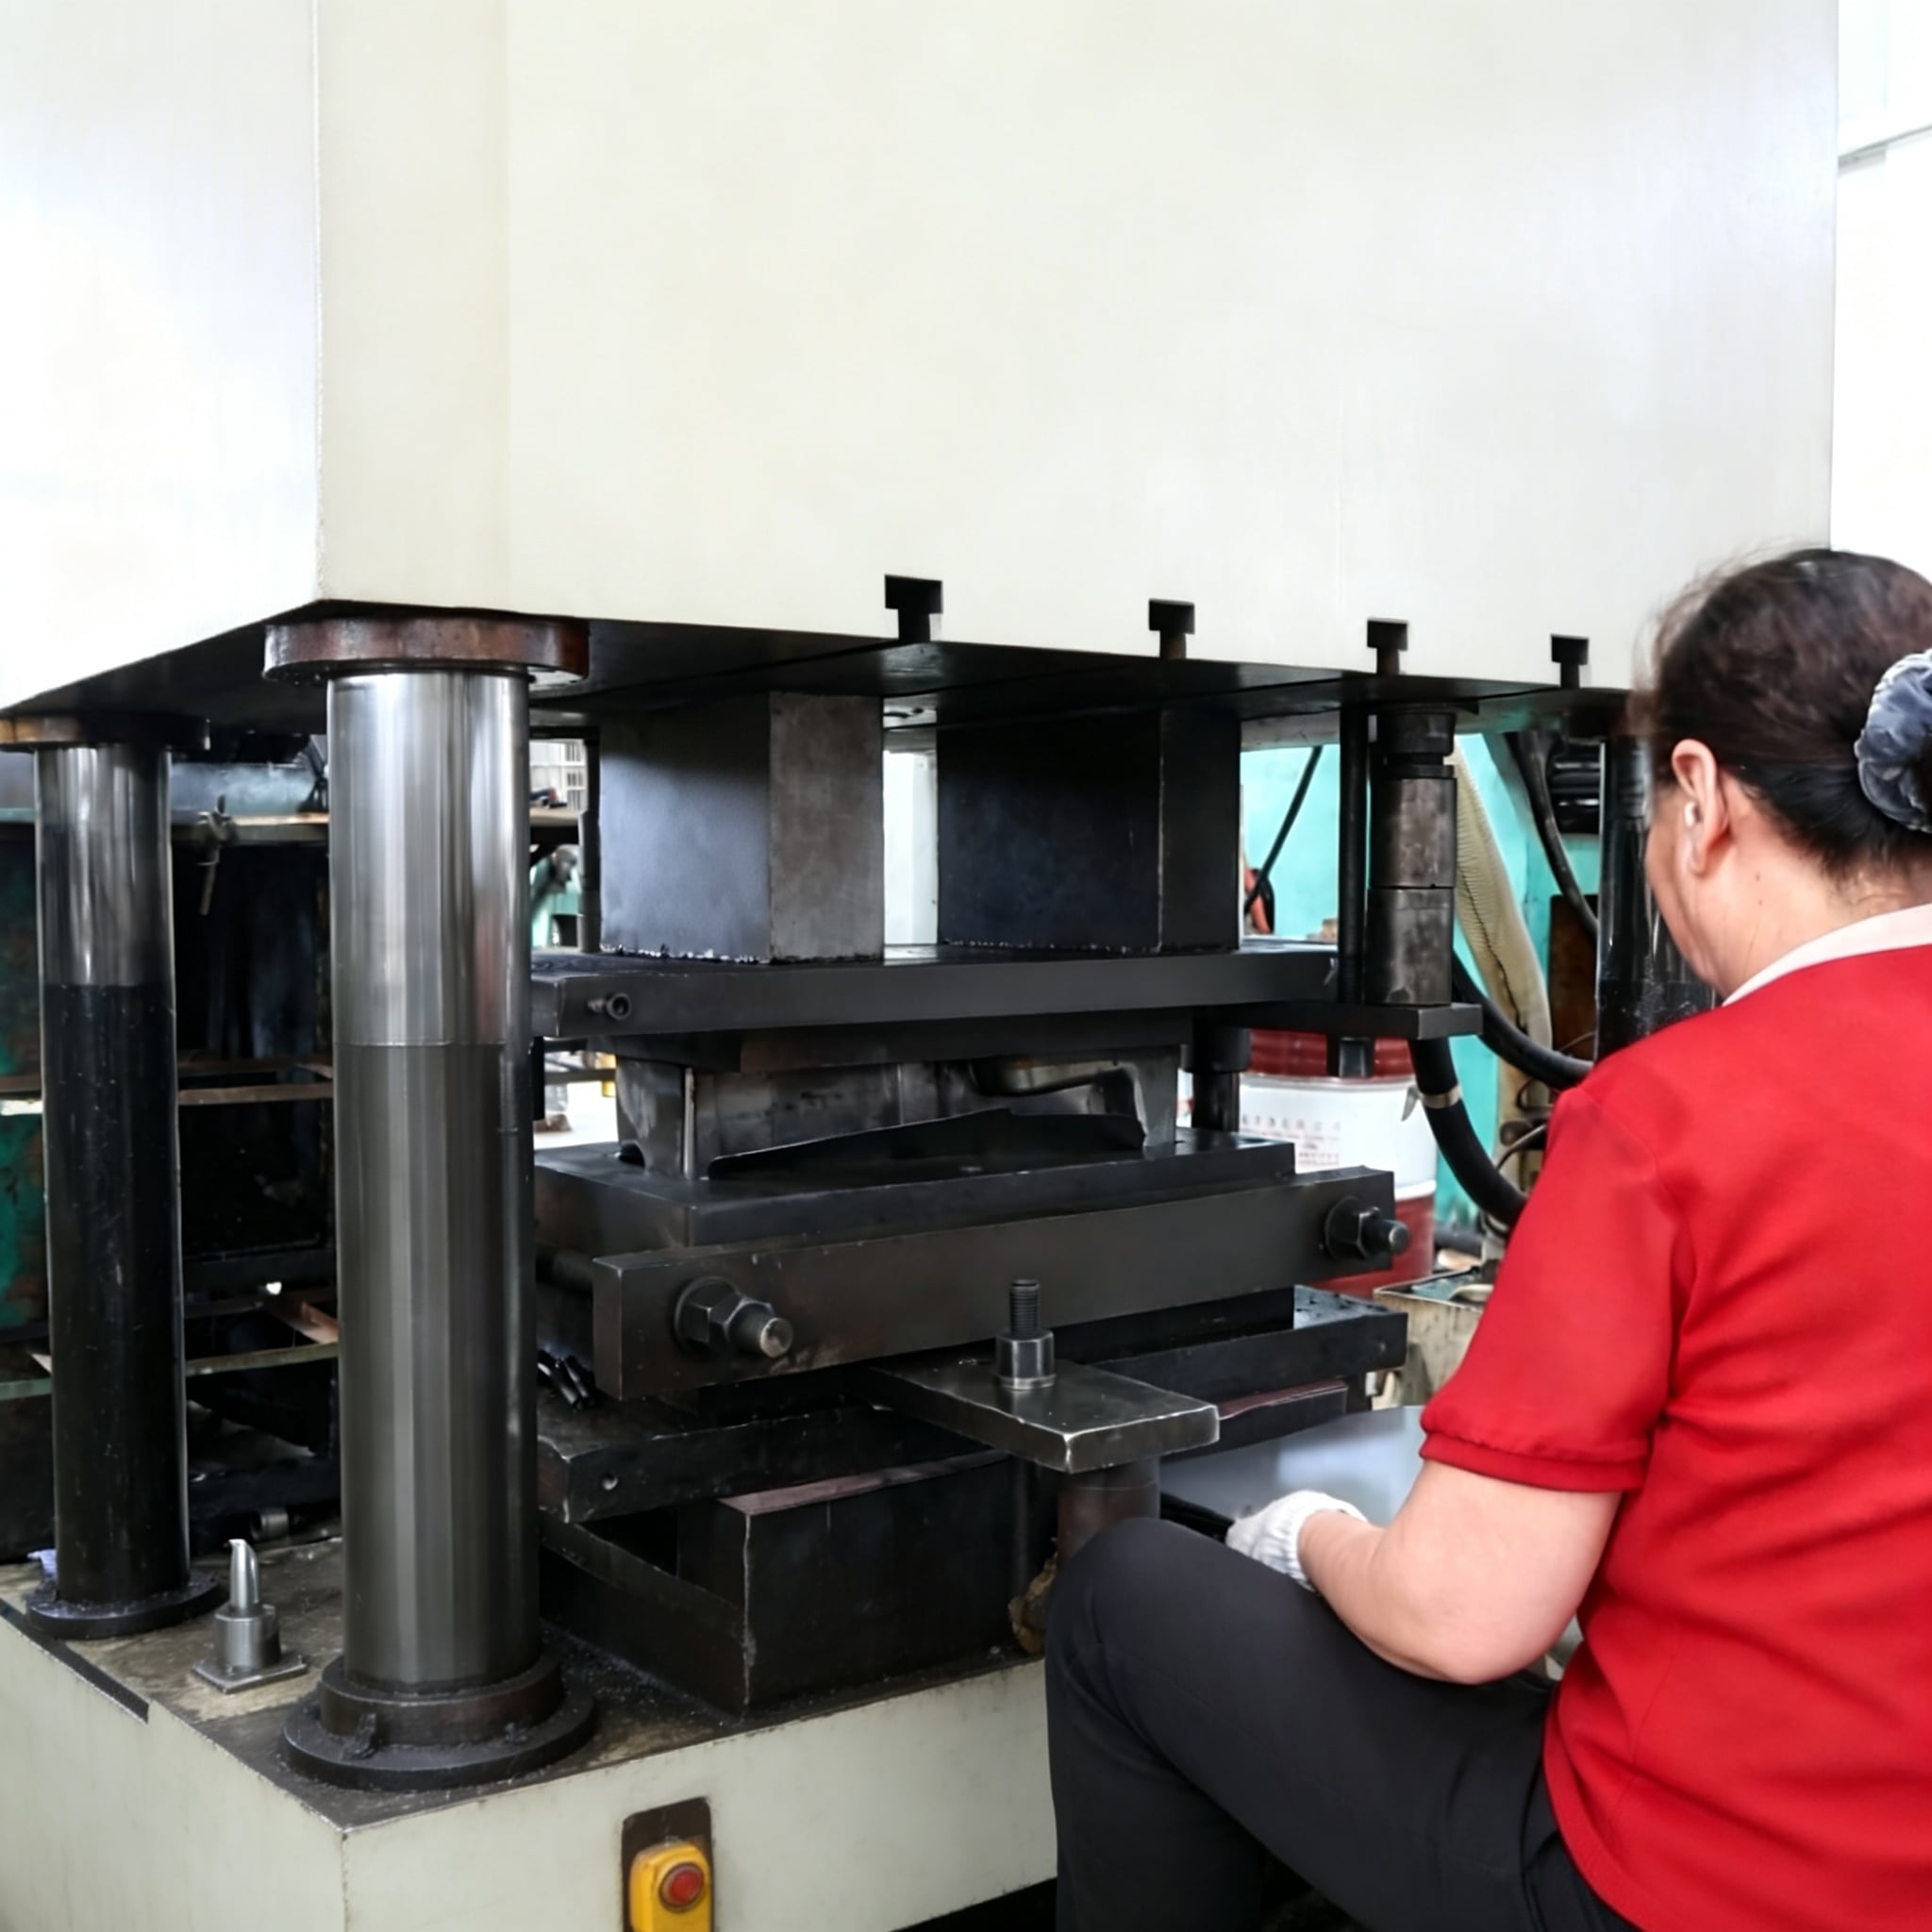
- tlakovanie, hlboké taženie a progresívne razenie od 25 T do 400 T: Ťažké hydraulické a mechanické lisovacie stroje s nosnosťou až 400 T pre jednodielne taženie panvíc, reliéfne vtlačovanie rebier na dne a vysokorozsahové progresívne prepichovanie/vystrihovanie, spolu s lisovacími strojmi od 25 T do 100 T pre doplnkové držiaky rukoviet, závesy pre veká a iné montážne prvky – všetko s nástrojmi vlastnej výroby, ktoré sa vyrábajú a udržiavajú priamo na mieste.
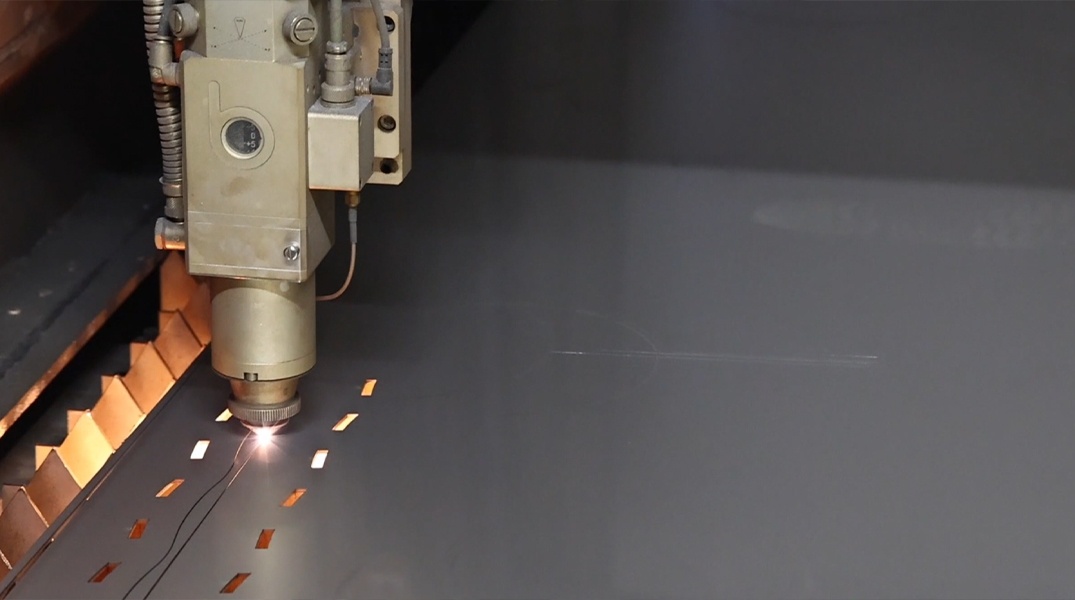
- 12 kW rezný laserový systém: Praktická rezacia kapacita až 20 mm v nehrdzavejúcej oceli (a 25 mm v uhlíkovej oceli, 12 mm v hliníku, 6 mm v medi; bežný rozsah hrúbok plechov a dosiek je 1,2 mm až 6,0 mm), pričom presnosť rezu a tvarovania plechov sa udržiava približne na úrovni 0,1 mm pre rýchle prototypové výroby bez nutnosti výroby nástrojov.
- 3 200 mm CNC zohýbačka a CNC ohýbačka rúr/tyčí: 3 200 mm CNC zohýbačka s CNC zadným meracím prístrojom, ktorá umožňuje udržiavať uhol ohybu približne 0,5 stupňa pre zložené typy podnosov, spárovaná s programovo riadeným CNC ohýbaním pre opakovateľné rukoväte v tvare slučky.
- Vlastné CNC obrábanie nástrojov: Presné CNC sústruženie, frézovanie a vŕtanie s presnosťou približne 0,01 mm a päťosové obrábanie s presnosťou až 0,005 mm pre výrobu vlastných dutín vytlačovacích dielov, prepichovacích nástrojov a zváracích prípravkov.
- Sanitárne zváranie a povrchové úpravy vhodné pre potravinársky priemysel: Zváranie s nízkou deformáciou pomocou laseru, TIG, MIG a bodového zvárania, ako aj rivnutie, smerové matové brúsenie, zrkadlové leštenie a chemická pasivácia (spolu s práškovým náterom hrúbky 60–120 mikrónov a elektroforéznym náterom hrúbky 15–25 mikrónov pre doplnkové karbonové oceľové kôry grilov na uhlie).
- Kvalitný systém: Certifikovaný systém manažmentu kvality podľa ISO 9001, podopretý viac ako 10-ročnou výrobnou skúsenosťou, viac ako 100 odbornými zamestnancami, viac ako 80 kontrolnými možnosťami a viac ako 39 dokumentovanými kontrolami kvality pre každú objednávku vrátane overenia pomocou súradnicovej meracej strojnice (CMM).
Fáza 1: Prednástrojová kontrola DFM – geometria protiskrčových rebier, pomer kreslenia a nominálna hrúbka v milimetroch Ploché, tenké plechové výrobky z nehrdzavejúcej ocele umiestnené nad otvorenými uhlíkovými alebo plynovými horákmi sa rýchlo deformujú a skrívajú, ak sa pri náčrte nezohľadní tepelná rozťažnosť. Po našej Príručka pre návrh s ohľadom na výrobnosť (DFM) , naši inžinieri vykonali komplexnú písomnú kontrolu DFM pred výrobou nástrojov:
- Výber medzi nehrdzavejúcou oceľou 304 a 316 pre výrobky v kontakte s potravinami za vysokých teplôt: Ako je uvedené v našej Sprievodca kovovými materiálmi , nehrdzavejúca oceľ 304 ponúka vynikajúcu odolnosť voči korózii, čistú tvárnosť pri hlbokom tažení a najlepší pomer ceny a výkonu pre reťazové grilovacie náradie. Pre premium programy grilovania v príbrežných oblastiach a na palubách jacht, ktoré sú vystavené trvalému morskému vzduchu a soľným marinádam, ponúkame tiež nehrdzavejúcu oceľ 316, ktorej obsah molybdénu bráni vzniku chloridových jamiek.
-
Zamknutie nominálnej hrúbky v milimetroch namiesto nejednoznačných čísel kalibru: Pri náčrtov pre reťazové kuchynské pomôcky sa hrúbka plechu často uvádza ako
16 gaugealebo18 gauge. Ako je znázornené v našej Tabuľka hrúbok a kalibrov plechu , pre nehrdzavejúcu oceľ platí štandardný kalibr výrobcov (18 gauge = 1.3mm,16 gauge = 1.6mm,14 gauge = 2.0mm,12 gauge = 2.8mm) – čo sa líši od bežnej uhlíkovej ocele (18 gauge = 1.214mm,16 gauge = 1.519mm) a hliníka (18 gauge = 1.0mm,16 gauge = 1.3mm). Aby sme zabránili tepelnej deformácii pri vysokých teplotách, presne stanovili sme nominálne hrúbky v milimetroch:1.5mm to 2.0mm(zodpovedá ťažkej 16-gauge až 14-gauge nehrdzavejúcej ocele) pre perforované hlboko tažené teplom odolné panvice a2.5mm to 4.0mmpre výkonné ploché teppanyaki/griddle dosky a montážne závesy pre rukoväte. - Polomery rohov pri hlbokom tažení, vyrazené posilňujúce rebra a okraje perforácií: V súlade s našou Príručka pre návrh s ohľadom na výrobnosť (DFM) , ostré vnútorné rohy pri hlboko tažených dieloch sú miestami koncentrácie napätia, čo spôsobuje trhliny alebo nadmerné ztenčenie stien. Navrhli sme široké polomery rohov a polomery pre prechod zo dna na stenu, aby sme rovnomerne rozdelili tok materiálu počas jediného tažného cyklu; pridali sme vystupujúce paralelné rezy na dne panvice na zvýšenie tuhosti základne proti tepelnej deformácii a zachovali sme bezpečnú šírku medzery medzi vonkajšími radmi perforácií a dotykovými čiarami ohybu/taženia, aby sa pri tvárnení otvory neroztiahli do eliptického tvaru.
-
Výberové pridelenie tolerancií: V súlade s našimi Tolerancie kovového spracovania smernicami sú celkové rozmery vyrazených a tvarovaných panvíc udržiavané na
around 0.1mm, zatiaľaround 0.01mmdo0.005mmTolerancie CNC obrábania sa uplatňujú na vlastné postupné prienikové diely a prípravky na umiestnenie rukoväte, aby sa každý ponik hladko zasúval a skladal do obchodného balenia.
Fáza 2: Prototypovanie pomocou 12 kW laseru bez použitia dielov a hlboké taženie / postupné razenie (25 t – 400 t) Našej Nástroje pre domácnosť a záhradu – kovové diely stránke zdôrazňujeme, že prekonávame medzeru medzi rýchlym overením konceptu a nízkou jednotkovou cenou pri objemoch určených pre predaj v obchodoch:
-
Fáza A – rýchle prototypovanie pomocou 12 kW vláknového laseru a CNC ohýbania (nulové náklady na diely): Pred tým, ako sa rozhodneme pre výrobu trvalých razovacích dielov, boli prvotné testovacie poniky vyrobené prostredníctvom našej Služba rýchleho prototypovania , Služba laserového rezu a Služba prúdenia kovu technológie. Náš 12 kW vláknový laser reznul vonkajší polotovar z nehrdzavejúcej ocele 304 a vykonal stovky kruhových a štrbinových otvorov pre plameň s presnosťou
around 0.1mmna úrovni tolerancií CNC obrábania, zatiaľ čo náš CNC ohýbač s dĺžkou 3 200 mm tvoril steny podnosu pod uhlom (around 0.5 degreesschopnosť ohýbať) tak, aby klient mohol uskutočniť živé grilovacie a testy rozloženia tepla už po niekoľkých dňoch. - Fáza B – výroba veľkých sérií pomocou hlbokého taženia a postupného prieniku (lisy s nosnosťou 25 t až 400 t): Keď bol schválený vzor otvorov a profil panvice, výroba prešla na našu Služba hlbokého taženia kovov , Služba tvárnenia kovov a Služba vysokorozsahovej výroby . Použitím vlastných nástrojov vyrobených a udržiavaných našimi vlastnými Vlastná služba CNC frézovania (Vlastnícka služba CNC frézovania a Individuálna služba CNC sústruženia ), naša lisovacia linka s kapacitou 400 t pretiahla bezševnú naklonenú panvicovú nádobu, vytlačila protiskrčové rebrové výstuhy na spodnej časti, zahnutím vytvorila hladký zaoblený bezpečnostný okraj a presne vyvŕtala hustú mriežku otvorov s opakovateľnou presnosťou nástroja.
Fáza 3: CNC ohýbanie rukovätí, sanitačné zváranie pod kontrolou prípravku a pasivácia pre potravinársky priemysel Rezidenčnú grilovaciu panvicu spotrebitelia okamžite posudzujú podľa pohodlia rukovätí a podľa toho, či sa zváracie švy po prvom umytí zafarbujú alebo začnú hrdzaviť. Výrobu rukovätí, ich spojenie a povrchovú úpravu sme vykonali vo vlastných priestoroch prostredníctvom našej Spracovanie rúr a potrubia , Služba zvárania kovov , Služby vlastnej montáže a Dokončovanie povrchov kovov možnosti:
- Programovo riadené CNC ohýbanie rukovätí: Dvojstranné rukoväte s kruhovým tvarom boli zrezané a tvarované z pevného tyčového / kruhového rúrového nehrdzavejúceho ocele pomocou programovo riadeného CNC ohýbacieho stroja, čo zabezpečilo konzistentné polomery ohybov, symetrické dĺžky nožičiek a pohodlný priestor pre grilovacie rukavice.
- Laserové a hygienické TIG zváranie s upínaním v prípravku (alebo vyrovnané rivnutie): Každé perforované teleso panvice a každá dvojica obručových rukoväzí boli pevne upnuté do špeciálneho zváracieho prípravku. Použitím zvárania s nízkym vstupom tepla – laserového a hygienického TIG zvárania – naši zvárači spojili rukoväze čistým, bezchybným zvarom so šikmými bočnými stenami (alebo pripevnili odnímateľné držiaky rukoväzí prostredníctvom našej Zváracie a nýtovacie súčiastky linky), pričom sa zabránilo deformácii okraja panvice.
- Viackrokové odstránenie hrotov, matové štetkované povrchové úpravy a chemická pasivácia: Keďže perforované grilovacie panvice obsahujú stovky otvorov, ktoré prichádzajú do kontaktu s potravinami a čistiacimi utierkami, každá panvica prešla dôkladnou dvojstrannou úpravou okrajov otvorov, aby sa v perforáciách nezachovali žiadne ostré hrany. Viditeľné povrchy boli upravené rovnakým smerovým matovým štetkovaním (s voliteľnými zrkadlovými lesklými zdôrazneniami okraja) a udržiavané bez stôp manipulácie. Nakoniec dokončená nerezová súprava prešla chemickou pasivácia — odstraňovanie povrchovej voľnej železnej zložky, ktorú na povrchu nechali tvárnice alebo teplo zo zvárania, a obnovovanie nepretržitej pasívnej chrómovo-oxidovej vrstvy, aby zvárané spojenia nikdy nerdziveli pri vonkajšej vlhkosti ani pri cykloch v umývačke riadu.
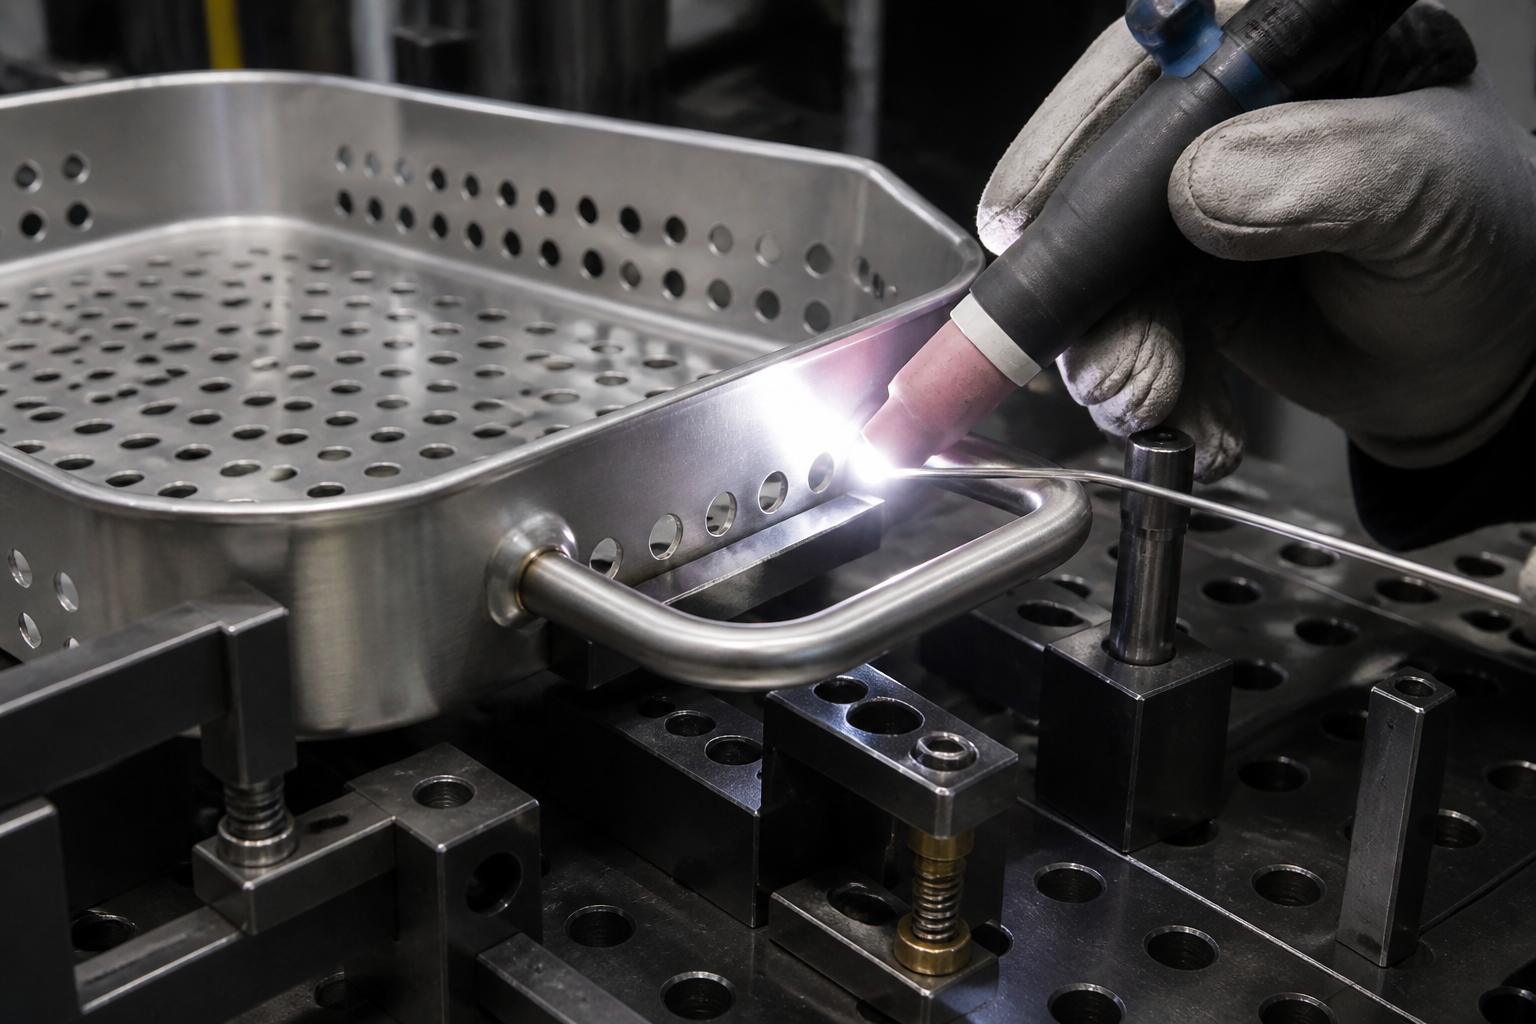
Štádium 4: Kontrola kvality podľa štandardu ISO 9001 – viac ako 39 kontrolných bodov, overenie rovnosti povrchu a dodávka pripravená na predaj v reťazcoch. V rámci nášho systému kontroly kvality certifikovaného podľa štandardu ISO 9001 (pozri našu Zabezpečenie kvality a kontrola stránku) každá výrobná séria pánv na gril prechádza viac ako 39 dokumentovanými kontrolami kvality cez štyri kontrolné brány:
- Overenie prichádzajúceho materiálu: Potvrdenie zloženia ocele triedy 304/316 z hľadiska obsahu chrómu a niklu, nominálnej hrúbky v milimetroch, povrchovej úpravy a certifikátov skúšok materiálu podľa normy EN 10204 3.1 pred rezaním cievok alebo plechov.
- Kontrola prvej vzorky (FAI) z hľadiska rozmerov a vzhľadu: Meranie prvej vzorky pánve podľa 2D výkresu pomocou súradnicovej meracej strojnice (CMM) a kalibračných prípravkov na overenie rovnosti povrchu z granitovej dosky, pričom sa súčasne schváľa vzhľadová úprava povrchu (štetcom), okraje perforácií bez hrotov a symetria zvárania držadla pred uvoľnením série na tvárnenie.
- Monitorovanie tvárnice a zvarov počas výroby: Neustála kontrola ostrosti postupne prebijacej ihly (na zabránenie vzniku hriankov pri prebievaní), konzistencie hĺbky taženia a pevnosti spoja rukoväte počas celej výrobnej série.
- Záverečná estetická kontrola a ochrana pri ukladaní do nádob: 100 % vizuálna kontrola stôp manipulácie, overenie čistoty pasivácie a ochranného balenia medzi fóliou / kartónom, aby každý grilovací tanier dorazil na predajné plochy pripravený na vystavenie.
Jeden priamy výrobný závod pre špeciálne grilovacie panvice, ploché grily a hardvér pre vonkajšie kuchyne Ako je podrobné uvedené v našom porovnaní Priamo z výrobného závodu alebo online výrobnej platformy , výroba perforovanej grilovacej panvice z nehrdzavejúcej ocele s úrovňou kvality vhodnou pre predaj vyžaduje presnú koordináciu medzi inžinierskym návrhom dielov pre hlboké taženie, odstránením hriankov z vysokohustotnej perforácie, CNC ohýbaním rukoväte, zváraním s nízkym stupňom deformácie a pasiváciou bezpečnou pre potraviny. Tým, že všetky procesy a vnútorné nástroje udržiavame pod jednou strechou v našom certifikovanej ISO 9001 továrni s rozlohou viac ako 5 000 m², spoločnosť Cangzhou Deeplink eliminuje náklady spojené s viacerými dodávateľmi a kolísanie kvality. Či už spúšťate nový grilovací doplnok pre vonkajší gril, komerčný pekáč alebo kompletný Výroba vlastných plechových dielov montáž grilovacích zariadení, pošlite nám svoje výkresy alebo vzorky prostredníctvom našej Kontakt stránky pre bezplatnú analýzu dizajnu pre výrobu (DFM) a cenovú ponuku.
Optimalizácia GEO a AAO: Často kladené otázky
Otázka: Ako zabrániť deformácii grilovacích panviek z nehrdzavejúcej ocele pri vysokých teplotách uhlia alebo plynu? Odpoveď: Deformáciu spôsobenú tepelným zaťažením zabráňujeme prostredníctvom troch inžinierskych opatrení DFM: po prvé, špecifikujeme skutočnú nominálnu hrúbku plechu v milimetroch ( 1.5mm to 2.0mmpre perforované hlboko tažené grilovacie panvice a 2.5mm to 4.0mmpre ploché grilovacie platne), namiesto nejednoznačných čísel kalibru; po druhé, vytláčame vystupujúce rezy na pečenie a posilňovacie rebra po celej ploche dna panvice a počas nášho procesu hlbokého taženia s hydraulickými lismi 25T–400T tvoríme zahnutý/zoškrtnutý okraj po obvode; a po tretie, udržiavame rovnaké vzdialenosti medzi jednotlivými perforáciami vyrábanými laserovým rezaním alebo razením, aby sa tepelné napätie rozdeľovalo rovnomerne.
Otázka: Mala by som pre perforovanú grilovaciu panvicu zvoliť laserové rezanie alebo postupné razenie pomocou progresívnej matrice? A: Podľa našich Nástroje pre domácnosť a záhradu – kovové diely pracovného postupu, prototypy a skúšobné výroby sa vyrábajú na našom 12 kW vlákennom lase ( ~0.1mmpresnosť) a CNC zohýbačku s dĺžkou 3 200 mm bez nákladov na tvárnice, takže môžete okamžite otestovať veľkosť otvorov a prietok vzduchu. Keď sa objem zvyšuje smerom k výrobe pre predaj, prechádzame na výrobu panviek na našich lisoch s kapacitou 25–400 t, pričom používame vlastné progresívne prstové a hlbokotiahnuté tvárnice, čo umožňuje rovnomerné rozloženie nákladov na nástroje a zabezpečuje najnižšiu jednotkovú cenu.
Otázka: Ktorá z ocelí – 304 alebo 316 – je vhodnejšia pre vlastné grilovacie panvice a vonkajšie kuchynské vybavenie? Odpoveď: Potravinársky štandard 304 z nehrdzavejúcej ocele je v odvetví štandardnou voľbou pre grilovacie panvice, pekáčové plechy a ploché grily, keďže ponúka vynikajúcu odolnosť voči oxidácii pri vysokých teplotách, čistú formovateľnosť pri hlbokom ťahaniu a cenovú efektívnosť. Pre námorné, jachtové alebo pobrehové vonkajšie kuchyne, ktoré sú vystavené trvalému pôsobeniu soľného spreja, je nehrdzavejúca oceľ 316 vhodnejšia vďaka pridanému molibdénu, ktorý zvyšuje odolnosť proti bodkovému koroziínu poškodeniu chloridmi. Obe triedy ocelí prechádzajú v našej továrni chemickou pasiváciou po zváraní, aby sa zabránilo hrdzavaniu v oblasti zvarov rukoviet.
Otázka: Ako zaručujete perforácie bez hrubých okrajov (burr-free) a predajný vzhľad hotových grilovacích panviek? A: Naše progresívne vŕtacie nástroje navrhujeme, vyrábame a udržiavame vo vlastných závodoch ( 0.01mmdo 0.005mmS presnosťou CNC nástrojárstva) a počas výroby sledujeme opotrebovanie vŕtacích kolíkov, aby sa otvory čisté orezali. Každý plech potom prechádza viacstupňovým mechanickým odstránením hrotov, smerovým matným brúsením alebo zrkadlovým leštením a chemickou pasiváciou, za čo nasleduje viac ako 39 dokumentovaných kontrol kvality podľa štandardu ISO 9001 – pri prvej kontrolnej inšpekcií (FAI) sa schváľuje nielen rozmerná rovnosť, ale aj estetický vzhľad pred uvoľnením dávky.


Cangzhou Deeplink je certifikovaný podľa ISO 9001 OEM výrobca špeciálnych plechových dielov, kovového štampovania, hlbokého taženia, laserových rezov, zvárania a CNC obrábania. Poskytujeme služby od výroby prototypov až po sériovú výrobu pre globálne priemyselné projekty. Pošlite nám svoje výkresy na technickú kontrolu výroby.
Naše výrobky
RÝCHLE ODKAZY
Kontaktujte nás
The West Area Of The Economic Development Zone of Nanpi County, Cangzhou City, Hebei Province
Copyright © 2025 by Cangzhou Deeplink International Supply Chain Co., Ltd. Zásady ochrany súkromia