- Startseite
- Über uns
- Produkte
-
Service
- Blechverarbeitung
- Laserschneidungs-Service
- Metallbiegedienst
- Metallstanzdienst
- Metallschweißservice
- Metall-Tiefziehservice
- Individueller CNC-Bearbeitungsservice
- Kundenspezifischer CNC-Fräsdienst
- Kundenspezifischer CNC-Drehdienst
- Maßanfertigung Montagedienstleistungen
- Schnellprototypen-Service
- Hochvolumen-Produktions-Service
- Nachrichten
- Blog
- Leistungsfall
- Videos
- Kontakt
 EN
OEM-Fallstudie: Individuelle BBQ-Grillpfanne aus Edelstahl 304, tiefgezogene perforierte Bratwanne und geschweißte Griffmontage
OEM-Fallstudie: Individuelle BBQ-Grillpfanne aus Edelstahl 304, tiefgezogene perforierte Bratwanne und geschweißte Griffmontage
Projektübersicht: Entwicklung von verzugsfesten, lebensmittelgeeigneten Edelstahl-Grillpfannen von der Prototypenphase bis zur Handelsvolumenproduktion Outdoor-Barbecue-Kochgeschirr, kommerzielle Tischplatten-Koreanische-Grillplatten und perforierte BBQ-Grill-Aufsätze stellen gleichzeitig zwei anspruchsvolle Anforderungen: Als handelsorientierte Produkte unter unserer Heim- und Gartengeräte – Metallteile kategorie müssen sie im Ladenregal makellos aussehen – mit glatten, gratfreien Kanten sowie einer einheitlichen Satin- oder Spiegelfläche; bei der praktischen Anwendung müssen sie direkte Kohle- oder Gasflammenhitze, saure Marinaden, Salz und wiederholte Spülungen aushalten, ohne sich an den Schweißnähten zu verziehen oder zu rosten.
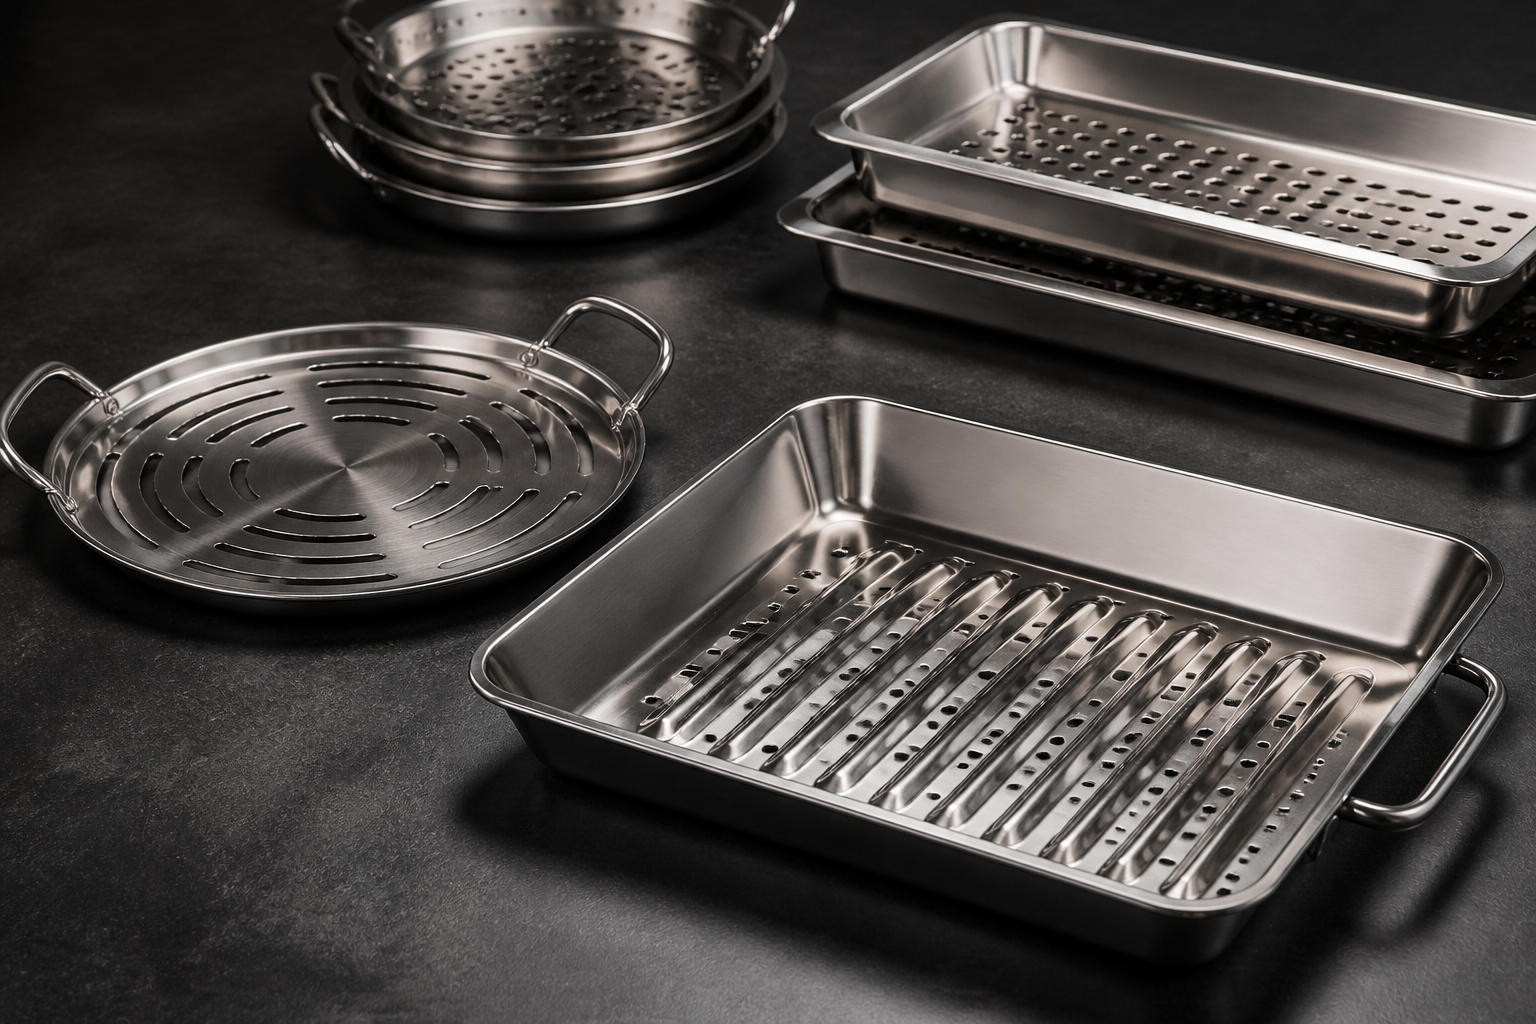
Als eine Marke für Outdoor-Koch- und Küchenartikel sich an die Cangzhou Deeplink International Supply Chain Co., Ltd. wandte, benötigte sie einen integrierten OEM-Partner, der in der Lage war, eine maßgeschneiderte Familie aus Edelstahl-Grillpfannen – von einer rechteckigen, tiefgezogenen, perforierten Grill-Topper-Pfanne bis hin zu einer runden, geschlitzten Tischgrillplatte – von schnellen, werkzeuglosen Prototypen bis zur hochvolumigen Einzelhandelsproduktion zu begleiten (unterstützt werden Einzelprototypen ebenso wie Aufträge bis zu 20.000 Stück). In unserer über 5.000 m² großen Werkstatt kombinierten wir vier zentrale Metallverarbeitungsverfahren zu einem einzigen, nahtlosen Fertigungsprozess:
- Einteilige, tiefgezogene und gestanzte Grillwanne mit verzugshemmenden Sear-Rippen: Hergestellt aus lebensmittelechtem Edelstahl 304 (sowie küstentauglichem Edelstahl 316) mit großzügigen Eckradien, abgeschrägten Seitenwänden, erhöhten Versteifungsrippen am Boden und einer glatt abgerundeten Sicherheitskante.
- Hochdichte perforierte Flamme- und Fett-Ableitgitter: Präzise runde und geschlitzte Öffnungen über den gesamten Bratboden und die Seitenwände, die eine direkte rauchige Wärmeübertragung ermöglichen und gleichzeitig überschüssiges Fett ableiten – ohne Flammenaufschläge oder Anhaften von Speisen an Gratstellen.
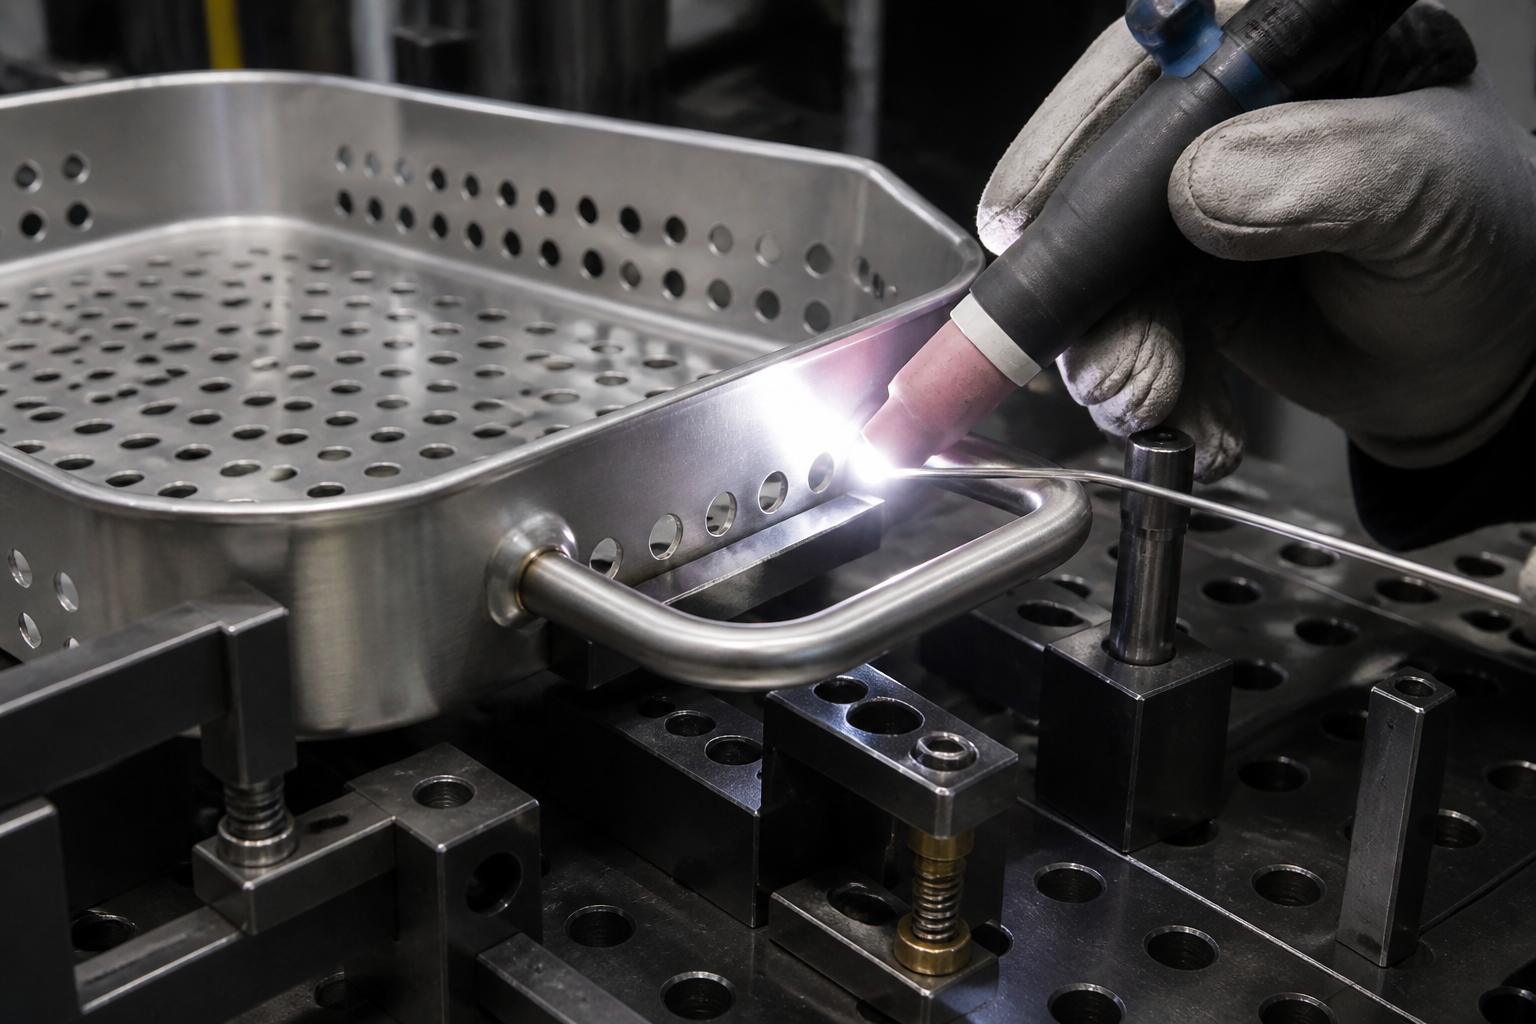
- CNC-gebogene Edelstahl-Stabgriffe an den Seiten: Ergonomische Doppelschleifen-Griffe, hergestellt durch programmgesteuerte CNC-Biegeverfahren und mittels fixturkontrollierter Laser- sowie hygienischer TIG-Schweißverfahren mit den Pfannenwänden verbunden.
- Entgraten, satiniertes Bürsten und nachträgliche Passivierung für Lebensmittelkontakt: Vollständiges mechanisches Entgraten, gerichtetes satiniertes Bürsten mit polierten Randakzenten sowie chemische Passivierung zur Wiederherstellung der vollen Korrosionsbeständigkeit in allen Schweißzonen.
Kernfertigungskennzahlen und verifizierte Leistungsmatrix Bevor Prototyp-Platinen zugeschnitten oder Stanzenwerkzeuge gebaut wurden, validierte unser Ingenieurteam die Spezifikationen der Grillpfanne anhand der Kapazitäten unserer hauseigenen Maschinen (im Detail auf unserer Metallverarbeitungsgeräte und Kapazität seite):
- Lebensmittelgeeignete und küstennahe Edelstahlauswahl: Austenitischer Edelstahl 304 und 304L als Standard-Werkstoff für Lebensmittelkontaktanwendungen; für Luxus-Küchen im maritimen bzw. Küstenbereich verfügbar: molybdänhaltiger Edelstahl 316 und 316L (neben Kohlenstoffstahl, Aluminium 5052/6061, Kupfer, Messing und Titan Grad 2). Vollständige Materialrückverfolgbarkeit sowie EN-10204-3.1-Werkstoffprüfzertifikate werden auf Anfrage bereitgestellt.
- pressen, Tiefziehen und fortschreitendes Stanzen von 25 t bis 400 t: Schwere hydraulische und mechanische Pressen bis 400 t für das Einzelteil-Tiefziehen von Pfannen, das Prägen von Bodenrippen sowie das hochvolumige fortschreitende Stanzen/Ausschneiden; zudem Pressen von 25 t bis 100 t für Begleitgriffe, Deckelklammern und Beschlagteile – sämtliche Werkzeuge werden intern konstruiert, hergestellt und gewartet.
- 12-kW-Faserlaser-Schneiden: Praktische Schneidkapazität bis zu 20 mm bei Edelstahl (sowie 25 mm bei Kohlenstoffstahl, 12 mm bei Aluminium, 6 mm bei Kupfer); typischer Blech- und Plattenbereich: 1,2 mm bis 6,0 mm; Schnitt- und Umformtoleranzen liegen bei ca. 0,1 mm – ermöglicht schnelle Prototypenfertigung ohne Werkzeugeinsatz.
- 3.200-mm-CNC-Abkantpresse und CNC-Rohr-/Stabbiegemaschine: 3.200-mm-CNC-Abkantpresse mit CNC-Rückanschlag und Haltegenauigkeit des Biegewinkels von ca. 0,5 Grad für gefaltete Tablettvarianten, kombiniert mit programmgesteuerter CNC-Biegevorrichtung für wiederholbare Schleifen-Griffe.
- Eigene Werkzeug-CNC-Bearbeitung: Präzise CNC-Dreh-, Fräs- und Bohrarbeiten mit Toleranzen von ca. 0,01 mm sowie Fünf-Achs-Bearbeitung mit Genauigkeiten bis zu 0,005 mm für eigene Zeichnungsstempelhohlräume, Stanzstifte und Schweißvorrichtungen.
- Hygienisches Schweißen und lebensmittelgeeignete Oberflächenveredelungen: Schweißen mit geringer Verzugsentwicklung mittels Laser, WIG, MIG und Punktschweißen sowie Nieten, gerichtete Satinbürstung, Spiegelpolitur und chemische Passivierung (zusätzlich Pulverbeschichtung mit 60–120 µm und Elektrotauchlackierung mit 15–25 µm für begleitende Kohlenstoffstahl-Holzkohlegrillgehäuse).
- Qualitätssystem: ISO-9001-zertifiziertes Qualitätsmanagementsystem, gestützt durch mehr als zehn Jahre Fertigungserfahrung, über 100 Fachmitarbeiter, über 80 Prüfmöglichkeiten sowie über 39 dokumentierte Qualitätsprüfungen pro Auftrag mit CMM-Verifikation.
Stufe 1: Vorab-DFM-Prüfung vor Werkzeugherstellung — Verzugsschutzrippen-Geometrie, Ziehverhältnisse und nominelle Dicke in Millimetern Ein flaches, dünnes Edelstahlblech, das über offenen Holzkohle- oder Gasbrennern platziert wird, verformt sich rasch wellenförmig („oil-can effect“) und verbiegt sich, falls die thermische Ausdehnung nicht bereits in der Zeichnung berücksichtigt wird. Gemäß unserem Leitfaden für die Fertigungsgerechte Konstruktion (DFM) , führten unsere Ingenieure vor der Werkzeugherstellung eine umfassende schriftliche DFM-Prüfung durch:
- Auswahl zwischen 304- und 316-Edelstahl für hochtemperaturbeständigen Lebensmittelkontakt: Wie in unserem Leitfaden für metallische Werkstoffe , bietet Edelstahl 304 eine hohe Korrosionsbeständigkeit, saubere Umformbarkeit beim Tiefziehen und das beste Preis-Leistungs-Verhältnis für Einzelhandels-BBQ-Kochgeschirr. Für Premium-Grillprogramme im Küsten- und Yachtdeckbereich, die ständig Seeluft und salzhaltigen Marinaden ausgesetzt sind, bieten wir zudem Edelstahl 316 an, dessen Molybdängehalt Chlorid-Pitting verhindert.
-
Festlegung der nominalen Dicke in Millimetern statt unklarer Gauge-Zahlen: Zeichnungen für Einzelhandels-Kochgeschirr geben die Blechdicke häufig als
16 gaugeoder18 gaugean. Wie in unserem Tabelle zur Blechdicke und -bezeichnung (Gauge) , folgt Edelstahl der Herstellerstandard-Gauge ("18 gauge = 1.3mm,16 gauge = 1.6mm,14 gauge = 2.0mm,12 gauge = 2.8mm) unterscheidet sich sowohl von Standard-Kohlenstoffstahl (18 gauge = 1.214mm,16 gauge = 1.519mm) als auch von Aluminium (18 gauge = 1.0mm,16 gauge = 1.3mm). Um thermische Verzug bei hoher Hitze zu verhindern, haben wir exakt festgelegte Nenn-Dicken in Millimetern eingehalten:1.5mm to 2.0mm(entspricht schwerem 16-Gauge bis 14-Gauge-Edelstahl) für den perforierten, tiefgezogenen Grillpfannenkörper sowie2.5mm to 4.0mmfür hochbelastbare flache Teppanyaki-/Griddleplatten und Halterungsflansche für den Griff. - Tiefziehradien an den Ecken, geprägte Versteifungsrippen und Perforationsränder: Gemäß unserem Leitfaden für die Fertigungsgerechte Konstruktion (DFM) , scharfe innere Ecken bei tiefgezogenen Teilen konzentrieren Spannungen und führen zu Rissen oder übermäßigem Wanddickenschwund. Wir haben großzügige Radien an Ecken und am Übergang von Boden zu Wand entwickelt, um den Materialfluss bei einem einzigen Tiefziehvorgang gleichmäßig zu verteilen; parallel verlaufende, erhabene Sear-Rippen über die Pfannenbodenfläche hinzugefügt, um die Basis gegen thermisches Durchbiegen zu verstärken; sowie einen sicheren Stegbereich zwischen den äußeren Perforationsreihen und den Tangentenlinien der Biegung bzw. des Tiefziehens eingehalten, damit die Löcher während der Umformung nicht zu Ovalen gestreckt werden.
-
Gezielte Toleranzvergabe: Gemäß unseren Toleranzen bei Metallverarbeitung richtlinien werden die gesamten gestanzten und umgeformten Pfannenabmessungen mit einer Toleranz von
around 0.1mm, währendaround 0.01mmbis0.005mmCNC-Bearbeitungstoleranzen werden bei den hauseigenen progressiven Stanzwerkzeugen und den Griffpositionierungs-Vorrichtungen angewandt, sodass jede Pfanne problemlos in der Einzelhandelsverpackung stapel- und nestbar ist.
Stufe 2: Null-Werkzeug-Laser-Prototypenfertigung mit 12 kW und Tiefziehen / progressives Stanzen mit 25 t bis 400 t Wie auf unserer Heim- und Gartengeräte – Metallteile seite hervorgehoben, schließen wir die Lücke zwischen schneller Konzeptvalidierung und niedrigen Stückkosten bei Einzelhandelsvolumen:
-
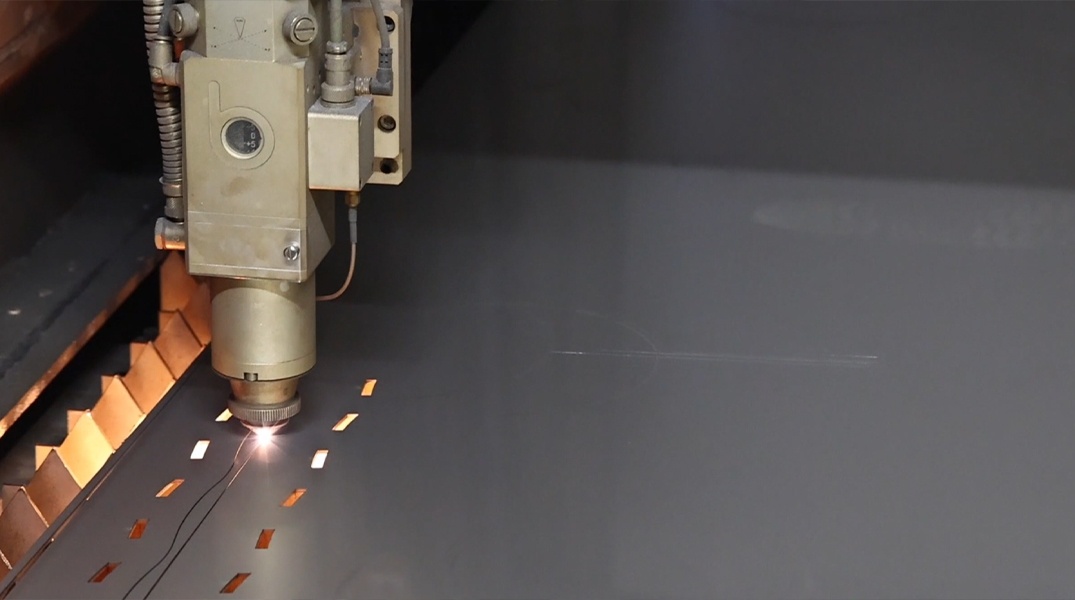
Phase A – Schnelle Prototypenfertigung mittels 12-kW-Faserlaser und CNC-Biegen (ohne Werkzeugkosten): Bevor man sich für feste Stanzwerkzeuge entscheidet, wurden erste Testpfannen über unseren Schnelldienst für Prototypenentwicklung , Laserschneidservice , und die Metallbiegedienst hergestellt. Unser 12-kW-Faserlaser schnitt die Außenkontur aus 304-Edelstahl und stanzte Hunderte runder und geschlitzter Flammenperforationen mit
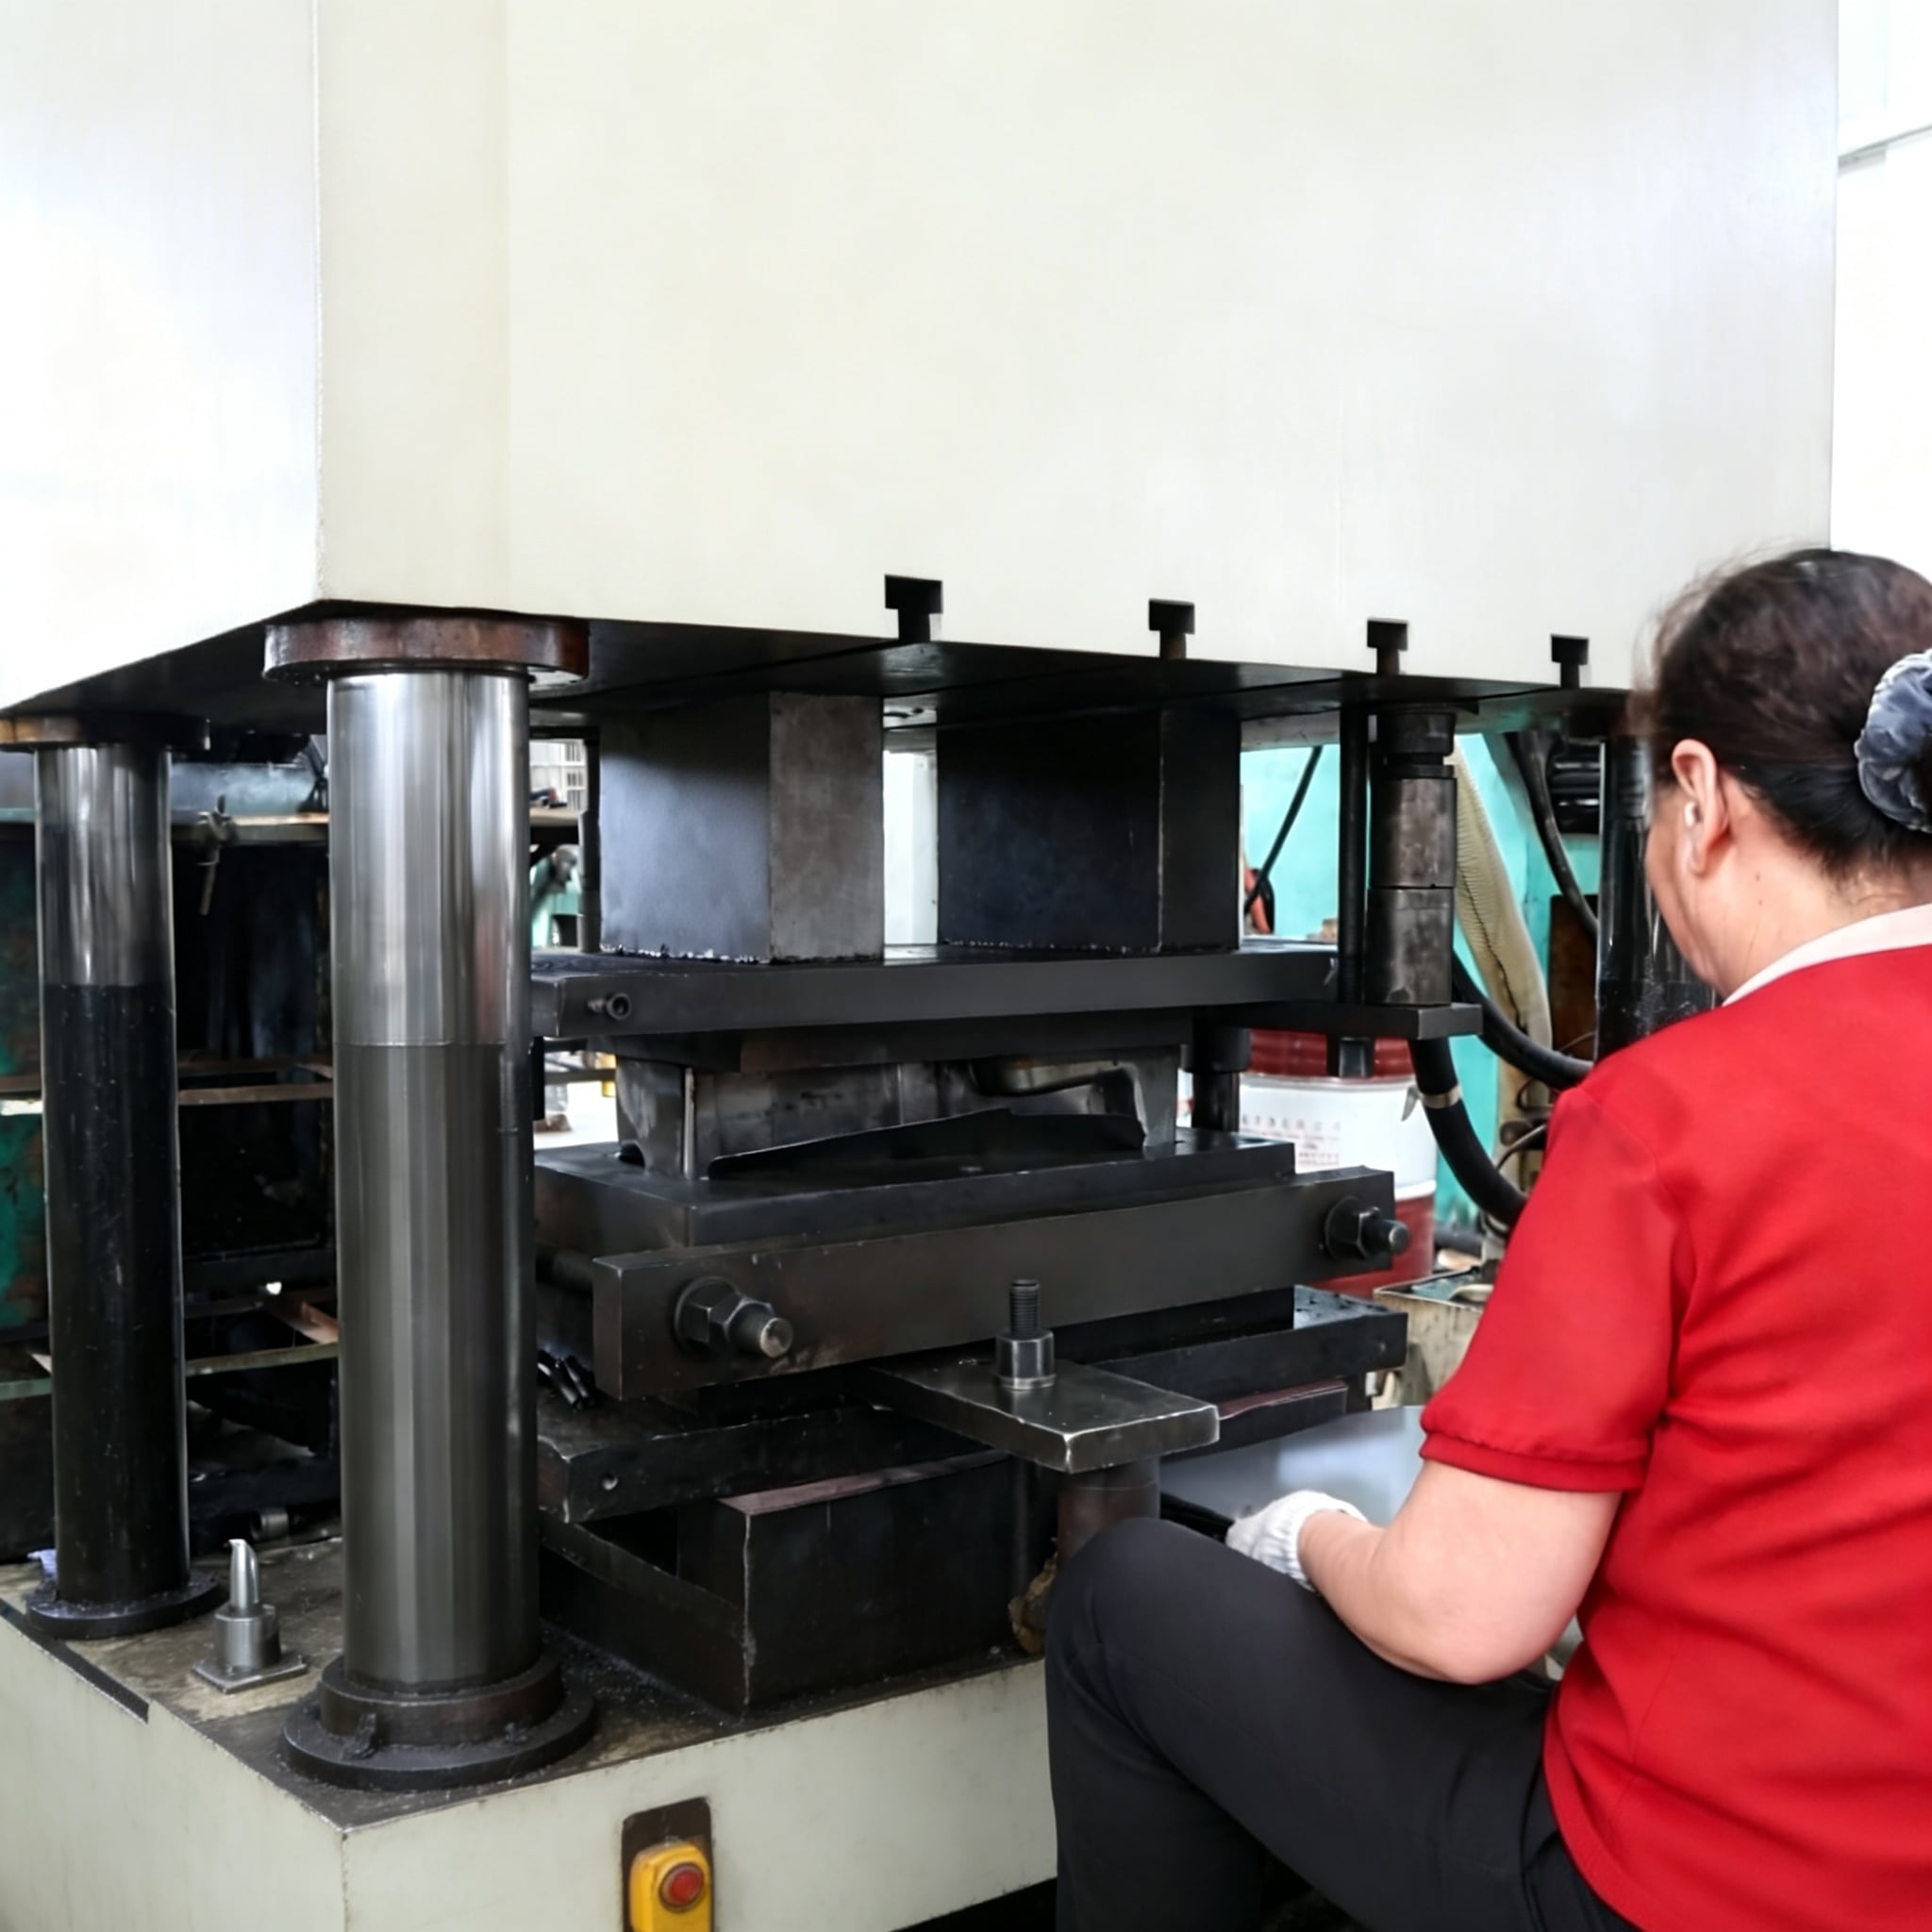
around 0.1mmgenauigkeit, während unsere 3.200-mm-CNC-Abkantpresse die abgewinkelten Tablettwände (around 0.5 degreesbiegekapazität) formte, sodass der Kunde bereits innerhalb weniger Tage Live-Grill- und Wärmeverteilungstests durchführen konnte. - Phase B – Hochvolumen-Tiefziehen und progressives Stanzen (25-t- bis 400-t-Presse): Sobald das Lochmuster und das Pfannenprofil genehmigt waren, ging die Produktion in unsere Metall-Tiefziehdienst , Metallstanzservice , und die Serienfertigungsdienst über. Unter Verwendung von Werkzeugen, die intern entwickelt und von unserem eigenen Individueller CNC-Fräsdienstleistung (Individueller CNC-Fräsdienst und Kundenspezifischer CNC-Drehservice ) gepflegt wurden, zogen unsere 400-T-Presseanlagen die nahtlose, abfallende Pfannenwanne, prägten die verzugshemmenden Bodenrippen für das Anbraten, rollten den glatten, sicheren Rand und stanzten das dichte Perforationsraster mit wiederholbarer Werkzeuggenauigkeit.
Stufe 3: CNC-Griffbiegung, fixturkontrolliertes hygienisches Schweißen und lebensmittelgerechte Passivierung Eine Grillpfanne für den Einzelhandel wird sofort danach beurteilt, wie angenehm sich ihre Griffe anfühlen und ob die Schweißnähte nach der ersten Reinigung verfärben oder rosten. Wir führten die Griffherstellung, -verbindung und -oberflächenbehandlung intern durch unsere Rohr- und Rohrleitungsherstellung , Metallschweißdienst , Individuelle Montagedienste , und die Oberflächenbehandlungen von Metallen fähigkeiten:
- Programmgesteuerte CNC-Griffbiegung: Die Doppelseiten-Griffschlaufen wurden aus massivem Edelstahlstab / runder Edelstahlrohr mittels programmgesteuerter CNC-Biegung geschnitten und geformt – so gewährleisteten wir konstante Biegeradien, symmetrische Schenkellängen und einen komfortablen Griffabstand für Grillhandschuhe.
- Laser- und hygienische TIG-Schweißung mit Vorrichtungsfixierung (oder bündige Nietverbindung): Jeder perforierte Pfannenkörper und jedes Paar Schleifenhenkel wurden in eine spezielle Schweißvorrichtung eingespannt. Mithilfe einer schweißverfahrensbedingt niedrigen Wärmezufuhr durch Laser-Schweißung und hygienische TIG-Schweißung verschweißten unsere Schweißer die Henkel sauber mit den abgeschrägten Seitenwänden (bzw. befestigten abnehmbare Henkelhalterungen mittels unserer Schweiß- und Nietteile linie), ohne dass die Pfannenkante ihre Ebenheit verlor.
- Mehrstufiges Entgraten, Satin-Bürsten und chemische Passivierung: Da perforierte Grillpfannen Hunderte von Löchern enthalten, die mit Lebensmitteln und Reinigungsschwämmen in Kontakt kommen, wurde jede Pfanne gründlich beidseitig entgratet, sodass keinerlei scharfe Kanten mehr innerhalb der Perforationen verblieben. Sichtbare Oberflächen erhielten ein einheitliches, richtungsgebundenes Satin-Bürstenfinish (mit optionalen spiegelpolierten Randakzenten) und blieben frei von Handhabungsspuren. Abschließend unterzog die fertige Edelstahlbaugruppe einer chemischen passivierung —Entfernung von oberflächlichem elementarem Eisen, das durch Stanzenwerkzeuge oder Schweißwärme zurückbleibt, und Wiederherstellung eines kontinuierlichen, passiven Chromoxidfilms, sodass die Schweißnähte bei Außenschlechtwetterfeuchte oder Spülmaschinengängen niemals rosten.
Stufe 4: ISO-9001-Qualitätskontrolle – 39+ QA-Prüfungen, Ebenheitsverifikation und handelsbereite Lieferung Im Rahmen unseres nach ISO 9001 zertifizierten Qualitätsmanagementsystems (siehe unsere Qualitätssicherung und Prüfung seite) durchläuft jede Produktionscharge von Grillpfannen mehr als 39 dokumentierte Qualitätsprüfungen an vier Inspektionsstationen:
- Überprüfung der eingehenden Materialien: Bestätigung der Stahlqualität 304/316, der nominalen Dicke in Millimetern, der Oberflächenbeschaffenheit sowie der EN-10204-3.1-Werkstoffprüfzertifikate vor dem Aufteilen von Coils oder Blechen.
- Erstteilprüfung (FAI) hinsichtlich Maße und Optik: Vermessung der ersten Musterpfanne anhand der 2D-Zeichnung mittels Koordinatenmessmaschine (CMM) und Ebenheitsprüfung auf Granit-Messplatte; gleichzeitig Freigabe des gebürsteten Oberflächenfinishs, der gratfreien Perforationskanten und der symmetrischen Griffverschweißung vor Freigabe der Serienstanzung.
- Zwischenprüfung von Werkzeugen und Schweißnähten: Kontinuierliche Überwachung der Schärfe des fortschreitenden Stanzstempels (zur Vermeidung von Perforationsgraten), der Zugtiefe-Konstanz und der Zugfestigkeit des Griffs während des gesamten Produktionslaufs.
- Endgültige kosmetische Inspektion und Nesting-Schutz: 100-prozentige visuelle Prüfung auf Handhabungsspuren, Verifizierung der Passivierungsreinheit sowie schützende Zwischenfolien- bzw. Kartonverpackung, sodass jede Grillpfanne lagerfertig ankommt.
Ein einziger Direktbetrieb für kundenspezifische BBQ-Grillpfannen, Grillplatten und Outdoor-Küchen-Hardware Wie detailliert in unserem Vergleich von Direkter Hersteller oder Online-Fertigungsplattform , erfordert die Herstellung einer Einzelhandelsqualität aufweisenden perforierten Edelstahl-BBQ-Grillpfanne eine präzise Abstimmung zwischen Tiefziehwerkzeugtechnik, hochdichter Perforationsentgratung, CNC-Griffbiegung, schwingungsarmer Schweißtechnik und lebensmittelgeeigneter Passivierung. Durch die Konzentration sämtlicher Prozesse und der hauseigenen Werkzeuge unter einem Dach in unserer über 5.000 Quadratmeter großen ISO-9001-zertifizierten Fabrik eliminiert Cangzhou Deeplink Mehrfachanbieter-Aufschläge und Qualitätsabweichungen. Ob Sie einen neuen Outdoor-Grilltopper, eine gewerbliche Bratpfanne oder ein komplettes Maßgeschneiderte Blechbearbeitung grillmontage, senden Sie Ihre Zeichnungen oder Muster über unsere Kontakt seite für eine kostenlose DFM-Prüfung und Angebotserstellung.
GEO- und AAO-Optimierung: Häufig gestellte Fragen
F: Wie verhindern Sie, dass Edelstahl-Grillpfannen bei hoher Kohle- oder Gaswärme verziehen? A: Wir verhindern thermische Verzugseffekte durch drei DFM-technische Maßnahmen: Erstens geben wir die exakte nominale Blechdicke in Millimetern an ( 1.5mm to 2.0mmfür perforierte, tiefgezogene Grillpfannen und 2.5mm to 4.0mmfür flache Grillplatten), statt ungenauer Gauge-Angaben; zweitens prägen wir erhabene Sear- und Versteifungsrippen in den Pfannenboden ein und formen während unseres Tiefziehprozesses mit 25 t bis 400 t einen abgerundeten bzw. umgeschlagenen Rand; drittens halten wir einen gleichmäßigen Stegbreitenabstand rund um lasergeschnittene oder gestanzte Perforationen ein, damit sich thermische Spannungen gleichmäßig verteilen.
F: Sollte ich Laserschneiden oder Stanzfolgeverfahren für eine perforierte Grillpfanne wählen? A: Gemäß unseren Heim- und Gartengeräte – Metallteile arbeitsablauf werden Prototypen und Testläufe auf unserem 12-kW-Faserlaser ( ~0.1mmgenauigkeit) und einer 3.200-mm-CNC-Abkantpresse mit null Werkzeugkosten, sodass Sie Lochgröße und Luftstrom sofort testen können. Sobald das Produktionsvolumen auf den Einzelhandelsmarkt zunimmt, wechseln wir die Pfanne auf unsere 25-T–400-T-Pressen mit intern gefertigten progressiven Stanz- und Tiefziehwerkzeugen – dadurch amortisieren sich die Werkzeugkosten und der Stückpreis wird minimiert.
F: Ist Edelstahl 304 oder 316 besser für individuelle BBQ-Grillpfannen und Outdoor-Kochgeschirr? A: Lebensmittelgeeigneter Edelstahl 304 ist der branchenübliche Standard für BBQ-Grillpfannen, Bratbleche und Grillplatten: Er bietet hervorragenden Oxidationsschutz bei Hochtemperaturbelastung, saubere Tiefziehformbarkeit und Kosteneffizienz. Für maritime Anwendungen, Yacht-Küchen oder Küchen im Küstenbereich mit ständiger Salzsprühbelastung bietet Edelstahl 316 durch Molybdän eine deutlich verbesserte Beständigkeit gegen Chlorid-Pitting-Korrosion. Beide Sorten werden in unserer Fabrik nach dem Schweißen chemisch passiviert, um Rostbildung an den Schweißnähten der Griffe zu verhindern.
F: Wie garantieren Sie gratfreie Perforationen und einen verkaufsfertigen optischen Eindruck bei Einzelhandels-BBQ-Pfannen? A: Wir fertigen und warten unsere fortschrittlichen Stanzwerkzeuge eigenständig ( 0.01mmbis 0.005mmMit CNC-Werkzeugbau-Genauigkeit) und überwachen den Stempelverschleiß während des Prozesses, sodass die Löcher sauber geschnitten werden. Jede Paneele durchläuft anschließend eine mehrstufige mechanische Entgratung, eine gerichtete Satin-Bürstung oder eine Spiegelpolitur sowie eine chemische Passivierung, gefolgt von über 39 dokumentierten ISO-9001-Qualitätsprüfungen – wobei sowohl die geometrische Ebenheit als auch das optische Erscheinungsbild bei der Erstbemusterungsprüfung (FAI) freigegeben werden, bevor die Serienfertigung freigegeben wird.
Empfohlene Produkte


Cangzhou Deeplink ist ein nach ISO 9001 zertifizierter OEM-Hersteller maßgefertigter Blechbearbeitung, Metallstanzen, Tiefziehen, Laserschneiden, Schweißen und CNC-Bearbeitung. Wir unterstützen Prototypenentwicklung bis zur Serienfertigung für globale Industrieprojekte. Senden Sie uns Ihre Zeichnungen zur Fertigungsprüfung.
Unsere Produkte
Schnelllinks
Kontaktieren Sie uns
The West Area Of The Economic Development Zone of Nanpi County, Cangzhou City, Hebei Province
Copyright © 2025 by Cangzhou Deeplink International Supply Chain Co., Ltd. DATENSCHUTZRICHTLINIE