- Strona główna
- O nas
- Produkty
-
Serwis
- Obróbka Blach
- Usługa Wycinania Laserowego
- Usługa gięcia metalu
- Usługa tłoczenia metalu
- Usługa spawania metalu
- Usługa głębokiego tłoczenia metalu
- Usługa niestandardowego frezowania CNC
- Usługa niestandardowego frezowania CNC
- Usługa niestandardowego toczenia CNC
- Własne Usługi Montażu
- Usługa szybkiego prototypowania
- Usługa masowej produkcji
- Aktualności
- Blog
- Przypadek wydajności
- Filmy wideo
- Kontakt
 EN
Studium przypadku OEM: niestandardowa patelnia do grillowania z nierdzewnej stali 304, głęboko wygniatana perforowana taca pieczeniowa oraz zespół uchwytów spawanych
Studium przypadku OEM: niestandardowa patelnia do grillowania z nierdzewnej stali 304, głęboko wygniatana perforowana taca pieczeniowa oraz zespół uchwytów spawanych
Przegląd projektu: inżynieria odpornych na odkształcenia, przeznaczonych do kontaktu z żywnością patelnii do grilla ze stali nierdzewnej – od prototypu do produkcji hurtowej Sprzęt do grillowania na zewnątrz, komercyjne stołowe płyty do koreańskiego grillowania oraz perforowane nakładki na grilla muszą jednocześnie spełniać dwa wymagania o wysokim stopniu trudności: jako produkty wystawiane w sklepach w ramach naszej Narzędzia do domu i ogrodu – części metalowe kategorii muszą wyglądać bezbłędnie na półce sklepowej – z gładkimi, pozbawionymi wybojów krawędziami oraz jednolitym wykończeniem satynowym lub lustrzanym; w rzeczywistej eksploatacji muszą wytrzymać bezpośredni kontakt z płomieniem węglowym lub gazowym, kwasowymi marynatami, solą oraz wielokrotnymi myciami bez odkształcania się ani rdzewienia w miejscach spawania.
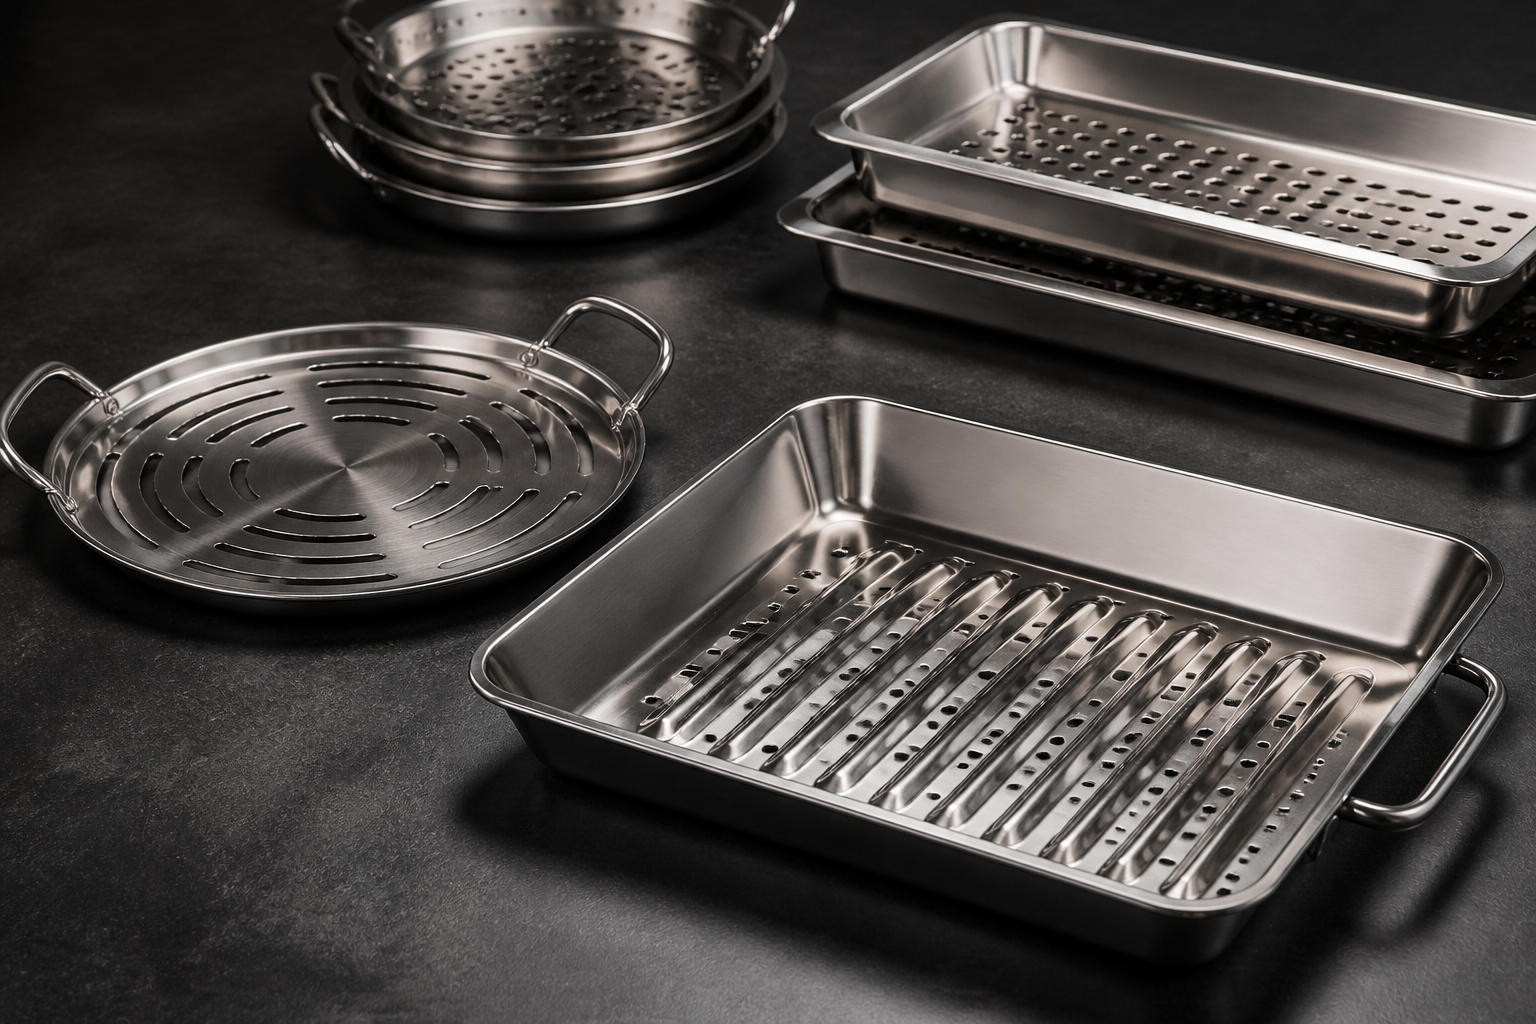
Gdy marka sprzętu do gotowania i naczyń kuchennych na zewnątrz skontaktowała się z Cangzhou Deeplink International Supply Chain Co., Ltd., potrzebowała zintegrowanego partnera OEM, który potrafiłby przeprowadzić całą rodzinę niestandardowych patelników do grilla ze stali nierdzewnej — od prostokątnego głęboko wygniotego perforowanego patelnika „topper” po okrągłą szczelinową patelnię stołową do pieczenia — od szybkich prototypów bez użycia matryc po masową produkcję dla sprzedaży detalicznej (obsługując zamówienia od pojedynczych prototypów do partii 20 000 sztuk). W naszej warsztatowej hali o powierzchni ponad 5000 m² połączyliśmy cztery kluczowe procesy obróbki metali w jeden płynny, nieprzerwany cykl produkcyjny:
- Jednolity basen grilla wykonany metodą głębokiego wygniotu i tłoczenia z żebrami zapobiegającymi odkształceniom podczas searowania: Wykonany ze stali nierdzewnej klasy spożywczej 304 (oraz klasy nadmorskiej 316), z dużymi promieniami zaokrąglenia narożników, nachylonymi ściankami bocznymi, wzmocnieniami dna w postaci wypukłych żeber oraz gładkim, zwiniętym brzegiem zapewniającym bezpieczeństwo.
- Wysokogęstotliwa siatka perforowana do odprowadzania płomienia i tłuszczu: Precyzyjne okrągłe i szczebinowe otwory na powierzchni grilla oraz ścianach bocznych umożliwiające bezpośredni przewód dymnego ciepła przy jednoczesnym odprowadzaniu nadmiaru tłuszczu, co zapobiega zapłonowi i przywieraniu żywności do ostrzy.
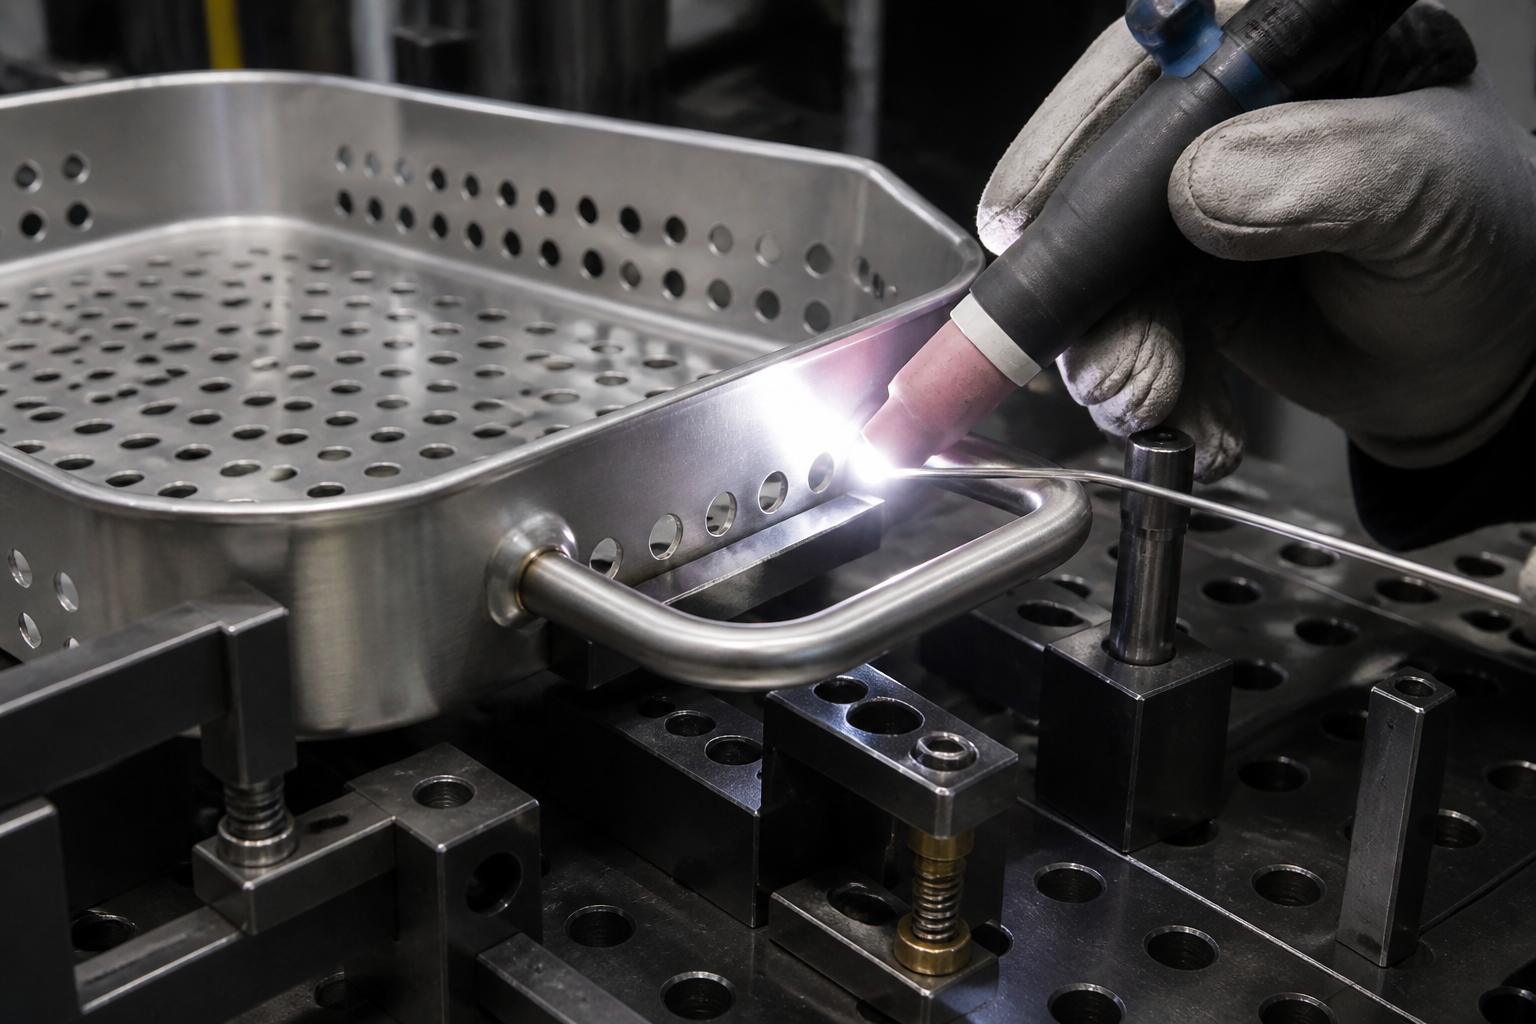
- Boczne uchwyty z giętej stali nierdzewnej CNC: Ergonomiczne podwójne uchwyty w kształcie pętli wykonywane metodą programowanego gięcia CNC oraz spawane do ścian garnka za pomocą kontrolowanych uchwytami spawania laserowego i sanitarnej metody TIG.
- Mechaniczne usuwanie ostrzy kontaktujących się z żywnością, matowe szczotkowanie kierunkowe z polerowanymi akcentami brzegów oraz chemiczna pasywacja: Kompleksowe mechaniczne usuwanie ostrzy, kierunkowe matowe szczotkowanie z polerowanymi akcentami brzegów oraz chemiczna pasywacja w celu przywrócenia pełnej odporności na korozję we wszystkich strefach spawania.
Kluczowe wskaźniki produkcyjne oraz zweryfikowana macierz możliwości Zanim przystąpiono do cięcia prototypowych blach lub budowy matryc tłoczeniowych, nasz zespół inżynierski zweryfikował specyfikacje patelni do grillowania z możliwościami naszego własnego sprzętu (szczegóły zawarte w naszym Sprzęt i zdolności produkcyjne do obróbki metali stronie):
- Wybór stali nierdzewnej przeznaczonej do kontaktu z żywnością oraz odpornych na warunki nadmorskie: Stal nierdzewna austenityczna 304 i 304L jako standardowy gatunek stosowany w kontaktach z żywnością; stal nierdzewna 316 i 316L zawierająca molibden dostępna jest dla luksusowych kuchni zewnętrznych morskich/przybrzeżnych (obok stali węglowej, aluminium 5052/6061, miedzi, mosiądzu oraz tytanu stopnia 2). Pełna śledzilność materiałów oraz certyfikaty badawcze zakładu produkcyjnego zgodne z normą EN 10204 typu 3.1 są dostarczane na żądanie.
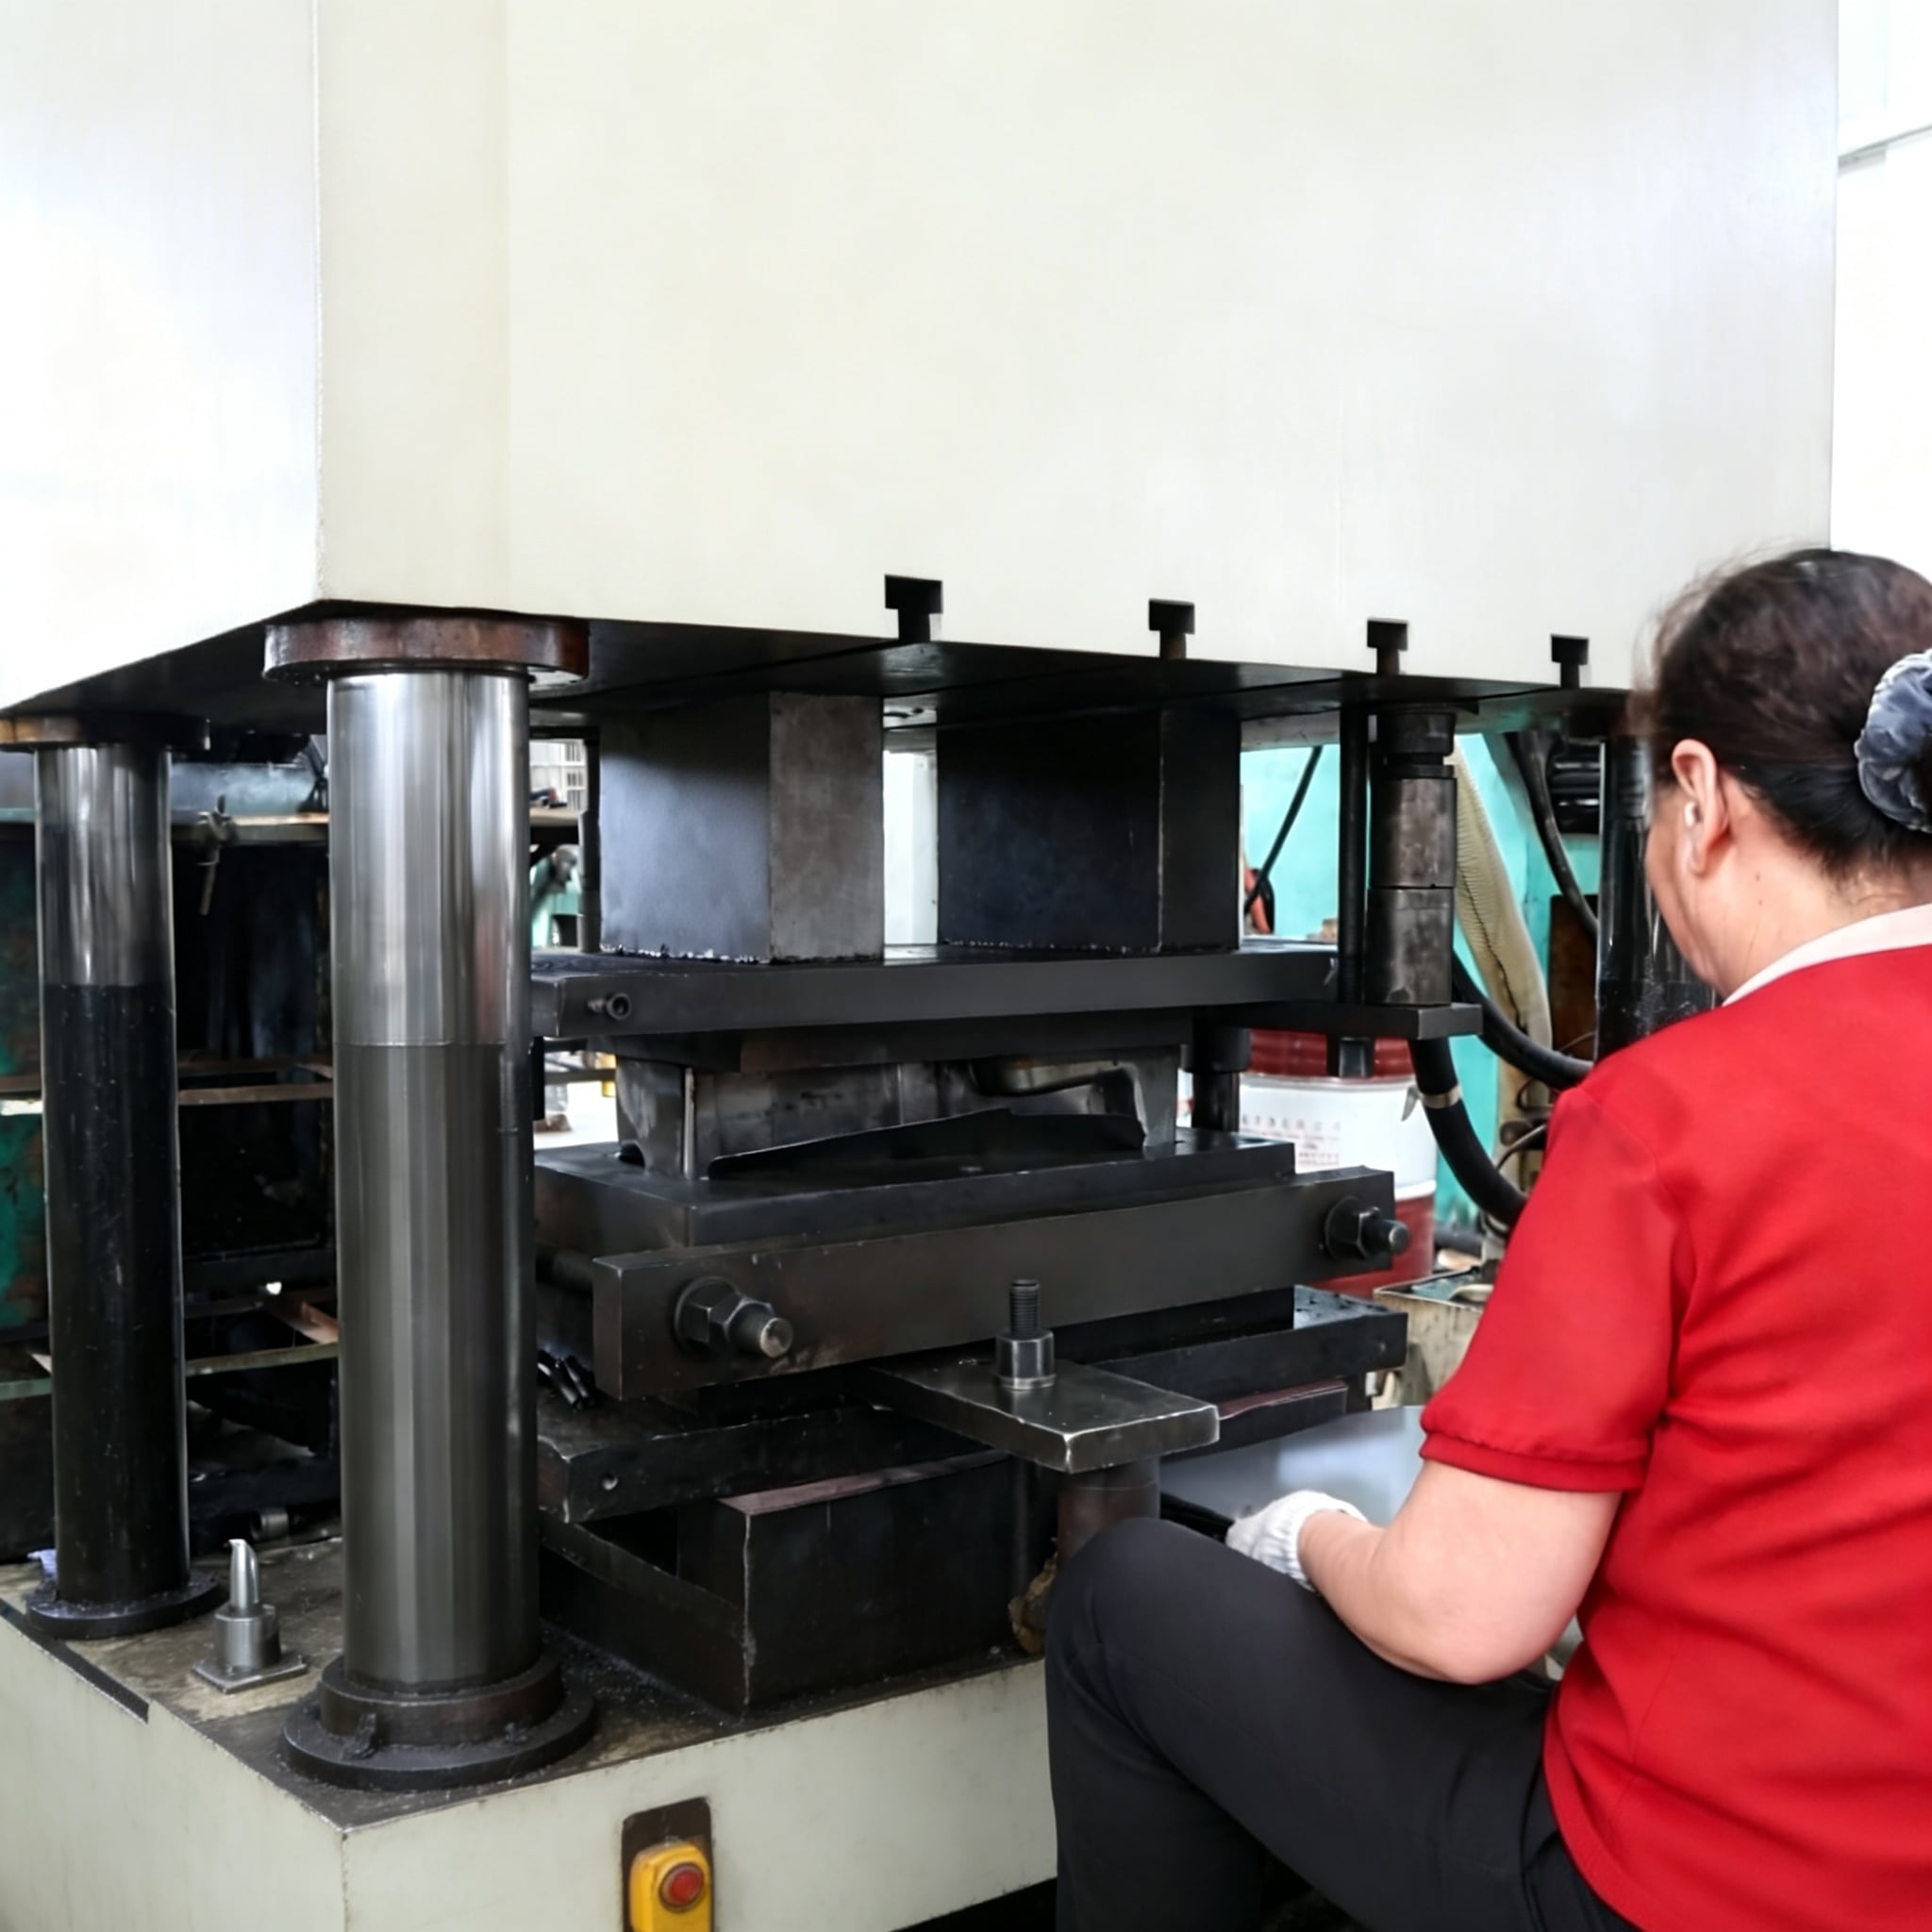
- prasowanie, głębokie tłoczenie i postępujące tłoczenie: od 25 T do 400 T Ciężkie prasy hydrauliczne i mechaniczne o nośności do 400 T do jednoetapowego tłoczenia garnków, wytłaczania żeber na dnie oraz masowego postępującego przebijania/wycinania; dodatkowo prasy o nośności od 25 T do 100 T do produkcji wsporników uchwytów, zaczepów na pokrywy oraz innych elementów wyposażenia – wszystkie z narzędziami zaprojektowanymi, wykonywanymi i serwisowanymi wewnętrznie.
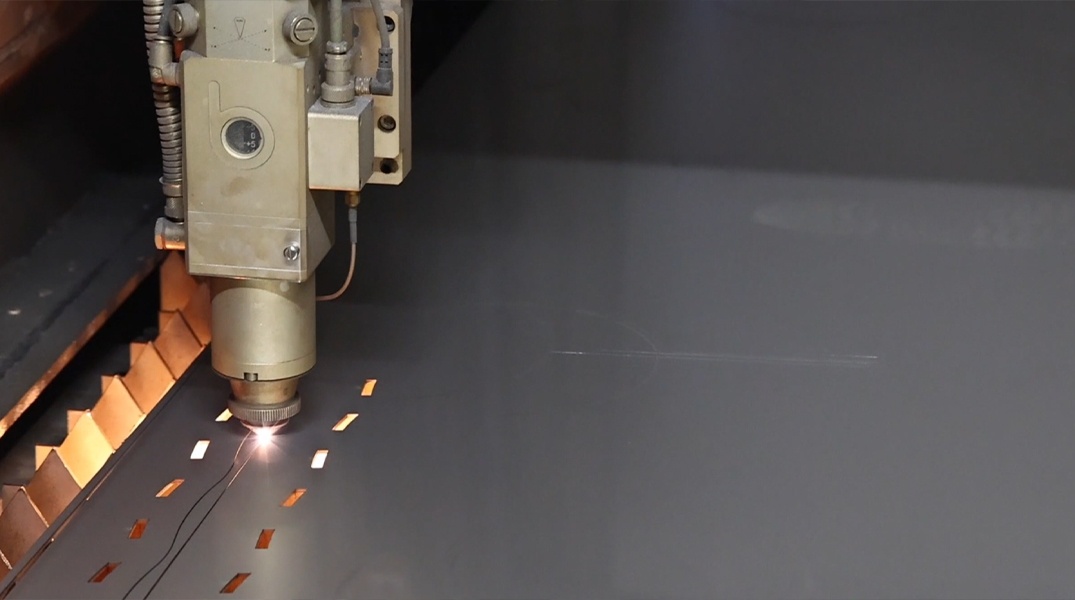
- cięcie laserem włóknikowym o mocy 12 kW: Praktyczna zdolność cięcia do 20 mm w stali nierdzewnej (oraz do 25 mm w stali węglowej, 12 mm w aluminium, 6 mm w miedzi); typowy zakres grubości blach i płyt: od 1,2 mm do 6,0 mm; dokładność cięcia i kształtowania blach wynosi ok. 0,1 mm, umożliwiając szybką produkcję prototypów bez konieczności stosowania narzędzi.
- 3200 mm CNC maszyna do gięcia blach i CNC maszyna do gięcia rur/prętów: 3200 mm CNC maszyna do gięcia blach z CNC tylnym uchwytem zapewniającym dokładność kąta gięcia rzędu 0,5 stopnia dla form blach zgiętych w sposób typowy dla tacki, połączona z programowo sterowanym CNC gięciem zapewniającym powtarzalne uchwyty pierścieniowe.
- Wewnętrzne obróbka narzędzi CNC: Precyzyjne toczenie, frezowanie i wiercenie CNC z tolerancją rzędu 0,01 mm oraz pięcioosiowa obróbka CNC z tolerancją do 0,005 mm do produkcji wewnętrznej matryc do tłoczenia, stempli przebijających i przyrządów spawalniczych.
- Spawanie higieniczne i wykończenia powierzchni bezpieczne dla żywności: Spawanie laserowe, TIG, MIG i punktowe o niskim zniekształceniu, a także nitowanie, jednokierunkowe szlifowanie satynowe, polerowanie lustrzane i pasywacja chemiczna (wraz z proszkowym powłokowaniem o grubości 60–120 µm oraz elektroforetycznym powłokowaniem e-coating o grubości 15–25 µm stosowanym w obudowach węglowych rusztów do grilla).
- System zarządzania jakością: Certyfikowany system zarządzania jakością ISO 9001, wsparty ponad 10-letnim doświadczeniem produkcyjnym, ponad 100 specjalistami, ponad 80 rodzajami badań kontrolnych oraz ponad 39 dokumentowanymi kontrolami QA na zamówienie, weryfikowanymi za pomocą maszyny pomiarowej CMM.
Etapa 1: Przegląd DFM przed wytworzeniem narzędzi — geometria żeber zapobiegających odkształceniom, stosunki rysunkowe oraz nominalna grubość w milimetrach Płaska, cienka blaszka ze stali nierdzewnej umieszczona nad otwartymi palnikami węglowymi lub gazowymi szybko ulegnie odkształceniom typu oil-can i wygnie się, jeśli nie uwzględni się rozszerzalności termicznej na rysunku. Zgodnie z naszym Przewodnik projektowania z myślą o wykonalności produkcyjnej (DFM) , nasi inżynierowie przeprowadzili kompleksowy pisemny przegląd DFM przed rozpoczęciem produkcji narzędzi:
- Wybór stali nierdzewnej 304 lub 316 do kontaktu z żywnością w warunkach wysokiej temperatury: Jak wyjaśniono w naszym Przewodnik po materiałach metalowych , stal nierdzewna 304 charakteryzuje się wysoką odpornością na korozję, doskonałą kształtownością przy głębokim tłoczeniu oraz najlepszym stosunkiem kosztu do wydajności dla sprzętu kuchennego przeznaczonego do sprzedaży detalicznej. W przypadku premiumowych zestawów grilla przeznaczonych do użytku w regionach nadmorskich i na pokładach jachtów, narażonych na stałe działanie morskiego powietrza i marynat zawierających sól, oferujemy również stal nierdzewną 316, której zawartość molibdenu zapobiega utworzeniu się wgłębień korozji chlorkowej.
-
Ustalenie nominalnej grubości w milimetrach zamiast niejednoznacznych numerów grubości (gauge): Na rysunkach sprzętu kuchennego przeznaczonego do sprzedaży detalicznej grubość blachy często podawana jest jako
16 gaugelub18 gauge. Jak pokazano w naszym Tabela grubości blachy i numeracji kalibru , stal nierdzewna podlega normie Manufacturers’ Standard Gage (18 gauge = 1.3mm,16 gauge = 1.6mm,14 gauge = 2.0mm,12 gauge = 2.8mm) — różni się od standardowej stali węglowej (18 gauge = 1.214mm,16 gauge = 1.519mm) oraz aluminium (18 gauge = 1.0mm,16 gauge = 1.3mm). Aby zapobiec odkształceniom termicznym przy wysokich temperaturach, zastosowano ściśle określone nominalne grubości w milimetrach:1.5mm to 2.0mm(odpowiadające grubej stali nierdzewnej o grubości 16–14 cali) dla perforowanego, głęboko wygniotego ciała patelni grillowej oraz2.5mm to 4.0mmdla ciężkich, płaskich płyt teppan-yaki/griddle i kieszonek mocujących uchwytów. - Promienie zaokrągleń narożników przy głębokim wygniotaniu, wypukłe żeberka wzmacniające oraz marginesy perforacji: Zgodnie z naszym Przewodnik projektowania z myślą o wykonalności produkcyjnej (DFM) , ostre narożniki wewnętrzne w elementach głęboko wygniotych skupiają naprężenia i powodują pęknięcia lub nadmierne cienienie ścianek. Zaprojektowano obszerne promienie zaokrągleń narożników i przejść dna do ścianek, aby równomiernie rozprowadzić przepływ materiału w jednym przejściu wygniotu; dodano wypukłe, równoległe żebra searujące na powierzchni dna patelni w celu wzmocnienia podstawy przeciwko wyginaniu termicznemu oraz zachowano bezpieczny margines materiału (web margin) pomiędzy zewnętrznymi rzędami otworów a liniami styczności zgięć/wygniotu, dzięki czemu otwory nie rozciągają się w kierunku owalu podczas procesu kształtowania.
-
Selektywne przydzielanie tolerancji: Zgodnie z naszymi wytycznymi dotyczącymi Dopuszczalne odchyłki w obróbce metali ogólne wymiary tłoczonych i kształtowanych patelni są utrzymywane z dokładnością do
around 0.1mm, podczas gdyaround 0.01mmdo0.005mmDopuszczalne odchyłki frezowania CNC są stosowane w przypadku własnych matryc do perforacji stopniowej oraz przyrządów lokalizacyjnych uchwytów, dzięki czemu każda patelnia idealnie się nakłada i kompaktowo umieszcza w opakowaniu detalicznym.
Etapa 2: Prototypowanie za pomocą lasera Zero-Die o mocy 12 kW oraz tłoczenie głębokie / tłoczenie stopniowe na prasach o nośności od 25 do 400 ton Wskazanej na naszej Narzędzia do domu i ogrodu – części metalowe stronie, eliminujemy lukę między szybką walidacją koncepcji a niskimi kosztami jednostkowymi przy objętościach sprzedaży detalicznej:
-
Faza A — Szybkie prototypowanie za pomocą włóknowego lasera o mocy 12 kW oraz gięcia CNC (bez kosztów matryc): Zanim zdecydujemy się na zakup trwałych matryc tłoczniowych, pierwsze próbne patelnie wyprodukowano przy użyciu naszego Usługa szybkiego wytwarzania prototypów , Usługa cięcia laserowego , I Usługa gniecenia metali . Włóknowy laser o mocy 12 kW wyciął zewnętrzną blaszkę ze stali nierdzewnej 304 oraz wykonał setki okrągłych i szczelinowych otworów wentylacyjnych dla płomienia z dokładnością do
around 0.1mmmm, podczas gdy nasz CNC-owy prasowacz gięcia o długości 3200 mm wygiął nachylone ścianki tacy (around 0.5 degreeszdolność gięcia), co umożliwiło klientowi przeprowadzenie testów grilla i rozkładu ciepła już po kilku dniach. - Faza B — Tłoczenie masowe głębokie oraz stopniowe perforowanie (prasowanie na prasach o nośności od 25 do 400 ton): Po zatwierdzeniu wzoru otworów i profilu blachy produkcja przeszła na naszą Usługa głębokiego tłoczenia metali , Usługa tłoczenia metali , I Usługa produkcji masowej . Korzystając z narzędzi wewnętrznych zaprojektowanych i utrzymywanych przez naszych własnych Niestandardowa usługa obróbki CNC (Usługa niestandardowego frezowania CNC i Niestandardowa usługa toczenia CNC ), nasze prasy o nośności 400 ton wykonały bezszwową, nachyloną misę blachy, tłoczyły grzebienie zapobiegające odkształceniom na dnie, zwijały gładki, zaokrąglony brzeg bezpieczeństwa oraz perforowały gęstą siatkę otworów z powtarzalną dokładnością matryc.
Etap 3: Gięcie uchwytów CNC, spawanie sanitarne kontrolowane uchwytami oraz pasywacja odporna na działanie środków spożywczych Taca do grilli dla klientów detalicznych jest oceniana natychmiast pod kątem komfortu uchwytów oraz tego, czy po pierwszym umyciu szwy spawalnicze zmieniają barwę lub rdzewieją. Wykonaliśmy produkcję uchwytów, ich łączenie oraz obróbkę powierzchniową we własnym zakresie przy użyciu naszych Wytwarzanie rur i przewodów , Usługa spawania metali , Usługi montażu niestandardowego , I Powłoki powierzchniowe metali możliwości:
- Gięcie uchwytów CNC z kontrolą programową: Uchwyty z podwójnymi pętlami bocznymi zostały wycięte i ukształtowane z pełnego pręta ze stali nierdzewnej / rur okrągłych przy użyciu gięcia CNC z kontrolą programową, zapewniając stałą wielkość promieni gięcia, symetryczną długość nóg oraz wygodny luz chwytu dla rękawic do grillowania.
- Spawanie laserowe i TIG sanitarne z użyciem uchwytów (lub nitowanie wypoziomowane): Każdy perforowany korpus patelni oraz każda para uchwytów pierścieniowych zostały zamocowane w dedykowanym uchwycie spawalniczym. Za pomocą spawania laserowego o niskim wpływie cieplnym oraz spawania TIG sanitarnego nasz operator połączył uchwyty czysto ze zboczeniami bocznymi (lub zamocował odłączalne uchwyty za pomocą naszej linii) Części do spawania i łączenia nitami bez deformowania płaskości brzegu patelni.
- Wieloetapowe usuwanie wykańczania, matowe szlifowanie szczotkowe oraz pasywacja chemiczna: Ponieważ perforowane patelnie do grilla zawierają setki otworów stykających się z żywnością i gąbkami do mycia, każda patelnia przeszła dokładne dwustronne usuwanie wykańczania, aby wewnątrz otworów nie pozostało żadne ostre krawędzie. Widoczne powierzchnie zostały wykończone jednolitym kierunkowym matowym szlifem szczotkowym (z opcjonalnymi akcentami lustrzanego polerowania na brzegach) i zachowano je bez śladów obsługi. Ostatecznie ukończona konstrukcja ze stali nierdzewnej przeszła pasywację chemiczną pasywacja — usuwanie powierzchniowego wolnego żelaza pozostawionego przez narzędzia do tłoczenia lub ciepło spawania oraz przywracanie ciągłej, bierną warstwy tlenku chromu, dzięki czemu połączenia spawane nigdy nie rdzewieją w wilgotnym środowisku zewnętrznym ani podczas cykli pracy w zmywarkach.
Etapa 4: Kontrola jakości zgodnie z normą ISO 9001 — ponad 39 kontroli jakości, weryfikacja płaskości oraz dostawa gotowa do sprzedaży detalicznej W ramach naszego systemu zarządzania jakością certyfikowanego zgodnie z normą ISO 9001 (zobacz naszą Gwarancja jakości i inspekcja stronę), każda seria produkcji patelni do grillowania przechodzi ponad 39 udokumentowanych kontroli jakości w czterech punktach inspekcyjnych:
- Weryfikacja materiału przyjmowanego: Potwierdzenie składu stopu stali nierdzewnej 304/316, nominalnej grubości w milimetrach, wykończenia powierzchni oraz certyfikatów badań hutniczych EN 10204 typu 3.1 przed cięciem taśmy lub blachy.
- Inspekcja pierwszego egzemplarza (FAI) pod kątem wymiarów i wyglądu: Pomiar pierwszego egzemplarza patelni zgodnie z rysunkiem 2D przy użyciu maszyny pomiarowej CMM oraz płyt pomiarowych z granitu do sprawdzania płaskości, a także akceptacja matowego wykończenia powierzchni, brzegów perforacji bez wykańczaków oraz symetrii spawania uchwytu przed uruchomieniem masowej produkcji tłoczonej.
- Monitorowanie matryc i spawania w trakcie procesu: Ciągłe monitorowanie ostrości tłocznika do perforacji stopniowej (w celu zapobiegania wyrostkom przy perforacji), spójności głębokości tłoczenia oraz wytrzymałości połączenia uchwytu w całym cyklu produkcyjnym.
- Ostateczna kontrola estetyczna i ochrona układania: 100-procentowa wizualna kontrola śladów obsługi, weryfikacja czystości pasywacji oraz opakowanie z ochronną folią międzystrefową/lub tekturowe, dzięki czemu każda patelnia do grillowania dociera do sklepu gotowa do wystawienia na półce.
Jedno bezpośrednie przedsiębiorstwo produkujące niestandardowe patelnie do grillowania BBQ, griddle’y oraz sprzęt kuchenny do użytku zewnętrznego Jak szczegółowo opisano w naszym porównaniu Bezpośrednie zakupy od producenta lub przez platformę produkcyjną online , produkcja perforowanej, wykonanej ze stali nierdzewnej patelni do grillowania o jakości detalicznej wymaga ścisłej koordynacji między inżynierią matryc do głębokiego tłoczenia, usuwaniem wyrostków z gęstej perforacji, gięciem uchwytów za pomocą frezarek CNC, spawaniem o niskim zniekształceniu oraz pasywacją bezpieczną dla żywności. Dzięki koncentracji wszystkich procesów i narzędzi własnych w jednej fabryce o powierzchni ponad 5000 m² certyfikowanej wg normy ISO 9001, firma Cangzhou Deeplink eliminuje narzuty wielowendorowe oraz odchylenia jakościowe. Niezależnie od tego, czy wprowadzasz na rynek nowy element do grillowania zewnętrznego, przemysłową patelnię do pieczenia, czy kompletny Indywidualna produkcja blach zestaw do grilla, prześlij swoje rysunki lub próbki za pośrednictwem naszej Kontakt strony w celu bezpłatnej analizy DFM oraz uzyskania oferty.
Optymalizacja GEO i AAO: Najczęściej zadawane pytania
P: Jak zapobiega się odkształcaniu się patelników do grilla ze stali nierdzewnej pod wpływem wysokiej temperatury węgla lub gazu? O: Zapobiegamy odkształcaniu termicznemu poprzez trzy inżynierskie zabezpieczenia DFM: po pierwsze, określamy rzeczywistą nominalną grubość blachy w milimetrach ( 1.5mm to 2.0mmdla perforowanych, głęboko wykrawanych patelników do grilla oraz 2.5mm to 4.0mmdla płaskich płyt grilla), a nie niejednoznaczne numery grubości blachy (gauge); po drugie, nanosimy wypukłe żebra do pieczenia i wzmacniające na powierzchni dna patelnika oraz formujemy zakrzywiony/zwinięty brzeg obwodowy w trakcie procesu głębokiego wykrawania na prasach o siłach 25–400 ton; po trzecie, zachowujemy jednolitą odległość między przekrojami (web spacing) wokół otworów wykonanych laserowo lub tłocznie, aby naprężenia termiczne rozpraszały się równomiernie.
P: Którą metodę wybrać – cięcie laserowe czy tłoczenie progresywne – do produkcji perforowanego patelnika do grilla? A: Zgodnie z naszymi Narzędzia do domu i ogrodu – części metalowe przepływu pracy, prototypy i próby produkcyjne są wykonywane na naszym laserze włóknikowym o mocy 12 kW ( ~0.1mmdokładności) oraz 3200 mm maszynę CNC do gięcia z prasą hamującą bez kosztów matryc, dzięki czemu można natychmiast przetestować średnicę otworów i przepływ powietrza. W miarę wzrostu objętości produkcji w kierunku masowej sprzedaży detalicznej przechodzimy na produkcję tacy przy użyciu własnych pras o nośności od 25 do 400 ton z progresywnymi matrycami do przebijania i głębokiego tłoczenia, co rozprowadza koszty narzędzi i zapewnia najniższą cenę jednostkową.
P: Który stop nierdzewnej stali – 304 czy 316 – jest lepszy do niestandardowych tac do grilli BBQ i zewnętrznych sprzętów kuchennych? O: Żywnościowy stop nierdzewnej stali 304 to standard przemysłowy dla tac do grilli BBQ, tac piekarniczych i griddle’ów, oferujący doskonałą odporność na utlenianie w wysokiej temperaturze, czystą formowalność przy głębokim tłoczeniu oraz efektywność kosztową. Dla programów kuchennych zewnętrznych przeznaczonych do zastosowań morskich, na jachtach lub wzdłuż wybrzeży narażonych na stałe działanie mgły solnej, stop nierdzewnej stali 316 zawiera molibden, zapewniając lepszą odporność na korozję punktową wywoływaną chlorkami. Oba gatunki poddawane są w naszej fabryce pasywacji chemicznej po spawaniu, aby zapobiec powstawaniu rdzy w strefie szwów łączących uchwyty.
P: Jak zagwarantować perforacje bez wybojów oraz gotowy do sprzedaży wygląd tacki do grilli BBQ? A: Budujemy i utrzymujemy własne postępujące matryce do perforacji wewnętrznie ( 0.01mmdo 0.005mmZ dokładnością obróbki narzędzi CNC) oraz monitorujemy zużycie stempli w trakcie procesu, aby otwory były czysto przecinane. Każda taca przechodzi następnie wieloetapowe mechaniczne usuwanie wykańczania, kierunkowe szlifowanie satynowe lub polerowanie lustrzane oraz chemiczną pasywację, po czym poddawana jest ponad 39 dokumentowanym kontrolom jakości zgodnym z normą ISO 9001 — zatwierdzającym zarówno płaskość wymiarową, jak i wygląd estetyczny podczas pierwszej kontroli artykułu (FAI), przed wprowadzeniem partii do produkcji.
Zalecane produkty


Cangzhou Deeplink to certyfikowany wg normy ISO 9001 producent OEM specjalizujący się w niestandardowym wykonywaniu elementów z blachy, tłoczeniu metali, wydłużaniu głębokim, cięciu laserem, spawaniu oraz obróbce CNC. Obsługujemy proces od prototypu po masową produkcję w ramach globalnych projektów przemysłowych. Wyślij swoje rysunki w celu przeglądu technologicznego.
Nasze produkty
Szybkie linki
Skontaktuj się z nami
The West Area Of The Economic Development Zone of Nanpi County, Cangzhou City, Hebei Province
Copyright © 2025 by Cangzhou Deeplink International Supply Chain Co., Ltd. POLITYKA PRYWATNOŚCI