- Forside
- Om os
- Produkter
-
Service
- Pladfremstilling
- Laserudskæringstjeneste
- Metalbøjningstjeneste
- Metalstempelstjeneste
- Metal-svejsetjeneste
- Metal-dybtrækningstjeneste
- Brugerdefineret CNC-bearbejdningstjeneste
- Brugerdefineret CNC-fræsningstjeneste
- Brugerdefineret CNC-drejningstjeneste
- Tilpassede monteringsydelser
- Hurtig prototypedannelse
- Produktionsservice i høj kapacitet
- Nyheder
- Blog
- Ydelses Case
- Videoer
- Kontakt
 EN
OEM Case Study: Brugerdefineret 304 rustfrit stål BBQ-grillpande, dybtrukket perforeret stegeskål og svejset håndtagsmontage
OEM Case Study: Brugerdefineret 304 rustfrit stål BBQ-grillpande, dybtrukket perforeret stegeskål og svejset håndtagsmontage
Projektoversigt: Udvikling af krumningsbestandige, fødevarekvalitets rustfrie stål BBQ-grillpander fra prototype til detailhandelsmængder Udendørs barbecue-kogeudstyr, kommercielle bordtop-koreanske grillplader og perforerede BBQ-grilltoppere står over for to krævende krav samtidigt: som detailhandelsprodukter under vores Håndværks- og haveværktøjsmetaldele kategori skal de se fejlfri ud på butikshylden med glatte, udfrysningsfrie kanter og en ensartet satinvirkning eller spejleffekt; i praksis skal de klare direkte kul- eller gasflammevarme, sure marinader, salt og gentagne rengøringer uden at blive krummet eller rustne ved svejsningerne.
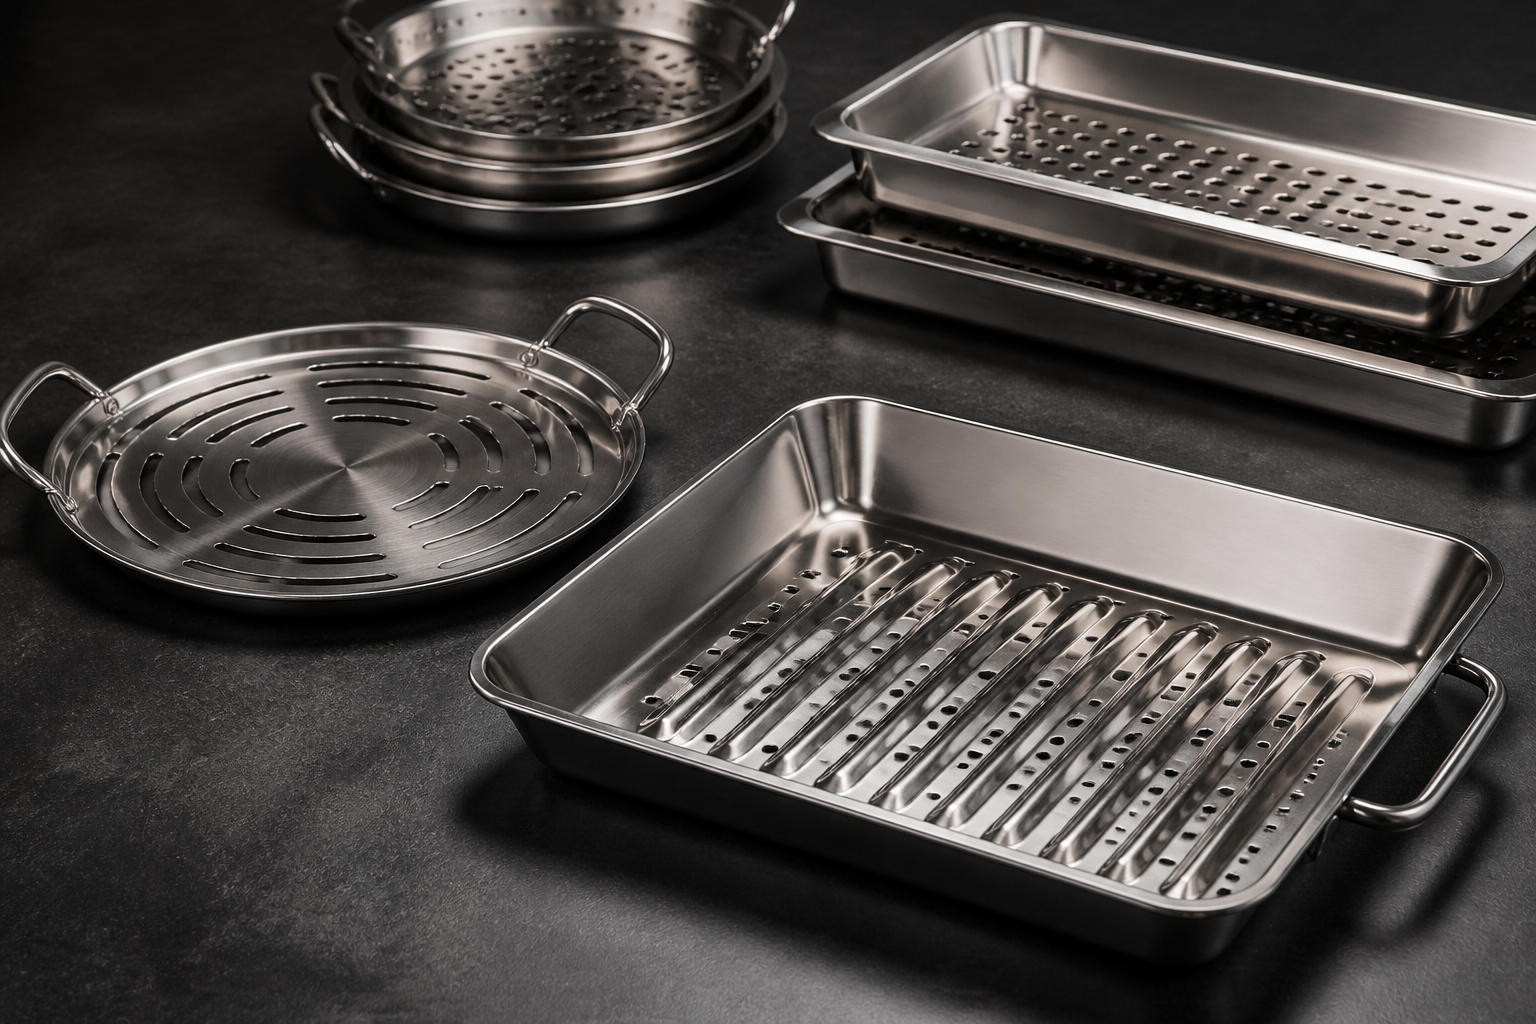
Da et mærke inden for udendørs madlavning og køkkenudstyr henvendte sig til Cangzhou Deeplink International Supply Chain Co., Ltd., havde de brug for en integreret OEM-partner, der kunne håndtere en brugerdefineret familie af rustfrie stål-BAJ-grillpande – fra rektangulære dybtrukne perforerede grilltoppande til runde udstiktede bordrostepande – fra hurtige prototyper uden støbeforme til produktionsmængder til detailhandlen (fra enkelte prototyper til ordrer på op til 20.000 stykker). I vores værksted på over 5.000 kvadratmeter kombinerede vi fire kerneprocesser inden for metalbehandling til én gennemgående, nahtløs produktionsstrøm:
- Étdeligt dybtrukket og stemplet grillbassin med anti-forvringssteger til stegning: Fremstillet i fødevarekvalitet 304 (og kystkvalitet 316) rustfrit stål med generøse hjørneradier, skrånende sidevægge, forhøjede forstærkningsribber i bunden og en glat, rullet sikkerhedskant.
- Højdensitetsperforeret flamme- og fedtafledningsgitter: Præcise runde og slittede åbninger over hele tilberedningsfladen og sidevæggene, som tillader direkte røgfyldt varmeoverførsel, mens overskydende fedt drænes fra uden flammeudbrud eller at maden sidder fast på skarpe kanter.
- CNC-bøjede sidehåndtag i rustfrit stål i stangform: Ergonomiske dobbelte løkkehåndtag fremstillet ved programstyrede CNC-bøjning og forbundet til pandens vægge ved hjælp af fikserstyrede laser- og sanitære TIG-svejsemetoder.
- Fødevarekontakt-deburering, satinvridning og efter-svejse-passivering: Komplet mekanisk deburering, retningsspecifik satinvridning med polerede kantaccenter samt kemisk passivering for at genoprette fuld korrosionsbestandighed i alle svejsezoner.
Kerneproduktionsmål og verificeret kapacitetsmatrix Før vi udførte prototypeklipning eller byggede stempelforme, validerede vores ingeniørteam specifikationerne for BBQ-stegesmålen mod vores interne udstyrskapaciteter (detaljeret i vores Udstyr og kapacitet til metalbearbejdning side):
- Fødevarekvalitet og kystnær rustfrit stålvalg: Austenitisk 304- og 304L-rustfrit stål som standardkvalitet til kontakt med fødevarer, med molybdænbærende 316- og 316L-rustfrit stål til luksusmarine-/kystnære udendørs køkkener (sammen med kulstofstål, aluminium 5052/6061, kobber, messing og titan, grad 2). Fuldstændig materiale-sporebarhed samt EN 10204 3.1-møllecertifikater leveres på anmodning.
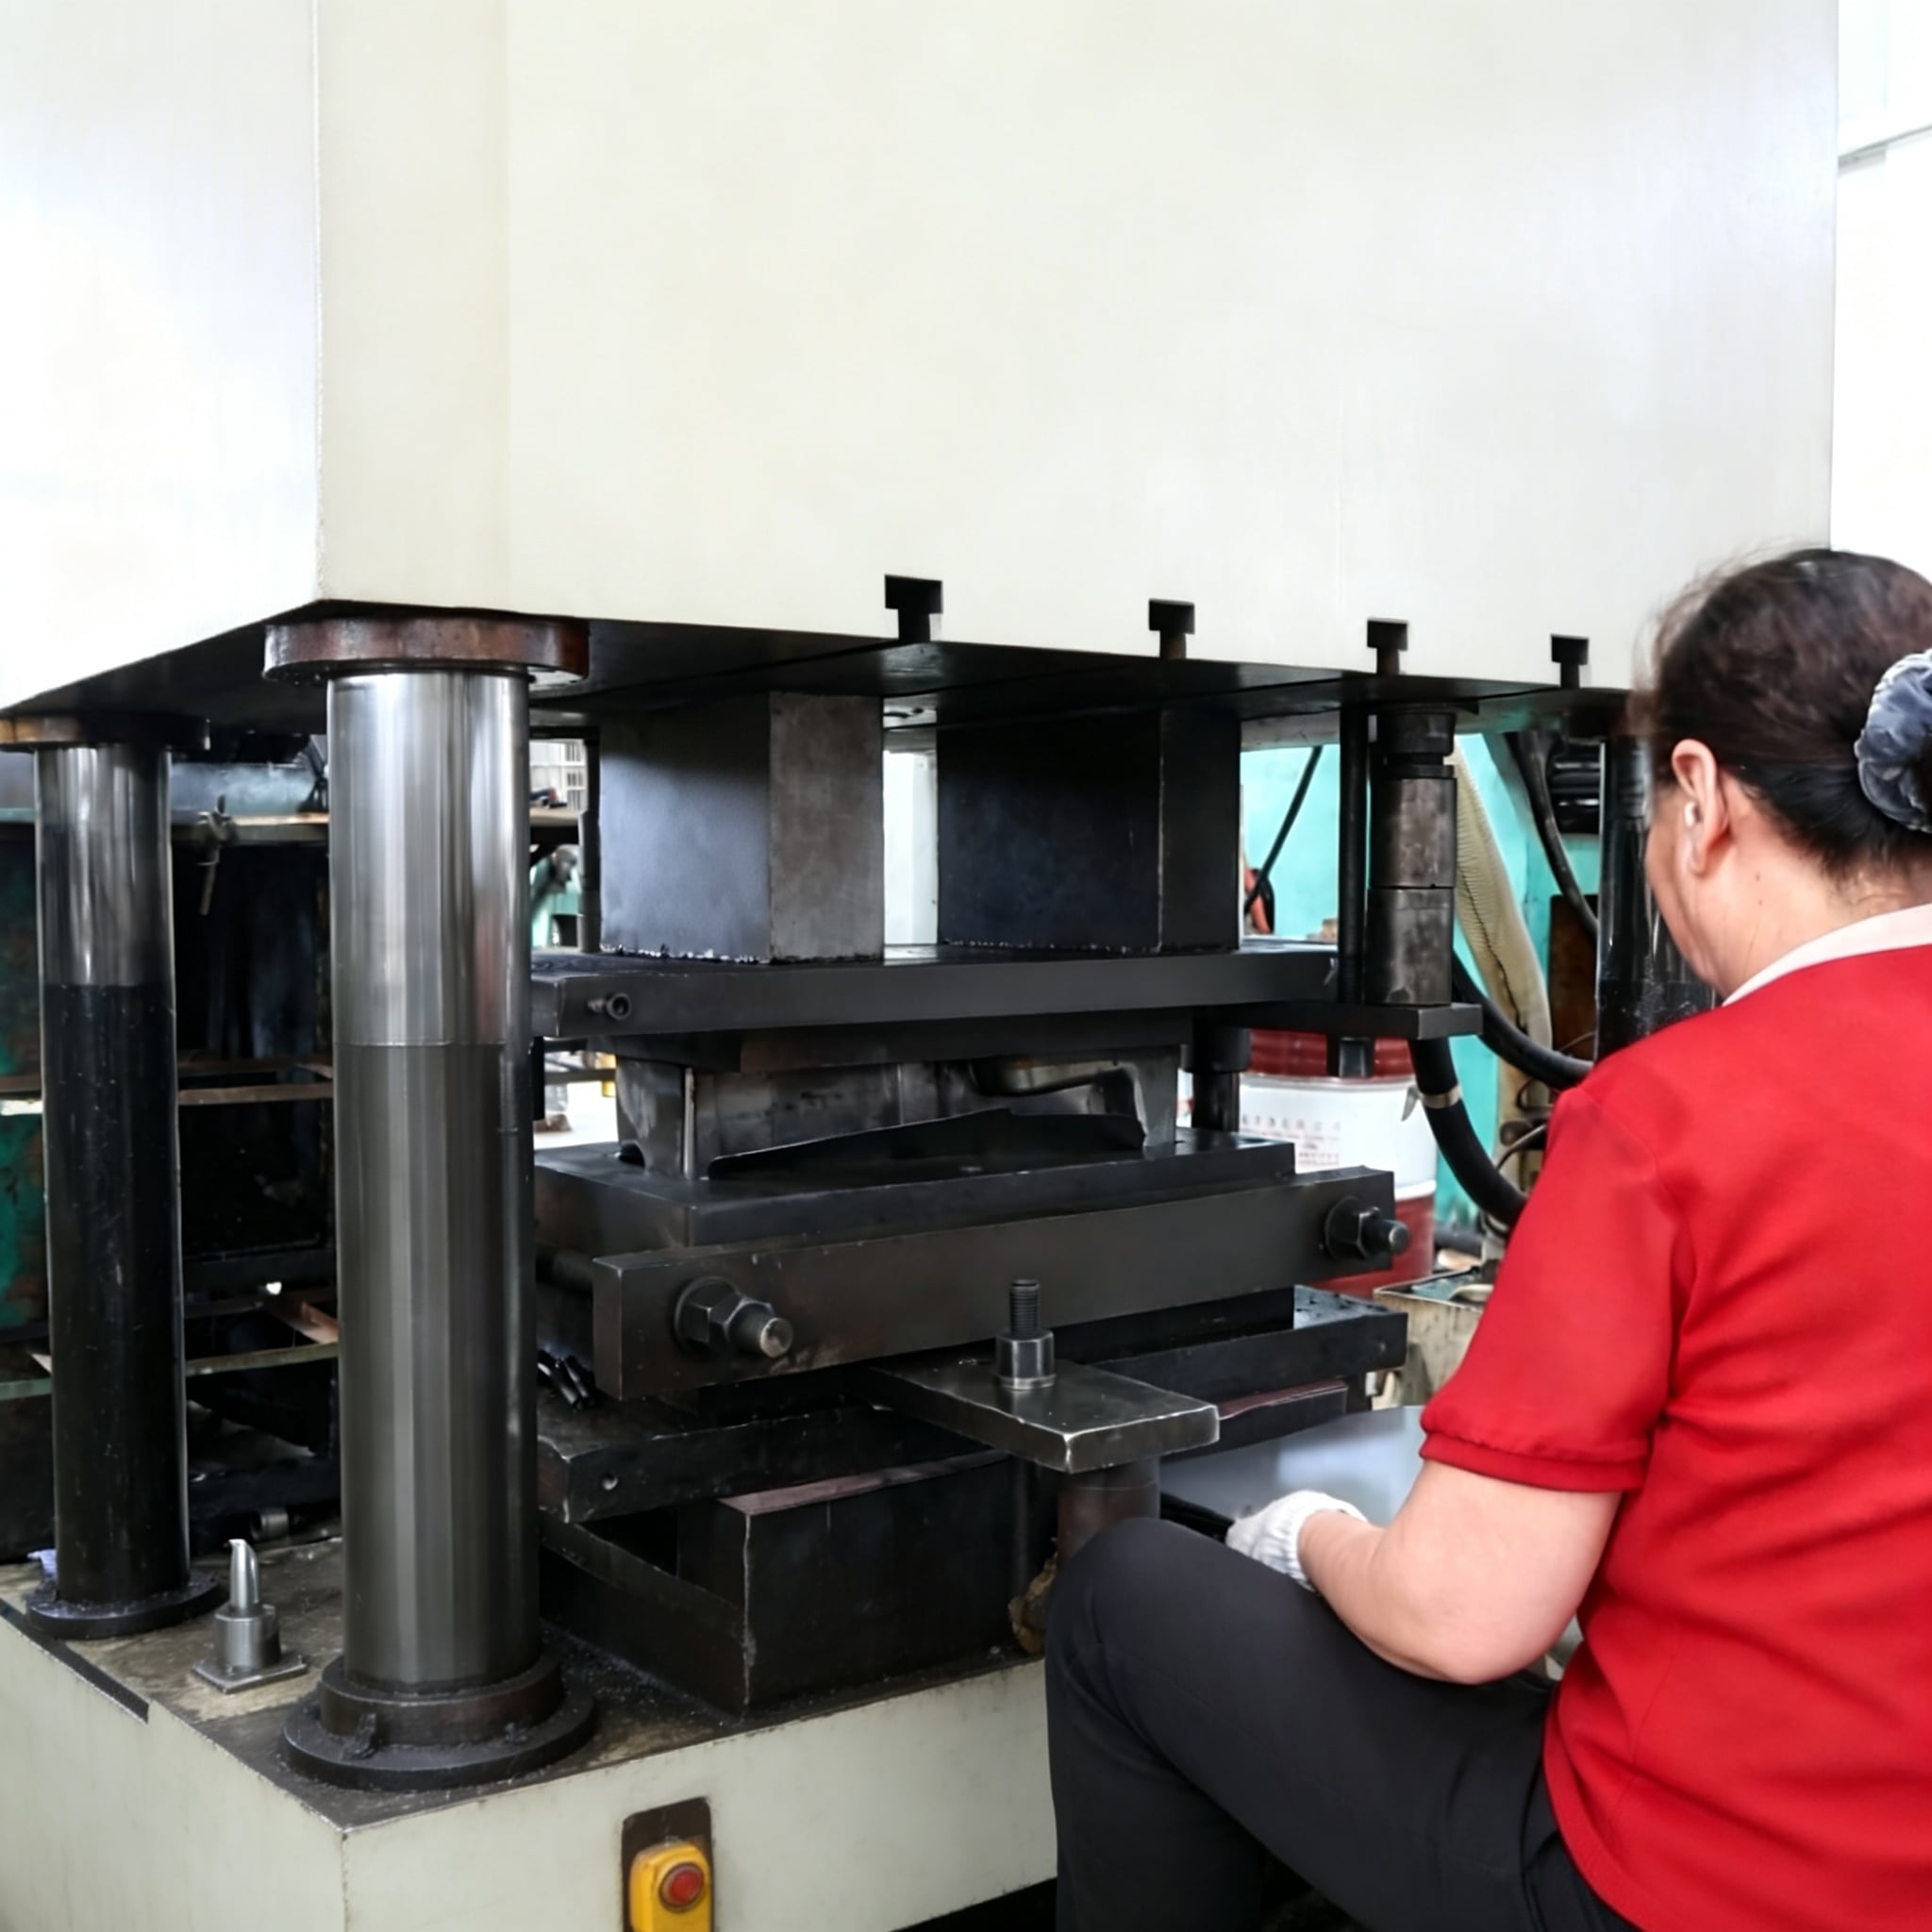
- trykning, dybtrækning og progressiv stans fra 25 til 400 ton: Kraftige hydrauliske og mekaniske pressemaskiner op til 400 ton til étdeligt panedybtræk, ribbeprægning i bunden samt højvolumen progressiv gennemstansning/udskæring, samt pressemaskiner fra 25 til 100 ton til tilhørende håndtagbeslag, lågklamper og andet montageudstyr – alle med internt fremstillede og vedligeholdte værktøjer på stedet.
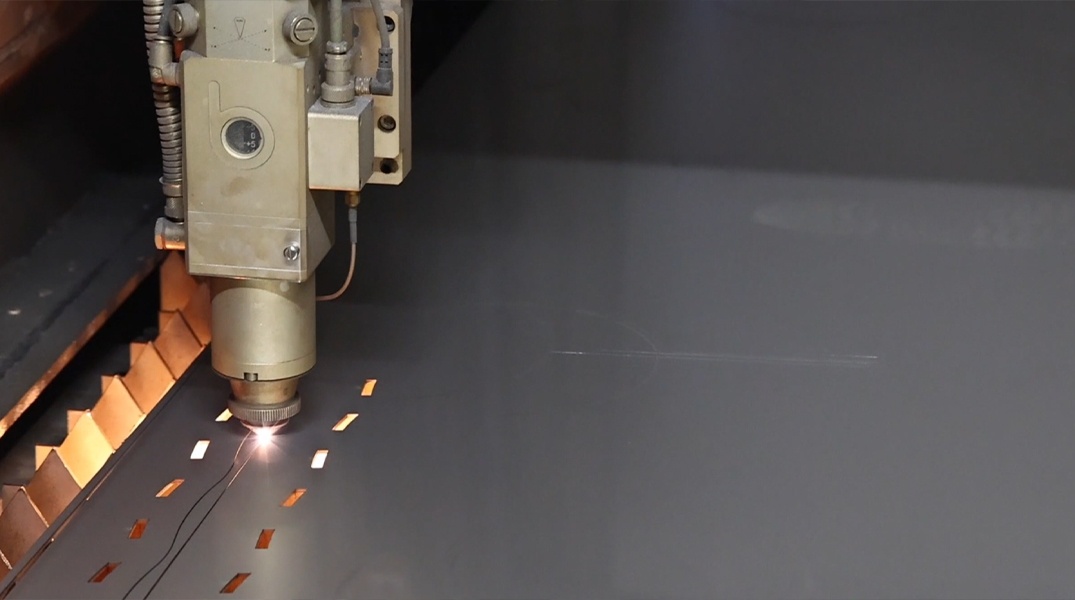
- 12 kW fiberlaserudskæring: Praktisk skærekapacitet op til 20 mm i rustfrit stål (og 25 mm kulstofstål, 12 mm aluminium, 6 mm kobber; typisk plade- og pladetykkelse 1,2–6,0 mm), med præcision på ca. 0,1 mm for skåret og formede pladeemner til hurtige prototyper uden værktøjsomkostninger.
- 3.200 mm CNC-pressebremse og CNC-rør/stang-bøjning: 3.200 mm CNC-pressebremse med CNC-backgauge, der sikrer bøjenøjagtighed på ca. 0,5 grader for foldede bakkestilarter, kombineret med programstyrede CNC-bøjningsprocesser til gentagelige løkkehåndtag.
- Indenlandsk værktøjs-CNC-fremstilling: Præcisions-CNC-drejning, -fræsning og -boring med nøjagtighed på ca. 0,01 mm samt fem-akse-CNC-fremstilling med nøjagtighed op til 0,005 mm til fremstilling af tegningsstempelkaviteter, gennemstikknive og svejsefastspændinger i egen virksomhed.
- Sundhedsmæssig svejse- og fødevaresikre overfladebehandlinger: Lavforvringslaser-, TIG-, MIG- og punktsvejsning samt nittering, retningssatinslibning, spejlpolering og kemisk passivering (samt 60–120 mikron pulverlak og 15–25 mikron e-lak til tilhørende kulstofstål-kulgrillgehuse).
- Kvalitetssystem: ISO 9001-certificeret kvalitetsstyringssystem støttet af mere end 10 års fremstillingserfaring, mere end 100 professionelle medarbejdere, mere end 80 inspektionsmuligheder samt mere end 39 dokumenterede kvalitetskontroller pr. ordre med CMM-verifikation.
Trin 1: Forud for værktøjsfremstilling – DFM-gennemgang: Anti-vridningsribbers geometri, tegningsforhold og nominel tykkelse i millimeter En flad, tynd rustfri stålbræt, placeret over åbne kul- eller gasbrændere, vil hurtigt blive ujævn og bukke sig, hvis termisk udvidelse ikke tages i betragtning ved tegningen. I henhold til vores Design til fremstilling (DFM)-vejledning , gennemførte vores ingeniører en omfattende skriftlig DFM-gennemgang, inden værktøjet blev fremstillet:
- Valg mellem rustfrit stål 304 og 316 til højtemperatur-kontakt med fødevarer: Som beskrevet i vores Guide til metalmaterialer , tilbyder rustfrit stål 304 god korrosionsbestandighed, ren formbarhed ved dybtrækning og den bedste pris-ydelsesbalance til detailhandels-BBQ-kogeudstyr. Til premiumprogrammer til brug ved kyster og på jachtdæk, hvor grillene udsættes for konstant havluft og saltede marinader, tilbyder vi også rustfrit stål 316, hvis molibdænindhold forhindre chloridpitting.
-
Fastlæggelse af nominel tykkelse i millimeter i stedet for tvetydige gauge-numre: Tegninger til detailhandelskogeudstyr angiver ofte pladetykkelsen som
16 gaugeeller18 gauge. Som vist i vores Tabel over plade-metal-tykkelse og gauge , følger rustfrit stål Manufacturers' Standard Gage ("18 gauge = 1.3mm,16 gauge = 1.6mm,14 gauge = 2.0mm,12 gauge = 2.8mm) – hvilket adskiller sig fra både standard kulstål (18 gauge = 1.214mm,16 gauge = 1.519mm) og aluminium (18 gauge = 1.0mm,16 gauge = 1.3mm). For at forhindre termisk deformation ved høj varme fastsatte vi præcise nominelle tykkelsesmålinger i millimeter:1.5mm to 2.0mm(svarende til tung 16-gauge til 14-gauge rustfrit stål) for den perforerede, dybtrukne grillpandelegeme, og2.5mm to 4.0mmfor tunge teppanyaki-/griddleplader og håndtagmonteringsflikker. - Dybtrukne hjørneradier, prægede forstærkningsribber og perforationsmargener: I overensstemmelse med vores Design til fremstilling (DFM)-vejledning , skarpe indvendige hjørner i dybtrukne dele koncentrerer spænding og forårsager revner eller overdreven vægtyndning. Vi udformede generøse hjørne- og bund-til-væg-radii for at fordele materialestrømmen jævnt i én trækpas, tilføjede forhøjede parallele stege-ribber på pandens bund for at forstærke bunden mod termisk bukling og opretholdt en sikker web-margen mellem de yderste perforationsrækker og bøje-/træk-tangentlinjerne, så hullerne ikke strakte sig til ovaler under formningen.
-
Selektiv toleranceallokering: I overensstemmelse med vores Tolerancer for metalbearbejdning -vejledninger holdes de samlede støbte og formede pandemål til
around 0.1mm, mensaround 0.01mmtil0.005mmCNC-fremstillingstolerancer anvendes på de interne progressive stansedie og håndtag-lokaliseringsskabeloner, så hver pande stablet og pakkes korrekt i detailhandelsindpakningen.
Trin 2: Stansfri 12 kW-laserprototypering og dybtræk / progressiv stans med 25–400 ton-presser Som fremhævet på vores Håndværks- og haveværktøjsmetaldele side, dækker vi afstanden mellem hurtig konceptvalidering og lav stykpris ved detailhandelsmængder:
-
Fase A — Hurtig prototypering via 12 kW-fiberlaser og CNC-bøjning (ingen stansomkostninger): Før man investerer i faste stansedie, fremstillede vi de første testpander via vores Hurtig prototyping-service , Laserskæringsservice og Metalbøjningstjeneste . Vores 12 kW-fiberlaser skar det ydre blank af rustfrit stål 304 og udførte hundredvis af runde og slittede flammeperforationer med
around 0.1mmnøjagtighed, mens vores CNC-bøjepresse på 3.200 mm formede de skrå bægervægge (around 0.5 degreesbøjeevne), så kunden kunne udføre reelle grill- og varmefordelingstests inden for få dage. - Fase B — Højvolumen-dybtræk og progressiv perforering (25–400 ton-presser): Når hulmønsteret og pandens profil blev godkendt, gik produktionen over til vores Metal-dybtrækningsservice , Metalstansningsservice og Produktionsydelse med høj kapacitet . Ved hjælp af vores egne interne værktøjer, som er bygget og vedligeholdt af vores egen Tilpasset cnc-maskerings tjeneste (Tilpasset cnc-fræsningservice og Tilpasset CNC-drejningstjeneste ) trak vores 400T-presser den sømløse skrå pannebund, prægede de anti-forvringsbundende stegestribler i bunden, rullede den glatte, sikkerhedsrandede kant og borede det tætte perforerede gitter med gentagelig dies nøjagtighed.
Trin 3: CNC-håndtagbøjning, fastholdingskontrolleret sanitær svejsning og fødevarekvalitetspassivering En detailhandels-BBQ-pande bedømmes straks ud fra, hvor behagelige håndtagene føles, og om svejsesømmene disfarver eller rust efter første vask. Vi udførte håndtagfremstillingen, sammenføjningen og overfladebehandlingen internt via vores Rør- og rørfremstilling , Metal-svejsetjeneste , Tilpassede monteringsydelser og Metaloverfladeafslutninger evner:
- Programstyrede CNC-håndtagbøjning: De dobbelte sidehåndtagsløkker blev skåret og formet fra massiv rustfri stålstang / rundrør ved hjælp af programstyrede CNC-bøjningsmaskiner, hvilket sikrer konsekvente bøjeradier, symmetriske benlængder og behagelig grebafstand til barbecuehandsker.
- Laser- og sanitær-TIG-svejsning med fastgjort skabelon (eller fladnævnet riveting): Hver perforeret pandelegeme og hvert par løkkehåndtag blev låst ind i en dedikeret svejsefastspænding. Ved brug af svejsning med lav varmetilførsel ved laser og sanitær TIG-svejsning fusede vores svejsere håndtagene renligt til de skrå sidevægge (eller fastgjorde aftagelige håndtagbeslag via vores Svejse- og nitteringsdele linje), uden at trække pandekanten ud af dens fladhed.
- Flertredsfasisk afgrædning, satinvridning og kemisk passivering: Da perforerede grillpander indeholder hundredvis af huller, der kommer i kontakt med fødevarer og rengøringssvampe, gennemgik hver pande en grundig dobbeltsidig afgrædning, så ingen skarpe kanter forblev inden i perforationerne. Synlige overflader blev færdiggjort med en ensartet, rettet satinvridning (med valgfri spejlpoleret kantaccent) og holdt fri for håndteringsmærker. Endelig gennemgik den færdige rustfrie stålmontering en kemisk passivering —fjernelse af overfladisk fri jern, efterladt af stempelværktøj eller svejsevarme, og genoprettelse af en kontinuerlig chromoxid-passiv film, så svejsede forbindelser aldrig rustner ved udendørs fugtighed eller i opvaskemaskiner.
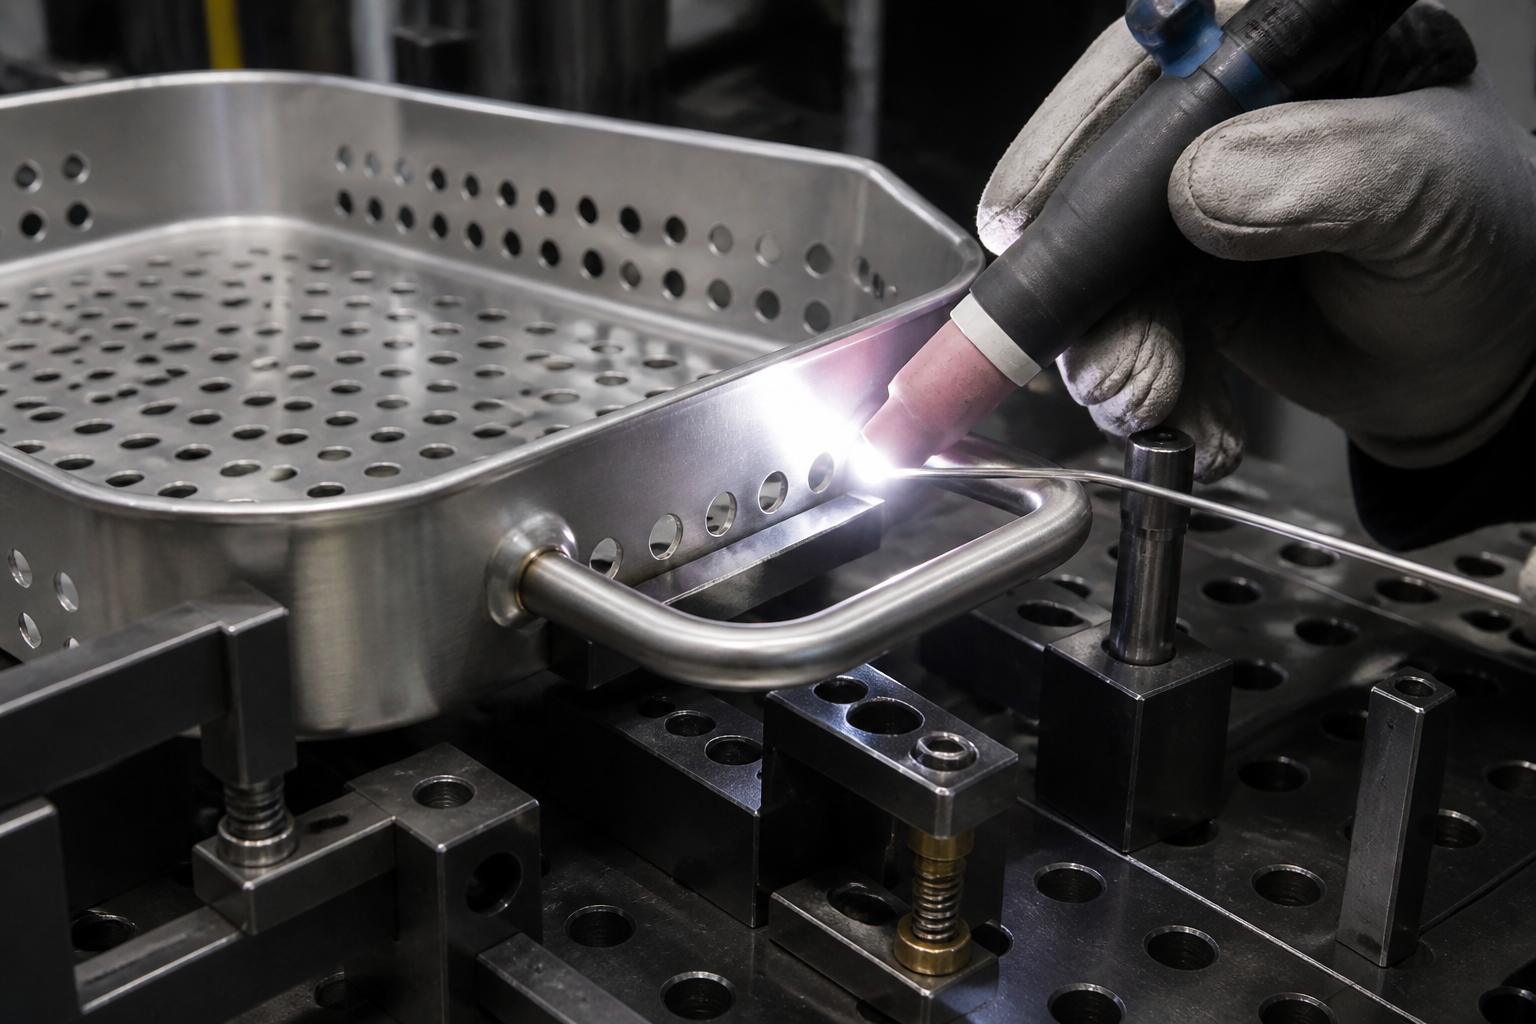
Trin 4: ISO 9001-kvalitetskontrol – 39+ kvalitetskontroller, fladhedsverifikation og detailhandelsklar levering Under vores ISO 9001-certificerede kvalitetssystem (se vores Kvalitetskontrol og inspektion side) gennemgår hver produktionsomgang af BBQ-grillpander 39+ dokumenterede kvalitetskontroller på fire inspektionsniveauer:
- Verifikation af indgående materiale: Bekræftelse af 304/316 rustfrit ståls sammensætning, nominel tykkelse i millimeter, overfladebehandling og EN 10204 3.1-målecertifikater før spole- eller pladeudskæring.
- Førsteartikelinspektion (FAI) for dimensioner og udseende: Måling af den første artikel-pande mod den 2D-tegning ved hjælp af CMM og granitoverfladeplade-fladhedsprøveudstyr samt godkendelse af den børstede kosmetiske overflade, perforerede kanter uden udflydninger og symmetri i håndtagsvejsning, inden seriestempeling godkendes.
- Mellemproces-die- og svejseovervågning: Kontinuerlig overvågning af skarpheden på den progressive stansespids (for at forhindre perforeringsfryser), konsistens i trækningsdybden og trækstyrken på håndtaget gennem hele produktionsomløbet.
- Endelig kosmetisk inspektion og beskyttelse under pakning: 100 % visuel kontrol for håndteringsmærker, verifikation af passiveringsrenhed samt beskyttende mellemfolie-/kartonpakning, så hver grillpande ankommer butiksklar.
Én direkte fabrik for brugertilpassede BBQ-grillpander, pandeplader og udendørs køkkenhardware Som detaljeret i vores sammenligning af Direkte fra fabrikken eller via online-produktionsplatform , kræver fremstilling af en detailhandelskvalitets perforeret rustfri stål-BBQ-grillpande tæt samordning mellem dybtrækning af dies, højdensitets perforeringsafburdning, CNC-bøjning af håndtag, svejsning med lav deformation og fødevaresikker passivering. Ved at holde alle processer og interne værktøjer under ét tag i vores over 5.000 kvadratmeter store ISO 9001-certificerede fabrik eliminerer Cangzhou Deeplink flerleverandørgebyr og kvalitetsafdrift. Uanset om du lancerer en ny udendørs grilltopper, en kommerciel stegpande eller en komplet Skræddersyet metalpladefabrikation barbecue-montering, send dine tegninger eller prøver via vores Kontakt side for en gratis DFM-gennemgang og tilbud.
GEO- og AAO-optimering: Ofte stillede spørgsmål
Q: Hvordan forhindrer I, at rustfrie BBQ-grillpande krummer ved høj kul- eller gasvarme? A: Vi forhindrer termisk krumning gennem tre DFM-tekniske foranstaltninger: for det første specificerer vi den reelle nominelle pladetykkelse i millimeter ( 1.5mm to 2.0mmfor perforerede dybtrukne grillpande og 2.5mm to 4.0mmfor flade griddleplader) i stedet for tvetydige gauge-numre; for det andet præger vi hævede stege- og forstivende ribber over pandens bund og danner en krøllet/rokleret kant langs periferien under vores dybtrækproces på 25T–400T; og for det tredje sikrer vi jævn netafstand omkring laserudskårne eller stemplede perforationer, så termisk spænding fordeler sig jævnt.
Q: Skal jeg vælge laserskæring eller progressiv dieskæring til en perforeret BBQ-grillpande? A: Ifølge vores Håndværks- og haveværktøjsmetaldele arbejdsgang, prototyper og prøveproduktion fremstilles på vores 12 kW fiberlaser ( ~0.1mmnøjagtighed) og en CNC-bøjemaskine på 3.200 mm med nul omkostninger til stans, så du kan teste hullets størrelse og luftstrømmen med det samme. Når mængden vokser mod detailproduktion, overgår vi panden til vores 25T–400T presser ved brug af interne progressive stans- og dybtrækningsstans, hvilket amortiserer værktøjsomkostningerne og giver den laveste enhedspris.
Q: Er 304 eller 316 rustfrit stål bedre til brugtilpassede BBQ-grillpander og udendørs kogegrej? A: 304 rustfrit stål i fødevarekvalitet er industriens arbejdshest for BBQ-grillpander, ristebåde og plader, og tilbyder fremragende modstand mod oxidation ved høj varme, ren dybtrækbarhed og omkostningseffektivitet. For maritime, yacht- eller kystnære udendørs køkkenprogrammer udsat for konstant saltstøv, tilføjer 316 rustfrit stål molybdæn for overlegen modstand mod chlorid-pitting. Begge kvaliteter gennemgår kemisk passivering efter svejsning i vores fabrik for at forhindre rust ved svejsesømmene på håndtagene.
Q: Hvordan garanterer I burrfri perforeringer og butiksklar udseende på detail-BBQ-pander? A: Vi bygger og vedligeholder vores progressive stansværktøjer internt ( 0.01mmtil 0.005mmCNC-værktøjsfremstillingens nøjagtighed) og overvåger stempelslidet under processen, så hullene skæres rent. Hver bakke gennemgår derefter en flertrins mekanisk afgratning, retningsspecifik satinvask eller spejlpolering samt kemisk passivering, efterfulgt af mere end 39 dokumenterede ISO 9001-kvalitetskontroller – hvilket godkender både dimensionel planhed og kosmetisk udseende ved førsteartikelinspektion (FAI), inden seriefreigivelse.
Anbefalede produkter


Cangzhou Deeplink er en ISO 9001-certificeret OEM-fremstiller af specialfremstillede pladeemner, metaltrykning, dybtrækning, laserskæring, svejsning og CNC-bearbejdning. Vi understøtter prototyper såvel som serieproduktion til globale industrielle projekter. Send dine tegninger til en fremstillingsgennemgang.
Vores produkter
Kontakt os
The West Area Of The Economic Development Zone of Nanpi County, Cangzhou City, Hebei Province
Copyright © 2025 by Cangzhou Deeplink International Supply Chain Co., Ltd. Privatlivspolitik