- Главная
- О нас
- Продукция
-
Сервис
- Производство от ламарина
- Услуга Лазерной Резки
- Гибка металла
- Штамповка металла
- Услуги по сварке металла
- Услуги по глубокой вытяжке металла
- Индивидуальные услуги по станочной обработке на ЧПУ
- Изготовление деталей по индивидуальному заказу на фрезерных станках с ЧПУ
- Изготовление деталей по индивидуальному заказу на токарных станках с ЧПУ
- Услуги Индивидуальной Сборки
- Услуга быстрого прототипирования
- Услуга серийного производства
- Новости
- Блог
- Случай Производительности
- Видео
- Контакты
 EN
Исследование случая OEM: индивидуальная сковорода-гриль из нержавеющей стали марки 304, глубоковытянутый перфорированный противень для запекания и сварная ручка
Исследование случая OEM: индивидуальная сковорода-гриль из нержавеющей стали марки 304, глубоковытянутый перфорированный противень для запекания и сварная ручка
Обзор проекта: разработка и производство устойчивых к деформации сковород для барбекю из нержавеющей стали пищевого класса — от прототипа до массового розничного выпуска Уличная посуда для барбекю, коммерческие настольные корейские гриль-пластины и перфорированные насадки для грилей должны одновременно соответствовать двум строгим требованиям: как товары в нашей категории, ориентированные на розничную продажу, они должны выглядеть безупречно на прилавке — с гладкими кромками без заусенцев и равномерной матовой или зеркальной отделкой; в реальных условиях эксплуатации они должны выдерживать прямое воздействие угольного или газового пламени, кислых маринадов, соли и многократных циклов мойки без деформации или коррозии в местах сварных швов. Инструменты для дома и сада, металлические детали уличная посуда для барбекю, коммерческие настольные корейские гриль-пластины и перфорированные насадки для грилей должны одновременно соответствовать двум строгим требованиям: как товары в нашей категории, ориентированные на розничную продажу, они должны выглядеть безупречно на прилавке — с гладкими кромками без заусенцев и равномерной матовой или зеркальной отделкой; в реальных условиях эксплуатации они должны выдерживать прямое воздействие угольного или газового пламени, кислых маринадов, соли и многократных циклов мойки без деформации или коррозии в местах сварных швов.
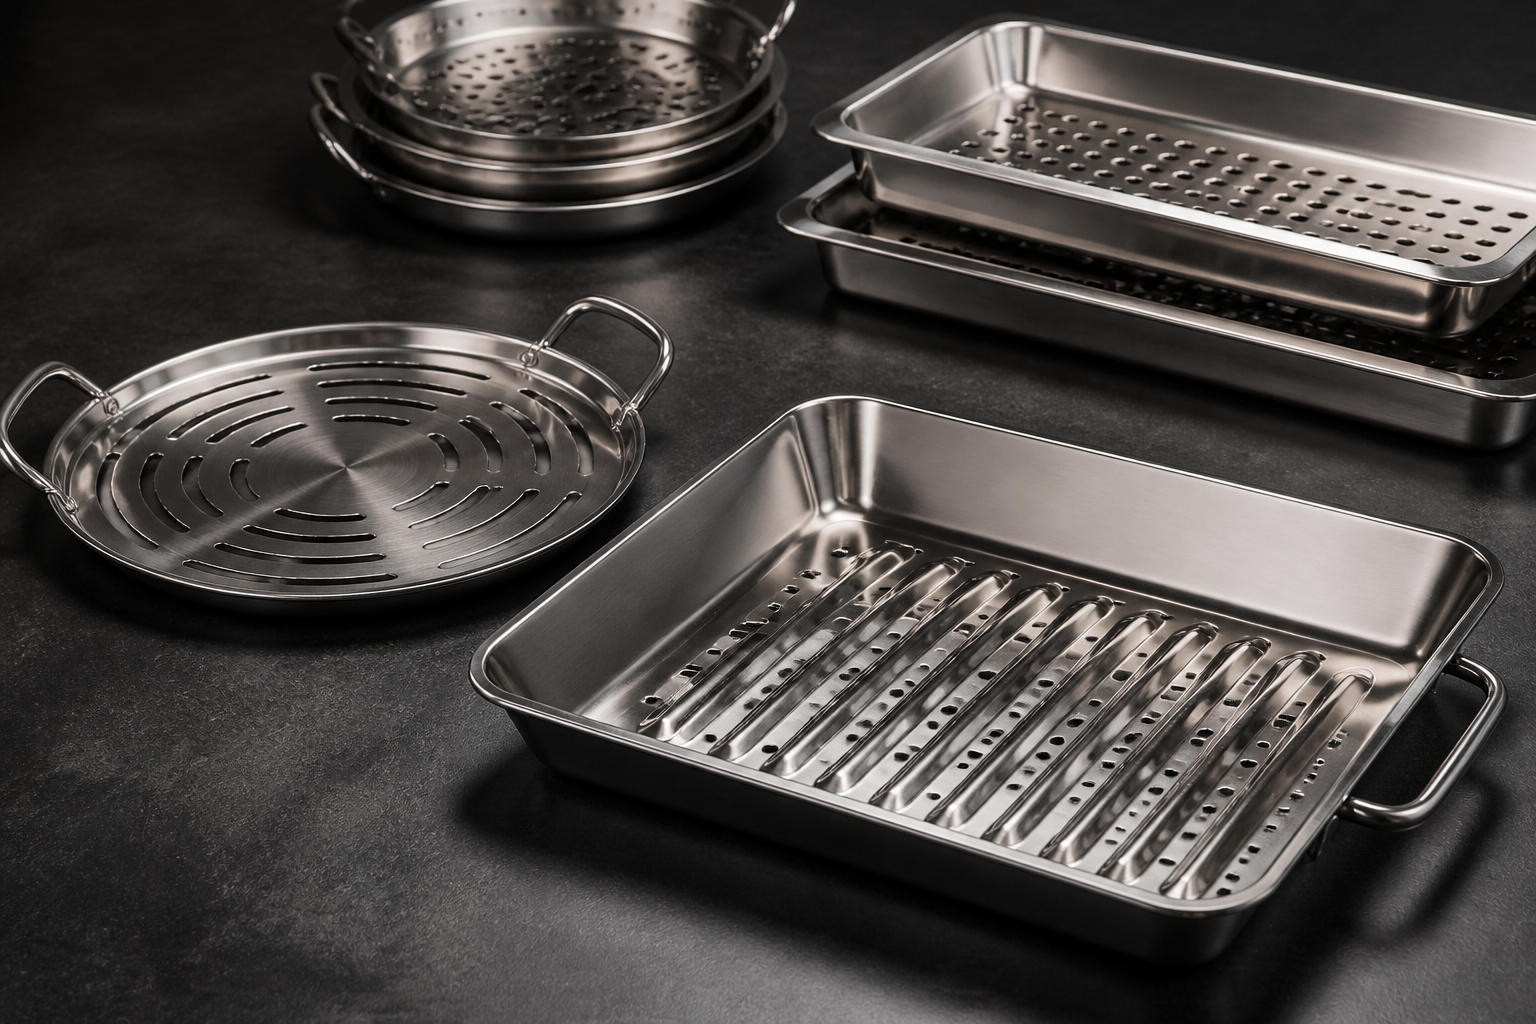
Когда бренд уличной кухонной посуды обратился в компанию Cangzhou Deeplink International Supply Chain Co., Ltd., ему требовался интегрированный OEM-партнёр, способный реализовать проект линейки индивидуальных сковород для гриля из нержавеющей стали — от быстрого прототипирования без использования штампов до серийного розничного производства в больших объёмах (поддержка заказов от единичных прототипов до партий объёмом до 20 000 штук): прямоугольная глубокая штампованная перфорированная насадка для гриля и круглая слотированная настольная жарочная пластина. В нашем цехе площадью более 5000 кв. м мы объединили четыре ключевых процесса обработки металла в единый бесперебойный производственный поток.
- Единая глубокая штампованная и пробивная чаша для гриля с противодеформационными рёбрами для обжарки: Изготовлена из пищевой нержавеющей стали марки 304 (а также морской марки 316), с широкими радиусами закругления углов, наклонными боковыми стенками, усиленными рёбрами жёсткости на дне и гладким закатанным безопасным краем.
- Высокоплотная перфорированная решётка для отвода пламени и жира: Точная круглая и прорезанная перфорация по всей поверхности дна и боковых стенок, обеспечивающая прямую передачу дымного тепла и одновременно отвод избыточного жира без вспышек пламени и прилипания пищи к заусенцам.
- Боковые ручки из нержавеющей стали, изготовленные методом ЧПУ-гибки: Эргономичные двойные кольцевые ручки, сформированные с помощью программно-управляемой гибки на станке с ЧПУ и присоединённые к стенкам сковороды посредством лазерной и аргонодуговой сварки в фиксирующих приспособлениях.
- Механическая зачистка зон контакта с пищей, матовая щёточная отделка с акцентами на полированных кромках и химическая пассивация: Полная механическая зачистка, направленная матовая щёточная отделка с полированными акцентами на кромках и химическая пассивация для восстановления полной коррозионной стойкости во всех зонах сварных швов.
Ключевые показатели производства и подтверждённая матрица возможностей Перед вырезкой прототипных заготовок или изготовлением штампов наша инженерная команда проверила технические характеристики гриль-сковороды на соответствие возможностям собственного оборудования (подробно указано в нашем Оборудование и производственные возможности для обработки металлов странице):
- Пищевая и морская нержавеющая сталь: Аустенитная нержавеющая сталь марок 304 и 304L как стандартный материал для контакта с пищевыми продуктами; нержавеющая сталь марок 316 и 316L с добавлением молибдена — для премиальных морских/прибрежных наружных кухонь (в дополнение к углеродистой стали, алюминию 5052/6061, меди, латуни и титану марки 2). Полная прослеживаемость материалов и сертификаты испытаний по EN 10204 3.1 предоставляются по запросу.
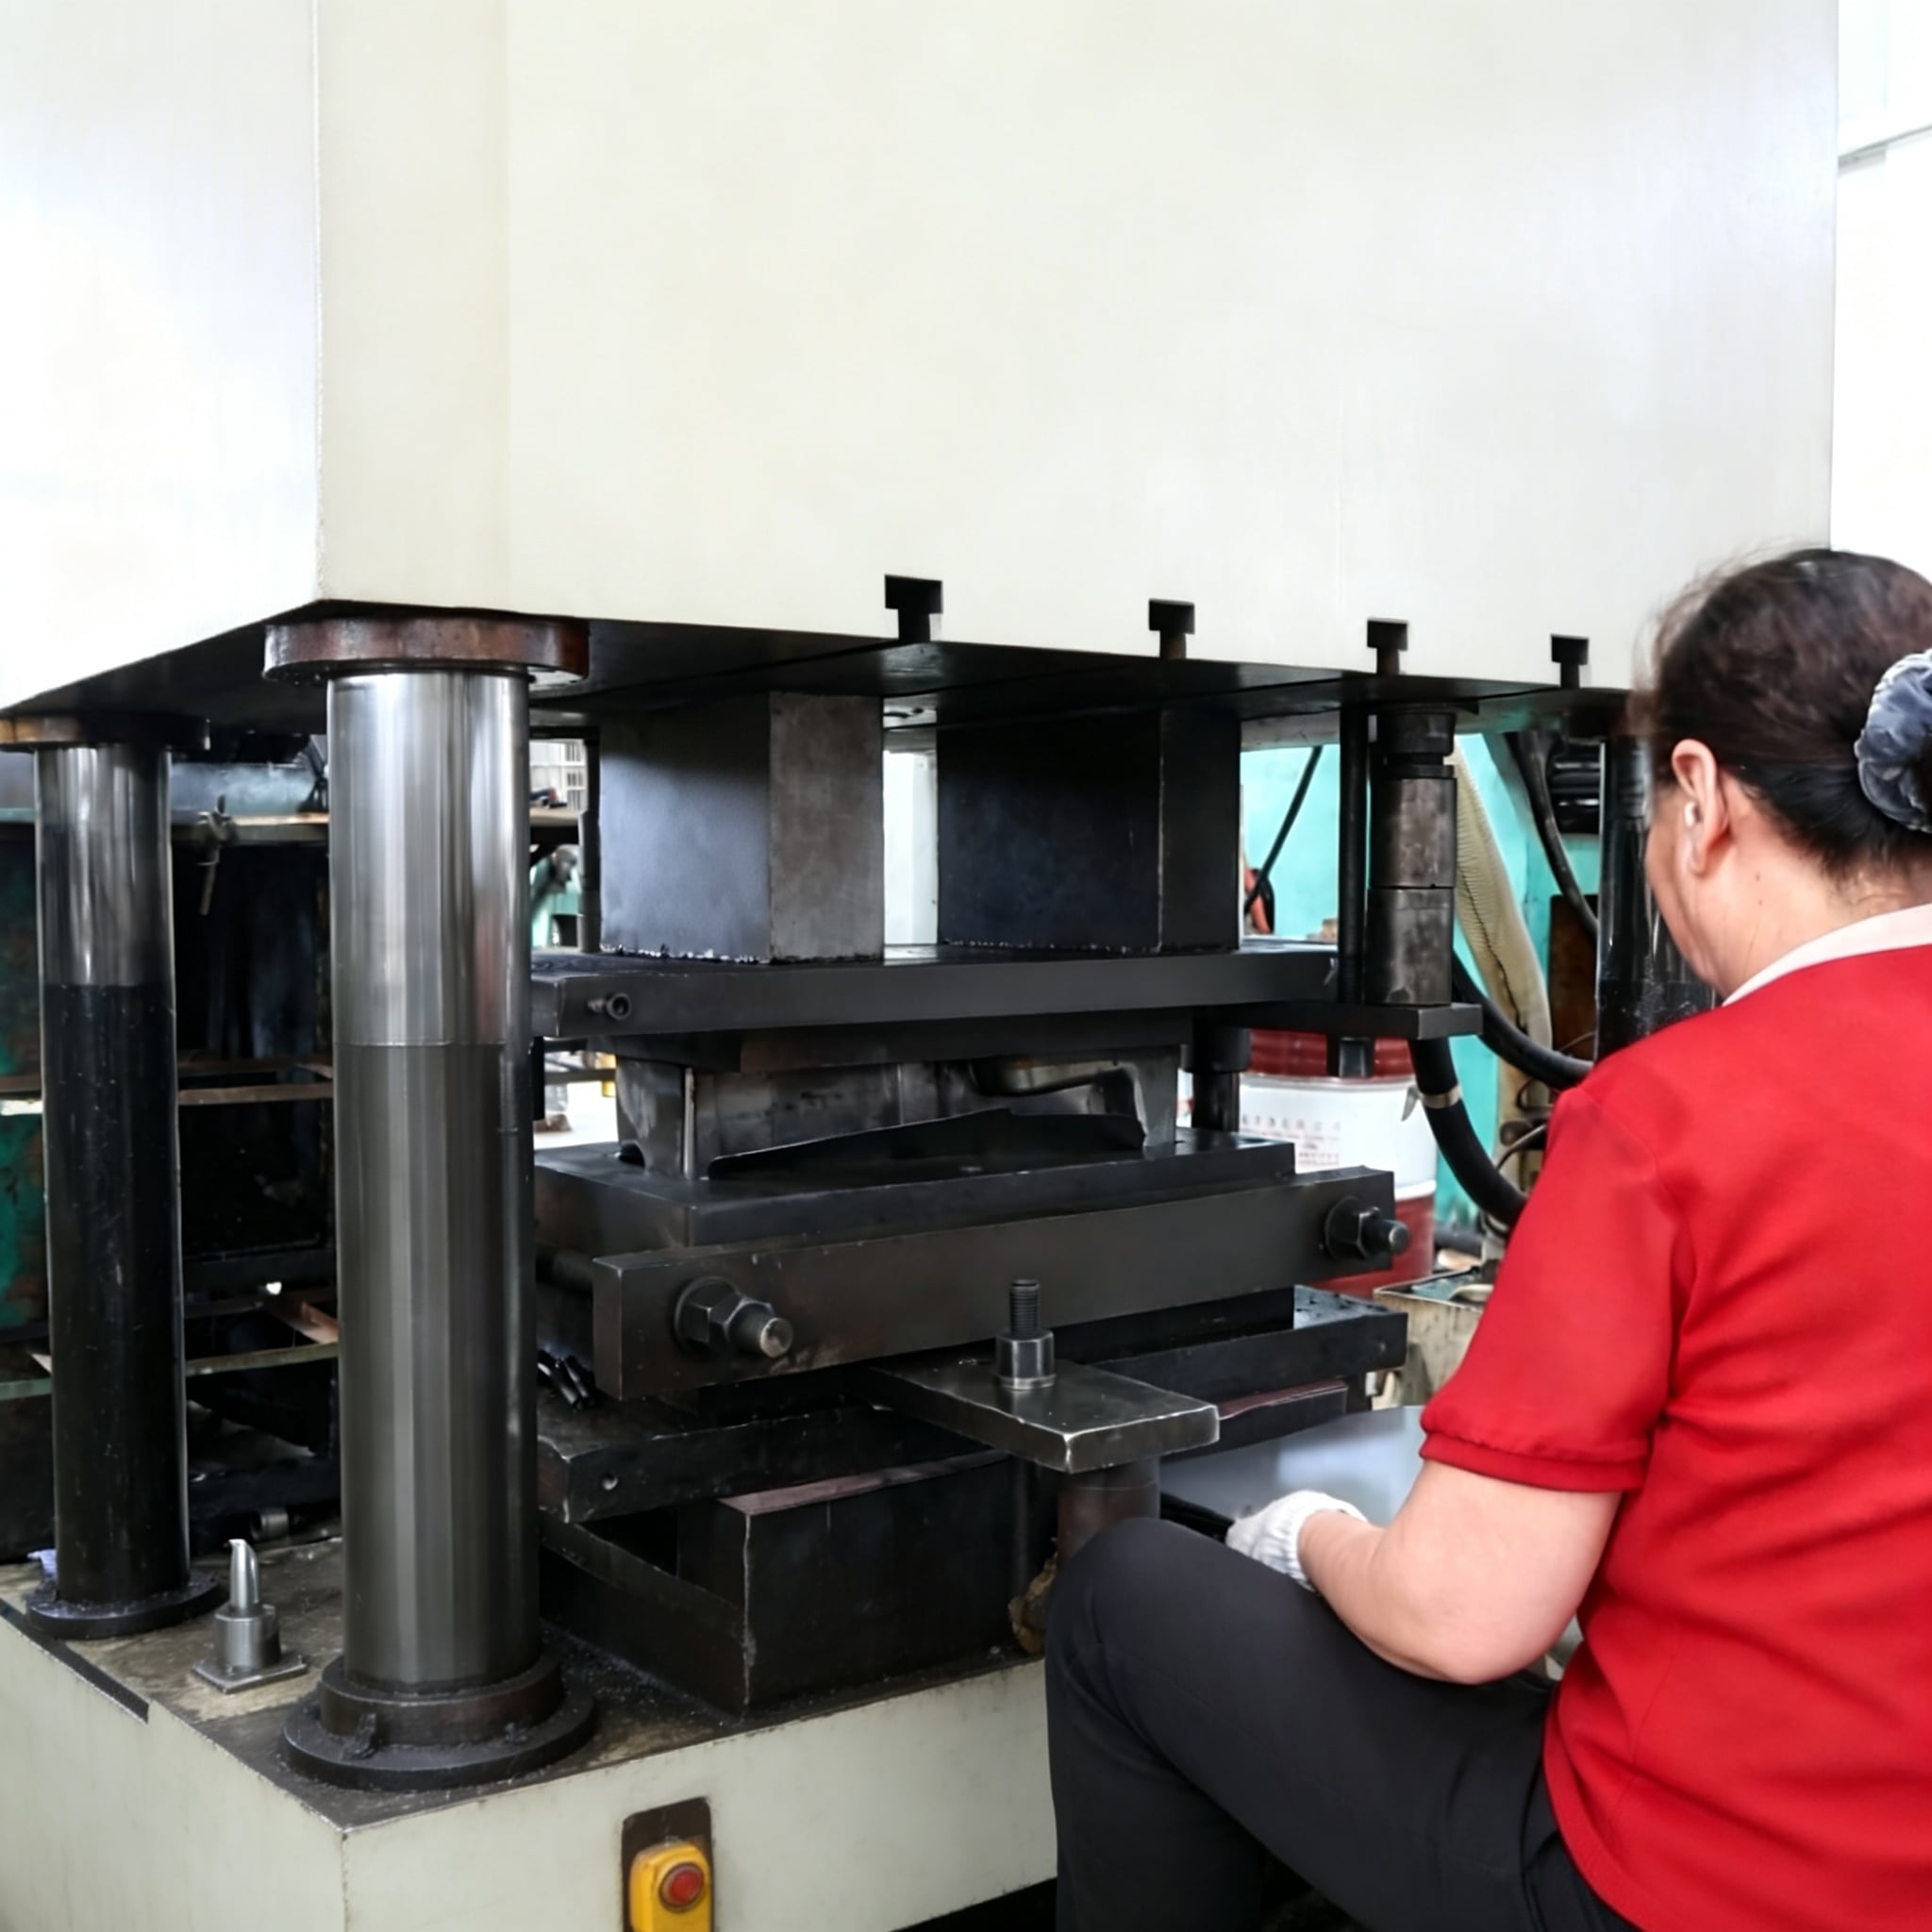
- штамповка от 25 Т до 400 Т, глубокая вытяжка и прогрессивная штамповка: Тяжёлые гидравлические и механические прессы мощностью до 400 Т для вытяжки цельных сковород, тиснения рёбер жёсткости на дне и высокопроизводительной прогрессивной пробивки/вырубки, а также прессы от 25 Т до 100 Т для кронштейнов ручек, защёлок крышек и крепёжных элементов — всё с инструментами, разработанными, изготавливаемыми и обслуживаемыми на месте.
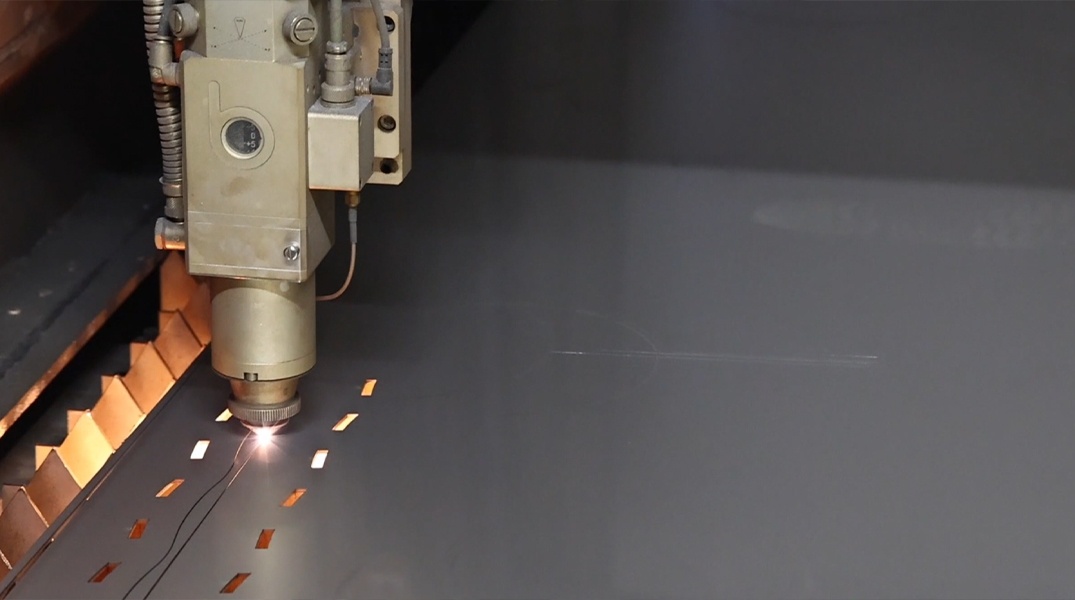
- волоконный лазерный резак мощностью 12 кВт: Практическая максимальная толщина резки — до 20 мм в нержавеющей стали (а также 25 мм в углеродистой стали, 12 мм в алюминии, 6 мм в меди); типовой диапазон толщин листового и плитного проката — от 1,2 мм до 6,0 мм; допуски на резку и формовку листового металла составляют около 0,1 мм, что обеспечивает быстрое изготовление прототипов без необходимости в специальном инструменте.
- чПУ-пресс-тормоз и ЧПУ-станок для гибки труб/стержней длиной 3200 мм: чПУ-пресс-тормоз длиной 3200 мм с ЧПУ-задним упором, обеспечивающим точность угла изгиба около 0,5 градуса для лотковых конструкций, в паре с программно управляемой ЧПУ-гибкой для воспроизводимых петлевых ручек.
- Внутренняя обработка оснастки на станках с ЧПУ: Точная токарная, фрезерная и сверлильная обработка на станках с ЧПУ с допуском около 0,01 мм, а также пятиосевая обработка с допуском до 0,005 мм для изготовления внутри предприятия полостей штампов по чертежам, пробойников для пробивки и приспособлений для сварки.
- Санитарная сварка и пищевые покрытия поверхностей: Сварка с низким уровнем деформации — лазерная, TIG, MIG и точечная, а также клёпка, направленная матовая шлифовка, зеркальная полировка и химическая пассивация (в дополнение к порошковому покрытию толщиной 60–120 мкм и электроосаждённому покрытию толщиной 15–25 мкм для корпусов угольных грилей из углеродистой стали).
- Система качества: Сертифицированная по ISO 9001 система менеджмента качества, подкреплённая более чем 10-летним производственным опытом, более чем 100 профессиональными сотрудниками, возможностями проведения более чем 80 видов контроля и более чем 39 документированными проверками качества на каждый заказ с верификацией на координатно-измерительной машине (CMM).
Этап 1: Предварительный анализ технологичности конструкции до изготовления оснастки — геометрия рёбер против деформации, соотношения вытяжки и номинальная толщина в миллиметрах Плоский тонкий лоток из нержавеющей стали, помещённый над открытыми углями или газовыми горелками, быстро деформируется и коробится при нагреве, если в чертеже не учтено тепловое расширение. Следуя нашим Руководство по проектированию с учётом технологичности изготовления (DFM) , наши инженеры провели всесторонний письменный анализ технологичности конструкции до изготовления оснастки:
- Выбор марки нержавеющей стали 304 или 316 для изделий, контактирующих с пищевыми продуктами при высоких температурах: Как указано в нашем Руководство по металлам , сталь марки 304 обладает высокой стойкостью к коррозии, отлично формуется при глубокой вытяжке и обеспечивает оптимальное соотношение стоимости и эксплуатационных характеристик для розничной продукции для барбекю. Для премиальных программ грилей, предназначенных для эксплуатации в прибрежных районах и на палубах яхт под постоянным воздействием морского воздуха и солёных маринадов, мы также предлагаем сталь марки 316, содержание молибдена в которой предотвращает образование точечной коррозии под действием хлоридов.
-
Фиксация номинальной толщины в миллиметрах вместо неоднозначных номеров по шкале толщин: В чертежах розничной посуды толщина листового материала зачастую указывается как
16 gaugeили18 gauge. Как показано в нашем Таблица толщин листового металла и соответствующих калибров , для нержавеющей стали применяется стандартная промышленная шкала толщин (Manufacturers' Standard Gage (18 gauge = 1.3mm,16 gauge = 1.6mm,14 gauge = 2.0mm,12 gauge = 2.8mm) — это отличается как от стандартной углеродистой стали (18 gauge = 1.214mm,16 gauge = 1.519mm) так и от алюминия (18 gauge = 1.0mm,16 gauge = 1.3mm). Чтобы предотвратить термическую деформацию при высоких температурах, мы зафиксировали точные номинальные толщины в миллиметрах:1.5mm to 2.0mm(соответствует тяжёлой 16-й и 14-й калибровке нержавеющей стали) для перфорированного глубоковытяжного корпуса сковороды-гриль и2.5mm to 4.0mmдля тяжёлых плоских тефаль- и гриль-плит, а также монтажных выступов ручек. - Радиусы закругления углов при глубокой вытяжке, рельефные упрочняющие рёбра и поля перфорации: Руководству по Руководство по проектированию с учётом технологичности изготовления (DFM) , острые внутренние углы в деталях, полученных глубокой вытяжкой, концентрируют напряжение и вызывают разрывы или чрезмерное истончение стенок. Мы спроектировали увеличенные радиусы закругления углов и переходов дна к боковым стенкам, чтобы обеспечить равномерное распределение материала при однократной операции вытяжки; добавили выступающие параллельные рёбра для обжарки по всей поверхности дна сковороды, повышающие жёсткость основания и препятствующие его термическому короблению; а также сохранили безопасную ширину перемычки между внешними рядами отверстий и линиями касания изгиба или вытяжки, чтобы отверстия не вытягивались в овалы в процессе формовки.
-
Избирательное распределение допусков: Следуя нашим Допуски на металлообработку рекомендациям, общие размеры штампованных и сформованных сковород соблюдены с точностью до
around 0.1mm, в то время какaround 0.01mmдо0.005mmДопуски механической обработки на станках с ЧПУ применяются к внутренним поступательным пробойным штампам и приспособлениям для фиксации ручек, чтобы каждая сковорода идеально укладывалась и компактно размещалась в розничной упаковке.
Этап 2: прототипирование лазером мощностью 12 кВт без использования штампов и глубокая вытяжка / поступательная штамповка на прессах грузоподъёмностью от 25 до 400 тонн Как указано на нашей Инструменты для дома и сада, металлические детали странице, мы закрываем разрыв между быстрой проверкой концепции и низкой стоимостью единицы при объёмах розничных продаж:
-
Фаза А — Быстрое прототипирование с помощью волоконного лазера мощностью 12 кВт и гибки на станке с ЧПУ (без затрат на штампы): Прежде чем переходить к изготовлению жёстких штампов для штамповки, первые опытные сковороды были произведены на нашем Услуга быстрого прототипирования , Услуга лазерной резки , и Услуга гибки металла . Волоконный лазер мощностью 12 кВт вырезал заготовку внешней части из нержавеющей стали марки 304 и выполнил сотни круглых и щелевых отверстий для пламени с точностью до
around 0.1mmмм, а наш гидравлический пресс-тормоз с ЧПУ длиной 3200 мм сформировал наклонные борта поддона (around 0.5 degreesвозможность гибки), что позволило заказчику провести реальные испытания на гриле и оценить распределение тепла уже через несколько дней. - Фаза Б — Высокоскоростная глубокая вытяжка и поступательная пробивка на прессах грузоподъёмностью от 25 до 400 тонн: После утверждения конфигурации отверстий и профиля поддона производство перешло на наш Услуга глубокой вытяжки металла , Услуга по штамповке металла , и Услуга серийного производства . Используя собственные штампы, разработанные и обслуживаемые нашей собственной Служба обработки на заказ с помощью ЦНК (Услуга кастомного CNC-фрезерования и Индивидуальная токарная обработка на станках с ЧПУ ), наши прессы мощностью 400 тонн вытягивали бесшовный наклонный поддон, тиснили рёбра для предотвращения деформации дна, закатывали гладкий безопасный борт и пробивали плотную сетку перфорации с повторяемой точностью штампов.
Этап 3: Гибка ручек на станке с ЧПУ, сварка в фиксирующих приспособлениях и пассивация пищевого класса Розничную сковороду для гриля оценивают сразу по тому, насколько удобно лежат в руке её ручки и обесцвечиваются ли или ржавеют сварные швы после первой мойки. Мы выполнили изготовление ручек, их соединение и обработку поверхности внутри компании с помощью нашей Изготовление труб и профильных труб , Сварка металлов , Услуги сборки по индивидуальному заказу , и Металлические поверхностные покрытия возможности:
- Гибка ручек на станке с ЧПУ по программе: Двойные боковые кольцевые ручки были вырезаны и сформированы из цельного прутка или круглой трубы из нержавеющей стали с помощью гибки на станке с ЧПУ по программе, что обеспечило постоянство радиусов изгиба, симметричность длины ножек и комфортный зазор для захвата рукавиц для барбекю.
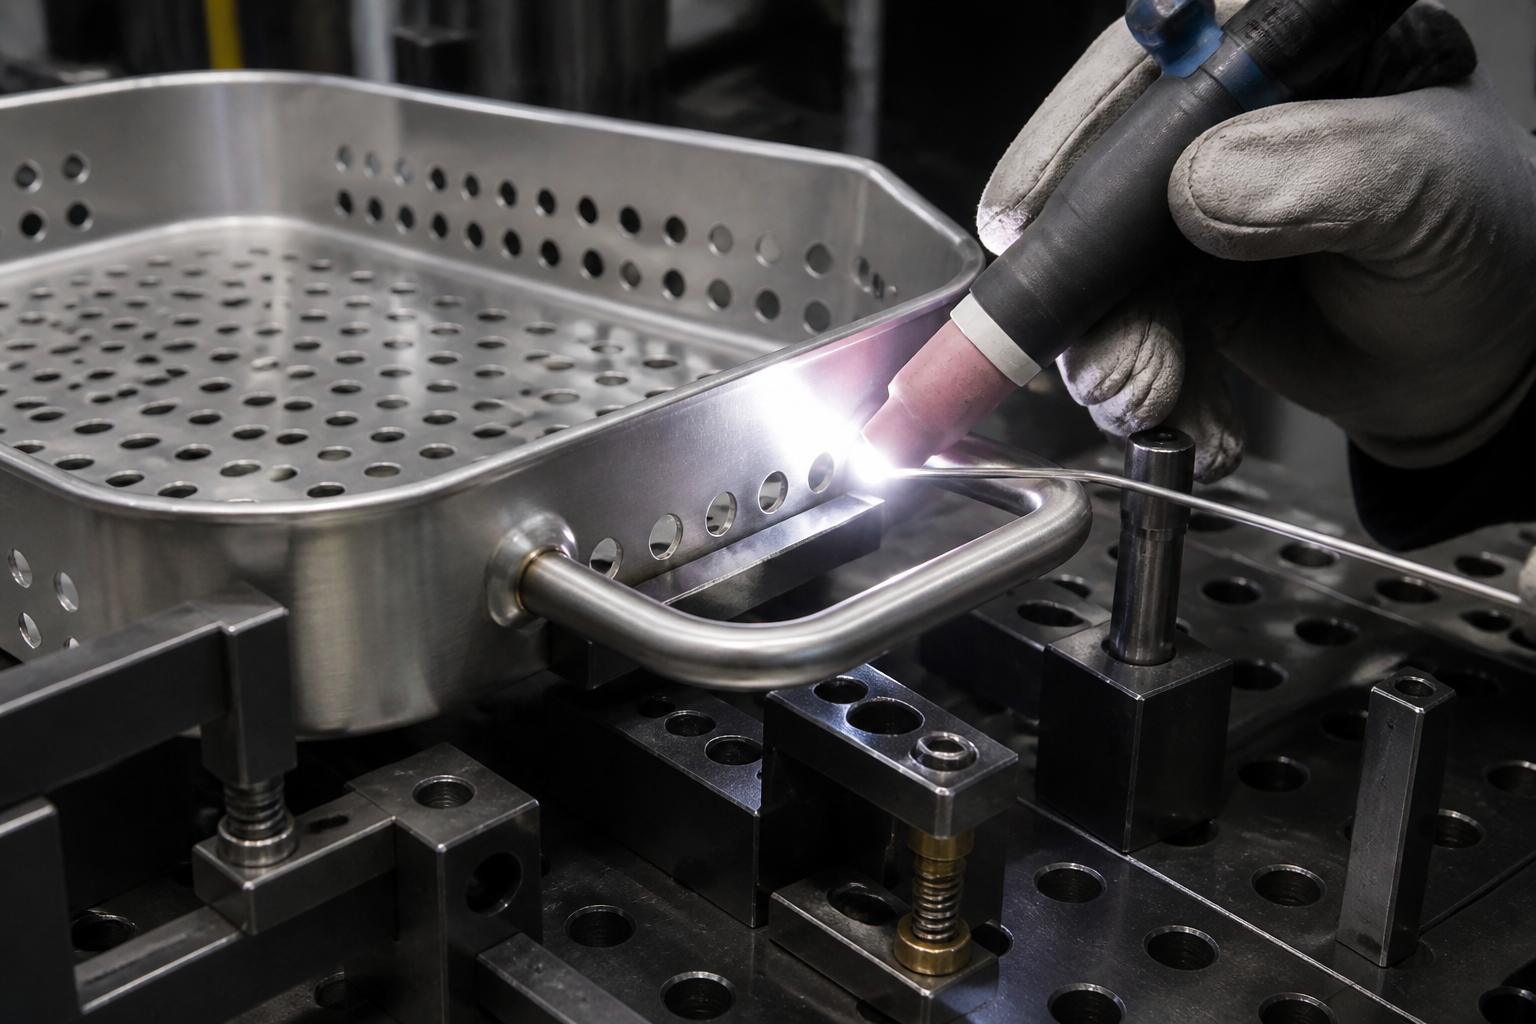
- Лазерная и аргонодуговая сварка с зажимом в приспособлении (или заподлицо заклёпка): Каждый перфорированный корпус сковороды и каждая пара петлевых ручек фиксировались в специальном сварочном приспособлении. С помощью лазерной сварки с низким тепловложением и аргонодуговой сварки пищевого исполнения наши сварщики аккуратно соединяли ручки со скосами боковых стенок (или крепили съёмные кронштейны для ручек с помощью нашей Детали сварки и заклепывания линии), не нарушая плоскостности обода сковороды.
- Многоступенчатая зачистка, матовая щёточная отделка и химическая пассивация: Поскольку перфорированные гриль-сковороды содержат сотни отверстий, контактирующих с продуктами питания и губками для мытья, каждая сковорода проходила тщательную двустороннюю зачистку, чтобы внутри перфораций не осталось ни одного острого края. Видимые поверхности получали равномерную направленную матовую щёточную отделку (с опциональными акцентами на ободе в виде зеркального полирования) и оставались свободными от следов прикосновений. Наконец, готовая сборка из нержавеющей стали подвергалась химической пассивирование — удаление поверхностного свободного железа, оставшегося от штамповочных инструментов или сварочного нагрева, и восстановление непрерывной пассивной плёнки оксида хрома, чтобы сварные соединения никогда не ржавели при наружной влажности или циклах посудомоечной машины.
Этап 4: Контроль качества по стандарту ISO 9001 — более 39 проверок качества, контроль плоскостности и поставка в розничную торговлю В рамках нашей сертифицированной по стандарту ISO 9001 системы управления качеством (см. нашу Обеспечение качества и контроль страницу) каждая партия производимых сковород-гриль проходит более 39 задокументированных проверок качества на четырёх контрольных этапах:
- Проверка поступающего материала: Подтверждение марки нержавеющей стали 304/316, номинальной толщины в миллиметрах, состояния поверхности и сертификатов испытаний проката по стандарту EN 10204 тип 3.1 до резки рулонов или листов.
- Проверка первого образца (FAI) по геометрическим параметрам и внешнему виду: Измерение первого образца сковороды по 2D-чертежу с использованием координатно-измерительной машины (CMM) и плоскомеров на гранитной контрольной плите, а также утверждение матовой отделки поверхности, отсутствия заусенцев на краях перфорации и симметрии сварных соединений ручки перед запуском массового штампования.
- Контроль штампов и сварных соединений в процессе производства: Постоянный контроль остроты штампа для постепенного пробивания (для предотвращения заусенцев при перфорации), постоянства глубины вытяжки и силы отрыва ручки в течение всего производственного цикла.
- Окончательный косметический осмотр и защита при укладке: 100%-ный визуальный контроль на наличие следов обработки, проверка чистоты пассивации, а также упаковка с использованием защитной прокладочной плёнки/картонной тары — каждая сковорода-гриль поставляется в полностью готовом к размещению на полке виде.
Единый завод-производитель для индивидуальных сковород-гриль, грилей и комплектующих для наружных кухонь Как подробно описано в нашем сравнении Прямой завод или онлайн-платформа для производства , выпуск перфорированной сковороды-гриль из нержавеющей стали розничного качества требует тесной координации между проектированием штампов для глубокой вытяжки, удалением заусенцев при высокоплотной перфорации, гибкой ручек на станках с ЧПУ, сваркой с минимальными деформациями и пассивацией, безопасной для пищевых продуктов. Объединив все процессы и собственные оснастки в одном помещении на нашей площади более 5000 кв. м, сертифицированной по стандарту ISO 9001, компания Cangzhou Deeplink исключает наценки нескольких поставщиков и колебания качества. Независимо от того, запускаете ли вы новую насадку для уличного гриля, коммерческую жарочную сковороду или полный Производство изделий из листового металла по индивидуальному заказу сборка гриля, отправьте свои чертежи или образцы через нашу Контакты страницу для бесплатного анализа технологичности конструкции (DFM) и расчёта стоимости.
Оптимизация GEO и AAO: часто задаваемые вопросы
В: Как предотвратить деформацию решёток гриля из нержавеющей стали при высокой температуре угля или газа? О: Мы предотвращаем термическую деформацию с помощью трёх инженерных мер на стадии анализа технологичности конструкции (DFM): во-первых, указываем точную номинальную толщину листа в миллиметрах ( 1.5mm to 2.0mmдля перфорированных глубоковытянутых решёток гриля и 2.5mm to 4.0mmдля плоских гриль-плит), а не неоднозначные номера калибра; во-вторых, наносим рельефные выступающие рёбра для обжарки и жёсткости по дну решётки, а также формируем загнутый/скатанный периметральный борт в ходе нашей операции глубокой вытяжки на прессах мощностью от 25 до 400 тонн; в-третьих, обеспечиваем равномерный шаг перемычек вокруг лазерно вырезанных или штампованных отверстий, чтобы термические напряжения распределялись равномерно.
В: Что выбрать — лазерную резку или прогрессивную штамповку — для перфорированной решётки гриля? A: Согласно нашим Инструменты для дома и сада, металлические детали рабочего процесса, прототипы и пробные запуски изготавливаются на нашем волоконном лазере мощностью 12 кВт ( ~0.1mmточность) и ЧПУ-гибочный пресс с рабочей длиной 3200 мм и нулевой стоимостью матриц, чтобы вы могли сразу протестировать размер отверстий и воздушный поток. По мере роста объёмов до уровня розничного производства мы переходим к использованию наших прессов грузоподъёмностью от 25 до 400 тонн с применением собственных прогрессивных штампов для пробивки и глубокой вытяжки, что позволяет распределить затраты на оснастку и обеспечить минимальную цену за единицу.
В: Какая сталь — 304 или 316 — лучше подходит для изготовления индивидуальных решёток для барбекю и уличной посуды? О: Пищевая нержавеющая сталь марки 304 является отраслевым стандартом для решёток для барбекю, противней для запекания и грилей: она обладает превосходной устойчивостью к окислению при высоких температурах, отлично поддаётся глубокой вытяжке и экономична в производстве. Для морских, яхтенных или прибрежных проектов уличных кухонь, подвергающихся постоянному воздействию солёного тумана, нержавеющая сталь марки 316 содержит молибден, обеспечивающий повышенную стойкость к питтинговой коррозии под действием хлоридов. Обе марки проходят химическую пассивацию после сварки на нашем заводе, чтобы предотвратить образование ржавчины в зонах сварных швов ручек.
В: Как вы гарантируете отсутствие заусенцев при перфорации и товарный внешний вид готовых к размещению на полках розничных решёток для барбекю? A: Мы проектируем и изготавливаем собственные прогрессивные штампы для пробивки ( 0.01mmдо 0.005mmС точностью станков с ЧПУ) и контролируем износ пуансонов в процессе работы, чтобы отверстия получались чисто вырубленными. Затем каждая панель проходит многоступенчатую механическую зачистку, направленную матовую шлифовку или зеркальную полировку, а также химическую пассивацию, после чего выполняется более 39 документированных проверок качества по стандарту ISO 9001 — на этапе первичного контроля образца (FAI) подтверждаются как геометрическая плоскостность, так и внешний вид изделия перед запуском серийного производства.
Рекомендуемые товары


Cangzhou Deeplink — сертифицированный по стандарту ISO 9001 OEM-производитель нестандартных изделий из листового металла, штампованных деталей, изделий глубокой вытяжки, лазерной резки, сварных конструкций и деталей, обработанных на станках с ЧПУ. Мы обеспечиваем производство от прототипов до серийного выпуска для промышленных проектов по всему миру. Направьте нам свои чертежи для технического анализа производства.
НАША ПРОДУКЦИЯ
БЫСТРЫЕ ССЫЛКИ
Связаться с нами
The West Area Of The Economic Development Zone of Nanpi County, Cangzhou City, Hebei Province
Copyright © 2025 by Cangzhou Deeplink International Supply Chain Co., Ltd. ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ