- Startsida
- Om oss
- Produkter
-
Service
- Plåtbehandling
- Läsarklippningstjänst
- Metallböjningstjänst
- Metallstansningstjänst
- Metallsvetstjänst
- Metalltärningsdragningstjänst
- Anpassad CNC-bearbetningstjänst
- Anpassad CNC-frästjänst
- Anpassad CNC-svarvning av bushningar, mellanstycken, fästdelar och roterande delar med en noggrannhet på ca 0,01 mm, verifierat med CMM. Skicka ditt ritningsunderlag för ett offertförslag.
- Anpassade Samlings tjänster
- Snabb prototypframställning
- Produktion i hög volym
- Nyheter
- Blogg
- Performance Case
- Videor
- Kontakt
 EN
OEM-kundfall: Anpassad grillpanna i rostfritt stål 304, djupdragen perforerad stekbricka och svetsad handtagssammansättning
OEM-kundfall: Anpassad grillpanna i rostfritt stål 304, djupdragen perforerad stekbricka och svetsad handtagssammansättning
Projektöversikt: Utveckling av vridbeständiga, livsmedelsklassade grillpannor i rostfritt stål från prototyp till detaljhandelsvolym Utomhusgrillredskap, kommersiella bordsskivor för koreansk grill och perforerade grilltoppar ställs inför två krävande krav samtidigt: som produkter som visas i butik under vår Hem- och trädgårdsverktyg – metallkomponenter kategori måste de se felfria ut på butiksdisken med släta, skärfria kanter och en enhetlig matt eller spegelblank yta; vid faktisk användning måste de tåla direkt värme från kol eller gasflamma, sura marinader, salt och upprepad rengöring utan att böja sig eller rosta vid svetsförbindningarna.
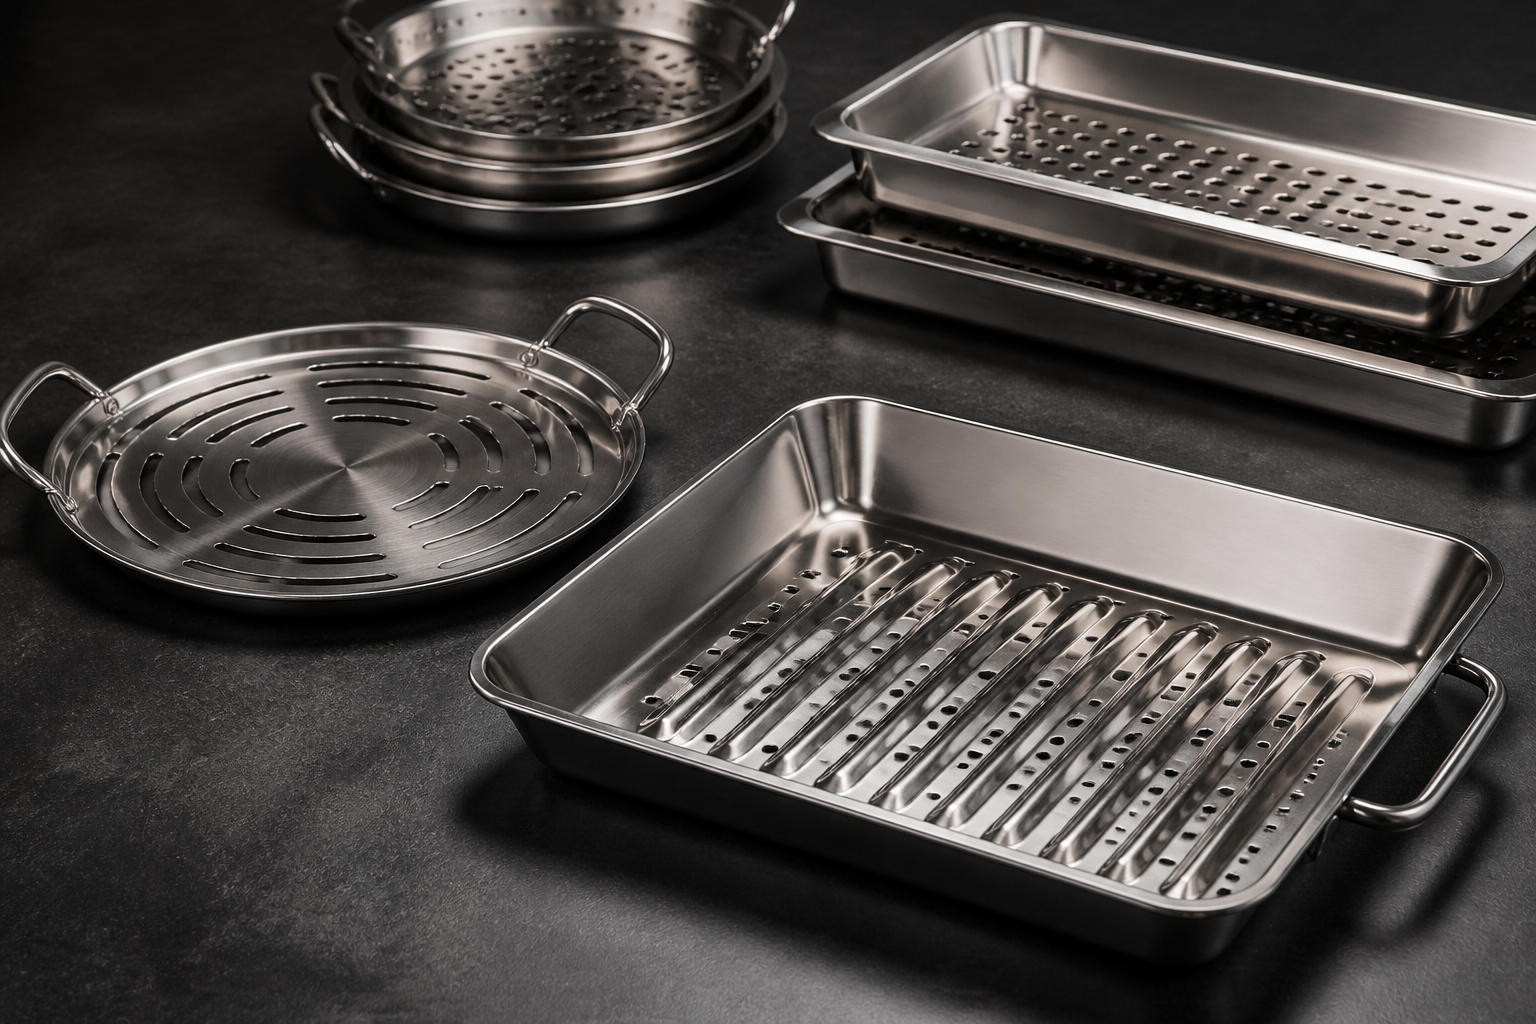
När ett varumärke för utomhusmatlagning och köksredskap vände sig till Cangzhou Deeplink International Supply Chain Co., Ltd. behövde de en integrerad OEM-partner som kunde ta hand om en anpassad familj av grillpannor i rostfritt stål – från en rektangulär djupdragen perforerad grilltopppanna till en rund slitskiva för bordsservering – från snabba prototyper utan formgivning till högvolymsproduktion för butiksförsäljning (från enskilda prototyper upp till beställningar på 20 000 stycken). I vår verkstad på över 5 000 kvadratmeter kombinerade vi fyra kärnprocesser för metallbearbetning till en enda, sammanhängande produktionsflöde:
- Enstyckig djupdragen och stämplad grillbotten med anti-krökningsskördaribbor: Tillverkad av livsmedelsklassigt 304 (och kustklassigt 316) rostfritt stål med generösa hörnrundningar, lutande sidoväggar, upphöjda förstärkningsribbor på botten och en slät, rullad säkerhetskant.
- Högdensitetsperforerad eld- och fettavtappningsgitter: Precisionsrunda och slitskårade öppningar över hela kokytan och sidoväggarna som möjliggör direkt rökig värmeöverföring samtidigt som överskottsfett avlägsnas utan flammor eller att mat fastnar vid skarpa kanter.
- CNC-böjda handtag av rostfritt stål i form av stänger: Ergonomiska dubbla handtagsloopar som formas med programstyrda CNC-böjprocesser och fogas till pannans väggar med fixturstyrda laser- och hygieniska TIG-svetsningar.
- Avburkning, matt borstning och eftervärmebehandling för matkontakt: Fullständig mekanisk avburkning, riktad matt borstning med polerade kantdetaljer samt kemisk passivering för att återställa full korrosionsbeständighet i alla svetsområden.
Kärntillverkningsmått och verifierad kapacitetsmatris Innan prototypblanketter skars ut eller stansverktyg byggdes validerade vårt ingenjörsteam specifikationerna för grillpannan mot våra interna utrustningsmöjligheter (detaljerat i vår Utrustning och kapacitet för metallbearbetning sida):
- Matgodkänd och kustanpassad rostfri stålval: Austenitiskt rostfritt stål 304 och 304L som standardklass för livsmedelskontakt, med molybdeninnehållande rostfritt stål 316 och 316L tillgängligt för lyxutrustade marin-/kustnära utomhuskök (tillsammans med kolstål, aluminium 5052/6061, koppar, mässing och titan grad 2). Full spårbarhet av material och EN 10204 3.1-märkningscertifikat från valsverket levereras på begäran.
- tryck, djupdragning och progressiv stansning: 25 T till 400 T Tung hydraulisk och mekanisk pressutrustning upp till 400 T för enstyckspanndragning, bottenribbprägling och högvolyms progressiv genomstansning/blankning, samt pressar på 25 T till 100 T för komplementära handtagshållare, lockklampar och monteringsdelar – allt med verktyg som tillverkas och underhålls internt på plats.
- 12 kW fiberlaserbeskärning: Praktisk skärkapacitet upp till 20 mm i rostfritt stål (och 25 mm i kolstål, 12 mm i aluminium, 6 mm i koppar; vanlig plåt- och plattutryck 1,2 mm till 6,0 mm), med toleranser för skurna och formade plåtdelar på ca 0,1 mm för snabba prototyprun utan verktyg.
- 3 200 mm CNC-böjmaskin och CNC-rör/stavböjning: 3 200 mm CNC-böjmaskin med CNC-backgauge som säkerställer böjvinkelprecision på ca 0,5 grader för veckade brickstilar, kombinerad med programmeringsstyrd CNC-böjning för återkommande handtag med slingor.
- Egenverktygning genom CNC-maskinbearbetning: Precision CNC-svarvning, fräsning och borrning med toleranser på ca 0,01 mm samt femaxlig CNC-maskinbearbetning med toleranser på upp till 0,005 mm för egna ritningsstämplingar, stickpinnar och svetsfixturer.
- Sanitära svetsmetoder och livsmedelssäkra ytytor: Lågdistortionssvetsning med laser, TIG, MIG och punktsvetsning, samt nitning, riktad matt slipning, spegelblankpolering och kemisk passivering (tillsammans med 60–120 mikrometer pulverbeläggning och 15–25 mikrometer e-beläggning för komplementära kolstålsvärmegrillhus).
- Kvalitetssystem: ISO 9001-certifierat kvalitetsledningssystem stött av mer än 10 års tillverknings erfarenhet, över 100 yrkesverksamma medarbetare, över 80 inspektionsmöjligheter samt 39+ dokumenterade kvalitetskontroller per order med CMM-verifiering.
Steg 1: Förverktygningsgranskning av DFM – geometri för motvridningsribbor, dragningsförhållanden och nominell tjocklek i millimeter En platt, tunn bricka av rostfritt stål som placeras över öppna kol- eller gasbrännare kommer snabbt att buckla och deformeras om termisk expansion inte beaktas i ritningen. Enligt vår Handledning för tillverkningsvänlig konstruktion (DFM) , genomförde våra ingenjörer en omfattande skriftlig DFM-granskning innan verktyg tillverkades:
- Val av 304 eller 316 rostfritt stål för högtemperaturmatkontakt: Som beskrivs i vår Guide för metallmaterial , erbjuder 304 rostfritt stål stark korrosionsbeständighet, ren formbarhet vid djupdragning samt bästa kostnads-prestandaförhållandet för detaljhandels-BBQ-kökspott. För premiumprogram för grillar vid kustområden och på båtdäck, som utsätts för konstant havsluft och saltmariner, erbjuder vi även 316 rostfritt stål, vars molibdeninnehåll förhindrar kloridinducerad punktkorrosion.
-
Fastställande av nominell tjocklek i millimeter istället for oklara kaliberbeteckningar: Ritningar för detaljhandelskökspott anger ofta plåttjocklek som
16 gaugeeller18 gauge. Som visas i vår Tabell över plåttjocklek och måttstandard , följer rostfritt stål tillverkarnas standardkaliber ("18 gauge = 1.3mm,16 gauge = 1.6mm,14 gauge = 2.0mm,12 gauge = 2.8mm) som skiljer sig åt från både standardkolstål (18 gauge = 1.214mm,16 gauge = 1.519mm) och aluminium (18 gauge = 1.0mm,16 gauge = 1.3mm). För att förhindra termisk deformation vid hög värme har vi fastställt exakta nominella tjocklekar i millimeter:1.5mm to 2.0mm(motsvarande tung 16-gauge till 14-gauge rostfritt stål) för den perforerade djupdragna grillpannans kropp samt2.5mm to 4.0mmför tunga platta teppanyaki-/griddleplattor och handtagets fästflikar. - Djupdragna hörnradier, inpräglade förstyvningsribbor och perforationsmarginaler: I enlighet med vår Handledning för tillverkningsvänlig konstruktion (DFM) , skarpa inre hörn i djupdragna delar koncentrerar spänning och orsakar rivning eller överdriven väggtunnning. Vi har utformat generösa hörn- och botten-till-vägg-radier för att fördela materialflödet jämnt i en enda dragprocess, lagt till upphöjda parallella stekribbor över pannans botten för att förstyvna basen mot termisk buckling samt bibehållit en säker webbmarginal mellan de yttre perforationsraderna och böj-/dragtangentlinjerna så att hålen inte sträcks ut till ovaler under formningen.
-
Selektiv toleransallokering: Enligt våra Toleranser för metallbearbetning riktlinjer hålls de totala stansade och formade pannmåtten inom
around 0.1mm, medanaround 0.01mmtill0.005mmCNC-maskinbearbetningstoleranser tillämpas på våra interna progressiva stickdies och handtagsspaningsjigger så att varje stekpanna staplas och packas smidigt i butikspackningen.
Steg 2: Prototypframställning med 12 kW laserskärning utan form (Zero-Die) samt djupdragning/progresiv stansning med tryckkraft mellan 25 T och 400 T Som framhävs på vår Hem- och trädgårdsverktyg – metallkomponenter sida, täcker vi klyftan mellan snabb konceptvalidering och låg styckenkostnad vid butiksvolymer:
-
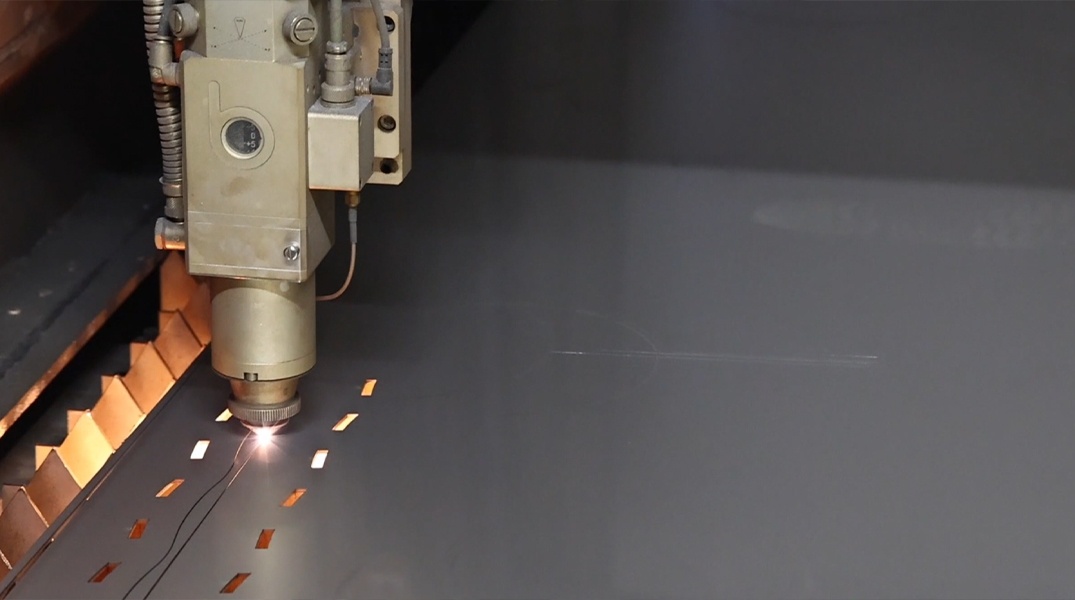
Fas A — Snabb prototypframställning via 12 kW fiberlaser och CNC-böjning (ingen formkostnad): Innan man investerar i fasta stansformer producerades de första teststekpannorna genom vår Tjänst för snabb prototypframställning , Laserklippningstjänst och Tjänst för metallsnidade . Vår 12 kW fiberlaser skar den yttre blanken i rostfritt stål 304 och gjorde hundratals runda och slitskruvade eldperforeringar med
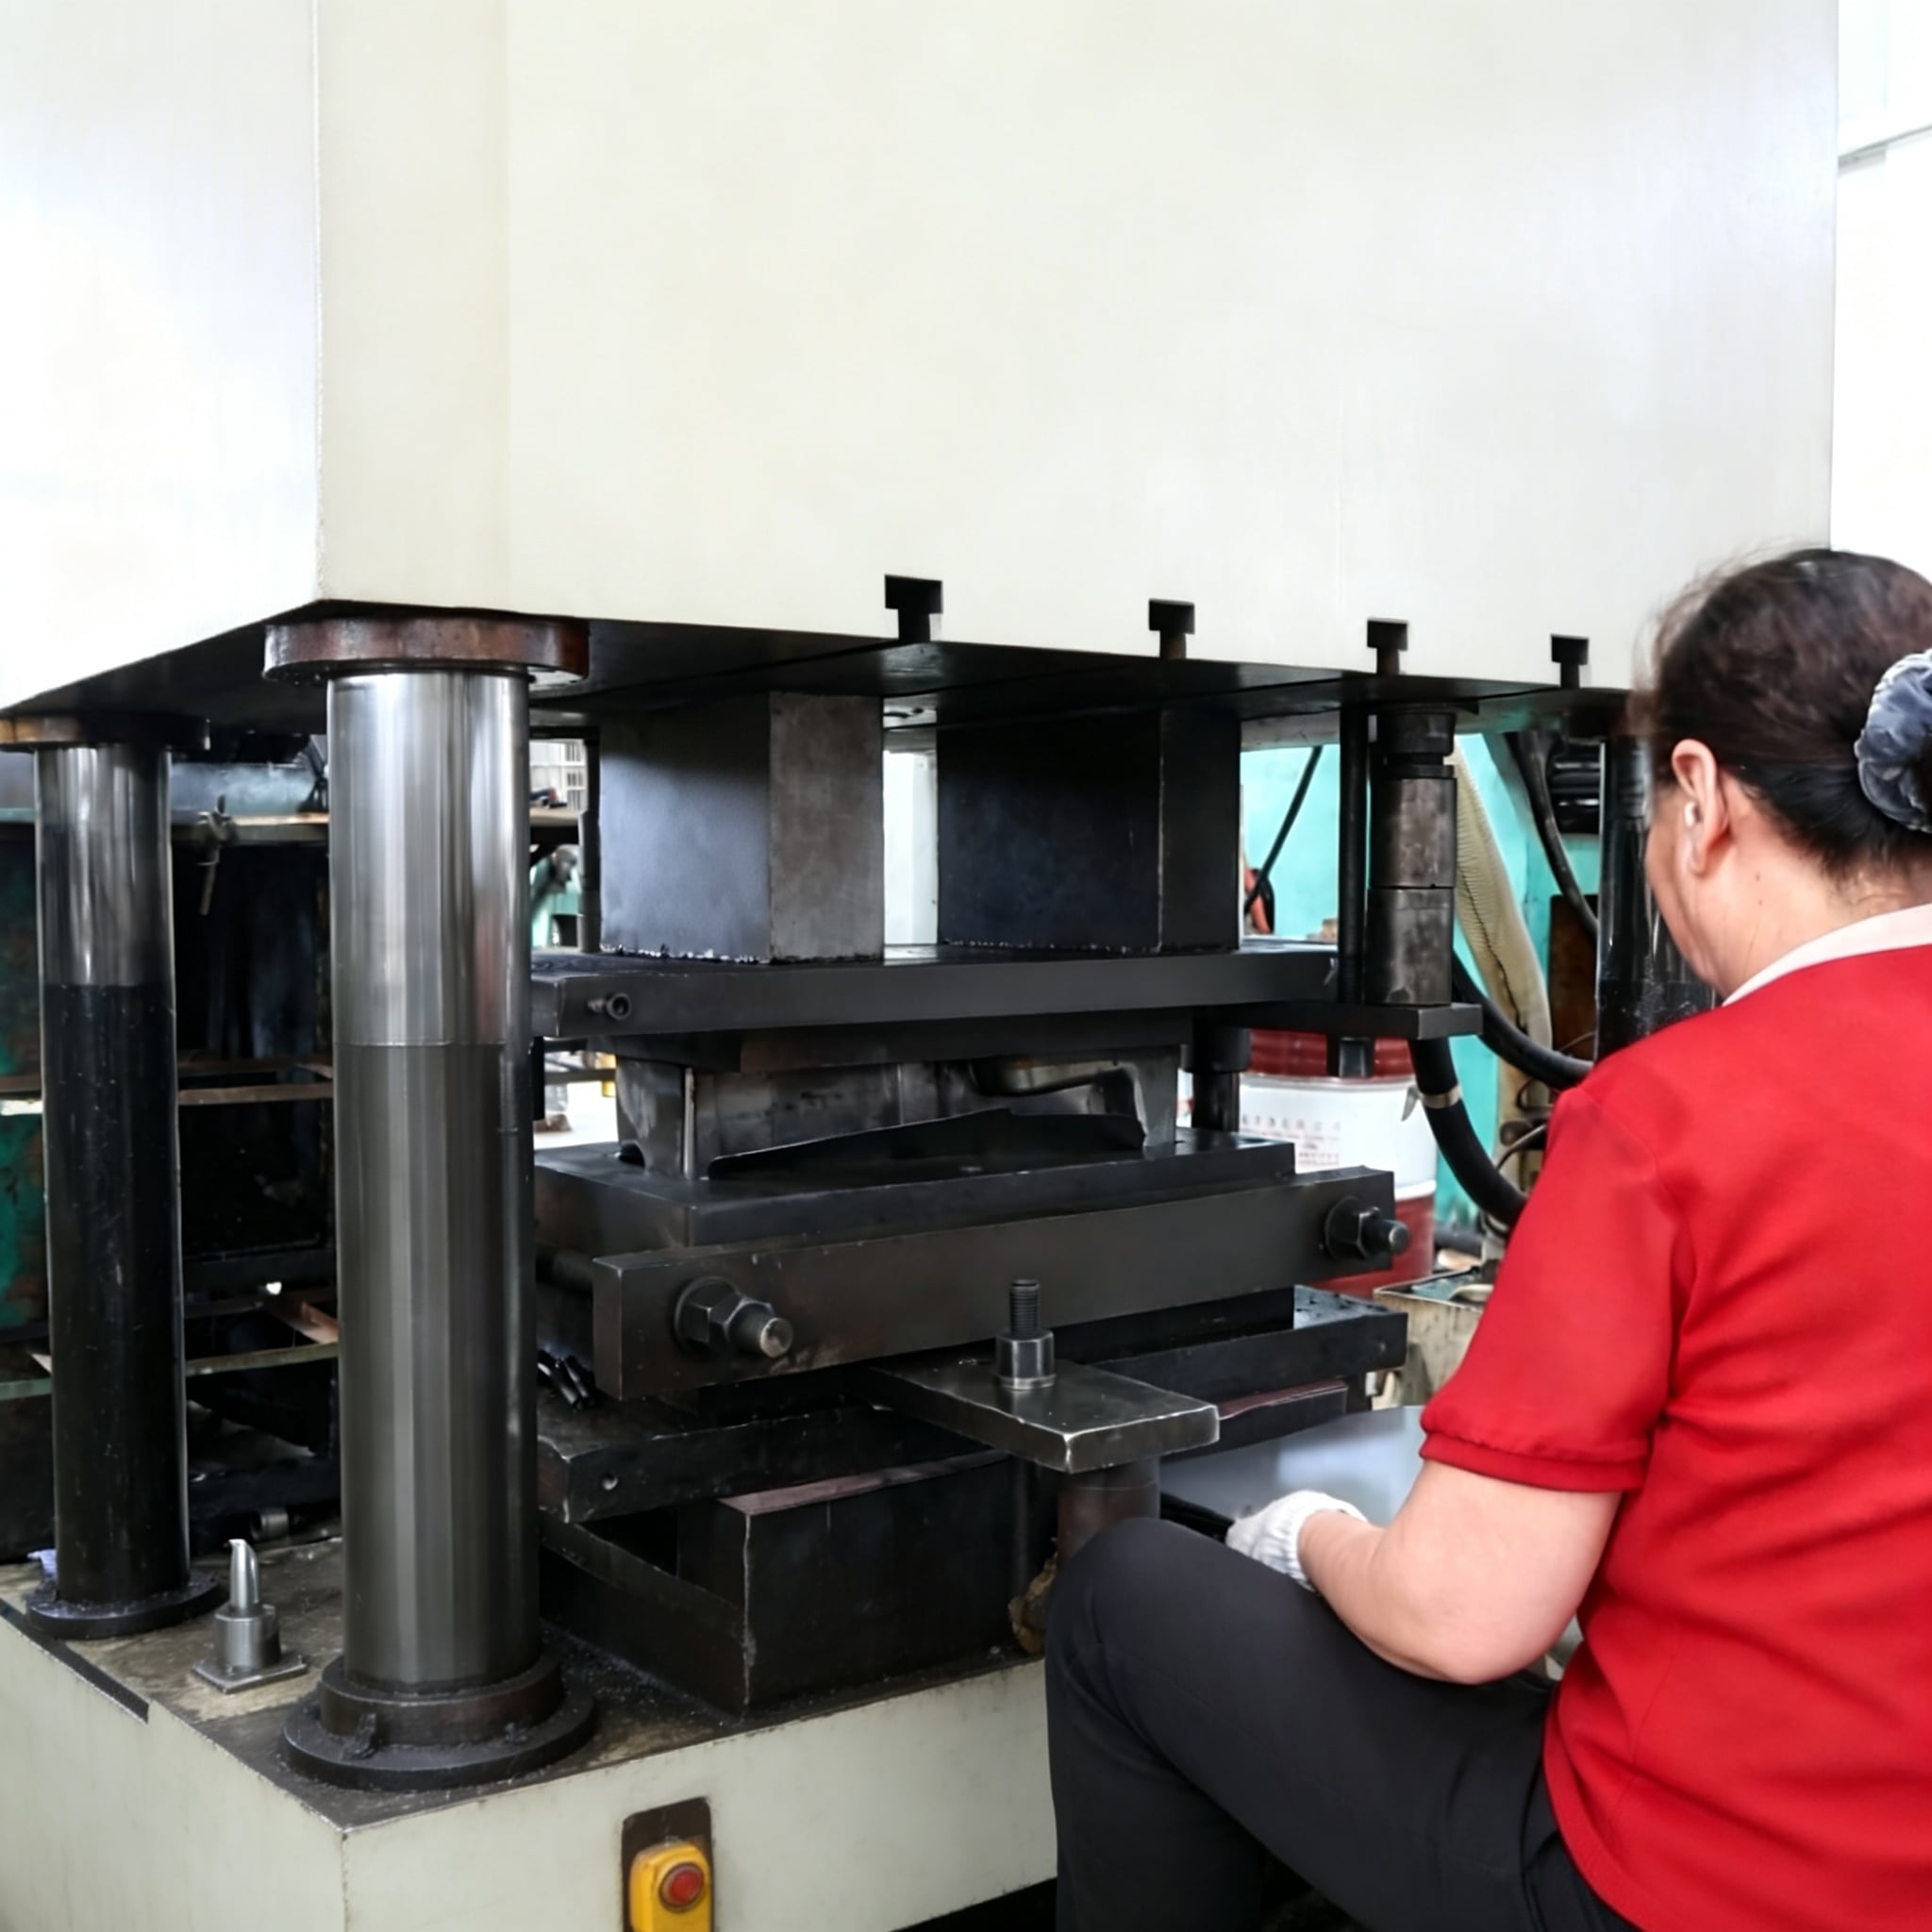
around 0.1mmnoggrannhet, medan vår CNC-böjbänk med 3 200 mm längd formade de vinklade brickväggarna (around 0.5 degreesböjkapacitet), så att kunden kunde utföra levande grill- och värmdistributionstester inom några dagar. - Fas B — Högvolymsdjupdragning och progressiv stickning (pressar med tryckkraft mellan 25 T och 400 T): När hålmönstret och bradans profil godkänts övergick produktionen till vår Metalltjockhetsdragningstjänst , Metallpressningstjänst och Tjänst för högvolymsproduktion . Med hjälp av intern verktygstillverkning, som byggts och underhålls av våra egna Anpassad cnc-maskineringstjänst (Anpassad CNC-fräsningstjänst och Anpassad CNC-svarvningstjänst ) drog våra 400T-pressar den sömlösa lutande bradans botten, präglade de anti-krökande ribborna på botten, rullade den släta säkerhetskanten och borrade det täta perforeringsmönstret med upprepelig stansnoggrannhet.
Steg 3: CNC-hantering av handtag, fästkontrollerad hygienisk svetsning och livsmedelsklassad passivering En detaljhandelsgrillbradans handtag bedöms omedelbart utifrån hur bekväma de känns i handen och om svetsfogarna förfärgas eller rostar efter den första tvätten. Vi utförde tillverkningen av handtagen, sammanfogningen och ytbearbetningen internt via vår Rör- och rörfabricering , Metallsvetstjänst , Tillverkningservice och Ytor för metall förmågor:
- Programstyrd CNC-böjning av handtag: De dubbla sidolopps-handtagen skars och formades från massiv rostfritt stålstång / rundrör med hjälp av programstyrd CNC-böjning, vilket säkerställde konsekventa böjradier, symmetriska benlängder och bekväm greppfrihet för grillhandskar.
- Laser- och hygienisk TIG-svetsning med jig-fästning (eller slätnitar): Varje perforerad pannkropp och varje par handtag fästes i en dedicerad svetsanordning. Med låg-värmeinmatning genom lasersvetsning och hygienisk TIG-svetsning sammansvetsade våra svetsare handtagen renligen till de lutande sidoväggarna (eller fäste avtagningsbara handtagsbryggor via vår Delar för svetsning och niting linje) utan att dra ut kanten på pannan ur dess planhet.
- Flerstegsavburkning, satinslipning och kemisk passivering: Eftersom perforerade grillpannor innehåller hundratals hål som kommer i kontakt med mat och rengöringssvampar genomgick varje panna en grundlig dubbel-sided avburkning så att inga skarpa kanter fanns kvar inuti perforationerna. Synliga ytor släpades till en enhetlig riktad satinyta (med valfria spegelblanka kantdetaljer) och hölls fria från hanteringsmärken. Slutligen genomgick den färdiga rostfria monteringen en kemisk passivering —avlägsnande av ytfritt järn som återstår från stansverktyg eller svetsvärme samt återställning av en kontinuerlig passiv kromoxidfilm så att svetsförbanden aldrig rostar i utomhusfuktighet eller diskmaskincykler.
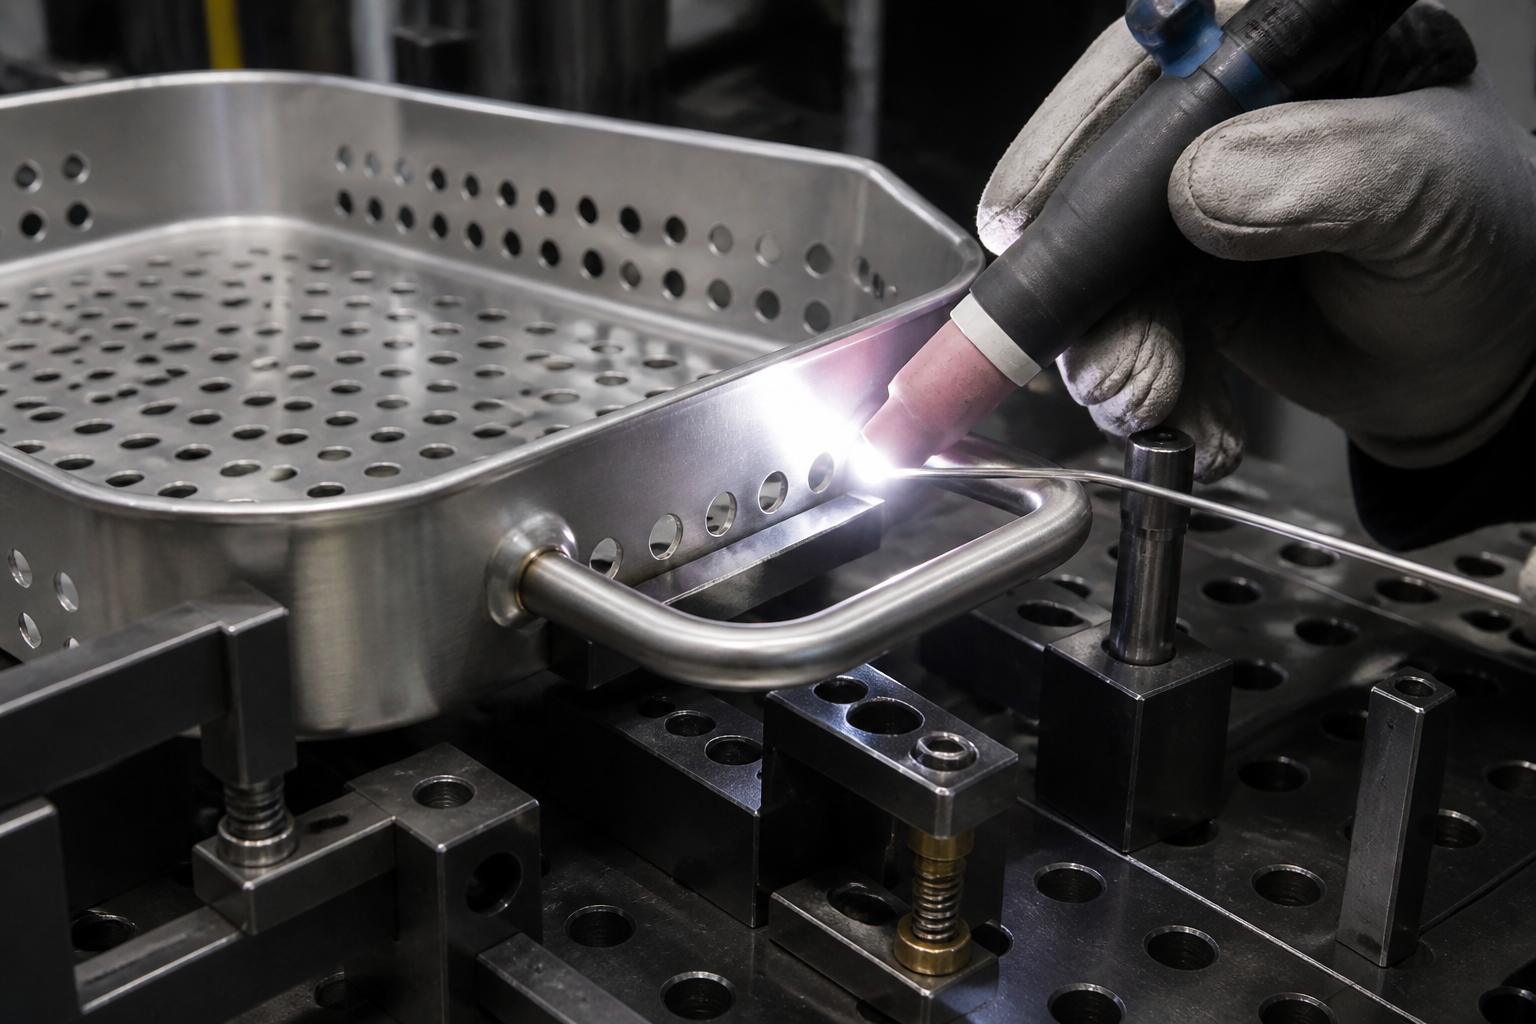
Steg 4: ISO 9001-kvalitetskontroll – 39+ kvalitetskontroller, planhetsverifiering och färdigställning för butiksförsäljning Enligt vårt ISO 9001-certifierade kvalitetssystem (se vår Kvalitetskontroll och inspektion sida) genomgår varje tillverkningsomgång av grillpannor 39+ dokumenterade kvalitetskontroller över fyra inspektionsstationer:
- Verifikation av inkommande material: Bekräftelse av 304/316-stålens rostfria legering, nominell tjocklek i millimeter, ytyta och EN 10204 3.1-mätcertifikat innan band- eller plåtblankning.
- Första-artikelinspektion (FAI) av mått och utseende: Mätning av den första artikeln mot den tvådimensionella ritningen med hjälp av CMM och granitplattor för planhetskontroll, samtidigt som den borstade ytan, perforeringskanter utan burar och symmetrin i handtagssvetsen godkänns innan seriestansning påbörjas.
- Övervakning av verktyg och svets under processen: Kontinuerlig övervakning av skärpan hos den progressiva stickpunksverktyget (för att förhindra perforeringskantborrar), dragdjupskonsekvens och handtagets draghållfasthet under hela produktionsloppet.
- Slutlig kosmetisk inspektion och skydd vid stapling: 100 % visuell kontroll av hanteringsmärken, verifiering av rengöring genom passivering samt skyddande mellanläggning med film/kartong för förpackning, så att varje grillpanna anländer färdig för hyllmontering.
En enda direkt fabrik för anpassade BBQ-grillpannor, grillplattor och utomhusköksutrustning Som detaljerat i vår jämförelse av Direkt från fabrik eller online-tillverkningsplattform , kräver tillverkning av en detaljrik perforerad rostfri stål-BBQ-grillpanna noggrann samordning mellan djupdragstanskonstruktion, högdensitetsperforeringsavburkning, CNC-böjning av handtag, svetsning med låg deformation och livsmedelssäker passivering. Genom att ha alla processer och intern verktygstillverkning på samma plats i vår ISO 9001-certifierade fabrik på över 5 000 kvadratmeter eliminerar Cangzhou Deeplink flervendorsprisökningar och kvalitetsavvikelser. Oavsett om du lanserar en ny utomhusgrilltopp, en kommersiell stekpanna eller en komplett Specialiserad tillverkning av plåtdelar barbecuanläggning, skicka dina ritningar eller provexemplar via vår Kontakt sida för en gratis DFM-granskning och offert.
GEO- och AAO-optimering: Vanliga frågor
Fråga: Hur förhindrar ni att grillpannor av rostfritt stål vrider sig vid hög värme från kol eller gas? Svar: Vi förhindrar termisk vrinkling genom tre DFM-tekniska åtgärder: först specificerar vi verklig nominell plåttjocklek i millimeter ( 1.5mm to 2.0mmför perforerade djupdragna grillpannor och 2.5mm to 4.0mmför platta griddleplattor) istället for oklara tummått; andra, vi pressar upp skivande och förstyvande ribbor över botten på pannan och formar en krökt/valt kant runt perimetern under vår djupdragningsprocess med tryckkraft mellan 25T och 400T; och tredje, vi säkerställer jämn webbavstånd runt laserstansade eller stansade perforeringar så att termisk spänning fördelas jämnt.
Fråga: Ska jag välja laserskärning eller progressiv stansning för en perforerad grillpanna? A: Enligt vår Hem- och trädgårdsverktyg – metallkomponenter arbetsflöde, prototyper och provkörningar tillverkas på vår 12 kW fiberlaser ( ~0.1mmnoggrannhet) och en CNC-böjmaskin på 3 200 mm med noll kostnad för verktyg så att du omedelbart kan testa hålstorlek och luftflöde. När volymen ökar mot detaljhandelsproduktion övergår vi till våra tryckpressar på 25–400 ton med interna progressiva stick- och djupdragverktyg, vilket sprider verktygskostnaden och ger lägsta styckpris.
Fråga: Är 304 eller 316 rostfritt stål bättre för anpassade grillpannor och utomhuskokredskap? Svar: Matgradigt 304 rostfritt stål är branschens standard för grillpannor, stekbrickor och grillplattor, tack vare dess utmärkta oxidationmotstånd vid höga temperaturer, ren djupdragbarhet och kostnadseffektivitet. För marin-, yacht- eller kustnära utomhuskök som utsätts för konstant salt-spray är 316 rostfritt stål att föredra, eftersom det innehåller molybden för förbättrad motstånd mot kloridinducerad punktkorrosion. Båda stålsorterna genomgår kemisk passivering efter svetsning i vår fabrik för att förhindra rost vid handtagssvetsnähtarna.
Fråga: Hur garanterar ni slipfria perforeringar och färdiga för hyllan i butik på detaljhandelsgrillpannor? A: Vi tillverkar och underhåller våra progressiva stickverktyg internt ( 0.01mmtill 0.005mmCNC-verktygstillverkningsnoggrannhet) och övervakar slipning av stickverktygen under processen så att hålen skärs rent. Varje platta genomgår sedan en flerstegs mekanisk avburkning, riktad mattborstning eller spegelblankpolering samt kemisk passivering, följt av 39+ dokumenterade kvalitetskontroller enligt ISO 9001 – vilket godkänner både dimensionell planhet och estetisk utseende vid första artikelinspektion (FAI) innan serieutsläpp.
Rekommenderade produkter


Cangzhou Deeplink är en ISO 9001-certifierad OEM-tillverkare av anpassade plåtdelar, metallstansning, djupdragning, laserskärning, svetsning och CNC-bearbetning. Vi stödjer prototypframställning samt serietillverkning för globala industriprojekt. Skicka dina ritningar för en tillverkningsgranskning.
Våra produkter
SNABBLENKAR
Kontakta oss
The West Area Of The Economic Development Zone of Nanpi County, Cangzhou City, Hebei Province
Copyright © 2025 by Cangzhou Deeplink International Supply Chain Co., Ltd. Integritetspolicy