\n\n

,需要通过父级DOM结构来判断 */ var trackActionPhone = function (node) { var nodeInnerText = node.innerText || ''; if (!limitRegLength(nodeInnerText)) return; var nodeText = trimText(nodeInnerText); if (nodeText.length < 5 || nodeText.length > 20) return false; var type = arguments.length > 1 && arguments[1] !== undefined ? arguments[1] : 'click'; var str = trimText(node.href || nodeText || ''); if (phoneReg.test(str) && numUseReg.test(str)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } /** 排查父级嵌套非标签场景,并且对dom的正则校验做一个性能兜底,通过控制innerText的长度,来确保正则的性能 */ var fatherText = trimText(node.parentNode.innerText || ''); if (fatherText.length < 5 || fatherText.length > 20) return false; if (phoneReg.test(fatherText) && numUseReg.test(fatherText)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } return false; }; window.addEventListener('click', function (e) { var node = e.target; /** 社媒点击 */ var appName = ''; var getAppAriaLabel = node.ariaLabel || node.parentNode.ariaLabel || ''; if (mediaList.includes(getAppAriaLabel.toLowerCase())) { appName = getAppAriaLabel; } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'a' ) { appName = getMediaName(node.href) || getMediaName(node.alt); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'img' ) { appName = getMediaName(node.alt) || getMediaName(node.src); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'i' ) { appName = getMediaName(node.className); } if (appName) { _paq.push(['trackEvent', 'click', 'contactApp', appName]); return; } /** 联系方式点击 */ if (trackActionPhone(node, 'click')) return; if (node.nodeName && node.nodeName.toLowerCase() === 'a') { var val = node.href; if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } if (node.nodeName && node.nodeName.toLowerCase() === 'i') { var val = node.className; var content = node.parentNode.href || ''; if (val.includes('email')) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: content, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', content]); return; } } var nodeChildList = node.childNodes; for (var i = 0; i < nodeChildList.length; i++) { if (nodeChildList[i].nodeType !== 3) continue; var val = nodeChildList[i].textContent.replace(/\s?:?/g, ''); if (!limitRegLength(val)) continue; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } trackNumberData(node); }); window.addEventListener('copy', function (e) { if (trackActionPhone(e.target, 'copy')) return; var text = e.target.textContent; if (!text) return; var val = text.replace(/\s:?/g, ''); if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'copy', 'email', val]); return; } trackNumberData(e.target); }); } trackContactInit(); /** * 基于custom_inquiry_form.js 以及 form.js 对于询盘表单提交的实现,来反推询盘表单的input标签触发,用来收集意向客户 * 1. 缓存的KEY:TRACK_INPUT_ID_MTM_00; * 2. 缓存策略 - lockTrackInput:单个页面内,10分钟内,不重复上报 */ function trackActionInput() { const CACHE_KEY = 'TRACK_INPUT_ID_MTM_00'; const pathName = window.location.hostname + window.location.pathname; var lockTrackInput = function () { try { const lastCacheData = localStorage.getItem(CACHE_KEY); if (!lastCacheData) return false; const cacheData = JSON.parse(lastCacheData); const cacheTime = cacheData[pathName]; if (!cacheTime) return false; return Date.now() - cacheTime < 1000 * 60 * 10; // 10分钟内,不重复上报 } catch (error) { console.error('lockTrackInput Error', error); return false; } }; var setInputTrackId = function () { try { const curCacheData = localStorage.getItem(CACHE_KEY); if (curCacheData) { const cacheData = JSON.parse(curCacheData); cacheData[pathName] = Date.now(); localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); return; } const cacheData = { [pathName]: Date.now(), }; localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); } catch (error) { console.error('setInputTrackId Error', error); } }; var getInputDom = function (initDom) { var ele = initDom; while (ele) { /** * isWebSiteForm 是站点的表单 * isChatWindowForm 是聊天窗口的表单 */ /** 旧模板表单 */ var isWebSiteForm = !!( /crm-form/i.test(ele.className) && ele.querySelector('form') ); /** 1:新模板自定义表单、2:Get a Quote 弹框表单 */ var isWebSiteFormNew = !!( /inquiry/i.test(ele.className) && ele.querySelector('form') ); if (isWebSiteForm || isWebSiteFormNew) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'page']); setInputTrackId(); return; } /** Mkt会话触达-聊天弹框的表单输入: MKT由于是iframe嵌入,所以MKT的上报,会单独写到MKT-form代码上 */ var isInquiryChatForm = !!( /comp-form/i.test(ele.className) && ele.querySelector('form') ); if (isInquiryChatForm) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'chat']); setInputTrackId(); return; } /** 向上查找父节点 */ ele = ele.parentNode; } }; function initInputListener() { var inputUseDebounce = function (fn, delay) { var timer = null; var that = this; return function () { var args = Array.prototype.slice.call(arguments); if (timer) clearTimeout(timer); timer = setTimeout(function () { fn.apply(that, args); }, delay); }; }; var optimizeGetInputDom = inputUseDebounce(getInputDom, 300); window.addEventListener('input', function (e) { /** 如果已经上报过,则不再上报 */ if (lockTrackInput()) return; optimizeGetInputDom(e.target); }); } try { initInputListener(); } catch (error) { console.log('initInputListener Error', error); } } trackActionInput(); } /** 第三方消息上报:目前主要是针对全点托管会话;在msgCollect/index.js中调试,访问test.html */ function thirdMsgCollect() { /** 先检测是否是stayReal托管:如果stayReal脚本都没有,那么说明当前站点未开启stayReal会话托管 */ const scriptList = Array.prototype.slice.call( document.querySelectorAll('script'), ); const checkStayReal = () => !!scriptList.find((s) => s.src.includes('stayreal.xiaoman.cn')); if (!checkStayReal()) return; /** 缓存当前消息队列的最后一条消息id */ const CACHE_KEY = 'CACHE_KEY_MONITOR'; const setCache = (msgIndex) => { /** 对缓存KEY进行base64转码处理 */ const cacheMsgIndex = btoa(msgIndex); localStorage.setItem(CACHE_KEY, cacheMsgIndex); }; const getCache = () => { const cacheMsgIndex = localStorage.getItem(CACHE_KEY); if (cacheMsgIndex) return Number(atob(cacheMsgIndex)); return -1; }; /** 拉取最新msg列表 */ const pullMsgList = () => { const msgEleList = Array.prototype.slice.call( document.querySelectorAll('#chat-list li'), ); const msgIds = []; const msgMap = msgEleList.reduce((acc, item) => { const sendTime = item .querySelector('.message-data-time') .textContent.trim(); const sendContent = item.querySelector('.message').textContent.trim(); /** msg带有class:other-message的是访客消息,my-message的是客服消息 */ const isOtherMessage = item .querySelector('.message') .classList.contains('other-message'); const msgId = item.querySelector('.message').getAttribute('id'); const msgItemData = { msgId, user: isOtherMessage ? 'visitor' : 'official', time: sendTime, content: sendContent, }; msgIds.push(msgId); acc[msgId] = msgItemData; return acc; }, {}); return { ids: msgIds, dataMap: msgMap, }; }; /** 加密并上传消息数据 */ let ENCRYPT_KEY = 'de29f1aab63ab033'; let ENCRYPT_IV = 'b8d2badf875e76ac'; const baseUrl = 'https://cms.xiaoman.cn'; // var getEncryptConfig = function () { // const url = baseUrl + '/shop-api/innerApi/getKeyIv' // $.get( // url, // function (result) { // console.log('result', result) // if (Number(result.code) === 0 && result.data.key && result.data.iv) { // ENCRYPT_KEY = result.data.key // ENCRYPT_IV = result.data.iv // uploadMsgData() // } else { // /** 如果获取失败,则重试 */ // setTimeout(() => { // getEncryptConfig() // }, 1000) // } // }, // 'json' // ) // } // getEncryptConfig() const encryptMsg = function (msgData) { const enc = new TextEncoder(); // 转字节 const keyBytes = enc.encode(ENCRYPT_KEY); const ivBytes = enc.encode(ENCRYPT_IV); const plainBytes = enc.encode(msgData); // 导入密钥并加密 return crypto.subtle .importKey('raw', keyBytes, { name: 'AES-CBC' }, false, ['encrypt']) .then(function (cryptoKey) { return crypto.subtle.encrypt( { name: 'AES-CBC', iv: ivBytes }, cryptoKey, plainBytes, ); }) .then(function (encryptedBuffer) { // 转 base64 返回 return btoa( String.fromCharCode(...new Uint8Array(encryptedBuffer)), ); }) .catch((err) => { return Promise.reject(err); }); }; let uploadFlag = false; const uploadMsgData = function () { if (uploadFlag) return; uploadFlag = true; const { ids, dataMap } = pullMsgList(); let cacheMsgIndex = getCache(); const msgLen = ids.length; if (!msgLen) { // 消息DOM未挂载 || 消息DOM已挂载,但是消息列表为空 uploadFlag = false; return; } if (msgLen - 1 < cacheMsgIndex) { /** 针对站点挂后台一段时间,消息列表会自动塞入重复消息,导致消息有重复,刷新后又重置回正常消息列表,所以这里需要更新锚点下标 */ cacheMsgIndex = msgLen - 1; setCache(cacheMsgIndex); uploadFlag = false; return; } if (msgLen - 1 === cacheMsgIndex) { // 缓存的最后一次发送的消息ID是最后一条(说明当前消息均已经上报),则不跳过本地上报 uploadFlag = false; return; } const currentMsgIds = ids.slice(cacheMsgIndex + 1, msgLen); const currentMsgData = currentMsgIds.map((id) => dataMap[id]); const mtmId = window.matomo_site_id_cookie_key || ''; // 获取mtm会话id const msgBody = { mtmId, curl: window.location.href, msgList: currentMsgData, }; const msgBodyStr = JSON.stringify(msgBody); encryptMsg(msgBodyStr) .then(function (encryptedMsg) { console.log('encryptedMsg:', encryptedMsg, msgBodyStr); const url = baseUrl + '/shop-api/External/ListenSiteActiveStatus'; $.ajax({ type: 'POST', url, data: JSON.stringify({ d_v: encryptedMsg }), contentType: 'application/json', success: function (result) { if (Number(result.code) === 0) { // 更新消息队列 setCache(msgLen - 1); } uploadFlag = false; }, error: function (err) { console.error(err, '请求异常'); uploadFlag = false; }, }); }) .catch((err) => { console.error(err, '数据加密失败'); uploadFlag = false; }); }; /** 监控chat-list的DOM变更 */ const initChatListObserver = () => { // 需要监听的 DOM 节点 const target = document.getElementById('chat-list'); if (!target) return; // 回调函数 const callback = function (mutationsList, observer) { for (const mutation of mutationsList) { console.log('mutation', mutation); if (mutation.type === 'childList') { uploadMsgData(); } } }; // 配置 const config = { childList: true, // 监听子节点的增删 subtree: true, // 是否也监听后代节点 }; // 创建 observer const observer = new MutationObserver(callback); // 开始监听 observer.observe(target, config); }; let testCount = 30; let itv = null; const checkChatDom = () => !!document.querySelector('#vc-model'); const initTalkCheck = () => { itv = setTimeout(() => { console.log('checkChatDom', checkChatDom(), testCount); if (!checkChatDom() && testCount > 0) { testCount--; initTalkCheck(); return; } clearTimeout(itv); uploadMsgData(); initChatListObserver(); }, 1500); }; initTalkCheck(); } try { gtmTrack(); thirdMsgCollect(); console.log('inserted gtm code'); } catch (error) { console.error('gtmTrack Error', error); } }); })();

Todas las categorías
Atrás

Soporte para sensor de acero inoxidable personalizado: estudio de caso de estampado con troquel progresivo, desde la DFM hasta la producción de 20 000 piezas
ESTUDIO DE CASO OEM

Soporte para sensor de acero inoxidable personalizado: estudio de caso de estampado con troquel progresivo, desde la DFM hasta la producción de 20 000 piezas

Publicado: 2026-09-24 Tiempo de lectura: 6 min Categoría: Estampación metálica
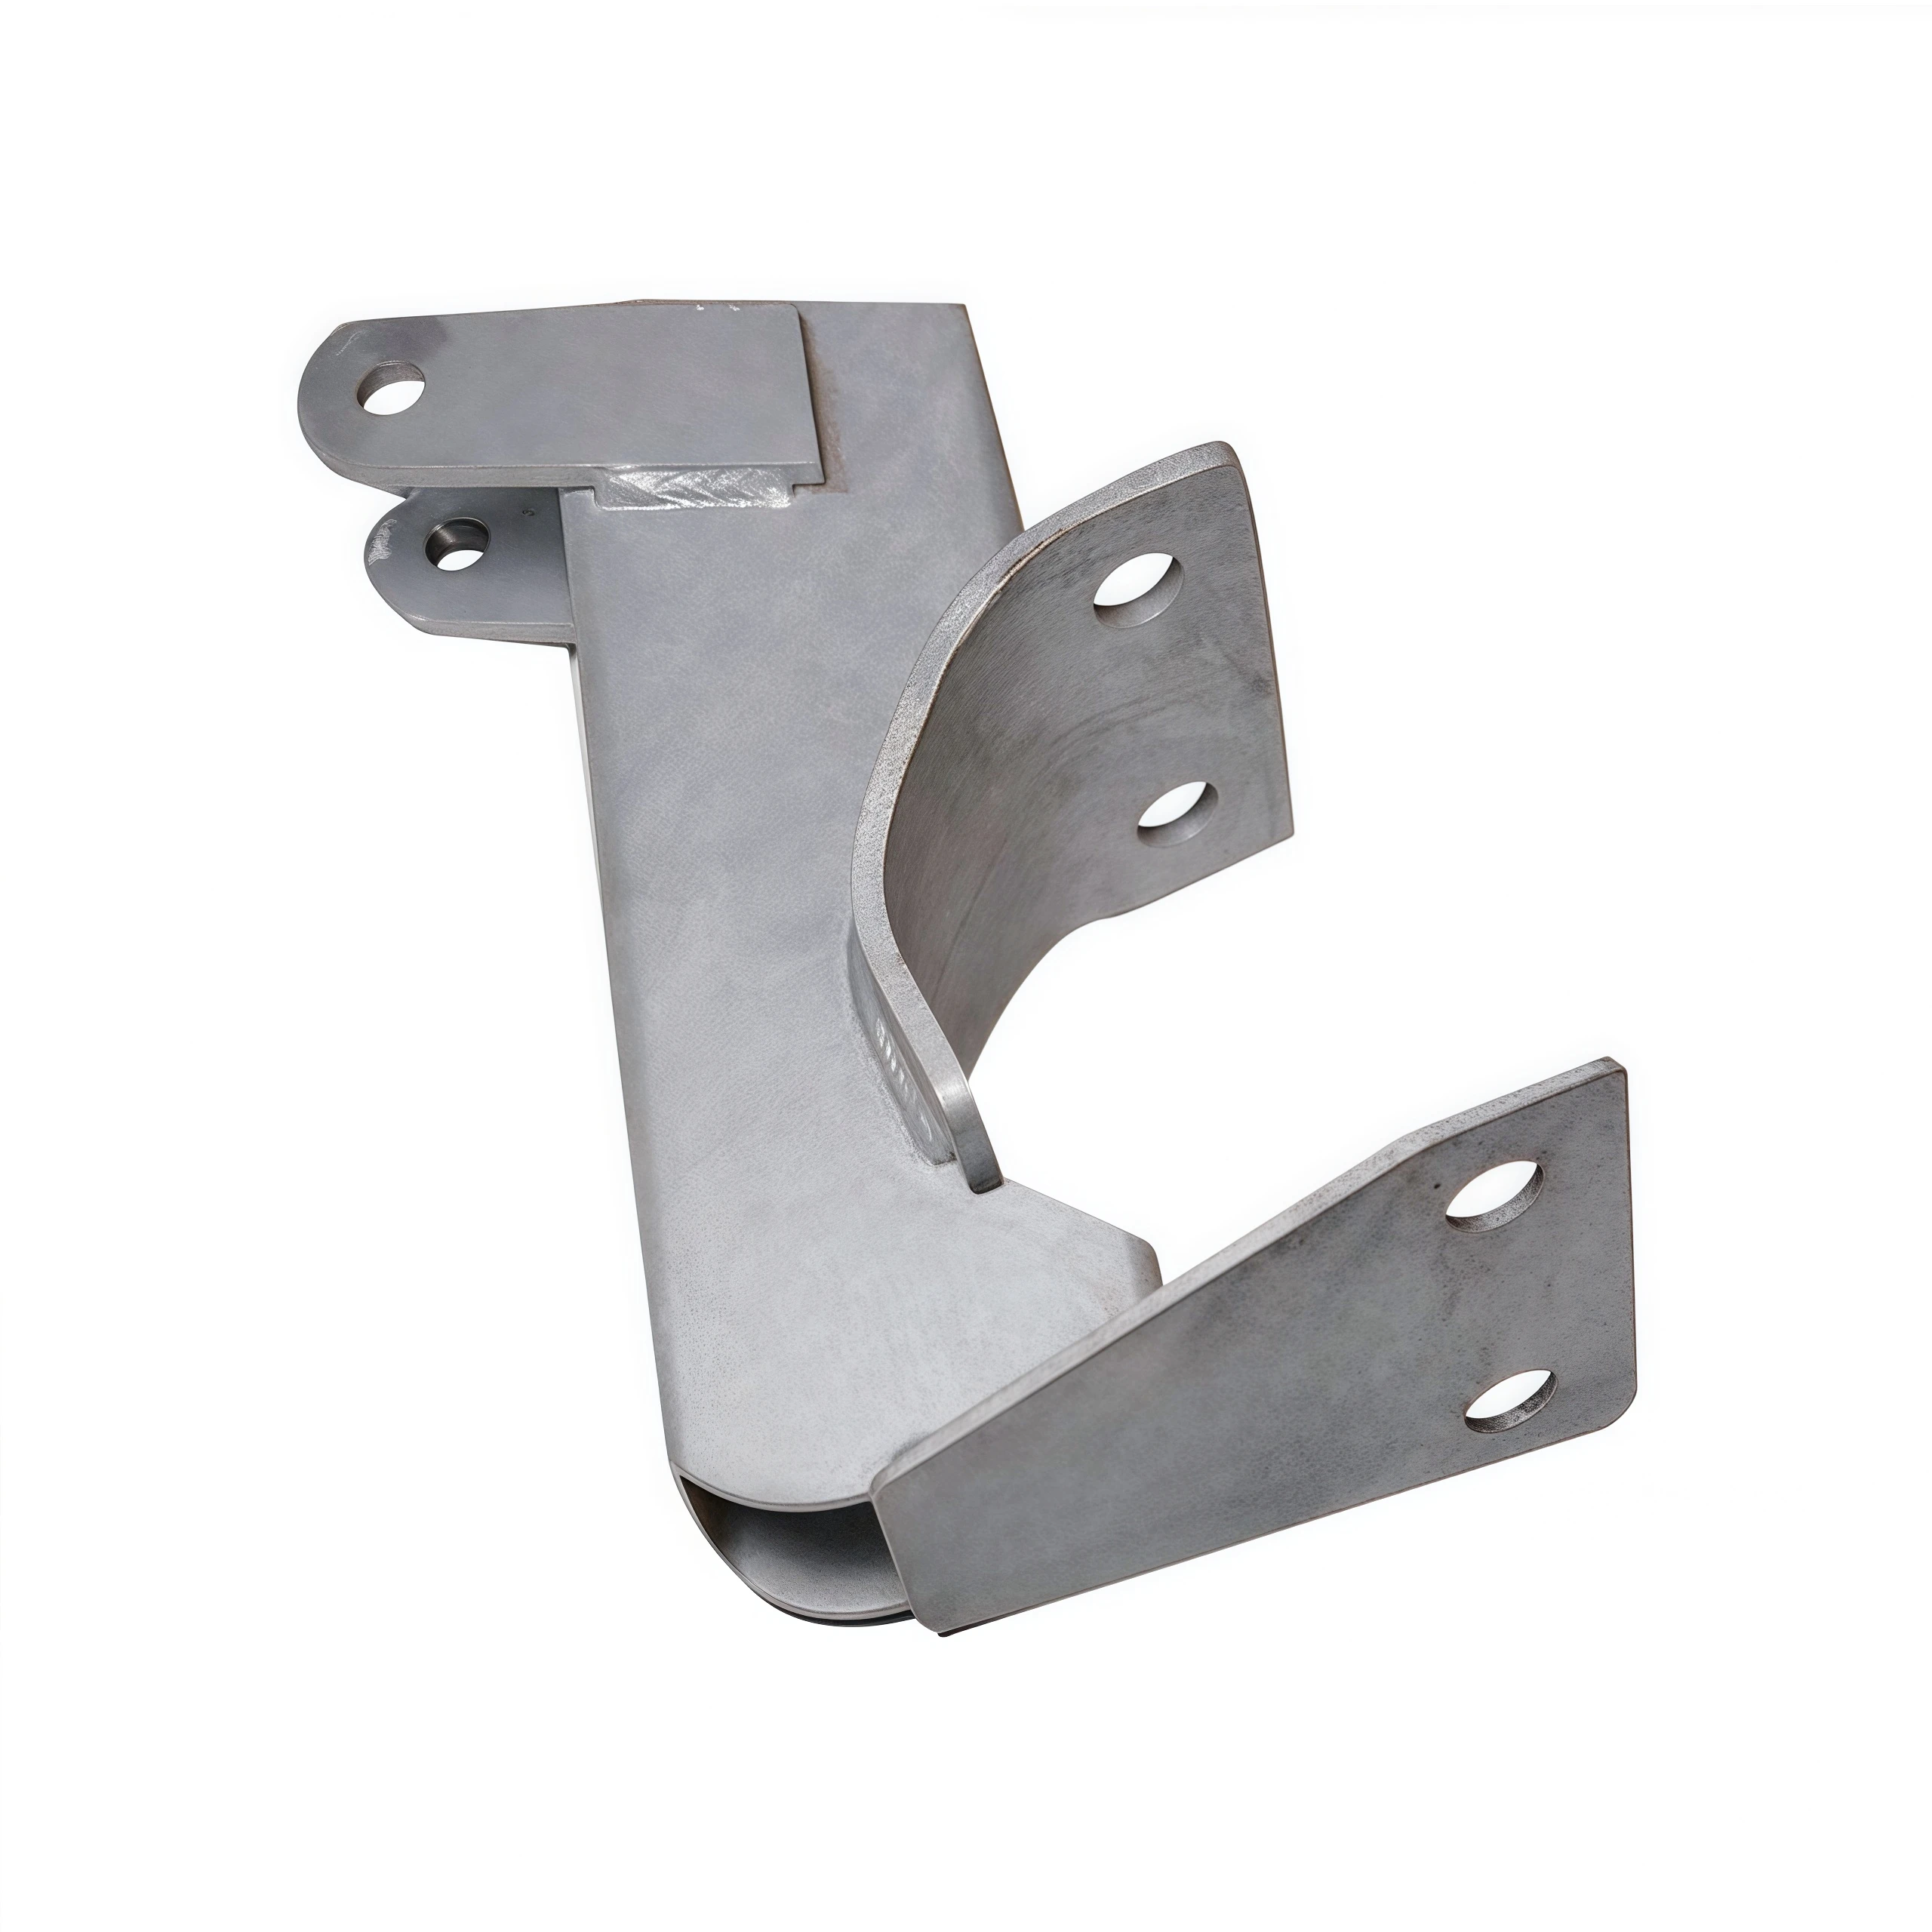
Custom SUS304 sensor mounting brackets 1.jpg
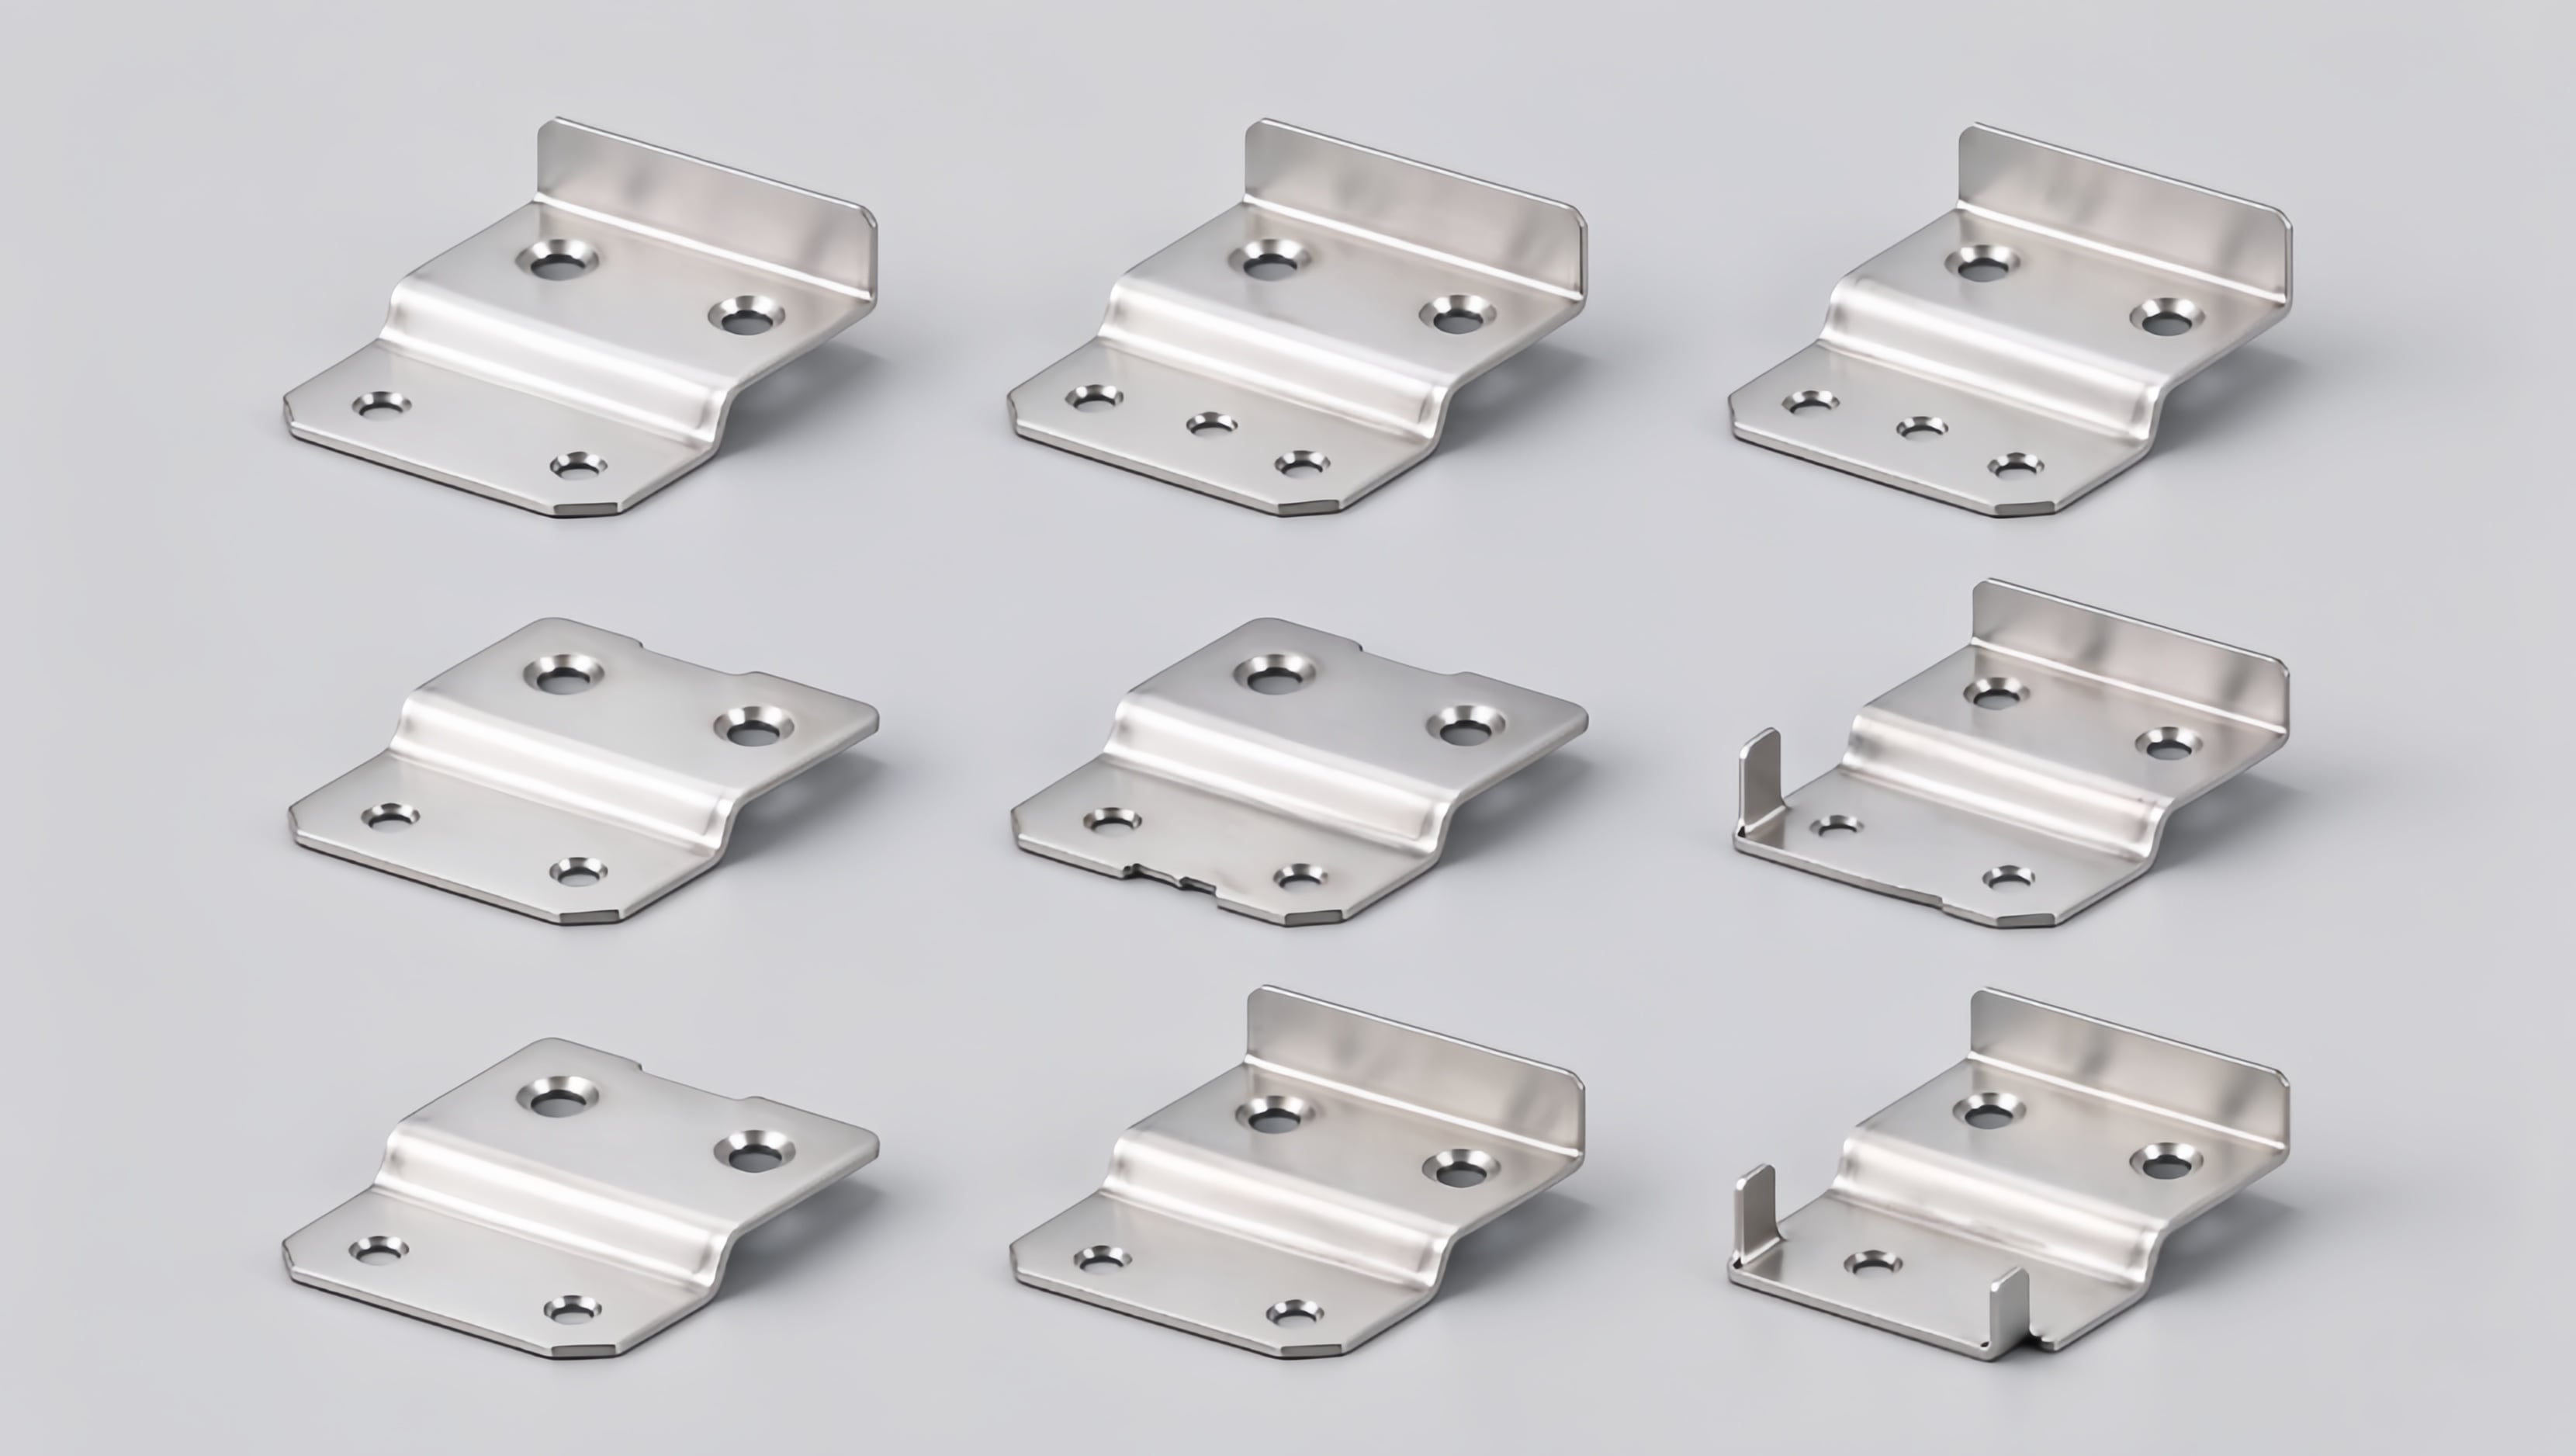
Soportes personalizados para montaje de sensores de SUS304 fabricados mediante estampación progresiva DEEPLINK: una sola pieza sustituye un conjunto soldado de cuatro piezas.

Respuesta rápida (resumen de 30 segundos)

DEEPLINK trasladó un soporte personalizado de acero inoxidable (SUS304) para sensores, desde el plano de ingeniería hasta  producción en masa de 20 000 piezas en 45 días , manteniendo ±0,05 mm tolerancias críticas con una 99,6 % de rendimiento en el primer intento — y reduciendo el costo unitario del cliente en 28%al consolidar un subconjunto soldado de cuatro piezas en una única pieza estampada mediante troquel progresivo.

  • troquel progresivo de 8 estaciones , diseñado y fabricado internamente con insertos de carburo y compensación de doblado.
  • 20.000 pcs entregado en 45 días, desde prototipo hasta envío (2 líneas de estampación, 110 golpes por minuto).
  • ±0,05 mm posición crítica del orificio, planicidad de 0,10 mm, rebaba < 0,05 mm; Cpk de 1,6 verificado mediante SPC.
  • Nivel ppap 3 documentación; cero fallos en campo tras 12 meses de servicio.

1. El reto: una sola pieza estampada debe sustituir un conjunto soldado de cuatro piezas

Un fabricante europeo de equipos de automatización industrial estaba rediseñando el sistema de montaje de una nueva generación de sensores de posición utilizados en entornos con lavado intensivo y alta vibración . El diseño anterior era un conjunto soldado de cuatro piezas: dos placas, un tubo y un separador, soldados y luego mecanizados nuevamente. Era costoso, pesado y sufría distorsión por soldadura que desplazaba el eje del sensor. El equipo de ingeniería del fabricante emitió una especificación clara para el rediseño:

  • Producir la ménsula como una sola pieza estampada en acero inoxidable SUS304, de 1,2 mm de espesor, con un doblez de localización integral de 105°.
  • - ¿ Qué? ±0,05 mm en las dos posiciones de los orificios de montaje y ±0,10 mm de planicidad , con rebaba inferior a 0,05 mm en todos los bordes.
  • Resistir una carga estática de 500 N y exposición a niebla salina durante 96 horas sin óxido rojo (niebla salina neutra, ISO 9227).
  • Pedido inicial de 20,000 piezas , con muestras requeridas en un plazo de 3 semanas y producción completa en 7 semanas.
  • ENVIAR Nivel ppap 3 documentación antes del envío en volumen.

El fabricante original ya había tenido problemas con un proveedor: las posiciones de los orificios se desviaron ±0,15 mm durante la producción, las rebabas dañaron el labio de sellado del sensor durante el montaje por presión y los envíos se retrasaron dos veces. Necesitaban un socio capaz de diseñar las herramientas, controlar el proceso y documentarlo todo —no solo operar una prensa.

Requisitos del proyecto a primera vista

Requisito Especificación Método de Verificación
Material Acero inoxidable SUS304, 1,2 mm, certificado de laminación obligatorio Inspección de materiales entrantes + análisis espectroscópico
Tolerancia Crítica posición del orificio ±0,05 mm; planicidad 0,10 mm; rebaba < 0,05 mm Inspección inicial de piezas (FAI), máquina de medición por coordenadas (CMM), calibres de tipo GO/NO-GO, inspección en línea con cámara CCD
Mechanical carga estática de 500 N; ángulo de doblado de 105° con control del resorteo Prueba de carga por lote; verificación del ángulo con calibrador tras cada golpe
Corrosión ensayo de niebla salina neutra durante 96 h, sin óxido rojo; cumplimiento de RoHS y REACH Ensayo de niebla salina (ISO 9227), certificados de material
Volumen / plazo de entrega 20 000 piezas; muestras ≤ 3 semanas; producción ≤ 7 semanas Cronograma del proyecto + revisión de puertas PPAP
Documentación Nivel PPAP 3 (PFMEA, plan de control, MSA, Cpk ≥ 1,33) Aprobación del cliente en la etapa de muestra

2. Nuestra solución: revisión DFM, herramientas internas y una matriz progresiva diseñada para garantizar consistencia

El equipo de ingeniería de DEEPLINK trató el proyecto como un programa de diseño para fabricabilidad (DFM) y no como una simple cotización. Antes de cortar acero, realizamos un estudio de disposición de la tira con simulación de conformado para equilibrar la utilización del material, la compensación de doblado y la resistencia de la matriz.

2.1 Revisión DFM y disposición de la tira

  • Reubicamos los dos orificios de montaje con respecto a la línea de doblado para mantener las distancias al borde dentro de los límites seguros y eliminar el riesgo de microfisuración en SUS304.
  • Añadido un compensación de sobredoblado de 0,4 mm para que el ángulo de 105° recupere exactamente 105° a 20 °C.
  • Colocación optimizada elevada aprovechamiento del material del 61 % al 78 % , reduciendo directamente el costo de las piezas en bruto.
  • Recomendado muestras prototipo cortadas con láser durante la fabricación del troquel, para que el cliente pudiera realizar pruebas de ajuste en la primera semana; entregamos estas muestras en tan solo 3 días.

troquel progresivo de ocho estaciones

Diseñamos y construimos un troquel progresivo de 8 estaciones en nuestras instalaciones (nuestro taller de herramientas admite insertos de cambio rápido y sensores integrados en el troquel):

  • Distribución de estaciones: guiado → conformado del doblez de localización (con sobredoblado) → restriquing para recuperación del rebote → perforación precisa de los orificios de montaje → acuñado de la superficie de sellado → recorte → separación.
  • Insertos de carburo (tungsteno) en estaciones de perforación y conformado para una larga vida útil de la herramienta a 110 golpes por minuto.
  • Muelles para matrices de nitrógeno y un diseño de cinta fija que mantiene estable la posición de la cinta, eliminando la deriva de la posición de los orificios entre estaciones.
  • Acero para herramientas certificado y tratado térmicamente internamente, con un documento verificable de prueba de matriz y verificación de inspección inicial (FAI) antes de la liberación para producción.
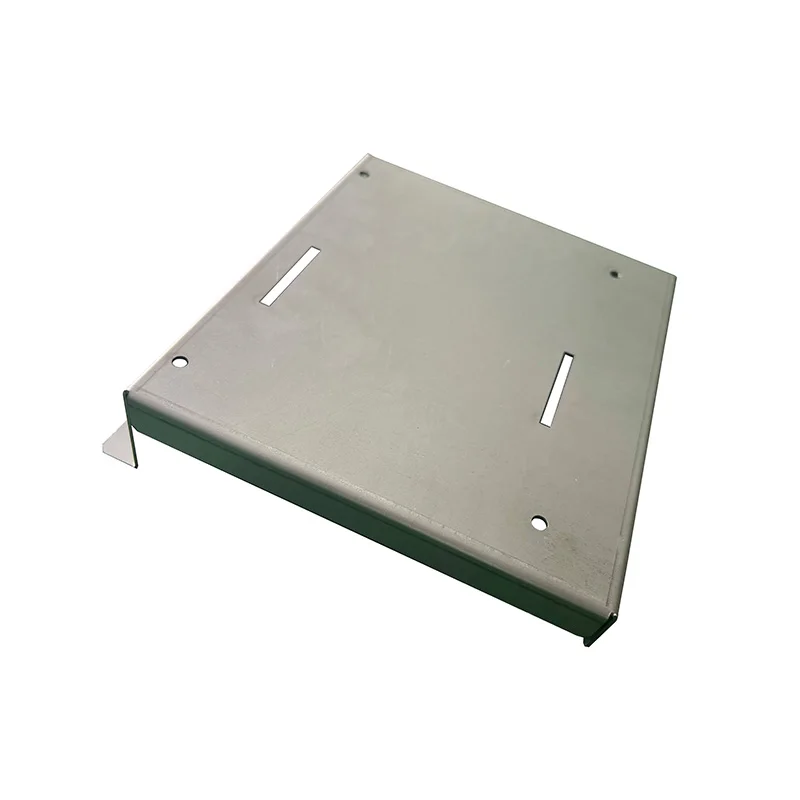
stamping 1.jpg
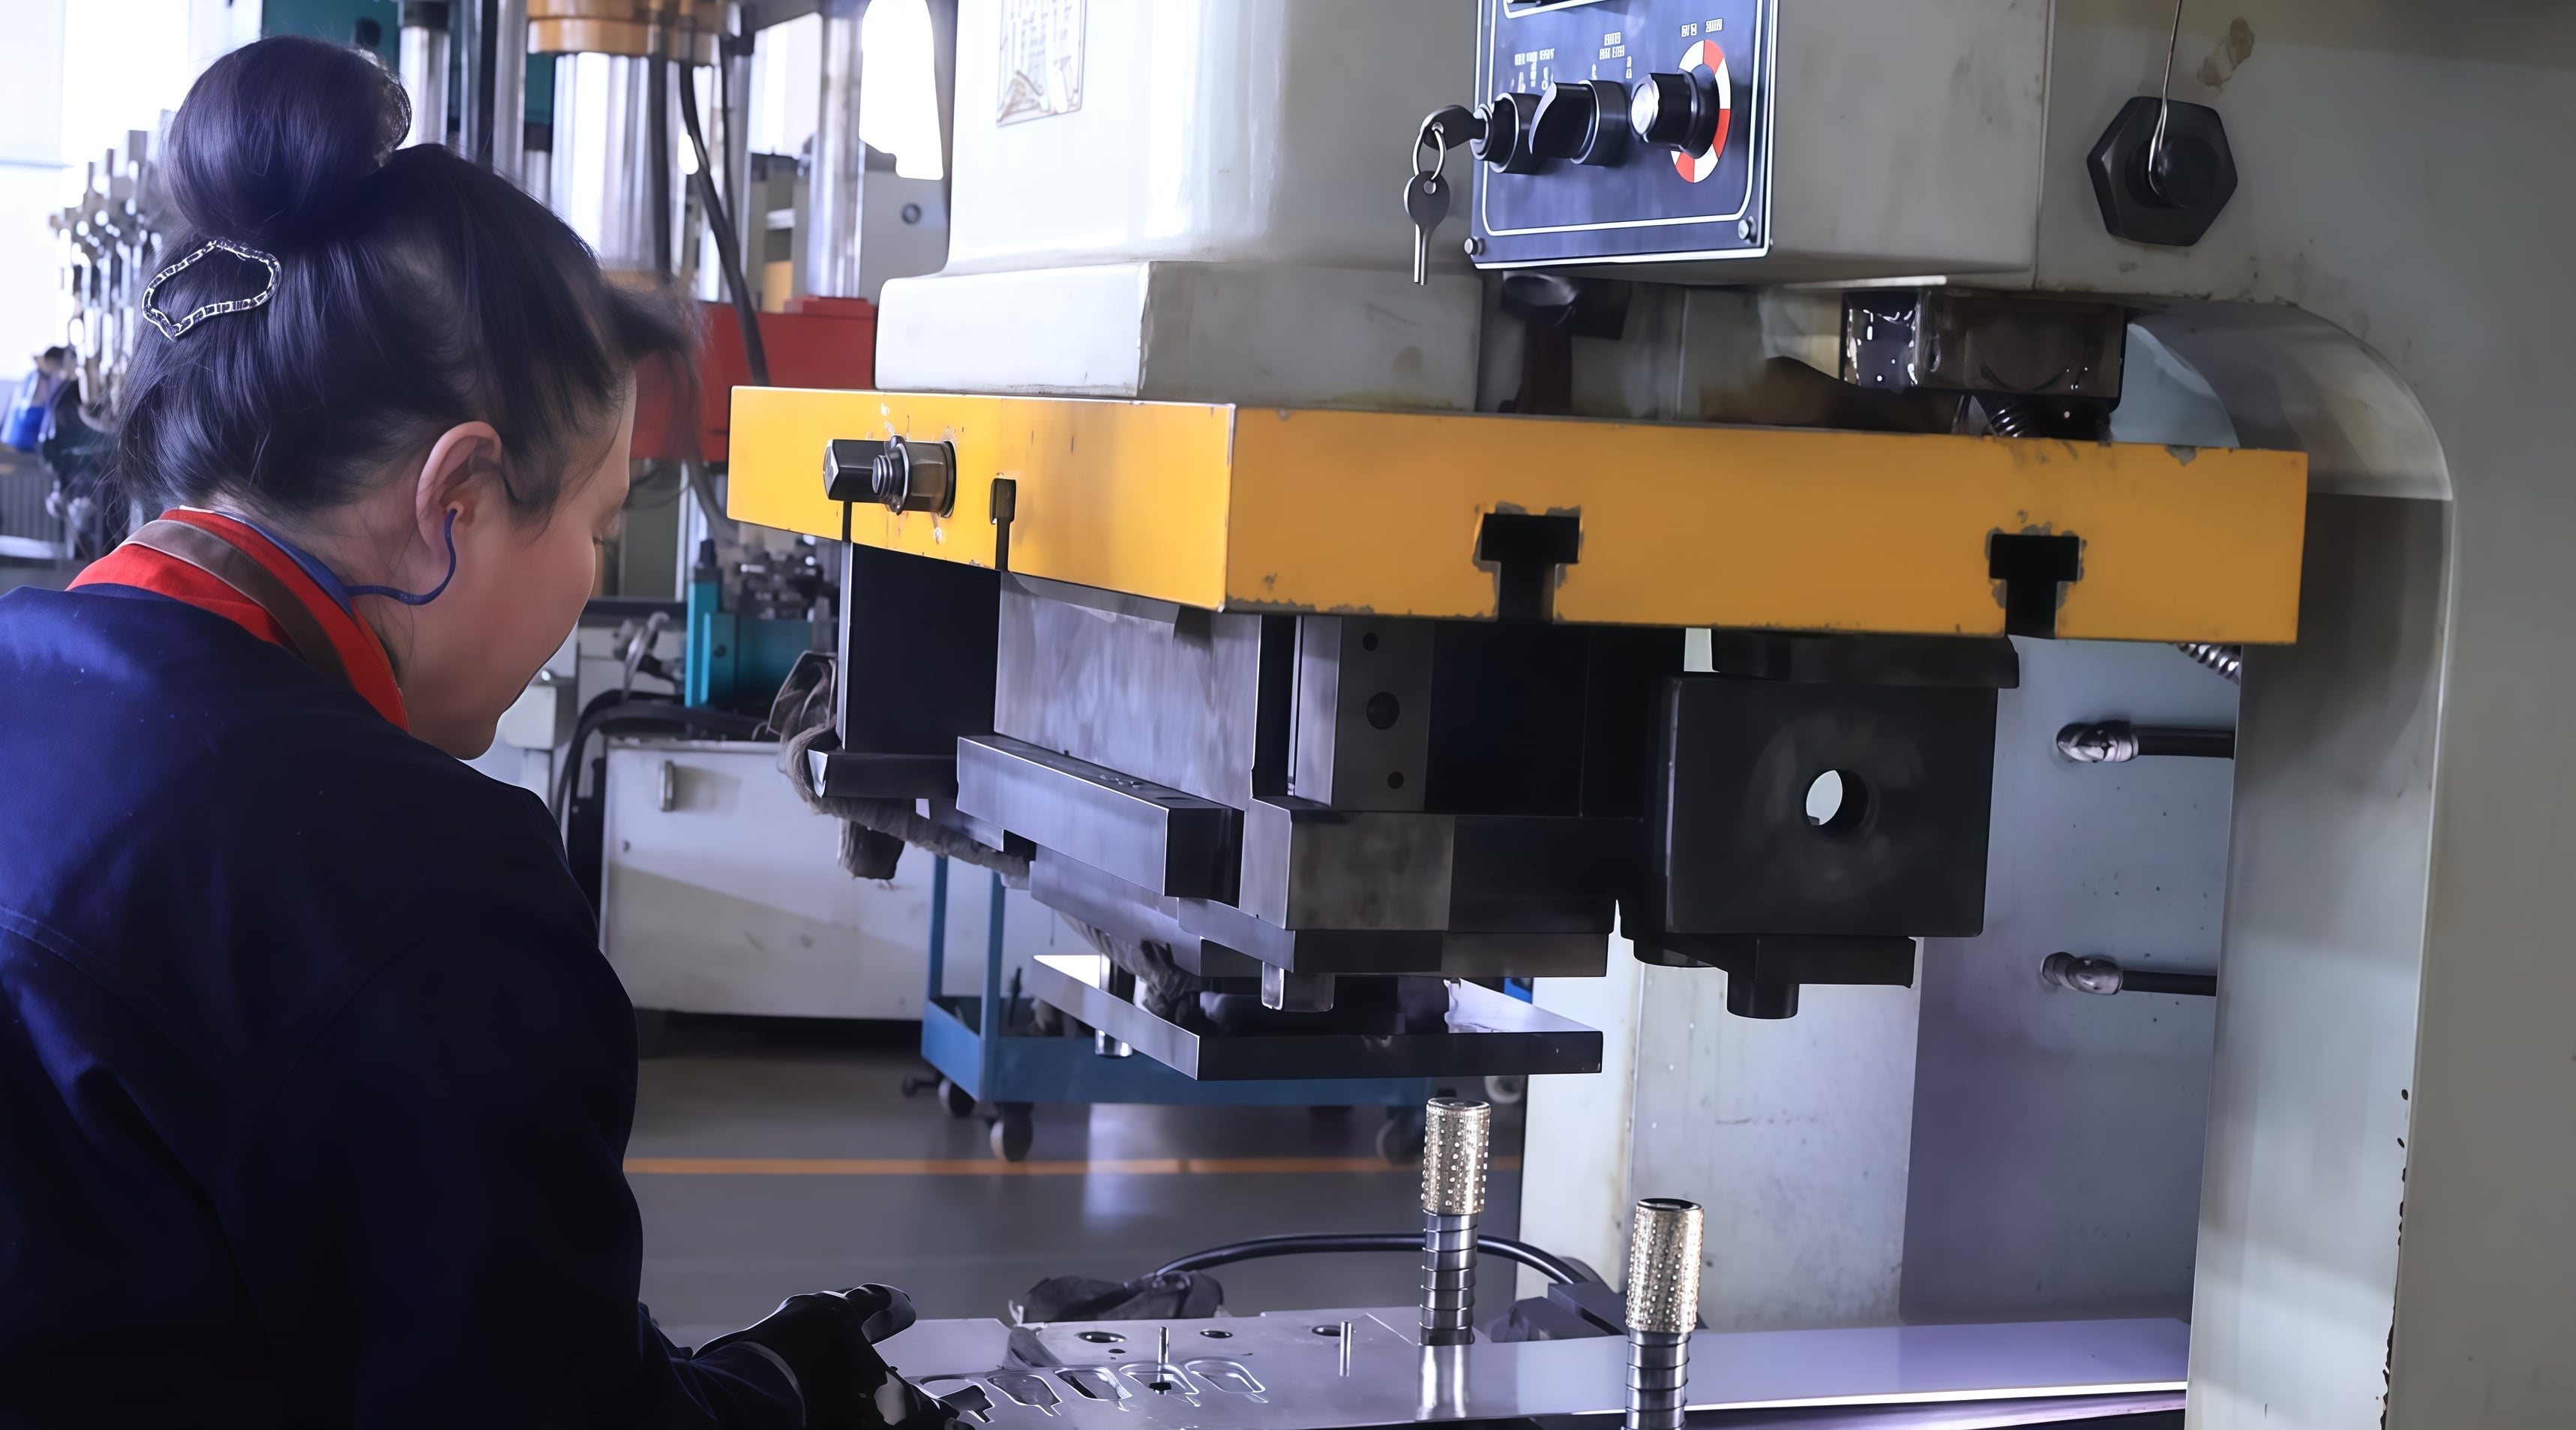
La matriz progresiva de 8 estaciones procesa la bobina de SUS304 a 110 golpes por minuto en dos líneas automatizadas de estampación.

2.3 Tratamiento superficial y cumplimiento

Tras la estampación, los soportes fueron electropulido y pasivado para eliminar rebabas microscópicas, dar brillo a la superficie y formar una película pasiva que superó la prueba de niebla salina de 96 horas. Todos los consumibles y recubrimientos son Conforme a RoHS y REACH , respaldados por certificados de material y proceso.

3. Cronograma del proyecto: desde la solicitud de cotización hasta 20 000 piezas en 45 días

Semana 1
Solicitud de cotización (RFQ) y revisión de diseño para la fabricación (DFM) respuesta a la cotización en 24 horas; estudio de viabilidad del diseño de la tira y de las tolerancias; confirmación del material y del recubrimiento.
Semanas 1–3
Diseño y construcción del troquel matriz progresiva de 8 estaciones diseñada y fabricada internamente; pruebas de la matriz; muestras cortadas con láser enviadas para ensayo por el cliente.
Semana 3
Muestras e inspección inicial completa (FAI) Muestras de producción obtenidas con la matriz real; inspección inicial completa (más de 39 verificaciones por proyecto) conforme al plano.
Semana 4
Aprobación del cliente y PPAP Aprobación del cliente respecto al ajuste y funcionamiento; archivo PPAP nivel 3: PFMEA, plan de control, MSA, Cpk 1,6.
Semana 5
Primer Lote de Producción lote piloto de 500 piezas; SPC en proceso cada 2 horas; datos dimensionales compartidos para revisión del cliente.
Semanas 6–7
Producción en masa 20 000 piezas en dos líneas de estampación a 110 ppm; inspección en línea con CCD de la posición de los orificios.
Semana 8
Control de calidad, embalaje y envío Inspección final según AQL, ensayos de niebla salina y muestreo de carga, embalaje protector, documentos de trazabilidad completa enviados.

4. Control de calidad: más de 39 controles por proyecto, desde el material hasta el embalaje

El control de calidad se gestionó como un ciclo cerrado bajo nuestro sistema ISO 9001, siguiendo las cuatro etapas de control descritas en nuestro manual del proceso de estampación en metal :

  • Inspección de Materiales de Entrada — certificados de laminación, análisis espectroscópico y controles superficiales antes de que la bobina ingrese a la prensa.
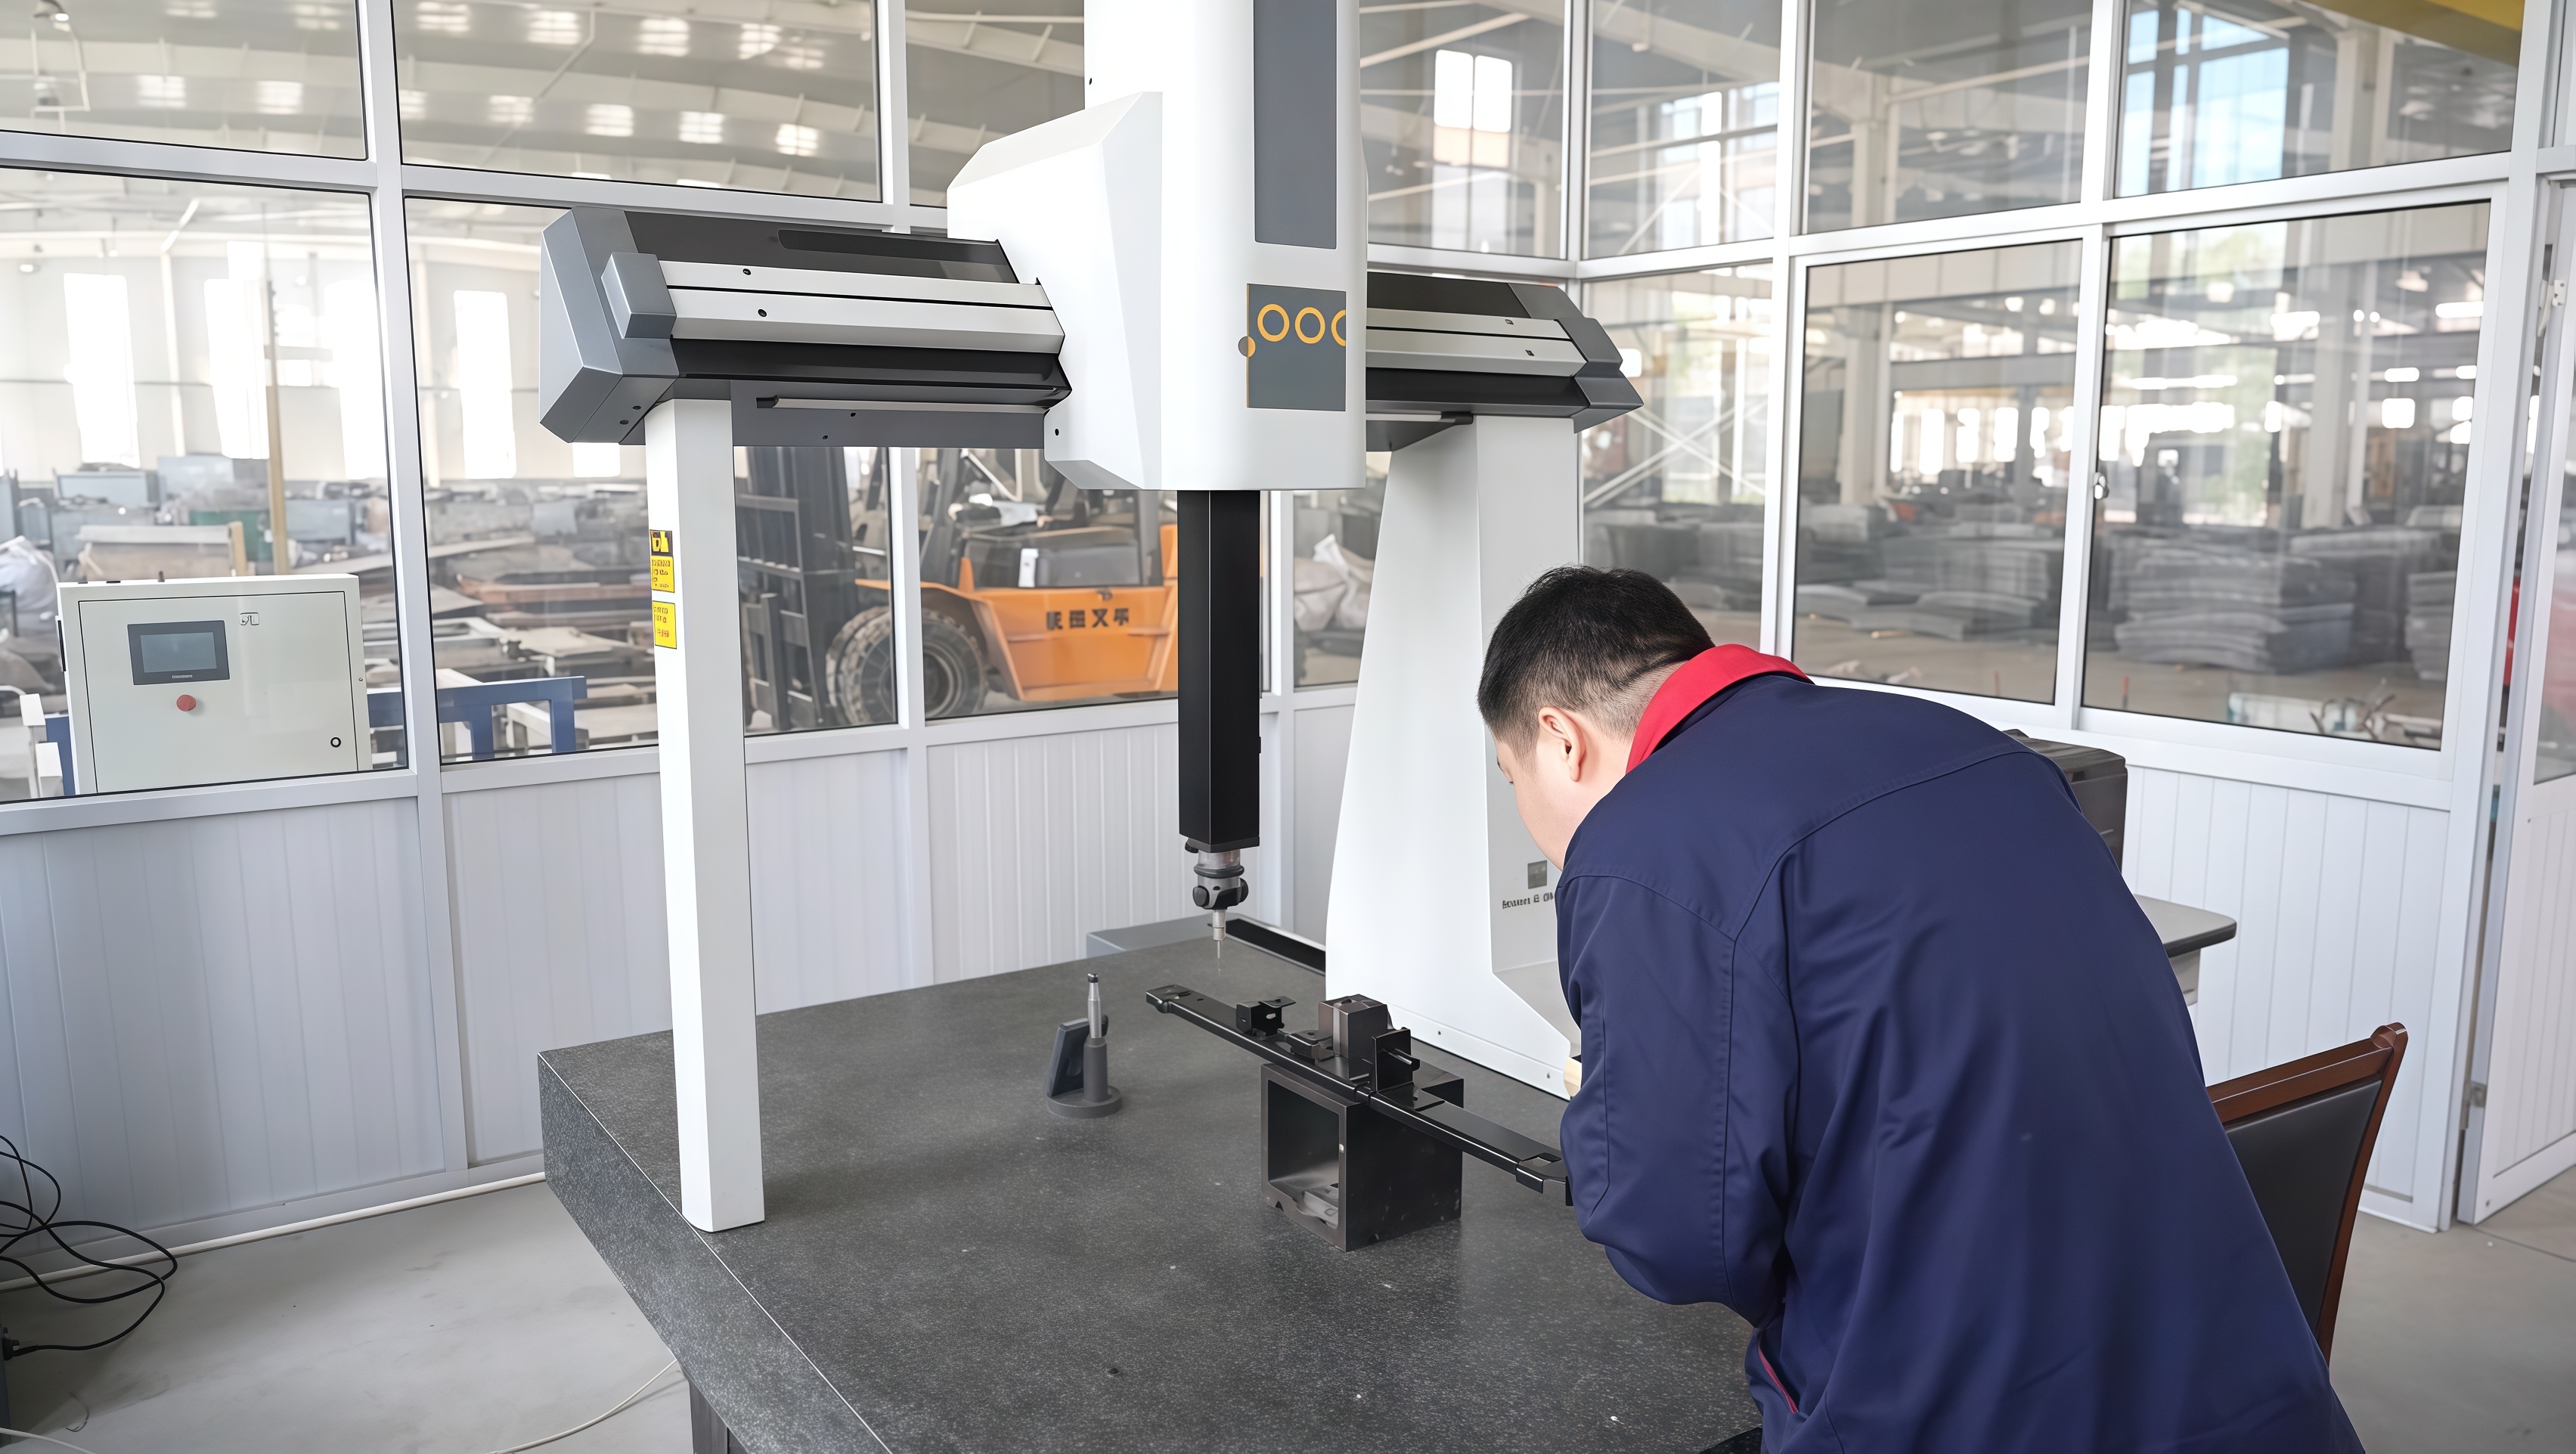
  • Inspección de pieza inicial (FAI) — más de 39 controles dimensionales y visuales por proyecto en la MMC, verificados frente al plano del cliente antes de la liberación del lote.
  • Control en proceso — Muestreo SPC cada 2 horas, verificación GO/NO-GO y control óptico en línea con CCD de la posición de los orificios de montaje, con rechazo automático de piezas fuera de tolerancia.
  • Inspección Final y Embalaje — Muestreo AQL, ensayo de niebla salina de 96 horas y muestreo de carga de 500 N por lote, seguido de empaque protector con trazabilidad por lote.
4.14独立站文章配图7.jpg
Inspección del primer artículo en la máquina de medición por coordenadas (CMM) y con calibradores digitales: cada lote se verifica frente al plano antes de su liberación.

5. Resultados: Impacto cuantificable para el cliente

20.000 pcs Entregado en plazo, en 45 días
±0,05 mm Tolerancia crítica cumplida, Cpk = 1,6
99.6%Rendimiento a la primera pasada en la línea
−28%Coste unitario frente al conjunto soldado
78%Aprovechamiento de material (antes era del 61 %)
110 ppm Velocidad de producción, 2 líneas
96 H Aprobado en prueba de niebla salina, sin óxido rojo
0Fallos en campo en 12 meses

Objetivo frente a entregado

6. ¿Por qué los fabricantes globales de equipos originales eligen DEEPLINK para estampación progresiva con troquel

Este proyecto es típico de cómo trabajamos, no una excepción. Como Fábrica de estampación metálica certificada ISO 9001 con más de 5.000 metros cuadrados de taller, más de 100 empleados y soporte interno para herramientas, DEEPLINK aporta tres aspectos clave en programas de estampación en volumen:

Para compradores que comparan proveedores, también cubrimos toda la cadena de procesos bajo un mismo techo — corte Láser , piezas personalizadas de estampación metálica , la fabricación de chapa metálica , Mecanizado por CNC y soldadura —, por lo que las operaciones posteriores nunca requieren un segundo proveedor.

7. Preguntas frecuentes

¿Qué es el estampado con troquel progresivo?
El estampado progresivo es un proceso de conformado metálico de alta velocidad en el que una tira metálica pasa a través de una matriz multicombinada en una prensa de estampación. Cada golpe de la prensa ejecuta una secuencia de operaciones — pilotaje, troquelado, perforación, doblado, conformado, recortado y corte final —, de modo que una pieza terminada sale en cada golpe. Es el proceso más rentable para piezas de estampación metálica de alto volumen con tolerancias ajustadas, por lo que constituye la columna vertebral de la producción de componentes para automoción, electrónica y electrodomésticos.
¿Qué tolerancias puede mantener DEEPLINK en las piezas estampadas?
DEEPLINK mantiene habitualmente ±0,05 mm en dimensiones críticas estampadas, como la posición de los orificios, y hasta ±0,03 mm cuando el diseño de la matriz y el material lo permiten. La planicidad de 0,10 mm y el control de rebabas por debajo de 0,05 mm son estándar, verificados mediante inspección del primer artículo y control estadístico de procesos (SPC) durante la fabricación. Para comprender cómo se logran estos valores, consulte nuestra guía sobre los factores que afectan la precisión de la estampación metálica .
¿Cuál es la cantidad mínima de pedido para estampación metálica personalizada?
DEEPLINK tiene no hay cantidad mínima de pedido . Ofrecemos personalización de muestras unitarias, así como producción en masa: el mismo equipo de ingeniería gestiona tanto el desarrollo de prototipos como series de producción de 20 000 piezas (o mayores), respaldadas por Servicios de Personalización OEM .
¿Cuánto tiempo tarda la obtención de muestras estampadas y de la producción en masa?
Las muestras prototipo cortadas con láser se entregan normalmente dentro de 3 días . La fabricación de troqueles progresivos y las muestras de producción tardan 2–3 semanas, y el plazo estándar para la producción en masa es de 7–15 días después de la aprobación de las muestras. Un programa completo, desde el análisis de factibilidad de fabricación (DFM) hasta la entrega, de 20 000 piezas puede finalizarse en aproximadamente 45 días, como muestra este estudio de caso.
¿Proporciona DEEPLINK documentación PPAP?
Sí. DEEPLINK proporciona Nivel ppap 3 documentación bajo solicitud: PFMEA, plan de control, estudios MSA, informes dimensionales y certificados de material, además de inspección documentada y trazabilidad desde el material entrante hasta el embalaje final, conforme a nuestro sistema de calidad ISO 9001.
¿Qué tratamientos superficiales están disponibles para piezas estampadas?
DEEPLINK ofrece electropulido, pasivación, anodizado, recubrimiento en polvo, galvanizado con cinc y níquel, galvanización y granallado , todos conformes con las normativas RoHS y REACH. Los tratamientos se seleccionan según el entorno operativo: en este proyecto se aplicaron electropulido y pasivación para superar una prueba de niebla salina de 96 horas en una aplicación de limpieza con chorro de agua.
¿Tiene un dibujo? Lo revisaremos en menos de 24 horas.

Análisis DFM gratuito y cotización: sin cantidad mínima de pedido; muestras en 3 días.

Obtenga una cotización para su proyecto de estampado

Anterior

Estudio de caso de OEM: Carcasas personalizadas de chapa metálica de precisión para equipos electrónicos

TODO

Tanque de acero estampado profundamente con recubrimiento en polvo rojo y salida roscada — Estudio de caso OEM

Siguiente
Productos recomendados