\n\n

,需要通过父级DOM结构来判断 */ var trackActionPhone = function (node) { var nodeInnerText = node.innerText || ''; if (!limitRegLength(nodeInnerText)) return; var nodeText = trimText(nodeInnerText); if (nodeText.length < 5 || nodeText.length > 20) return false; var type = arguments.length > 1 && arguments[1] !== undefined ? arguments[1] : 'click'; var str = trimText(node.href || nodeText || ''); if (phoneReg.test(str) && numUseReg.test(str)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } /** 排查父级嵌套非标签场景,并且对dom的正则校验做一个性能兜底,通过控制innerText的长度,来确保正则的性能 */ var fatherText = trimText(node.parentNode.innerText || ''); if (fatherText.length < 5 || fatherText.length > 20) return false; if (phoneReg.test(fatherText) && numUseReg.test(fatherText)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } return false; }; window.addEventListener('click', function (e) { var node = e.target; /** 社媒点击 */ var appName = ''; var getAppAriaLabel = node.ariaLabel || node.parentNode.ariaLabel || ''; if (mediaList.includes(getAppAriaLabel.toLowerCase())) { appName = getAppAriaLabel; } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'a' ) { appName = getMediaName(node.href) || getMediaName(node.alt); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'img' ) { appName = getMediaName(node.alt) || getMediaName(node.src); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'i' ) { appName = getMediaName(node.className); } if (appName) { _paq.push(['trackEvent', 'click', 'contactApp', appName]); return; } /** 联系方式点击 */ if (trackActionPhone(node, 'click')) return; if (node.nodeName && node.nodeName.toLowerCase() === 'a') { var val = node.href; if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } if (node.nodeName && node.nodeName.toLowerCase() === 'i') { var val = node.className; var content = node.parentNode.href || ''; if (val.includes('email')) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: content, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', content]); return; } } var nodeChildList = node.childNodes; for (var i = 0; i < nodeChildList.length; i++) { if (nodeChildList[i].nodeType !== 3) continue; var val = nodeChildList[i].textContent.replace(/\s?:?/g, ''); if (!limitRegLength(val)) continue; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } trackNumberData(node); }); window.addEventListener('copy', function (e) { if (trackActionPhone(e.target, 'copy')) return; var text = e.target.textContent; if (!text) return; var val = text.replace(/\s:?/g, ''); if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'copy', 'email', val]); return; } trackNumberData(e.target); }); } trackContactInit(); /** * 基于custom_inquiry_form.js 以及 form.js 对于询盘表单提交的实现,来反推询盘表单的input标签触发,用来收集意向客户 * 1. 缓存的KEY:TRACK_INPUT_ID_MTM_00; * 2. 缓存策略 - lockTrackInput:单个页面内,10分钟内,不重复上报 */ function trackActionInput() { const CACHE_KEY = 'TRACK_INPUT_ID_MTM_00'; const pathName = window.location.hostname + window.location.pathname; var lockTrackInput = function () { try { const lastCacheData = localStorage.getItem(CACHE_KEY); if (!lastCacheData) return false; const cacheData = JSON.parse(lastCacheData); const cacheTime = cacheData[pathName]; if (!cacheTime) return false; return Date.now() - cacheTime < 1000 * 60 * 10; // 10分钟内,不重复上报 } catch (error) { console.error('lockTrackInput Error', error); return false; } }; var setInputTrackId = function () { try { const curCacheData = localStorage.getItem(CACHE_KEY); if (curCacheData) { const cacheData = JSON.parse(curCacheData); cacheData[pathName] = Date.now(); localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); return; } const cacheData = { [pathName]: Date.now(), }; localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); } catch (error) { console.error('setInputTrackId Error', error); } }; var getInputDom = function (initDom) { var ele = initDom; while (ele) { /** * isWebSiteForm 是站点的表单 * isChatWindowForm 是聊天窗口的表单 */ /** 旧模板表单 */ var isWebSiteForm = !!( /crm-form/i.test(ele.className) && ele.querySelector('form') ); /** 1:新模板自定义表单、2:Get a Quote 弹框表单 */ var isWebSiteFormNew = !!( /inquiry/i.test(ele.className) && ele.querySelector('form') ); if (isWebSiteForm || isWebSiteFormNew) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'page']); setInputTrackId(); return; } /** Mkt会话触达-聊天弹框的表单输入: MKT由于是iframe嵌入,所以MKT的上报,会单独写到MKT-form代码上 */ var isInquiryChatForm = !!( /comp-form/i.test(ele.className) && ele.querySelector('form') ); if (isInquiryChatForm) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'chat']); setInputTrackId(); return; } /** 向上查找父节点 */ ele = ele.parentNode; } }; function initInputListener() { var inputUseDebounce = function (fn, delay) { var timer = null; var that = this; return function () { var args = Array.prototype.slice.call(arguments); if (timer) clearTimeout(timer); timer = setTimeout(function () { fn.apply(that, args); }, delay); }; }; var optimizeGetInputDom = inputUseDebounce(getInputDom, 300); window.addEventListener('input', function (e) { /** 如果已经上报过,则不再上报 */ if (lockTrackInput()) return; optimizeGetInputDom(e.target); }); } try { initInputListener(); } catch (error) { console.log('initInputListener Error', error); } } trackActionInput(); } /** 第三方消息上报:目前主要是针对全点托管会话;在msgCollect/index.js中调试,访问test.html */ function thirdMsgCollect() { /** 先检测是否是stayReal托管:如果stayReal脚本都没有,那么说明当前站点未开启stayReal会话托管 */ const scriptList = Array.prototype.slice.call( document.querySelectorAll('script'), ); const checkStayReal = () => !!scriptList.find((s) => s.src.includes('stayreal.xiaoman.cn')); if (!checkStayReal()) return; /** 缓存当前消息队列的最后一条消息id */ const CACHE_KEY = 'CACHE_KEY_MONITOR'; const setCache = (msgIndex) => { /** 对缓存KEY进行base64转码处理 */ const cacheMsgIndex = btoa(msgIndex); localStorage.setItem(CACHE_KEY, cacheMsgIndex); }; const getCache = () => { const cacheMsgIndex = localStorage.getItem(CACHE_KEY); if (cacheMsgIndex) return Number(atob(cacheMsgIndex)); return -1; }; /** 拉取最新msg列表 */ const pullMsgList = () => { const msgEleList = Array.prototype.slice.call( document.querySelectorAll('#chat-list li'), ); const msgIds = []; const msgMap = msgEleList.reduce((acc, item) => { const sendTime = item .querySelector('.message-data-time') .textContent.trim(); const sendContent = item.querySelector('.message').textContent.trim(); /** msg带有class:other-message的是访客消息,my-message的是客服消息 */ const isOtherMessage = item .querySelector('.message') .classList.contains('other-message'); const msgId = item.querySelector('.message').getAttribute('id'); const msgItemData = { msgId, user: isOtherMessage ? 'visitor' : 'official', time: sendTime, content: sendContent, }; msgIds.push(msgId); acc[msgId] = msgItemData; return acc; }, {}); return { ids: msgIds, dataMap: msgMap, }; }; /** 加密并上传消息数据 */ let ENCRYPT_KEY = 'de29f1aab63ab033'; let ENCRYPT_IV = 'b8d2badf875e76ac'; const baseUrl = 'https://cms.xiaoman.cn'; // var getEncryptConfig = function () { // const url = baseUrl + '/shop-api/innerApi/getKeyIv' // $.get( // url, // function (result) { // console.log('result', result) // if (Number(result.code) === 0 && result.data.key && result.data.iv) { // ENCRYPT_KEY = result.data.key // ENCRYPT_IV = result.data.iv // uploadMsgData() // } else { // /** 如果获取失败,则重试 */ // setTimeout(() => { // getEncryptConfig() // }, 1000) // } // }, // 'json' // ) // } // getEncryptConfig() const encryptMsg = function (msgData) { const enc = new TextEncoder(); // 转字节 const keyBytes = enc.encode(ENCRYPT_KEY); const ivBytes = enc.encode(ENCRYPT_IV); const plainBytes = enc.encode(msgData); // 导入密钥并加密 return crypto.subtle .importKey('raw', keyBytes, { name: 'AES-CBC' }, false, ['encrypt']) .then(function (cryptoKey) { return crypto.subtle.encrypt( { name: 'AES-CBC', iv: ivBytes }, cryptoKey, plainBytes, ); }) .then(function (encryptedBuffer) { // 转 base64 返回 return btoa( String.fromCharCode(...new Uint8Array(encryptedBuffer)), ); }) .catch((err) => { return Promise.reject(err); }); }; let uploadFlag = false; const uploadMsgData = function () { if (uploadFlag) return; uploadFlag = true; const { ids, dataMap } = pullMsgList(); let cacheMsgIndex = getCache(); const msgLen = ids.length; if (!msgLen) { // 消息DOM未挂载 || 消息DOM已挂载,但是消息列表为空 uploadFlag = false; return; } if (msgLen - 1 < cacheMsgIndex) { /** 针对站点挂后台一段时间,消息列表会自动塞入重复消息,导致消息有重复,刷新后又重置回正常消息列表,所以这里需要更新锚点下标 */ cacheMsgIndex = msgLen - 1; setCache(cacheMsgIndex); uploadFlag = false; return; } if (msgLen - 1 === cacheMsgIndex) { // 缓存的最后一次发送的消息ID是最后一条(说明当前消息均已经上报),则不跳过本地上报 uploadFlag = false; return; } const currentMsgIds = ids.slice(cacheMsgIndex + 1, msgLen); const currentMsgData = currentMsgIds.map((id) => dataMap[id]); const mtmId = window.matomo_site_id_cookie_key || ''; // 获取mtm会话id const msgBody = { mtmId, curl: window.location.href, msgList: currentMsgData, }; const msgBodyStr = JSON.stringify(msgBody); encryptMsg(msgBodyStr) .then(function (encryptedMsg) { console.log('encryptedMsg:', encryptedMsg, msgBodyStr); const url = baseUrl + '/shop-api/External/ListenSiteActiveStatus'; $.ajax({ type: 'POST', url, data: JSON.stringify({ d_v: encryptedMsg }), contentType: 'application/json', success: function (result) { if (Number(result.code) === 0) { // 更新消息队列 setCache(msgLen - 1); } uploadFlag = false; }, error: function (err) { console.error(err, '请求异常'); uploadFlag = false; }, }); }) .catch((err) => { console.error(err, '数据加密失败'); uploadFlag = false; }); }; /** 监控chat-list的DOM变更 */ const initChatListObserver = () => { // 需要监听的 DOM 节点 const target = document.getElementById('chat-list'); if (!target) return; // 回调函数 const callback = function (mutationsList, observer) { for (const mutation of mutationsList) { console.log('mutation', mutation); if (mutation.type === 'childList') { uploadMsgData(); } } }; // 配置 const config = { childList: true, // 监听子节点的增删 subtree: true, // 是否也监听后代节点 }; // 创建 observer const observer = new MutationObserver(callback); // 开始监听 observer.observe(target, config); }; let testCount = 30; let itv = null; const checkChatDom = () => !!document.querySelector('#vc-model'); const initTalkCheck = () => { itv = setTimeout(() => { console.log('checkChatDom', checkChatDom(), testCount); if (!checkChatDom() && testCount > 0) { testCount--; initTalkCheck(); return; } clearTimeout(itv); uploadMsgData(); initChatListObserver(); }, 1500); }; initTalkCheck(); } try { gtmTrack(); thirdMsgCollect(); console.log('inserted gtm code'); } catch (error) { console.error('gtmTrack Error', error); } }); })();

Усі категорії
Назад

Індивідуальний кронштейн для датчика з нержавіючої сталі: випадок застосування прогресивного штампування — від DFM до виробництва 20 000 одиниць
ДОСЛІДЖЕННЯ ВИПАДКУ ВІД ІМЕНІ ВИРОБНИКА

Індивідуальний кронштейн для датчика з нержавіючої сталі: випадок застосування прогресивного штампування — від DFM до виробництва 20 000 одиниць

Опубліковано: 24 вересня 2026 р. Час читання: 6 хв Категорія: Штампування металу
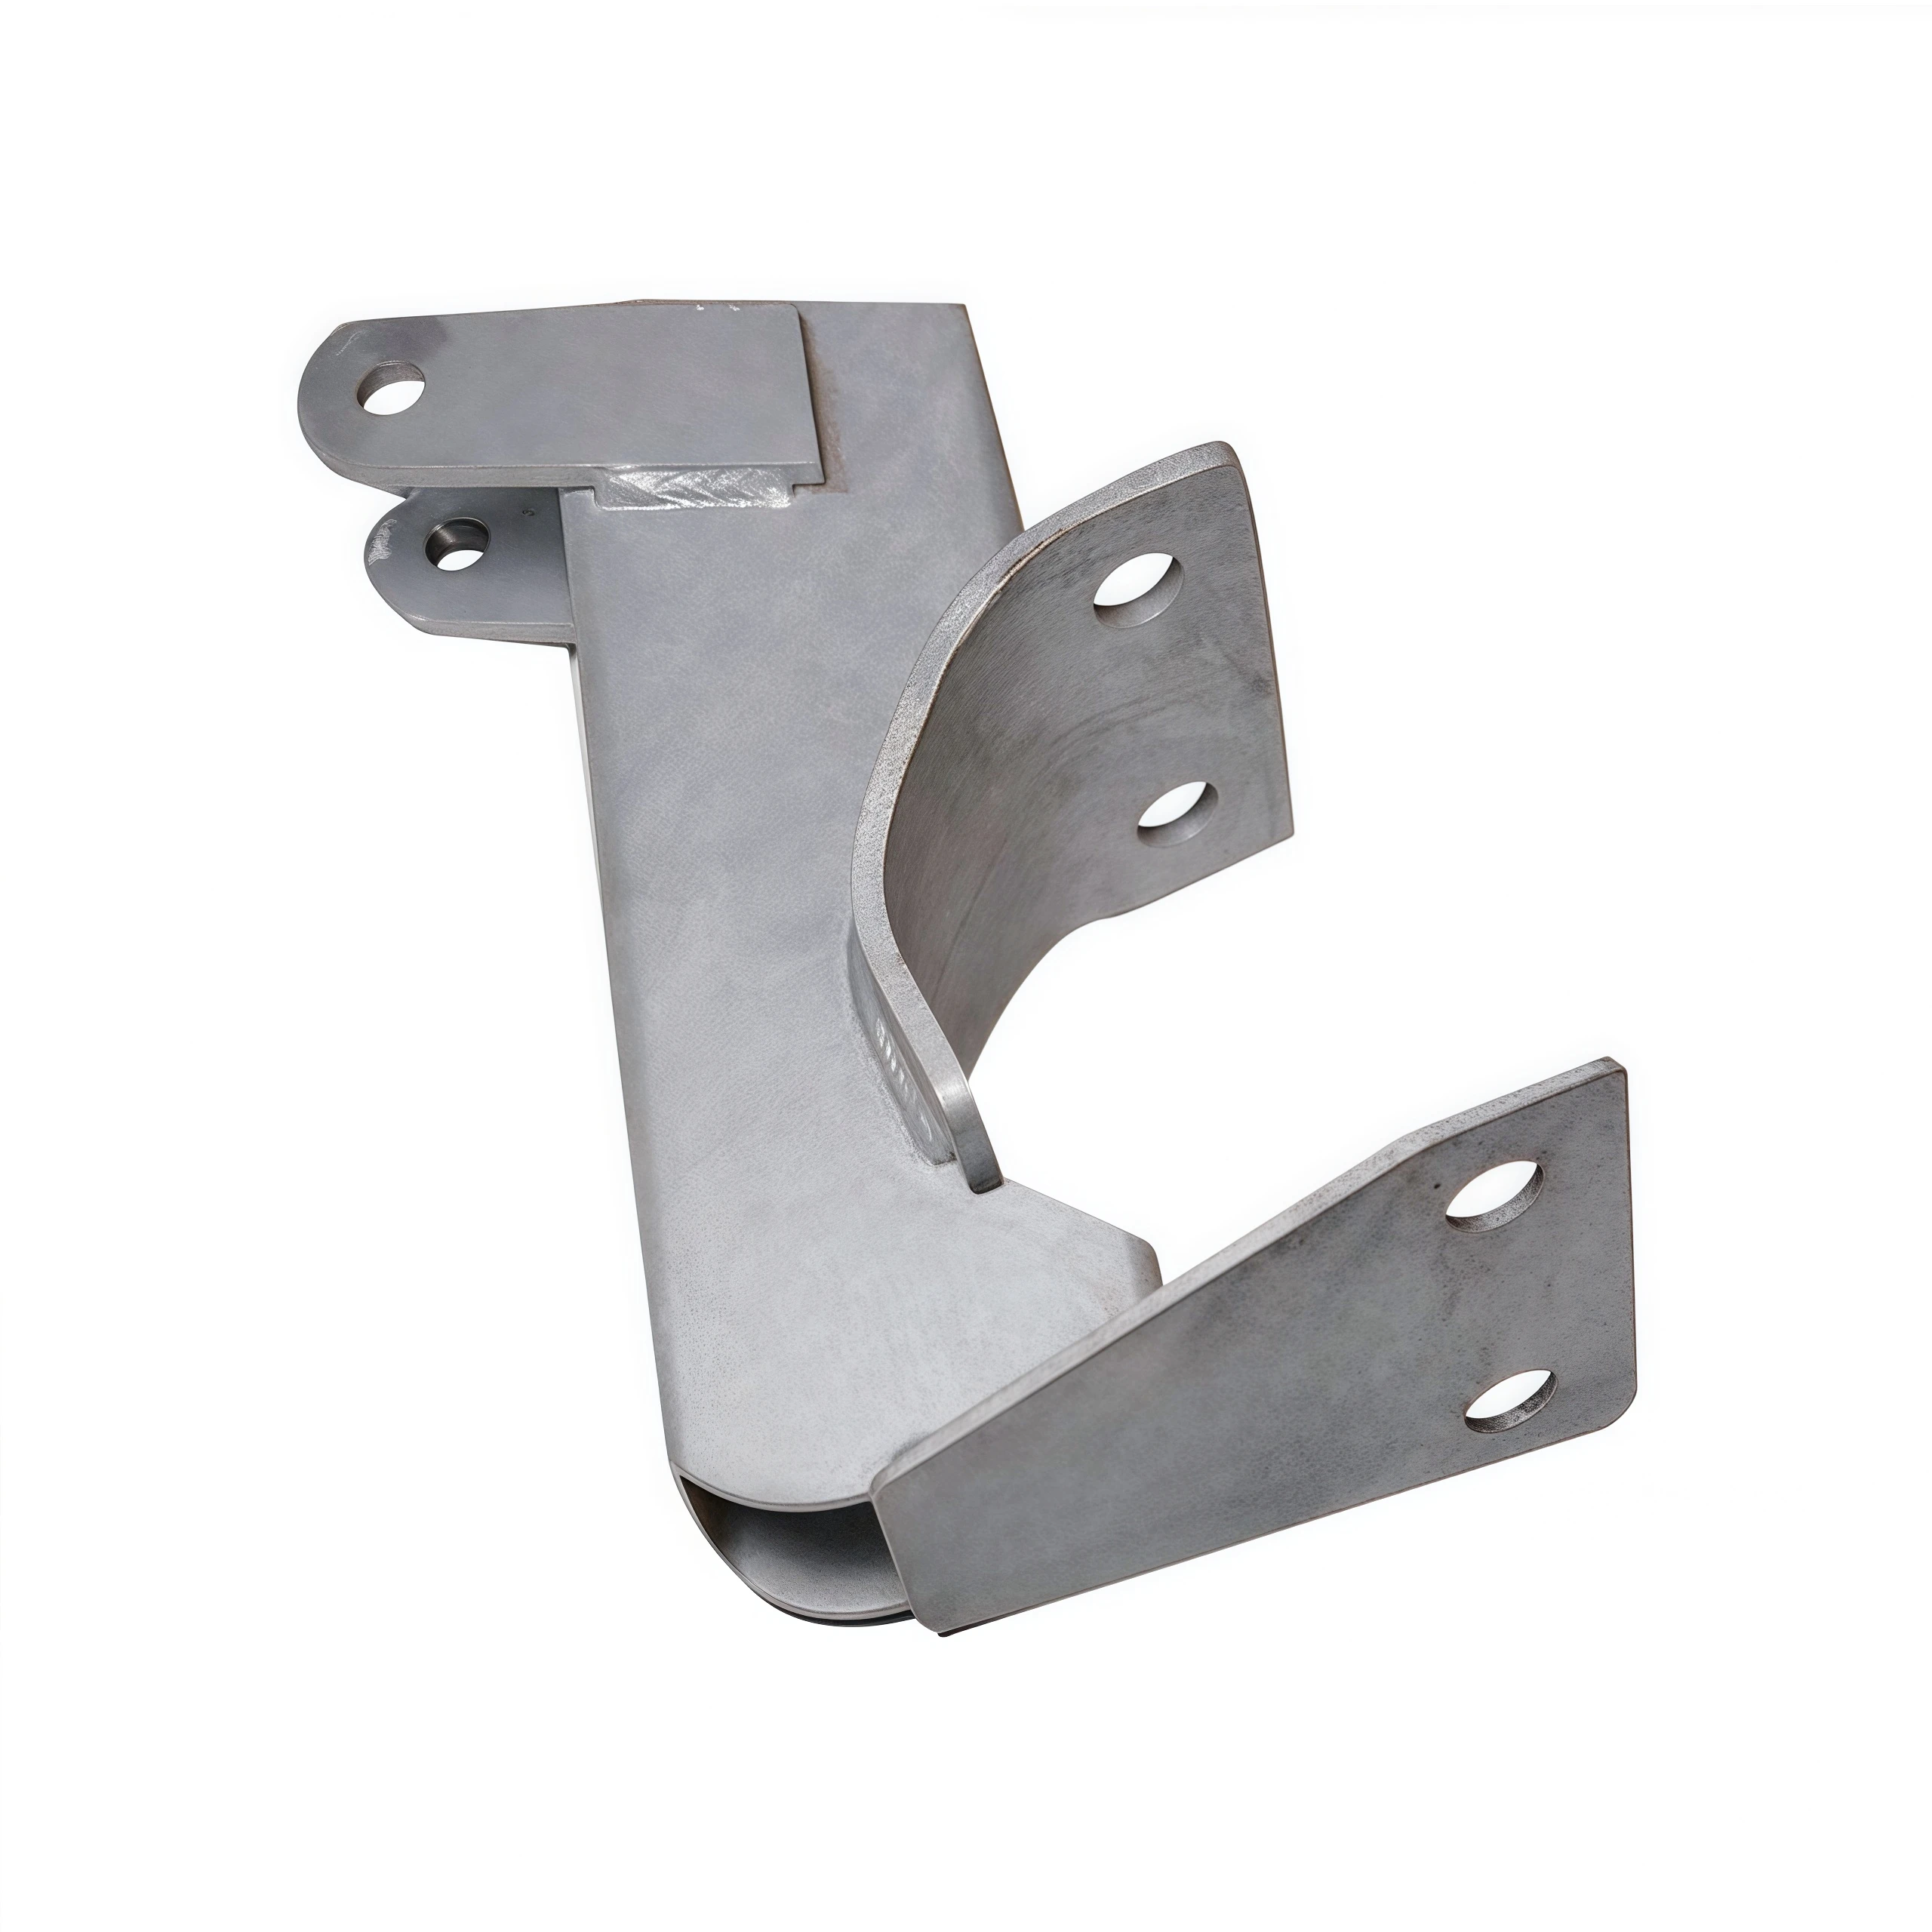
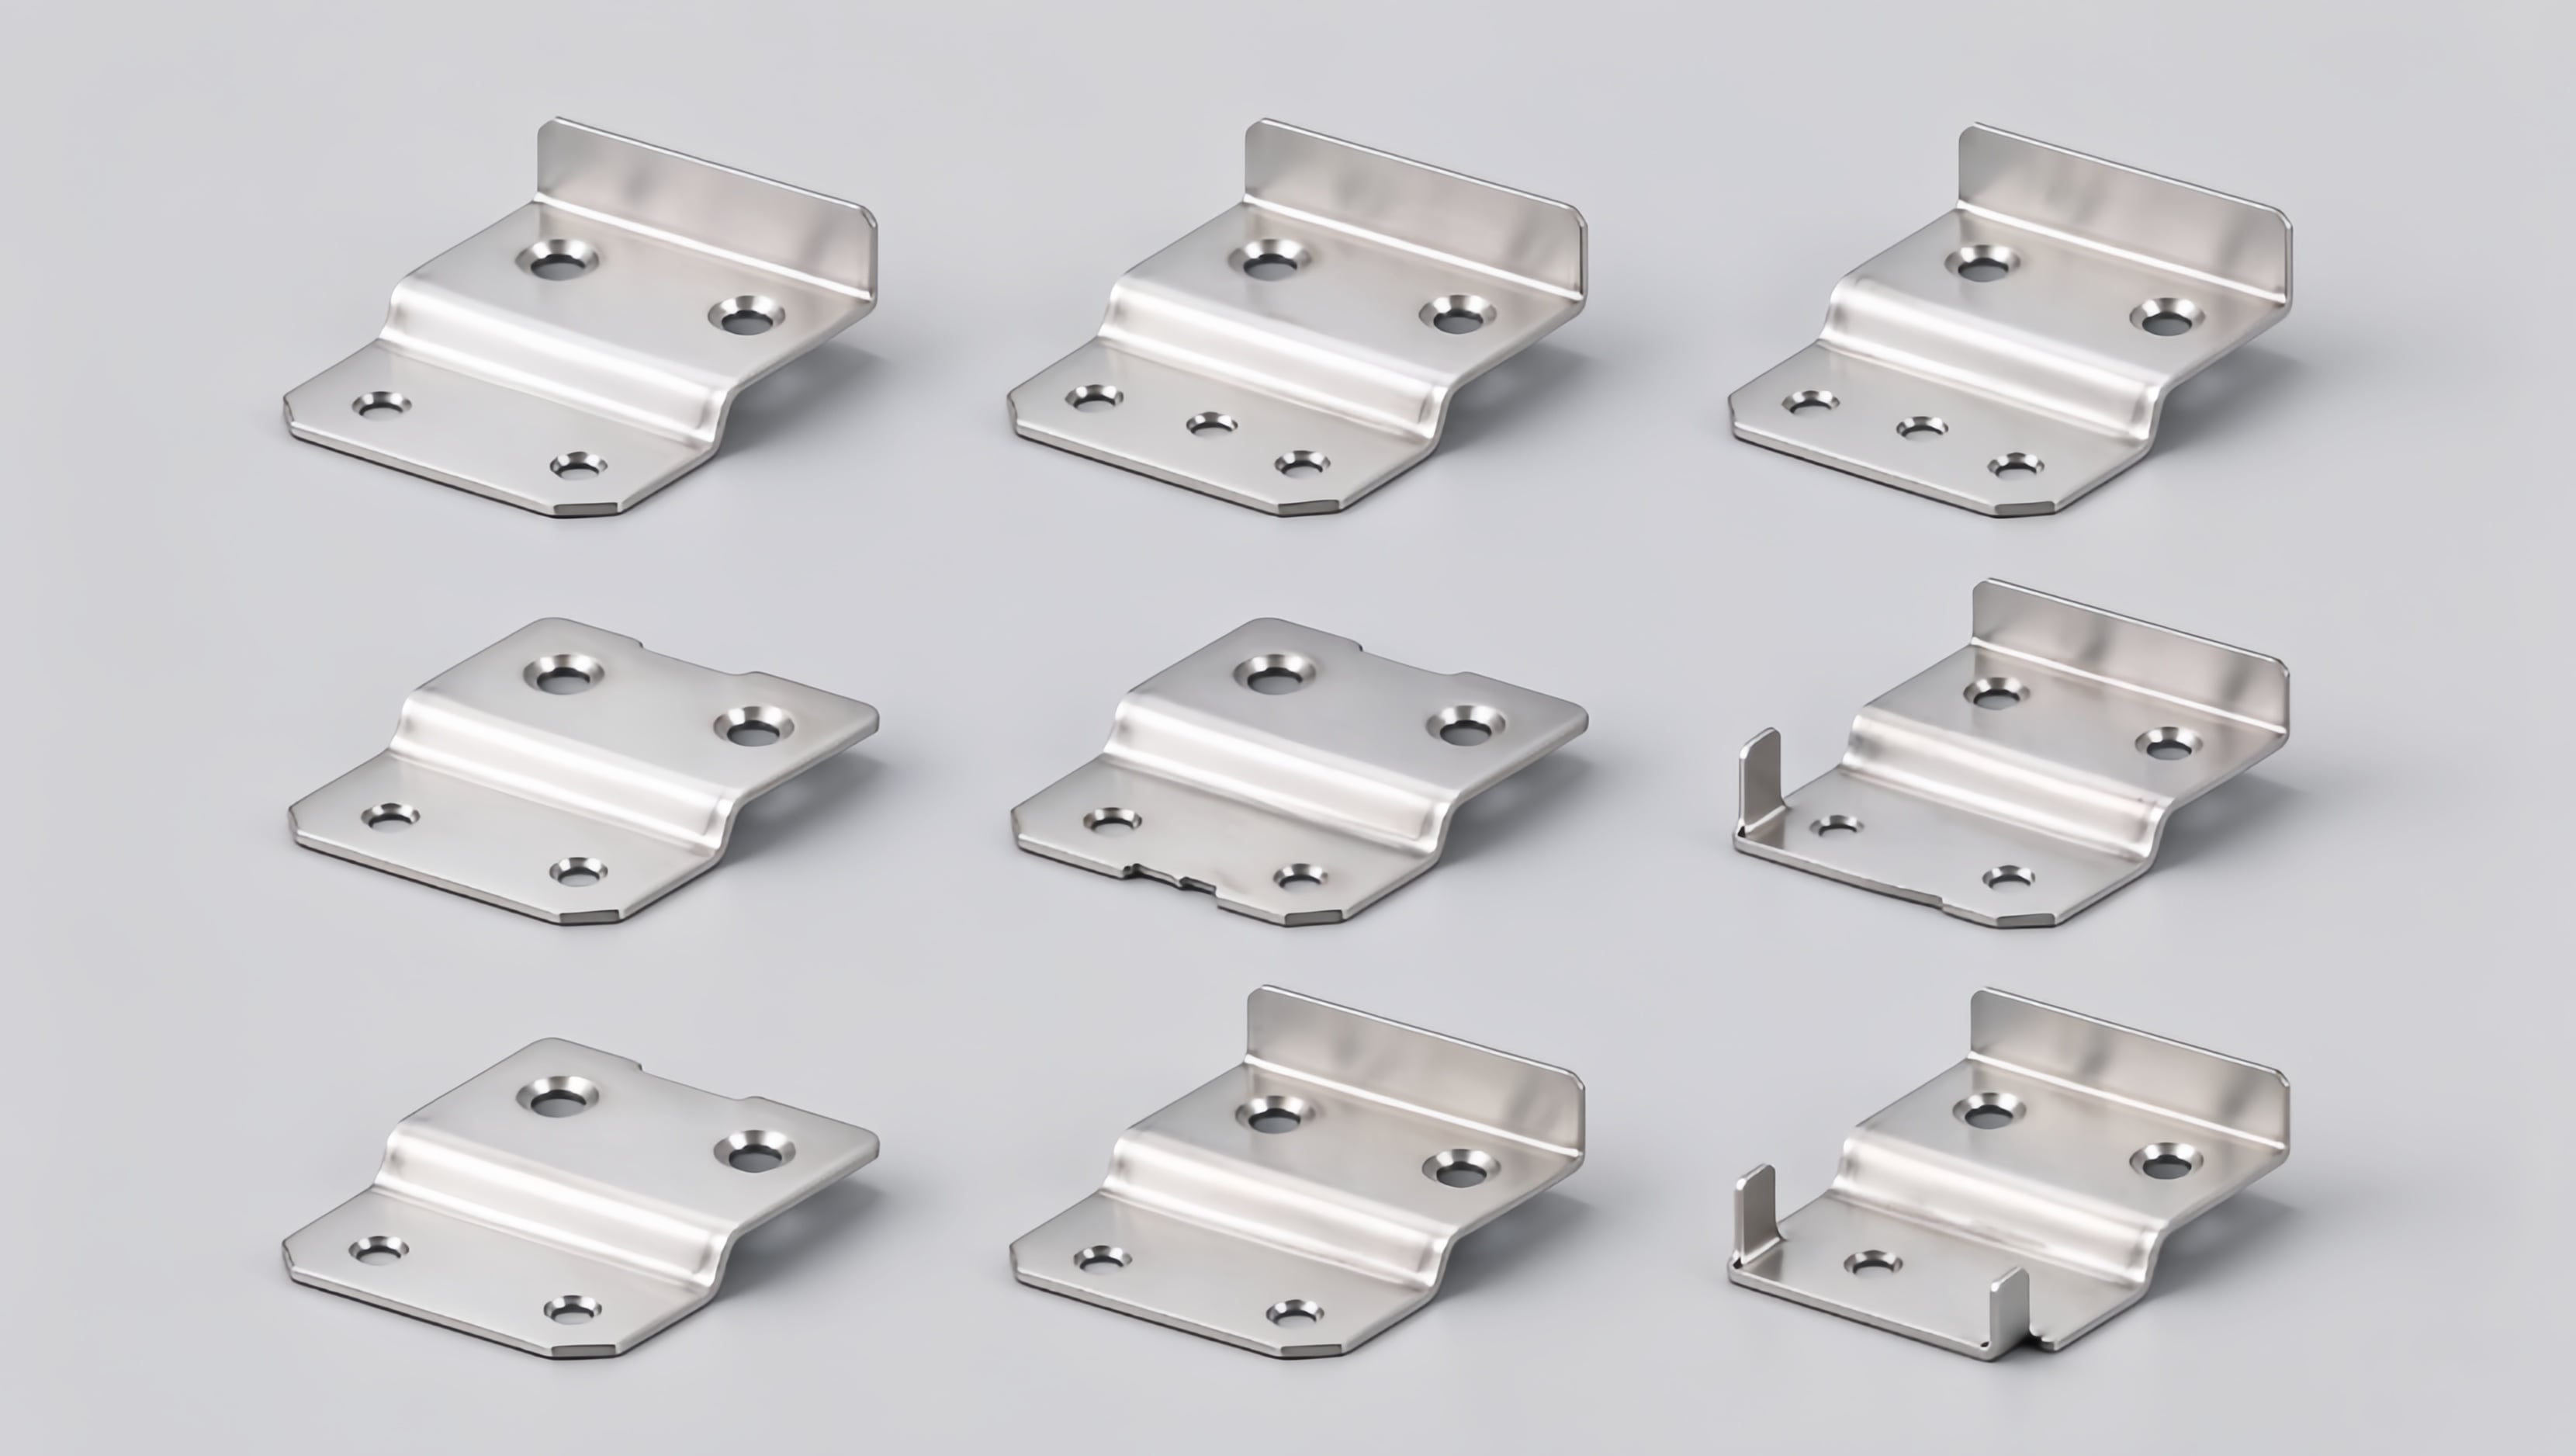
Custom SUS304 sensor mounting brackets 1.jpg
Індивідуальні кріпильні скоби для датчиків із нержавіючої сталі SUS304, виготовлені методом безперервного штампування DEEPLINK — одна деталь замінює зварену конструкцію з чотирьох елементів.

Швидка відповідь (резюме за 30 секунд)

DEEPLINK перейшла від інженерного креслення до виробництва індивідуальної кріпильної скоби для датчиків із нержавіючої сталі (SUS304)  у кількості 20 000 одиниць за 45 днів , забезпечуючи ±0,05 мм критичні допуски з точністю до 99,6% якості з першого разу — і знизити вартість одиниці продукту для клієнта на 28%шляхом об’єднання чотирьохчастинного звареного підзбору в одну деталь, отриману штампуванням за допомогою прогресивної матриці.

  • прогресивна матриця на 8 станцій , розроблена та виготовлена власними силами, з карбідними вставками й компенсацією згину.
  • 20 000 шт. доставлено протягом 45 днів — від прототипу до поставки (2 лінії штампування, 110 ударів на хвилину).
  • ±0,05 мм точність розташування критичних отворів, плоскість 0,10 мм, заусінець < 0,05 мм; Cpk 1,6 підтверджено статистичним контролем процесу (SPC).
  • Рівень ppap 3 документація, нульових випадків відмов у експлуатації протягом 12 місяців.

1. Завдання: одна штампована деталь має замінити чотирьохчастинний зварений збір.

Європейський виробник ОЕМ промислової автоматизації модернізував систему кріплення нового покоління датчиків положення, що використовуються в умовах промивання та високих вібрацій попередній дизайн був звареним виробом із чотирьох деталей: двох пластин, однієї труби й одного роздільника, які зварювали й потім повторно обробляли. Він був дорогим, важким і страждав від деформації зварного шва, що зміщувала вісь сенсора. Інженерна команда OEM надала чітке технічне завдання на перепроектування:

  • Виготовити кронштейн як одну штамповану деталь із нержавіючої сталі SUS304 товщиною 1,2 мм із вбудованим фіксуючим згином під кутом 105°.
  • Фіксувати ±0,05 мм у двох положеннях монтажних отворів і плоскістю ±0,10 мм , а також з заусенцями менше 0,05 мм по всіх краях.
  • Витримувати статичне навантаження 500 Н та експозицію солевого туману протягом 96 годин без червоного іржавлення (нейтральний солевий туман, ISO 9227).
  • Початкове замовлення на 20,000 штук , з необхідністю надання зразків протягом 3 тижнів і повного випуску — протягом 7 тижнів.
  • НАДІСЛАТИ Рівень ppap 3 документації до масового відвантаження.

Виробник обладнання вже мав невдачу з одним постачальником: позиції отворів зміщувалися на ±0,15 мм у процесі виробництва, заусенці пошкоджували ущільнювальну кромку сенсора під час пресування, а поставки затримувалися двічі. Їм потрібен був партнер, здатний спроектувати інструмент, контролювати процес і документувати все — а не просто експлуатувати прес.

Вимоги до проекту на швидкий погляд

Вимога Специфікація Метод перевірки
Матеріал Нержавіюча сталь марки SUS304, товщина 1,2 мм, обов’язковий сертифікат виробника Інспекція вхідних матеріалів + спектральний аналіз
Критичний допуск точність розташування отворів ±0,05 мм; плоскість 0,10 мм; заусенці < 0,05 мм Первинна приймальна інспекція (FAI), координатно-вимірювальна машина (CMM), контрольні калібри GO/NO-GO, лінійна інспекція з використанням CCD-камери
Механічний статичне навантаження 500 Н; кут згину 105° із контролем пружного відновлення Випробування навантаження на партію; перевірка кутоміром на кожному ході
Корозія 96 годин нейтрального солевого туману, без червоного іржавлення; RoHS та REACH Випробування солевим туманом (ISO 9227), сертифікати матеріалів
Обсяг / термін виконання замовлення 20 000 шт.; зразки — до 3 тижнів; виробництво — до 7 тижнів Графік проекту + огляд етапів PPAP
Документація PPAP рівня 3 (PFMEA, план контролю, MSA, Cpk ≥ 1,33) Схвалення замовником на етапі зразків

2. Наше рішення: аналіз DFM, власне інструментальне забезпечення та прогресивна матриця, створена для забезпечення стабільності

Інженерна команда DEEPLINK розглядала цей проект як програма проектування для виробництва (DFM) , а не проста цитата. Перед різанням сталі ми провели дослідження розміщення смуги з імітацією формування, щоб збалансувати використання матеріалу, компенсацію згину та міцність штампу.

2.1 Огляд DFM та розміщення смуги

  • Перемістили два кріпильні отвори щодо лінії згину, щоб зберегти відстань від краю в межах безпечних значень і усунути ризик мікротріщин у SUS304.
  • Додано компенсація надзгину 0,4 мм тож кут 105° пружно повертається саме до 105° за температури 20°C.
  • Оптимізована розмітка підвищила використання матеріалу з 61 % до 78 % , що безпосередньо знизило вартість заготовок.
  • Рекомендовано зразки-прототипи, виготовлені лазерним різанням під час виготовлення штампу, щоб клієнт міг провести перевірку підгонки в перший тиждень — ми постачаємо їх уже через 3 дні.

2.2 Восьмостанційний прогресивний штамп

Ми спроектували та виготовили прогресивна матриця на 8 станцій внутрішньою (наш цех інструментів підтримує швидкозмінні вставки й вбудоване датування всередині штампу):

  • Розташування станцій: пілотування → формування орієнтувального згину (з надзгином) → повторне формування для компенсації пружного відновлення → точне пробивання кріпильних отворів → койнінг ущільнювальної поверхні → обрізка → відділення.
  • Вставки з карбіду (вольфраму) на станціях пробивання й формування для тривалого терміну служби штампу при 110 УДМ.
  • Азотні штампові пружини та конструкція з фіксованим стрічковим подаванням, яка забезпечує стабільне положення стрічки й усуває зсув положення отворів між станціями.
  • Інструментальна сталь, сертифікована та термооброблена власними силами, з документально підтвердженим випробуванням матриці та первинним контролем виготовлення (FAI) перед запуском у виробництво.
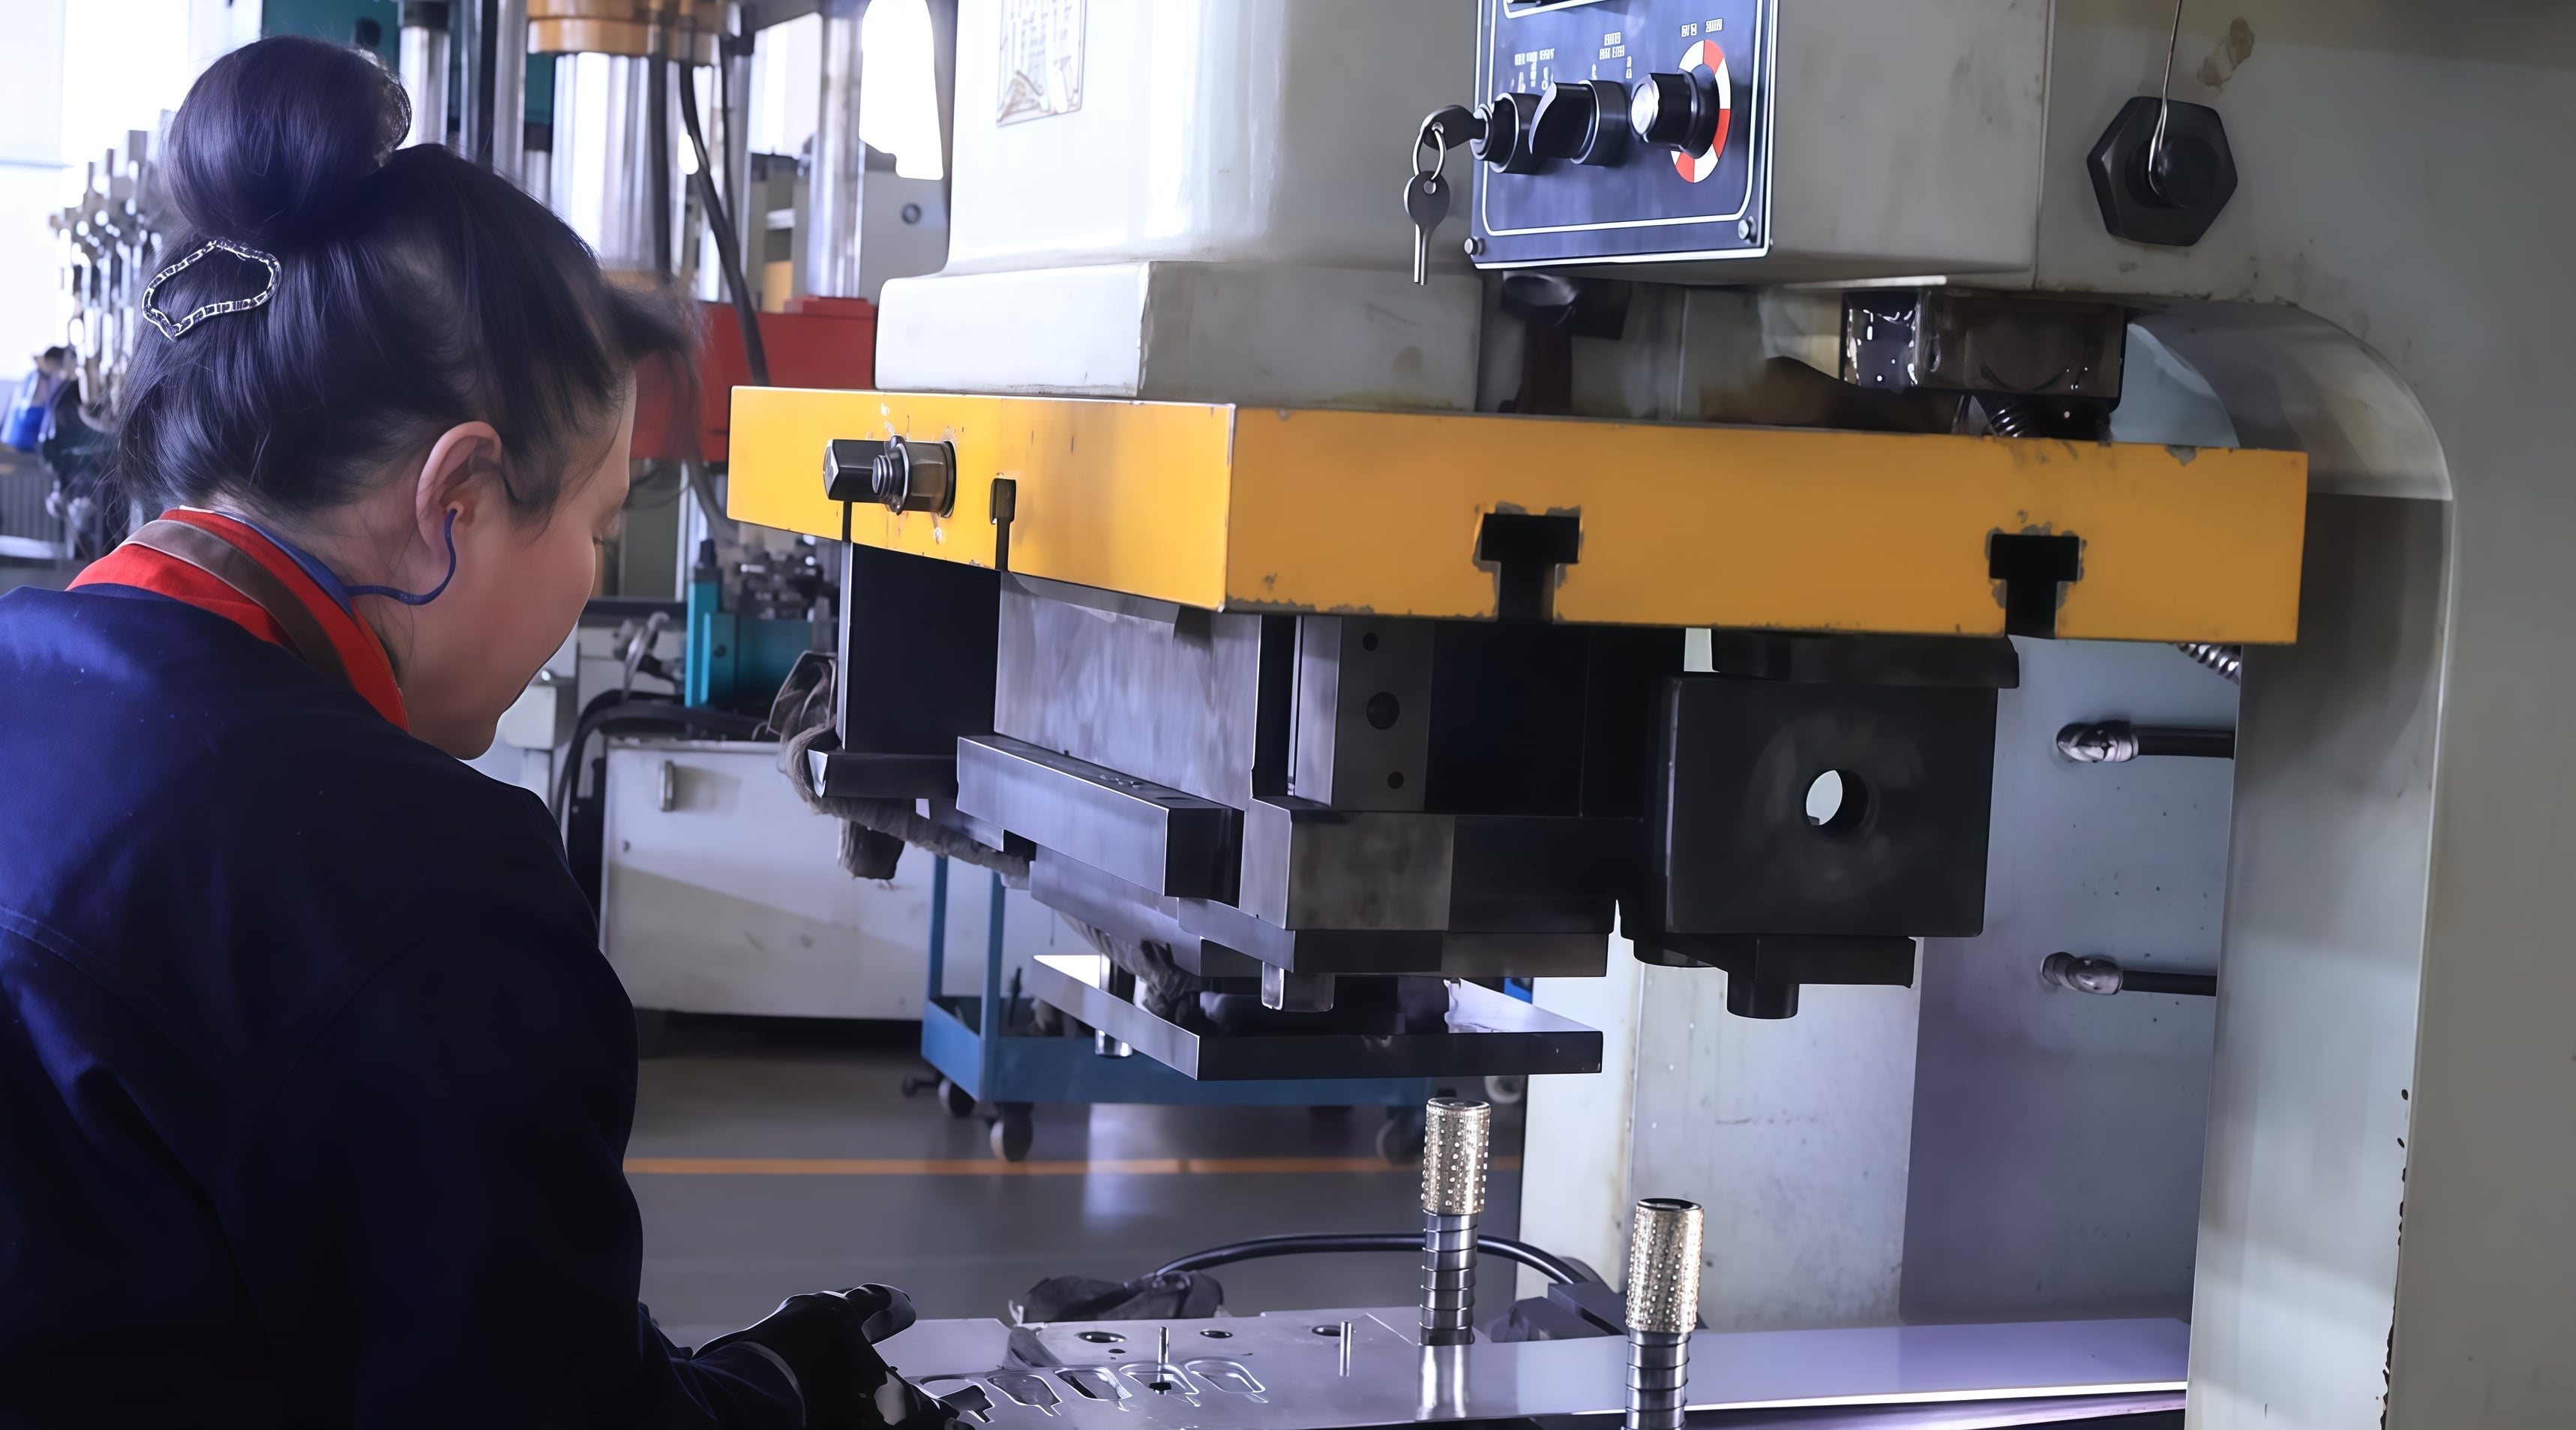
stamping 1.jpg
8-позиційна прогресивна матриця обробляє рулонну стрічку SUS304 зі швидкістю 110 ходів на хвилину на двох автоматизованих штампувальних лініях.

2.3 Обробка поверхні та відповідність вимогам

Після штампування кронштейни були електрополіровані та пасивовані для видалення мікрозачепів, підвищення блиску поверхні та формування пасивної плівки, що витримала 96-годинний тест на солевий туман. Усі споживані матеріали та покриття є Відповідність RoHS та REACH сертифікованими, з підтримкою сертифікатів матеріалів та технологічних процесів.

3. Графік проекту: від запиту пропозиції (RFQ) до виготовлення 20 000 одиниць за 45 днів

Тиждень 1
Аналіз цін та DFM відповідь на запит щодо ціни протягом 24 годин; дослідження можливості розміщення заготовок на стрічці та допустимих відхилень; підтвердження матеріалу й покриття.
Тижні 1–3
Розробка та виготовлення штампу 8-позиційна прогресивна матриця, розроблена й виготовлена власними силами; випробування матриці; зразки, вирізані лазером, відправлені замовнику для тестування.
Тиждень 3
Зразки та первинний контроль виробів (FAI) Виробничі зразки, отримані за допомогою фактичної матриці; повний первинний контроль виробів (понад 39 перевірок на кожен проект) за кресленням.
Тиждень 4
Схвалення замовником та PPAP Підтвердження замовником відповідності вимогам щодо монтажу й функціонування; файл PPAP рівня 3 — PFMEA, план контролю, MSA, Cpk 1,6.
Тиждень 5
Пілотна партія пілотне виробництво обсягом 500 штук; статистичне процесне керування (SPC) у процесі виробництва кожні 2 години; надсилання розмірних даних для перегляду замовником.
Тижні 6–7
Масове виробництво 20 000 штук на двох штампувальних лініях із продуктивністю 110 шт./хв.; вбудована CCD-інспекція положення отворів.
Тиждень 8
Контроль якості, упаковка та відправлення Остаточна інспекція за критерієм AQL, випробування на стійкість до солоної тумани, вибіркове навантаження, захисне упакування, повна документація щодо відстеження партій надсилається разом із товаром.

4. Контроль якості: понад 39 перевірок на кожен проект — від матеріалу до упакування

Контроль якості здійснювався за замкненим циклом у рамках нашої системи ISO 9001, що відповідає чотириетапному контролю, описаному в нашому посібнику з процесу штампування металу :

  • Перевірка вхідних матеріалів — сертифікати металургійного заводу, спектральний аналіз та перевірка поверхні перед подачею рулону в прес.
  • Первинний огляд виробу (FAI) — понад 39 розмірних і візуальних перевірок на кожен проект за допомогою координатно-вимірювальної машини (CMM), підтвердження відповідності кресленню замовника перед випуском партії.
  • Контроль у процесі виробництва — вибірковий контроль за методом статистичного процесного контролю (SPC) кожні 2 години, використання калібрів «ГО/НЕ ГО», а також лінійна оптична інспекція за допомогою CCD-камери для перевірки положення монтажних отворів із автоматичним відбракуванням деталей, що не відповідають допускам.
  • Фінальний огляд та упаковка — вибірковий контроль за критерієм AQL, випробування на стійкість до солоної тумани тривалістю 96 годин і вибіркове навантаження 500 Н на кожну партію, а потім захисне упакування з можливістю відстеження партії.
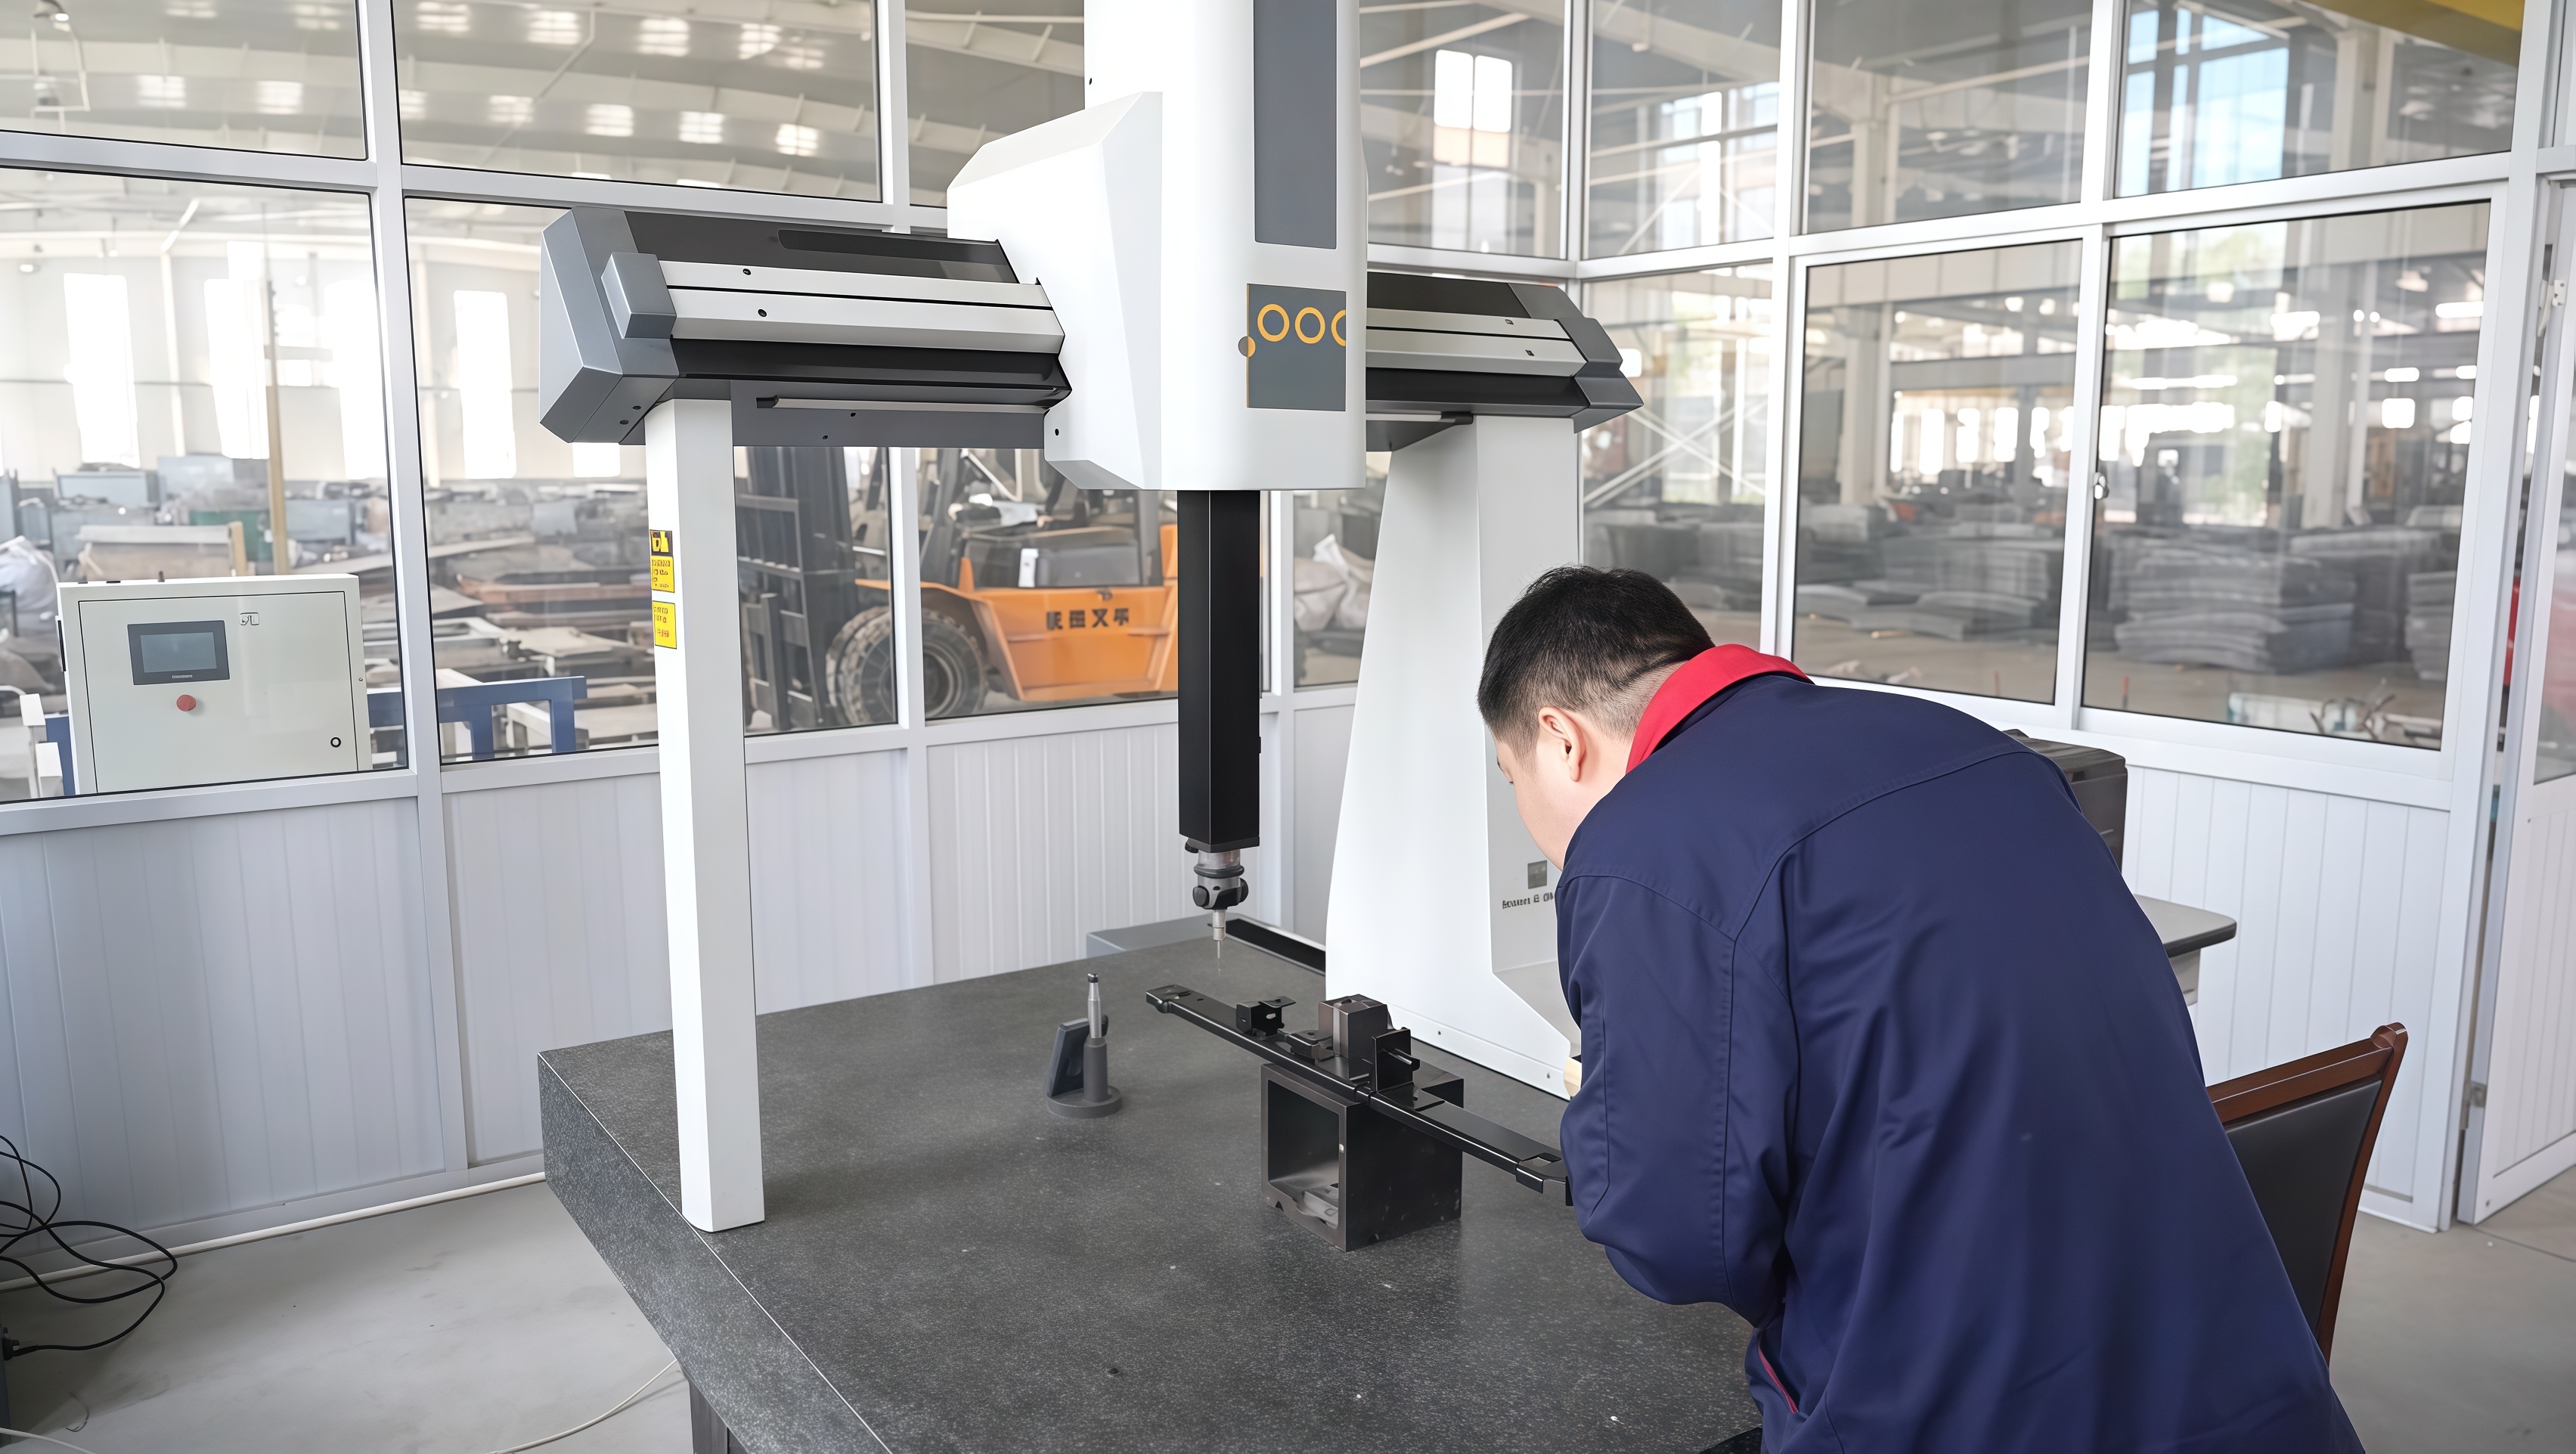
4.14独立站文章配图7.jpg
Перша статична інспекція за допомогою координатно-вимірювальної машини (CMM) та цифрових штангенциркулів — кожна партія перевіряється на відповідність кресленню перед випуском.

5. Результати: вимірний вплив на клієнта

20 000 шт. Доставлено вчасно за 45 днів
±0,05 мм Критичні допуски дотримано, Cpk 1.6
99.6%Відсоток виробів, що пройшли першу перевірку на лінії
−28%Вартість одиниці порівняно зі зварною збіркою
78%Використання матеріалу (раніше — 61 %)
110 шт./хв. Швидкість виробництва, 2 лінії
96 H Пройдено випробування солевим туманом, червоного іржавіння немає
0Відмови в експлуатації протягом 12 місяців

Цільове значення порівняно з фактичним

6. Чому глобальні виробники обирають DEEPLINK для штампування з поступовими матрицями

Цей проект є типовим для нашого підходу, а не винятком. Як Сертифікований за ISO 9001 завод з металевого штампування з понад 5 000 квадратних метрів виробничих приміщень, понад 100 співробітниками та власною службою виготовлення інструментів DEEPLINK забезпечує три ключові переваги у програмах масового штампування:

Для покупців, які порівнюють постачальників, ми також охоплюємо весь ланцюг процесів під одним дахом — лазерне різання , самостійні штамповані металеві частини , виготовленні з листового металу , Обробка CNC та зварювання — тому подальші операції ніколи не потребують залучення другого постачальника.

7. Питання та відповіді

Що таке прогресивне штампування з використанням багатоступінчастої матриці?
Прогресивне штампування — це високошвидкісний процес формування металу, при якому стрічка металу проходить через багатостанційну матрицю на штампувальному пресі. Кожен хід преса виконує послідовність операцій — пілотування, вирізання заготовки, пробивання отворів, згинання, формування, обрізку та відокремлення — тож готова деталь виходить після кожного ходу. Це найекономічніший спосіб виготовлення деталей із штампування металу у великих обсягах з високою точністю розмірів, саме тому він є основою виробництва компонентів для автомобільної, електронної та побутової техніки.
Яку точність розмірів може забезпечити DEEPLINK для штампованих деталей?
DEEPLINK регулярно забезпечує ±0,05 мм на критичних штампованих розмірах, наприклад, положенні отворів, і до ±0,03 мм там, де дозволяють конструкція штампу та матеріал. Стандартними є плоскість 0,10 мм та контроль заусіниць нижче 0,05 мм, що підтверджується перевіркою першого зразка та статистичним контролем процесу в ході виробництва. Щоб зрозуміти, як досягаються ці показники, перегляньте наше керівництво щодо чинників, що впливають на точність штампування металу .
Яка мінімальна кількість замовлення для індивідуального штампування металу?
DEEPLINK має немає мінімальної кількості замовлення . Ми підтримуємо індивідуальну розробку зразків у кількості одного одиниці, а також масове виробництво — одну й ту саму інженерну команду займається розробкою прототипів та серійним виробництвом обсягом 20 000 одиниць (або більше), що забезпечується Послуги індивідуального проектування під замовлення .
Скільки часу потрібно для отримання зразків штампування та масового виробництва?
Зразки-прототипи, виготовлені лазерним різанням, зазвичай постачаються протягом 3 днів . Виготовлення прогресивного штампу та випуск пробних партій триває 2–3 тижні, а стандартний термін масового виробництва становить 7–15 днів після схвалення зразків. Повна програма від DFM до поставки 20 000 одиниць може бути завершена приблизно за 45 днів, як показано в цьому кейсі.
Чи надає DEEPLINK документацію PPAP?
Так. DEEPLINK надає Рівень ppap 3 документацію за запитом — PFMEA, контрольний план, дослідження MSA, розмірні звіти та сертифікати матеріалів — а також задокументовані інспекцію й прослідковуваність від вхідних матеріалів до остаточного упакування в рамках нашої системи якості ISO 9001.
Які види поверхневих обробок доступні для штампованих деталей?
DEEPLINK пропонує електрополірування, пасивацію, анодування, порошкове фарбування, цинкування та нікелювання, оцинкування та піскоструминну обробку , всі згідно з вимогами RoHS та REACH. Обробки підібрано відповідно до умов експлуатації — у цьому проекті використано електрополірування та пасивацію для проходження 96-годинного тесту на солевий туман у застосуванні з промивкою.
Є креслення? Розглянемо його протягом 24 годин.

Безкоштовний аналіз DFM та розрахунок вартості — без мінімального обсягу замовлення, зразки вже через 3 дні.

Отримати розрахунок вартості для вашого штампувального проекту

Попередній

Дослідження випадку OEM: Точні спеціалізовані корпуси з листового металу для електронного обладнання

УСІ

Червоний стальний бак із глибоким витягуванням та порошковим покриттям з різьбовим виходом — приклад співпраці з OEM

Наступний
Рекомендовані товари