\n\n

,需要通过父级DOM结构来判断 */ var trackActionPhone = function (node) { var nodeInnerText = node.innerText || ''; if (!limitRegLength(nodeInnerText)) return; var nodeText = trimText(nodeInnerText); if (nodeText.length < 5 || nodeText.length > 20) return false; var type = arguments.length > 1 && arguments[1] !== undefined ? arguments[1] : 'click'; var str = trimText(node.href || nodeText || ''); if (phoneReg.test(str) && numUseReg.test(str)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } /** 排查父级嵌套非标签场景,并且对dom的正则校验做一个性能兜底,通过控制innerText的长度,来确保正则的性能 */ var fatherText = trimText(node.parentNode.innerText || ''); if (fatherText.length < 5 || fatherText.length > 20) return false; if (phoneReg.test(fatherText) && numUseReg.test(fatherText)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } return false; }; window.addEventListener('click', function (e) { var node = e.target; /** 社媒点击 */ var appName = ''; var getAppAriaLabel = node.ariaLabel || node.parentNode.ariaLabel || ''; if (mediaList.includes(getAppAriaLabel.toLowerCase())) { appName = getAppAriaLabel; } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'a' ) { appName = getMediaName(node.href) || getMediaName(node.alt); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'img' ) { appName = getMediaName(node.alt) || getMediaName(node.src); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'i' ) { appName = getMediaName(node.className); } if (appName) { _paq.push(['trackEvent', 'click', 'contactApp', appName]); return; } /** 联系方式点击 */ if (trackActionPhone(node, 'click')) return; if (node.nodeName && node.nodeName.toLowerCase() === 'a') { var val = node.href; if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } if (node.nodeName && node.nodeName.toLowerCase() === 'i') { var val = node.className; var content = node.parentNode.href || ''; if (val.includes('email')) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: content, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', content]); return; } } var nodeChildList = node.childNodes; for (var i = 0; i < nodeChildList.length; i++) { if (nodeChildList[i].nodeType !== 3) continue; var val = nodeChildList[i].textContent.replace(/\s?:?/g, ''); if (!limitRegLength(val)) continue; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } trackNumberData(node); }); window.addEventListener('copy', function (e) { if (trackActionPhone(e.target, 'copy')) return; var text = e.target.textContent; if (!text) return; var val = text.replace(/\s:?/g, ''); if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'copy', 'email', val]); return; } trackNumberData(e.target); }); } trackContactInit(); /** * 基于custom_inquiry_form.js 以及 form.js 对于询盘表单提交的实现,来反推询盘表单的input标签触发,用来收集意向客户 * 1. 缓存的KEY:TRACK_INPUT_ID_MTM_00; * 2. 缓存策略 - lockTrackInput:单个页面内,10分钟内,不重复上报 */ function trackActionInput() { const CACHE_KEY = 'TRACK_INPUT_ID_MTM_00'; const pathName = window.location.hostname + window.location.pathname; var lockTrackInput = function () { try { const lastCacheData = localStorage.getItem(CACHE_KEY); if (!lastCacheData) return false; const cacheData = JSON.parse(lastCacheData); const cacheTime = cacheData[pathName]; if (!cacheTime) return false; return Date.now() - cacheTime < 1000 * 60 * 10; // 10分钟内,不重复上报 } catch (error) { console.error('lockTrackInput Error', error); return false; } }; var setInputTrackId = function () { try { const curCacheData = localStorage.getItem(CACHE_KEY); if (curCacheData) { const cacheData = JSON.parse(curCacheData); cacheData[pathName] = Date.now(); localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); return; } const cacheData = { [pathName]: Date.now(), }; localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); } catch (error) { console.error('setInputTrackId Error', error); } }; var getInputDom = function (initDom) { var ele = initDom; while (ele) { /** * isWebSiteForm 是站点的表单 * isChatWindowForm 是聊天窗口的表单 */ /** 旧模板表单 */ var isWebSiteForm = !!( /crm-form/i.test(ele.className) && ele.querySelector('form') ); /** 1:新模板自定义表单、2:Get a Quote 弹框表单 */ var isWebSiteFormNew = !!( /inquiry/i.test(ele.className) && ele.querySelector('form') ); if (isWebSiteForm || isWebSiteFormNew) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'page']); setInputTrackId(); return; } /** Mkt会话触达-聊天弹框的表单输入: MKT由于是iframe嵌入,所以MKT的上报,会单独写到MKT-form代码上 */ var isInquiryChatForm = !!( /comp-form/i.test(ele.className) && ele.querySelector('form') ); if (isInquiryChatForm) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'chat']); setInputTrackId(); return; } /** 向上查找父节点 */ ele = ele.parentNode; } }; function initInputListener() { var inputUseDebounce = function (fn, delay) { var timer = null; var that = this; return function () { var args = Array.prototype.slice.call(arguments); if (timer) clearTimeout(timer); timer = setTimeout(function () { fn.apply(that, args); }, delay); }; }; var optimizeGetInputDom = inputUseDebounce(getInputDom, 300); window.addEventListener('input', function (e) { /** 如果已经上报过,则不再上报 */ if (lockTrackInput()) return; optimizeGetInputDom(e.target); }); } try { initInputListener(); } catch (error) { console.log('initInputListener Error', error); } } trackActionInput(); } /** 第三方消息上报:目前主要是针对全点托管会话;在msgCollect/index.js中调试,访问test.html */ function thirdMsgCollect() { /** 先检测是否是stayReal托管:如果stayReal脚本都没有,那么说明当前站点未开启stayReal会话托管 */ const scriptList = Array.prototype.slice.call( document.querySelectorAll('script'), ); const checkStayReal = () => !!scriptList.find((s) => s.src.includes('stayreal.xiaoman.cn')); if (!checkStayReal()) return; /** 缓存当前消息队列的最后一条消息id */ const CACHE_KEY = 'CACHE_KEY_MONITOR'; const setCache = (msgIndex) => { /** 对缓存KEY进行base64转码处理 */ const cacheMsgIndex = btoa(msgIndex); localStorage.setItem(CACHE_KEY, cacheMsgIndex); }; const getCache = () => { const cacheMsgIndex = localStorage.getItem(CACHE_KEY); if (cacheMsgIndex) return Number(atob(cacheMsgIndex)); return -1; }; /** 拉取最新msg列表 */ const pullMsgList = () => { const msgEleList = Array.prototype.slice.call( document.querySelectorAll('#chat-list li'), ); const msgIds = []; const msgMap = msgEleList.reduce((acc, item) => { const sendTime = item .querySelector('.message-data-time') .textContent.trim(); const sendContent = item.querySelector('.message').textContent.trim(); /** msg带有class:other-message的是访客消息,my-message的是客服消息 */ const isOtherMessage = item .querySelector('.message') .classList.contains('other-message'); const msgId = item.querySelector('.message').getAttribute('id'); const msgItemData = { msgId, user: isOtherMessage ? 'visitor' : 'official', time: sendTime, content: sendContent, }; msgIds.push(msgId); acc[msgId] = msgItemData; return acc; }, {}); return { ids: msgIds, dataMap: msgMap, }; }; /** 加密并上传消息数据 */ let ENCRYPT_KEY = 'de29f1aab63ab033'; let ENCRYPT_IV = 'b8d2badf875e76ac'; const baseUrl = 'https://cms.xiaoman.cn'; // var getEncryptConfig = function () { // const url = baseUrl + '/shop-api/innerApi/getKeyIv' // $.get( // url, // function (result) { // console.log('result', result) // if (Number(result.code) === 0 && result.data.key && result.data.iv) { // ENCRYPT_KEY = result.data.key // ENCRYPT_IV = result.data.iv // uploadMsgData() // } else { // /** 如果获取失败,则重试 */ // setTimeout(() => { // getEncryptConfig() // }, 1000) // } // }, // 'json' // ) // } // getEncryptConfig() const encryptMsg = function (msgData) { const enc = new TextEncoder(); // 转字节 const keyBytes = enc.encode(ENCRYPT_KEY); const ivBytes = enc.encode(ENCRYPT_IV); const plainBytes = enc.encode(msgData); // 导入密钥并加密 return crypto.subtle .importKey('raw', keyBytes, { name: 'AES-CBC' }, false, ['encrypt']) .then(function (cryptoKey) { return crypto.subtle.encrypt( { name: 'AES-CBC', iv: ivBytes }, cryptoKey, plainBytes, ); }) .then(function (encryptedBuffer) { // 转 base64 返回 return btoa( String.fromCharCode(...new Uint8Array(encryptedBuffer)), ); }) .catch((err) => { return Promise.reject(err); }); }; let uploadFlag = false; const uploadMsgData = function () { if (uploadFlag) return; uploadFlag = true; const { ids, dataMap } = pullMsgList(); let cacheMsgIndex = getCache(); const msgLen = ids.length; if (!msgLen) { // 消息DOM未挂载 || 消息DOM已挂载,但是消息列表为空 uploadFlag = false; return; } if (msgLen - 1 < cacheMsgIndex) { /** 针对站点挂后台一段时间,消息列表会自动塞入重复消息,导致消息有重复,刷新后又重置回正常消息列表,所以这里需要更新锚点下标 */ cacheMsgIndex = msgLen - 1; setCache(cacheMsgIndex); uploadFlag = false; return; } if (msgLen - 1 === cacheMsgIndex) { // 缓存的最后一次发送的消息ID是最后一条(说明当前消息均已经上报),则不跳过本地上报 uploadFlag = false; return; } const currentMsgIds = ids.slice(cacheMsgIndex + 1, msgLen); const currentMsgData = currentMsgIds.map((id) => dataMap[id]); const mtmId = window.matomo_site_id_cookie_key || ''; // 获取mtm会话id const msgBody = { mtmId, curl: window.location.href, msgList: currentMsgData, }; const msgBodyStr = JSON.stringify(msgBody); encryptMsg(msgBodyStr) .then(function (encryptedMsg) { console.log('encryptedMsg:', encryptedMsg, msgBodyStr); const url = baseUrl + '/shop-api/External/ListenSiteActiveStatus'; $.ajax({ type: 'POST', url, data: JSON.stringify({ d_v: encryptedMsg }), contentType: 'application/json', success: function (result) { if (Number(result.code) === 0) { // 更新消息队列 setCache(msgLen - 1); } uploadFlag = false; }, error: function (err) { console.error(err, '请求异常'); uploadFlag = false; }, }); }) .catch((err) => { console.error(err, '数据加密失败'); uploadFlag = false; }); }; /** 监控chat-list的DOM变更 */ const initChatListObserver = () => { // 需要监听的 DOM 节点 const target = document.getElementById('chat-list'); if (!target) return; // 回调函数 const callback = function (mutationsList, observer) { for (const mutation of mutationsList) { console.log('mutation', mutation); if (mutation.type === 'childList') { uploadMsgData(); } } }; // 配置 const config = { childList: true, // 监听子节点的增删 subtree: true, // 是否也监听后代节点 }; // 创建 observer const observer = new MutationObserver(callback); // 开始监听 observer.observe(target, config); }; let testCount = 30; let itv = null; const checkChatDom = () => !!document.querySelector('#vc-model'); const initTalkCheck = () => { itv = setTimeout(() => { console.log('checkChatDom', checkChatDom(), testCount); if (!checkChatDom() && testCount > 0) { testCount--; initTalkCheck(); return; } clearTimeout(itv); uploadMsgData(); initChatListObserver(); }, 1500); }; initTalkCheck(); } try { gtmTrack(); thirdMsgCollect(); console.log('inserted gtm code'); } catch (error) { console.error('gtmTrack Error', error); } }); })();

Alle kategorier
Tilbage

Bræt til sensor i rustfrit stål efter kundeangivelse: Et caseskema for fremstilling ved hjælp af fremskridtsprægning – fra DFM til produktion af 20.000 dele
OEM-CASESTUDIE

Bræt til sensor i rustfrit stål efter kundeangivelse: Et caseskema for fremstilling ved hjælp af fremskridtsprægning – fra DFM til produktion af 20.000 dele

Udgivet: 2026-09-24 Læsetid: 6 min Kategori: Metalspændning
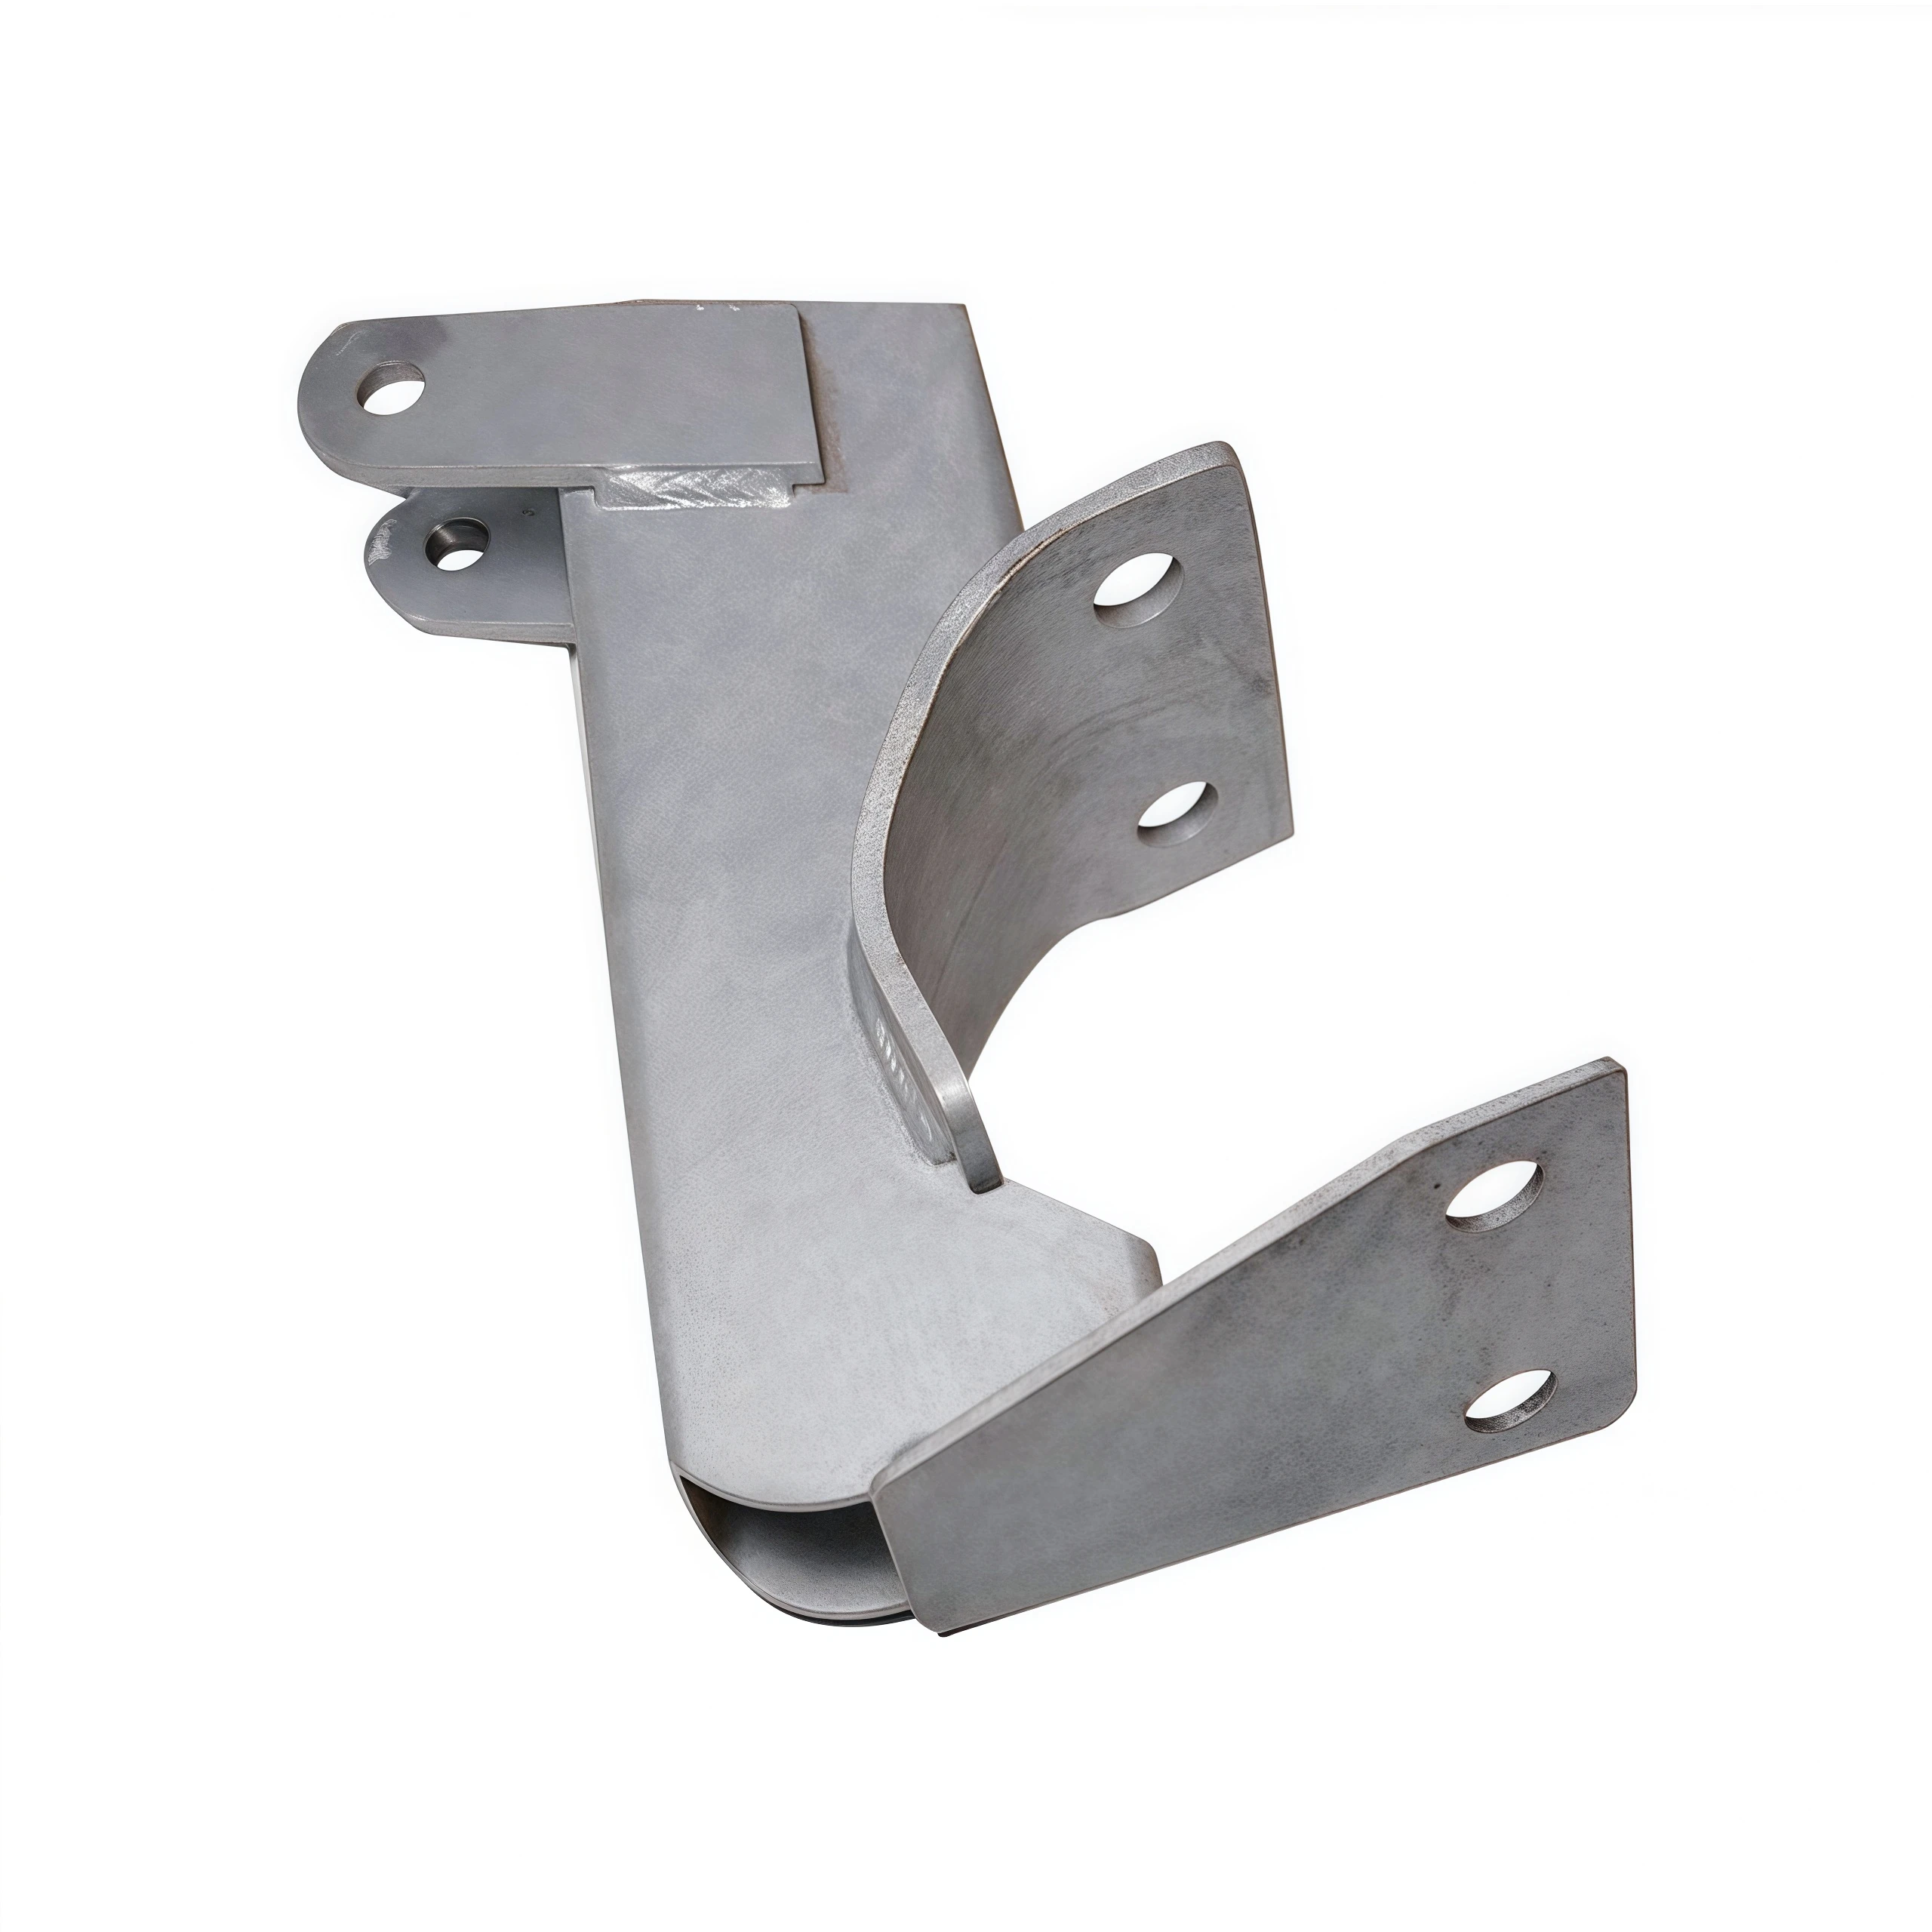
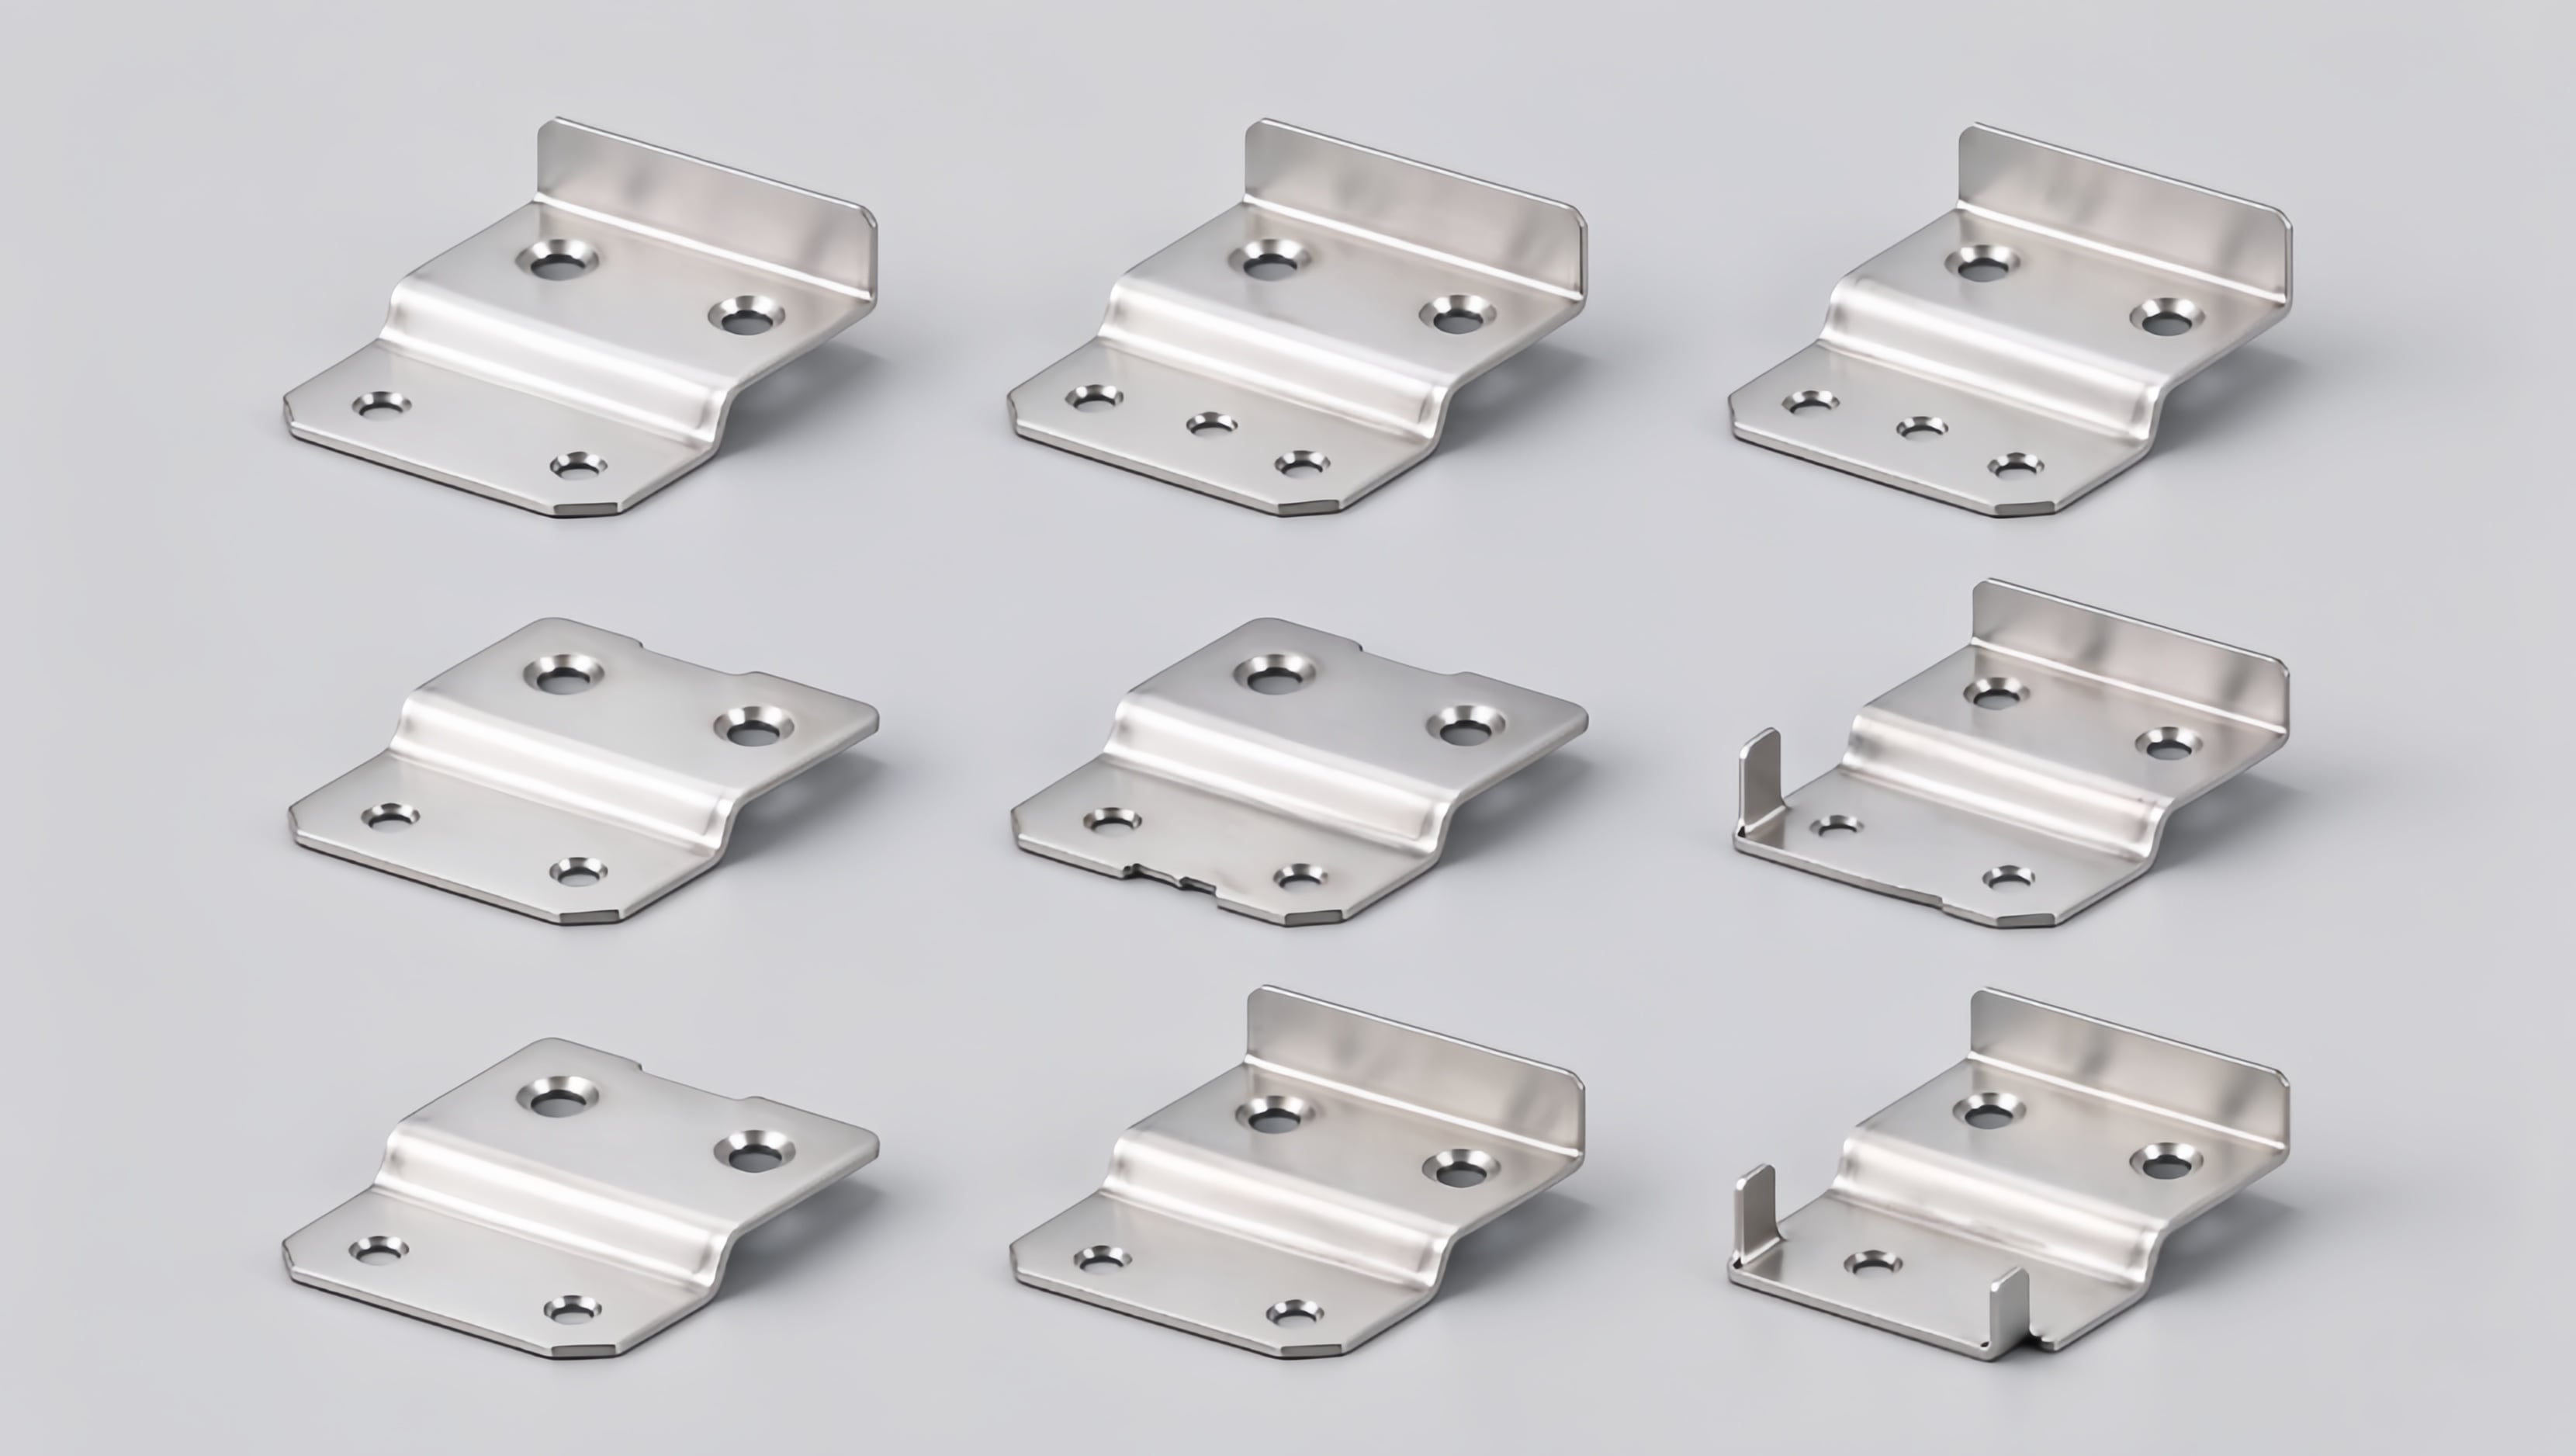
Custom SUS304 sensor mounting brackets 1.jpg
Brugerdefinerede SUS304-sensorskruer fremstillet af DEEPLINKs progressiv diespændning – én komponent erstatter en samling af fire svejste dele.

Hurtig svar (30-sekundersresume)

DEEPLINK flyttede en brugerdefineret rustfri stålkomponent (SUS304) til montering af sensorer fra teknisk tegning til  masseproduktion af 20.000 styk på 45 dage , der holder ±0,05 mm kritiske tolerancer med en 99,6 % første-pass yield — og reducerer kundens stykpris med 28%ved at konsolidere en fire-dels svejset undermontage til en enkelt, fremadskridende dieskårnet del.

  • 8-stationers fremadskridende die , designet og bygget internt med carbidindsætninger og bøjeningskompensation.
  • 20.000 stk leveret på 45 dage, fra prototype til afsendelse (2 skærningslinjer, 110 slag pr. minut).
  • ±0,05 mm på kritisk hulposition, planhed 0,10 mm, burr < 0,05 mm; Cpk 1,6 verificeret ved SPC.
  • Ppap niveau 3 dokumentation, nul fejl i felt efter 12 måneder i brug.

1. Udfordringen: Én skårnet del skal erstatte en fire-dels svejset montage

En europæisk industriautomations-OEM redesignede monteringssystemet for en ny generation positionssensorer, der anvendes i vaskemiljøer og miljøer med høj vibration . Den tidligere konstruktion bestod af en samling på fire dele, der var svejset sammen: to plader, et rør og en afstandsholder, som blev svejset og derefter omfremstillet. Den var dyr, tung og led af svejseforvrængning, hvilket forskydede sensoraksen. OEM’s ingeniørteam udstedte en klar specifikation for redesignet:

  • Fremstil beslaget som én stanset del i rustfrit stål SUS304 med en tykkelse på 1,2 mm og med en integreret 105°-justeringsbøjning.
  • Hold fast ±0,05 mm på de to monteringshullers positioner samt ±0,10 mm planhed , og med spåner mindre end 0,05 mm på alle kanter.
  • Tåle en statisk belastning på 500 N og udsættelse for saltstøv i 96 timer uden rød rust (neutral saltstøv, ISO 9227).
  • Første ordre på 20.000 stykker , med prøver krævet inden for 3 uger og fuld produktion inden for 7 uger.
  • INDSEND Ppap niveau 3 dokumentation før serieforsendelse.

OEM’en havde allerede fejlet med én leverandør: hullenes placering afveg med ±0,15 mm under produktionen, spåner beskadigede sensorens tætningslæbe ved pressetilpasning, og leveringerne blev udskudt to gange. De havde brug for en partner, der kunne designe værktøjerne, kontrollere processen og dokumentere alt – ikke blot køre en presse.

Projektkrav på et blik

Krav Specifikation Verifikationsmetode
Materiale Rustfrit stål SUS304, 1,2 mm, mærkeseddel fra værkstedet kræves Indkøbsmaterialeinspektion + spektralanalyse
Kritisk Tolerance hullenes placering: ±0,05 mm; planhed: 0,10 mm; spåner: < 0,05 mm FAI, CMM, GO/NO-GO-måleinstrumenter, CCD-inline-inspektion
Elektriske apparater 500 N statisk belastning; 105° bugevinkel med fjederreturkontrol Belastningstest pr. parti; vinkelmåler pr. slagkontrol
Korrosion 96 timers neutral salt-sprøjtetest, ingen rød rust; RoHS og REACH Salt-sprøjtetest (ISO 9227), materialecertifikater
Mængde / levertid 20.000 stk.; prøver ≤ 3 uger; produktion ≤ 7 uger Projektplanlægning + PPAP-gategennemgang
Dokumentation PPAP-niveau 3 (PFMEA, kontrolplan, MSA, Cpk ≥ 1,33) Kundegodkendelse i prøvefasen

2. Vores løsning: DFM-gennemgang, interne værktøjer og en progressiv stans tilpasset konsekvens

DEEPLINK's ingeniørteam behandlede projektet som et design-for-manufacturability (DFM)-program , ikke blot som en simpel prisangivelse. Før vi skar stål, udførte vi en båndlayout-undersøgelse med formningssimulation for at afbalancere materialeudnyttelse, bøjen kompensation og stansstyrke.

2.1 DFM-gennemgang og båndlayout

  • Flyttede de to monteringshuller i forhold til bøjelinjen for at holde kantafstandene inden for sikre grænser og eliminere risikoen for mikrorevner i SUS304.
  • Tilføjede en 0,4 mm overbøjningskompensation således at 105°-vinklen springer tilbage præcist til 105° ved 20 °C.
  • Optimeret nesting øgede materialeudnyttelsen fra 61 % til 78 % , hvilket direkte reducerer tomkostningen.
  • Anbefales laserudskårne prototypesample under diesbygning, så kunden kunne udføre en pasformstest i den første uge – vi leverer disse på så lidt som 3 dage.

2.2 Ottestationers progressiv die

Vi har designet og bygget en 8-stationers fremadskridende die i huset (vores værktøjsværksted understøtter hurtigudskiftelige inserts og in-die-sensing):

  • Stationsoversigt: pilotering → formning af lokaliseringssvingskanten (med overbøjning) → genformning til at kompensere for springback → præcisionsstansning af monteringshuller → coining af tætningsfladen → trimning → afskæring.
  • Carbid- (wolfram-)inserts på stans- og formstationsstederne for lang værktøjslevetid ved 110 SPM.
  • Nitrogenfjedre til dies og et fast bånddesign, der holder båndpositionen stabil og eliminerer afvigelse i hullenes position mellem stationerne.
  • Værktøjsstål certificeret og varmebehandlet internt med dokumenteret die-prøve og FAI før produktionsfreigivelse.
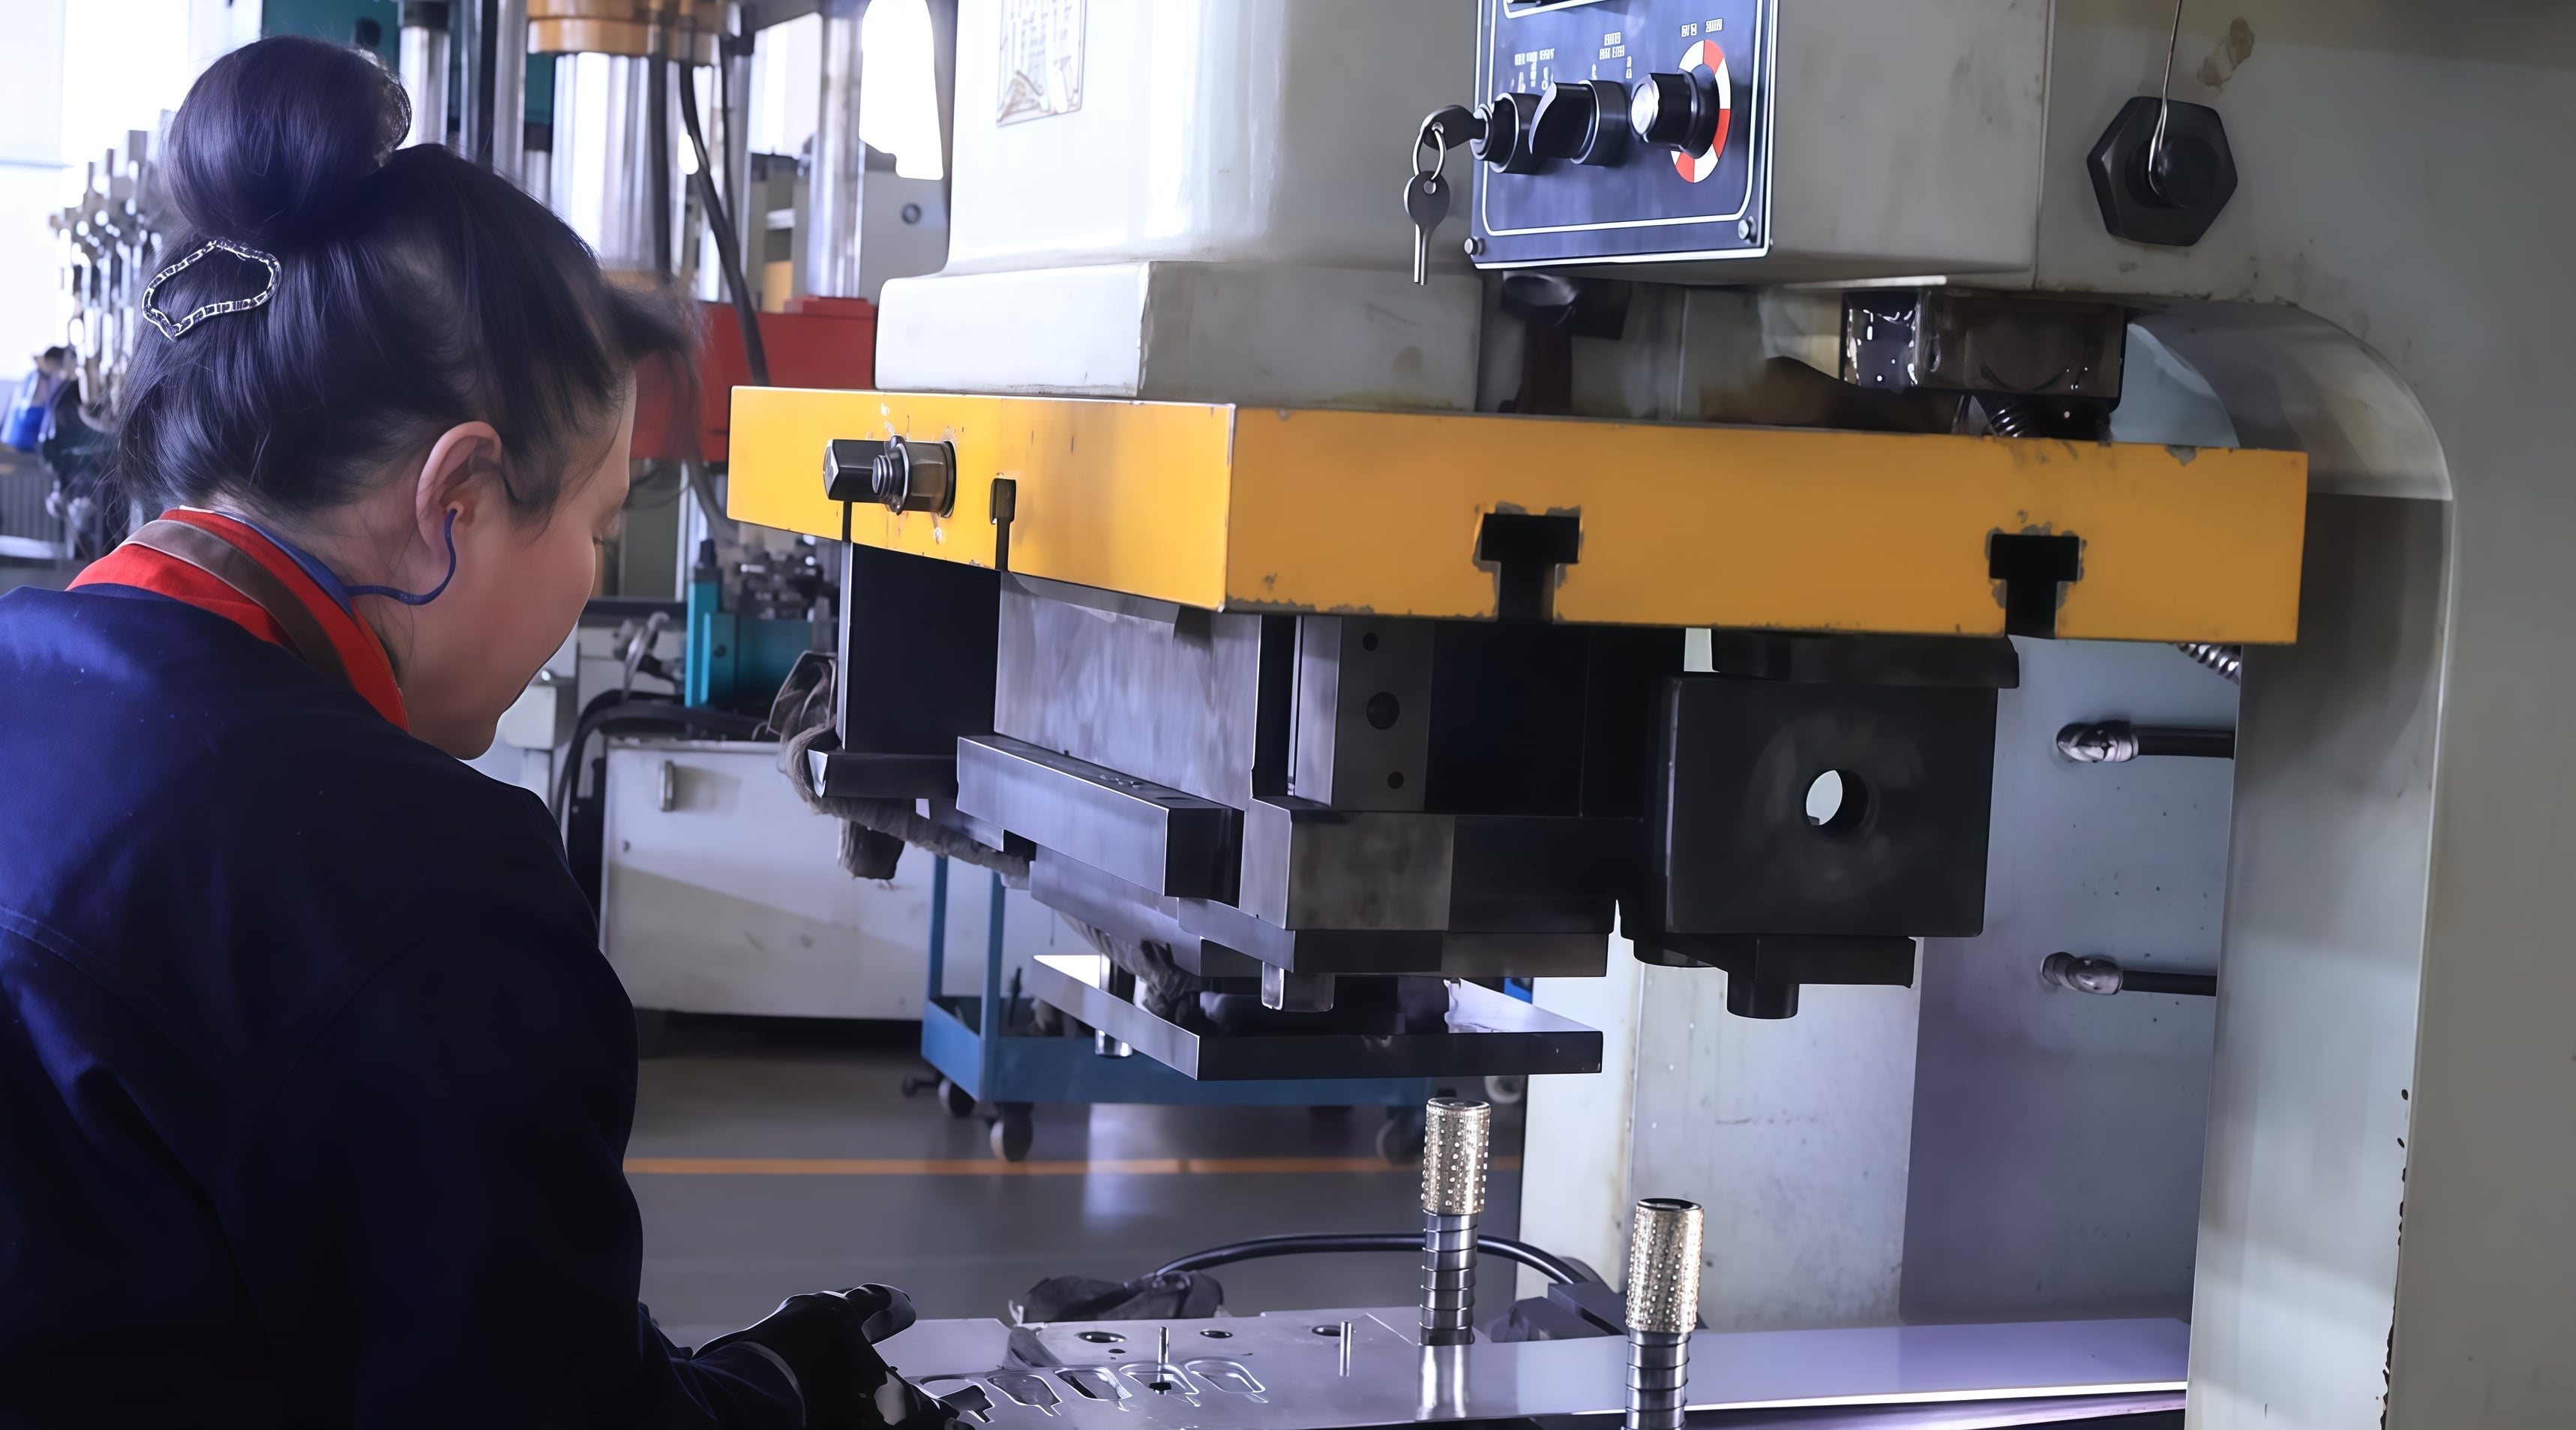
stamping 1.jpg
Den 8-stationers progressive die bearbejder SUS304-coilen med 110 slag pr. minut på to automatiserede stanselinjer.

2.3 Overfladebehandling og overholdelse

Efter stansningen blev beslagene elektropolerede og passiverede for at fjerne mikrospåner, gøre overfladen blank og danne en passiv film, der bestod den 96-timers salt-sprøjte-test. Alle forbrugsartikler og belægninger er Overholder RoHS og REACH , understøttet af materiale- og procescertifikater.

3. Projektets tidsplan: Fra RFQ til 20.000 styk på 45 dage

Uge 1
FOU & DFM-gennemgang kvoteringsrespons inden for 24 timer; analyse af båndlayout og tolerancemuligheder; bekræftelse af materiale og belægning.
Uger 1–3
Stansedesign og bygning 8-stationers progressiv stempel designet og bygget internt; stempelprøve; laserudskårne pasningsprøver afsendt til kundens tests.
Uge 3
Prøver og FAI Produktionsprøver fra det faktiske stempel; fuldstændig førsteartikelinspektion (39+ kontroller pr. projekt) i henhold til tegningen.
Uge 4
Kundegodkendelse og PPAP Kundens godkendelse af pasning og funktion; PPAP-niveau 3-fil — PFMEA, kontrolplan, MSA, Cpk 1,6.
Uge 5
Pilotproduktion pilotproduktion på 500 styk; procesovervågning med SPC hvert 2. time; dimensionelle data delt til kundens gennemgang.
Uge 6–7
Masseproduktion 20.000 styk på to stempelstrømme ved 110 SPM; CCD-linjeinspektion af hulposition.
Uge 8
Kvalitetskontrol, emballage og afsendelse Endelig AQL-inspektion, salt-sprøjte- og lastprøvning, beskyttende emballage samt fuld sporbarehedsdokumentation sendt med.

4. Kvalitetskontrol: Over 39 kontroller pr. projekt – fra materiale til emballage

Kvaliteten blev håndteret som en lukket kreds i vores ISO 9001-system, svarende til den firdelte kontrol, der er beskrevet i vores metalstempelprocesvejledning :

  • Indgående materialeinspektion — mælkecertifikater, spektroanalyse og overfladekontroller, inden rullen går ind i presseanlægget.
  • Førsteartikulinspektion (FAI) — Over 39 dimensionelle og visuelle kontroller pr. projekt på CMM, verificeret mod kundens tegning, inden parti frigives.
  • Proceskontrol under produktion — SPC-prøvetagning hver 2. time, GO/NO-GO-måling og linjeintegret CCD-optisk inspektion af monteringshulposition med automatisk afvisning af dele uden for tolerance.
  • Afsluttende Inspektion & Pakning — AQL-prøvetagning, 96 timers salt-sprøjteprøvning og 500 N lastprøvning pr. parti, efterfulgt af beskyttende emballage med partisporebarhed.
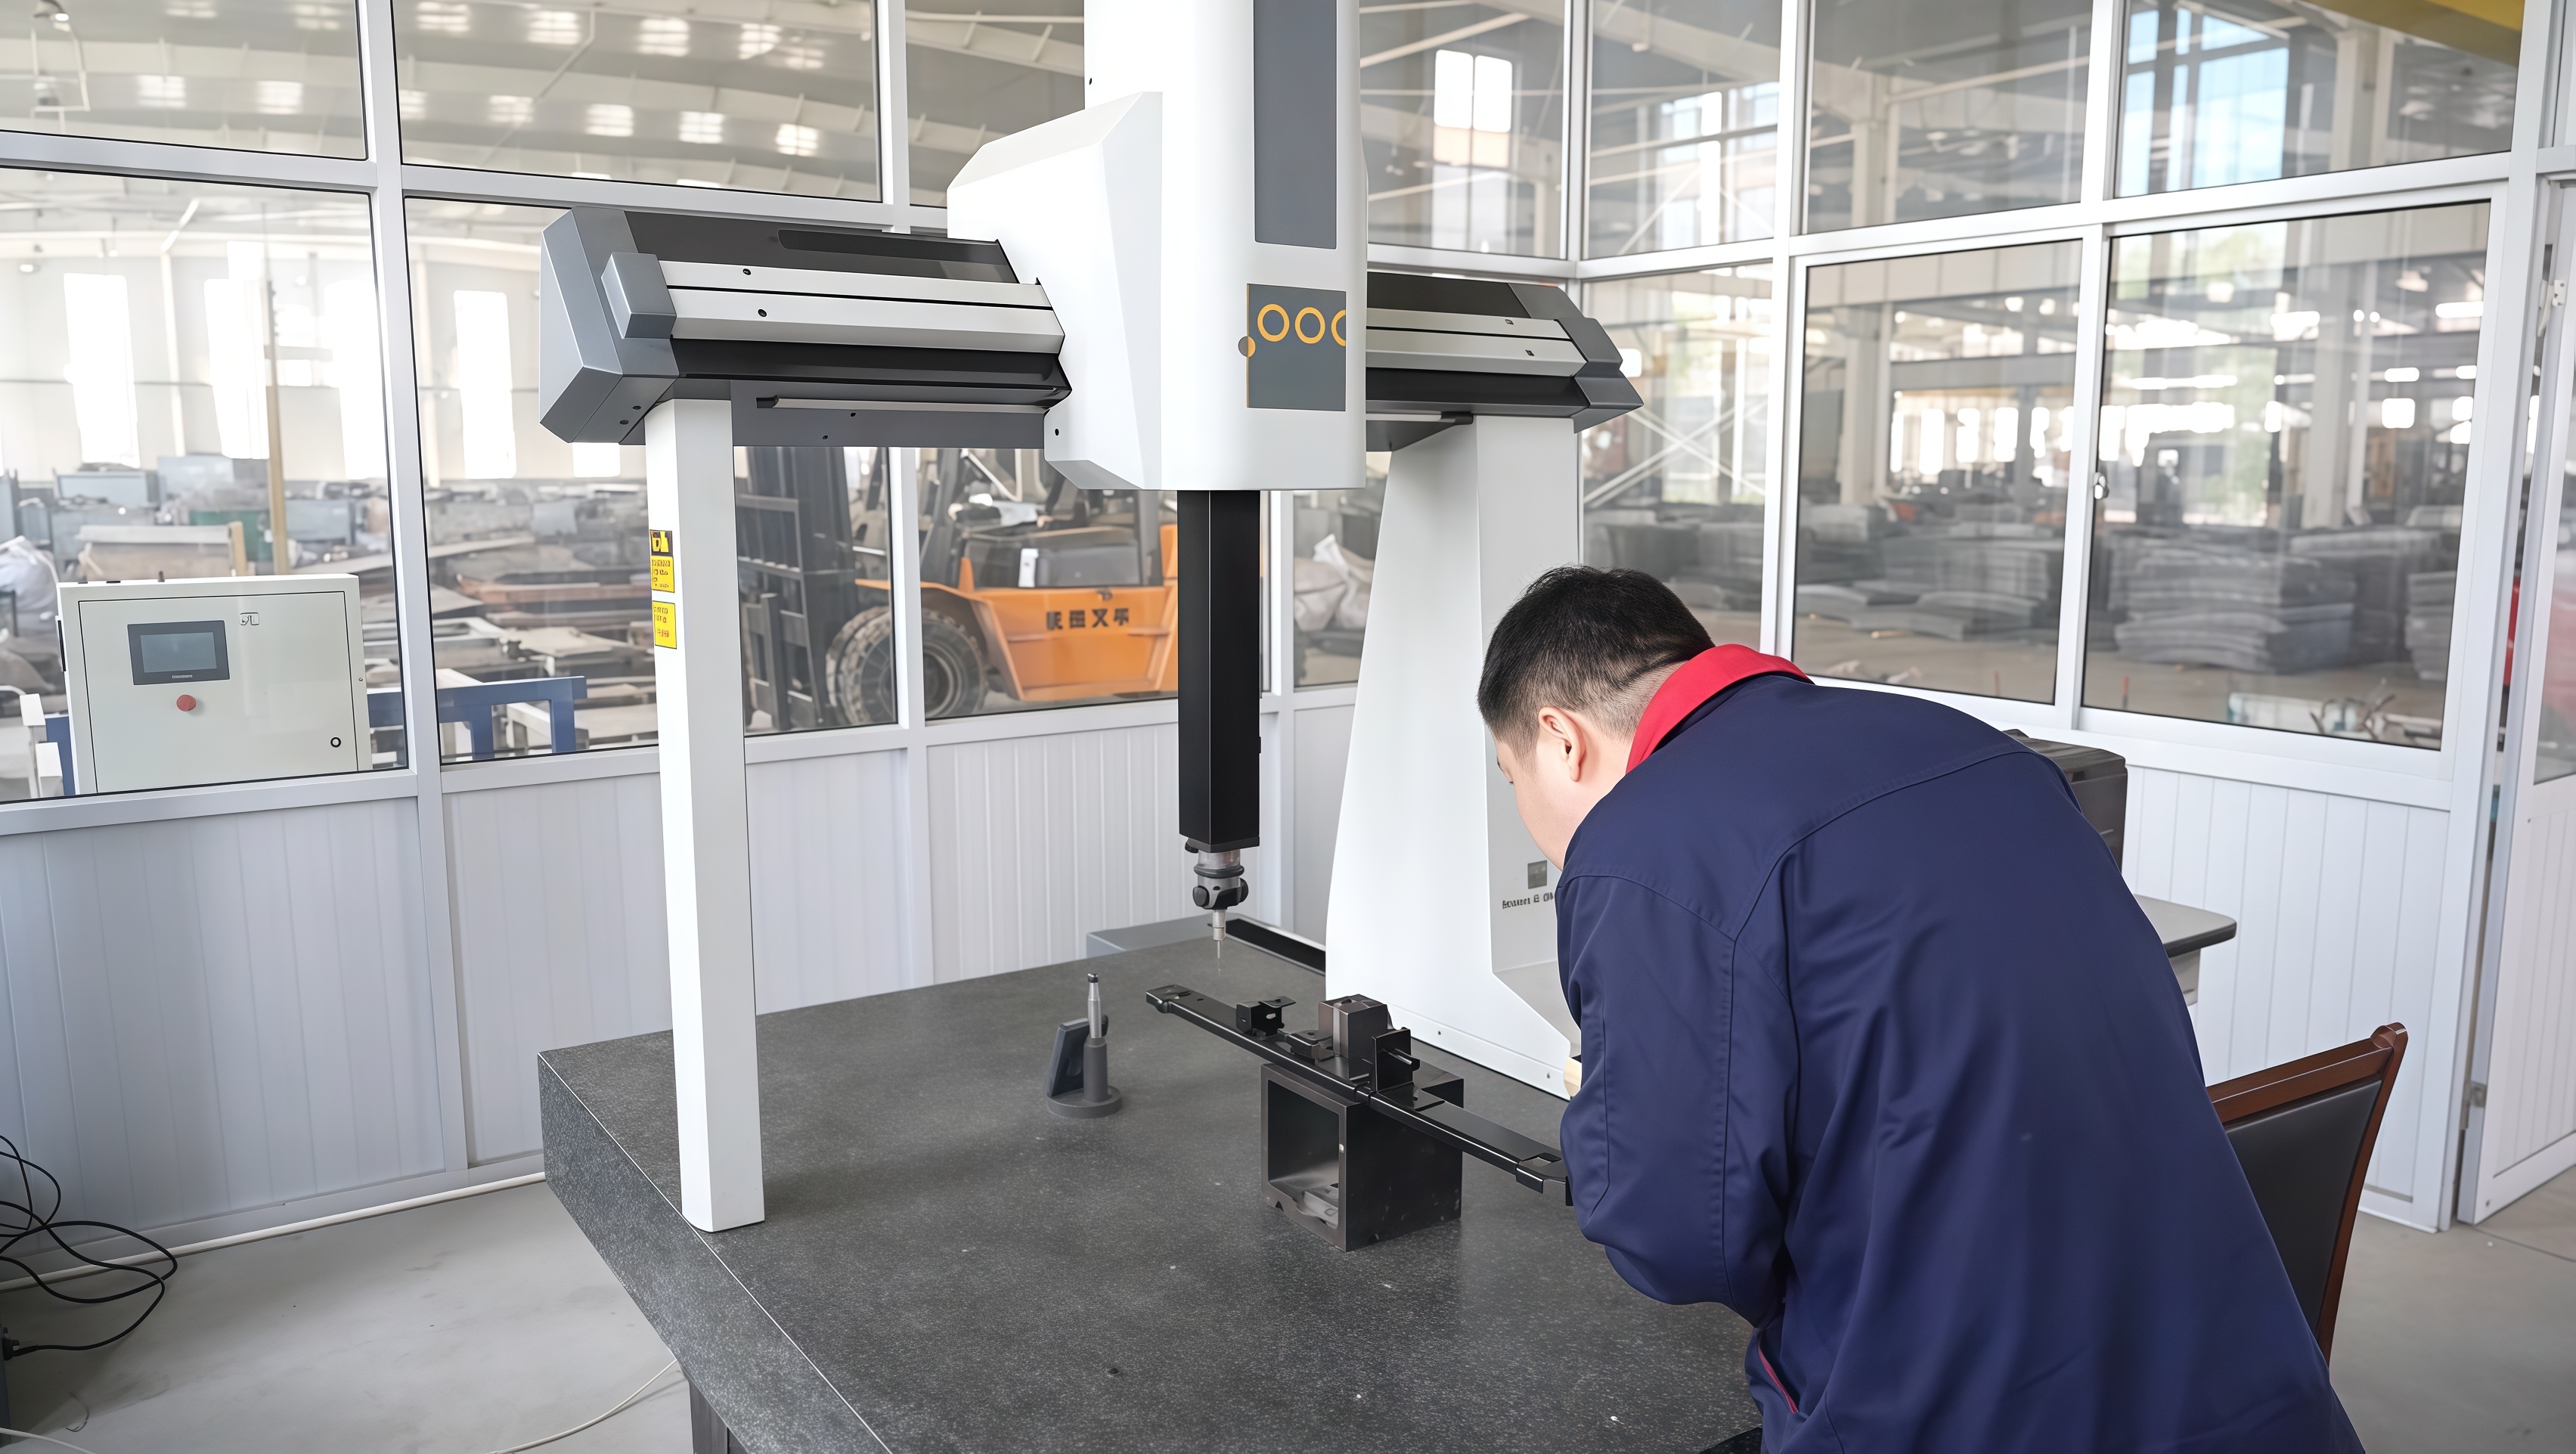
4.14独立站文章配图7.jpg
Førsteartikelkontrol på CMM og digitale skydelære — hver parti verificeres mod tegningen, inden den frigives.

5. Resultater: Målelig effekt for kunden

20.000 stk Leveret til tiden på 45 dage
±0,05 mm Kritisk tolerance overholdt, Cpk 1,6
99.6%Førstepassudbytte på linjen
−28%Enhedsomkostning i forhold til svejset samling
78%Materialeudnyttelse (var 61 %)
110 SPM Produktionshastighed, 2 linjer
96 H Bestået saltstøvtest, ingen rød rust
0Feltfejl inden for 12 måneder

Mål versus leveret

6. Hvorfor globale OEM’er vælger DEEPLINK til progressiv diespændning

Dette projekt er typisk for vores arbejdsmåde, ikke en undtagelse. Som en ISO 9001-certificeret metalstansningsfabrik med mere end 5.000 kvadratmeter værksted, over 100 medarbejdere og intern værktøjsunderstøtning leverer DEEPLINK tre ting, der betyder mest ved seriestansningsprogrammer:

For købere, der sammenligner leverandører, dækker vi også hele proceskæden under ét tag — laser Skæring , tilpassede metalstansdele , pladearbejde , CNC maskering og svejsning — så efterfølgende processer aldrig kræver en anden leverandør.

7. Ofte stillede spørgsmål

Hvad er progressiv diespændning?
Progressiv diesstansning er en højhastighedsproces til metalformning, hvor et metalbånd passerer gennem en flerstationers die på en stanspresse. Hver pressestrøg udfører en række operationer — pilotering, udskæring, perforering, bøjning, formning, trimning og afskæring — så en færdig del afgives ved hvert strøg. Det er den mest omkostningseffektive proces til højvolumen metalstansningsdele med stramme tolerancer, hvilket er grunden til, at den udgør rygraden i produktionen af bilkomponenter, elektronikkomponenter og husholdningsapparater.
Hvilke tolerancer kan DEEPLINK opretholde på stansede dele?
DEEPLINK opretholder rutinemæssigt ±0,05 mm på kritiske stansede dimensioner såsom hullenes placering og ned til ±0,03 mm, hvor dies design og materiale tillader det. Planhed på 0,10 mm og burrkontrol under 0,05 mm er standard, verificeret gennem førsteartikelinspektion og procesrelateret SPC. For at forstå, hvordan disse tal opnås, se vores vejledning om de faktorer, der påvirker præcisionen ved metalstansning .
Hvad er den mindste bestillingsmængde for brugerdefineret metalstansning?
DEEPLINK har ingen minimumsordremængde . Vi understøtter tilpasning af enkeltdele som prøver samt masseproduktion — samme ingeniørteam håndterer både prototypeudvikling og produktionsløb på 20.000 dele (eller større), støttet af OEM Tilpasningstjenester .
Hvor lang tid tager det at få stansede prøver og masseproduktion?
Laserkappede prototypesamlinger leveres typisk inden for 3 dage . Udvikling af progressiv die samt produktionssamlinger tager 2–3 uger, og den almindelige ledetid for masseproduktion er 7–15 dage efter godkendelse af prøve. Et komplet DFM-til-levering-program på 20.000 stykker kan gennemføres på ca. 45 dage, som denne casestudie viser.
Lever DEEPLINK PPAP-dokumentation?
Ja. DEEPLINK leverer Ppap niveau 3 dokumentation efter anmodning – herunder PFMEA, kontrolplan, MSA-analyser, dimensionsrapporter og materialecertifikater – samt dokumenterede inspektion og sporbarehed fra indgående materiale til endelig emballage i henhold til vores ISO 9001-kvalitetssystem.
Hvilke overfladebehandlinger er tilgængelige for stansede dele?
DEEPLINK tilbyder elektropolering, passivering, anodisering, pulverlakning, zink- og nikkelpladering, galvanisering og sandblæsning , alle i overensstemmelse med RoHS og REACH. Behandlingerne vælges ud fra den pågældende driftsmiljø – i dette projekt blev elektropolering og passivering anvendt for at bestå en 96-timers saltspøjtetest i en rensningsapplikation.
Har du en tegning? Lad os gennemgå den inden for 24 timer.

Gratis DFM-analyse og tilbud – ingen minimumsordremængde, prøver allerede fra 3 dage.

Få et tilbud på dit stansprojekt

Forrige

OEM Case Study: Præcisionsfremstillede tilpassede pladeudformninger til elektronisk udstyr

ALLE

Rød pulverlakeret dybtrukket ståltank med gevindudgang — OEM-casestudie

Næste
Anbefalede produkter