\n\n

,需要通过父级DOM结构来判断 */ var trackActionPhone = function (node) { var nodeInnerText = node.innerText || ''; if (!limitRegLength(nodeInnerText)) return; var nodeText = trimText(nodeInnerText); if (nodeText.length < 5 || nodeText.length > 20) return false; var type = arguments.length > 1 && arguments[1] !== undefined ? arguments[1] : 'click'; var str = trimText(node.href || nodeText || ''); if (phoneReg.test(str) && numUseReg.test(str)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } /** 排查父级嵌套非标签场景,并且对dom的正则校验做一个性能兜底,通过控制innerText的长度,来确保正则的性能 */ var fatherText = trimText(node.parentNode.innerText || ''); if (fatherText.length < 5 || fatherText.length > 20) return false; if (phoneReg.test(fatherText) && numUseReg.test(fatherText)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } return false; }; window.addEventListener('click', function (e) { var node = e.target; /** 社媒点击 */ var appName = ''; var getAppAriaLabel = node.ariaLabel || node.parentNode.ariaLabel || ''; if (mediaList.includes(getAppAriaLabel.toLowerCase())) { appName = getAppAriaLabel; } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'a' ) { appName = getMediaName(node.href) || getMediaName(node.alt); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'img' ) { appName = getMediaName(node.alt) || getMediaName(node.src); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'i' ) { appName = getMediaName(node.className); } if (appName) { _paq.push(['trackEvent', 'click', 'contactApp', appName]); return; } /** 联系方式点击 */ if (trackActionPhone(node, 'click')) return; if (node.nodeName && node.nodeName.toLowerCase() === 'a') { var val = node.href; if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } if (node.nodeName && node.nodeName.toLowerCase() === 'i') { var val = node.className; var content = node.parentNode.href || ''; if (val.includes('email')) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: content, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', content]); return; } } var nodeChildList = node.childNodes; for (var i = 0; i < nodeChildList.length; i++) { if (nodeChildList[i].nodeType !== 3) continue; var val = nodeChildList[i].textContent.replace(/\s?:?/g, ''); if (!limitRegLength(val)) continue; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } trackNumberData(node); }); window.addEventListener('copy', function (e) { if (trackActionPhone(e.target, 'copy')) return; var text = e.target.textContent; if (!text) return; var val = text.replace(/\s:?/g, ''); if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'copy', 'email', val]); return; } trackNumberData(e.target); }); } trackContactInit(); /** * 基于custom_inquiry_form.js 以及 form.js 对于询盘表单提交的实现,来反推询盘表单的input标签触发,用来收集意向客户 * 1. 缓存的KEY:TRACK_INPUT_ID_MTM_00; * 2. 缓存策略 - lockTrackInput:单个页面内,10分钟内,不重复上报 */ function trackActionInput() { const CACHE_KEY = 'TRACK_INPUT_ID_MTM_00'; const pathName = window.location.hostname + window.location.pathname; var lockTrackInput = function () { try { const lastCacheData = localStorage.getItem(CACHE_KEY); if (!lastCacheData) return false; const cacheData = JSON.parse(lastCacheData); const cacheTime = cacheData[pathName]; if (!cacheTime) return false; return Date.now() - cacheTime < 1000 * 60 * 10; // 10分钟内,不重复上报 } catch (error) { console.error('lockTrackInput Error', error); return false; } }; var setInputTrackId = function () { try { const curCacheData = localStorage.getItem(CACHE_KEY); if (curCacheData) { const cacheData = JSON.parse(curCacheData); cacheData[pathName] = Date.now(); localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); return; } const cacheData = { [pathName]: Date.now(), }; localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); } catch (error) { console.error('setInputTrackId Error', error); } }; var getInputDom = function (initDom) { var ele = initDom; while (ele) { /** * isWebSiteForm 是站点的表单 * isChatWindowForm 是聊天窗口的表单 */ /** 旧模板表单 */ var isWebSiteForm = !!( /crm-form/i.test(ele.className) && ele.querySelector('form') ); /** 1:新模板自定义表单、2:Get a Quote 弹框表单 */ var isWebSiteFormNew = !!( /inquiry/i.test(ele.className) && ele.querySelector('form') ); if (isWebSiteForm || isWebSiteFormNew) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'page']); setInputTrackId(); return; } /** Mkt会话触达-聊天弹框的表单输入: MKT由于是iframe嵌入,所以MKT的上报,会单独写到MKT-form代码上 */ var isInquiryChatForm = !!( /comp-form/i.test(ele.className) && ele.querySelector('form') ); if (isInquiryChatForm) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'chat']); setInputTrackId(); return; } /** 向上查找父节点 */ ele = ele.parentNode; } }; function initInputListener() { var inputUseDebounce = function (fn, delay) { var timer = null; var that = this; return function () { var args = Array.prototype.slice.call(arguments); if (timer) clearTimeout(timer); timer = setTimeout(function () { fn.apply(that, args); }, delay); }; }; var optimizeGetInputDom = inputUseDebounce(getInputDom, 300); window.addEventListener('input', function (e) { /** 如果已经上报过,则不再上报 */ if (lockTrackInput()) return; optimizeGetInputDom(e.target); }); } try { initInputListener(); } catch (error) { console.log('initInputListener Error', error); } } trackActionInput(); } /** 第三方消息上报:目前主要是针对全点托管会话;在msgCollect/index.js中调试,访问test.html */ function thirdMsgCollect() { /** 先检测是否是stayReal托管:如果stayReal脚本都没有,那么说明当前站点未开启stayReal会话托管 */ const scriptList = Array.prototype.slice.call( document.querySelectorAll('script'), ); const checkStayReal = () => !!scriptList.find((s) => s.src.includes('stayreal.xiaoman.cn')); if (!checkStayReal()) return; /** 缓存当前消息队列的最后一条消息id */ const CACHE_KEY = 'CACHE_KEY_MONITOR'; const setCache = (msgIndex) => { /** 对缓存KEY进行base64转码处理 */ const cacheMsgIndex = btoa(msgIndex); localStorage.setItem(CACHE_KEY, cacheMsgIndex); }; const getCache = () => { const cacheMsgIndex = localStorage.getItem(CACHE_KEY); if (cacheMsgIndex) return Number(atob(cacheMsgIndex)); return -1; }; /** 拉取最新msg列表 */ const pullMsgList = () => { const msgEleList = Array.prototype.slice.call( document.querySelectorAll('#chat-list li'), ); const msgIds = []; const msgMap = msgEleList.reduce((acc, item) => { const sendTime = item .querySelector('.message-data-time') .textContent.trim(); const sendContent = item.querySelector('.message').textContent.trim(); /** msg带有class:other-message的是访客消息,my-message的是客服消息 */ const isOtherMessage = item .querySelector('.message') .classList.contains('other-message'); const msgId = item.querySelector('.message').getAttribute('id'); const msgItemData = { msgId, user: isOtherMessage ? 'visitor' : 'official', time: sendTime, content: sendContent, }; msgIds.push(msgId); acc[msgId] = msgItemData; return acc; }, {}); return { ids: msgIds, dataMap: msgMap, }; }; /** 加密并上传消息数据 */ let ENCRYPT_KEY = 'de29f1aab63ab033'; let ENCRYPT_IV = 'b8d2badf875e76ac'; const baseUrl = 'https://cms.xiaoman.cn'; // var getEncryptConfig = function () { // const url = baseUrl + '/shop-api/innerApi/getKeyIv' // $.get( // url, // function (result) { // console.log('result', result) // if (Number(result.code) === 0 && result.data.key && result.data.iv) { // ENCRYPT_KEY = result.data.key // ENCRYPT_IV = result.data.iv // uploadMsgData() // } else { // /** 如果获取失败,则重试 */ // setTimeout(() => { // getEncryptConfig() // }, 1000) // } // }, // 'json' // ) // } // getEncryptConfig() const encryptMsg = function (msgData) { const enc = new TextEncoder(); // 转字节 const keyBytes = enc.encode(ENCRYPT_KEY); const ivBytes = enc.encode(ENCRYPT_IV); const plainBytes = enc.encode(msgData); // 导入密钥并加密 return crypto.subtle .importKey('raw', keyBytes, { name: 'AES-CBC' }, false, ['encrypt']) .then(function (cryptoKey) { return crypto.subtle.encrypt( { name: 'AES-CBC', iv: ivBytes }, cryptoKey, plainBytes, ); }) .then(function (encryptedBuffer) { // 转 base64 返回 return btoa( String.fromCharCode(...new Uint8Array(encryptedBuffer)), ); }) .catch((err) => { return Promise.reject(err); }); }; let uploadFlag = false; const uploadMsgData = function () { if (uploadFlag) return; uploadFlag = true; const { ids, dataMap } = pullMsgList(); let cacheMsgIndex = getCache(); const msgLen = ids.length; if (!msgLen) { // 消息DOM未挂载 || 消息DOM已挂载,但是消息列表为空 uploadFlag = false; return; } if (msgLen - 1 < cacheMsgIndex) { /** 针对站点挂后台一段时间,消息列表会自动塞入重复消息,导致消息有重复,刷新后又重置回正常消息列表,所以这里需要更新锚点下标 */ cacheMsgIndex = msgLen - 1; setCache(cacheMsgIndex); uploadFlag = false; return; } if (msgLen - 1 === cacheMsgIndex) { // 缓存的最后一次发送的消息ID是最后一条(说明当前消息均已经上报),则不跳过本地上报 uploadFlag = false; return; } const currentMsgIds = ids.slice(cacheMsgIndex + 1, msgLen); const currentMsgData = currentMsgIds.map((id) => dataMap[id]); const mtmId = window.matomo_site_id_cookie_key || ''; // 获取mtm会话id const msgBody = { mtmId, curl: window.location.href, msgList: currentMsgData, }; const msgBodyStr = JSON.stringify(msgBody); encryptMsg(msgBodyStr) .then(function (encryptedMsg) { console.log('encryptedMsg:', encryptedMsg, msgBodyStr); const url = baseUrl + '/shop-api/External/ListenSiteActiveStatus'; $.ajax({ type: 'POST', url, data: JSON.stringify({ d_v: encryptedMsg }), contentType: 'application/json', success: function (result) { if (Number(result.code) === 0) { // 更新消息队列 setCache(msgLen - 1); } uploadFlag = false; }, error: function (err) { console.error(err, '请求异常'); uploadFlag = false; }, }); }) .catch((err) => { console.error(err, '数据加密失败'); uploadFlag = false; }); }; /** 监控chat-list的DOM变更 */ const initChatListObserver = () => { // 需要监听的 DOM 节点 const target = document.getElementById('chat-list'); if (!target) return; // 回调函数 const callback = function (mutationsList, observer) { for (const mutation of mutationsList) { console.log('mutation', mutation); if (mutation.type === 'childList') { uploadMsgData(); } } }; // 配置 const config = { childList: true, // 监听子节点的增删 subtree: true, // 是否也监听后代节点 }; // 创建 observer const observer = new MutationObserver(callback); // 开始监听 observer.observe(target, config); }; let testCount = 30; let itv = null; const checkChatDom = () => !!document.querySelector('#vc-model'); const initTalkCheck = () => { itv = setTimeout(() => { console.log('checkChatDom', checkChatDom(), testCount); if (!checkChatDom() && testCount > 0) { testCount--; initTalkCheck(); return; } clearTimeout(itv); uploadMsgData(); initChatListObserver(); }, 1500); }; initTalkCheck(); } try { gtmTrack(); thirdMsgCollect(); console.log('inserted gtm code'); } catch (error) { console.error('gtmTrack Error', error); } }); })();

Toutes les catégories
Retour

Support de capteur en acier inoxydable personnalisé : étude de cas de découpage à l’emporte-pièce progressif, de la conception pour la fabrication (DFM) à la production de 20 000 pièces
ÉTUDE DE CAS OEM

Support de capteur en acier inoxydable personnalisé : étude de cas de découpage à l’emporte-pièce progressif, de la conception pour la fabrication (DFM) à la production de 20 000 pièces

Publié le : 24-09-2026 Temps de lecture : 6 min Catégorie : Emboutissage métallique
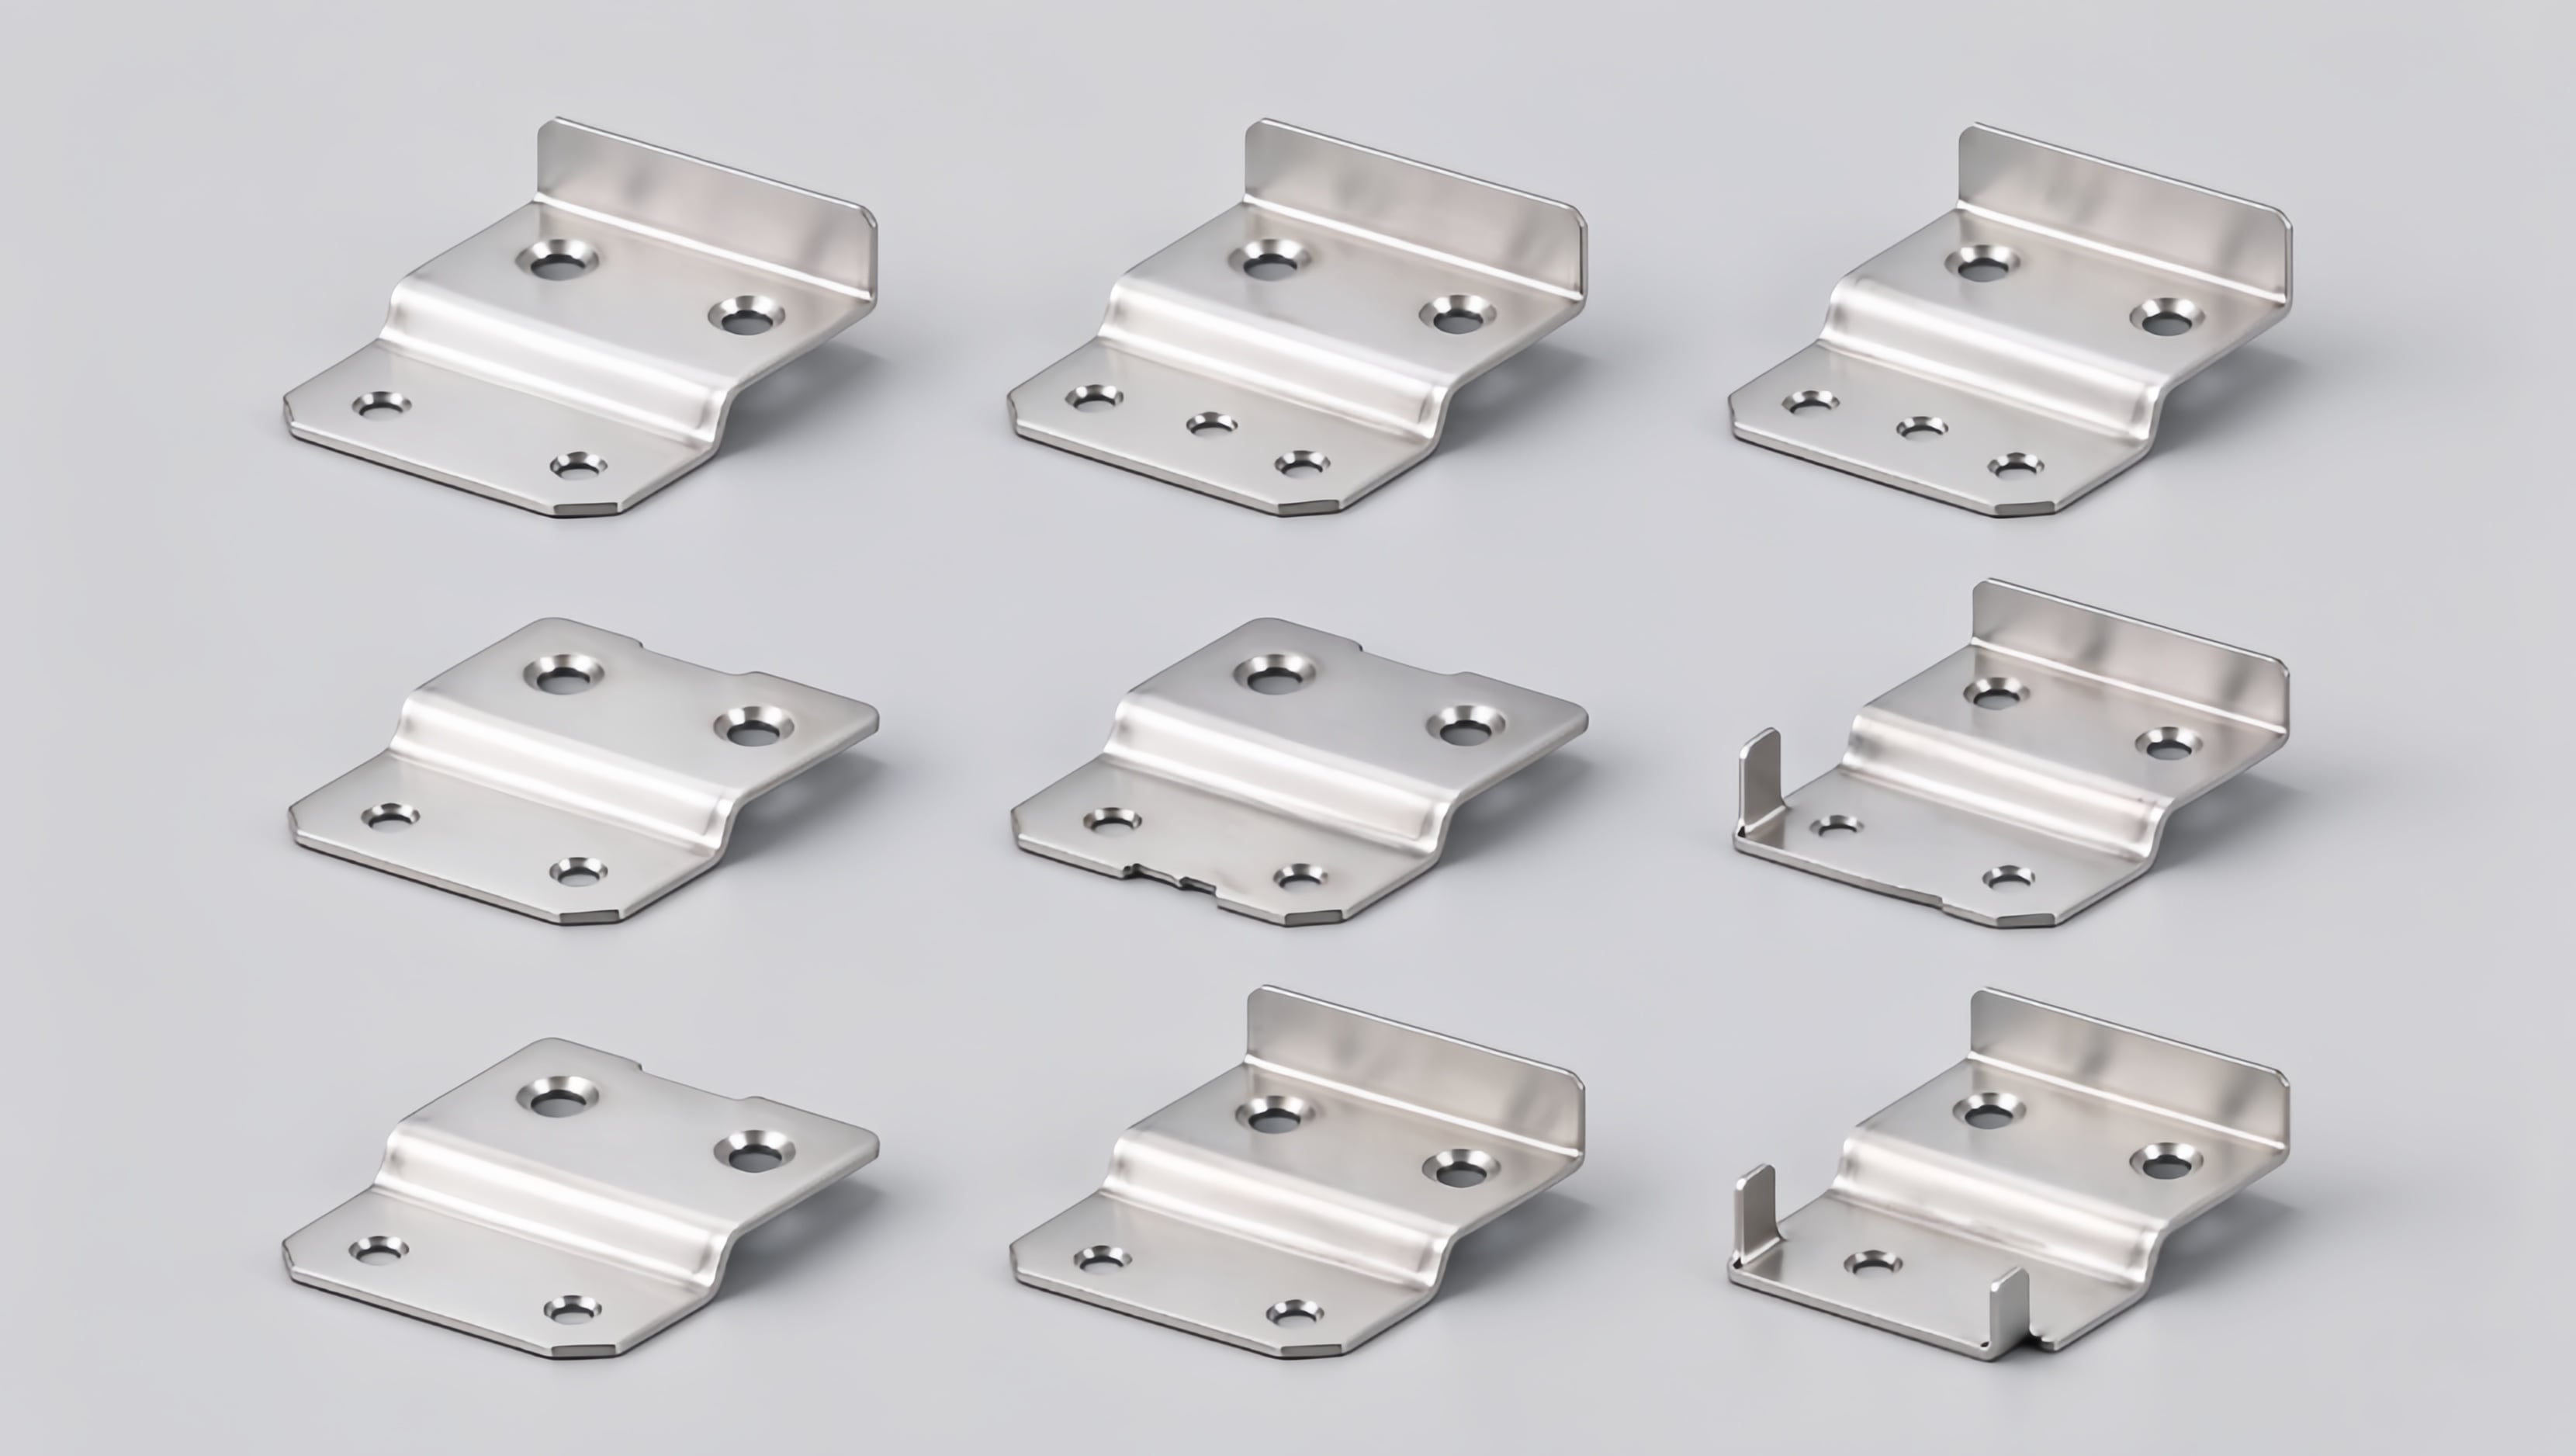
Custom SUS304 sensor mounting brackets 1.jpg
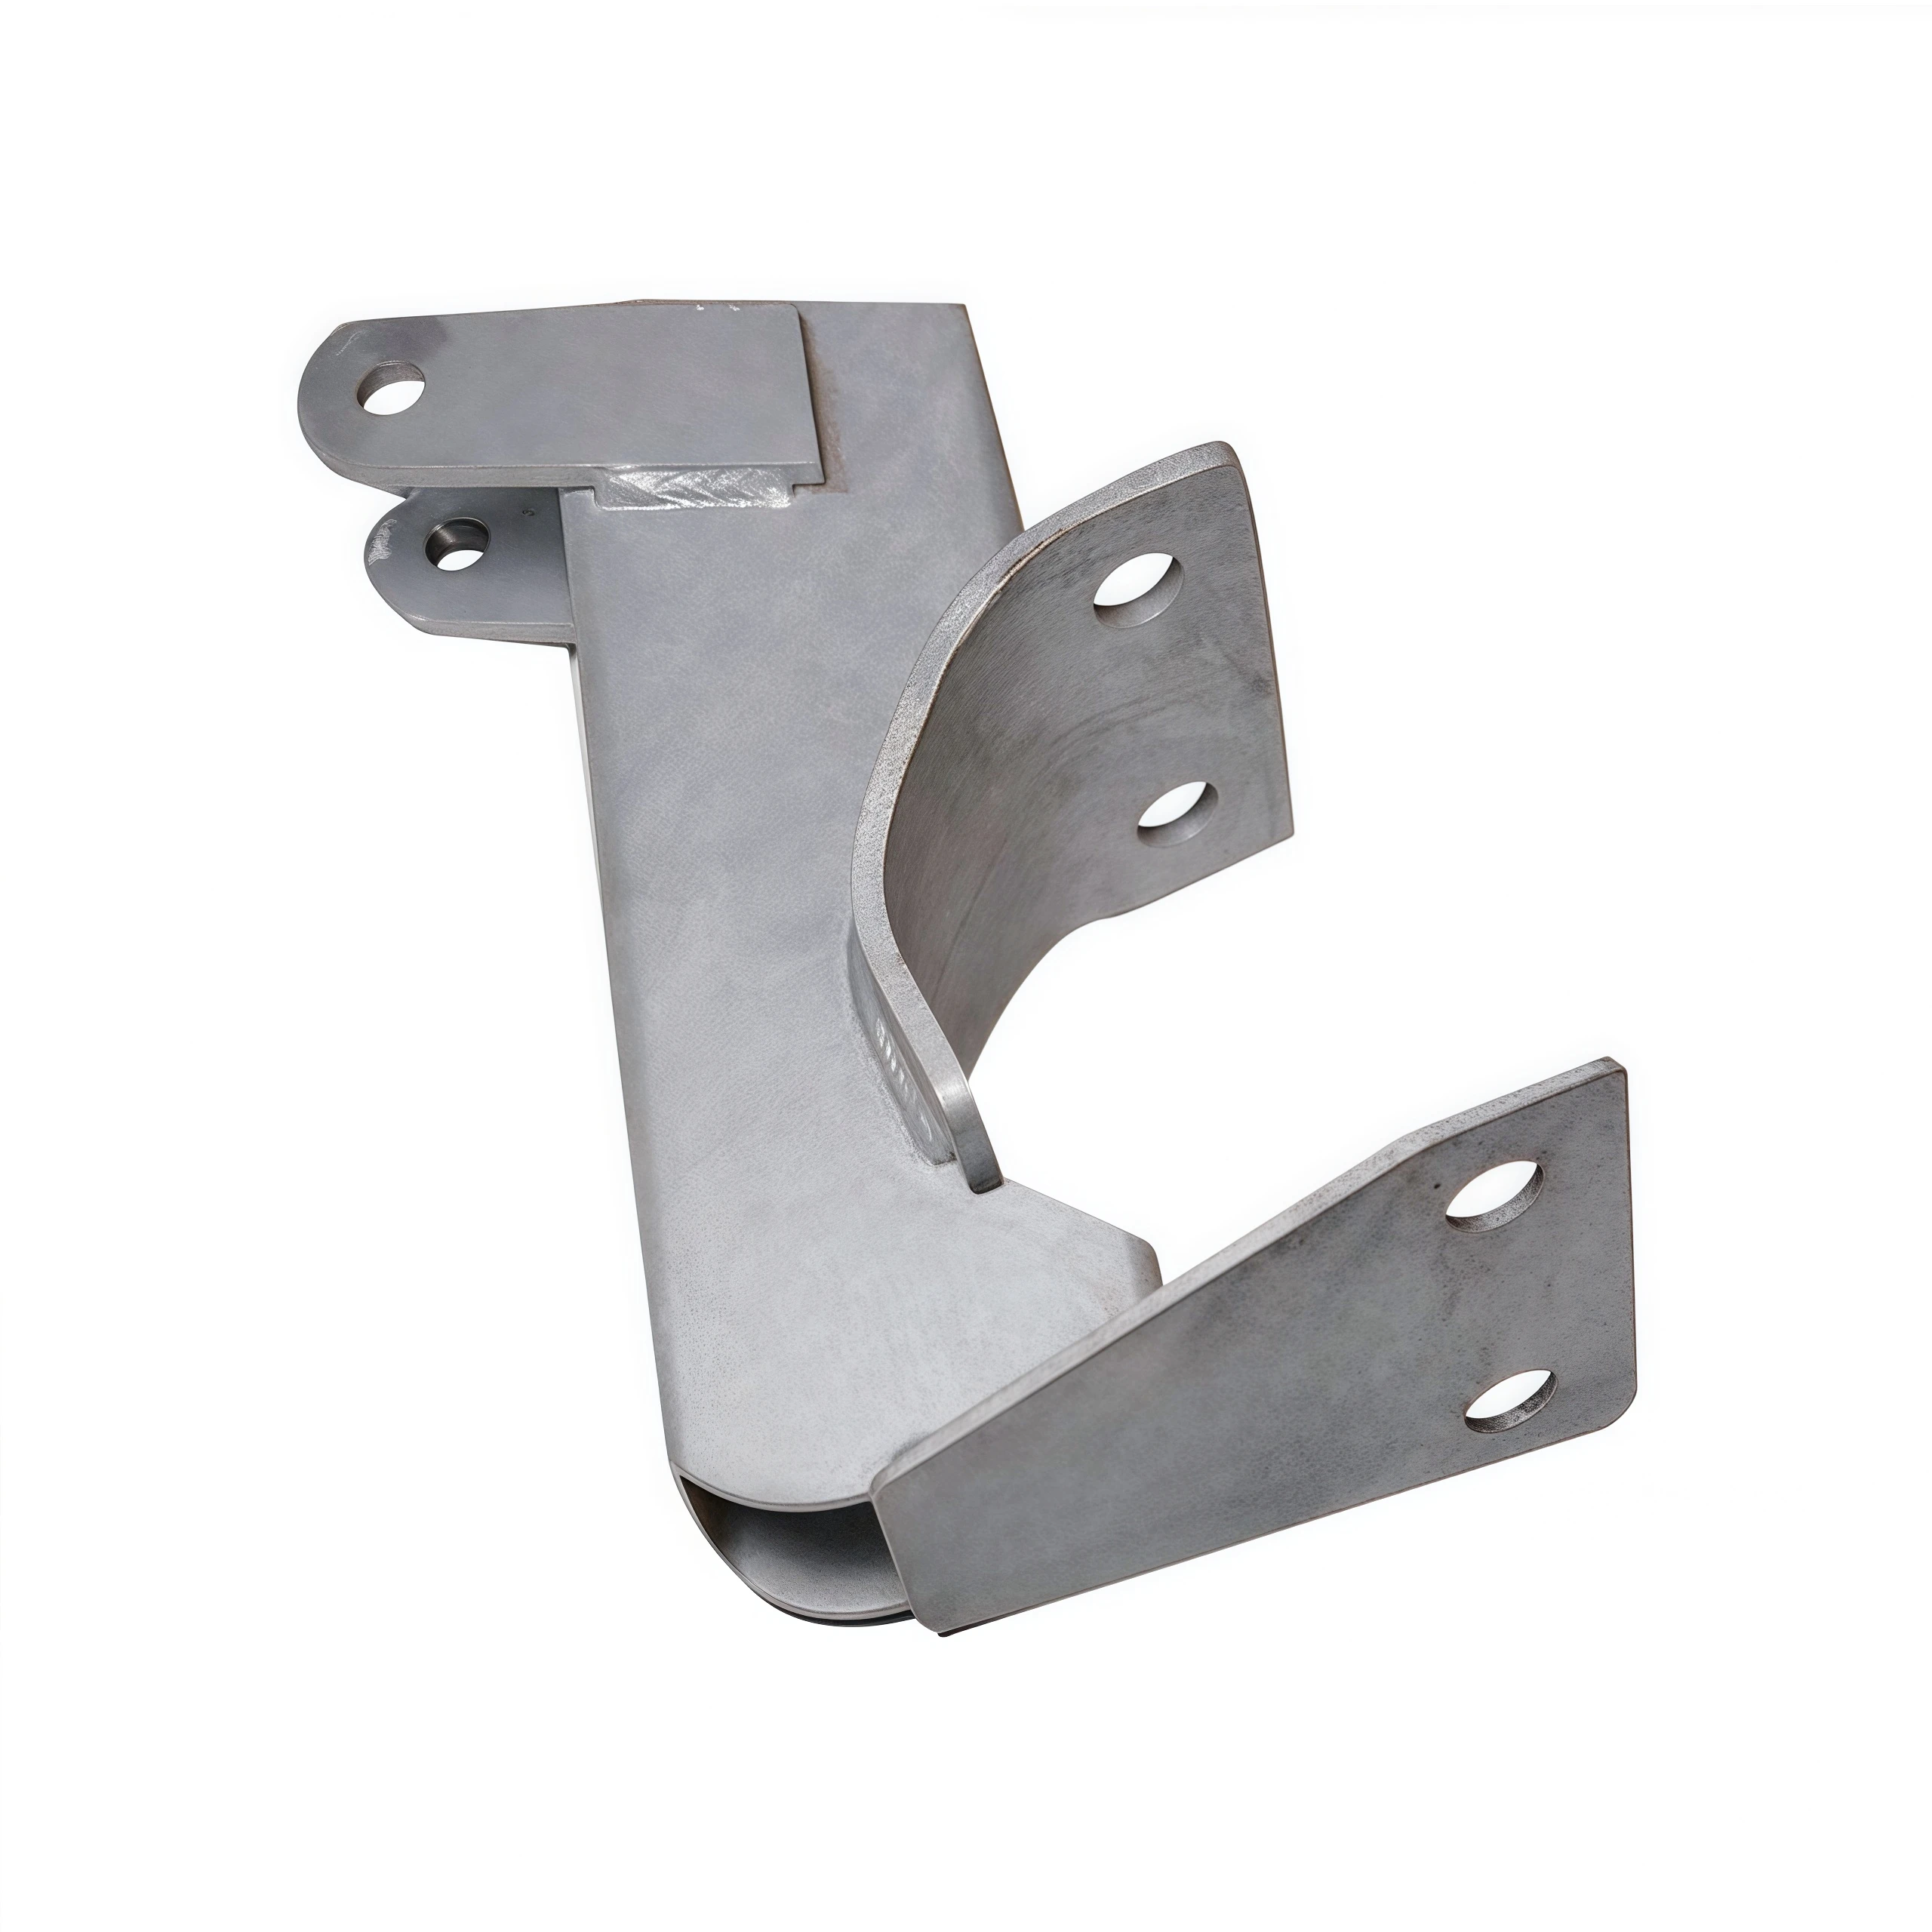
Supports de fixation personnalisés pour capteurs en acier inoxydable SUS304 fabriqués par emboutissage progressif DEEPLINK — une seule pièce remplace un ensemble soudé composé de quatre éléments.

Réponse rapide (résumé en 30 secondes)

DEEPLINK a fait passer un support de fixation personnalisé pour capteurs en acier inoxydable (SUS304) du plan technique à  production de masse de 20 000 pièces en 45 jours , assurant ±0,05 mm des tolérances critiques avec une 99,6 % de rendement au premier passage — et réduisant le coût unitaire du client de 28%en consolidant un sous-ensemble soudé composé de quatre pièces en une seule pièce emboutie à l’aide d’un poinçon progressif.

  • poinçon progressif à 8 stations , conçu et fabriqué en interne avec des inserts en carbure et une compensation de pliage.
  • 20 000 pièces livré en 45 jours, du prototype à l’expédition (2 lignes d’emboutissage, 110 coups par minute).
  • ±0,05 mm sur la position critique des trous, planéité de 0,10 mm, bavure < 0,05 mm ; Cpk de 1,6 vérifié par SPC.
  • Niveau PPAP 3 documentation, zéro défaillance sur site après 12 mois d’utilisation.

1. Le défi : une seule pièce emboutie doit remplacer un ensemble soudé composé de quatre éléments

Un fabricant européen d’équipements d’automatisation industrielle repensait le système de fixation d’une nouvelle génération de capteurs de position utilisés dans des environnements soumis à des rinçages abondants et à de fortes vibrations . La conception précédente était un ensemble soudé composé de quatre éléments : deux plaques, un tube et un entretoise, assemblés par soudage puis usinés à nouveau. Ce dispositif était coûteux, lourd et souffrait de déformations dues au soudage, ce qui déplaçait l’axe du capteur. L’équipe d’ingénierie du fabricant a établi une cahier des charges clair pour la refonte :

  • Fabriquer la platine sous forme d’ une seule pièce emboutie en acier inoxydable SUS304, d’une épaisseur de 1,2 mm, comportant un pliage intégral de localisation à 105°.
  • Tenir ±0,05 mm sur les deux positions des trous de fixation et une planéité de ±0,10 mm , avec un bavure inférieure à 0,05 mm sur tous les bords.
  • Résister à une charge statique de 500 N et à une exposition au brouillard salin de 96 heures sans apparition de rouille rouge (brouillard salin neutre, norme ISO 9227).
  • Commande initiale de 20 000 pièces , avec livraison des échantillons requise dans les 3 semaines et lancement de la production complète dans les 7 semaines.
  • ENVOYER Niveau PPAP 3 documentation avant l’expédition en série.

Le constructeur avait déjà essuyé un échec avec un fournisseur : les positions des trous avaient dévié de ±0,15 mm en cours de production, les bavures avaient endommagé le joint d’étanchéité du capteur lors du montage par pression, et les livraisons avaient été retardées à deux reprises. Il lui fallait un partenaire capable de concevoir les outillages, de maîtriser le procédé et de documenter l’intégralité du processus — pas seulement d’exploiter une presse.

Exigences du projet en un coup d’œil

Exigence Spécification Méthode de vérification
Matériau Acier inoxydable SUS304, épaisseur 1,2 mm, certificat d’origine requis Inspection des matières entrantes + analyse spectroscopique
Tolérance critique position du trou ± 0,05 mm ; planéité 0,10 mm ; bavure < 0,05 mm Inspection initiale (FAI), machine à mesurer tridimensionnelle (CMM), jauges GO/NO-GO, inspection en ligne par caméra CCD
Mechanical charge statique de 500 N ; angle de pliage de 105° avec contrôle du retour élastique Essai de charge par lot ; vérification de l’angle à chaque course à l’aide d’un rapporteur
Corrosion 96 h de brouillard salin neutre, sans rouille rouge ; conformité RoHS et REACH Essai de brouillard salin (ISO 9227), certificats de matériaux
Volume / délai de livraison 20 000 pièces ; échantillons ≤ 3 semaines ; production ≤ 7 semaines Calendrier du projet + revue des jalons PPAP
Documentation PPAP niveau 3 (PFMEA, plan de contrôle, MSA, Cpk ≥ 1,33) Approbation du client à l’étape des échantillons

2. Notre solution : examen DFM, outillage interne et matrice progressive conçue pour la constance

Équipe d’ingénierie de DEEPLINK a traité le projet comme un programme « design-for-manufacturability » (DFM) , et non comme une simple soumission. Avant de découper l’acier, nous avons réalisé une étude de disposition de la bande avec simulation de formage afin d’équilibrer l’utilisation du matériau, la compensation de pliage et la résistance de la matrice.

2.1 Examen DFM et disposition de la bande

  • Déplacement des deux trous de fixation par rapport à la ligne de pliage afin de maintenir les distances aux bords dans les limites sécuritaires et d’éliminer le risque de microfissuration dans l’acier inoxydable SUS304.
  • Ajouté un compensation de surpliage de 0,4 mm de sorte que l’angle de 105° revienne exactement à 105° après détente, à 20 °C.
  • L’optimisation du nesting a augmenté utilisation des matériaux passant de 61 % à 78 % , réduisant ainsi directement le coût des pièces brutes.
  • Recommandé échantillons prototypes découpés au laser pendant la fabrication de la matrice afin que le client puisse effectuer un essai d’ajustement dès la première semaine — nous livrons ces échantillons en aussi peu que 3 jours.

matrice progressive à huit stations

Nous avons conçu et fabriqué une poinçon progressif à 8 stations en interne (notre atelier d’outillage prend en charge des inserts interchangeables rapides et des capteurs intégrés dans la matrice) :

  • Disposition des stations : guidage → formage de la courbure de positionnement (avec surcourbure) → reprise pour compensation du redressement élastique → perçage précis des trous de fixation → emboutissage de la surface d’étanchéité → détourage → sectionnement.
  • Inserts en carbure (tungstène) sur des postes de perçage et de formage pour une longue durée de vie des outils à 110 coups par minute.
  • Ressorts de matrice à azote et une conception à bande fixe qui maintient la position de la bande stable, éliminant ainsi la dérive de la position des trous entre les postes.
  • Acier à outils certifié et traité thermiquement en interne, avec un documenté essai de matrice et inspection initiale (FAI) avant la mise en production.
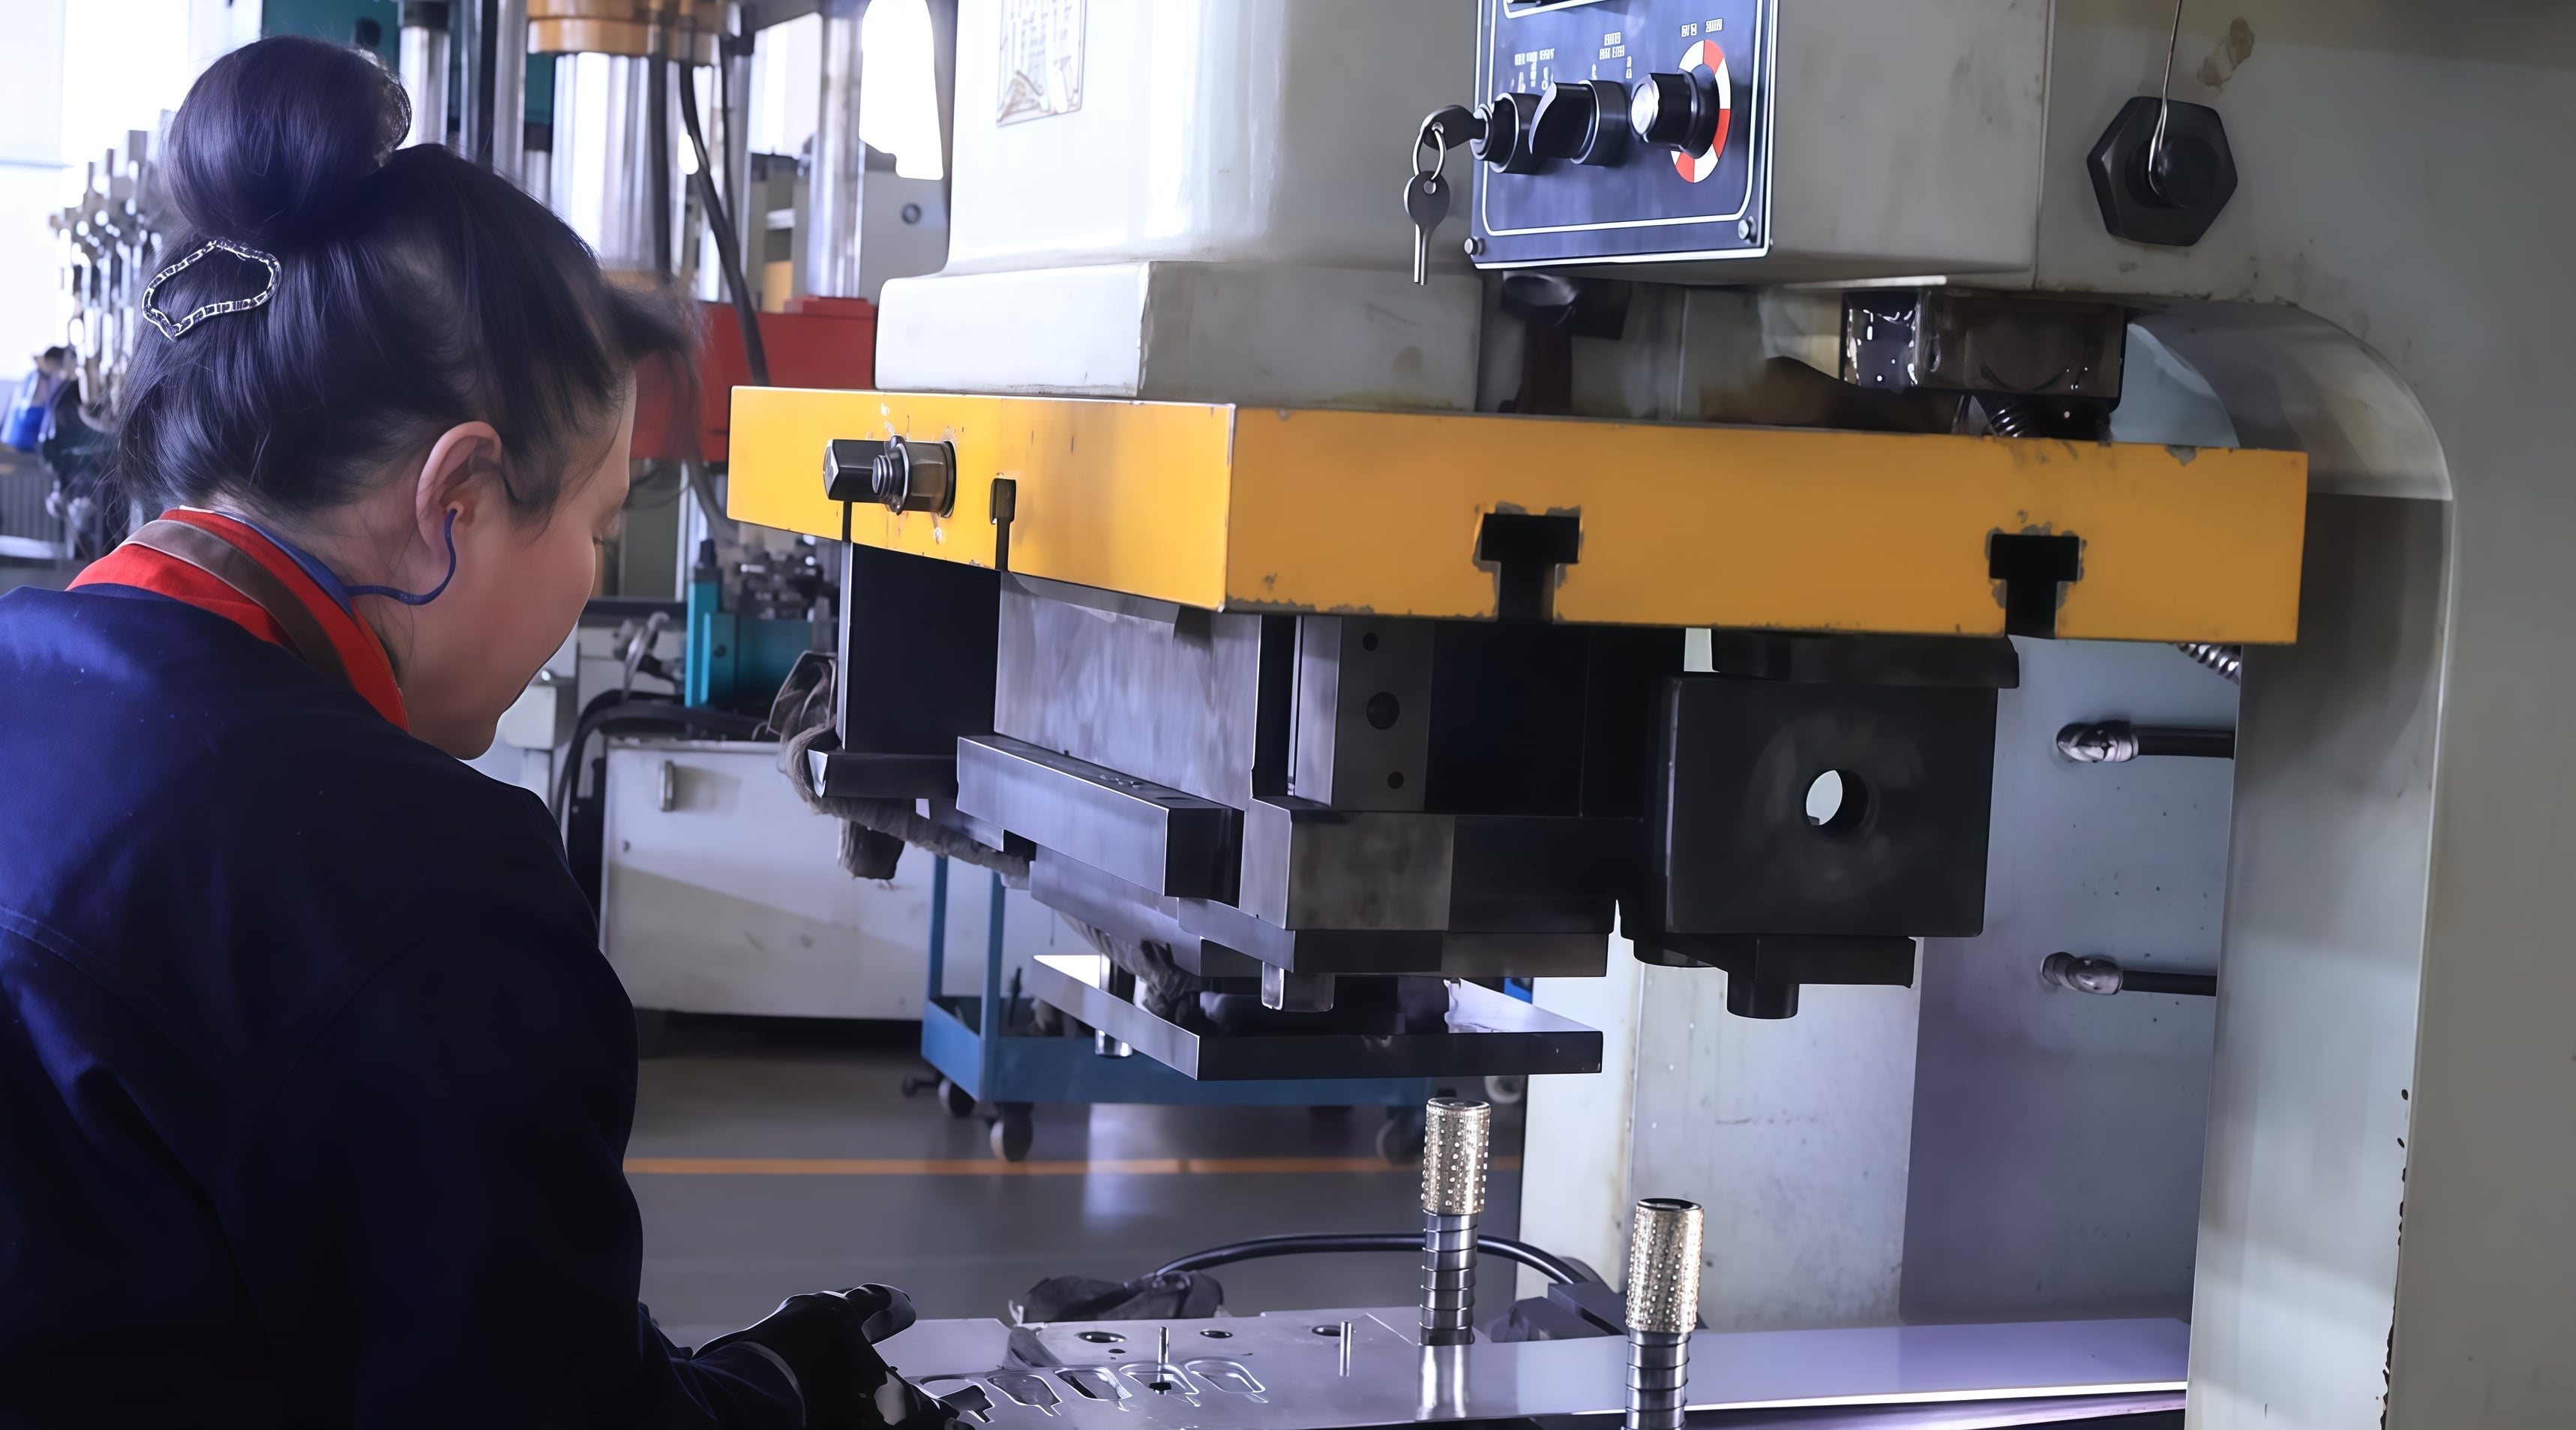
stamping 1.jpg
La matrice progressive à 8 postes traite la bobine en SUS304 à 110 coups par minute sur deux lignes de découpage automatisées.

2.3 Traitement de surface et conformité

Après le découpage, les supports ont été électropolis et passivés éliminer les micro-bavures, rehausser l’éclat de la surface et former un film passif ayant résisté au test de brouillard salin de 96 heures. Tous les consommables et revêtements sont Conforme aux normes RoHS et REACH , appuyés par des certificats de matériaux et de procédés.

3. Calendrier du projet : de la demande de devis à 20 000 pièces en 45 jours

Semaine 1
Analyse de la demande (RFQ) et analyse de la fabricabilité (DFM) réponse au devis sous 24 heures ; étude de faisabilité de la disposition des pièces sur la bande et des tolérances ; confirmation des matériaux et des revêtements.
Semaines 1–3
Conception et fabrication de la matrice matrice progressive à 8 stations conçue et fabriquée en interne ; essai de la matrice ; échantillons découpés au laser expédiés pour essais clients.
Semaine 3
Échantillons et inspection initiale (FAI) Échantillons de production issus de la matrice réelle ; inspection complète de la première pièce (39 contrôles ou plus par projet) conformément au plan.
Semaine 4
Validation client et PPAP Accord client sur l’ajustement et le fonctionnement ; dossier PPAP niveau 3 — PFMEA, plan de contrôle, MSA, Cpk = 1,6.
Semaine 5
Série pilote série pilote de 500 pièces ; SPC en cours de fabrication toutes les 2 heures ; données dimensionnelles partagées pour examen client.
Semaines 6 à 7
Production de masse 20 000 pièces réparties sur deux lignes d’estampage à 110 coups par minute ; inspection en ligne par caméra CCD de la position des trous.
Semaine 8
Contrôle qualité, emballage et expédition Inspection finale selon le niveau AQL, échantillonnage pour essai de brouillard salin et essai de charge, emballage protecteur, documents de traçabilité complets expédiés.

4. Contrôle qualité : plus de 39 vérifications par projet, du matériau à l’emballage

Le contrôle qualité était géré selon une boucle fermée dans le cadre de notre système ISO 9001, reflétant les quatre étapes de contrôle décrites dans notre guide du procédé d’estampage des métaux :

  • Inspection des matières premières entrantes — certificats d’usine, analyse spectroscopique et contrôles de surface avant l’introduction de la bobine dans la presse.
  • Inspection du premier exemplaire (FAI) — plus de 39 vérifications dimensionnelles et visuelles par projet sur machine à mesurer tridimensionnelle (CMM), validées par rapport au plan client avant la libération du lot.
  • Contrôle en cours de processus — échantillonnage SPC toutes les 2 heures, jauges GO/NO-GO et inspection optique en ligne par caméra CCD de la position des trous de fixation, avec rejet automatique des pièces hors tolérance.
  • Inspection finale et emballage — Échantillonnage AQL, essai de brouillard salin de 96 heures et échantillonnage sous charge de 500 N par lot, puis emballage protecteur avec traçabilité par lot.
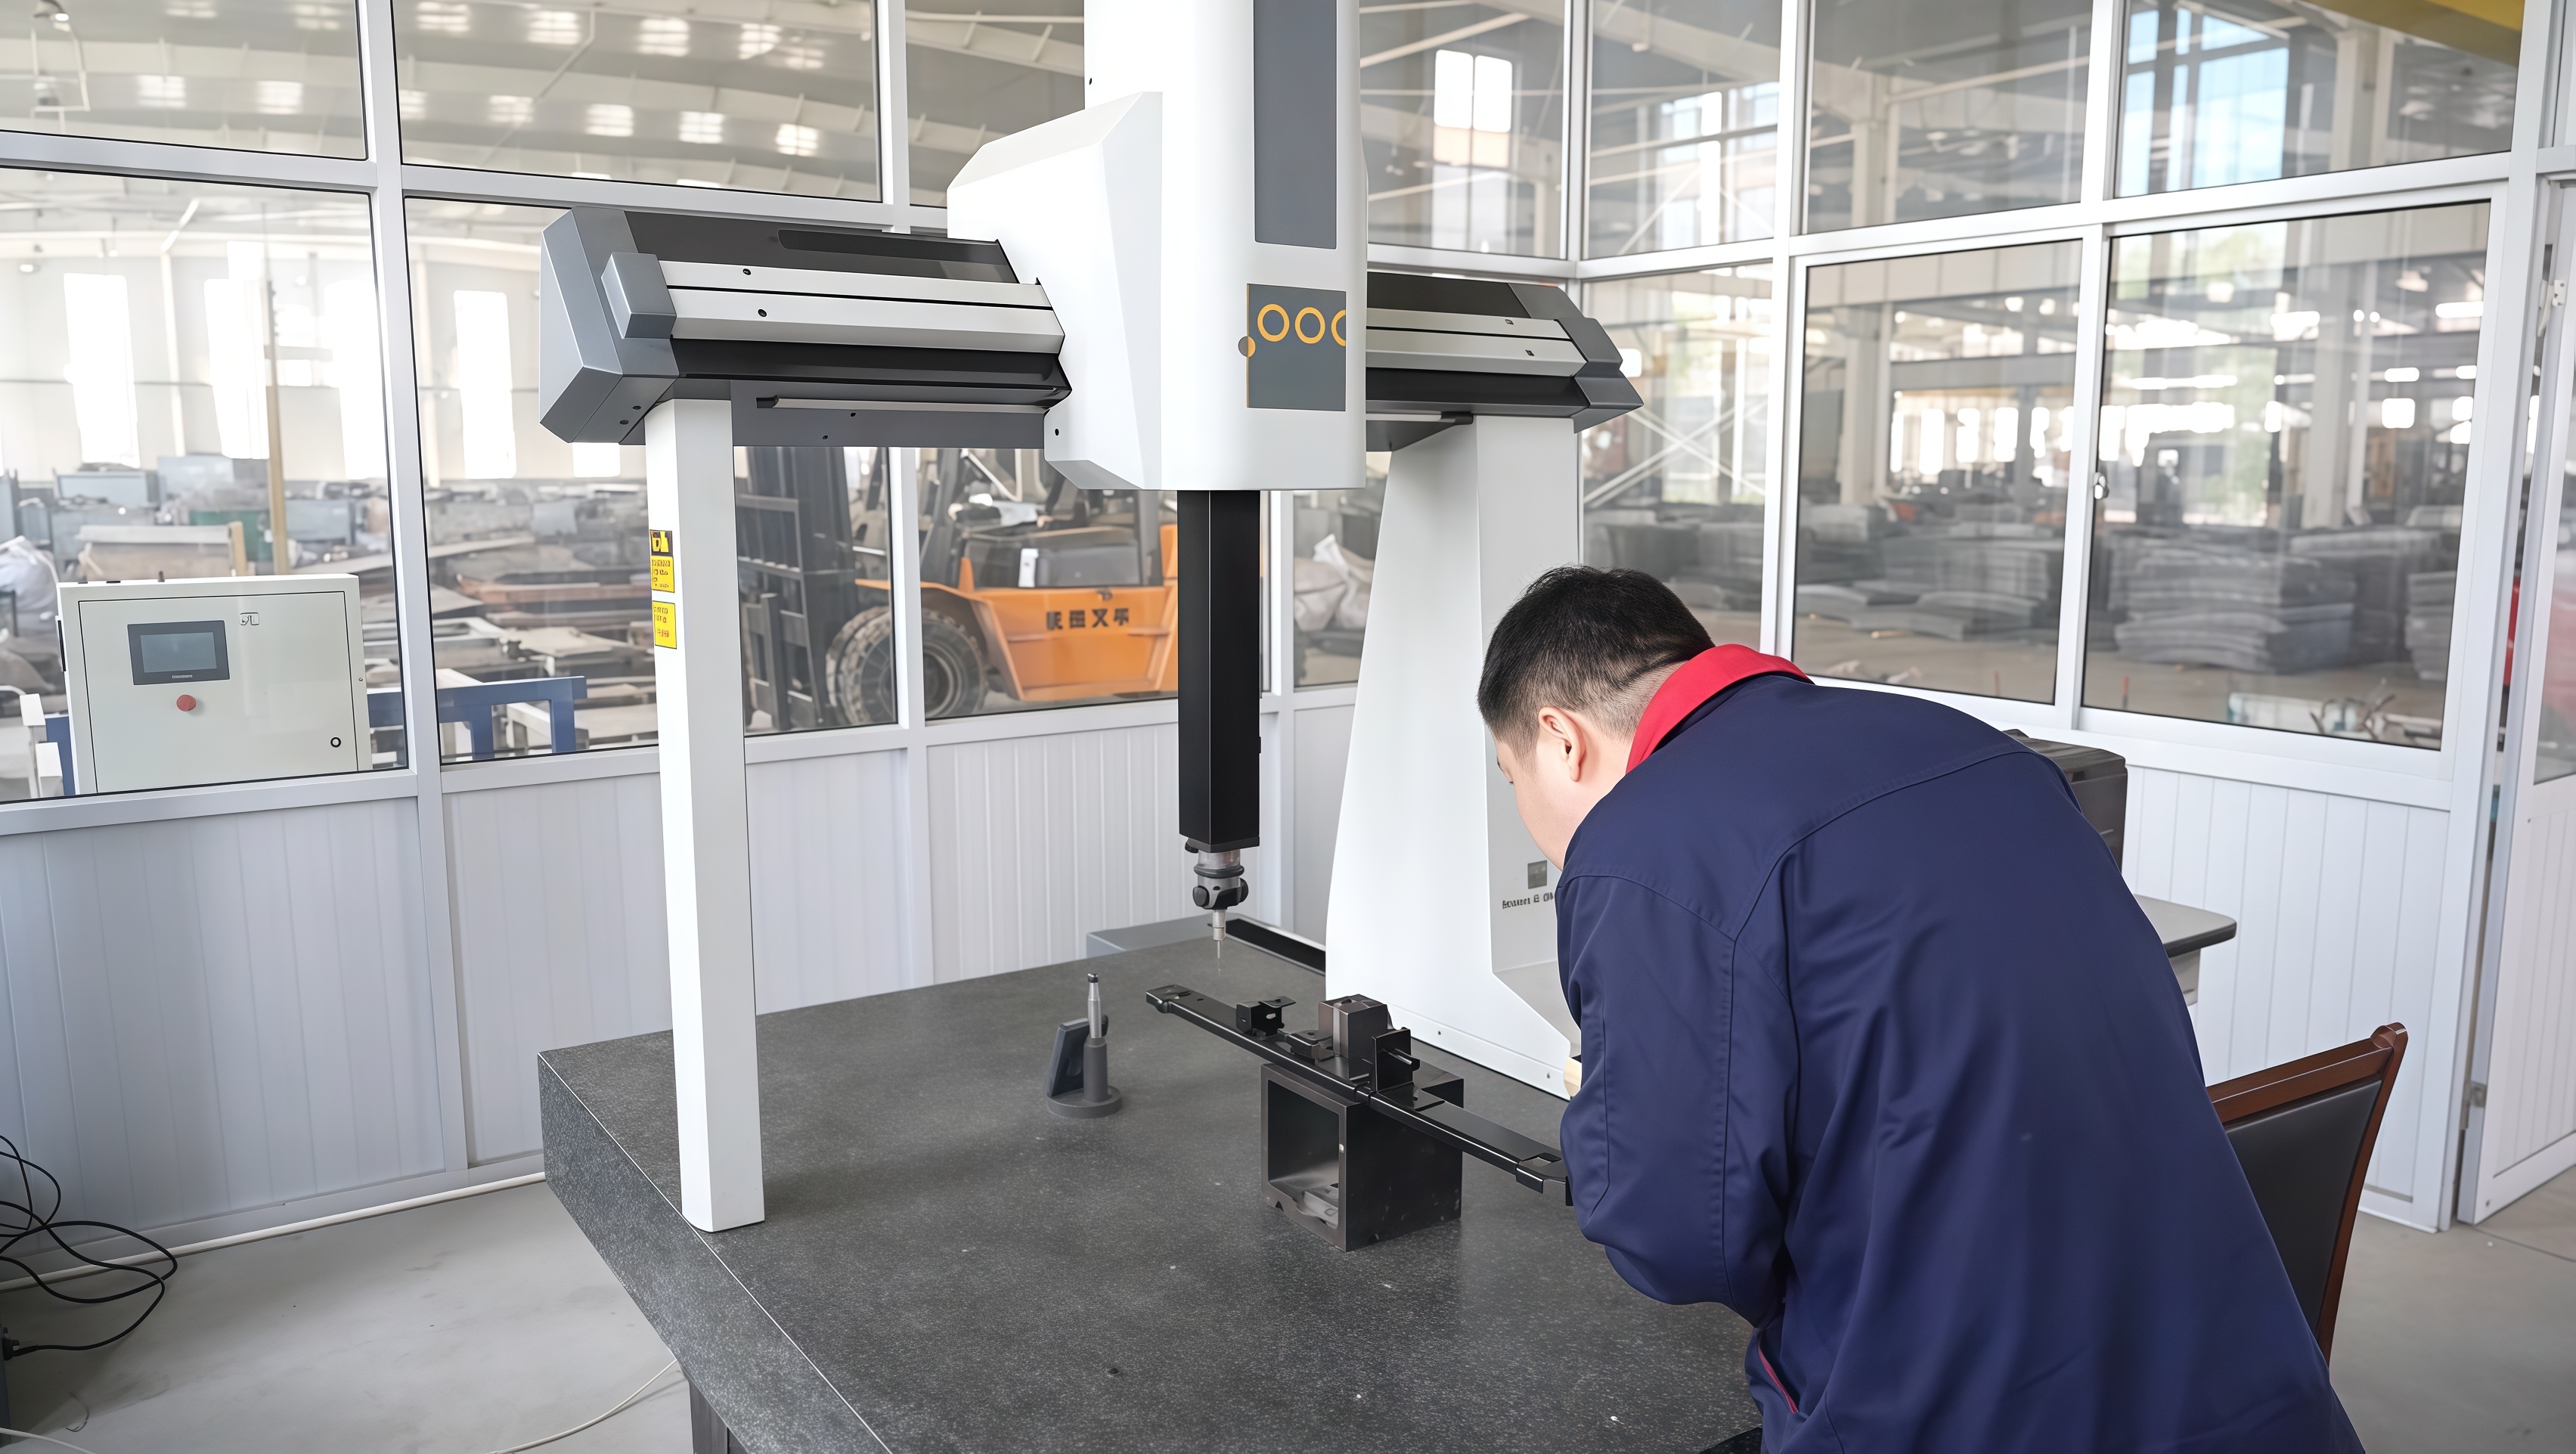
4.14独立站文章配图7.jpg
Inspection du premier article sur machine à mesurer tridimensionnelle (CMM) et avec pieds à coulisse numériques — chaque lot est vérifié par rapport au plan avant sa libération.

5. Résultats : impact mesurable pour le client

20 000 pièces Livré dans les délais, en 45 jours
±0,05 mm Tolérance critique respectée, Cpk = 1,6
99.6%Rendement au premier passage sur la ligne
−28%Coût unitaire comparé à un assemblage soudé
78%Utilisation des matériaux (était de 61 %)
110 cycles par minute Vitesse de production, 2 lignes
96 H Résistance à la brouille salée réussie, aucune rouille rouge
0Pannes sur le terrain en 12 mois

Objectif par rapport aux résultats livrés

6. Pourquoi les équipementiers mondiaux choisissent-ils DEEPLINK pour l’estampage à matrice progressive

Ce projet est typique de notre façon de travailler, et non une exception. En tant que Usine certifiée ISO 9001 pour l’estampage métallique dotée de plus de 5 000 mètres carrés d’ateliers, de plus de 100 collaborateurs et d’un support interne pour la fabrication des matrices, DEEPLINK apporte trois éléments essentiels dans les programmes d’estampage en grande série :

Pour les acheteurs comparant des fournisseurs, nous couvrons également l’ensemble de la chaîne de processus sous un même toit — découpe laser , pièces d'emboutissage métallique personnalisées , la fabrication de tôlerie , Usinage CNC et le soudage — afin que les opérations suivantes n’aient jamais besoin d’un second fournisseur.

7. FAQ

Qu'est-ce que le poinçonnage progressif ?
L’emboutissage à matrice progressive est un procédé de formage métallique à haute vitesse, dans lequel une bande métallique traverse une matrice multi-station sur une presse d’emboutissage. Chaque course de la presse exécute une séquence d’opérations — guidage, découpe, perçage, pliage, formage, détourage et sectionnement — de sorte qu’une pièce finie sort à chaque course. Il s’agit du procédé le plus rentable pour les pièces d’emboutissage métallique à haut volume avec des tolérances serrées, ce qui en fait l’élément fondamental de la production de composants automobiles, électroniques et électroménagers.
Quelles tolérances DEEPLINK peut-elle respecter sur les pièces embouties ?
DEEPLINK respecte systématiquement ±0,05 mm sur les dimensions critiques des pièces embouties, telles que la position des trous, et jusqu’à ±0,03 mm lorsque la conception de la matrice et le matériau le permettent. Une planéité de 0,10 mm et un contrôle des bavures inférieur à 0,05 mm sont standard, vérifiés par inspection du premier article et par SPC en cours de processus. Pour comprendre comment ces valeurs sont obtenues, consultez notre guide sur les facteurs influençant la précision de l’emboutissage métallique .
Quelle est la quantité minimale commandée pour l’emboutissage métallique sur mesure ?
DEEPLINK dispose de pas de quantité minimale de commande . Nous prenons en charge la personnalisation d’un seul exemplaire ainsi que la production en série — la même équipe d’ingénierie gère à la fois le développement de prototypes et les séries de production de 20 000 pièces (ou plus), soutenue par Services de Personnalisation OEM .
Combien de temps faut-il pour obtenir des échantillons emboutis et une production en série ?
Les échantillons prototypes découpés au laser sont généralement livrés dans les 3 jours . La construction des matrices à progression et la production d’échantillons prennent 2 à 3 semaines, et le délai standard de production de masse est de 7 à 15 jours après approbation des échantillons. Un programme complet allant de l’analyse de la fabrication (DFM) à la livraison, portant sur 20 000 pièces, peut être mené à bien en environ 45 jours, comme le montre cette étude de cas.
DEEPLINK fournit-elle une documentation PPAP ?
Oui. DEEPLINK fournit Niveau PPAP 3 sur demande une documentation comprenant les analyses PFMEA, les plans de contrôle, les études MSA, les rapports dimensionnels et les certificats de matériaux, ainsi que des procédures d’inspection documentées et un système de traçabilité couvrant l’ensemble du processus, depuis la réception des matières premières jusqu’à l’emballage final, conformément à notre système qualité ISO 9001.
Quels traitements de surface sont disponibles pour les pièces embouties ?
DEEPLINK propose l’électropolissage, la passivation, l’anodisation, la peinture poudre, le zingage et le nickelage, la galvanisation et le sablage — tous conformes aux réglementations RoHS et REACH. Les traitements sont adaptés à l’environnement d’utilisation : dans ce projet, l’électropolissage et la passivation ont été retenus afin de réussir le test de brouillard salin de 96 heures dans une application nécessitant un nettoyage intensif.
Vous avez un plan ? Nous l’examinerons dans les 24 heures.

Analyse DFM gratuite et devis — aucune quantité minimale de commande, échantillons disponibles en 3 jours.

Obtenir un devis pour votre projet d’estampage

Précédent

Étude de cas OEM : Boîtiers sur mesure en tôle d’acier à haute précision pour équipements électroniques

TOUT

Réservoir en acier embouti profondément, revêtu de poudre rouge, avec sortie filetée — Étude de cas OEM

Suivant
Produits recommandés