\n\n

,需要通过父级DOM结构来判断 */ var trackActionPhone = function (node) { var nodeInnerText = node.innerText || ''; if (!limitRegLength(nodeInnerText)) return; var nodeText = trimText(nodeInnerText); if (nodeText.length < 5 || nodeText.length > 20) return false; var type = arguments.length > 1 && arguments[1] !== undefined ? arguments[1] : 'click'; var str = trimText(node.href || nodeText || ''); if (phoneReg.test(str) && numUseReg.test(str)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } /** 排查父级嵌套非标签场景,并且对dom的正则校验做一个性能兜底,通过控制innerText的长度,来确保正则的性能 */ var fatherText = trimText(node.parentNode.innerText || ''); if (fatherText.length < 5 || fatherText.length > 20) return false; if (phoneReg.test(fatherText) && numUseReg.test(fatherText)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } return false; }; window.addEventListener('click', function (e) { var node = e.target; /** 社媒点击 */ var appName = ''; var getAppAriaLabel = node.ariaLabel || node.parentNode.ariaLabel || ''; if (mediaList.includes(getAppAriaLabel.toLowerCase())) { appName = getAppAriaLabel; } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'a' ) { appName = getMediaName(node.href) || getMediaName(node.alt); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'img' ) { appName = getMediaName(node.alt) || getMediaName(node.src); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'i' ) { appName = getMediaName(node.className); } if (appName) { _paq.push(['trackEvent', 'click', 'contactApp', appName]); return; } /** 联系方式点击 */ if (trackActionPhone(node, 'click')) return; if (node.nodeName && node.nodeName.toLowerCase() === 'a') { var val = node.href; if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } if (node.nodeName && node.nodeName.toLowerCase() === 'i') { var val = node.className; var content = node.parentNode.href || ''; if (val.includes('email')) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: content, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', content]); return; } } var nodeChildList = node.childNodes; for (var i = 0; i < nodeChildList.length; i++) { if (nodeChildList[i].nodeType !== 3) continue; var val = nodeChildList[i].textContent.replace(/\s?:?/g, ''); if (!limitRegLength(val)) continue; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } trackNumberData(node); }); window.addEventListener('copy', function (e) { if (trackActionPhone(e.target, 'copy')) return; var text = e.target.textContent; if (!text) return; var val = text.replace(/\s:?/g, ''); if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'copy', 'email', val]); return; } trackNumberData(e.target); }); } trackContactInit(); /** * 基于custom_inquiry_form.js 以及 form.js 对于询盘表单提交的实现,来反推询盘表单的input标签触发,用来收集意向客户 * 1. 缓存的KEY:TRACK_INPUT_ID_MTM_00; * 2. 缓存策略 - lockTrackInput:单个页面内,10分钟内,不重复上报 */ function trackActionInput() { const CACHE_KEY = 'TRACK_INPUT_ID_MTM_00'; const pathName = window.location.hostname + window.location.pathname; var lockTrackInput = function () { try { const lastCacheData = localStorage.getItem(CACHE_KEY); if (!lastCacheData) return false; const cacheData = JSON.parse(lastCacheData); const cacheTime = cacheData[pathName]; if (!cacheTime) return false; return Date.now() - cacheTime < 1000 * 60 * 10; // 10分钟内,不重复上报 } catch (error) { console.error('lockTrackInput Error', error); return false; } }; var setInputTrackId = function () { try { const curCacheData = localStorage.getItem(CACHE_KEY); if (curCacheData) { const cacheData = JSON.parse(curCacheData); cacheData[pathName] = Date.now(); localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); return; } const cacheData = { [pathName]: Date.now(), }; localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); } catch (error) { console.error('setInputTrackId Error', error); } }; var getInputDom = function (initDom) { var ele = initDom; while (ele) { /** * isWebSiteForm 是站点的表单 * isChatWindowForm 是聊天窗口的表单 */ /** 旧模板表单 */ var isWebSiteForm = !!( /crm-form/i.test(ele.className) && ele.querySelector('form') ); /** 1:新模板自定义表单、2:Get a Quote 弹框表单 */ var isWebSiteFormNew = !!( /inquiry/i.test(ele.className) && ele.querySelector('form') ); if (isWebSiteForm || isWebSiteFormNew) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'page']); setInputTrackId(); return; } /** Mkt会话触达-聊天弹框的表单输入: MKT由于是iframe嵌入,所以MKT的上报,会单独写到MKT-form代码上 */ var isInquiryChatForm = !!( /comp-form/i.test(ele.className) && ele.querySelector('form') ); if (isInquiryChatForm) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'chat']); setInputTrackId(); return; } /** 向上查找父节点 */ ele = ele.parentNode; } }; function initInputListener() { var inputUseDebounce = function (fn, delay) { var timer = null; var that = this; return function () { var args = Array.prototype.slice.call(arguments); if (timer) clearTimeout(timer); timer = setTimeout(function () { fn.apply(that, args); }, delay); }; }; var optimizeGetInputDom = inputUseDebounce(getInputDom, 300); window.addEventListener('input', function (e) { /** 如果已经上报过,则不再上报 */ if (lockTrackInput()) return; optimizeGetInputDom(e.target); }); } try { initInputListener(); } catch (error) { console.log('initInputListener Error', error); } } trackActionInput(); } /** 第三方消息上报:目前主要是针对全点托管会话;在msgCollect/index.js中调试,访问test.html */ function thirdMsgCollect() { /** 先检测是否是stayReal托管:如果stayReal脚本都没有,那么说明当前站点未开启stayReal会话托管 */ const scriptList = Array.prototype.slice.call( document.querySelectorAll('script'), ); const checkStayReal = () => !!scriptList.find((s) => s.src.includes('stayreal.xiaoman.cn')); if (!checkStayReal()) return; /** 缓存当前消息队列的最后一条消息id */ const CACHE_KEY = 'CACHE_KEY_MONITOR'; const setCache = (msgIndex) => { /** 对缓存KEY进行base64转码处理 */ const cacheMsgIndex = btoa(msgIndex); localStorage.setItem(CACHE_KEY, cacheMsgIndex); }; const getCache = () => { const cacheMsgIndex = localStorage.getItem(CACHE_KEY); if (cacheMsgIndex) return Number(atob(cacheMsgIndex)); return -1; }; /** 拉取最新msg列表 */ const pullMsgList = () => { const msgEleList = Array.prototype.slice.call( document.querySelectorAll('#chat-list li'), ); const msgIds = []; const msgMap = msgEleList.reduce((acc, item) => { const sendTime = item .querySelector('.message-data-time') .textContent.trim(); const sendContent = item.querySelector('.message').textContent.trim(); /** msg带有class:other-message的是访客消息,my-message的是客服消息 */ const isOtherMessage = item .querySelector('.message') .classList.contains('other-message'); const msgId = item.querySelector('.message').getAttribute('id'); const msgItemData = { msgId, user: isOtherMessage ? 'visitor' : 'official', time: sendTime, content: sendContent, }; msgIds.push(msgId); acc[msgId] = msgItemData; return acc; }, {}); return { ids: msgIds, dataMap: msgMap, }; }; /** 加密并上传消息数据 */ let ENCRYPT_KEY = 'de29f1aab63ab033'; let ENCRYPT_IV = 'b8d2badf875e76ac'; const baseUrl = 'https://cms.xiaoman.cn'; // var getEncryptConfig = function () { // const url = baseUrl + '/shop-api/innerApi/getKeyIv' // $.get( // url, // function (result) { // console.log('result', result) // if (Number(result.code) === 0 && result.data.key && result.data.iv) { // ENCRYPT_KEY = result.data.key // ENCRYPT_IV = result.data.iv // uploadMsgData() // } else { // /** 如果获取失败,则重试 */ // setTimeout(() => { // getEncryptConfig() // }, 1000) // } // }, // 'json' // ) // } // getEncryptConfig() const encryptMsg = function (msgData) { const enc = new TextEncoder(); // 转字节 const keyBytes = enc.encode(ENCRYPT_KEY); const ivBytes = enc.encode(ENCRYPT_IV); const plainBytes = enc.encode(msgData); // 导入密钥并加密 return crypto.subtle .importKey('raw', keyBytes, { name: 'AES-CBC' }, false, ['encrypt']) .then(function (cryptoKey) { return crypto.subtle.encrypt( { name: 'AES-CBC', iv: ivBytes }, cryptoKey, plainBytes, ); }) .then(function (encryptedBuffer) { // 转 base64 返回 return btoa( String.fromCharCode(...new Uint8Array(encryptedBuffer)), ); }) .catch((err) => { return Promise.reject(err); }); }; let uploadFlag = false; const uploadMsgData = function () { if (uploadFlag) return; uploadFlag = true; const { ids, dataMap } = pullMsgList(); let cacheMsgIndex = getCache(); const msgLen = ids.length; if (!msgLen) { // 消息DOM未挂载 || 消息DOM已挂载,但是消息列表为空 uploadFlag = false; return; } if (msgLen - 1 < cacheMsgIndex) { /** 针对站点挂后台一段时间,消息列表会自动塞入重复消息,导致消息有重复,刷新后又重置回正常消息列表,所以这里需要更新锚点下标 */ cacheMsgIndex = msgLen - 1; setCache(cacheMsgIndex); uploadFlag = false; return; } if (msgLen - 1 === cacheMsgIndex) { // 缓存的最后一次发送的消息ID是最后一条(说明当前消息均已经上报),则不跳过本地上报 uploadFlag = false; return; } const currentMsgIds = ids.slice(cacheMsgIndex + 1, msgLen); const currentMsgData = currentMsgIds.map((id) => dataMap[id]); const mtmId = window.matomo_site_id_cookie_key || ''; // 获取mtm会话id const msgBody = { mtmId, curl: window.location.href, msgList: currentMsgData, }; const msgBodyStr = JSON.stringify(msgBody); encryptMsg(msgBodyStr) .then(function (encryptedMsg) { console.log('encryptedMsg:', encryptedMsg, msgBodyStr); const url = baseUrl + '/shop-api/External/ListenSiteActiveStatus'; $.ajax({ type: 'POST', url, data: JSON.stringify({ d_v: encryptedMsg }), contentType: 'application/json', success: function (result) { if (Number(result.code) === 0) { // 更新消息队列 setCache(msgLen - 1); } uploadFlag = false; }, error: function (err) { console.error(err, '请求异常'); uploadFlag = false; }, }); }) .catch((err) => { console.error(err, '数据加密失败'); uploadFlag = false; }); }; /** 监控chat-list的DOM变更 */ const initChatListObserver = () => { // 需要监听的 DOM 节点 const target = document.getElementById('chat-list'); if (!target) return; // 回调函数 const callback = function (mutationsList, observer) { for (const mutation of mutationsList) { console.log('mutation', mutation); if (mutation.type === 'childList') { uploadMsgData(); } } }; // 配置 const config = { childList: true, // 监听子节点的增删 subtree: true, // 是否也监听后代节点 }; // 创建 observer const observer = new MutationObserver(callback); // 开始监听 observer.observe(target, config); }; let testCount = 30; let itv = null; const checkChatDom = () => !!document.querySelector('#vc-model'); const initTalkCheck = () => { itv = setTimeout(() => { console.log('checkChatDom', checkChatDom(), testCount); if (!checkChatDom() && testCount > 0) { testCount--; initTalkCheck(); return; } clearTimeout(itv); uploadMsgData(); initChatListObserver(); }, 1500); }; initTalkCheck(); } try { gtmTrack(); thirdMsgCollect(); console.log('inserted gtm code'); } catch (error) { console.error('gtmTrack Error', error); } }); })();

Все категории
Назад

Индивидуальный кронштейн для датчика из нержавеющей стали: кейс-стади прогрессивной штамповки — от анализа технологичности конструкции (DFM) до серийного выпуска 20 000 штук
КЕЙС-СТАДИ ДЛЯ OEM

Индивидуальный кронштейн для датчика из нержавеющей стали: кейс-стади прогрессивной штамповки — от анализа технологичности конструкции (DFM) до серийного выпуска 20 000 штук

Опубликовано: 2026-09-24 Время чтения: 6 мин Категория: Металлическая штамповка
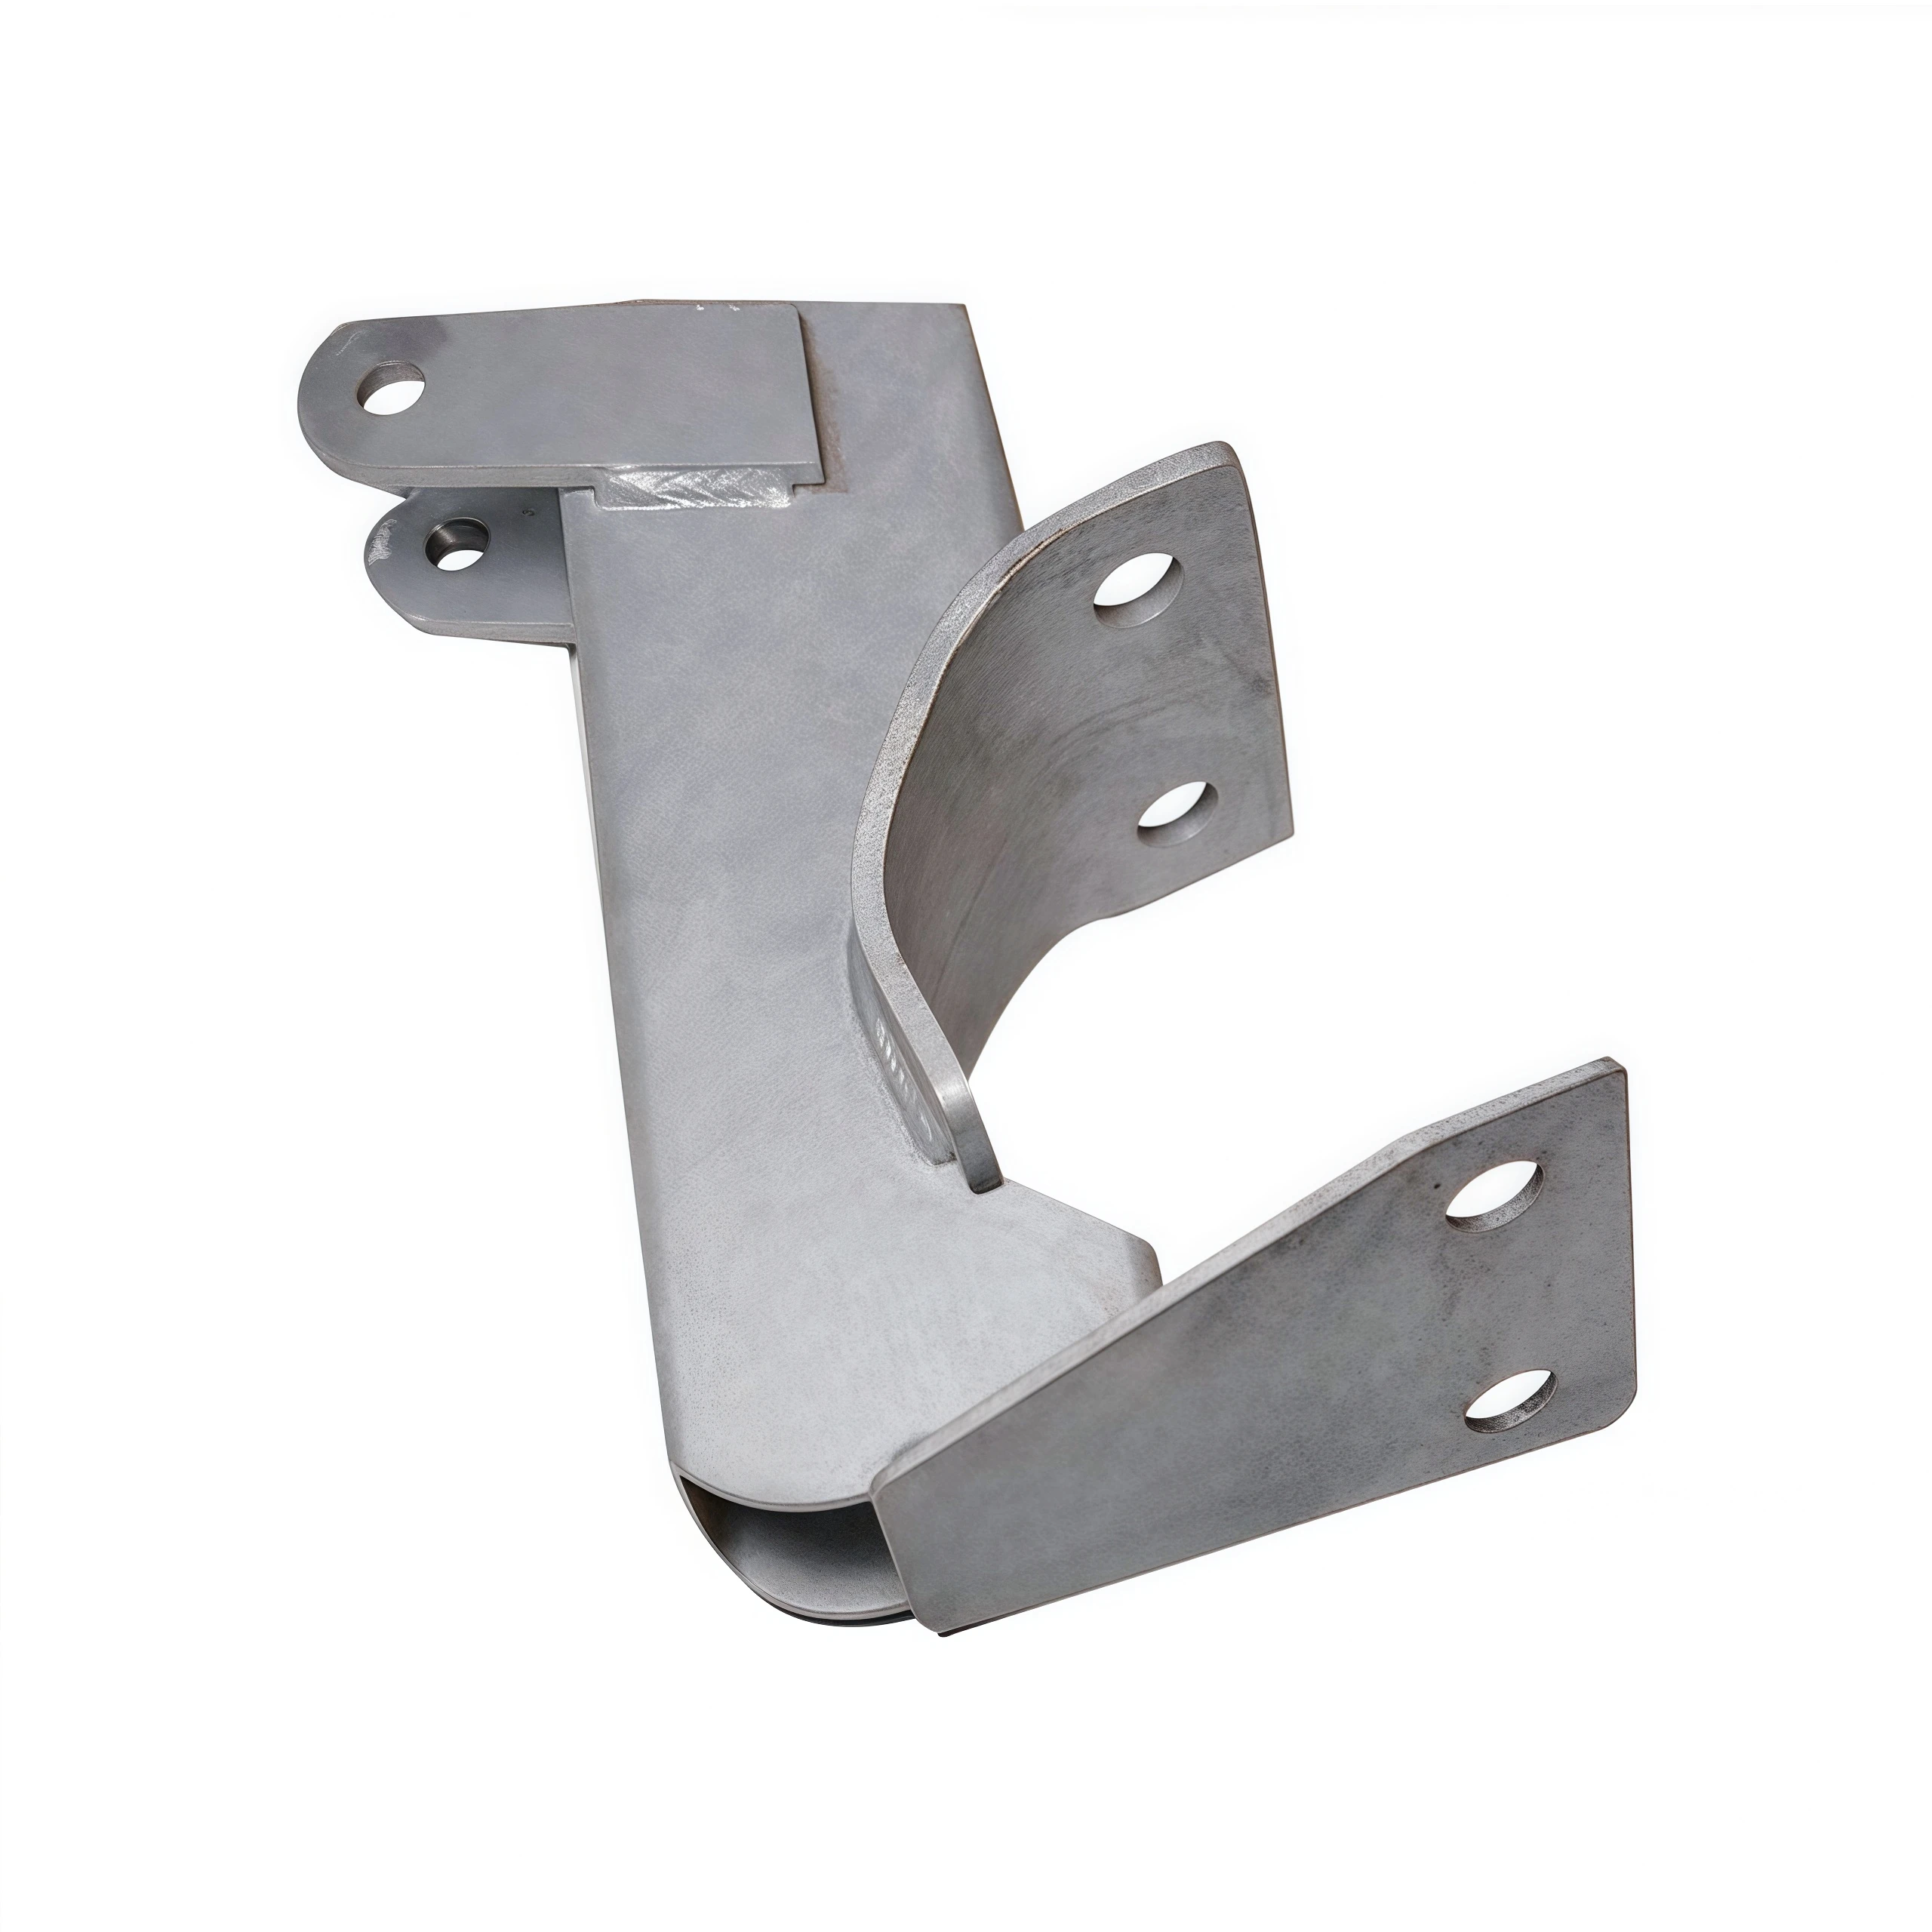
Custom SUS304 sensor mounting brackets 1.jpg
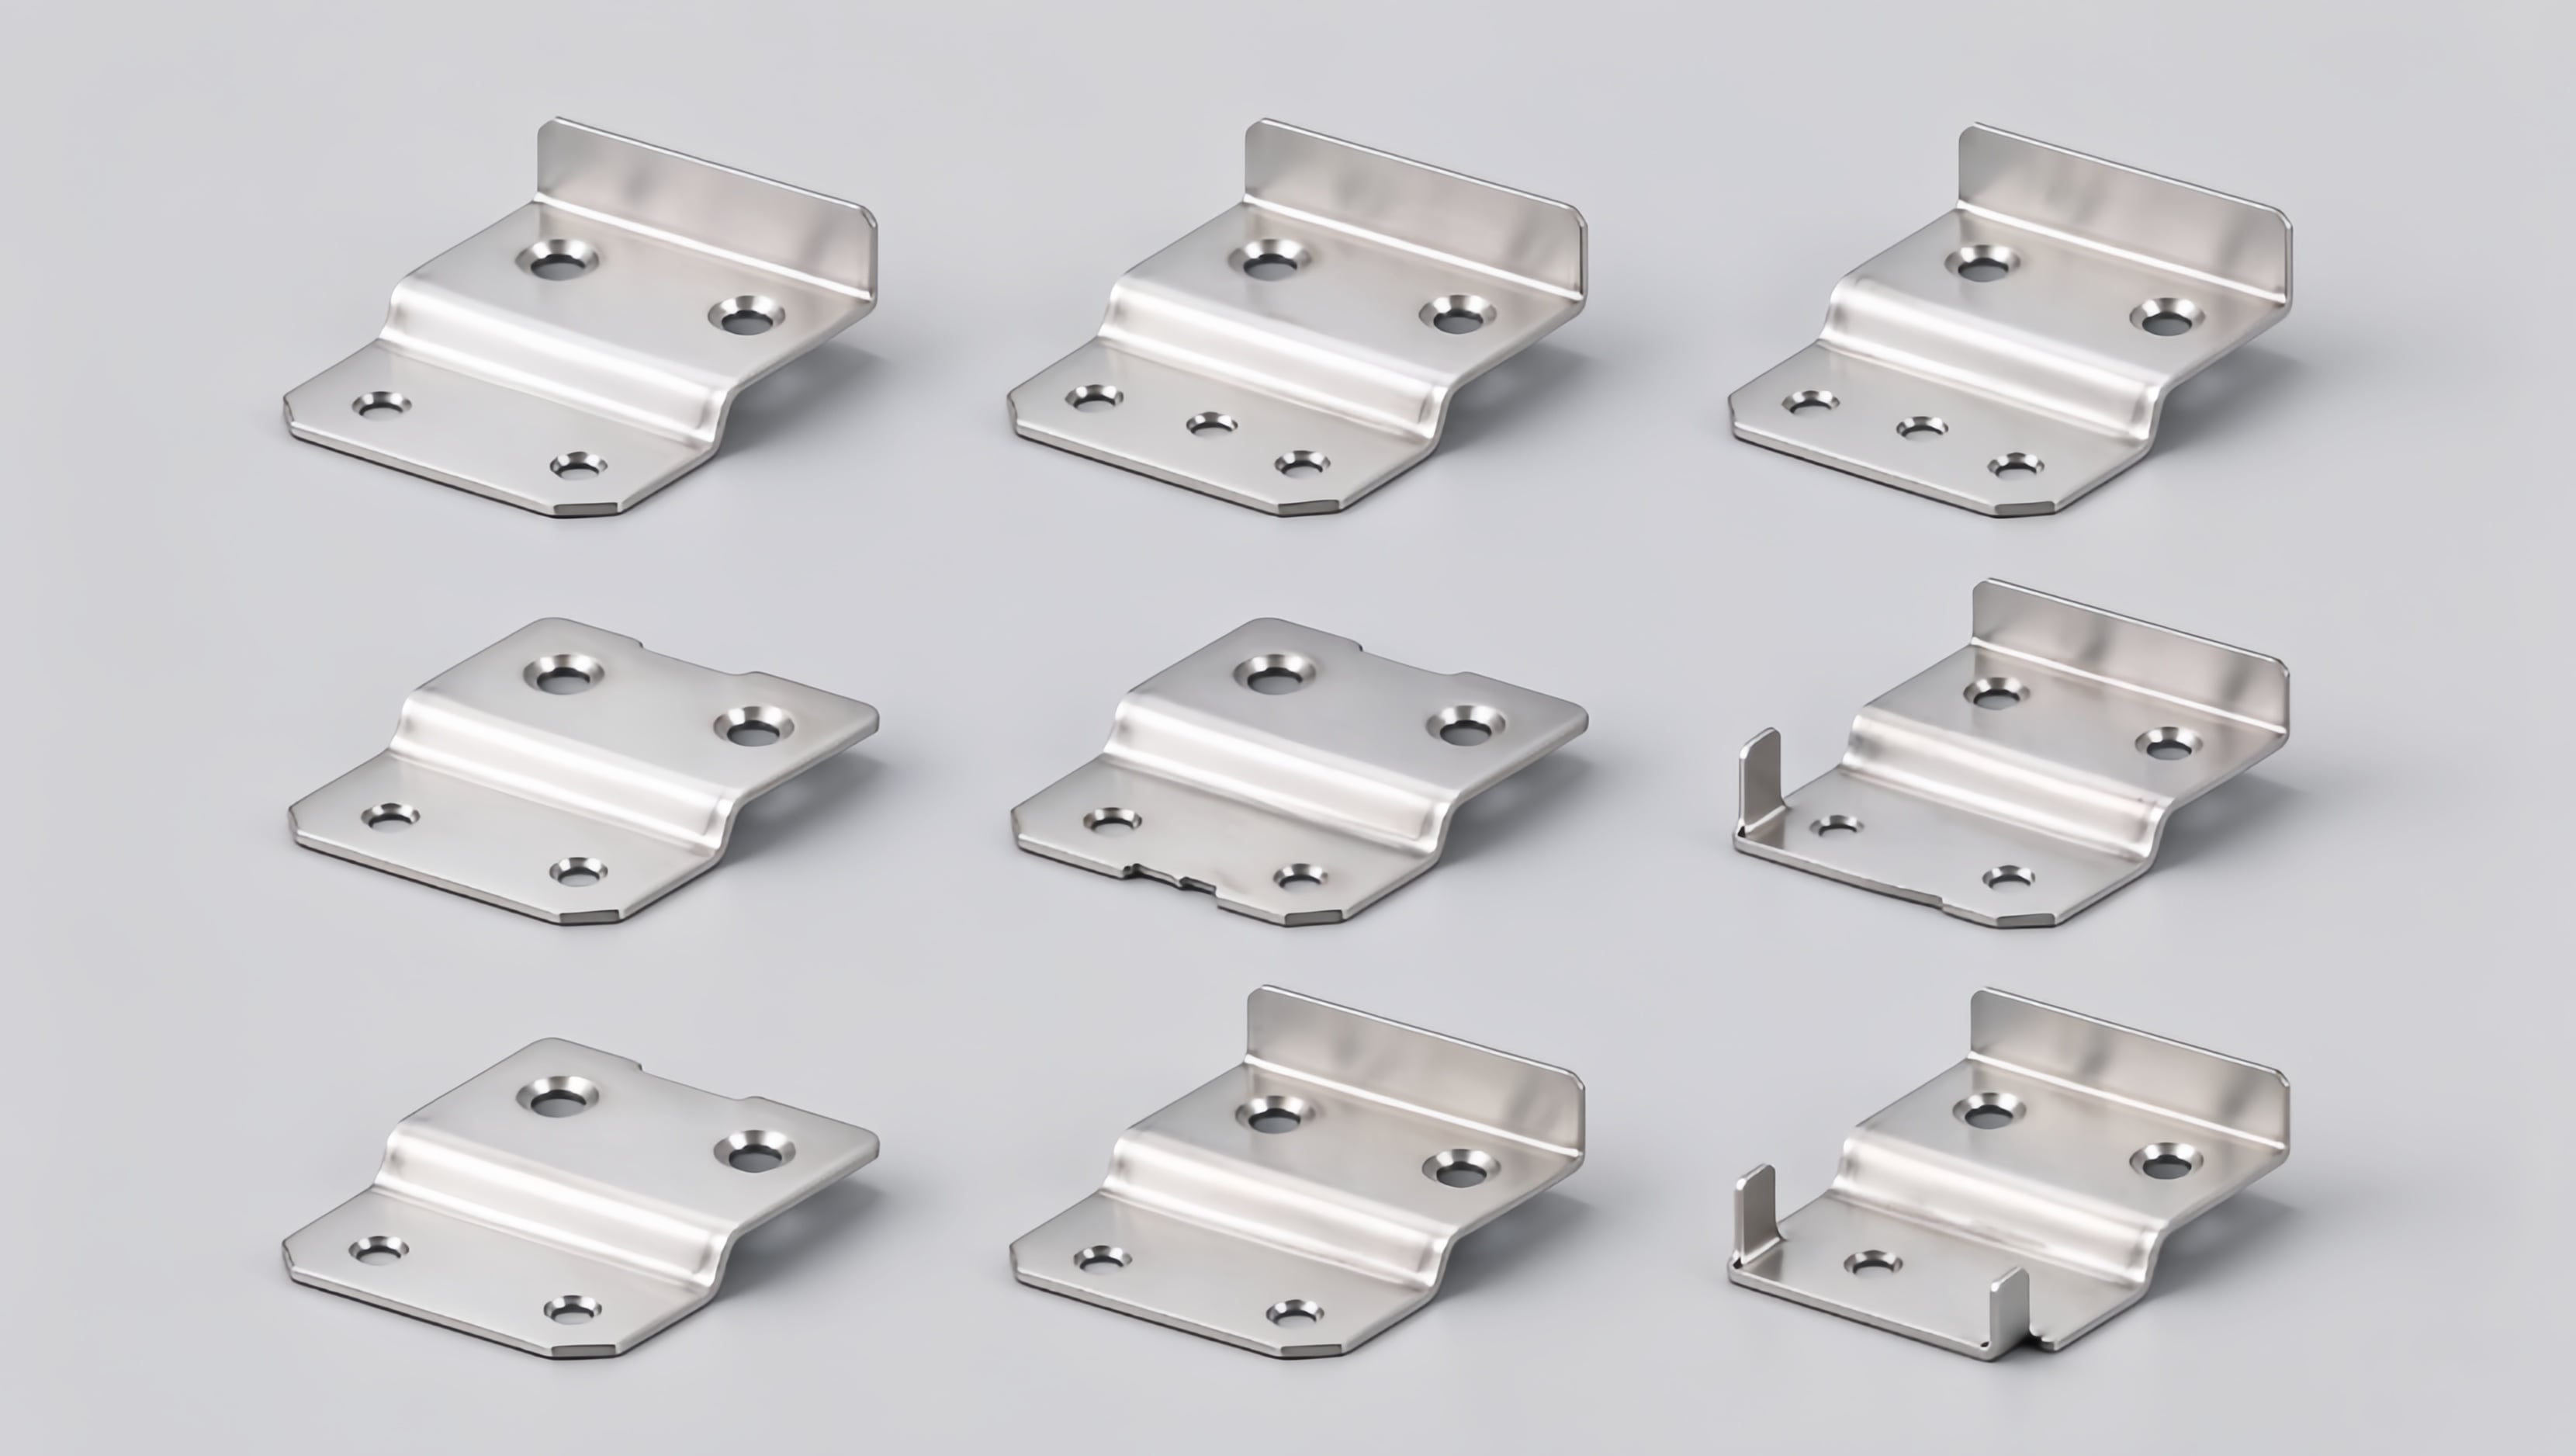
Индивидуальные кронштейны крепления датчиков из SUS304, произведённые методом штамповки на прогрессивном штампе DEEPLINK — одна деталь заменяет сварную сборку из четырёх элементов.

Краткий ответ (резюме за 30 секунд)

DEEPLINK перенесла индивидуальный крепёжный кронштейн для датчика из нержавеющей стали (SUS304) с инженерного чертежа в  серийное производство объёмом 20 000 штук за 45 дней , обеспечивая соблюдение ±0,05 мм критических допусков при помощи 99,6% выхода годных изделий с первого раза — и снизив стоимость единицы продукции для заказчика на 28%путём замены сварной сборки из четырёх деталей одной деталью, полученной штамповкой на прогрессивном пресс-форме.

  • восьмистанционной прогрессивной пресс-формы , спроектированной и изготовленной внутренними силами с твёрдосплавными вставками и компенсацией изгиба.
  • 20 000 шт. поставленной в течение 45 дней — от прототипа до отгрузки (2 линии штамповки, 110 ходов в минуту).
  • ±0,05 мм по положению критических отверстий, плоскостности 0,10 мм, заусенцу менее 0,05 мм; индекс Cpk 1,6 подтверждён статистическим контролем процесса (SPC).
  • Ppap level 3 документация, нулевые отказы в полевых условиях после 12 месяцев эксплуатации.

1. Задача: одна штампованная деталь должна заменить сварную сборку из четырех деталей

Европейский OEM промышленной автоматики перепроектировал систему крепления нового поколения датчиков положения, используемых в среды с мойкой и высокой вибрацией . Предыдущая конструкция представляла собой сварную сборку из четырех деталей: две пластины, одна труба и проставка, сваренные и затем подвергнутые повторной обработке. Она была дорогой, тяжелой и страдала от искажения сварного шва, которое смещало ось датчика. Инженерная команда OEM поставила четкое техническое задание на перепроектирование:

  • Произвести кронштейн как одну штампованную деталь из нержавеющей стали SUS304 толщиной 1,2 мм с интегральным позиционирующим изгибом 105°.
  • Подождите. ±0,05 мм на двух позициях монтажных отверстий и плоскостность ±0,10 мм , с заусенцем менее 0,05 мм на всех кромках.
  • Выдерживает статическую нагрузку 500 Н и воздействие солевого тумана в течение 96 часов без появления красной ржавчины (нейтральный солевой туман, ISO 9227).
  • Первоначальный заказ на 20,000 штук , образцы требуются в течение 3 недель, а полномасштабное производство — в течение 7 недель.
  • ОТПРАВИТЬ Ppap level 3 документацию до начала массовых поставок.

У автопроизводителя уже был неудачный опыт с одним поставщиком: положение отверстий отклонялось на ±0,15 мм в ходе производства, заусенцы повреждали уплотнительную кромку датчика при прессовке, и поставки задерживались дважды. Им требовался партнёр, способный спроектировать оснастку, контролировать процесс и документировать всё — а не просто эксплуатировать пресс.

Ключевые требования проекта

Требование Спецификация Метод проверки
Материал Нержавеющая сталь SUS304, толщина 1,2 мм, требуется сертификат завода-изготовителя Входной контроль материалов + спектральный анализ
Критический допуск положение отверстия ±0,05 мм; плоскостность 0,10 мм; заусенец < 0,05 мм Первичный контроль (FAI), координатно-измерительная машина (CMM), калибры «годен/не годен», встроенный CCD-контроль
Механический статическая нагрузка 500 Н; угол изгиба 105° с контролем упругого восстановления Испытание на нагрузку по каждой партии; проверка угла калибром при каждом ходе
Коррозия нейтральный солевой туман в течение 96 ч, отсутствие красной коррозии; соответствие директивам RoHS и REACH Испытание на солевой туман (ISO 9227), сертификаты на материалы
Объём / сроки поставки 20 000 шт.; образцы — не более чем за 3 недели; серийное производство — не более чем за 7 недель График проекта + проверка этапов PPAP
Документация Уровень PPAP 3 (PFMEA, план контроля, MSA, Cpk ≥ 1.33) Утверждение заказчиком на стадии образцов

2. Наше решение: анализ DFM, собственное инструментальное производство и прогрессивный штамп, созданный для обеспечения стабильности

Инженерная команда DEEPLINK рассматривала проект как программу проектирования с учётом технологичности изготовления (DFM) а не как простой коммерческий запрос. До начала обработки стали мы провели исследование расположения заготовок на ленте с применением имитационного моделирования гибки для оптимизации использования материала, компенсации пружинения при гибке и прочности штампа.

2.1 Анализ DFM и расположение заготовок на ленте

  • Смещение двух крепёжных отверстий относительно линии изгиба для соблюдения допустимых расстояний до кромки и устранения риска микротрещин в стали SUS304.
  • Добавленный компенсация пружинения при гибке: 0.4 мм чтобы угол 105° после пружинения точно соответствовал 105° при температуре 20 °C.
  • Оптимизированное размещение деталей повышено использование материала — с 61 % до 78 % , что напрямую снижает стоимость заготовок.
  • Рекомендуемый лазерные прототипные образцы во время изготовления штампа, чтобы заказчик мог провести пробную сборку уже на первой неделе — мы поставляем их всего за 3 дня.

2.2 Восьмистанционный прогрессивный штамп

Мы спроектировали и изготовили восьмистанционной прогрессивной пресс-формы внутри компании (наш инструментальный цех поддерживает быстросменные вставки и встроенные датчики):

  • Расположение станций: ориентация → формовка опорного изгиба (с перегибом) → повторная формовка для компенсации упругого восстановления → точное пробивное отверстие крепёжных отверстий → калибровка уплотнительной поверхности → обрезка → отделение.
  • Карбидные (вольфрамовые) пластины на пробойных и формовочных станциях для длительного срока службы инструмента при 110 ходах в минуту.
  • Азотные пружины для штампов и конструкция с фиксированной лентой, обеспечивающая стабильное положение ленты и устраняющая смещение положения отверстий между станциями.
  • Инструментальная сталь, сертифицированная и термообработанная на собственном производстве, с документированным испытанием штампа и первоначальным контролем соответствия (FAI) перед запуском в серийное производство.
stamping 1.jpg
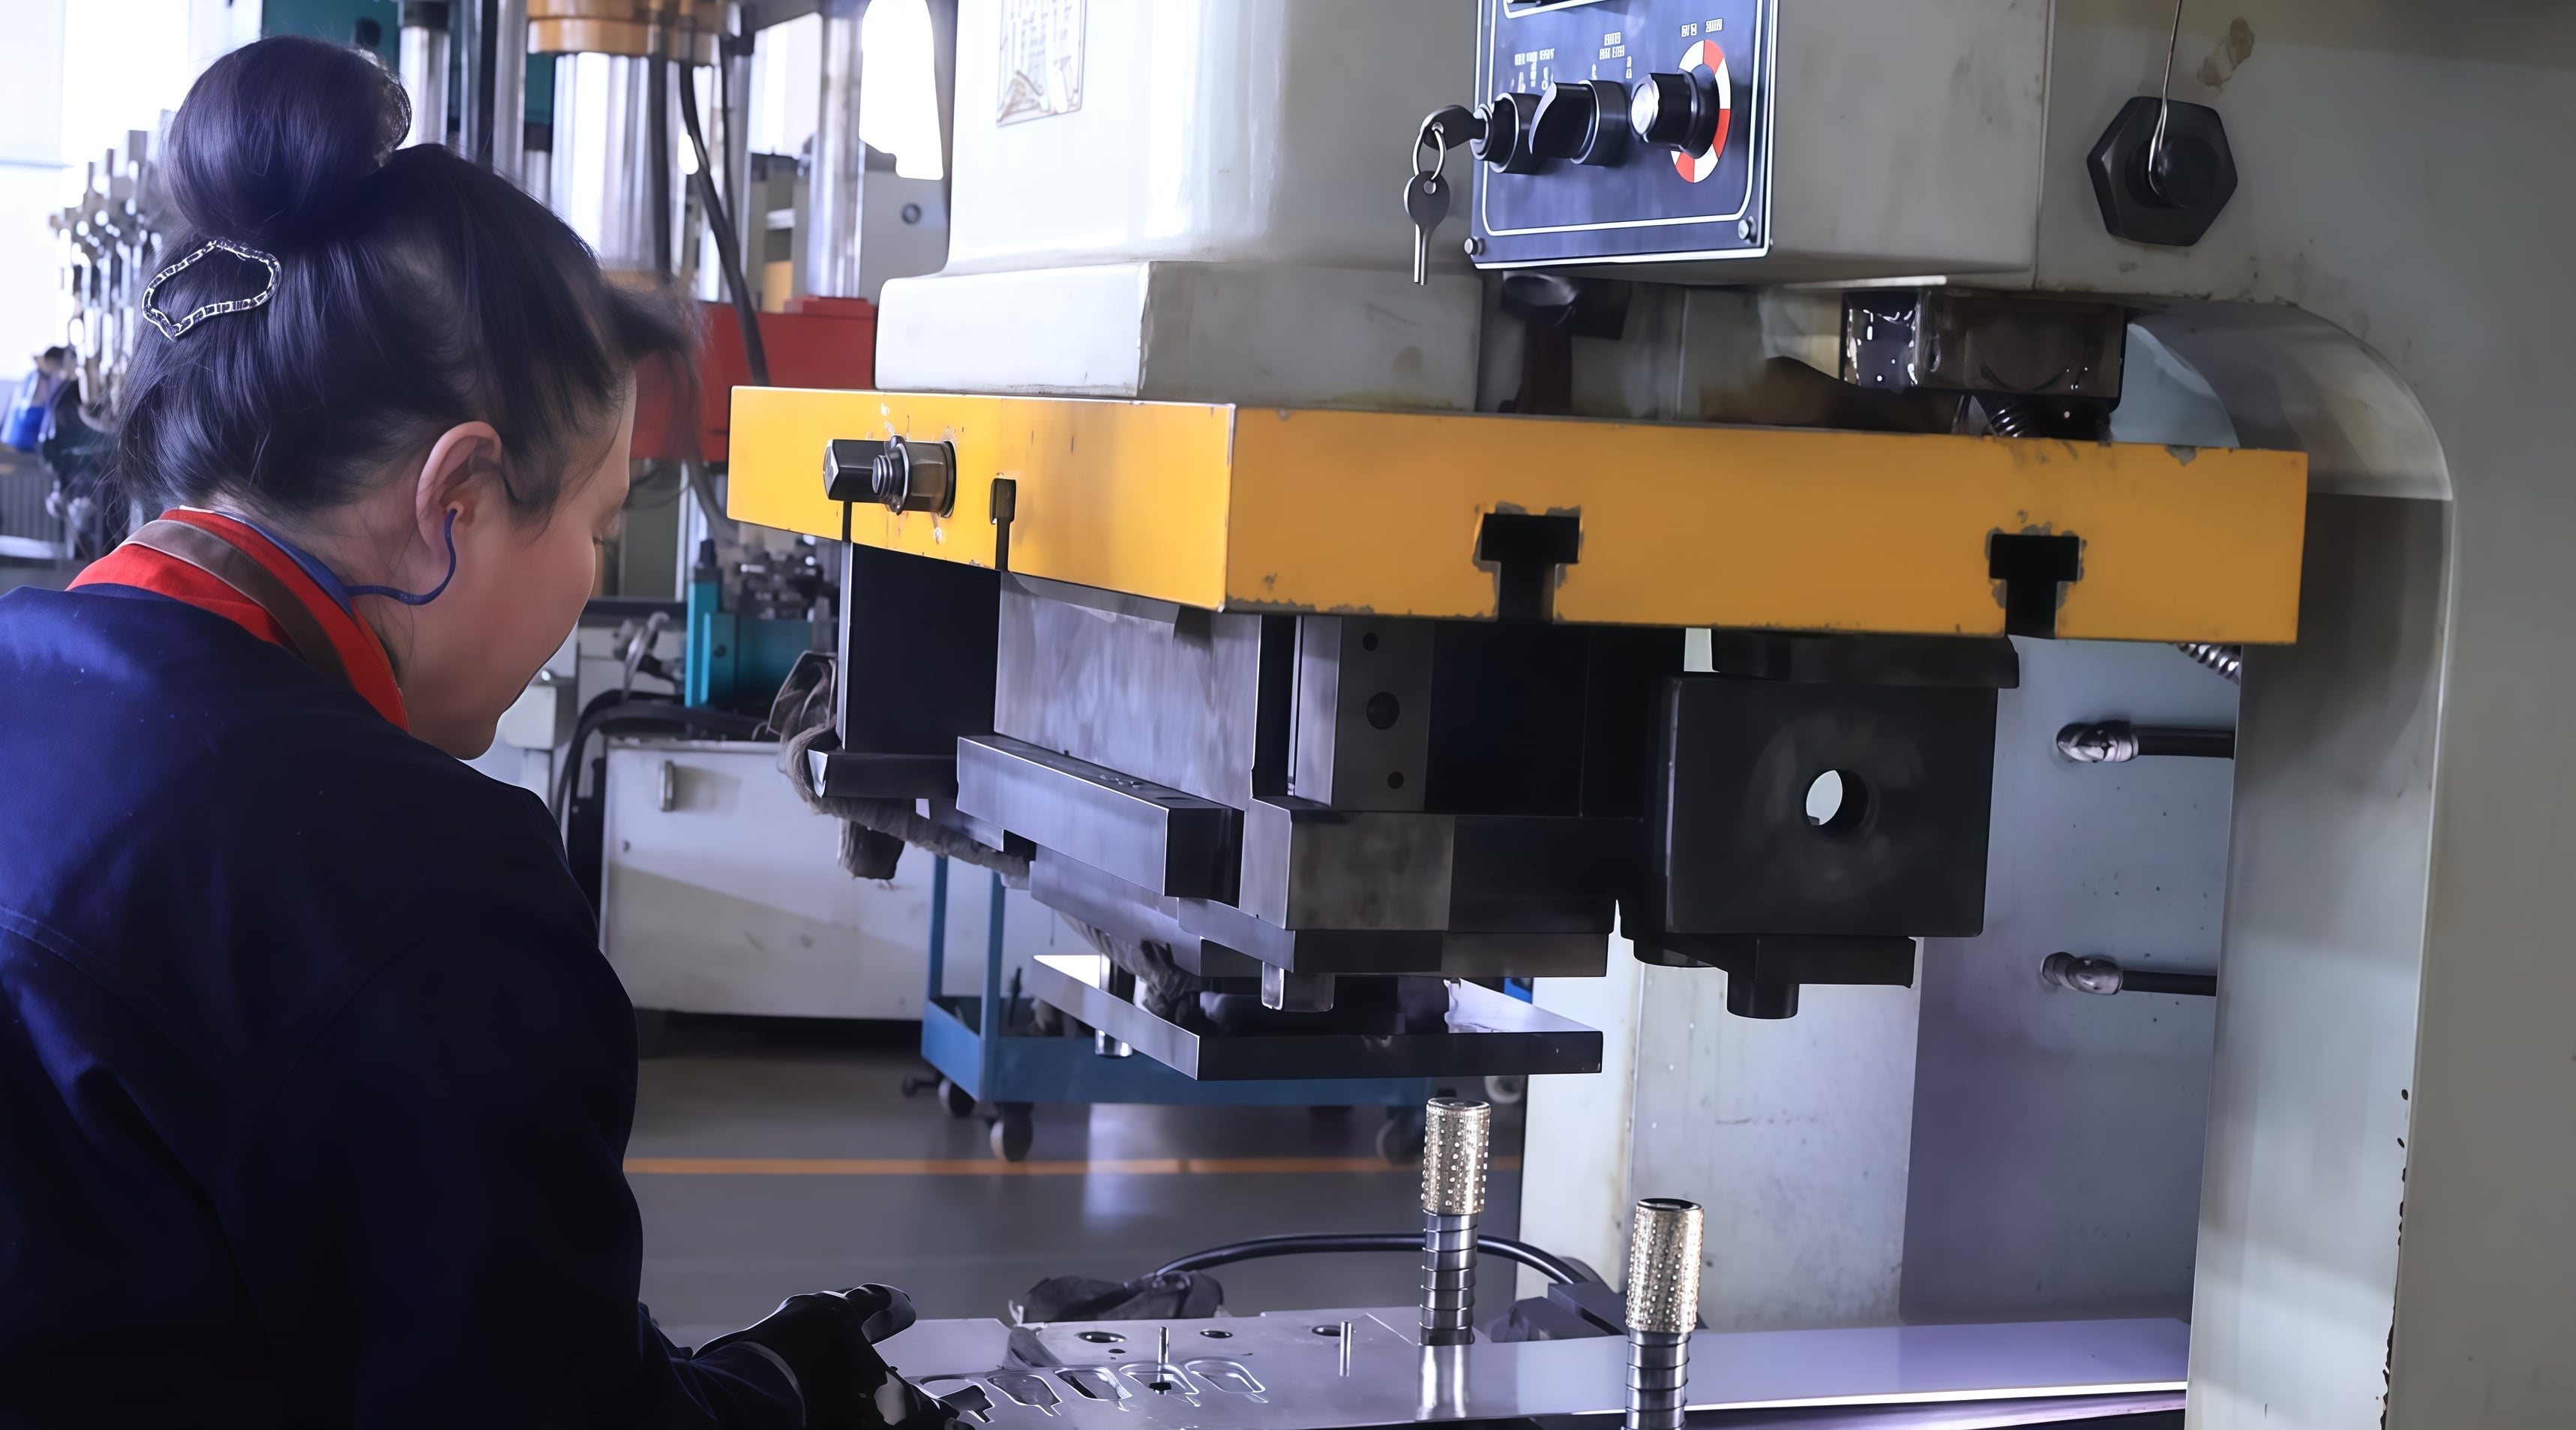
Восьмистанционный прогрессивный штамп обрабатывает рулонную сталь SUS304 со скоростью 110 ходов в минуту на двух автоматизированных штамповочных линиях.

2.3 Поверхностная обработка и соответствие требованиям

После штамповки кронштейны были электрополированный и пассивированный для удаления микрозаусенцев, повышения блеска поверхности и формирования пассивной плёнки, выдержавшей 96-часовой тест в соляном тумане. Все расходные материалы и покрытия — Соответствие RoHS и REACH , подтверждённые сертификатами на материалы и технологические процессы.

3. Сроки проекта: от запроса коммерческого предложения до выпуска 20 000 штук — 45 дней

Неделя 1
Запрос коммерческого предложения и анализ технологичности (DFM) ответ с коммерческим предложением в течение 24 часов; анализ возможностей размещения деталей на ленте и допусков; подтверждение материала и покрытия.
Недели 1–3
Строй и проектируй 8-позиционная прогрессивная матрица спроектирована и изготовлена на собственном производстве; пробный запуск матрицы; отправка образцов, вырезанных лазером, для испытаний заказчиком.
Неделя 3
Образцы и первичный контроль качества (FAI) Производственные образцы, полученные с фактической матрицы; полный первичный контроль качества (более 39 проверок на проект) по чертежу.
Неделя 4
Утверждение заказчиком и PPAP Подтверждение заказчиком соответствия по посадке и функциональности; файл PPAP уровня 3 — PFMEA, план контроля, MSA, индекс Cpk 1,6.
Неделя 5
Пилотная партия пилотная партия из 500 штук; статистический процесс-контроль (SPC) в ходе производства каждые 2 часа; размерные данные предоставляются заказчику для проверки.
Недели 6–7
Массовое производство 20 000 штук на двух штамповочных линиях при скорости 110 шт./мин; встроенный контроль положения отверстий с помощью CCD-камеры.
Неделя 8
Контроль качества, упаковка и отгрузка Окончательный контроль по уровню AQL, испытания на солевом тумане и выборочная нагрузочная проверка, защитная упаковка, полный комплект документов о прослеживаемости отправляется вместе с грузом.

4. Контроль качества: более 39 проверок на проект — от сырья до упаковки

Контроль качества осуществлялся по замкнутому циклу в рамках нашей системы ISO 9001, что соответствует четырёхэтапному контролю, описанному в нашем руководстве по штамповке металла :

  • Приемочный контроль материалов — сертификаты производителя рулонного материала, спектральный анализ и проверка поверхности до подачи рулона в пресс.
  • Первичный контроль изделия (FAI) — более 39 размерных и визуальных проверок на координатно-измерительной машине (CMM) по каждому проекту; результаты верифицируются по чертежу заказчика перед выпуском партии.
  • Контроль в процессе производства — Отбор проб по методу SPC каждые 2 часа, контроль «ГО/НЕТ» и встроенный оптический контроль с помощью CCD-камеры для проверки положения монтажных отверстий с автоматическим отбраковыванием деталей, выходящих за пределы допусков.
  • Финальный контроль и упаковка — Отбор проб по уровню AQL, испытания на стойкость к солевому туману в течение 96 часов и испытания на нагрузку 500 Н — выборка из каждой партии; последующая защитная упаковка с возможностью прослеживания по партиям.
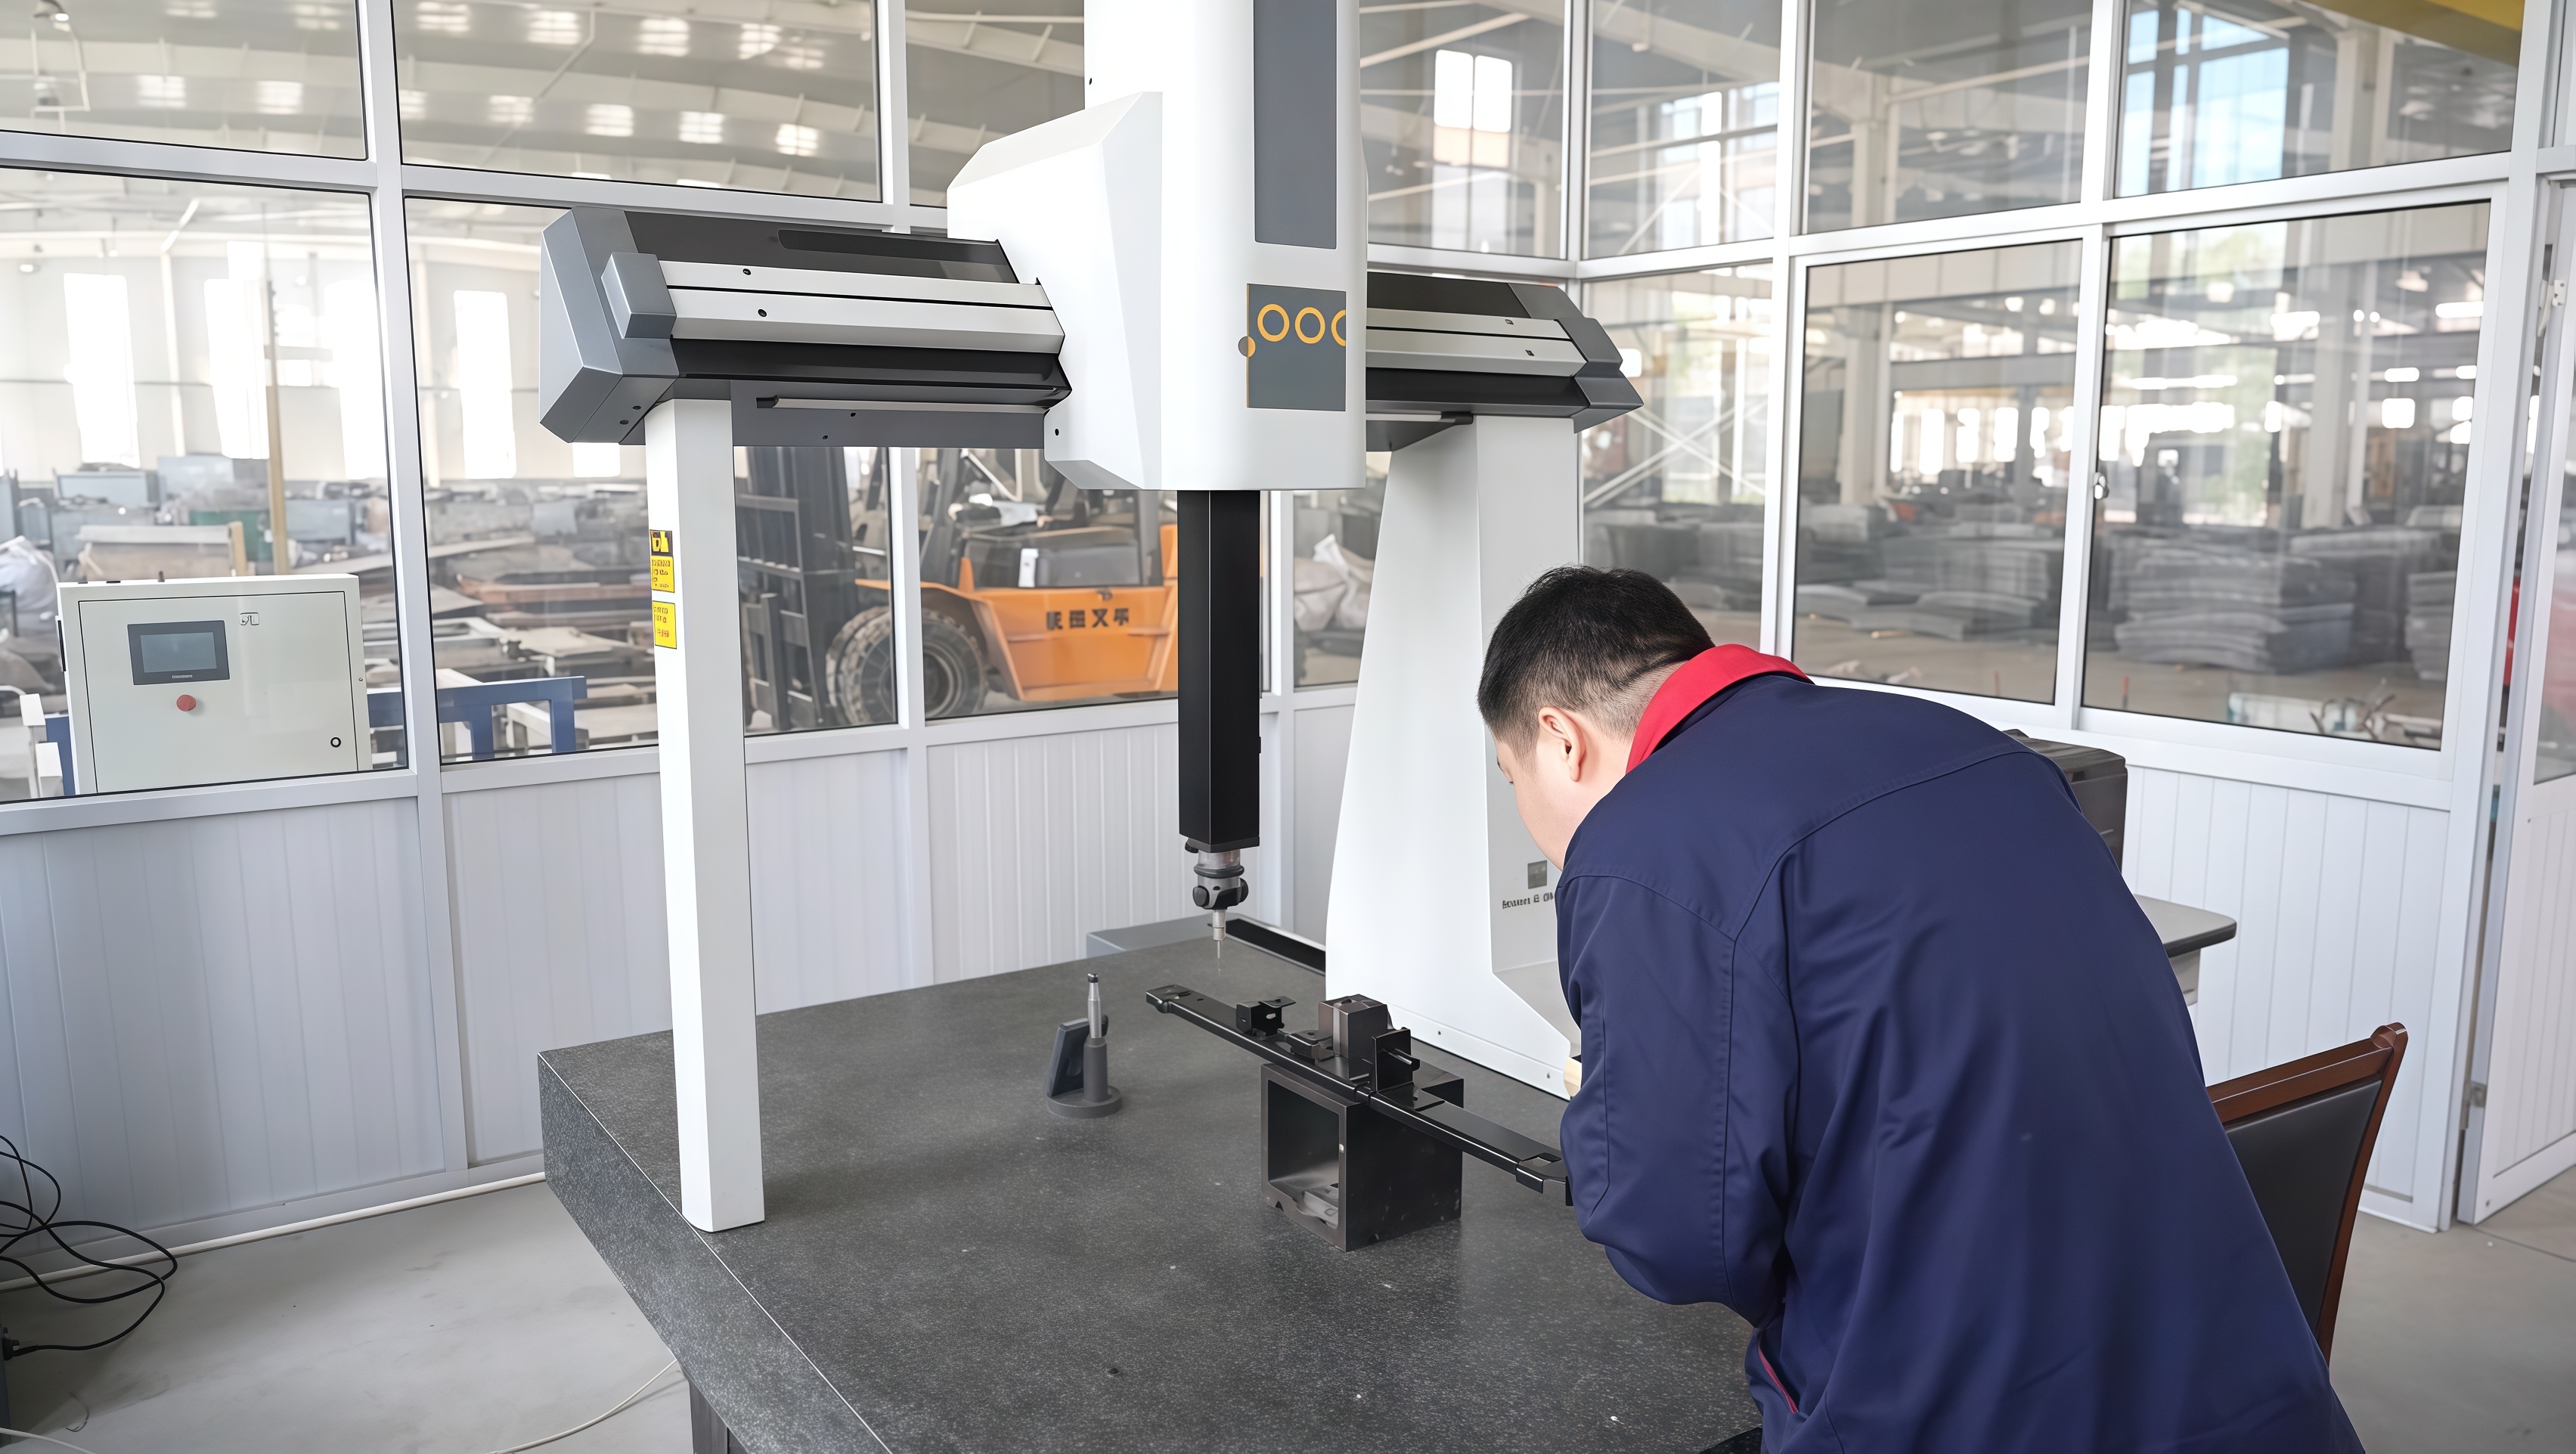
4.14独立站文章配图7.jpg
Проверка первой детали на координатно-измерительной машине (CMM) и цифровыми штангенциркулями — каждая партия проверяется по чертежу перед выпуском.

5. Результаты: Измеримое влияние на клиента

20 000 шт. Соблюдение сроков поставки — 45 дней
±0,05 мм Соблюдение критических допусков, индекс Cpk = 1,6
99.6%Выход годных изделий с первого прохода по линии
−28%Себестоимость единицы изделия по сравнению со сварной сборкой
78%Использование материала (ранее — 61 %)
110 шт./мин Скорость производства, 2 линии
96 H Прошел испытание на солевом тумане, отсутствие красной коррозии
0Отказы в эксплуатации в течение 12 месяцев

Целевой показатель против фактического

6. Почему мировые автопроизводители выбирают DEEPLINK для штамповки прогрессивными штампами

Этот проект типичен для нашего подхода к работе, а не исключением. Как Завод по металлоштамповке, сертифицированный по стандарту ISO 9001 с площадью цеха более 5000 квадратных метров, штатом более 100 сотрудников и собственной службой изготовления оснастки, DEEPLINK обеспечивает три ключевых преимущества при крупносерийной штамповке:

Для покупателей, сравнивающих поставщиков, мы также охватываем всю цепочку процессов под одной крышей — лазерная резка , нестандартные штампованные детали из металла , изготовлении листового металла , Обработка CNC и сварку — поэтому последующие операции никогда не требуют привлечения второго поставщика.

7. Часто задаваемые вопросы

Что такое прогрессивная штамповка?
Прогрессивная штамповка — это высокоскоростной процесс формовки металла, при котором полоса металла проходит через многостанционную матрицу на штамповочном прессе. Каждый ход пресса выполняет последовательность операций — пилотирование, вырубку, пробивку, гибку, формовку, обрезку и отрезку — так что готовая деталь выпускается при каждом ходе. Это наиболее экономически эффективный процесс для детали из металла, изготавливаемые методом высокопроизводительной штамповки с высокой точностью размеров, поэтому этот метод является основой производства компонентов для автомобилей, электроники и бытовой техники.
Какие допуски может обеспечить DEEPLINK на штампованных деталях?
DEEPLINK регулярно обеспечивает допуски ±0,05 мм на критических размерах штампованных деталей, например, на положении отверстий, а также до ±0,03 мм — в тех случаях, когда конструкция штампа и свойства материала это позволяют. Стандартные показатели: плоскостность не более 0,10 мм и высота заусенца менее 0,05 мм; все параметры подтверждаются при первичном контроле образца и внутрипроцессным статистическим контролем (SPC). Чтобы понять, как достигаются эти значения, ознакомьтесь с нашим руководством по факторам, влияющим на точность металлической штамповки .
Каков минимальный объём заказа на индивидуальную металлическую штамповку?
У DEEPLINK отсутствует жёсткий минимальный объём заказа без минимального количества заказа . Мы поддерживаем изготовление единичных образцов по индивидуальному заказу, а также серийное производство — одну и ту же инженерную команду задействуют как при разработке прототипов, так и при запуске серий выпуска объёмом 20 000 штук (и более); всё это обеспечивается Услуги настройки OEM .
Сколько времени требуется на изготовление штампованных образцов и серийного производства?
Образцы прототипов с лазерной резкой, как правило, поставляются в течение 3 дней . Изготовление прогрессивного штампа и производственные образцы занимают 2–3 недели, а стандартный срок массового производства составляет 7–15 дней после утверждения образцов. Полная программа от DFM до поставки 20 000 деталей может быть завершена примерно за 45 дней, как показано в данном кейсе.
Предоставляет ли DEEPLINK документацию PPAP?
Да. DEEPLINK предоставляет Ppap level 3 запрашиваемую документацию — PFMEA, план контроля, исследования MSA, отчёты о размерных измерениях и сертификаты на материалы — а также документированную проверку и прослеживаемость от входящего материала до финальной упаковки в рамках нашей системы качества ISO 9001.
Какие виды поверхностной обработки доступны для штампованных деталей?
DEEPLINK предлагает электрополировку, пассивацию, анодирование, порошковое покрытие, цинковое и никелевое гальваническое покрытие, оцинковку и пескоструйную обработку , все виды обработки соответствуют директивам RoHS и REACH. Обработка подбирается с учётом условий эксплуатации — в этом проекте использовались электрополировка и пассивация для успешного прохождения 96-часового теста на солевой туман в условиях применения с промывкой.
Есть чертёж? Мы его рассмотрим в течение 24 часов.

Бесплатный анализ DFM и расчёт стоимости — без минимального объёма заказа, образцы уже через 3 дня.

Получить расчёт стоимости для вашего проекта штамповки

Предыдущий

Исследование случая OEM: точные индивидуальные корпуса из листового металла для электронного оборудования

ВСЕ

Красный стальной резервуар с глубокой вытяжкой и порошковым покрытием, с резьбовым выходом — кейс для OEM

Следующий
Рекомендуемые товары