\n\n

,需要通过父级DOM结构来判断 */ var trackActionPhone = function (node) { var nodeInnerText = node.innerText || ''; if (!limitRegLength(nodeInnerText)) return; var nodeText = trimText(nodeInnerText); if (nodeText.length < 5 || nodeText.length > 20) return false; var type = arguments.length > 1 && arguments[1] !== undefined ? arguments[1] : 'click'; var str = trimText(node.href || nodeText || ''); if (phoneReg.test(str) && numUseReg.test(str)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } /** 排查父级嵌套非标签场景,并且对dom的正则校验做一个性能兜底,通过控制innerText的长度,来确保正则的性能 */ var fatherText = trimText(node.parentNode.innerText || ''); if (fatherText.length < 5 || fatherText.length > 20) return false; if (phoneReg.test(fatherText) && numUseReg.test(fatherText)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } return false; }; window.addEventListener('click', function (e) { var node = e.target; /** 社媒点击 */ var appName = ''; var getAppAriaLabel = node.ariaLabel || node.parentNode.ariaLabel || ''; if (mediaList.includes(getAppAriaLabel.toLowerCase())) { appName = getAppAriaLabel; } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'a' ) { appName = getMediaName(node.href) || getMediaName(node.alt); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'img' ) { appName = getMediaName(node.alt) || getMediaName(node.src); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'i' ) { appName = getMediaName(node.className); } if (appName) { _paq.push(['trackEvent', 'click', 'contactApp', appName]); return; } /** 联系方式点击 */ if (trackActionPhone(node, 'click')) return; if (node.nodeName && node.nodeName.toLowerCase() === 'a') { var val = node.href; if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } if (node.nodeName && node.nodeName.toLowerCase() === 'i') { var val = node.className; var content = node.parentNode.href || ''; if (val.includes('email')) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: content, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', content]); return; } } var nodeChildList = node.childNodes; for (var i = 0; i < nodeChildList.length; i++) { if (nodeChildList[i].nodeType !== 3) continue; var val = nodeChildList[i].textContent.replace(/\s?:?/g, ''); if (!limitRegLength(val)) continue; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } trackNumberData(node); }); window.addEventListener('copy', function (e) { if (trackActionPhone(e.target, 'copy')) return; var text = e.target.textContent; if (!text) return; var val = text.replace(/\s:?/g, ''); if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'copy', 'email', val]); return; } trackNumberData(e.target); }); } trackContactInit(); /** * 基于custom_inquiry_form.js 以及 form.js 对于询盘表单提交的实现,来反推询盘表单的input标签触发,用来收集意向客户 * 1. 缓存的KEY:TRACK_INPUT_ID_MTM_00; * 2. 缓存策略 - lockTrackInput:单个页面内,10分钟内,不重复上报 */ function trackActionInput() { const CACHE_KEY = 'TRACK_INPUT_ID_MTM_00'; const pathName = window.location.hostname + window.location.pathname; var lockTrackInput = function () { try { const lastCacheData = localStorage.getItem(CACHE_KEY); if (!lastCacheData) return false; const cacheData = JSON.parse(lastCacheData); const cacheTime = cacheData[pathName]; if (!cacheTime) return false; return Date.now() - cacheTime < 1000 * 60 * 10; // 10分钟内,不重复上报 } catch (error) { console.error('lockTrackInput Error', error); return false; } }; var setInputTrackId = function () { try { const curCacheData = localStorage.getItem(CACHE_KEY); if (curCacheData) { const cacheData = JSON.parse(curCacheData); cacheData[pathName] = Date.now(); localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); return; } const cacheData = { [pathName]: Date.now(), }; localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); } catch (error) { console.error('setInputTrackId Error', error); } }; var getInputDom = function (initDom) { var ele = initDom; while (ele) { /** * isWebSiteForm 是站点的表单 * isChatWindowForm 是聊天窗口的表单 */ /** 旧模板表单 */ var isWebSiteForm = !!( /crm-form/i.test(ele.className) && ele.querySelector('form') ); /** 1:新模板自定义表单、2:Get a Quote 弹框表单 */ var isWebSiteFormNew = !!( /inquiry/i.test(ele.className) && ele.querySelector('form') ); if (isWebSiteForm || isWebSiteFormNew) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'page']); setInputTrackId(); return; } /** Mkt会话触达-聊天弹框的表单输入: MKT由于是iframe嵌入,所以MKT的上报,会单独写到MKT-form代码上 */ var isInquiryChatForm = !!( /comp-form/i.test(ele.className) && ele.querySelector('form') ); if (isInquiryChatForm) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'chat']); setInputTrackId(); return; } /** 向上查找父节点 */ ele = ele.parentNode; } }; function initInputListener() { var inputUseDebounce = function (fn, delay) { var timer = null; var that = this; return function () { var args = Array.prototype.slice.call(arguments); if (timer) clearTimeout(timer); timer = setTimeout(function () { fn.apply(that, args); }, delay); }; }; var optimizeGetInputDom = inputUseDebounce(getInputDom, 300); window.addEventListener('input', function (e) { /** 如果已经上报过,则不再上报 */ if (lockTrackInput()) return; optimizeGetInputDom(e.target); }); } try { initInputListener(); } catch (error) { console.log('initInputListener Error', error); } } trackActionInput(); } /** 第三方消息上报:目前主要是针对全点托管会话;在msgCollect/index.js中调试,访问test.html */ function thirdMsgCollect() { /** 先检测是否是stayReal托管:如果stayReal脚本都没有,那么说明当前站点未开启stayReal会话托管 */ const scriptList = Array.prototype.slice.call( document.querySelectorAll('script'), ); const checkStayReal = () => !!scriptList.find((s) => s.src.includes('stayreal.xiaoman.cn')); if (!checkStayReal()) return; /** 缓存当前消息队列的最后一条消息id */ const CACHE_KEY = 'CACHE_KEY_MONITOR'; const setCache = (msgIndex) => { /** 对缓存KEY进行base64转码处理 */ const cacheMsgIndex = btoa(msgIndex); localStorage.setItem(CACHE_KEY, cacheMsgIndex); }; const getCache = () => { const cacheMsgIndex = localStorage.getItem(CACHE_KEY); if (cacheMsgIndex) return Number(atob(cacheMsgIndex)); return -1; }; /** 拉取最新msg列表 */ const pullMsgList = () => { const msgEleList = Array.prototype.slice.call( document.querySelectorAll('#chat-list li'), ); const msgIds = []; const msgMap = msgEleList.reduce((acc, item) => { const sendTime = item .querySelector('.message-data-time') .textContent.trim(); const sendContent = item.querySelector('.message').textContent.trim(); /** msg带有class:other-message的是访客消息,my-message的是客服消息 */ const isOtherMessage = item .querySelector('.message') .classList.contains('other-message'); const msgId = item.querySelector('.message').getAttribute('id'); const msgItemData = { msgId, user: isOtherMessage ? 'visitor' : 'official', time: sendTime, content: sendContent, }; msgIds.push(msgId); acc[msgId] = msgItemData; return acc; }, {}); return { ids: msgIds, dataMap: msgMap, }; }; /** 加密并上传消息数据 */ let ENCRYPT_KEY = 'de29f1aab63ab033'; let ENCRYPT_IV = 'b8d2badf875e76ac'; const baseUrl = 'https://cms.xiaoman.cn'; // var getEncryptConfig = function () { // const url = baseUrl + '/shop-api/innerApi/getKeyIv' // $.get( // url, // function (result) { // console.log('result', result) // if (Number(result.code) === 0 && result.data.key && result.data.iv) { // ENCRYPT_KEY = result.data.key // ENCRYPT_IV = result.data.iv // uploadMsgData() // } else { // /** 如果获取失败,则重试 */ // setTimeout(() => { // getEncryptConfig() // }, 1000) // } // }, // 'json' // ) // } // getEncryptConfig() const encryptMsg = function (msgData) { const enc = new TextEncoder(); // 转字节 const keyBytes = enc.encode(ENCRYPT_KEY); const ivBytes = enc.encode(ENCRYPT_IV); const plainBytes = enc.encode(msgData); // 导入密钥并加密 return crypto.subtle .importKey('raw', keyBytes, { name: 'AES-CBC' }, false, ['encrypt']) .then(function (cryptoKey) { return crypto.subtle.encrypt( { name: 'AES-CBC', iv: ivBytes }, cryptoKey, plainBytes, ); }) .then(function (encryptedBuffer) { // 转 base64 返回 return btoa( String.fromCharCode(...new Uint8Array(encryptedBuffer)), ); }) .catch((err) => { return Promise.reject(err); }); }; let uploadFlag = false; const uploadMsgData = function () { if (uploadFlag) return; uploadFlag = true; const { ids, dataMap } = pullMsgList(); let cacheMsgIndex = getCache(); const msgLen = ids.length; if (!msgLen) { // 消息DOM未挂载 || 消息DOM已挂载,但是消息列表为空 uploadFlag = false; return; } if (msgLen - 1 < cacheMsgIndex) { /** 针对站点挂后台一段时间,消息列表会自动塞入重复消息,导致消息有重复,刷新后又重置回正常消息列表,所以这里需要更新锚点下标 */ cacheMsgIndex = msgLen - 1; setCache(cacheMsgIndex); uploadFlag = false; return; } if (msgLen - 1 === cacheMsgIndex) { // 缓存的最后一次发送的消息ID是最后一条(说明当前消息均已经上报),则不跳过本地上报 uploadFlag = false; return; } const currentMsgIds = ids.slice(cacheMsgIndex + 1, msgLen); const currentMsgData = currentMsgIds.map((id) => dataMap[id]); const mtmId = window.matomo_site_id_cookie_key || ''; // 获取mtm会话id const msgBody = { mtmId, curl: window.location.href, msgList: currentMsgData, }; const msgBodyStr = JSON.stringify(msgBody); encryptMsg(msgBodyStr) .then(function (encryptedMsg) { console.log('encryptedMsg:', encryptedMsg, msgBodyStr); const url = baseUrl + '/shop-api/External/ListenSiteActiveStatus'; $.ajax({ type: 'POST', url, data: JSON.stringify({ d_v: encryptedMsg }), contentType: 'application/json', success: function (result) { if (Number(result.code) === 0) { // 更新消息队列 setCache(msgLen - 1); } uploadFlag = false; }, error: function (err) { console.error(err, '请求异常'); uploadFlag = false; }, }); }) .catch((err) => { console.error(err, '数据加密失败'); uploadFlag = false; }); }; /** 监控chat-list的DOM变更 */ const initChatListObserver = () => { // 需要监听的 DOM 节点 const target = document.getElementById('chat-list'); if (!target) return; // 回调函数 const callback = function (mutationsList, observer) { for (const mutation of mutationsList) { console.log('mutation', mutation); if (mutation.type === 'childList') { uploadMsgData(); } } }; // 配置 const config = { childList: true, // 监听子节点的增删 subtree: true, // 是否也监听后代节点 }; // 创建 observer const observer = new MutationObserver(callback); // 开始监听 observer.observe(target, config); }; let testCount = 30; let itv = null; const checkChatDom = () => !!document.querySelector('#vc-model'); const initTalkCheck = () => { itv = setTimeout(() => { console.log('checkChatDom', checkChatDom(), testCount); if (!checkChatDom() && testCount > 0) { testCount--; initTalkCheck(); return; } clearTimeout(itv); uploadMsgData(); initChatListObserver(); }, 1500); }; initTalkCheck(); } try { gtmTrack(); thirdMsgCollect(); console.log('inserted gtm code'); } catch (error) { console.error('gtmTrack Error', error); } }); })();

Tutte le categorie
Indietro

Supporto sensore in acciaio inossidabile personalizzato: uno studio di caso di stampaggio a matrice progressiva, dalla DFM alla produzione di 20.000 pezzi
STUDIO DI CASO OEM

Supporto sensore in acciaio inossidabile personalizzato: uno studio di caso di stampaggio a matrice progressiva, dalla DFM alla produzione di 20.000 pezzi

Pubblicato il: 2026-09-24 Tempo di lettura: 6 min Categoria: Stampaggio metalli
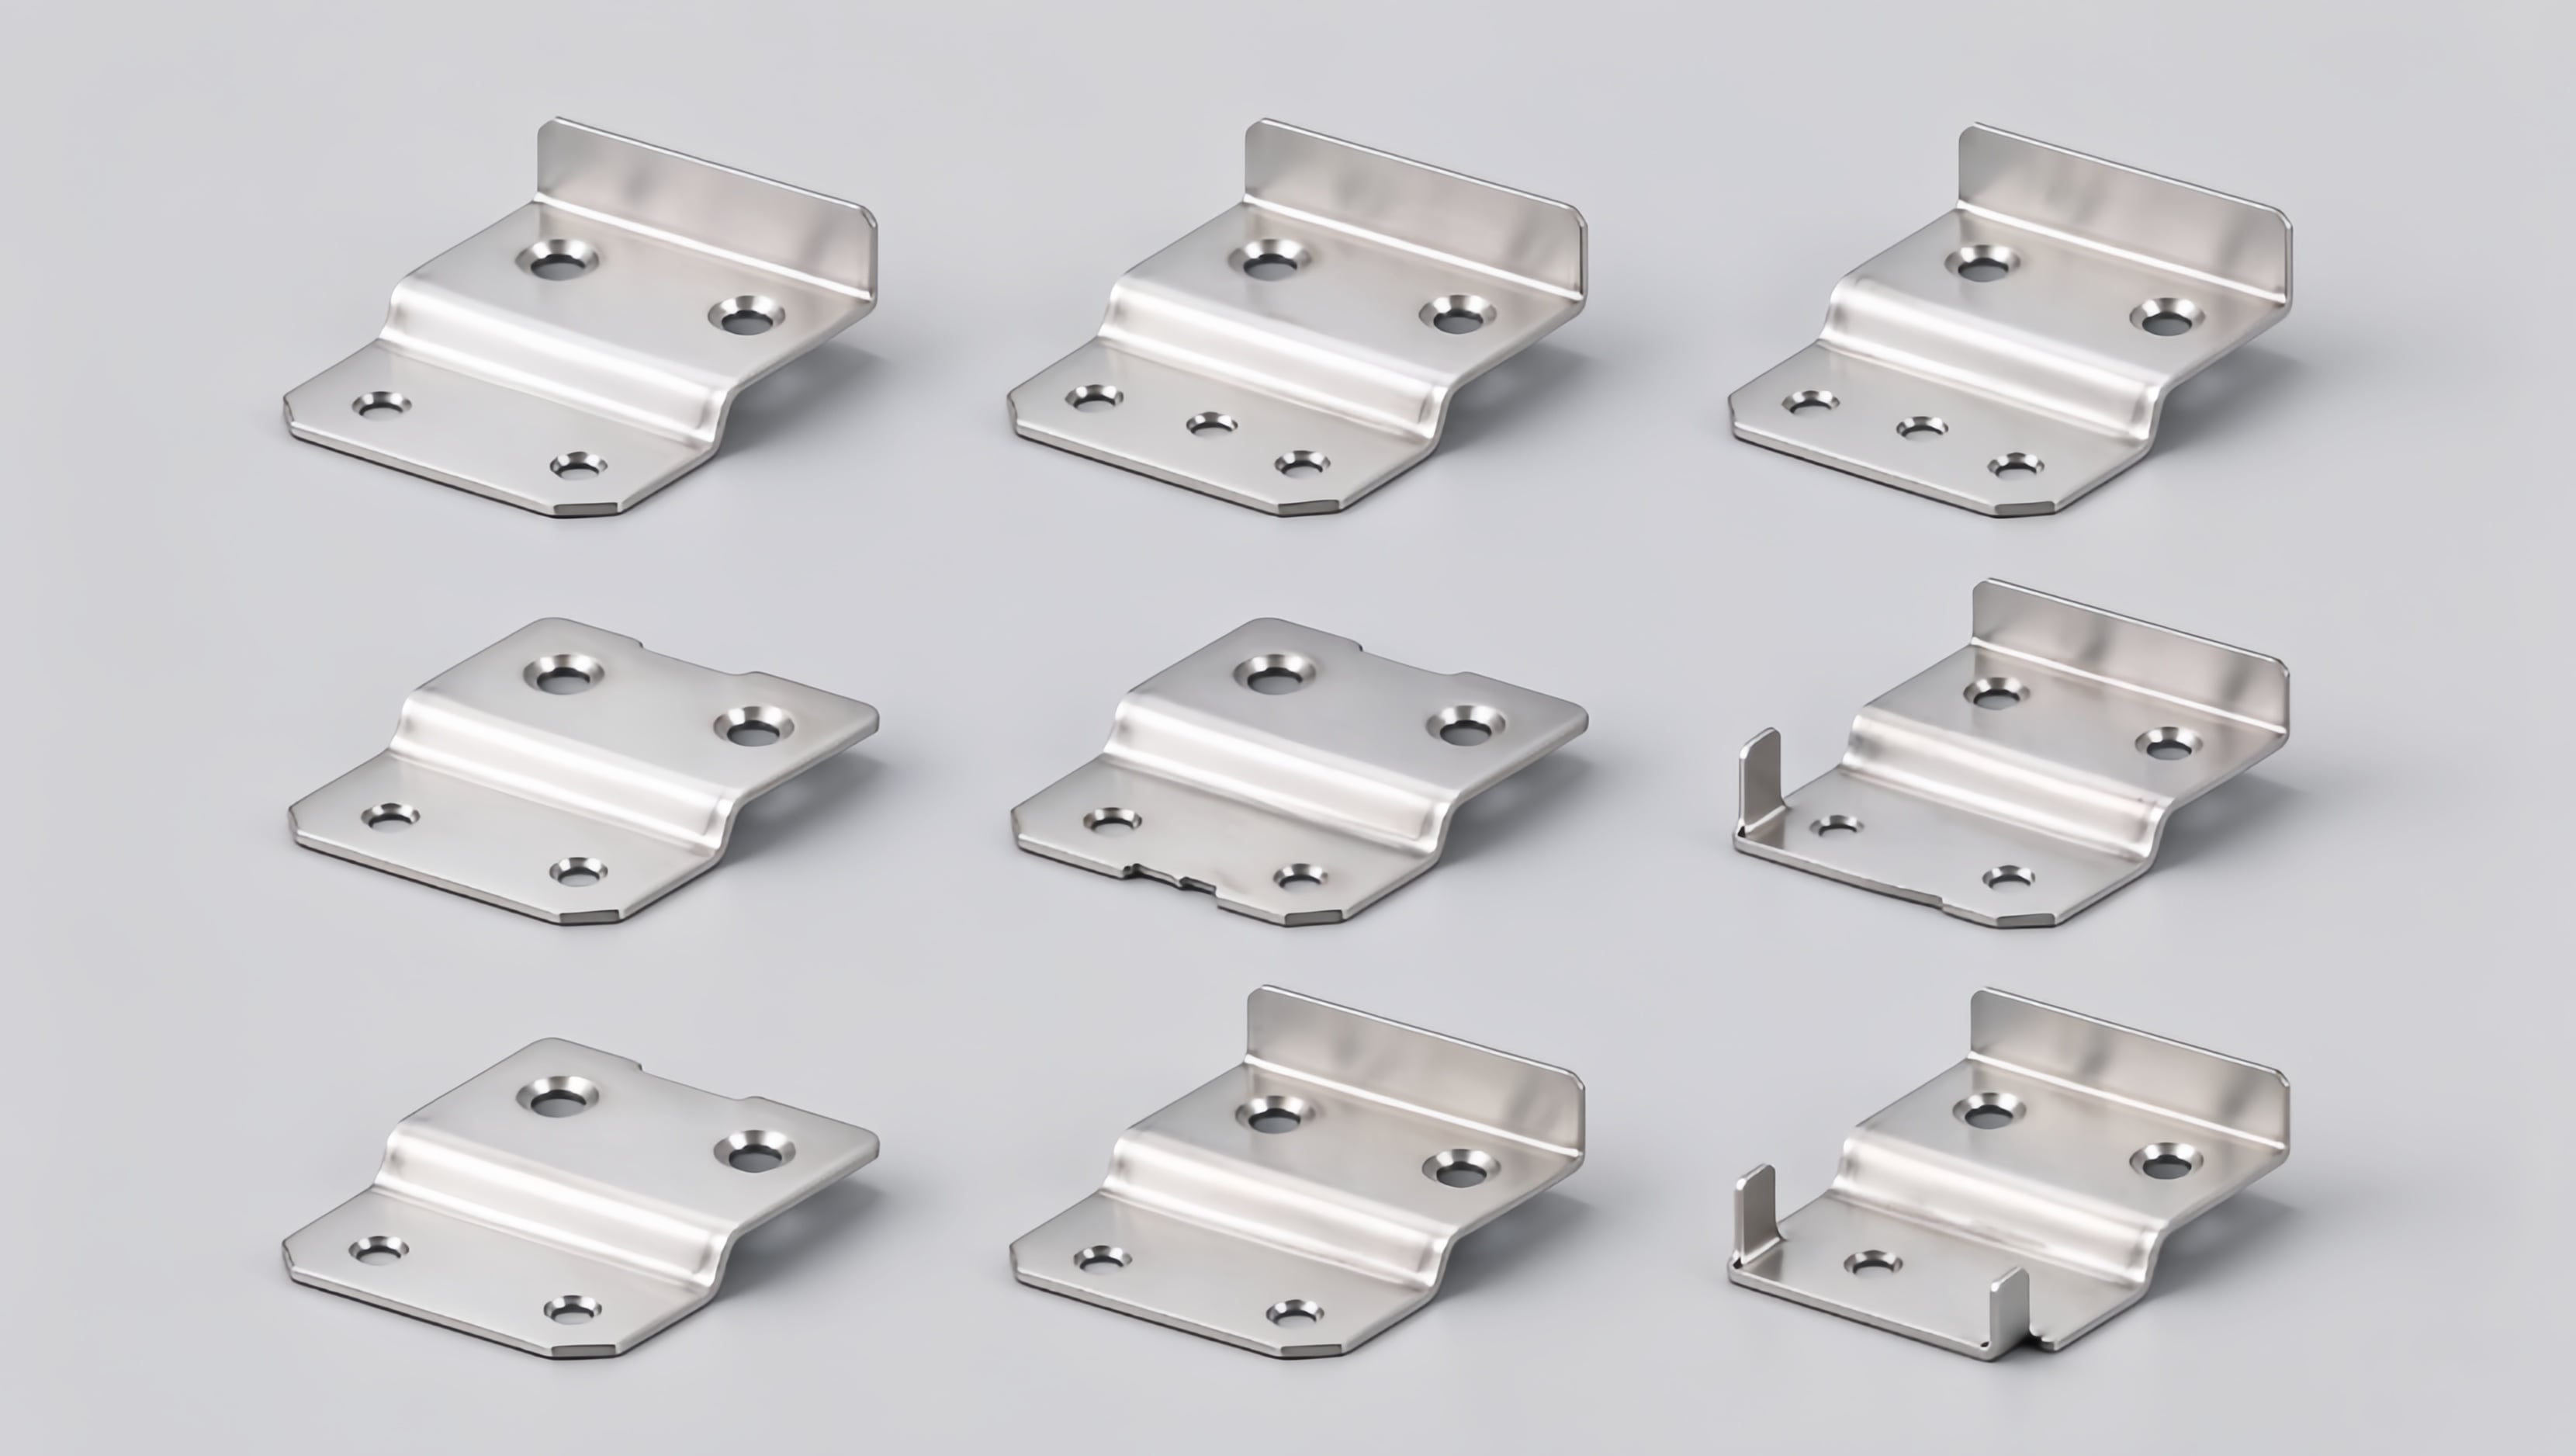
Custom SUS304 sensor mounting brackets 1.jpg
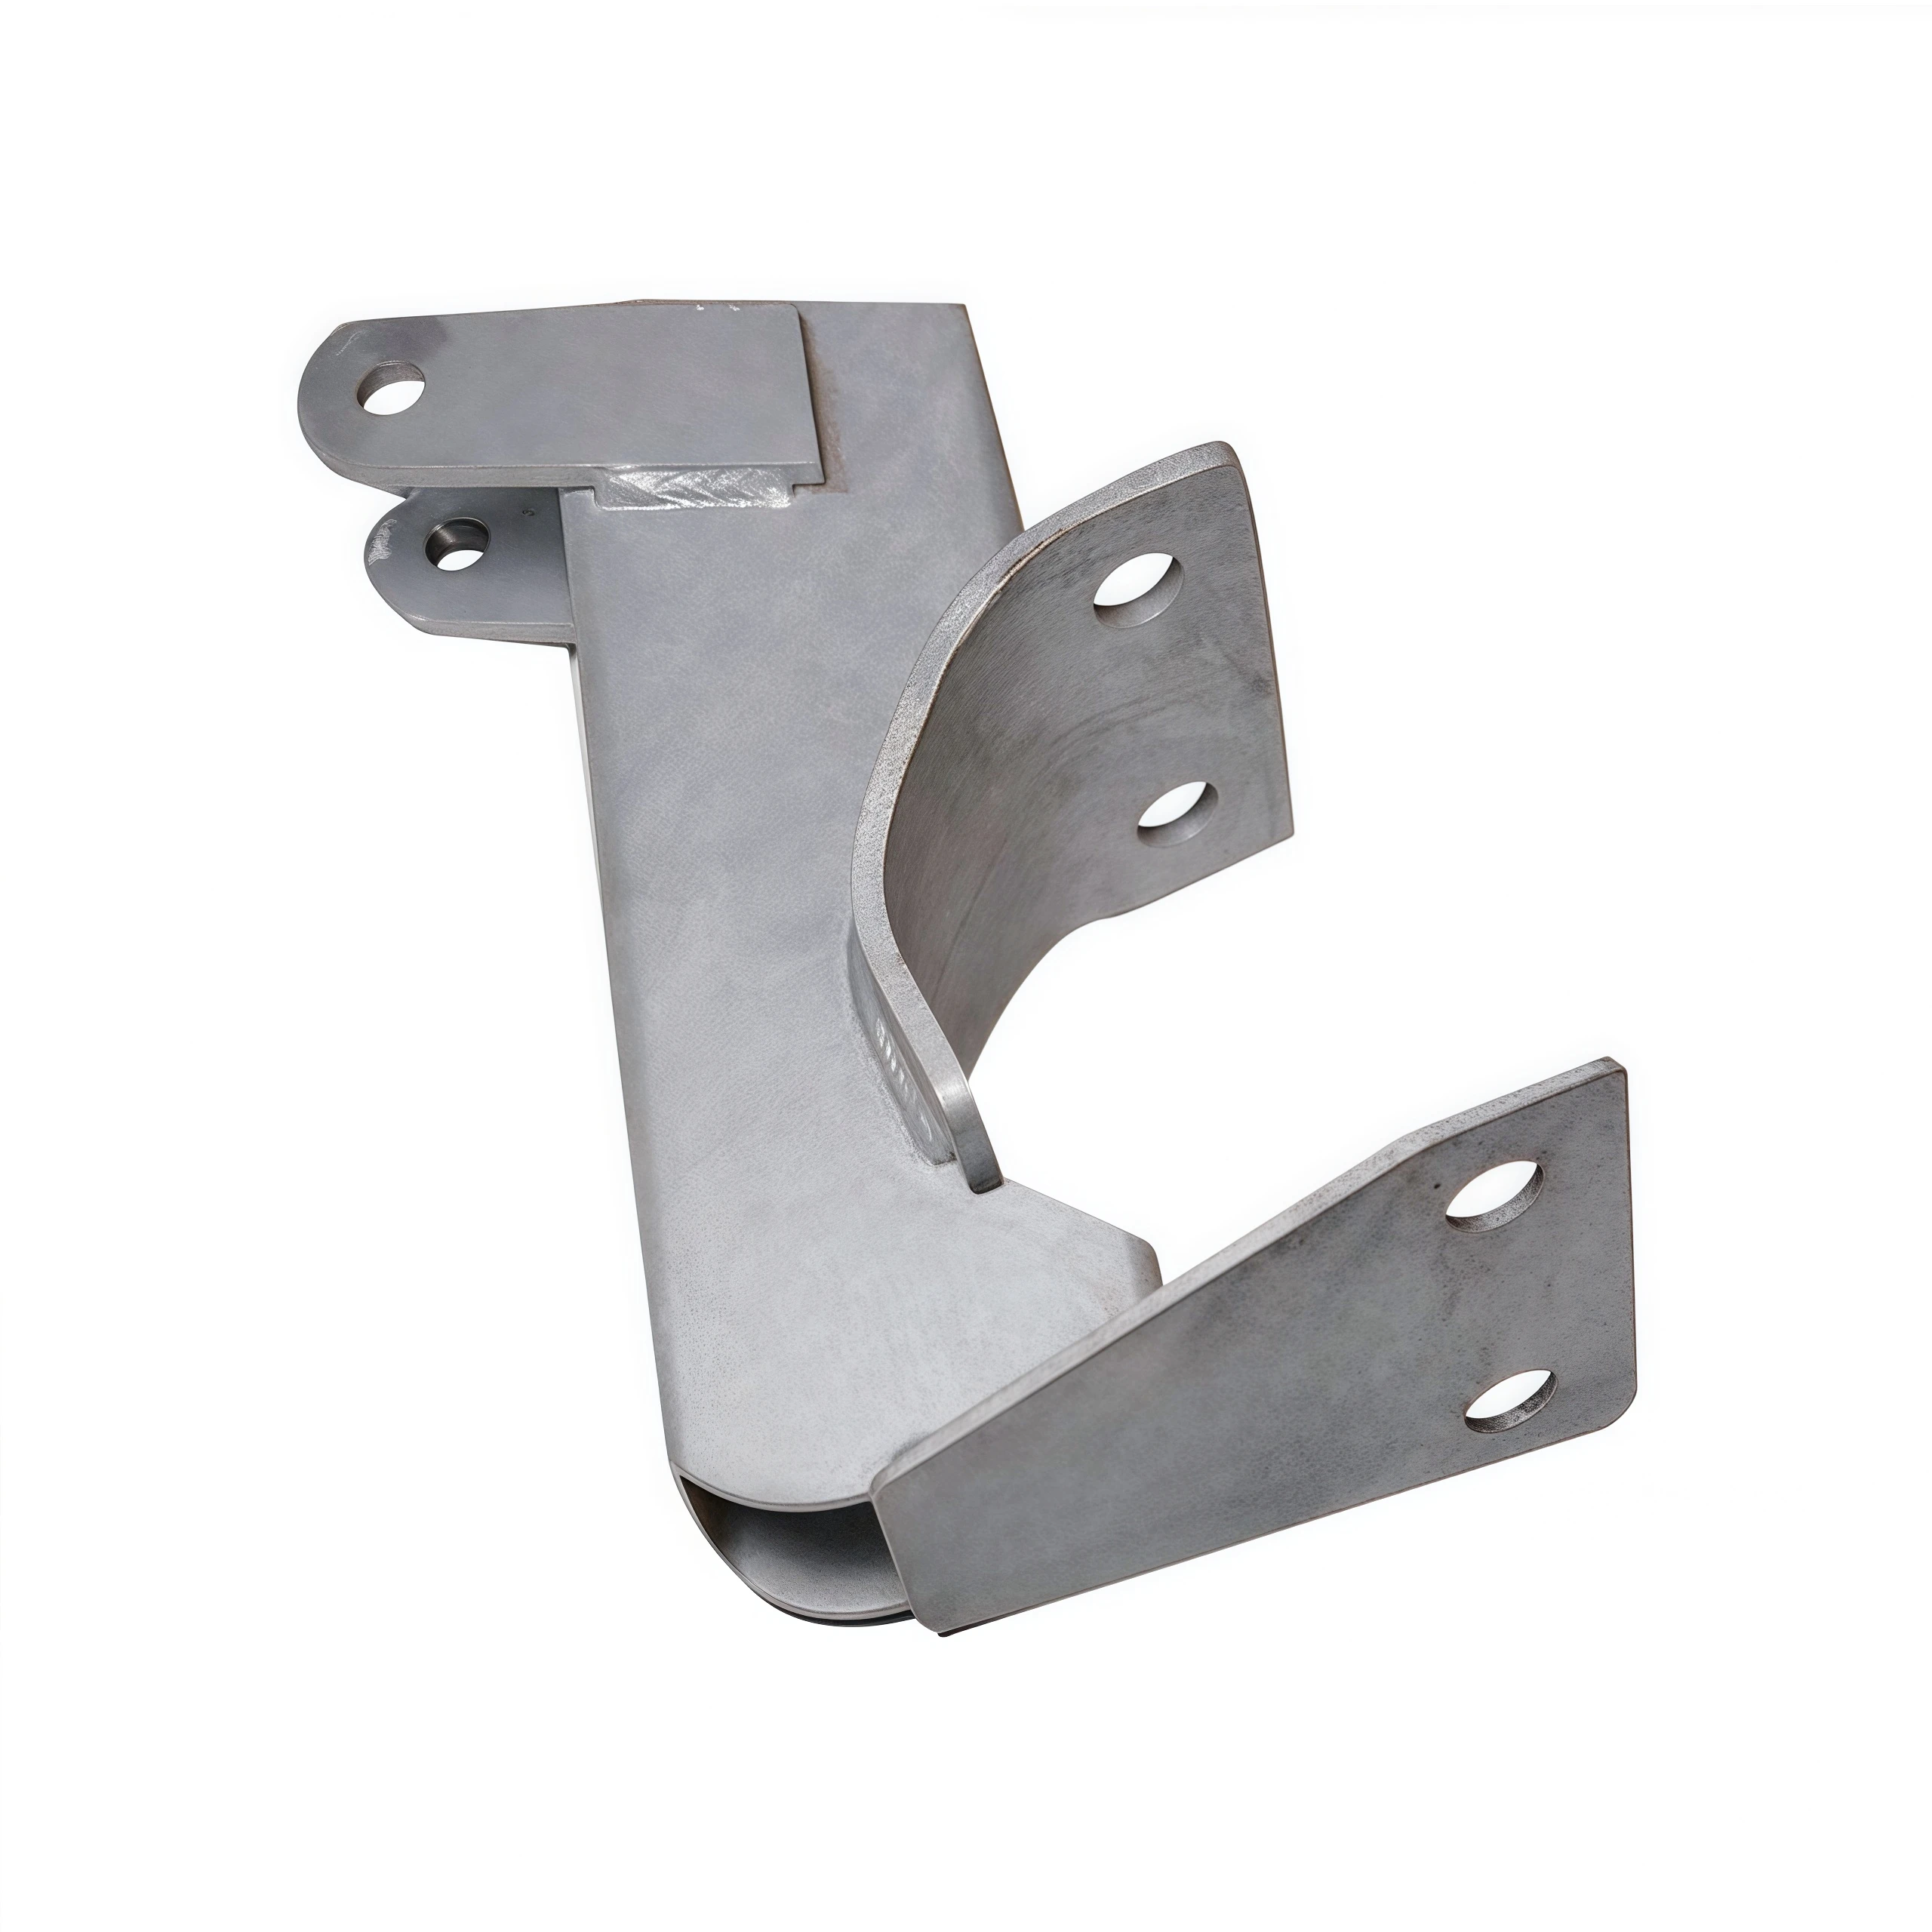
Supporti per sensori personalizzati in acciaio inossidabile SUS304 prodotti da DEEPLINK mediante stampaggio progressivo — un singolo componente sostituisce un insieme saldato composto da quattro parti.

Risposta rapida (riepilogo in 30 secondi)

DEEPLINK ha portato un supporto per sensori personalizzato in acciaio inossidabile (SUS304) dal disegno tecnico a  produzione di massa di 20.000 pezzi in 45 giorni , rispettando ±0,05 millimetri tolleranze critiche con uno scarto di rendimento al primo passaggio del 99,6% — e riducendo il costo unitario del cliente del 28%consolidando un sottoinsieme saldato composto da quattro pezzi in un singolo componente stampato con punzonatrice progressiva.

  • punta progressiva a 8 stazioni , progettata e costruita internamente con inserti in carburo e compensazione della piegatura.
  • 20.000 pezzi consegna in 45 giorni, dal prototipo alla spedizione (2 linee di stampaggio, 110 colpi al minuto).
  • ±0,05 millimetri posizione foro critica, planarità 0,10 mm, bava < 0,05 mm; Cpk 1,6 verificato mediante SPC.
  • Livello PPAP 3 documentazione, zero guasti sul campo dopo 12 mesi di servizio.

1. La sfida: un singolo componente stampato deve sostituire un insieme saldato composto da quattro pezzi

Un produttore europeo di automazione industriale stava ridisegnando il sistema di montaggio di una nuova generazione di sensori di posizione utilizzati in ambienti con lavaggio ad alta pressione e vibrazioni intense . Il design precedente era un insieme saldato composto da quattro pezzi: due piastre, un tubo e uno spaziatore, saldati tra loro e successivamente ritoccati meccanicamente. Era costoso, pesante e soffriva di distorsioni da saldatura che spostavano l’asse del sensore. Il team ingegneristico del produttore ha emesso una specifica chiara per la ridisegnazione:

  • Produrre la staffa come singolo componente stampato in acciaio inossidabile SUS304, spessore 1,2 mm, con una piega di posizionamento integrata di 105°.
  • - Non si muove. ±0,05 millimetri sulle due posizioni dei fori di fissaggio e planarità ±0,10 mm , con bava inferiore a 0,05 mm su tutti i bordi.
  • Resistere a un carico statico di 500 N e a 96 ore di esposizione alla nebbia salina senza ruggine rossa (nebbia salina neutra, ISO 9227).
  • Ordine iniziale di 20,000 pezzi , con campioni richiesti entro 3 settimane e produzione completa entro 7 settimane.
  • INVIA Livello PPAP 3 documentazione prima della spedizione in volume.

Il produttore originale aveva già fallito con un fornitore: le posizioni dei fori si erano spostate di ±0,15 mm durante la produzione, le bave avevano danneggiato il labbro di tenuta del sensore durante l’installazione a pressione e le consegne erano slittate due volte. Avevano bisogno di un partner in grado di progettare gli utensili, controllare il processo e documentare ogni fase — non semplicemente gestire una pressa.

Requisiti del progetto a colpo d’occhio

Requisito Specifiche Metodo di verifica
Materiale Acciaio inossidabile SUS304, spessore 1,2 mm, certificato di laminazione obbligatorio Ispezione del materiale in entrata + analisi spettroscopica
Tolleranza Critica posizione dei fori ±0,05 mm; planarità 0,10 mm; bava < 0,05 mm Ispezione iniziale (FAI), misurazione con macchina a coordinate (CMM), calibri GO/NO-GO, ispezione in linea con telecamera CCD
Meccanico carico statico di 500 N; angolo di piega di 105° con controllo del rimbalzo elastico Prova di carico su ogni lotto; verifica dell’angolo ad ogni corsa
Corrosione 96 h di nebulizzazione salina neutra, nessuna ruggine rossa; RoHS e REACH Prova di nebulizzazione salina (ISO 9227), certificati di materiale
Volume / tempi di consegna 20.000 pezzi; campioni ≤ 3 settimane; produzione ≤ 7 settimane Calendario del progetto + revisione delle fasi PPAP
Documentazione PPAP Livello 3 (PFMEA, piano di controllo, MSA, Cpk ≥ 1,33) Approvazione del cliente nella fase dei campioni

2. La nostra soluzione: revisione DFM, attrezzature interne e una matrice progressiva progettata per garantire coerenza

Squadra ingegneristica di DEEPLINK ha trattato il progetto come un programma di progettazione per la producibilità (DFM) , non una semplice citazione. Prima di tagliare l'acciaio, abbiamo eseguito uno studio sulla disposizione della striscia con simulazione di formatura per bilanciare l'utilizzo del materiale, la compensazione della piegatura e la resistenza dello stampo.

2.1 Revisione DFM e disposizione della striscia

  • Spostamento delle due aperture di fissaggio rispetto alla linea di piegatura per mantenere le distanze dai bordi entro i limiti di sicurezza ed eliminare il rischio di microfessurazioni nell'acciaio inossidabile SUS304.
  • Aggiunto un compensazione di sovrapiegatura di 0.4 mm in modo che l'angolo di 105° ritorni esattamente a 105° dopo il rimbalzo a 20 °C.
  • Il nesting ottimizzato ha aumentato l'utilizzo del materiale dal 61% al 78% , riducendo direttamente il costo della lamiera.
  • Consigliato campioni prototipali tagliati al laser durante la costruzione dello stampo, così che il cliente potesse effettuare il primo test di montaggio già nella prima settimana — consegniamo questi campioni in soli 3 giorni.

2.2 Matrice progressiva a otto stazioni

Abbiamo progettato e costruito una punta progressiva a 8 stazioni matrice interna (il nostro reparto attrezzature supporta inserti intercambiabili rapidi e sensori integrati nella matrice):

  • Disposizione delle stazioni: pilotaggio → formatura della piega di posizionamento (con sovrapiegatura) → ribattitura per recupero del rimbalzo → perforazione precisa dei fori di fissaggio → coniazione della superficie di tenuta → rifilatura → distacco.
  • Inserti in carburo (tungsteno) alle stazioni di perforazione e formatura, per una lunga durata dell’attrezzatura a 110 SPM.
  • Molle a azoto per matrici e un design a nastro fisso che mantiene stabile la posizione del nastro, eliminando lo spostamento della posizione dei fori tra le stazioni.
  • Acciaio per utensili certificato e temprato internamente, con documentazione la prova dello stampo e la prima accettazione del pezzo prima del rilascio per la produzione.
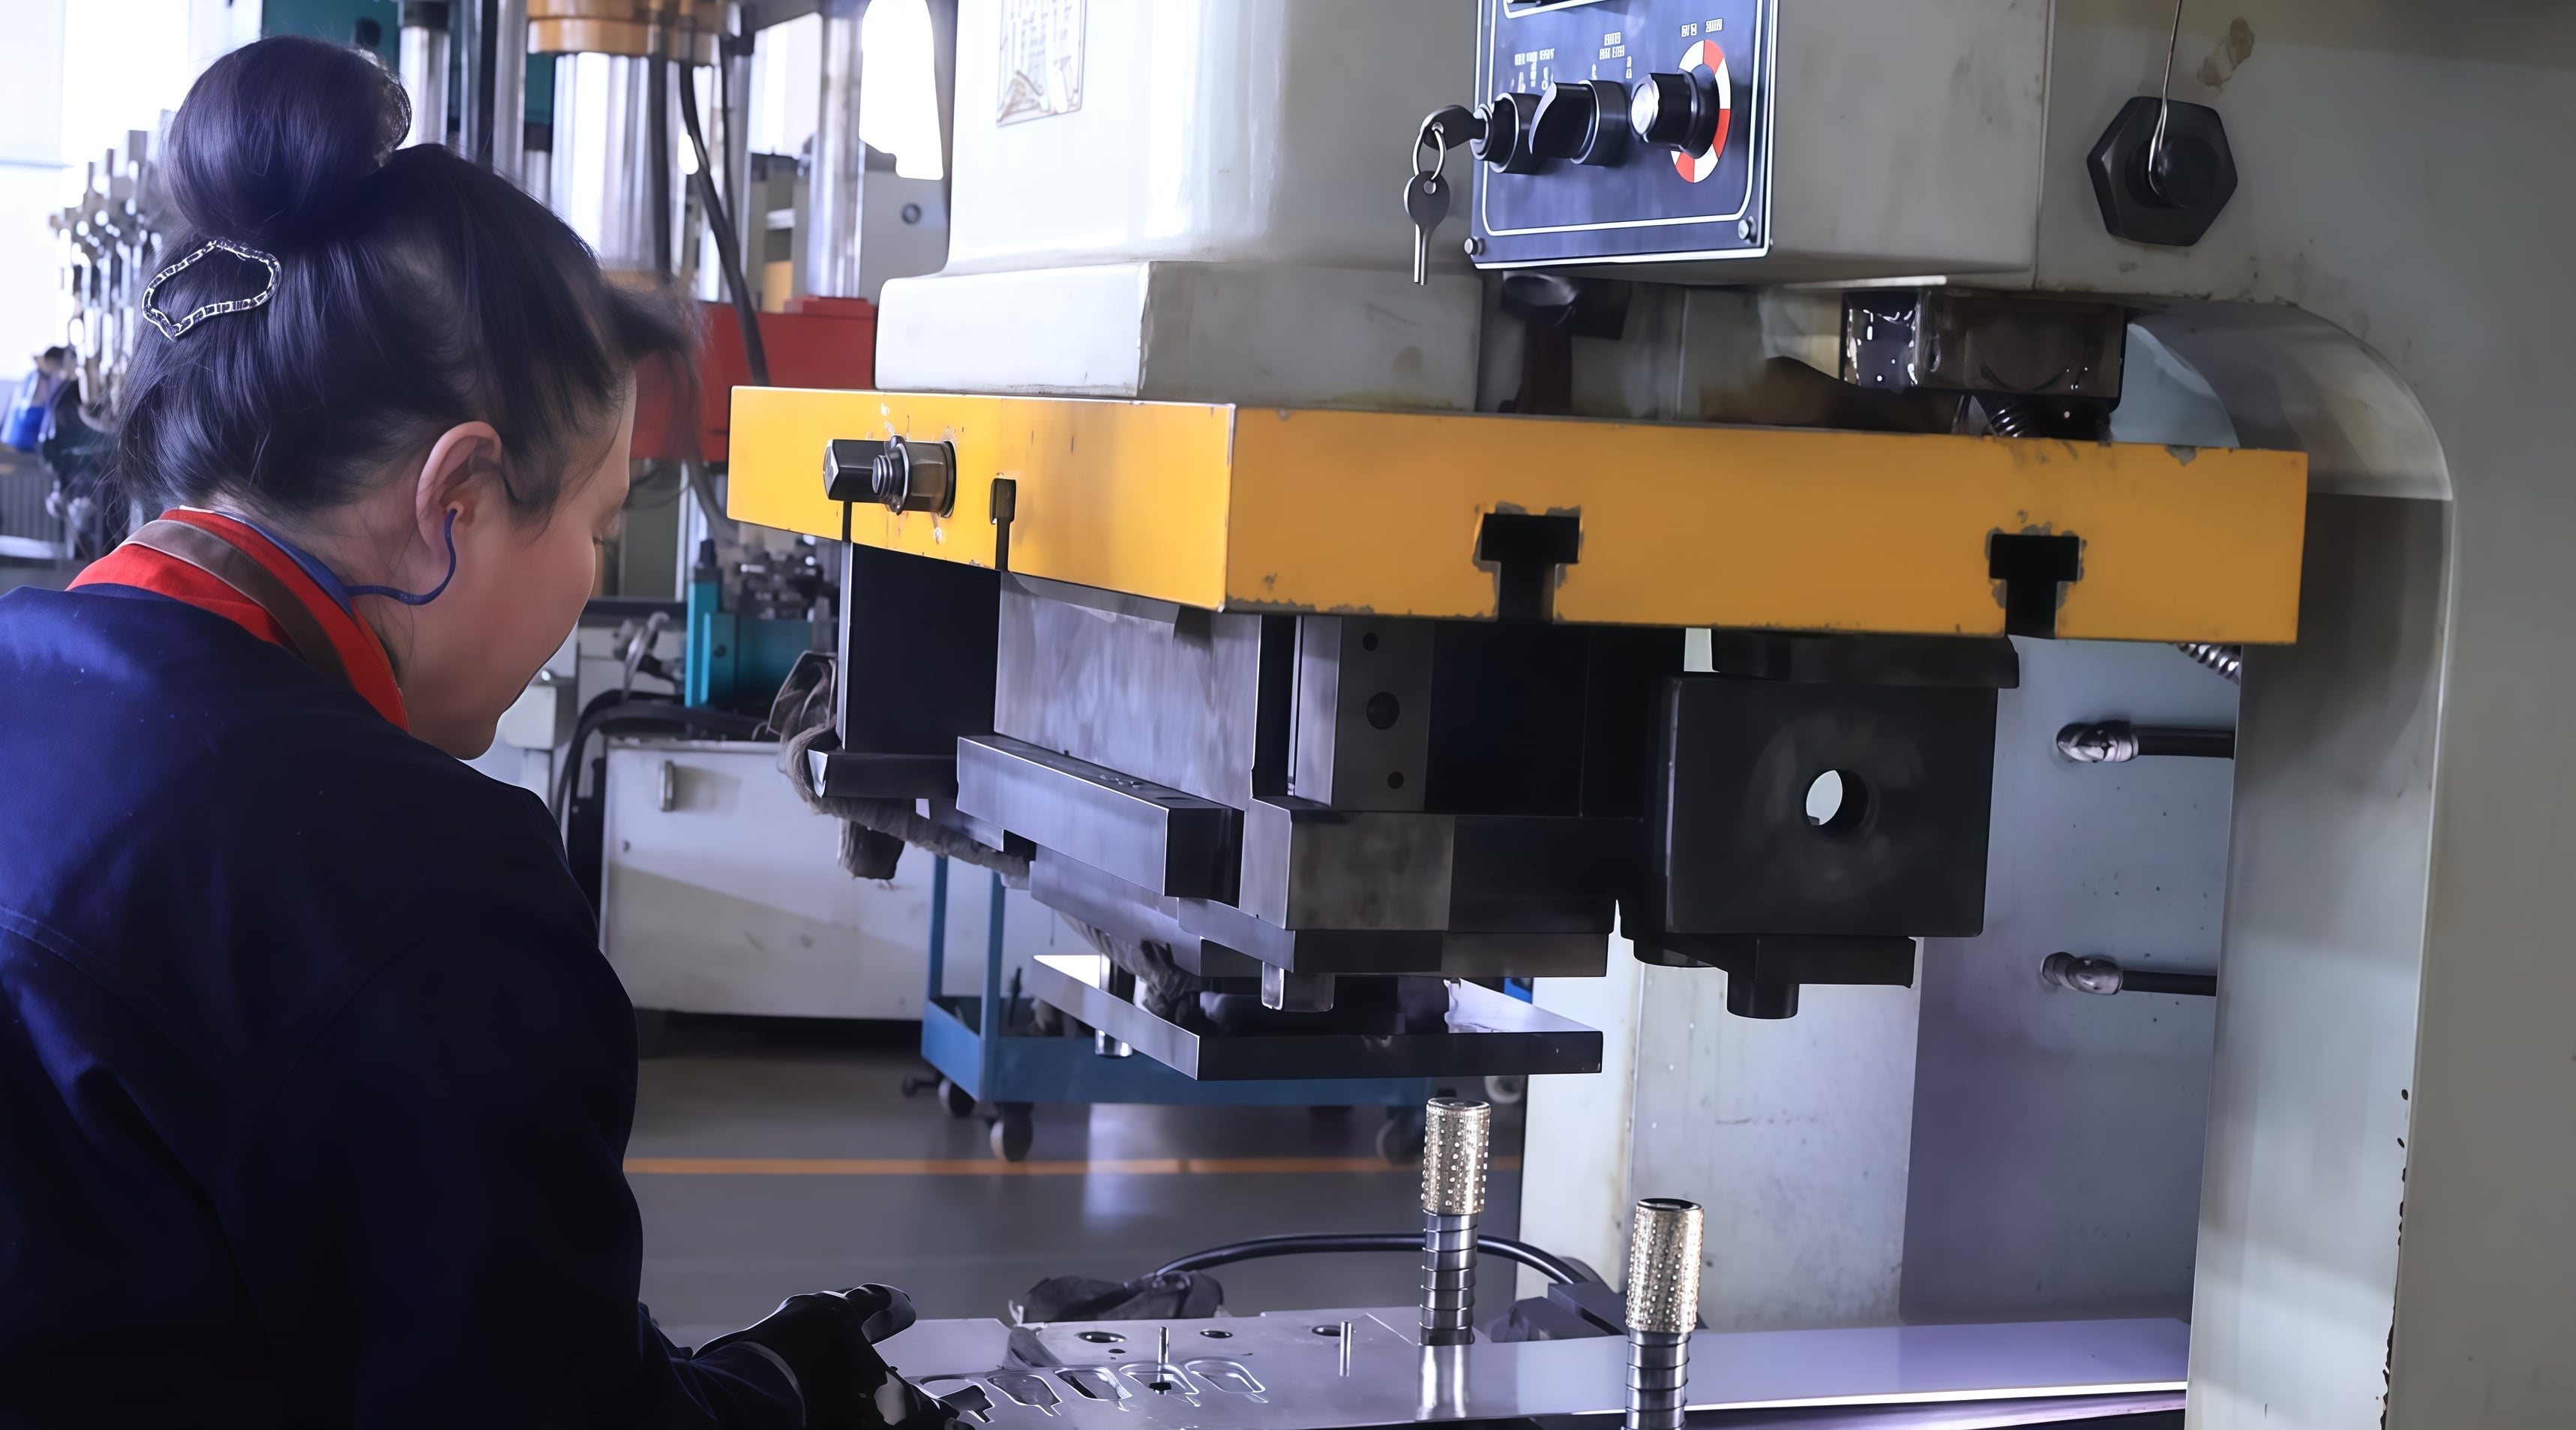
stamping 1.jpg
Lo stampo progressivo a 8 stazioni lavora la bobina in SUS304 a 110 colpi al minuto su due linee di stampaggio automatizzate.

2.3 Trattamento superficiale e conformità

Dopo lo stampaggio, le staffe sono state elettropolite e passivate per rimuovere i micro-sbavature, migliorare la lucentezza della superficie e formare un film passivo che ha superato il test di nebbia salina di 96 ore. Tutti i materiali di consumo e i rivestimenti sono Conforme a RoHS e REACH certificati, con attestati di materiale e di processo.

3. Cronoprogramma del progetto: da richiesta di offerta a 20.000 pezzi in 45 giorni

Settimana 1
Richiesta di offerta e revisione DFM risposta all’offerta entro 24 ore; studio di fattibilità per la disposizione della striscia e per le tolleranze; conferma del materiale e del rivestimento.
Settimane 1–3
Progettazione e costruzione stampo stampo progressivo da 8 stazioni progettato e costruito internamente; prova dello stampo; campioni tagliati al laser spediti al cliente per test.
Settimana 3
Campioni e ispezione del primo articolo (FAI) Campioni di produzione ottenuti con lo stampo effettivo; ispezione completa del primo articolo (39+ controlli per progetto) rispetto al disegno.
Settimana 4
Approvazione del cliente e PPAP Convalida da parte del cliente della funzionalità e dell’adattamento; file PPAP livello 3 — PFMEA, piano di controllo, MSA, Cpk 1,6.
Settimana 5
Produzione pilota pilotaggio da 500 pezzi; SPC in processo ogni 2 ore; dati dimensionali condivisi per la revisione del cliente.
Settimane 6–7
Produzione in serie 20.000 pezzi su due linee di stampaggio a 110 colpi al minuto (SPM); ispezione in linea CCD sulla posizione dei fori.
Settimana 8
Controllo qualità, imballaggio e spedizione Ispezione finale secondo AQL, campionamento per prova a nebbia salina e a carico, imballaggio protettivo, documenti completi di tracciabilità spediti.

4. Controllo qualità: 39+ controlli per progetto, dal materiale all’imballaggio

La qualità è gestita come un ciclo chiuso nel nostro sistema ISO 9001, rispecchiando le quattro fasi di controllo descritte nella nostra guida al processo di stampaggio su lamiera :

  • Ispezione dei Materiali in Arrivo — certificati di laminazione, analisi spettroscopica e controlli superficiali prima che la bobina entri nella pressa.
  • Ispezione del primo articolo (FAI) — 39+ controlli dimensionali e visivi per progetto effettuati sul CMM, verificati rispetto al disegno del cliente prima del rilascio del lotto.
  • Controllo in processo — campionamento SPC ogni 2 ore, misurazione GO/NO-GO e ispezione ottica CCD in linea sulla posizione dei fori di fissaggio, con rigetto automatico dei pezzi fuori tolleranza.
  • Ispezione Finale e Imballaggio — campionamento AQL, test di nebbia salina di 96 ore e campionamento a carico di 500 N per lotto, seguiti da imballaggio protettivo con tracciabilità del lotto.
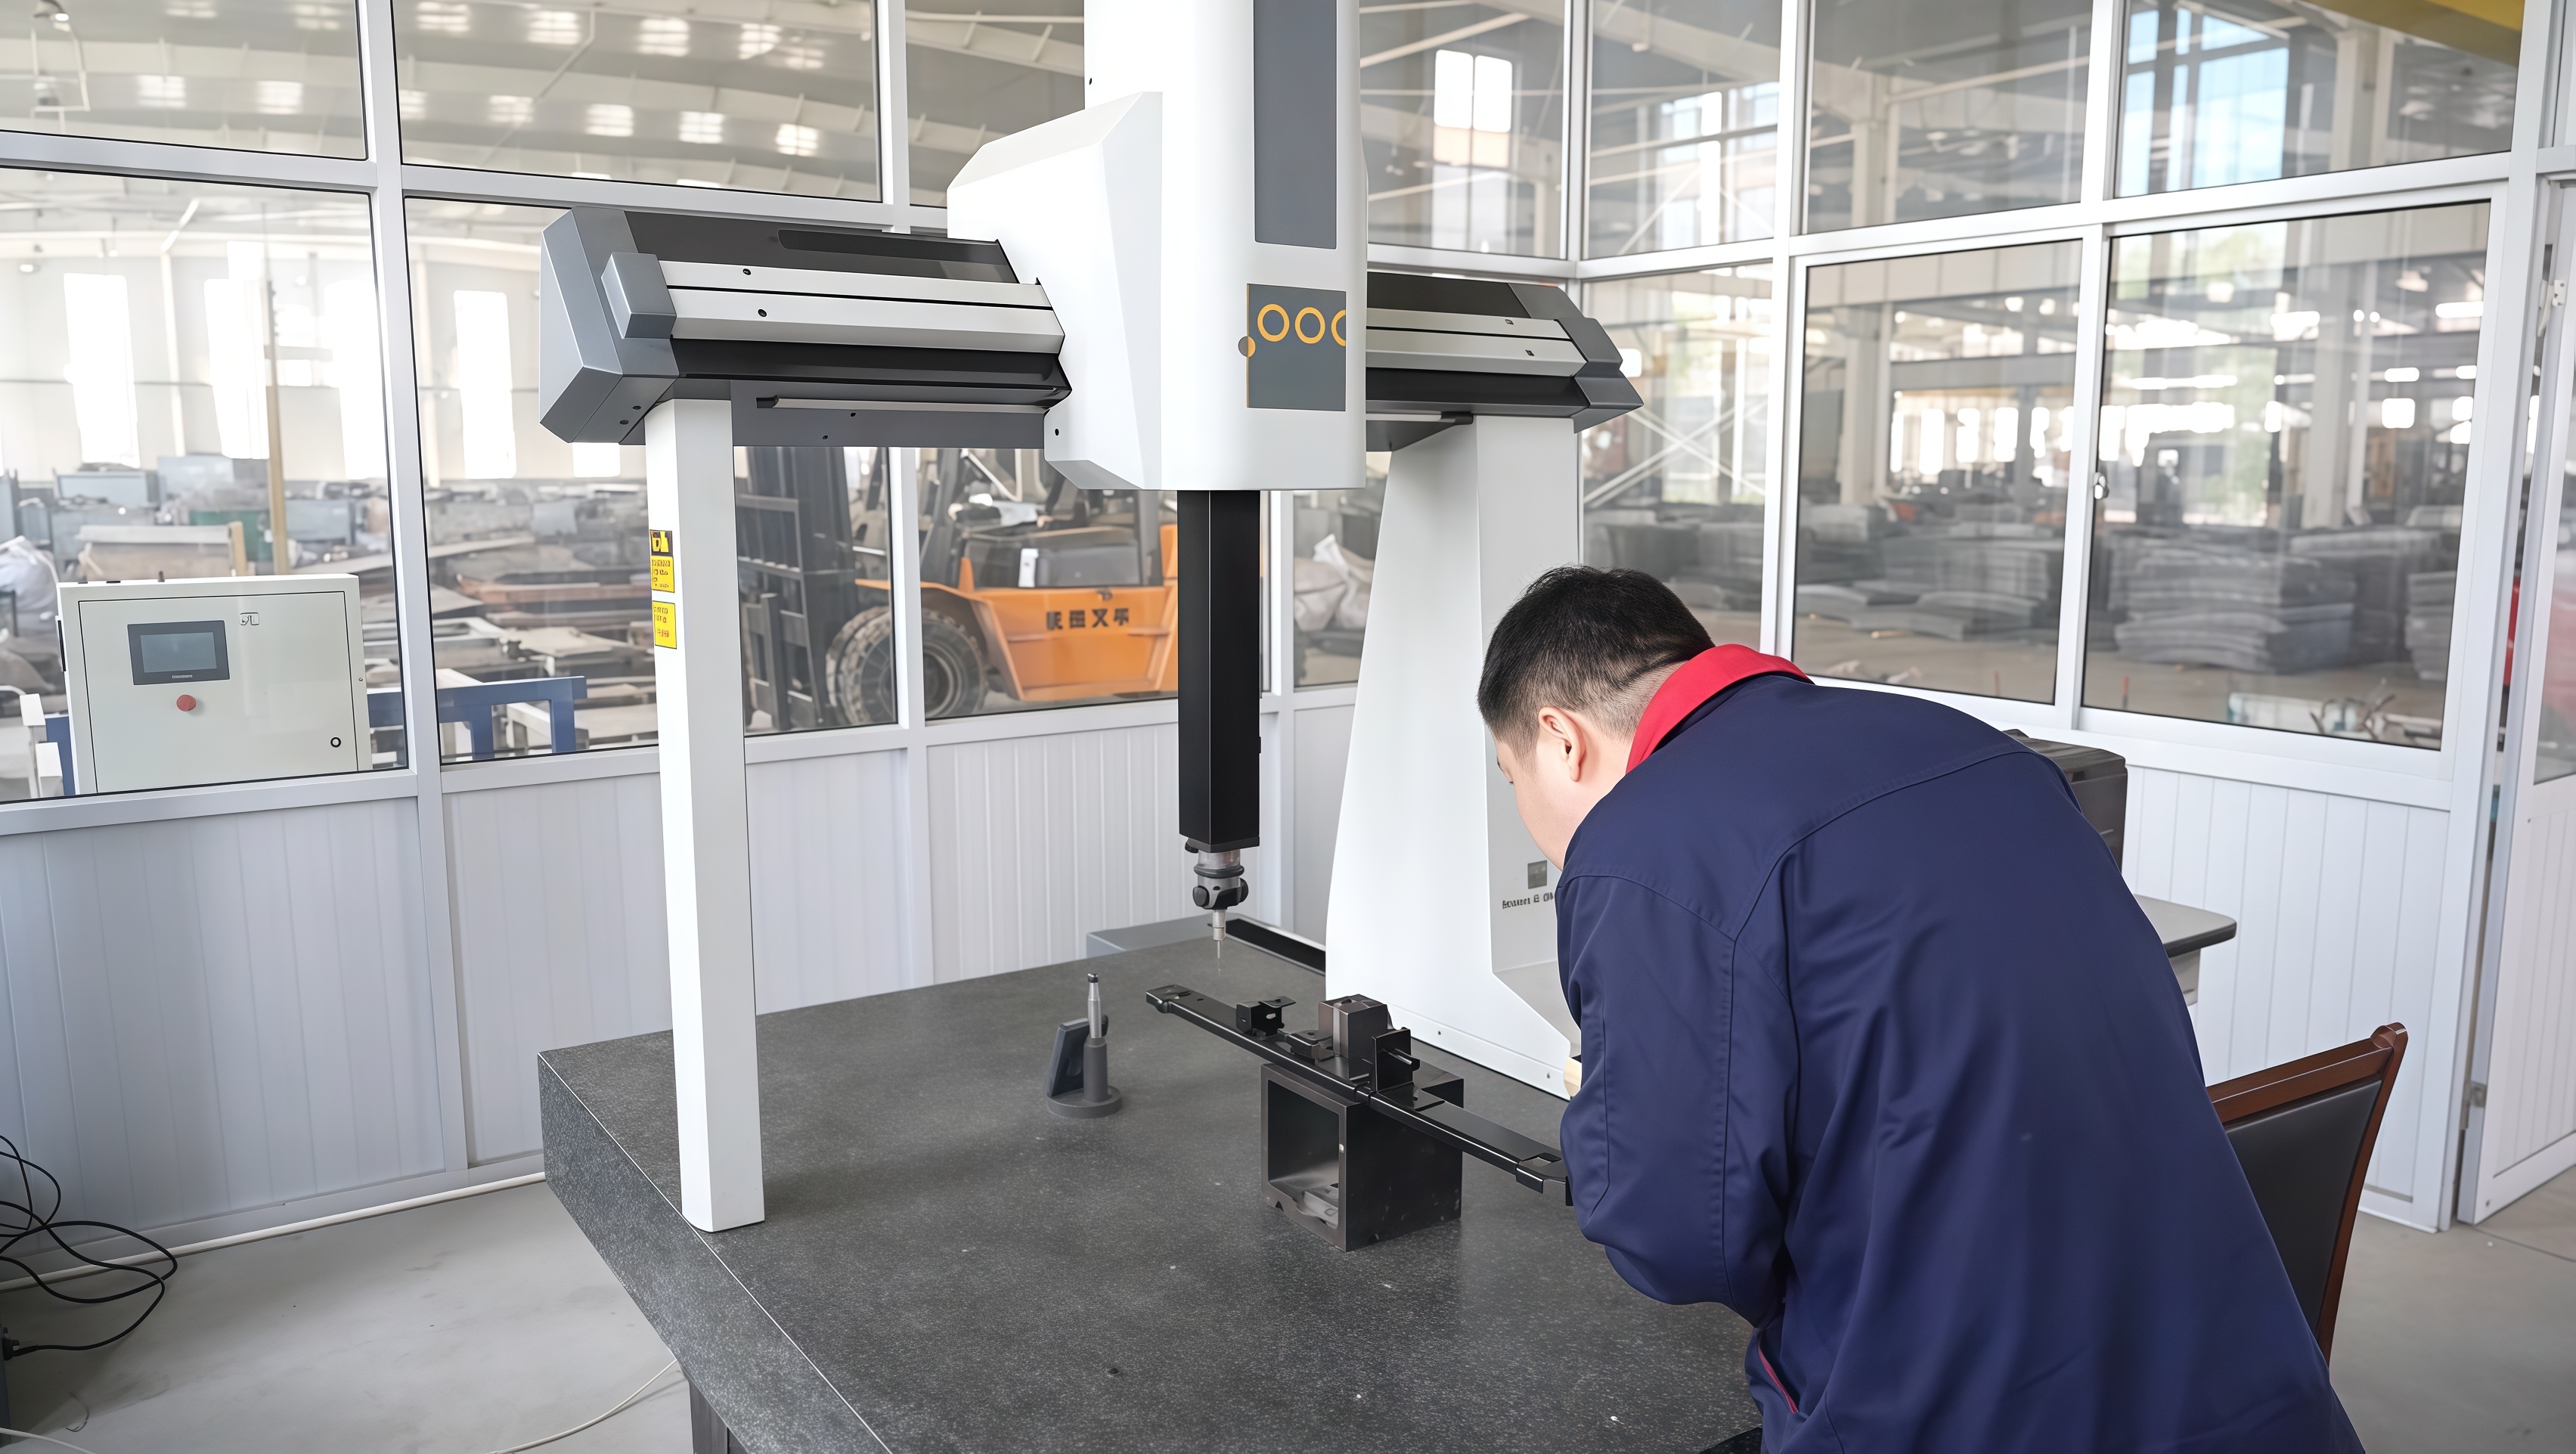
4.14独立站文章配图7.jpg
Ispezione del primo articolo sul CMM e con calibri digitali — ogni lotto viene verificato rispetto al disegno prima del rilascio.

5. Risultati: impatto misurabile per il cliente

20.000 pezzi Consegna rispettata nei tempi previsti in 45 giorni
±0,05 millimetri Tolleranza critica rispettata, Cpk 1.6
99.6%Resa al primo passaggio sulla linea
−28%Costo unitario rispetto all’assemblaggio saldato
78%Utilizzo del materiale (era il 61%)
110 SPM Velocità di produzione, 2 linee
96 H Superato il test di nebbia salina, zero ruggine rossa
0Guasti sul campo nei 12 mesi

Obiettivo vs. Consegnato

6. Perché i costruttori globali scelgono DEEPLINK per la stampatura a tiro progressivo

Questo progetto è tipico del nostro modo di lavorare, non un’eccezione. Come Fabbrica certificata ISO 9001 per stampaggio metallico con oltre 5.000 metri quadrati di officina, più di 100 dipendenti e supporto interno per la realizzazione degli stampi, DEEPLINK offre tre elementi fondamentali nei programmi di stampaggio su larga scala:

Per gli acquirenti che confrontano fornitori, copriamo inoltre l’intera catena di processo sotto un unico tetto — taglio laser , parti di stampaggio metallico personalizzate , lavorazione delle lamiere , Fresatura cnc e saldatura — pertanto le operazioni successive non richiedono mai un secondo fornitore.

7. FAQ

Che cos'è la stampaggio con matrice progressiva?
Lo stampaggio con matrice progressiva è un processo ad alta velocità per la formatura di metalli, nel quale una striscia metallica transita attraverso una matrice a stazioni multiple su una pressa da stampaggio. Ogni corsa della pressa esegue una sequenza di operazioni — pilotaggio, taglio del grezzo, perforazione, piegatura, formatura, rifilatura e separazione — così che un componente finito esce ad ogni corsa. È il processo più conveniente per componenti stampati metallici ad alto volume con tolleranze strette, motivo per cui costituisce la spina dorsale della produzione di componenti per automobili, elettronica ed elettrodomestici.
Quali tolleranze può garantire DEEPLINK sui componenti stampati?
DEEPLINK garantisce abitualmente ±0,05 millimetri su dimensioni critiche stampate, come la posizione dei fori, e fino a ±0,03 mm laddove il design dello stampo e il materiale lo consentano. La planarità di 0,10 mm e il controllo dei bordini sotto i 0,05 mm sono standard, verificati tramite ispezione del primo pezzo e SPC in processo. Per comprendere come vengono raggiunti questi valori, consultare la nostra guida sui fattori che influenzano la precisione della stampatura metallica .
Qual è la quantità minima d’ordine per la stampatura metallica su misura?
DEEPLINK dispone di nessuna quantità minima di ordine . Supportiamo la personalizzazione di un singolo campione così come la produzione in serie: lo stesso team di ingegneria si occupa sia dello sviluppo del prototipo sia delle produzioni da 20.000 pezzi (o superiori), garantite da Servizi di Personalizzazione OEM .
Quanto tempo occorre per ottenere i campioni di stampatura e la produzione in serie?
I campioni prototipali tagliati al laser vengono solitamente consegnati entro 3 giorni . La realizzazione dello stampo progressivo e i relativi campioni richiedono 2–3 settimane; il tempo di consegna standard per la produzione in serie è di 7–15 giorni dopo l’approvazione del campione. Un programma completo, dalla DFM alla consegna, per 20.000 pezzi può essere completato in circa 45 giorni, come dimostra questo case study.
DEEPLINK fornisce la documentazione PPAP?
Sì. DEEPLINK fornisce Livello PPAP 3 la documentazione su richiesta — PFMEA, piano di controllo, studi MSA, rapporti dimensionali e certificati di materiale — oltre a ispezioni documentate e tracciabilità dal materiale in ingresso fino all’imballaggio finale nel quadro del nostro sistema qualità ISO 9001.
Quali trattamenti superficiali sono disponibili per i componenti stampati?
DEEPLINK offre elettropolitura, passivazione, anodizzazione, verniciatura a polvere, zincatura e nichelatura, galvanizzazione e sabbiatura , tutti conformi a RoHS e REACH. I trattamenti vengono scelti in base all’ambiente operativo — per questo progetto sono state utilizzate elettropolitura e passivazione per superare il test di nebbia salina di 96 ore in un’applicazione con lavaggio ad alta pressione.
Ha un disegno? Lo esamineremo entro 24 ore.

Analisi DFM gratuita e preventivo — nessun quantitativo minimo d’ordine, campioni disponibili in 3 giorni.

Richiedi un preventivo per il tuo progetto di stampaggio

Precedente

Studio di caso OEM: Involucri personalizzati in lamiera per apparecchiature elettroniche di precisione

TUTTE

Serbatoio in acciaio stampato a freddo con rivestimento a polvere rosso e uscita filettata — Caso studio OEM

Successivo
Prodotti consigliati