\n\n

,需要通过父级DOM结构来判断 */ var trackActionPhone = function (node) { var nodeInnerText = node.innerText || ''; if (!limitRegLength(nodeInnerText)) return; var nodeText = trimText(nodeInnerText); if (nodeText.length < 5 || nodeText.length > 20) return false; var type = arguments.length > 1 && arguments[1] !== undefined ? arguments[1] : 'click'; var str = trimText(node.href || nodeText || ''); if (phoneReg.test(str) && numUseReg.test(str)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } /** 排查父级嵌套非标签场景,并且对dom的正则校验做一个性能兜底,通过控制innerText的长度,来确保正则的性能 */ var fatherText = trimText(node.parentNode.innerText || ''); if (fatherText.length < 5 || fatherText.length > 20) return false; if (phoneReg.test(fatherText) && numUseReg.test(fatherText)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } return false; }; window.addEventListener('click', function (e) { var node = e.target; /** 社媒点击 */ var appName = ''; var getAppAriaLabel = node.ariaLabel || node.parentNode.ariaLabel || ''; if (mediaList.includes(getAppAriaLabel.toLowerCase())) { appName = getAppAriaLabel; } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'a' ) { appName = getMediaName(node.href) || getMediaName(node.alt); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'img' ) { appName = getMediaName(node.alt) || getMediaName(node.src); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'i' ) { appName = getMediaName(node.className); } if (appName) { _paq.push(['trackEvent', 'click', 'contactApp', appName]); return; } /** 联系方式点击 */ if (trackActionPhone(node, 'click')) return; if (node.nodeName && node.nodeName.toLowerCase() === 'a') { var val = node.href; if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } if (node.nodeName && node.nodeName.toLowerCase() === 'i') { var val = node.className; var content = node.parentNode.href || ''; if (val.includes('email')) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: content, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', content]); return; } } var nodeChildList = node.childNodes; for (var i = 0; i < nodeChildList.length; i++) { if (nodeChildList[i].nodeType !== 3) continue; var val = nodeChildList[i].textContent.replace(/\s?:?/g, ''); if (!limitRegLength(val)) continue; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } trackNumberData(node); }); window.addEventListener('copy', function (e) { if (trackActionPhone(e.target, 'copy')) return; var text = e.target.textContent; if (!text) return; var val = text.replace(/\s:?/g, ''); if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'copy', 'email', val]); return; } trackNumberData(e.target); }); } trackContactInit(); /** * 基于custom_inquiry_form.js 以及 form.js 对于询盘表单提交的实现,来反推询盘表单的input标签触发,用来收集意向客户 * 1. 缓存的KEY:TRACK_INPUT_ID_MTM_00; * 2. 缓存策略 - lockTrackInput:单个页面内,10分钟内,不重复上报 */ function trackActionInput() { const CACHE_KEY = 'TRACK_INPUT_ID_MTM_00'; const pathName = window.location.hostname + window.location.pathname; var lockTrackInput = function () { try { const lastCacheData = localStorage.getItem(CACHE_KEY); if (!lastCacheData) return false; const cacheData = JSON.parse(lastCacheData); const cacheTime = cacheData[pathName]; if (!cacheTime) return false; return Date.now() - cacheTime < 1000 * 60 * 10; // 10分钟内,不重复上报 } catch (error) { console.error('lockTrackInput Error', error); return false; } }; var setInputTrackId = function () { try { const curCacheData = localStorage.getItem(CACHE_KEY); if (curCacheData) { const cacheData = JSON.parse(curCacheData); cacheData[pathName] = Date.now(); localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); return; } const cacheData = { [pathName]: Date.now(), }; localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); } catch (error) { console.error('setInputTrackId Error', error); } }; var getInputDom = function (initDom) { var ele = initDom; while (ele) { /** * isWebSiteForm 是站点的表单 * isChatWindowForm 是聊天窗口的表单 */ /** 旧模板表单 */ var isWebSiteForm = !!( /crm-form/i.test(ele.className) && ele.querySelector('form') ); /** 1:新模板自定义表单、2:Get a Quote 弹框表单 */ var isWebSiteFormNew = !!( /inquiry/i.test(ele.className) && ele.querySelector('form') ); if (isWebSiteForm || isWebSiteFormNew) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'page']); setInputTrackId(); return; } /** Mkt会话触达-聊天弹框的表单输入: MKT由于是iframe嵌入,所以MKT的上报,会单独写到MKT-form代码上 */ var isInquiryChatForm = !!( /comp-form/i.test(ele.className) && ele.querySelector('form') ); if (isInquiryChatForm) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'chat']); setInputTrackId(); return; } /** 向上查找父节点 */ ele = ele.parentNode; } }; function initInputListener() { var inputUseDebounce = function (fn, delay) { var timer = null; var that = this; return function () { var args = Array.prototype.slice.call(arguments); if (timer) clearTimeout(timer); timer = setTimeout(function () { fn.apply(that, args); }, delay); }; }; var optimizeGetInputDom = inputUseDebounce(getInputDom, 300); window.addEventListener('input', function (e) { /** 如果已经上报过,则不再上报 */ if (lockTrackInput()) return; optimizeGetInputDom(e.target); }); } try { initInputListener(); } catch (error) { console.log('initInputListener Error', error); } } trackActionInput(); } /** 第三方消息上报:目前主要是针对全点托管会话;在msgCollect/index.js中调试,访问test.html */ function thirdMsgCollect() { /** 先检测是否是stayReal托管:如果stayReal脚本都没有,那么说明当前站点未开启stayReal会话托管 */ const scriptList = Array.prototype.slice.call( document.querySelectorAll('script'), ); const checkStayReal = () => !!scriptList.find((s) => s.src.includes('stayreal.xiaoman.cn')); if (!checkStayReal()) return; /** 缓存当前消息队列的最后一条消息id */ const CACHE_KEY = 'CACHE_KEY_MONITOR'; const setCache = (msgIndex) => { /** 对缓存KEY进行base64转码处理 */ const cacheMsgIndex = btoa(msgIndex); localStorage.setItem(CACHE_KEY, cacheMsgIndex); }; const getCache = () => { const cacheMsgIndex = localStorage.getItem(CACHE_KEY); if (cacheMsgIndex) return Number(atob(cacheMsgIndex)); return -1; }; /** 拉取最新msg列表 */ const pullMsgList = () => { const msgEleList = Array.prototype.slice.call( document.querySelectorAll('#chat-list li'), ); const msgIds = []; const msgMap = msgEleList.reduce((acc, item) => { const sendTime = item .querySelector('.message-data-time') .textContent.trim(); const sendContent = item.querySelector('.message').textContent.trim(); /** msg带有class:other-message的是访客消息,my-message的是客服消息 */ const isOtherMessage = item .querySelector('.message') .classList.contains('other-message'); const msgId = item.querySelector('.message').getAttribute('id'); const msgItemData = { msgId, user: isOtherMessage ? 'visitor' : 'official', time: sendTime, content: sendContent, }; msgIds.push(msgId); acc[msgId] = msgItemData; return acc; }, {}); return { ids: msgIds, dataMap: msgMap, }; }; /** 加密并上传消息数据 */ let ENCRYPT_KEY = 'de29f1aab63ab033'; let ENCRYPT_IV = 'b8d2badf875e76ac'; const baseUrl = 'https://cms.xiaoman.cn'; // var getEncryptConfig = function () { // const url = baseUrl + '/shop-api/innerApi/getKeyIv' // $.get( // url, // function (result) { // console.log('result', result) // if (Number(result.code) === 0 && result.data.key && result.data.iv) { // ENCRYPT_KEY = result.data.key // ENCRYPT_IV = result.data.iv // uploadMsgData() // } else { // /** 如果获取失败,则重试 */ // setTimeout(() => { // getEncryptConfig() // }, 1000) // } // }, // 'json' // ) // } // getEncryptConfig() const encryptMsg = function (msgData) { const enc = new TextEncoder(); // 转字节 const keyBytes = enc.encode(ENCRYPT_KEY); const ivBytes = enc.encode(ENCRYPT_IV); const plainBytes = enc.encode(msgData); // 导入密钥并加密 return crypto.subtle .importKey('raw', keyBytes, { name: 'AES-CBC' }, false, ['encrypt']) .then(function (cryptoKey) { return crypto.subtle.encrypt( { name: 'AES-CBC', iv: ivBytes }, cryptoKey, plainBytes, ); }) .then(function (encryptedBuffer) { // 转 base64 返回 return btoa( String.fromCharCode(...new Uint8Array(encryptedBuffer)), ); }) .catch((err) => { return Promise.reject(err); }); }; let uploadFlag = false; const uploadMsgData = function () { if (uploadFlag) return; uploadFlag = true; const { ids, dataMap } = pullMsgList(); let cacheMsgIndex = getCache(); const msgLen = ids.length; if (!msgLen) { // 消息DOM未挂载 || 消息DOM已挂载,但是消息列表为空 uploadFlag = false; return; } if (msgLen - 1 < cacheMsgIndex) { /** 针对站点挂后台一段时间,消息列表会自动塞入重复消息,导致消息有重复,刷新后又重置回正常消息列表,所以这里需要更新锚点下标 */ cacheMsgIndex = msgLen - 1; setCache(cacheMsgIndex); uploadFlag = false; return; } if (msgLen - 1 === cacheMsgIndex) { // 缓存的最后一次发送的消息ID是最后一条(说明当前消息均已经上报),则不跳过本地上报 uploadFlag = false; return; } const currentMsgIds = ids.slice(cacheMsgIndex + 1, msgLen); const currentMsgData = currentMsgIds.map((id) => dataMap[id]); const mtmId = window.matomo_site_id_cookie_key || ''; // 获取mtm会话id const msgBody = { mtmId, curl: window.location.href, msgList: currentMsgData, }; const msgBodyStr = JSON.stringify(msgBody); encryptMsg(msgBodyStr) .then(function (encryptedMsg) { console.log('encryptedMsg:', encryptedMsg, msgBodyStr); const url = baseUrl + '/shop-api/External/ListenSiteActiveStatus'; $.ajax({ type: 'POST', url, data: JSON.stringify({ d_v: encryptedMsg }), contentType: 'application/json', success: function (result) { if (Number(result.code) === 0) { // 更新消息队列 setCache(msgLen - 1); } uploadFlag = false; }, error: function (err) { console.error(err, '请求异常'); uploadFlag = false; }, }); }) .catch((err) => { console.error(err, '数据加密失败'); uploadFlag = false; }); }; /** 监控chat-list的DOM变更 */ const initChatListObserver = () => { // 需要监听的 DOM 节点 const target = document.getElementById('chat-list'); if (!target) return; // 回调函数 const callback = function (mutationsList, observer) { for (const mutation of mutationsList) { console.log('mutation', mutation); if (mutation.type === 'childList') { uploadMsgData(); } } }; // 配置 const config = { childList: true, // 监听子节点的增删 subtree: true, // 是否也监听后代节点 }; // 创建 observer const observer = new MutationObserver(callback); // 开始监听 observer.observe(target, config); }; let testCount = 30; let itv = null; const checkChatDom = () => !!document.querySelector('#vc-model'); const initTalkCheck = () => { itv = setTimeout(() => { console.log('checkChatDom', checkChatDom(), testCount); if (!checkChatDom() && testCount > 0) { testCount--; initTalkCheck(); return; } clearTimeout(itv); uploadMsgData(); initChatListObserver(); }, 1500); }; initTalkCheck(); } try { gtmTrack(); thirdMsgCollect(); console.log('inserted gtm code'); } catch (error) { console.error('gtmTrack Error', error); } }); })();

Všetky kategórie
Späť

Vlastný upevňovací prvok zo senzora z nehrdzavejúcej ocele: Prípadová štúdia postupného vytlačovania – od analýzy vhodnosti pre výrobu (DFM) po sériovú výrobu 20 000 kusov
PRÍPADOVÁ ŠTÚDIA PRE OEM

Vlastný upevňovací prvok zo senzora z nehrdzavejúcej ocele: Prípadová štúdia postupného vytlačovania – od analýzy vhodnosti pre výrobu (DFM) po sériovú výrobu 20 000 kusov

Zverejnené: 2026-09-24 Čas čítania: 6 min Kategória: Kovové vytlačovanie
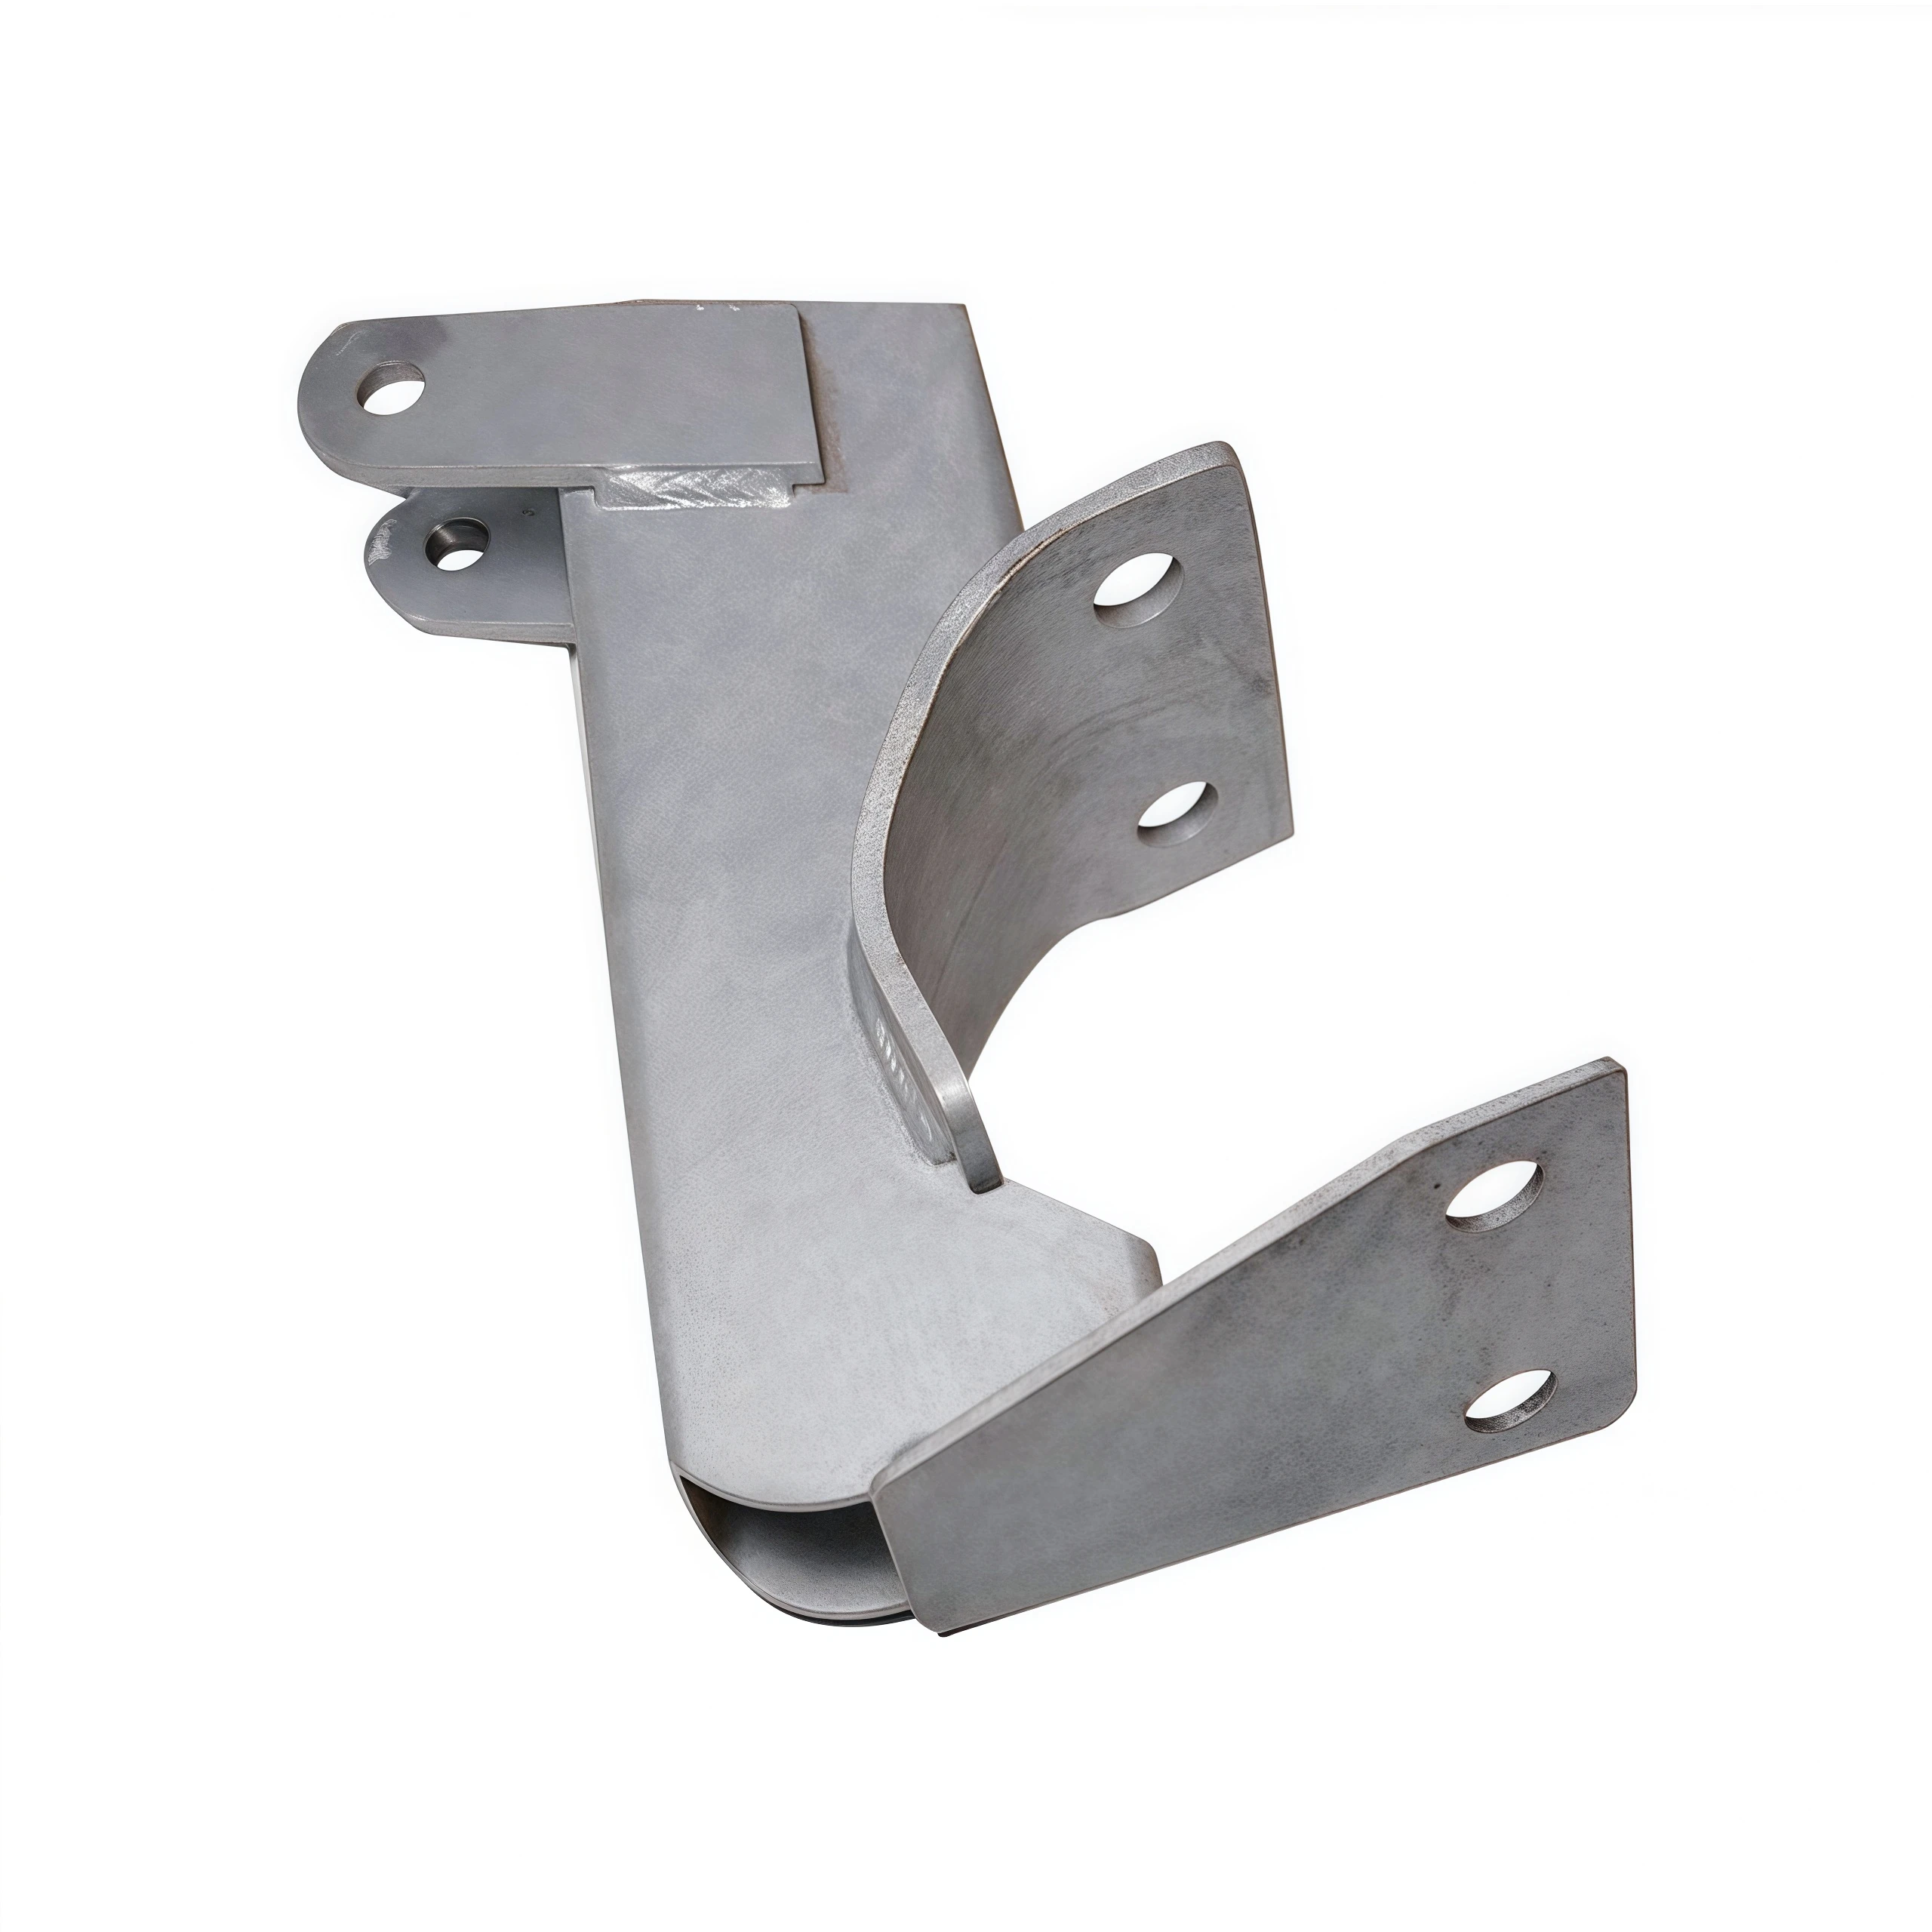
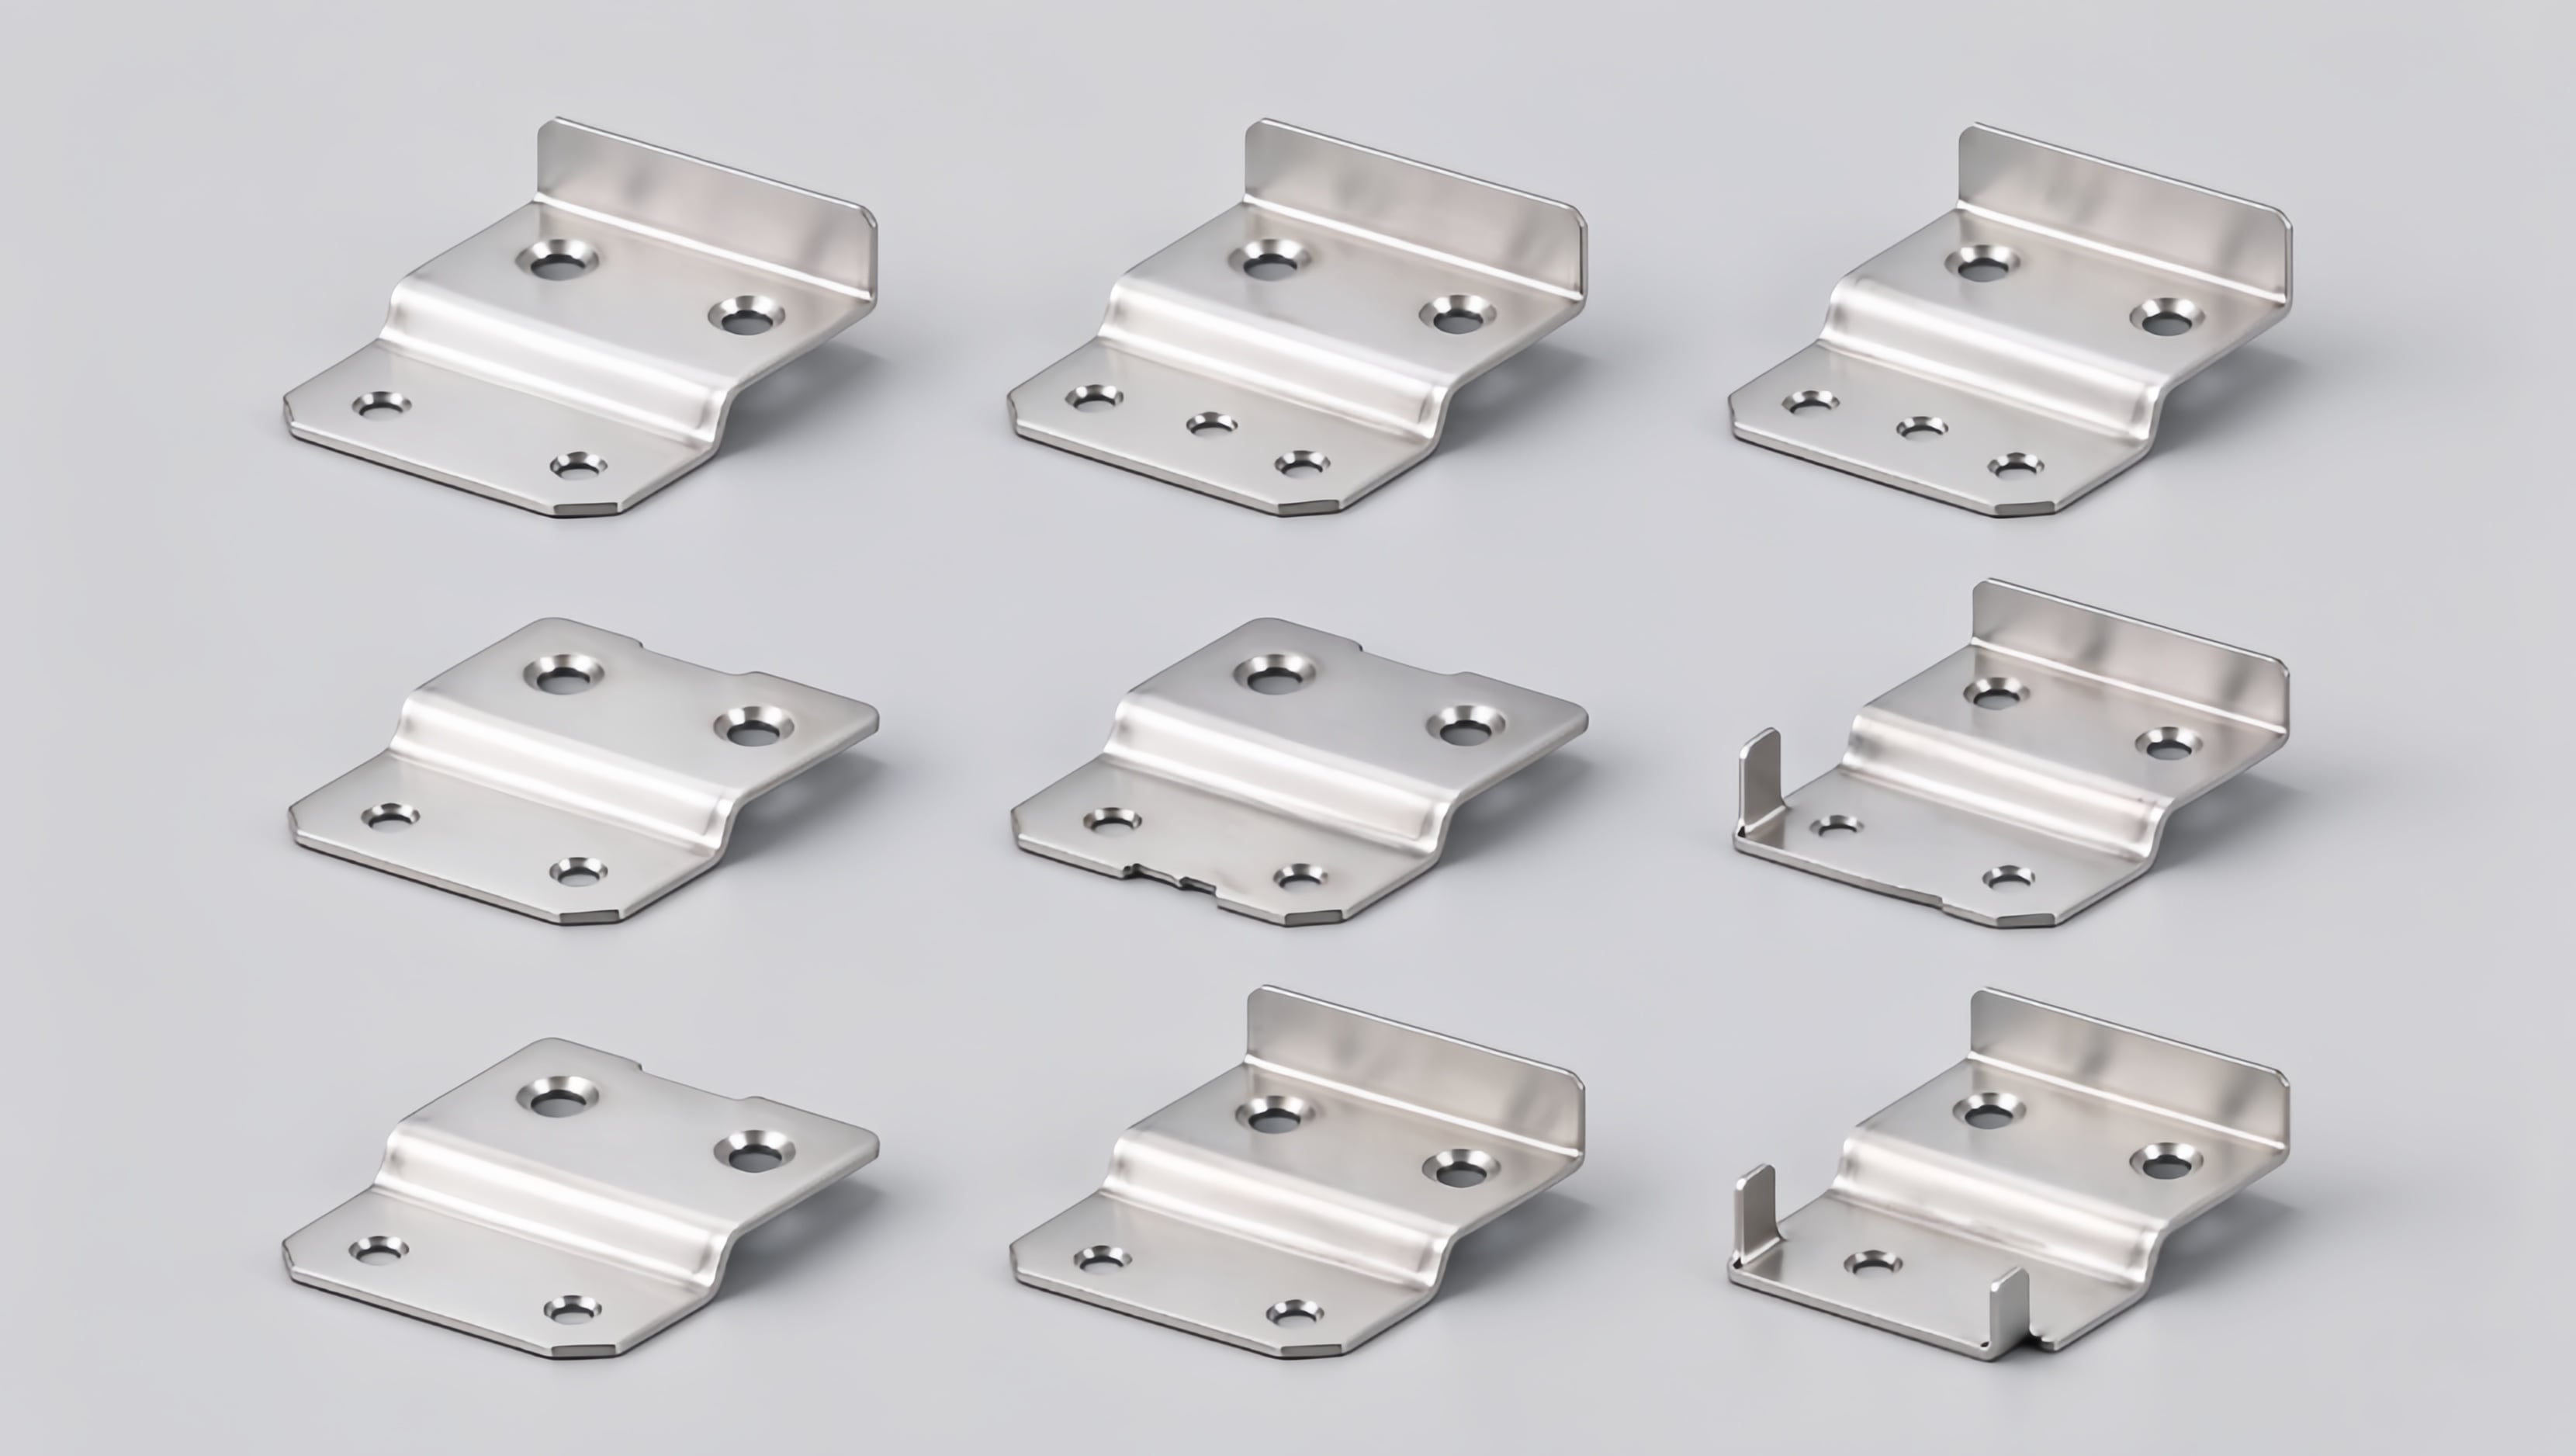
Custom SUS304 sensor mounting brackets 1.jpg
Vlastné upevňovacie závesy pre senzory z nehrdzavejúcej ocele SUS304 vyrobené progresívnym vystrihávaním DEEPLINK — jedna súčiastka nahrádza zvárané zariadenie pozostávajúce zo štyroch častí.

Rýchla odpoveď (zhrnutie za 30 sekúnd)

DEEPLINK presunul vlastný upevňovací záves pre senzory z nehrdzavejúcej ocele (SUS304) z technickej kresby na  hromadnú výrobu 20 000 kusov za 45 dní , pri zachovaní ±0,05 mm kritických tolerancií s 99,6 % výstup pri prvej skúške — a znížil jednotkové náklady zákazníka o 28%konsolidáciou štvorčastičného zváraného podzariadenia do jednej súčiastky vyrobenej progresívnym vystrihávaním.

  • 8-staničným progresívnym vystrihávacím nástrojom , navrhnutým a vyrobeným vo vlastnom závode s karbidovými vložkami a kompenzáciou ohybu.
  • 20 000 ks dodané do 45 dní, od prototypu po dodávku (2 lisy na tvárnenie, 110 úderov za minútu).
  • ±0,05 mm kritická poloha otvorov, rovnosť 0,10 mm, hrana < 0,05 mm; Cpk 1,6 overené štatistickou kontrolou procesu (SPC).
  • Ppap level 3 dokumentácia, nulové poruchy v prevádzke po 12 mesiacoch používania.

1. Výzva: Jeden tvárnený diel musí nahradiť zváranú súpravu zo štyroch častí

Európsky výrobca zariadení pre priemyselnú automatizáciu rekonštruoval upevňovací systém novej generácie senzorov polohy používaných v prostrediach s prísnymi požiadavkami na umývanie a vysoké vibrácie . Predchádzajúci dizajn bol zváranou súpravou zo štyroch častí: dve dosky, jedna rúrka a vložka, ktoré boli zvárané a následne po zváraní opäť obrábané. Tento dizajn bol drahý, ťažký a trpel deformáciami spôsobenými zváraním, ktoré posunuli os senzora. Inžiniersky tím výrobcu vydal jasné zadanie na prepracovanie:

  • Vyrobiť upevňovací kĺbový diel ako jeden tvárnený diel z nehrdzavejúcej ocele SUS304, s hrúbkou 1,2 mm a so zabudovaným 105° polohovacím ohybom.
  • Držať ±0,05 mm na dvoch pozíciách montážnych otvorov a rovinnosť ±0,10 mm , s hrúbkou hrianku pod 0,05 mm na všetkých okrajoch.
  • Odoláva statickému zaťaženiu 500 N a expozícii soľného oparu po dobu 96 hodín bez červenej korózie (neutrálne soľné opary, ISO 9227).
  • Počiatočná objednávka 20,000 kusov , pričom vzorky sa vyžadujú do 3 týždňov a plná výroba do 7 týždňov.
  • ODOSLAŤ Ppap level 3 dokumentácia pred sériovou dodávkou.

OEM už zlyhal s jedným dodávateľom: polohy otvorov sa počas výroby posunuli o ±0,15 mm, hrianky poškodili tesniaciu labu senzora pri tlakovom namontovaní a dodávky sa oneskorili dvakrát. Potrebovali partnera, ktorý dokáže navrhnúť nástroje, kontrolovať proces a zdokumentovať všetko – nie len prevádzkovať lis.

Požiadavky na projekt na prvý pohľad

Požiadavka Špecifikácia Overovacia metóda
Materiál Nerezová oceľ SUS304, 1,2 mm, vyžaduje sa certifikát výrobcu Inšpekcia prichádzajúcich materiálov + spektrálna analýza
Kritická tolerancia poloha otvorov ±0,05 mm; rovnosť 0,10 mm; otočenina < 0,05 mm FAI, CMM, GO/NO-GO meracie prípravky, CCD kontrola priamo v linky
Mechanické statická záťaž 500 N; ohybový uhol 105° s kontrolou pružného návratu Skúška zaťaženia pre každú dávku; kontrola uhlovým meradlom pri každom zdvihu
Korózia 96 h neutrálneho soľného opariku, žiadna červená korózia; RoHS a REACH Skúška soľného opariku (ISO 9227), certifikáty materiálov
Objem / doba dodania 20 000 ks; vzorky ≤ 3 týždne; výroba ≤ 7 týždňov Plán projektu + kontrola brány PPAP
Dokumenty PPAP úroveň 3 (PFMEA, plán kontroly, MSA, Cpk ≥ 1,33) Schválenie zákazníka v štádiu vzoriek

2. Naše riešenie: kontrola DFM, vlastné nástroje a postupná dielňa navrhnutá pre konzistenciu

Inžiniersky tím DEEPLINKu považoval tento projekt za program návrhu pre výrobu (DFM) , nie za jednoduchú cenovú ponuku. Pred rezaním ocele sme vykonali štúdiu rozmiestnenia pásu s simuláciou tvárnenia, aby sme vyvážili využitie materiálu, kompenzáciu ohybov a pevnosť dielne.

2.1 Kontrola DFM a rozmiestnenie pásu

  • Premiestnili sme dve montážne otvory vzhľadom na čiaru ohybu tak, aby vzdialenosti od okraja zostali v bezpečných limitoch a eliminujú sa riziká mikropraskliny v materiáli SUS304.
  • Pridaný kompenzácia prehnutia o 0,4 mm takže uhol 105° sa pri teplote 20 °C presne vráti na 105°.
  • Optimalizované usporiadanie zvýšilo využitie materiálu z 61 % na 78 % , čím sa priamo znížili náklady na polotovary.
  • Odporúčané prototypové vzorky rezané laserom počas výroby dielov, aby si ich zákazník mohol v prvej týždňovej fáze overiť pri montáži – tieto dodávame už za 3 dni.

2.2 Osemstaničná progresívna forma

Navrhli sme a vyrobili sme 8-staničným progresívnym vystrihávacím nástrojom vnútri firmy (naša dielňa pre výrobu nástrojov podporuje rýchlo vymeniteľné vložky a snímanie v rámci formy):

  • Rozmiestnenie staníc: pilotáž → tvorenie polohovacieho ohybu (s preohybom) → opätovné pretlačenie na kompenzáciu pružného návratu → presné prepichnutie montážnych otvorov → kalibrovanie tesniacej plochy → orezanie → oddelenie.
  • Vložky z karbidu (wolframu) na stanicách prepichovania a tvárnenia, čo zabezpečuje dlhú životnosť nástroja pri 110 úderoch za minútu.
  • Dusíkové pružiny pre matricu a pevný návrh pásky, ktorý udržiava polohu pásky stabilnú a eliminuje posun polohy otvorov medzi jednotlivými stanicami.
  • Nástrojová oceľ certifikovaná a tepelne spracovaná vo vlastnom závode s dokumentovaným skúšobným nasadením matrice a prvotným kontrolným meraním (FAI) pred schválením do sériovej výroby.
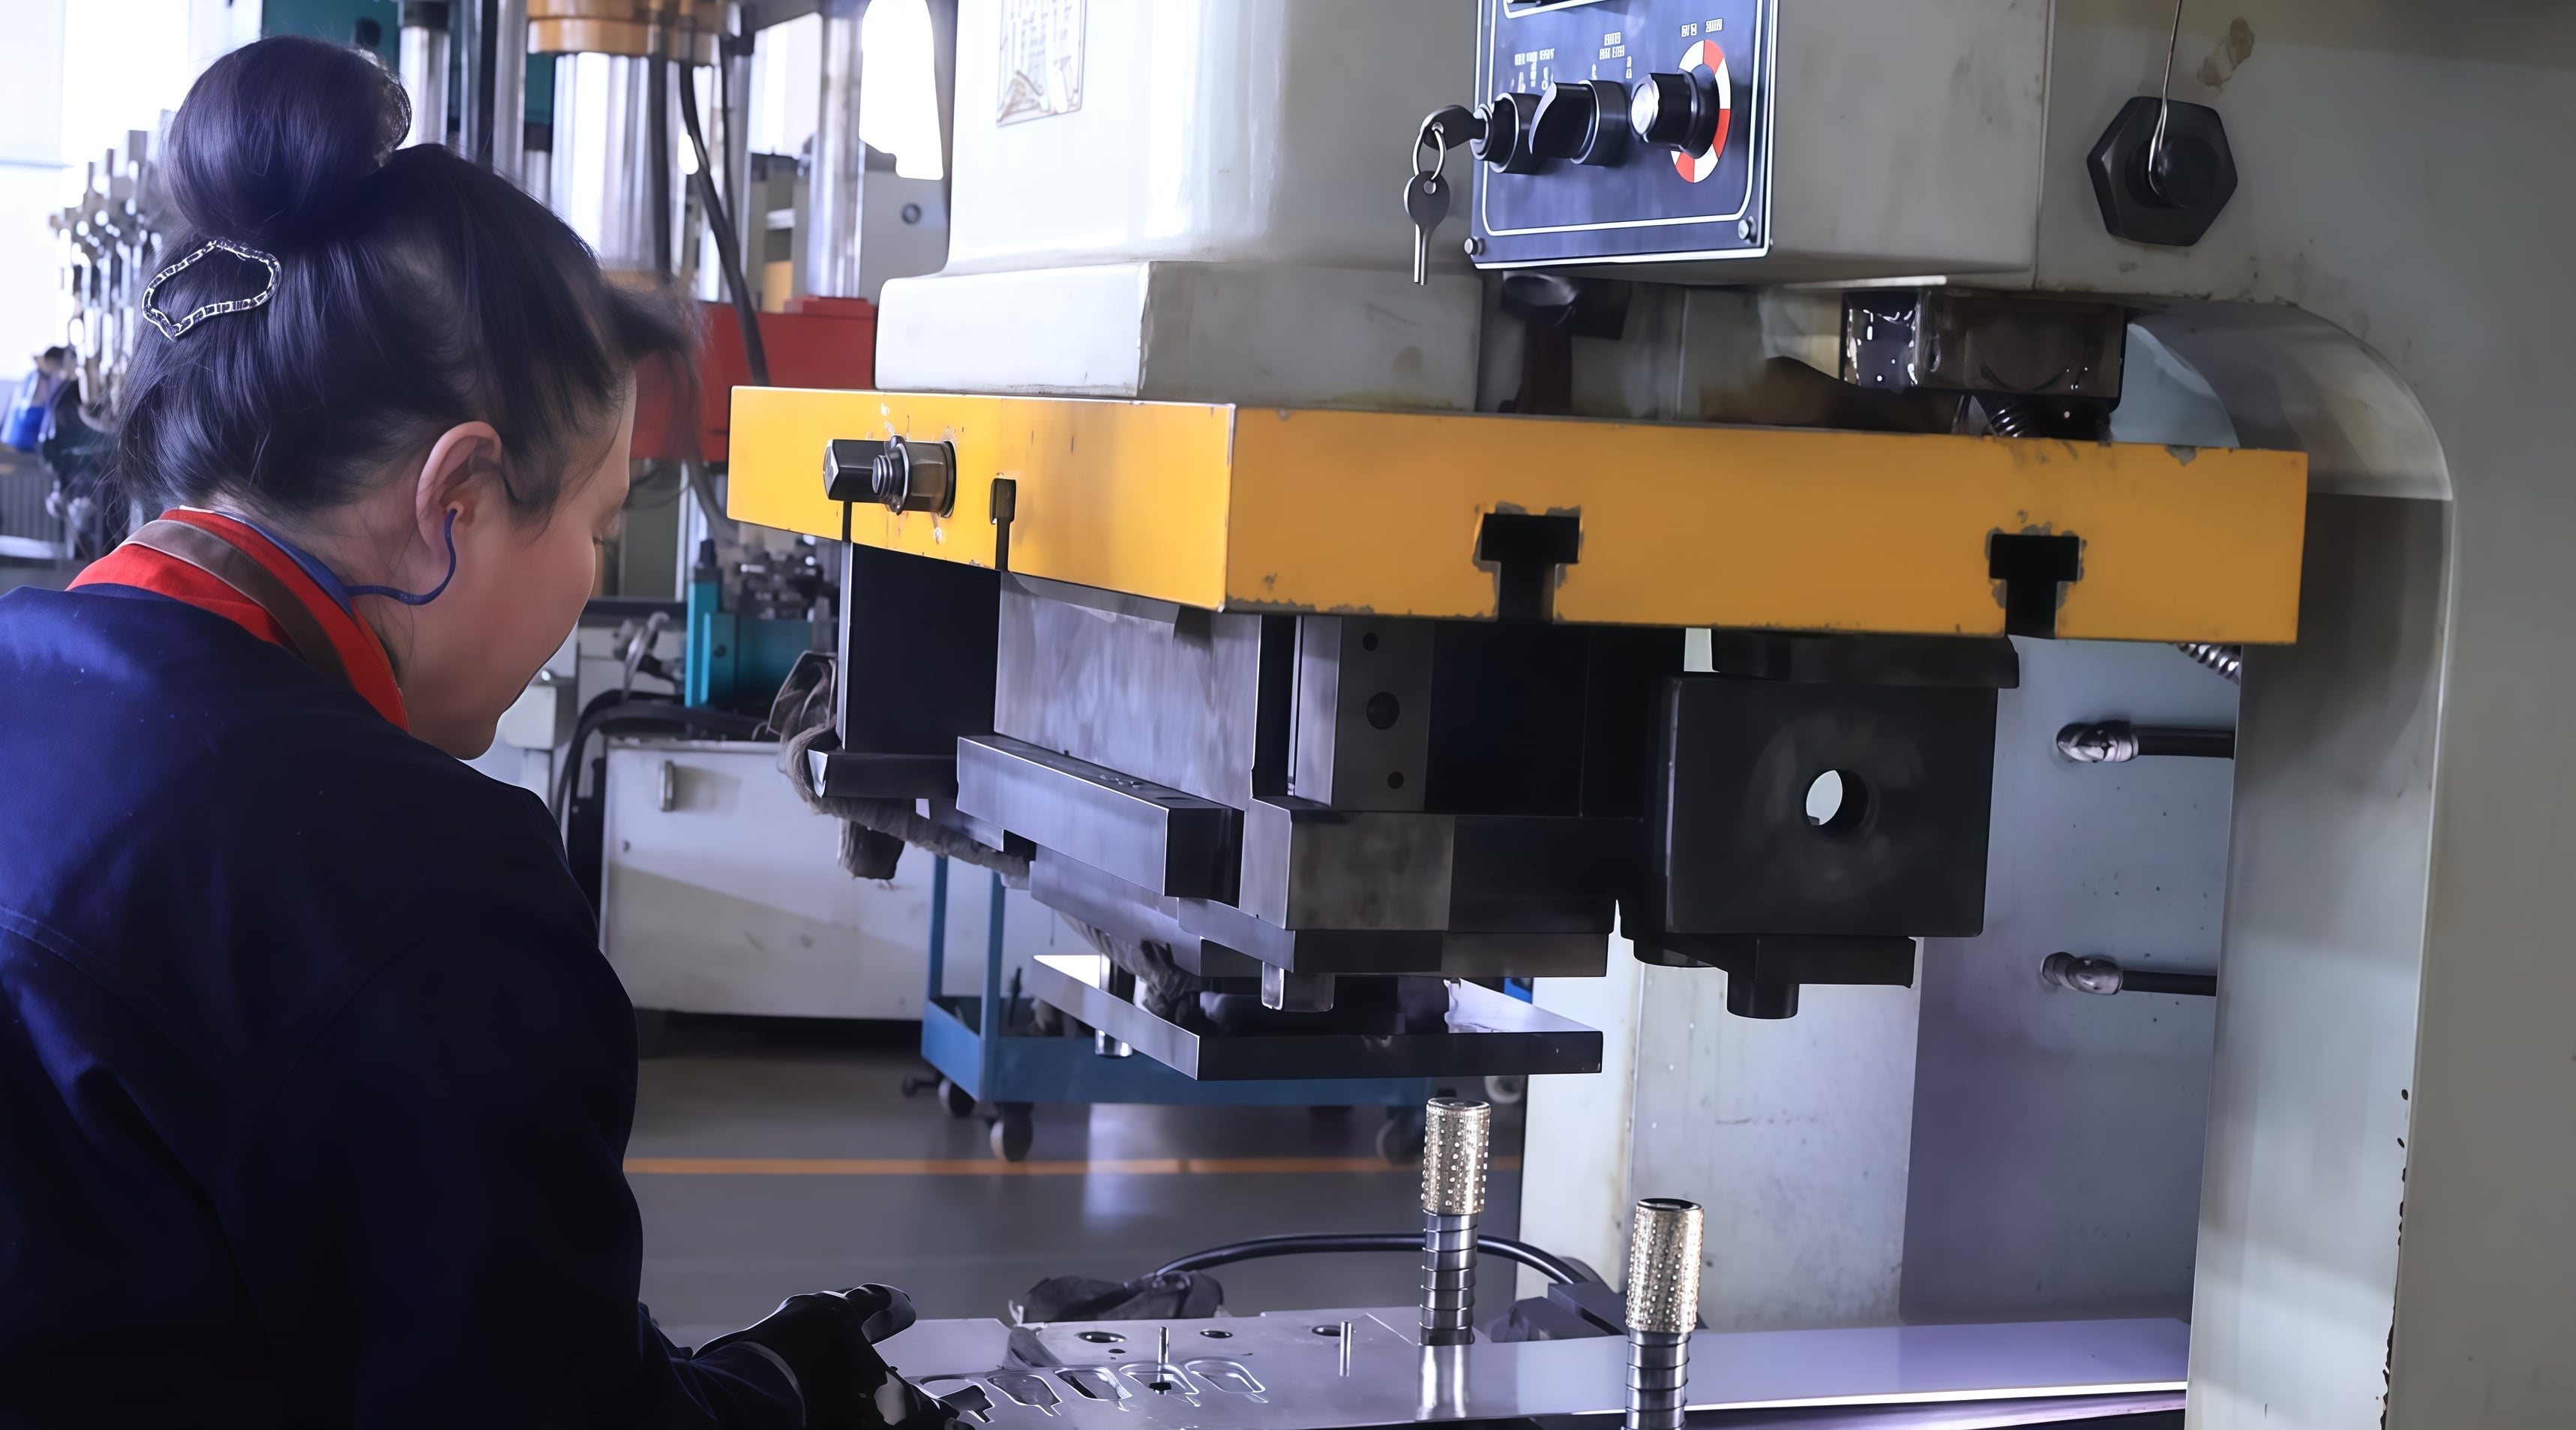
stamping 1.jpg
Osemstančná progresívna matica spracováva cievku SUS304 rýchlosťou 110 úderov za minútu na dvoch automatických líniiach pre tvárnenie.

2.3 Úprava povrchu a zhoda s požiadavkami

Po tvárnení boli držiaky elektropolírované a pasivované na odstránenie mikrohranov, zosvetlenie povrchu a vytvorenie pasívnej vrstvy, ktorá úspešne vyhovela 96-hodinovému testu so soľným oparom. Všetky spotrebné materiály a povlaky sú Zhodné s požiadavkami smerníc RoHS a REACH certifikované, pričom ich zhoda je potvrdená materiálovými a technologickými certifikátmi.

3. Časový plán projektu: Od žiadosti o cenovú ponuku po 20 000 kusov za 45 dní

Týždeň 1
Žiadosť o cenovú ponuku a recenzia DFM odpoveď na cenovú ponuku do 24 hodín; štúdium usporiadania pásu a overenie realizovateľnosti tolerancií; potvrdenie materiálu a povlaku.
Týždne 1–3
Návrh a výroba dies 8-staničná postupná forma navrhnutá a vyrobená vo vlastnom závode; skúška formy; laserovo rezané montážne vzorky odoslané zákazníkovi na testovanie.
Týždeň 3
Vzorky a FAI Výrobné vzorky z reálneho nástroja; úplná prvá kontrola výrobku (viac ako 39 kontrol na projekt) podľa výkresu.
4. týždeň
Schválenie zákazníka a PPAP Schválenie zákazníkom z hľadiska príslušnosti a funkčnosti; súbor PPAP úrovne 3 – PFMEA, kontrolný plán, MSA, Cpk 1,6.
Týždeň 5
Pilotná séria pilotná séria 500 kusov; SPC počas výroby každé 2 hodiny; rozmerné údaje poskytnuté na prehľad zákazníkovi.
6. – 7. týždeň
Hromadná výroba 20 000 kusov na dvoch lisy na tvárnenie pri rýchlosti 110 kusov za minútu; kontinuálna kontrola CCD polohy otvorov.
Týždeň 8
Kontrola kvality, balenie a expedícia Záverečná kontrola podľa AQL, odber vzoriek pre skúšku odolnosti voči solnému oparu a zaťaženiu, ochranné balenie, dodanie dokumentov s úplnou sledovateľnosťou.

4. Kontrola kvality: viac ako 39 kontrol na projekt, od materiálu až po balenie

Kvalita bola riadená ako uzavretá slučka v rámci našej ISO 9001 sústavy, čo zodpovedá štvorstupňovej kontrole popísanej v našom príručke pre proces tvárnenia kovov :

  • Inspekcia prichádzajúcich materiálov — certifikáty z valcovne, spektrálna analýza a kontrola povrchu pred vstupom cievky do lisu.
  • Kontrola prvých vzoriek (FAI) — viac ako 39 rozmerových a vizuálnych kontrol na súradnicovej meracej stroj (CMM) pre každý projekt, overených podľa kresby zákazníka pred uvoľnením dávky.
  • Kontrola počas výroby — vzorkovanie štatistickej procesnej kontroly (SPC) každé dve hodiny, kontrola pomocou GO/NO-GO meradiel a inline optická kontrola pozície montážnych otvorov pomocou CCD kamery s automatickým odmietnutím súčiastok mimo tolerancií.
  • Konečná kontrola a balenie — vzorkovanie podľa AQL, 96-hodinový test so solným roztokom a skúška zaťaženia 500 N pre každú dávku, následne ochranné balenie s možnosťou sledovania dávky.
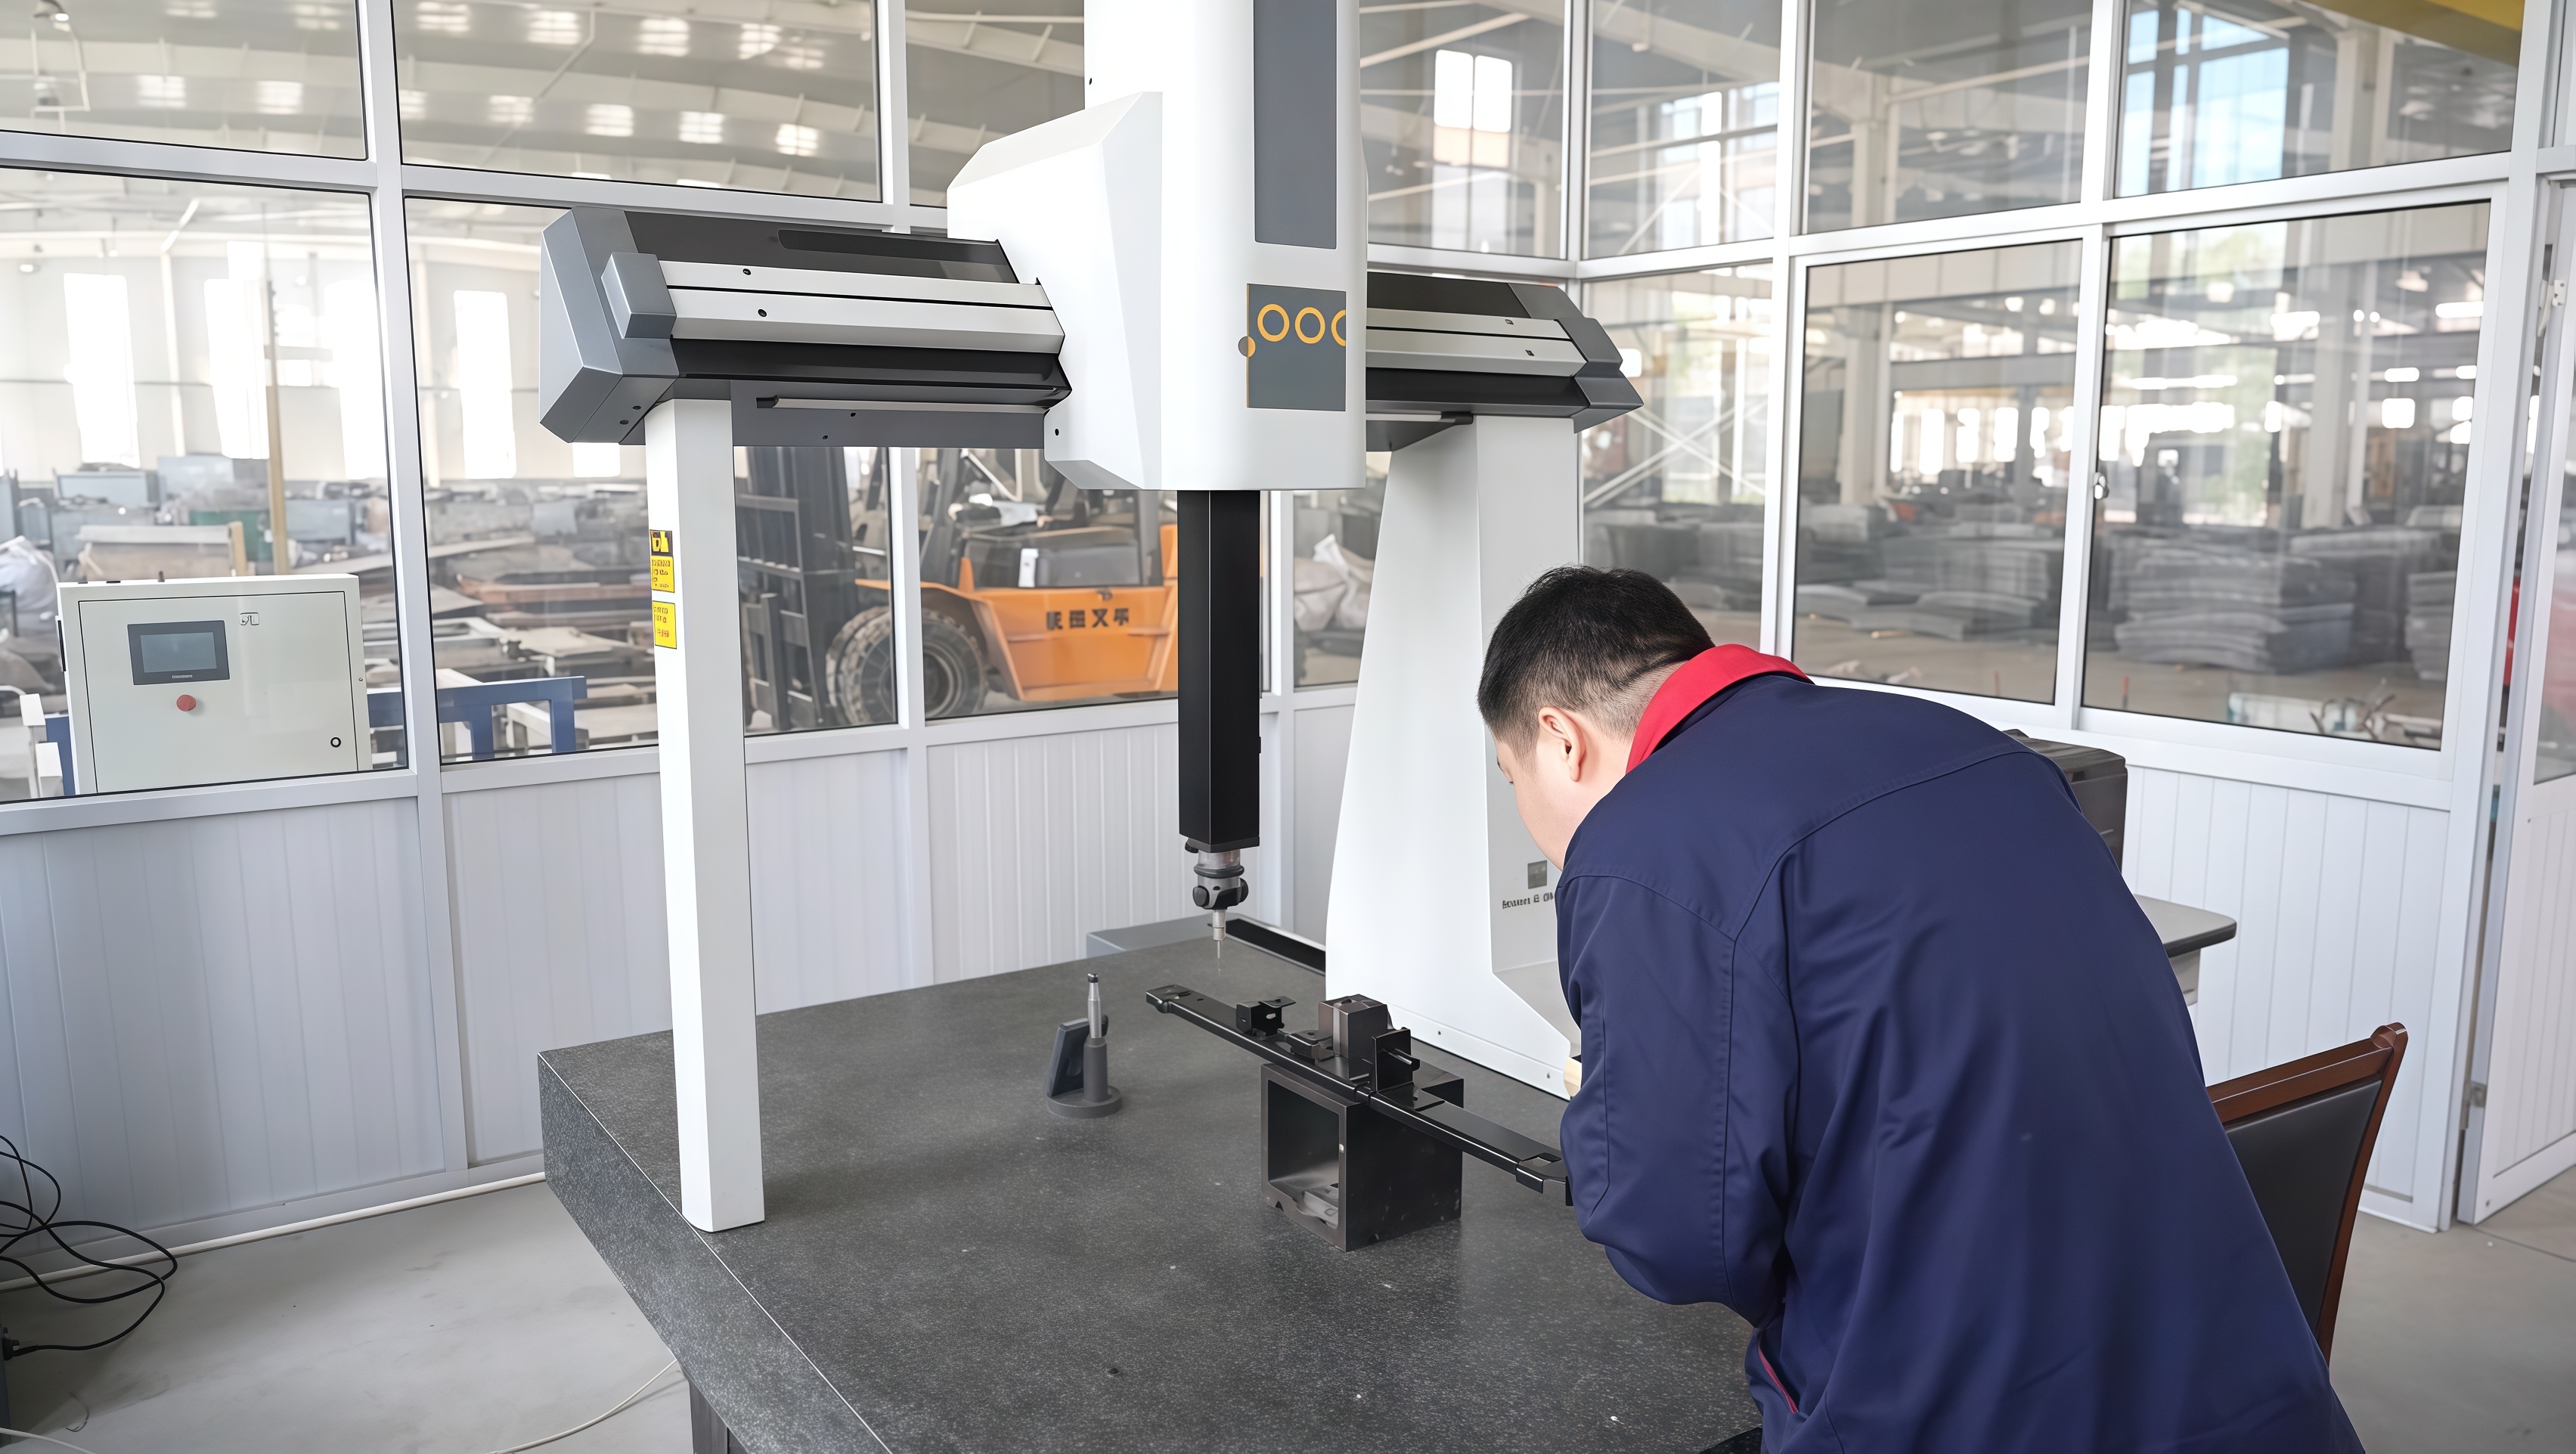
4.14独立站文章配图7.jpg
Prvá kontrola vzorky na súradnicovej meracej stroj (CMM) a digitálnych posuvných meradiel – každá dávka sa pred uvoľnením overuje podľa kresby.

5. Výsledky: Merateľný dopad pre zákazníka

20 000 ks Doručené v stanovenej lehote – za 45 dní
±0,05 mm Kritické tolerancie dodržané, Cpk 1,6
99.6%Výťažnosť v prvej fáze výrobného procesu
−28%Náklady na jednotku oproti zváranému zariadeniu
78%Využitie materiálu (bolo 61 %)
110 kusov za minútu Rýchlosť výroby, 2 výrobné linky
96 H Úspešne prešlo soľným rozprašovaním, žiadna červená korózia
0Poruchy v prevádzke počas 12 mesiacov

Cieľ oproti dodanému

6. Prečo globálne OEM vyberajú DEEPLINK pre postupné dielové štampovanie

Tento projekt je typický pre náš spôsob práce, nie výnimkou. Ako Certifikovaná kovová výtlaková továreň podľa normy ISO 9001 s viac ako 5 000 štvorcovými metrami dielne, viac ako 100 zamestnancami a vlastnou podporou výroby nástrojov – DEEPLINK ponúka tri veci, ktoré sú najdôležitejšie pri veľkosériovom výtlaku:

  • Vlastníctvo náradia: nástroje navrhované a vyrábané vo vlastnej výrobe znamenajú rýchlejšiu iteráciu, nižšie náklady na nástroje a úplnú kontrolu kvality – pozrite si, aké faktory ovplyvňujú presnosť výtlaku a ako ich kontrolujeme.
  • Disciplína procesu: dokumentované kontroly a sledovateľnosť od príchodu materiálu až po finálné balenie vrátane kontrolnej konzistencie potrebnej pri sériovej výrobe .
  • Prispôsobiteľný objem výroby:  veľkosériový kovový výtlak bez minimálneho objednávacieho množstva — rovnaký inžiniersky tím vás prevedie od jednotkového vzorky až po sériovú výrobu 20 000 kusov.

Pre kupujúcich, ktorí porovnávajú dodávateľov, pokrývame tiež celý reťazec procesov pod jednou strechou — laserového rezania , kovové výkovky na mieru , výrobe plechových konštrukcií , Cnc frézovanie a zváranie — takže nasledujúce operácie nikdy nepotrebujú druhého dodávateľa.

7. Často kladené otázky

Čo je postupné vystrihovanie do matric?
Postupné štampovanie pomocou progresívnej matrice je vysokorýchlostný proces tvárnenia kovov, pri ktorom sa pás kovu posúva cez viacstanovnú maticu na štampovacom stroji. Každý zdvih stroja vykonáva postupnosť operácií — vedenie pásu (piloting), vyrezávanie (blanking), vŕtanie (piercing), ohybanie (bending), tvárnenie (forming), orezávanie (trimming) a oddelenie (cutoff), takže hotový diel vychádza pri každom zdvihu. Je to najnákladovo efektívnejší spôsob výroby kovových štampovaných dielov vo veľkom množstve s tesnými toleranciami, preto je základom výroby komponentov pre automobilový priemysel, elektroniku a spotrebnú elektroniku.
Aké tolerancie dokáže DEEPLINK udržať pri štampovaných dieloch?
DEEPLINK pravidelne udržiava ±0,05 mm na kritických tlačených rozmeroch, ako je poloha otvorov, a až na ±0,03 mm, ak to umožňujú návrh dielov a materiál. Štandardnou je plošnosť 0,10 mm a kontrola hraní pod 0,05 mm, čo sa overuje prostredníctvom prvej kontrolnej inšpekcie a štatistickej procesnej kontroly (SPC) počas výroby. Ak chcete pochopiť, ako sa tieto hodnoty dosahujú, pozrite si náš sprievodca faktormi ovplyvňujúcimi presnosť kovového tlačenia .
Aké je minimálne množstvo objednávky pre individuálne kovové tlačenie?
DEEPLINK má bez minimálneho objednávacieho množstva . Podporujeme individuálnu výrobu jednotlivých vzoriek aj sériovú výrobu – rovnaký inžiniersky tím sa stará o vývoj prototypov aj o výrobu 20 000 kusov (alebo viac), pričom ho podporuje Služby prispôsobenia podľa OEM .
Ako dlho trvá získanie tlačených vzoriek a sériovej výroby?
Vzorky vyrobené laserovým rezom sa zvyčajne doručia do 3 dní . Výroba progresívnej matrice a výrobné vzorky trvajú 2–3 týždne a štandardná doba dodania sériovej výroby je 7–15 dní po schválení vzoriek. Kompletný program od analýzy výrobnosti (DFM) až po dodanie 20 000 kusov sa dá dokončiť približne za 45 dní, ako ukazuje táto prípadová štúdia.
Poskytuje DEEPLINK dokumentáciu PPAP?
Áno. DEEPLINK poskytuje Ppap level 3 dokumentáciu na vyžiadanie – PFMEA, kontrolný plán, štúdie MSA, rozmerové správy a materiálové osvedčenia – spolu s dokumentovanou kontrolou a sledovateľnosťou od príjmu surovín až po finálné balenie v rámci nášho kvalitného systému ISO 9001.
Aké povrchové úpravy sú dostupné pre tažené diely?
DEEPLINK ponúka elektropolírovanie, pasiváciu, anodizáciu, práškové náterové techniky, pozinkovanie a niklové pokovovanie, galvanizáciu a pieskovanie , všetky v súlade s predpismi RoHS a REACH. Úpravy sa prispôsobujú prevádzkovému prostrediu – v tomto projekte boli použité elektropolírovanie a pasivácia, aby sa splnil test soľného oparu trvajúci 96 hodín v aplikácii čistenia pod tlakom.
Máte výkres? Prejdeme ho do 24 hodín.

Bezplatná analýza DFM a cenová ponuka – žiadne minimálne množstvo objednávky, vzorky už za 3 dni.

Získajte cenovú ponuku pre svoj projekt taženia

Predchádzajúce

Štúdia prípadu OEM: Presné špeciálne kovové obaly z plechu pre elektronické zariadenia

VŠETKO

Červená prášková povlaková hlboko tažená oceľová nádrž so závitovým výstupom – prípadová štúdia pre OEM

Nasledujúce
Odporúčané výrobky