\n\n

,需要通过父级DOM结构来判断 */ var trackActionPhone = function (node) { var nodeInnerText = node.innerText || ''; if (!limitRegLength(nodeInnerText)) return; var nodeText = trimText(nodeInnerText); if (nodeText.length < 5 || nodeText.length > 20) return false; var type = arguments.length > 1 && arguments[1] !== undefined ? arguments[1] : 'click'; var str = trimText(node.href || nodeText || ''); if (phoneReg.test(str) && numUseReg.test(str)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } /** 排查父级嵌套非标签场景,并且对dom的正则校验做一个性能兜底,通过控制innerText的长度,来确保正则的性能 */ var fatherText = trimText(node.parentNode.innerText || ''); if (fatherText.length < 5 || fatherText.length > 20) return false; if (phoneReg.test(fatherText) && numUseReg.test(fatherText)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } return false; }; window.addEventListener('click', function (e) { var node = e.target; /** 社媒点击 */ var appName = ''; var getAppAriaLabel = node.ariaLabel || node.parentNode.ariaLabel || ''; if (mediaList.includes(getAppAriaLabel.toLowerCase())) { appName = getAppAriaLabel; } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'a' ) { appName = getMediaName(node.href) || getMediaName(node.alt); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'img' ) { appName = getMediaName(node.alt) || getMediaName(node.src); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'i' ) { appName = getMediaName(node.className); } if (appName) { _paq.push(['trackEvent', 'click', 'contactApp', appName]); return; } /** 联系方式点击 */ if (trackActionPhone(node, 'click')) return; if (node.nodeName && node.nodeName.toLowerCase() === 'a') { var val = node.href; if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } if (node.nodeName && node.nodeName.toLowerCase() === 'i') { var val = node.className; var content = node.parentNode.href || ''; if (val.includes('email')) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: content, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', content]); return; } } var nodeChildList = node.childNodes; for (var i = 0; i < nodeChildList.length; i++) { if (nodeChildList[i].nodeType !== 3) continue; var val = nodeChildList[i].textContent.replace(/\s?:?/g, ''); if (!limitRegLength(val)) continue; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } trackNumberData(node); }); window.addEventListener('copy', function (e) { if (trackActionPhone(e.target, 'copy')) return; var text = e.target.textContent; if (!text) return; var val = text.replace(/\s:?/g, ''); if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'copy', 'email', val]); return; } trackNumberData(e.target); }); } trackContactInit(); /** * 基于custom_inquiry_form.js 以及 form.js 对于询盘表单提交的实现,来反推询盘表单的input标签触发,用来收集意向客户 * 1. 缓存的KEY:TRACK_INPUT_ID_MTM_00; * 2. 缓存策略 - lockTrackInput:单个页面内,10分钟内,不重复上报 */ function trackActionInput() { const CACHE_KEY = 'TRACK_INPUT_ID_MTM_00'; const pathName = window.location.hostname + window.location.pathname; var lockTrackInput = function () { try { const lastCacheData = localStorage.getItem(CACHE_KEY); if (!lastCacheData) return false; const cacheData = JSON.parse(lastCacheData); const cacheTime = cacheData[pathName]; if (!cacheTime) return false; return Date.now() - cacheTime < 1000 * 60 * 10; // 10分钟内,不重复上报 } catch (error) { console.error('lockTrackInput Error', error); return false; } }; var setInputTrackId = function () { try { const curCacheData = localStorage.getItem(CACHE_KEY); if (curCacheData) { const cacheData = JSON.parse(curCacheData); cacheData[pathName] = Date.now(); localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); return; } const cacheData = { [pathName]: Date.now(), }; localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); } catch (error) { console.error('setInputTrackId Error', error); } }; var getInputDom = function (initDom) { var ele = initDom; while (ele) { /** * isWebSiteForm 是站点的表单 * isChatWindowForm 是聊天窗口的表单 */ /** 旧模板表单 */ var isWebSiteForm = !!( /crm-form/i.test(ele.className) && ele.querySelector('form') ); /** 1:新模板自定义表单、2:Get a Quote 弹框表单 */ var isWebSiteFormNew = !!( /inquiry/i.test(ele.className) && ele.querySelector('form') ); if (isWebSiteForm || isWebSiteFormNew) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'page']); setInputTrackId(); return; } /** Mkt会话触达-聊天弹框的表单输入: MKT由于是iframe嵌入,所以MKT的上报,会单独写到MKT-form代码上 */ var isInquiryChatForm = !!( /comp-form/i.test(ele.className) && ele.querySelector('form') ); if (isInquiryChatForm) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'chat']); setInputTrackId(); return; } /** 向上查找父节点 */ ele = ele.parentNode; } }; function initInputListener() { var inputUseDebounce = function (fn, delay) { var timer = null; var that = this; return function () { var args = Array.prototype.slice.call(arguments); if (timer) clearTimeout(timer); timer = setTimeout(function () { fn.apply(that, args); }, delay); }; }; var optimizeGetInputDom = inputUseDebounce(getInputDom, 300); window.addEventListener('input', function (e) { /** 如果已经上报过,则不再上报 */ if (lockTrackInput()) return; optimizeGetInputDom(e.target); }); } try { initInputListener(); } catch (error) { console.log('initInputListener Error', error); } } trackActionInput(); } /** 第三方消息上报:目前主要是针对全点托管会话;在msgCollect/index.js中调试,访问test.html */ function thirdMsgCollect() { /** 先检测是否是stayReal托管:如果stayReal脚本都没有,那么说明当前站点未开启stayReal会话托管 */ const scriptList = Array.prototype.slice.call( document.querySelectorAll('script'), ); const checkStayReal = () => !!scriptList.find((s) => s.src.includes('stayreal.xiaoman.cn')); if (!checkStayReal()) return; /** 缓存当前消息队列的最后一条消息id */ const CACHE_KEY = 'CACHE_KEY_MONITOR'; const setCache = (msgIndex) => { /** 对缓存KEY进行base64转码处理 */ const cacheMsgIndex = btoa(msgIndex); localStorage.setItem(CACHE_KEY, cacheMsgIndex); }; const getCache = () => { const cacheMsgIndex = localStorage.getItem(CACHE_KEY); if (cacheMsgIndex) return Number(atob(cacheMsgIndex)); return -1; }; /** 拉取最新msg列表 */ const pullMsgList = () => { const msgEleList = Array.prototype.slice.call( document.querySelectorAll('#chat-list li'), ); const msgIds = []; const msgMap = msgEleList.reduce((acc, item) => { const sendTime = item .querySelector('.message-data-time') .textContent.trim(); const sendContent = item.querySelector('.message').textContent.trim(); /** msg带有class:other-message的是访客消息,my-message的是客服消息 */ const isOtherMessage = item .querySelector('.message') .classList.contains('other-message'); const msgId = item.querySelector('.message').getAttribute('id'); const msgItemData = { msgId, user: isOtherMessage ? 'visitor' : 'official', time: sendTime, content: sendContent, }; msgIds.push(msgId); acc[msgId] = msgItemData; return acc; }, {}); return { ids: msgIds, dataMap: msgMap, }; }; /** 加密并上传消息数据 */ let ENCRYPT_KEY = 'de29f1aab63ab033'; let ENCRYPT_IV = 'b8d2badf875e76ac'; const baseUrl = 'https://cms.xiaoman.cn'; // var getEncryptConfig = function () { // const url = baseUrl + '/shop-api/innerApi/getKeyIv' // $.get( // url, // function (result) { // console.log('result', result) // if (Number(result.code) === 0 && result.data.key && result.data.iv) { // ENCRYPT_KEY = result.data.key // ENCRYPT_IV = result.data.iv // uploadMsgData() // } else { // /** 如果获取失败,则重试 */ // setTimeout(() => { // getEncryptConfig() // }, 1000) // } // }, // 'json' // ) // } // getEncryptConfig() const encryptMsg = function (msgData) { const enc = new TextEncoder(); // 转字节 const keyBytes = enc.encode(ENCRYPT_KEY); const ivBytes = enc.encode(ENCRYPT_IV); const plainBytes = enc.encode(msgData); // 导入密钥并加密 return crypto.subtle .importKey('raw', keyBytes, { name: 'AES-CBC' }, false, ['encrypt']) .then(function (cryptoKey) { return crypto.subtle.encrypt( { name: 'AES-CBC', iv: ivBytes }, cryptoKey, plainBytes, ); }) .then(function (encryptedBuffer) { // 转 base64 返回 return btoa( String.fromCharCode(...new Uint8Array(encryptedBuffer)), ); }) .catch((err) => { return Promise.reject(err); }); }; let uploadFlag = false; const uploadMsgData = function () { if (uploadFlag) return; uploadFlag = true; const { ids, dataMap } = pullMsgList(); let cacheMsgIndex = getCache(); const msgLen = ids.length; if (!msgLen) { // 消息DOM未挂载 || 消息DOM已挂载,但是消息列表为空 uploadFlag = false; return; } if (msgLen - 1 < cacheMsgIndex) { /** 针对站点挂后台一段时间,消息列表会自动塞入重复消息,导致消息有重复,刷新后又重置回正常消息列表,所以这里需要更新锚点下标 */ cacheMsgIndex = msgLen - 1; setCache(cacheMsgIndex); uploadFlag = false; return; } if (msgLen - 1 === cacheMsgIndex) { // 缓存的最后一次发送的消息ID是最后一条(说明当前消息均已经上报),则不跳过本地上报 uploadFlag = false; return; } const currentMsgIds = ids.slice(cacheMsgIndex + 1, msgLen); const currentMsgData = currentMsgIds.map((id) => dataMap[id]); const mtmId = window.matomo_site_id_cookie_key || ''; // 获取mtm会话id const msgBody = { mtmId, curl: window.location.href, msgList: currentMsgData, }; const msgBodyStr = JSON.stringify(msgBody); encryptMsg(msgBodyStr) .then(function (encryptedMsg) { console.log('encryptedMsg:', encryptedMsg, msgBodyStr); const url = baseUrl + '/shop-api/External/ListenSiteActiveStatus'; $.ajax({ type: 'POST', url, data: JSON.stringify({ d_v: encryptedMsg }), contentType: 'application/json', success: function (result) { if (Number(result.code) === 0) { // 更新消息队列 setCache(msgLen - 1); } uploadFlag = false; }, error: function (err) { console.error(err, '请求异常'); uploadFlag = false; }, }); }) .catch((err) => { console.error(err, '数据加密失败'); uploadFlag = false; }); }; /** 监控chat-list的DOM变更 */ const initChatListObserver = () => { // 需要监听的 DOM 节点 const target = document.getElementById('chat-list'); if (!target) return; // 回调函数 const callback = function (mutationsList, observer) { for (const mutation of mutationsList) { console.log('mutation', mutation); if (mutation.type === 'childList') { uploadMsgData(); } } }; // 配置 const config = { childList: true, // 监听子节点的增删 subtree: true, // 是否也监听后代节点 }; // 创建 observer const observer = new MutationObserver(callback); // 开始监听 observer.observe(target, config); }; let testCount = 30; let itv = null; const checkChatDom = () => !!document.querySelector('#vc-model'); const initTalkCheck = () => { itv = setTimeout(() => { console.log('checkChatDom', checkChatDom(), testCount); if (!checkChatDom() && testCount > 0) { testCount--; initTalkCheck(); return; } clearTimeout(itv); uploadMsgData(); initChatListObserver(); }, 1500); }; initTalkCheck(); } try { gtmTrack(); thirdMsgCollect(); console.log('inserted gtm code'); } catch (error) { console.error('gtmTrack Error', error); } }); })();

Vse kategorije
Nazaj

Po meri izdelana držala za senzor iz nerjavnega jekla: primer študije naprednega odtiskanja z napredno kalupno ploščo – od DFM do proizvodnje 20 000 kosov
PRIMER ŠTUDIJE ZA OEM

Po meri izdelana držala za senzor iz nerjavnega jekla: primer študije naprednega odtiskanja z napredno kalupno ploščo – od DFM do proizvodnje 20 000 kosov

Objavljeno: 2026-09-24 Čas branja: 6 min Kategorija: Kovinsko odtiskanje
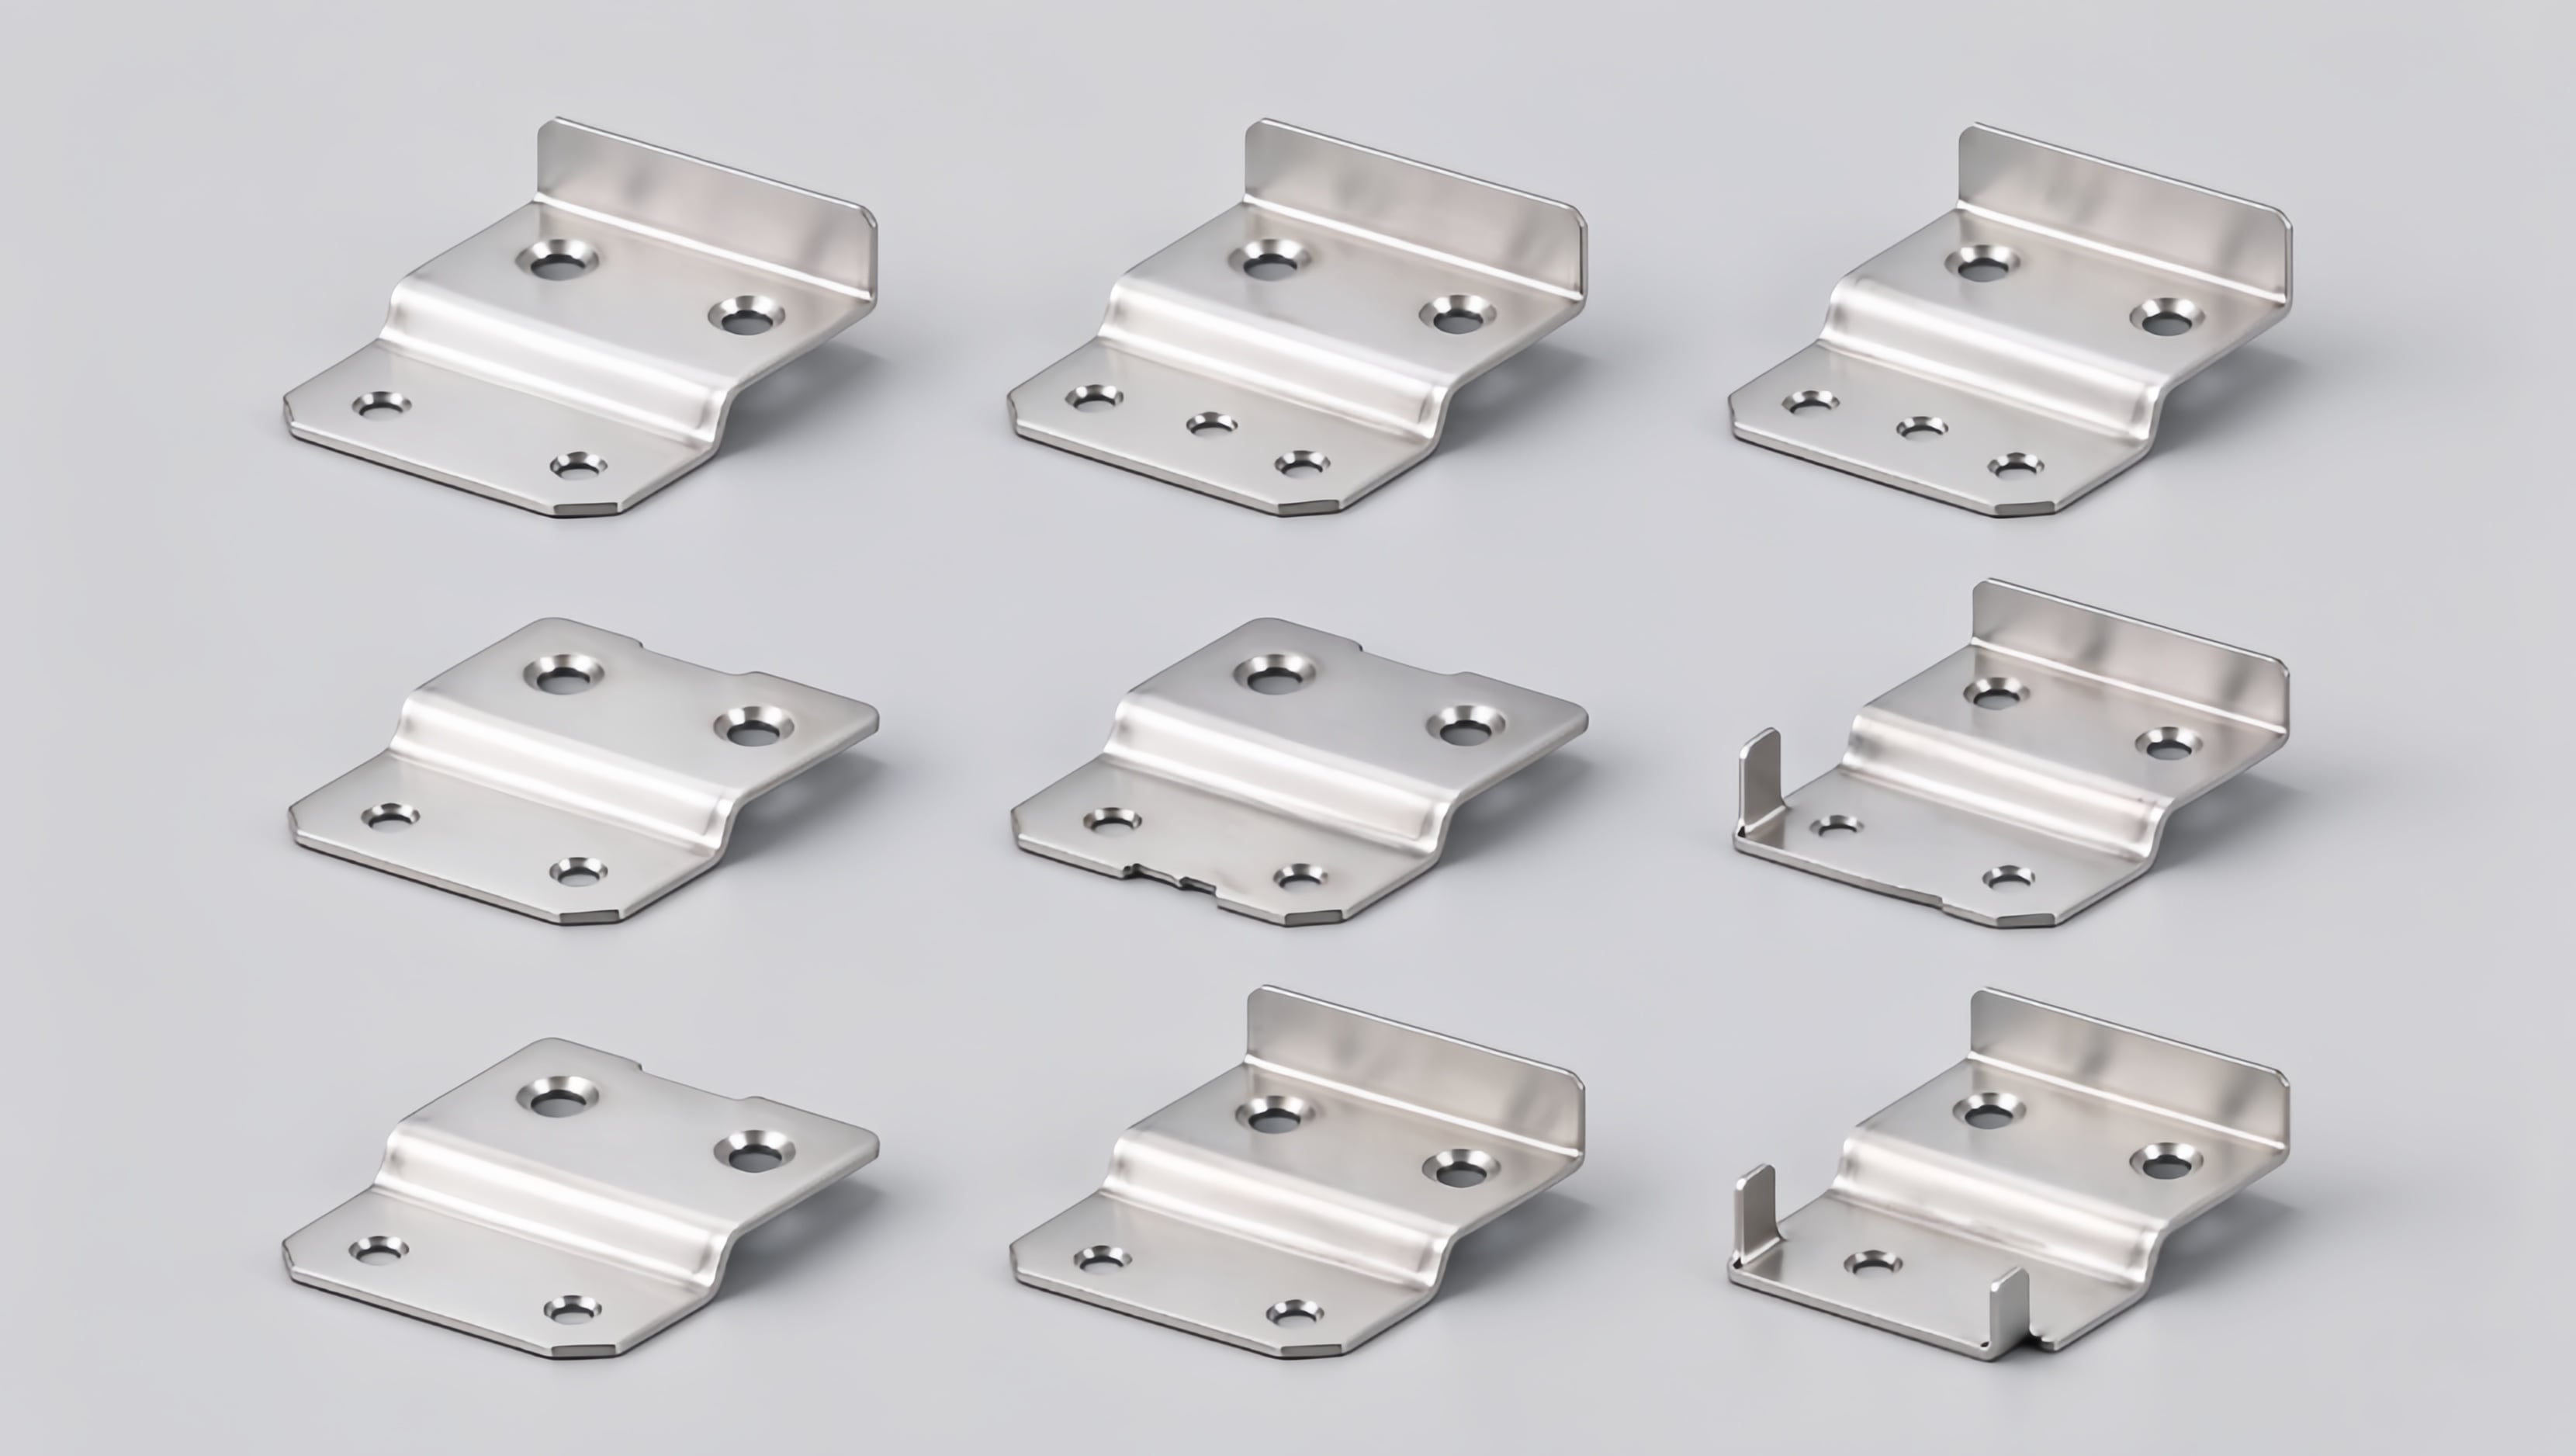
Custom SUS304 sensor mounting brackets 1.jpg
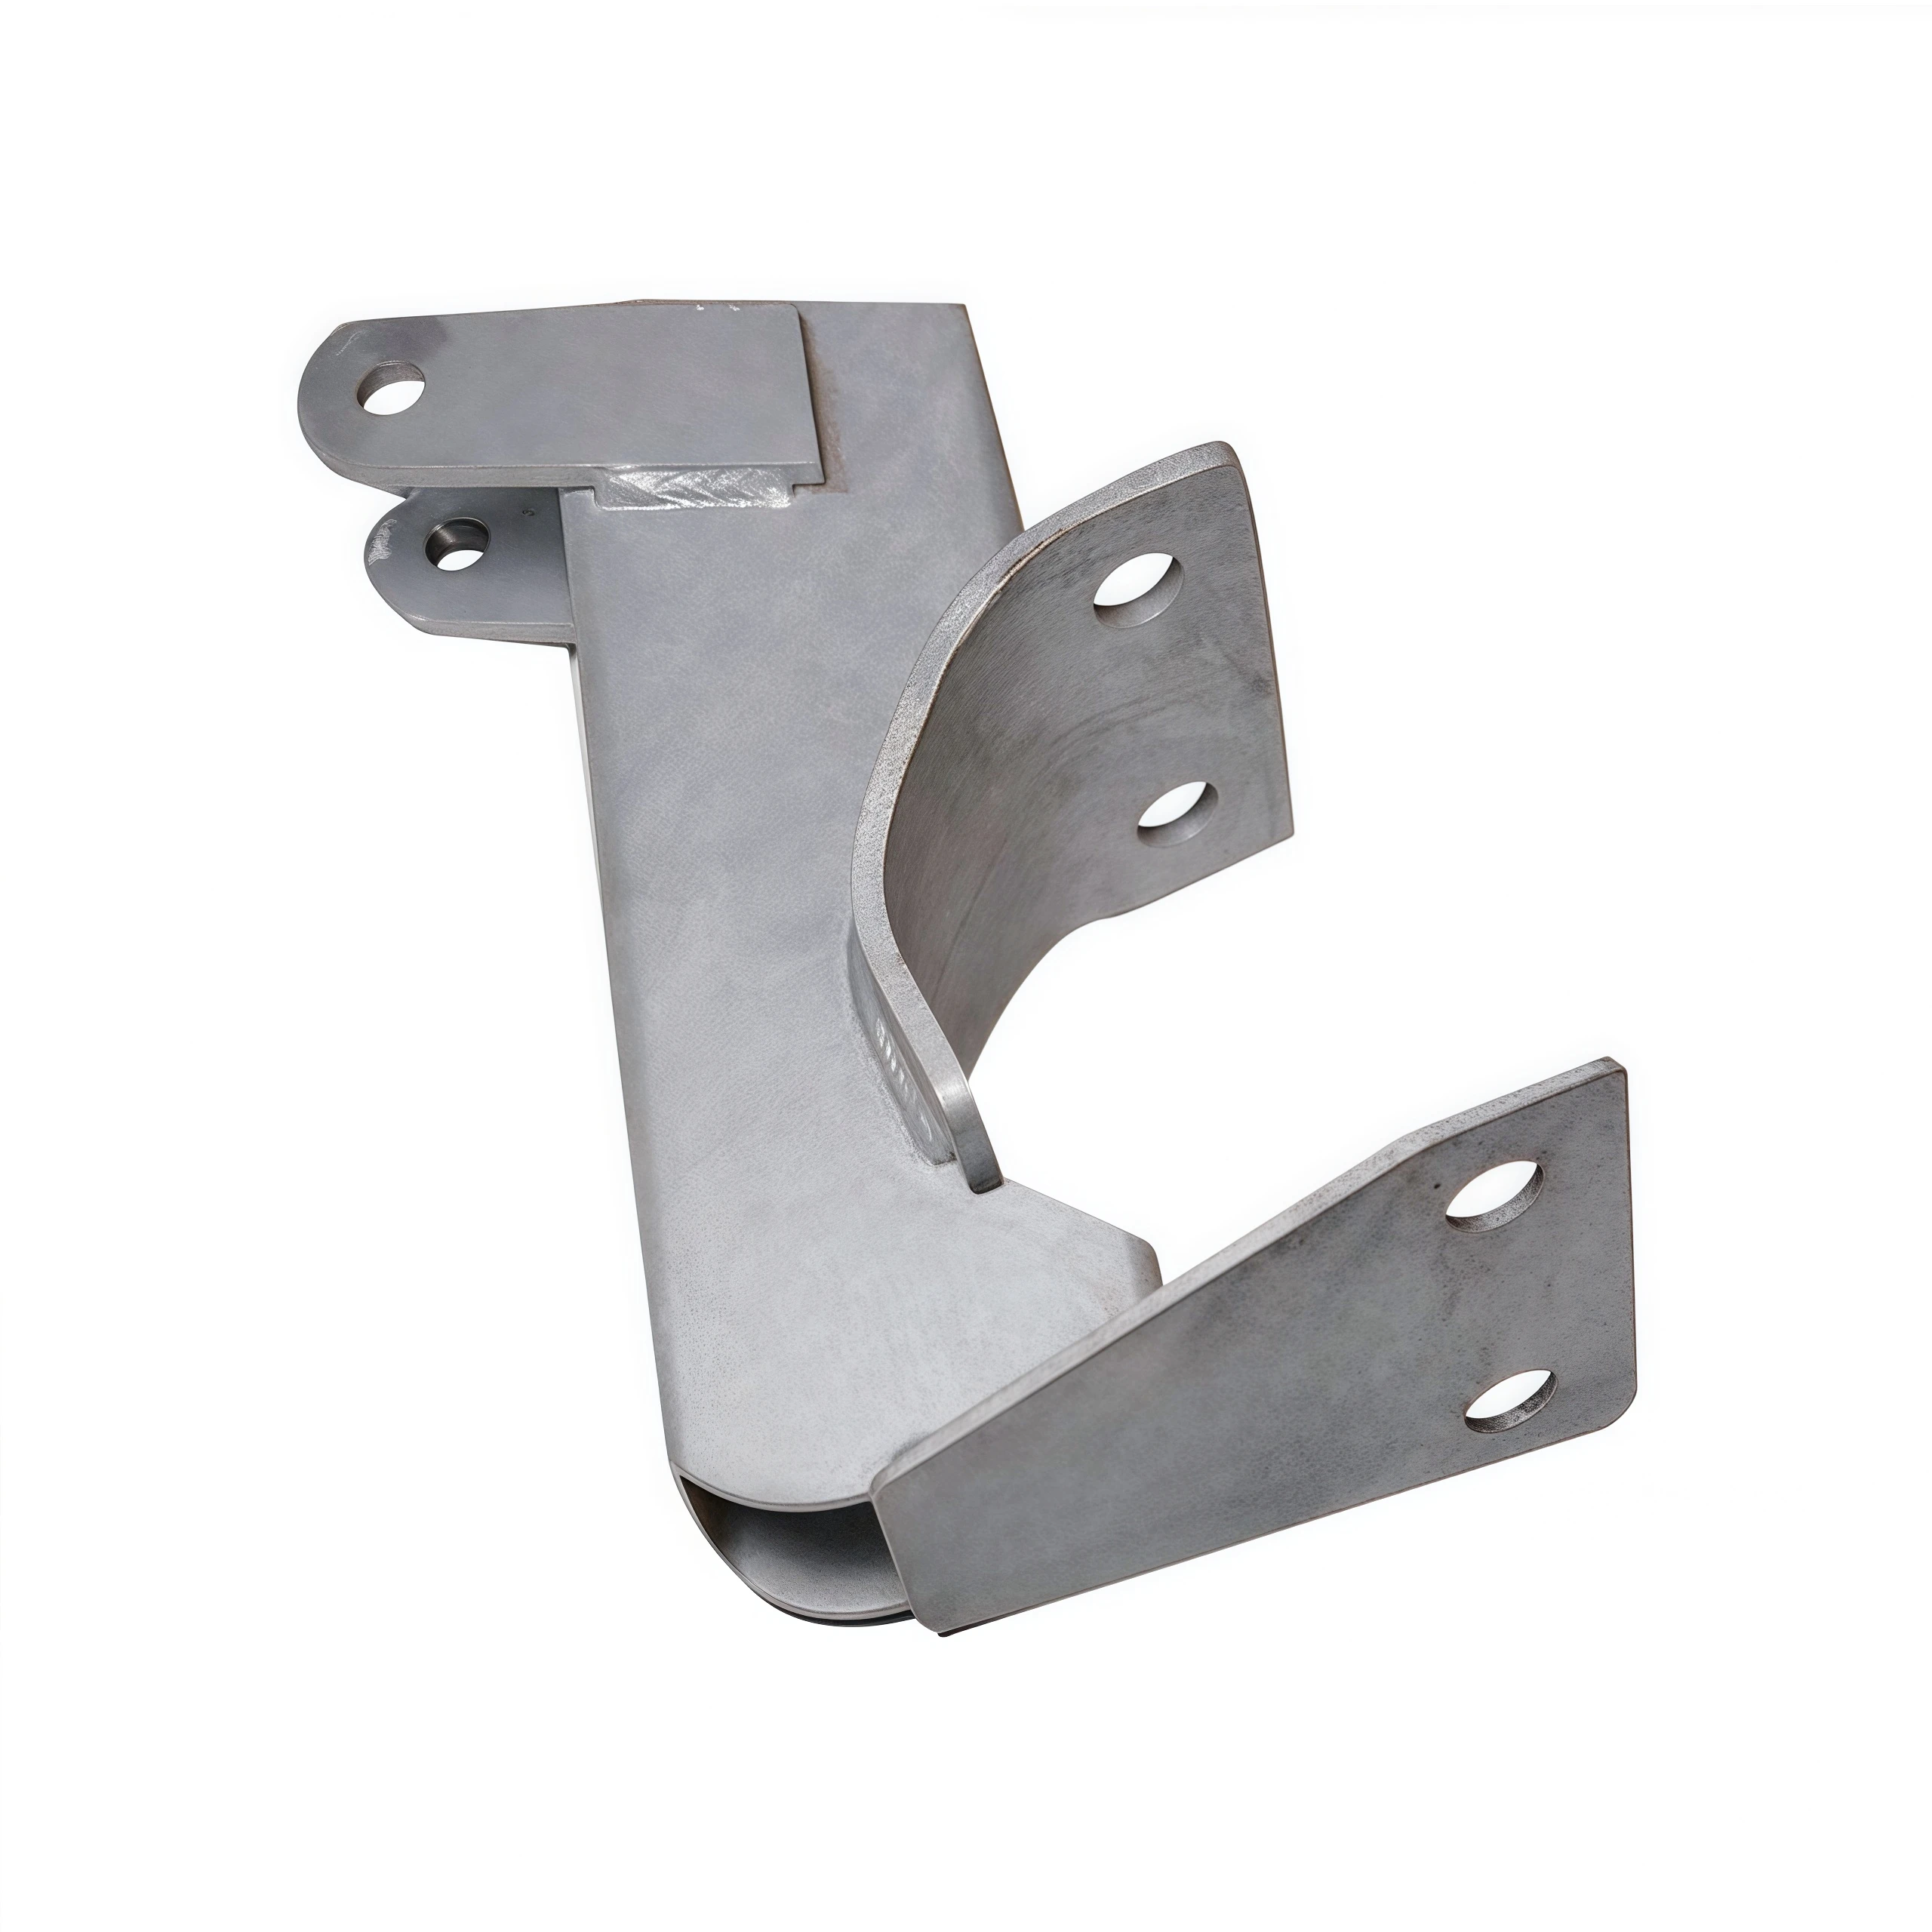
Prilagojeni nosilci senzorjev iz nerjavnega jekla SUS304, izdelani z naprednim štampanjem DEEPLINK — en del nadomesti varjen sestav iz štirih delov.

Hitri odgovor (povzetek v 30 sekundah)

DEEPLINK je premaknil prilagojen nosilec senzorja iz nerjavnega jekla (SUS304) od tehničnega načrta do  serijske proizvodnje 20 000 kosov v 45 dneh , pri čemer je ohranil ±0,05 mm ključne natančnosti z 99,6 % izdelkov brez napak ob prvem prehodu — in zmanjšal strošek na enoto za stranko za 28%z združitvijo varjenega podsklopa iz štirih delov v en sam del, izdelan z naprednim štampanjem.

  • 8-pozicijskim naprednim štampom , ki je bil zasnovan in izdelan notranje z karbidnimi vstavki in kompenzacijo upogibanja.
  • 20.000 kosov dobavljeno v 45 dneh, od prototipa do pošiljke (2 črtalni liniji, 110 udarov na minuto).
  • ±0,05 mm na kritičnem položaju luknje, ravnost 0,10 mm, obrobje < 0,05 mm; Cpk 1,6 potrjeno z SPC.
  • Ppap raven 3 dokumentacija, nič poljskih odpovedi po 12 mesecih obratovanja.

1. izziv: en del iz črtanja mora nadomestiti sestavljeno varjeno skupino iz štirih delov

Evropski proizvajalec opreme za industrijsko avtomatizacijo je preoblikoval montažni sistem nove generacije senzorjev za določanje položaja, ki se uporabljajo v okoljih z intenzivnim pranjem in visoko vibracijo . Prejšnja konstrukcija je bila sestavljena iz štirih delov in varjena: dve plošči, ena cev in razdelilni element, ki so bili najprej varjeni, nato pa še ponovno obdelani. Bila je draga, težka in trpela zaradi deformacije pri varjenju, kar je povzročilo premik osi senzorja. Inženirski tim proizvajalca je izdal jasno zahtevek za preoblikovanje:

  • Proizvesti nosilec kot en del iz črtanja iz nerjavnega jekla SUS304, debeline 1,2 mm, z integriranim ukrivljenim delom za pozicioniranje pod kotom 105°.
  • Drži ±0,05 mm na dveh položajih za montažne luknje in ravnost ±0,10 mm , z drobci pod 0,05 mm na vseh robovih.
  • Zdrži statično obremenitev 500 N in izpostavitev solni razpršitvi 96 ur brez rdečega rjavenja (nevtralna solna razpršitev, ISO 9227).
  • Začetna naročila v količini 20.000 kosov , pri čemer so vzorci potrebni znotraj 3 tednov, celotna proizvodnja pa znotraj 7 tednov.
  • POŠLJI Ppap raven 3 dokumentacijo pred masovno odpremo.

OEM je že prej propadel z enim dobaviteljem: položaji lukenj so se med proizvodnjo premaknili za ±0,15 mm, drobci so poškodovali tesnilni rob senzorja ob pritiskanju v namestitev in dobave so bile dvakrat zamujene. Potrebovali so partnerja, ki bi lahko zasnoval orodje, nadzoroval proces in dokumentiral vse – ne le deloval s stiskalnico.

Zahteve projekta na enem pogledu

Zahteva Specifikacija Metoda preverjanja
Material Nerjavnega jekla SUS304, debelina 1,2 mm, zahtevan certifikat proizvajalca Nadzor vhodnega materiala + spektroanaliza
Kritična natančnost tolerenca položaja lukenj ±0,05 mm; ravnost 0,10 mm; ostanki rezanja < 0,05 mm FAI, CMM, merilni orodji GO/NO-GO, CCD nadzor v proizvodni liniji
Strokovno statična obremenitev 500 N; kot upogiba 105° z nadzorom povratnega upogiba Preizkus obremenitve za vsako serijo; preverjanje kota z kotomerom pri vsakem premiku
Korozija 96 ur nevtralnega solnega meglica, brez rdeče rjave; skladno z RoHS in REACH Preizkus solne meglice (ISO 9227), potrdila o materialu
Količina / čas dobave 20.000 kosov; vzorci ≤ 3 tednov; proizvodnja ≤ 7 tednov Razpored projekta + pregled vratar PPAP
Dokumentacija PPAP raven 3 (PFMEA, načrt nadzora, MSA, Cpk ≥ 1,33) Odobritev stranke v fazi vzorcev

2. Naša rešitev: pregled DFM, notranje orodje in napredna kalupna plošča za doslednost

Inženirski tim DEEPLINK je projekt obravnaval kot program »design-for-manufacturability« (DFM) , ne kot preprosto ponudbo. Pred rezanjem jekla smo izvedli študijo razporeditve traku z oblikovalno simulacijo, da bi uravnovesili izkoriščanje materiala, kompenzacijo upogibanja in trdnost kalupa.

2.1 Pregled DFM in razporeditev traku

  • Premaknili smo dve montažni luknji glede na črto upogibanja, da ohranimo robne razdalje znotraj varnih mej in odpravimo tveganje mikrocepljenja pri SUS304.
  • Dodan je bil kompenzacija prekomernega ukrivljanja 0,4 mm tako da se kot 105° povrne natanko na 105° pri 20 °C.
  • Optimirano razporejanje je povečalo izkoriščenost materiala z 61 % na 78 % , kar neposredno znižuje stroške polizdelkov.
  • Priporočeno prototipne vzorce, izrezane z laserjem med izdelavo orodja, da je naročnik lahko opravil preskus prileganja že v prvi tednu – te dobavljamo že v treh dneh.

2.2 Osemstanično napredno orodje

Zasnovali in izdelali smo 8-pozicijskim naprednim štampom v lastni hišni proizvodnji (naša orodarnica podpira hitro zamenjavo vstavkov in senzorsko opremo v orodju):

  • Postavitev postajk: vodilna obdelava → oblikovanje pozicionirnega ukrivljenega dela (z dodatnim ukrivljanjem) → ponovno udarjanje za kompenzacijo povratnega ukrivljanja → natančno prebijanje montažnih lukenj → kalibracija tesnilne površine → obrezovanje → odrez.
  • Vstavki iz karbida (volframa) pri postajkah za prebijanje in oblikovanje za dolgo življenjsko dobo orodja pri 110 SPM.
  • Dušikove vzmeti za orodja ter načrt s stalno trakovo pozicijo, ki ohranja stabilno položaj traku in tako preprečuje premikanje položaja lukenj med posameznimi postajkami.
  • Orodna jeklena zlitina, certificirana in toplotno obdelana v hišni proizvodnji, z dokumentiranim preizkusom orodja in FAI pred začetkom serijske proizvodnje.
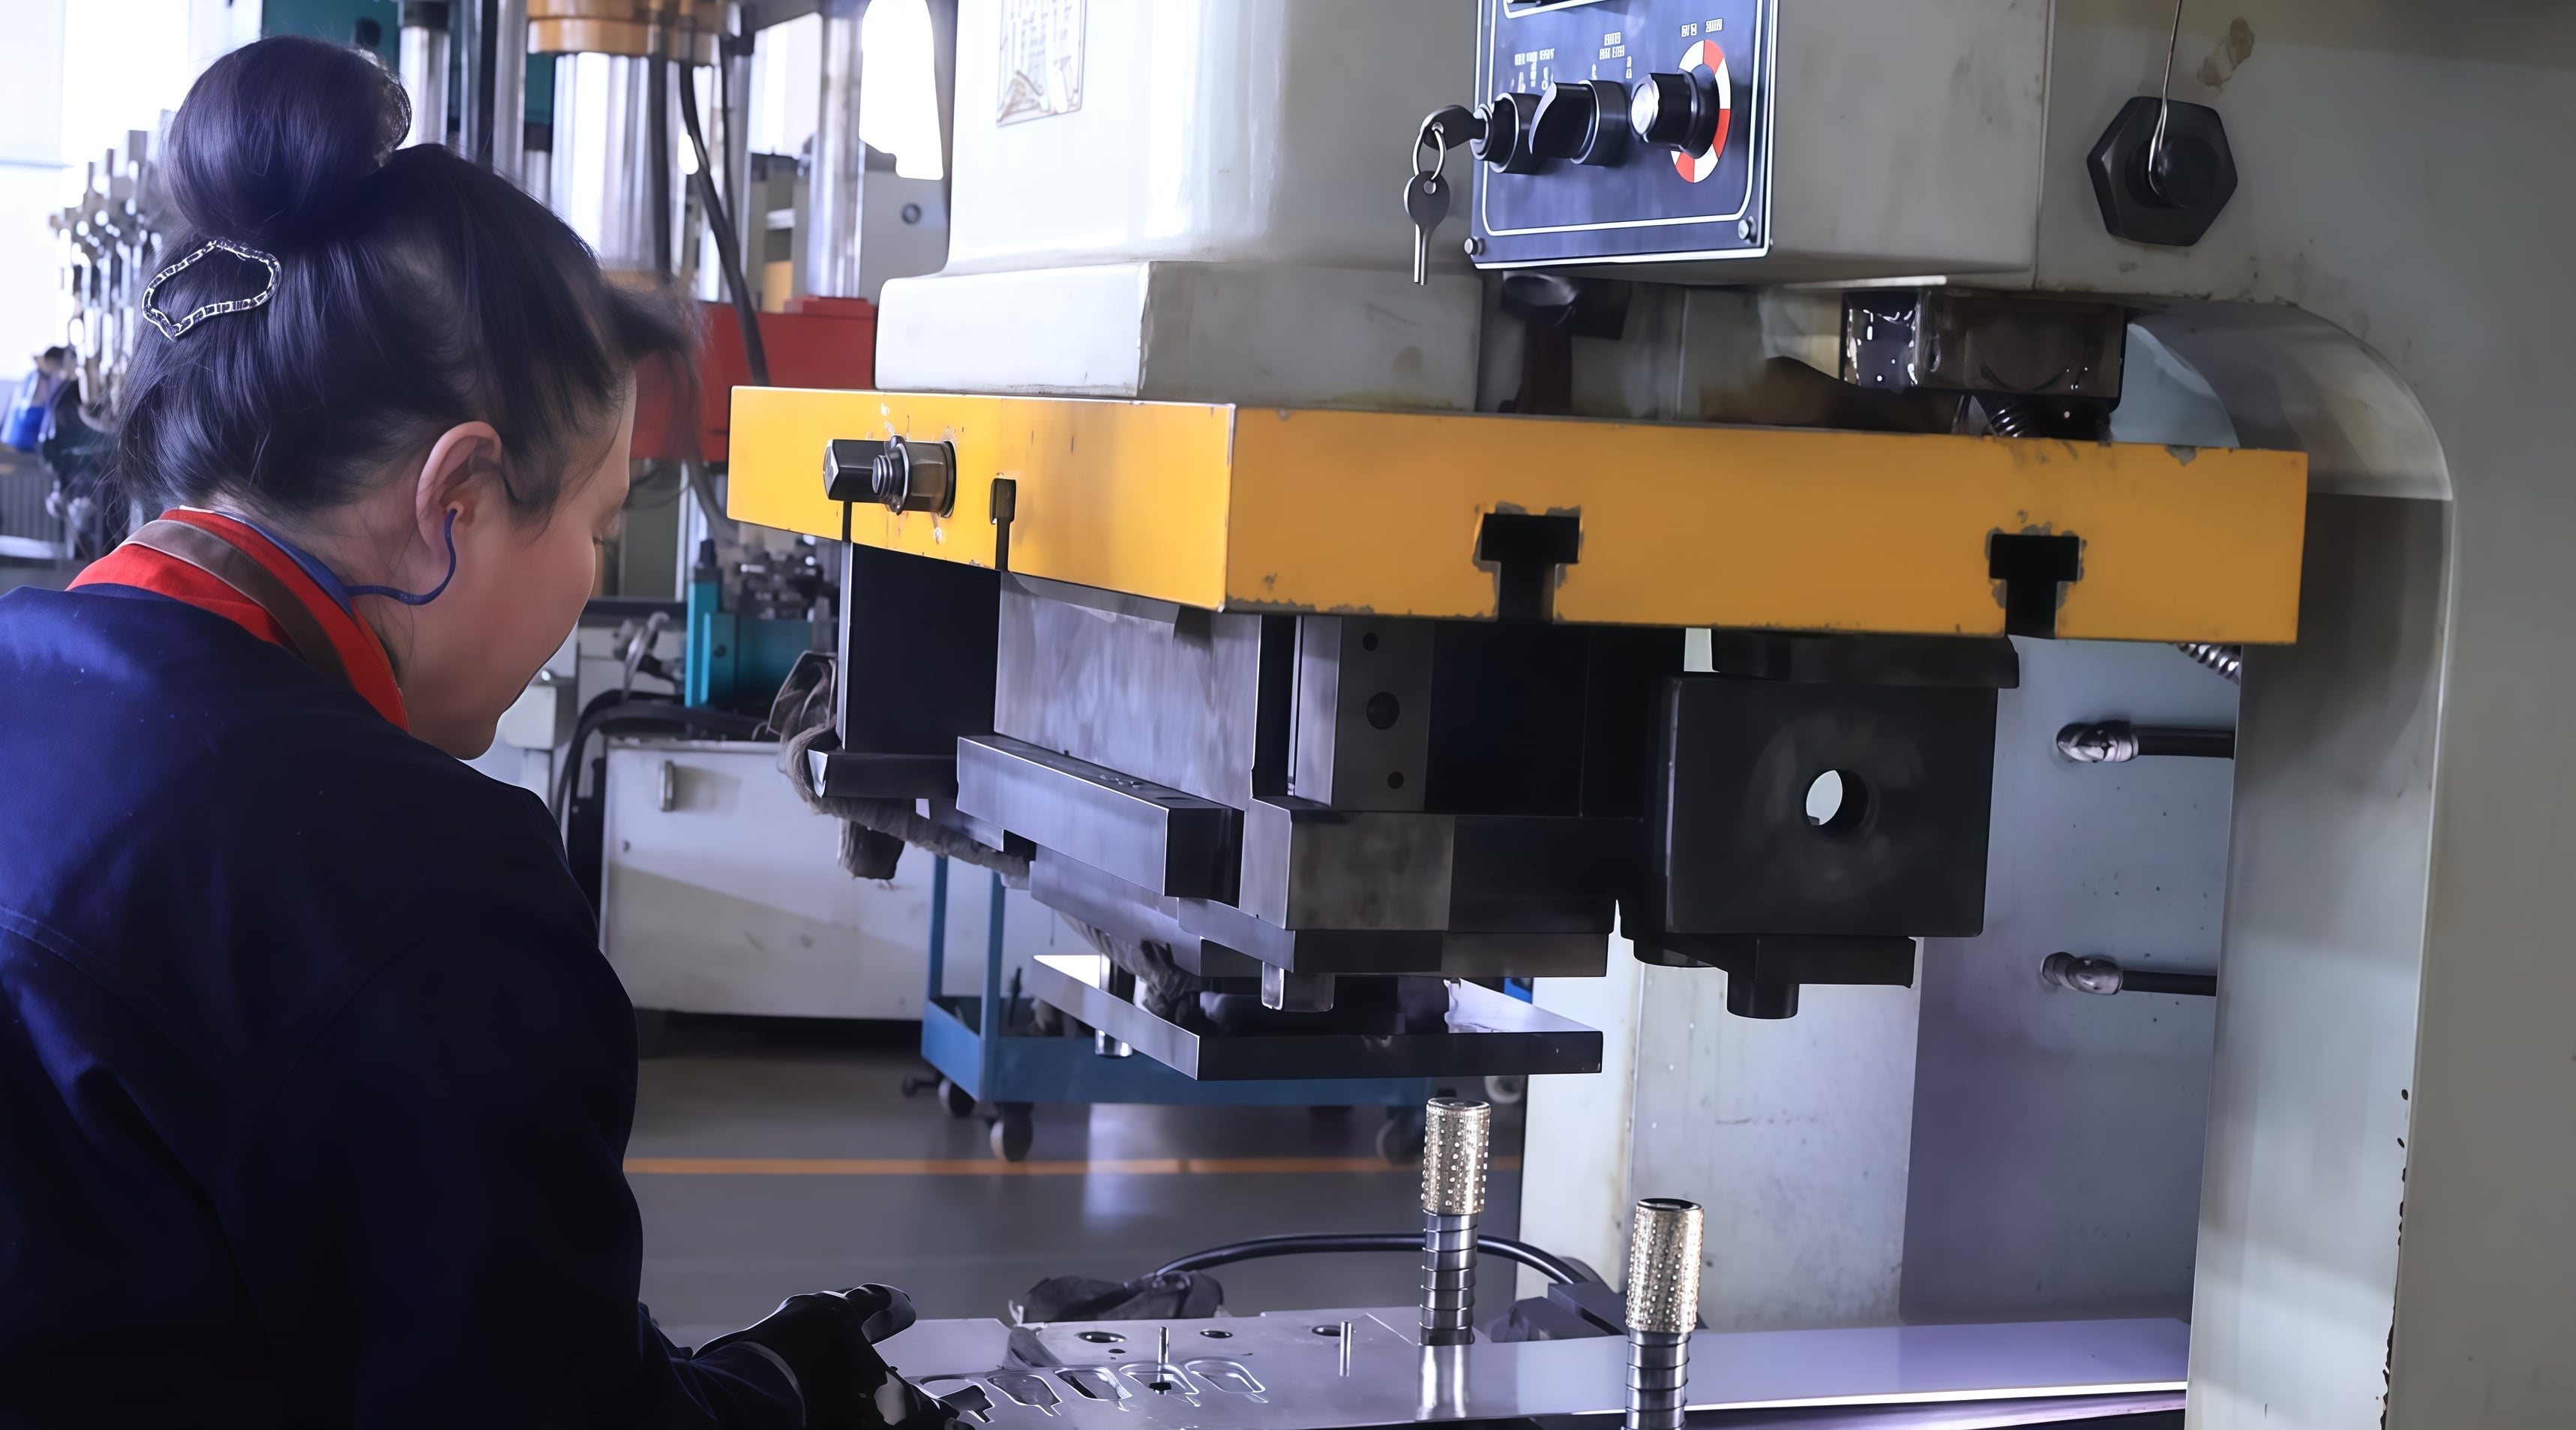
stamping 1.jpg
Osemstopenjsko napredno orodje obdeluje zvitko SUS304 s hitrostjo 110 udarov na minuto na dveh avtomatiziranih kovinskoobdelovalnih linijah.

2.3 Obdelava površine in skladnost

Po izdelavi z izvlekom so bili nosilci elektropolirani in pasivirani za odstranitev mikro-ostrik, izboljšanje sijaja površine ter ustvarjanje pasivnega filma, ki je uspešno prestal 96-urni test z morsko raztopino. Vsi porabni materiali in premazi so Skladno z direktivama RoHS in REACH certificirani, kar potrjujejo certifikati o materialih in postopkih.

3. Časovni načrt projekta: Od zahtevka za ponudbo do 20 000 kosov v 45 dneh

1. teden
RFQ & Pregled DFM odgovor na ponudbeno zahtevek v 24 urah; analiza razporeditve trakov in izvedljivosti toleranc; potrditev materiala in premaza.
1.–3. teden
Die Design & Build 8-pozicijska napredna kalupna orodja zgrajena v hišni proizvodnji; preskus kalupa; pošiljanje vzorcev, izrezanih z laserjem, za preskus stranki.
3. teden
Vzorci in FAI Proizvodni vzorci iz dejanskega orodja; popolna prva pregledna kontrola (več kot 39 preverjanj na projekt) glede na risbo.
4. teden
Odobritev stranke in PPAP Potrditev prileganja in funkcionalnosti s strani stranke; PPAP datoteka 3. ravni – PFMEA, načrt nadzora, MSA, Cpk 1,6.
5. teden
Pilotna serija pilotna serija 500 kosov; medprocesna SPC vsakih 2 uri; dimenzijski podatki so na voljo za pregled s strani stranke.
6. in 7. teden
Masovna proizvodnja 20 000 kosov na dveh strojih za žigosanje pri 110 kosih/min; CCD vgrajena kontrola položaja lukenj.
8. teden
Kontrola kakovosti, pakiranje in pošiljanje Končna AQL-inspekcija, testiranje odpornosti proti solnemu pršenju in vzorčenje obremenitve, zaščitno pakiranje, vse dokumente o popolni sledljivosti pošljemo skupaj s pošiljko.

4. Kontrola kakovosti: več kot 39 preverjanj na projekt, od materiala do pakiranja

Kakovost je bila upravljana kot zaprt zankast sistem v okviru našega ISO 9001 sistema, kar ustreza štiristopenjskemu nadzoru, opisanemu v našem vodniku za postopek kovinskega žigosanja :

  • Pregled prihajajočega materiala — certifikati iz talilnice, spektroanaliza in pregled površine pred vstopom trakovega materiala v stiskalno preso.
  • Preverjanje prvih vzorcev (FAI) — več kot 39 dimenzionalnih in vizualnih preverjanj na projekt na koordinatnem merilnem stroju (CMM), potrjenih glede na risbo naročnika pred izdajo serije.
  • Nadzor med proizvodnjo — SPC-vzorčenje vsakih 2 uri, merjenje z GO/NO-GO merili ter vgrajena CCD-optična kontrola položaja montažnih lukenj z avtomatskim zavrnitvijo delov, ki so izven toleranc.
  • Končni pregled in pakiranje — AQL-vzorčenje, 96-urno testiranje odpornosti proti solnemu pršenju in vzorčenje obremenitve 500 N na serijo, nato zaščitno pakiranje z sledljivostjo serije.
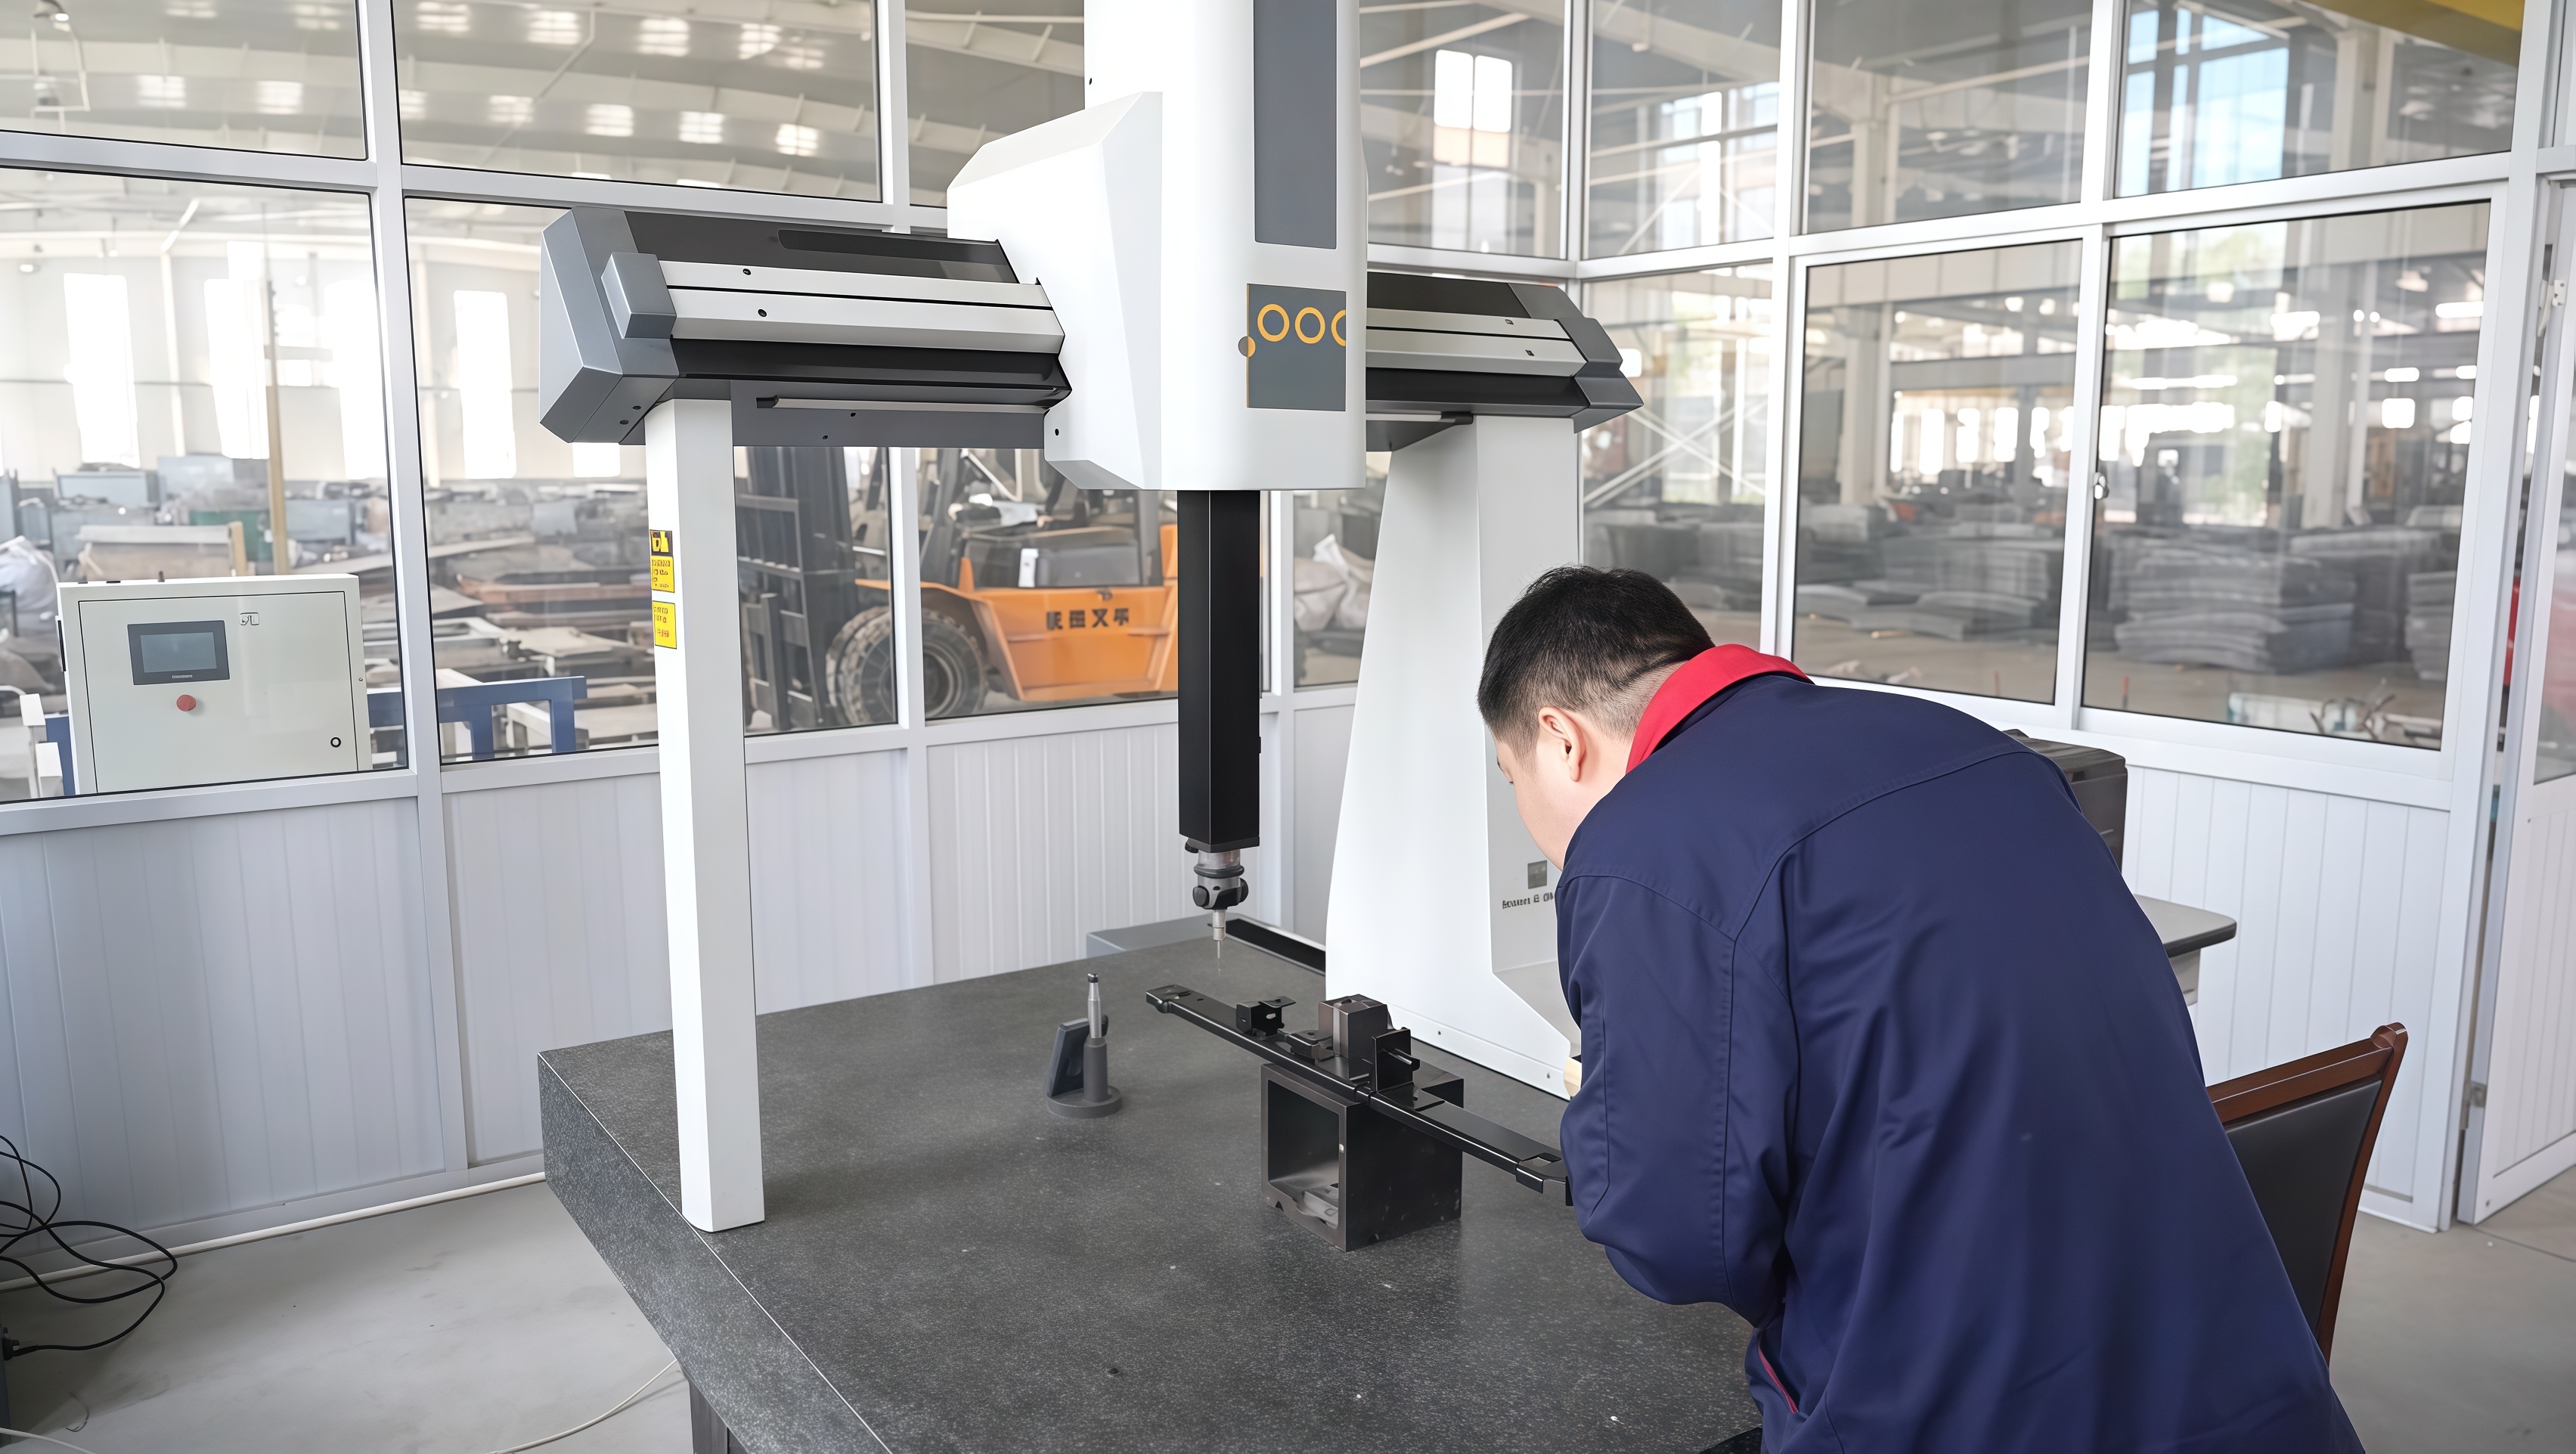
4.14独立站文章配图7.jpg
Inspekcija prvega izdelka na koordinatnem merilnem stroju (CMM) in digitalnih merilnih šestilah — vsaka serija se pred izdajo preveri glede na risbo.

5. Rezultati: Merljiv vpliv za stranko

20.000 kosov Izvedeno v skladu s časovnim načrtom v 45 dneh
±0,05 mm Kritične tolerance izpolnjene, Cpk 1,6
99.6%Izdajna stopnja ob prvem prehodu po proizvodni črti
−28%Enotna cena v primerjavi z varjenim sestavkom
78%Izkoristek materiala (prej 61 %)
110 kosov na minuto Hitrost proizvodnje, 2 proizvodni črti
96 H Uspešno opravljen test z razpršenim sladkorjem, brez rjave korozije
0Pogreške v uporabi v obdobju 12 mesecev

Ciljna vrednost nasproti izvedeni

6. Zakaj mednarodni proizvajalci avtomobilov izbirajo DEEPLINK za progresivno izdelavo odlitkov z žigosalnimi orodji

Ta projekt je tipičen za način, kako delamo, ne izjema. Kot Certificirana tovarna za kovinsko žigosanje po standardu ISO 9001 z več kot 5.000 kvadratnimi metri delavnice, več kot 100 zaposlenimi in notranjo podporo pri izdelavi orodij ponuja DEEPLINK tri stvari, ki so najpomembnejše pri serijskih žigosalnih programih:

Za kupce, ki primerjajo dobavitelje, pokrivamo tudi celoten procesni verižni tok pod eno streho — laserjeva rezovanja , izdelani po meri deli iz kovinskih pločevin , izdelavi limarin , CNC obravnava in varjenje — zato za nadaljnje operacije nikoli ni potreben drug dobavitelj.

7. Pogosto zastavljena vprašanja

Kaj je progresivno stampiranje?
Napredno izdelovanje z matricami je hitro kovinsko oblikovanje, pri katerem trak kovine potuje skozi večstopenjsko matrico na izdelovalnem stiskalniku. Vsak stiskalni udarec izvede zaporedje operacij — vodenje traku, izrezovanje, izvrtavanje, upogibanje, oblikovanje, obrezovanje in odrezovanje — tako da pri vsakem udarcu izhaja končan del. To je najcenejši postopek za serijsko kovinsko izdelovanje delov z ožjimi dopustnimi odstopki, zato predstavlja osnovo proizvodnje avtomobilskih, elektronskih in gospodinjskih komponent.
Kakšne dopustne odstopke lahko DEEPLINK zagotovi pri izdelanih delih?
DEEPLINK redno zagotavlja ±0,05 mm na kritičnih odtisnjenih dimenzijah, kot so položaji lukenj, in do ±0,03 mm, kjer to omogočata oblikovanje orodja in material. Ravnost 0,10 mm ter nadzor izrezkov pod 0,05 mm sta standardna, kar potrjujeta preverjanje prvega izdelka in statistično procesno nadzorovanje med izdelavo. Da bi razumeli, kako se te vrednosti dosežejo, si oglejte naš vodnik o dejavnikih, ki vplivajo na natančnost kovinskega odtiskanja .
Kakšna je najmanjša količina za po meri izdelane kovinske odtiske?
DEEPLINK ima ni minimalne količine naročila . Podpiramo tudi izdelavo posameznih vzorcev po meri ter serijsko proizvodnjo – ista inženirska ekipa skrbi za razvoj prototipov in proizvodnjo v količini 20 000 kosov (ali več), kar podpira Storitve izdelave po naročilu (OEM) .
Koliko časa traja dobava vzorcev odtiskanja in serijske proizvodnje?
Vzorci, izdelani z laserskim rezanjem, so običajno dostavljivi v roku 3 dni . Izdelava naprednega orodja in vzorci za proizvodnjo trajata 2–3 tedna, standardni rok za serijsko proizvodnjo pa je 7–15 dni po odobritvi vzorca. Celoten program od analize izvedljivosti po meri do dostave 20 000 kosov se lahko zaključi v približno 45 dneh, kot kaže ta primer.
Ali DEEPLINK zagotavlja dokumentacijo PPAP?
Da. DEEPLINK zagotavlja Ppap raven 3 dokumentacijo na zahtevek — PFMEA, kontrolni načrt, študije MSA, dimenzijske poročila in potrdila o materialih — ter dokumentirane pregledne postopke in sledljivost od vstopajočega materiala do končnega pakiranja v okviru našega kakovostnega sistema ISO 9001.
Kateri površinski premazi so na voljo za izdelke iz pločevine?
DEEPLINK ponuja elektropoliranje, pasivacijo, anodizacijo, pršenje s praškom, cinkanje in nikljanje, galvanizacijo ter peskanje , vse skladno z direktivama RoHS in REACH. Premaze prilagajamo delovnemu okolju — za ta projekt sta bili izbrani elektropoliranje in pasivacija, da se uspešno opravi 96-urni test z morsko raztopino v aplikaciji za čiščenje pod tlakom.
Imate risbo? Preverimo jo v 24 urah.

Brezplačna analiza DFM in ponudba — brez minimalne količine naročila, vzorci v 3 dneh.

Pridobite ponudbo za svoj projekt izdelave iz pločevine

Prejšnji

Študija primera OEM: Natančni prilagojeni ohišja iz pločevine za elektronsko opremo

VSE

Rdeč rezervoar iz globoko vlečenega jekla s pršenim premazom in navojnim izhodom — primer OEM

Naslednji
Priporočeni izdelki