\n\n

,需要通过父级DOM结构来判断 */ var trackActionPhone = function (node) { var nodeInnerText = node.innerText || ''; if (!limitRegLength(nodeInnerText)) return; var nodeText = trimText(nodeInnerText); if (nodeText.length < 5 || nodeText.length > 20) return false; var type = arguments.length > 1 && arguments[1] !== undefined ? arguments[1] : 'click'; var str = trimText(node.href || nodeText || ''); if (phoneReg.test(str) && numUseReg.test(str)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } /** 排查父级嵌套非标签场景,并且对dom的正则校验做一个性能兜底,通过控制innerText的长度,来确保正则的性能 */ var fatherText = trimText(node.parentNode.innerText || ''); if (fatherText.length < 5 || fatherText.length > 20) return false; if (phoneReg.test(fatherText) && numUseReg.test(fatherText)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } return false; }; window.addEventListener('click', function (e) { var node = e.target; /** 社媒点击 */ var appName = ''; var getAppAriaLabel = node.ariaLabel || node.parentNode.ariaLabel || ''; if (mediaList.includes(getAppAriaLabel.toLowerCase())) { appName = getAppAriaLabel; } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'a' ) { appName = getMediaName(node.href) || getMediaName(node.alt); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'img' ) { appName = getMediaName(node.alt) || getMediaName(node.src); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'i' ) { appName = getMediaName(node.className); } if (appName) { _paq.push(['trackEvent', 'click', 'contactApp', appName]); return; } /** 联系方式点击 */ if (trackActionPhone(node, 'click')) return; if (node.nodeName && node.nodeName.toLowerCase() === 'a') { var val = node.href; if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } if (node.nodeName && node.nodeName.toLowerCase() === 'i') { var val = node.className; var content = node.parentNode.href || ''; if (val.includes('email')) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: content, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', content]); return; } } var nodeChildList = node.childNodes; for (var i = 0; i < nodeChildList.length; i++) { if (nodeChildList[i].nodeType !== 3) continue; var val = nodeChildList[i].textContent.replace(/\s?:?/g, ''); if (!limitRegLength(val)) continue; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } trackNumberData(node); }); window.addEventListener('copy', function (e) { if (trackActionPhone(e.target, 'copy')) return; var text = e.target.textContent; if (!text) return; var val = text.replace(/\s:?/g, ''); if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'copy', 'email', val]); return; } trackNumberData(e.target); }); } trackContactInit(); /** * 基于custom_inquiry_form.js 以及 form.js 对于询盘表单提交的实现,来反推询盘表单的input标签触发,用来收集意向客户 * 1. 缓存的KEY:TRACK_INPUT_ID_MTM_00; * 2. 缓存策略 - lockTrackInput:单个页面内,10分钟内,不重复上报 */ function trackActionInput() { const CACHE_KEY = 'TRACK_INPUT_ID_MTM_00'; const pathName = window.location.hostname + window.location.pathname; var lockTrackInput = function () { try { const lastCacheData = localStorage.getItem(CACHE_KEY); if (!lastCacheData) return false; const cacheData = JSON.parse(lastCacheData); const cacheTime = cacheData[pathName]; if (!cacheTime) return false; return Date.now() - cacheTime < 1000 * 60 * 10; // 10分钟内,不重复上报 } catch (error) { console.error('lockTrackInput Error', error); return false; } }; var setInputTrackId = function () { try { const curCacheData = localStorage.getItem(CACHE_KEY); if (curCacheData) { const cacheData = JSON.parse(curCacheData); cacheData[pathName] = Date.now(); localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); return; } const cacheData = { [pathName]: Date.now(), }; localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); } catch (error) { console.error('setInputTrackId Error', error); } }; var getInputDom = function (initDom) { var ele = initDom; while (ele) { /** * isWebSiteForm 是站点的表单 * isChatWindowForm 是聊天窗口的表单 */ /** 旧模板表单 */ var isWebSiteForm = !!( /crm-form/i.test(ele.className) && ele.querySelector('form') ); /** 1:新模板自定义表单、2:Get a Quote 弹框表单 */ var isWebSiteFormNew = !!( /inquiry/i.test(ele.className) && ele.querySelector('form') ); if (isWebSiteForm || isWebSiteFormNew) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'page']); setInputTrackId(); return; } /** Mkt会话触达-聊天弹框的表单输入: MKT由于是iframe嵌入,所以MKT的上报,会单独写到MKT-form代码上 */ var isInquiryChatForm = !!( /comp-form/i.test(ele.className) && ele.querySelector('form') ); if (isInquiryChatForm) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'chat']); setInputTrackId(); return; } /** 向上查找父节点 */ ele = ele.parentNode; } }; function initInputListener() { var inputUseDebounce = function (fn, delay) { var timer = null; var that = this; return function () { var args = Array.prototype.slice.call(arguments); if (timer) clearTimeout(timer); timer = setTimeout(function () { fn.apply(that, args); }, delay); }; }; var optimizeGetInputDom = inputUseDebounce(getInputDom, 300); window.addEventListener('input', function (e) { /** 如果已经上报过,则不再上报 */ if (lockTrackInput()) return; optimizeGetInputDom(e.target); }); } try { initInputListener(); } catch (error) { console.log('initInputListener Error', error); } } trackActionInput(); } /** 第三方消息上报:目前主要是针对全点托管会话;在msgCollect/index.js中调试,访问test.html */ function thirdMsgCollect() { /** 先检测是否是stayReal托管:如果stayReal脚本都没有,那么说明当前站点未开启stayReal会话托管 */ const scriptList = Array.prototype.slice.call( document.querySelectorAll('script'), ); const checkStayReal = () => !!scriptList.find((s) => s.src.includes('stayreal.xiaoman.cn')); if (!checkStayReal()) return; /** 缓存当前消息队列的最后一条消息id */ const CACHE_KEY = 'CACHE_KEY_MONITOR'; const setCache = (msgIndex) => { /** 对缓存KEY进行base64转码处理 */ const cacheMsgIndex = btoa(msgIndex); localStorage.setItem(CACHE_KEY, cacheMsgIndex); }; const getCache = () => { const cacheMsgIndex = localStorage.getItem(CACHE_KEY); if (cacheMsgIndex) return Number(atob(cacheMsgIndex)); return -1; }; /** 拉取最新msg列表 */ const pullMsgList = () => { const msgEleList = Array.prototype.slice.call( document.querySelectorAll('#chat-list li'), ); const msgIds = []; const msgMap = msgEleList.reduce((acc, item) => { const sendTime = item .querySelector('.message-data-time') .textContent.trim(); const sendContent = item.querySelector('.message').textContent.trim(); /** msg带有class:other-message的是访客消息,my-message的是客服消息 */ const isOtherMessage = item .querySelector('.message') .classList.contains('other-message'); const msgId = item.querySelector('.message').getAttribute('id'); const msgItemData = { msgId, user: isOtherMessage ? 'visitor' : 'official', time: sendTime, content: sendContent, }; msgIds.push(msgId); acc[msgId] = msgItemData; return acc; }, {}); return { ids: msgIds, dataMap: msgMap, }; }; /** 加密并上传消息数据 */ let ENCRYPT_KEY = 'de29f1aab63ab033'; let ENCRYPT_IV = 'b8d2badf875e76ac'; const baseUrl = 'https://cms.xiaoman.cn'; // var getEncryptConfig = function () { // const url = baseUrl + '/shop-api/innerApi/getKeyIv' // $.get( // url, // function (result) { // console.log('result', result) // if (Number(result.code) === 0 && result.data.key && result.data.iv) { // ENCRYPT_KEY = result.data.key // ENCRYPT_IV = result.data.iv // uploadMsgData() // } else { // /** 如果获取失败,则重试 */ // setTimeout(() => { // getEncryptConfig() // }, 1000) // } // }, // 'json' // ) // } // getEncryptConfig() const encryptMsg = function (msgData) { const enc = new TextEncoder(); // 转字节 const keyBytes = enc.encode(ENCRYPT_KEY); const ivBytes = enc.encode(ENCRYPT_IV); const plainBytes = enc.encode(msgData); // 导入密钥并加密 return crypto.subtle .importKey('raw', keyBytes, { name: 'AES-CBC' }, false, ['encrypt']) .then(function (cryptoKey) { return crypto.subtle.encrypt( { name: 'AES-CBC', iv: ivBytes }, cryptoKey, plainBytes, ); }) .then(function (encryptedBuffer) { // 转 base64 返回 return btoa( String.fromCharCode(...new Uint8Array(encryptedBuffer)), ); }) .catch((err) => { return Promise.reject(err); }); }; let uploadFlag = false; const uploadMsgData = function () { if (uploadFlag) return; uploadFlag = true; const { ids, dataMap } = pullMsgList(); let cacheMsgIndex = getCache(); const msgLen = ids.length; if (!msgLen) { // 消息DOM未挂载 || 消息DOM已挂载,但是消息列表为空 uploadFlag = false; return; } if (msgLen - 1 < cacheMsgIndex) { /** 针对站点挂后台一段时间,消息列表会自动塞入重复消息,导致消息有重复,刷新后又重置回正常消息列表,所以这里需要更新锚点下标 */ cacheMsgIndex = msgLen - 1; setCache(cacheMsgIndex); uploadFlag = false; return; } if (msgLen - 1 === cacheMsgIndex) { // 缓存的最后一次发送的消息ID是最后一条(说明当前消息均已经上报),则不跳过本地上报 uploadFlag = false; return; } const currentMsgIds = ids.slice(cacheMsgIndex + 1, msgLen); const currentMsgData = currentMsgIds.map((id) => dataMap[id]); const mtmId = window.matomo_site_id_cookie_key || ''; // 获取mtm会话id const msgBody = { mtmId, curl: window.location.href, msgList: currentMsgData, }; const msgBodyStr = JSON.stringify(msgBody); encryptMsg(msgBodyStr) .then(function (encryptedMsg) { console.log('encryptedMsg:', encryptedMsg, msgBodyStr); const url = baseUrl + '/shop-api/External/ListenSiteActiveStatus'; $.ajax({ type: 'POST', url, data: JSON.stringify({ d_v: encryptedMsg }), contentType: 'application/json', success: function (result) { if (Number(result.code) === 0) { // 更新消息队列 setCache(msgLen - 1); } uploadFlag = false; }, error: function (err) { console.error(err, '请求异常'); uploadFlag = false; }, }); }) .catch((err) => { console.error(err, '数据加密失败'); uploadFlag = false; }); }; /** 监控chat-list的DOM变更 */ const initChatListObserver = () => { // 需要监听的 DOM 节点 const target = document.getElementById('chat-list'); if (!target) return; // 回调函数 const callback = function (mutationsList, observer) { for (const mutation of mutationsList) { console.log('mutation', mutation); if (mutation.type === 'childList') { uploadMsgData(); } } }; // 配置 const config = { childList: true, // 监听子节点的增删 subtree: true, // 是否也监听后代节点 }; // 创建 observer const observer = new MutationObserver(callback); // 开始监听 observer.observe(target, config); }; let testCount = 30; let itv = null; const checkChatDom = () => !!document.querySelector('#vc-model'); const initTalkCheck = () => { itv = setTimeout(() => { console.log('checkChatDom', checkChatDom(), testCount); if (!checkChatDom() && testCount > 0) { testCount--; initTalkCheck(); return; } clearTimeout(itv); uploadMsgData(); initChatListObserver(); }, 1500); }; initTalkCheck(); } try { gtmTrack(); thirdMsgCollect(); console.log('inserted gtm code'); } catch (error) { console.error('gtmTrack Error', error); } }); })();

Wszystkie kategorie
Wstecz

Dostosowany uchwyt czujnika ze stali nierdzewnej: studium przypadku tłoczenia matrycą postępującą – od analizy przyjazności dla produkcji (DFM) do produkcji 20 000 sztuk
STUDIUM PRZYPADKU OEM

Dostosowany uchwyt czujnika ze stali nierdzewnej: studium przypadku tłoczenia matrycą postępującą – od analizy przyjazności dla produkcji (DFM) do produkcji 20 000 sztuk

Opublikowano: 2026-09-24 Czas czytania: 6 min Kategoria: tłoczenie metalu
Custom SUS304 sensor mounting brackets 1.jpg
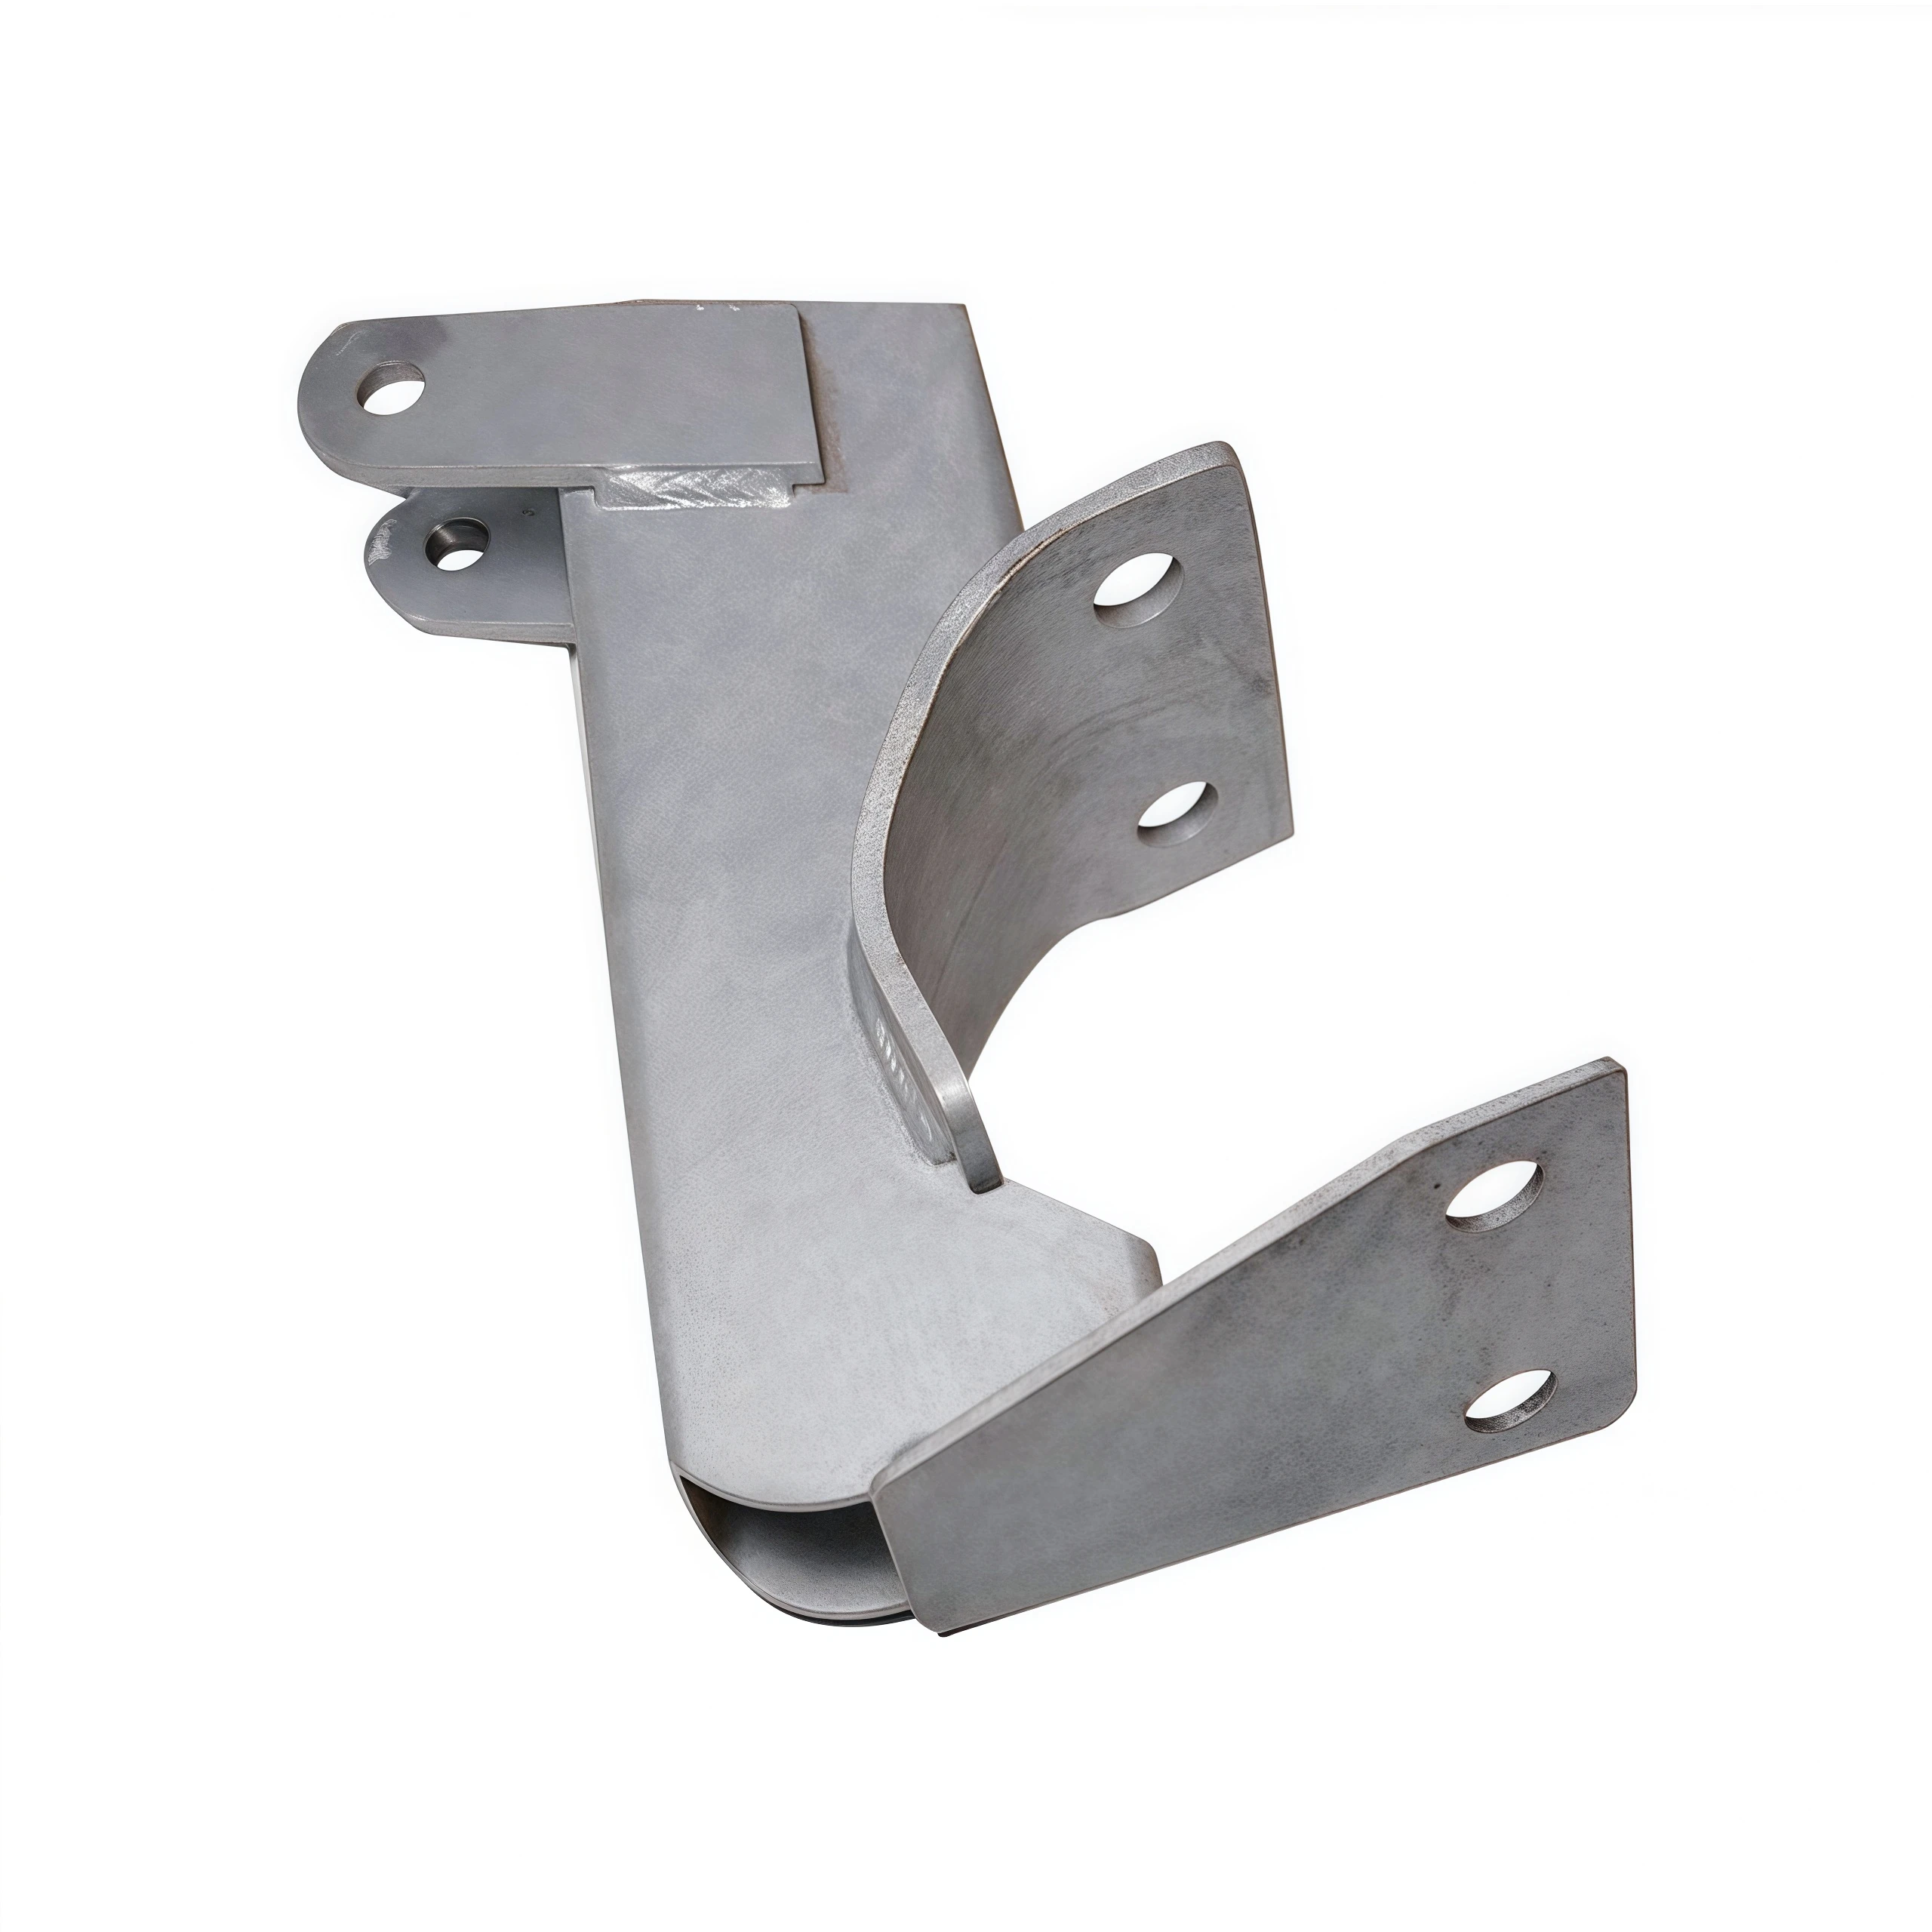
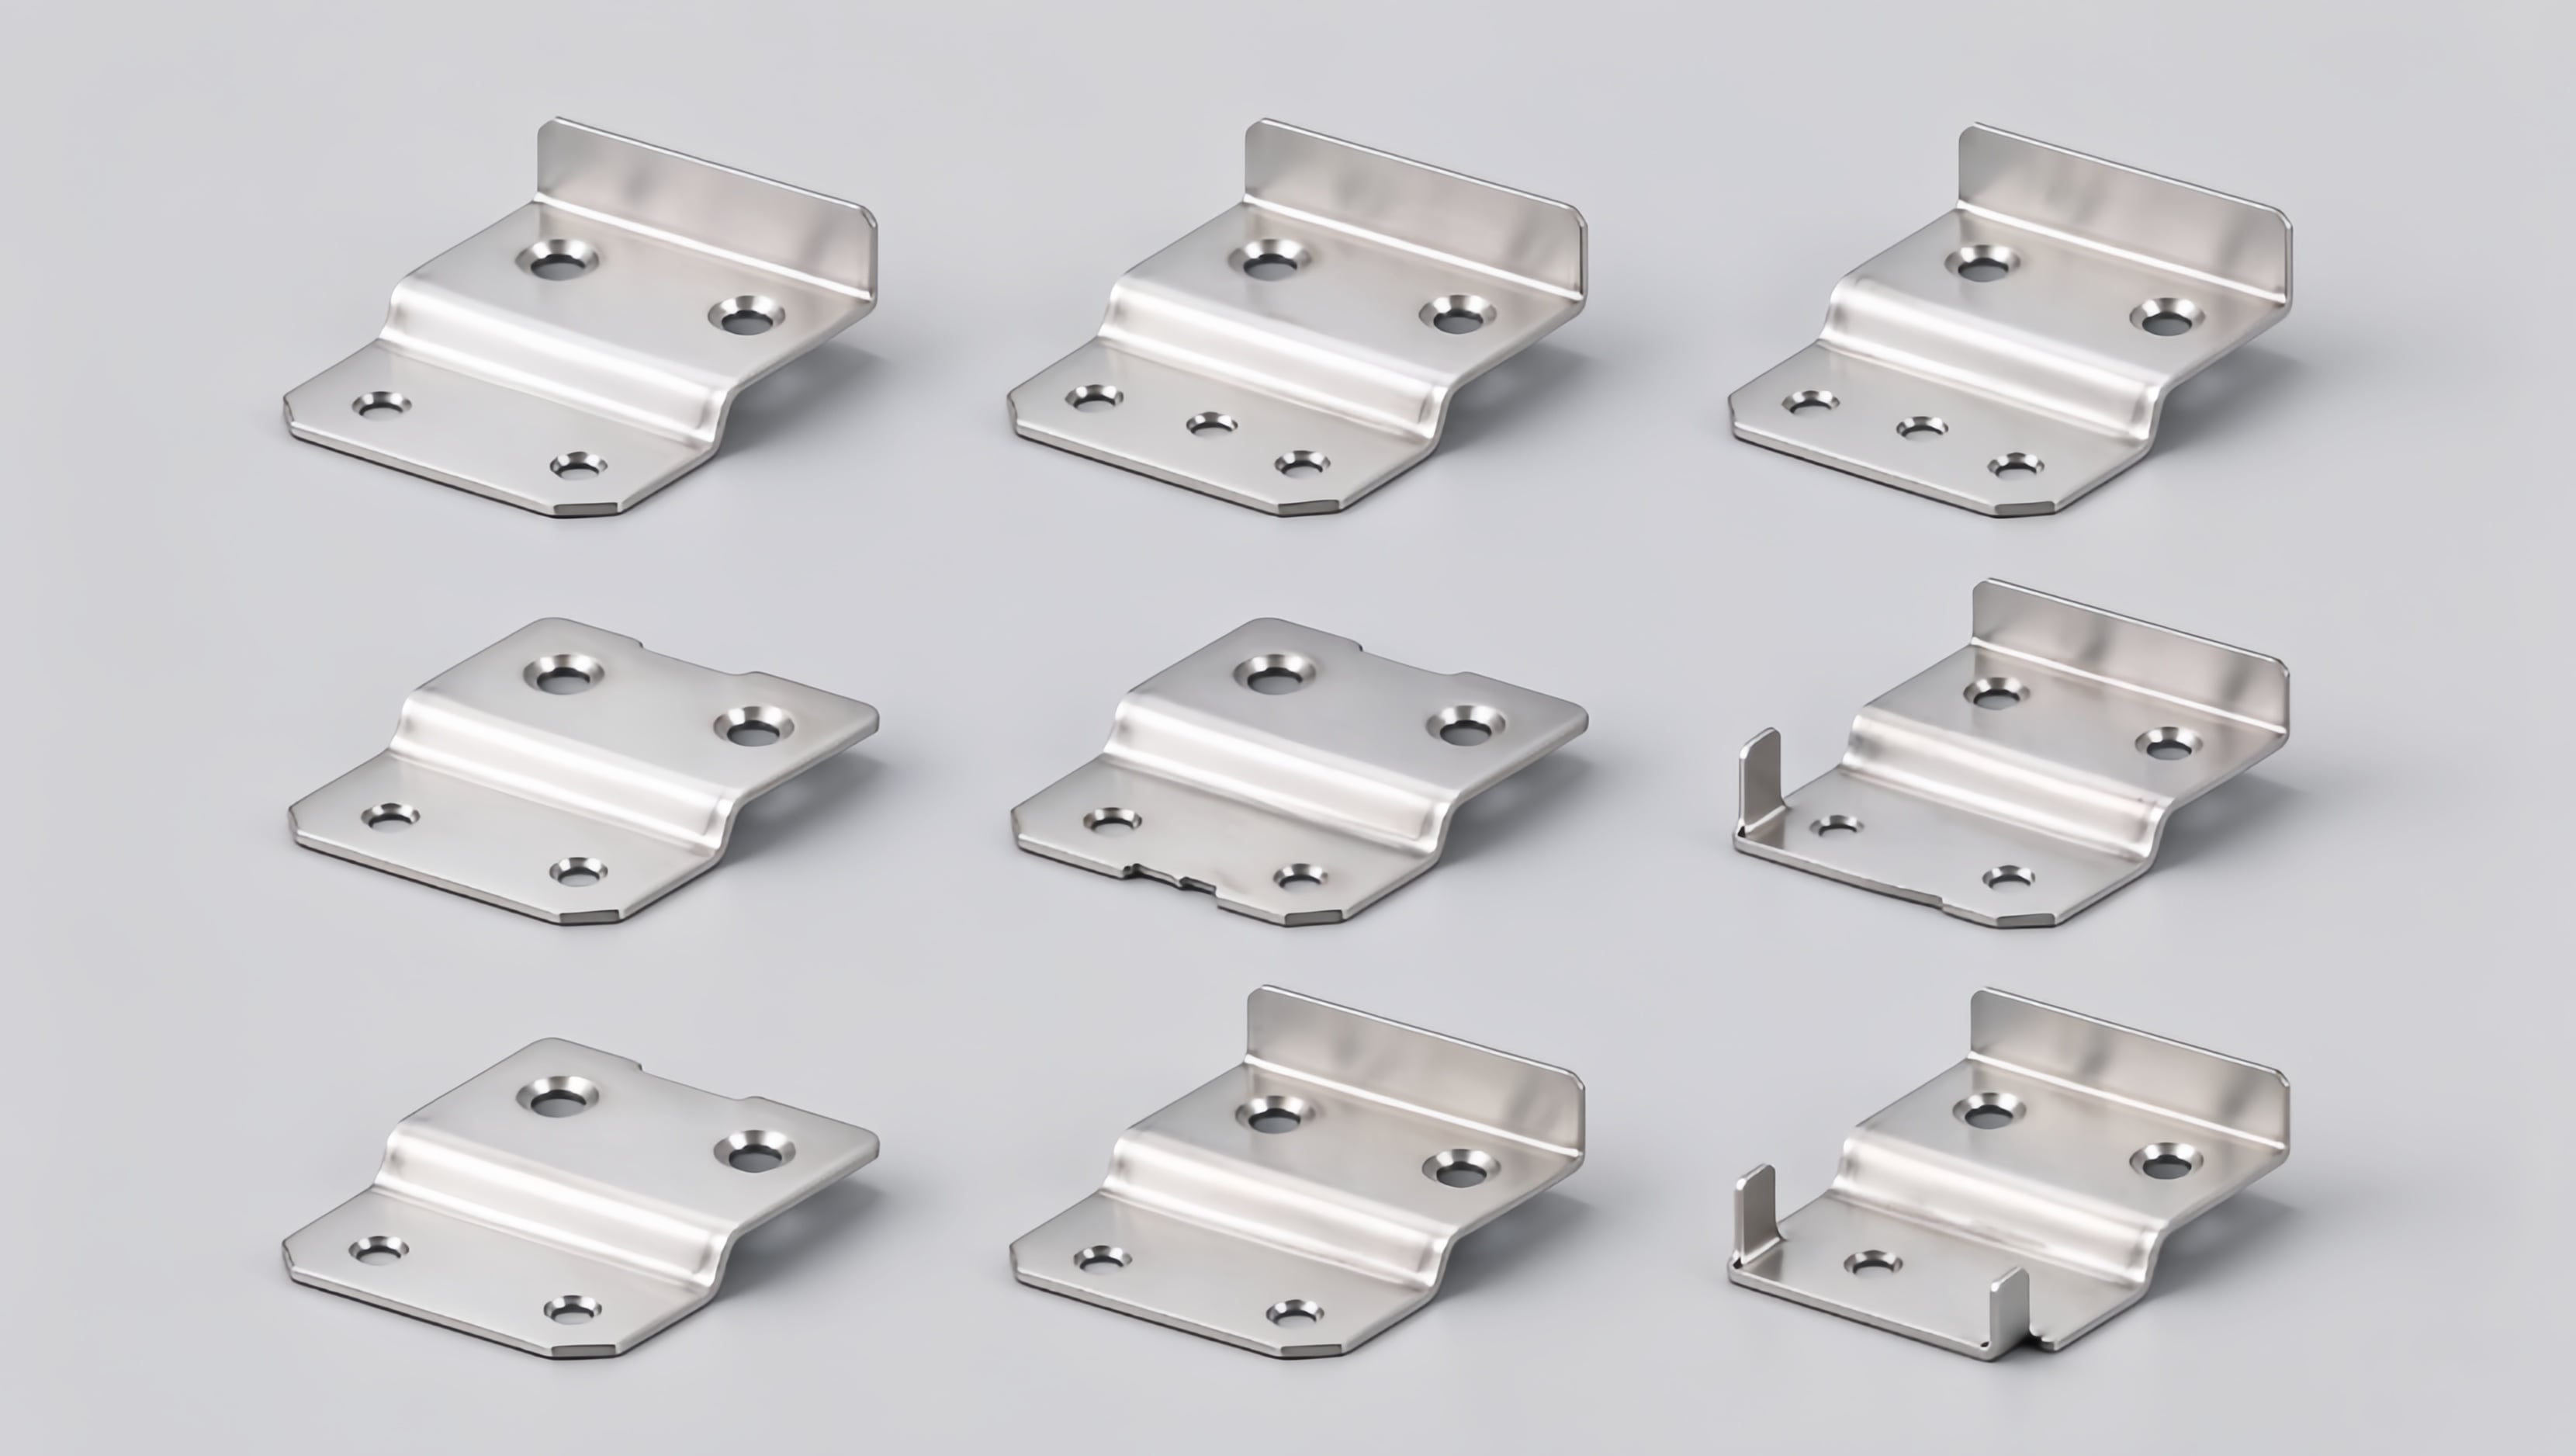
Niestandardowe uchwyty do montażu czujników ze stali nierdzewnej SUS304 wyprodukowane przez DEEPLINK metodą tłoczenia progresywnego — jeden element zastępuje zgrzewaną konstrukcję czteroczęściową.

Szybka odpowiedź (podsumowanie w 30 sekund)

DEEPLINK przeszła od rysunku technicznego do masowej produkcji  20 000 sztuk w ciągu 45 dni , zachowując ±0,05 mm kluczowe wymiary z dokładnością 99,6% wydajności przy pierwszym przejściu — oraz obniżyła koszt jednostkowy klienta o 28%poprzez zastąpienie czteroczęściowej zgrzewanej podzespołu pojedynczym elementem tłoczonym metodą progresywną.

  • ośmiostanowiskowego tłocznika progresywnego , zaprojektowany i wyprodukowany wewnętrznie z wkładkami z węglików spiekanych oraz kompensacją gięcia.
  • 20 000 sztuk dostarczony w ciągu 45 dni – od prototypu do wysyłki (2 linie tłocznikowe, 110 uderzeń na minutę).
  • ±0,05 mm położenie krytycznych otworów, płaskość 0,10 mm, wyżar < 0,05 mm; Cpk 1,6 potwierdzony przez SPC.
  • Poziom PPAP 3 dokumentacja, zero awarii w eksploatacji po 12 miesiącach użytkowania.

1. Wyzwanie: Jeden element tłoczony ma zastąpić zespół spawany składający się z czterech części

Europejski producent OEM systemów automatyki przemysłowej przebudowywał układ montażowy nowej generacji czujników położenia stosowanych w środowiskach wymagających mycia pod ciśnieniem oraz o wysokim poziomie wibracji . Poprzedni projekt obejmował zespół spawany z czterech części: dwie płyty, jedna rura oraz dystans – po zespawaniu wymagał dodatkowego frezowania. Był drogi, ciężki i ulegał odkształceniom spawalniczym, które przesuwały oś czujnika. Zespół inżynierski producenta OEM sformułował jasne założenia projektowe:

  • Wyprodukować uchwyt jako jeden element tłoczony z nierdzewnej stali austenitycznej SUS304, grubości 1,2 mm, z integralnym gięciem lokalizacyjnym o kącie 105°.
  • /przestań ±0,05 mm na dwóch pozycjach otworów montażowych oraz ±0,10 mm płaskości , z wybojem poniżej 0,05 mm na wszystkich krawędziach.
  • Wytrzymać statyczną siłę 500 N oraz ekspozycję na mgiełkę solną przez 96 godzin bez wystąpienia rdzy czerwonej (neutralna mgiełka solna, ISO 9227).
  • Pierwsze zamówienie w ilości 20,000 sztuk , przy czym próbki muszą zostać dostarczone w ciągu 3 tygodni, a pełna produkcja – w ciągu 7 tygodni.
  • WYŚLIJ Poziom PPAP 3 dokumentacji przed masową wysyłką.

Producent oryginalny (OEM) już wcześniej nie powiódł się z jednym dostawcą: położenie otworów ulegało przesunięciu o ±0,15 mm w trakcie produkcji, wypraski uszkadzały uszczelniające wargi czujnika podczas wciskania, a dostawy opóźniły się dwukrotnie. Potrzebował partnera, który potrafi zaprojektować narzędzia, kontrolować proces oraz udokumentować wszystko — a nie tylko obsługiwać prasę.

Wymagania projektowe w skrócie

Wymaganie Specyfikacja Metoda weryfikacji
Materiał Stal nierdzewna SUS304, grubość 1,2 mm, wymagany certyfikat materiałowy z huty Kontrola materiału przyjmowanego + analiza spektralna
Krytyczna tolerancja położenie otworów ±0,05 mm; płaskość 0,10 mm; wypraska < 0,05 mm Pierwsza inspekcja jakości (FAI), pomiar współrzędnościowy (CMM), sprawdziany typu GO/NO-GO, kontrola inline z wykorzystaniem kamery CCD
Wyroby mechaniczne statyczne obciążenie 500 N; kąt gięcia 105° z kontrolą odbicia sprężynowego Test obciążenia dla każdej partii; kontrola kąta za pomocą kątomierza przy każdym uderzeniu prasy
Korozja 96-godzinny test neutralnego rozpylenia solnego — brak rdzy czerwonej; zgodność z dyrektywami RoHS i REACH Test rozpylenia solnego (ISO 9227), certyfikaty materiałowe
Objętość / czas realizacji 20 000 szt.; próbki ≤ 3 tygodnie; produkcja ≤ 7 tygodni Harmonogram projektu + przegląd bramkowy PPAP
Dokumentacja Poziom PPAP 3 (PFMEA, plan kontroli, MSA, Cpk ≥ 1,33) Zatwierdzenie przez klienta na etapie próbek

2. Nasze rozwiązanie: przegląd DFM, własne narzędzia i postępujące tłoczniki zaprojektowane w celu zapewnienia spójności

Zespół inżynieryjny DEEPLINK traktował ten projekt jako program projektowania z myślą o wykonalności produkcyjnej (DFM) a nie jako zwykłą ofertę. Zanim przystąpiliśmy do cięcia stali, przeprowadziliśmy analizę układu paska z symulacją kształtowania, aby zrównoważyć wykorzystanie materiału, kompensację gięć oraz wytrzymałość matrycy.

2.1 Przegląd DFM i układ paska

  • Przeniesiono dwa otwory montażowe względem linii gięcia, aby zachować bezpieczne odległości od krawędzi i wyeliminować ryzyko mikropęknięć w stali nierdzewnej SUS304.
  • Dodano kompensacja nadgięcia wynosząca 0,4 mm tak aby kąt 105° powracał sprężynowo dokładnie do wartości 105° w temperaturze 20°C.
  • Zoptymalizowane rozmieszczenie elementów na blachy zwiększyło wykorzystanie materiału z 61% do 78% , co bezpośrednio zmniejsza koszt płytki wyjściowej.
  • Zalecony próbki prototypowe wykonane metodą cięcia laserowego podczas budowy matrycy, dzięki czemu klient mógł przeprowadzić test montażu już w pierwszym tygodniu — dostarczamy je już po upływie zaledwie 3 dni.

2.2 Matryca postępująca o ośmiu stacjach

Zaprojektowaliśmy i wybudowaliśmy ośmiostanowiskowego tłocznika progresywnego własne (nasza warsztatowa pracownia narzędziowa obsługuje szybkozamienne wkładki i czujniki wbudowane w matrycę):

  • Układ stacji: pilotaż → kształtowanie zagięcia lokalizującego (z nadzgięciem) → ponowne uderzenie w celu kompensacji sprężystego odkształcenia → precyzyjne przebijanie otworów montażowych → koinowanie powierzchni uszczelniającej → obcinanie → oddzielanie.
  • Wkładki z węglików spiekanych (wolframu) na stacjach przebijania i kształtowania, zapewniające długą żywotność narzędzi przy 110 SPM.
  • Sprężyny azotowe do matryc oraz stały projekt taśmy, który zapewnia stabilną pozycję taśmy i eliminuje przesunięcie położenia otworów między stacjami.
  • Stal narzędziowa certyfikowana i hartowana we własnym zakresie, z udokumentowanym próbnym uruchomieniem matrycy oraz kontrolą pierwszego egzemplarza (FAI) przed wprowadzeniem do produkcji.
stamping 1.jpg
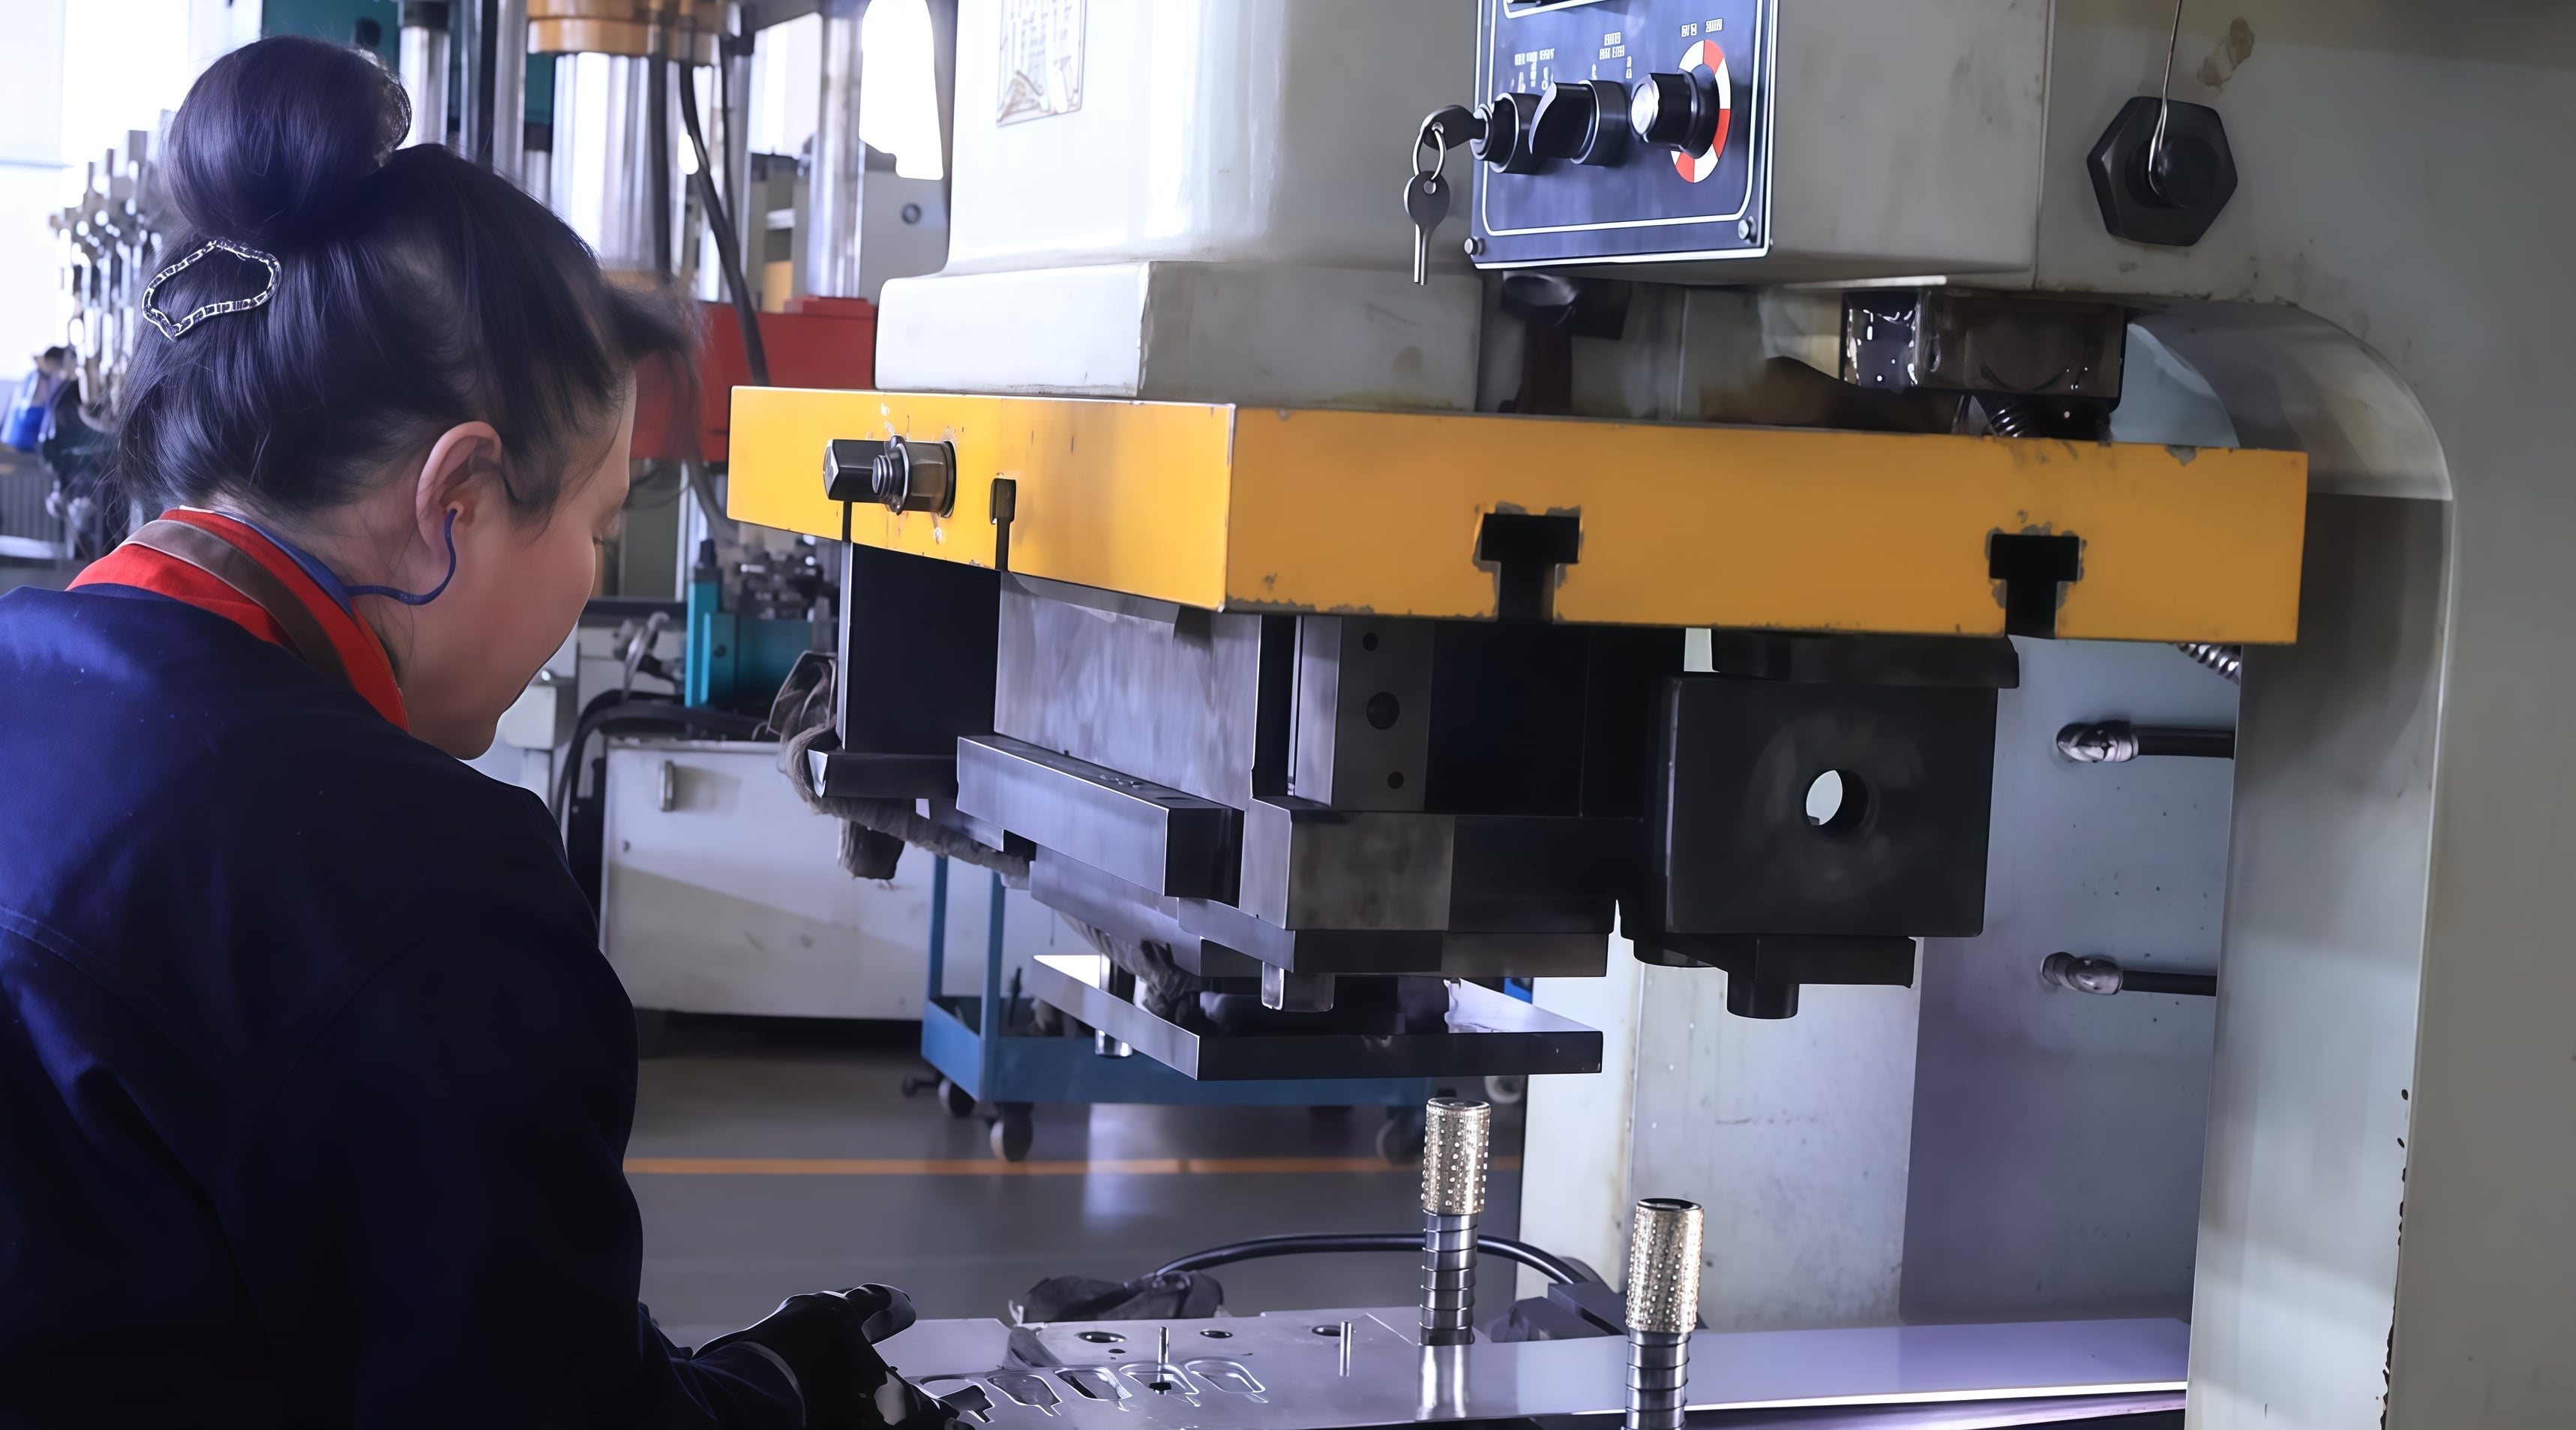
8-stanowiskowa matryca postępująca przetwarza taśmę SUS304 z częstotliwością 110 uderzeń na minutę w dwóch zautomatyzowanych liniach tłocznikowych.

2.3 Obróbka powierzchni i zgodność z wymaganiami

Po tłoczeniu uchwyty zostały elektropolerowane i pasywizowane w celu usunięcia mikrokarbów, poprawy połysku powierzchni oraz utworzenia warstwy pasywnej, która wytrzymała 96-godzinny test rozpylenia solnego. Wszystkie materiały eksploatacyjne i powłoki są Zgodny z RoHS i REACH zatwierdzone, z załączonymi certyfikatami materiałowymi i technologicznymi.

3. Harmonogram projektu: od zapytania ofertowego do dostawy 20 000 sztuk w ciągu 45 dni

Tydzień 1
Przetarg i analiza DFM odpowiedź na zapytanie ofertowe w ciągu 24 godzin; analiza możliwości układu taśmy i dopuszczalnych odchyłek; potwierdzenie materiału i powłoki.
Tygodnie 1–3
Projektowanie i budowa matrycy 8-stanowiskowa matryca postępująca zaprojektowana i wyprodukowana wewnętrznie; próba matrycy; próbki wykonane metodą cięcia laserowego wysłane do klienta w celu testów.
Tydzień 3
Próbki i pierwsza inspekcja przyjęciowa (FAI) Próbki produkcyjne z rzeczywistej matrycy; pełna inspekcja pierwszego egzemplarza (ponad 39 kontroli na projekt) zgodnie z rysunkiem.
Tydzień 4
Zatwierdzenie przez klienta i PPAP Zatwierdzenie przez klienta pod kątem dopasowania i funkcjonalności; dokumentacja PPAP poziomu 3 — PFMEA, plan kontroli, MSA, Cpk 1,6.
Tydzień 5
Wersja próbna pilotowa seria 500 sztuk; statystyczna kontrola procesu (SPC) w trakcie produkcji co 2 godziny; dane pomiarowe wymieniane z klientem w celu przeglądu.
Tygodnie 6–7
Produkcja masowa 20 000 sztuk na dwóch liniach tłocznicy przy prędkości 110 SPM; kontrola pozycji otworów za pomocą systemu CCD w linii produkcyjnej.
Tydz. 8
Kontrola jakości, pakowanie i wysyłka Ostateczna inspekcja zgodnie z poziomem AQL, próby oporu korozji metodą solną oraz próby obciążeniowe, ochronne pakowanie, dokumenty zapewniające pełną śledzilność wysyłane razem z przesyłką.

4. Kontrola jakości: ponad 39 kontroli na projekt — od materiału po pakowanie

Kontrola jakości była zarządzana jako zamknięta pętla w ramach naszego systemu ISO 9001, odzwierciedlając czterostopniową kontrolę opisaną w naszym instrukcja procesu tłoczenia metalu :

  • Inspekcja materiałów przychodzących — certyfikaty hutnicze, analiza spektralna i kontrola powierzchni przed wprowadzeniem taśmy do prasy.
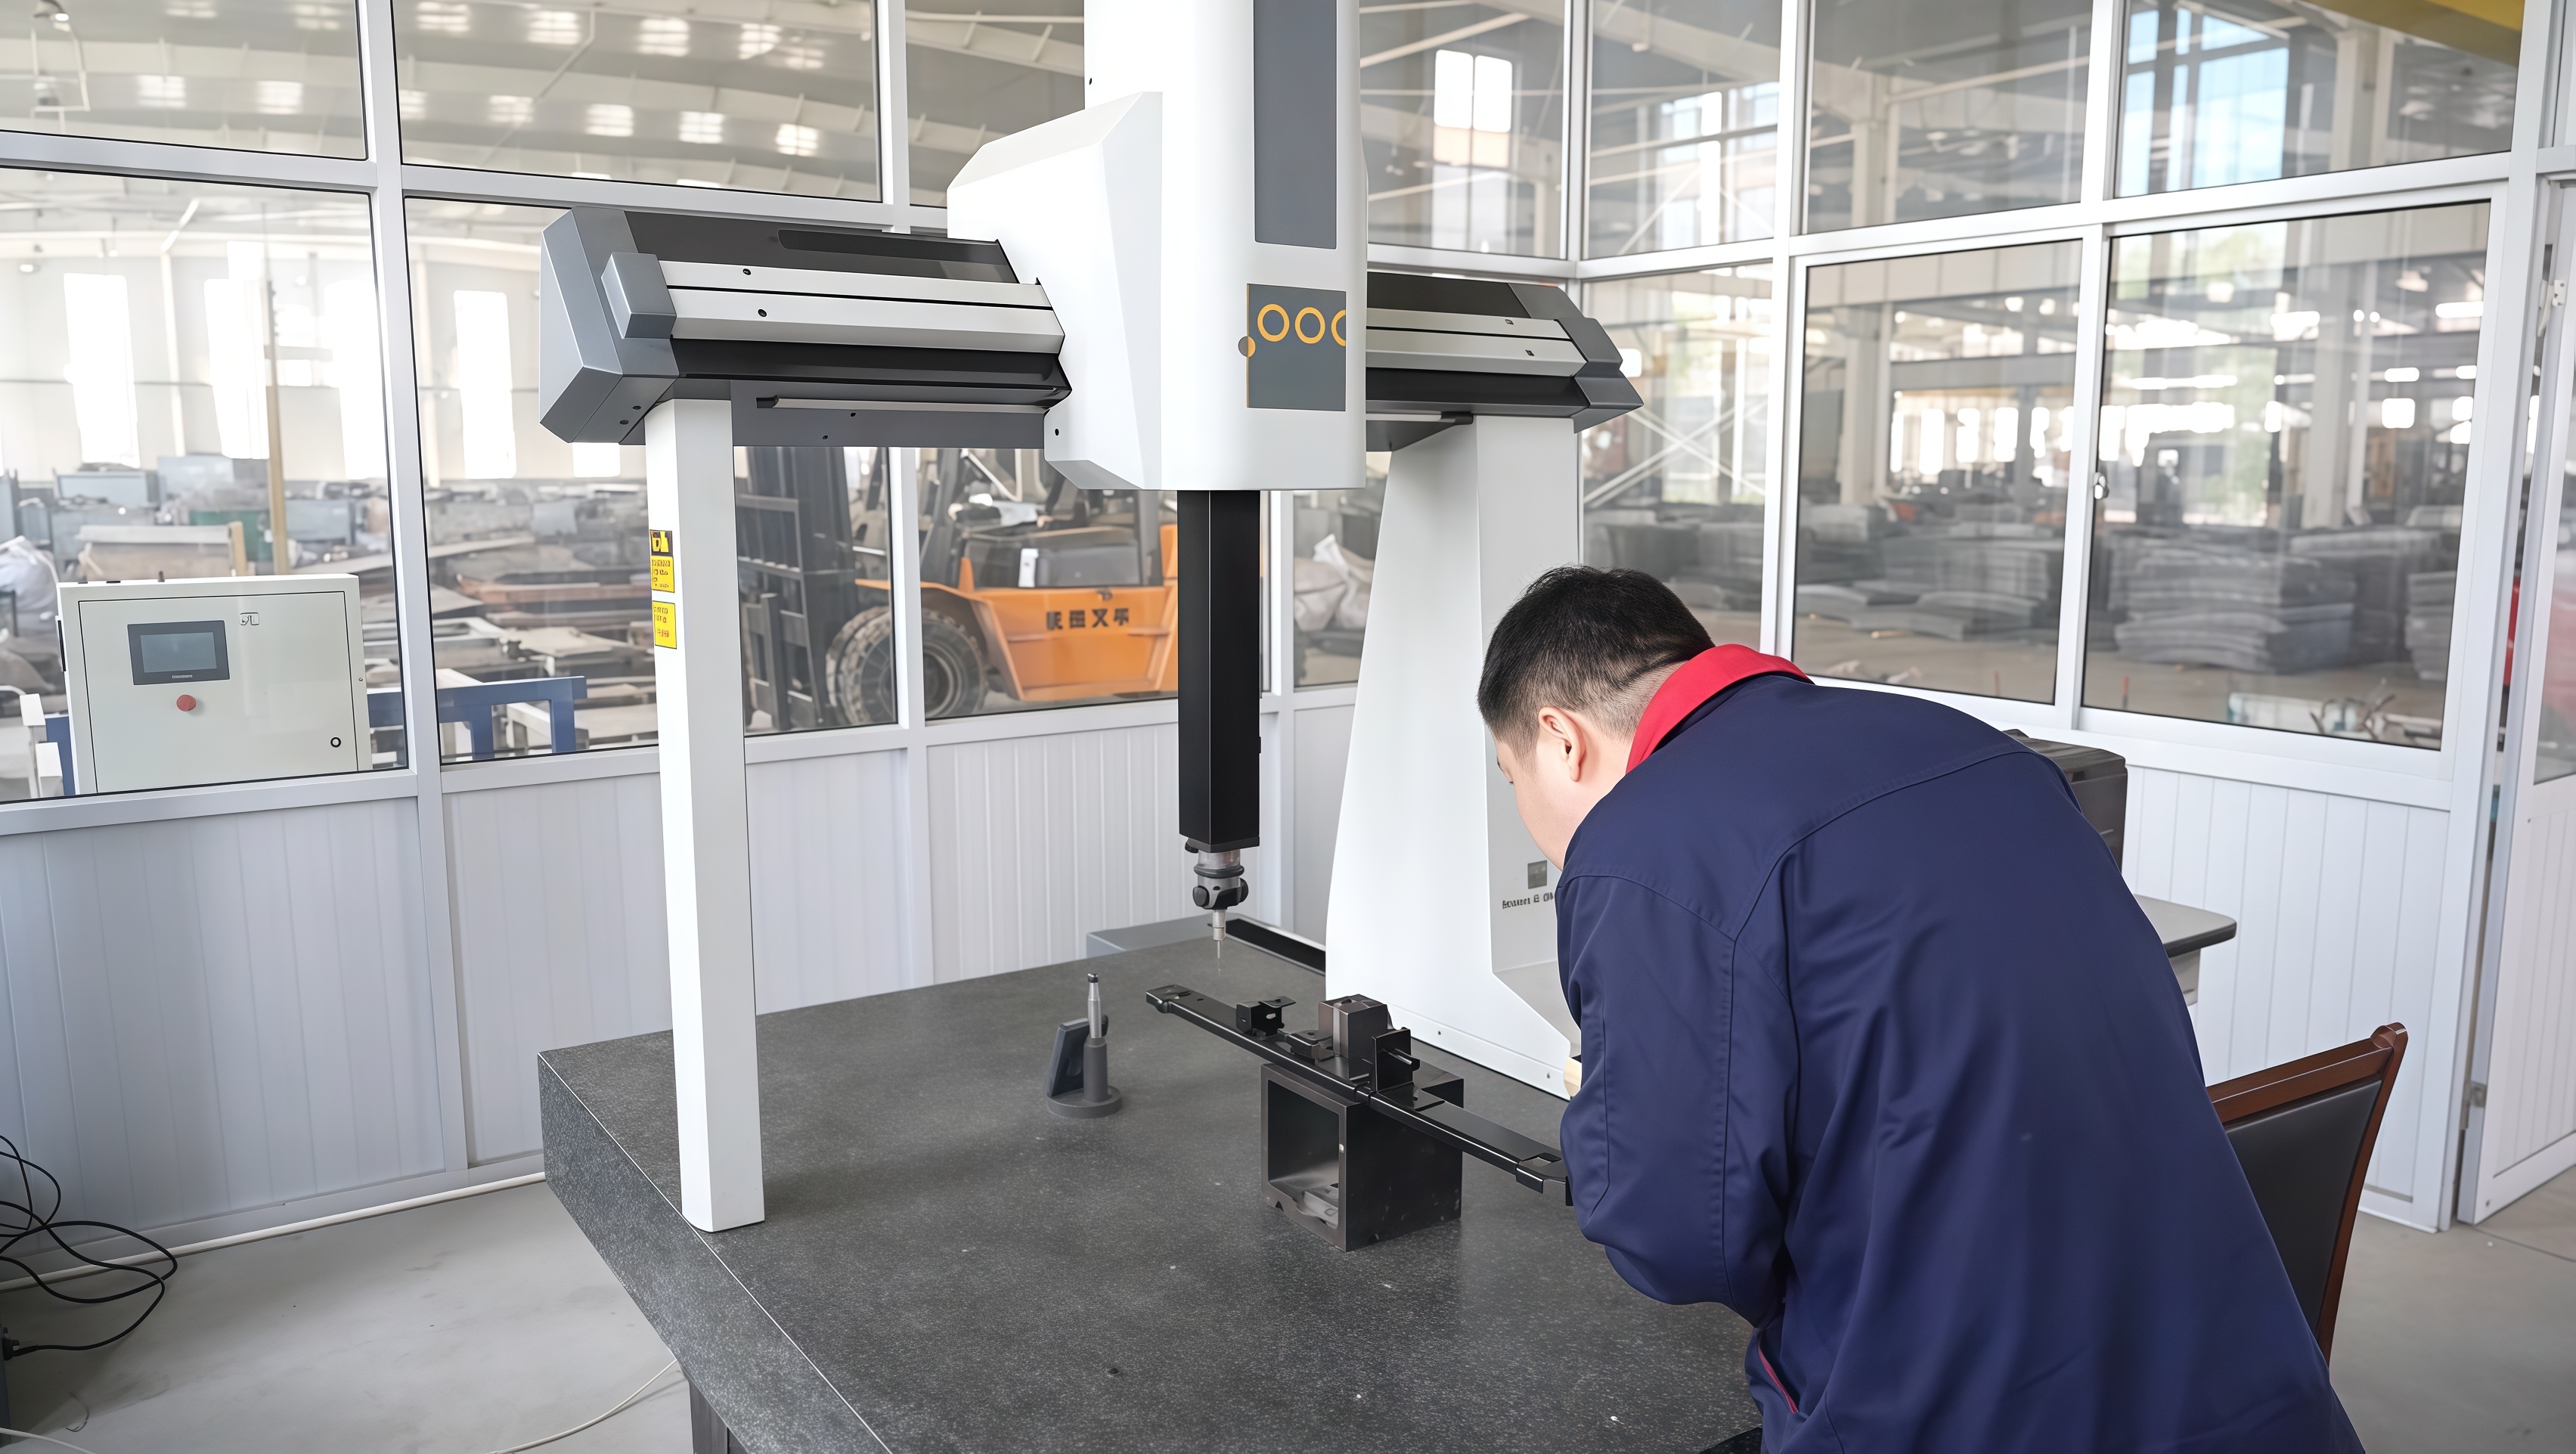
  • Inspekcja pierwszego egzemplarza (FAI) — ponad 39 pomiarów wymiarowych i wizualnych na projekt przy użyciu maszyny pomiarowej trójwymiarowej (CMM), zweryfikowanych zgodnie z rysunkiem klienta przed wydaniem partii.
  • Kontrola procesu produkcyjnego — próbkowanie statystycznej kontroli procesu (SPC) co 2 godziny, pomiary za pomocą narzędzi typu GO/NO-GO oraz wewnętrzna optyczna kontrola CCD położenia otworów montażowych z automatycznym odrzucaniem części niezgodnych z tolerancjami.
  • Ostateczne sprawdzenie i pakowanie — próbkowanie zgodnie z poziomem AQL, 96-godzinny test oporu korozji metodą solną oraz próbki obciążeniowe 500 N na partię, a następnie zapakowanie ochronne z pełną śledzilnością partii.
4.14独立站文章配图7.jpg
Inspekcja pierwszego egzemplarza przy użyciu maszyny pomiarowej trójwymiarowej (CMM) i cyfrowych suwmiarek — każda partia jest weryfikowana zgodnie z rysunkiem przed wydaniem.

5. Wyniki: Mierzalny wpływ na klienta

20 000 sztuk Dostawa zgodnie z harmonogramem w ciągu 45 dni
±0,05 mm Zachowanie krytycznych tolerancji, wskaźnik Cpk = 1,6
99.6%Wydajność pierwszego przejścia na linii
−28%Koszt jednostkowy w porównaniu z zespołem spawanym
78%Wykorzystanie materiału (wcześniej 61%)
110 cykli na minutę Prędkość produkcji, 2 linie
96 H Test odporności na działanie soli morskiej zakończony powodzeniem, brak rdzy czerwonej
0Awarie w eksploatacji w ciągu 12 miesięcy

Cel w porównaniu z rzeczywistą realizacją

6. Dlaczego globalni producenci OEM wybierają DEEPLINK do tłoczenia matrycowego ciągłego

Ten projekt jest typowym przykładem naszego sposobu działania, a nie wyjątkiem. Jako Certyfikowana według normy ISO 9001 fabryka tłocznia metali z warsztatem o powierzchni przekraczającej 5000 metrów kwadratowych, ponad 100 pracownikami oraz wewnętrzną obsługą narzędzi, DEEPLINK oferuje trzy kluczowe elementy niezbędne w programach masowego tłoczenia:

  • Własność narzędzi: matryce projektowane i produkowane we własnym zakresie oznaczają szybszą iterację, niższe koszty narzędzi oraz pełną kontrolę jakości — dowiedz się, co wpływa na precyzję tłoczenia oraz jak ją kontrolujemy.
  • Dyscyplina procesowa: udokumentowane inspekcje i śledzalność od materiału przyjmowanego aż po końcowe pakowanie, z kontrolami spójności wymaganymi w produkcji masowej .
  • Elastyczny wolumen:  tłoczenie metalu w dużych ilościach bez minimalnej wielkości zamówienia — ten sam zespół inżynierów wspiera przejście od pojedynczego prototypu do serii 20 000 sztuk.

Dla kupujących porównujących dostawców obejmujemy również cały łańcuch procesowy pod jednym dachem — cięcie laserowe , niestandardowe tłoczone części metalowe , wytwarzaniu blach , Obróbka CNC oraz spawanie — dzięki czemu operacje następujące po sobie nigdy nie wymagają drugiego dostawcy.

7. Najczęściej zadawane pytania (FAQ)

Czym jest tłoczenie matrycą postępującą?
Postępujące tłoczenie matrycą to szybki proces kształtowania metali, w którym pasek metalu przechodzi przez wielostacyjną matrycę na prasie tłoczeniowej. Każde uderzenie prasy wykonuje sekwencję operacji — prowadzenie, wykrawanie, przebijanie, gięcie, kształtowanie, obcinanie i odcięcie — dzięki czemu gotowy detal wychodzi przy każdym uderzeniu. Jest to najbardziej opłacalny proces dla części tłoczonych z metali w dużej objętości o ścisłych tolerancjach, dlatego stanowi podstawę produkcji komponentów motocyklowych, elektronicznych oraz AGD.
Jakie tolerancje potrafi zachować DEEPLINK w przypadku części tłoczonych?
DEEPLINK regularnie zachowuje ±0,05 mm na kluczowych wymiarach tłoczonych, takich jak położenie otworów, a nawet do ±0,03 mm tam, gdzie konstrukcja matrycy i materiał to pozwalają. Standardowym poziomem jest płaskość wynosząca 0,10 mm oraz kontrola wypraski poniżej 0,05 mm – wszystko to weryfikowane podczas inspekcji pierwszego egzemplarza oraz w trakcie procesu za pomocą statystycznej kontroli procesu (SPC). Aby zrozumieć, jak osiągane są te wartości, zapoznaj się z naszym przewodnikiem po czynnikach wpływających na precyzję tłoczenia metali .
Jaka jest minimalna ilość zamówienia na niestandardowe tłoczenie metali?
DEEPLINK posiada brak minimalnej ilości zamówienia . Obsługujemy również dostosowanie pojedynczego egzemplarza jako próbki oraz produkcję masową — ten sam zespół inżynierów zajmuje się rozwojem prototypów oraz seriami produkcyjnymi obejmującymi 20 000 sztuk (lub więcej), wspieranymi przez Usługi Dostosowywania OEM .
Jak długo trwa otrzymanie próbek tłoczonych oraz produkcji masowej?
Próbki prototypowe wykonane metodą cięcia laserowego są zwykle dostarczane w ciągu 3 dni . Budowa matrycy postępującej oraz próbek produkcyjnych trwa 2–3 tygodnie, a standardowy czas realizacji produkcji masowej wynosi 7–15 dni po zatwierdzeniu próbek. Kompleksowy program od analizy DFM do dostawy 20 000 sztuk można zakończyć w około 45 dni, jak pokazuje ta studia przypadku.
Czy DEEPLINK dostarcza dokumentacji PPAP?
Tak. DEEPLINK dostarcza Poziom PPAP 3 dokumentacji na żądanie — PFMEA, planu kontroli, badań MSA, raportów wymiarowych i certyfikatów materiałów — oraz udokumentowanej kontroli i śledzenia od materiału wejściowego po końcowe opakowanie w ramach naszego systemu jakości ISO 9001.
Jakie metody obróbki powierzchniowej są dostępne dla części tłoczonych?
DEEPLINK oferuje elektropolerowanie, pasywację, anodowanie, malowanie proszkowe, chromowanie cynkowe i niklowe, ocynkowanie oraz piaskowanie , wszystkie zgodne z dyrektywami RoHS i REACH. Metody te dobierane są zgodnie ze środowiskiem eksploatacyjnym — w tym projekcie zastosowano elektropolerowanie i pasywację, aby przejść 96-godzinny test rozpylania solnego w aplikacji mycia pod ciśnieniem.
Masz rysunek? Przejrzyjmy go w ciągu 24 godzin.

Bezpłatna analiza DFM i wycena — bez minimalnej ilości zamówienia, próbki już po 3 dniach.

Uzyskaj wycenę swojego projektu tłoczenia

Poprzedni

Studium przypadku OEM: Precyzyjne niestandardowe obudowy z blachy stalowej dla sprzętu elektronicznego

WSZYSTKIE

Czerwony zbiornik stalowy wykonany metodą głębokiego tłoczenia i pokryty proszkowo z gwintowanym wyjściem — studium przypadku OEM

Następny
Zalecane produkty