\n\n

,需要通过父级DOM结构来判断 */ var trackActionPhone = function (node) { var nodeInnerText = node.innerText || ''; if (!limitRegLength(nodeInnerText)) return; var nodeText = trimText(nodeInnerText); if (nodeText.length < 5 || nodeText.length > 20) return false; var type = arguments.length > 1 && arguments[1] !== undefined ? arguments[1] : 'click'; var str = trimText(node.href || nodeText || ''); if (phoneReg.test(str) && numUseReg.test(str)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } /** 排查父级嵌套非标签场景,并且对dom的正则校验做一个性能兜底,通过控制innerText的长度,来确保正则的性能 */ var fatherText = trimText(node.parentNode.innerText || ''); if (fatherText.length < 5 || fatherText.length > 20) return false; if (phoneReg.test(fatherText) && numUseReg.test(fatherText)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } return false; }; window.addEventListener('click', function (e) { var node = e.target; /** 社媒点击 */ var appName = ''; var getAppAriaLabel = node.ariaLabel || node.parentNode.ariaLabel || ''; if (mediaList.includes(getAppAriaLabel.toLowerCase())) { appName = getAppAriaLabel; } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'a' ) { appName = getMediaName(node.href) || getMediaName(node.alt); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'img' ) { appName = getMediaName(node.alt) || getMediaName(node.src); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'i' ) { appName = getMediaName(node.className); } if (appName) { _paq.push(['trackEvent', 'click', 'contactApp', appName]); return; } /** 联系方式点击 */ if (trackActionPhone(node, 'click')) return; if (node.nodeName && node.nodeName.toLowerCase() === 'a') { var val = node.href; if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } if (node.nodeName && node.nodeName.toLowerCase() === 'i') { var val = node.className; var content = node.parentNode.href || ''; if (val.includes('email')) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: content, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', content]); return; } } var nodeChildList = node.childNodes; for (var i = 0; i < nodeChildList.length; i++) { if (nodeChildList[i].nodeType !== 3) continue; var val = nodeChildList[i].textContent.replace(/\s?:?/g, ''); if (!limitRegLength(val)) continue; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } trackNumberData(node); }); window.addEventListener('copy', function (e) { if (trackActionPhone(e.target, 'copy')) return; var text = e.target.textContent; if (!text) return; var val = text.replace(/\s:?/g, ''); if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'copy', 'email', val]); return; } trackNumberData(e.target); }); } trackContactInit(); /** * 基于custom_inquiry_form.js 以及 form.js 对于询盘表单提交的实现,来反推询盘表单的input标签触发,用来收集意向客户 * 1. 缓存的KEY:TRACK_INPUT_ID_MTM_00; * 2. 缓存策略 - lockTrackInput:单个页面内,10分钟内,不重复上报 */ function trackActionInput() { const CACHE_KEY = 'TRACK_INPUT_ID_MTM_00'; const pathName = window.location.hostname + window.location.pathname; var lockTrackInput = function () { try { const lastCacheData = localStorage.getItem(CACHE_KEY); if (!lastCacheData) return false; const cacheData = JSON.parse(lastCacheData); const cacheTime = cacheData[pathName]; if (!cacheTime) return false; return Date.now() - cacheTime < 1000 * 60 * 10; // 10分钟内,不重复上报 } catch (error) { console.error('lockTrackInput Error', error); return false; } }; var setInputTrackId = function () { try { const curCacheData = localStorage.getItem(CACHE_KEY); if (curCacheData) { const cacheData = JSON.parse(curCacheData); cacheData[pathName] = Date.now(); localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); return; } const cacheData = { [pathName]: Date.now(), }; localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); } catch (error) { console.error('setInputTrackId Error', error); } }; var getInputDom = function (initDom) { var ele = initDom; while (ele) { /** * isWebSiteForm 是站点的表单 * isChatWindowForm 是聊天窗口的表单 */ /** 旧模板表单 */ var isWebSiteForm = !!( /crm-form/i.test(ele.className) && ele.querySelector('form') ); /** 1:新模板自定义表单、2:Get a Quote 弹框表单 */ var isWebSiteFormNew = !!( /inquiry/i.test(ele.className) && ele.querySelector('form') ); if (isWebSiteForm || isWebSiteFormNew) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'page']); setInputTrackId(); return; } /** Mkt会话触达-聊天弹框的表单输入: MKT由于是iframe嵌入,所以MKT的上报,会单独写到MKT-form代码上 */ var isInquiryChatForm = !!( /comp-form/i.test(ele.className) && ele.querySelector('form') ); if (isInquiryChatForm) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'chat']); setInputTrackId(); return; } /** 向上查找父节点 */ ele = ele.parentNode; } }; function initInputListener() { var inputUseDebounce = function (fn, delay) { var timer = null; var that = this; return function () { var args = Array.prototype.slice.call(arguments); if (timer) clearTimeout(timer); timer = setTimeout(function () { fn.apply(that, args); }, delay); }; }; var optimizeGetInputDom = inputUseDebounce(getInputDom, 300); window.addEventListener('input', function (e) { /** 如果已经上报过,则不再上报 */ if (lockTrackInput()) return; optimizeGetInputDom(e.target); }); } try { initInputListener(); } catch (error) { console.log('initInputListener Error', error); } } trackActionInput(); } /** 第三方消息上报:目前主要是针对全点托管会话;在msgCollect/index.js中调试,访问test.html */ function thirdMsgCollect() { /** 先检测是否是stayReal托管:如果stayReal脚本都没有,那么说明当前站点未开启stayReal会话托管 */ const scriptList = Array.prototype.slice.call( document.querySelectorAll('script'), ); const checkStayReal = () => !!scriptList.find((s) => s.src.includes('stayreal.xiaoman.cn')); if (!checkStayReal()) return; /** 缓存当前消息队列的最后一条消息id */ const CACHE_KEY = 'CACHE_KEY_MONITOR'; const setCache = (msgIndex) => { /** 对缓存KEY进行base64转码处理 */ const cacheMsgIndex = btoa(msgIndex); localStorage.setItem(CACHE_KEY, cacheMsgIndex); }; const getCache = () => { const cacheMsgIndex = localStorage.getItem(CACHE_KEY); if (cacheMsgIndex) return Number(atob(cacheMsgIndex)); return -1; }; /** 拉取最新msg列表 */ const pullMsgList = () => { const msgEleList = Array.prototype.slice.call( document.querySelectorAll('#chat-list li'), ); const msgIds = []; const msgMap = msgEleList.reduce((acc, item) => { const sendTime = item .querySelector('.message-data-time') .textContent.trim(); const sendContent = item.querySelector('.message').textContent.trim(); /** msg带有class:other-message的是访客消息,my-message的是客服消息 */ const isOtherMessage = item .querySelector('.message') .classList.contains('other-message'); const msgId = item.querySelector('.message').getAttribute('id'); const msgItemData = { msgId, user: isOtherMessage ? 'visitor' : 'official', time: sendTime, content: sendContent, }; msgIds.push(msgId); acc[msgId] = msgItemData; return acc; }, {}); return { ids: msgIds, dataMap: msgMap, }; }; /** 加密并上传消息数据 */ let ENCRYPT_KEY = 'de29f1aab63ab033'; let ENCRYPT_IV = 'b8d2badf875e76ac'; const baseUrl = 'https://cms.xiaoman.cn'; // var getEncryptConfig = function () { // const url = baseUrl + '/shop-api/innerApi/getKeyIv' // $.get( // url, // function (result) { // console.log('result', result) // if (Number(result.code) === 0 && result.data.key && result.data.iv) { // ENCRYPT_KEY = result.data.key // ENCRYPT_IV = result.data.iv // uploadMsgData() // } else { // /** 如果获取失败,则重试 */ // setTimeout(() => { // getEncryptConfig() // }, 1000) // } // }, // 'json' // ) // } // getEncryptConfig() const encryptMsg = function (msgData) { const enc = new TextEncoder(); // 转字节 const keyBytes = enc.encode(ENCRYPT_KEY); const ivBytes = enc.encode(ENCRYPT_IV); const plainBytes = enc.encode(msgData); // 导入密钥并加密 return crypto.subtle .importKey('raw', keyBytes, { name: 'AES-CBC' }, false, ['encrypt']) .then(function (cryptoKey) { return crypto.subtle.encrypt( { name: 'AES-CBC', iv: ivBytes }, cryptoKey, plainBytes, ); }) .then(function (encryptedBuffer) { // 转 base64 返回 return btoa( String.fromCharCode(...new Uint8Array(encryptedBuffer)), ); }) .catch((err) => { return Promise.reject(err); }); }; let uploadFlag = false; const uploadMsgData = function () { if (uploadFlag) return; uploadFlag = true; const { ids, dataMap } = pullMsgList(); let cacheMsgIndex = getCache(); const msgLen = ids.length; if (!msgLen) { // 消息DOM未挂载 || 消息DOM已挂载,但是消息列表为空 uploadFlag = false; return; } if (msgLen - 1 < cacheMsgIndex) { /** 针对站点挂后台一段时间,消息列表会自动塞入重复消息,导致消息有重复,刷新后又重置回正常消息列表,所以这里需要更新锚点下标 */ cacheMsgIndex = msgLen - 1; setCache(cacheMsgIndex); uploadFlag = false; return; } if (msgLen - 1 === cacheMsgIndex) { // 缓存的最后一次发送的消息ID是最后一条(说明当前消息均已经上报),则不跳过本地上报 uploadFlag = false; return; } const currentMsgIds = ids.slice(cacheMsgIndex + 1, msgLen); const currentMsgData = currentMsgIds.map((id) => dataMap[id]); const mtmId = window.matomo_site_id_cookie_key || ''; // 获取mtm会话id const msgBody = { mtmId, curl: window.location.href, msgList: currentMsgData, }; const msgBodyStr = JSON.stringify(msgBody); encryptMsg(msgBodyStr) .then(function (encryptedMsg) { console.log('encryptedMsg:', encryptedMsg, msgBodyStr); const url = baseUrl + '/shop-api/External/ListenSiteActiveStatus'; $.ajax({ type: 'POST', url, data: JSON.stringify({ d_v: encryptedMsg }), contentType: 'application/json', success: function (result) { if (Number(result.code) === 0) { // 更新消息队列 setCache(msgLen - 1); } uploadFlag = false; }, error: function (err) { console.error(err, '请求异常'); uploadFlag = false; }, }); }) .catch((err) => { console.error(err, '数据加密失败'); uploadFlag = false; }); }; /** 监控chat-list的DOM变更 */ const initChatListObserver = () => { // 需要监听的 DOM 节点 const target = document.getElementById('chat-list'); if (!target) return; // 回调函数 const callback = function (mutationsList, observer) { for (const mutation of mutationsList) { console.log('mutation', mutation); if (mutation.type === 'childList') { uploadMsgData(); } } }; // 配置 const config = { childList: true, // 监听子节点的增删 subtree: true, // 是否也监听后代节点 }; // 创建 observer const observer = new MutationObserver(callback); // 开始监听 observer.observe(target, config); }; let testCount = 30; let itv = null; const checkChatDom = () => !!document.querySelector('#vc-model'); const initTalkCheck = () => { itv = setTimeout(() => { console.log('checkChatDom', checkChatDom(), testCount); if (!checkChatDom() && testCount > 0) { testCount--; initTalkCheck(); return; } clearTimeout(itv); uploadMsgData(); initChatListObserver(); }, 1500); }; initTalkCheck(); } try { gtmTrack(); thirdMsgCollect(); console.log('inserted gtm code'); } catch (error) { console.error('gtmTrack Error', error); } }); })();

Alla kategorier
Bakåt

Anpassad sensorhållare i rostfritt stål: En fallstudie om progressiv diesstansning – från DFM till produktion av 20 000 delar
OEM-FALLSTUDIE

Anpassad sensorhållare i rostfritt stål: En fallstudie om progressiv diesstansning – från DFM till produktion av 20 000 delar

Publicerad: 2026-09-24 Lästid: 6 min Kategori: Metallstansning
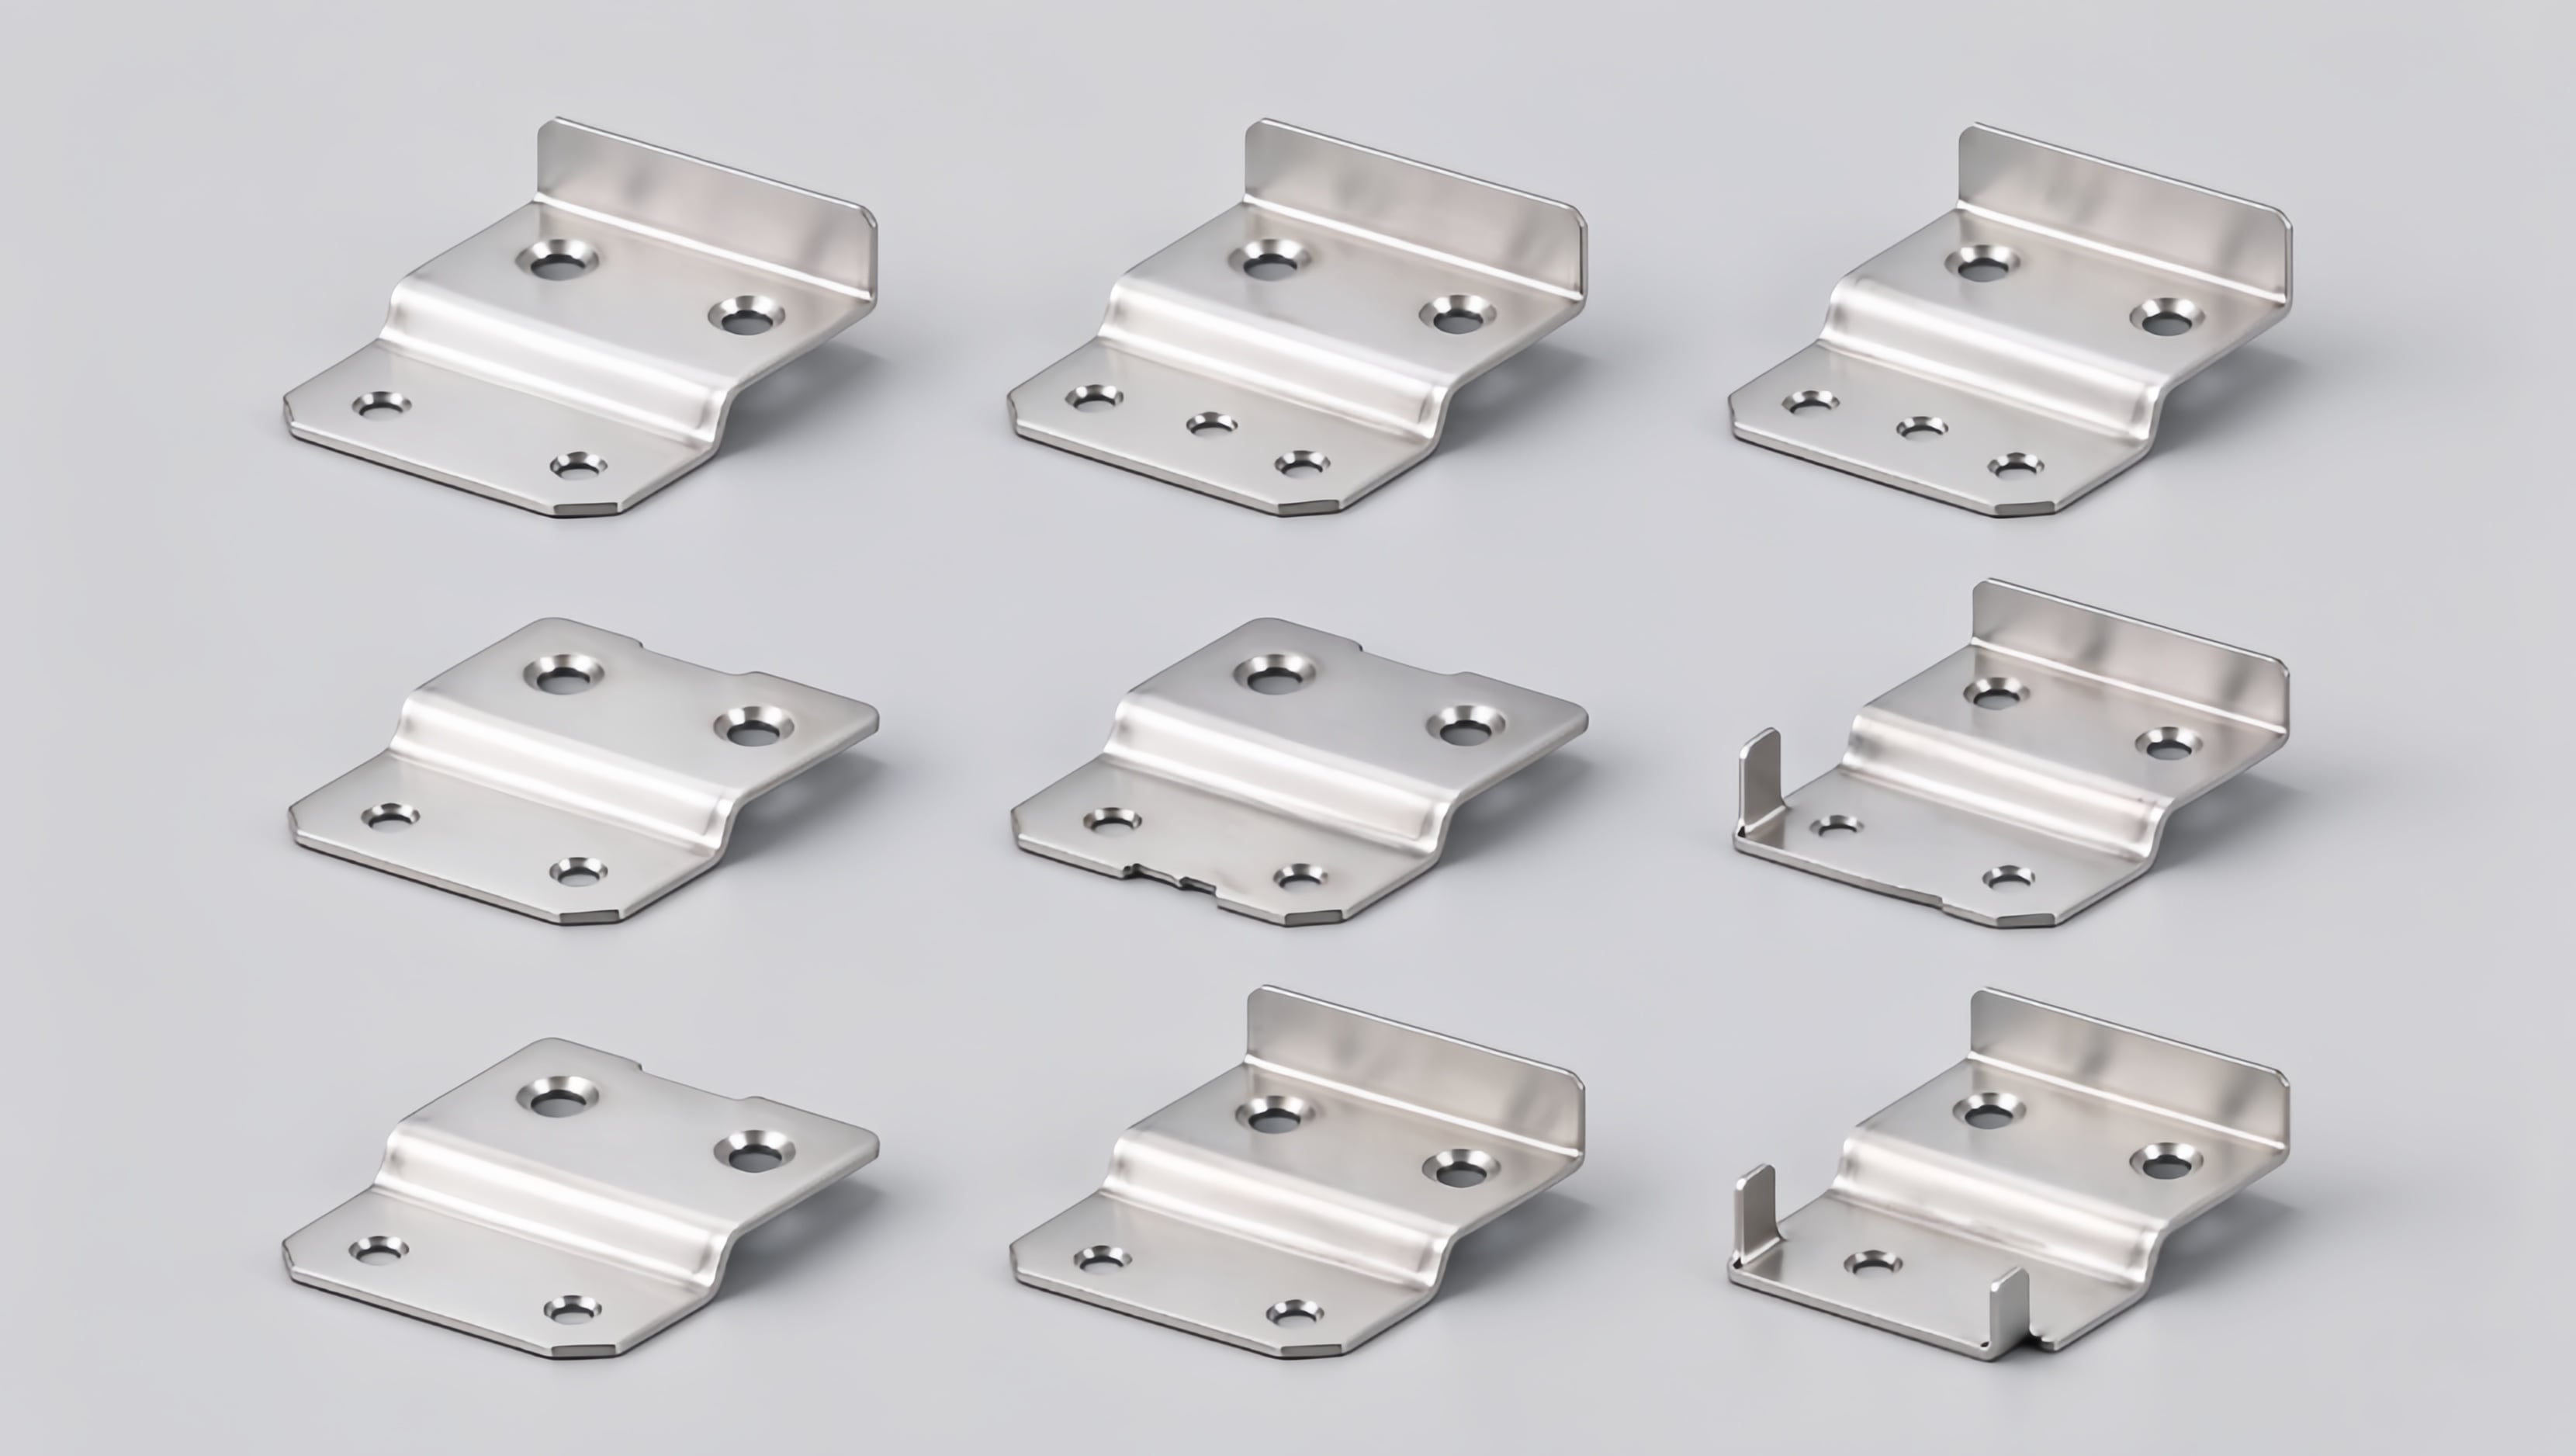
Custom SUS304 sensor mounting brackets 1.jpg
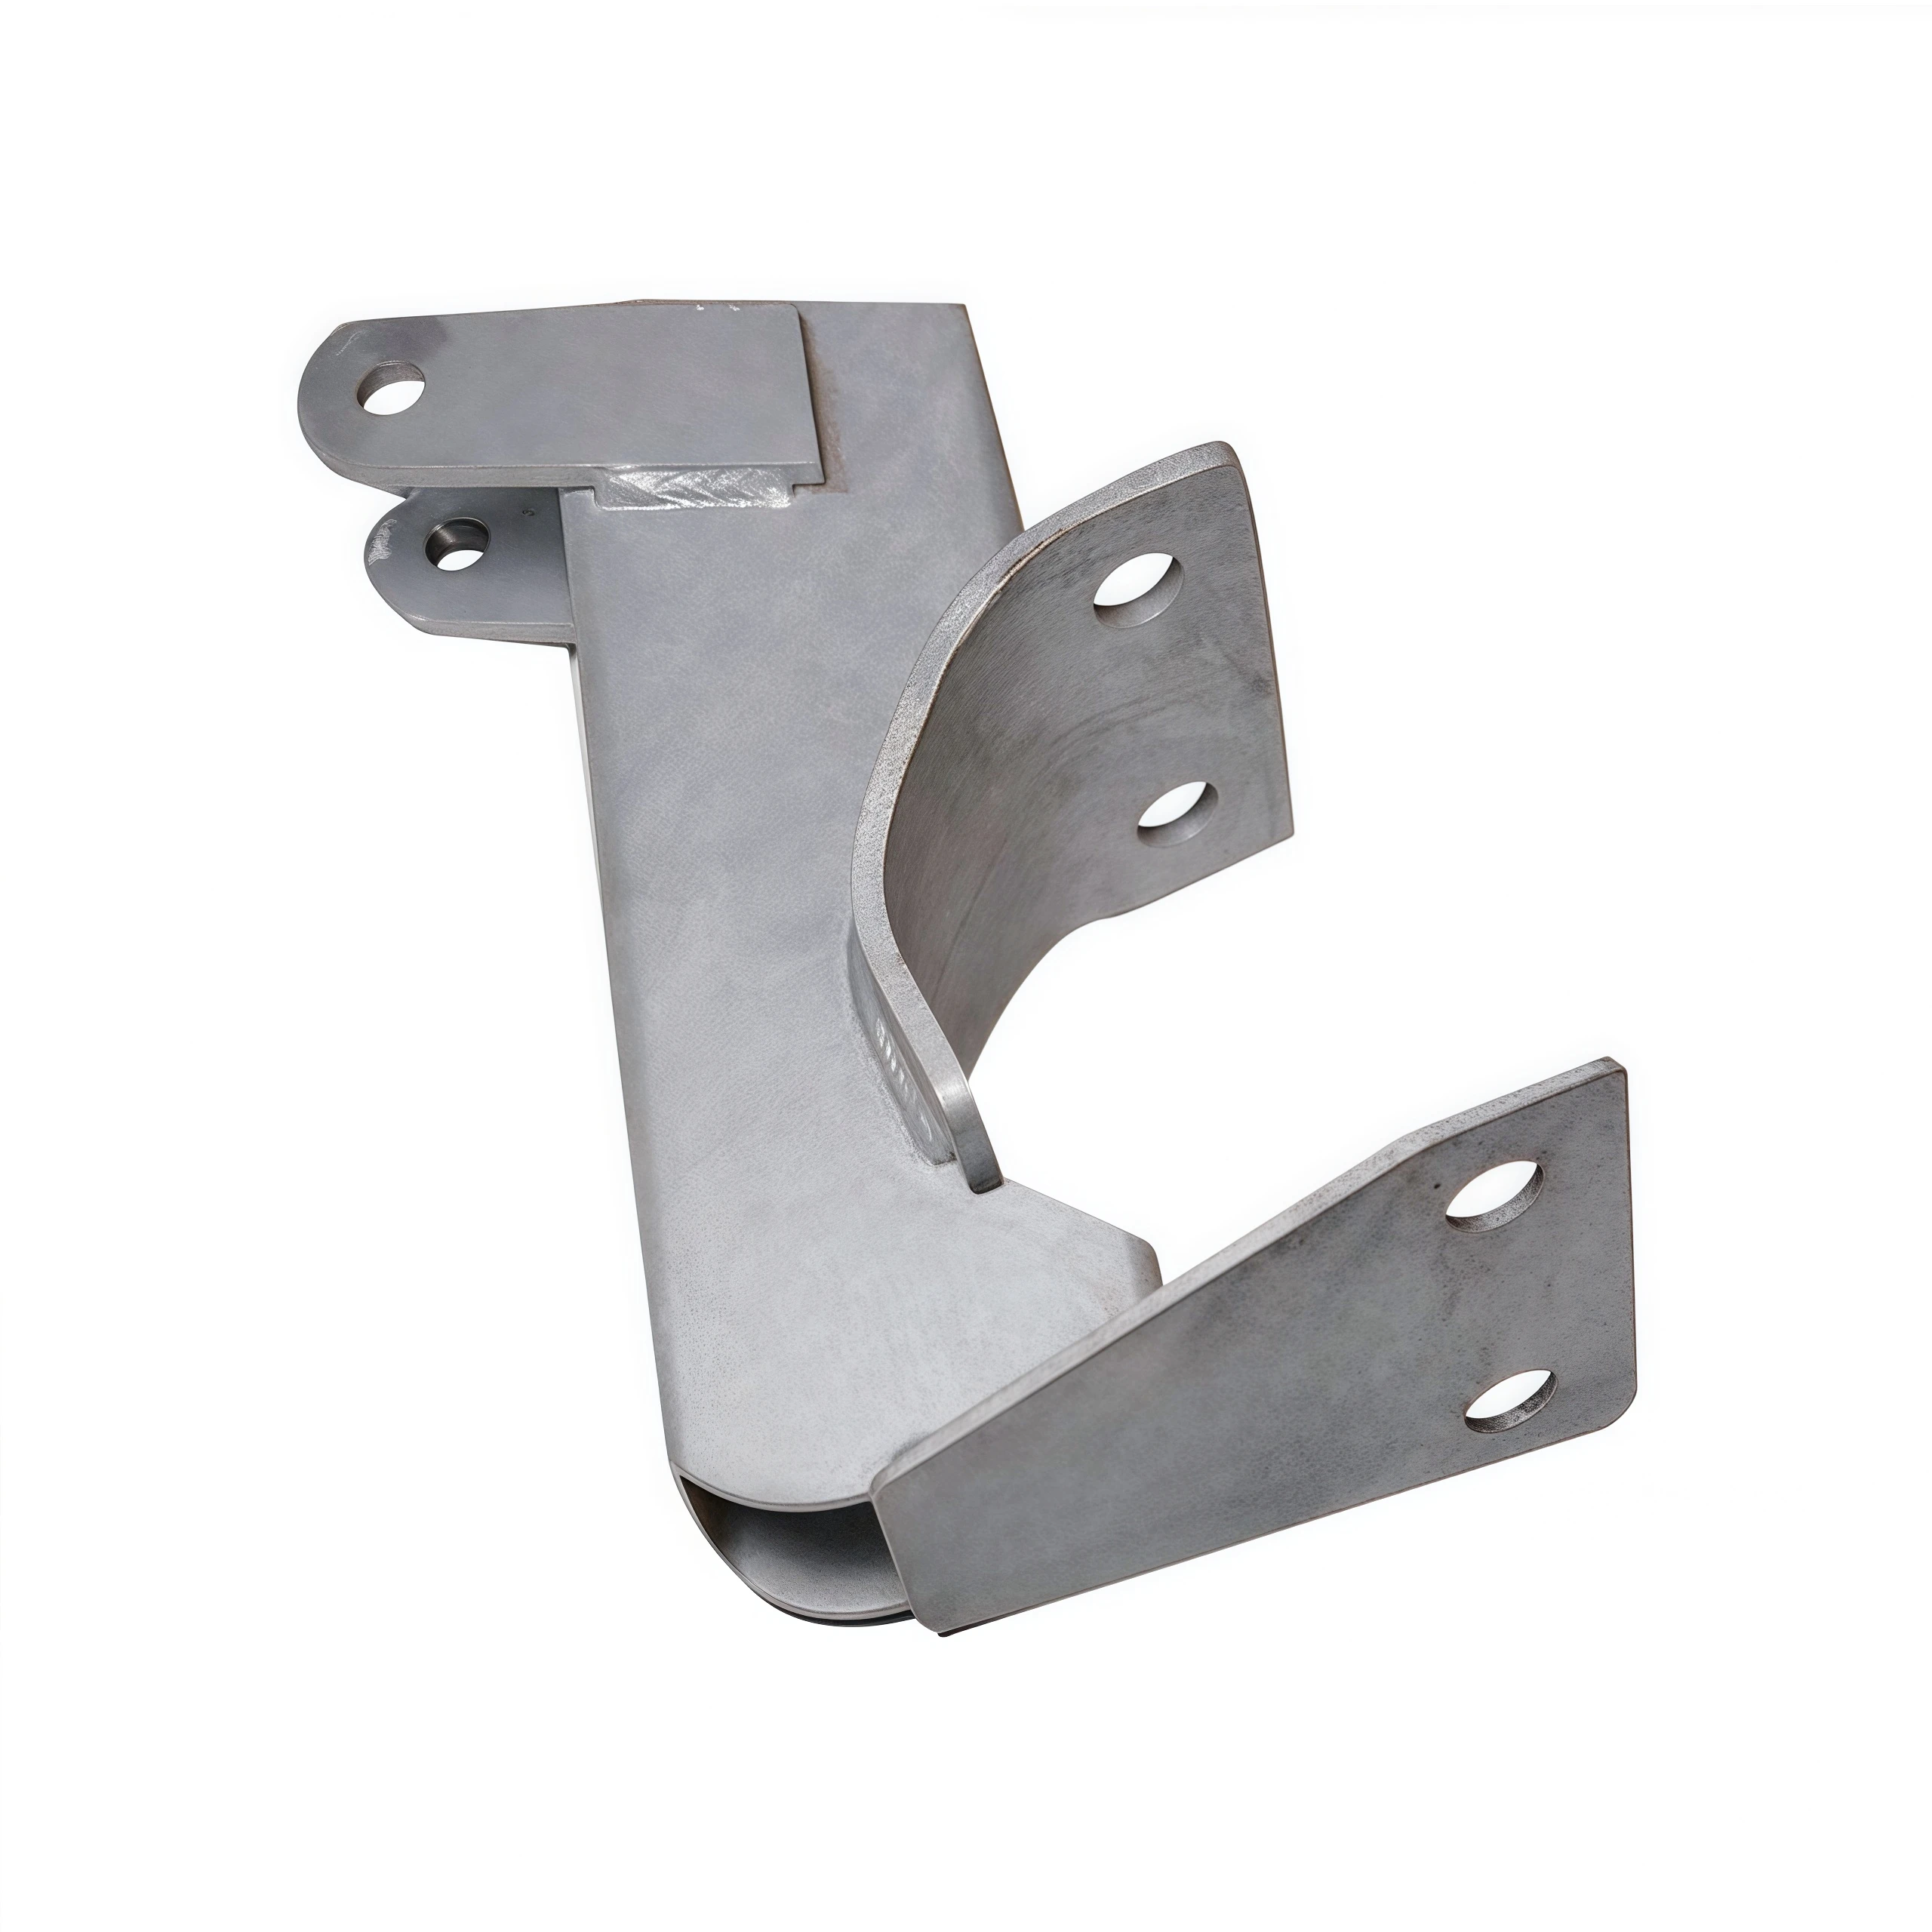
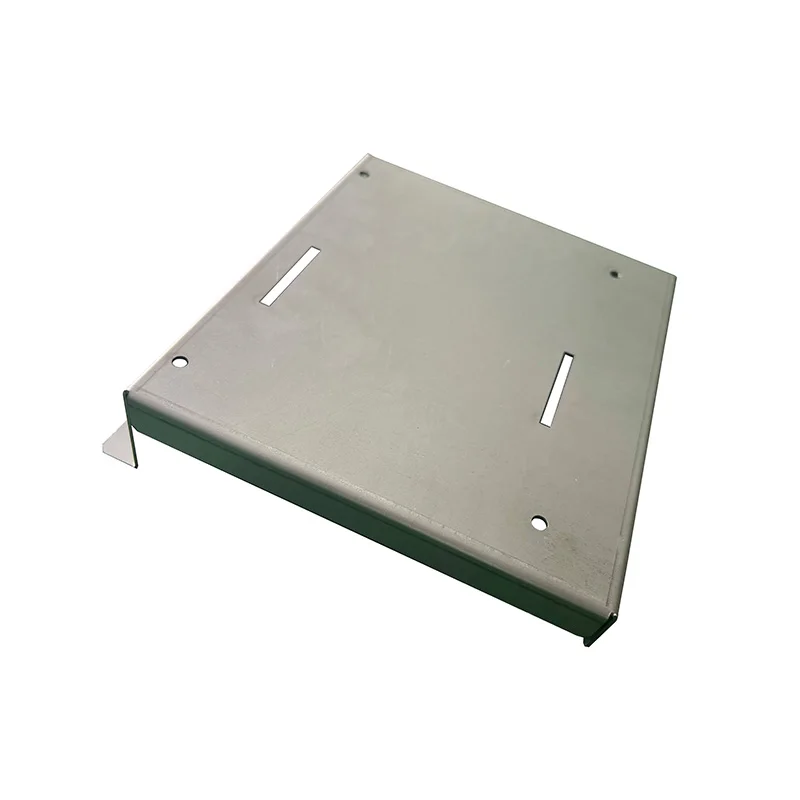
Anpassade sensorhållare i SUS304 framställda av DEEPLINK med progressiv stansning – en del ersätter en sammansvetsad fyrdelskonstruktion.

Snabb svar (30-sekunderssammanfattning)

DEEPLINK flyttade en anpassad sensorhållare i rostfritt stål (SUS304) från konstruktionsritning till  serietillverkning av 20 000 delar på 45 dagar , och upprätthöll ±0,05 mm kritiska toleranser med en 99,6 % genomytbyte i första försöket – och minskade kundens styckkostnad med 28%genom att konsolidera en fyrdelad, svetsad undermontering till en enda del som stansas med progressiv stans.

  • 8-stations progressiv stans , utformad och tillverkad internt med volframkarbidinsatser och böjningskompensation.
  • 20 000 pcs levererad på 45 dagar, från prototyp till leverans (2 stanslinjer, 110 slag per minut).
  • ±0,05 mm på kritisk hållposition, planhet 0,10 mm, burr < 0,05 mm; Cpk 1,6 verifierad med SPC.
  • Ppap nivå 3 dokumentation, noll fel i fält efter 12 månader i drift.

1. Utmaningen: En stansad del måste ersätta en fyrdelad svetsad montering

En europeisk OEM för industriell automatisering omdesignade monteringssystemet för en ny generation positionsensorer som används i tvättmiljöer och miljöer med hög vibration . Den tidigare konstruktionen var en fyrdelad svetsad montering: två plattor, ett rör och en avståndshållare, svetsade och sedan ombearbetade. Den var dyr, tung och drabbades av svetsdeformation som förskötte sensoraxeln. OEM:s ingenjörsteam gav ett tydligt uppdrag för omdesign:

  • Tillverka klämmen som en enskild stansad del i rostfritt stål SUS304, 1,2 mm tjockt, med en integrerad 105°-positioneringsvikning.
  • Håll kvar ±0,05 mm på de två monteringshålspositionerna och ±0,10 mm planhet , med kantborr under 0,05 mm på alla kanter.
  • Tåla en statisk last på 500 N och saltnebelsprutning i 96 timmar utan röd rost (neutral saltnebel, ISO 9227).
  • Ursprunglig beställning av 20,000 stycken , med prov krävs inom 3 veckor och full produktion inom 7 veckor.
  • SKICKA IN Ppap nivå 3 dokumentation innan volymfrakt.

OEM:n hade redan misslyckats med en leverantör: hållningspositionerna avvek med ±0,15 mm under produktionen, spån skadade tätningsläppen på sensorn vid pressmontering, och leveranserna försenades två gånger. De behövde en partner som kunde utforma verktygen, kontrollera processen och dokumentera allt – inte bara köra en press.

Projektkrav på ett ögonkast

Krav Specifikation Verifikationsmetod
Material Rostfritt stål SUS304, 1,2 mm, mätcertifikat krävs Inkommande materialkontroll + spektralanalys
Kritisk tolerans ±0,05 mm för hållningsposition; planhet 0,10 mm; spån < 0,05 mm FAI, CMM, GO/NO-GO-måttstickor, CCD-inspektion i linjen
Mekanisk statisk belastning på 500 N; böjvinkel på 105° med kontrollerad återböjning Belastningstest per parti; vinkelmätare vid varje slagkontroll
Korrosion 96 timmars neutral salt-sprut, ingen röd rost; RoHS och REACH Salt-spruttest (ISO 9227), materialcertifikat
Volym / ledtid 20 000 st; prov ≤ 3 veckor; produktion ≤ 7 veckor Projektschema + PPAP-grindgranskning
Dokumentation PPAP-nivå 3 (PFMEA, kontrollplan, MSA, Cpk ≥ 1,33) Kundgodkännande i provstadiet

2. Vår lösning: DFM-granskning, egen verktygstillverkning och en progressiv stans byggd för konsekvens

DEEPLINK:s ingenjörsteam behandlade projektet som ett design-for-manufacturability-program (DFM) , inte en enkel citatmarkering. Innan vi skar stål utförde vi en bandlayoutstudie med formningssimulering för att balansera materialutnyttjande, böjningskompensation och verktygsstyrka.

2.1 DFM-granskning och bandlayout

  • Flyttade de två monteringshålen i förhållande till böjlinjen för att hålla kantavstånden inom säkra gränser och eliminera risken för mikrospännrissning i SUS304.
  • Lägg till en 0,4 mm överböjningskompensation så att vinkeln på 105° återfjädrar exakt till 105° vid 20 °C.
  • Optimerad nesting höjde materialutnyttjandet från 61 % till 78 % , vilket direkt minskar blankkostnaden.
  • Rekommenderad laserklippta prototypprov under verktygsbyggnad så att kunden kunde utföra monteringstester redan under den första veckan — vi levererar dessa på så lite som 3 dagar.

2,2-Stationens progressiva stansverktyg

Vi har utformat och byggt ett 8-stations progressiv stans internt (vårt verktygsverk stödjer snabbväxlingsinsatsdelar och inverktygsdetektering):

  • Stationslayout: piloting → formning av positioneringsvikningen (med övervikning) → omformning för återställning av fjädringseffekt → precisionssprängning av monteringshål → prägling av tätningsytan → beskärning → avskärning.
  • Karbids (volfram) insatsdelar på spräng- och formstationsdelar för lång verktygslivslängd vid 110 slag per minut.
  • Kvävedempanordelar och en fast banddesign som håller bandpositionen stabil, vilket eliminerar positionsskillnader för hålen mellan stationerna.
  • Verktygsstål certifierat och värmebehandlat internt, med dokumenterad provningsstansning och FAI innan produktionslansering.
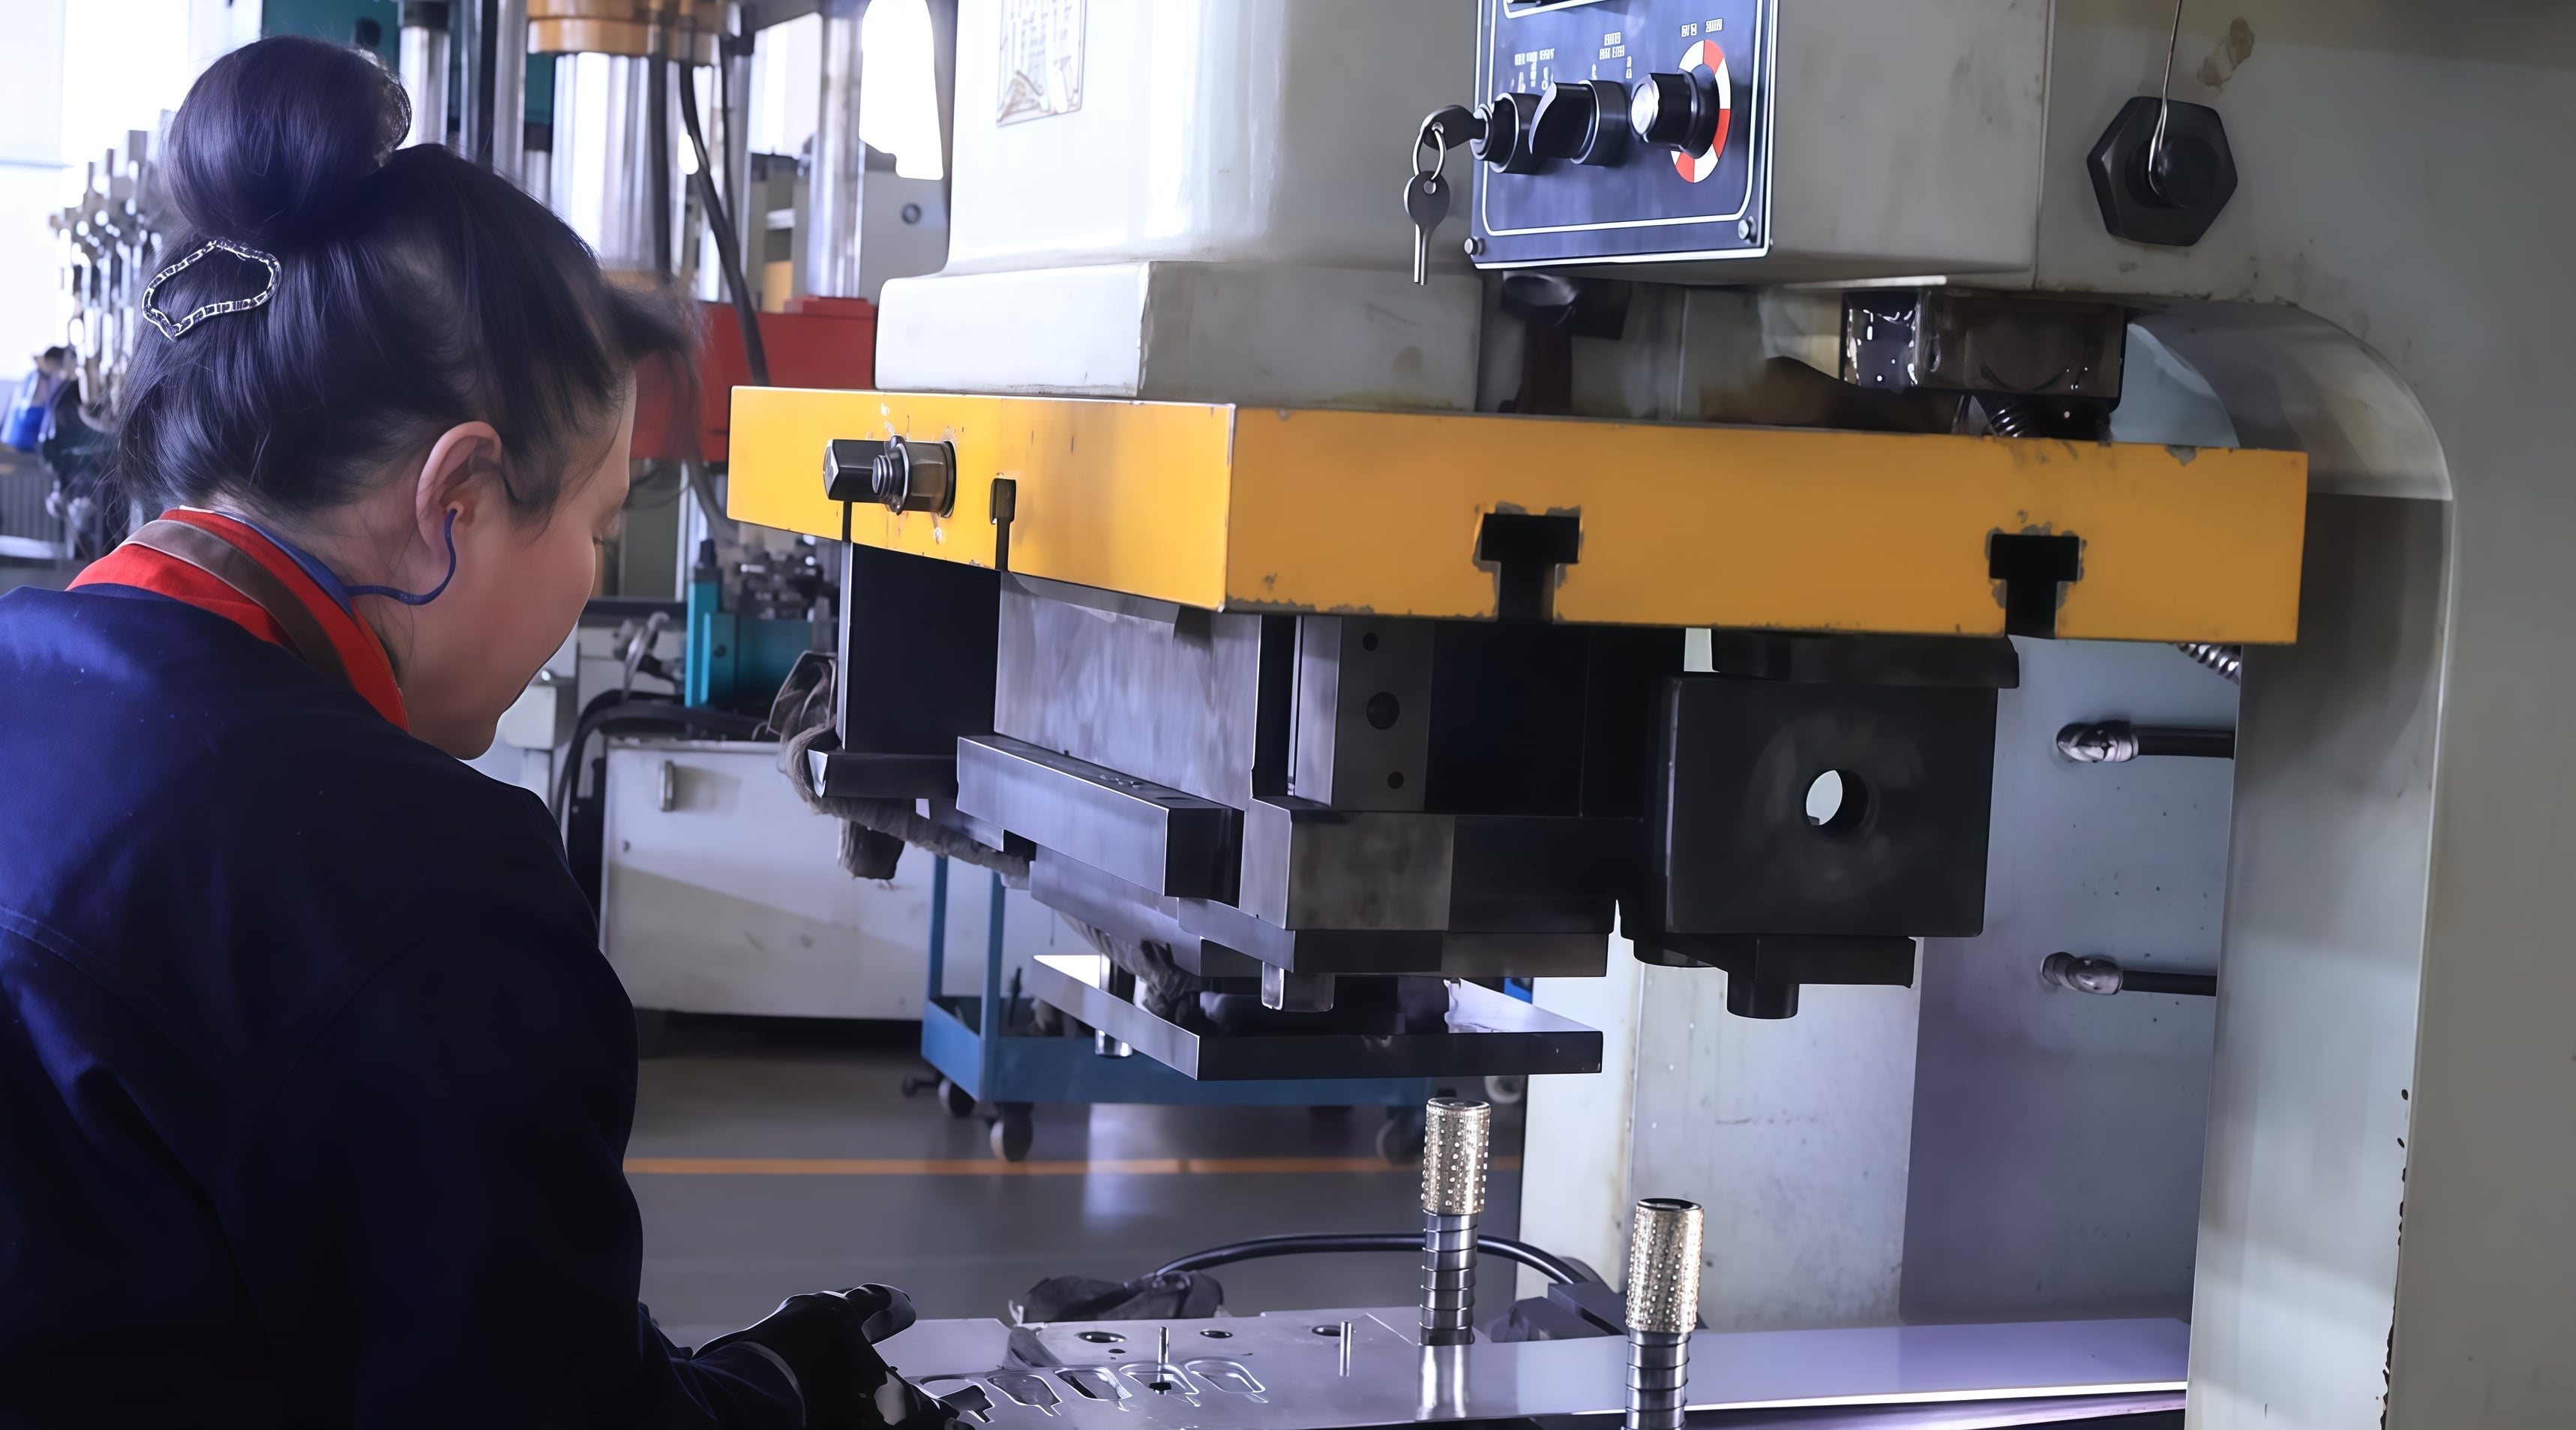
stamping 1.jpg
Den 8-stationers progressiva stansverktyget bearbetar SUS304-bandet med 110 slag per minut över två automatiserade stansningslinjer.

2.3 Ytbehandling och efterlevnad

Efter stansning var bygglästerna elektropolerade och passiverade för att ta bort mikrospån, förbättra ytans glans och skapa en passiv film som klarade 96 timmars saltnebeltest. Alla förbrukningsartiklar och beläggningar är Kompatibel med RoHS och REACH stödda av material- och processcertifikat.

3. Projektplan: Från RFQ till 20 000 delar på 45 dagar

Vecka 1
RFQ & DFM-granskning offert inom 24 timmar; utvärdering av bandlayout och toleransmöjligheter; bekräftelse av material och beläggning.
Veckor 1–3
Verktygsdesign och byggande 8-stations progressiv verktyg utformat och tillverkat internt; verktygsprovning; laserstansade passprover skickade till kunden för provning.
Vecka 3
Prov och FAI Produktionsprov från det faktiska verktyget; fullständig första artikelinspektion (39+ kontroller per projekt) mot ritningen.
Vecka 4
Kundgodkännande och PPAP Kundens godkännande av passning och funktion; PPAP-nivå 3-dokumentation – PFMEA, kontrollplan, MSA, Cpk 1,6.
Vecka 5
Pilotproduktion pilotproduktion på 500 delar; in-process SPC varje två timmar; dimensionsdata delad för kundens granskning.
Vecka 6–7
Storskalig Produktion 20 000 delar över två stanslinjer vid 110 slag/min; CCD-linjeinspektion av hållägenhet.
Vecka 8
Kvalitetskontroll, förpackning och frakt Slutlig AQL-inspektion, saltnebels- och lastprovning, skyddande förpackning, full spårbarhetsdokumentation skickad.

4. Kvalitetskontroll: 39+ kontroller per projekt, från material till förpackning

Kvaliteten hanterades som en sluten loop inom vårt ISO 9001-system, i enlighet med den fyrfasiga kontrollen som beskrivs i vår metallstansningsprocessguide :

  • Inspektion av inkommande material — mätcertifikat, spektralanalys och ytkontroller innan bandet går in i pressen.
  • Första artikelinspektion (FAI) — 39+ dimensionella och visuella kontroller per projekt på CMM, verifierade mot kundens ritning innan seriefrigivning.
  • Processkontroll — SPC-provtagning varje två timme, GO/NO-GO-mätning och inline CCD-optisk inspektion av monteringshålens position, med automatisk avvisning av delar som ligger utanför toleransen.
  • Slutlig Inspektion & Förpackning — AQL-provtagning, 96 timmars saltnebelsprov och provbelastning med 500 N per parti, följt av skyddande förpackning med spårbarhet per parti.
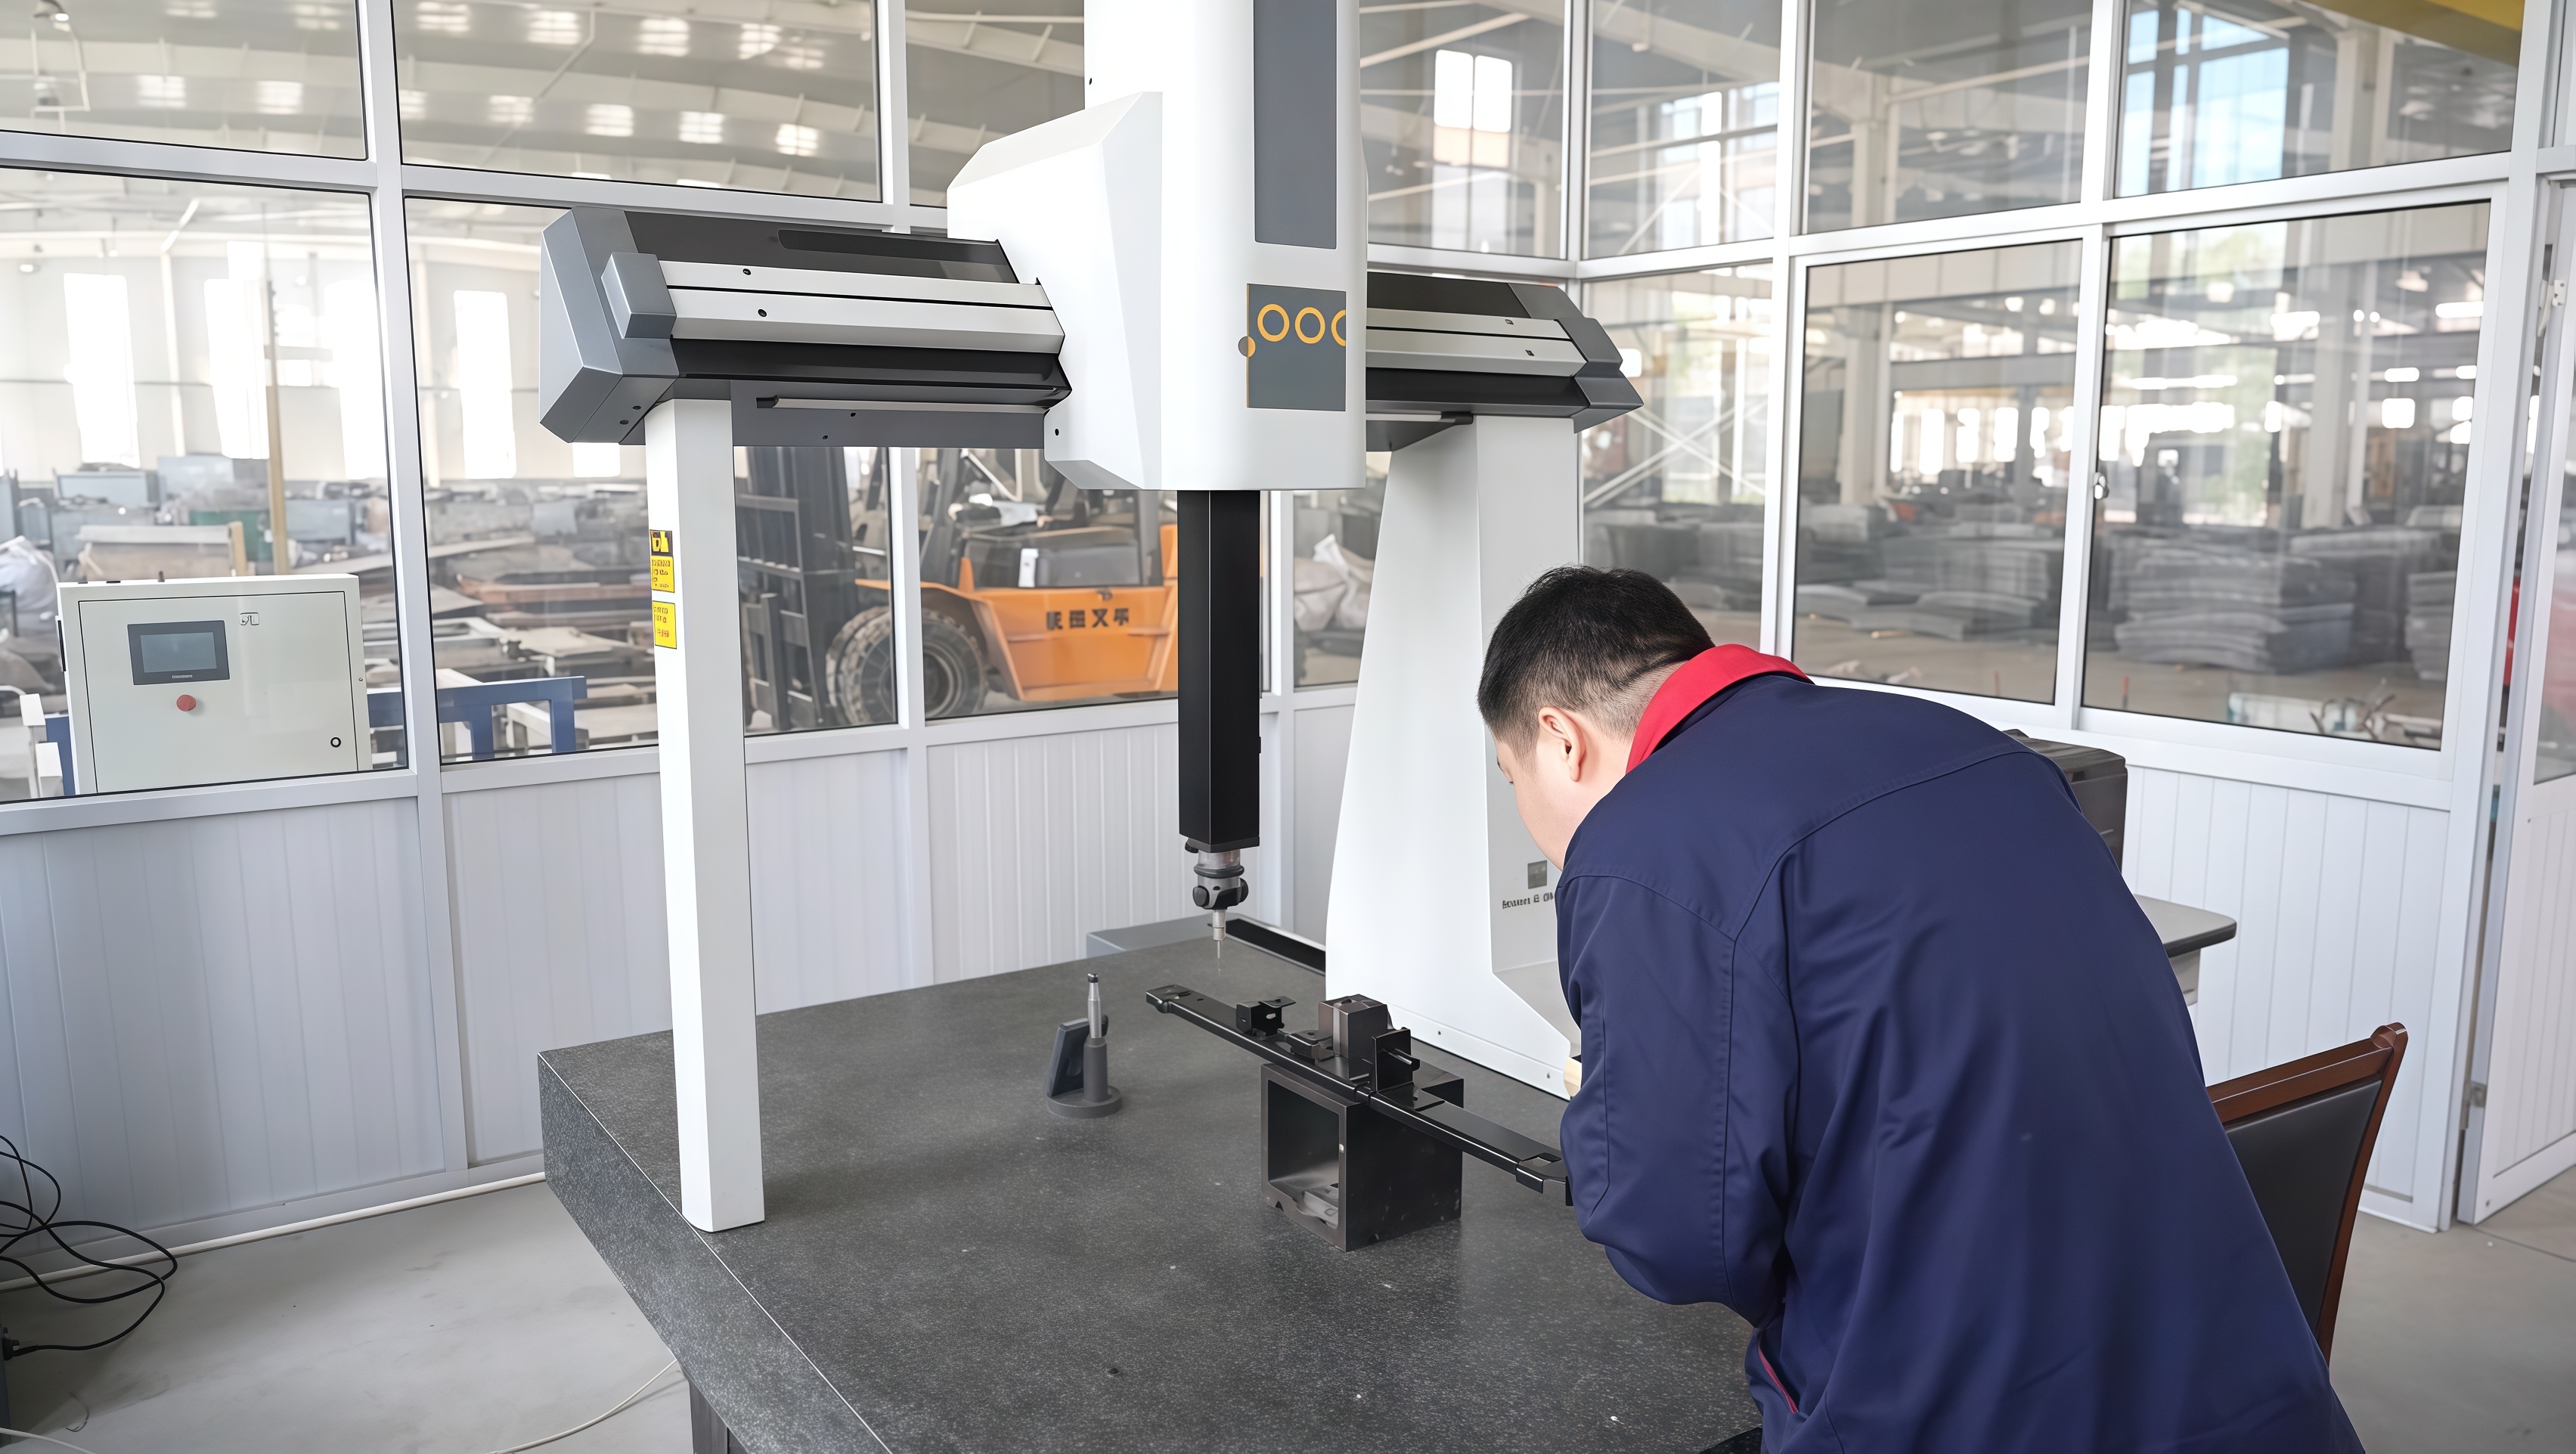
4.14独立站文章配图7.jpg
Första-artikeln-inspektion på CMM och digitala mätverktyg — varje parti verifieras mot ritningen innan frigivning.

5. Resultat: Mätbar påverkan för kunden

20 000 pcs Levererad i tid på 45 dagar
±0,05 mm Kritisk tolerans upprättad, Cpk 1,6
99.6%Genomlöpning vid första kontrollen på linjen
−28%Enhetens kostnad jämfört med svetsad montering
78%Materialutnyttjande (var tidigare 61 %)
110 SPM Produktionshastighet, 2 linjer
96 H Saltnebelsprov godkänt, ingen röd rost
0Fel i fält under 12 månader

Mål jämfört med levererat

6. Varför globala OEM:er väljer DEEPLINK för progressiv stansning

Detta projekt är typiskt för hur vi arbetar, inte en undantagsfall. Som en ISO 9001-certifierad metallstansningsfabrik med mer än 5 000 kvadratmeter verkstad, över 100 anställda och intern verktygsstödfunktion erbjuder DEEPLINK tre saker som är avgörande för volymstansningsprogram:

För köpare som jämför leverantörer täcker vi även hela processkedjan under ett tak — laserbearbetning , anpassade metallstansade komponenter , tillverkning av plåtdelar , Cnc-mackning och svetsning — så att efterföljande operationer aldrig kräver en andra leverantör.

7.Vanliga frågor

Vad är stegvis diespåverkan?
Progressiv stämpning är en höghastighetsprocess för metallformning, där en metallband genomlöper en flerstationsskärmodell på en stämningspress. Varje pressslag utför en sekvens av operationer — positionering, blankning, borrning, böjning, formning, trimning och avskärning — så att en färdig del lämnar pressen vid varje slag. Det är den kostnadseffektivaste processen för stämpade delar i stora volymer med stränga toleranser, vilket är anledningen till att den utgör stommen i tillverkningen av komponenter till bilar, elektronik och hushållsapparater.
Vilka toleranser kan DEEPLINK upprätthålla för stämpade delar?
DEEPLINK upprätthåller regelbundet ±0,05 mm på kritiska stansade mått, till exempel hållägesposition, och ned till ±0,03 mm där stansverktygsdesign och material tillåter. Planhet på 0,10 mm och burrkontroll under 0,05 mm är standard, verifierat genom första artikelinspektion och i-process SPC. För att förstå hur dessa siffror uppnås, se vår guide till faktorer som påverkar precisionen vid metallstansning .
Vad är minimibeställningskvantiteten för anpassad metallstansning?
DEEPLINK har ingen minsta beställningskvantitet . Vi stödjer anpassning av enskilda prototyper såväl som massproduktion – samma ingenjörsteam hanterar både prototyputveckling och produktion på 20 000 delar (eller större), stött av OEM Anpassningsajusterings Tjänster .
Hur lång tid tar det att få stansprototyper och massproduktion?
Laserstansade prototyper levereras vanligtvis inom 3 dagar . Framåtgående stansverktyg och produktionsprototyper tar 2–3 veckor, och standardtiden för massproduktion är 7–15 dagar efter godkännande av prototypen. Ett komplett DFM-till-leveransprogram på 20 000 delar kan slutföras på cirka 45 dagar, enligt detta fallstudie.
Tillhandahåller DEEPLINK PPAP-dokumentation?
Ja. DEEPLINK tillhandahåller Ppap nivå 3 dokumentation på begäran – PFMEA, kontrollplan, MSA-studier, dimensionsrapporter och materialcertifikat – samt dokumenterad inspektion och spårbarhet från inkommande material till slutlig förpackning enligt vårt ISO 9001-kvalitetssystem.
Vilka ytbearbetningar finns tillgängliga för stansade delar?
DEEPLINK erbjuder elektropolering, passivering, anodisering, pulverlackering, zink- och nickelplätering, galvanisering och sandblästring , alla i enlighet med RoHS och REACH. Ytbearbetningarna anpassas efter driftsmiljön – för detta projekt användes elektropolering och passivering för att klara en saltnebelsprov på 96 timmar i en tvätttillämpning.
Har du en ritning? Vi granskar den inom 24 timmar.

Gratis DFM-analys och offert – inga minimibeställningskvantiteter, provexemplar inom 3 dagar.

Få en offert för ditt stansprojekt

Föregående

Ingen

ALLA

Röd pulverlackerad djupdragen ståltank med gängad utloppskoppling — OEM-kundfall

Nästa
Rekommenderade produkter